Леани ливови за цевководи под висок притисок и корпуси на помпи: дуплексни нерѓосливи челици, супер-дуплексни нерѓосливи челици и заштита од корозија и ерозија
Sep 25, 2026
Опис за Мета: Полна техничка водичка за леење на циркулациони куќи под висок притисок и цевкови компоненти од дуплекс (2205 / CD3MN), супер дуплекс (2507 / CD3MWCuN) и аустенитни нерѓосливи легури.
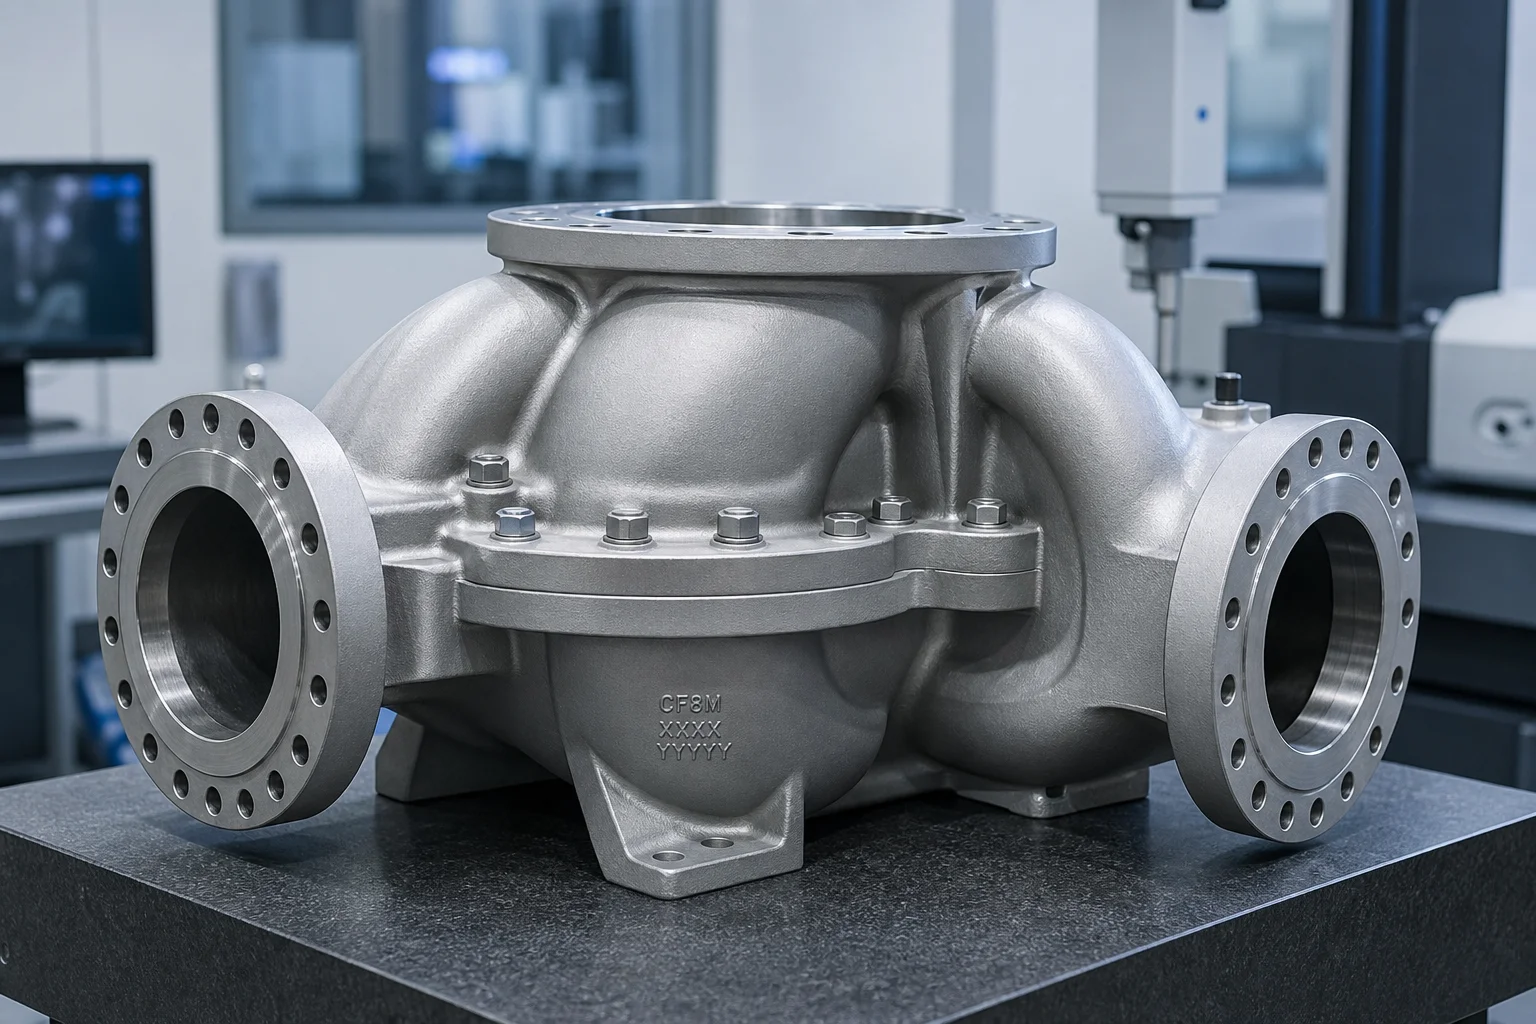
Системите за управување со течности под висок притисок во офшорната нафта и гас, обратна осмоза на морска вода (SWRO) за де-солирање, геотермална енергија и хемиска обработка го ставаат литието под сериозно синергетско деградирање. Една центрифугална циркулациона куќа за пумпа или телото на високопритисочен подводен вентил мора истовремено да отпорува ерозија од кавитација, локализирана хлоридна пикелација/напукнување, интергрануларна корозија и високи хидраулчни циклични товари надминувајќи 150 бар (класа 900 до 2500).
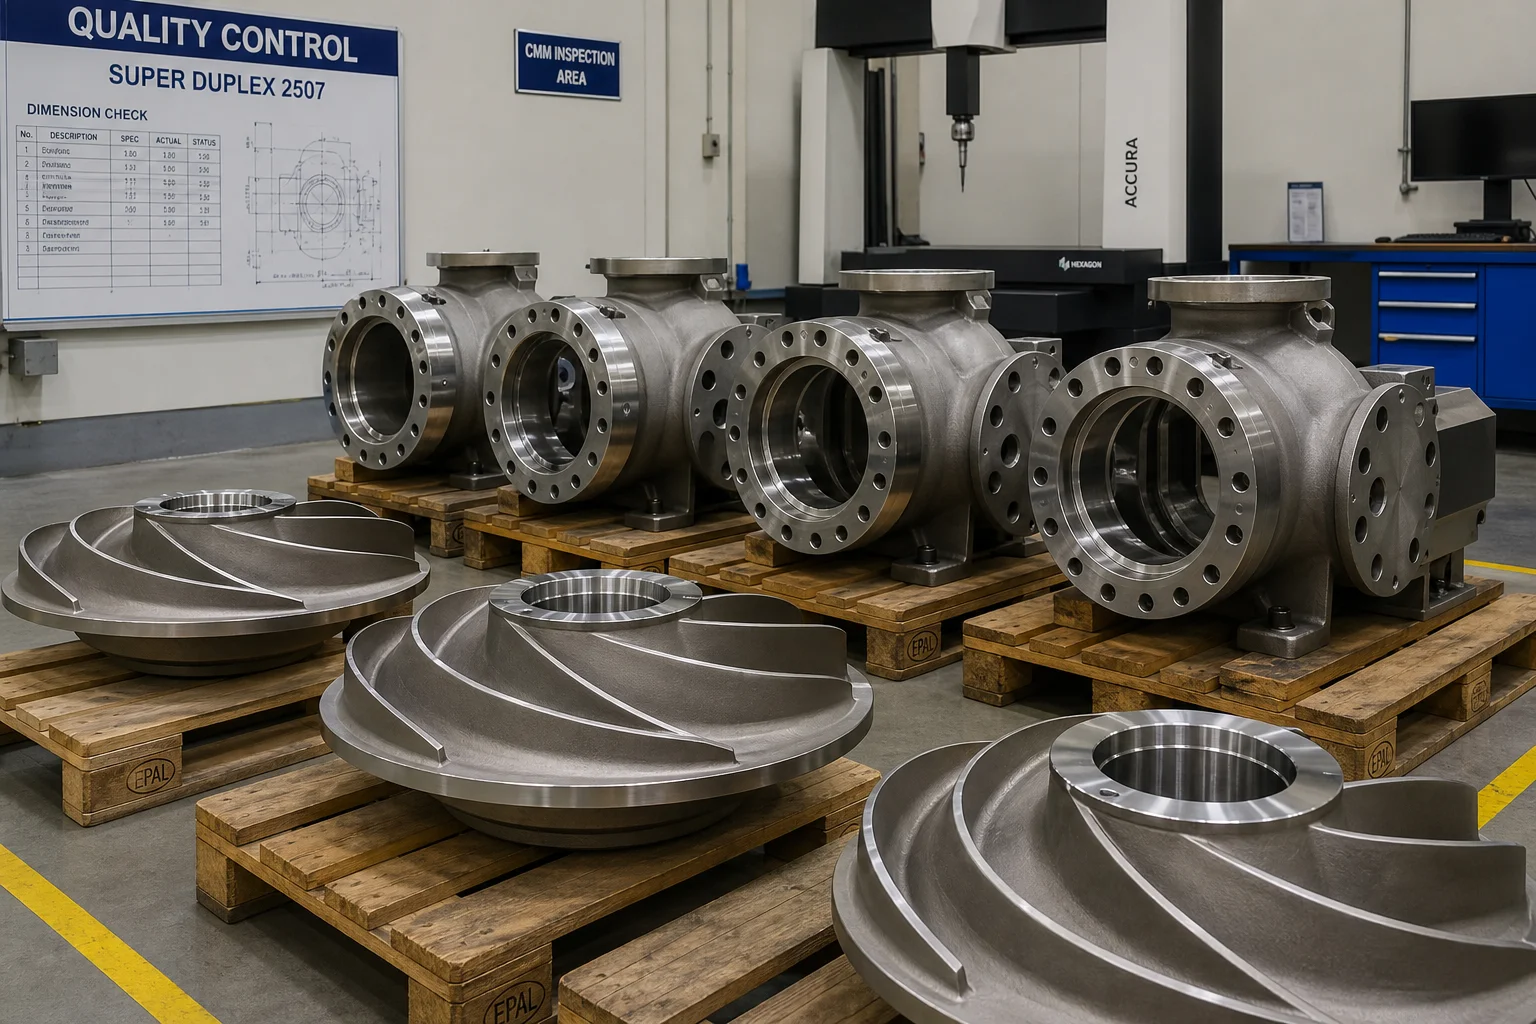
Под овие агресивни динамики на течноста, стандардните аустенитни нерѓосливи челици (како што се 304 или 316L) претрпуваат катастрофално точкасто корозија или напонска корозија со пукање (SCC). Решавањето на овие критични оперативни предизвици бара специфицирање, прецизно леење и строга металуршка обработка на Дуплексни нерѓосливи челици (2205 / CD3MN) и Супер дуплексни нерѓосливи челици (2507 / CD3MWCuN) .
Овој инженерски водич нуди исцрпна техничка анализа на дуплексната легирна металургија, контрола на рамнотежата помеѓу феритната и аустенитната фаза, техники за прецизно леење во пясок и по губечни форми, термичка обработка со растворање и остарување, CNC машинирање на гранични површини под притисок и верификација на квалитетот со неразорни методи.
1. Работна средина и механизми на деградација поради корозија и ерозија
Леаните корпуси на циркулационите пумпи, импелерите, дифузорите и колекторите на цевководите работат во тешки мултифазни средини:
Синергија помеѓу кавитација и ерозија микро-струите од колапсирачките кавитациони мехурчиња ги отстрануваат заштитниот пасивен филм од хром оксид на сечивата на спиралните центрифугални пумпи. Голото основно легирање претрпува забрзано електрохемиско растворање додека не се обнови пасивниот филм, што резултира со брзо формирање на џбунови и губиток на материјал.
Напрегнатост-индукцирано корозивно пукање поради хлориди (CSCC) топла морска вода ( >60 °C ) со десетици илјади ppm хлоридни јони предизвикува брзо трансгрануларно или интергрануларно ширење на пукањата под остаточните напрегнатости од леењето.
Пукање индуцирано од водород (HISC) катодната заштита во подводните цевководи внесува атомски водород, па затоа се бара строго ограничување на феритната фаза за да се избегне кртко расцепување.
2. Хиерархија на избор на легури за леани пумпи и цевководи
Изборот на леани легури за агресивни течности силно зависи од Бројот на еквивалентна отпорност кон џбунови (PREN) : PREN=%Cr+3.3(%Mo+0.5%W)+16(%N)
Семејство на легури
Лито сортирање (ASTM A890 / A995)
Кован еквивалент
Вредност на PREN
Микроструктура
Типична примена за притисок и течности
Релативен индекс на трошоци
Аустенитен нерѓослив челик
CF8M (ASTM A743)
AISI 316
~23 – 25
Полно аустенитен
Индустријална вода со ниски притисоци, благи хемикалии ( <50 °C )
1,0 (основа)
Високо легирана аустенитна
CN7M (Легура 20)
N08020
~32 – 35
Аустенитна + Cu
Пумпање на сумпорна киселина, агресивна хемиска обработка
2,2x
Стандардна дуплекс
Градус 4А / CD3MN
2205 (UNS S31803)
34 – 38
50% ферит / 50% аустенит
Дезалкализација на морска вода, инјекција на нафтенско поле со вода, цевководи од класа 600
1,8 пати
Супер дуплекс
Градус 5А / CE3MN
2507 (UNS S32750)
41 – 44
50% ферит / 50% аустенит
Пумпи за хранење на високопритисни SWRO, подводни морски колектори
2,6x
Супер дуплекс + W
Градус 6А / CD3MWCuN
Zeron 100
42 – 45
50% ферит / 50% аустенит + W + Cu
Силно абразивни минерални суспензии, топла хлорирана морска вода
Предноста на дуплексните легури: Јачина + отпорност кон корозија
Стандардниот дуплекс 4А (CD3MN) нуди двојно поголема јачина при тековност од стандардниот CF8M (316) нерѓослив челик ( Rp0.2≥450 MPa vs. 205 MPa ). Ова овозможува на инженерите за пумпи да дизајнираат потенки, полесни куќи на пумпи со повисоки оцени за содржање на притисок, додека нудат многу подобар отпор на напонска корозија предизвикана од хлориди.
3. Контрола на металичката фазна рамнотежа и топлинска обработка
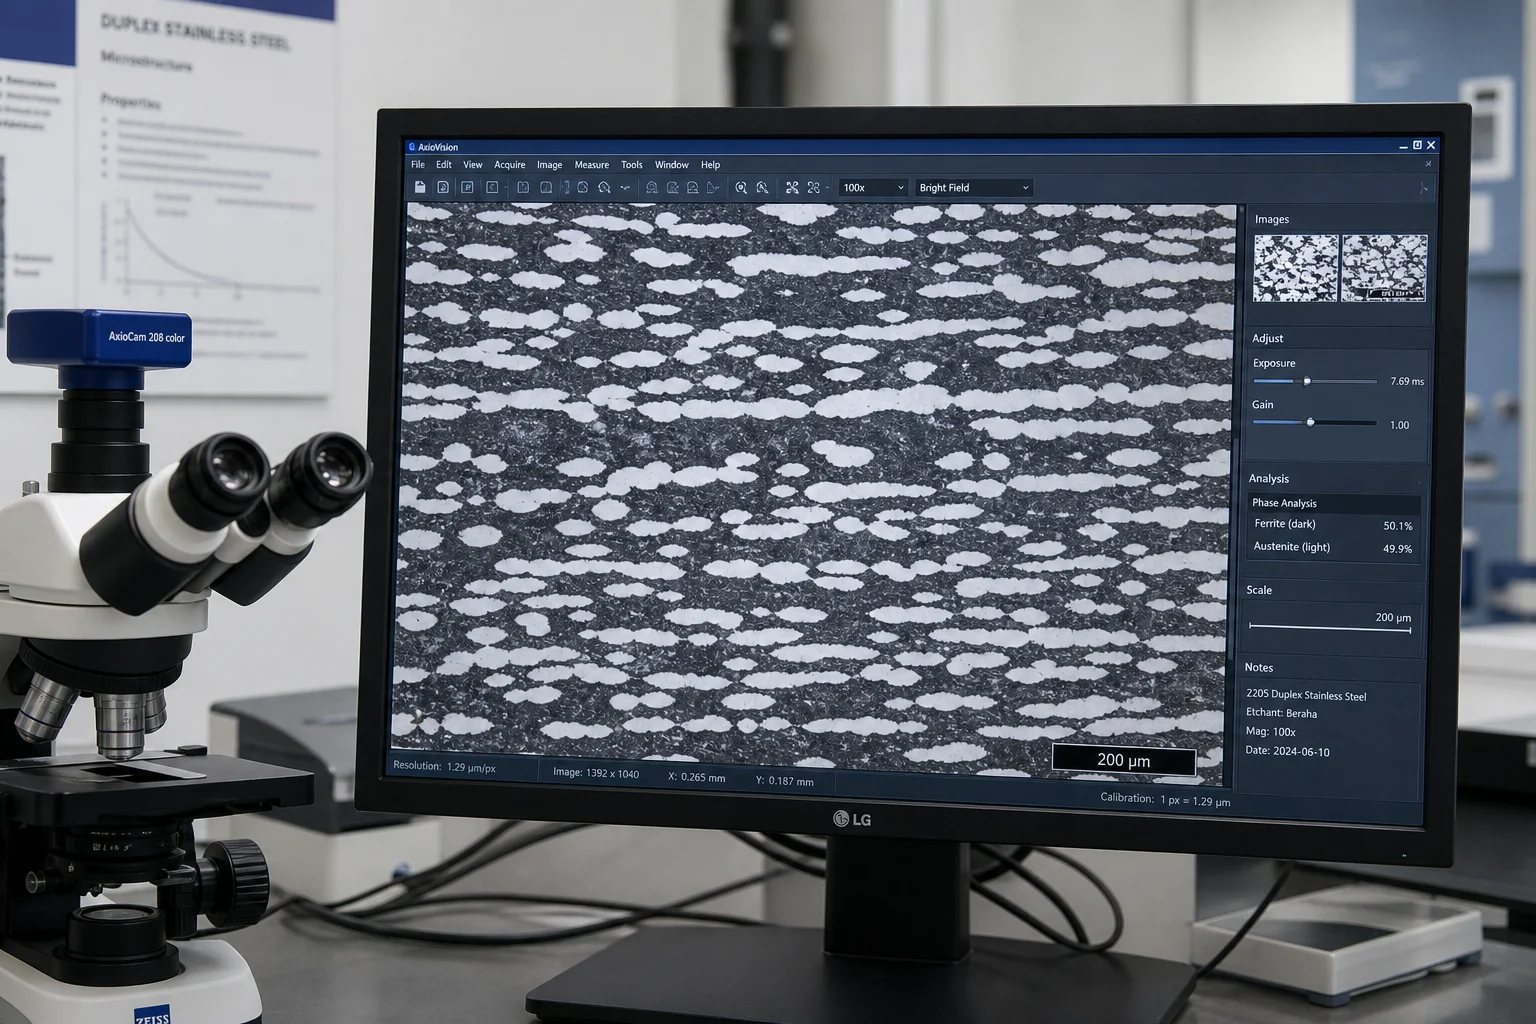
Механичките својства и корозивната отпорност на дуплексните лејки целосно зависат од одржувањето на оптимален 45%–55%Однос ферит-аустенит и целосното потиснување на опасните интерметални второстепени фази.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Протокол за топлинска обработка со растворање:
Топлинска обработка со растворање на висока температура : Загрејте леанките до 1.120 °C – 1.160 °C (квалитет 4A) или 1.150 °C – 1.200 °C (квалитет 5A/6A). Задржете на ова температура најмалку 1 час по 25 mm дебелина на пресекот за целосно растворање на сите σ -фази и хром нитриди назад во цврста растворина.
Хипер-Квинч (Брзо квинчање со вода) : Летвите мора да се пренесат од пеќната подлога во резервоар за квинчање со вода со интензивно мешање во рок од <45 секунди , ладење под опасната 600 °C–950 °C температура на таложење на >100 °C/мин .
Потврда на фазен баланс : Содржината на ферит се потврдува со квантитативна металографија (ASTM E562 број на точки) и магнетна индукција (Феритскоп според ISO 8249), со дозволен опсег строго помеѓу 40,0% и 60,0% .
4. Леење за комплексни хидраулечни канали
Спиралните делови на високопритисничните пумпи и многостепенските дифузори имаат двојно-закривени 3D-канали за течност кои мора да се леат ултра-глатки за да се минимизираат хидрауличните губитоци поради триење.
Леарска фаза
Инженерска имплементација
Превенција на дефекти
Леанje водено од симулации
Леанje од дното со керамички филтри за вртежно протекување и изолирани издигнати делови
Елиминира повторна оксидација и вртложни вклучоци во топлината богата со хром
Јард-/хромитни пешочни јадра
Високо-огнестојни јардни пешочни облоги на внатрешните јадра на импелерот/спиралата
Го спречува термичкото вгребување и осигурува глатки внатрешни канали за проток ( Ra≤6,3 µm )
Компензација на склупчувањето
дозволена волуменска контракција од 2,4% – 2,6%, моделирана во CAD
Спречува димензионална деформација на сложени двојни волутни разделни линии
Спречување на топлинско цепкање
Флексибилни фенолни системи со пешки пешки песок што овозможуваат отстапување на формите
Олеснува термичките напони од контракција во текот на ладењето во чврста состојба
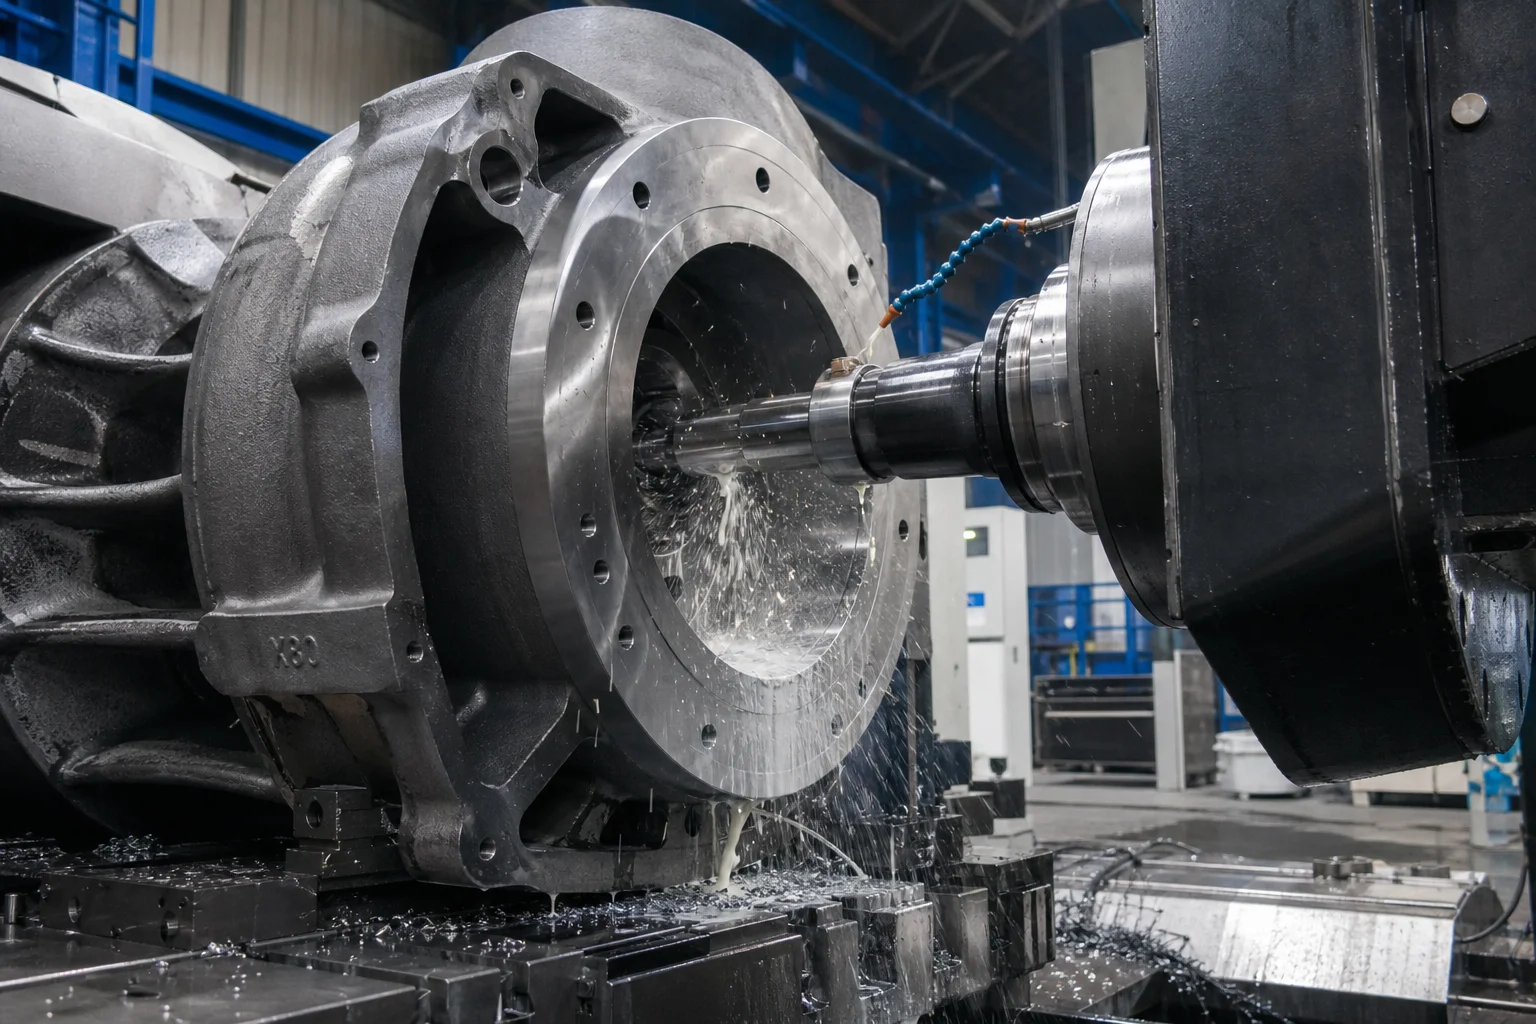
5. Прецизна CNC машинска обработка според граничниот притисок
Куќиштата на помпите и вентилите за цевководи мора да одржуваат хидраулски затворени печати без меурчиња низ широк опсег на температури и притисоци.
Критични машинирани интерфејси:
Фланци на волутни разделни линии : Равномерност на лицето во рамките на 0,03 mm низ целосниот пречник на фланцето ( Ra≤1,6 µm ) за да се осигури нула протекување без силно деформирање на еластомерните O-прстени.
Расточени отвори за носечки прстени : Прецизен толеранс за внатрешниот пречник во рамките на ISO H7 (+0,025/–0 mm) со цилиндричност во рамките на 0,010 mm за да се одржи тесен хидрауличен зазор со ротирачките носечки прстени на импелерот.
Забрани на фланецот : Концентрични или спирални забрани според ASME B16.5 (Ra3,2–6,3 µm ) за чврст фиксирање на уплотната лента.
Мултиосовински CNC боринг : Двоосовинските хоризонтални боринг машини обработуваат влекачки, испушни и уплотнителни отвори во една фиксација за одржување на ортогонална точна позиција во рамките на ±0.03 мм .
6. Компрехензивна инспекција на квалитетот и тестирање на корозија
Категорија на тестирање
Стандард за тестирање / метод
Критериуми за прифаќање
Хемиска анализа
Оптичка емисиона спектрометрија (OES) според ASTM A751
Строга согласност со N ( 0.14−0.30%) , Mo, Cr, Ni; P,S≤0,020%
Број на феритни фази
ASTM E562 бројна анализа и ISO 8249 феритоскоп
40.0%–60.0%Фракција на феритната фаза низ леанкото
Тест за корозија со формирање на дупки
ASTM G48 метод А (Феричен хлорид, 24 часа при 25 °C/50 °C )
Нема корозија со формирање на дупки при 20×увеќање; губиток на маса <4,0 g/m2
Междукристална корозија
ASTM A262 Практика Е / ISO 3651-2
Нема интергрануларно пукање по вриење и свиткување со бакар-бакар сулфат
Испитување на ударна влечност при ниски температури
Чарпи V-жлеб (ASTM E23) при −46 °C
Минимална поединечна вредност ≥35 J ; просек ≥45 J
Волуменска исправност
Радиографско испитување (RT) според ASME Секција VIII Дел 1
Ниво 1/2 на границите на притисокот и критичните волутни сечива
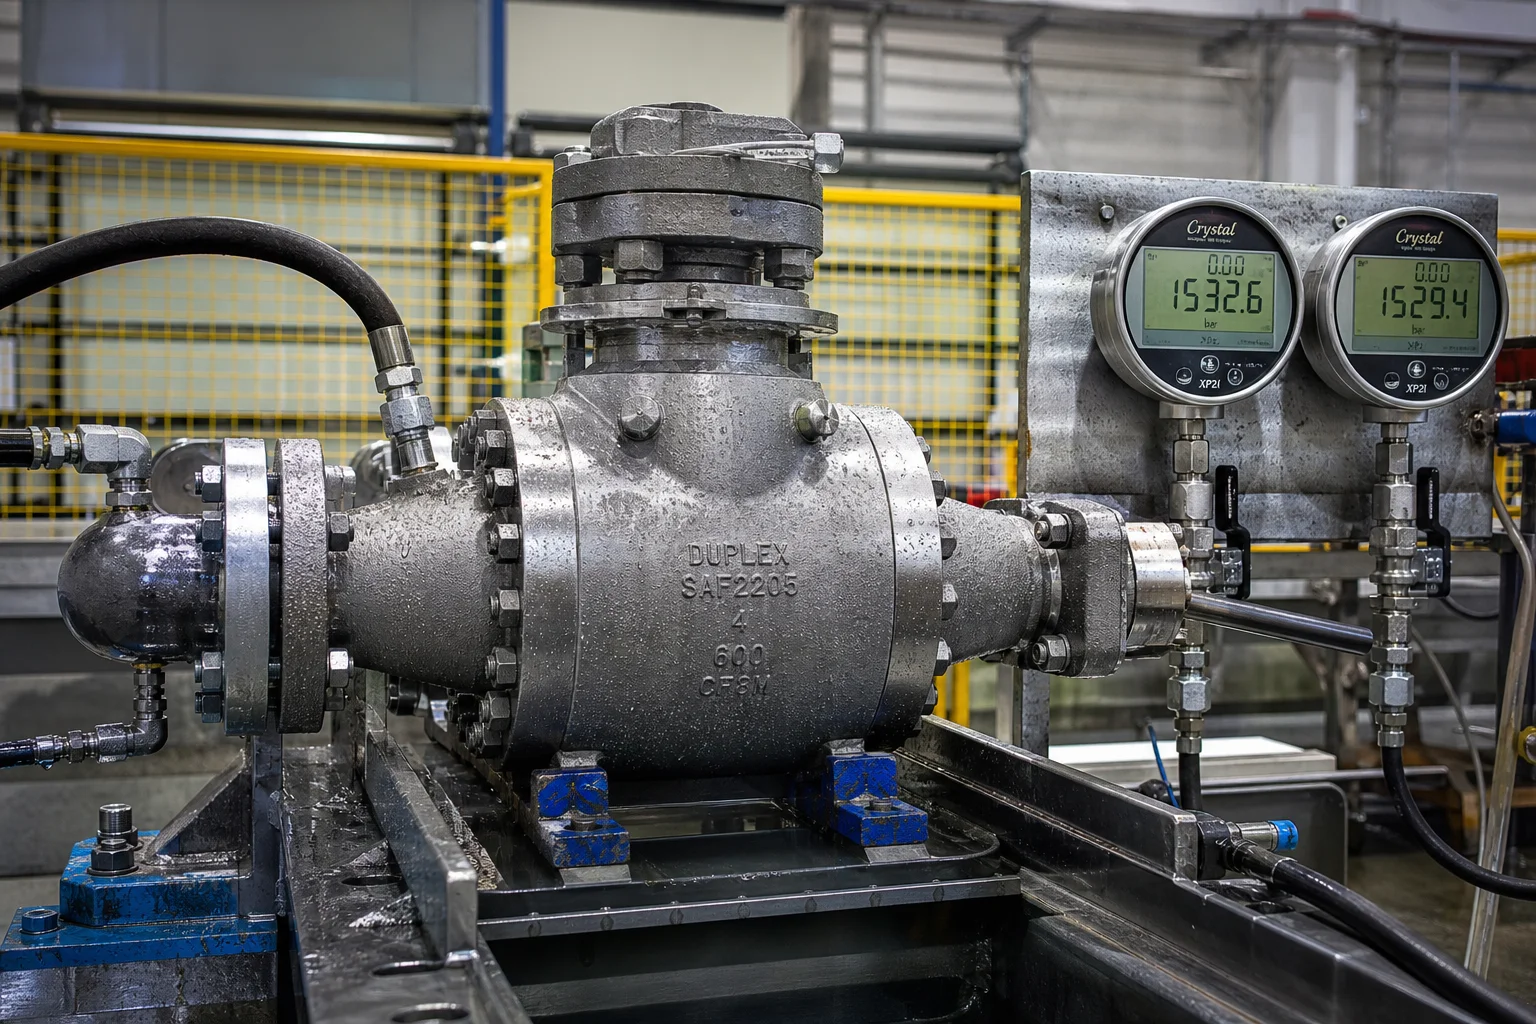
Хидростатички испитување на притисок
API 598 / ISO 5208 / ASME B16.34
1.5×дизајнерски притисок задржан за >15 минути ; нулта промена на притисокот/течење
7. Соработка со Dandong City Pengxin Machinery Co., Ltd.
Производството на леани делови од дуплексен и супер дуплексен челик, кои ја издржуваат притисокот, бара напредно топење со индукција, сертифицирани пеќи за решетливо жарење, прецизно машинско обработување и строга верификација во корозивна лабораторија.
Dandong City Pengxin Machinery Co., Ltd. поставува целосно клуч-во-рака производство на корпуси за високопретисочни помпи, телата на вентили и цевкови компоненти:
Внатрешно решение за анелирање и хипер-квентшиње : Компјутерски контролирани печки за термичка обработка со брзо автоматизирано пренесување во резервоари, што гарантира нула формирање на сигма-фаза и оптимален 50/50 баланс на фазите.
Тежок мултиосен CNC машински процес : Големи CNC хоризонтални боринг и вртечки центри способни да машинираат делови со расцепени куќи, повеќестепени пумпени тела и тела на цевковни вентили со тежина до 25 тона.
Полно тестирање и сертифицирање : Инспекциски сертификати EN 10204 3.1 и 3.2, ASTM G48 тестирање на корозија од пукнатини, −46 °C тестирање на ударна отпорност, верификација на фазата со Феритскоп и хидростатично тестирање на притисок.
Заклучок
Куќите на високопритисни пумпи и леаните цевки кои работат во непријателски течни средини бараат апсолутна компромисност во металургијата, интегритетот на леаните и точноста на машинирањето. Со примена на сертифицирани дуплексни и супер дуплексни нерѓосливи челици, строга решенија за жарење со хипер-квичење, оптимизација на хидрауличните текови и машинирање со повеќе оси со CNC, инженерите гарантираат децении без течење и отпорност кон корозија.
Dandong City Pengxin Machinery Co., Ltd. обезбедува инженерска длабочина, тежина на леаните и сертифицирана документација за квалитет потребна за најзаобидните светски проекти за течна инфраструктура.
Контактирајте го Dandong City Pengxin Machinery Co., Ltd. за да ги испратите вашите цртежи на куќи на пумпи или да побарате консултации за совместливост на легури.
Dandong City Pengxin Machinery Co., Ltd. — Тешки леани делови и прецизно машинирање, од 1958 година.

 EN


 Горещи вести

