Meta-Beschreibung: Ein umfassender technischer Leitfaden zum Gießen von Hochdruck-Pumpengehäusen und Rohrleitungskomponenten aus Duplex-Stahl (2205 / CD3MN), Super-Duplex-Stahl (2507 / CD3MWCuN) und austenitischen Edelstahllegierungen. Erfahren Sie mehr über die Steuerung des Phasengleichgewichts, das Lösungsglühen, die hydrostatische Prüfung und die Einhaltung der NACE-Normen.
Hochdruck-Fluidförderanlagen in der Offshore-Öl- und -Gasindustrie, bei der Meerwasser-Entsalzung mittels Umkehrosmose (SWRO), in der Geothermieerzeugung und in der chemischen Verfahrenstechnik setzen gegossene Komponenten einer schweren, synergistischen Degradation aus. Ein einzelnes zentrifugales Schlamm-Pumpengehäuse oder ein hochdrucktauglicher Unterwasser-Ventilkörper muss gleichzeitig widerstehen gegen kavitationserosion, lokalisierte Chlorid-Pitting-/Spaltangriffe, interkristalline Korrosion sowie hohe hydraulische Wechsellasten über 150 bar (Druckklasse 900 bis 2500).
Unter diesen aggressiven Strömungsdynamiken leiden Standard-Austenit-Edelstähle (wie 304 oder 316L) unter katastrophalem Lochfraß oder spannungsbedingtem Korrosionsriss (SCC). Die Lösung dieser kritischen Betriebsherausforderungen erfordert die Spezifikation, Präzisions-Gussfertigung und streng metallurgische Verarbeitung von Duplex-Edelstählen (2205 / CD3MN) und Super-Duplex-Edelstählen (2507 / CD3MWCuN) .
Dieser technische Leitfaden bietet eine umfassende technische Analyse der Duplex-Legierungs-Metallurgie, der Kontrolle des Ferrit-Austenit-Phasengleichgewichts, der Präzisions-Sandguss- und Feinguss-Verfahren, der Lösungsglühhitzebehandlung, der CNC-gesteuerten Bearbeitung drucktragender Grenzflächen sowie der zerstörungsfreien Qualitätsprüfung.
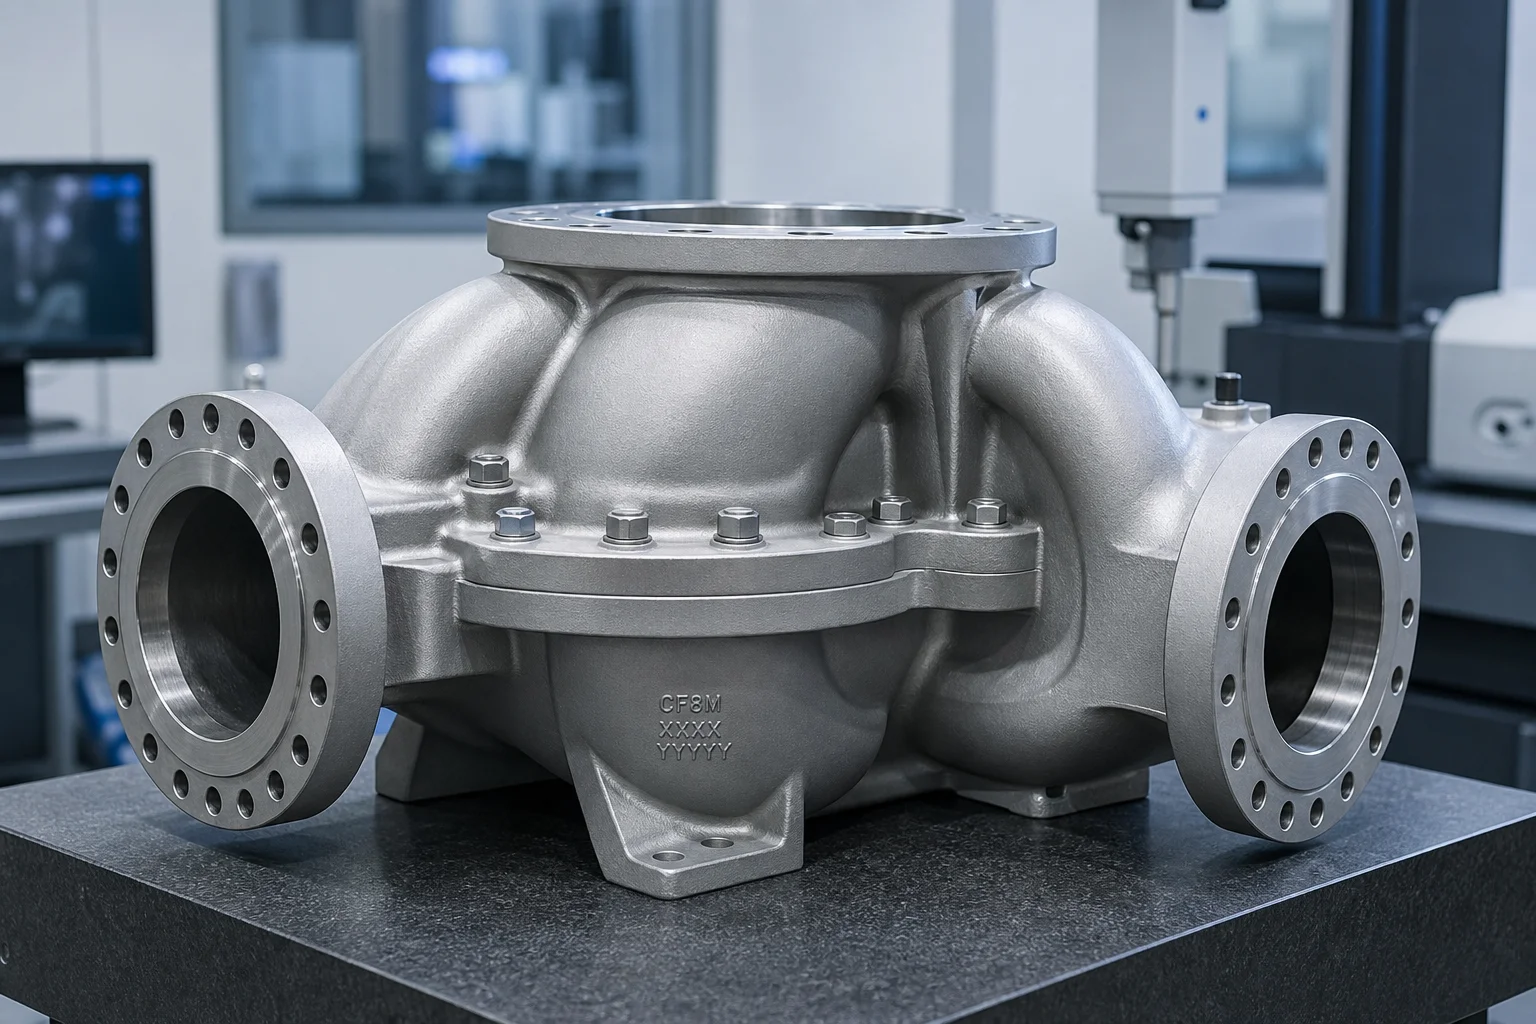
Gussteile wie Pumpengehäuse, Laufräder, Diffusoren und Rohrleitungsverteiler arbeiten in extremen Mehrphasenumgebungen:
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘Die Auswahl von Gusstlegierungen für aggressive Medien stützt sich stark auf die Pitting Resistance Equivalent Number (PREN) :
| Legierungsgruppe | Gussqualität (ASTM A890 / A995) | Schmiedequivalent | PREN-Wert | Mikrostruktur | Typische Druck- und Flüssigkeitsanwendung | Relativer Kostenindex |
|---|---|---|---|---|---|---|
| Austenitischer Edelstahl | CF8M (ASTM A743) | AISI 316 | ~23 – 25 | Voll-austenitisch | Industrielles Wasser mit niedrigem Druck, milde Chemikalien ( ) | 1,0 (Basiswert) |
| Hochlegierter austenitischer Stahl | CN7M (Legierung 20) | N08020 | ~32 – 35 | Austenitisch + Cu | Schwefelsäure-Pumpen, aggressive chemische Verfahren | 2,2x |
| Standard-Duplex | Sorte 4A / CD3MN | 2205 (UNS S31803) | 34 – 38 | 50 % Ferrit / 50 % Austenit | Meerwasserentsalzung, Wasserinjektion in Erdölfeldern, Rohrleitungen der Klasse 600 | 1,8x |
| Super Duplex | Sorte 5A / CE3MN | 2507 (UNS S32750) | 41 – 44 | 50 % Ferrit / 50 % Austenit | Hochdruck-SWRO-Zuführpumpen, Offshore-Unterwasserverteilernetze | 2,6× |
| Superduplex + W | Sorte 6A / CD3MWCuN | Zeron 100 | 42 – 45 | 50 % Ferrit / 50 % Austenit + W + Cu | Hochgradig abrasive Mineralschlämme, heiße chlorierte Meerwasser | 3.0X |
| Nickel-Basis-Superalloy | CW12MW (Hastelloy C-276) | N10276 | Nickel-Molybdän-Chrom | Nasses Chlorgas, extrem saures Gas ( ) für Unterwasserventile | 7,5× |
Standard-Duplex 4A (CD3MN) bietet die doppelte Streckgrenze des Standard-Edelstahls CF8M (316) ( im Vergleich zu ). Damit können Pumpeningenieure dünnere, leichtere Pumpengehäuse konstruieren mit höheren Druckfestigkeitswerten bei gleichzeitig deutlich verbesserter Beständigkeit gegen Spannungsrisskorrosion durch Chlorid.
Die mechanischen Eigenschaften und die Korrosionsbeständigkeit von Duplex-Gussteilen hängen vollständig davon ab, ein optimales Ferrit-zu-Austenit-Verhältnis einzustellen und gefährliche intermetallische Sekundärphasen vollständig zu unterdrücken.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)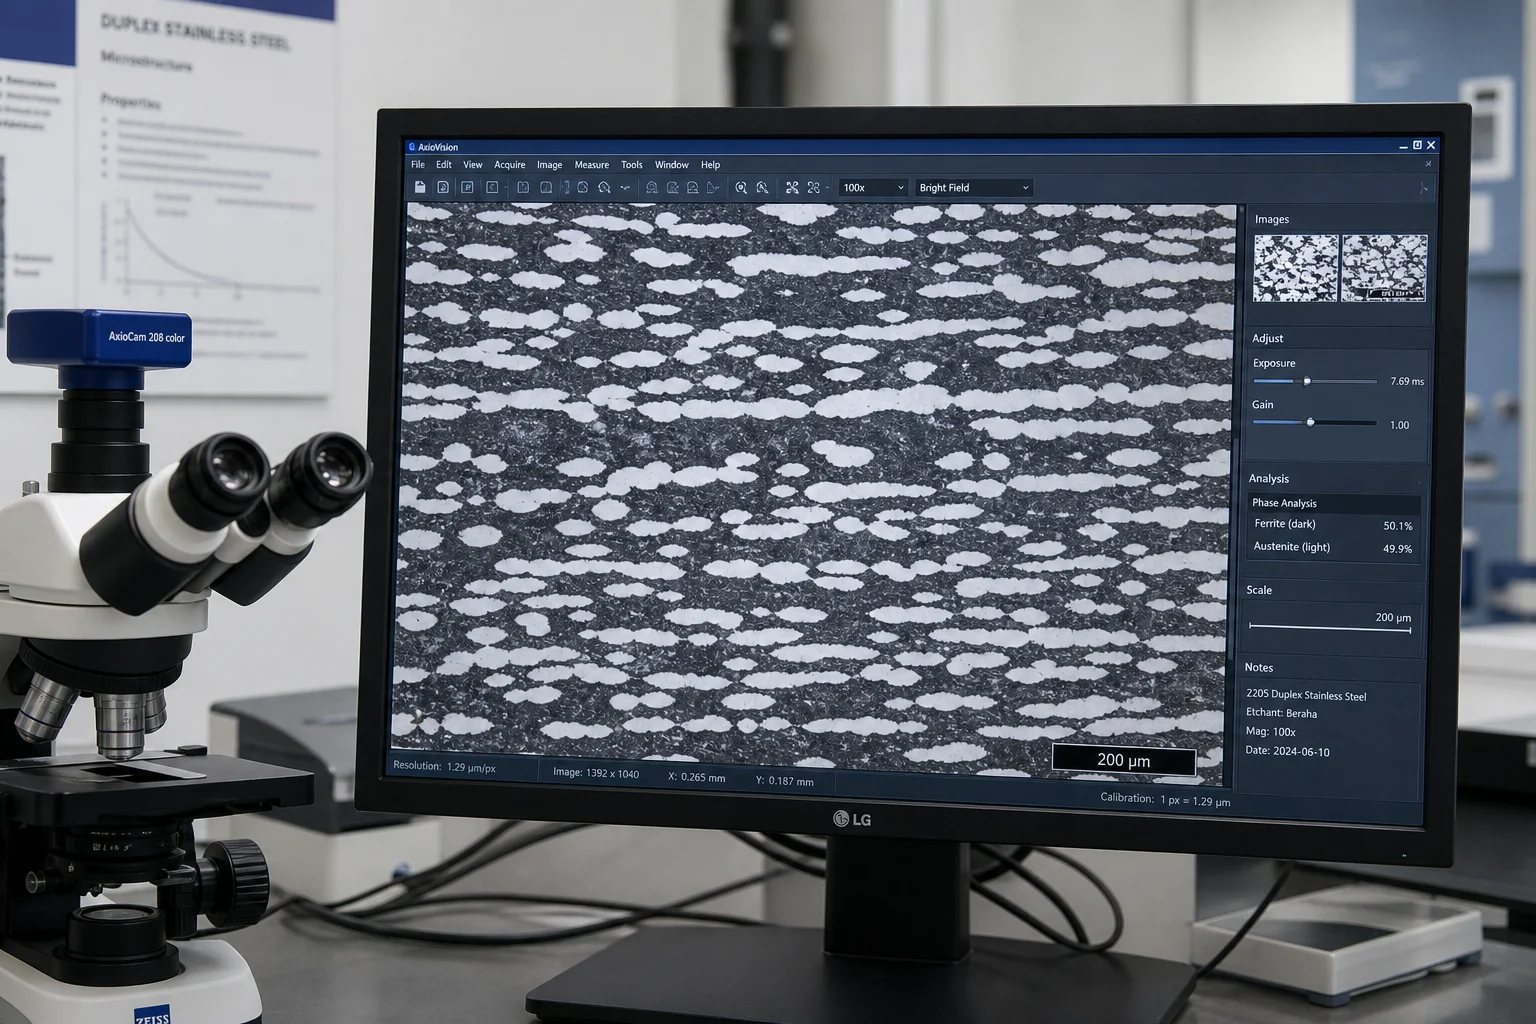
Spiralgehäuse von Hochdruckpumpen und mehrstufige Diffusoren weisen doppelt gekrümmte 3D-Strömungskanäle auf, die extrem glatt gegossen werden müssen, um hydraulische Reibungsverluste zu minimieren.
| Gießereistufe | Technische Umsetzung | Fehlerprävention |
|---|---|---|
| Simulationgesteuerte Anschnittführung | Unterseitige Anschnittführung mit keramischen Wirbelfiltern und isolierten Speisern | Beseitigt erneute Oxidationshautbildung und Turbulenzeinschlüsse in chromreicher Schmelze |
| Zirkon-/Chromit-Sandkerne | Hochfeuerfeste Zirkonsand-Auflage auf inneren Laufrad-/Volutenkernen | Verhindert thermische Einbrennung und gewährleistet glatte innere Strömungskanäle ( ) |
| Schrumpfungsausgleich | 2,4 % – 2,6 % volumetrische Schrumpfungszulassung in CAD modelliert | Verhindert maßliche Verzerrung an komplexen Doppelvoluten-Trennlinien |
| Heißrissverhütung | Flexible phenolharzgebundene Kalt-Hartungssand-Systeme mit Formdehnbarkeit | Entlastet thermische Schrumpfspannungen während der Festkörperabkühlung |
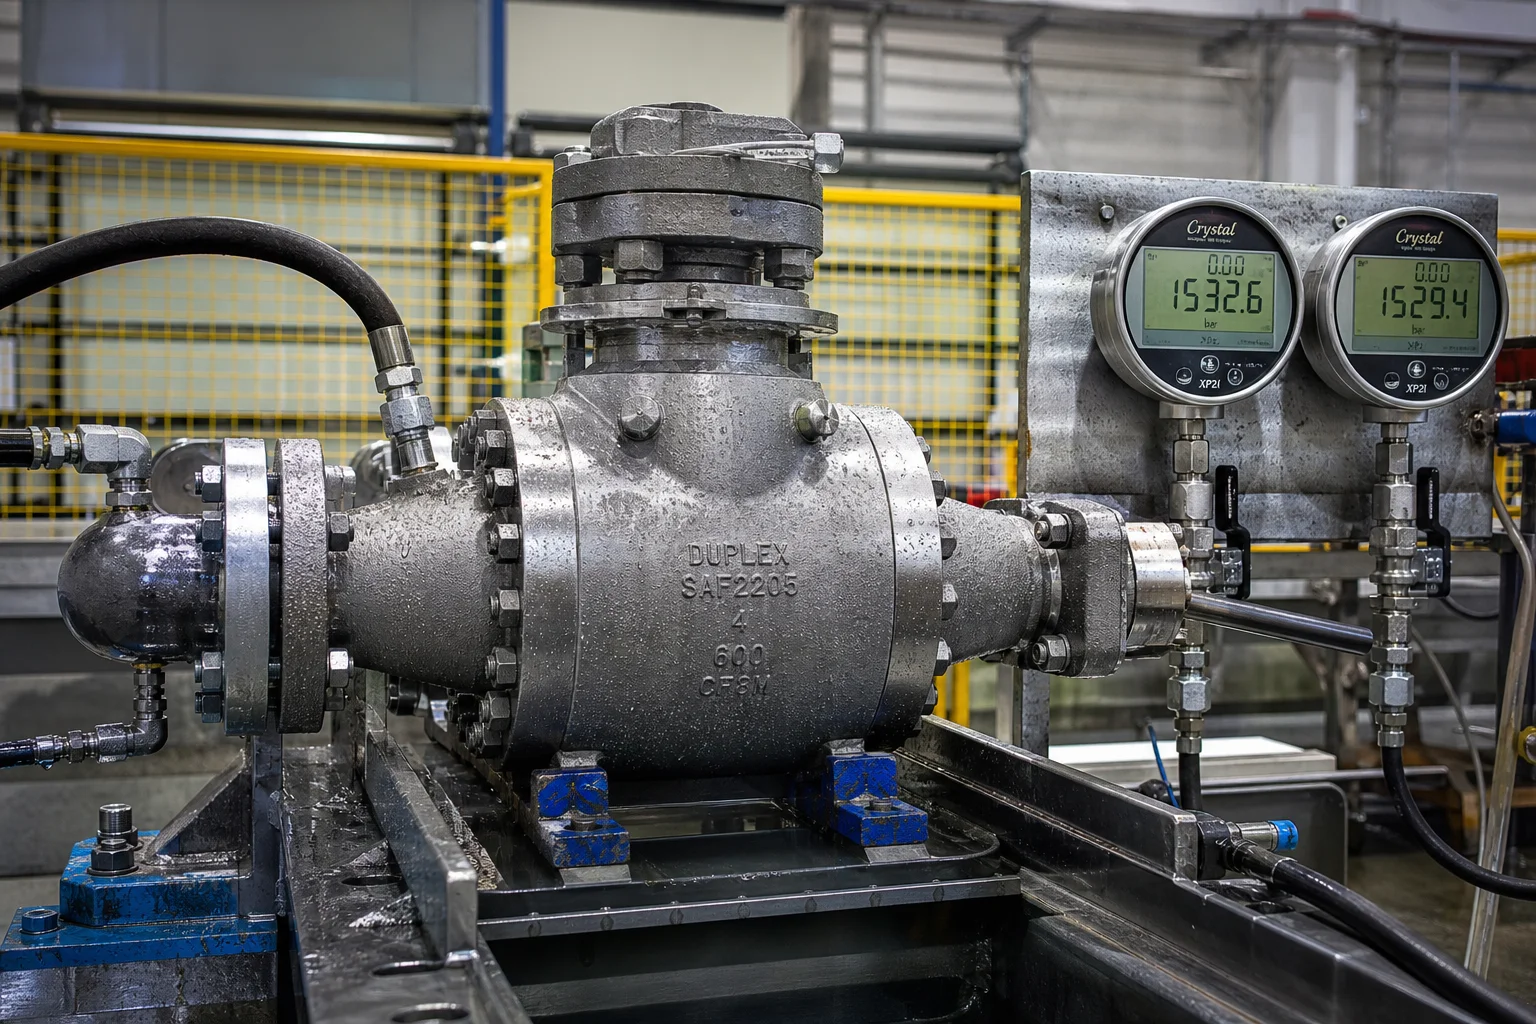
Pumpengehäuse und Rohrleitungsventile müssen über weite Temperatur- und Druckbereiche hinweg blasendichte hydraulische Dichtungen aufrechterhalten.
| Prüfkategorie | Prüfnorm / Prüfverfahren | Akzeptanzkriterien |
|---|---|---|
| Chemische Analyse | Optische Emissionsspektrometrie (OES) gemäß ASTM A751 | Strenge Einhaltung von N ( ), Mo, Cr, Ni; |
| Ferritphasenanteil | ASTM E562 Punktzählverfahren und ISO 8249 Ferritskop | Ferritphasenanteil im gesamten Gussstück |
| Spaltkorrosionsprüfung | ASTM G48 Methode A (Eisen(III)-chlorid, 24 h bei ) | Keine Spaltkorrosion bei vergrößerung; Massenverlust |
| Interkristalline Korrosion | ASTM A262 Verfahren E / ISO 3651-2 | Kein interkristallines Rissbildungsverhalten nach Kupfer-Kupfersulfat-Koch- und Biegeversuch |
| Schlagzähigkeitstest bei niedriger Temperatur | Charpy-V-Nut (ASTM E23) bei | Mindesteinzelwert ; Durchschnitt |
| Volumetrische Unversehrtheit | Röntgenprüfung (RT) nach ASME Section VIII Div 1 | Stufe 1/2 an Druckgrenzen und kritischen Voluten-Schneiden |
| Druckprüfung | API 598 / ISO 5208 / ASME B16.34 | prüfdruck wird gehalten für ; kein Druckabfall/keine Leckage |
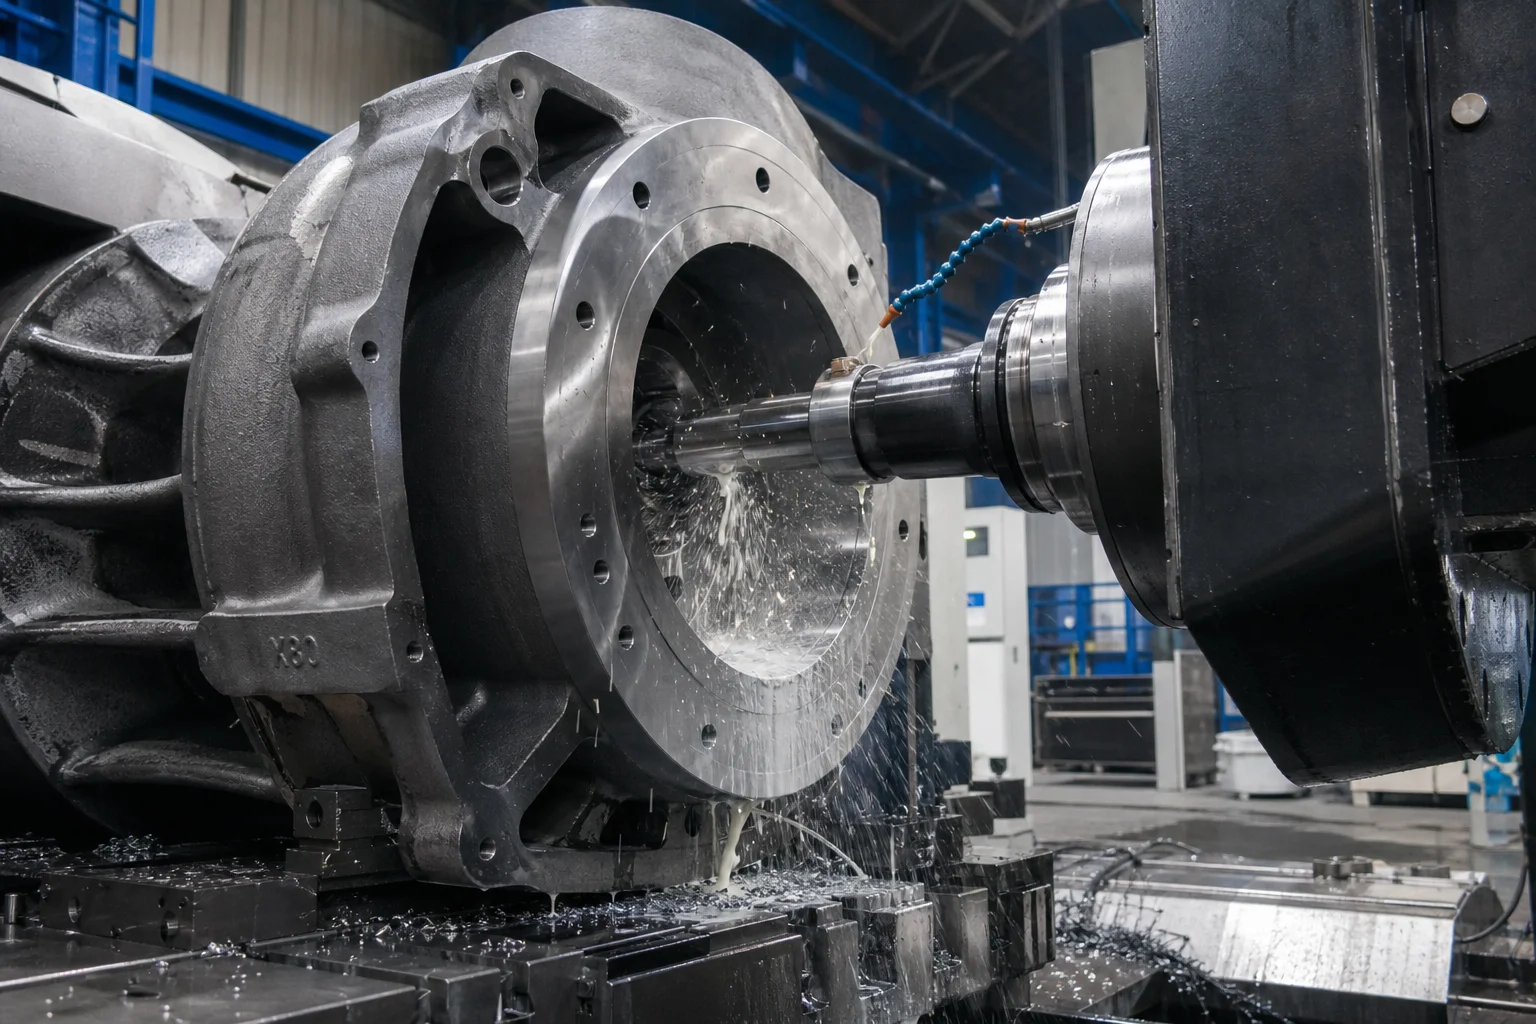
Die Fertigung drucktragender Gussteile aus Duplex- und Superduplex-Stahl erfordert fortschrittliches Induktions-Schmelzen, zertifizierte Lösungsglühanlagen, präzise Bearbeitung sowie strenge Validierung im Korrosionslabor.
Dandong City Pengxin Machinery Co., Ltd. bietet komplette schlüsselfertige Fertigung von Hochdruck-Pumpengehäusen, Ventilkörpern und Rohrleitungskomponenten:
- Umfassendes Materialportfolio : Zertifizierte Gussteile aus Standard-Duplex 4A (CD3MN / 2205), Super-Duplex 5A (CE3MN / 2507), Super-Duplex 6A (CD3MWCuN), CF8M sowie korrosionsbeständigen Nickelbasis-Legierungen.
- Eigene Lösung für Glühbehandlung und Hyper-Schreckkühlung : Computerkontrollierte Wärmebehandlungsöfen mit automatisiertem, schnellem Behälterwechsel, die eine Sigma-Phasen-Bildung vollständig verhindern und eine optimale 50/50-Phasenbalance gewährleisten.
- Schwere Mehrachs-CNC-Bearbeitung : Große horizontale CNC-Bohr- und Drehzentren, die die Bearbeitung von geteilten Spiralgehäusen, mehrstufigen Pumpenschalen und Rohrleitungsventilgehäusen bis zu 25 Tonnen ermöglichen.
- Vollständige Prüfung und Zertifizierung : Prüfzeugnisse nach EN 10204 3.1 und 3.2, ASTM-G48-Prüfung zur Lochkorrosion, schlagzähigkeitsprüfung, Ferritscope-Phasenverifikation sowie hydrostatische Druckprüfung.
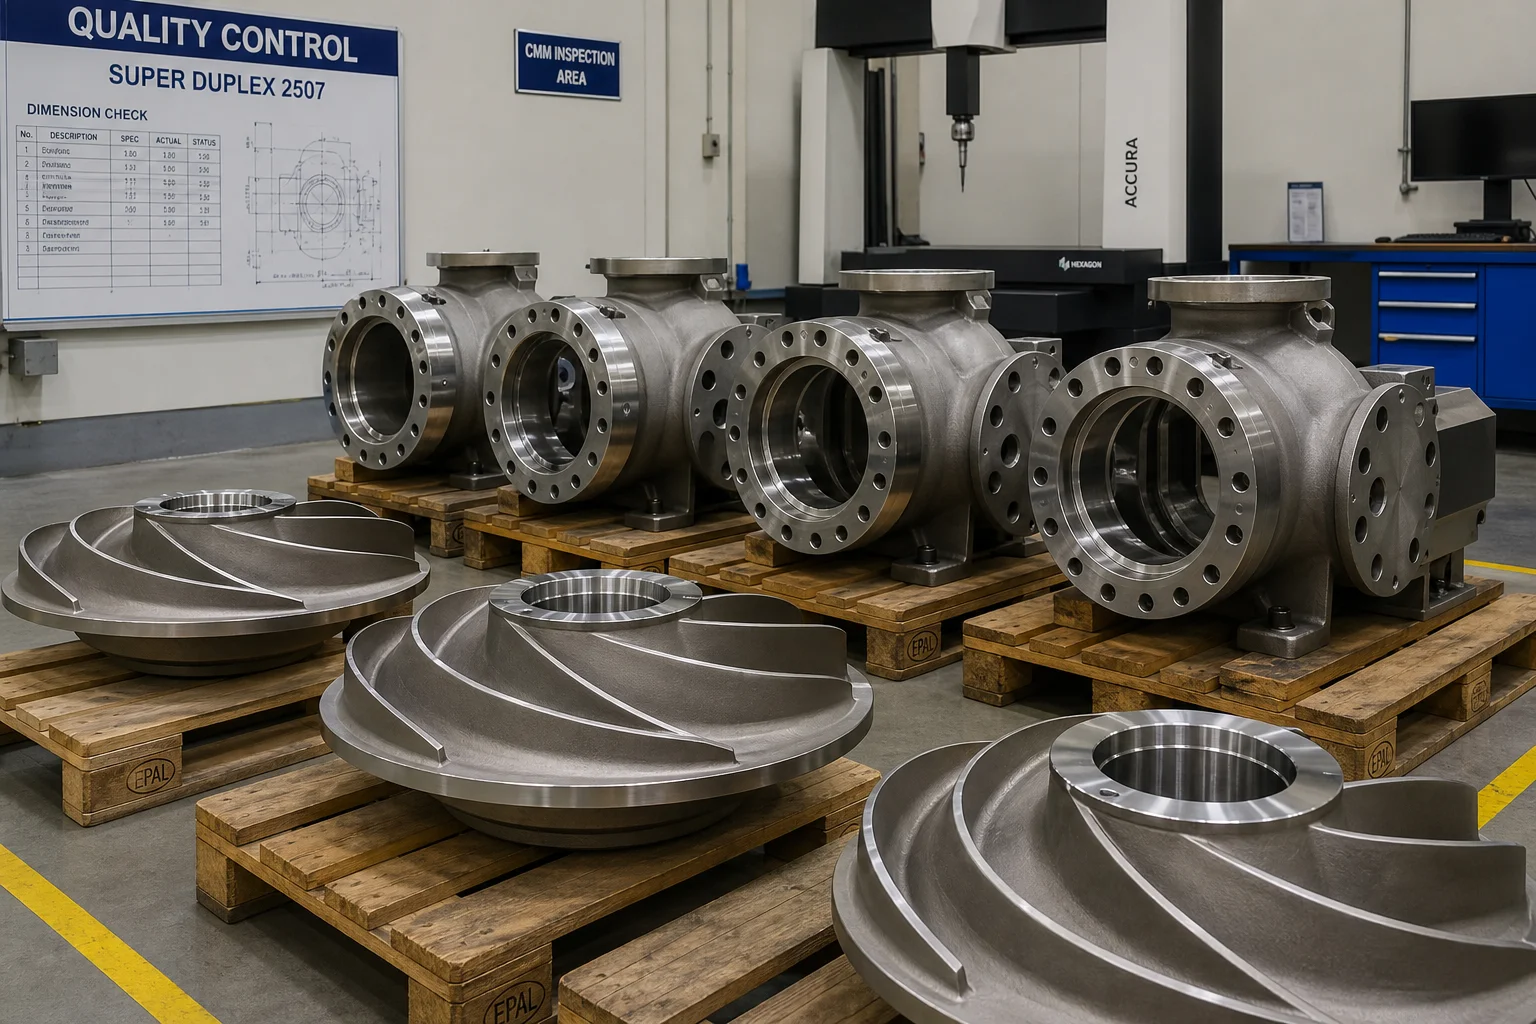
Gehäuse für Hochdruckpumpen und Rohrleitungsgussstücke, die in aggressiven Fluidumgebungen eingesetzt werden, erfordern keinerlei Kompromisse hinsichtlich Metallurgie, Gießintegrität oder Bearbeitungsgenauigkeit. Durch den Einsatz zertifizierter Duplex- und Super-Duplex-Edelstähle, strenge Lösungsglühbehandlung mit Hyper-Schreckung, Optimierung der hydraulischen Strömungspfade sowie Mehrachsen-CNC-Bearbeitung stellen Ingenieure jahrzehntelangen, leckfreien und korrosionsbeständigen Betrieb sicher.
Dandong City Pengxin Machinery Co., Ltd. bietet die erforderliche ingenieurtechnische Kompetenz, Gusskapazität in Tonnen sowie zertifizierte Qualitätsdokumentation für die weltweit anspruchsvollsten Projekte im Bereich Fluidinfrastruktur.
Kontaktieren Sie Dandong City Pengxin Machinery Co., Ltd., um Ihre Pumpengehäusedrawings einzureichen oder Beratung zur Legierungskompatibilität anzufordern.
Dandong City Pengxin Machinery Co., Ltd. — Schwermetallguss und Präzisionsbearbeitung, seit 1958.
 Aktuelle Nachrichten
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Dandong City Pengxin Machinery wurde 1958 gegründet und ist ein privates Unternehmen, das Gussschmieden, Maschinenbau und Montage vereint.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved DATENSCHUTZRICHTLINIE Blog
 EN