메타 설명: 더플렉스(2205/CD3MN), 슈퍼 더플렉스(2507/CD3MWCuN) 및 오스테나이트계 스테인리스 합금으로 고압 펌프 케이싱 및 배관 부품을 주조하는 완전한 기술 가이드. 상 평형 제어, 용체화 열처리, 수압 시험 및 NACE 적합성에 대해 학습하세요.
해양 석유 및 가스, 해수 역삼투(SWRO) 담수화, 지열 발전, 화학 공정 분야의 고압 유체 취급 시스템은 주조 부품을 심각한 복합적 열화에 노출시킵니다. 단일 원심식 슬러리 펌프 케이싱 또는 고압 심해 밸브 본체는 동시에 다음을 견뎌야 합니다. 공동 현상 침식, 국부적 염소 이온 피팅/틈새 부식, 결정계 부식, 그리고 높은 유압 반복 피로 하중 150바(클래스 900~2500)를 초과하는
이러한 공격적인 유체 역학 조건에서 표준 오스테나이트계 스테인리스강(예: 304 또는 316L)은 치명적인 피팅 또는 응력부식균열(SCC)을 겪는다. 이러한 중대한 운용 과제를 해결하려면 다음을 명시하고, 정밀 주조하며, 엄격한 금속 열처리를 수행해야 한다. 이중상 스테인리스강(2205 / CD3MN) 이며 초고성능 이중상 스테인리스강(2507 / CD3MWCuN) .
본 공학 가이드는 이중상 합금의 금속학, 페라이트-오스테나이트 상 평형 제어, 정밀 사형 및 인베스트먼트 주조 기술, 용해 어닐링 열처리, CNC 압력 경계 가공, 비파괴 품질 검증에 대한 철저한 기술 분석을 제공한다.
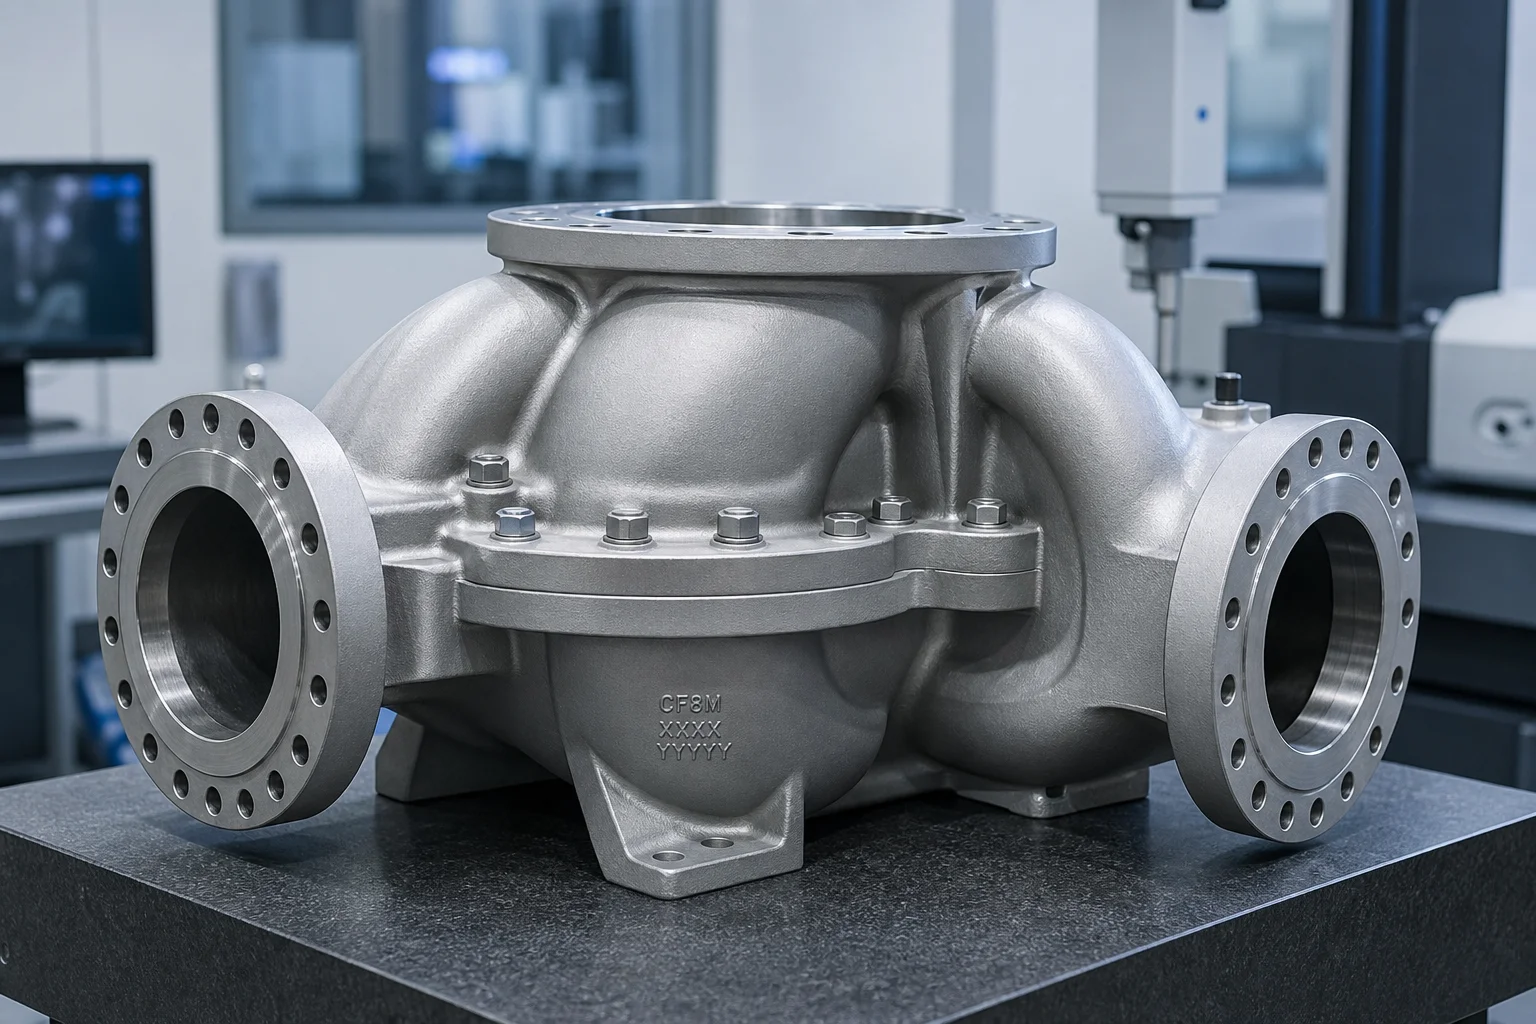
주조 펌프 케이싱, 임펠러, 디퓨저 및 파이프라인 매니폴드는 극심한 다상 환경에서 작동한다.
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘공격적인 유체에 사용할 주조 합금을 선정하는 것은 다음 식에 크게 의존한다. 점식 부식 저항당량 번호(PREN) :
| 합금 계열 | 주조 등급(ASTM A890 / A995) | 압연 상당 | PREN 값 | 미세 구조 | 일반적인 압력 및 유체 적용 | 상대 비용 지수 |
|---|---|---|---|---|---|---|
| 오스테나이트계 스테인리스 | CF8M (ASTM A743) | AISI 316 | 약 23–25 | 완전 오스테나이트계 | 저압 산업용 수질, 약한 화학물질( ) | 1.0 (기준값) |
| 고합금 오스테나이트계 | CN7M (합금 20) | N08020 | 약 32–35 | 오스테나이트계 + 구리 | 황산 펌프, 공격적 화학 처리 | 2.2배 |
| 표준 듀플렉스 | 등급 4A / CD3MN | 2205 (UNS S31803) | 34–38 | 50% 페라이트 / 50% 오스테나이트 | 해수 담수화, 유전 수주입, 클래스 600 파이프라인 | 1.8x |
| 슈퍼 듀플렉스 | 등급 5A / CE3MN | 2507 (UNS S32750) | 41–44 | 50% 페라이트 / 50% 오스테나이트 | 고압 SWRO 공급 펌프, 해양 심해 맨폴드 | 2.6배 |
| 슈퍼 듀플렉스 + W | 등급 6A / CD3MWCuN | 제로ン 100 | 42–45 | 50% 페라이트 / 50% 오스테나이트 + W + Cu | 고도로 마모성 광물 슬러리, 고온 염소 처리 해수 | 3.0X |
| 니켈계 초합금 | CW12MW (헤스텔로이 C-276) | N10276 | 니켈-몰리브덴-크롬 | 습한 염소 가스, 극심한 산성 가스( ) 해저 밸브 | 7.5배 |
표준 이중상 강 4A(CD3MN)는 표준 CF8M(316) 스테인리스강의 항복 강도의 2배 를 제공합니다( 대비 ). 따라서 펌프 엔지니어는 더 얇고 가벼운 펌프 케이싱 염소 응력 부식 균열에 대한 훨씬 뛰어난 저항성을 제공하면서도 더 높은 압력 내성 등급을 갖춘다.
이중상 주조물의 기계적 성질과 내식성은 최적의 페라이트 대 오스테나이트 비율 유지와 위험한 금속 간 화합물 2차 상의 완전한 억제에 전적으로 의존한다.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)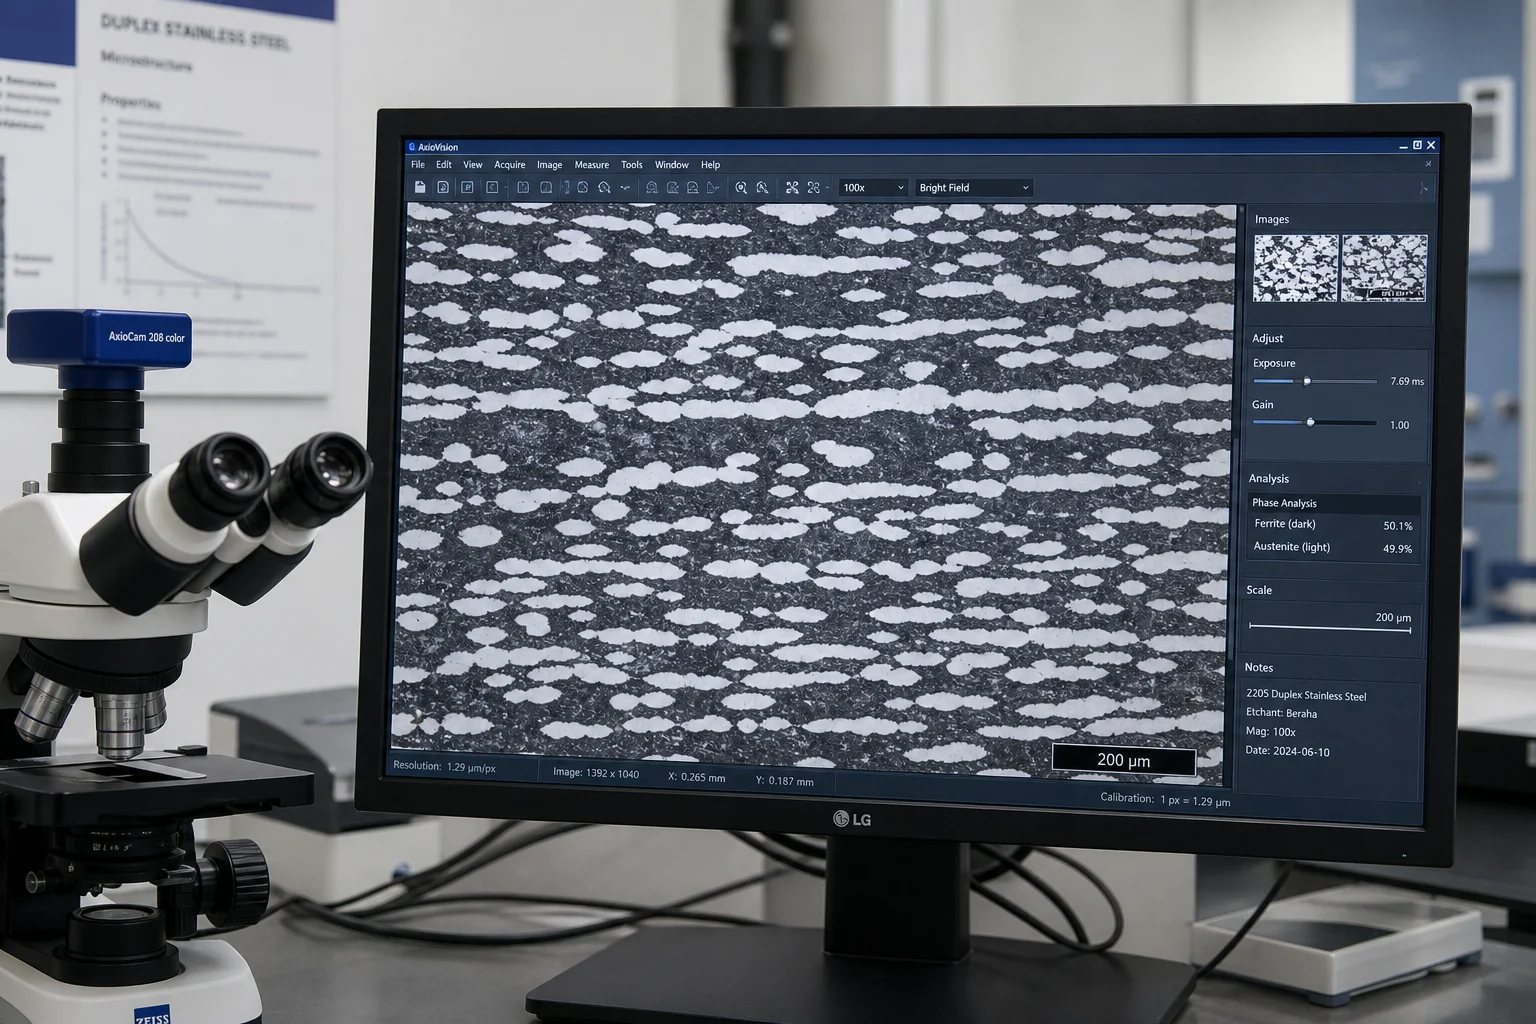
고압 펌프 볼루트 및 다단계 디퓨저는 유압 마찰 손실을 최소화하기 위해 초매끄러운 표면을 갖춘 이중 곡선 3차원 유체 채널을 가져야 한다.
| 주조 단계 | 기술 구현 | 결함 예방 |
|---|---|---|
| 시뮬레이션 기반 게이팅 | 바텀-파우어 게이팅, 세라믹 와류 필터 및 단열 라이저 사용 | 크롬 함유 용융금속 내 재산화 스크럼 및 난류 개재물 제거 |
| 지르콘/크로마이트 모래 코어 | 내부 임펠러/볼루트 코어의 고내열성 지르콘 모래 표면 처리 | 열 소성 침투를 방지하고 매끄러운 내부 유로를 확보함( ) |
| 수축 보상 | cAD에서 2.4%–2.6% 체적 수축 여유량을 모델링함 | 복잡한 이중 볼루트 분할선에서 치수 왜곡을 방지함 |
| 고온 균열 방지 | 주형 연성 확보를 위한 유연한 페놀계 노베이크 모래 시스템 | 고체 상태 냉각 중 열 수축 응력을 완화함 |
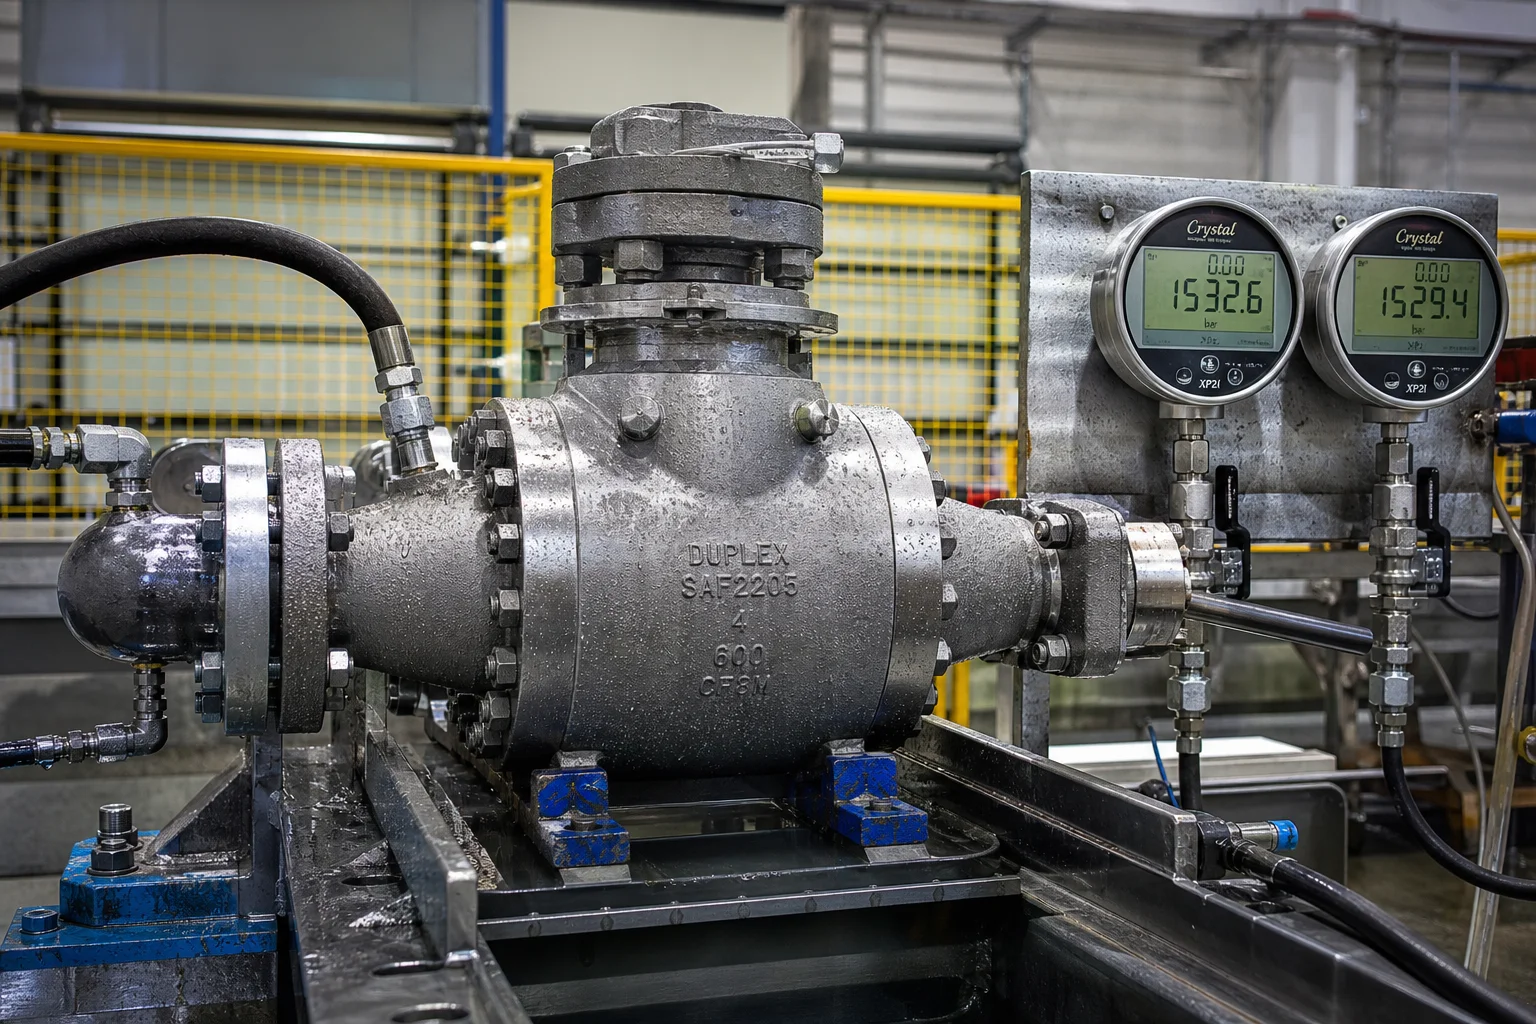
펌프 케이싱 및 배관 밸브는 넓은 온도 및 압력 범위에서 기포가 통하지 않는 유압 밀봉을 유지해야 한다.
| 시험 항목 | 시험 기준 / 시험 방법 | 수용 기준 |
|---|---|---|
| 화학 분석 | 광학 방출 분광법(OES), ASTM A751 기준 | N( ) , Mo, Cr, Ni 성분에 대한 엄격한 준수 |
| 페라이트 상 함량 | ASTM E562 포인트 카운트 및 ISO 8249 페라이츠코프 | 주조 전 구간에 걸친 페라이트 상 분율 |
| 피팅 부식 시험 | ASTM G48 방법 A 염화 철 용액 사용, 24시간, ) | 피팅 없음 확대 배율; 질량 손실 |
| 입계 부식 | ASTM A262 실천 E / ISO 3651-2 | 구리-황산동 끓이기 및 굽힘 후 결정계 균열 없음 |
| 저온 충격 시험 | 샤프리 V노치(ASTM E23) 시험 온도 | 최소 개별 값 ; 평균 |
| 체적 응집성 | ASME 섹션 VIII 분할 1에 따른 방사선 검사(RT) | 압력 경계 및 중요 볼루트 컷워터의 레벨 1/2 |
| 수압 시험 | API 598 / ISO 5208 / ASME B16.34 | 설계 압력 유지 시간 ; 압력 강하/누출 없음 |
압력 용기용 이중상 및 초이중상 주조품 제조에는 고급 유도 용해, 인증된 용해 어닐링 노, 정밀 가공 및 엄격한 부식 실험실 검증이 필요함.
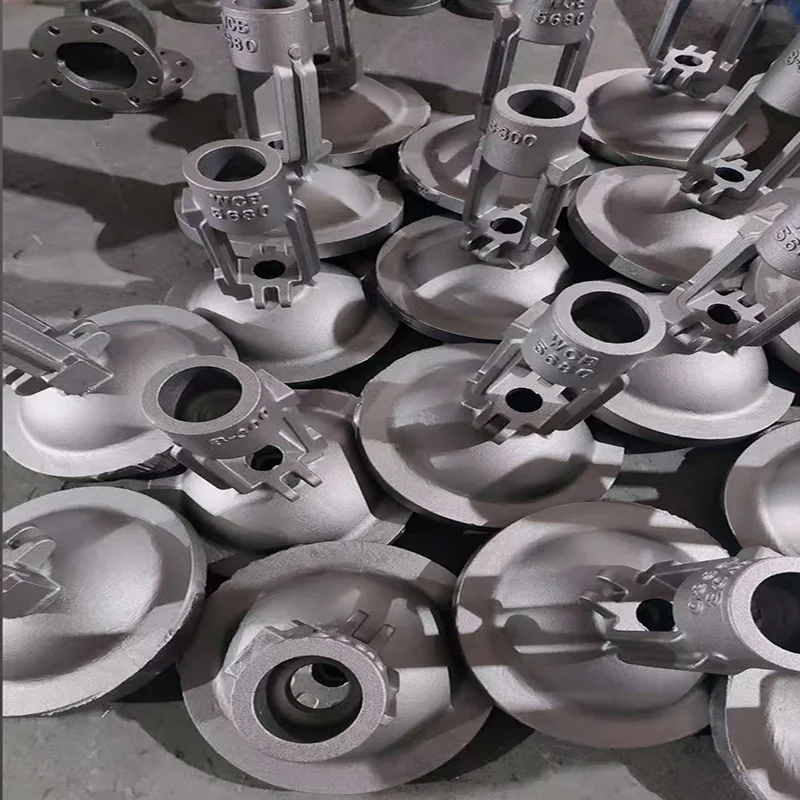
단둥시 펑신 기계 유한공사 고압 펌프 케이싱, 밸브 본체 및 파이프라인 부품의 완전한 턴키 제조를 제공합니다.
- 포괄적인 소재 포트폴리오 표준 듀플렉스 4A(CD3MN/2205), 슈퍼 듀플렉스 5A(CE3MN/2507), 슈퍼 듀플렉스 6A(CD3MWCuN), CF8M 및 니켈계 부식 저항 합금에 대한 인증 주조.
- 자체 솔루션 어닐링 및 하이퍼 퀜칭 컴퓨터 제어 열처리로와 신속한 자동 탱크 이송 시스템을 통해 시그마상 형성을 완전히 방지하고 최적의 50/50 상 균형을 보장합니다.
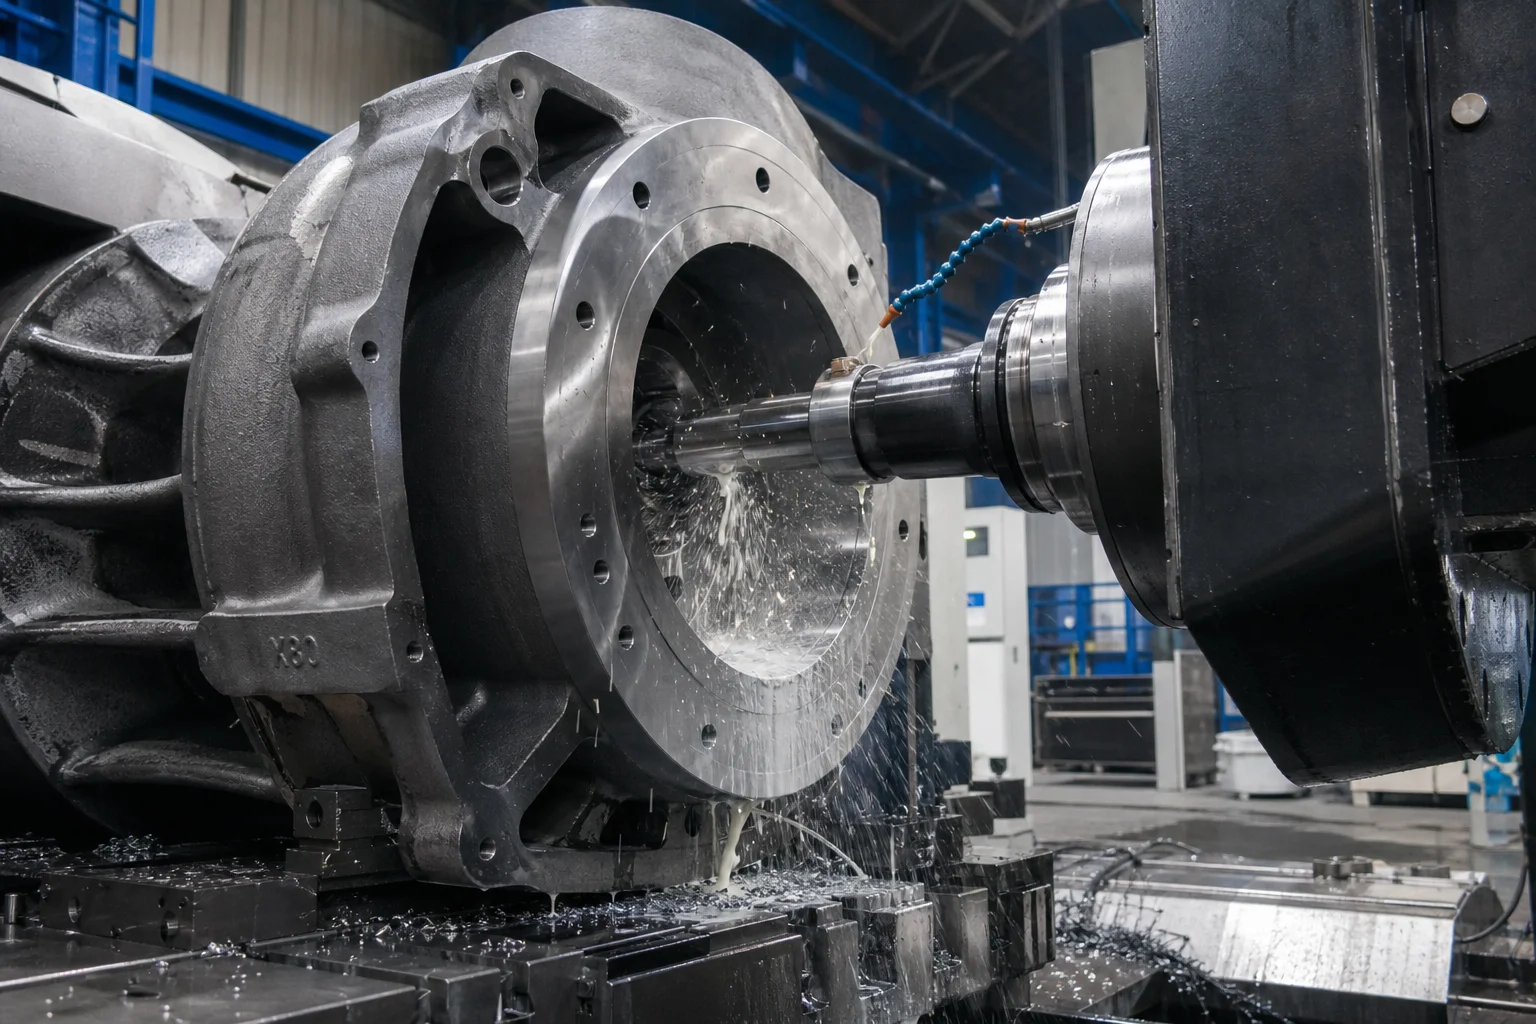
- 대형 다축 CNC 가공 분할형 볼류트, 다단계 펌프 볼, 최대 25톤 규모의 파이프라인 밸브 본체까지 가공 가능한 대형 CNC 수평 보링 및 턴닝 센터.
- 완전한 시험 및 인증 eN 10204 3.1 및 3.2 검사 증명서, ASTM G48 피팅 부식 시험, 충격 시험, 페라이트스코프 상 검증 및 수압 시험.
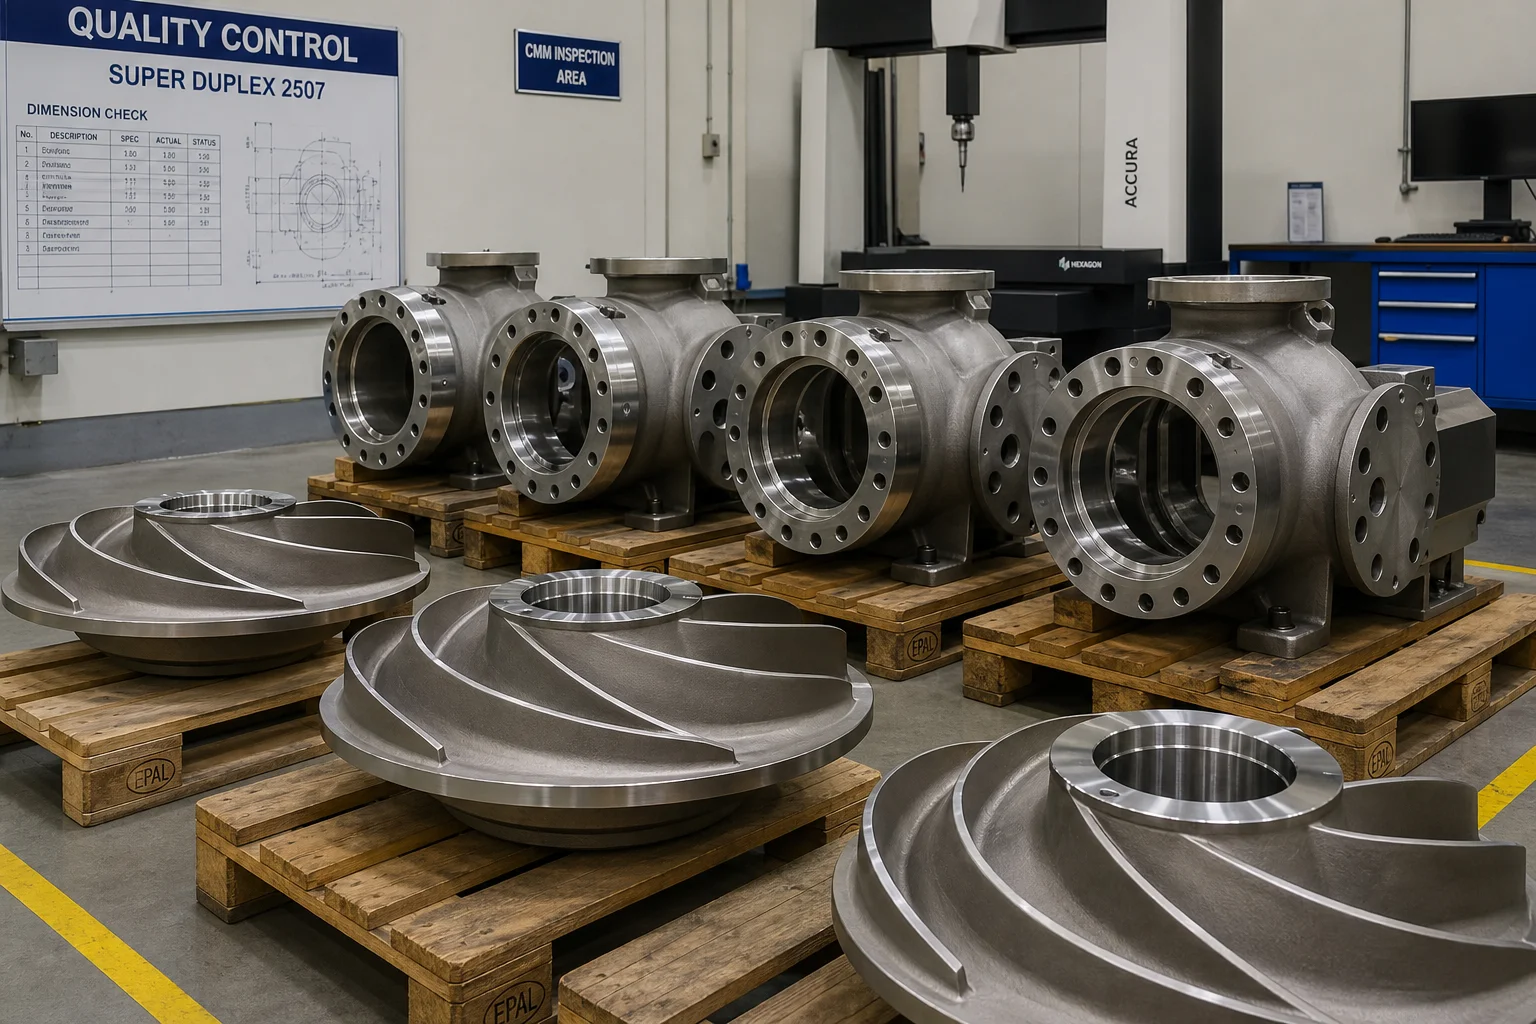
적대적인 유체 환경에서 작동하는 고압 펌프 케이싱 및 파이프라인 주조 부품은 금속학, 주조 완전성, 가공 정밀도 측면에서 어떤 타협도 허용되지 않는다. 인증된 듀플렉스 및 슈퍼 듀플렉스 스테인리스강을 적용하고, 엄격한 용해 어닐링과 초고속 냉각 공정을 수행하며, 유압 유로를 최적화하고, 다축 CNC 가공 기술을 활용함으로써 엔지니어는 수십 년간 누출 없이 부식에 강한 작동을 보장한다.
단둥시 펑신기계유한공사(Dandong City Pengxin Machinery Co., Ltd.)는 세계에서 가장 까다로운 유체 인프라 프로젝트에 필요한 공학적 전문성, 대형 주조 능력, 그리고 인증된 품질 문서를 제공한다.
펌프 케이싱 도면 제출 또는 합금 호환성 상담을 원하시면 단둥시 펑신기계유한공사(Dandong City Pengxin Machinery Co., Ltd.)로 문의하십시오.
단둥 시 펑신 기계 유한공사 — 1958년 설립 이래 중량 주조 및 정밀 가공 전문.
 최신 소식
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

단동시 펑신 기계는 1958년에 설립되었으며, 주조, 가공, 조립을 아우르는 사기업입니다.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved 개인정보 보호 정책 블로그
 EN