Ливарні вироби для магістральних трубопроводів та корпусів насосів підвищеного тиску: двофазна нержавіюча сталь, супер-двофазна нержавіюча сталь та захист від корозійно-ерозійного зносу
Sep 25, 2026
Meta Description: Повний технічний посібник щодо лиття корпусів високотискових насосів та компонентів трубопроводів із дуплексних (2205 / CD3MN), супердуплексних (2507 / CD3MWCuN) та аустенітних нержавіючих сплавів. Дізнайтеся про контроль балансу фаз, розчинне відпалювання, гідравлічне випробування та відповідність стандартам NACE.
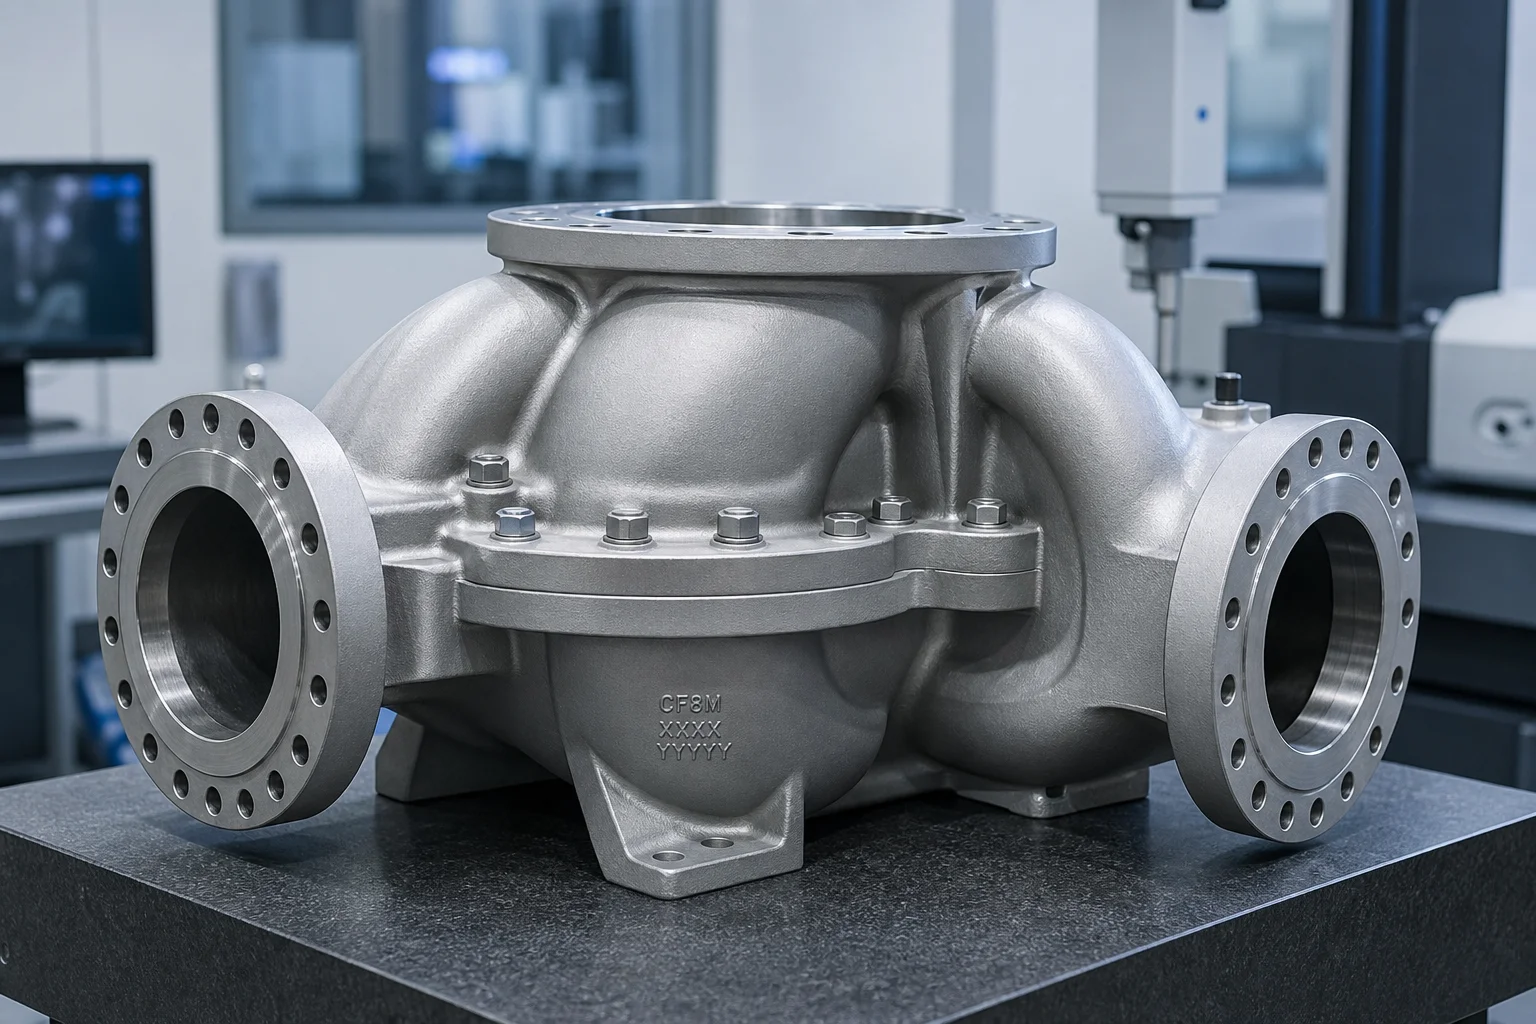
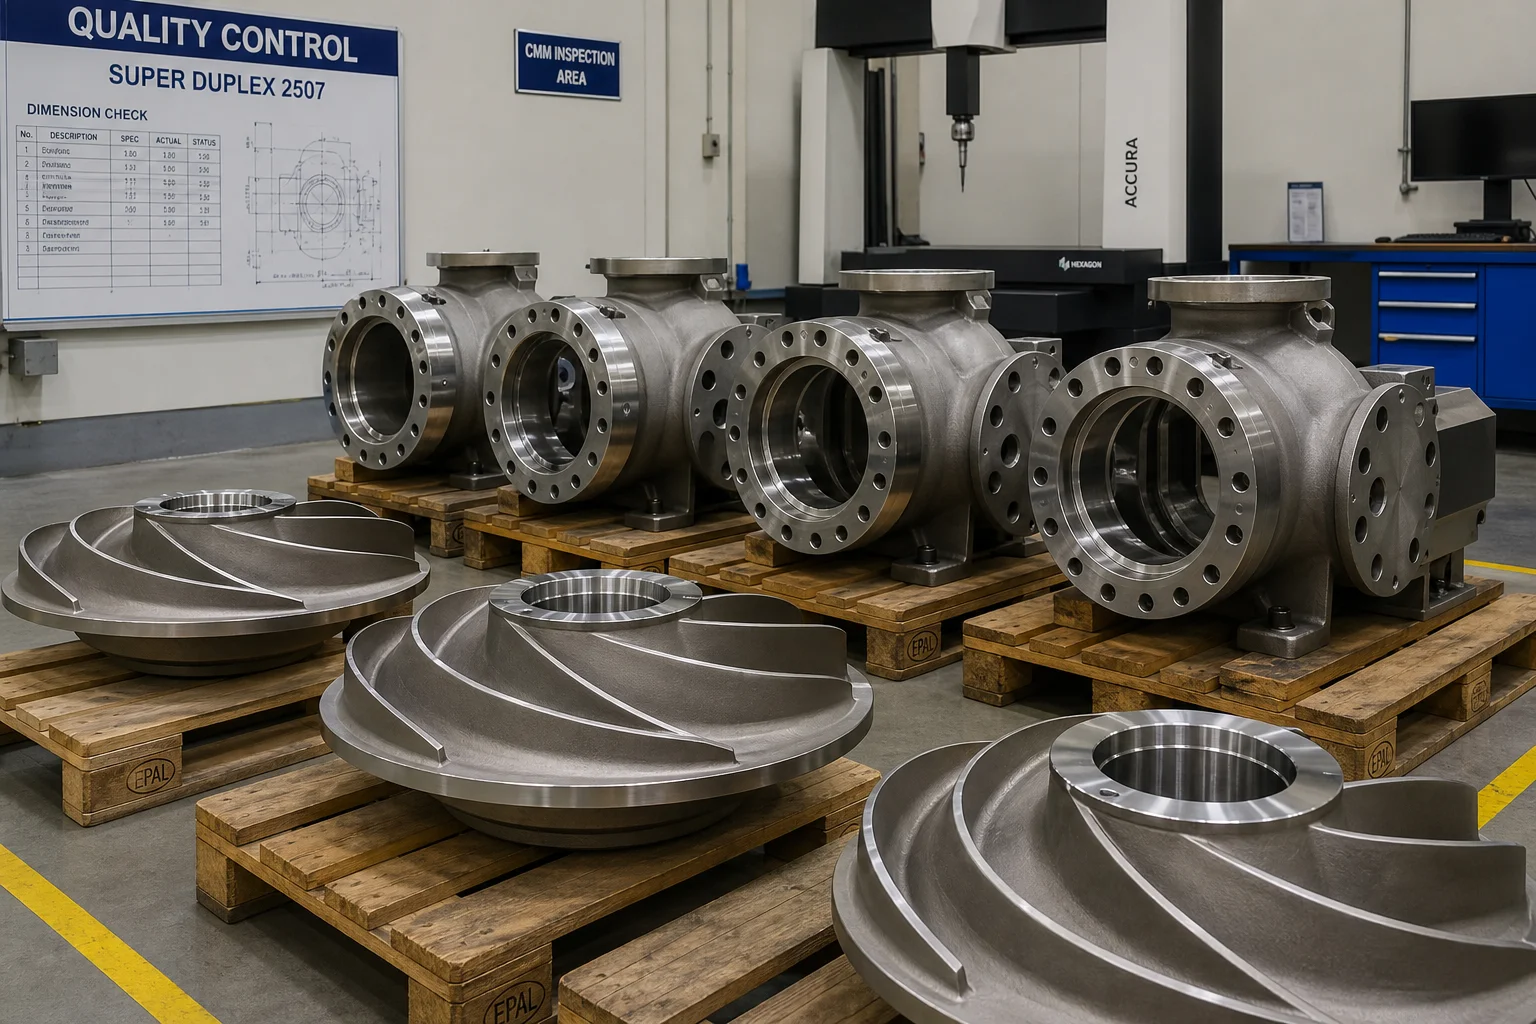
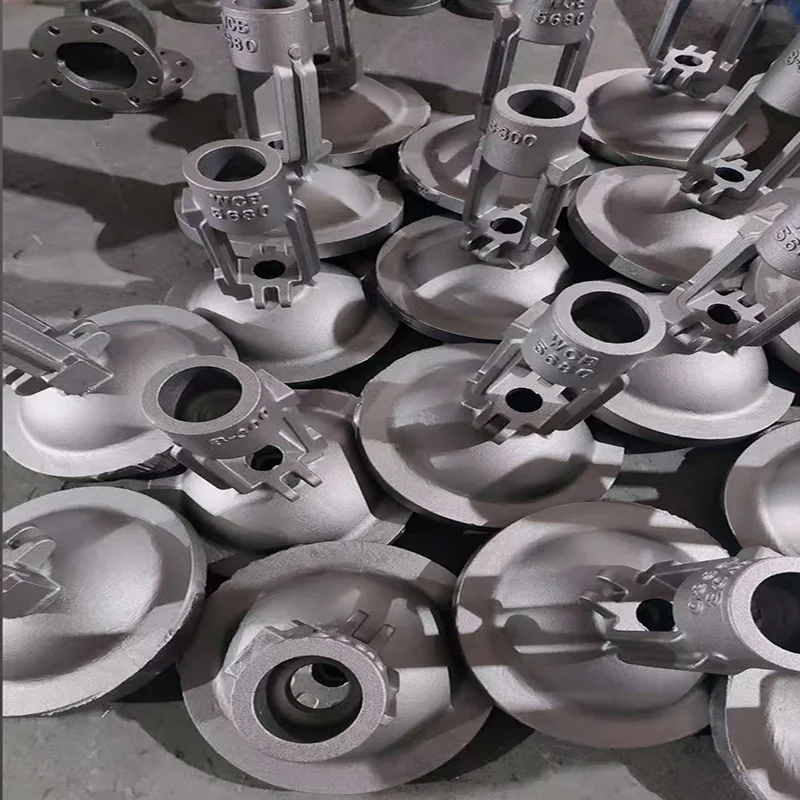
Системи високотискової роботи з рідинами у морських нафтових та газових установках, установках зворотного осмосу морської води (SWRO) для опріснення, геотермальних електростанціях та хімічних виробництвах піддають литі компоненти серйозному синергетичному руйнуванню. Єдиний корпус центрифужного шламового насоса або корпус високотискового підводного клапана повинні одночасно протистояти кавітаційному ерозійному зносу, локальним хлоридним точковим корозійним ушкодженням/корозії в щілинах, міжкристалітній корозії та високим гідравлічним циклічним втомним навантаженням понад 150 бар (клас 900–2500).
За таких агресивних умов гідродинаміки стандартні аустенітні нержавіючі сталі (наприклад, 304 або 316L) піддаються катастрофічному точковому корозійному ушкодженню або корозійно-механічному руйнуванню під напруженням (SCC). Вирішення цих критичних експлуатаційних завдань вимагає спеціфікації, точного лиття та суворого металургійного оброблення Двофазних нержавіючих сталей (2205 / CD3MN) та Супердвофазних нержавіючих сталей (2507 / CD3MWCuN) .
Цей інженерний посібник надає вичерпний технічний аналіз металургії двофазних сплавів, контролю балансу фаз ферит–аустеніт, методів точного лиття в пісок та за втраченою формою, термічної обробки у стані розчину, механічної обробки меж тиску на ЧПУ та верифікації якості без руйнування.
1. Експлуатаційне середовище та механізми деградації внаслідок корозії й ерозії
Литі корпуси насосів, робочі колеса, дифузори та трубопровідні колектори працюють у важких багатофазних середовищах:
Синергія кавітації й ерозії мікро-струмені, що утворюються при колапсі кавітаційних бульбашок, знищують захисну пасивну плівку оксиду хрому на зрізах спіралі корпусу насоса. Незахищений базовий сплав піддається прискореному електрохімічному розчиненню до моменту відновлення пасивної плівки, що призводить до швидкого утворення пітингу й втрати матеріалу.
Корозійне розтріскування під дією хлоридів (CSCC) гаряча морська вода ( >60 °C ) з вмістом хлорид-іонів у кількості десятків тисяч ppm спричиняє швидке поширення тріщин через зерна або по межах зерен під дією залишкових розтягуючих напружень, що виникають під час лиття.
Гідроген-індуковане напружене тріщиноутворення (HISC) катодний захист підводних трубопроводів призводить до проникнення атомарного водню; тому необхідно суворо дотримуватися обмежень щодо вмісту феритної фази, щоб уникнути крихкого руйнування з розколом.
2. Ієрархія вибору сплавів для литих деталей насосів і трубопроводів
Вибір литих сплавів для агресивних рідин значною мірою ґрунтується на Еквівалентне число стійкості до пітінгу (PREN) : PREN = %Cr + 3,3(%Mo + 0,5%W) + 16(%N)
Сімейство сплавів
Литий клас (ASTM A890 / A995)
Кований еквівалент
Значення PREN
Мікроструктура
Типові застосування для тиску та рідин
Відносний індекс вартості
Аустенітна нержавіюча
CF8M (ASTM A743)
AISI 316
~23 – 25
Повністю аустенітний
Промислова вода низького тиску, слабкі хімікати ( <50 °C )
Опріснення морської води, закачування води в нафтові родовища, трубопроводи класу 600
1.8x
Супердуплекс
Марка 5A / CE3MN
2507 (UNS S32750)
41 – 44
50 % фериту / 50 % аустеніту
Насоси високого тиску для подачі води у зворотноосмотичні установки, підводні морські колектори
2,6×
Супердуплекс + W
Марка 6A / CD3MWCuN
Zeron 100
42–45
50 % фериту / 50 % аустеніту + W + Cu
Дуже абразивні мінеральні суспензії, гаряча хлорована морська вода
3.0X
Нікелева суперсплав
CW12MW (Hastelloy C-276)
N10276
>65
Нікель-молібден-хром
Вологий хлорний газ, екстремальний кислий газ ( H2S ) для підводних клапанів
7,5×
Перевага дуплексної сталі: міцність + стійкість до корозії
Стандартна дуплексна сталь 4A (CD3MN) забезпечує подвоєну межу текучості порівняно зі стандартною сталлю CF8M (316) ( Rp0.2≥450 МПа проти 205 МПа ). Це дозволяє інженерам-насосникам проектувати тонші й легші корпуси насосів з підвищеними показниками стійкості до тиску й одночасно значно кращою стійкістю до корозії під напруженням хлоридів.
3. Контроль балансу металургійних фаз та термообробка
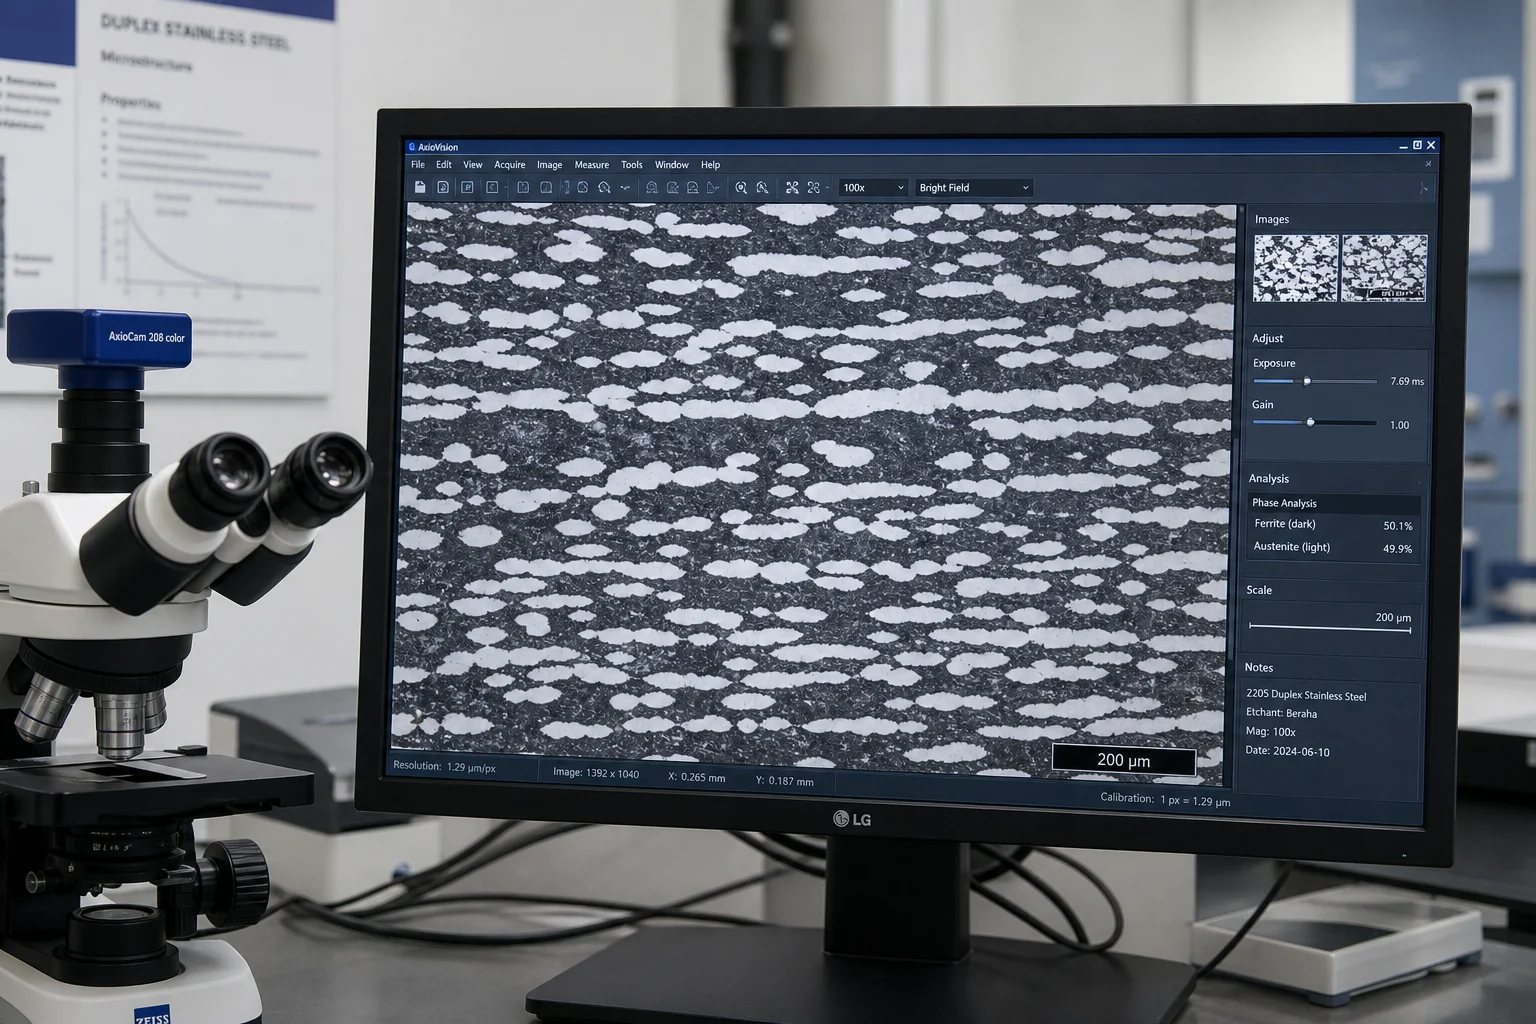
Механічні властивості й корозійна стійкість литих двофазних сталей повністю залежать від підтримання оптимального 45%–55%Співвідношення фериту до аустеніту та повного пригнічення небезпечних вторинних інтерметалічних фаз.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Протокол термообробки — загартування у розчині:
Загартування у розчині при високій температурі : нагріти відливки до 1120 °C – 1160 °C (клас 4A) або 1150 °C – 1200 °C (клас 5A/6A). Утримувати протягом мінімум 1 години на кожні 25 мм товщини перерізу, щоб повністю розчинити весь σ -фазу та нітриди хрому назад у твердий розчин.
Гіперзакалка (швидке охолодження водою) : Відливки мають бути перенесені з підстави печі в резервуар для охолодження водою з інтенсивним перемішуванням протягом <45 секунд , охолоджуючись нижче небезпечної 600 °C–950 °C ділянки виділення при >100 °C/хв .
Перевірка балансу фаз : вміст фериту перевіряють за допомогою кількісної металографії (підрахунок точок за ASTM E562) та магнітної індукції (феритоскоп за ISO 8249); припустимий діапазон строго між 40,0 % та 60,0 % .
4. Ливарна технологія для складних гідравлічних каналів
Спіральні корпуси високотискових насосів та багатоступеневі дифузори мають подвійно-вигнуті тривимірні гідравлічні канали, які мають бути відлиті надзвичайно гладкими, щоб звести до мінімуму втрати на гідравлічне тертя.
Етап лиття
Інженерна реалізація
Профілактика дефектів
Моделювання-орієнтоване формування литникової системи
Злив знизу через керамічні обертальні фільтри та теплоізольовані приливи
Усуває шлак окислення та включення, спричинені турбулентністю, у розплаві, багатому на хром
Ядра з цирконового та хромітового піску
Високотугоплавне цирконове піскове покриття внутрішніх ядер колеса/спірального корпусу
Запобігає термічному припіканню й забезпечує гладкі внутрішні канали потоку ( Ra≤6,3 мкм )
Компенсація усадки
об’ємне скорочення 2,4–2,6 % передбачено в CAD-моделі
Запобігає розмірним спотворенням на складних лініях роз’єму подвійного спірального корпусу
Запобігання гарячому тріщинуванню
Гнучкі фенолформальдегідні безпрожаркові піскові системи, що забезпечують пластичність форми
Знижує термічні напруження скорочення під час охолодження в твердому стані
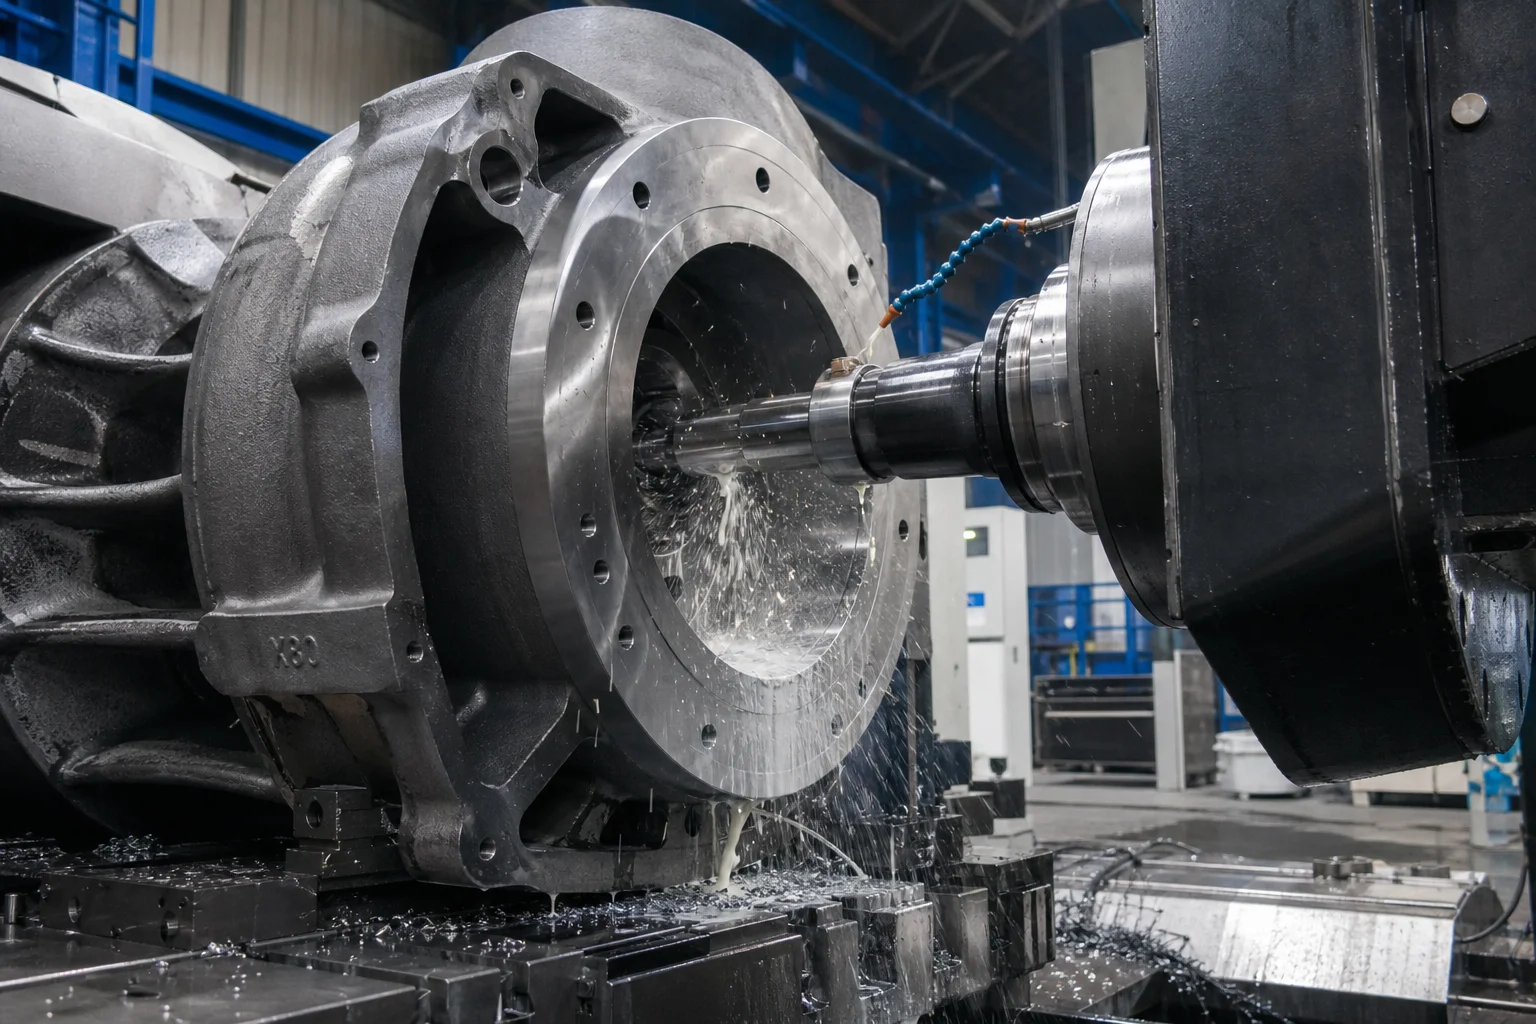
5. Точне фрезерування меж тиску за допомогою ЧПК
Корпуси насосів та трубопровідні клапани мають забезпечувати герметичність «без бульбашок» у гідравлічних з’єднаннях у широкому діапазоні температур та тисків.
Критичні оброблені поверхні взаємодії:
Фланці розподільної спіралі : Плоскість поверхні в межах 0.03 мм по всьому діаметру фланця ( Ra≤1,6 мкм ) для гарантії нульової витрати рідини без надмірної деформації еластомерних ущільнювальних кілець.
Отвори під зносостійкі кільця : Точність внутрішнього діаметра в межах ISO H7 (+0,025/–0 мм) з циліндричністю в межах 0,010 мм для забезпечення щільного гідравлічного зазору між обертовими кільцями імпелера та зношуваними кільцями.
Зубчасті фланці : концентричні або спіральні зубчасті насічки відповідно до ASME B16.5 (Ra3,2–6,3 мкм ) для надійного утримання прокладки.
Багатовісне фрезерування на ЧПК-верстатах : горизонтальні фрезерні верстати з двома осями обробляють отвори для всмоктування, нагнітання та ущільнення в одному закріпленні, щоб забезпечити ортогональне точне розташування в межах ±0,03 мм .
6. Комплексний контроль якості та корозійні випробування
Категорія тесту
Стандарт випробувань / метод
Критерії прийняття
Хімічний аналіз
Оптична емісійна спектрометрія (OES) за ASTM A751
Суворе дотримання вимог щодо N ( 0.14−0.30%) , Mo, Cr, Ni; P, S ≤ 0,020 %
Кількість феритної фази
ASTM E562 — метод точкового підрахунку та ISO 8249 — феритоскоп
40.0%–60.0%Частка феритної фази по всьому литтю
Тест на утворення пітингових корозійних виростів
ASTM G48, метод A (фerric chloride, 24 години при 25 °C/50 °C )
Відсутність піттінгу при 20×збільшенні; втрата маси <4,0 г/м²
Міжкристалітна корозія
ASTM A262 Practice E / ISO 3651-2
Відсутність міжкристалітного розтріскування після кип’ятіння та згинання у розчині мідного купоросу
Випробування на ударну в’язкість при низьких температурах
Ударна в’язкість за Шарпі з V-подібним надрізом (ASTM E23) при −46 °C
Мінімальне значення окремого випробування ≥35 Дж ; у середньому ≥45 Дж
Об’ємна щільність
Радіографічне випробування (RT) згідно ASME Розділ VIII, частина 1
Рівень 1/2 у межах тискостійких елементів та критичних лопатей спіральних корпусів
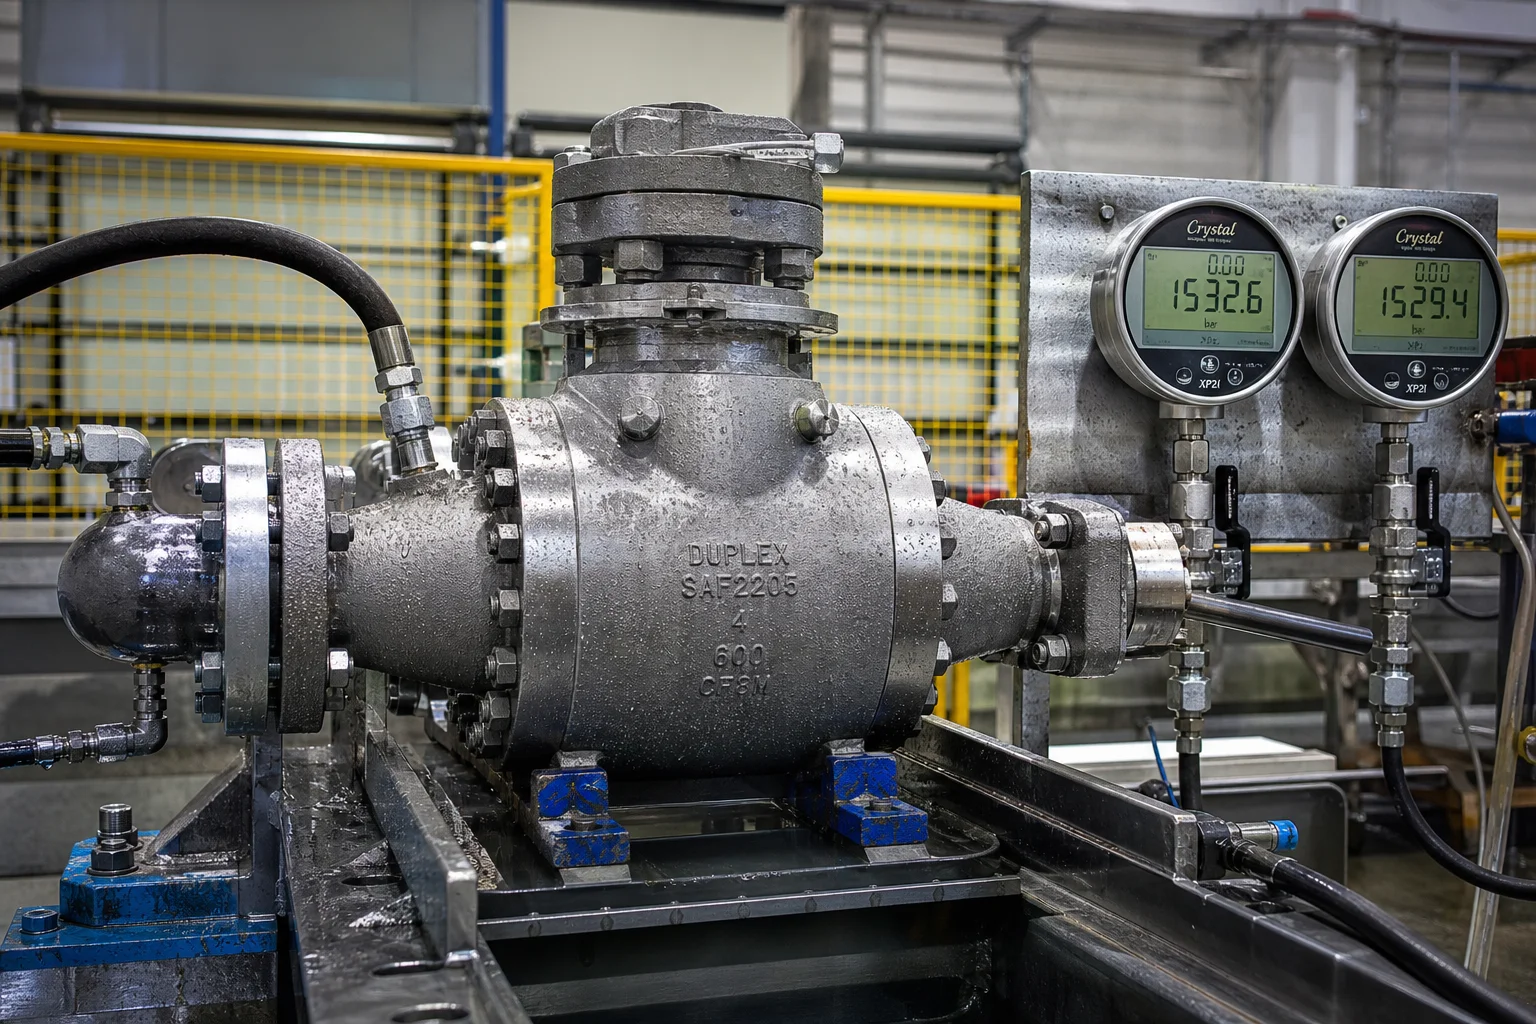
Гідростатичний тест на тиск
API 598 / ISO 5208 / ASME B16.34
1.5×розрахунковий тиск підтримується протягом >15 хвилин ; нульове падіння тиску/витікання
7. Співпраця з компанією Dandong City Pengxin Machinery Co., Ltd.
Виробництво тискостійких литих виробів із дуплексних та супердуплексних сталей вимагає передових індукційних плавильних печей, атестованих печей для розчинного відпалу, точного механічного оброблення та суворої лабораторної перевірки на стійкість до корозії.
Dandong City Pengxin Machinery Co., Ltd. пропонує повне «під ключ» виробництво корпусів високотискових насосів, корпусів клапанів та трубопровідних компонентів:
Комплексний портфель матеріалів : Атестоване лиття стандартних дуплексних сталей 4A (CD3MN / 2205), супердуплексних сталей 5A (CE3MN / 2507), супердуплексних сталей 6A (CD3MWCuN), сталі CF8M та нікельвмісних корозійностійких сплавів.
Власні печі для розчинного відпалу та гіперохолодження : Комп’ютеризовані печі термічної обробки з автоматичним швидким перенесенням у резервуари, що гарантує повну відсутність утворення сигма-фази та оптимальний баланс фаз 50/50.
Масштабне багатокоординатне ЧПК-оброблення : Великі горизонтальні ЧПК-верстати для розточування та токарної обробки, здатні обробляти роз’ємні спіралі, багатоступеневі корпуси насосів та корпуси трубопровідних клапанів масою до 25 тонн.
Повне випробування та сертифікація : Інспекторські сертифікати EN 10204 типу 3.1 та 3.2, випробування на стійкість до точкової корозії за ASTM G48, −46 °C випробування на ударне навантаження, верифікація фаз за допомогою феритоскопа та гідравлічні випробування на тиск.
Висновок
Корпуси високотискових насосів і литі трубопроводи, що працюють у агресивних рідких середовищах, вимагають абсолютної надійності у металах, якості лиття та точності механічної обробки. Використання сертифікованих дуплексних і супердуплексних нержавіючих сталей, суворе розв’язувальне відпалювання з гіперохолодженням, оптимізація гідравлічних проточних каналів та багатокоординатна CNC-обробка забезпечують інженерам десятиліття експлуатації без протікань і корозії.
Dandong City Pengxin Machinery Co., Ltd. надає глибину інженерних рішень, потужність лиття та сертифіковану документацію якості, необхідну для найскладніших у світі проектів інфраструктури рідинних систем.
Зверніться до Dandong City Pengxin Machinery Co., Ltd., щоб надіслати креслення корпусів насосів або замовити консультації щодо сумісності сплавів.
Dandong City Pengxin Machinery Co., Ltd. — важке лиття та прецизійне механічне оброблення, з 1958 року.

 EN


 Гарячі новини

