Fosos de colada per a canonades i carcasses de bombes d’alta pressió: acer inoxidable duplex, superduplex i protecció contra la corrosió-erosió
Sep 25, 2026
Descripció Meta: Una guia tècnica completa sobre la fosa de foscos de bombes d'alta pressió i components per a canonades en aliatges duplex (2205 / CD3MN), superduplex (2507 / CD3MWCuN) i austenítics inoxidables. Apreni el control de l'equilibri de fases, la recuita en solució, les proves hidrostàtiques i el compliment de les normes NACE.
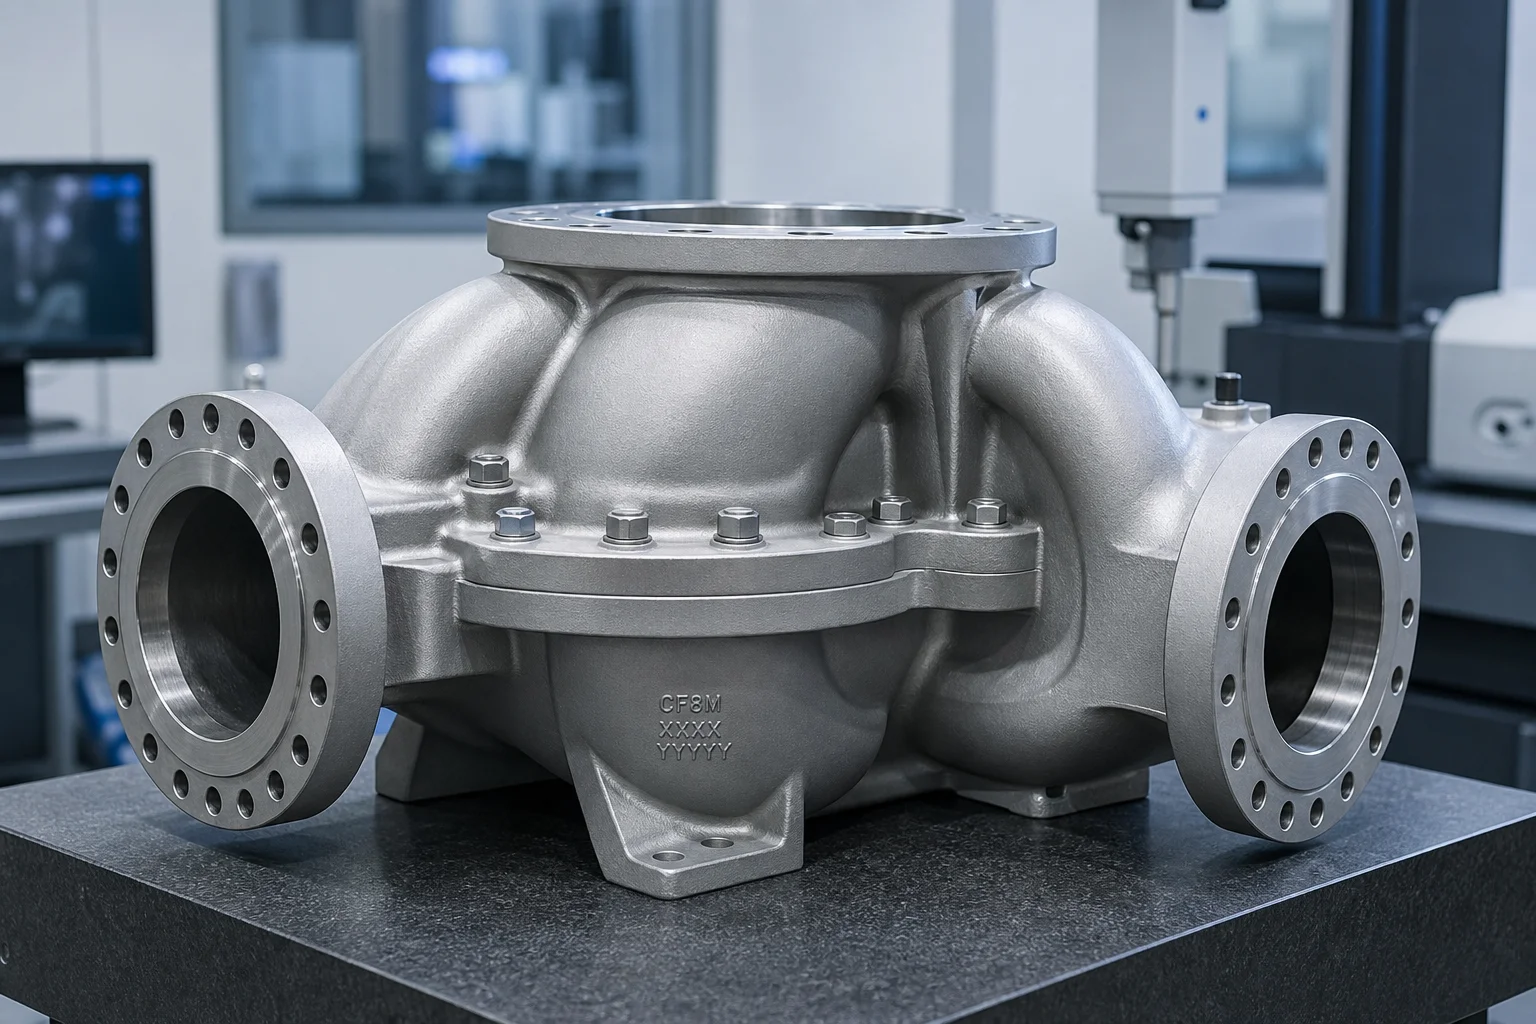
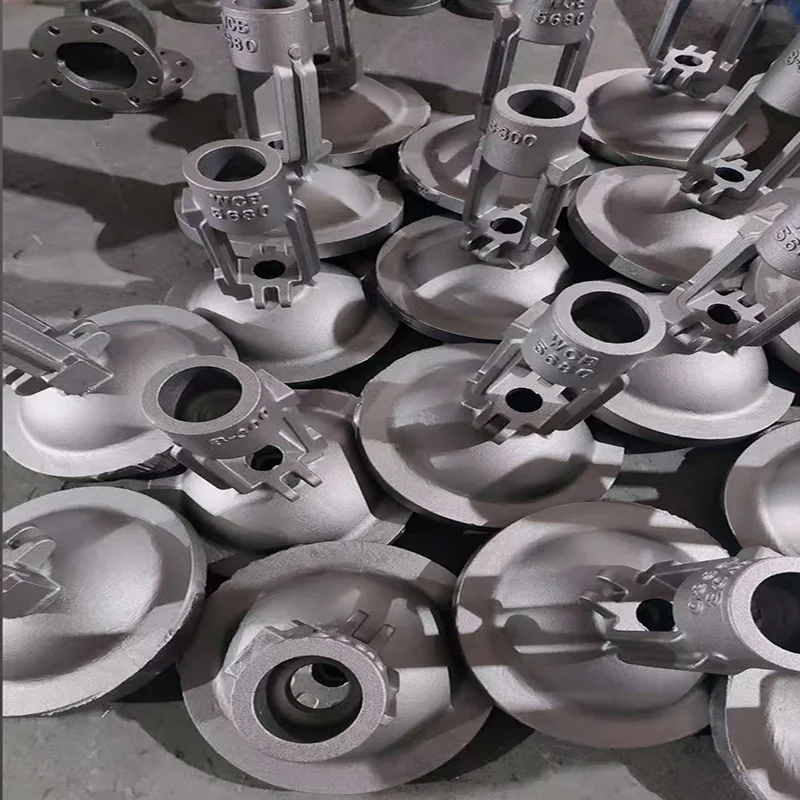
Els sistemes de manipulació de fluids d'alta pressió en aplicacions offshore del sector del petroli i el gas, la dessalinització per òsmosi inversa d'aigua de mar (SWRO), l'energia geotèrmica i el processament químic sotmeten els components fosos a una degradació severa i sinèrgica. Un sol fosco de bomba centrífuga per a fangs o un cos de vàlvula submarina d'alta pressió ha de resistir simultàniament l'erosió per cavitació, la picadura localitzada i l'atac per esquerdes causats pels clorurs, la corrosió intergranular i les càrregues cícliques hidràuliques elevades superiors a 150 bar (classes 900 a 2500).
Sota aquestes dinàmiques de fluids agressives, els acer inoxidable austenítics estàndard (com ara l’304 o el 316L) pateixen picades catastròfiques o fissuració per corrosió sota tensió (SCC). Resoldre aquests reptes operatius crítics exigeix l’especificació, la fusió de precisió i el processament metal·lúrgic estricte de Aceros inoxidables duplex (2205 / CD3MN) i Aceros inoxidables superduplex (2507 / CD3MWCuN) .
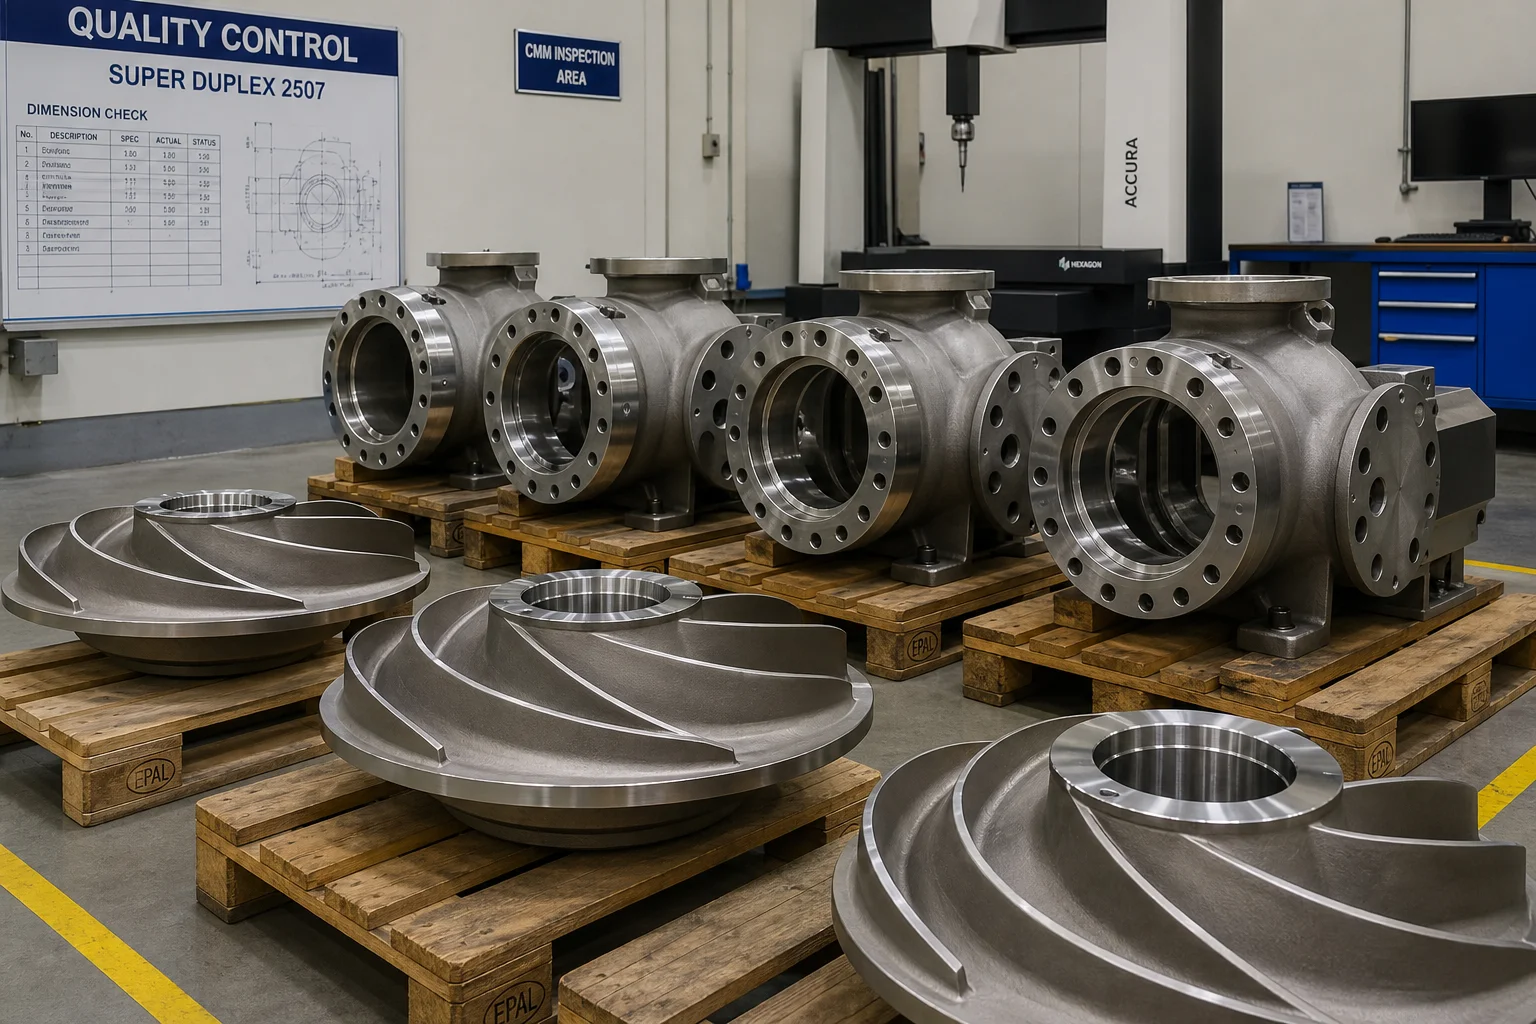
Aquesta guia d’enginyeria ofereix una anàlisi tècnica exhaustiva de la metal·lúrgia d’aliatges duplex, del control de l’equilibri entre les fases ferrita i austenita, de les tècniques de fosa en sorra i per cera perduda de precisió, del tractament tèrmic de recuit en solució, de l’emmotllat CNC de fronteres de pressió i de la verificació no destructiva de la qualitat.
1. Entorn d’explotació i mecanismes de degradació per corrosió-erosió
Les carcasses de bomba, les rodes d’impulsió, els difusors i les col·lectors de canonades fundits funcionen en entorns severes de múltiples fases:
Sinergia cavitació-erosió els microjets procedents de bombolles de cavitació en col·lapsament desprèn la pel·lícula passiva d’òxid de crom protectora sobre les vores de tall del volut de les bombes. L’aliatge subjeient descobert experimenta una dissolució electroquímica accelerada fins que es torna a formar la pel·lícula passiva, provocant una picadura ràpida i pèrdua de material.
Fissuració per corrosió sota tensió clorur (CSCC) aigua de mar a altes temperatures ( >60 °C ) que conté desenes de milers de ppm d’ions clorur provoca una propagació ràpida de fissures transgranulars o intergranulars sota tensions residuals de fosa en tracció.
Fissuració per tensió induïda per hidrogen (HISC) la protecció catòdica en canonades submarines introdueix hidrogen atòmic, exigint límits estrictes de fase ferrita per evitar la fractura fràgil.
2. Jerarquia de selecció d’aliatges per a foses de bombes i canonades
La selecció d’aliatges per a foses destinades a fluids agressius depèn molt del Nombre equivalent de resistència a la picadura (PREN) : PREN=%Cr+3,3(%Mo+0,5%W)+16(%N)
Família d’aliatges
Qualitat de fosa (ASTM A890 / A995)
Equivalent forjat
Valor PREN
Microestructura
Aplicació típica de pressió i fluid
Índex de cost relatiu
Inoxidable austenític
CF8M (ASTM A743)
AISI 316
~23 – 25
Totalment austenític
Aigua industrial de baixa pressió, productes químics lleus ( <50 °C )
Llotes minerals altament abrasives, aigua de mar clorada calenta
3.0x
Superaleació a base de níquel
CW12MW (Hastelloy C-276)
N10276
>65
Níquel-Molibdè-Crom
Gas clor humit, gas àcid extrem ( H2S ) vàlvules submarines
7,5x
L'avantatge Duplex: resistència + resistència a la corrosió
L'acer inoxidable duplex estàndard 4A (CD3MN) ofereix el doble de resistència al límit elàstic de l'acer inoxidable CF8M (316) estàndard ( Rp0,2 ≥ 450 MPa vs. 205 MPa ). Això permet als enginyers de bombes dissenyar carcasses de bomba més fines i lleugeres amb classificacions superiors de resistència a la pressió, tot oferint una resistència molt superior a la fissuració per corrosió per esforç clorurat.
3. Control de l’equilibri metallúrgic de fases i tractament tèrmic
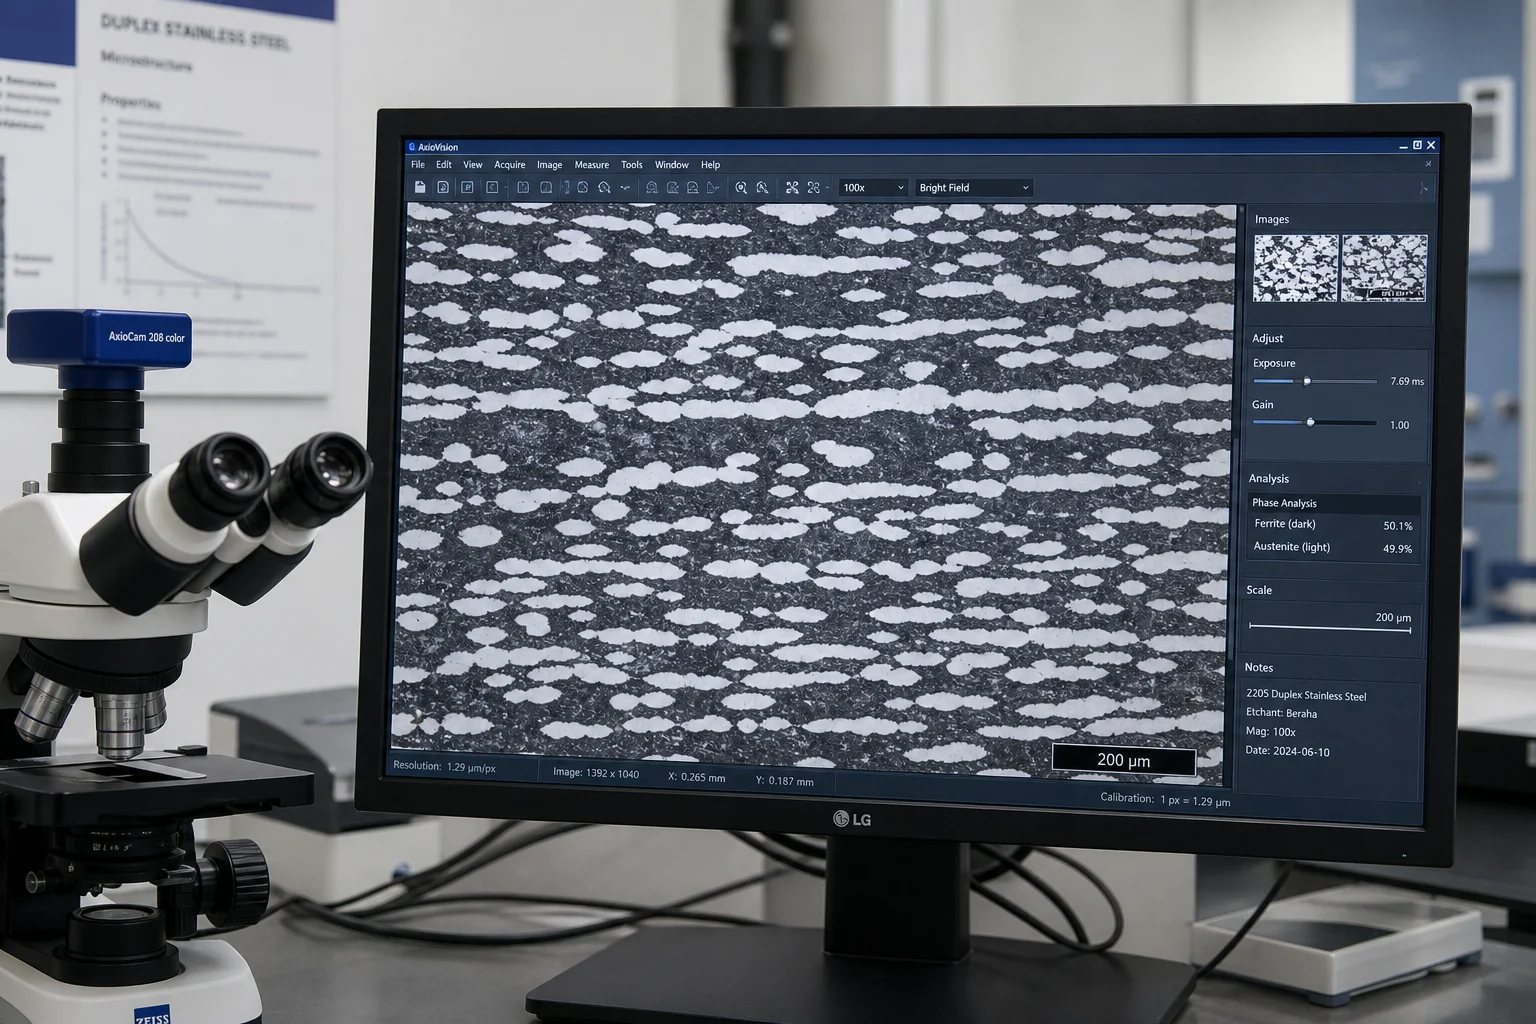
Les propietats mecàniques i la resistència a la corrosió de les foses duplex depenen totalment del manteniment d’un equilibri òptim 45%–55%De relació ferrita-a-austenita i de la supressió total de fases secundàries intermetàl·liques perilloses.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Protocol de tractament tèrmic d’escalfament en solució:
Escalfament en solució a alta temperatura : Escalfar les foses fins a 1.120 °C – 1.160 °C (Grau 4A) o 1.150 °C – 1.200 °C (Grau 5A/6A). Mantenir durant un mínim d’1 hora per cada 25 mm de gruix de secció per dissoldre totalment tots els σ -fases i els nitrids de crom de nou a la solució sòlida.
Hyper-Quench (Refredament ràpid amb aigua) : Les peces foses han de passar des del terra del forn a un dipòsit de refredament amb aigua d’alta agitació en menys de 45 segons , refredant-les per sota de la franja perillosa de 600 °C–950 °C precipitació al nas >100 °C/min .
Verificació de l’equilibri de fases : El contingut de ferrita es verifica mitjançant metal·lografia quantitativa (comptatge de punts segons ASTM E562) i inducció magnètica (Ferritscope segons ISO 8249), amb un interval acceptable estrictament entre 40,0 % i 60,0 % .
4. Tecnologia de fosa per a passos hidràulics complexos
Les volutes de bombes d’alta pressió i els difusors multietapa tenen canals de fluid tridimensionals de doble corba que cal fondre amb una superfície extremadament llisa per minimitzar les pèrdues per fricció hidràulica.
Etapa de fosa
Implementació tècnica
Prevenció de Defectes
Sistema d’alimentació basat en simulacions
Alimentació per la base amb filtres ceràmics giratoris i muntants aïllats
Elimina les escòries de reoxidació i les inclusions turbulentes en la fusió rica en crom
Nuclis de sorra de zirconi/cromita
Revestiment intern d’alta refractària de sorra de zirconi en els nuclis de l’impel·lidor/voluta
Evita la penetració tèrmica i assegura passatges interns de flux uniformes ( Ra≤6,3 µm )
Compensació de la contracció
margen de contracció volumètrica del 2,4 % – 2,6 % modelat en CAD
Evita la distorsió dimensional en les línies de separació complexes de doble voluta
Prevenció de la fissuració a l’escalfament
Sistemes flexibles de sorra sense cocció amb fenòlics que permeten la deformabilitat del motlle
Alleuja les tensions de contracció tèrmica durant el refredament en estat sòlid
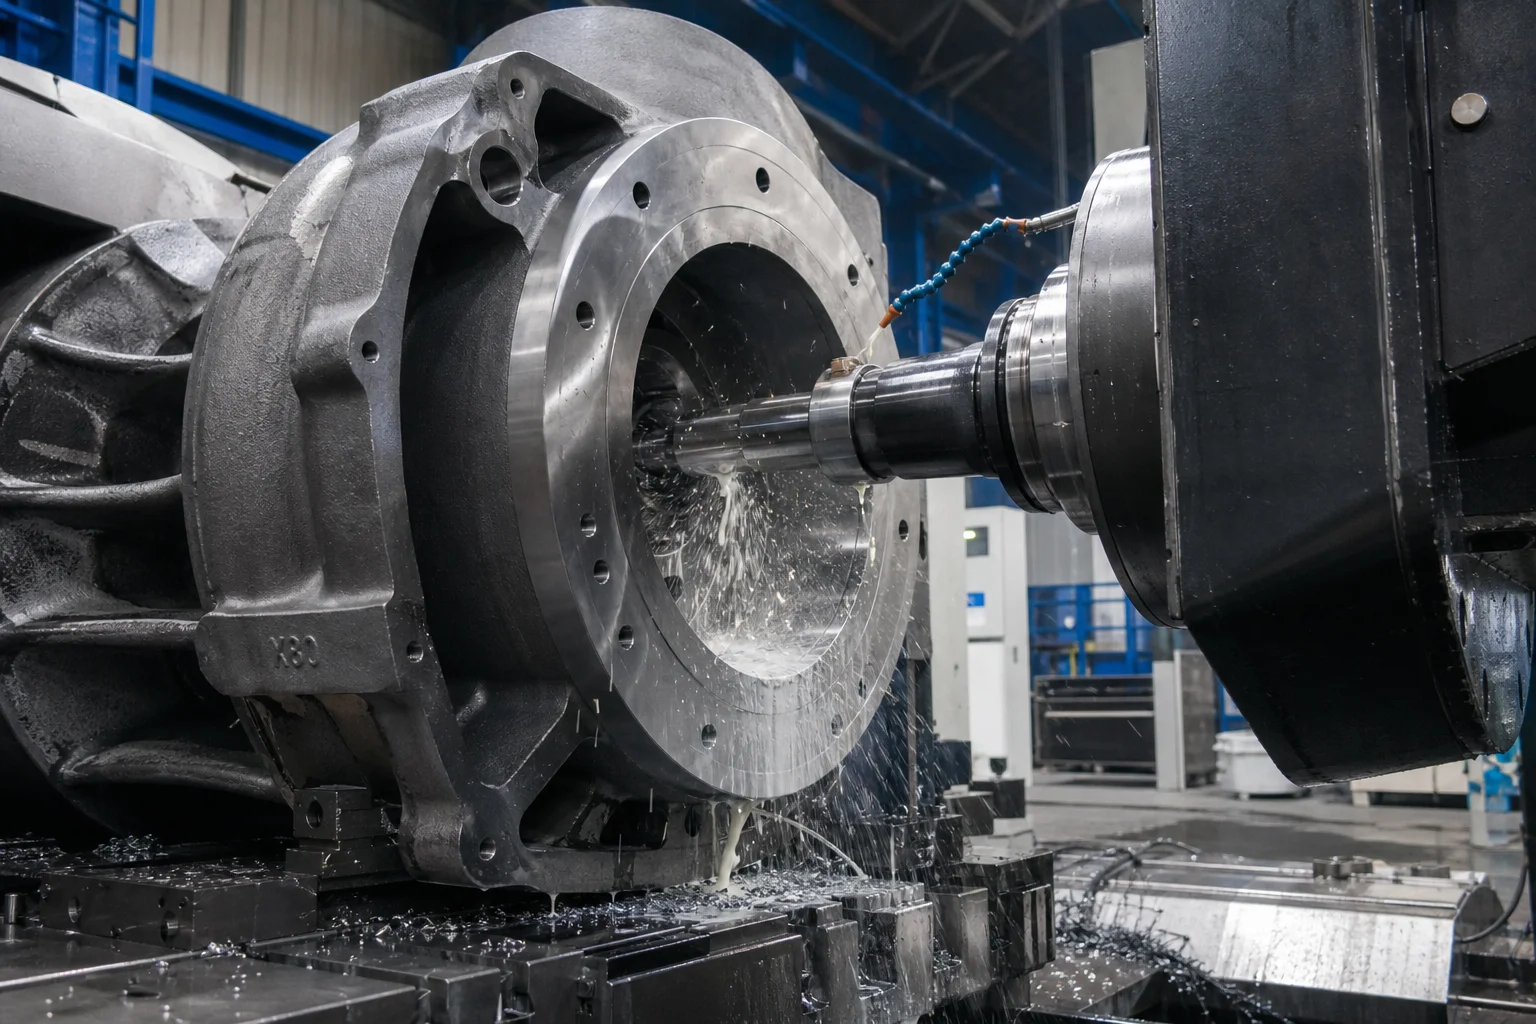
5. Fresat CNC de precisió amb límit de pressió
Les carcasses de bombes i les vàlvules de canonades han de mantenir segells hidràulics estancs a les bombolles en amplis intervals de temperatura i pressió.
Interfícies mecanitzades crítiques:
Flanxes de línia de separació de voluta : Plaïtat de la cara dins de 0,03 mm el diàmetre complet de la flanxa ( Ra≤1,6 µm ) per garantir una estanquitat total sense deformació excessiva de les juntes tòriques elastomèriques.
Forats de collarinets antidesgast : Tolerància interna de diàmetre de precisió dins de ISO H7 (+0,025/-0 mm) amb cilindricitat dins de 0,010 mm per mantenir un ajust hidràulic ajustat amb els anells d’desgast del rotor de l’impulsor.
Ranures de la brida : Ranures concèntriques o en espiral segons ASME B16.5 (Ra3,2–6,3 µm ) per a la fixació de la junta.
Fresat CNC multieixial : Fresadores horitzontals de doble eix mecanitzen els forats d’aspiració, descàrrega i glanda d’estancament en una única configuració de subjectió per mantenir la posició veritable ortogonal dins de ±0,03 mm .
6. Inspecció integral de qualitat i proves de corrosió
Categoria de prova
Norma d’assaig / Mètode
Criteris d'acceptació
Anàlisi Química
Espectrometria d’emissió òptica (OES) segons ASTM A751
Compliment estricte de N ( 0.14−0.30%), Mo, Cr, Ni; P, S ≤ 0,020 %
Comptatge de fases ferrítiques
Comptatge per punts segons ASTM E562 i ferritscopi segons ISO 8249
40.0%–60.0%Fracció de fase ferrítica en tota la peça colada
Assaig de corrosió per picadures
ASTM G48, mètode A (Clorur fèrric 24 h a 25 °C/50 °C )
Cap corrosió localitzada a 20×augment; pèrdua de massa <4,0 g/m2
Corrosió intergranular
ASTM A262 Pràctica E / ISO 3651-2
Cap fissuració intergranular després de l’ebullició i la flexió amb sulfat de coure-courea
Prova d’impacte a baixa temperatura
Entall Charpy V (ASTM E23) a −46 °C
Valor únic mínim ≥35 J ; mitjana ≥45 J
Sòliditat volumètrica
Prova radiogràfica (RT) segons ASME Secció VIII Div 1
Nivell 1/2 en límits de pressió i tallades volutes crítiques
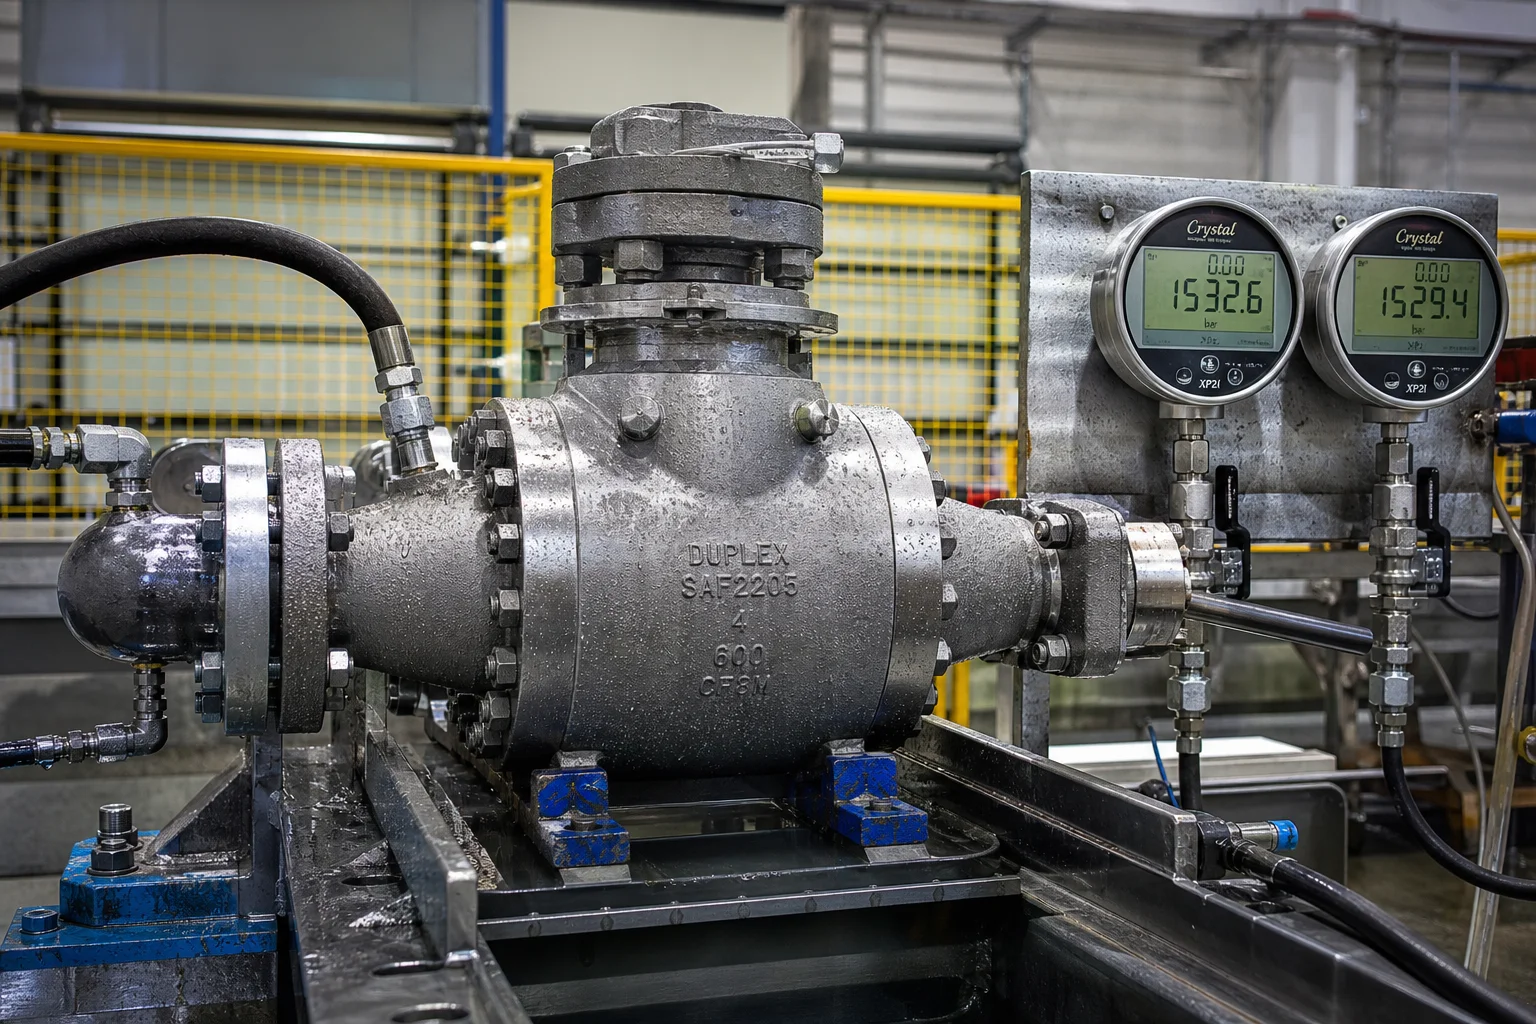
Prova de pressió hidrostàtica
API 598 / ISO 5208 / ASME B16.34
1.5×pressió de disseny mantinguda durant >15 minuts ; capa caiguda de pressió ni fuites
7. Col·laboració amb Dandong City Pengxin Machinery Co., Ltd.
La fabricació de peces foses dúplex i superdúplex sotmeses a pressió exigeix fusió per inducció avançada, fornades certificades per recuit de solució, mecanitzat de precisió i validació estricta en laboratoris de corrosió.
Dandong City Pengxin Machinery Co., Ltd. ofereix la fabricació clau en mà completa de carcasses de bombes d’alta pressió, cossos de vàlvules i components de canonades:
Cartera Completa de Materials : Fosa certificada de materials dúplex estàndard 4A (CD3MN / 2205), superdúplex 5A (CE3MN / 2507), superdúplex 6A (CD3MWCuN), CF8M i aliatges níquel-base resistents a la corrosió.
Recuit de solució i hiperrefredament interns : Fornades de tractament tèrmic controlades per ordinador amb transferència automàtica ràpida a tancs, que garanteixen l’absència total de formació de fase sigma i un equilibri òptim de fases 50/50.
Mecanitzat CNC pesat de múltiples eixos : Centres horitzontals de fresat i tornejat CNC de gran format, capaços de mecanitzar volutes de carcassa partida, cossos de bombes multietapa i cossos de vàlvules de canonades fins a 25 tones.
Proves completes i certificacions : Certificats d'inspecció EN 10204 3.1 i 3.2, proves de corrosió per picadura ASTM G48, −46 °C proves d’impacte, verificació de fases amb ferritscopi i proves de pressió hidrostàtica.
Conclusió
Les carcasses de bombes d’alta pressió i les peces de fosa per a canonades que operen en entorns fluids agressius exigeixen una garantia absoluta en metallúrgia, integritat de la fosa i precisió mecanitzada. Mitjançant l’ús d’aceros inoxidables duplex i superduplex certificats, un reveniment en solució rigorós amb refredament ultraràpid, l’optimització hidràulica dels canals de flux i la mecanització CNC multieixial, els enginyers asseguren dècades d’operació estanca i resistenta a la corrosió.
Dandong City Pengxin Machinery Co., Ltd. ofereix l’experiència tècnica, la capacitat de fosa i la documentació de qualitat certificada necessàries per als projectes d’infraestructura fluida més exigents del món.
Poseu-vos en contacte amb Dandong City Pengxin Machinery Co., Ltd. per enviar els plànols de les carcasses de bomba o sol·licitar consultes sobre compatibilitat d’aliatges.
Dandong City Pengxin Machinery Co., Ltd. — Fundicions pesades i mecanitzat de precisió, des del 1958.

 EN


 Notícies destacades

