Fonderie de conduites sous haute pression et de carter de pompes : aciers inoxydables duplex, superduplex et protection contre la corrosion-érosion
Sep 25, 2026
Meta Description : Un guide technique complet sur la fonderie de corps de pompes haute pression et de composants de canalisation en acier inoxydable duplex (2205 / CD3MN), super-duplex (2507 / CD3MWCuN) et austénitique. Découvrez le contrôle de l’équilibre des phases, le recuit de solution, les essais hydrostatiques et la conformité aux normes NACE.
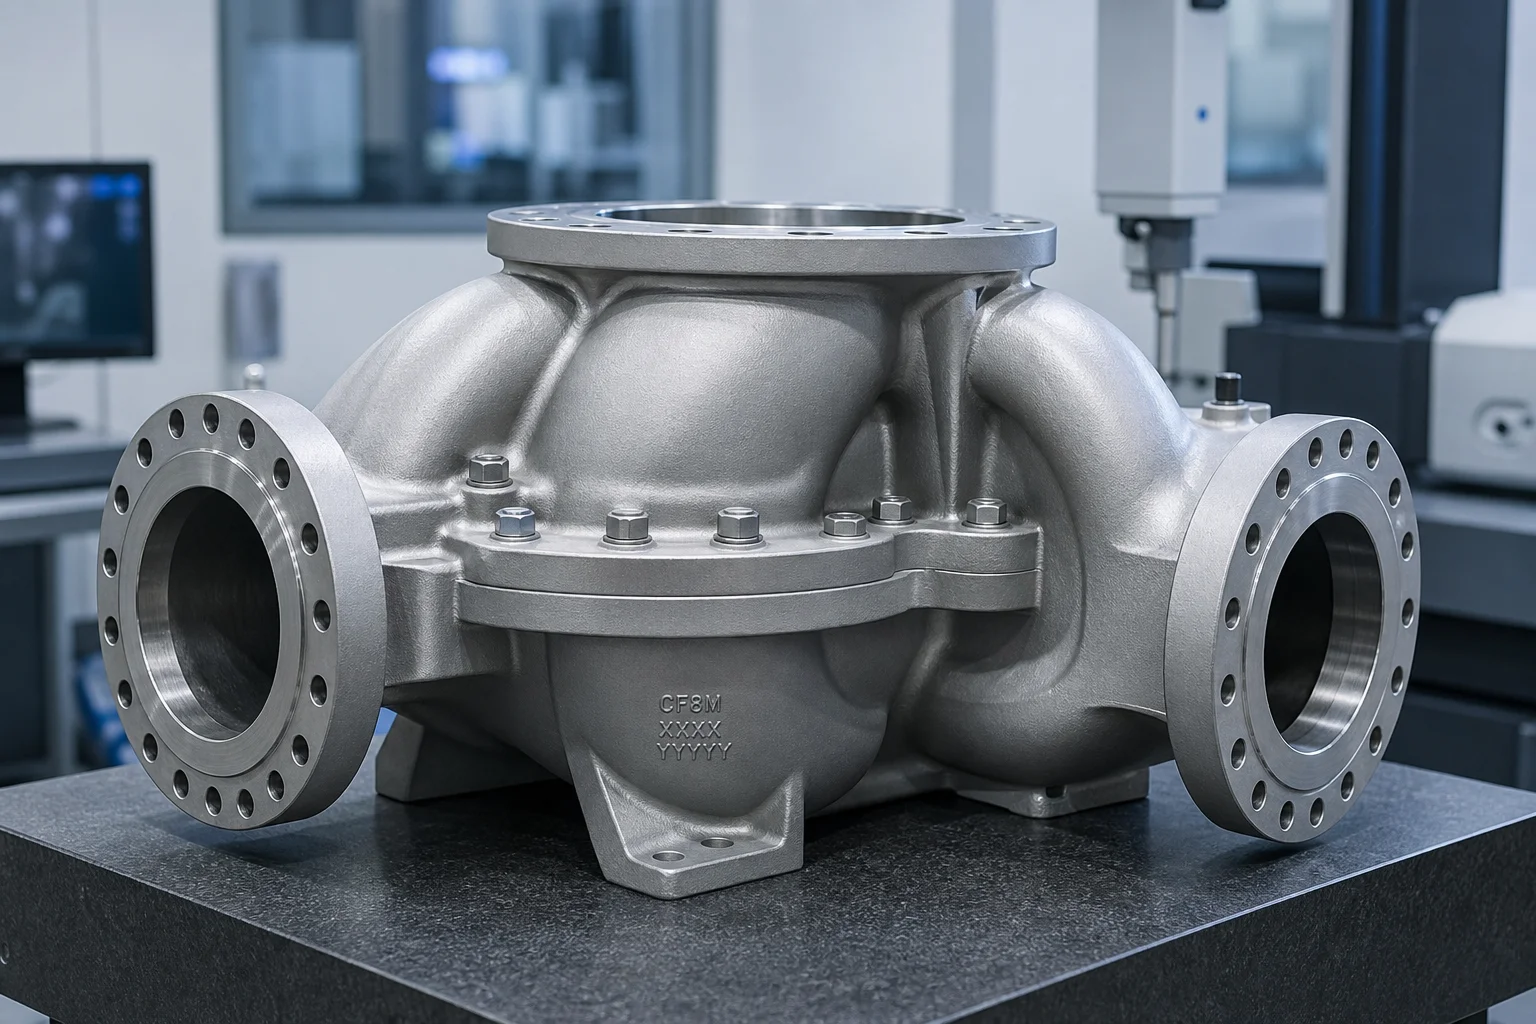
Les systèmes de manutention de fluides haute pression utilisés dans les secteurs pétrolier et gazier offshore, la désalinisation par osmose inverse d’eau de mer (SWRO), la production d’énergie géothermique et le traitement chimique soumettent les pièces moulées à une dégradation sévère et synergique. Un seul corps de pompe centrifuge pour boues ou un corps de vanne sous-marine haute pression doit résister simultanément à l’érosion par cavitation, aux attaques localisées par piqûres ou corrosion sous fissure dues aux chlorures, à la corrosion intergranulaire et aux charges cycliques hydrauliques élevées supérieures à 150 bar (classe 900 à 2500).
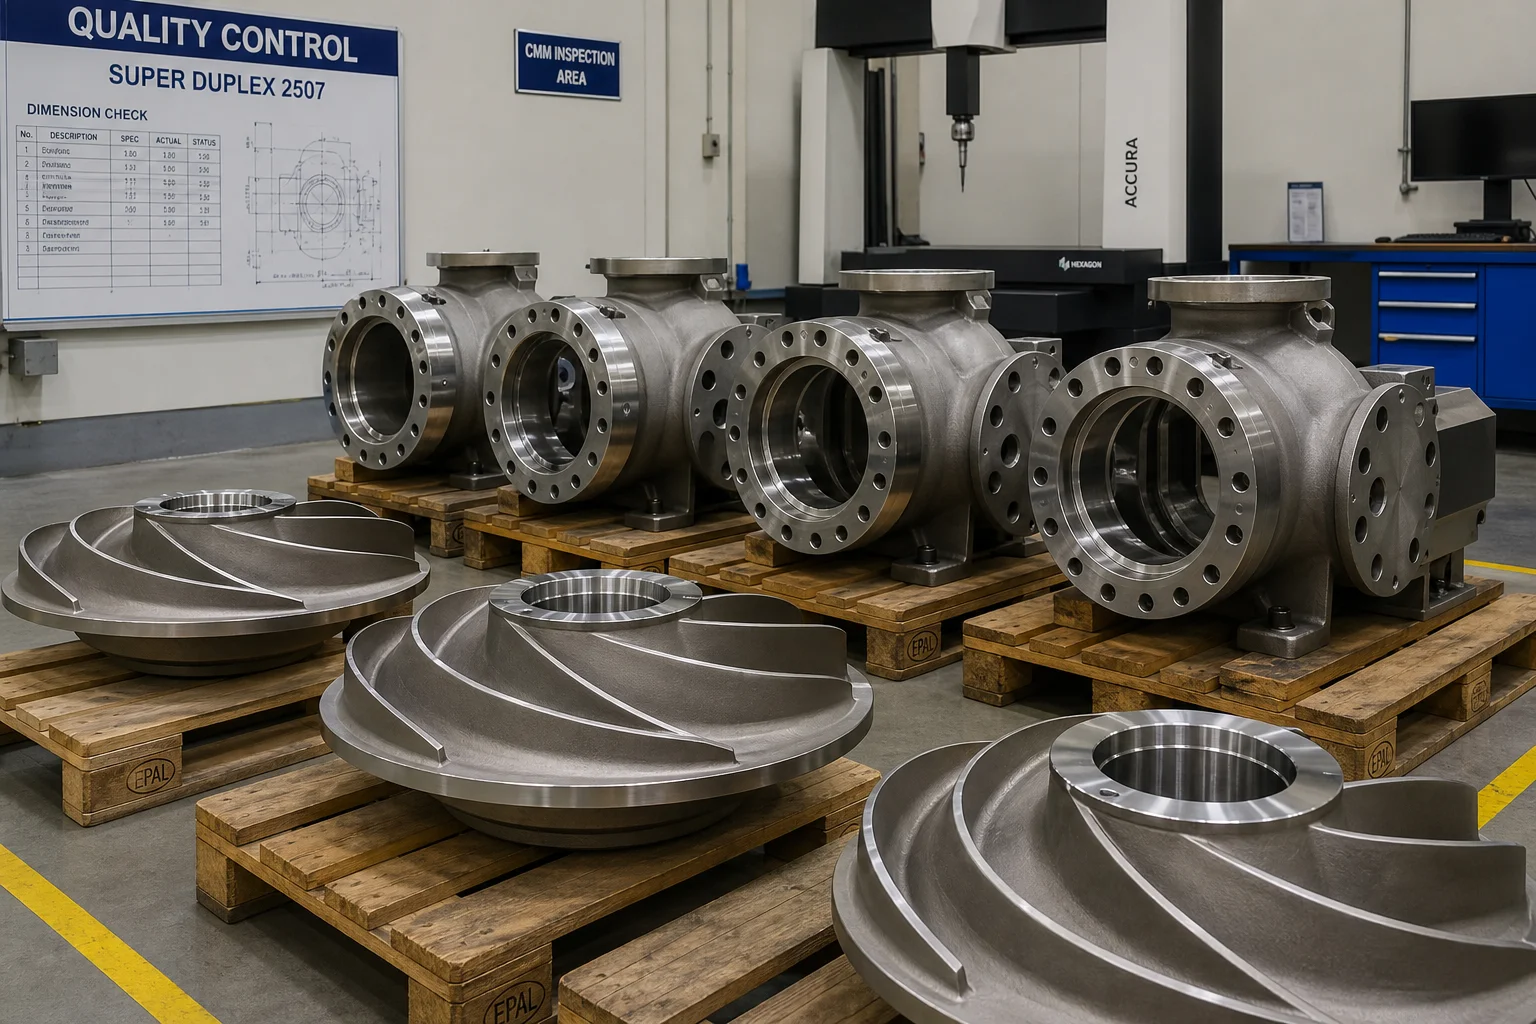
Dans ces conditions dynamiques de fluide extrêmes, les aciers inoxydables austénitiques classiques (tels que les grades 304 ou 316L) subissent des piqûres catastrophiques ou une fissuration par corrosion sous contrainte (FCC). La résolution de ces défis opérationnels critiques exige la spécification, la fonderie de précision et un traitement métallurgique rigoureux de Aciers inoxydables duplex (2205 / CD3MN) et Aciers inoxydables superduplex (2507 / CD3MWCuN) .
Ce guide technique fournit une analyse technique exhaustive de la métallurgie des alliages duplex, du contrôle équilibré des phases ferrite-austénite, des techniques de fonderie de précision en sable et à la cire perdue, du traitement thermique de recuit de solution, de l’usinage CNC des limites de pression et de la vérification non destructive de la qualité.
1. Environnement de fonctionnement et mécanismes de dégradation par corrosion-érosion
Les corps de pompe, les roues, les diffuseurs et les collecteurs de canalisation moulés fonctionnent dans des environnements polyphasiques sévères :
Synergie cavitation-érosion : Des micro-jets provenant d’implosions de bulles de cavitation éliminent le film passif d’oxyde de chrome protecteur sur les becs de volute des pompes. L’alliage sous-jacent, alors nu, subit une dissolution électrochimique accélérée jusqu’à la reformulation du film passif, entraînant une piqûre rapide et une perte de matière.
La fissuration par corrosion sous contrainte des chlorures (CSCC) : De l’eau de mer à haute température ( >60 °C ) contenant des dizaines de milliers de ppm d’ions chlorure provoque une propagation rapide de fissures transgranulaires ou intergranulaires sous l’effet des contraintes résiduelles de coulée en traction.
Fissuration sous contrainte induite par l’hydrogène (HISC) : La protection cathodique dans les conduites sous-marines introduit de l’hydrogène atomique, ce qui exige des limites strictes de phase ferritique afin d’éviter une rupture fragile en clivage.
2. Hiérarchie de sélection des alliages pour les pièces moulées de pompes et de conduites
La sélection des alliages moulés destinés aux fluides agressifs repose fortement sur l’ Nombre équivalent de résistance aux piqûres (PREN) : PREN = %Cr + 3,3(%Mo + 0,5%W) + 16(%N)
Famille d'alliages
Grade moulé (ASTM A890 / A995)
Équivalent en laminé
Valeur PREN
Microstructure
Application typique de pression et de fluide
Indice de coût relatif
Acier inoxydable austénitique
CF8M (ASTM A743)
AISI 316
~23 – 25
Entièrement austénitique
Eau industrielle à basse pression, produits chimiques doux ( < 50 °C )
Désalinisation d’eau de mer, injection d’eau dans les champs pétroliers, canalisations classe 600
1,8x
Super Duplex
Grade 5A / CE3MN
2507 (UNS S32750)
41 – 44
50 % ferrite / 50 % austénite
Pompes d’alimentation SWRO à haute pression, collecteurs sous-marins offshore
2,6 ×
Super duplex + W
Grade 6A / CD3MWCuN
Zeron 100
42 – 45
50 % ferrite / 50 % austénite + W + Cu
Suspensions minérales fortement abrasives, eau de mer chaude chlorée
3.0X
Alliage super-résistant à base de nickel
CW12MW (Hastelloy C-276)
N10276
>65
Nickel-Molybdène-Chrome
Vannes sous-marines pour gaz chloré humide et gaz acide extrême ( H2S )
7,5x
L’avantage duplex : résistance mécanique + résistance à la corrosion
Le duplex standard 4A (CD3MN) offre une résistance à la déformation deux fois supérieure à celle de l’acier inoxydable standard CF8M (316) ( Rp0.2≥450 MPa vs. 205 MPa ). Cela permet aux ingénieurs en pompes de concevoir des carter de pompe plus minces et plus légers avec des cotes de résistance à la pression plus élevées tout en offrant une résistance nettement supérieure à la fissuration par corrosion sous contrainte au chlorure.
3. Contrôle de l’équilibre des phases métallurgiques et traitement thermique
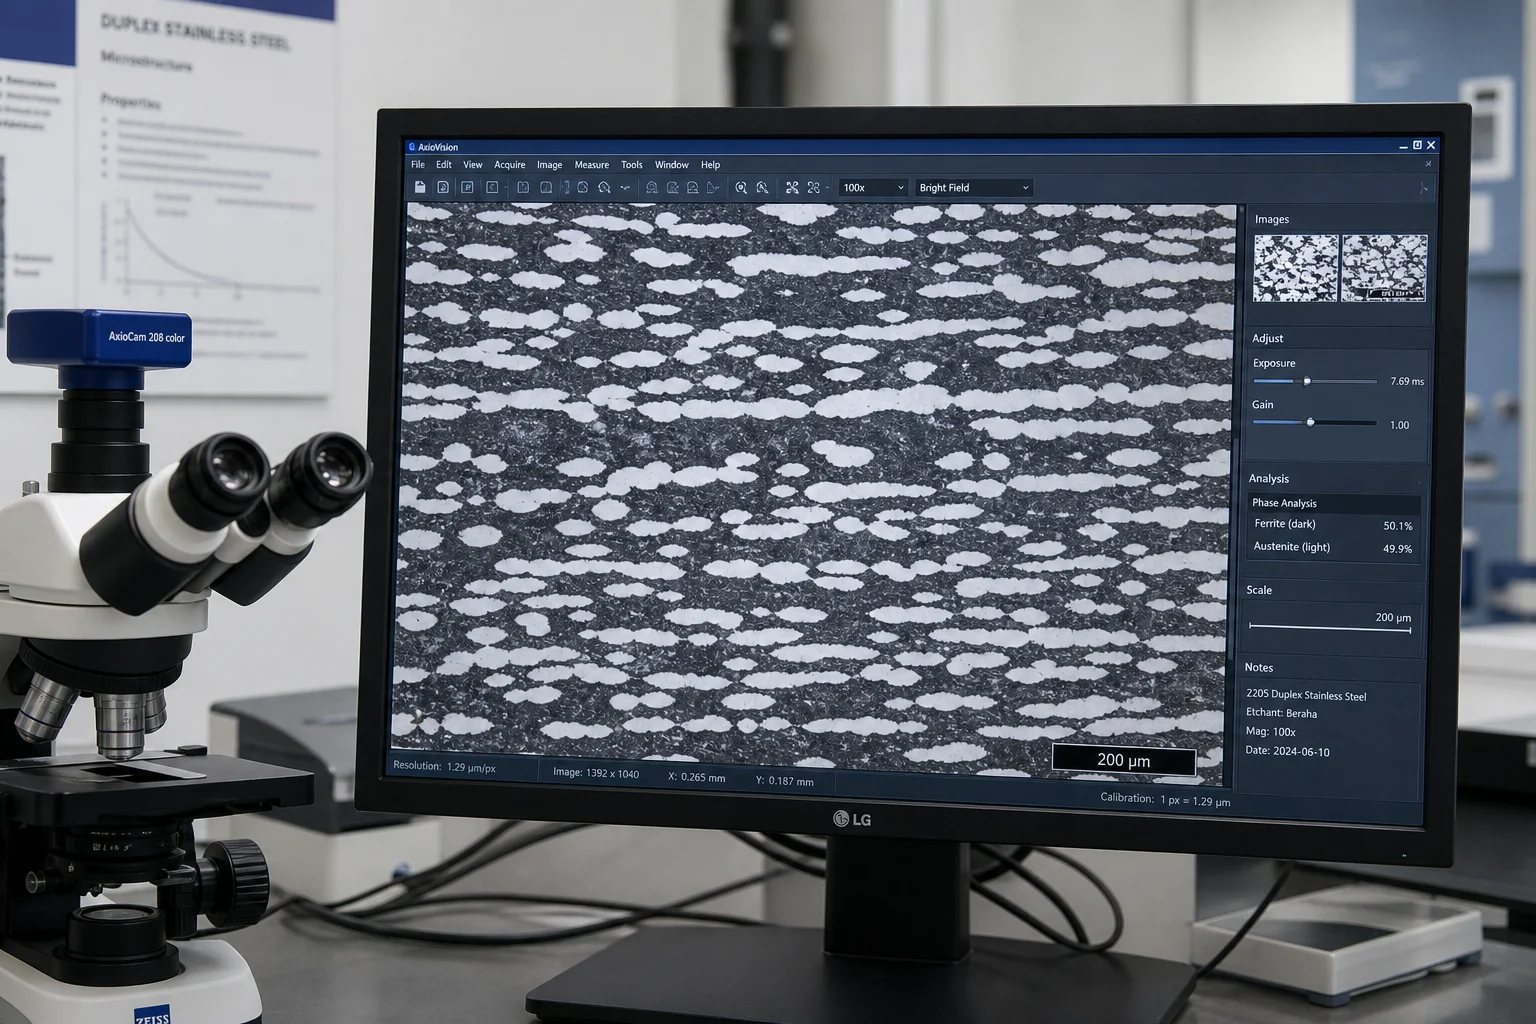
Les propriétés mécaniques et la résistance à la corrosion des fontes duplex dépendent entièrement du maintien d’un équilibre optimal 45%–55%Rapport ferrite-austénite et de la suppression totale des phases secondaires intermétalliques dangereuses.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Protocole de recuit de solution :
Recuit de solution à haute température chauffer les pièces moulées à 1 120 °C – 1 160 °C (grade 4A) ou 1 150 °C – 1 200 °C (Grade 5A/6A). Maintenir pendant au moins 1 heure par 25 mm d’épaisseur de section afin de dissoudre complètement toutes les σ -phases et les nitrures de chrome dans la solution solide.
Hyper-refroidissement (refroidissement rapide à l’eau) les pièces moulées doivent être transférées du plateau du four vers un bac de trempe à eau à forte agitation dans un délai de <45 secondes , en refroidissant au-delà de la zone critique 600 °C – 950 °C du nez de précipitation à >100 °C/min .
Vérification de l’équilibre des phases la teneur en ferrite est vérifiée par métallographie quantitative (comptage ponctuel selon la norme ASTM E562) et par induction magnétique (Ferritscope conformément à la norme ISO 8249), la fourchette acceptable étant strictement comprise entre 40,0 % et 60,0 % .
4. Technologie de fonderie pour des passages hydrauliques complexes
Les volutes de pompes haute pression et les diffuseurs multicellulaires présentent des canaux fluides tridimensionnels à double courbure qui doivent être moulés avec une extrême régularité afin de minimiser les pertes par frottement hydraulique.
Étape de fonderie
Mise en œuvre technique
Prévention des Défauts
Garnissage piloté par simulation
Garnissage par le bas avec filtres céramiques anti-tourbillons et masselottes isolées
Élimine les scories de réoxydation et les inclusions turbulentes dans la fonte riche en chrome
Noyaux en sable de zircon / chromite
Sable de zircon réfractaire élevé appliqué sur les noyaux internes de l’aube/du volute
Prévient la fusion thermique et garantit des passages d’écoulement internes lisses ( Ra ≤ 6,3 µm )
Compensation du retrait
marge de contraction volumique de 2,4 % à 2,6 % modélisée dans le logiciel CAO
Prévient la déformation dimensionnelle aux lignes de séparation complexes en double volute
Prévention des fissures à chaud
Systèmes de sable phénolique sans cuisson flexibles permettant une déformabilité du moule
Atténue les contraintes de contraction thermique pendant le refroidissement à l’état solide
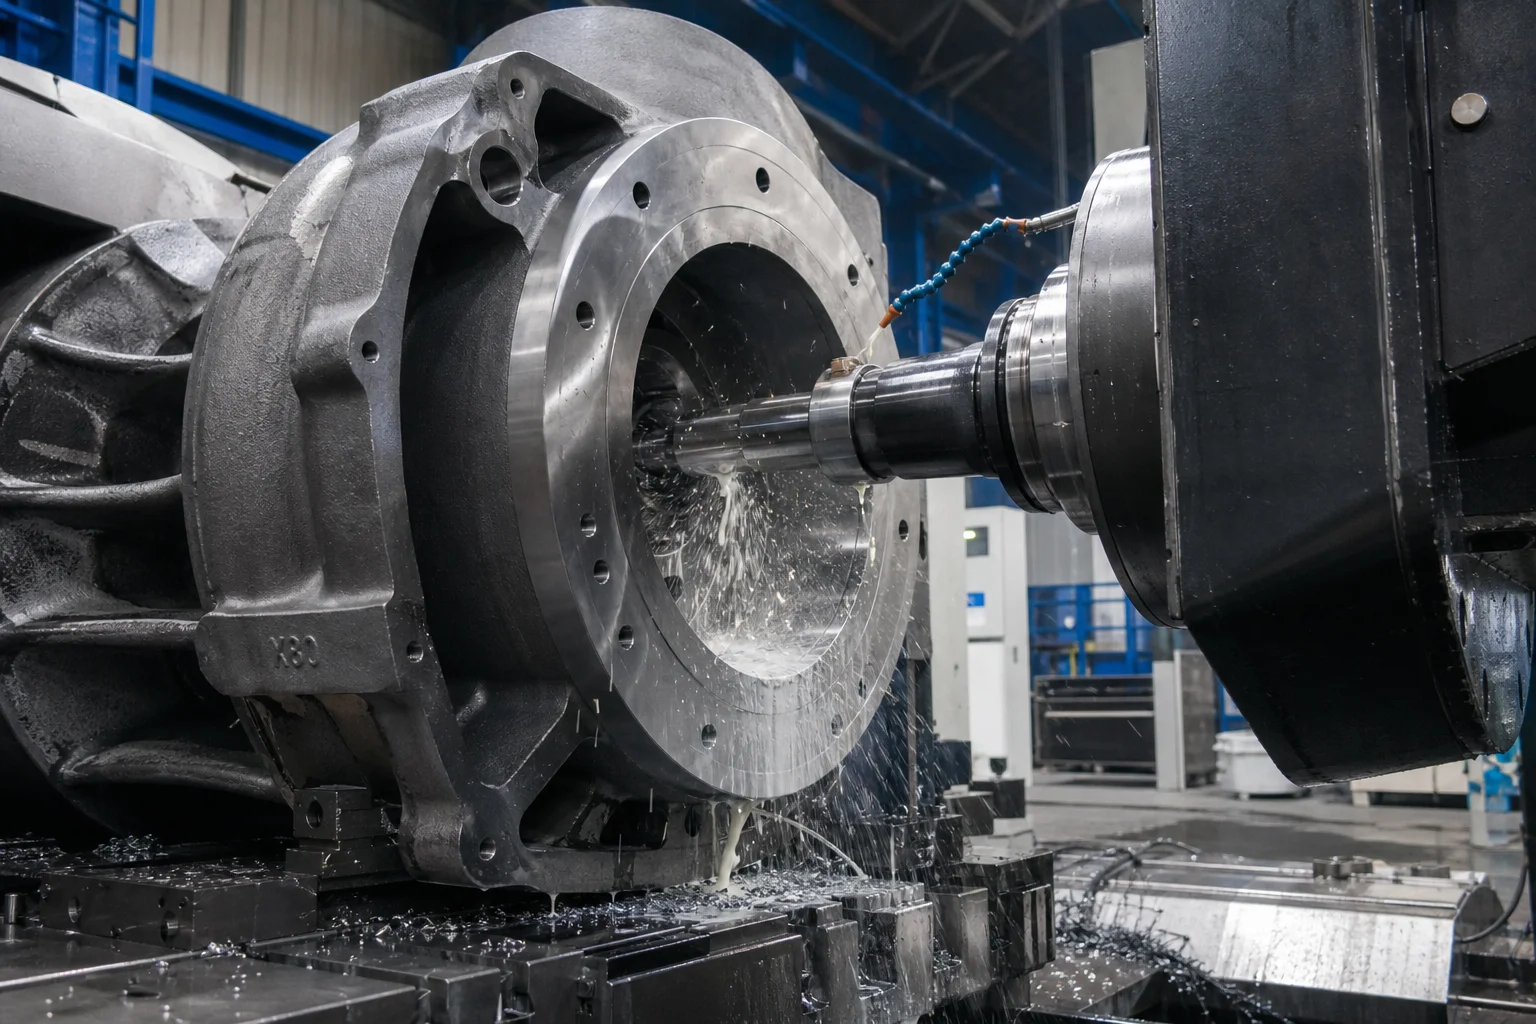
5. Usinage CNC précis des limites de pression
Les carter de pompe et les vannes de canalisation doivent maintenir des joints hydrauliques étanches à l’air sur de larges plages de température et de pression.
Interfaces usinées critiques :
Brides de ligne de séparation de volute : planéité de la face dans une tolérance de 0.03 mm sur le diamètre total de la bride ( Ra ≤ 1,6 µm ) afin de garantir une étanchéité parfaite sans déformation excessive des joints toriques élastomères.
Alésages des bagues d’usure : tolérance précise du diamètre intérieur selon la norme ISO H7 (+0,025 / –0 mm) avec une cylindricité inférieure à 0,010 mm afin de maintenir un jeu hydraulique précis avec les bagues d’usure rotatives de la roue.
Cannelures de bride — cannelures concentriques ou en spirale conformément à ASME B16.5 (Ra 3,2–6,3 µm ) pour assurer l’adhérence du joint d’étanchéité.
Fraisage à alésage multiaxe — des fraiseuses à alésage horizontales à deux axes usinent les alésages d’aspiration, de refoulement et de logement de l’emballage dans une seule mise en position afin de conserver une position vraie orthogonale dans une tolérance de ±0,03 mm .
6. Inspection complète de la qualité et essais de corrosion
Catégorie de test
Norme / méthode d’essai
Critères d'acceptation
Analyse chimique
Spectrométrie d’émission optique (OES) selon ASTM A751
Conformité stricte aux teneurs en N ( 0.14−0.30%), Mo, Cr, Ni ; P, S ≤ 0,020 %
Teneur en phase ferritique
Comptage ponctuel selon ASTM E562 et ferritscope selon ISO 8249
40.0%–60.0%Fraction de phase ferritique dans toute la pièce moulée
Essai de corrosion par piqûres
ASTM G48 Méthode A chlorure ferrique pendant 24 h à 25 °C / 50 °C )
Aucune piqûre détectée à 20×grossissement ; perte de masse < 4,0 g/m²
Corrosion intergranulaire
ASTM A262, méthode E / ISO 3651-2
Aucune fissuration intergranulaire après ébullition et pliage dans une solution de sulfate de cuivre
Essais radiographiques (RT) conformément à la section VIII, division 1 de l’ASME
Niveau 1/2 aux limites sous pression et aux coupures critiques de volute
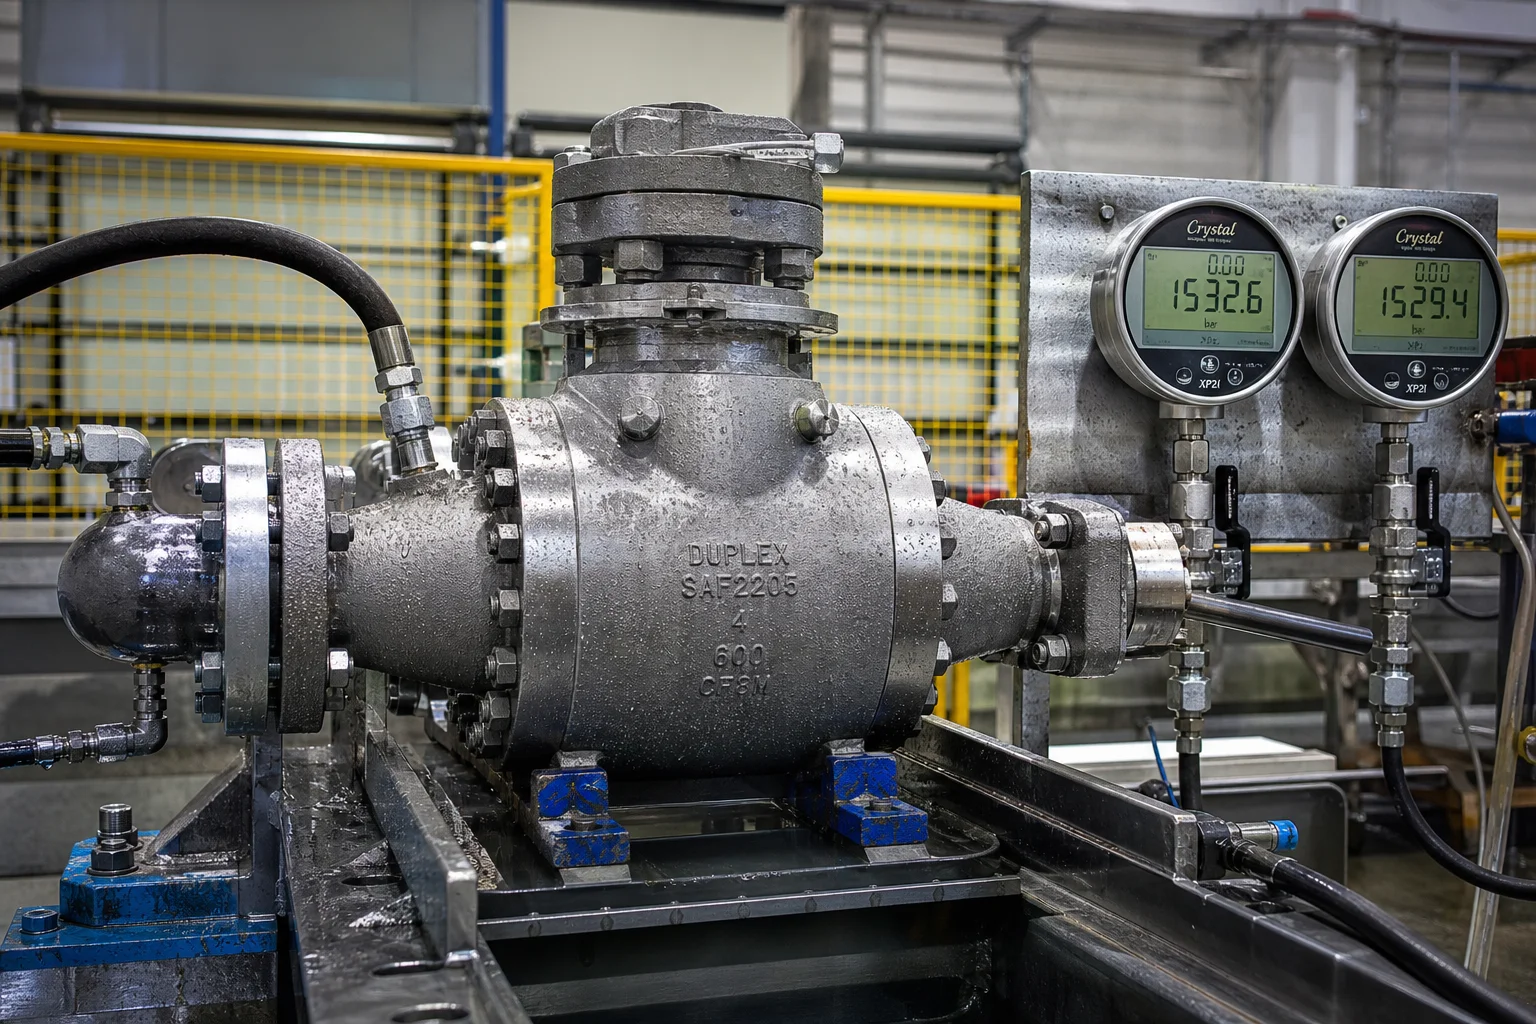
Essai de pression hydrostatique
API 598 / ISO 5208 / ASME B16.34
1.5×pression de conception maintenue pendant > 15 minutes ; aucune chute de pression ni fuite
7. Partenariat avec Dandong City Pengxin Machinery Co., Ltd.
La fabrication de pièces moulées en acier duplex et super duplex résistantes à la pression exige des fours à induction avancés, des fours certifiés pour le revenu de solution, une usinage de précision et une validation rigoureuse en laboratoire anticorrosion.
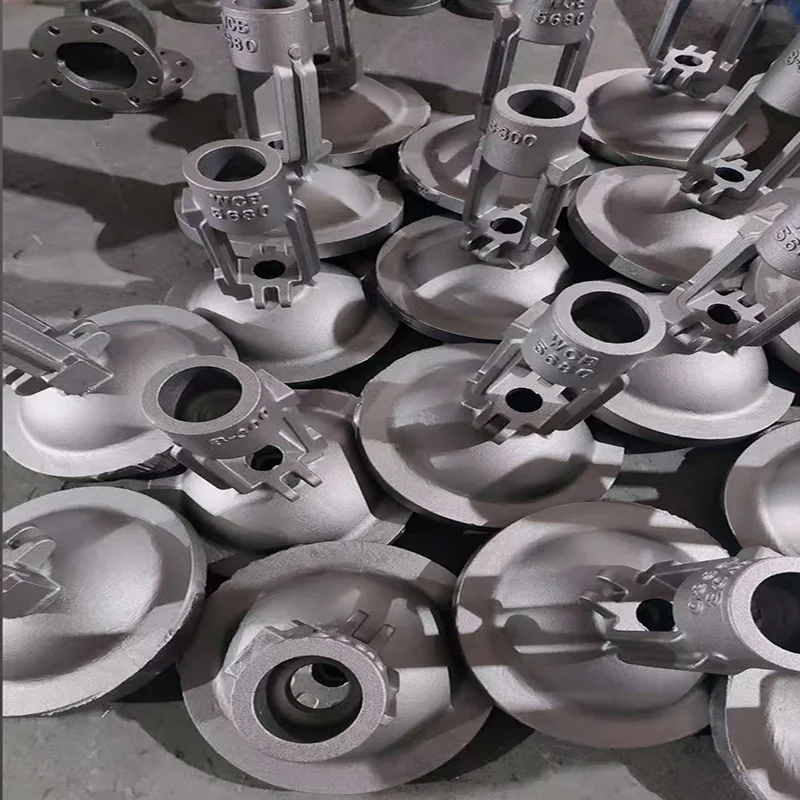
Dandong City Pengxin Machinery Co., Ltd. propose une fabrication clé en main complète de corps de pompes haute pression, de corps de vannes et de composants de canalisation :
Portefeuille complet de matériaux : Coulée certifiée des aciers duplex standard 4A (CD3MN / 2205), super duplex 5A (CE3MN / 2507), super duplex 6A (CD3MWCuN), CF8M et alliages résistants à la corrosion à base de nickel.
Recuit et trempe hyper-rapide réalisés en interne : Fours de traitement thermique pilotés par ordinateur avec transfert automatisé rapide vers les bains, garantissant l’absence totale de formation de phase sigma et un équilibre optimal des phases à 50/50.
Usinage CNC lourd à multiples axes : Centres d’usinage horizontaux CNC de grande capacité permettant d’usiner des volutes à carter séparé, des corps de pompes multicellulaires et des corps de vannes pour pipelines pesant jusqu’à 25 tonnes.
Essais complets et certification : Certificats d’inspection EN 10204 3.1 et 3.2, essais de corrosion par piqûres selon ASTM G48, −46 °C essais de choc, vérification des phases au ferritoscope et essais de pression hydrostatique.
Conclusion
Les carter de pompes haute pression et les pièces moulées pour canalisations, destinés à fonctionner dans des environnements fluides agressifs, ne tolèrent aucune concession en matière de métallurgie, d’intégrité de la fonderie ou de précision usinage. En utilisant des aciers inoxydables duplex et super duplex certifiés, un revenu de solution rigoureux suivi d’un refroidissement ultra-rapide, une optimisation hydraulique des passages d’écoulement et un usinage CNC à plusieurs axes, les ingénieurs garantissent des décennies de fonctionnement étanche et résistant à la corrosion.
Dandong City Pengxin Machinery Co., Ltd. offre la profondeur technique, la capacité de fonderie en tonnes et la documentation qualité certifiée requises pour les projets d’infrastructures fluides les plus exigeants au monde.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos plans de carter de pompe ou demander des consultations sur la compatibilité des alliages.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.

 EN


 Actualités chaudes

