Odlewy przewodów pod wysokim ciśnieniem i obudów pomp: stal nierdzewna duplex, superduplex oraz ochrona przed korozją i erozją
Sep 25, 2026
Meta Description: Kompleksowy przewodnik techniczny poświęcony odlewaniu obudów wysokociśnieniowych pomp i elementów rurociągów z duplexu (2205 / CD3MN), superduplexu (2507 / CD3MWCuN) oraz austenitycznych stopów stali nierdzewnej. Poznaj kontrolę bilansu faz, wyżaranie w roztworze, próby hydrauliczne i zgodność z normami NACE.
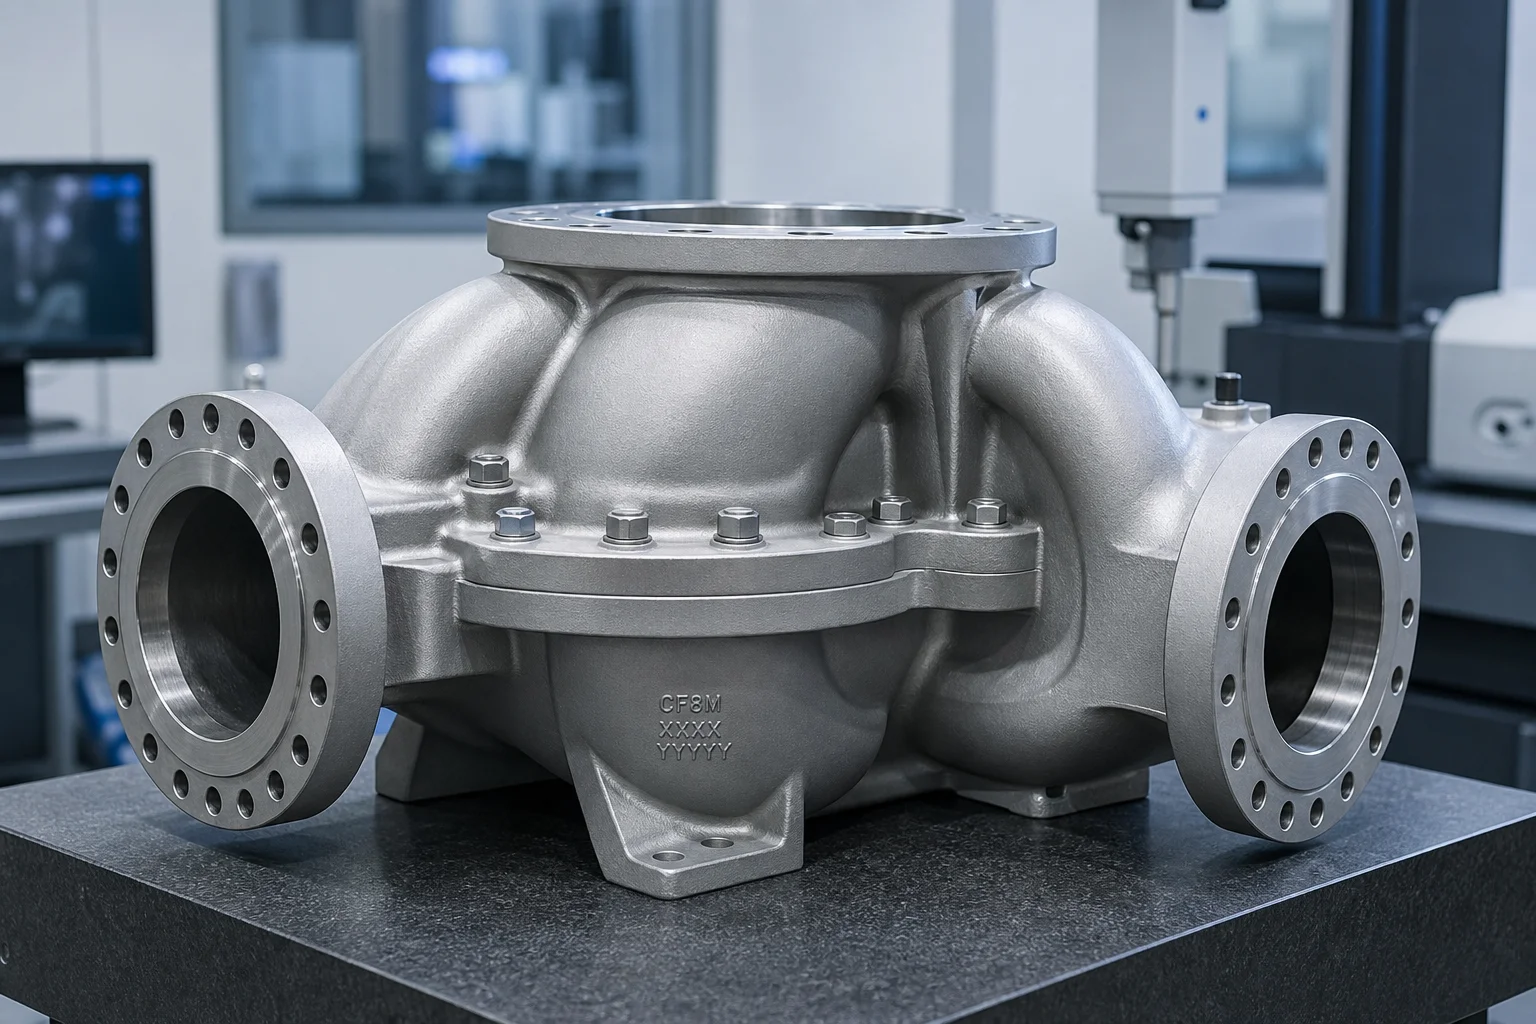
Wysokociśnieniowe systemy transportu cieczy w przemyśle naftowym i gazowniczym morskim, w procesach odwróconej osmozy wody morskiej (SWRO) do uzdatniania wody, w elektrowniach geotermalnych oraz w przemyśle chemicznym narażają odlewane elementy na intensywne, synergiczne degradacje. Pojedyncza obudowa odśrodkowej pompy cierniowej lub korpus podmorskiego zaworu wysokociśnieniowego muszą równocześnie zapewniać odporność na erozję kawitacyjną, lokalne napadanie chlorkowe (pitting/atak szczelinowy), korozję międzykrystaliczną oraz wysokie cykliczne obciążenia hydrauliczne przekraczające 150 bar (klasa 900–2500).
W warunkach tych agresywnych przepływów standardowe stopy stalowe austenityczne (np. 304 lub 316L) ulegają katastrofalnemu wżerowaniu lub pękaniu napięciowemu spowodowanemu korozją (SCC). Rozwiązanie tych krytycznych wyzwań eksploatacyjnych wymaga doboru odpowiednich stopów, precyzyjnego odlewania oraz ścisłego przestrzegania procesów metalurgicznych. Stali dwufazowych (2205 / CD3MN) i Stali dwufazowych nadwytrzymałych (2507 / CD3MWCuN) .
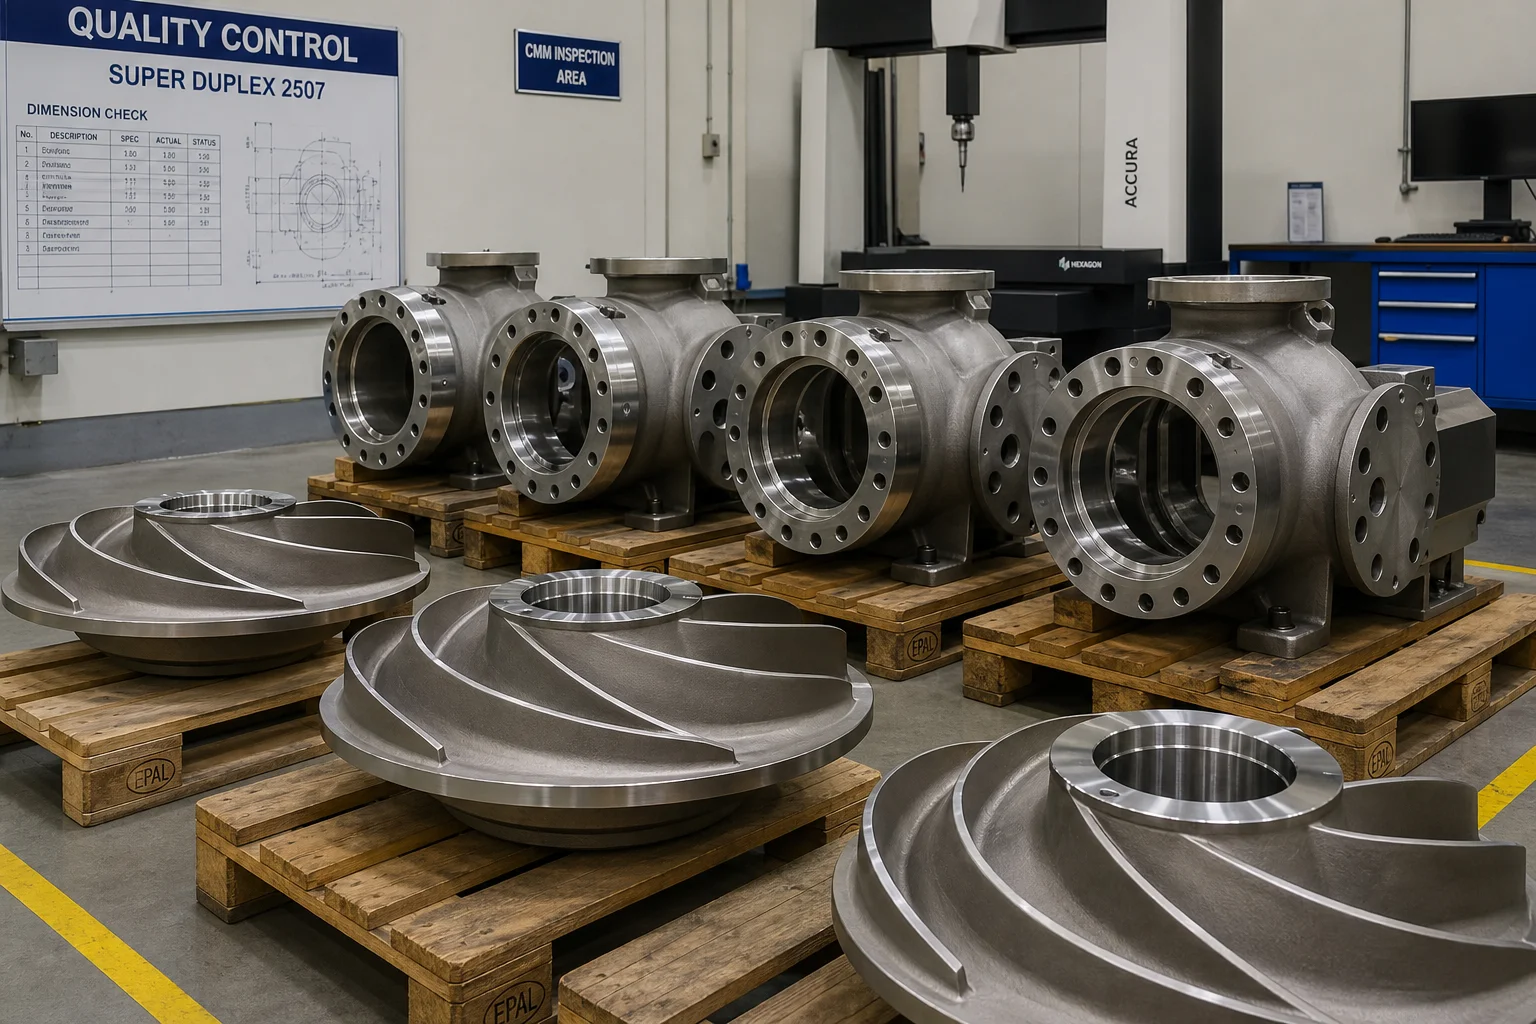
Niniejszy przewodnik inżynierski zawiera wyczerpującą analizę techniczną metalurgii stopów dwufazowych, kontroli bilansu faz ferryt–austenit, technik precyzyjnego odlewania w piasku i metodą wytapiania w formach ceramicznych, obróbki cieplnej w postaci żarzenia rozpuszczającego, frezowania CNC elementów ograniczających ciśnienie oraz nieniszczącej weryfikacji jakości.
1. Środowisko pracy i mechanizmy degradacji spowodowanej korozją i erozją
Odlewe obudów pomp, wirników, dyfuzorów oraz kolektorów rurociągów pracują w surowych środowiskach wielofazowych:
Synergia kawitacji i erozji : Mikrostrumienie powstające przy implozji pęcherzyków kawitacyjnych usuwają ochronną bierną warstwę tlenku chromu z krawędzi przewodów wirnika pomp. Odsłonieta podstawowa stopowa matryca ulega przyspieszonej elektrochemicznej rozpuszczalności, aż do momentu ponownego utworzenia się warstwy biernej, co prowadzi do szybkiego powstawania wgnieceń i utraty materiału.
Pękanie w wyniku napięciowego korozji chlorkowej (CSCC) : Gorąca woda morska ( >60 °C ) zawierająca dziesiątki tysięcy ppm jonów chlorkowych powoduje szybkie rozprzestrzenianie się pęknięć wzdłuż lub między ziarnami pod wpływem naprężeń rozciągających pozostających po odlewaniu.
Pęknięcie spowodowane wchłonięciem wodoru (HISC) : Ochrona katodowa w podmorskich rurociągach wprowadza atomowy wodór, dlatego konieczne jest ścisłe ograniczenie zawartości fazy ferrytu, aby uniknąć kruchego łamania.
2. Hierarchia wyboru stopów do odlewów pomp i rurociągów
Wybór stopów odlewniczych do agresywnych cieczy opiera się w dużej mierze na Liczba odporności na korozję punktową (PREN) : PREN=%Cr+3,3(%Mo+0,5%W)+16(%N)
Rodzina stopów
Odlew gatunkowy (ASTM A890 / A995)
Równoważny walcowany
Wartość PREN
Mikrostruktury
Typowe zastosowanie w układach ciśnieniowych i cieczy
Indeks kosztu względnego
Stal austenityczna
CF8M (ASTM A743)
AISI 316
~23 – 25
W pełni austenityczny
Przemysłowa woda o niskim ciśnieniu, łagodne chemikalia ( <50 °C )
Zalety stali duplex: wytrzymałość + odporność na korozję
Standardowa stal duplex 4A (CD3MN) oferuje dwukrotnie większą wytrzymałość na rozciąganie w porównaniu ze standardową stalą nierdzewną CF8M (316) ( Rp0.2≥450 MPa vs. 205 MPa ). Dzięki temu inżynierowie pomp mogą projektować cieńsze i lżejsze obudowy pomp z wyższymi klasami odporności na ciśnienie oraz znacznie lepszą odpornością na pękanie napięciowe spowodowane chlorkami.
3. Kontrola bilansu faz metalurgicznych i obróbka cieplna
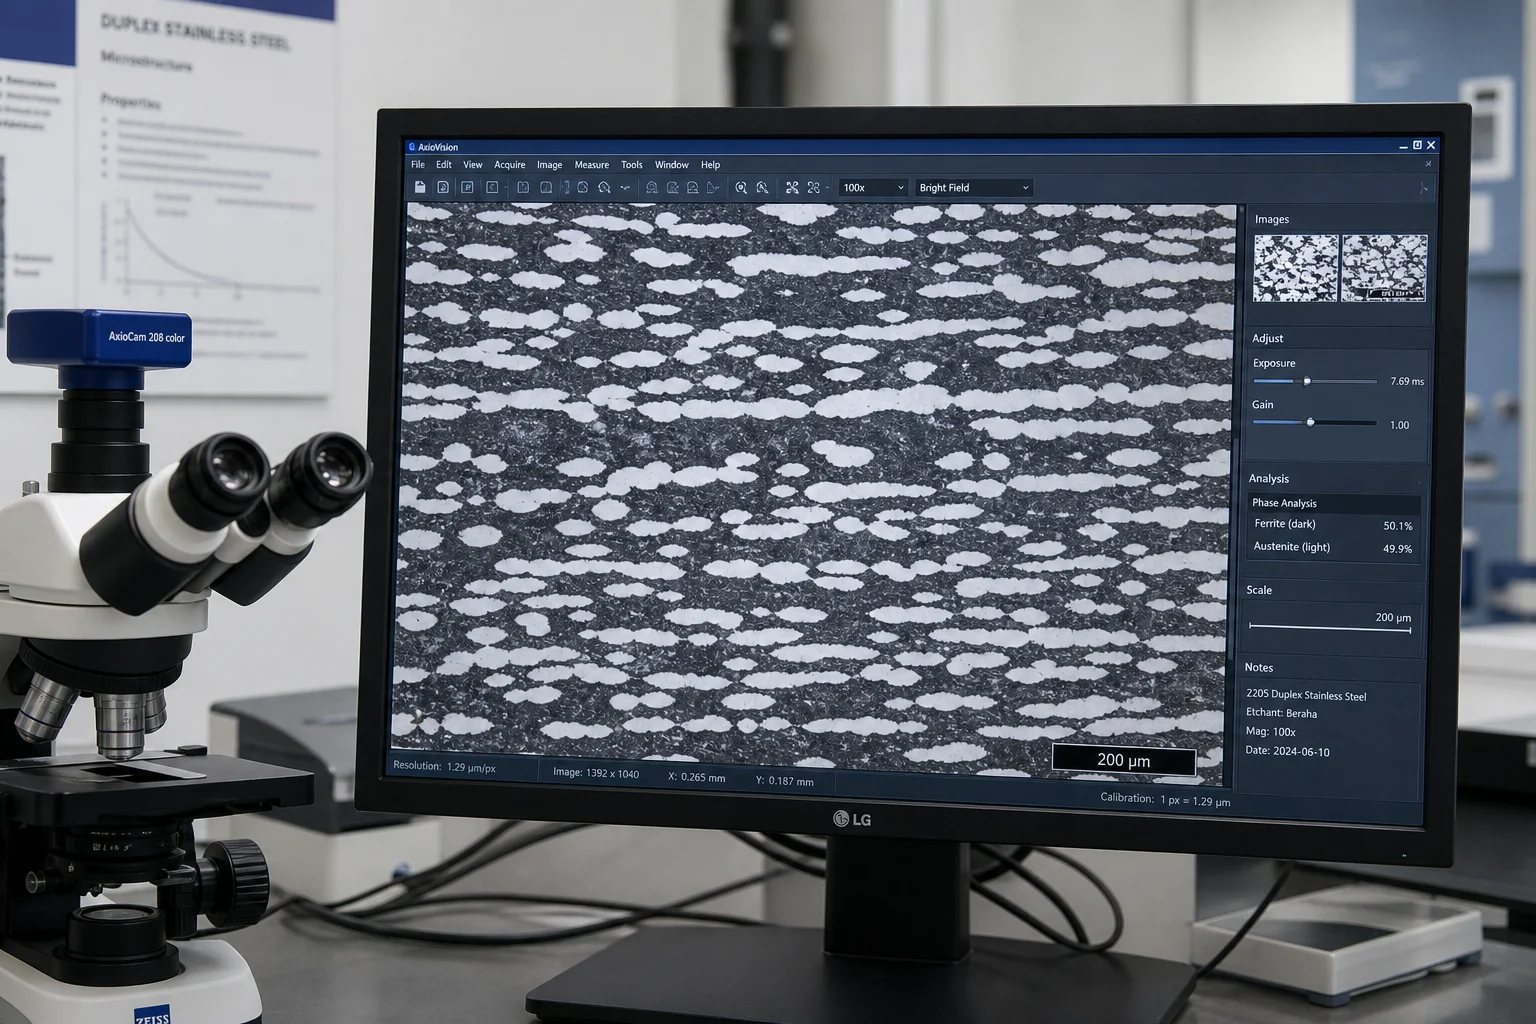
Właściwości mechaniczne i odporność na korozję odlewów duplex zależą w całości od utrzymania optymalnego 45%–55%Stosunku ferrytu do austenitu oraz całkowitego zapobiegania powstawaniu niebezpiecznych wtórnych faz międzymetalicznych.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Protokół ulepszania cieplnego przez żarzenie roztworowe:
Żarzenie roztworowe w wysokiej temperaturze : nagrzewać odlewy do temperatury 1120 °C – 1160 °C (klasa 4A) lub 1150 °C – 1200 °C (klasa 5A/6A). Przetrzymać przez minimum 1 godzinę na każde 25 mm grubości przekroju, aby całkowicie rozpuścić wszystkie σ -fazy i azotki chromu z powrotem w roztworze stałym.
Hyper-Quench (szybkie chłodzenie wodą) : Odlewy muszą być przeniesione z podstawy pieca do zbiornika chłodzącego wodą o intensywnym mieszaniu w ciągu <45 sekund , ochładzając je poniżej niebezpiecznego 600 °C–950 °C noska wytrącania >100 °C/min .
Weryfikacja równowagi fazowej : Zawartość ferrytu weryfikowana jest za pomocą ilościowej metalografii (liczba punktów według normy ASTM E562) oraz indukcji magnetycznej (pomiar ferrytoskopem zgodnie z normą ISO 8249); dopuszczalny zakres wynosi ściśle pomiędzy 40,0% a 60,0% .
Wirujące obudowy pomp wysokociśnieniowych oraz wielostopniowe dyfuzory mają dwukrzywoliniowe, przestrzenne kanały przepływowe, które muszą być odlewane z nadzwyczaj gładką powierzchnią w celu zminimalizowania strat tarcia hydraulicznego.
Etapa odlewni
Wdrożenie inżynieryjne
Prewencja defektów
Symulacyjnie sterowane wprowadzanie stopu do formy
Wprowadzanie stopu od dołu z użyciem ceramicznych filtrów wirowych oraz izolowanych głowic odlewniczych
Eliminuje zanieczyszczenia w postaci skorupki ponownego utlenienia oraz wtrąceń spowodowanych turbulencją w stopie bogatym w chrom
Jądra z piasku cyrkonowego / chromitowego
Wysokootrzynowe wykończenie powierzchni wewnętrznych jąder wirnika / spiralnego kanału przepływowego piaskiem cyrkonowym
dopuszczalny skurcz objętościowy 2,4–2,6 % modelowany w oprogramowaniu CAD
Zapobiega odkształceniom wymiarowym na złożonych liniach rozdzielających podwójne kanały spiralne
Zapobieganie pękaniom gorącym
Elastyczne systemy piasku fenolowego bez pieczenia umożliwiające odkształcalność formy
Zwalnia naprężenia spowodowane skurczem termicznym podczas chłodzenia w stanie stałym
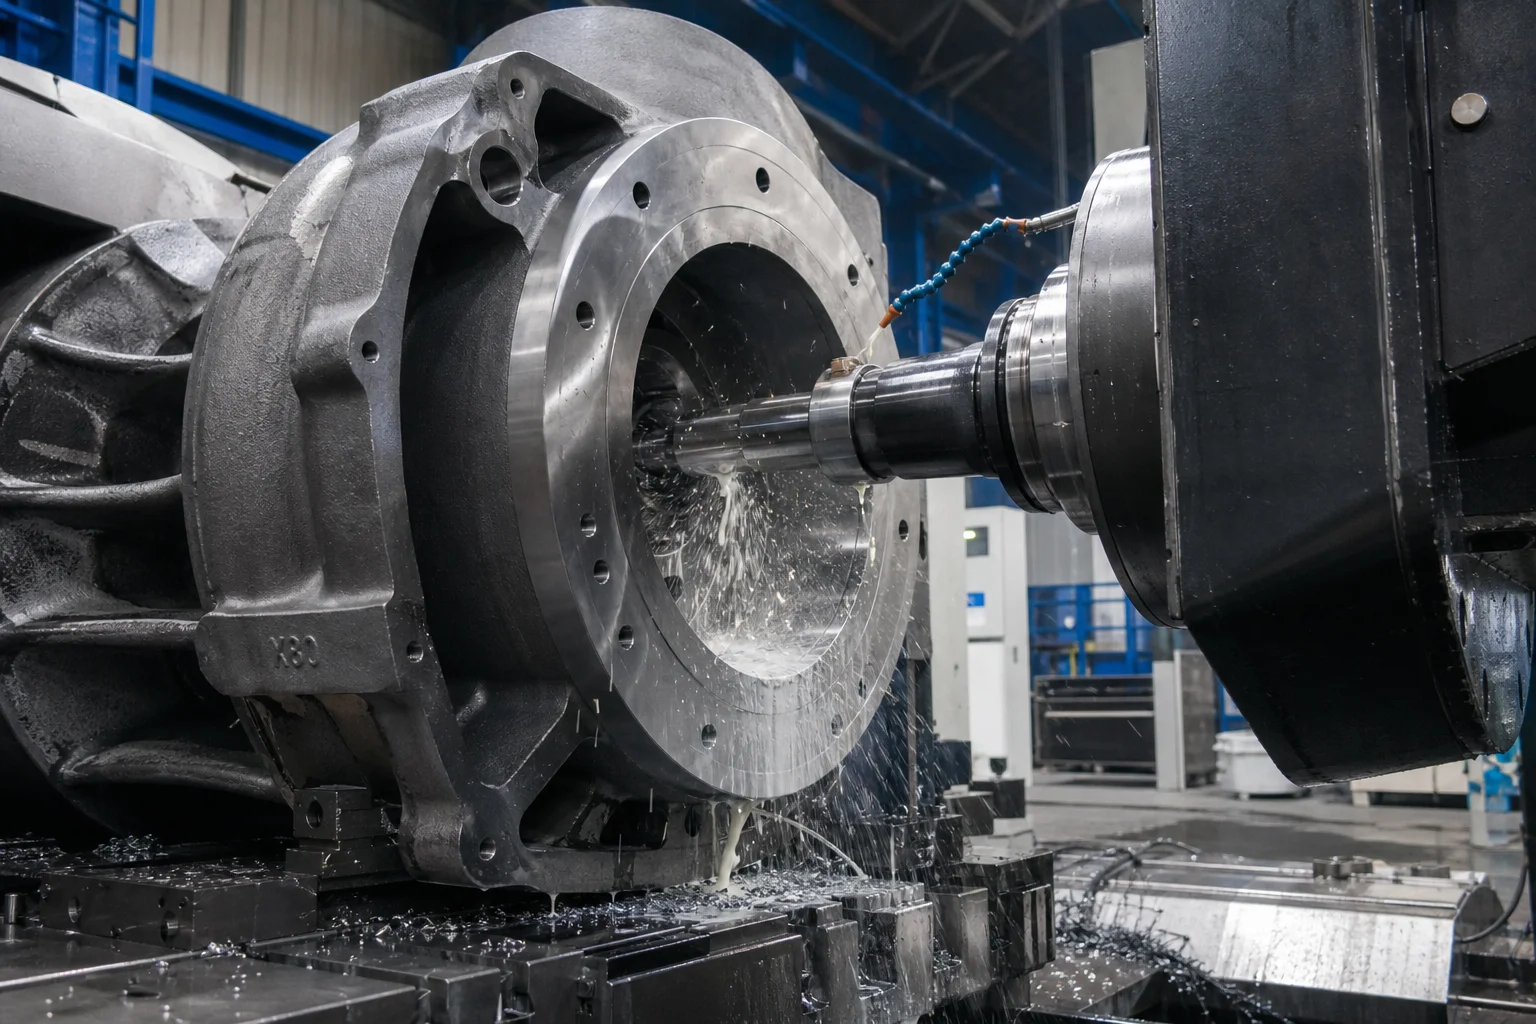
5. Precyzyjne frezowanie CNC obszarów pod ciśnieniem
Korpusy pomp i zawory przewodów muszą zapewniać szczelność hydrauliczną bez pęcherzyków w szerokim zakresie temperatur i ciśnień.
Kluczowe powierzchnie obrabiane:
Flansze na linii rozdzielającej wirnika spiralnego : Płaskość powierzchni w zakresie 0.03 mm na całym średnicy flanszy ( Ra≤1,6 µm ) w celu zagwarantowania braku wycieków bez nadmiernego odkształcenia gumowych pierścieni uszczelniających.
Otworki pod pierścienie zużycia : Precyzyjna tolerancja średnicy wewnętrznej w zakresie ISO H7 (+0,025/–0 mm) z cylindrycznością w zakresie 0,010 mm w celu utrzymania ścisłej szczelności hydraulicznej z wirującymi pierścieniami zużycia wirnika.
Zębatka na kołnierzu : Zębatka koncentryczna lub spiralna zgodnie z ASME B16.5 (Ra 3,2–6,3 µm ) w celu zapewnienia skutecznego przylegania uszczelki.
Wieloosiowe frezowanie CNC : Poziome frezarki dwuosiowe obrabiają otwory ssawne, tłoczne oraz otwory dla uszczelki w jednym uchwycie, co pozwala zachować ortogonalną rzeczywistą pozycję w zakresie ±0.03 mm .
6. Kompleksowa kontrola jakości i badania odporności na korozję
Kategoria testu
Standard / metoda badań
Kryteria akceptacji
Analiza chemiczna
Spektrometria emisji optycznej (OES) zgodnie z normą ASTM A751
Ścisła zgodność z zawartością N ( 0.14−0.30%) , Mo , Cr , Ni ; P , S ≤ 0,020 %
Zawartość fazy ferrytowej
Metoda punktowa ASTM E562 oraz ferrytoskop zgodny z normą ISO 8249
40.0%–60.0%Udział fazowy ferrytu w całym odlewie
Test odporności na korozję punktową
Metoda ASTM G48 A chlorek żelaza , 24 h w temperaturze 25 °C / 50 °C )
Brak ubytków punktowych przy 20×powiększeniu; ubytek masy <4,0 g/m²
Korozję międzyziarnistą
ASTM A262 Practice E / ISO 3651-2
Brak pęknięć międzykrystalicznych po gotowaniu w roztworze siarczanu miedzi i zginaniu
Badanie udarności w niskiej temperaturze
Uderzenie Charpy typu V (ASTM E23) w temperaturze −46 °C
Minimalna wartość pojedyncza ≥35 J ; średnia ≥45 J
Wolność od wad objętościowych
Badania radiograficzne (RT) zgodnie z normą ASME Section VIII Div 1
Poziom 1/2 w elementach poddawanych ciśnieniu oraz kluczowych krawędziach przewodów spiralnych
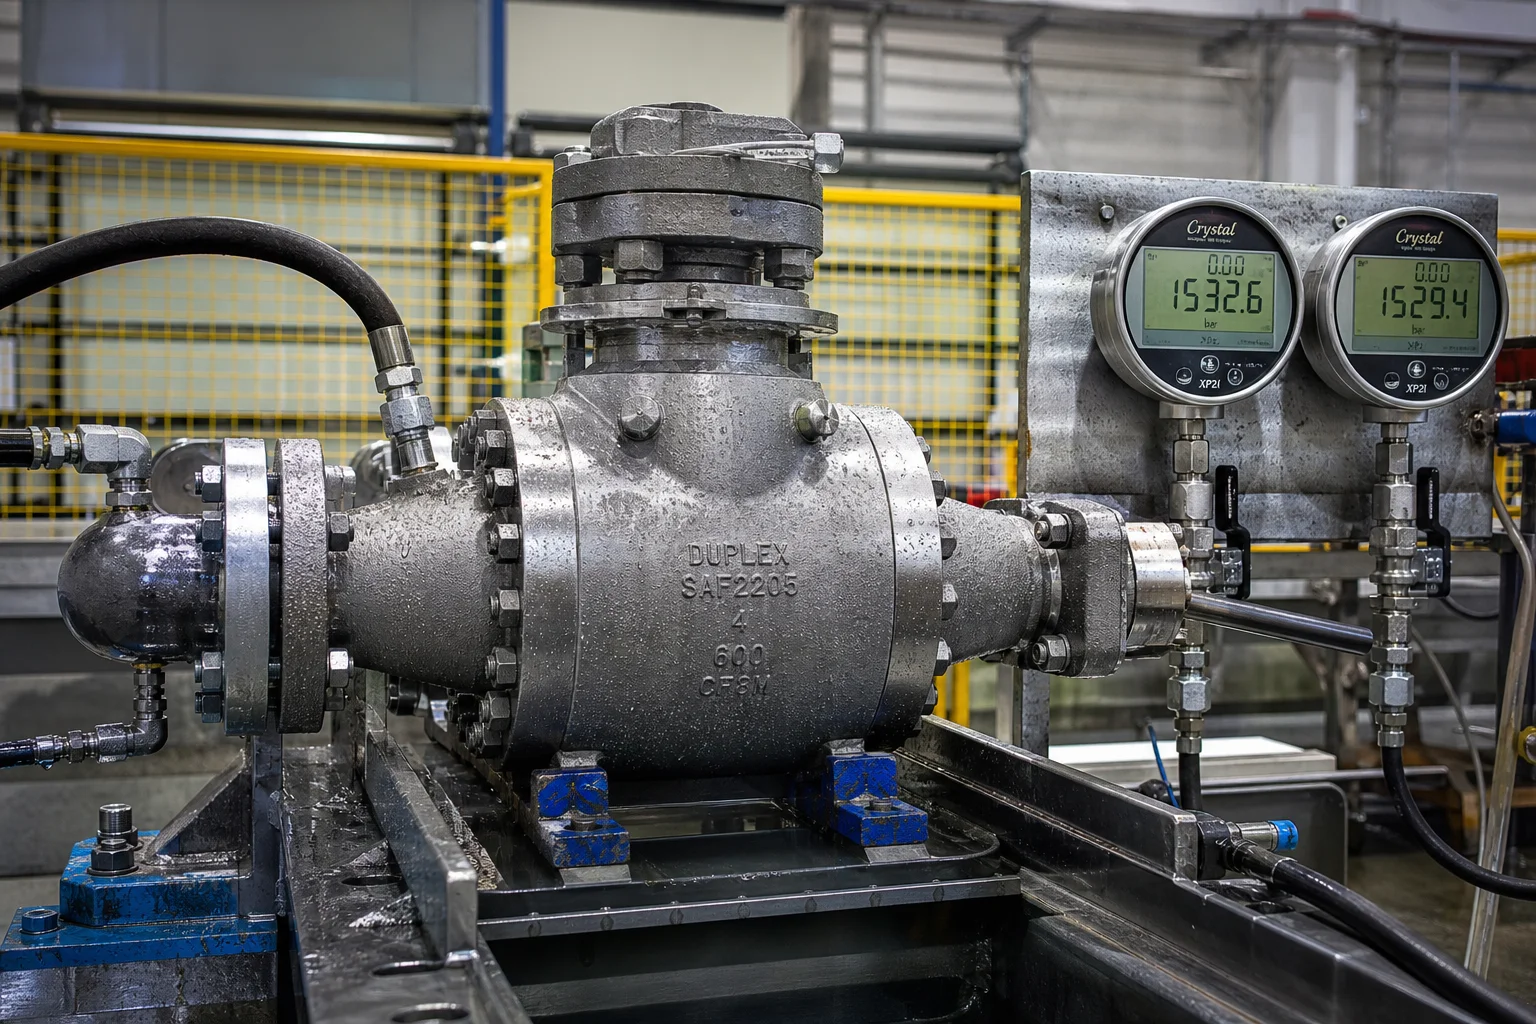
Test ciśnieniowy hydrauliczny
API 598 / ISO 5208 / ASME B16.34
1.5×ciśnienie projektowe utrzymywane przez >15 minut ; brak spadku ciśnienia/wycieku
7. Współpraca z Dandong City Pengxin Machinery Co., Ltd.
Produkcja odlewów dwufazowych i nadwysokowysokostopowych poddawanych działaniu ciśnienia wymaga zaawansowanego topienia indukcyjnego, certyfikowanych pieców do żarzenia rozpuszczającego, precyzyjnej obróbki skrawaniem oraz rygorystycznej walidacji w laboratorium korozji.
Dandong City Pengxin Machinery Co., Ltd. zapewnia kompleksową produkcję klucza w ręce obudów pomp wysokociśnieniowych, korpusów zaworów oraz elementów rurociągów:
Szeroki asortyment materiałów : Certyfikowane odlewanie standardowych stopów dwufazowych 4A (CD3MN / 2205), nadwysokowysokostopowych 5A (CE3MN / 2507), nadwysokowysokostopowych 6A (CD3MWCuN), CF8M oraz stopów niklowych odpornych na korozję.
Własne żarzenie rozpuszczające i nadprzyspieszone gaszenie : Komputerowo sterowane piece do obróbki cieplnej z automatycznym, szybkim przenoszeniem do zbiorników gwarantujące brak tworzenia się fazy sigma oraz optymalny bilans faz 50/50.
Ciężka wieloosiowa obróbka CNC : Duże poziome centra frezarsko-tokarskie CNC zdolne do obróbki wirników obudowy podzielonej, wielostopniowych kół pompowych oraz korpusów zaworów rurociągów o masie do 25 ton.
Kompleksowe badania i certyfikacja : Certyfikaty inspekcyjne EN 10204 typu 3.1 i 3.2, badania odporności na korozję punktową zgodnie z ASTM G48, −46 °C testy uderzeniowe, weryfikacja fazy za pomocą ferroskopu oraz testy ciśnieniowe hydrauliczne.
Wniosek
Korpusy pomp wysokociśnieniowych i odlewy przewodów rurowych działające w agresywnych środowiskach ciekłych wymagają całkowitego braku kompromisów pod względem metalurgii, integralności odlewów oraz dokładności obróbki. Dzięki zastosowaniu certyfikowanych stali nierdzewnych typu duplex i super duplex, rygorystycznego żarzenia rozpuszczalnikowego z nadchłodzaniem, optymalizacji przepływu hydraulicznego oraz wieloosiowej obróbki CNC inżynierowie zapewniają dziesięciolecia bezawaryjnej, odpornoj na korozję pracy bez wycieków.
Dandong City Pengxin Machinery Co., Ltd. oferuje niezbędną głębokość inżynierską, zdolność do produkcji odlewów o dużej masie oraz certyfikowaną dokumentację jakości niezbędną dla najbardziej wymagających na świecie projektów infrastruktury fluidowej.
Skontaktuj się z Dandong City Pengxin Machinery Co., Ltd., aby przesłać rysunki swoich korpusów pomp lub poprosić o konsultacje dotyczące zgodności stopów.
Dandong City Pengxin Machinery Co., Ltd. — ciężkie odlewy i precyzyjne obróbki, od 1958 r.

 EN


 Gorące wiadomości

