Литые детали высоконапорных трубопроводов и корпусов насосов: дуплексные нержавеющие стали, супердуплексные стали и защита от коррозионно-эрозионного износа
Sep 25, 2026
Мета-описание: Полное техническое руководство по литью корпусов высоконапорных насосов и компонентов трубопроводов из дуплексных (2205 / CD3MN), супердуплексных (2507 / CD3MWCuN) и аустенитных нержавеющих сплавов. Изучите контроль баланса фаз, закалку в растворе, гидростатические испытания и соответствие стандарту NACE.
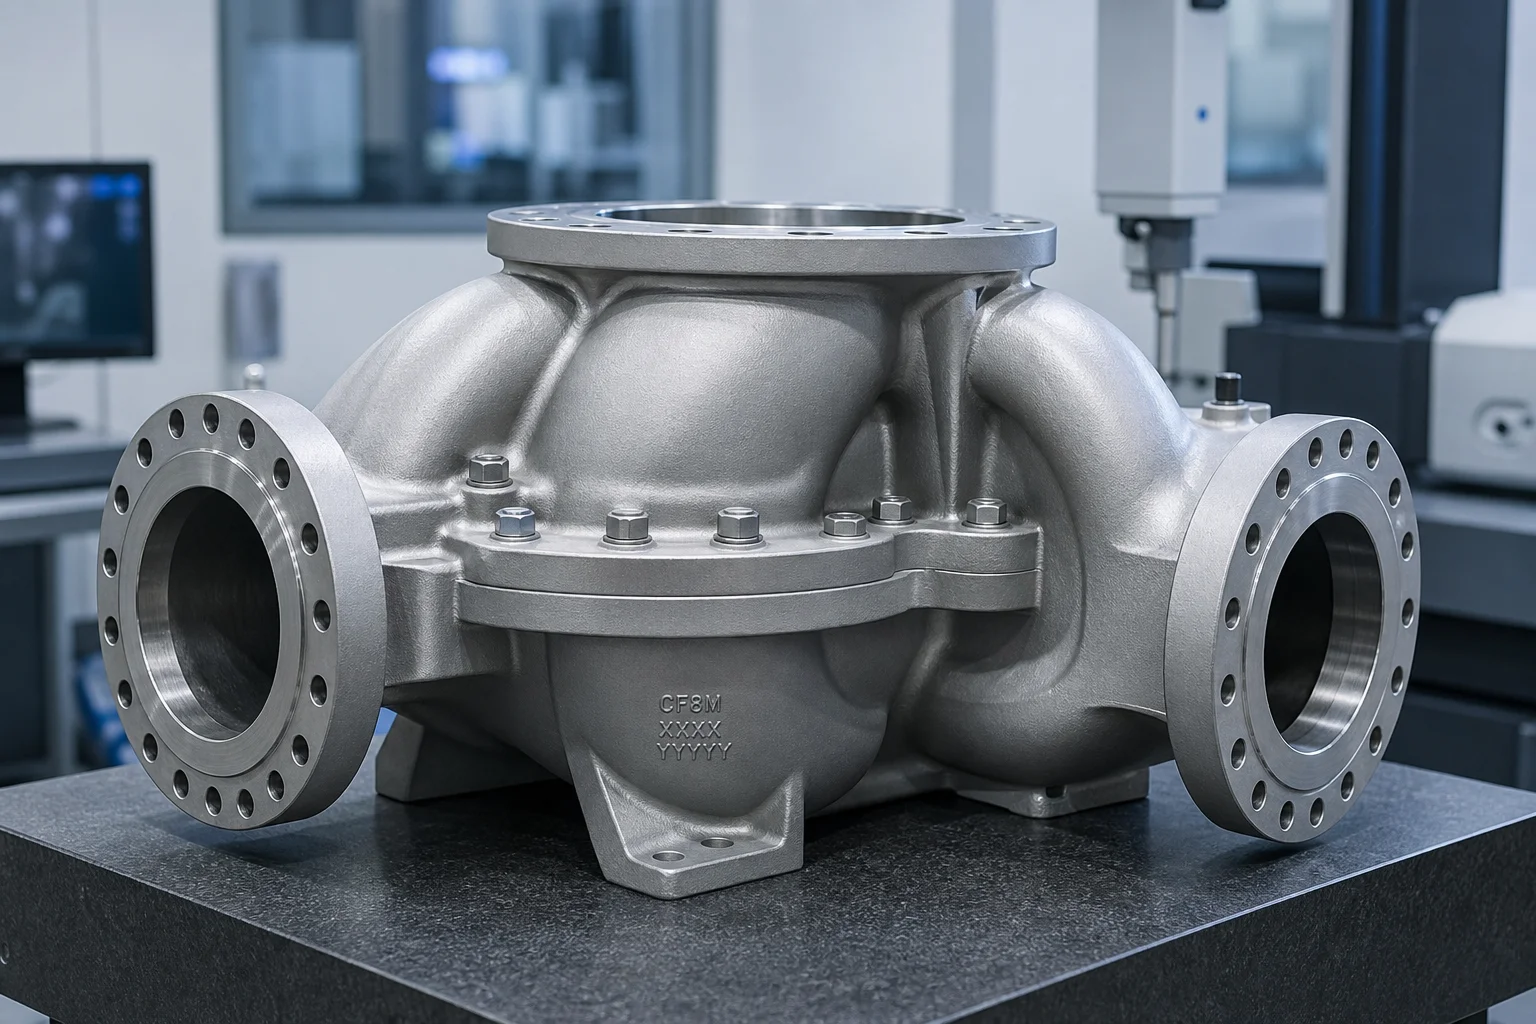
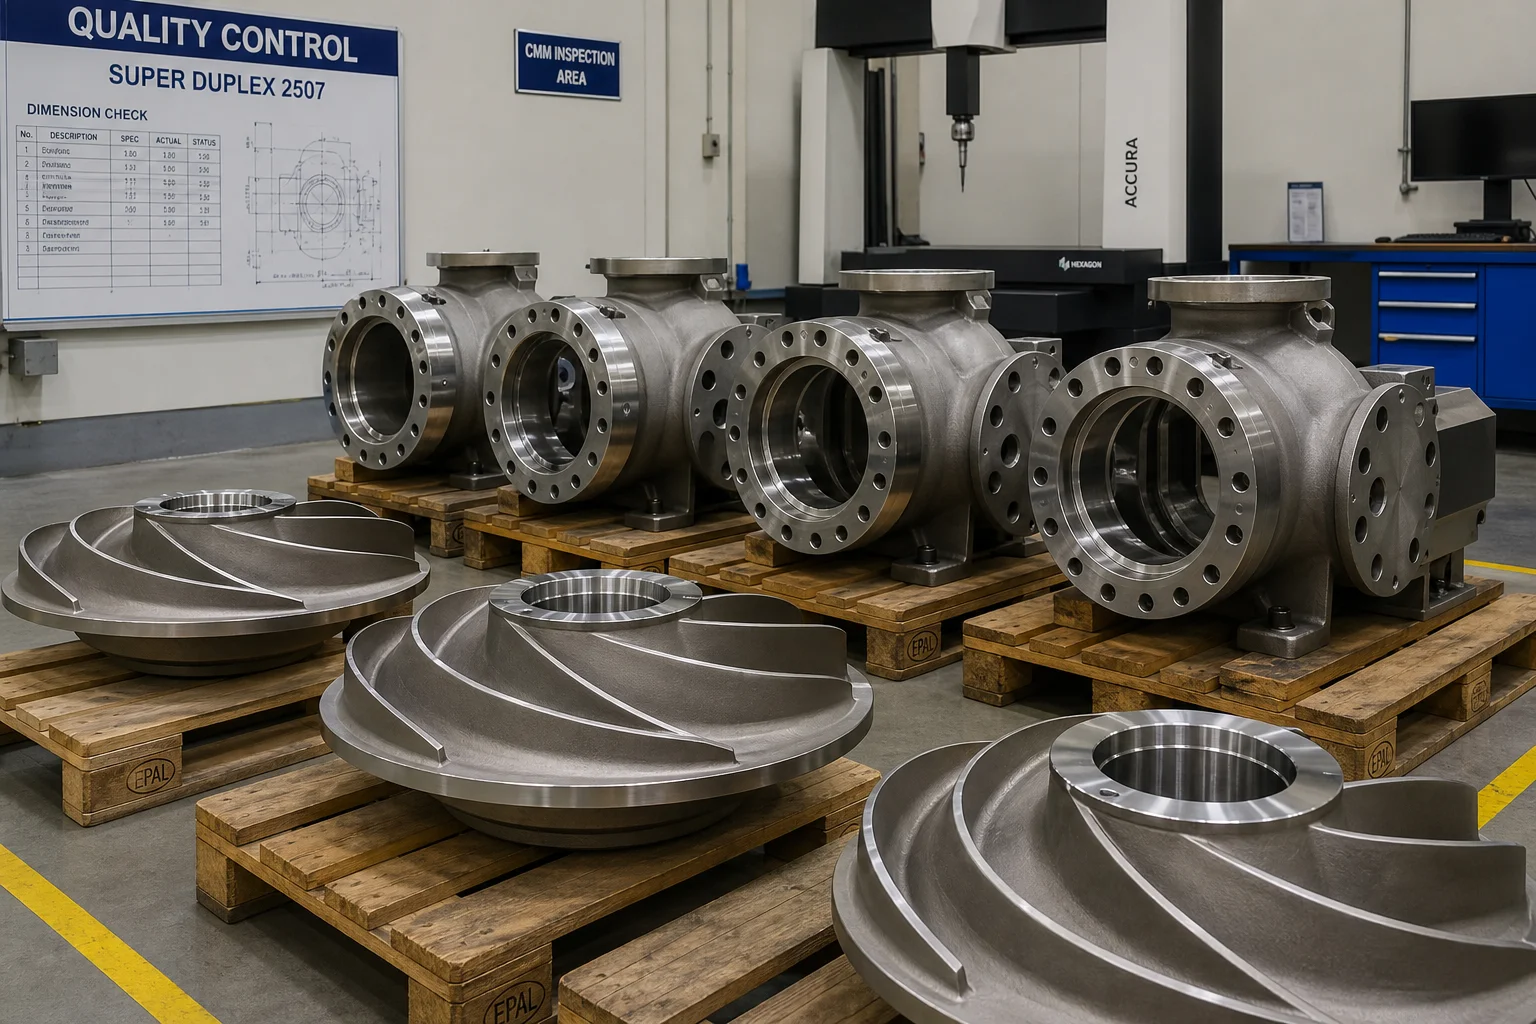
Системы высоконапорной подачи жидкости в морских нефтегазовых установках, опреснении морской воды методом обратного осмоса (SWRO), геотермальной энергетике и химической промышленности подвергают литые компоненты сильному синергетическому разрушению. Единственный корпус центробежного шламового насоса или корпус высоконапорного подводного клапана должны одновременно обеспечивать стойкость к кавитационной эрозии, локализованной хлоридной питтинговой и щелевой коррозии, межкристаллитной коррозии, а также высоким циклическим гидравлическим нагрузкам с давлением свыше 150 бар (классы 900–2500).
При таких агрессивных гидродинамических условиях стандартные аустенитные нержавеющие стали (например, 304 или 316L) подвержены катастрофическому питтинговому коррозионному разрушению или коррозионному растрескиванию под напряжением (SCC). Решение этих критических эксплуатационных задач требует точной спецификации, прецизионного литья и строгой металлургической обработки Дуплексных нержавеющих сталей (2205 / CD3MN) и Сверхдуплексных нержавеющих сталей (2507 / CD3MWCuN) .
В этом инженерном руководстве представлен исчерпывающий технический анализ металлургии дуплексных сплавов, управления балансом фаз феррит–аустенит, методов прецизионного литья в песчаные и выплавные формы, термообработки закалкой в растворе, механической обработки на станках с ЧПУ по контуру давления, а также неразрушающего контроля качества.
1. Эксплуатационная среда и механизмы деградации при коррозионно-эрозионном воздействии
Литые корпуса насосов, рабочие колёса, диффузоры и трубопроводные коллекторы работают в тяжёлых многофазных средах:
Синергетическое воздействие кавитации и эрозии микроструи, образующиеся при коллапсе кавитационных пузырьков, удаляют защитную пассивную плёнку из оксида хрома с режущих кромок спирального корпуса насоса. Оголенный базовый сплав подвергается ускоренному электрохимическому растворению до тех пор, пока пассивная плёнка не восстановится, что приводит к быстрому образованию питтинговых ям и потере материала.
Коррозионное растрескивание под напряжением от хлоридов (CSCC) морская вода с высокой температурой ( >60 °C ), содержащая десятки тысяч ppm ионов хлора, вызывает быстрое распространение трещин по зернам или межзерновое распространение трещин под действием остаточных растягивающих напряжений от литья.
Водородное коррозионное растрескивание под напряжением (HISC) катодная защита подводных трубопроводов приводит к проникновению атомарного водорода; для предотвращения хрупкого разрушения требуется строгое ограничение содержания ферритной фазы.
2. Иерархия выбора сплавов для литых деталей насосов и трубопроводов
Выбор литейных сплавов для агрессивных сред в значительной степени основывается на Эквивалентное число питтинговой стойкости (PREN) : PREN = %Cr + 3,3 × (%Mo + 0,5 × %W) + 16 × (%N)
Семейство сплавов
Литой сорт (ASTM A890 / A995)
Эквивалент деформируемого сплава
Значение PREN
Микроструктура
Типичное применение при давлении и в жидкой среде
Относительный индекс стоимости
Аустенитная нержавеющая сталь
CF8M (ASTM A743)
AISI 316
~23 – 25
Полностью аустенитный
Промышленная вода низкого давления, слабые химические вещества ( <50 °C )
Стандартная дуплексная сталь 4A (CD3MN) обеспечивает вдвое большую предельную прочность при растяжении по сравнению со стандартной нержавеющей сталью CF8M (316) ( Rp0.2≥450 МПа vs. 205 МПа ). Это позволяет инженерам-насосникам проектировать более тонкие и лёгкие корпуса насосов с более высокими показателями давления при одновременном обеспечении значительно превосходящей стойкости к коррозионному растрескиванию под напряжением в хлоридных средах.
3. Контроль баланса металлургических фаз и термообработка
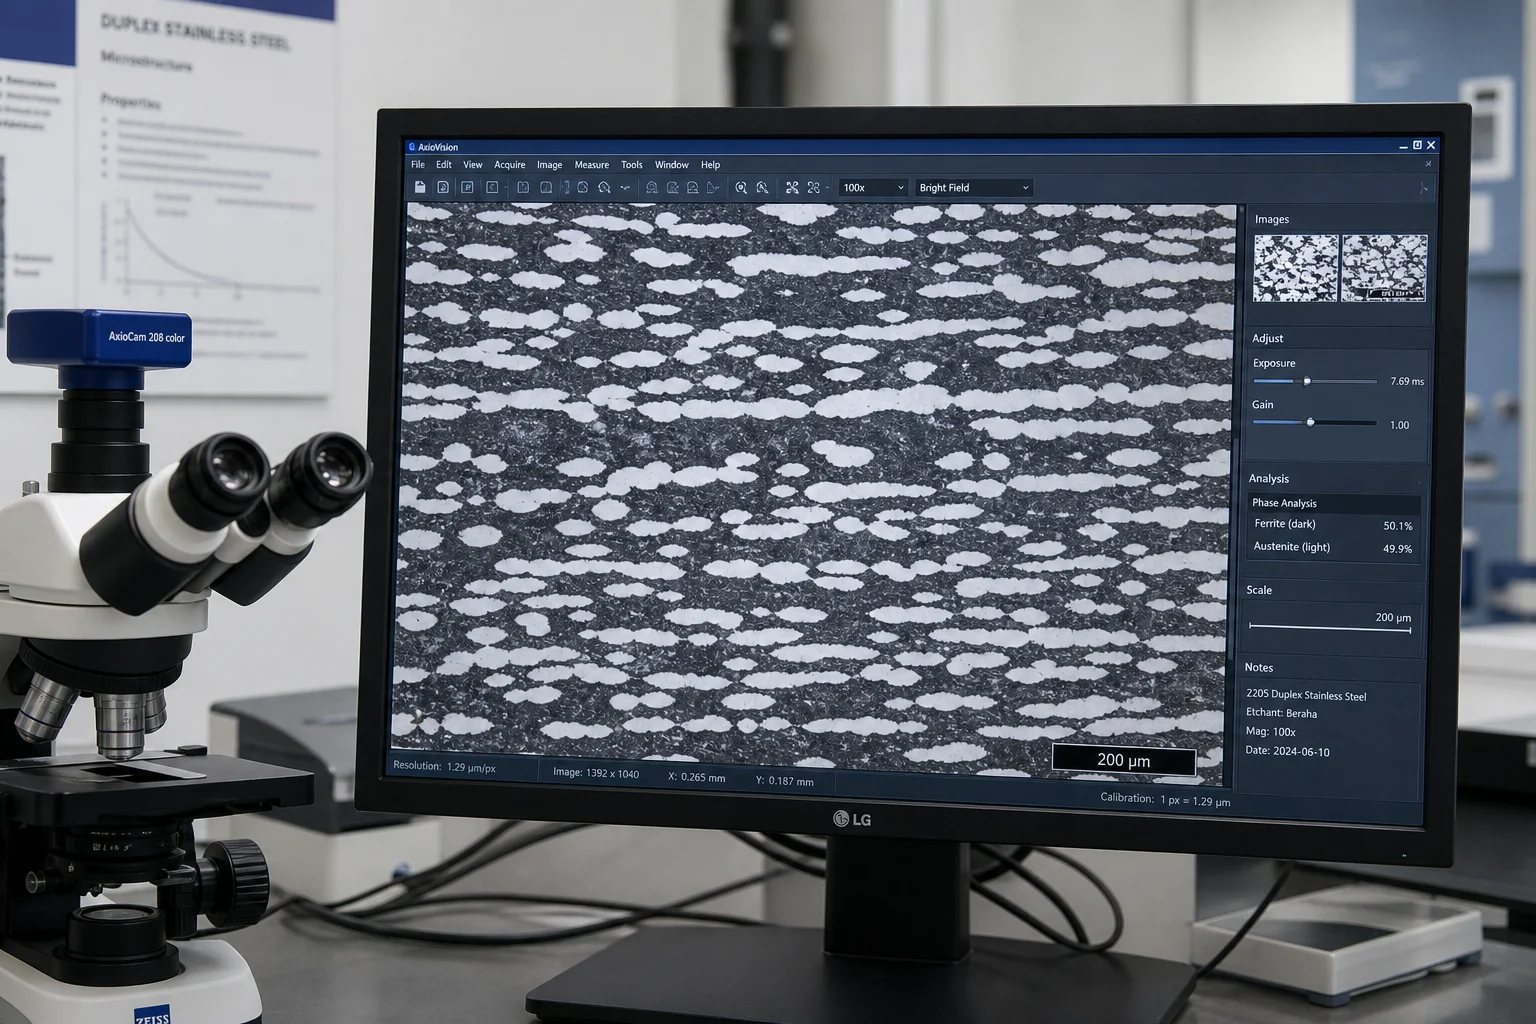
Механические свойства и коррозионная стойкость дуплексных отливок полностью зависят от поддержания оптимального 45%–55%Соотношения феррит–аустенит и полного подавления опасных интерметаллических вторичных фаз.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Протокол термообработки закалкой в растворе:
Закалка в растворе при высокой температуре : нагрев отливок до 1120 °C – 1160 °C (марка 4A) или 1150 °C – 1200 °C (Класс 5A/6A). Выдержка не менее 1 часа на каждые 25 мм толщины сечения для полного растворения всех σ -фазы и нитридов хрома обратно в твёрдый раствор.
Гиперзакалка (быстрое охлаждение водой) : Отливки должны быть перемещены из пода печи в резервуар для интенсивного водяного охлаждения в течение <45 секунд , охлаждаясь ниже опасной 600 °C–950 °C области выделения при >100 °C/мин .
Проверка баланса фаз : содержание феррита проверяется количественной металлографией (метод подсчёта точек по стандарту ASTM E562) и магнитной индукцией (с помощью ферритоскопа в соответствии с ISO 8249); допустимый диапазон строго ограничен значениями 40,0 % и 60,0 % .
4. Литейная технология для сложных гидравлических каналов
Спиральные корпуса высоконапорных насосов и многоступенчатые диффузоры имеют двойные изогнутые трёхмерные гидравлические каналы, которые должны быть отлиты с исключительно гладкой поверхностью для минимизации потерь на гидравлическое трение.
Этап литья
Инженерная реализация
Профилактика дефектов
Моделирование-ориентированное проектирование литниковой системы
Заливка снизу через керамические завихрительные фильтры и теплоизолированные прибыли
Исключает образование шлака вторичного окисления и турбулентностных включений в расплаве, богатом хромом
Корки из циркониевого / хромитового песка
Высокотугоплавкий циркониевый песок для облицовки внутренних сердечников рабочего колеса и спирального корпуса
Предотвращает термическое прилипание и обеспечивает плавные внутренние проточные каналы ( Ra≤6,3 мкм )
Компенсация усадки
объёмное сжатие 2,4–2,6 % учтено в CAD-модели
Предотвращает геометрические искажения на сложных линиях раздела двойного спирального корпуса
Предотвращение горячих трещин
Гибкие фенольные безобжиговые песчаные смеси, обеспечивающие податливость формы
Снимает термические напряжения сжатия при охлаждении в твёрдой фазе
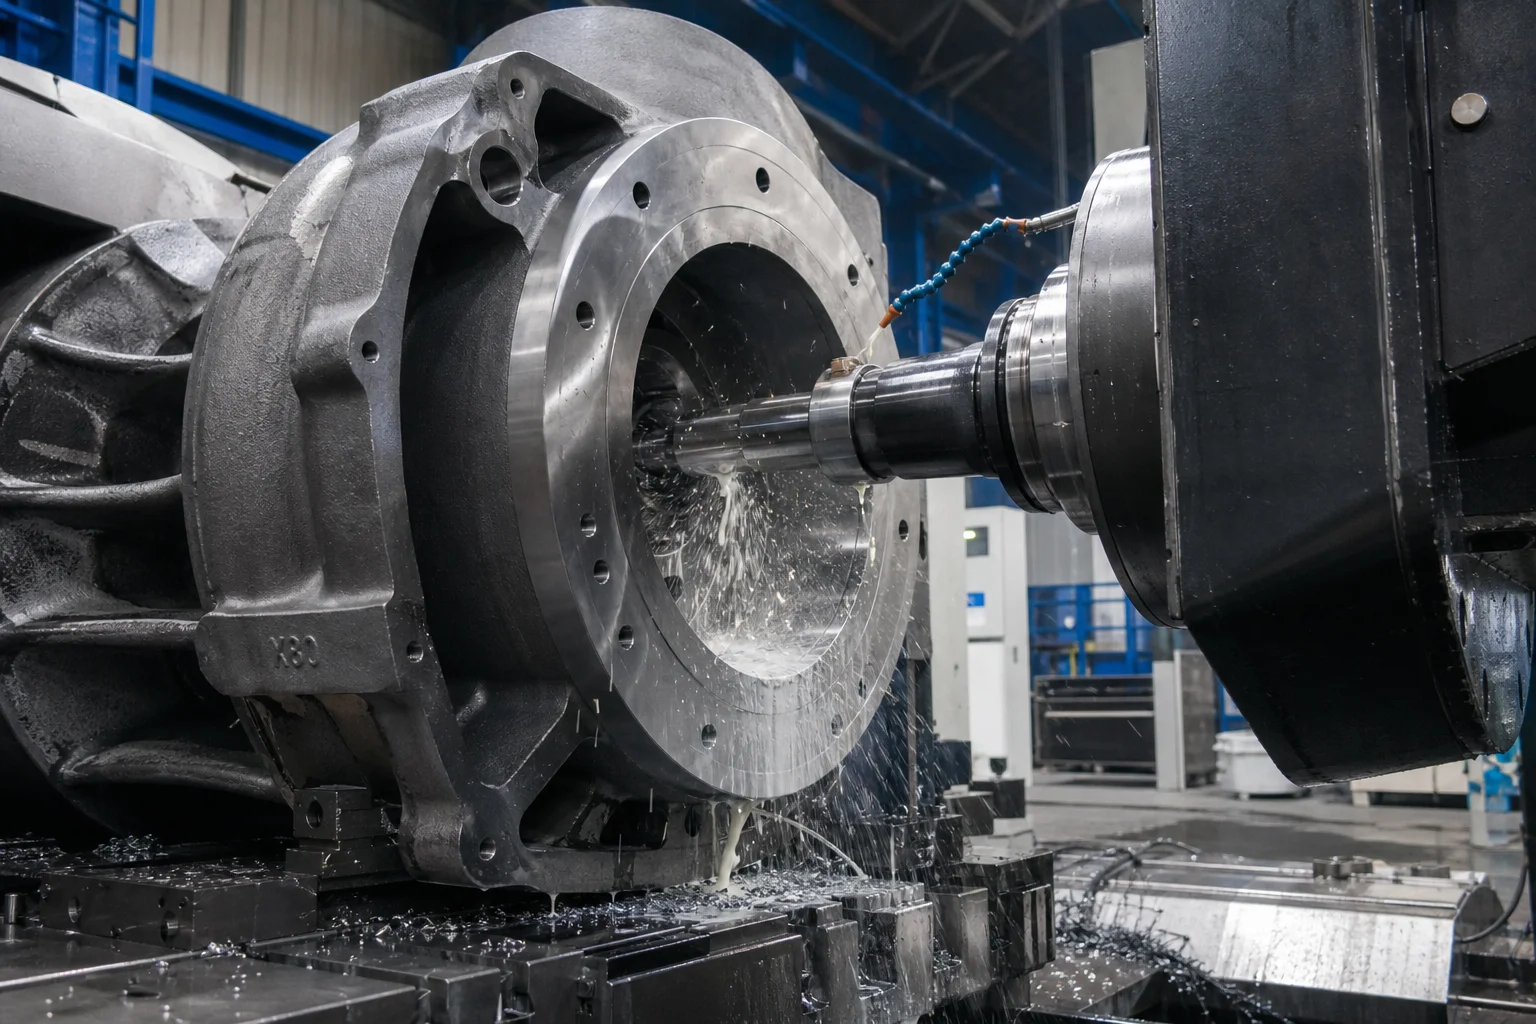
5. Точная фрезерная обработка границ давления на станках с ЧПУ
Корпуса насосов и трубопроводные клапаны должны обеспечивать герметичность гидравлических соединений без образования пузырьков в широком диапазоне температур и давлений.
Критические обработанные поверхности сопряжения:
Фланцы по разъему спиральной камеры : Плоскостность поверхности в пределах 0.03 мм по всему диаметру фланца ( Ra≤1,6 мкм ) для гарантии отсутствия утечек без значительной деформации эластомерных уплотнительных колец.
Отверстия под уплотнительные кольца износостойкого исполнения : Точность допуска внутреннего диаметра в соответствии с ISO H7 (+0,025/–0 мм) с цилиндричностью в пределах 0,010 мм для поддержания точного гидравлического зазора между вращающимися уплотнительными кольцами рабочего колеса.
Насечки на фланце : концентрические или спиральные насечки в соответствии с ASME B16.5 (Ra 3,2–6,3 мкм ) для надёжного прилегания прокладки.
Токарно-фрезерная обработка с ЧПУ по нескольким осям : горизонтальные расточные станки с двумя осями обрабатывают отверстия для всасывания, нагнетания и сальниковой набивки за одну установку заготовки, обеспечивая ортогональное истинное положение в пределах ±0.03 мм .
6. Комплексный контроль качества и испытания на коррозионную стойкость
Категория испытаний
Стандарт / метод испытаний
Критерии принятия
Химический анализ
Оптико-эмиссионная спектрометрия (OES) в соответствии с ASTM A751
Строгое соблюдение норм по содержанию N ( 0.14−0.30%), Mo, Cr, Ni; P, S ≤ 0,020 %
Количество ферритной фазы
Метод точечного подсчёта по ASTM E562 и ферритометр по ISO 8249
40.0%–60.0%Доля ферритной фазы по всему литью
Испытание на питтинговую коррозию
Метод А стандарта ASTM G48 хлорид железа, 24 ч при 25 °C / 50 °C )
Отсутствие питтинга при 20×увеличение; потеря массы <4,0 г/м²
Межкристаллитной коррозии
ASTM A262 Practice E / ISO 3651-2
Отсутствие межкристаллитного растрескивания после кипячения в растворе медного купороса и изгиба
Испытание на ударный изгиб при низкой температуре
Ударный изгиб по Шарпи с V-образным надрезом (ASTM E23) при −46 °C
Минимальное значение для одного образца ≥35 Дж ; среднее ≥45 Дж
Объёмная однородность
Радиографический контроль (РК) в соответствии с ASME Раздел VIII, часть 1
Уровень 1/2 для элементов, находящихся под давлением, и критических участков спиральных корпусов
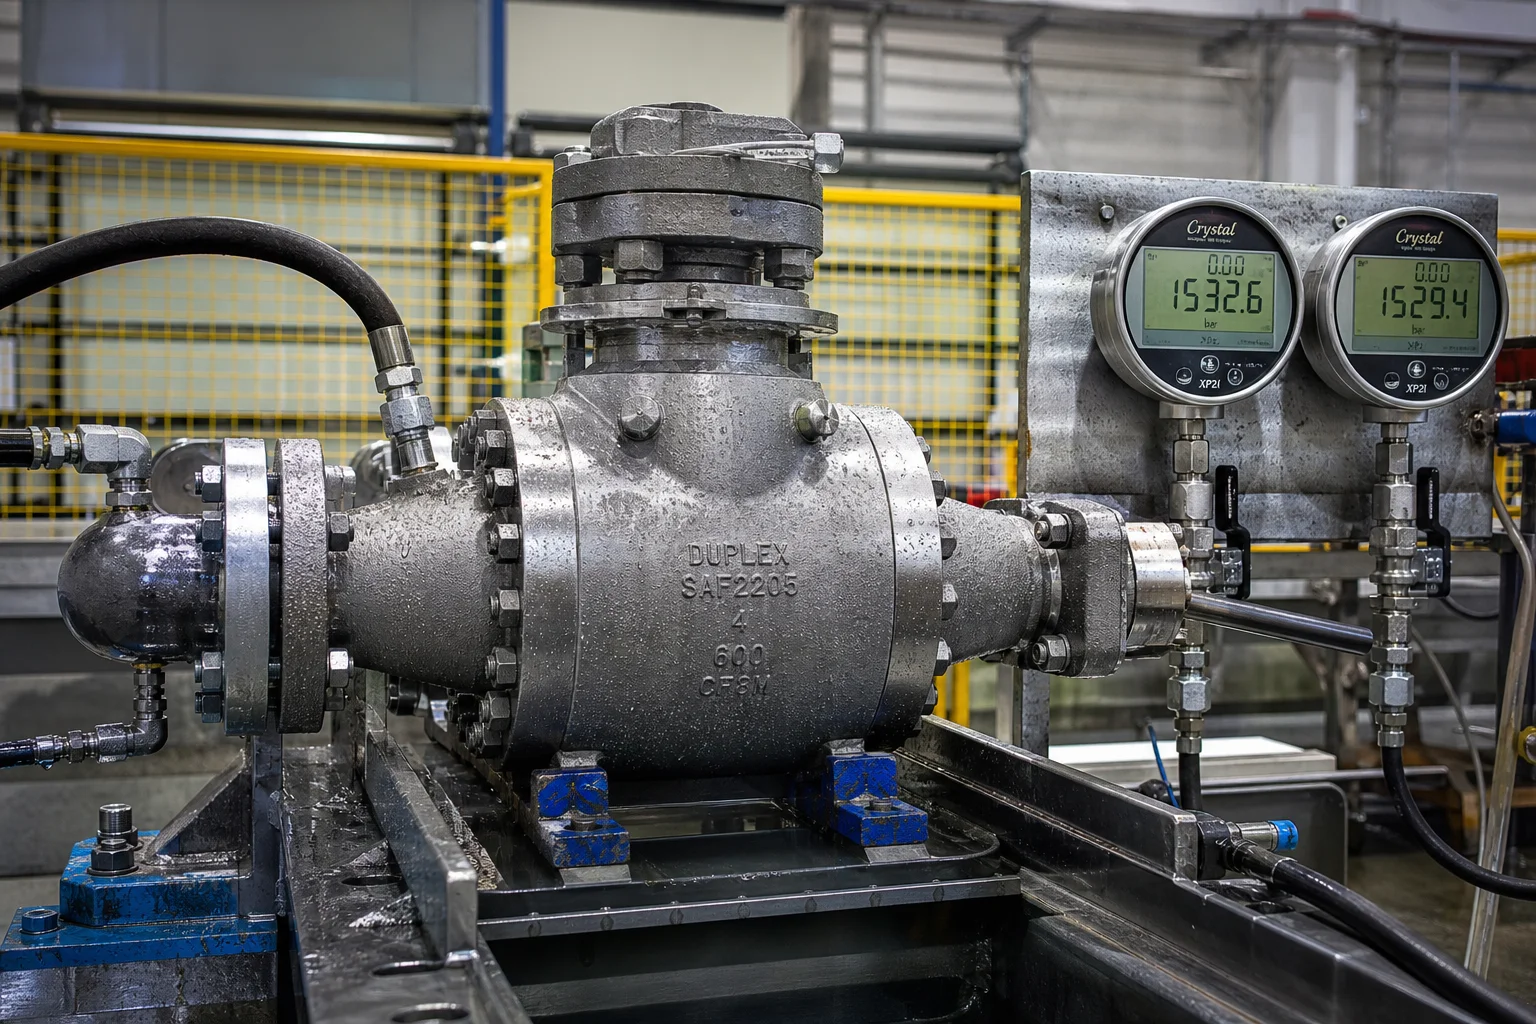
Гидростатическое испытание на давление
API 598 / ISO 5208 / ASME B16.34
1.5×расчётное давление выдерживается в течение >15 минут ; отсутствие падения давления/утечек
7. Сотрудничество с компанией Dandong City Pengxin Machinery Co., Ltd.
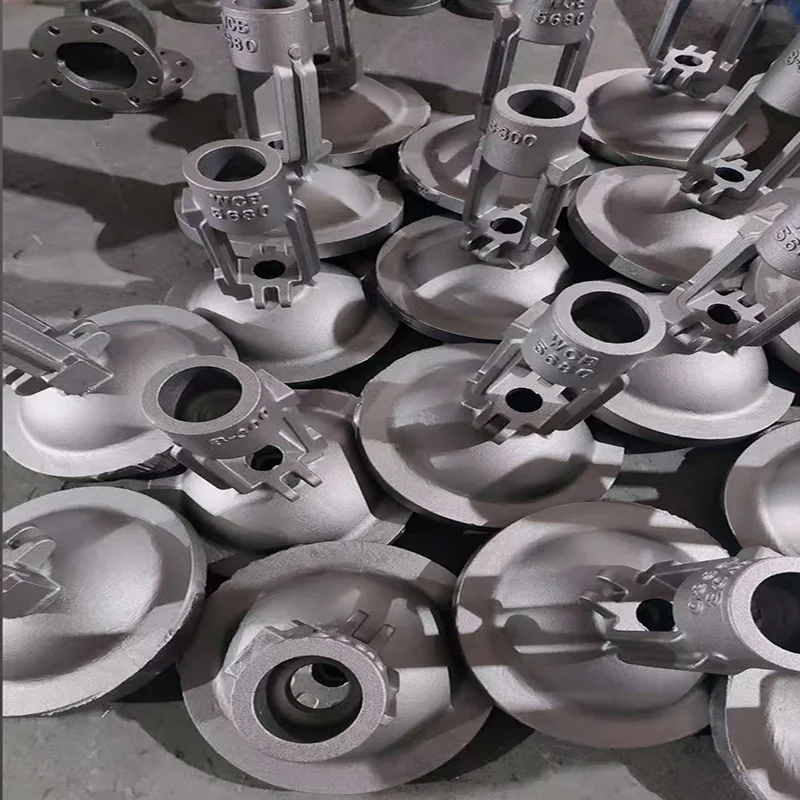
Производство литых деталей из дуплексных и сверхдуплексных сталей, работающих под давлением, требует применения передовых индукционных плавильных печей, аттестованных печей для закалки растворов, прецизионной механической обработки и строгой лабораторной проверки на коррозионную стойкость.
Компания Dandong City Pengxin Machinery Co., Ltd. предоставляет полный цикл «под ключ» по производству корпусов высоконапорных насосов, корпусов клапанов и компонентов трубопроводов:
Внутренняя термообработка: отжиг и сверхбыстрое охлаждение : Печи для термообработки с компьютерным управлением и автоматизированным быстрым переносом в охлаждающие ванны, гарантирующие полное отсутствие образования сигма-фазы и оптимальное соотношение фаз 50/50.
Многоосевая тяжёлая фрезерно-токарная обработка на станках с ЧПУ : Крупногабаритные горизонтальные расточно-токарные станки с ЧПУ, способные обрабатывать разъёмные спиральные корпуса, многоступенчатые рабочие колёса насосов и корпуса трубопроводных клапанов массой до 25 тонн.
Полный цикл испытаний и сертификации : Инспекционные сертификаты EN 10204 типа 3.1 и 3.2, испытания на стойкость к питтинговой коррозии по ASTM G48, −46 °C испытания на ударную вязкость, верификация фазного состава с помощью ферритоскопа и гидростатические испытания на давление.
Заключение
Корпуса высоконапорных насосов и литые детали трубопроводов, эксплуатируемые в агрессивных жидких средах, требуют полного отсутствия компромиссов в металлургии, литейной целостности и точности механической обработки. Применение сертифицированных дуплексных и супердуплексных нержавеющих сталей, строгий растворный отжиг с гиперохлаждением, оптимизация гидравлических проточных каналов и многокоординатная обработка на станках с ЧПУ позволяют инженерам обеспечить десятилетия безупречной, устойчивой к коррозии и герметичной эксплуатации.
Компания Dandong City Pengxin Machinery Co., Ltd. обладает необходимой инженерной компетентностью, возможностями литья крупнотоннажных изделий и сертифицированной документацией по качеству для реализации самых сложных проектов в области инфраструктуры для транспортировки жидкостей по всему миру.
Свяжитесь с компанией Dandong City Pengxin Machinery Co., Ltd., чтобы направить чертежи корпусов насосов или запросить консультацию по совместимости сплавов.
Компания Dandong City Pengxin Machinery Co., Ltd. — тяжелые литые изделия и прецизионная обработка, с 1958 года.

 EN


 Свежие новости

