Meta Açıklama: Duplex (2205 / CD3MN), Süper Duplex (2507 / CD3MWCuN) ve ostenitik paslanmaz alaşımlarda yüksek basınçlı pompa gövdeleri ve boru hattı bileşenlerinin dökümüne ilişkin tam bir teknik kılavuz. Faz dengesi kontrolü, çözelti tavlama, hidrostatik test ve NACE uyumluluğu konularını öğrenin.
Denizaltı petrol ve gazı, deniz suyu ters ozmoz (SWRO) tatlısu üretimi, jeotermal enerji ve kimyasal işleme uygulamalarında kullanılan yüksek basınçlı akışkan taşıma sistemleri, döküm bileşenlerini şiddetli ve birlikte etkili bozunmaya maruz bırakır. Tek bir merkezkaç çamur pompası gövdesi veya yüksek basınçlı denizaltı vanası gövdesi aynı anda şunlara dayanmak zorundadır kavitasyon erozyonuna, lokal klorür pitlenmesi/kapalı boşluk saldırısına, tane sınırı korozyonuna ve yüksek hidrolik çevrim yorgunluk yüklerine 150 bar'ı (Sınıf 900 ila 2500) aşan.
Bu agresif akışkan dinamiği altında, standart austenitik paslanmaz çelikler (örneğin 304 veya 316L), felaket niteliğinde çukurlaşma veya gerilme korozyon çatlaması (SCC) ile karşılaşırlar. Bu kritik işletme zorluklarının çözümü, özel alaşım belirtimi, hassas döküm ve katı metalürjik işlemeyi gerektirir. Duplex Paslanmaz Çelikler (2205 / CD3MN) ve Süper Duplex Paslanmaz Çelikler (2507 / CD3MWCuN) .
Bu mühendislik kılavuzu, duplex alaşımların metalürjisi, ferrit-austenit faz dengesi kontrolü, hassas kum ve kayıp kalıp döküm teknikleri, çözelti tavlama ısı işlemi, CNC ile basınç sınırı işlenmesi ve tahribatsız kalite doğrulaması üzerine kapsamlı bir teknik analiz sunar.
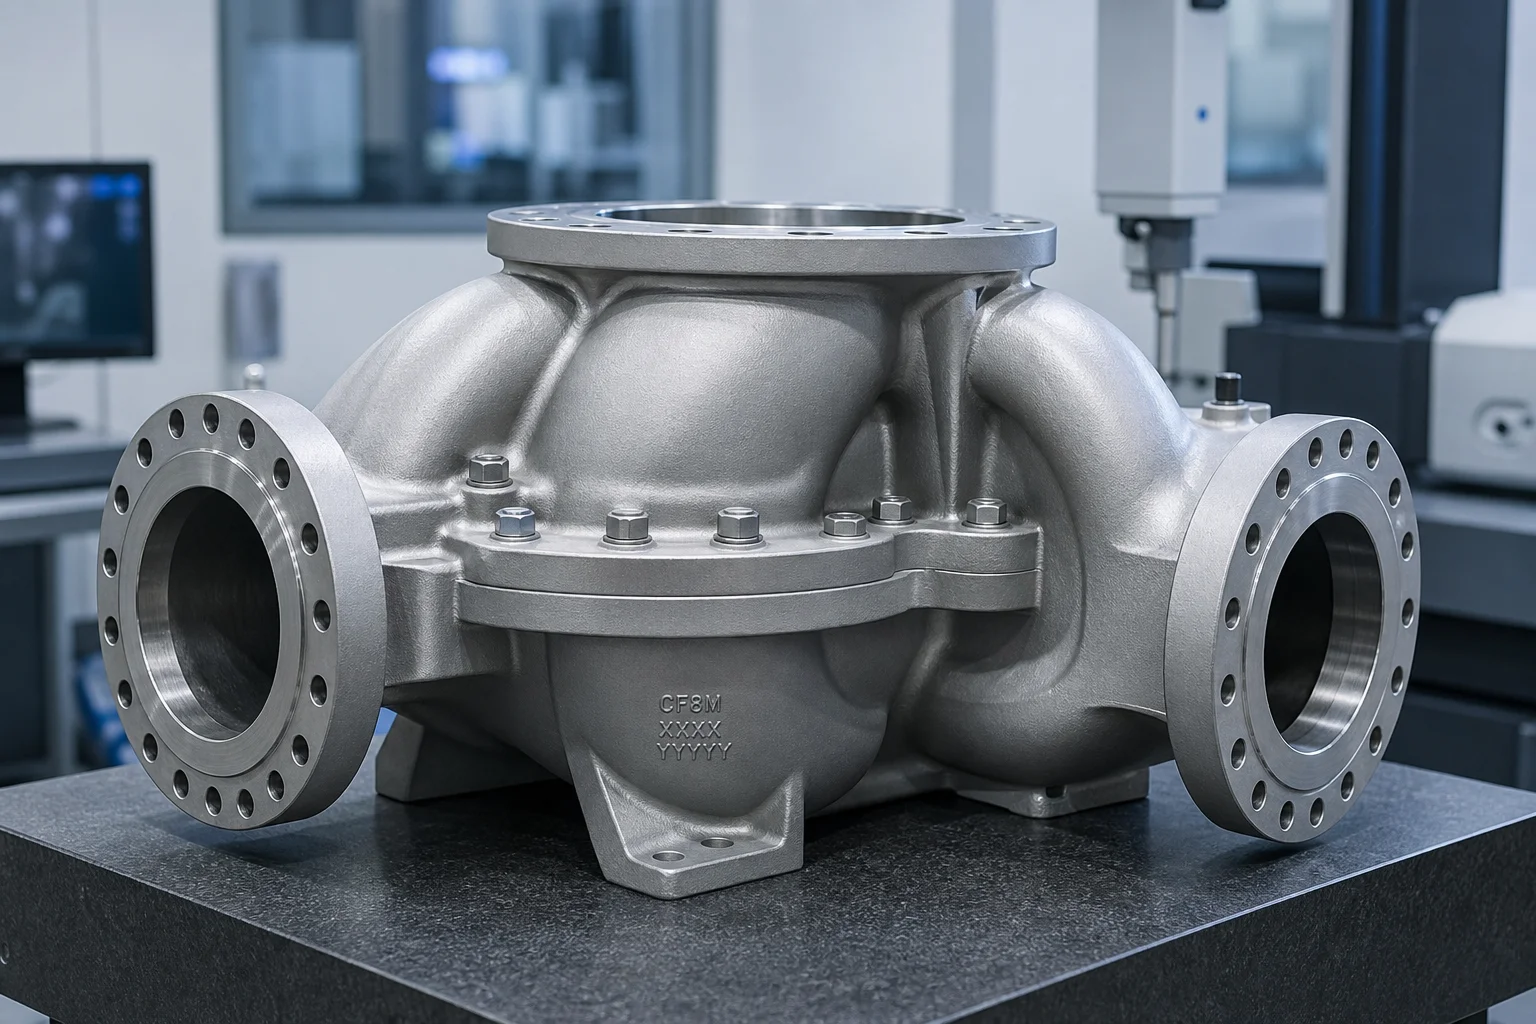
Döküm pompa muhafazaları, pervaneler, difüzörler ve boru hattı manifoltları, şiddetli çok-fazlı ortamlarda çalışır:
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘Aşındırıcı sıvılar için döküm alaşımları seçmek, öncelikle Çukurlaşma Direnci Eşdeğer Sayısı (PREN) :
| Alaşım Ailesi | Döküm Sınıfı (ASTM A890 / A995) | Şekillendirilmiş Eşdeğer | PREN değeri | Mikrostrüktüre | Tipik Basınç ve Akışkan Uygulaması | Göreli Maliyet Endeksi |
|---|---|---|---|---|---|---|
| Ostenitik Paslanmaz | CF8M (ASTM A743) | AISI 316 | ~23 – 25 | Tam Ostenitik | Düşük basınçlı endüstriyel su, hafif kimyasallar ( ) | 1.0 (Temel Değer) |
| Yüksek Alaşımlı Ostenitik | CN7M (Alaşım 20) | N08020 | ~32 – 35 | Ostenitik + Cu | Sülfürik asit pompalama, agresif kimyasal işleme | 2,2x |
| Standart Duplex | Sınıf 4A / CD3MN | 2205 (UNS S31803) | 34 – 38 | %50 Ferrit / %50 Ostenit | Deniz suyu tuzsuzlaştırma, petrol sahası su enjeksiyonu, Sınıf 600 boru hatları | 1.8x |
| Süper Duplex | Sınıf 5A / CE3MN | 2507 (UNS S32750) | 41 – 44 | %50 Ferrit / %50 Ostenit | Yüksek basınçlı SWRO besleme pompaları, açık deniz altı denizaltı manifoldları | 2,6X |
| Süper Duplex + W | Sınıf 6A / CD3MWCuN | Zeron 100 | 42 – 45 | %50 Ferrit / %50 Ostenit + W + Cu | Son derece aşındırıcı minerallerden oluşan süspansiyonlar, sıcak klorlanmış deniz suyu | 3.0X |
| Nikel Esaslı Süper Alaşım | CW12MW (Hastelloy C-276) | N10276 | Nikel-Molibden-Krom | Nemli klor gazı, aşırı asitli gaz ( ) denizaltı vanaları | 7,5 kat |
Standart Duplex 4A (CD3MN), standart CF8M (316) paslanmaz çelikten iki kat daha yüksek akma dayanımı (vs. ) sunar. Bu, pompa mühendislerinin daha ince ve daha hafif pompa muhafazaları tasarlamasını sağlar daha yüksek basınç dayanımı sağlarken klorür stres korozyon çatlamasına karşı çok daha üstün direnç sunar.
Duplex dökümlerin mekanik özellikleri ve korozyon direnci, optimum bir Ferrit–Ostenit oranı korunmasına ve tehlikeli intermetalik ikincil fazların tamamen bastırılmasına tamamen bağlıdır.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)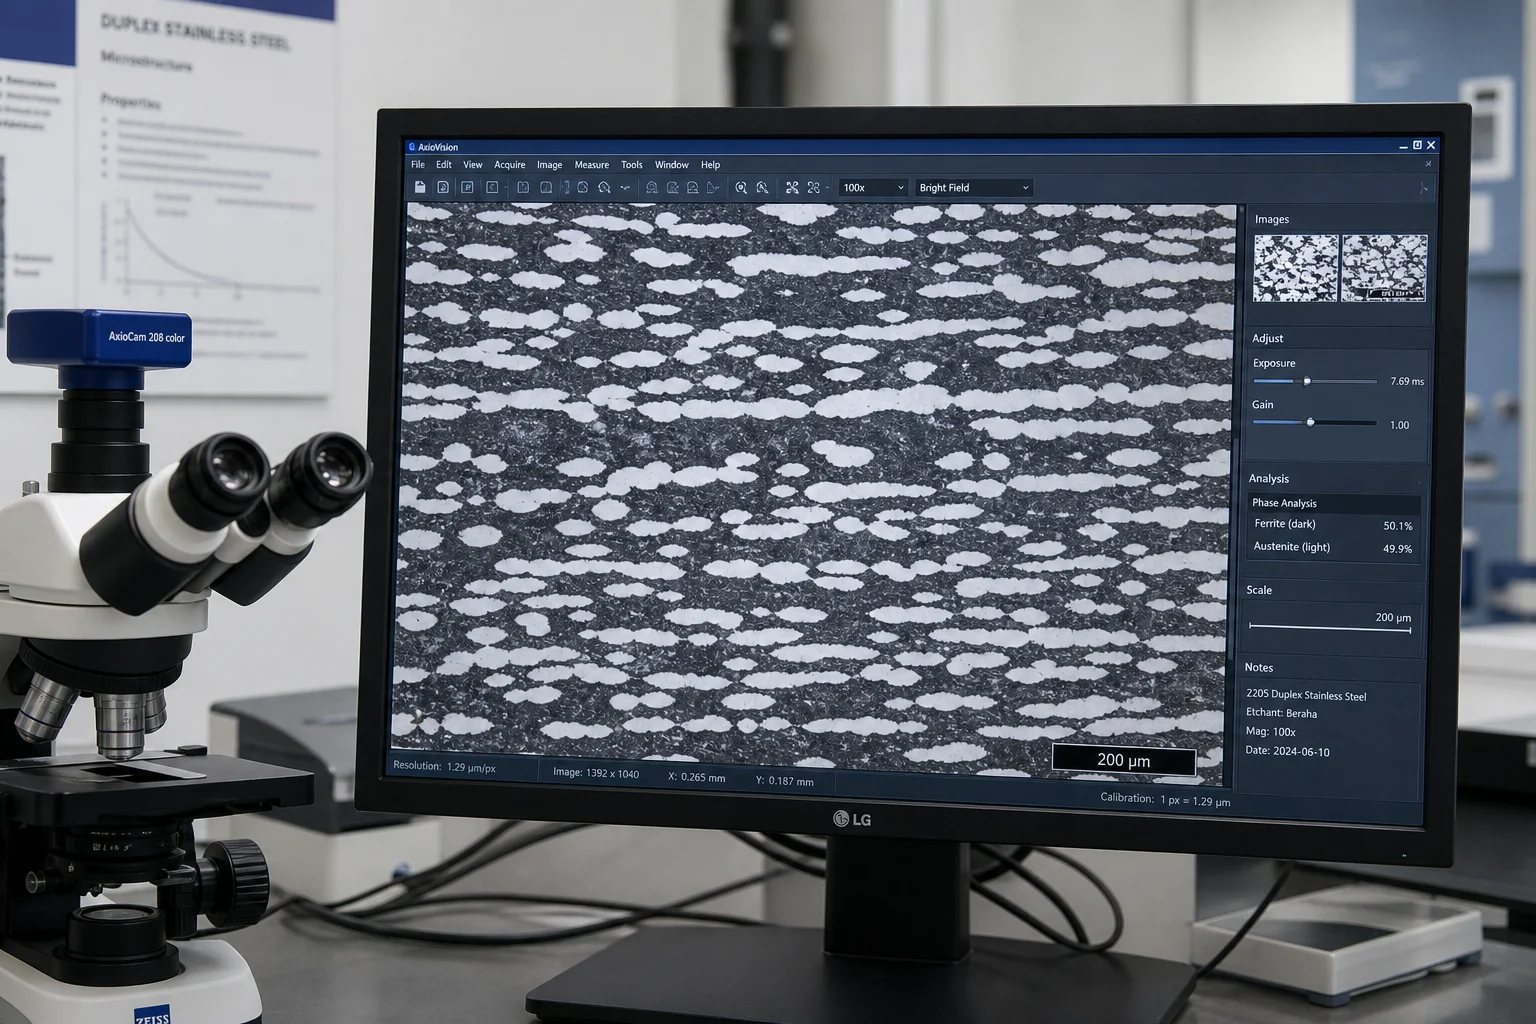
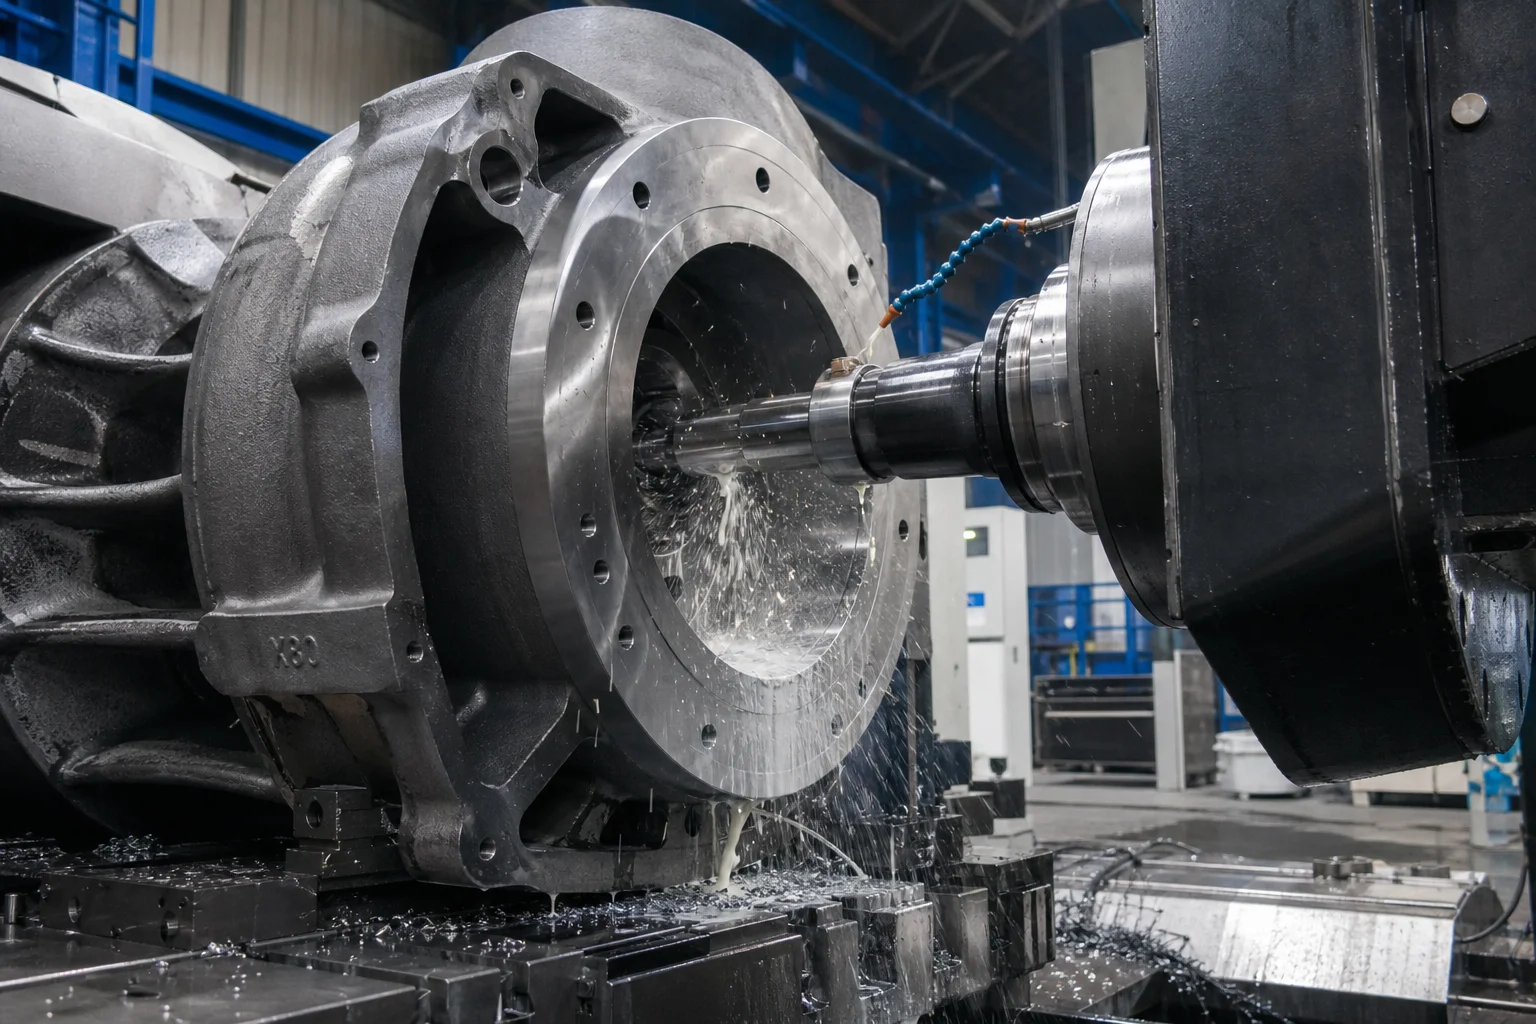
Yüksek basınçlı pompa volütleri ve çok kademe diffüzörleri, hidrolik sürtünme kayıplarını en aza indirmek için son derece pürüzsüz dökülmüş çift eğrilikli 3B akış kanallarına sahiptir.
| Dökümhane Aşaması | Mühendislik Uygulaması | Eksiklik Önlemesi |
|---|---|---|
| Simülasyonla Yönlendirilen Döküm Giriş Sistemi | Seramik dönme süzgeçleri ve yalıtılmış çıkıntılarla alttan döküm giriş sistemi | Krom açısından zengin eriyikte yeniden oksitlenme köpüğü ve türbülans kaynaklı inklüzyonları ortadan kaldırır |
| Zirkon / Kromit Kum Kalıpları | Yüksek erime noktası zirkon kumu, iç çark/volüt kalıplarında yüzey kaplaması olarak kullanılır | Isıl yanmayı önler ve iç akış kanallarının pürüzsüz olmasını sağlar ( ) |
| Büzülme Telafisi | cAD'de modellenen hacimsel daralma izni: %2,4 – %2,6 | Karmaşık çift volüt bölünme hatlarında boyutsal bozulmayı önler |
| Sıcak Çatlama Önleme | Kalıp elastikiyeti sağlayan esnek fenolik no-bake kum sistemleri | Katı halde soğuma sırasında meydana gelen termal büzülme gerilmelerini azaltır |
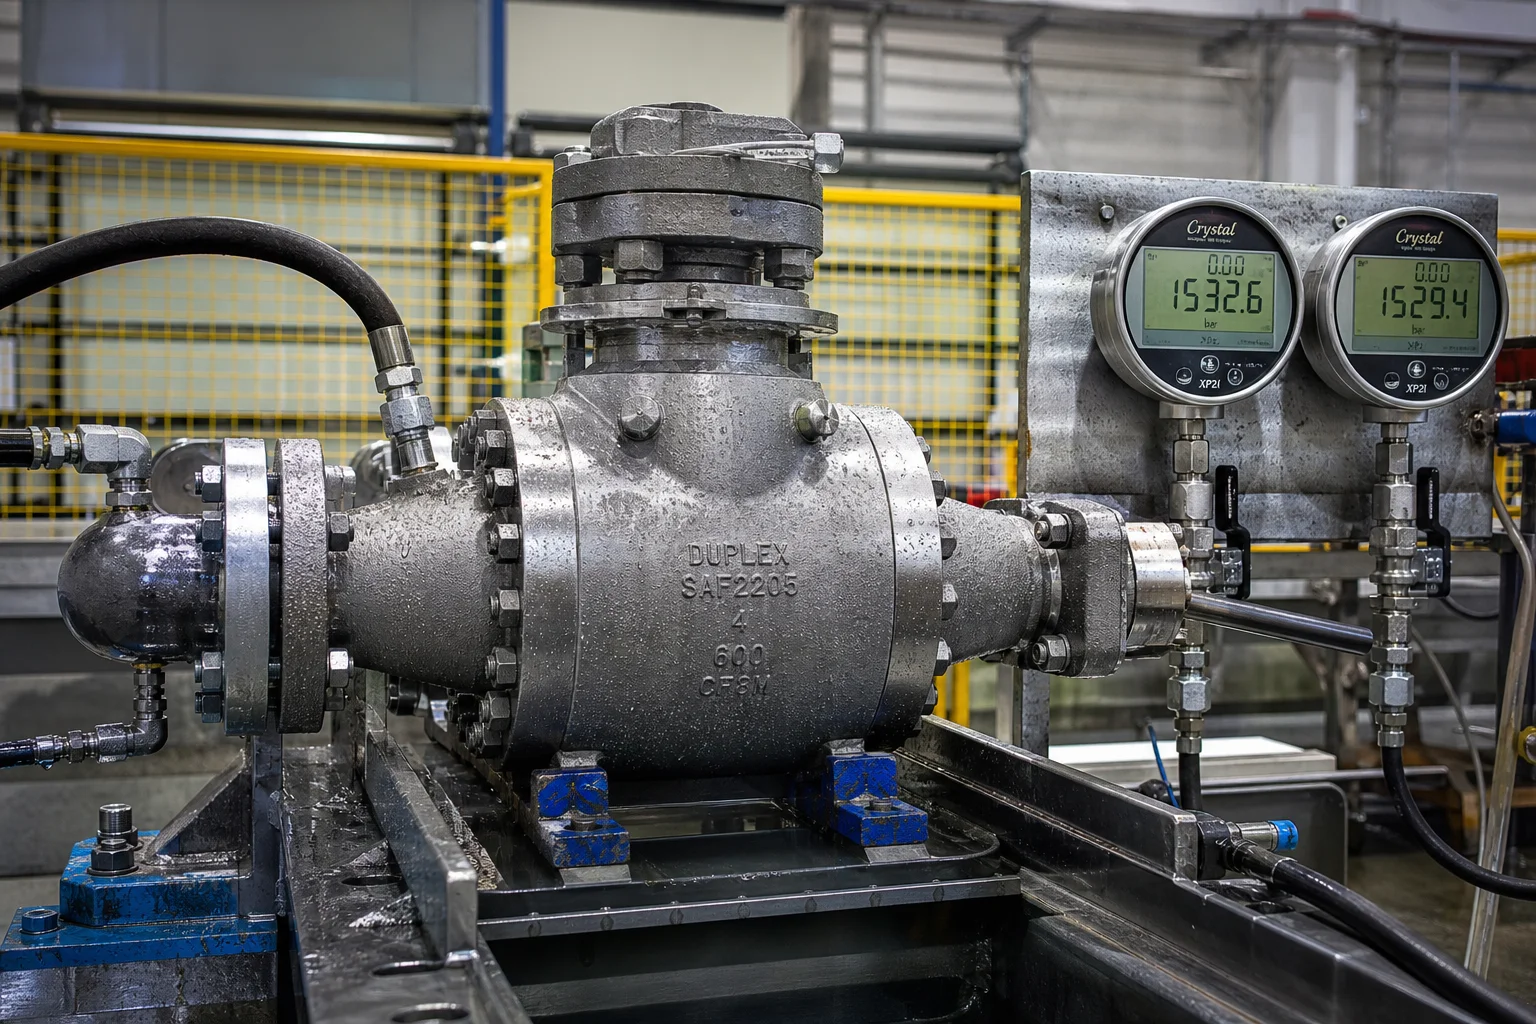
Pompa muhafazaları ve boru hattı vanaları, geniş sıcaklık ve basınç aralıklarında kabarcık geçirmez hidrolik sızdırmazlık sağlamalıdır.
| Test Kategorisi | Test Standardı / Yöntemi | Kabul kriterleri |
|---|---|---|
| Kimyasal analiz | Optik Emisyon Spektrometrisi (OES), ASTM A751’e göre | N ( ), Mo, Cr, Ni ile katı uyum |
| Ferrit Faz Sayısı | ASTM E562 Nokta Sayımı ve ISO 8249 Ferritskop | Döküm boyunca ferrit faz oranı |
| Delinme Korozyonu Testi | ASTM G48 Yöntem A (Demir(III) klorür, 24 saat, ) | Delinme yok büyütmek; kütle kaybı |
| Tane içi korozyona | ASTM A262 Uygulama E / ISO 3651-2 | Bakır-bakır sülfat kaynatma ve bükme sonrası tane sınırı çatlaması yok |
| Düşük Sıcaklık Darbe Testi | Charpy V-Çentik (ASTM E23) sıcaklıkta | Tek değer için minimum ; ortalaması |
| Hacimsel Sağlamlık | ASME Bölüm VIII Bölüm 1’e göre Radyografik Test (RT) | Basınç sınırlarında ve kritik volüt kesici kenarlarda Seviye 1/2 |
| Hidrostatik basınç testi | API 598 / ISO 5208 / ASME B16.34 | tasarım basıncı süresi ; sıfır basınç düşüşü/sızıntı |
Basınç taşıyan duplik ve süper duplik dökümlerin imalatı, gelişmiş indüksiyon ergitme, sertifikalı çözelti tav fırınları, hassas işleme ve katı korozyon laboratuvarı doğrulamasını gerektirir.
Dandong Şehri Pengxin Makine A.Ş. yüksek basınçlı pompa muhafazaları, vana gövdeleri ve boru hattı bileşenlerinin tam entegre anahtar teslim imalatını sağlar:
- Kapsamlı Malzeme Portföyü : Standart Duplex 4A (CD3MN / 2205), Süper Duplex 5A (CE3MN / 2507), Süper Duplex 6A (CD3MWCuN), CF8M ve nikel bazlı korozyon alaşımlarının sertifikalı dökümü.
- Yerinde Çözelti Isıl İşlemi ve Hiper Soğutma : Sıfır sigma faz oluşumunu ve optimal %50/%50 faz dengesini garanti eden, bilgisayar kontrollü ısıl işlem fırınları ile hızlı otomatik tank aktarımı.
- Ağır Çok Eksenli CNC İşleme : 25 ton ağırlığa kadar bölünmüş gövdeli volütler, çok kademe pompası kasaları ve boru hattı valf gövdelerinin işlenmesine yetenekli büyük CNC yatay delme ve tornalama merkezleri.
- Tam Test ve Sertifikasyon : EN 10204 3.1 ve 3.2 muayene sertifikaları, ASTM G48 çukur korozyon testi, darbe testi, Ferritskop faz doğrulaması ve hidrostatik basınç testi.
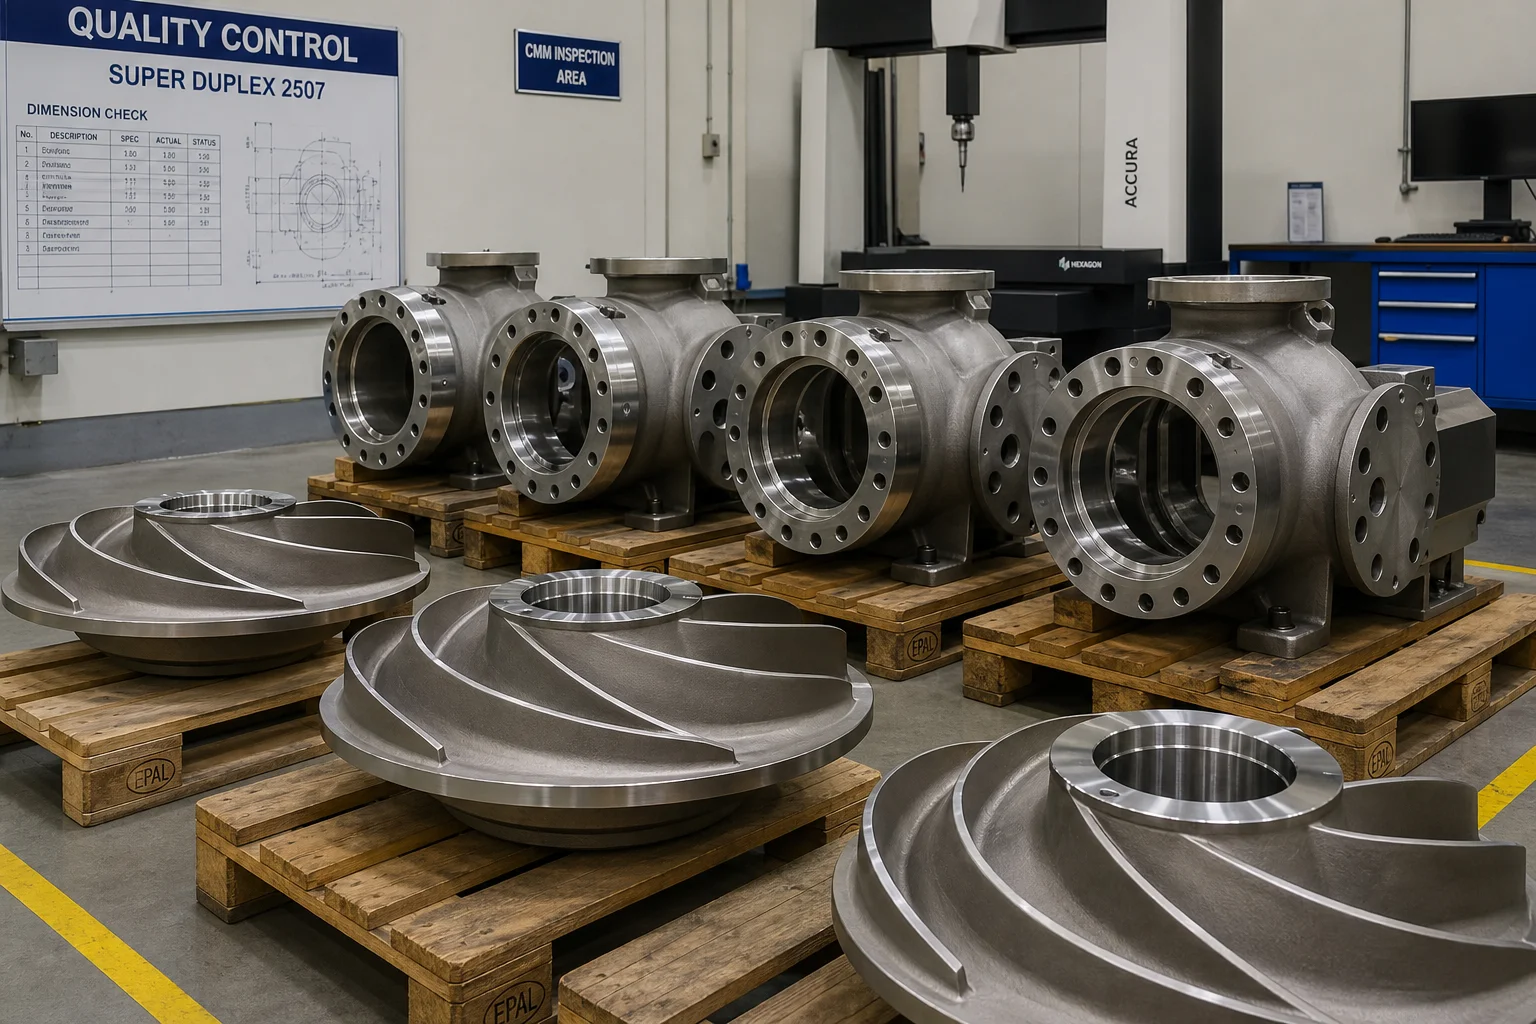
Düşmanca akışkan ortamlarında çalışan yüksek basınçlı pompa muhafazaları ve boru hattı dökümleri, metalurji, döküm bütünlüğü veya tornalama doğruluğu açısından hiçbir taviz vermemeyi gerektirir. Mühendisler, sertifikalı duplex ve süper duplex paslanmaz çelikleri kullanarak, sıkı çözelti tavlama işlemiyle hiper-soğutma, hidrolik akış yolu optimizasyonu ve çok eksenli CNC tornalama yöntemlerini uygulayarak, kaçak yapmayan ve korozyona dayanıklı çalışmanın on yıllarca devam etmesini sağlar.
Dandong City Pengxin Machinery Co., Ltd., dünyanın en zorlu akışkan altyapı projeleri için gerekli mühendislik derinliğini, döküm tonajını ve sertifikalı kalite belgelerini sunar.
Pompa muhafaza çizimlerinizi göndermek veya alaşım uyumluluk danışmanlığı talep etmek için Dandong City Pengxin Machinery Co., Ltd. ile iletişime geçin.
Dandong Şehri Pengxin Makine Sanayi A.Ş. — Ağır Döküm ve Hassas İşleme, 1958’den Beri.
 Son Haberler
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Dandong City Pengxin Makine 1958 yılında kuruldu ve döküm, makinalama ve montajı bir arada olan özel bir işletmedir.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved Gizlilik Politikası Blog
 EN