Meta-kuvaus: Kattava tekninen opas korkeapaineisten pumpinkoteloitten ja putkistokomponenttien valamiseen duplex-seoksista (2205 / CD3MN), superduplex-seoksista (2507 / CD3MWCuN) ja austeniittisistä ruostumattomista teräksistä. Opettele faasitasapainon säätö, liuotuspehmennys, hydrostaattinen testaus ja NACE-mukaisuus.
Merelliset öljy- ja kaasutuotantolaitokset, meriveden käänteisosmoosidesalinaatiolaitokset (SWRO), maalämpövoimalat ja kemiallinen käsittely aiheuttavat korkeapaineisia nesteiden käsittelyjärjestelmiä käytettäessä vakavia yhteisvaikutteisia rappeutumismekanismeja valukappaleisiin. Yhden keskipakopumpun lieteputken kotelon tai korkeapaineisen merenalaisen venttiilin rungon on kestettävä samanaikaisesti kavitaatioerosiota, paikallista kloridipistekorroosiota/raoituskorroosiota, väliseosterokorroosiota ja korkeita hydraulisia vaihtuvia kuormia yli 150 bar (luokka 900–2500).
Näissä aggressiivisissa nesteen dynaamisissa olosuhteissa tavalliset austeniittiset ruostumattomat teräkset (kuten 304 tai 316L) kärsivät katastrofaalisesta pistekorroosiosta tai jännityskorroosiorakentumasta (SCC). Näiden kriittisten käyttöhaasteiden ratkaisemiseen vaaditaan Duplex-ruostumattomien terästen (2205 / CD3MN) ja Superduplex-ruostumattomien terästen (2507 / CD3MWCuN) .
Tämä insinöörin opas tarjoaa kattavan teknisen analyysin duplex-seosten metallurgiasta, ferriitti-austeniitti-faasitasapainon säädöstä, tarkkuus hiekkavaluksesta ja investointivaluksesta, liuotuslämmönkäsittelystä, CNC-paine-rajan koneistuksesta ja tuotteiden epätuhoavaa laadunvarmistusta.
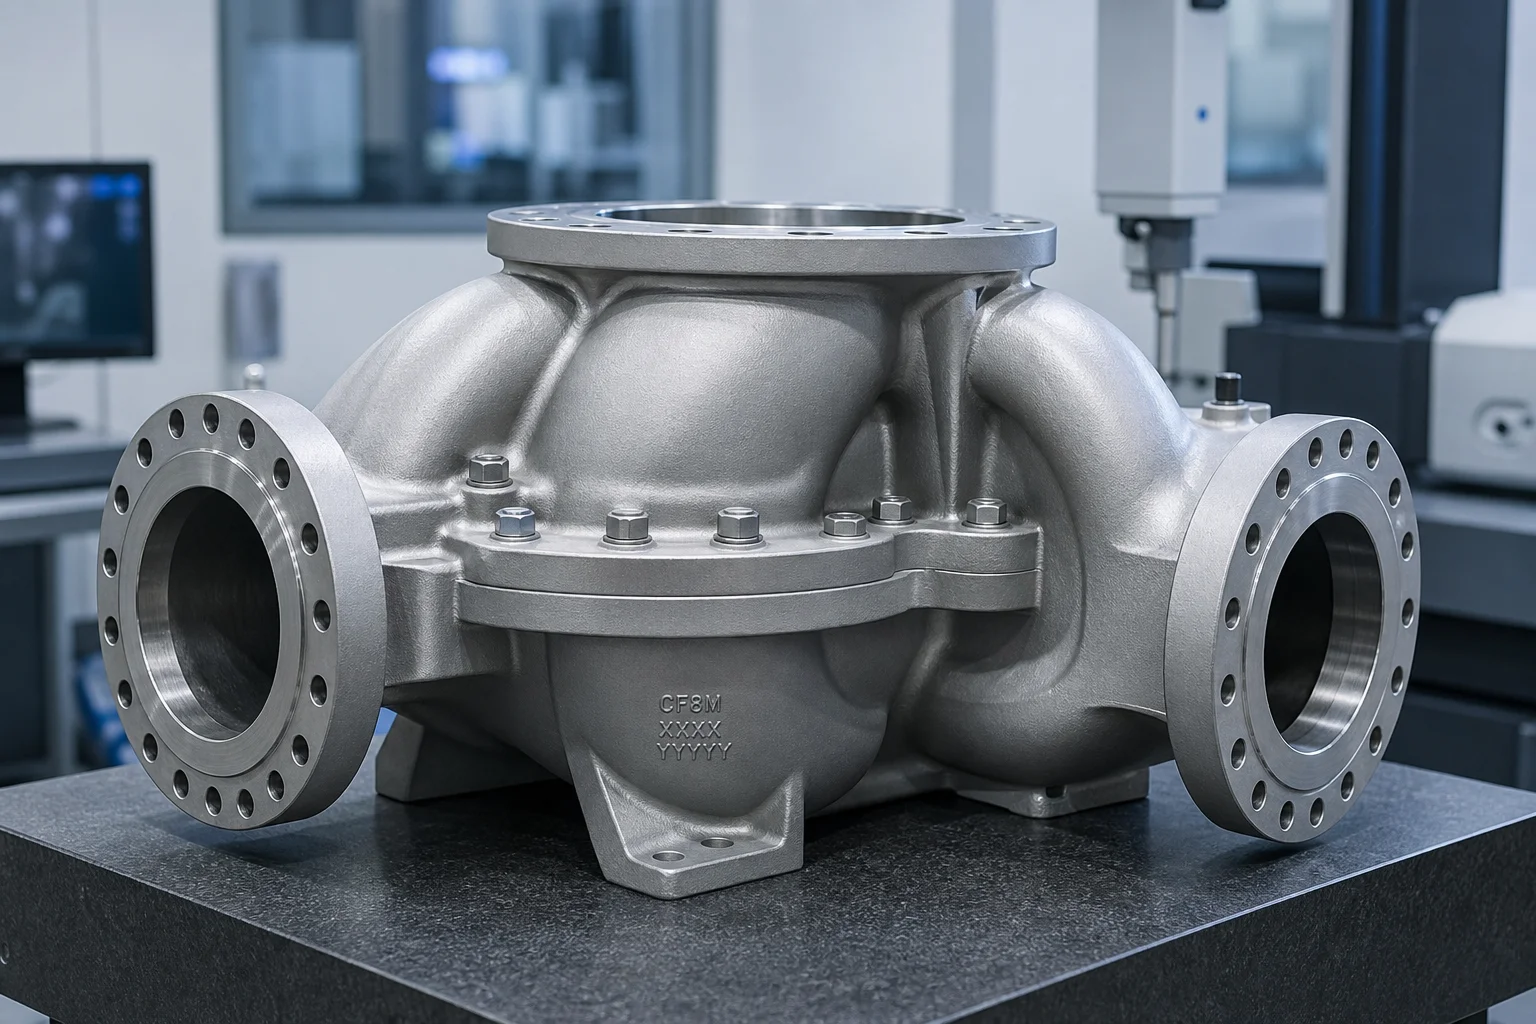
Valutut pumppukoteloit, impellereitä, diffuusoreita ja putkistojen jakopisteitä käytetään ankaroissa monifaasisissa ympäristöissä:
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘Aggressiivisten nesteiden käyttöön tarkoitettujen valukappaleiden seoksen valinta perustuu voimakkaasti Halkeilukestävyysluku (PREN) :
| Seosperhe | Valuseosluokka (ASTM A890 / A995) | Muovattu vastine | PREN-arvo | Hienorakenne | Tyypillinen paine- ja nestesovellus | Suhteellinen kustannusindeksi |
|---|---|---|---|---|---|---|
| Austeniittinen ruostumaton | CF8M (ASTM A743) | AISI 316 | noin 23–25 | Täysin austeniittinen | Alhaisen paineen teollisuusvesi, lievät kemikaalit ( ) | 1,0 (perusviite) |
| Korkean seoksen austeniittinen | CN7M (seos 20) | N08020 | noin 32–35 | Austeniittinen + Cu | Rikkihapon pumppaus, kovaa kemikaalikäsittelyä | 2,2x |
| Standardi duplex | Luokka 4A / CD3MN | 2205 (UNS S31803) | 34 – 38 | 50 % ferriittiä / 50 % austeniittia | Meriveden suolapitoisuuden poisto, öljykenttien veden injektointi, luokan 600 putkistot | 1,8-kertainen |
| Superduplex | Luokka 5A / CE3MN | 2507 (UNS S32750) | 41 – 44 | 50 % ferriittiä / 50 % austeniittia | Korkeapaineiset SWRO-syöttöpumput, merenalaisten alustojen jakopisteet | 2,6x |
| Superduplex + W | Luokka 6A / CD3MWCuN | Zeron 100 | 42 – 45 | 50 % ferriittiä / 50 % austeniittia + W + Cu | Erittäin kovia mineraalilietteitä, kuumaa kloroitua merivettä | 3.0X |
| Nikkelipohjainen ylijuurimetalli | CW12MW (Hastelloy C-276) | N10276 | Nikkelimolybdeeni-kromi | Kosteaa kloorikaasua, äärimmäisen happamia kaasuja ( ) merenalaisia venttiilejä | 7,5-kertainen |
Standardi duplex 4A (CD3MN) tarjoaa kaksinkertaisen myötölujuuden standardiin CF8M (316) ruostumattomaan teräkseen verrattuna ( vastassa. ). Tämä mahdollistaa pumppuinsinöörien suunnitella ohuemmat ja kevyempiä pumppukoteloita korkeamman paineenvastuksen kanssa, mutta samalla huomattavasti paremmalla vastustuskyvyllä kloridipitoisen jännityskorroosion rakoilua vastaan.
Kaksoisrakenteisten valukappaleiden mekaaniset ominaisuudet ja korroosionkestävyys riippuvat täysin optimaalisen Ferriti–austeniitti-suhteen säilyttämisestä ja vaarallisien intermetallisten sivufaasien täydellisestä estämisestä.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)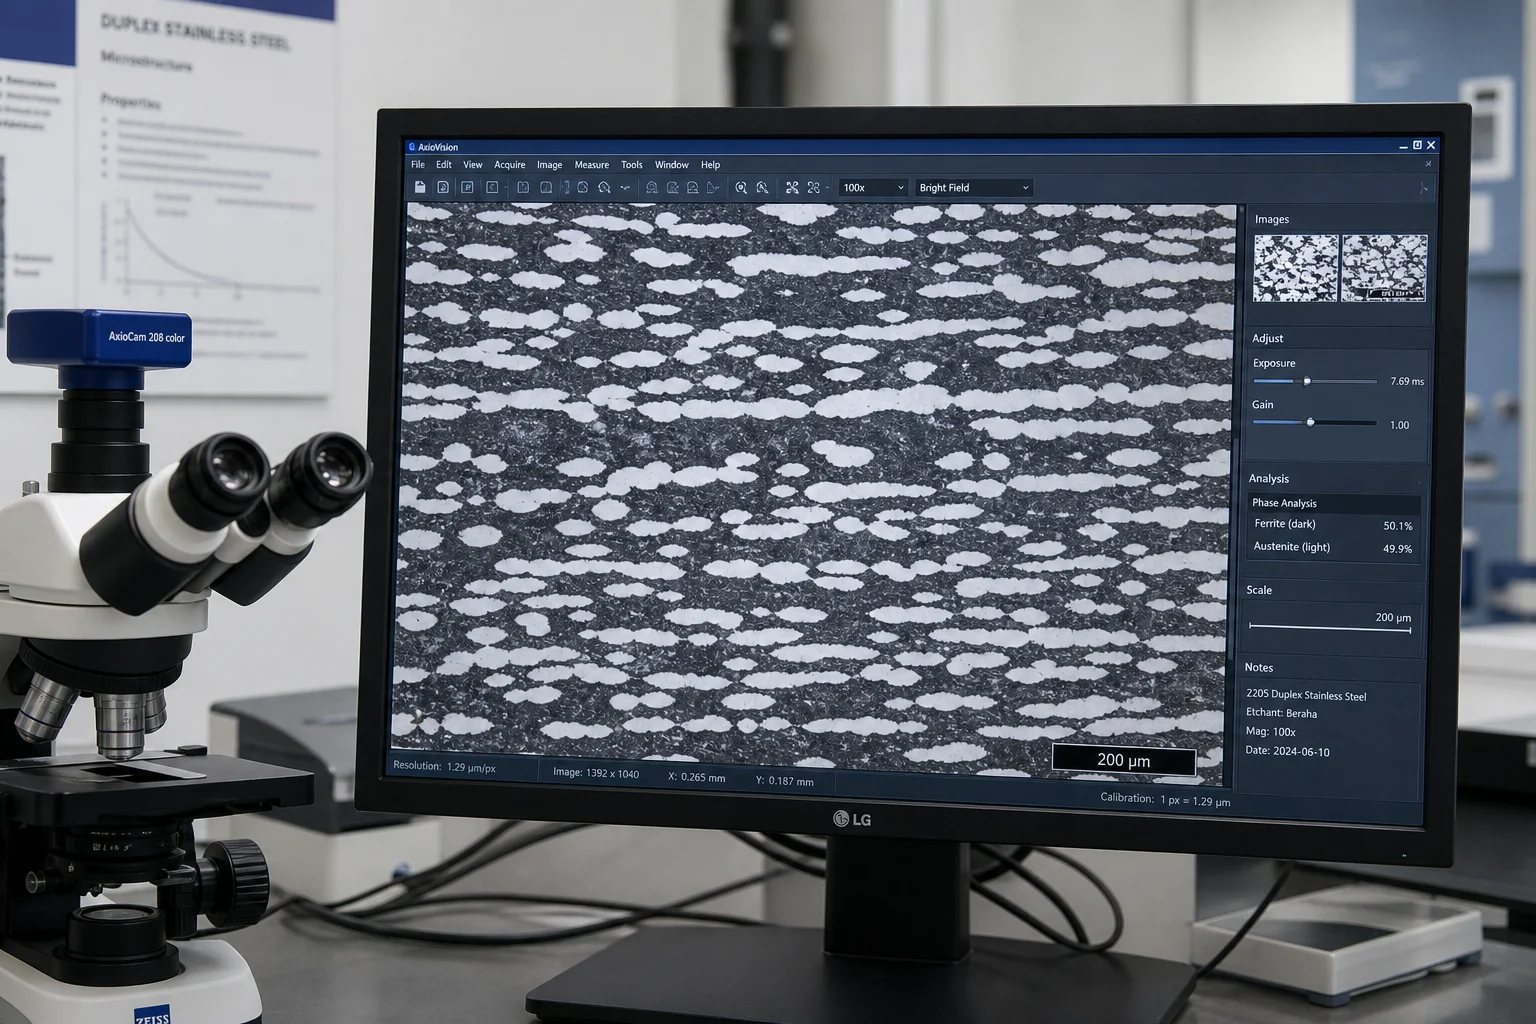
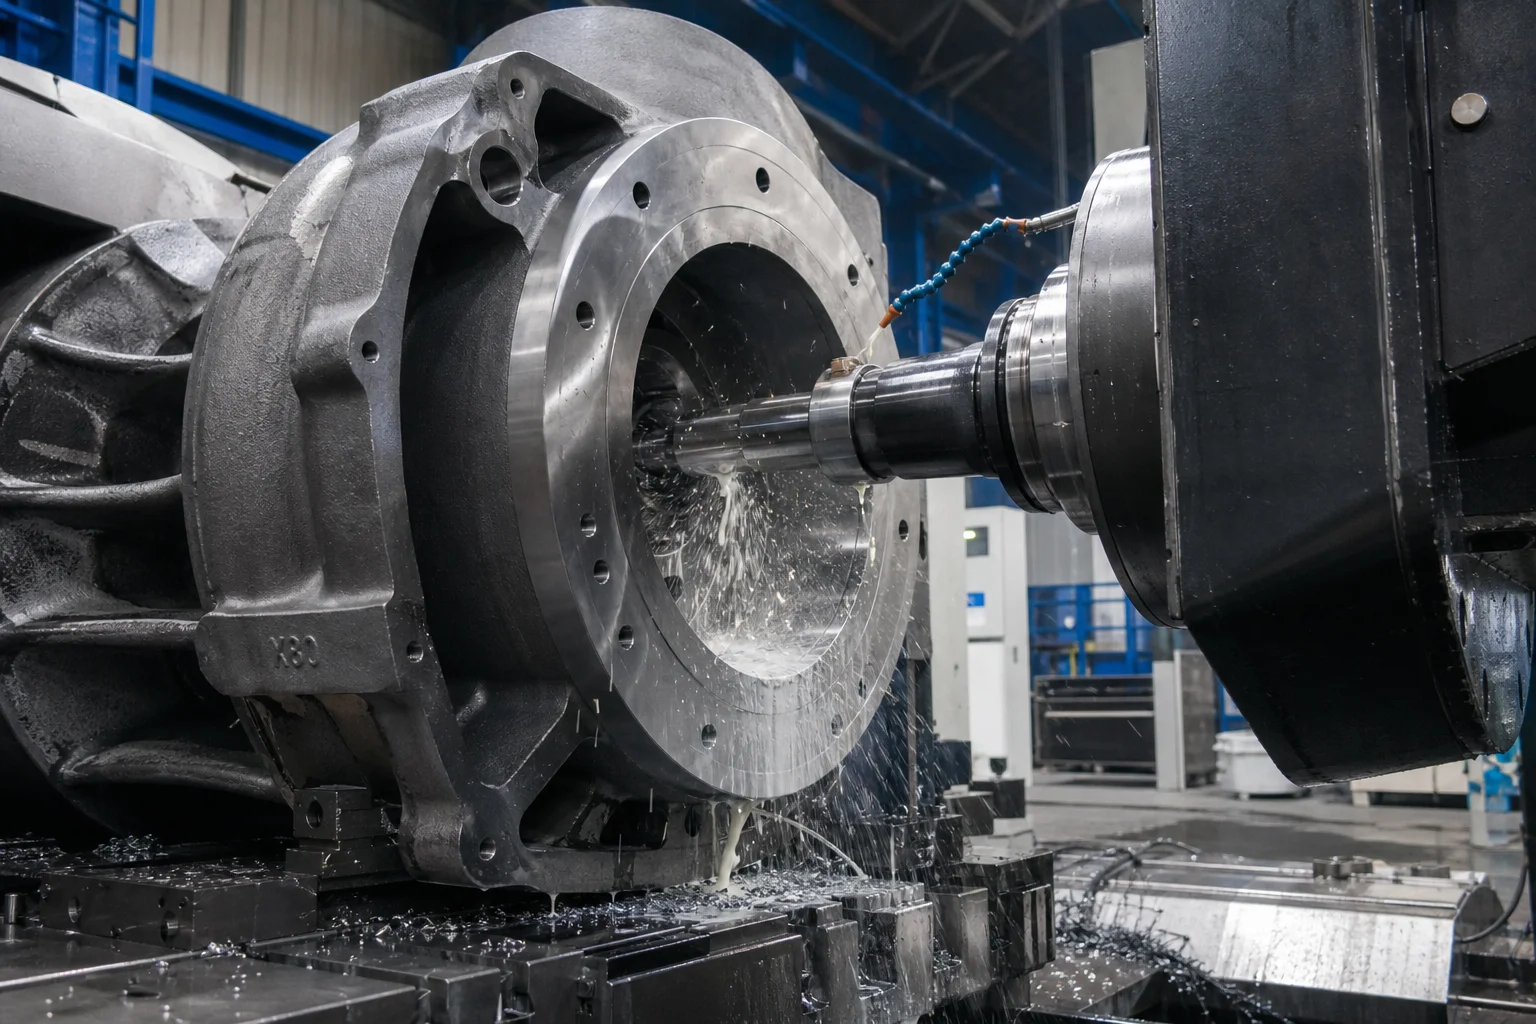
Korkeapaineisten pumppujen voluutit ja monitasoiset diffuusorit sisältävät kaksikaarevia kolmiulotteisia nestekanavia, jotka on valuttava erinomaisen sileiksi hydraulisten kitkahäviöiden minimoimiseksi.
| Valimo-vaihe | Tekninen toteutus | Puutteiden ehkäisy |
|---|---|---|
| Simulaatio-ohjattu valumuotti | Alapuolelta tapahtuva valumuotti keramiikkaspiraalisuodattimien ja eristetyllä yläosalla varustettuna | Poistaa uudelleenoksidoituneen pinnanliasteen ja turbulenssista johtuvat epäpuhtaudet kromipitoisessa sulatteessa |
| Zirkoni/kromiittihiekka-ytimet | Korkean lämpövastuksen zirkonihiekka ulkoisena kerroksena sisäisille impelleri/volut-ytimille | Estää lämpöpolttumisen ja varmistaa sileät sisäiset virtauskanavat ( ) |
| Kutistumiskorvaus | 2,4–2,6 %:n tilavuuskutistuma huomioitu CAD-mallinnuksessa | Estää mitallisesti vääristyneitä kaksivoluttisia jakolinjoja |
| Kuumien halkeamien estäminen | Joustavat fenolipohjaiset kovettumattomat hiekkajärjestelmät, jotka mahdollistavat muottien joustavuuden | Vähentää lämpökutistumisjännityksiä kiinteän faasin jäähtymisen aikana |
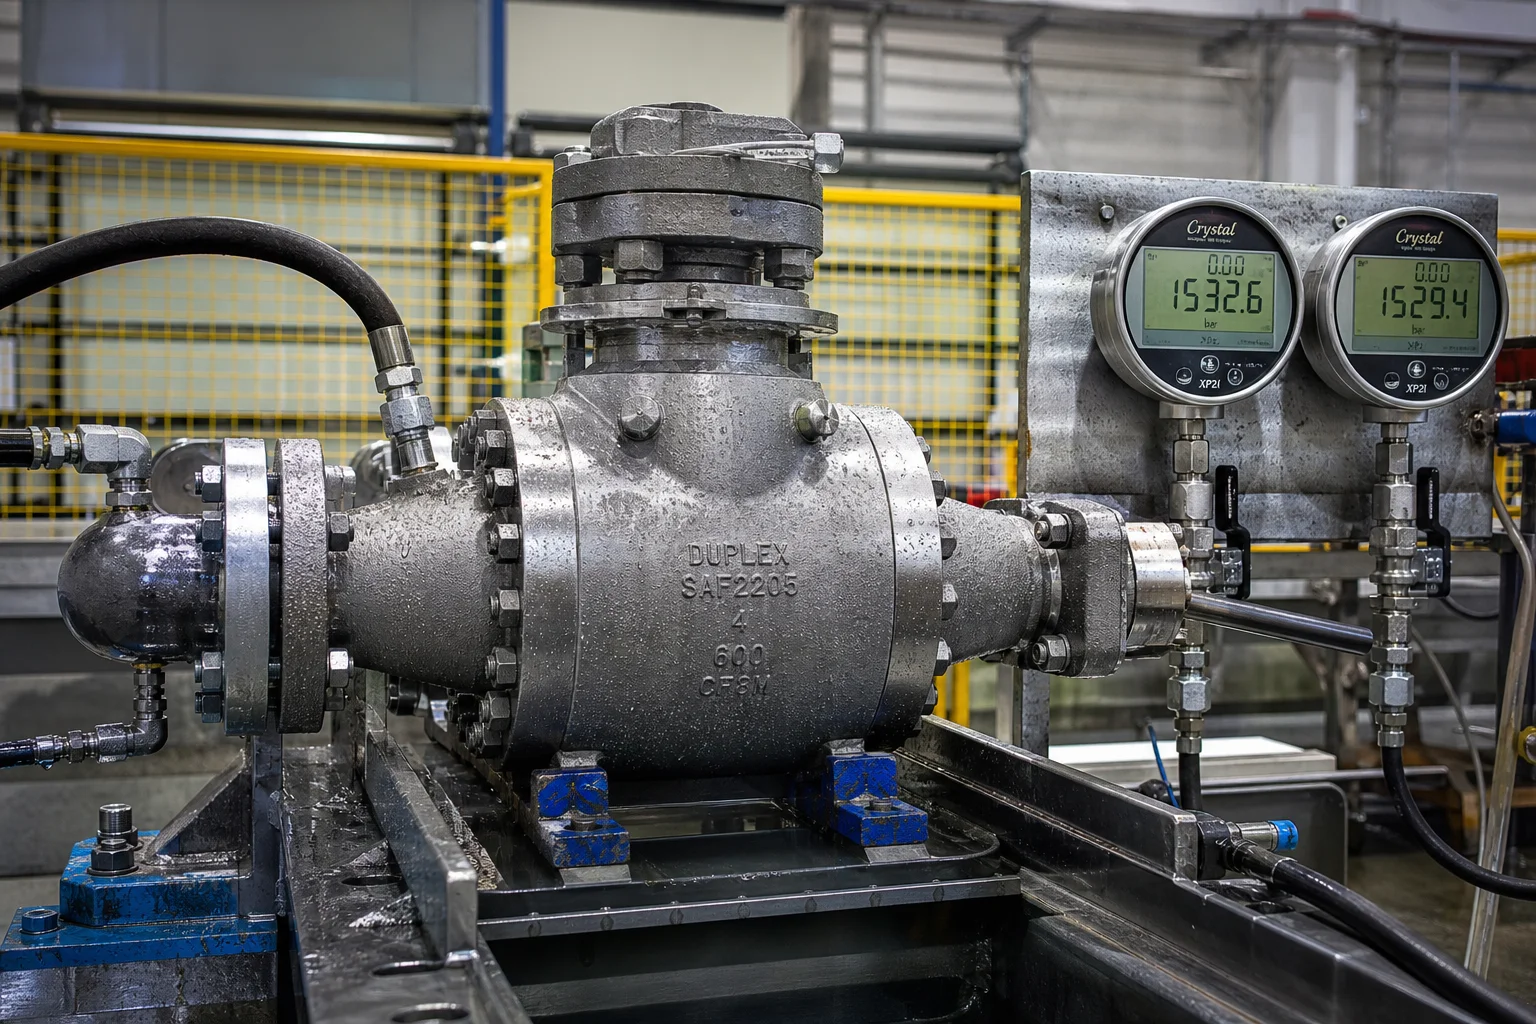
Pumpunkoteloja ja putkistoventtiilejä on käytettävä ilman tiukkoja hydraulisia tiukkuuksia laajalla lämpötila- ja painealueella.
| Testikategoria | Testin standardi / menetelmä | Hyväksymiskriteerit |
|---|---|---|
| Kemikaalianalyysi | Optinen emissiospektrometria (OES) ASTM A751 -standardin mukaisesti | Tiukka noudattaminen N- -, Mo-, Cr- ja Ni-pitoisuuksia |
| Ferritiittivaiheen osuus | ASTM E562 -pistelasku ja ISO 8249 -ferritskooppi | Ferritiittivaiheen osuus koko valamossa |
| Kupinakorroosiotesti | ASTM G48 -menetelmä A (Rautakloridi, 24 h lämpötilassa ) | Ei pittauksia kertaa suurennus; massahäviö |
| Rakeen sisäiselle korroosiolle | ASTM A262 -käytäntö E / ISO 3651-2 | Ei väljyysmurtumia kuparikuparisulfaattikiehumisen ja taivutuksen jälkeen |
| Alhaisen lämpötilan iskukoe | Charpy V-love (ASTM E23) lämpötilassa | Vähimmäisarvo yksittäiselle näytteelle ; keskiarvo |
| Tilavuudellinen ehyys | Säteilytutkimus (RT) ASME:n osan VIII jakosuunnan 1 mukaisesti | Tasot 1 ja 2 painerajoissa ja kriittisissä voluuttileikkureissa |
| Hydrostaattinen painekoe | API 598 / ISO 5208 / ASME B16.34 | suunnittelupaine pidetään ; nollapaineen lasku / vuoto |
Paineenkestävien duplex- ja superduplex-valukappaleiden valmistaminen vaatii edistynyttä induktiosulatusta, sertifioituja liuotuspehmentysuunia, tarkkaa koneistusta ja tiukkaa korroosiotutkimuslaboratorion vahvistusta.
Dandong City Pengxin Machinery Co., Ltd. tarjoaa täydellisen avainvalmisvalmistuksen korkeapaineisten pumppukotelojen, venttiilikuntien ja putkistokomponenttien osalta:
- Laaja materiaalivalikoima : Sertifioitu valaminen standardiduplex-4A (CD3MN / 2205), superduplex-5A (CE3MN / 2507), superduplex-6A (CD3MWCuN), CF8M ja nikkeli-pohjaisten korroosiosuojattujen seosten osalta.
- Sisäinen liuotuspehmentys ja hyperjäähdytys : Tietokoneohjatut lämmönkäsittelysuunit, joiden nopeat automatisoidut säiliösiirtolaitteet varmistavat sigma-faasin muodostumattomuuden ja optimaalisen 50/50 -faasitasapainon.
- Raskas moniakselinen CNC-koneistus : Suuret CNC-tason poraus- ja kääntökeskukset, jotka kykenevät koneistamaan jakautuneita voluutteja, monitasoisia pumppukoteloita ja putkistoventtiilikuntia, joiden paino voi olla jopa 25 tonnia.
- Täydellinen testaus ja sertifiointi : EN 10204 3.1- ja 3.2 -tarkastussertifikaatit, ASTM G48 -pistekorroosiokokeet, vaikutustestausta, Ferritskoopin vaiheen varmistusta ja hydrostaattista painetestausta.
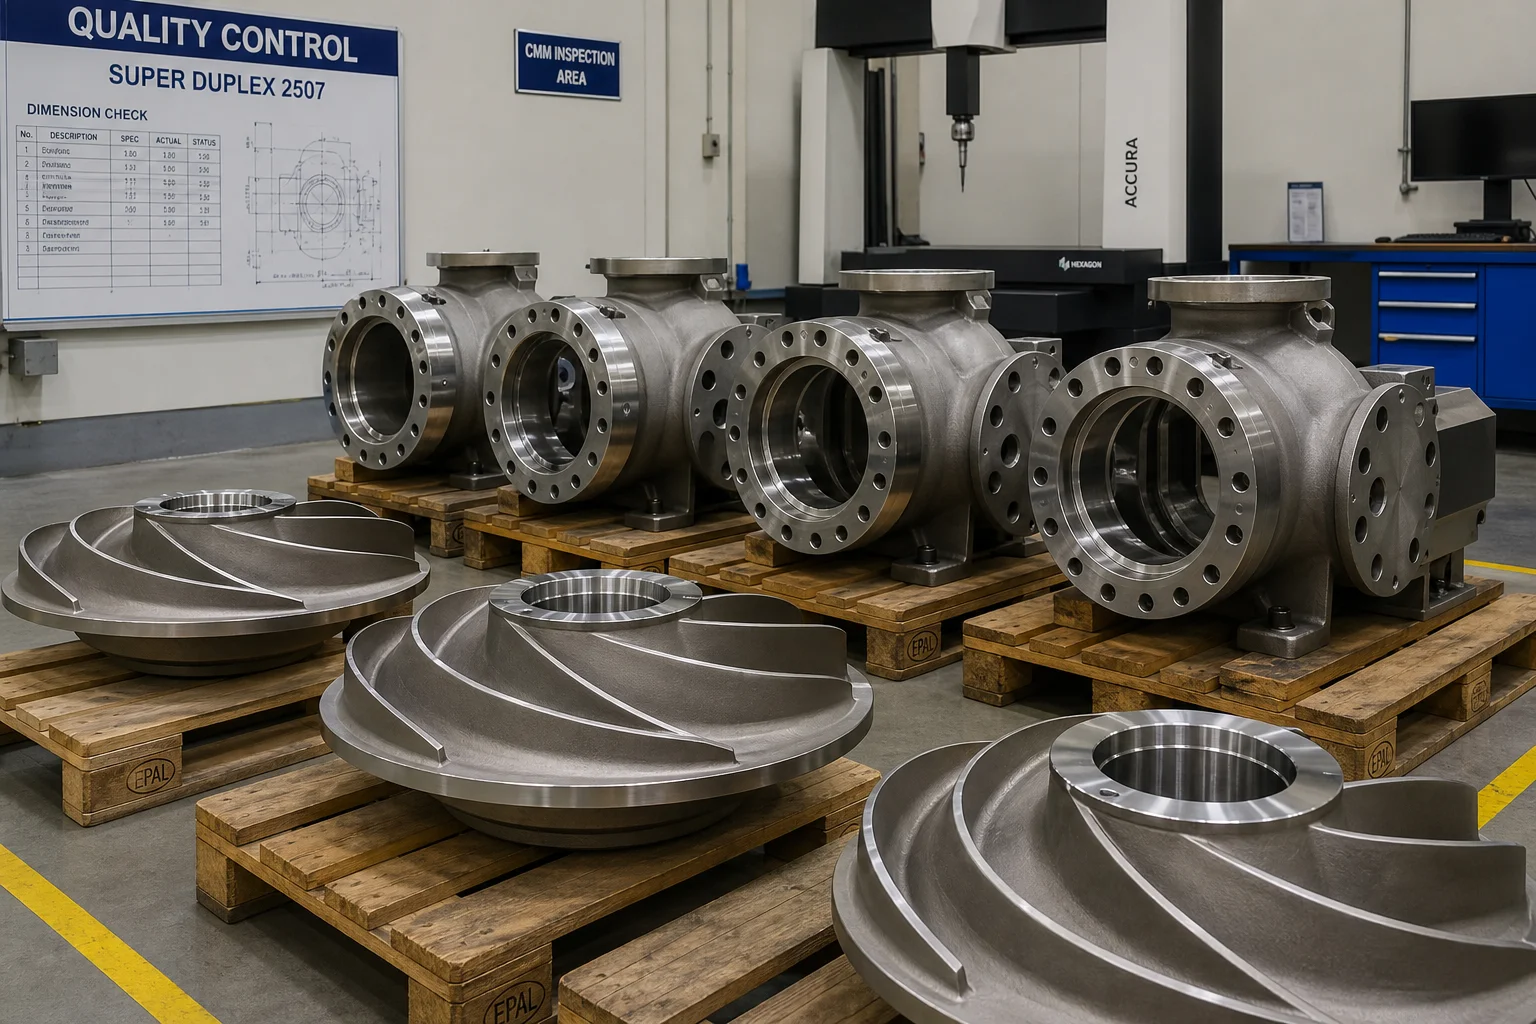
Korkeapaineisten pumppukotien ja putkistovalukappaleiden, jotka toimivat kielteisissä nesteympäristöissä, metallurgiassa, valumissa ja koneistuksessa ei saa tehdä mitään kompromisseja. Sertifioitujen duplex- ja superduplex-ruostumattomien terästen käyttö, tiukka liuotuspehmentäminen hyperjäähdytyksellä, hydraulisten virtauskulkujen optimointi ja moniakselinen CNC-koneistus mahdollistavat vuosikymmenien ajan tiukentumattoman ja korroosiosuojatun toiminnan.
Dandong City Pengxin Machinery Co., Ltd. tarjoaa insinööritaitoa, valumaston ja sertifioituja laatuasiakirjoja maailman vaativimpiin nesteinfrastruktuuriprojekteihin.
Ota yhteyttä Dandong City Pengxin Machinery Co., Ltd.:n kanssa lähettääksesi pumppukotien piirustukset tai pyytääksesi seoksyhteensopivuuskonsultaatioita.
Dandong City Pengxin Machinery Co., Ltd. — Raskas valurauta ja tarkka koneistus vuodesta 1958.
 Uusimmat uutiset
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Dandong City Pengxin Machinery perustettiin vuonna 1958 ja se on yksityinen yritys, joka toteuttaa moukkaamisen, konepajatyön ja montaajan toiminnot yhdessä.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved Tietosuojakäytäntö Blogi
 EN