Getti per tubazioni ad alta pressione e carcasse di pompa: acciaio inossidabile duplex, super duplex e protezione contro corrosione ed erosione
Sep 25, 2026
Meta Description: Una guida tecnica completa sulla fusione di corpi di pompa ad alta pressione e componenti per tubazioni in leghe duplex (2205 / CD3MN), super duplex (2507 / CD3MWCuN) e acciai inossidabili austenitici. Scopri il controllo dell’equilibrio delle fasi, il trattamento termico di ricottura in soluzione, le prove idrostatiche e la conformità alla norma NACE.
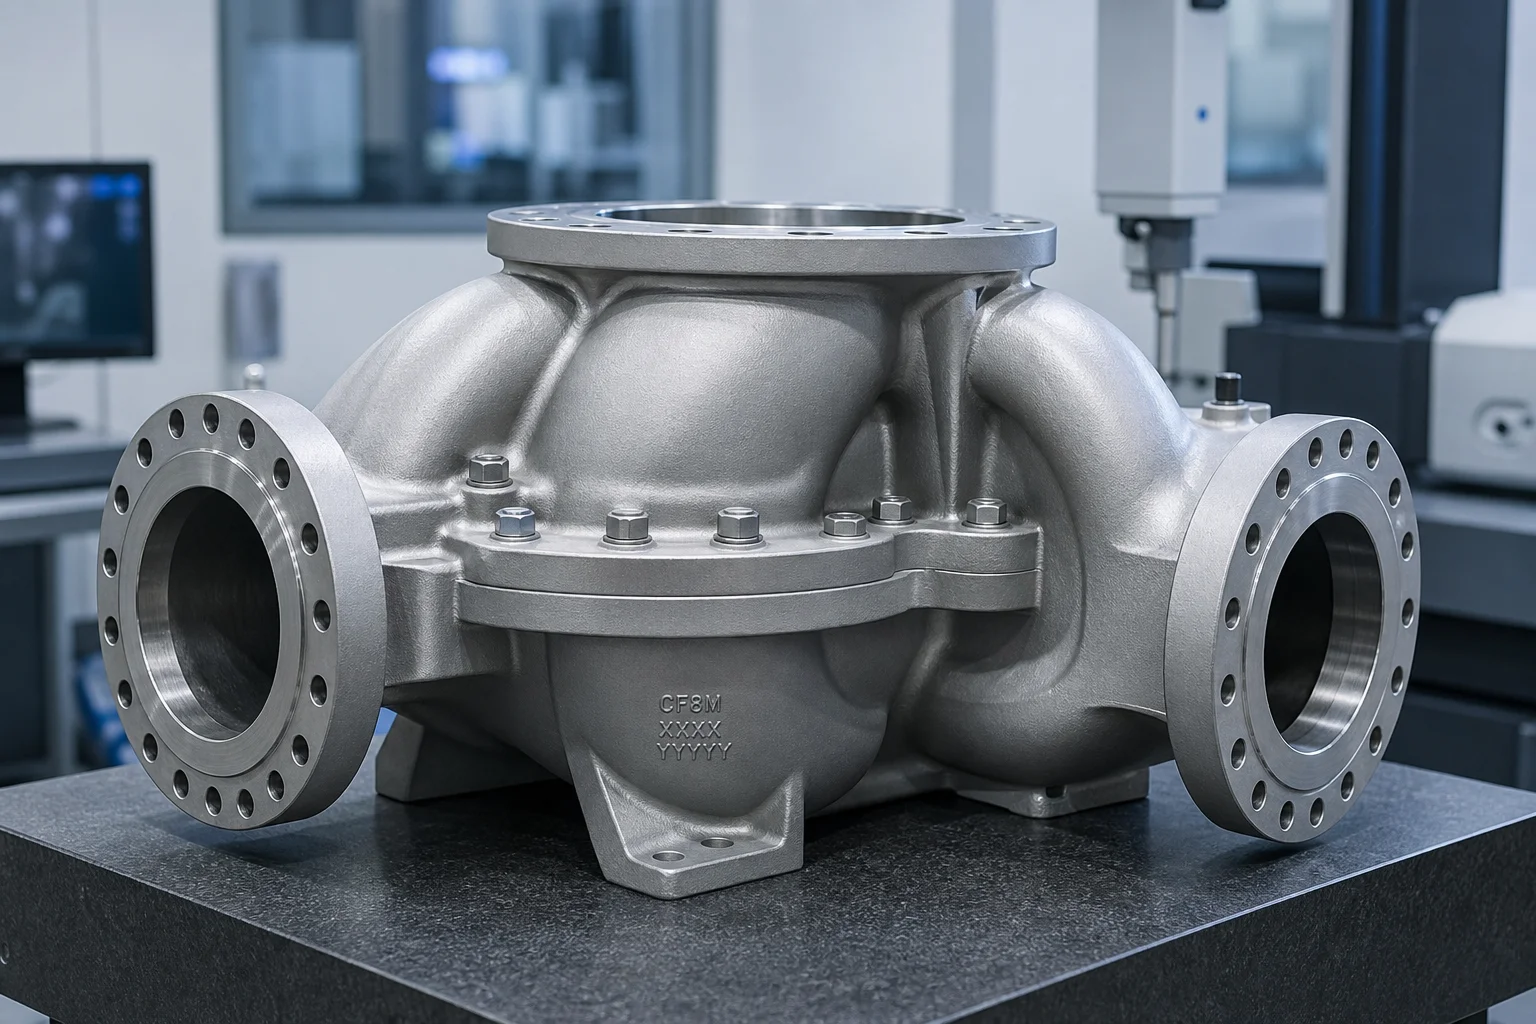
I sistemi di gestione di fluidi ad alta pressione impiegati nell’estrazione offshore di petrolio e gas, nella dissalazione mediante osmosi inversa di acqua di mare (SWRO), nella produzione di energia geotermica e nei processi chimici sottopongono i componenti fusi a severi fenomeni degradativi sinergici. Un singolo corpo di pompa centrifuga per poltiglie o un corpo valvola subacqueo ad alta pressione devono contemporaneamente resistere a erosione da cavitazione, attacco localizzato da pitting/crevice causato dai cloruri, corrosione intergranulare e carichi ciclici idraulici elevati superiori a 150 bar (classe 900–2500).
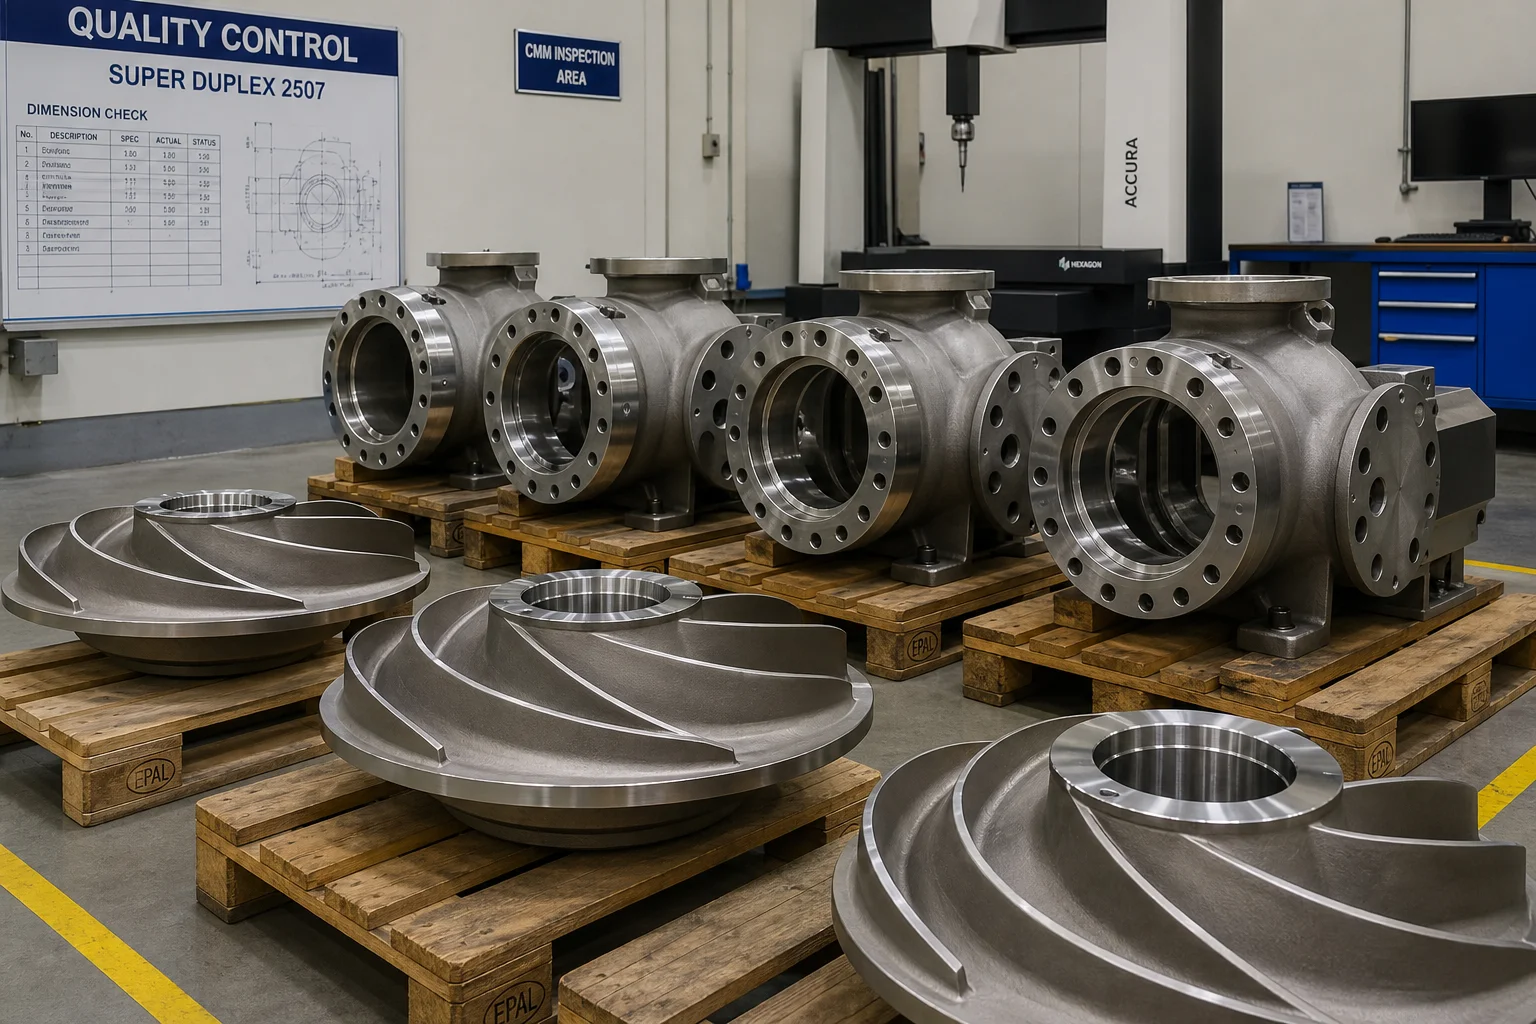
In queste condizioni dinamiche aggressive dei fluidi, gli acciai inossidabili austenitici standard (come il 304 o il 316L) subiscono pitting catastrofico o cricche da corrosione sotto sforzo (SCC). Risolvere queste critiche sfide operative richiede la specifica, la fusione di precisione e un rigoroso trattamento metallurgico di Acciai inossidabili duplex (2205 / CD3MN) e Acciai inossidabili super duplex (2507 / CD3MWCuN) .
Questa guida ingegneristica fornisce un’analisi tecnica esaustiva della metallurgia delle leghe duplex, del controllo dell’equilibrio tra fase ferritica e austenitica, delle tecniche di fusione in sabbia e a cera persa di precisione, del trattamento termico di ricottura in soluzione, della lavorazione CNC dei contorni soggetti a pressione e della verifica non distruttiva della qualità.
1. Ambiente operativo e meccanismi di degrado da corrosione-erosione
Le carcasse di pompa fuse, le giranti, i diffusori e i collettori di tubazioni operano in ambienti multifase estremamente severi:
Sinergia cavitazione-erosione : I microgetti generati dal collasso delle bolle di cavitazione rimuovono il film passivo di ossido di cromo protettivo sui taglienti del corpo pompa. La lega sottostante, esposta, subisce una dissoluzione elettrochimica accelerata fino al ripristino del film passivo, causando una rapida formazione di piccole cavità (pitting) e perdita di materiale.
Rottura per corrosione da stress da cloruro (CSCC) : Acqua di mare ad alta temperatura ( >60 °C ) contenente decine di migliaia di ppm di ioni cloruro provoca una rapida propagazione di fessure transgranulari o intergranulari sotto sollecitazioni residue di trazione indotte dalla fusione.
Fessurazione indotta da idrogeno sotto tensione (HISC) : La protezione catodica nelle condotte sottomarine introduce idrogeno atomico, rendendo obbligatorio il rispetto di rigorosi limiti percentuali della fase ferritica per evitare fratture fragili per scissione.
2. Gerarchia di selezione delle leghe per getti di pompe e condotte
La scelta delle leghe da getto per fluidi aggressivi si basa in larga misura sul Numero Equivalente di Resistenza alla Corrosione da Pitting (PREN) : PREN = %Cr + 3,3(%Mo + 0,5%W) + 16(%N)
Famiglia di leghe
Grado da getto (ASTM A890 / A995)
Equivalente da lavorazione a freddo
Valore PREN
Microstruttura
Applicazione tipica di pressione e fluido
Indice relativo dei costi
Acciaio inossidabile austenitico
CF8M (ASTM A743)
AISI 316
~23 – 25
Completamente austenitico
Acqua industriale a bassa pressione, prodotti chimici leggeri ( <50 °C )
1,0 (Valore di Riferimento)
Austenitico ad alta lega
CN7M (Alloy 20)
N08020
~32 – 35
Austenitico + Cu
Pompaggio di acido solforico, lavorazione chimica aggressiva
2,2x
Duplex standard
Grado 4A / CD3MN
2205 (UNS S31803)
34 – 38
50% ferrite / 50% austenite
Desalinizzazione dell’acqua di mare, iniezione di acqua nei giacimenti petroliferi, tubazioni classe 600
1,8x
Super Duplex
Grado 5A / CE3MN
2507 (UNS S32750)
41 – 44
50% ferrite / 50% austenite
Pompe di alimentazione SWRO ad alta pressione, collettori subacquei offshore
2,6X
Super Duplex + W
Grado 6A / CD3MWCuN
Zeron 100
42 – 45
50% ferrite / 50% austenite + W + Cu
Sospensioni minerali altamente abrasive, acqua di mare clorurata calda
3.0X
Superallega a base di nichel
CW12MW (Hastelloy C-276)
N10276
>65
Nichel-Molibdeno-Cromo
Valvole subacquee per gas cloro umido e gas acido estremo ( H2S )
7,5x
Il vantaggio del duplex: resistenza meccanica + resistenza alla corrosione
L’acciaio inossidabile duplex standard 4A (CD3MN) offre una resistenza allo snervamento doppia rispetto all’acciaio inossidabile standard CF8M (316) ( Rp0.2≥450 MPa vs. 205 MPa ). Ciò consente agli ingegneri delle pompe di progettare corpi pompa più sottili e leggeri con valori di pressione di contenimento più elevati, offrendo al contempo una resistenza nettamente superiore alla corrosione da tensione indotta da cloruri.
3. Controllo del bilanciamento delle fasi metallurgiche e trattamento termico
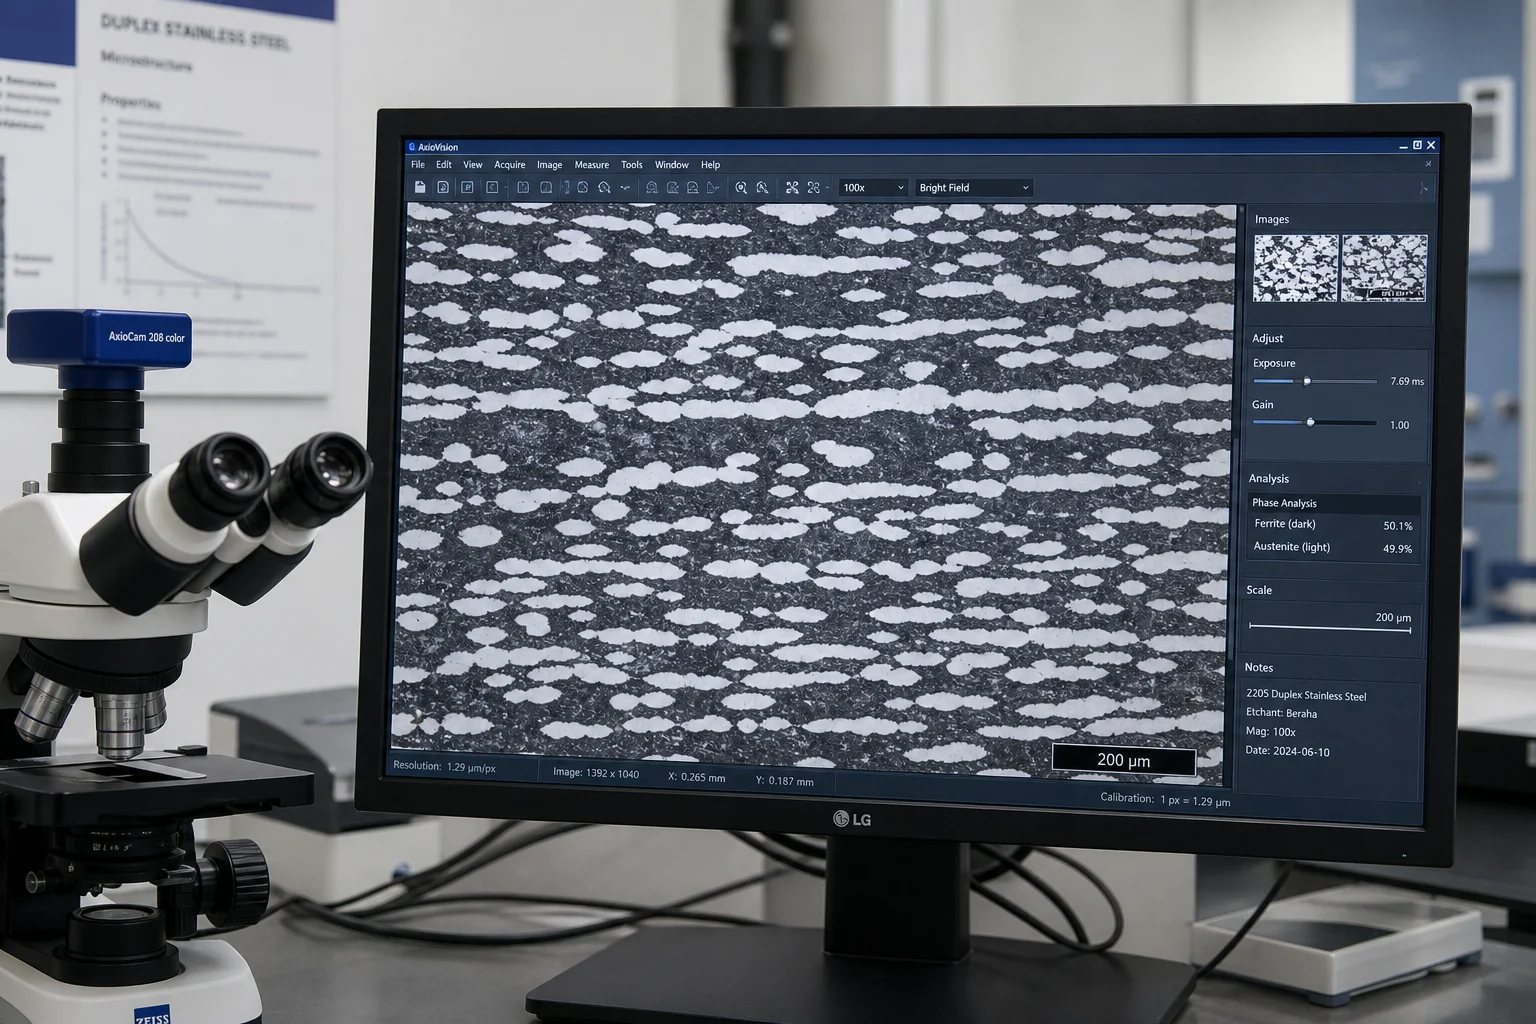
Le proprietà meccaniche e la resistenza alla corrosione delle fusioni duplex dipendono interamente dal mantenimento di un rapporto ottimale 45%–55%Ferrite-austenite e dalla completa soppressione di pericolose fasi secondarie intermetalliche.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Protocollo di trattamento termico di ricottura in soluzione:
Ricottura in soluzione ad alta temperatura : Riscaldare le fusioni a 1.120 °C – 1.160 °C (grado 4A) o 1.150 °C – 1.200 °C (Grado 5A/6A). Mantenere per almeno 1 ora ogni 25 mm di spessore della sezione per dissolvere completamente tutte le σ fasi - e i nitruro di cromo nuovamente nella soluzione solida.
Hyper-Quench (tempra rapida in acqua) i getti devono essere trasferiti dal piano del forno a un serbatoio di tempra ad acqua ad alta agitazione entro <45 secondi raffreddando oltre la zona pericolosa 600 °C–950 °C del naso di precipitazione a >100 °C/min .
Verifica dell'equilibrio di fase il contenuto di ferrite viene verificato mediante metallografia quantitativa (conteggio puntiforme ASTM E562) e induzione magnetica (Ferritscope secondo ISO 8249), con intervallo accettabile rigorosamente compreso tra 40,0% e 60,0% .
4. Tecnologia di fusione per canali idraulici complessi
Le volute delle pompe ad alta pressione e i diffusori multistadio presentano canali fluidi tridimensionali a doppia curvatura che devono essere fusi con estrema levigatezza per ridurre al minimo le perdite di attrito idraulico.
Fase di fonderia
Implementazione ingegneristica
Prevenzione dei Difetti
Gestione dello scarico basata sulla simulazione
Scarico dal basso con filtri ceramici a vortice e mazzoni isolati
Elimina scorie da ri-ossidazione e inclusioni turbolente nella lega ricca di cromo
Anime in sabbia di zirconio/cromite
Sabbia di zirconio ad alta refrattarietà applicata sulla superficie interna dei nuclei della girante/voluta
Previene il bruciamento termico e garantisce canali di flusso interni regolari ( Ra≤6,3 µm )
Compensazione del ritiro
tolleranza di contrazione volumetrica modellata in CAD: 2,4% – 2,6%
Previene la distorsione dimensionale lungo le linee di separazione delle volute doppie complesse
Prevenzione delle fessurazioni a caldo
Sistemi flessibili di sabbia fenolica senza cottura che consentono la cedevolezza dello stampo
Allevia le sollecitazioni da contrazione termica durante il raffreddamento in stato solido
5. Fresatura CNC di precisione dei contorni soggetti a pressione
Le carcasse delle pompe e le valvole per tubazioni devono mantenere tenute idrauliche ermetiche contro le bolle su ampi intervalli di temperatura e pressione.
Interfacce lavorate critiche:
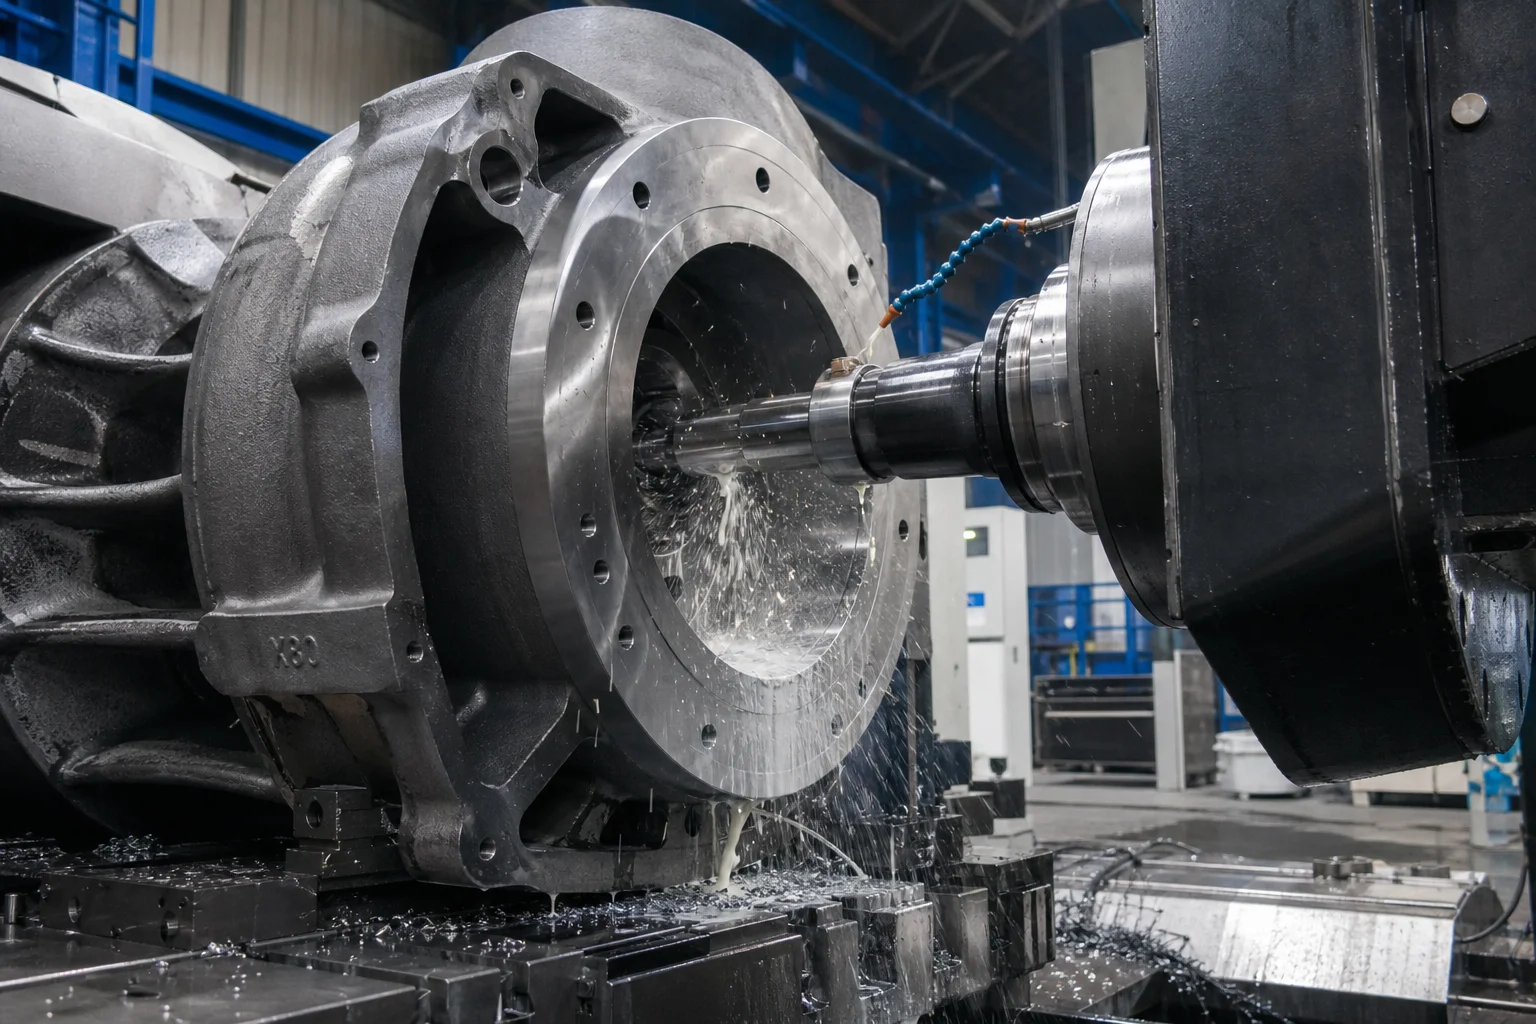
Flange di separazione della voluta : planarità della superficie entro 0.03 mm sull’intero diametro della flangia ( Ra≤1,6 µm ) per garantire una tenuta assoluta senza deformazione eccessiva degli anelli elastomerici tipo O-ring.
Fori per anelli antiusura : tolleranza precisa del diametro interno entro ISO H7 (+0,025/–0 mm) con cilindricità entro 0,010 mm per mantenere un gioco idraulico stretto con gli anelli di usura dell’impeller rotante.
Scanalature sul raccordo : scanalature concentriche o spiraliformi secondo ASME B16.5 (Ra3,2–6,3 µm ) per garantire l’aderenza della guarnizione.
Fresatura a controllo numerico multiasse : fresatrici orizzontali a doppio asse lavorano i fori di aspirazione, mandata e alloggiamento della tenuta in un’unica fase di fissaggio per mantenere la posizione vera ortogonale entro ±0.03 mm .
6. Ispezione completa della qualità e test anticorrosione
Categoria di prova
Norma di prova / metodo
Criteri di accettazione
Analisi chimica
Spettrometria ottica ad emissione (OES) secondo ASTM A751
Conformità rigorosa a N ( 0.14−0.30%), Mo, Cr, Ni; P, S ≤ 0,020%
Conteggio della fase ferritica
Conteggio puntiforme ASTM E562 e ferritoscopio ISO 8249
40.0%–60.0%Frazione di fase ferritica su tutta la gettata
Prova di corrosione da punteggiatura
ASTM G48 Metodo A cloruro ferrico per 24 h a 25 °C / 50 °C )
Nessuna punteggiatura a 20×ingrandimento; perdita di massa <4,0 g/m²
Corrosione intergranulare
ASTM A262 Metodo E / ISO 3651-2
Nessuna fessurazione intergranulare dopo ebollizione e piegatura in soluzione di solfato di rame
Prova di impatto a bassa temperatura
Prova di Charpy con intaglio a V (ASTM E23) a −46 °C
Valore minimo singolo ≥35 J ; valore medio ≥45 J
Integrità volumetrica
Prova radiografica (RT) secondo ASME Sezione VIII Div. 1
Livello 1/2 nei confini sotto pressione e nei taglienti critici della voluta
Prova di pressione idrostatica
API 598 / ISO 5208 / ASME B16.34
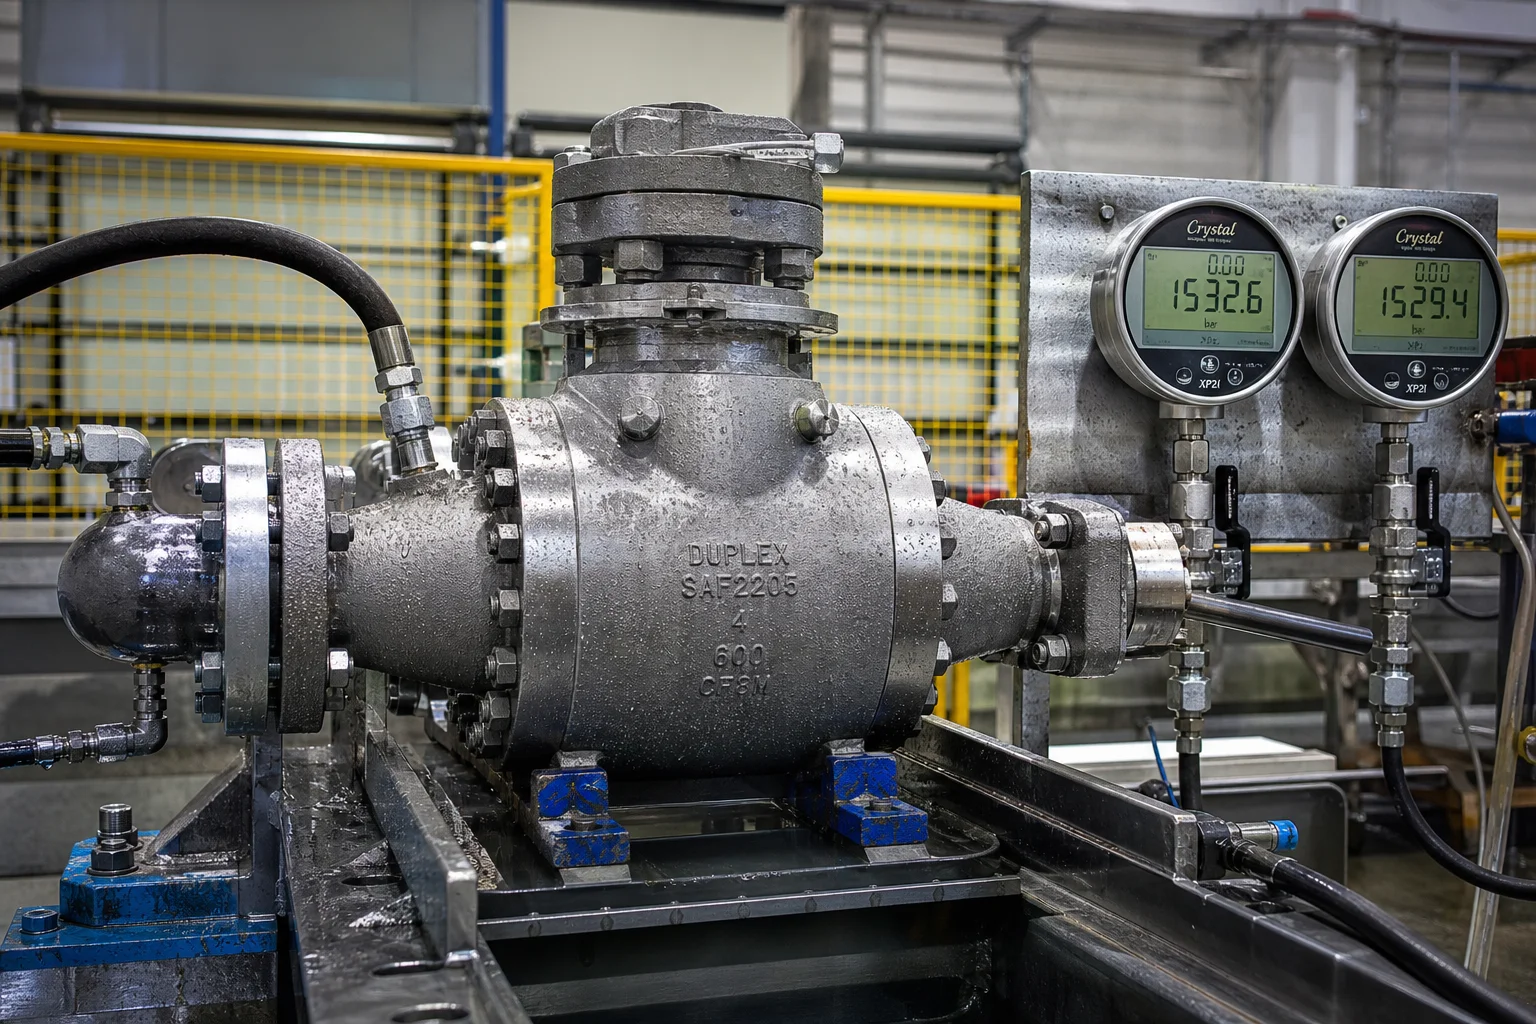
1.5×pressione di progetto mantenuta per >15 minuti ; nessuna caduta di pressione/nessuna perdita
7. Collaborazione con Dandong City Pengxin Machinery Co., Ltd.
La produzione di getti in acciaio duplex e super duplex resistenti alla pressione richiede fusione ad induzione avanzata, forni certificati per la tempra in soluzione, lavorazione meccanica di precisione e rigorosa validazione in laboratorio anticorrosione.
Dandong City Pengxin Machinery Co., Ltd. offre una produzione chiavi in mano completa di corpi di pompe ad alta pressione, corpi di valvole e componenti per tubazioni:
Ampio Portafoglio di Materiali : Fusione certificata in acciaio duplex standard 4A (CD3MN / 2205), super duplex 5A (CE3MN / 2507), super duplex 6A (CD3MWCuN), CF8M e leghe resistenti alla corrosione a base di nichel.
Trattamento termico di solubilizzazione e raffreddamento iperveloce eseguito internamente : Forni per trattamento termico controllati al computer con trasferimento automatico rapido in vasca, che garantiscono l’assenza totale di formazione della fase sigma e un equilibrio ottimale tra le fasi pari al 50/50.
Lavorazione CNC pesante multiasse : Centri di tornitura e fresatura orizzontali CNC di grandi dimensioni, in grado di lavorare volute a cassa divisa, campane di pompe multistadio e corpi valvole per tubazioni fino a 25 tonnellate.
Collaudo e certificazione completi : Certificati di ispezione EN 10204 3.1 e 3.2, prova di corrosione per pitting secondo ASTM G48, −46 °C prova di resilienza, verifica della fase mediante ferritoscopio e prova idrostatica di pressione.
Conclusione
Le carcasse delle pompe ad alta pressione e le fusioni per tubazioni destinate a funzionare in ambienti fluidi aggressivi richiedono un livello zero di compromesso in termini di metallurgia, integrità della fusione e precisione meccanica. Grazie all’impiego di acciai inossidabili duplex e super duplex certificati, al trattamento termico di ricottura in soluzione seguito da raffreddamento iperveloce, all’ottimizzazione dei canali di flusso idraulico e alla lavorazione CNC multiasse, gli ingegneri garantiscono decenni di funzionamento ermetico e resistente alla corrosione.
Dandong City Pengxin Machinery Co., Ltd. offre la profondità ingegneristica, la capacità produttiva in tonnellaggio di fusione e la documentazione qualitativa certificata necessarie per i progetti di infrastrutture fluide più impegnativi al mondo.
Contattare Dandong City Pengxin Machinery Co., Ltd. per inviare i disegni delle carcasse delle pompe o richiedere consulenze sulla compatibilità delle leghe.
Dandong City Pengxin Machinery Co., Ltd. — Getti pesanti e lavorazione meccanica di precisione, dal 1958.

 EN


 Notizie in primo piano

