Fundidos para Tubulações de Alta Pressão e Carcaças de Bombas: Aço Inoxidável Duplex, Super Duplex e Proteção contra Corrosão-Erosão
Sep 25, 2026
Meta Descrição: Um guia técnico completo sobre a fundição de carcaças de bombas de alta pressão e componentes de tubulações em ligas duplex (2205 / CD3MN), superduplex (2507 / CD3MWCuN) e aços inoxidáveis austeníticos. Aprenda sobre controle do equilíbrio de fases, recozimento em solução, ensaios hidrostáticos e conformidade com a norma NACE.
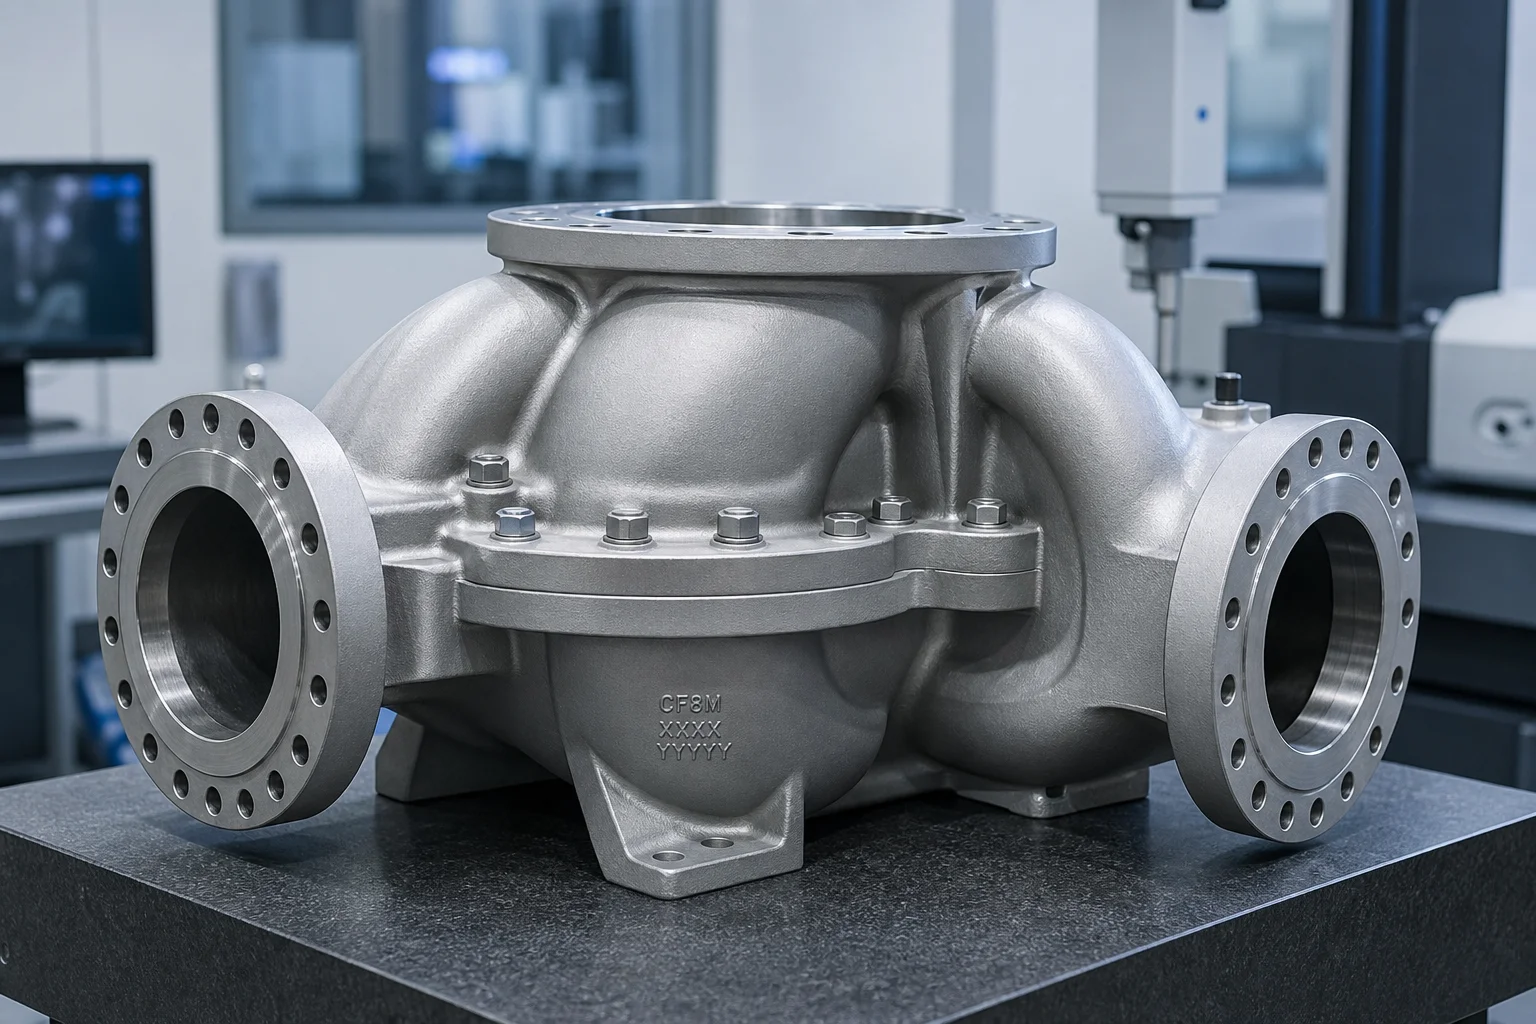
Sistemas de manuseio de fluidos de alta pressão em petróleo e gás offshore, dessalinização por osmose reversa de água do mar (SWRO), energia geotérmica e processamento químico submetem componentes fundidos a uma degradação sinérgica severa. Uma única carcaça de bomba centrífuga para polpas ou um corpo de válvula submarina de alta pressão deve resistir simultaneamente a erosão por cavitação, ataques localizados por pites e corrosão por frestas causados por cloretos, corrosão intergranular e cargas cíclicas hidráulicas de fadiga elevadas superiores a 150 bar (Classe 900 a 2500).
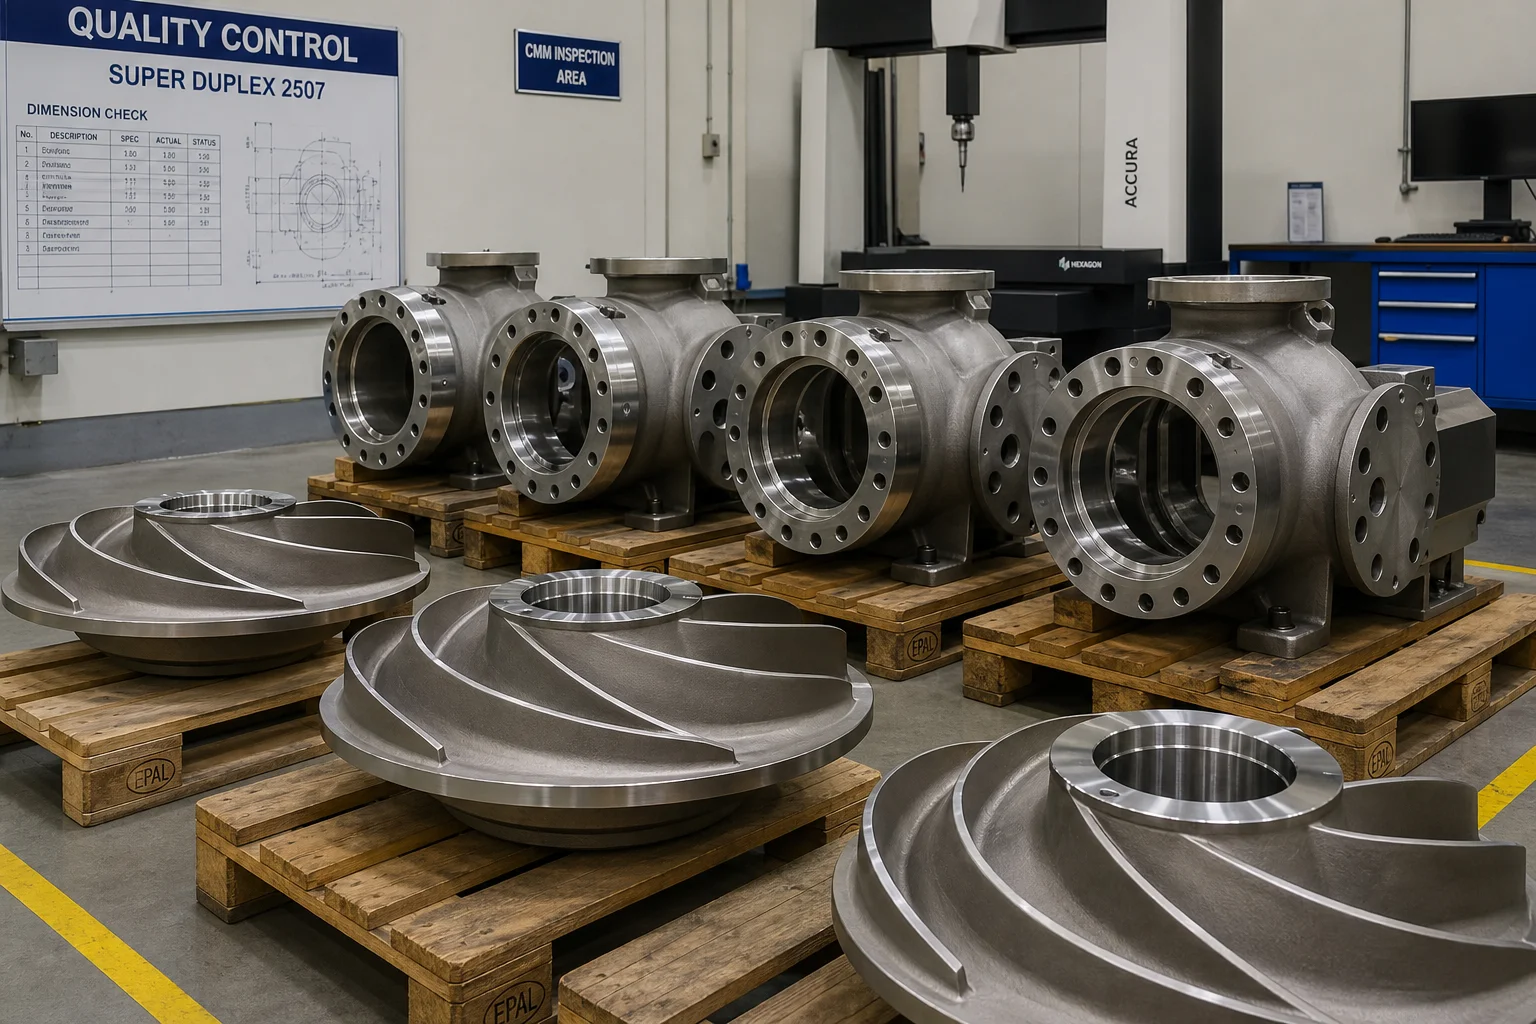
Sob essas dinâmicas de fluidos agressivas, aços inoxidáveis austeníticos padrão (como os graus 304 ou 316L) sofrem corrosão por pites catastrófica ou fissuração sob tensão por corrosão (SCC). Resolver esses desafios operacionais críticos exige a especificação, a fundição precisa e o processamento metalúrgico rigoroso de Aços Inoxidáveis Duplex (2205 / CD3MN) e Aços Inoxidáveis Superduplex (2507 / CD3MWCuN) .
Este guia de engenharia fornece uma análise técnica exaustiva da metalurgia de ligas duplex, do controle do equilíbrio entre as fases ferrita e austenita, das técnicas precisas de fundição em areia e em cera perdida, do tratamento térmico de têmpera em solução, da usinagem CNC de contornos sob pressão e da verificação não destrutiva da qualidade.
1. Ambiente operacional e mecanismos de degradação por corrosão-erosão
Carcaças de bombas fundidas, rodetes, difusores e colectores de tubulações operam em ambientes multifásicos severos:
Sinergia entre cavitação e erosão : Jatos microscópicos provenientes de bolhas de cavitação em colapso removem a película passiva de óxido de crómio protetora nas arestas de corte dos volutas das bombas. A liga subjacente exposta sofre dissolução eletroquímica acelerada até que a película passiva se reforme, resultando em corrosão por pites rápida e perda de material.
A fissuração por corrosão sob tensão de cloretos (CSCC) : Água do mar a alta temperatura ( >60 °C ) contendo dezenas de milhares de ppm de iões cloreto provoca propagação rápida de fissuras transgranulares ou intergranulares sob tensões residuais de fundição de tração.
Fissuração por Tensão Induzida por Hidrogénio (HISC) : A proteção catódica em condutas submarinas introduz hidrogénio atómico, exigindo limites rigorosos da fase ferrite para evitar fratura frágil por clivagem.
2. Hierarquia de Seleção de Ligas para Fundições de Bombas e Condutas
A seleção de ligas fundidas para fluidos agressivos baseia-se fortemente no Número Equivalente de Resistência à Corrosão por Pites (PREN) : PREN=%Cr+3,3(%Mo+0,5%W)+16(%N)
Família da liga
Grau Fundido (ASTM A890 / A995)
Equivalente em Laminação
Valor PREN
Microestrutura
Aplicação típica de pressão e fluido
Índice de Custo Relativo
Inoxidável Austenítico
CF8M (ASTM A743)
AISI 316
~23 – 25
Totalmente austenítico
Água industrial de baixa pressão, produtos químicos leves ( <50 °C )
1,0 (Linha de base)
Austenítico de alta liga
CN7M (Liga 20)
N08020
~32 – 35
Austenítico + Cu
Bombeamento de ácido sulfúrico, processamento químico agressivo
2,2x
Duplex padrão
Grau 4A / CD3MN
2205 (UNS S31803)
34 – 38
50% ferrita / 50% austenita
Dessalinização de água do mar, injeção de água em campos petrolíferos, tubulações Classe 600
1,8x
Super Duplex
Grau 5A / CE3MN
2507 (UNS S32750)
41 – 44
50% ferrita / 50% austenita
Bombas de alimentação SWRO de alta pressão, colectores submarinos offshore
2,6×
Super Duplex + W
Grau 6A / CD3MWCuN
Zeron 100
42 – 45
50% ferrita / 50% austenita + W + Cu
Pastas minerais altamente abrasivas, água do mar clorada quente
3.0X
Superliga à base de níquel
CW12MW (Hastelloy C-276)
N10276
>65
Níquel-Molibdénio-Crómio
Válvulas submarinas para gás cloro úmido e gás ácido extremo ( H2S )
7,5x
A vantagem do aço duplex: resistência + resistência à corrosão
O aço duplex padrão 4A (CD3MN) oferece o dobro da resistência ao escoamento do aço inoxidável padrão CF8M (316) ( Rp0.2≥450 MPa vs. 205 MPa ). Isso permite que os engenheiros de bombas projetem carcaças de bombas mais finas e leves com classificações superiores de contenção sob pressão, ao mesmo tempo que oferecem resistência muito superior à corrosão por tensão causada por cloretos.
3. Controle do Equilíbrio de Fases Metalúrgicas e Tratamento Térmico
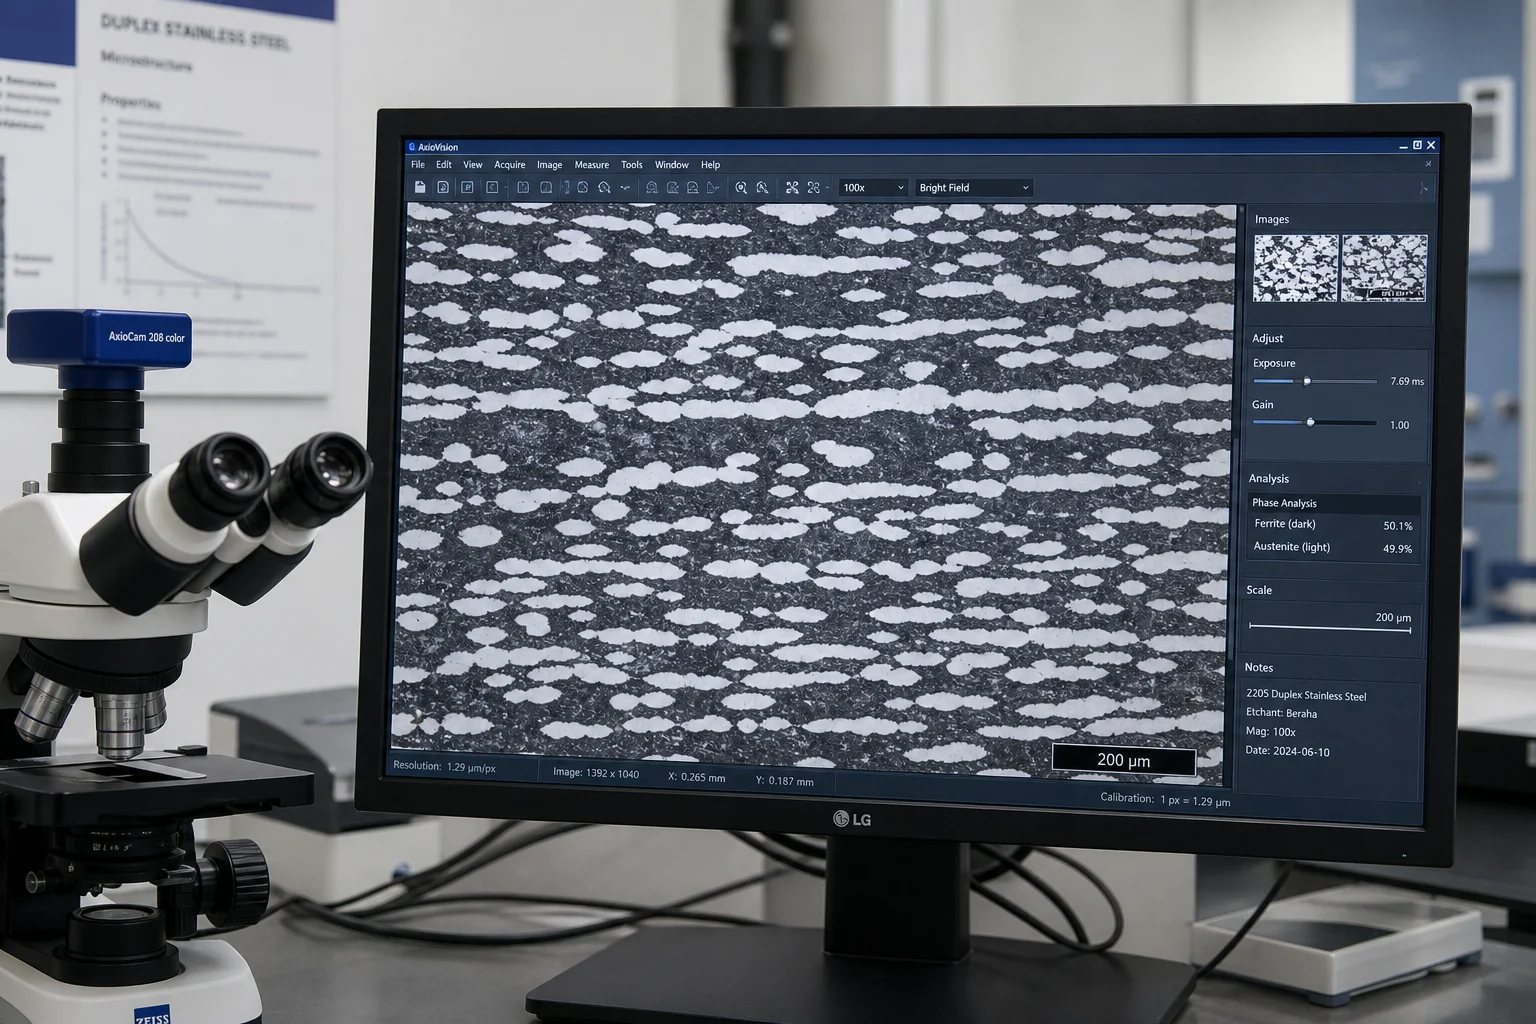
As propriedades mecânicas e a resistência à corrosão de fundidos duplex dependem inteiramente da manutenção de um equilíbrio ótimo 45%–55%Razão ferrita-austenita e da supressão completa de fases secundárias intermetálicas perigosas.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Protocolo de Tratamento Térmico de Recozimento em Solução:
Recozimento em Solução em Alta Temperatura : Aquecer os fundidos até 1.120 °C – 1.160 °C (Grau 4A) ou 1.150 °C – 1.200 °C (Grau 5A/6A). Manter por, no mínimo, 1 hora a cada 25 mm de espessura da seção para dissolver completamente todas σ as fases - e os nitretos de crómio novamente na solução sólida.
Hyper-Quench (Refrigeração Rápida em Água) – As peças fundidas devem ser transferidas do leito do forno para um tanque de refrigeração em água com alta agitação dentro de <45 segundos tempo máximo, arrefecendo abaixo da faixa perigosa de 600 °C – 950 °C nó de precipitação a >100 °C/min .
Verificação do Equilíbrio de Fases : O teor de ferrita é verificado por metalografia quantitativa (contagem de pontos ASTM E562) e indução magnética (Ferritscope conforme ISO 8249), com faixa aceitável estritamente entre 40,0% e 60,0% .
4. Tecnologia de Fundição para Passagens Hidráulicas Complexas
As volutas de bombas de alta pressão e os difusores multicelulares possuem canais fluidos 3D de dupla curvatura que devem ser fundidos com acabamento ultra-liso para minimizar as perdas por atrito hidráulico.
Etapa de Fundição
Implementação de Engenharia
Prevenção de Defeitos
Canalização Guiada por Simulação
Canalização inferior com filtros cerâmicos em espiral e alimentadores isolados
Elimina escória de reoxidação e inclusões turbulentas na liga rica em cromo
Núcleos de Areia de Zircônio / Cromita
Areia de zircônio de alta refratariedade aplicada na face interna dos núcleos do impulsor/voluta
Evita queima térmica e garante passagens de fluxo interno lisas ( Ra≤6,3 µm )
Compensação de contração
margem de contração volumétrica de 2,4% – 2,6% modelada em CAD
Evita distorções dimensionais nas linhas de separação complexas de volutas duplas
Prevenção de fissuração quente
Sistemas flexíveis de areia fenólica sem cura a frio, permitindo deformabilidade do molde
Alivia tensões de contração térmica durante o resfriamento no estado sólido
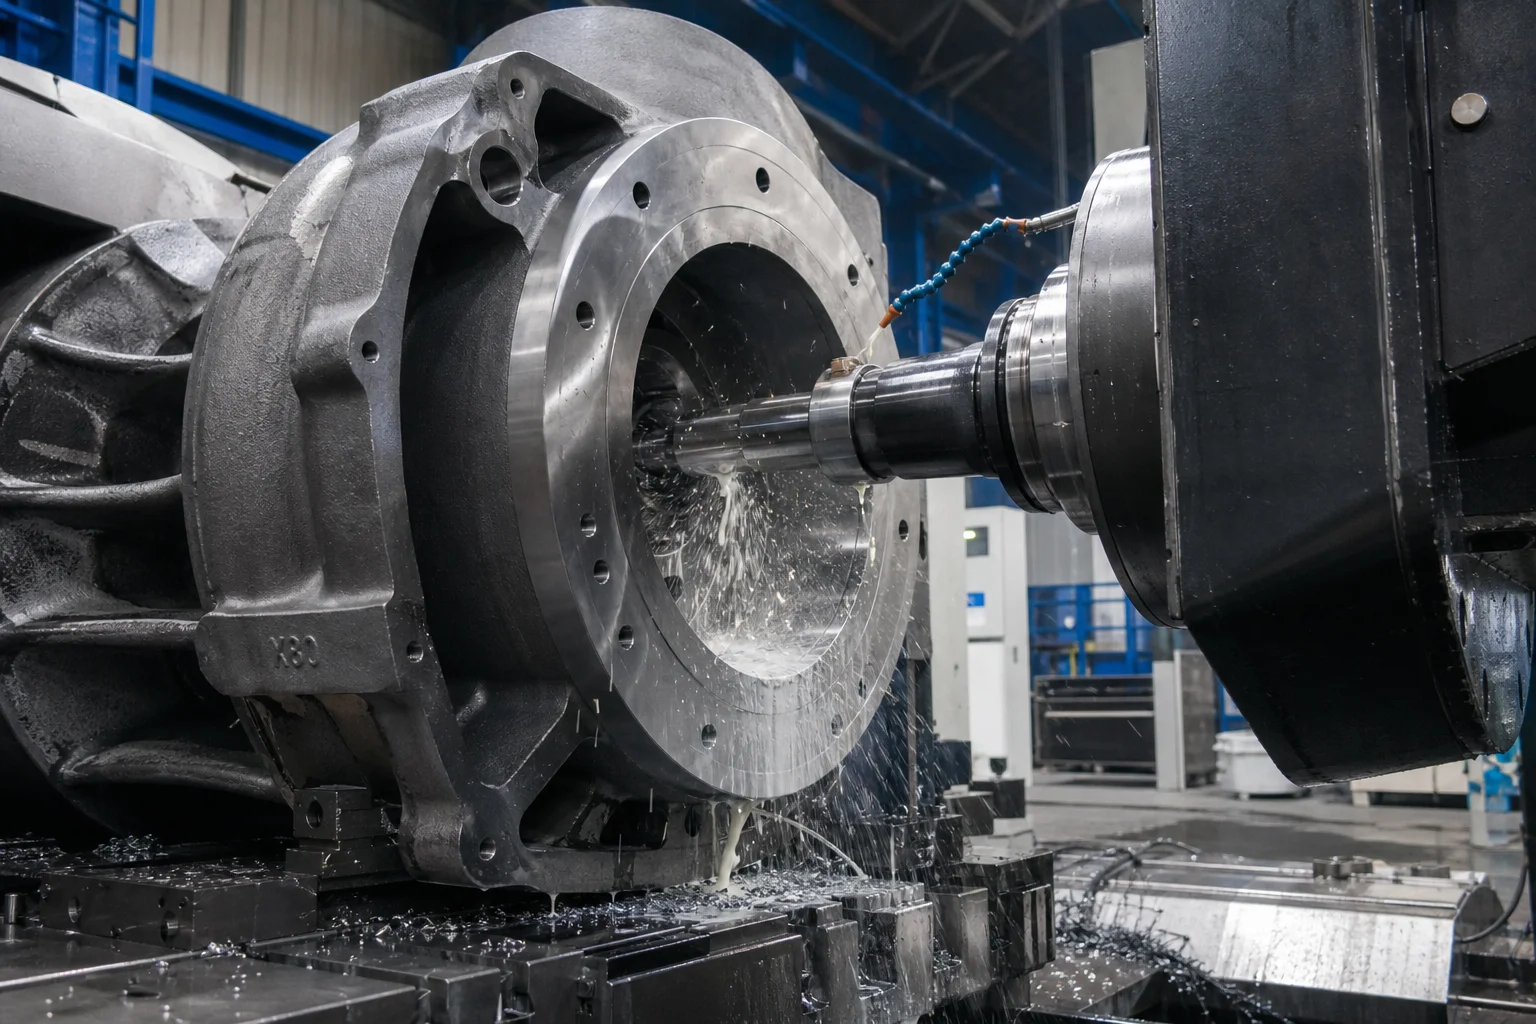
5. Usinagem CNC de precisão dos limites de pressão
As carcaças das bombas e as válvulas de tubulação devem manter selos hidráulicos estanques a bolhas em amplas faixas de temperatura e pressão.
Interfaces Usinadas Críticas:
Flanges de Linha de Separação da Voluta : Planeza da face dentro de 0.03 mm todo o diâmetro do flange ( Ra≤1,6 µm ) para garantir ausência total de vazamentos sem deformação excessiva de anéis de vedação elastoméricos.
Furos de Anéis de Desgaste : Tolerância precisa do diâmetro interno dentro de ISO H7 (+0,025/–0 mm) com cilindricidade dentro de 0,010 mm para manter folga hidráulica apertada com os anéis de desgaste do impulsor rotativo.
Ranhuras na Flange : Ranhuras concêntricas ou em espiral conforme ASME B16.5 (Ra3,2–6,3 µm ) para aderência do assento da junta.
Furação CNC Multieixo : Fresadoras horizontais de furação de dois eixos usinam orifícios de sucção, descarga e glande de vedação em uma única configuração de fixação para manter posição verdadeira ortogonal dentro de ±0,03 mm .
6. Inspeção Abrangente de Qualidade e Ensaios de Corrosão
Categoria de Teste
Norma / Método de Ensaio
Critérios de aceitação
Análise química
Espectrometria Óptica de Emissão (OES) conforme ASTM A751
Conformidade estrita com N ( 0.14−0.30%), Mo, Cr, Ni; P, S ≤ 0,020 %
Contagem da fase ferrítica
Contagem por pontos ASTM E562 e ferritoscópio ISO 8249
40.0%–60.0%Fração da fase ferrítica em toda a peça fundida
Ensaio de corrosão por pites
ASTM G48 Método A cloreto férrico durante 24 h a 25 °C / 50 °C )
Nenhum pite observado em 20×ampliação; perda de massa <4,0 g/m²
Corrosão intergranular
ASTM A262 Prática E / ISO 3651-2
Nenhuma fissura intergranular após fervura e dobra em sulfato de cobre-cobre
Ensaio de impacto em baixa temperatura
Entalhe em V Charpy (ASTM E23) a −46 °C
Valor mínimo individual ≥35 J ; média ≥45 J
Integridade volumétrica
Ensaio radiográfico (RT) conforme ASME Seção VIII Divisão 1
Nível 1/2 nas fronteiras sob pressão e nos cortadores de voluta críticos
Teste de pressão hidrostática
API 598 / ISO 5208 / ASME B16.34
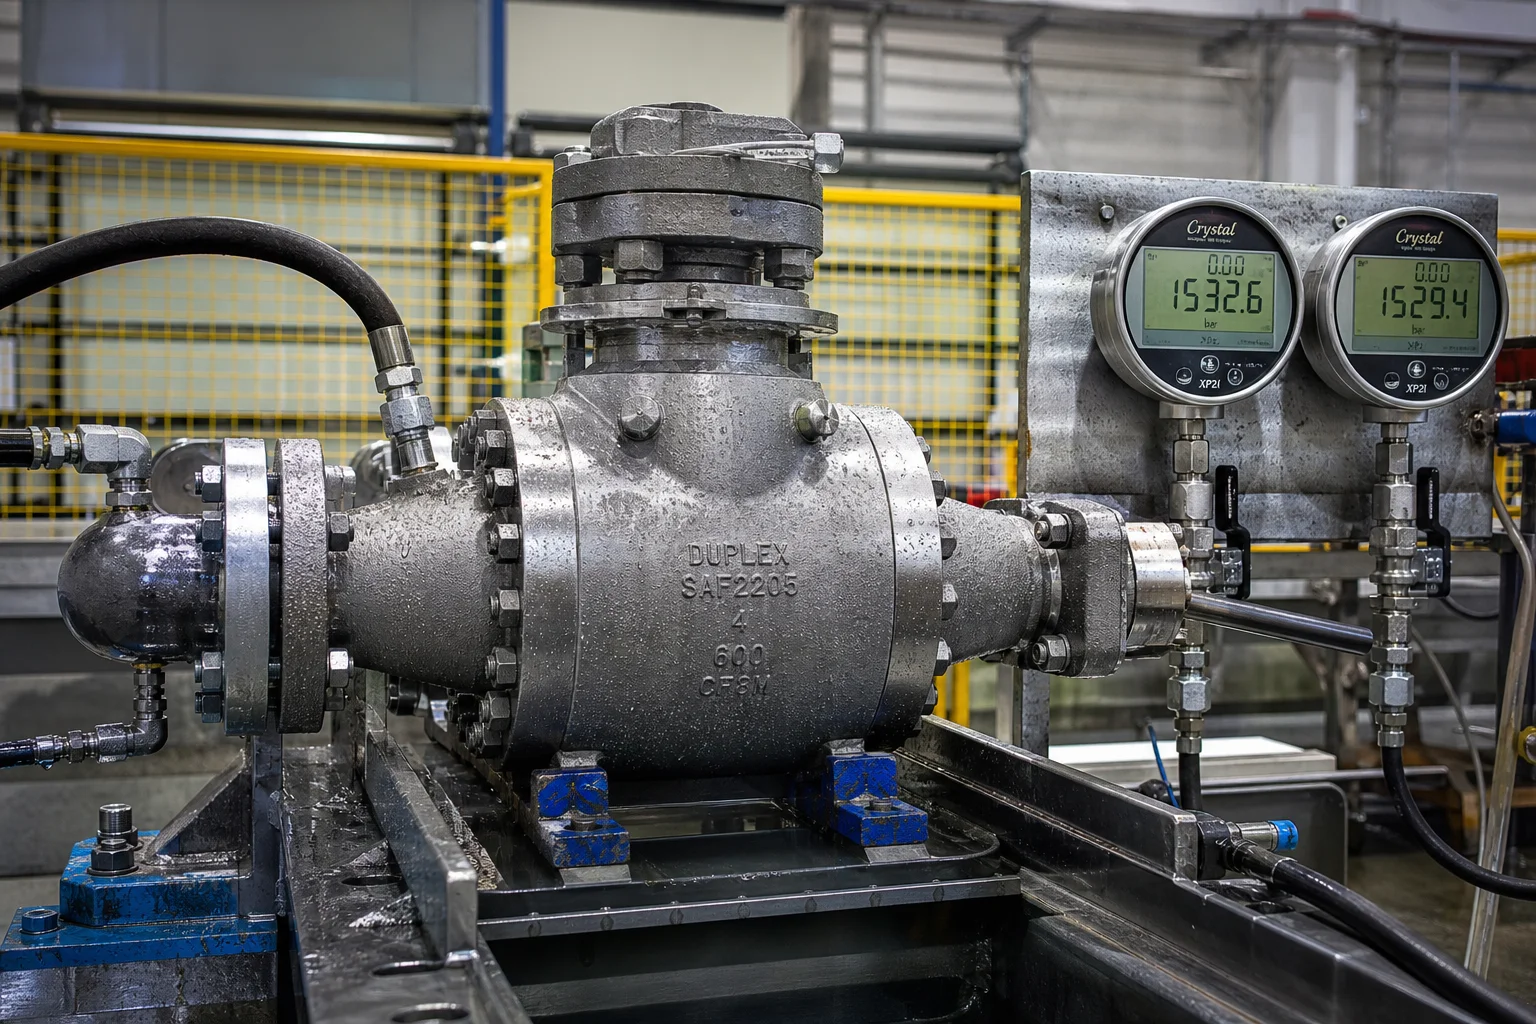
1.5×pressão de projeto mantida por >15 minutos ; queda de pressão/nenhuma vazão
7. Parceria com a Dandong City Pengxin Machinery Co., Ltd.
A fabricação de peças fundidas em aço duplex e superduplex resistentes à pressão exige fusão por indução avançada, fornos certificados para têmpera em solução, usinagem de precisão e validação rigorosa em laboratório de corrosão.
Dandong City Pengxin Machinery Co., Ltd. oferece fabricação completa 'turnkey' de carcaças de bombas de alta pressão, corpos de válvulas e componentes para tubulações:
Portfólio Abrangente de Materiais : Fundição certificada de aço duplex padrão 4A (CD3MN / 2205), duplex super 5A (CE3MN / 2507), duplex super 6A (CD3MWCuN), CF8M e ligas resistentes à corrosão à base de níquel.
Tratamento térmico de solução e têmpera rápida realizados internamente : Fornece de tratamento térmico controladas por computador com transferência automática rápida para tanques, garantindo ausência total de formação da fase sigma e equilíbrio ideal de fases 50/50.
Usinagem CNC pesada multieixo : Centros horizontais CNC de fresagem e torneamento de grande porte capazes de usinar volutas de carcaça dividida, corpos de bombas multicelulares e corpos de válvulas para tubulações com até 25 toneladas.
Testes completos e certificação : Certificados de inspeção EN 10204 tipos 3.1 e 3.2, ensaios de corrosão por pite segundo ASTM G48, −46 °C ensaios de impacto, verificação de fases com ferritscópio e ensaios de pressão hidrostática.
Conclusão
Carcaças de bombas de alta pressão e fundições de tubulações operando em ambientes fluidos hostis exigem zero compromisso em metalurgia, integridade da fundição ou precisão usinagem. Ao empregar aços inoxidáveis duplex e super duplex certificados, recozimento em solução rigoroso com resfriamento ultrarrápido, otimização de passagens hidráulicas de fluxo e usinagem CNC multieixo, engenheiros garantem décadas de operação livre de vazamentos e resistente à corrosão.
Dandong City Pengxin Machinery Co., Ltd. oferece profundidade de engenharia, capacidade de fundição em toneladas e documentação de qualidade certificada necessária para os projetos de infraestrutura fluida mais exigentes do mundo.
Entre em contato com a Dandong City Pengxin Machinery Co., Ltd. para enviar seus desenhos de carcaças de bomba ou solicitar consultas sobre compatibilidade de ligas.
Dandong City Pengxin Machinery Co., Ltd. — Fundições Pesadas e Usinagem de Precisão, Desde 1958.

 EN


 Notícias Quentes

