תיאור מטא: מדריך טכני מלא ליציקת גופי משאבות בלחץ גבוה ורכיבי צינורות בפלדה לא חלודה דו-פازית (2205 / CD3MN), דו-פازית מתקדמת (2507 / CD3MWCuN) ואוסטניטית. למדו על בקרת איזון הפאזות, התחממות פתרון, בדיקת לחץ הידרוסטטי ותאימות ל-NACE.
מערכות טיפול בנוזלים בלחץ גבוה בתחומים של נפט וגז ימי, התפלה הפוכה של מי ים (SWRO), אנרגיה גיאותרמית ותהליכים כימיים מפעילה את הרכיבים היצוקים לפגיעות קומבינטוריות חמורות. גוף משאבת סילון אחת או גוף שסתום תת-ימי בלחץ גבוה חייבים להתנגד בו זמנית ל- חישוף קוויטציה, תקיפה מקומית של כלורידים (חורים ותקיפות בפינות), קורוזיה בין גרגרית ועומסים מחזוריים הידראוליים חזקים העולים על 150 בר (דרגה 900 עד 2500).
במצבים דינמיים קיצוניים של נוזלים אלו, פלדות אל חלד מיקרוסקופיות אוסטניטיות סטנדרטיות (כגון 304 או 316L) סובלות מחדירות קטסטרופלית או מהתפרקות קורוזיבית תחת מתח (SCC). פתרון את האתגרים הפעוליים החשובים הללו דורש הגדרה מדויקת, יציקה מדויקת ועיבוד מתאלורגי מחמיר של פלדות אל חלד דו-פזיות (2205 / CD3MN) ו פלדות אל חלד דו-פזיות מתקדמות (2507 / CD3MWCuN) .
מדריך הנדסי זה מספק ניתוח טכני מקיף של המטלורגיה של יסודות דו-פזיים, בקרת שיווי המשקל בין הפאזות פריט-אוסטניט, טכניקות יציקה מדויקת בחול ובשיטה של ההשקעה, טיפול حراري של השמה בפתרון, עיבוד ממוחשב במספרת CNC למשטחים המוגבלים בלחץ, ואימות איכות לא הרסני.
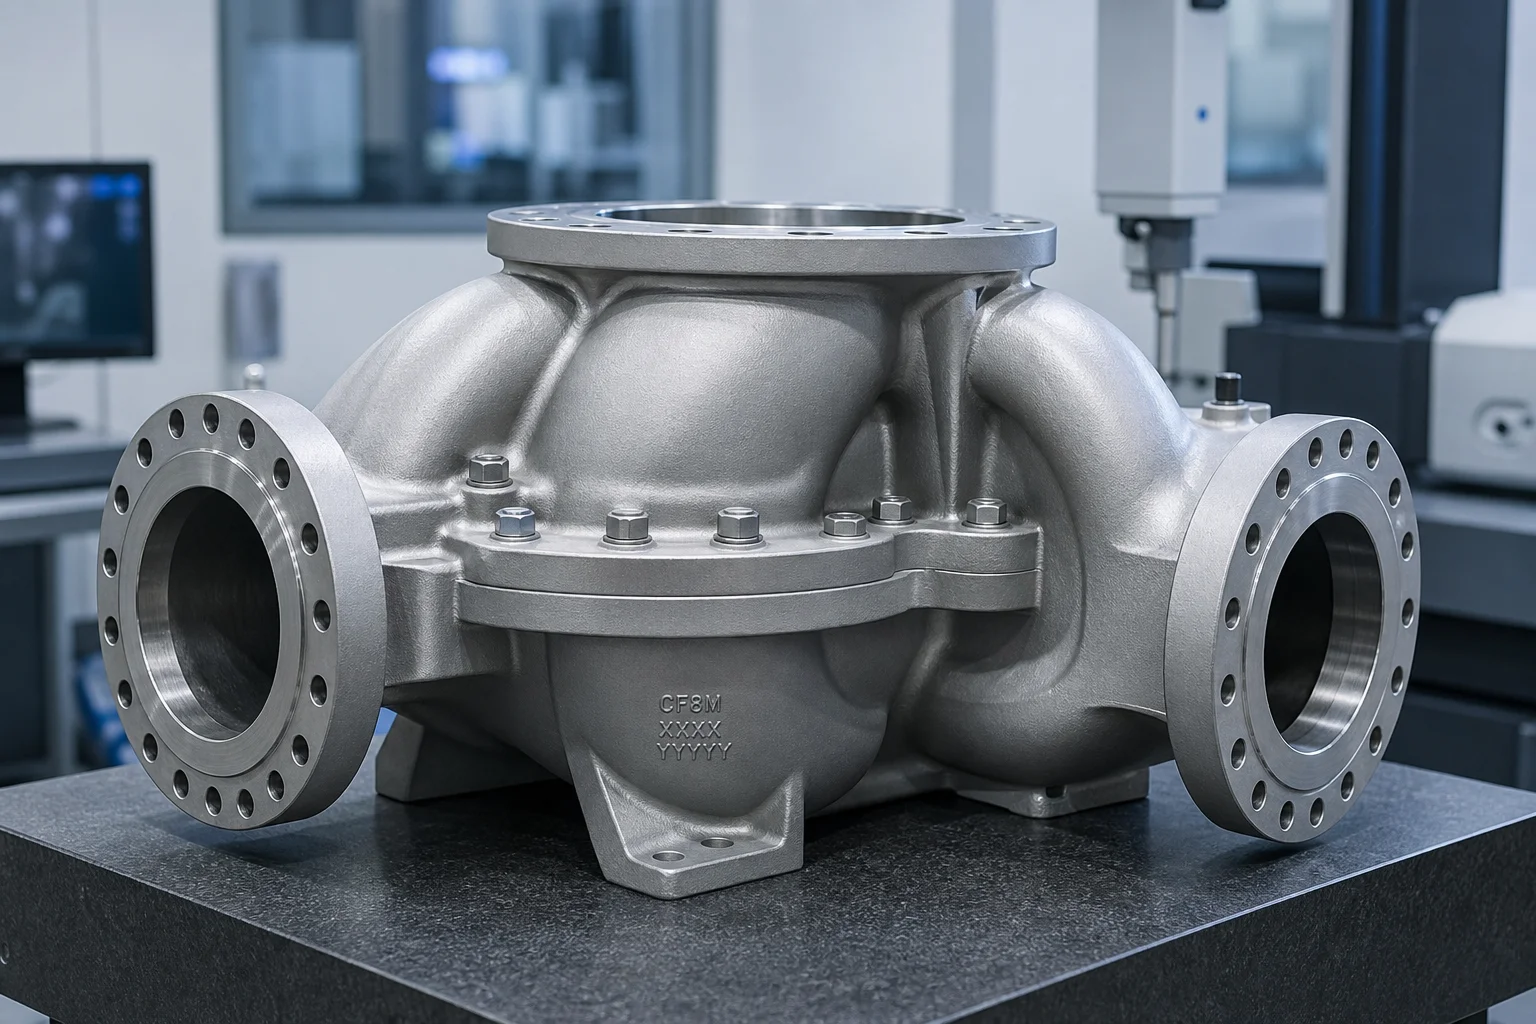
גופי משאבות יצוקים, גלגלי טרמפים, דיפוזרים וצמתים של צינורות פועלים בסביבות רב-פאזיות קשות:
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘בחירת אלויי יציקה עבור נוזלים אגרסיביים מבוססת במידה רבה על מספר שקול להתנגדות לנקבוביות (PREN) :
| משפחה של חומרים ממתכת | דרגת יציקה (ASTM A890 / A995) | שקול מנותק | ערך PREN | מיקרו-מבנה | יישום טיפוסי של לחץ ונוזלים | מדד עלות יחסי |
|---|---|---|---|---|---|---|
| סטנلس סטיל אוסטניטי | CF8M (ASTM A743) | AISI 316 | ~23 – 25 | אוסטניטי מלא | מים תעשייתיים בלחץ נמוך, כימיקלים מתונים ( ) | 1.0 (ערך בסיס) |
| אוסטניטי עשיר באשלגן | CN7M (אלווי 20) | N08020 | ~32–35 | אוסטניטי + נחושת | 펌פט חומצה גופרתית, עיבוד כימי אגרסיבי | 2.2x |
| דופלקס סטנדרטי | דרוג 4A / CD3MN | 2205 (UNS S31803) | 34–38 | 50% פריט / 50% אוסטניט | הפרדת מלח מהמים הימיים, הזרקה של מים לשדות הנפט, צינורות מדרגה 600 | 1.8x |
| סופר דופלקס | מדרגה 5א' / CE3MN | 2507 (UNS S32750) | 41–44 | 50% פריט / 50% אוסטניט | משאבות זריקה למחסני מים ימיים בלחץ גבוה, מנגנוני חיבור תת-ימיים באוקיינוס | 2.6x |
| סופר דאבלקס + W | מדרגה 6א' / CD3MWCuN | Zeron 100 | 42–45 | 50% פריט / 50% אוסטניט + W + Cu | לכידות מינרליות קשות במיוחד, מים ימיים כלוריניים חמים | 3.0x |
| סגסוגת ניקל-על-מתכת | CW12MW (הסטלויד סי-276) | N10276 | ניקל-מוליבדנום-כרום | גז כלור רטוב, גז אקוטי קיצוני ( ) שסתומים תת-ימיים | 7.5x |
דופלקסי סטנדרטי 4A (CD3MN) מציע להכפיל את חוזק הזרימה של פלדת אל חלד סטנדרטית מסוג CF8M (316) ( vS. ). זה מאפשר למפתחי משאבות לעצב גופי משאבות דקים וקלים יותר עם דירוגי התנגדות ללחצים גבוהים יותר, ובנוסף מספק עמידות מועילה בהרבה בפני נקרות קורוזיה מתחית כלורידים.
התכונות המכאניות ועמידות הקורוזיה של יציקות דו-פазיות תלויים לחלוטין בשימור יחס אופטימלי של פלריט לאוסטניט ובהשמדת מלאה של פאזות משניות אינטראמתליות מסוכנות.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)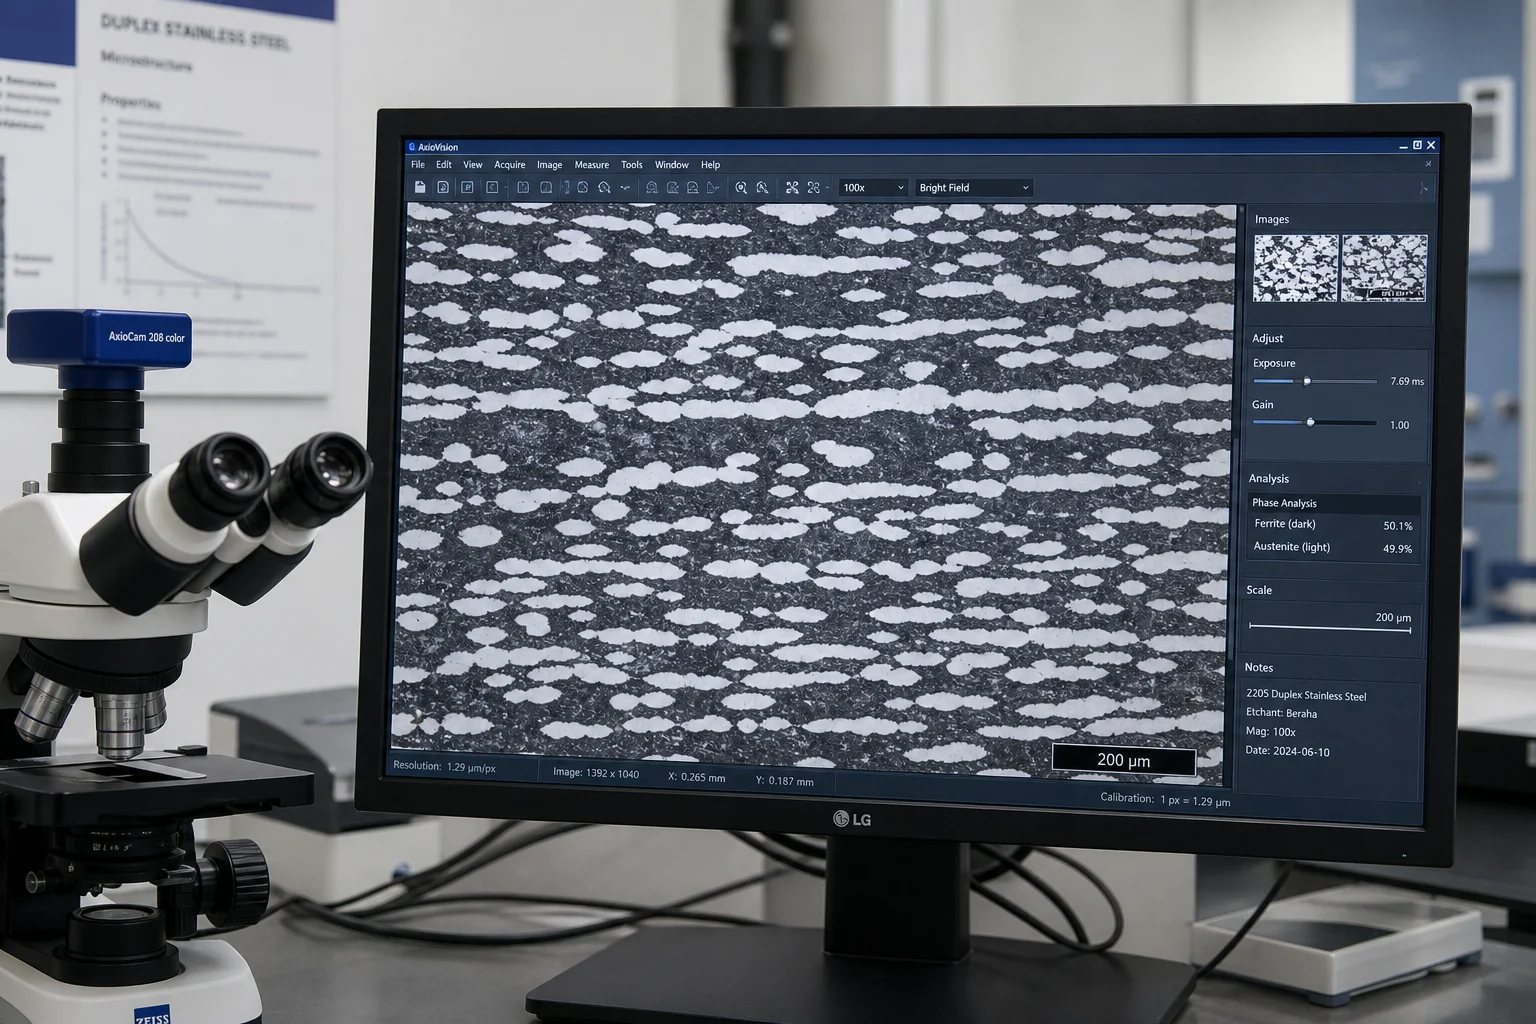
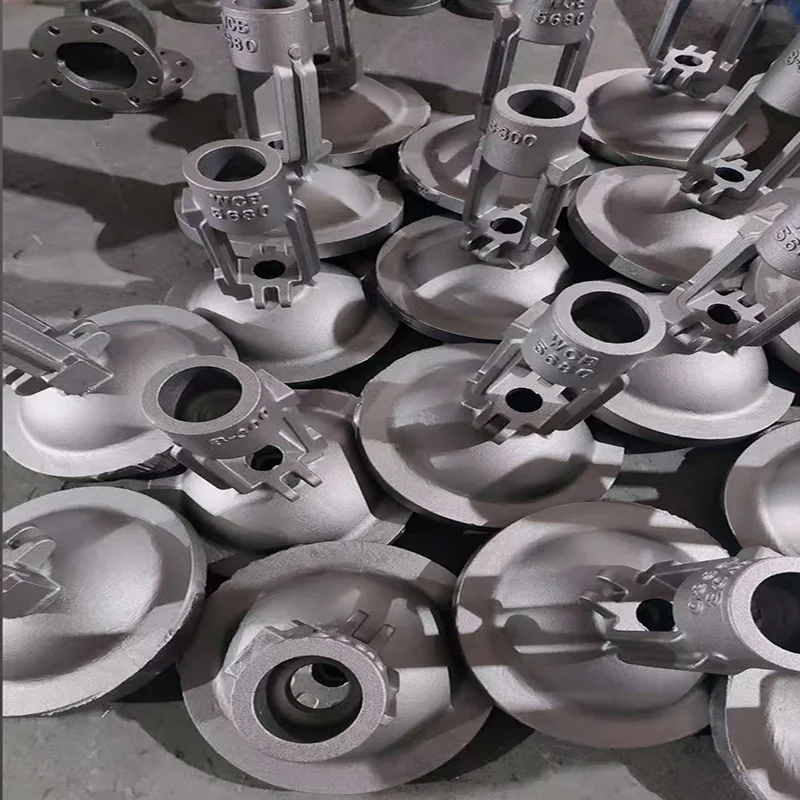
הקליפות של משאבות בלחץ גבוה והמפזרות מרובה המדרגות כוללות נתיבי זרימה תלת־ממדיים עקומים כפולים שחייבים להיות מוצקים חלקים במיוחד כדי למזער את אובדי החיכוך ההידראוליים.
| שלב היציקה | יישום הנדסי | מניעת תקלות |
|---|---|---|
| הנחתת שערים מבוססת דמיון | הטפה מהתחתית עם מסננים קרמיים לסיבוב ועם מפרקים מבודדים | מבטלת את היווצרות הקרום המחודש של חמצון והכלולות הטורבולנטיות במגמה העשירה בכロם |
| ליבות של חול זירקון/כרומיט | חומר פנים עמיד בחום מזירקון על הליבות הפנימיות של המניע/הקליפה | מונעת חדירה תרמית ומבטיחה נתיבי זרימה פנימיים חלקים ( ) |
| היערכות לקיצוץ | אחוז התכווצות נפחית של 2.4%–2.6%, שנדמה ב- CAD | מונע עיוות ממדי בקווי החלוקה הכפולים של הוולוטה המורכבת |
| מניעת קריעת חום | מערכות חול פנולייות חמות ללא אפיה, המאפשרות דחיסות תבנית | מרפה את מתחי ההתכווצות התרמית במהלך הקירור במצב מוצק |
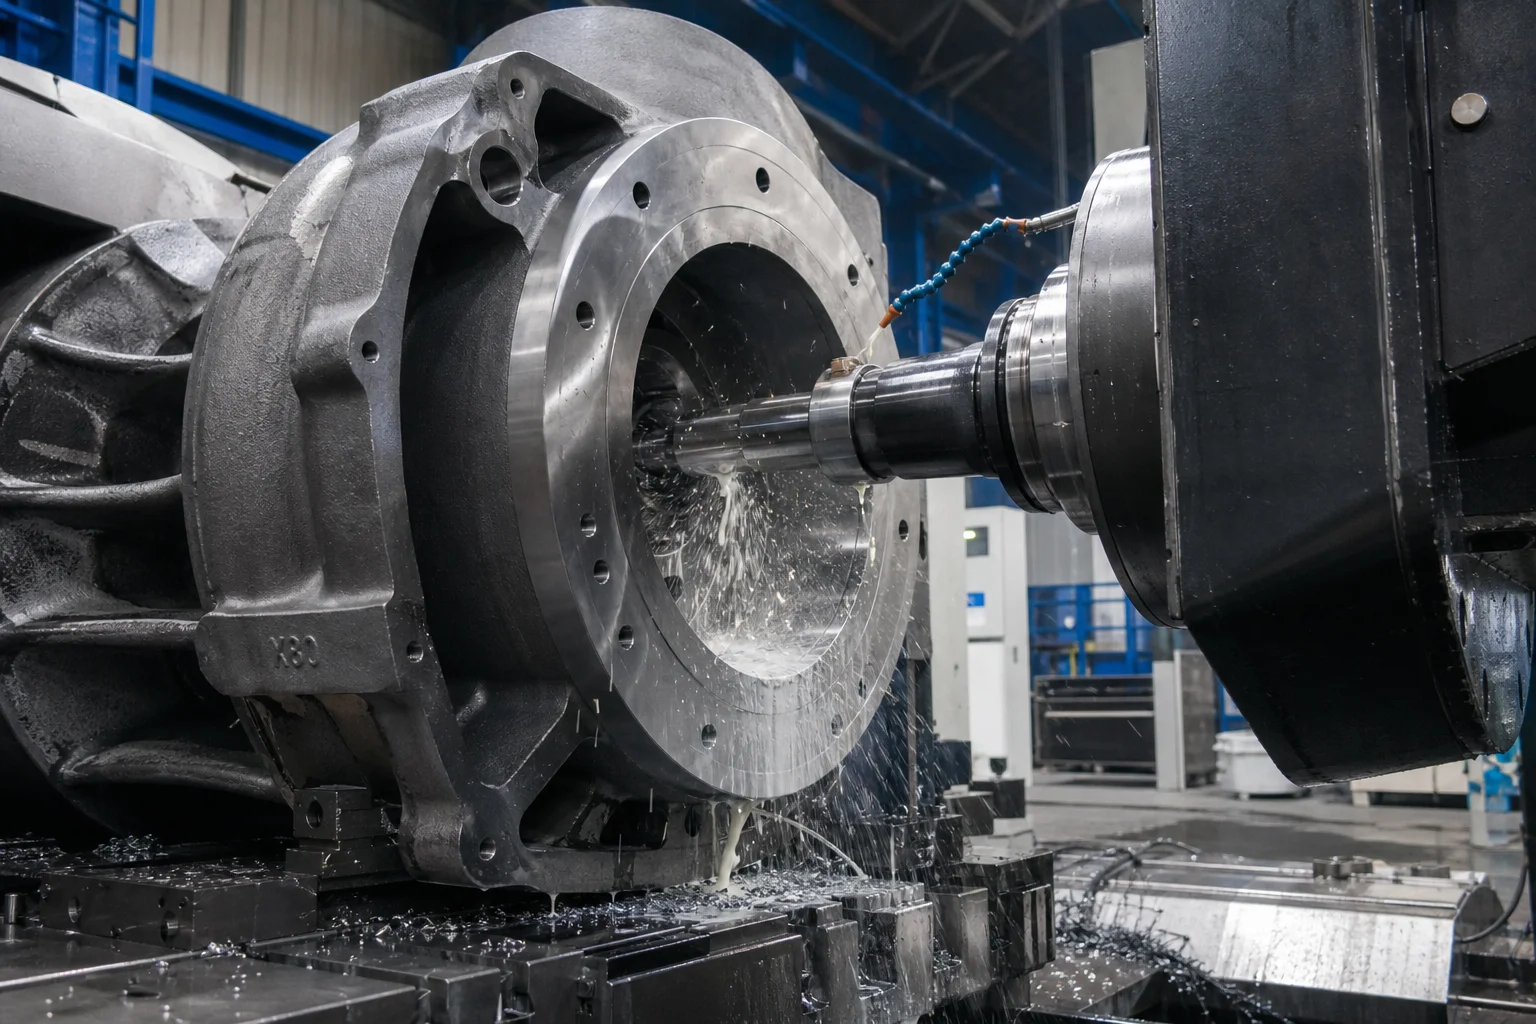
גופי משאבות וסגורים של צינורות חייבים לשמור על איטומים הידראוליים אטומים לחלוטין בתחומי טמפרטורה ולחץ רחבים.
| קטגוריית בדיקה | תקן הבדיקה/השיטה | קריטריוני קבלה |
|---|---|---|
| ניתוח כימי | ספקטרומטריית פליטה אופטית (OES) לפי ASTM A751 | התאמה מחמירה ל-N ( ), Mo, Cr, Ni; |
| כמות הפאזות פריטיות | מדידת נקודות ASTM E562 ומדידת פריטיות לפי ISO 8249 | אחוז הפאזת הפריט במערכת הזריקה כולה |
| מבחן קורוזיה של חורים | שיטה A של ASTM G48 כלוריד ברזל, 24 שעות ב ) | אפס חורים ב הגדלה; אובדן מסה |
| קורוזיה בין גרנולרית | ASTM A262 פרקטיס E/ISO 3651-2 | אין סדקים בין גרגרים לאחר רתיחת נחושת-כף הנחושת ועיקום |
| מבחן מכת חום נמוך | מבחני צ'רפי בצורת V (ASTM E23) ב | ערך מינימלי יחיד ; ממוצע |
| שלמות נפחית | בדיקת רנטגן (RT) לפי ASME פרק VIII חלוקה 1 | רמה 1/2 בגבולות הלחץ ובקריטיות של חתכים עגולים |
| בדיקת לחץ הידרוסטטי | API 598 / ISO 5208 / ASME B16.34 | לחץ העיצוב נשמר למשך ; אין ירידת לחץ/דליפה |
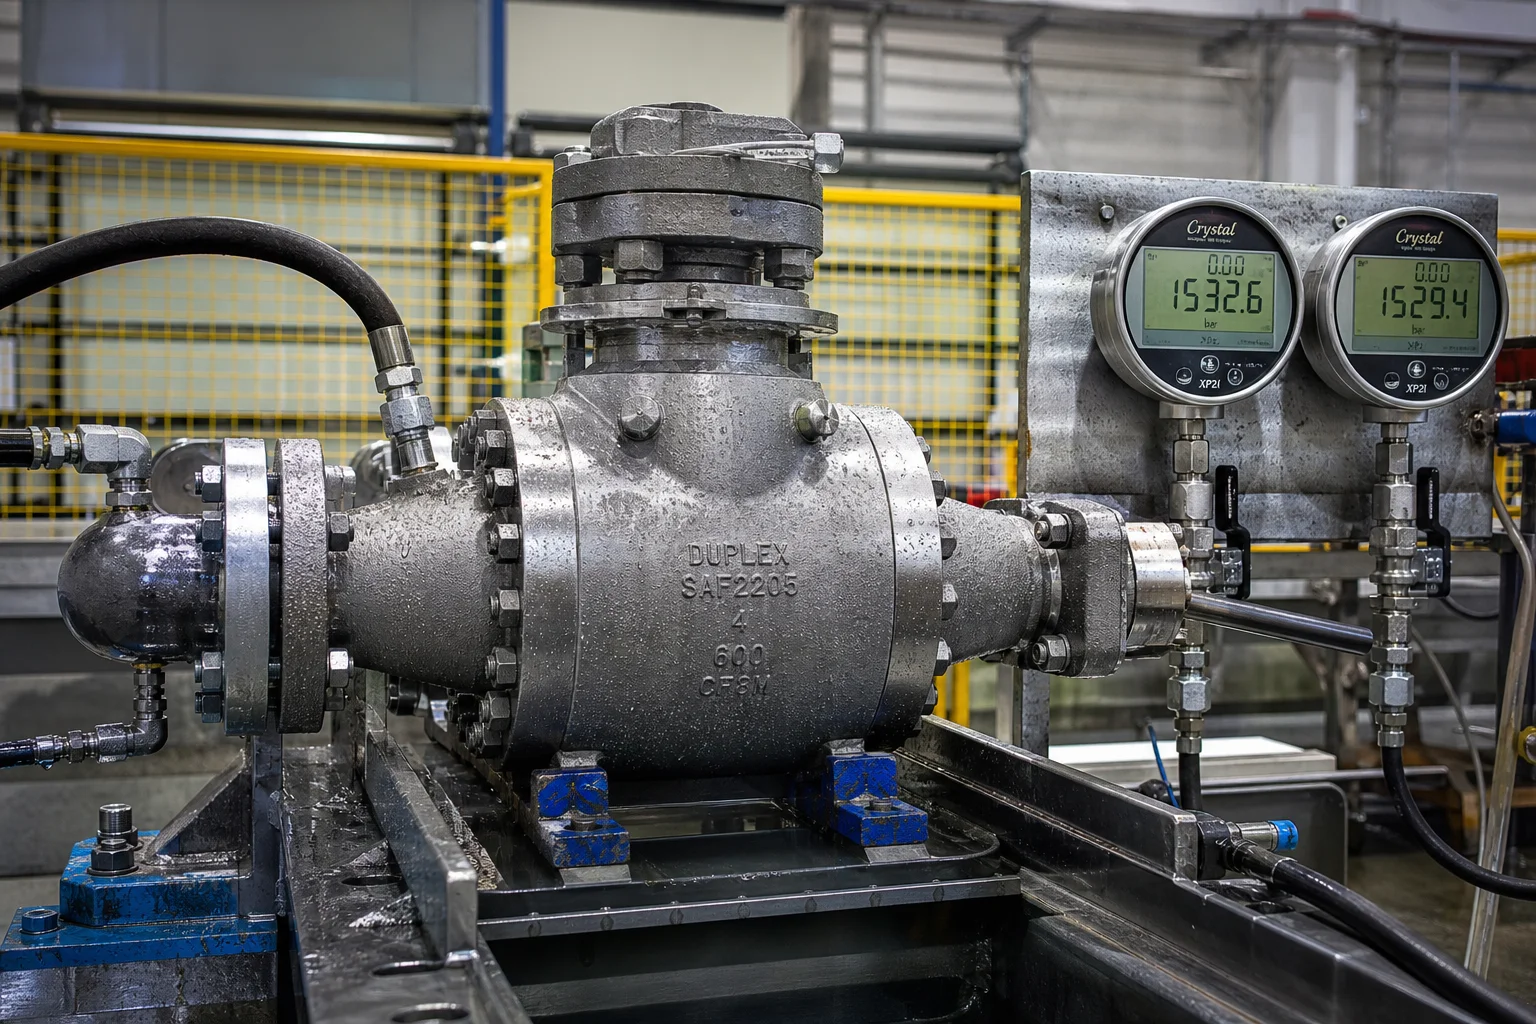
ייצור יציקות דופלקס וסופר דופלקס הנושאות לחץ דורש מסיסת אינדוקציה מתקדמת, תנורי גיבוש פתרון מאומתים, עיבוד מדויק ואימות מחמירי במעבדת קורוזיה.
דנדונג סיטי פנגשין מאשינרי קוא., לטד. מספק ייצור טורןקיי מלא של גוף משאבות לחץ גבוה, גופי שסתומים ורכיבי צינורות:
- פלייטת חומרים מקיפה : יציקה מאומתת של דופלקס סטנדרטי 4A (CD3MN / 2205), סופר דופלקס 5A (CE3MN / 2507), סופר דופלקס 6A (CD3MWCuN), CF8M, וספליי ניקל עמידים לקורוזיה.
- גיבוש פתרון פנימי והיפר-קוואנץ : תנור עיבוד חום מבוקר על ידי מחשב עם מעבר אוטומטי מהיר של מיכלים, המבטיח אי-היווצרות של פאזה סיגמא ואיזון אופטימלי של 50/50 בין הפאזות.
- עיבוד CNC רב-צירים כבד : מרכזי קדיחת וסיבוב אופקיים גדולים מסוג CNC, מסבירים לעבד גלגלים חתוכים, מיכלים למדחס רב-שלבי וגוף שסתומים לخطوط צינורות עד למשקל של 25 טון.
- בדיקות והרשאות מלאות : תעודות בדיקה לפי תקן EN 10204 (רמת 3.1 ו-3.2), בדיקת ניקוב קורוזיה לפי ASTM G48, בדיקת הצלבה, אימות פאזות בעזרת מד פראיט, ובדיקת לחץ הידרוסטטי.
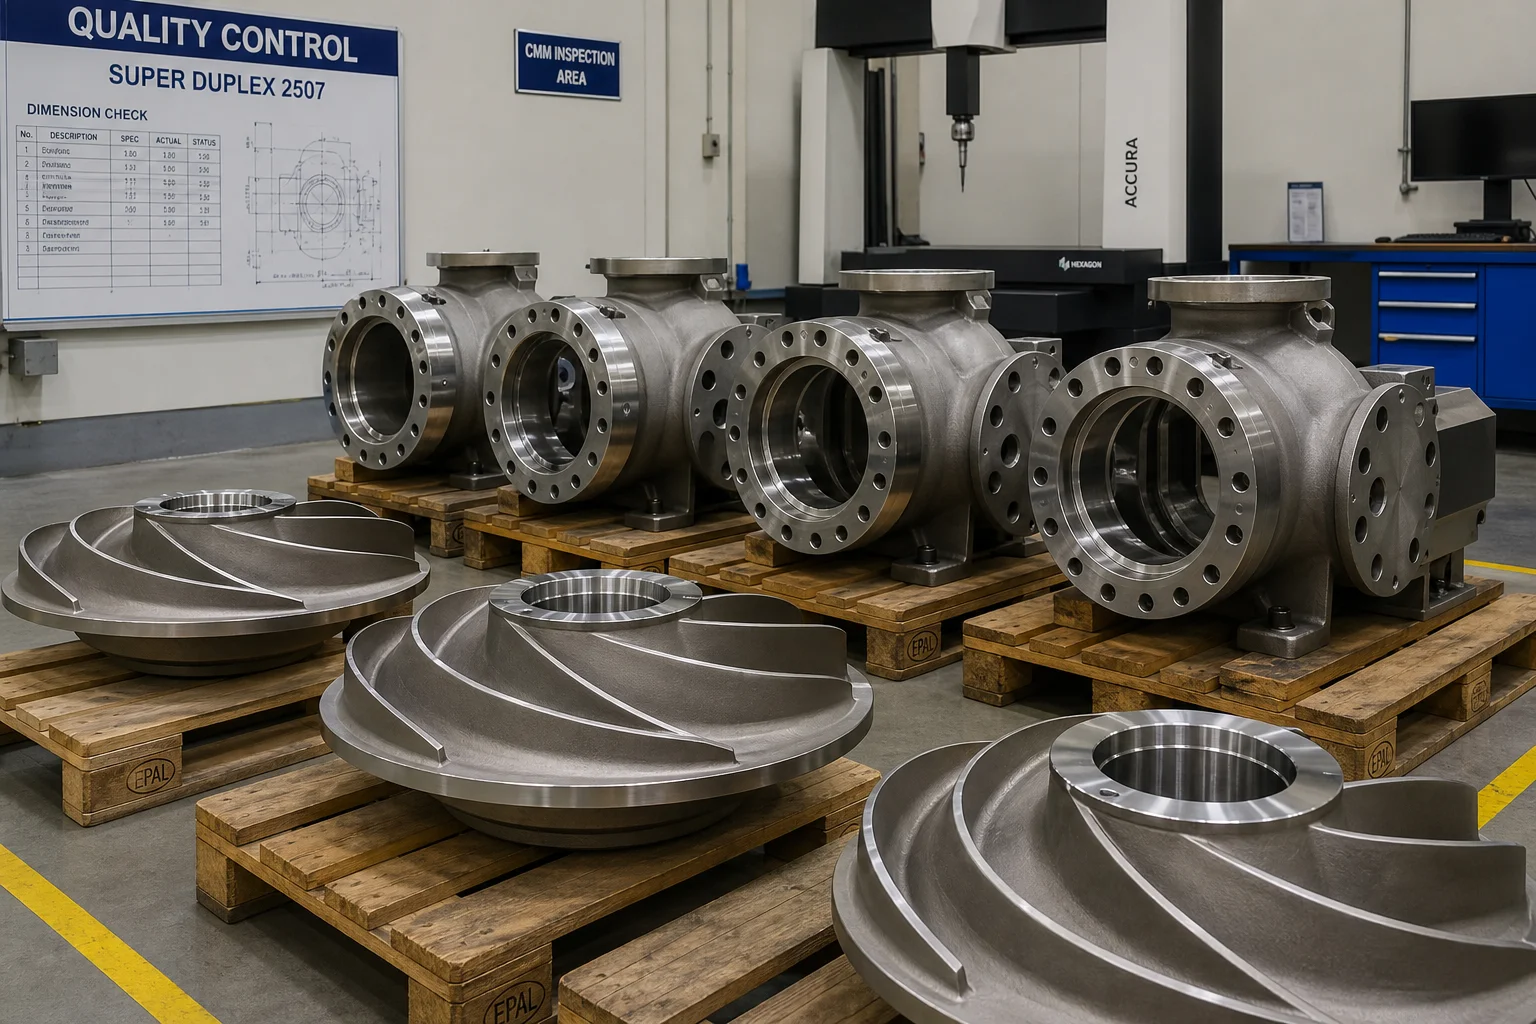
גופי משאבות בעלות לחץ גבוה וחלקי יצוקה לخطوط צינורות, העובדים בסביבות נוזלים אגרסיביות, דורשים אי-היערכות כללית במטלורגיה, בשלמות היצוקה או דיוק העיבוד. על ידי שימוש בפלדות אלחוטיות דו-פזיות ודו-פזיות על-מעולות מאושרות, עיבוד חום מדויק עם enfriamiento מהיר במיוחד, אופטימיזציה של מסלולי הזרימה ההידראולית, ועיבוד CNC רב-צירים, מהנדסים מבטיחים פעילות ללא דליפות וללא קורוזיה לאורך עשורים.
חברת Dandong City Pengxin Machinery Co., Ltd. מספקת את עומק ההנדסה, את משקל היציקות והמסמכים המאושרים לאיכות הנדרשים לפרויקטים הבינלאומיים המאתגרים ביותר בתחום תשתיות הזרימה.
צרו קשר עם חברת Dandong City Pengxin Machinery Co., Ltd. כדי להגיש את תרשימי גוף המשאבה שלכם או לבקש ייעוץ בנושא תאימות האליאז'ים.
דנדונג סיטי פנגשין מאכינרי קואו., לטד. — יציקות כבדות ועיבוד מדויק, מאז 1958.
 חדשות חמות
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11
החברה פנגשין למכונות של עיר דנדונג הוקמה בשנת 1958, וזהו קבוצה פרטית שמשלבת יציקה, חיתוך ורכיבת כיו"נ.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved מדיניות הפרטיות בלוג
 EN