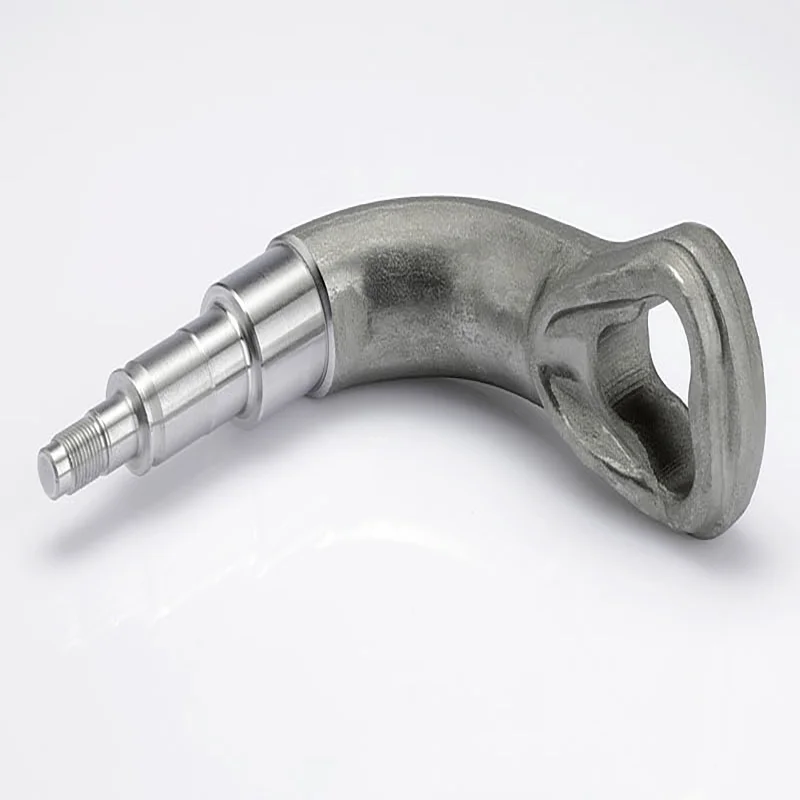
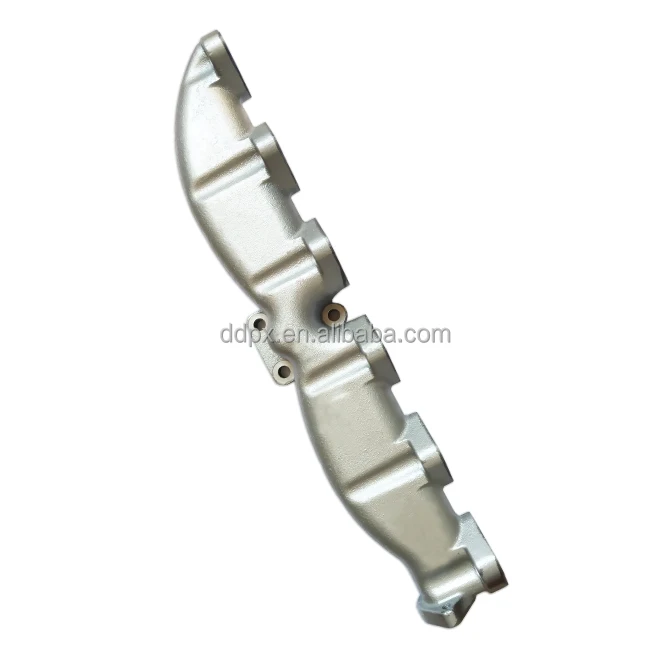
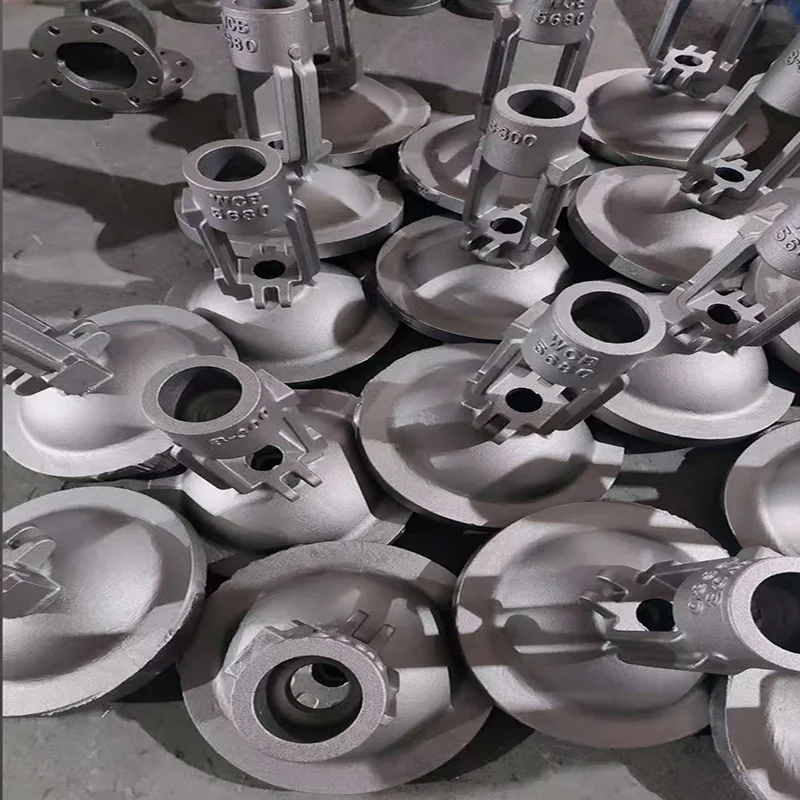
توضیحات متا: راهنمای فنی کامل برای ریختهگری پوستههای پمپهای فشار بالا و اجزای لولهکشی با آلیاژهای استیل ضدزنگ دوپلکس (۲۲۰۵/CD3MN)، سوپر دوپلکس (۲۵۰۷/CD3MWCuN) و اُستنیتی. آموزش کنترل تعادل فازها، عملیات آنیل محلولسازی، آزمون هیدرواستاتیک و انطباق با استاندارد NACE.
سیستمهای انتقال سیال فشار بالا در صنایع نفت و گاز دریایی، شیرینسازی آب دریا با اسمز معکوس (SWRO)، انرژی زمینگرمایی و فرآیندهای شیمیایی، اجزای ریختهگریشده را در معرض تخریب همزمان شدید قرار میدهند. یک پوستهٔ پمپ گریز از مرکز برای حمل مواد گلآلود یا بدنهٔ شیر زیردریایی فشار بالا باید بهطور همزمان در برابر خوردگی حفرهای، حملهٔ نقطهای و شکافی کلرید، خوردگی بیندانهای و بارهای خستگی چرخهای هیدرولیکی شدید بالاتر از ۱۵۰ بار (کلاس ۹۰۰ تا ۲۵۰۰) مقاومت کند.
در این شرایط پویایی سیالات شدید، فولادهای ضدزنگ اُستنیتی استاندارد (مانند ۳۰۴ یا ۳۱۶L) دچار خوردگی نقطهای فاجعهبار یا ترکخوردگی ناشی از تنش و خوردگی (SCC) میشوند. رفع این چالشهای عملیاتی حیاتی، نیازمند مشخصسازی دقیق، ریختهگری با دقت بالا و پردازش متالورژیکی سختگیرانهٔ فولادهای ضدزنگ دوپلکس (۲۲۰۵ / CD3MN) و فولادهای ضدزنگ سوپر دوپلکس (۲۵۰۷ / CD3MWCuN) .
این راهنمای مهندسی، تحلیل فنی جامعی از متالورژی آلیاژهای دوپلکس، کنترل تعادل فازی فریت-اُستنیت، روشهای ریختهگری دقیق در قالب شنی و قالبگیری از جنس واکس، عملیات حرارتی آنیل محلولسازی، ماشینکاری مرزهای فشار با دستگاههای CNC و ارزیابی غیرمخرب کیفیت ارائه میدهد.
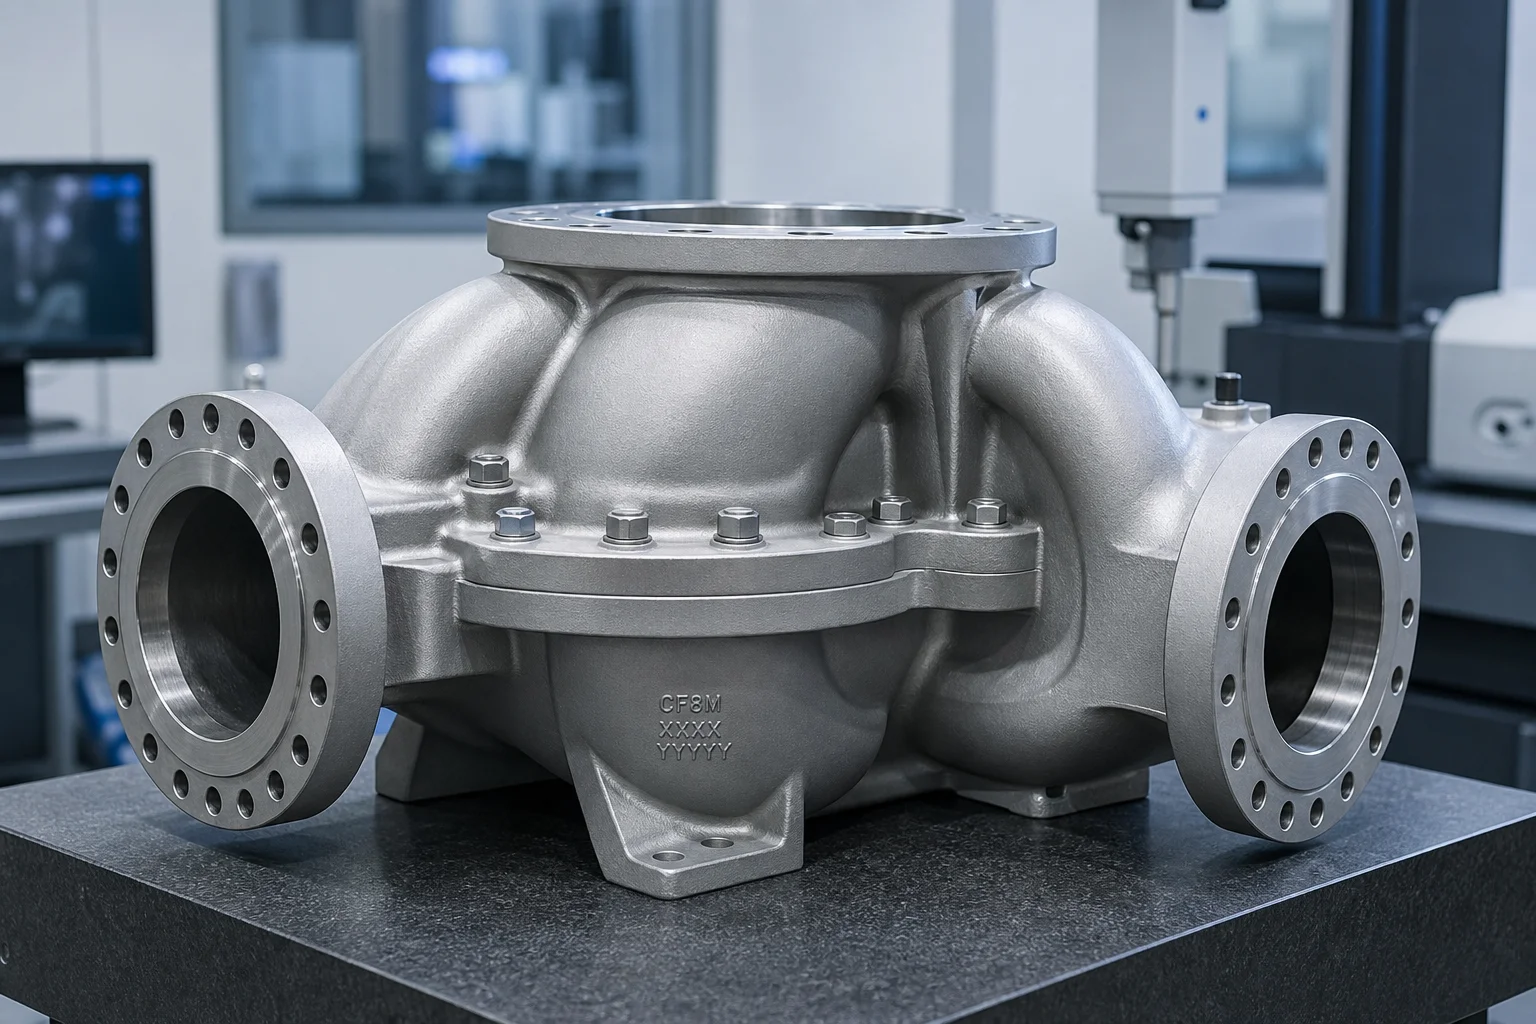
پوستههای ریختهگریشدهٔ پمپ، پروانهها، دیفیوزرها و مانیفلدهای خطوط لوله در محیطهای چندفازی بسیار سخت کار میکنند:
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘انتخاب آلیاژهای ریختهگری برای سیالات خورنده عمدتاً بر اساس عدد معادل مقاومت در برابر حفره دار شدن (PREN) :
| خانواده آلیاژ | درجهٔ ریختهگری (ASTM A890 / A995) | معادل نوردشده | مقدار PREN | ریزساختار | کاربرد معمول فشار و مایع | شاخص هزینه نسبی |
|---|---|---|---|---|---|---|
| استیل ضدزنگ اُستنیتی | CF8M (استاندارد اِیاستیام اِی۷۴۳) | AISI 316 | حدود ۲۳ تا ۲۵ | کاملاً اُستنیتی | آب صنعتی با فشار پایین، مواد شیمیایی ملایم ( ) | 1.0 (مبنای مقایسه) |
| استیل اُستنیتی با آلیاژ بالا | CN7M (آلیاژ ۲۰) | N08020 | حدود ۳۲ تا ۳۵ | آستنیتیک + مس | پمپاژ اسید سولفوریک، فرآورش شیمیایی خورنده | ۲٫۲× |
| دوگانهٔ استاندارد | درجهٔ ۴الف / سیدی۳امان | ۲۲۰۵ (یونس اس۳۱۸۰۳) | ۳۴ تا ۳۸ | ۵۰ درصد فریت / ۵۰ درصد آستنیت | نمکزدایی آب دریا، تزریق آب میدان نفتی، خطوط لولهٔ کلاس ۶۰۰ | 1.8x |
| سوپر دوپلکس | درجهٔ ۵الف / سیاِی۳امان | ۲۵۰۷ (یونس اس۳۲۷۵۰) | ۴۱ تا ۴۴ | ۵۰ درصد فریت / ۵۰ درصد آستنیت | پمپهای تغذیه فشار بالا برای سیستمهای اسمز معکوس آب شور در محیطهای دریایی و مانیفولدهای زیرآبی | ۲٫۶ برابر |
| سوپر دوپلکس بههمراه تنگستن | درجهبندی ۶A یا CD3MWCuN | Zeron 100 | ۴۲ تا ۴۵ | ۵۰ درصد فریت و ۵۰ درصد آستنیت بههمراه تنگستن و مس | مخلفات معدنی بسیار ساینده و آب دریایی گرم کلردار | ۳٫۰× |
| آلیاژ فوقالعاده نیکلی | CW12MW (هستلوی سی-۲۷۶) | N10276 | نیکل-مولیبدن-کروم | گاز کلر مرطوب، گاز اسیدی شدید ( ) برای شیرهای زیردریایی | ۷٫۵ برابر |
دوپلکس استاندارد ۴آ (سیدی۳امان) ارائه میدهد دو برابر استحکام تسلیم فولاد ضدزنگ استاندارد سیاف۸ام (۳۱۶) ( مقایسه میکند با این امکان را به مهندسان پمپها میدهد تا پوستههای نازکتر و سبکتر پمپها را طراحی کنند با ردهبندیهای بالاتر مقاومت در برابر فشار، در عین حال مقاومت بسیار برتری در برابر ترکخوردگی ناشی از تنش خوردگی شورهای ارائه دهند.
خواص مکانیکی و مقاومت در برابر خوردگی ریختهگریهای دوگانه کاملاً وابسته به حفظ نسبت بهینهی فریت به آستنیت و جلوگیری کامل از تشکیل فازهای ثانویه بینفلزی خطرناک است.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)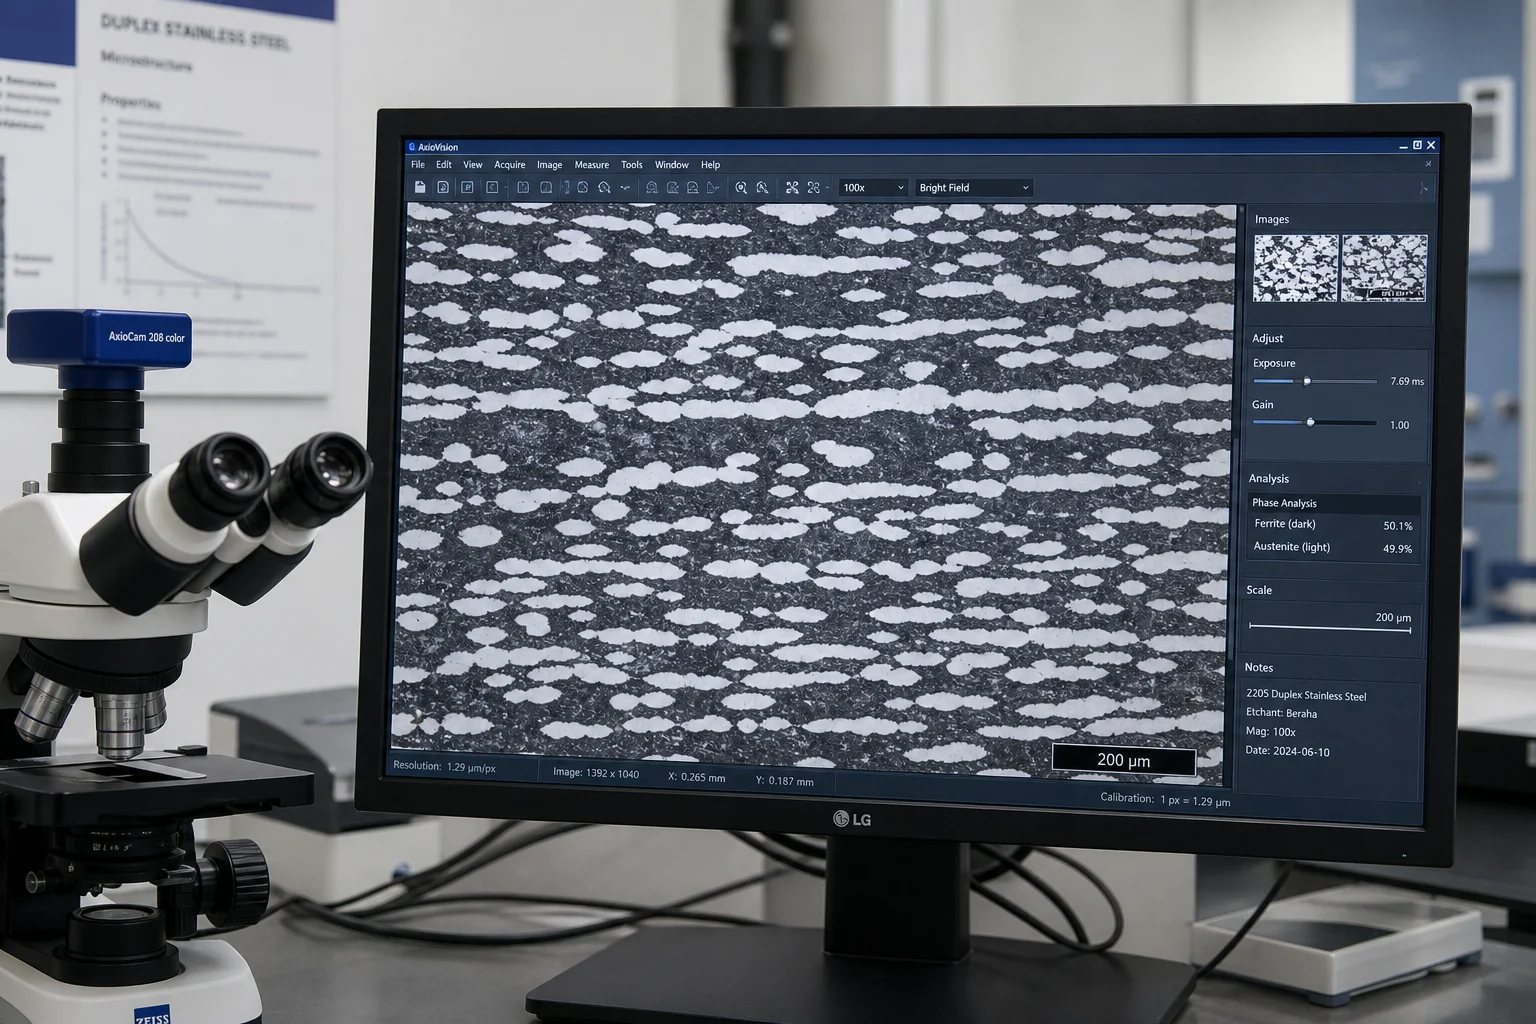
پیچهای پمپهای فشار بالا و پراکندهکنندههای چندمرحلهای، کانالهای سیال سهبعدی با انحنای دوتایی دارند که باید با دقت بسیار بالا و سطحی بسیار صاف ریخته شوند تا اتلاف انرژی ناشی از اصطکاک هیدرولیک به حداقل برسد.
| مرحله ریختهگری | اجرا مهندسی | پیشگیری از نقص |
|---|---|---|
| گیتینگ مبتنی بر شبیهسازی | گیتینگ از پایین با فیلترهای سرامیکی گردابی و بالشتکهای عایقشده | حذف لایهی اکسیداسیون مجدد و ناخالصیهای ناشی از آشفتگی در ذوب غنی از کروم |
| هستههای شنی زیرکون / کرومتیت | شن زیرکون با مقاومت حرارتی بالا روی هستههای داخلی پره و ولوت | پیشگیری از نفوذ حرارتی و تضمین عبور روان جریان درونی ( ) |
| جبران انقباض | مقدار مجاز انقباض حجمی ۲٫۴٪ تا ۲٫۶٪ در نرمافزار طراحی سهبعدی مدلسازی شده است | پیشگیری از تحریف ابعادی در خطوط انشعاب پیچیدهی دوولوت |
| پیشگیری از ترکخوردگی در دمای بالا | سیستمهای شنی بدون نیاز به پخت فنولیک انعطافپذیر که اجازهٔ تغییر شکل قالب را میدهند | کاهش تنشهای ناشی از انقباض حرارتی در حین سردشدن در حالت جامد |
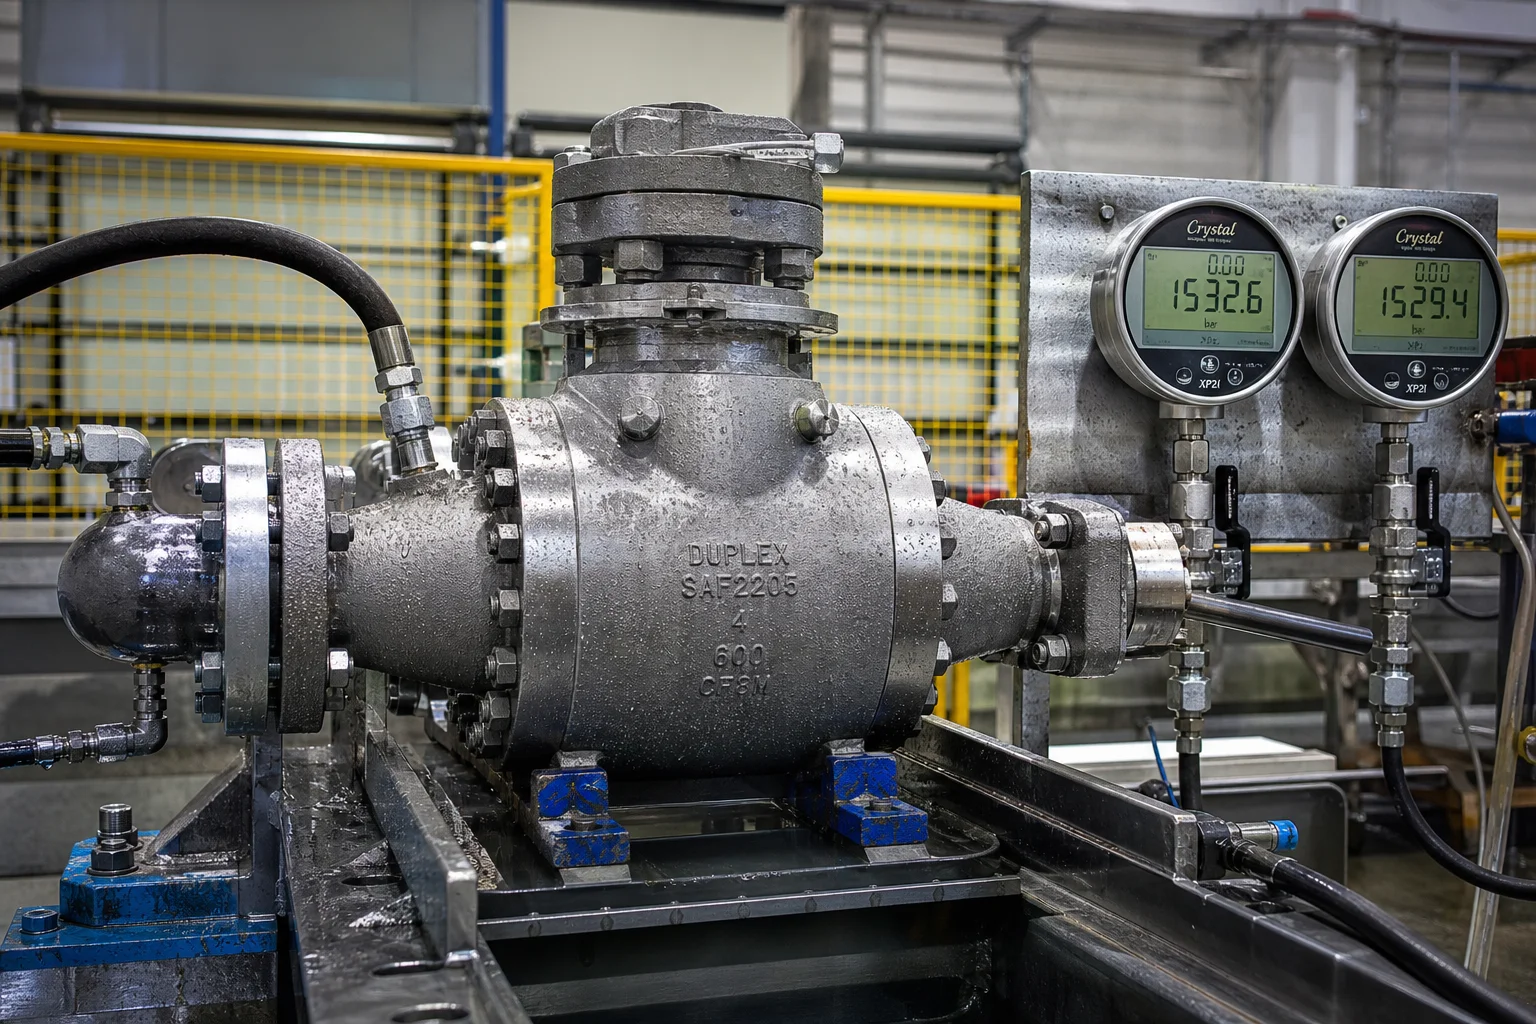
پوستههای پمپ و شیرهای خطوط لوله باید در بازههای گستردهای از دما و فشار، آببندی هیدرولیکی کاملاً محکم (بدون حباب) را حفظ کنند.
| دستهبندی آزمون | استاندارد یا روش آزمون | معیارهای پذیرش |
|---|---|---|
| تحلیل شیمیایی | طیفسنجی نوری انبعاثی (OES) مطابق با استاندارد ASTM A751 | رعایت دقیق مقادیر N ( )، Mo، Cr و Ni؛ |
| شمارش فاز فریت | شمارش نقطهای به روش ASTM E562 و دستگاه فریتاسکوپ مطابق با استاندارد ISO 8249 | درصد فاز فریت در سراسر ریختهگری |
| آزمون خوردگی حفرهای | روش اِیاستیام جی۴۸، بخش الف کلرید آهن، ۲۴ ساعت در ) | بدون حفرهدار شدن در بزرگنمایی؛ افت جرم |
| خوردگی بین دانهای | استاندارد اِیاستیام اِی۲۶۲، روش اِی / استاندارد ایزو ۳۶۵۱-۲ | بدون ترکخوردگی در امتداد دانهها پس از جوشاندن و خمکردن در محلول سولفات مس-مس |
| آزمون ضربه در دمای پایین | آزمون شارپی با برش V (استاندارد ASTM E23) در دمای | کمترین مقدار تکی ؛ میانگین |
| سلامت حجمی | آزمون رادیوگرافی (RT) بر اساس بخش VIII تقسیمبندی ۱ استاندارد ASME | سطح ۱/۲ در مرزهای فشاری و لبههای بحرانی پوستههای مارپیچی |
| آزمون فشار هیدرواستاتیک | API 598 / ISO 5208 / ASME B16.34 | فشار طراحی به مدت ؛ بدون افت فشار یا نشتی |
تولید ریختهگریهای دوپلکس و سوپر دوپلکس تحملکننده فشار، نیازمند ذوب القایی پیشرفته، کورههای آنیل راهحل گواهیشده، ماشینکاری دقیق و اعتبارسنجی سختگیرانه در آزمایشگاه خوردگی است.
شرکت ماشینآلات پِنگشین شهر داندونگ تولید کلیه قطعات کلیدی از جمله پوستههای پمپهای فشاربالا، بدنههای شیرها و اجزای خطوط لوله را بهصورت کلید در دست ارائه میدهد:
- دایره گسترده مواد : ریختهگری گواهیشده آلیاژهای استاندارد دوپلکس ۴A (CD3MN/۲۲۰۵)، سوپر دوپلکس ۵A (CE3MN/۲۵۰۷)، سوپر دوپلکس ۶A (CD3MWCuN)، CF8M و آلیاژهای مقاوم در برابر خوردگی بر پایه نیکل.
- آنیل راهحل و خنکسازی فوقسریع درونسازمانی : کورههای حرارتدهی کنترلشده توسط رایانه با انتقال خودکار و سریع قطعه به مخزن، که تشکیل فاز سیگما را بهطور کامل جلوگیری کرده و تعادل فازی ۵۰/۵۰ را بهینه میسازد.
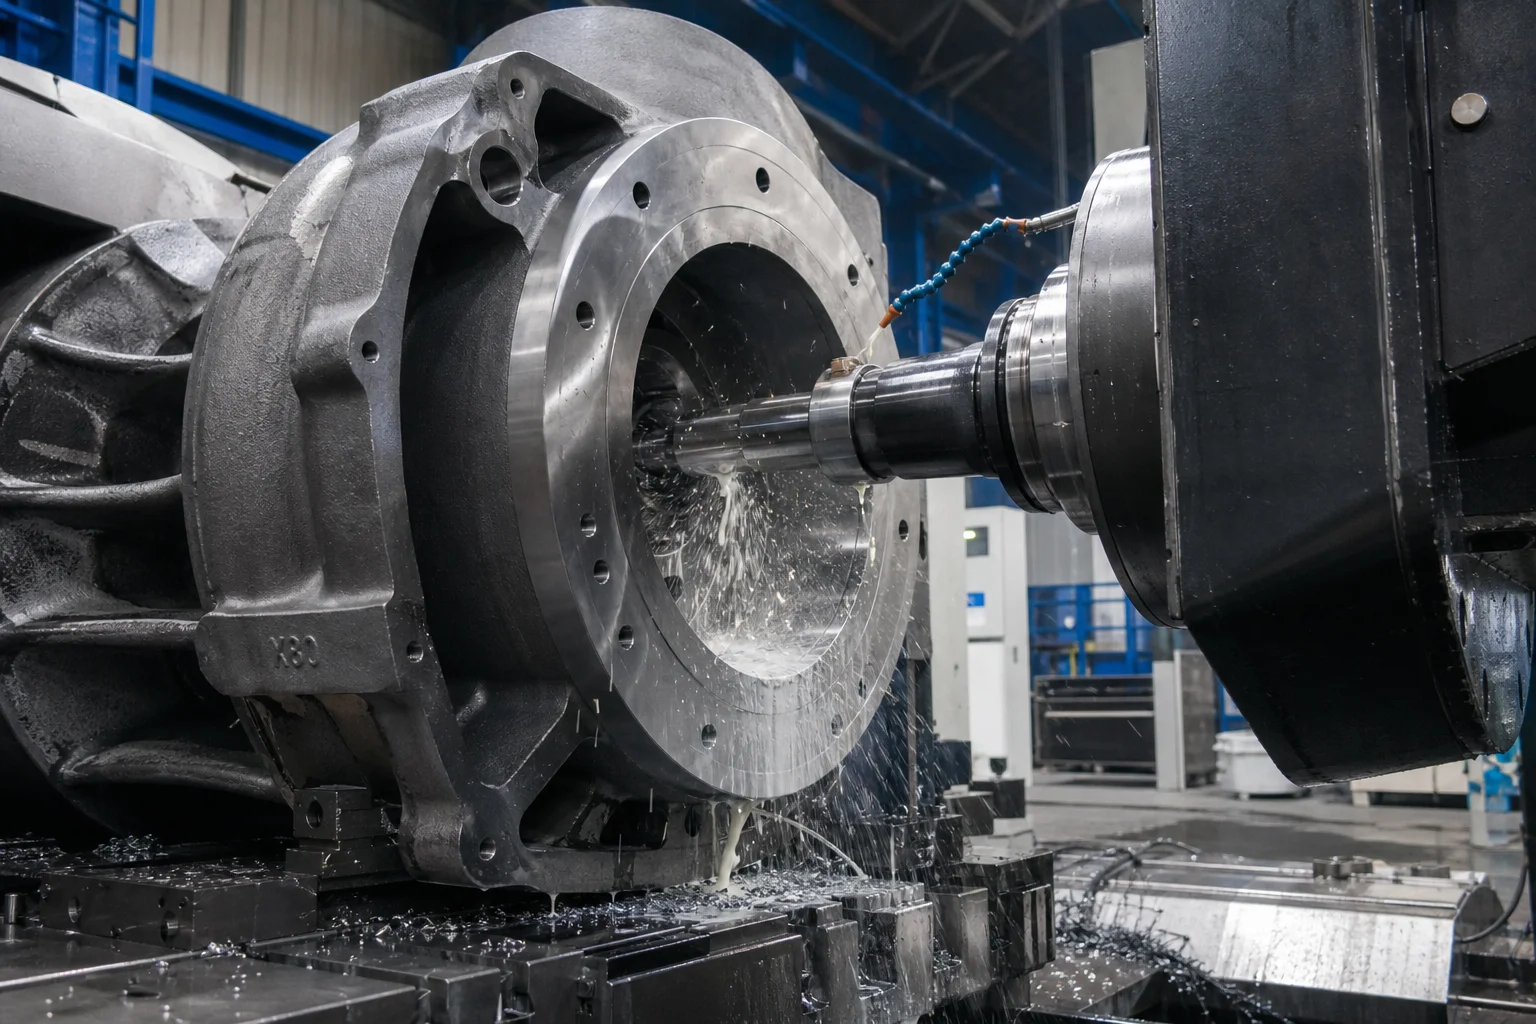
- ماشینکاری سنگین چندمحوره توسط CNC : مراکز ماشینکاری افقی حفاری و تراش CNC بزرگ که قادر به ماشینکاری پیچهای تقسیمشده، ظرفهای چندمرحلهای پمپ و بدنههای شیر خطوط لوله تا وزن ۲۵ تن هستند.
- آزمون و گواهینامهدهی کامل : گواهینامههای بازرسی EN 10204 سطح ۳.۱ و ۳.۲، آزمون خوردگی نقطهای ASTM G48، آزمون ضربهای، تأیید فاز با دستگاه فریتسکوپ و آزمون فشار هیدرواستاتیک.
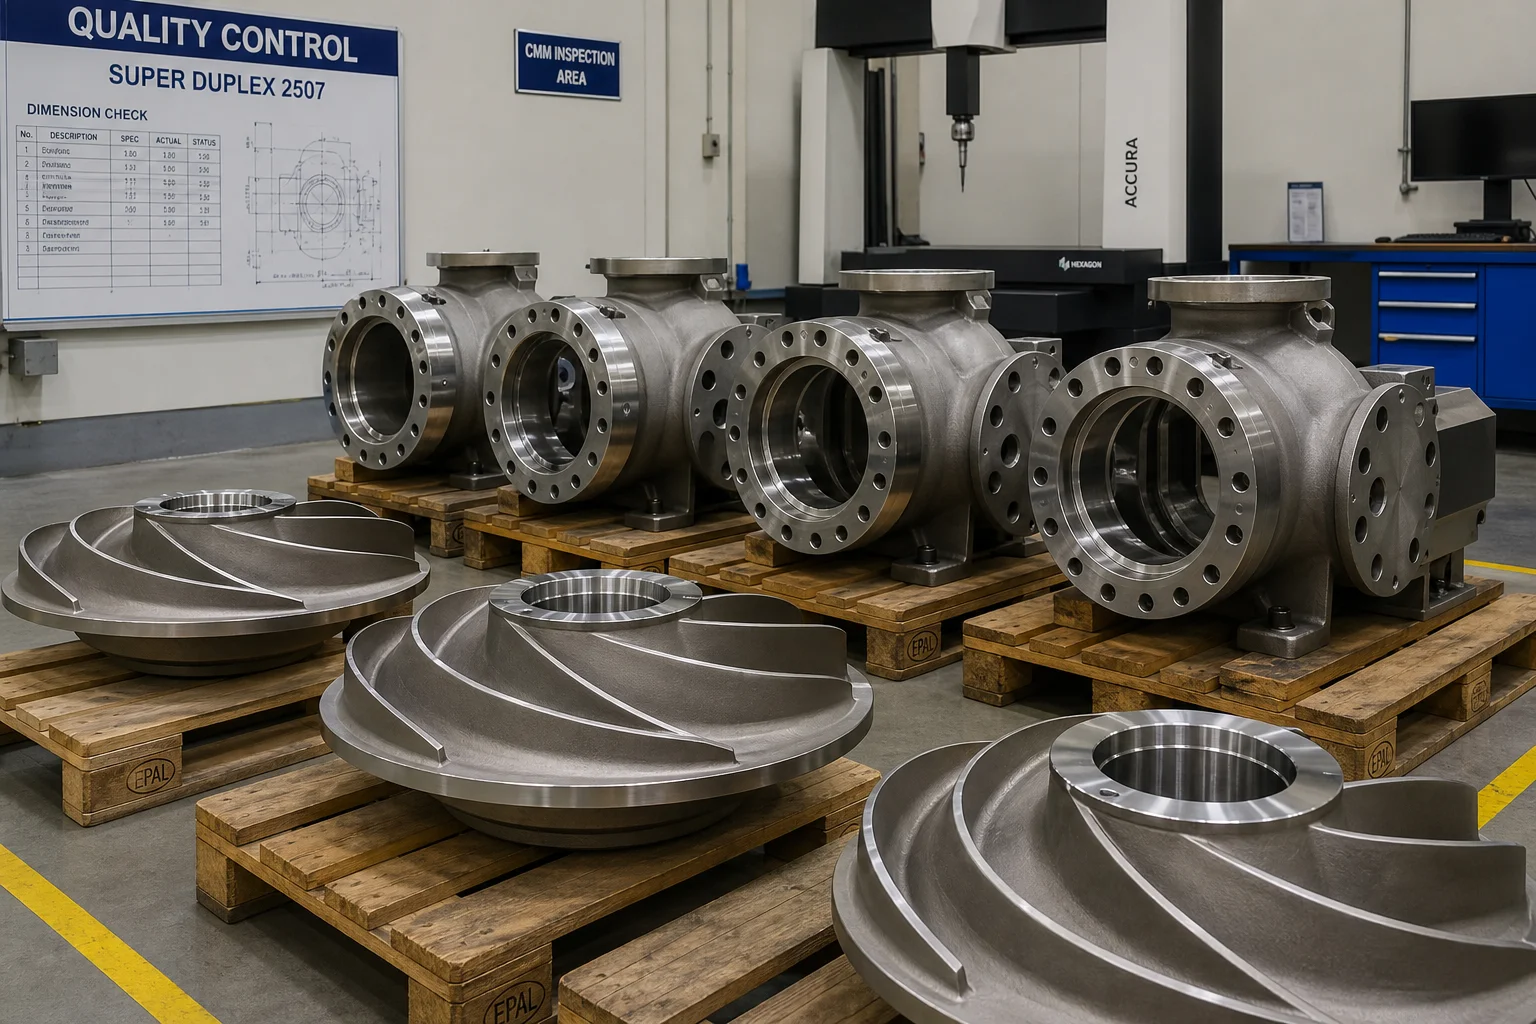
پوستههای پمپهای فشار بالا و ریختهگریهای لولهکشی که در محیطهای سیال خشن کار میکنند، هیچگونه تخفیفی در زمینه متالورژی، یکپارچگی ریختهگری یا دقت ماشینکاری نمیپذیرند. با بهکارگیری فولادهای ضدزنگ دوگانه و فوقدوگانه گواهیشده، عملیات آنیل راهحل با سردکردن اُبَر (هایپر-کوئنش)، بهینهسازی مسیر جریان هیدرولیکی و ماشینکاری CNC چندمحوری، مهندسان عملکردی بینشت و مقاوم در برابر خوردگی را برای دههها تضمین میکنند.
شرکت ماشینآلات شهر داندونگ پِنگشین محدودیت، عمق مهندسی، ظرفیت ریختهگری و اسناد کیفیت گواهیشدهای را ارائه میدهد که برای پروژههای زیرساخت سیال جهانی با سختترین الزامات لازم است.
برای ارسال طرحهای پوسته پمپ یا درخواست مشاوره در زمینه سازگاری آلیاژها، با شرکت ماشینآلات شهر داندونگ پِنگشین محدودیت تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
 اخبار داغ
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

شرکت ماشینآلات پنگشین داندونگ در سال ۱۹۵۸ تأسیس شد و یکی از شرکتهای خصوصی است که شامل جوشکاری، ماشینکاری و مونتاژ است.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved سیاست حریم خصوصی وبلاگ
 EN