メタ説明: デュプレックス(2205/CD3MN)、スーパー・デュプレックス(2507/CD3MWCuN)、オーステナイト系ステンレス鋼を用いた高圧ポンプケーシングおよび配管部品の鋳造に関する包括的な技術ガイドです。フェーズバランス制御、固溶化熱処理、水圧試験、NACE適合性について学びます。
海洋石油・ガス、海水逆浸透(SWRO)淡水化、地熱発電、化学プロセスなどの分野で使用される高圧流体取扱いシステムでは、鋳造部品が厳しい複合劣化にさらされます。単一の遠心式スラリーポンプケーシングや高圧海底バルブ本体は、以下の諸要件を同時に満たす必要があります。 キャビテーション侵食、局所的な塩化物によるピッティング/隙間腐食、粒界腐食、および高い水圧サイクル疲労荷重 150バール(クラス900~2500)を超えるもの
このような激しい流体動力条件下では、標準的なオーステナイト系ステンレス鋼(例:SUS304やSUS316L)は、深刻な点食または応力腐食割れ(SCC)を起こします。こうした重大な運用課題を解決するには、以下の材料の仕様策定、精密鋳造、および厳格な冶金学的処理が不可欠です。 二相ステンレス鋼(UNS S32205/CD3MN) であり、 スーパー二相ステンレス鋼(UNS S32750/CD3MWCuN) .
本技術ガイドでは、二相合金の冶金学的特性、フェライト相とオーステナイト相のバランス制御、精密砂型鋳造および投資鋳造技術、固溶化熱処理、CNCによる圧力境界部の機械加工、ならびに非破壊検査による品質確認に至るまで、包括的な技術分析を提供します。
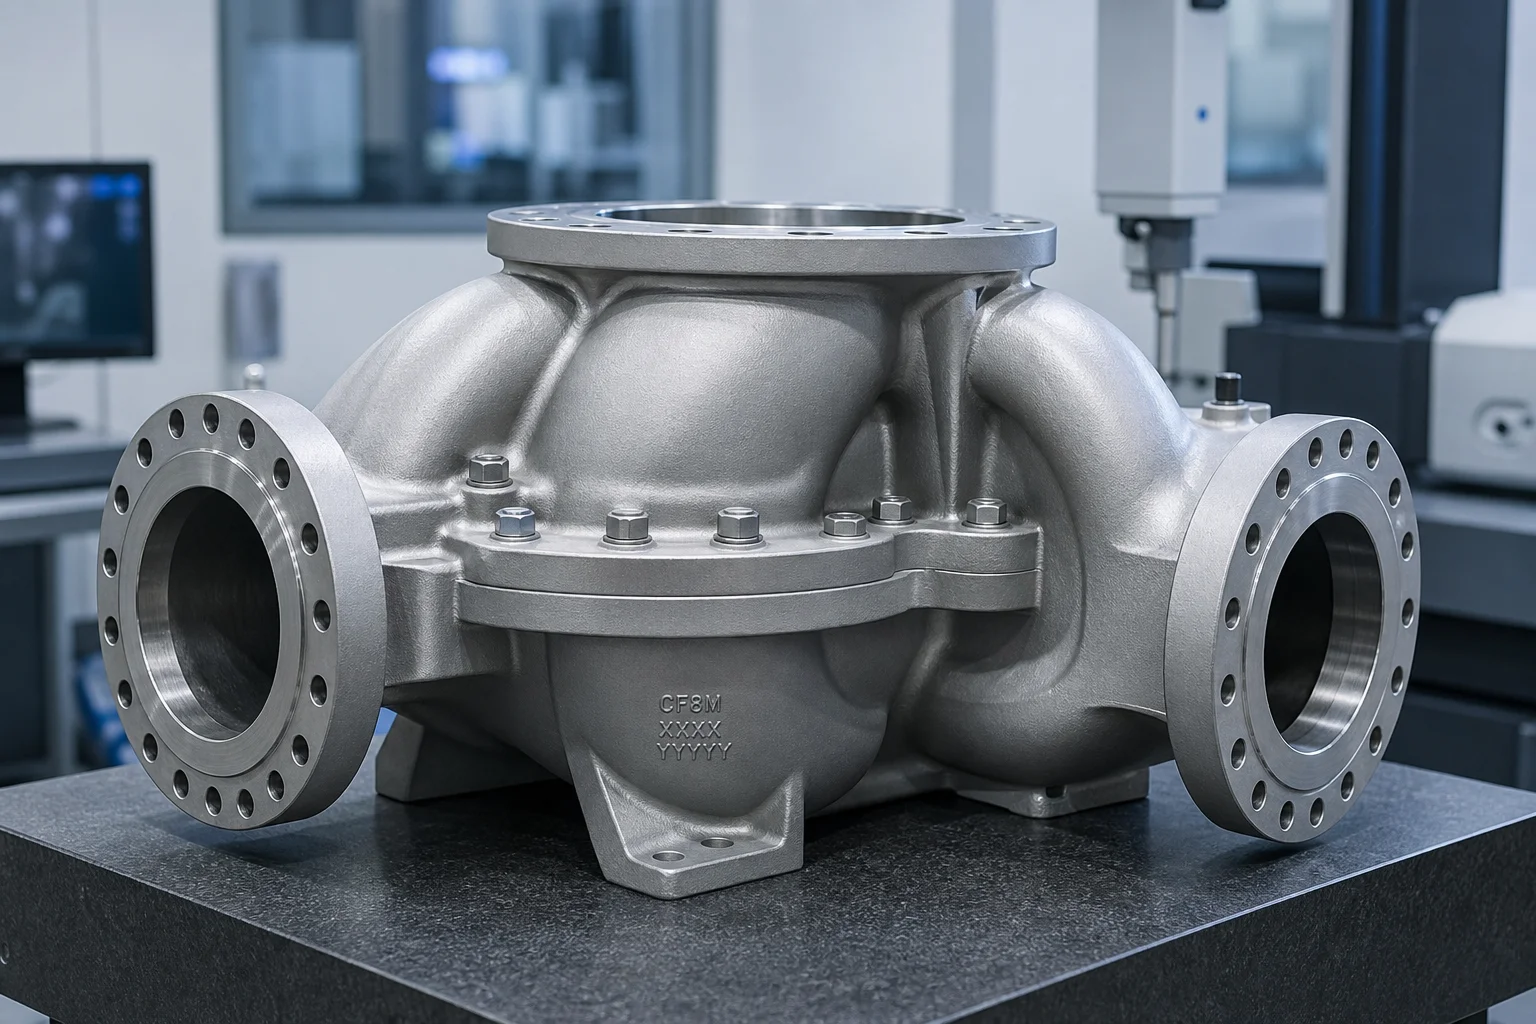
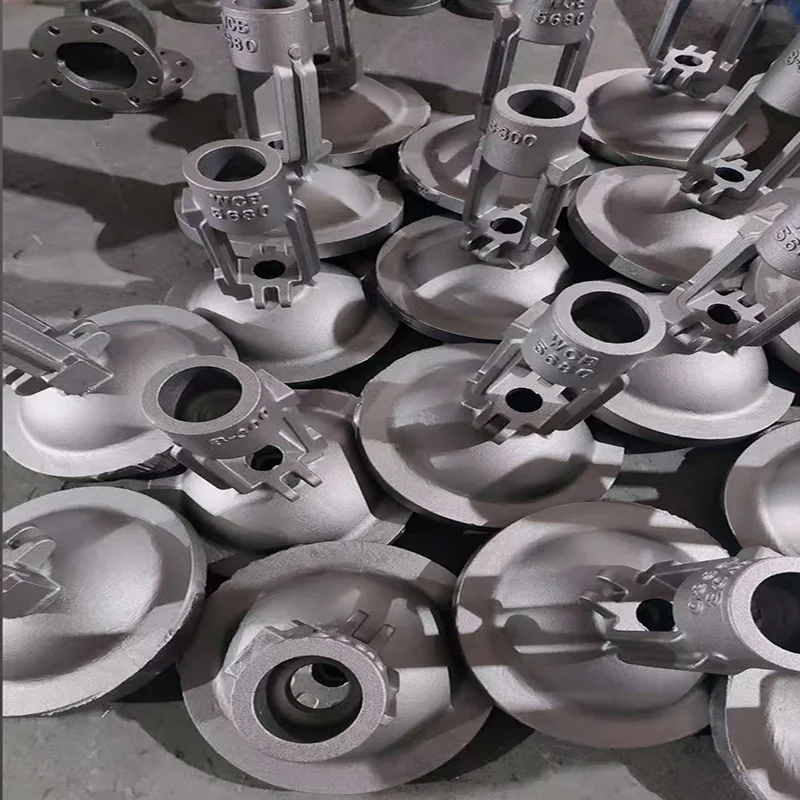
鋳造製ポンプケーシング、インペラー、ディフューザー、および配管マニホールドは、多相流体が共存する過酷な環境下で稼働します。
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘腐食性流体に対応する鋳鋼材の選定は、主に 点食耐性等価数(PREN) :
| 合金シリーズ | 鋳造用グレード(ASTM A890/A995) | 鍛造相当 | PREN値 | 微細構造 | 一般的な圧力および流体用途 | 相対コスト指数 |
|---|---|---|---|---|---|---|
| オーステナイト系ステンレス | CF8M (ASTM A743) | AISI 316 | 約23~25 | 完全オーステナイト系 | 低圧工業用水、弱腐食性化学薬品( ) | 1.0(基準値) |
| 高合金オーステナイト系 | CN7M (アロイ20) | N08020 | 約32~35 | オーステナイト系+銅 | 硫酸のポンプ送り、腐食性の強い化学処理 | 2.2倍 |
| 標準デュプレックス鋼 | グレード4A/CD3MN | 2205(UNS S31803) | 34~38 | フェライト50%/オーステナイト50% | 海水淡水化、油田への注水、クラス600パイプライン | 1.8倍 |
| スーパー二相性 | グレード5A/CE3MN | 2507(UNS S32750) | 41~44 | フェライト50%/オーステナイト50% | 高圧SWRO給水ポンプ、海上サブシー・マニホールド | 2.6倍 |
| スーパー・デュプレックス+W | グレード6A/CD3MWCuN | ゼロン 100 | 42~45 | フェライト50%/オーステナイト50%+W+Cu | 高磨耗性鉱物スラリー、高温塩素処理海水 | 3.0X |
| ニッケル基超合金 | CW12MW (ハステロイC-276) | N10276 | ニッケル-モリブデン-クロム | 湿った塩素ガス、極めて腐食性の高い酸性ガス( )用海底バルブ | 7.5倍 |
標準デュプレックス鋼4A(CD3MN)は、 標準のCF8M(316)ステンレス鋼の降伏強さの約2倍 ( 対. )を発揮します。この特性により、ポンプ設計者は より薄く、軽量なポンプケーシング 高い耐圧性能を備えながら、塩化物応力腐食割れに対する著しく優れた耐性を実現しています。
二相系鋳鋼の機械的性質および耐食性は、最適な フェライト/オーステナイト比 を維持し、危険な金属間化合物による二次相の析出を完全に抑制することに完全に依存します。
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)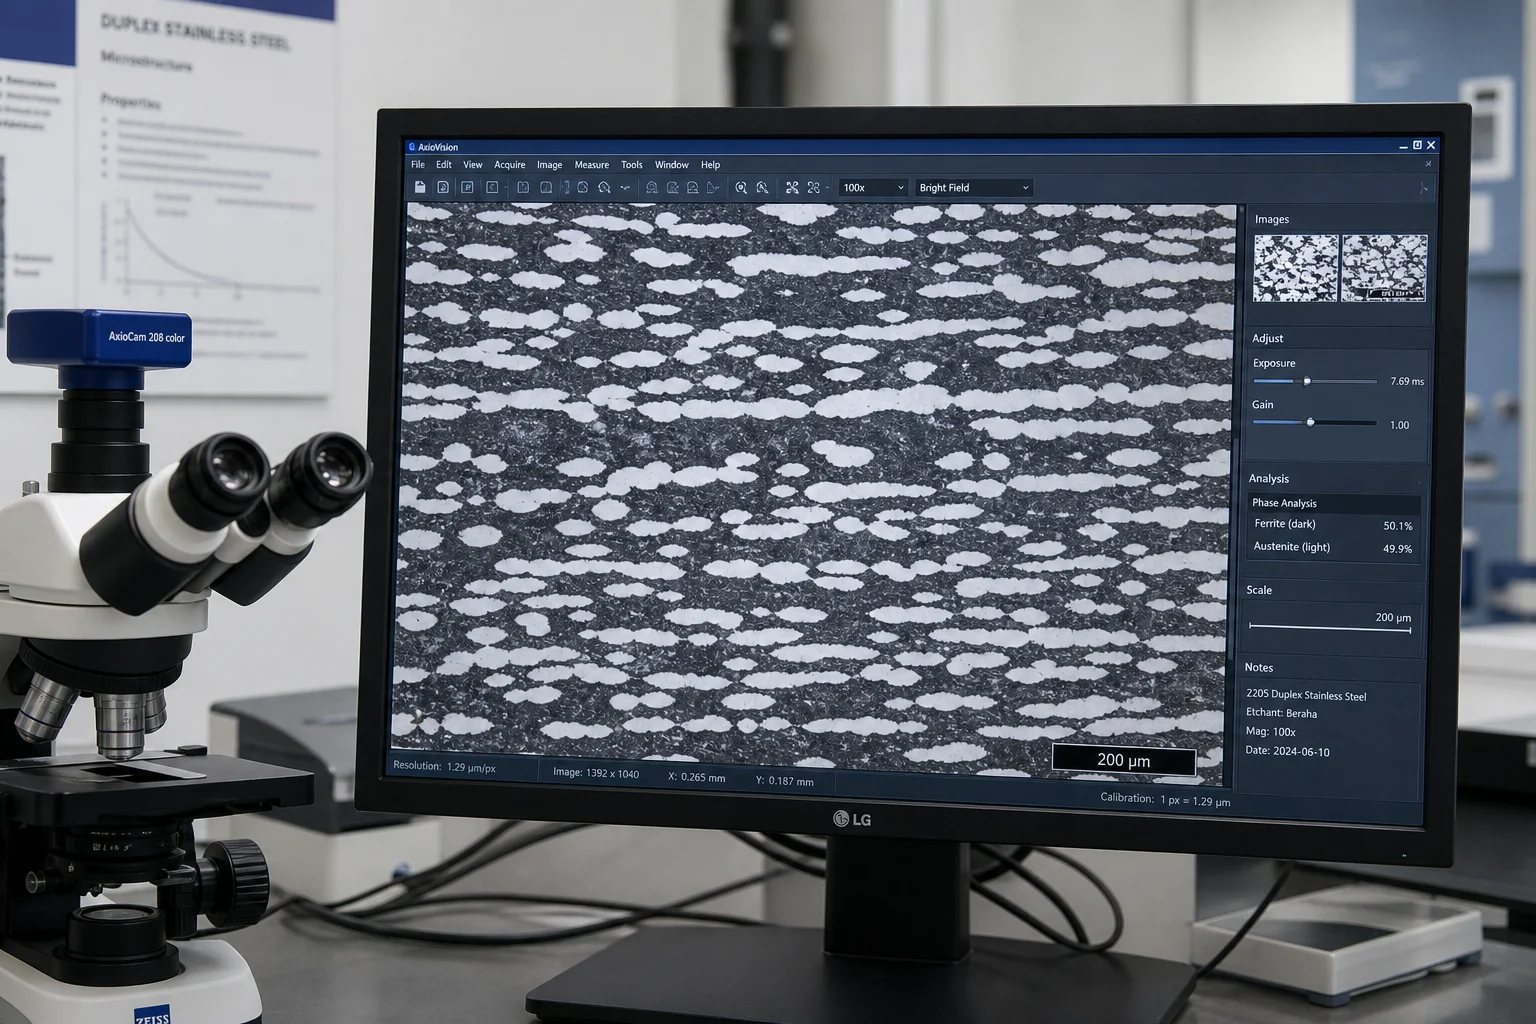
高圧ポンプのボルートおよび多段ディフューザーには、水理摩擦損失を最小限に抑えるため、極めて滑らかに鋳造される必要がある、二重曲率の3次元流体通路が設けられている。
| 鋳造工程 | 技術的実装 | 欠陥防止 |
|---|---|---|
| シミュレーション駆動型ゲーティング | 底部注湯方式(セラミック渦巻フィルターおよび断熱型リザーバーを併用) | クロム含有量の高い溶湯における再酸化スラッジおよび乱流による介在物の発生を防止 |
| ジルコン/クロマイト砂型コア | インペラー/ボリュート内部コアへの高耐火性ジルコン砂面取り | 熱焼付を防止し、内部流路の滑らかな流れを確保( ) |
| 収縮補正 | cADで体積収縮率2.4~2.6%をモデル化 | 複雑な二重ボリュート分割線における寸法変形を防止 |
| ホット・ティアリング防止 | 柔軟なフェノール系ノーベイク砂系により金型の塑性変形を可能に | 固相冷却時の熱収縮応力を緩和 |
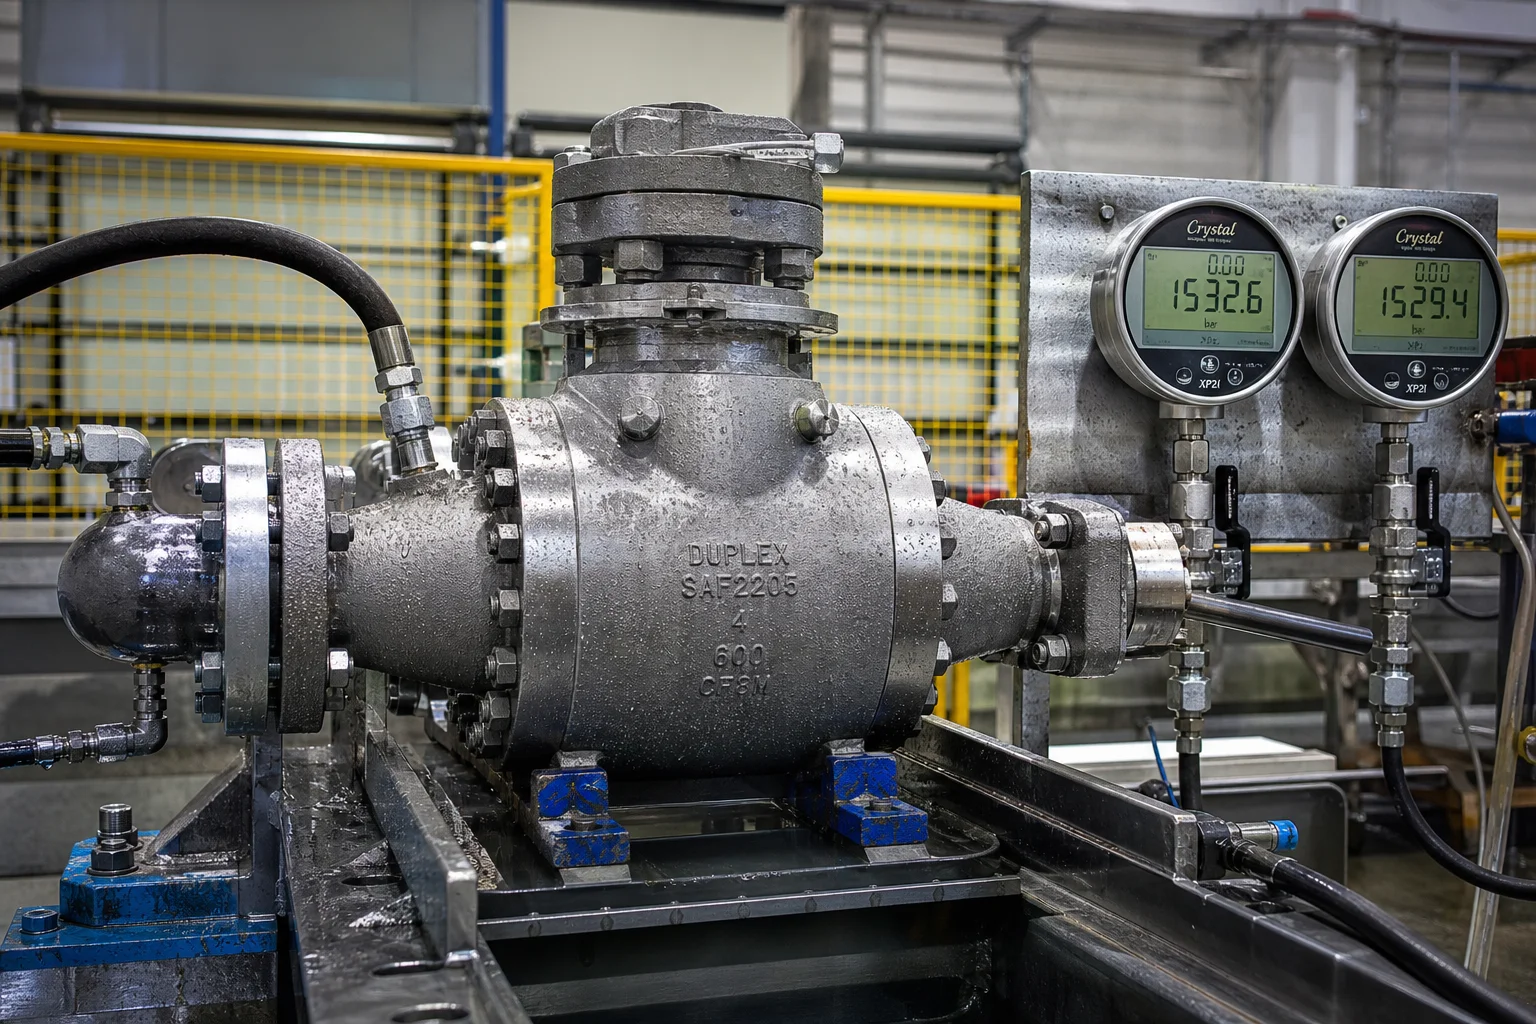
ポンプケーシングおよび配管用バルブは、広範囲の温度・圧力条件下においても気泡漏れのない水密シールを維持する必要があります。
| 試験カテゴリ | 試験規格/試験方法 | 受け入れ基準 |
|---|---|---|
| 化学分析 | 光学発光分光法(OES) ASTM A751準拠 | N( )、Mo、Cr、Niの厳格な規格適合 |
| フェライト相量 | ASTM E562 ポイントカウント法およびISO 8249 フェリツコープ法 | 鋳造品全体におけるフェライト相の体積分率 |
| ピッティング腐食試験 | ASTM G48 法A 塩化鉄溶液中24時間( ) | ピッティングなし(倍率: 質量減少量: |
| 粒界腐食 | ASTM A262 プラクティスE/ISO 3651-2 | 硫酸銅・銅沸騰試験および曲げ試験後の粒界割れなし |
| 低温衝撃試験 | シャルピーVノッチ(ASTM E23)試験温度: | 単一値の最低保証値 ;平均 |
| 体積的健全性 | ASME 第VIII巻 第1分冊に基づく放射線透過検査(RT) | 圧力境界部および重要なボルート切水部におけるレベル1/2 |
| 耐圧試験 | API 598/ISO 5208/ASME B16.34 | 設計圧力保持時間: ;圧力降下・漏れなし |
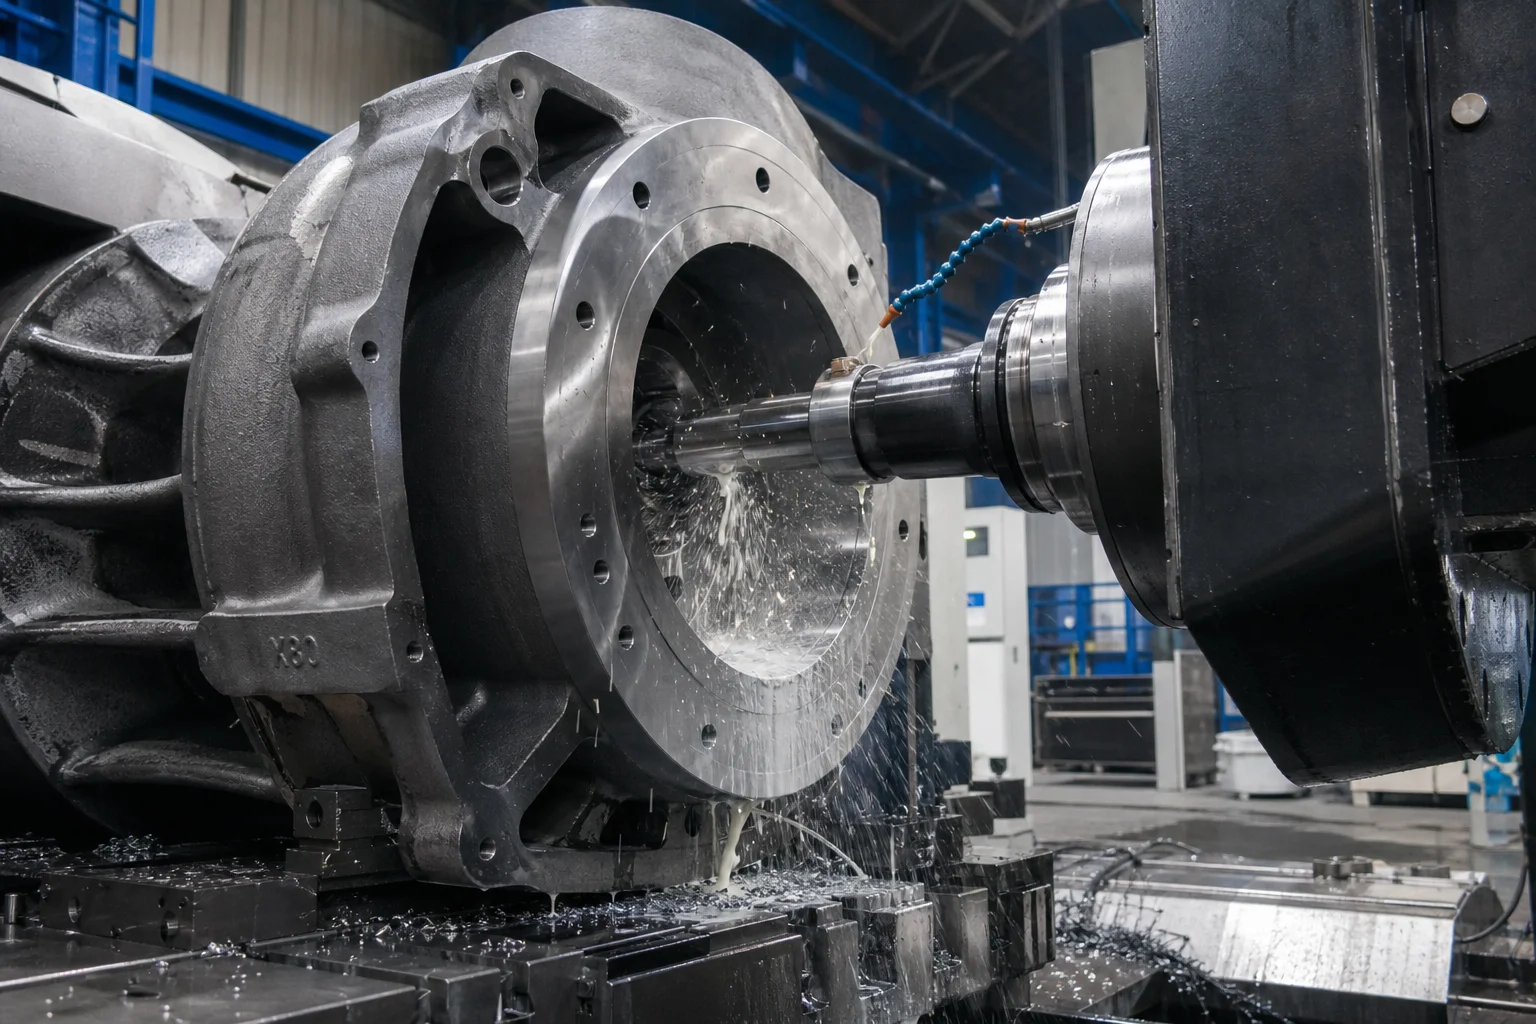
二相ステンレス鋼およびスーパー二相ステンレス鋼製の耐圧鋳鋼品を製造するには、高度な高周波溶解設備、認証済みの固溶化焼鈍炉、高精度機械加工、および厳格な腐食試験室による検証が不可欠です。
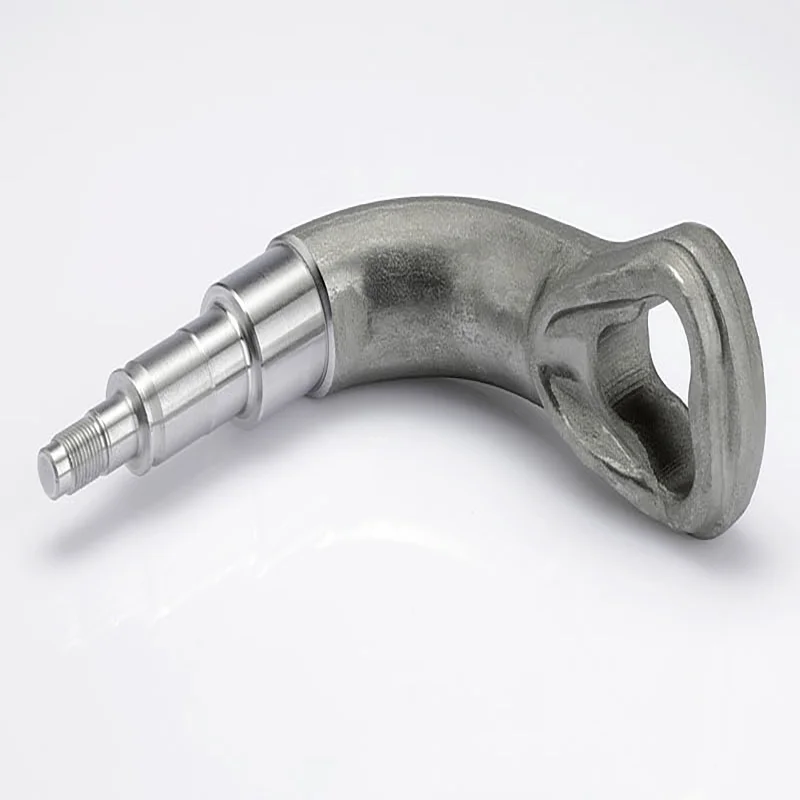
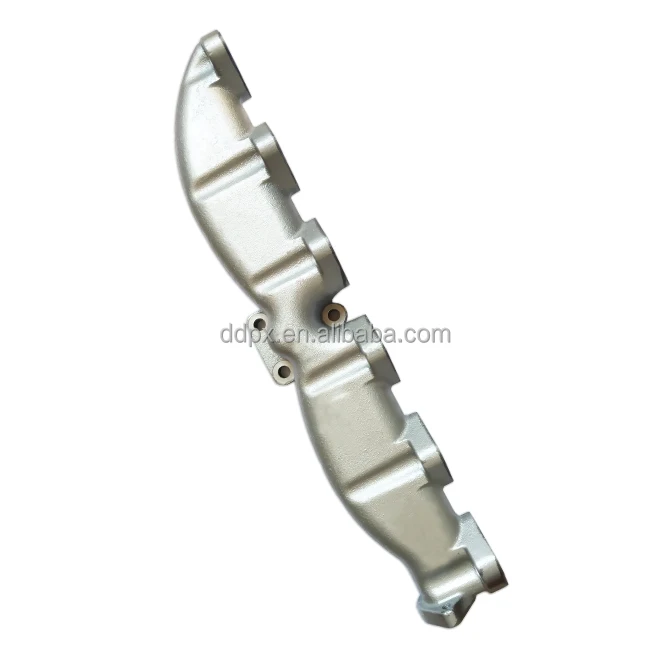
丹東市鵬信機械有限公司 高圧ポンプケーシング、バルブボディ、パイプライン部品の完全なターンキーメーカリングを提供します。
- 包括的な材料ポートフォリオ 認証済み鋳造:標準デュプレックス鋼4A(CD3MN/2205)、スーパー・デュプレックス鋼5A(CE3MN/2507)、スーパー・デュプレックス鋼6A(CD3MWCuN)、CF8Mおよびニッケル系耐食合金。
- 社内完結型の溶液処理および超急速冷却 コンピュータ制御の熱処理炉と自動高速タンク搬送装置により、シグマ相の析出を完全に防止し、フェライト相とオーステナイト相の理想的な50/50バランスを実現します。
- 大型多軸CNC機械加工 分割型ボリュート、多段ポンプボウル、最大25トンのパイプライン用バルブボディなど、大型部品の加工に対応する大型CNC横形ボーリング・ターニング工作機械。
- 全数検査および認証 eN 10204 3.1および3.2検査証明書、ASTM G48によるピット腐食試験、 衝撃試験、フェリツコープによる相組成確認、水圧試験。
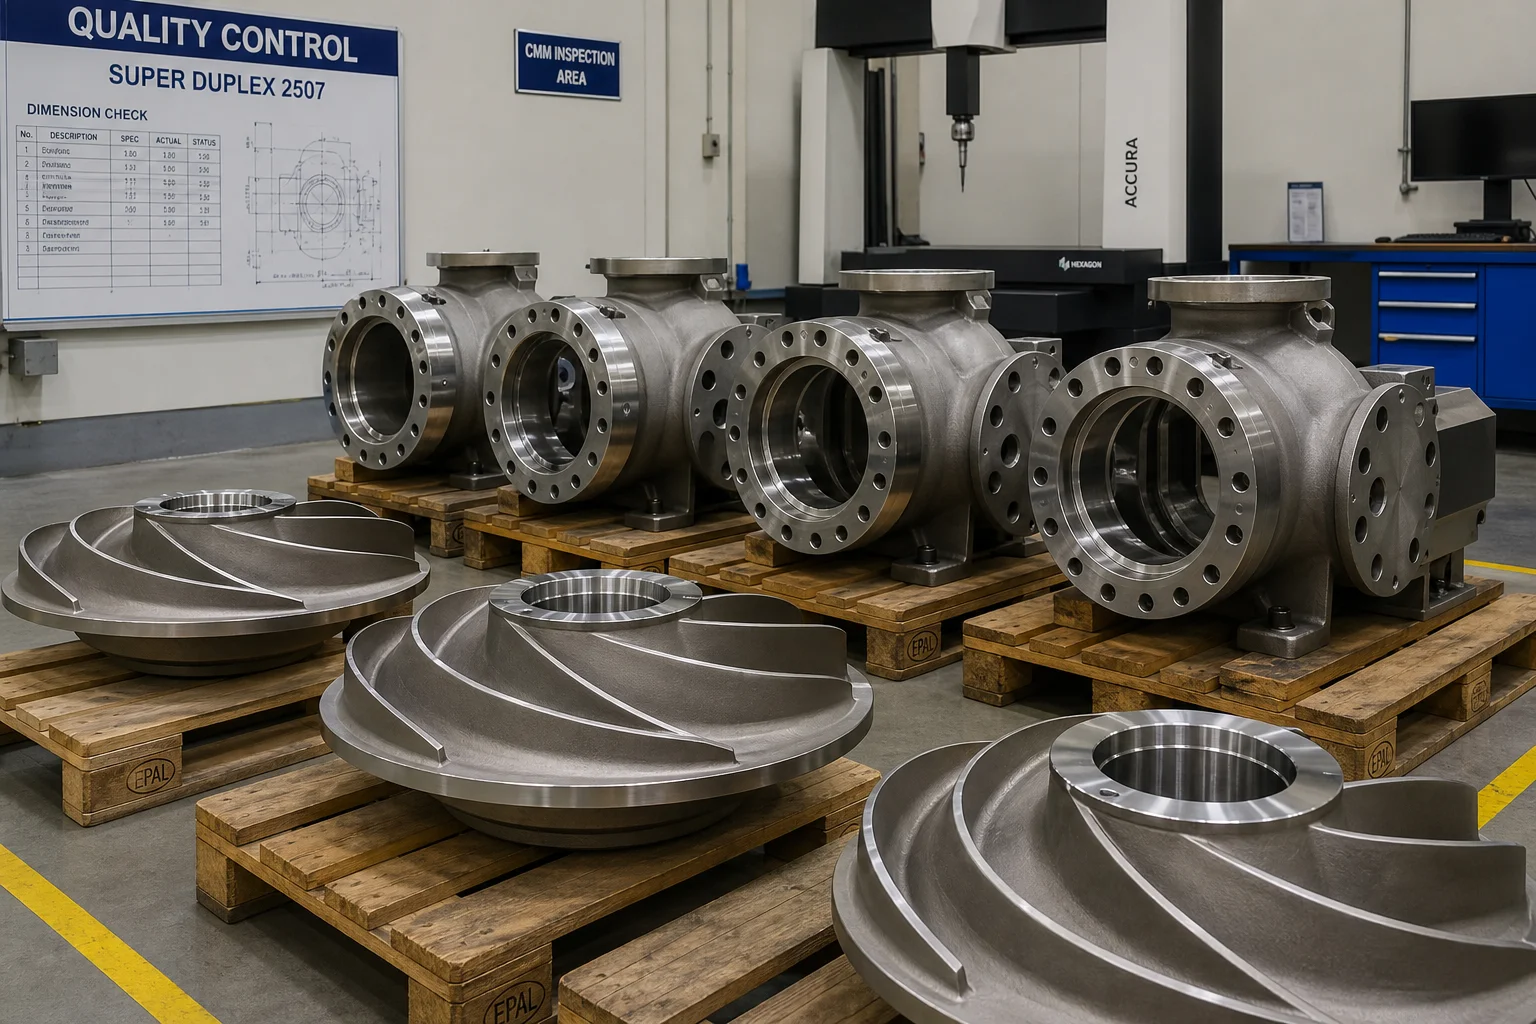
過酷な流体環境で使用される高圧ポンプケーシングおよび配管鋳物は、冶金学的品質、鋳造品質、機械加工精度のいずれにおいても妥協を許しません。認証済みのデュプレックスおよびスーパー・デュプレックスステンレス鋼を採用し、厳格な固溶化熱処理(超急速冷却付き)、流体通路の水理学的最適化、多軸CNC機械加工を実施することで、長期間にわたる漏れのない耐食性運転が実現されます。
丹東市鵬信機械有限公司は、世界で最も要求の厳しい流体インフラプロジェクトに求められる高度なエンジニアリング技術、大量鋳造対応能力、および認証済みの品質保証文書を提供します。
ポンプケーシングの図面をご提出いただくか、合金適合性に関するご相談を希望される場合は、丹東市鵬信機械有限公司までお問い合わせください。
丹東市鵬信機械有限公司 — 1958年創業の大型鋳鋼品および高精度機械加工専門メーカー
 最新ニュース
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11
丹東市澎信機械は1958年に設立され、鋳造、機械加工、組立を一体化した民間企業です。
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved プライバシーポリシー ブログ
 EN