Леанje на турбокомпресорската турбина и куќичката на компресорот: легури со висок содржини на никел, прецизни алатки и CNC машинирање
Sep 11, 2026
Опис за Мета: Детален инженерски водич за леанje на турбокомпресорската турбина и куќичката на компресорот. Научете за избор на легури (SiMo, D-5S Ni-Resist, аустенитен нерѓослив челик 1.4837/1.4848, Inconel), користење на шупливи форми за сложени волутни спирални канали, 5-осно CNC машинирање и тестирање на експлозивна отпорност.
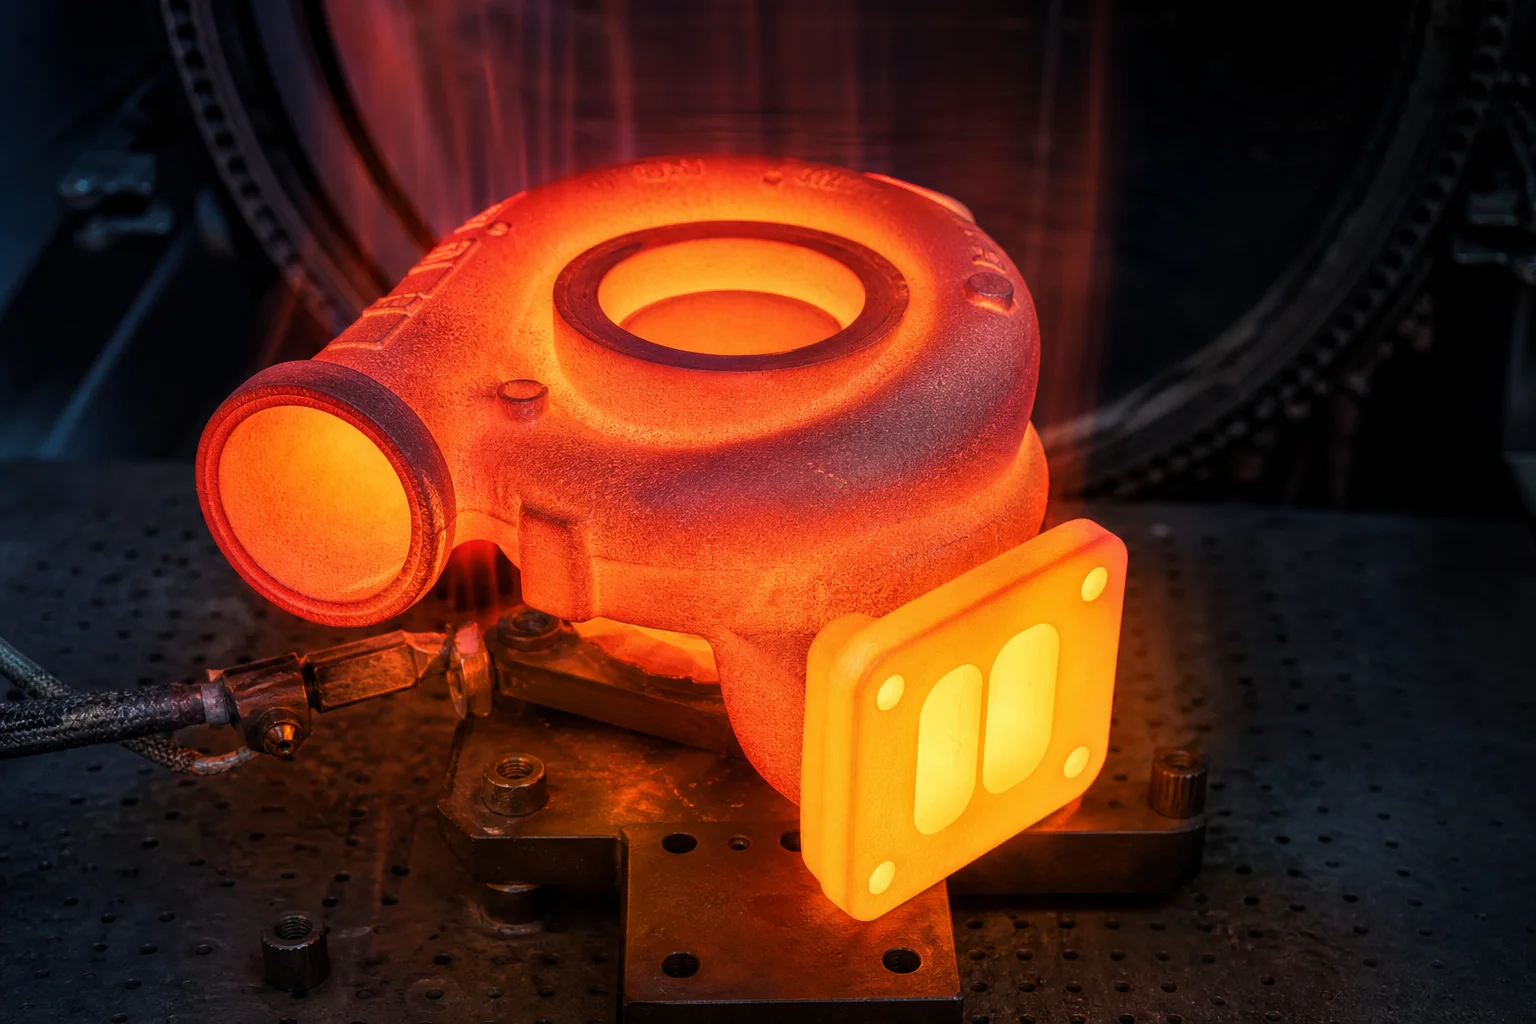
Современите мотори со принудна убризгување работат под екстремен термодинамички притисок. Куќиштето на турбокомпресорната турбина е монтирано директно на издувниот струјен тек на моторот и постојано го трпи пулсирачкиот термички шок, корозивните хемиски состави на издувните гасови и непрекинати температури кои надминуваат 850 °C кај комерцијалните дизел мотори и до 1.050 °C кај високо-перформантните бензински мотори. Во исто време, аеродинамичниот волутен канал мора да ги насочува суперсоничните гасови со прецизност на ниво на микрони за да го задвижи турбинското колело без протекување на гас или аеродинамичен стагнација.
Производството на куќиште за турбокомпресорна турбина или куќиште за компресор претставува една од најстрогите проверки на металуршката контрола на леарницата, способноста за прецизно формирање на јадра и строгото CNC машинирање со тесни дозволени отстапувања. Микроскопска шуплина поради склопување во јазикот на волутниот канал или грешка во концентричноста од 0,03 мм во резбата за лежишната картичка директно води до катастрофален неуспех на турбокомпресорот.
Овој комплексен технички водич ги објаснува металичката хиерархија, методите за леење, дизајнот на алати, стратегиите за CNC машинирање и стандардите за верификација на квалитетот потребни за производство на турбокомпресорски куќи од светска класа.
1. Работна средина и начини на оштетување
Турбинските куќи се соочени со комбинирани механички и термички напрегнати полиња што ги надминуваат работните граници на конвенционалните железни лејки.
Оперативен параметар
Бензински турбокомпресори
Турбокомпресори за тешки дизел возила
Максимална температура на изгорените гасови
950 °C – 1050 °C
750 °C – 880 °C
Стапка на термички циклус
Брзо забрзување/намалување
Постојана висока термална оптовареност
Притисок на гас
До 4,0 бар (апсолутен)
До 5,5 бар (два-степени системи)
Брзини на ротација (вртело)
150.000 – 280.000 ОМП
90.000 – 160.000 ОМП
Корозивни супстанци
Несгорени вовлекувања, NOx, сулфур
Чадни честички, кисели кондензат
Критични режими на оштету:
Треска предизвикана од топлинска умора цикличното загревање и ладење предизвикува компресивна пластична деформација при загревање и затегната деформација при ладење. Пукнатините започнуваат на геометриски премини со висок напон, особено на внатрешниот јазик на спиралата (делителен ѕид) и на полупречникот на отворот за отпаден гас .
Оксидација и лушпење на висока температура лушпите од оксид кои се одделуваат од внатрешниот ѕид на спиралата патуваат низотека со висока брзина, штетајќи ги лопатките на турбинското коло и заклучувајќи ги лопатките на променлива-сопла турбина (VNT).
Ползежност и деформација на висока температура постојаните термички оптоварувања предизвикуваат извивка на куќиштето, што резултира со цурење на издувниот гас на фланецот за монтирање на колекторот и губење на аеродинамичниот зазор помеѓу врвот на турбинското коло и контурата на куќиштето.
2. Хиерархија на избор на материјали за турбински куќишта
Изборот на соодветната легура е директен баланс помеѓу максималната работна температура, отпорноста кон термичка умора, машинабилноста и цената на сировината.
Семејство на легури
Типичен стандарден / класен
Максимална постојана температура
Клучен металуршки механизам
Релативен индекс на трошоци
Стандарден ковлив лив
GGG40 / QT450-10
650 °C
Феритна матрица; ниска отпорност на оксидација на високи температури
1,0 (основа)
Силициум-молибден (SiMo) ковлив лив
EN-GJS-SiMo40-6 / ASTM A874
820 °C
4,0 % Si го зголемува температурата на трансформација во ферит; 0,6 % Mo го зголемува здравството на крееп-руптура
35% Ni стабилизира аустенитна структура; 5% Si обезбедува густа заштитна силициум-оксидна кора
3,2x
Литена аустенитна нерѓослива челик
1.4837 (GX40CrNiSi25-12) / HK30
980 °C
Легура со висок содржини на Cr и Ni; извонредна отпорност кон оксидација и термички циклуси
4,5x
Литена висококвалитетна нерѓивејка челик
1.4848 (GX40CrNiSi25-20) / 1.4849
1.050 °C
25% Cr + 20% Ni; премиум отпорност на криптање за бензински мотори со висока перформанса
5,8x
Суперлегури засновани на никел
Inconel 713C / Inconel 718
> 1.100 °C
Тврдост поради гама-прим таложење; екстремни апликации во аеронаутиката и моторспортот
12,0x+
Металуршки фокус: Зошто D-5S Ni-Resist и леаните аустенитни нерѓосливи челици доминираат во современите турбопуњачи
D-5S аустенитно ковливо гвозде : Содржи 34,0–37,0 % никел, 4,8–5,5 % силициум и 1,8–2,4 % хром. D-5S има сфероидни графитни јадра вградени во аустенитна матрица. Високото содржање на силициум формира издржлива површинска слој од SiO2 под оксидниот слој на хром, што спречува постојано лупење до 920 °C, додека истовремено има ниска коефициент на термичко ширење потребен за тесни зазори околу точката.
Леан челик 1.4848 (EN 10295) : За бензински мотори со Евро 6/VI стандард, 1.4848 обезбедува целосно аустенитна структура со хром карбиди кои отпорни се на интензивно крееп релаксација околу лежишните пинови на VNT механизмот и вастегејт втулките.
3. Леење: Шел-форма споредувајќи со прецизно инвеститивно леење
Куќиштата на турбопуњачите имаат внатрешни закривени 3D аеродинамички канали (со една спирала, со две спирали или со променлива геометрија), со дебелина на ѕидовите до 3,0 мм.
Етап на Процесот
Леанje со шел-форми (гореща кутија / топла кутија од пешок)
Умерени трошоци за орнаментирање; автоматизирано јадрење со висока брзина
Високи трошоци за калапи; роботизирана керамичка обвивка
Обични легури што се леат
SiMo ковлива чугун, D-5S Ni-Resist
1.4837, 1.4848 нерѓослив челик, Inconel
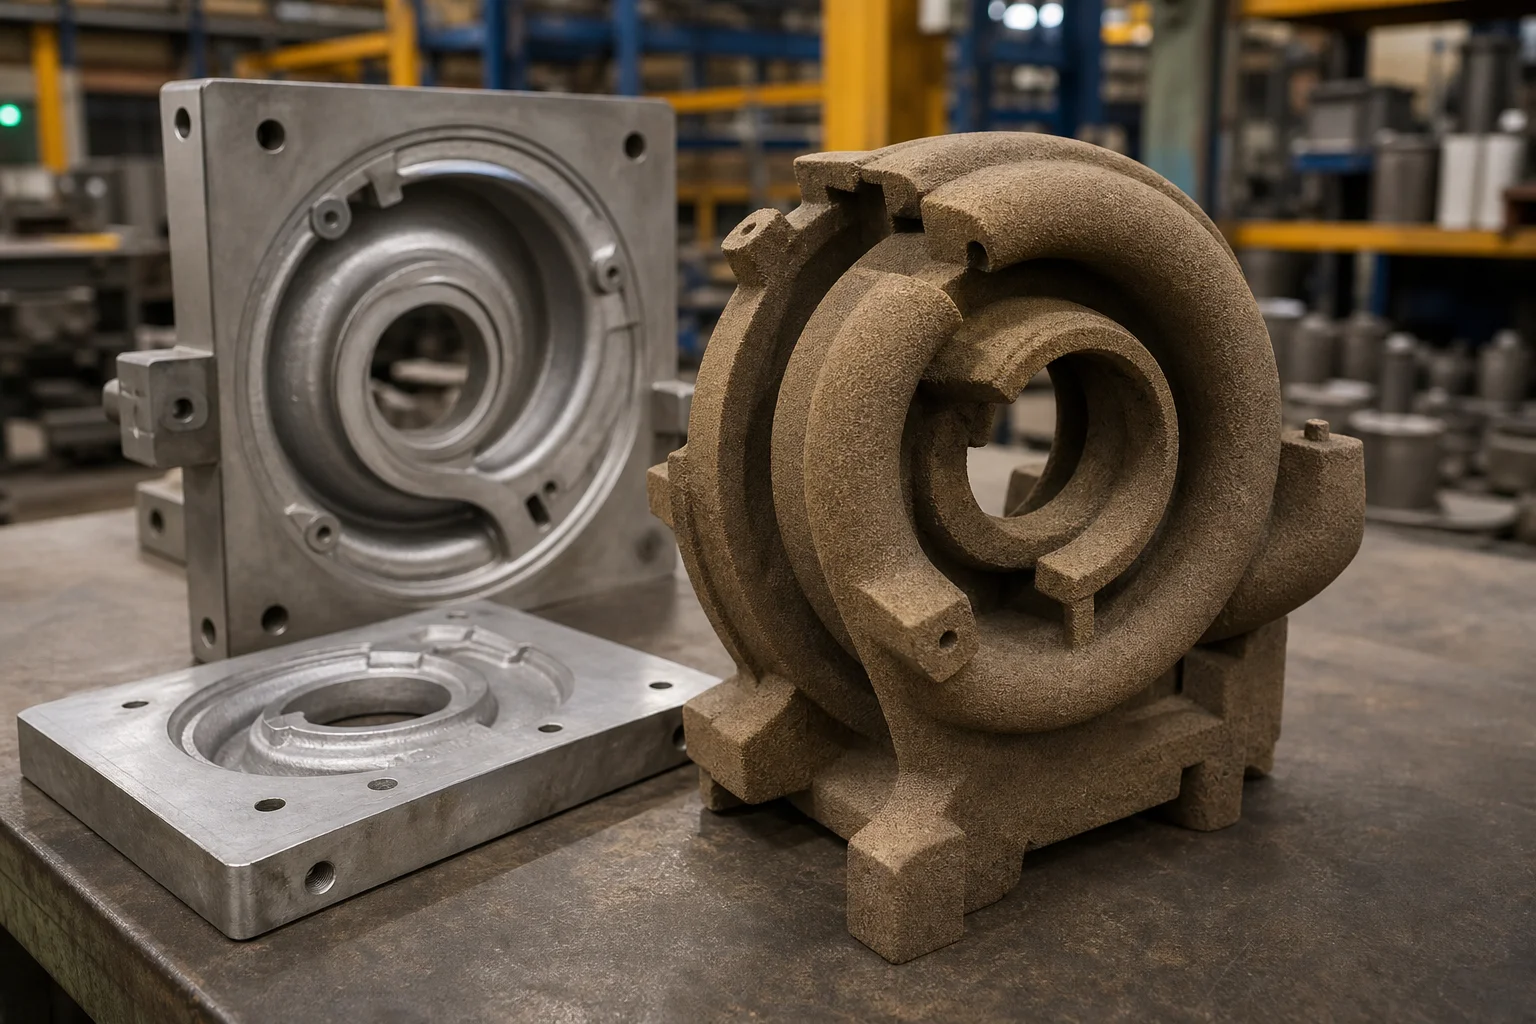
Прецизно правење на јадра: Срцето на аеродинамиката на внатрешниот проток
Внатрешното волутно јадро е најкритичниот елемент од орнаментирањето. Леарниците користат хемиски врзан пешок од смола (студен кутија со амин гас или топла кутија) вбризгување во прецизно обработени алуминиумски или закалени челични кутии за јадра:
Вентилација на јадрото : Сплавите со висока температура предизвикуваат моментална еволуција на гас при контакт со пешокот од јадрото. Посебно конструирани шупливи канали за вентилација на јадрото спречуваат заробување на гас и формирање на микропорозност по патеката на витка на протокот.
Стабилност на јадрото : Отпечатоците на јадрото мораат сигурно да го закачат виткото јадро со конзолна поддршка против феростатичките сили на лебдеење во текот на леанјето, спречувајќи варијации во дебелината на ѕидовите (поместување на јадрото).
4. Дизајн на системот за леанје и симулација на затврдување
Куќиштата на турбините имаат драстични премини помеѓу секции: дебелата фланца за приклучок на влезот (15–25 мм дебела) е директно соседна со тенките аеродинамички ѕидови на витката (3,5 мм дебели). Без оптимизирано насочено затврдување, ќе се формираат шуплини од склупчување на спојот помеѓу витката и језикот.
Современите леарници користат симулација на леанје (MAGMASOFT / ProCAST) за моделирање:
Критична брзина во влезниот канал : Задржување на брзината на течниот метал под 0,45 m/s за спречување на формирањето на оксиден филм кај топките со висок содржини на хром и никел.
Балансирање на термичкиот модул : Поставување на медни вметоци со директно ладење или цирконски пешок за ладење покрај дебелиот дел на вентилот за префрлање на отпадните гасови, за да се синхронизираат брзините на ладење со соседните тенки ѕидови.
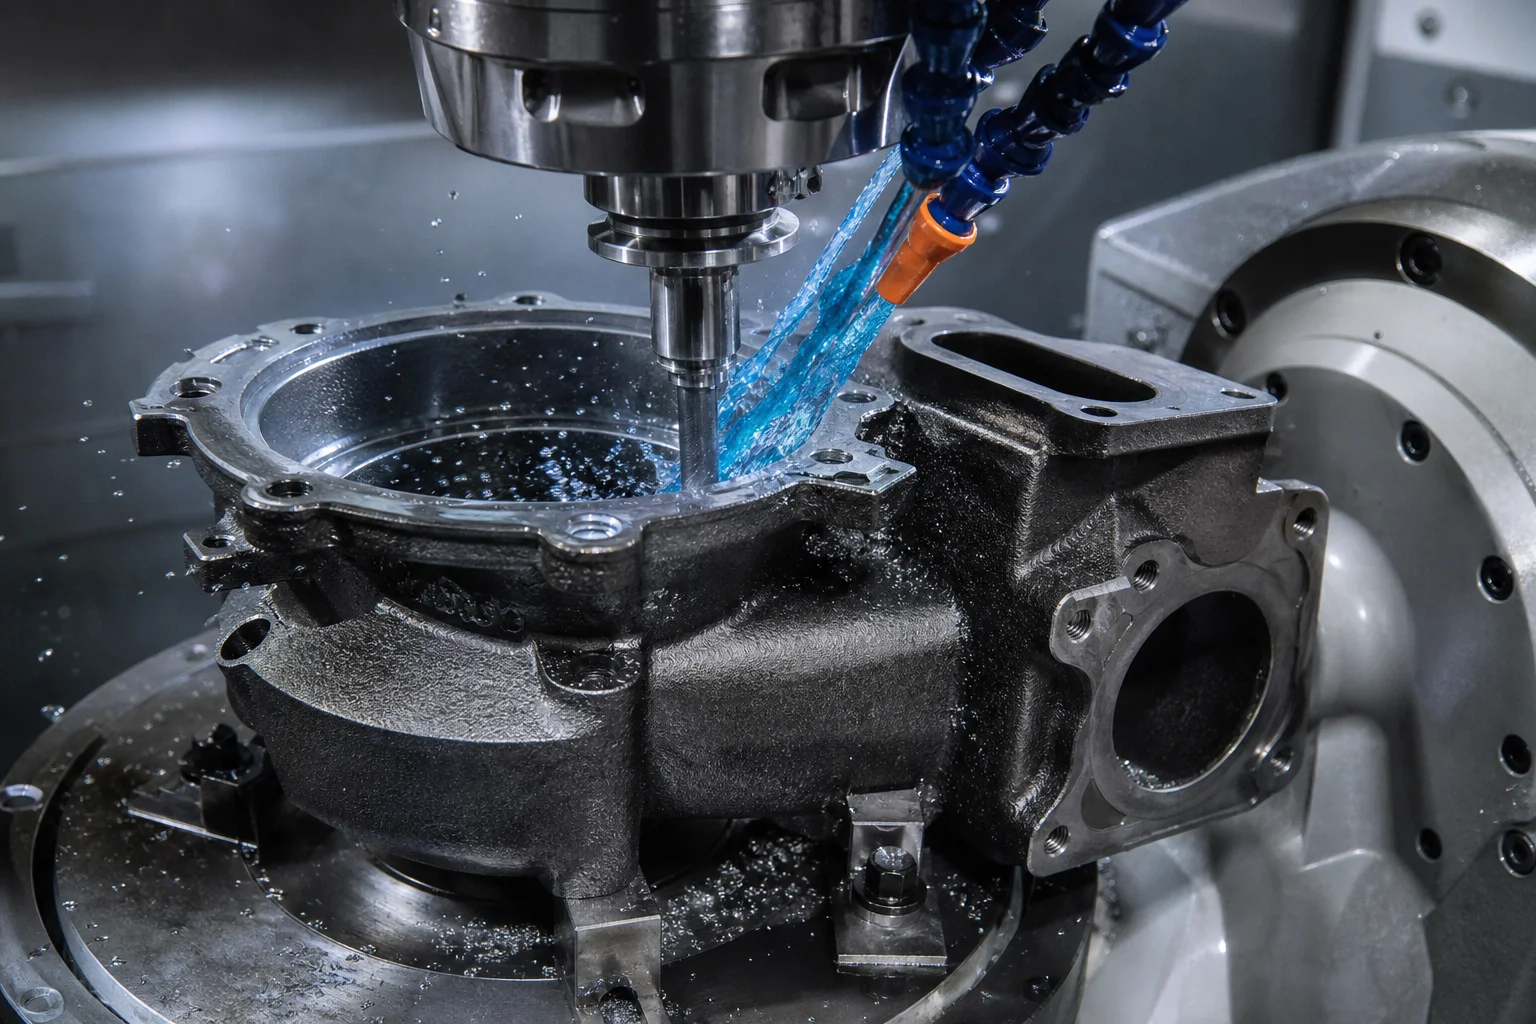
5. Прецизно CNC машинирање на куќиштата на турбокомпресорите
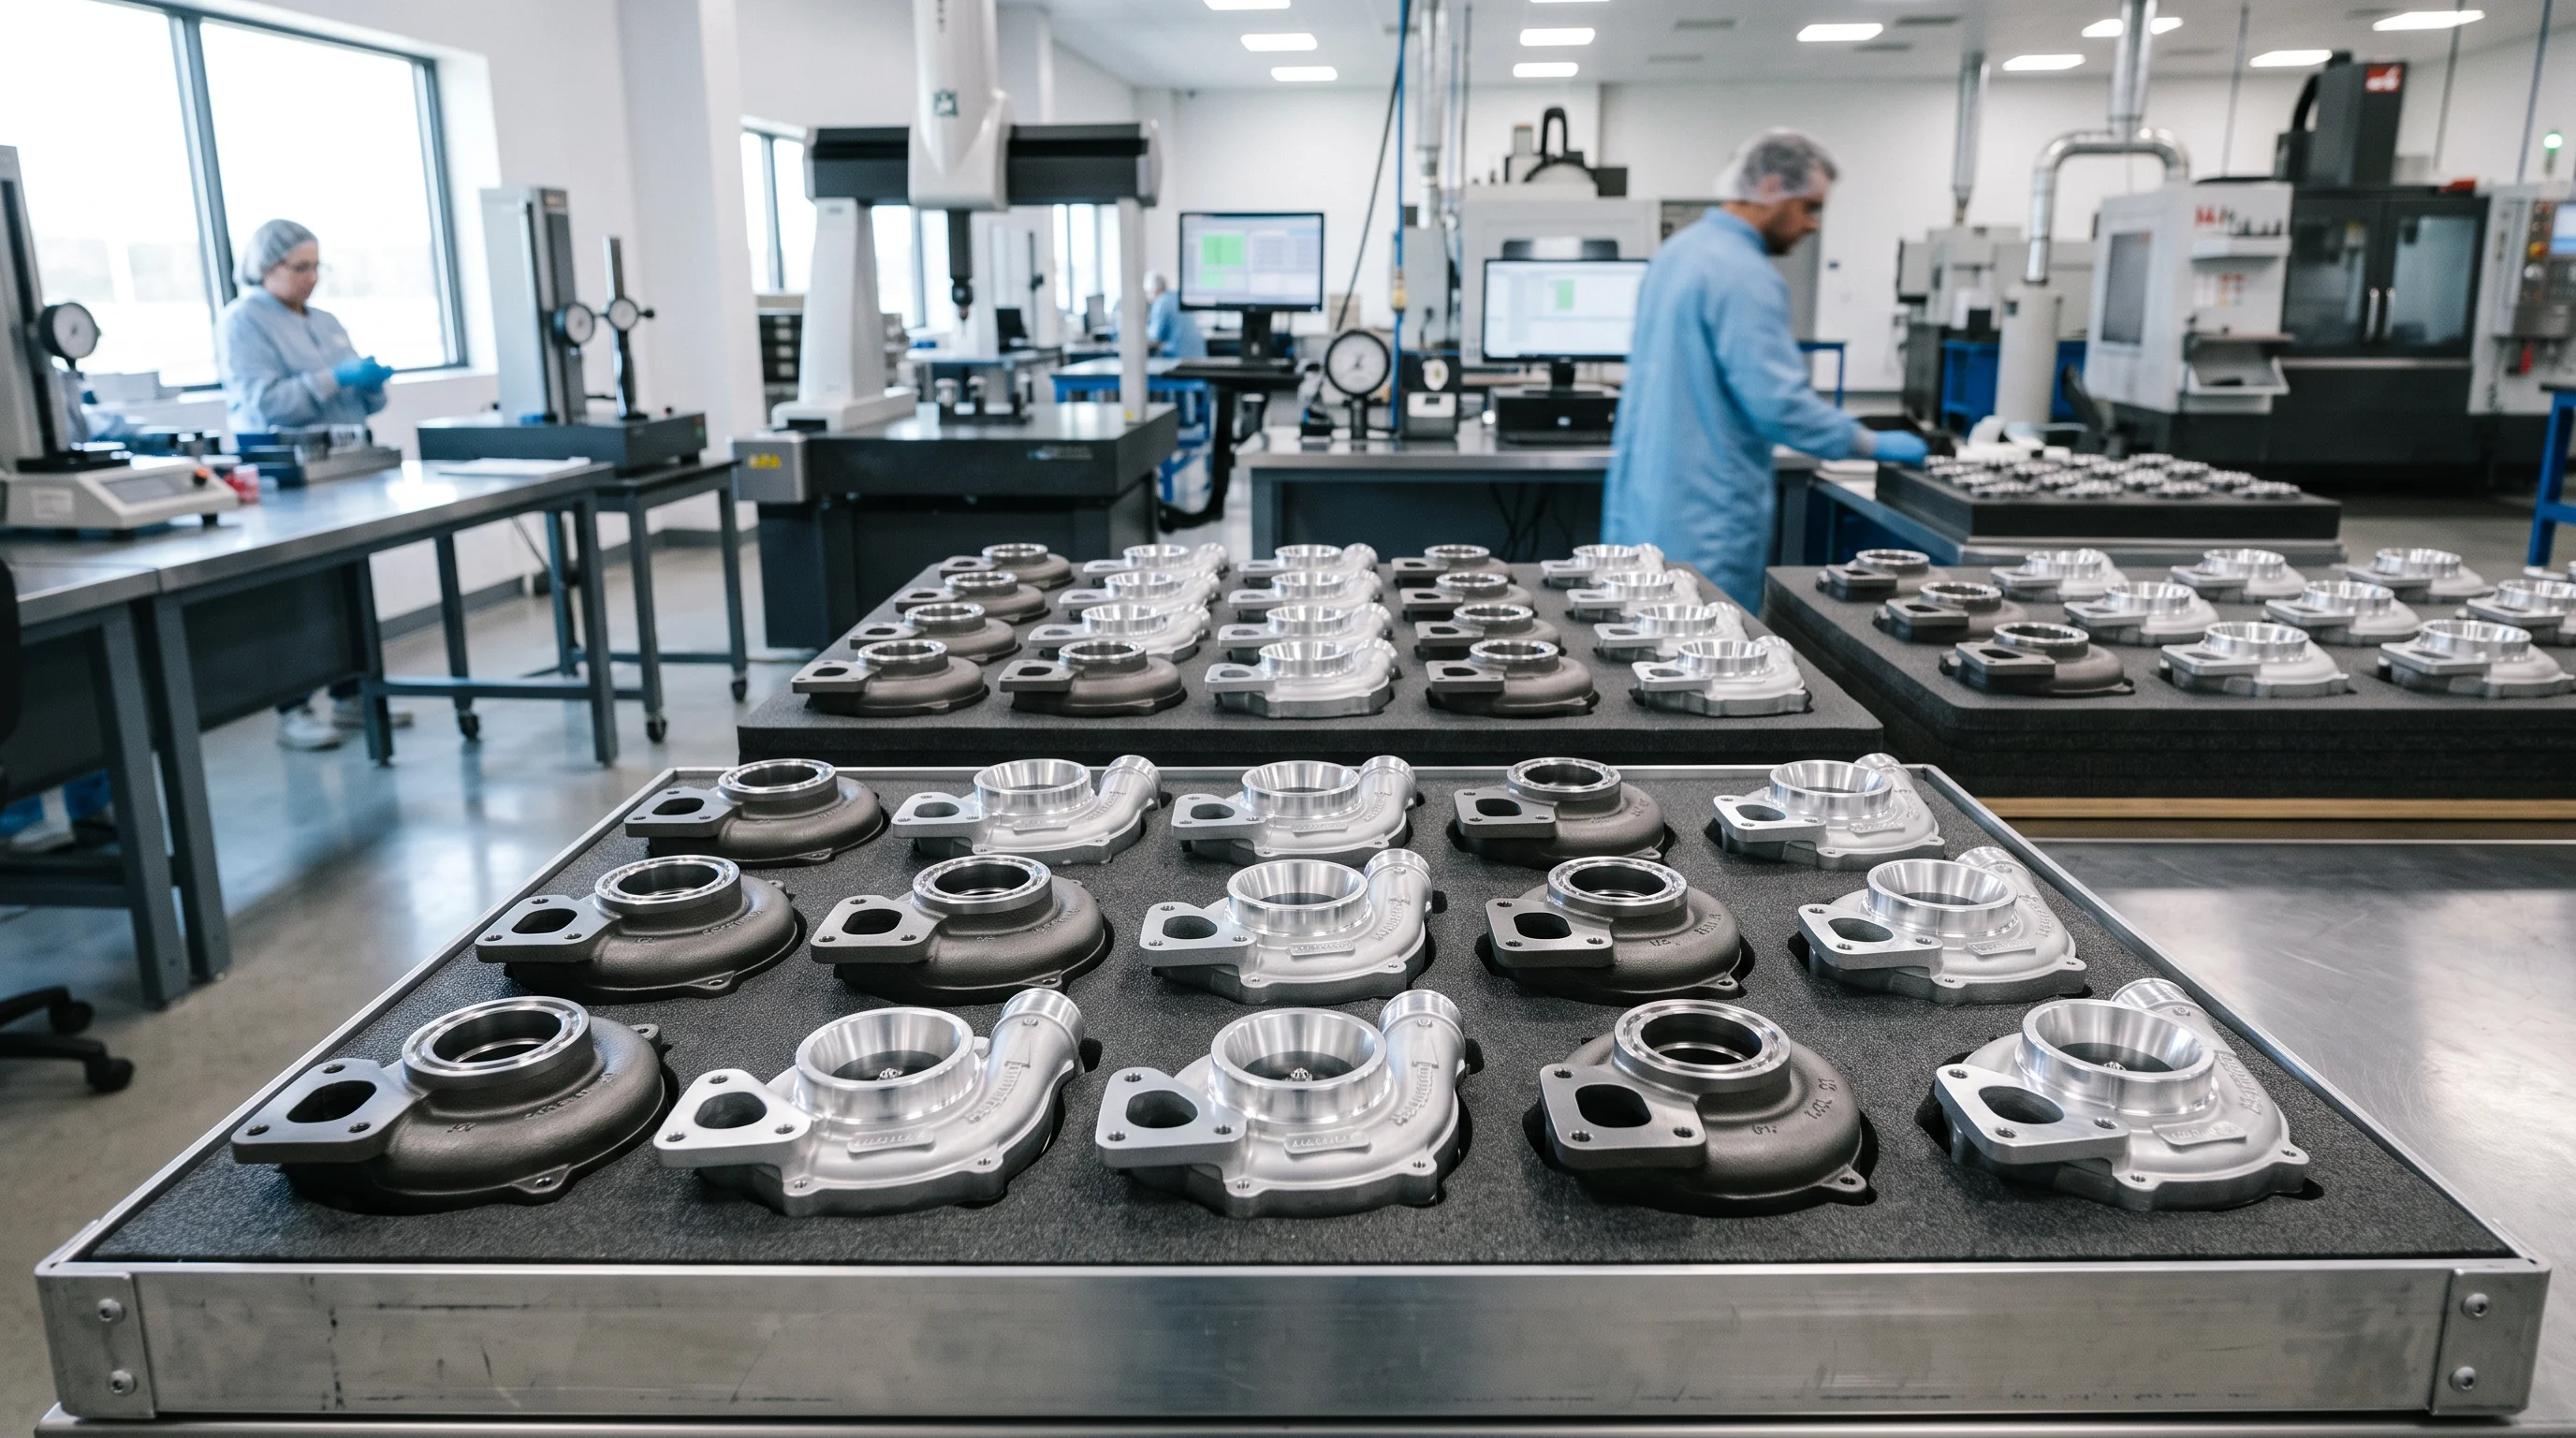
Литото куќиште на турбината е добро само доколку е завршено со машинирање. Компонентата мора безпроблемно да се поврзува со ротационата склопка на централното куќиште на лежиштата (CHRA), издувниот колектор и издувниот водовод.
Критични машинирани референтни точки и точности:
Пилотна дупка за лежиштен пакет : Точност на пречникот во рамките на ±0,012 mm , со заокружување и цилиндричност во рамките на 0,008 мм за да се осигура концентрична порамнување со оската на турбинското коло.
Профил на контурата на турбинското коло : Обработено преку 5-осен CNC високоскоростен контуринг со карбидни/КБН алатки со специјален профил. Радијалниот зазор помеѓу врвовите на вртечките турбински лопатки и контурната стена обично се одржува на 0,35 мм ± 0,05 мм во целиот работен температурен опсег.
Джепови за монтирање на VNT / VGT : Точни позиции на дупките за чекичи во ± 0,025 мм точна позиција за да се гарантира синхронизација на лопатките на променливата геометриска сопла.
Рупа за втулка на вентил за отпадни гасови : Цврст пресен соодветен отвор со Ra≤0.8 µм за да се осигура нула протекување на отпадни гасови при регулација на надпритисок.
6. Комплетна гаранција за квалитет и тестирање на висока температура
Метод за инспекција на квалитетот
Стандард за тестирање / параметар
Критериуми за прифаќање
Хемиски состав
Оптичка емисиона спектрометрија со директно читање (OES)
Строга согласност со Ni, Cr, Si, Mo и следни елементи (Pb, Bi, Sb <0.002%)
Волуменска исправност
Радиографско тестирање (RT) според ASTM E446 / ASTM E192
Ниво 1 во критичните контурни/јазични зони; Ниво 2 во фланец-зоните
Интегритет на површината
Флуоресцентна пенетрант инспекција (FPI / PT) според ASTM E1417
Нула линеарни индикации на машинирани контури, површини за запечатување и седишта на отпадни вентили
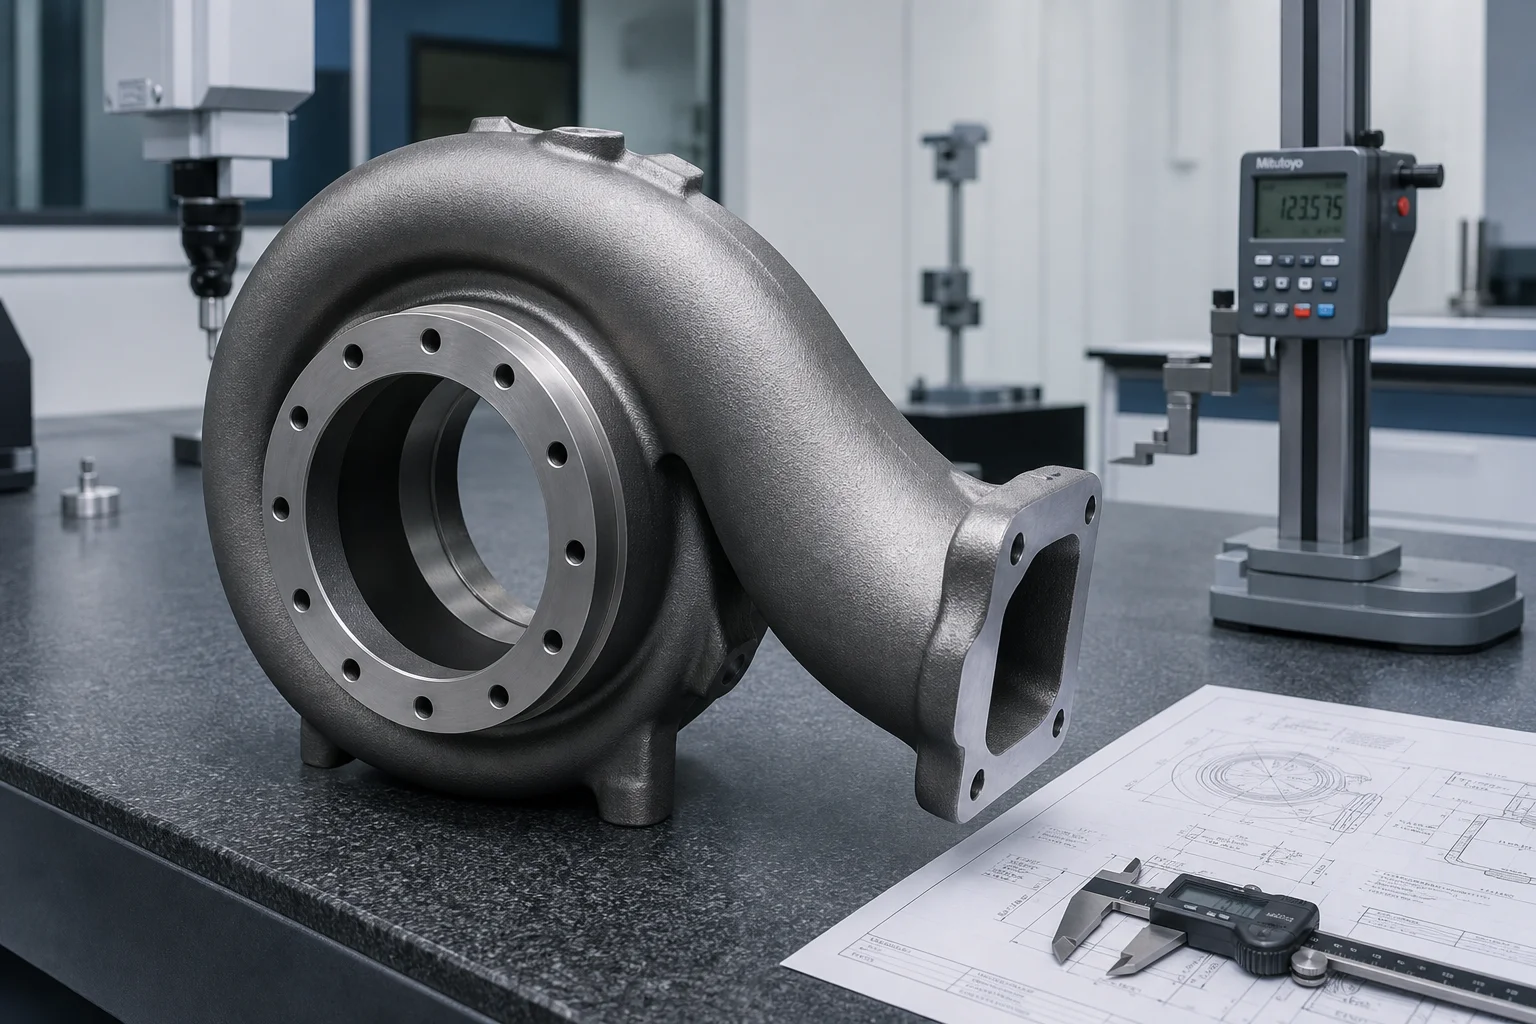
Проверка на димензиите
3D Bridge CMM со скенирачки пробник (резолуција 0,001 мм)
100% верификација на карактеристиките според референтната точка против CAD моделот
Тестирање на течност при висок притисок
Тестирање со сува воздух диференцијален притисок и опаѓање
Стапка на течење <5 cm3/min на 3,5 bar pneumatski pritisok
Testiranje na zatvaranje / eksplozija
Postava za visokobrzinsko vrtewe i eksplozija (testiranje pri prekomerna brzina)
Kućиштето мора целосно да ги задржи парчињата од распаднатото турбинско колело без пробивање на ѕидовите
7. Интегрирано набавување со Dandong City Pengxin Machinery Co., Ltd.
Набавувањето на високоалејирани, прецизно обработени куќи на турбопункашни уреди бара производствен партнер со длабока металуршка стручност и посебна инфраструктура за CNC обработка.
Dandong City Pengxin Machinery Co., Ltd. комбинира повеќе од шеесетгодишно искуство во напредното леење на ферозни и високоалејирани легури со можностите за прецизна CNC обработка со повеќе оски:
Опсег на материјали : Сертифицирано леење на SiMo ковливи гвоздени легури, аустенитни Ni-Resist D-5S и леани топлоотпорни нерѓосливи челици (1.4837, 1.4848).
Собствена изработка на алата и јадра за леење : Автоматизирани линии за правење на јадра способни да произведат екстремно гладки и димензионално стабилни јадра за волута за едно-, двојно-волутни и турбински куќи со променлива геометрија.
Многосетовно CNC завршување : Посебни CNC центри за вртење и фрезирање кои обезбедуваат прецизно контурирање, строги толеранции на лежишни отвори и рамни запечатувачки површини.
Проследливост и документација : EN 10204 3.1 сертификати за материјали, спектрометарска хемиска анализа, извештаи од CMM димензионална инспекција и потврда од тест со притиснак за распаѓање со секоја испорака.
Заклучок
Турбокомпресорските турбински и компресорски куќи претставуваат врвот на леење при високи температури и прецизно машинирање. Урамнотежувањето на барањата од екстремни термички циклуси, отпорност кон оксидација, аеродинамично контурирање и машински толеранции помали од стотинка милиметар бара непоколеблива дисциплина во секоја фаза — од чистење на отпадни легури до конечно CMM испитување.
Дали се развиваат турбокомпресори за следната генерација комерцијални возила или специјализирани компоненти за вторични пазари со посебни перформанси, инженерскиот успех започнува со интегриран партнер за леарница и машинирање.
Контактирајте го Дандонг Сити Пенгсин Машинери Ко., Лтд. денес за да прегледате цртежите и техничките спецификации на вашата турбокомпресорска куќа.
Dandong City Pengxin Machinery Co., Ltd. — Тешки леани делови и прецизно машинирање, од 1958 година.

 EN

 Горещи вести

