Augstspiediena cauruļvadu un sūkņu korpusu liešanas izstrādājumi: divfāžu nerūsējošais tērauds, superdivfāžu nerūsējošais tērauds un korozijas-erozijas aizsardzība
Sep 25, 2026
Meta apraksts: Pilnīgs tehniskais pamācības materiāls par augsspiediena sūkņa korpusu un cauruļvadu komponentu liešanu divfāžu (2205 / CD3MN), superdivfāžu (2507 / CD3MWCuN) un austēnisku nerūsējošo sakausējumu materiālos. Iepazīstieties ar fāžu līdzsvara kontroli, risinājuma atkausēšanu, hidrostatisko izmēģināšanu un NACE atbilstību.
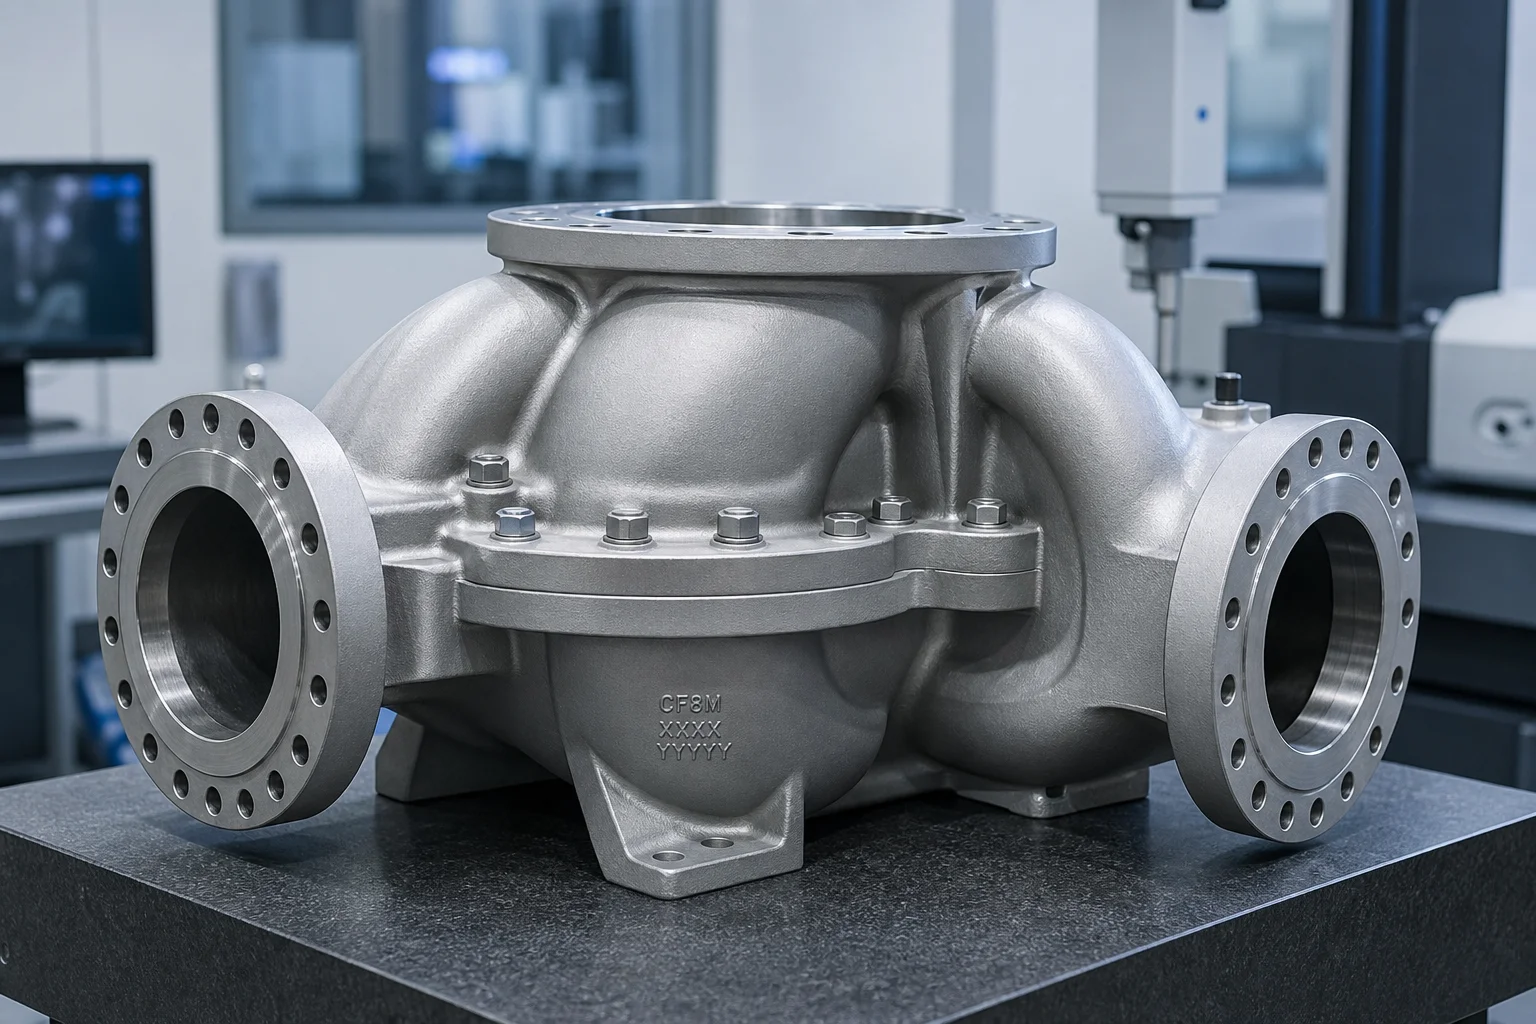
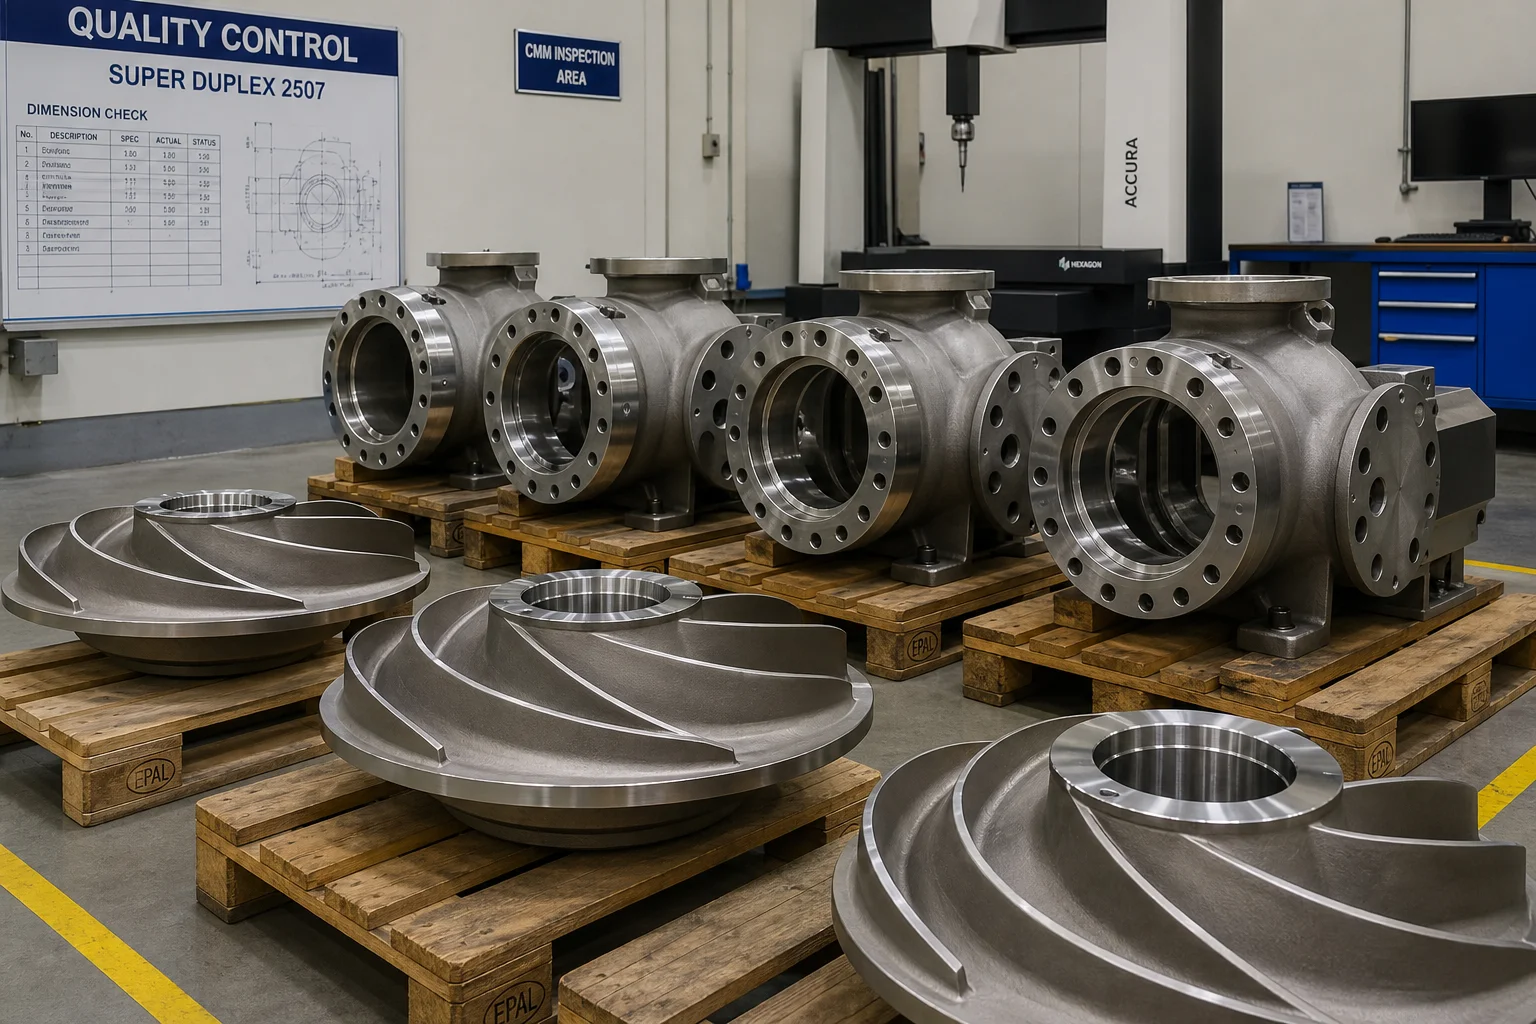
Augstpiedienas šķidruma apstrādes sistēmas jūras naftas un gāzes ieguvē, jūras ūdens apgrieztās osmozes (SWRO) dezalinizācijā, ģeotermiskajā enerģētikā un ķīmiskajā apstrādē liešanas komponentiem izraisa smagu sinerģisku degradāciju. Vienam centriskajam smiltīm izturīgam sūknim vai augstpiedienas jūras zemūdens vārstam vienlaicīgi jāiztur kavitācijas erozija, lokalizēta hlorīdu rievošanās/spraugu korozija, starpkristāliska korozija un augsta hidrauliskā cikliskā izturība vairāk nekā 150 bar (klase 900 līdz 2500).
Šajā agresīvajā šķidruma dinamikā standarta austēniskie nerūsējošie tēraudi (piemēram, 304 vai 316L) ciest katastrofālu punktveida koroziju vai sprieguma korozijas plaisošanu (SCC). Šo kritisko ekspluatācijas problēmu risināšanai nepieciešama specifikācija, precīza liešana un stingra metalurģiska apstrāde. Divfāžu nerūsējošie tēraudi (2205 / CD3MN) un Uzlabotie divfāžu nerūsējošie tēraudi (2507 / CD3MWCuN) .
Šis inženierijas pamācības dokuments sniedz detalizētu tehnisko analīzi par divfāžu sakausējumu metalurģiju, ferīta–austēnīta fāžu līdzsvara regulēšanu, precīzu smilšu un izkusušās formas liešanas metodes, risinājuma atkausēšanas siltumapstrādi, CNC spiediena robežu apstrādi un neiznīcinājošo kvalitātes verifikāciju.
1. Ekspluatācijas vide un korozijas–erozijas degradācijas mehānismi
Lietie dzesētāju korpusi, riteņi, difuzori un cauruļvadu kolektori darbojas ļoti grūtās daudzfāžu vidēs:
Kavitācijas–erozijas sinerģija mikrostrūklas no sabrukstošām kavitācijas burbuļu vēnām noņem aizsargkārtu pasīvo hroma oksīda plēveli uz sūkņa volūtas griezuma malām. Neaizsargātais pamataliāžu sakausējums pakļaujas paātrinātai elektroķīmiskai izšķīšanai, līdz atkal veidojas pasīvā plēve, kas rada ātru rievu veidošanos un materiāla zudumu.
Hlorīdu stresa korozijas plaisošanās (CSCC) augstas temperatūras jūras ūdens ( >60 °C ) ar desmitiem tūkstošiem ppm hlorīdu joniem izraisa ātru transgranulāru vai intergranulāru plaisu izplatīšanos pie paliekviem lieces spriegumiem liešanā.
Vandenīša izraisītā stresa plaisošanās (HISC) zemūdens cauruļvados lietotā katodiskā aizsardzība ievada atomāru vandenīšu, tāpēc ir jāievēro stingri ferīta fāzes ierobežojumi, lai novērstu trauslu sadalīšanos.
2. Sakausējumu izvēles hierarhija sūkņu un cauruļvadu liešanai
Sakausējumu izvēle agresīviem šķidrumiem lielā mērā balstās uz Rievu pretestības ekvivalences skaitli (PREN) : PREN=%Cr+3.3(%Mo+0.5%W)+16(%N)
Sakausējuma veids
Lietā kvalitāte (ASTM A890 / A995)
Kaltās līdzvērtības
PREN vērtība
Mikrostruktūra
Tipiskas spiediena un šķidruma lietojumprogrammas
Relatīvais izmaksu indekss
Austēnītisks nerūsējošais tērauds
CF8M (ASTM A743)
AISI 316
~23 – 25
Pilnībā austēnītisks
Zemspiediena rūpniecības ūdens, mīksti ķīmiskie savienojumi ( <50 °C )
1,0 (bazē lineā)
Augstā sakausējuma austenītisks
CN7M (Sakausējums 20)
N08020
~32 – 35
Austenītisks + Cu
Sērskābes sūknēšana, agresīva ķīmiskā apstrāde
2,2x
Standarta duploksais
Klase 4A / CD3MN
2205 (UNS S31803)
34 – 38
50 % ferīts / 50 % austēnīts
Jūras ūdens desalinācija, naftas lauku ūdens iepumpēšana, 600. klases cauruļvadi
1,8x
Super Duplex
5A klase / CE3MN
2507 (UNS S32750)
41 – 44
50 % ferīts / 50 % austēnīts
Augsspiediena jūras ūdens apgāzes sūkņi, uzjūras zemūdens kolektori
2,6x
Superdivīzija + W
6A klase / CD3MWCuN
Zeron 100
42 – 45
50 % ferīts / 50 % austenīts + W + Cu
Ļoti abrazīvas minerālu suspensijas, karsta hlorēta jūras ūdens
Divkāršās austenīta un ferīta sakausējuma priekšrocības: izturība + korozijas izturība
Standarta divkāršās austenīta un ferīta sakausējuma 4A (CD3MN) piedāvā divreiz lielāku elastības robežu salīdzinājumā ar standarta CF8M (316) nerūsējošo tēraudu ( Rp0,2 ≥ 450 MPa pret 205 MPa ). Tas ļauj sūkņu inženieriem izstrādāt plānākas, vieglākas sūkņu korpusus ar augstāku spiediena noturības klasi, vienlaikus nodrošinot daudz augstāku izturību pret hlorīdu stresa koroziju.
3. Metālurgiskā fāžu līdzsvara kontrole un termiskā apstrāde
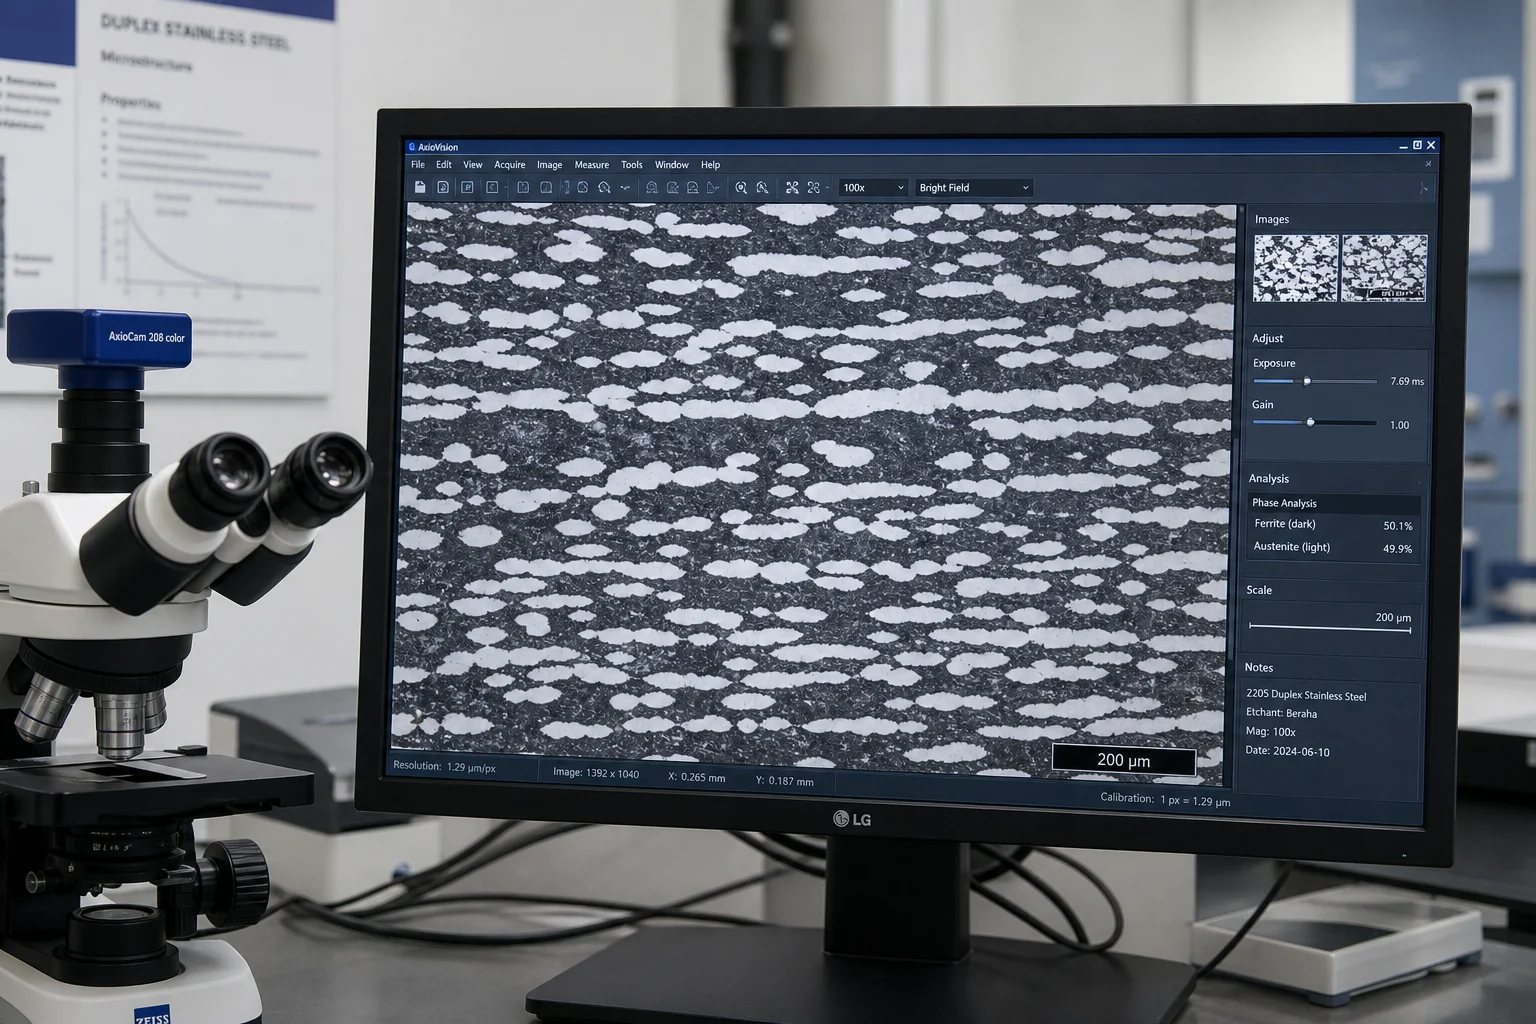
Divfāžu lietņu mehāniskās īpašības un korozijas izturība pilnībā ir atkarīgas no optimālā 45%–55%Ferīta–austēnīta attiecības uzturēšanas un bīstamo intermetālisko sekundāro fāžu pilnīgas izslēgšanas.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Augsttemperatūras risinājuma atkausēšana : Uzsildīt lietus līdz 1120 °C – 1160 °C (klase 4A) vai 1150 °C – 1200 °C (5A/6A klase). Turēt vismaz 1 stundu katram 25 mm biezumam, lai pilnībā izšķīdinātu visus σ -fāzes un hroma nitrīdus atpakaļ cietajā šķīdumā.
Hiper-aizvēršana (ātra ūdens aizvēršana) : Lielie metāla izlējumi jāpārvieto no krāsns pamatnes uz augsti sajaukta ūdens aizvēršanas tvertni <45 sekundēs , atdzisstot zem bīstamās 600 °C–950 °C precipitācijas deguna temperatūras zonā pie >100 °C/min .
Fāzes līdzsvara verifikācija : Ferīta saturu verificē, izmantojot kvantitatīvo metalogrāfiju (ASTM E562 punktu skaitīšanu) un magnētisko indukciju (Ferritscope saskaņā ar ISO 8249), pieļaujamais diapazons stingri robežojas starp 40,0 % un 60,0 % .
Augsspiediena sūkņa volūtas un daudzpakāpju difuzoriem ir divkārši liekti 3D šķidruma kanāli, kuriem jābūt ļoti gludiem, lai minimizētu hidrauliskās berzes zudumus.
Lietņa posms
Inženieru īstenošana
Defektu novēršanu
Simulāciju vadīta ieleja
Apakšējā ieleja ar keramiskajiem vircuļfiltriem un izolētiem pacēlumiem
Elastīgas fenolformaldehīda bezcepšanas smilšu sistēmas, kas ļauj veidot elastīgus veidņus
Atbrīvo termiskās sarukuma sastreses cietstāvokļa dzesēšanas laikā
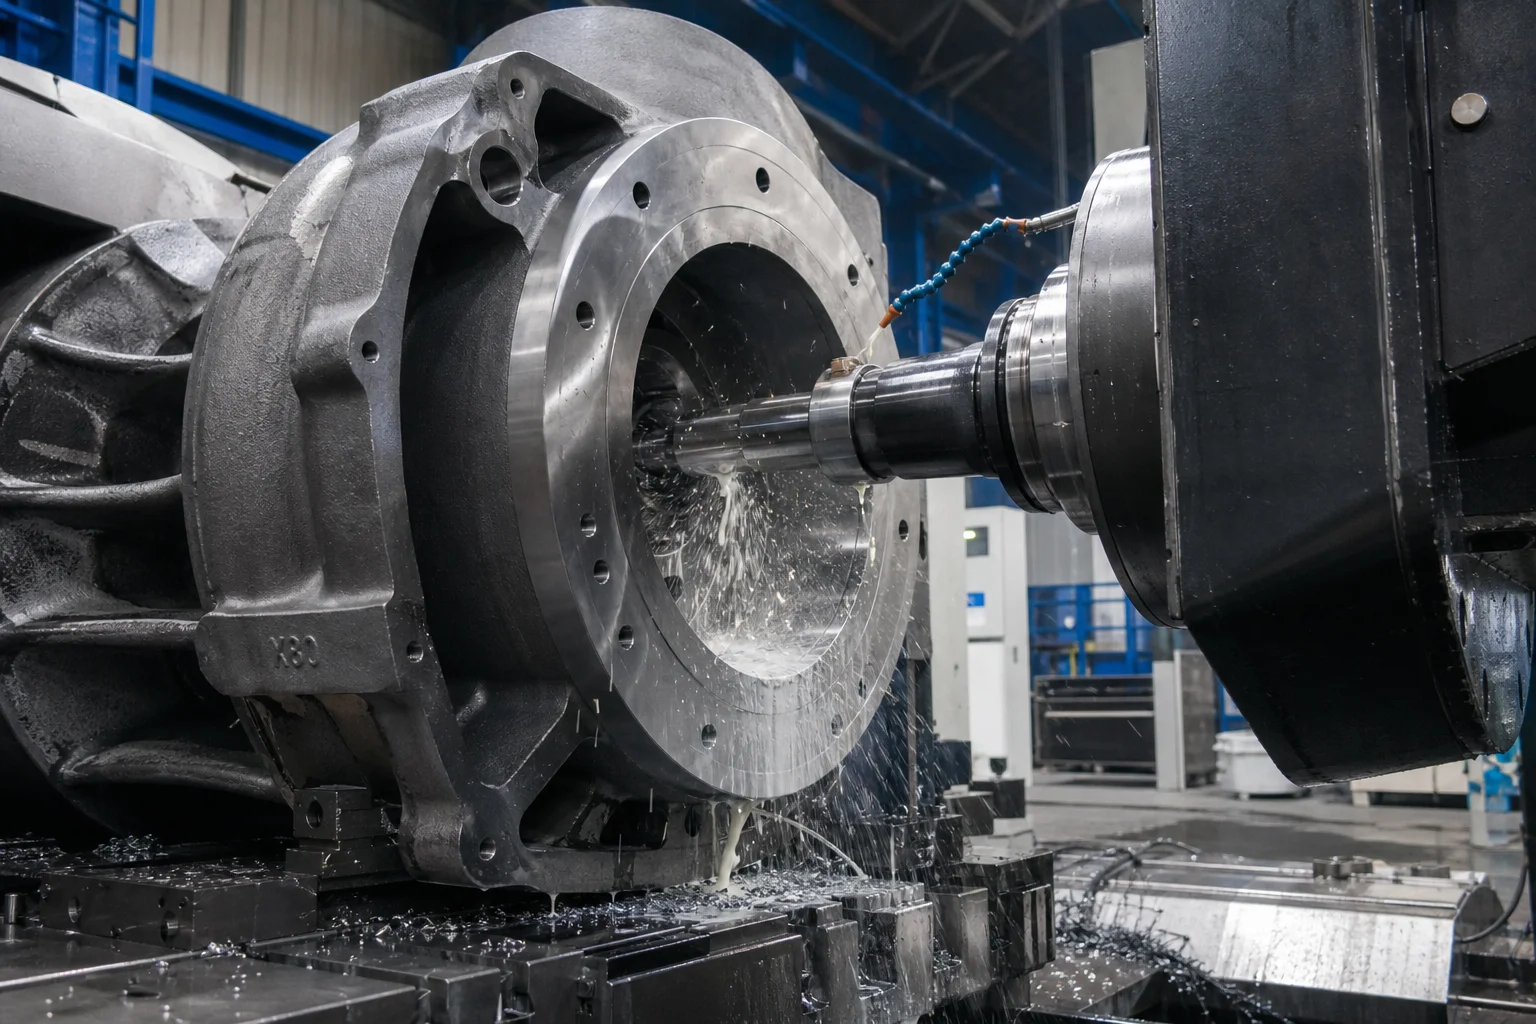
5. Precīzā CNC spiediena robežu apstrāde
Sūkņu korpusi un cauruļvadu vārsti ir jāsaglabā burbuļcieti hidrauliski blīvējumi plašā temperatūras un spiediena diapazonā.
Kritiskas apstrādātas robežvirsmas:
Volutas sadalījuma līnijas flanči : Sejas plaknums ietver 0,03 mm visu flanča diametru ( Ra≤1,6 µm ) lai nodrošinātu nulles noplūdi bez smagas elastomēru O-formas gredzena deformācijas.
Izturības gredzenu caurumi : Precīza iekšējā diametra pieļaujamā novirze ietver ISO H7 (+0,025/–0 mm) ar cilindriskumu līdz 0,010 mm, lai nodrošinātu ciešu hidraulisko atstarpi ar rotējošās impelera nodiluma gredzeniem.
Flanča urbumi : Koncentriski vai spirālveida urbumi saskaņā ar ASME B16.5 (Ra3,2–6,3 µm ) blīvējuma uzstādīšanai.
Dažu ass CNC urbjamās mašīnas : Divas ass horizontālās urbjamās mašīnas apstrādā ieplūdes, izplūdes un blīvējuma kameru caurumus vienā piespieduma iestatījumā, lai saglabātu ortogonālo patieso pozīciju ietvaros ±0,03 mm .
6. Pilnīga kvalitātes pārbaude un korozijas testēšana
Testa kategorija
Testa standarts / metode
Pieņemšanas kritēriji
Ķīmiskā analīze
Optiskā emisijas spektrometrija (OES) saskaņā ar ASTM A751
Strikta atbilstība N ( 0.14−0.30%), Mo, Cr, Ni; P, S ≤ 0,020 %
Ferīta fāzes daudzums
ASTM E562 punktu skaitīšana un ISO 8249 feritskops
40.0%–60.0%Ferīta fāzes daļa visā liešanā
Rūsas caurumveida korozijas tests
ASTM G48 metode A dzelzs hlorīds 24 h pie 25 °C / 50 °C )
Nevienas pittinga pie 20×palielinājuma; masas zudums <4,0 g/m2
Intergranulāra korozija
ASTM A262 Prakse E / ISO 3651-2
Nav starpkristālisku plaisu pēc vara-vara sulfāta vārīšanas un liekšanas
Zemtemperatūras trieciena tests
Charpy V veida rieva (ASTM E23) pie −46 °C
Minimālā vienības vērtība ≥35 J ; vidēji ≥45 J
Tilpuma pilnīgums
Radiogrāfiskās izmēģināšanas (RT) saskaņā ar ASME Section VIII Div 1
Līmenis 1/2 spiediena robežās un kritiskajās volūtu griezuma malās
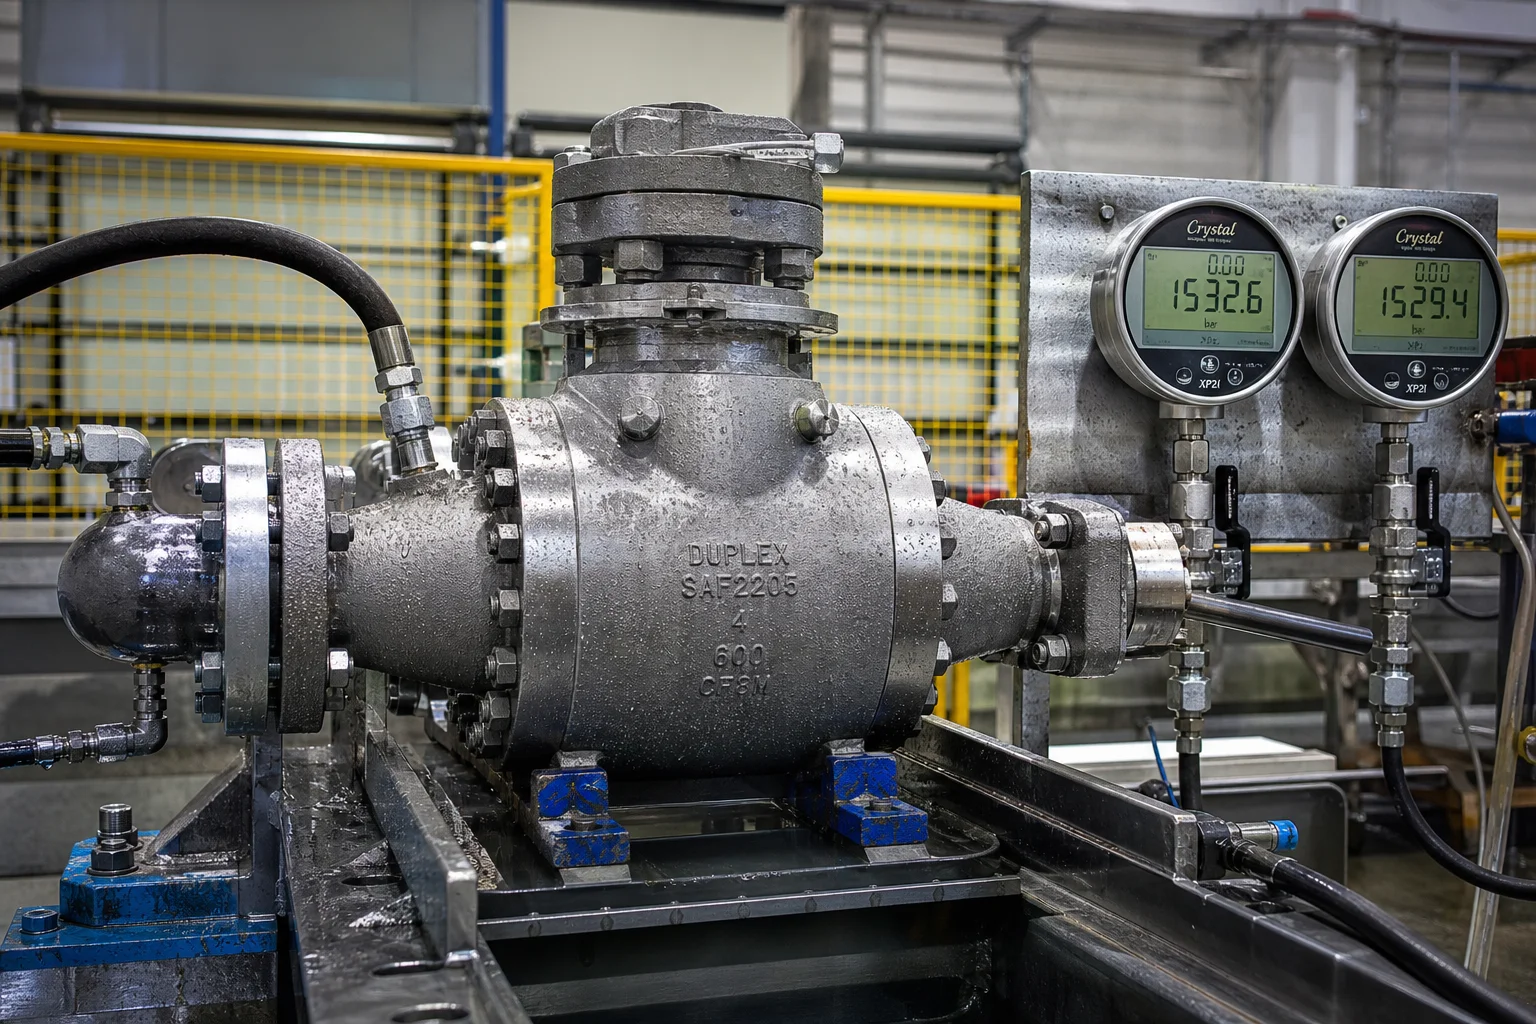
Hidrostatiskā spiediena izmēģināšana
API 598 / ISO 5208 / ASME B16.34
1.5×projektētais spiediens tiek uzturēts >15 minūtes ; nulle spiediena kritumam/noplūdei
7. Sadarbība ar Dandong City Pengxin Machinery Co., Ltd.
Augstas spiediena izturīgu divkāršu un superdivkāršu liešanu ražošanai nepieciešama augsti attīstīta indukcijas kausēšana, sertificēti risinājuma atkausēšanas krāsnis, precīzā apstrāde un stingra korozijas laboratorijas validācija.
Dandong City Pengxin Machinery Co., Ltd. nodrošina pilnīgu „gatavu izmantot” ražošanu augstspiediena sūkņu korpusiem, vārstu korpusiem un cauruļvadu komponentiem:
Pilnīgs materiālu klāsts : Sertificēta liešana standarta divkāršajā 4A (CD3MN / 2205), superdivkāršajā 5A (CE3MN / 2507), superdivkāršajā 6A (CD3MWCuN), CF8M un nikelbāzes korozijai izturīgos sakausējumos.
Iekšējā risinājuma atkausēšana un ātrā dzesēšana : Datorkontrolētas siltumapstrādes krāsnis ar ātru automatizētu pārvietošanu uz tvertnēm, kas garantē nulles sigma-fāzes veidošanos un optimālo 50/50 fāžu līdzsvaru.
Smagas daudzassu CNC apstrāde : Lielas CNC horizontālās urbjamās un pagriežamās centraļas, kas spēj apstrādāt sadalītus volūtu korpusus, vairāku posmu sūkņu kausus un cauruļvadu vārstu korpusus līdz pat 25 tonnām.
Pilna pārbaude un sertifikācija : EN 10204 3.1 un 3.2 ierosinājuma sertifikāti, ASTM G48 plaisu korozijas pārbaudes, −46 °C sadalījuma testēšana, feritskopa fāžu verifikācija un hidrostatiskā spiediena testēšana.
Secinājums
Augsspiediena sūkņa korpusi un cauruļvadu liešanas izstrādājumi, kas darbojas agresīvā šķidruma vidē, prasa nulles kompromisu metālurģijā, liešanas integritātē vai apstrādes precizitātē. Ieviešot sertificētus duplo un superduplo nerūsējošos tērasus, stingrus risinājuma atkausēšanas procesus ar ātrāko dzesēšanu, hidraulisko plūsmas ceļu optimizāciju un daudzassu CNC apstrādi, inženieri nodrošina desmitgadīgu, nesaslēgtu un korozijai izturīgu darbību.
Dandong City Pengxin Machinery Co., Ltd. piedāvā inženierzinātnisko dziļumu, lielākos liešanas tilpumus un sertificētu kvalitātes dokumentāciju pasaules prasīgākajiem šķidrumu infrastruktūras projektiem.
Sazinieties ar Dandong City Pengxin Machinery Co., Ltd., lai iesniegtu savus sūkņa korpusa rasējumus vai pieprasītu sakausējumu savietojamības konsultācijas.
Dandong City Pengxin Machinery Co., Ltd. — smagie liešanas izstrādājumi un precīzā apstrāde kopš 1958. gada.

 EN


 Karstas ziņas

