Meta Beskrivelse: En fullstendig teknisk veiledning for støping av pumpehus og rørledningskomponenter for høytrykk i duplex (2205 / CD3MN), superduplex (2507 / CD3MWCuN) og austenittiske rustfrie legeringer. Lær om fasebalansekontroll, løsnealing, hydrostatisk testing og etterlevelse av NACE-krav.
Systemer for håndtering av væsker under høytrykk i offshore olje- og gassindustri, omvendt osmose (SWRO) for desalineringsanlegg, geotermisk kraftproduksjon og kjemisk prosessindustri utsetter støpte komponenter for alvorlig, samspillende nedbrytning. Et enkelt sentrifugalt slammpumpehus eller et høytrykksundersjøisk ventilkropp må samtidig motstå kavitasjonserosjon, lokal kloridspalling/klemmeangrep, mellomkrystallin korrosjon og høy hydraulisk syklisk utmattelsesbelastning på over 150 bar (klassifisering 900 til 2500).
Under disse aggressive væske-dynamiske forhold lider standard austenittiske rustfrie stål (som 304 eller 316L) av katastrofale sprekker fra punktkorrosjon eller spenningskorrosjonssprekkdannelse (SCC). Å løse disse kritiske driftsutfordringene krever spesifikasjon, presis støping og streng metallurgisk behandling av Duplex rustfritt stål (2205 / CD3MN) og Superduplex rustfritt stål (2507 / CD3MWCuN) .
Denne ingeniørguiden gir en grundig teknisk analyse av duplex-legeringsmetallurgi, kontroll av ferritt-austenitt-fasebalanse, presis sandstøping og investeringsstøping, løsningsgløding, CNC-bearbeiding av trykkbegrensede overflater og ikkedestruktiv kvalitetskontroll.
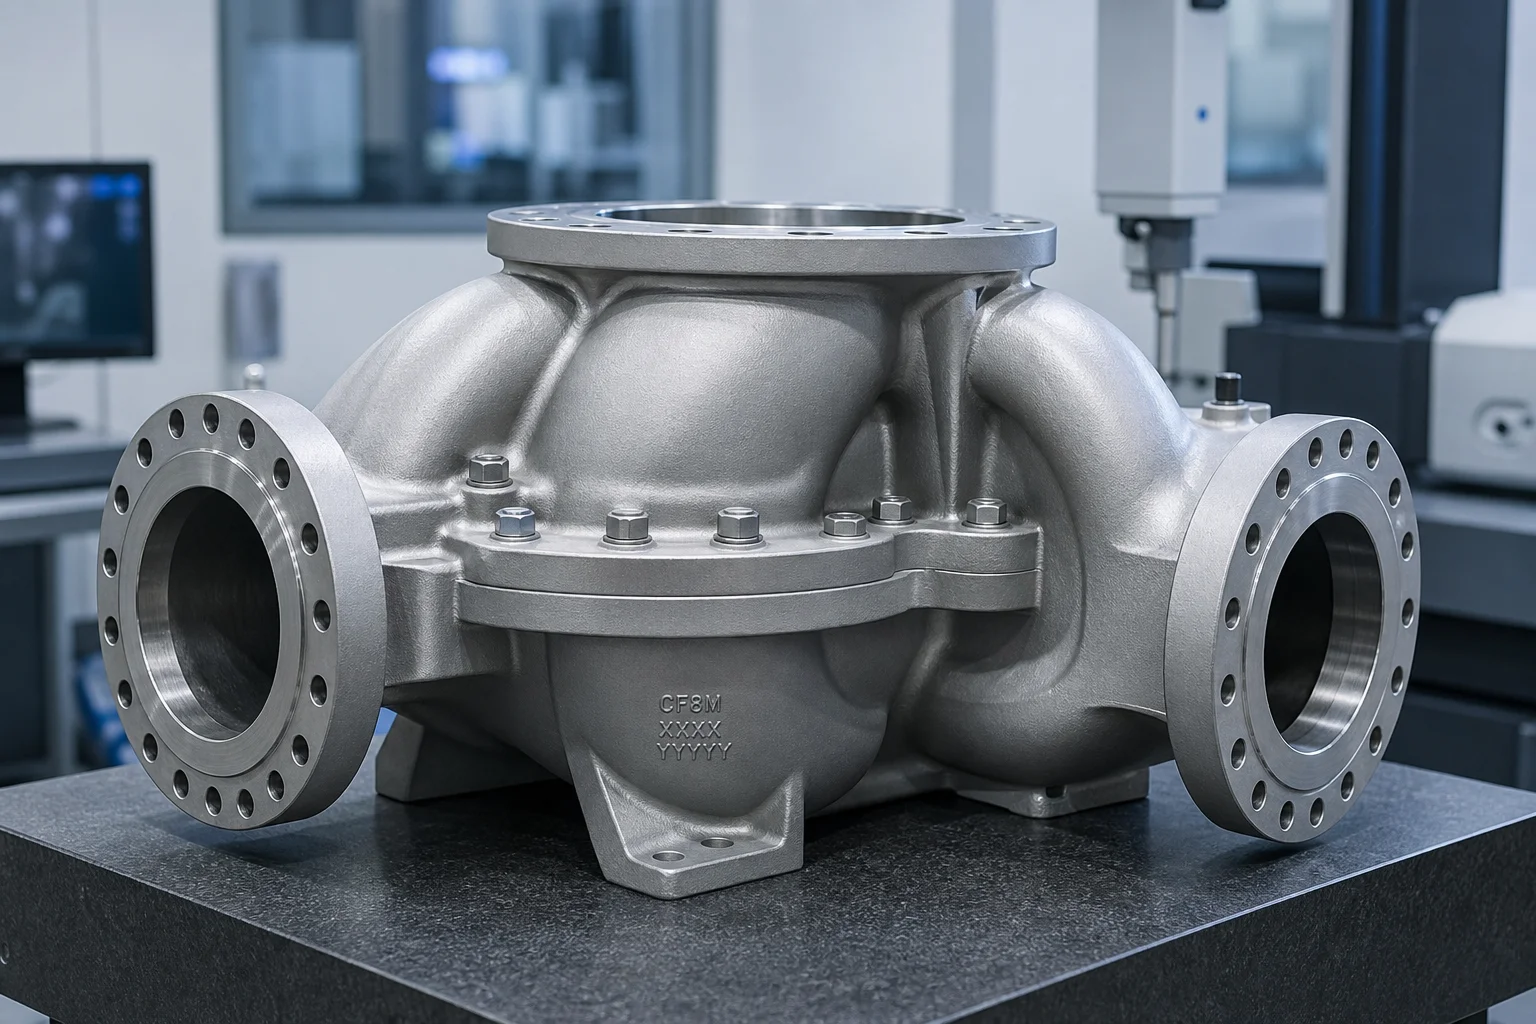
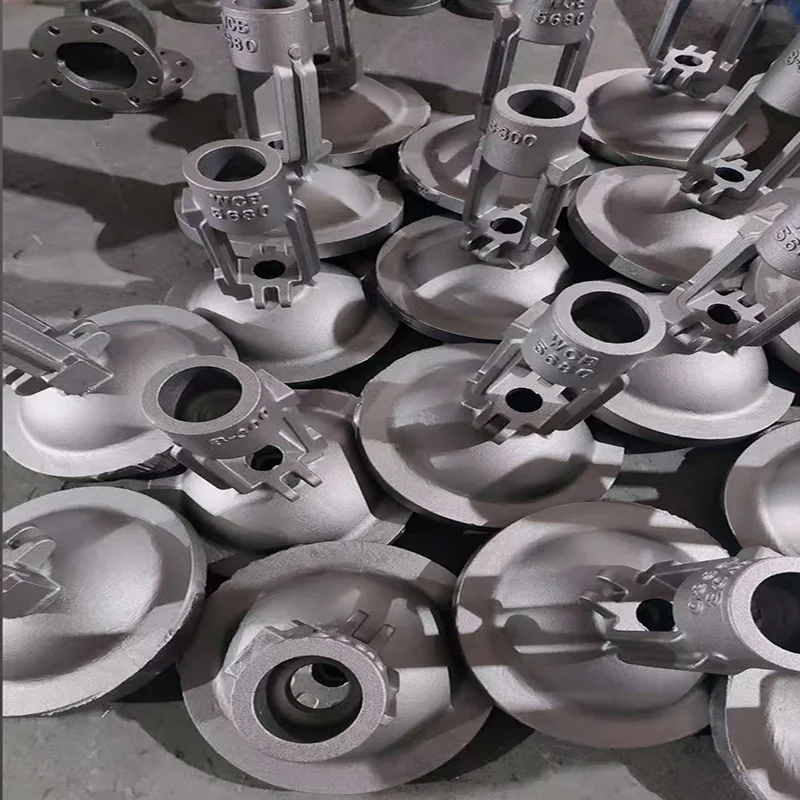
Støpte pumpehus, impellere, diffusorer og rørledningsmanifolder opererer i strenge flerfase-miljøer:
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘Valg av støpelegeringer for aggressive væsker avhenger i stor grad av Pitting Resistance Equivalent Number (PREN) :
| Legeringsfamilie | Støpegrad (ASTM A890/A995) | Trekkekvivalent | PREN-verdi | Mikrostruktur | Typisk trykk- og væskeanvendelse | Relativ kostnadsindeks |
|---|---|---|---|---|---|---|
| Austenittisk rustfritt stål | CF8M (ASTM A743) | AISI 316 | ~23 – 25 | Fullstendig austenittisk | Industriell vann under lavt trykk, milde kjemikalier ( ) | 1,0 (referanseverdi) |
| Høy-legeret austenittisk | CN7M (Legering 20) | N08020 | ~32 – 35 | Austenittisk + Cu | Pumping av svovelsyre, aggressiv kjemisk prosessering | 2,2x |
| Standard duplex | Kvalitet 4A / CD3MN | 2205 (UNS S31803) | 34 – 38 | 50 % ferritt / 50 % austenitt | Desalisering av sjøvann, injeksjon av oljefeltvann, rørledninger i klasse 600 | 1,8x |
| Super Duplex | Kvalitet 5A / CE3MN | 2507 (UNS S32750) | 41 – 44 | 50 % ferritt / 50 % austenitt | Høytrykks-SWRO-fødepumper, offshore subsea-manifolder | 2,6x |
| Superduplex + W | Kvalitet 6A / CD3MWCuN | Zeron 100 | 42 – 45 | 50 % ferritt / 50 % austenitt + W + Cu | Sterkt abrasive mineralslurrier, varmt klorert sjøvann | 3.0X |
| Nikkelbasert superlegering | CW12MW (Hastelloy C-276) | N10276 | Nikkel-Molybden-Krom | Fuktig klor-gass, ekstremt sur gass ( ) for subsea-ventiler | 7,5x |
Standard duplex 4A (CD3MN) tilbyr dobbelt så høy flytegrense som standard CF8M (316)-rustfritt stål ( vs. ). Dette lar pumpeingeniører utforme tynnere og lettere pumpehus med høyere trykkbelastningsklasser samtidig som de tilbyr langt bedre motstand mot kloridindusert spenningskorrosjonssprekkdannelse.
De mekaniske egenskapene og korrosjonsbestandigheten til duplexstøpninger avhenger helt av å opprettholde et optimalt Ferritt-til-austenitt-forhold og fullstendig undertrykke farlige intermetalliske sekundærfaser.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)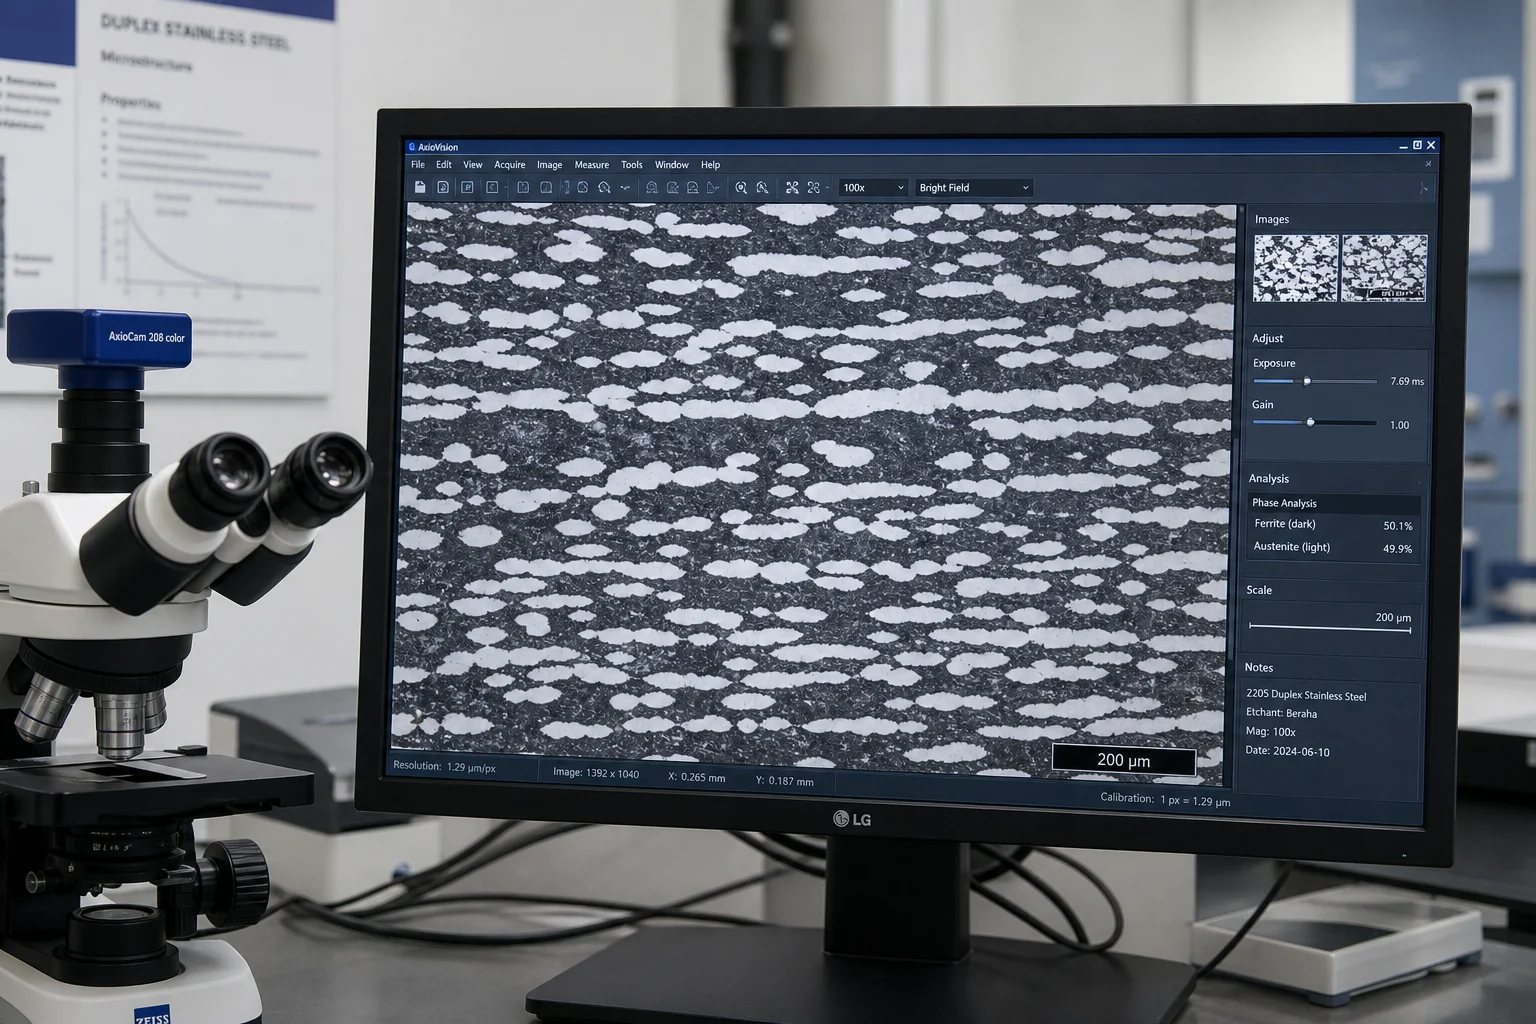
Voluter for høytrykkspumper og flertrinnsdiffusorer har dobbeltkurvede 3D-strømningskanaler som må støpes ekstremt glatte for å minimere hydrauliske friksjonstap.
| Støperi-trinn | Teknisk implementering | Defektforebygging |
|---|---|---|
| Simulasjonsstyrt inngjutning | Bunninngjutning med keramiske virvelfilter og isolerte oppstøp | Eliminerer gjenoksidasjons-skum og turbulensinklusjoner i kromrik smelte |
| Zirkon/kromittsandkjerner | Høy-temperaturbestandig zirkonsandoverflate på interne impeller/volutekjerner | Forhindrer termisk innbrenning og sikrer glatte indre strømningskanaler ( ) |
| Krympkompensasjon | 2,4–2,6 % volumetrisk krympetillatelse modellert i CAD | Forhindrer dimensjonell forvrengning ved komplekse dobbelt-volute-delningslinjer |
| Forebygging av varmesprekk | Fleksible fenolbaserte «no-bake»-sandssystemer som gir formen evne til å gi etter | Løser opp termiske krympespenninger under avkjøling i fast tilstand |
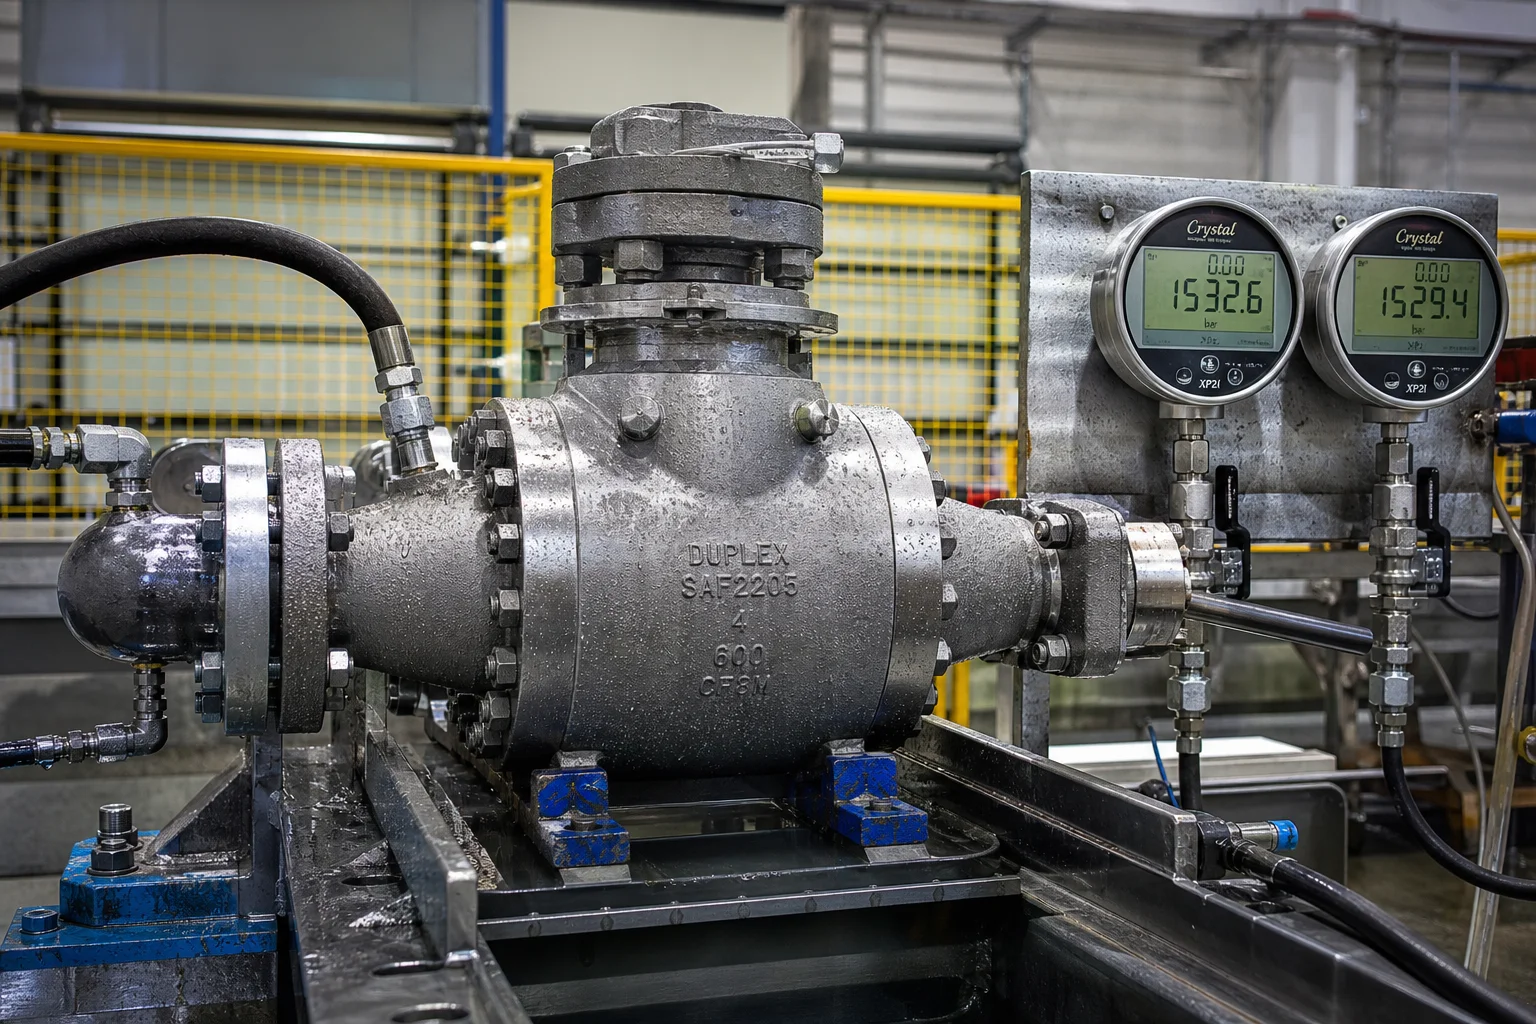
Pumpehus og rørledningsventiler må opprettholde lufttette hydrauliske tetninger over brede temperatur- og trykkområder.
| Testkategori | Teststandard / metode | Akseptkriterier |
|---|---|---|
| Kjemisk analyse | Optisk emisjonsspektrometri (OES) i henhold til ASTM A751 | Streng overholdelse av N ( ) , Mo, Cr, Ni; |
| Ferrittfaseandel | ASTM E562 punkttelling og ISO 8249 Ferritskop | Ferrittfaseandel gjennom hele støpet |
| Spettekorrosjonstest | ASTM G48 metode A (Jern(III)klorid i 24 timer ved ) | Ingen pitting ved forstørrelse; masseforløsning |
| Interkristallinsk korrosjon | ASTM A262 praksis E / ISO 3651-2 | Ingen interkrystallin sprekking etter koke- og bøyetest med kobber-kobbersulfat |
| Lavtemperaturslagtest | Charpy V-notch (ASTM E23) ved | Minimum enkeltverdi ; gjennomsnitt |
| Volumetrisk holdbarhet | Røntgenprøving (RT) i henhold til ASME Section VIII Div 1 | Nivå 1/2 i trykkbegrensninger og kritiske volutskjærkanter |
| Hydrostatisk trykktest | API 598 / ISO 5208 / ASME B16.34 | designtrykk holdt i ; null trykkfall/lekkasje |
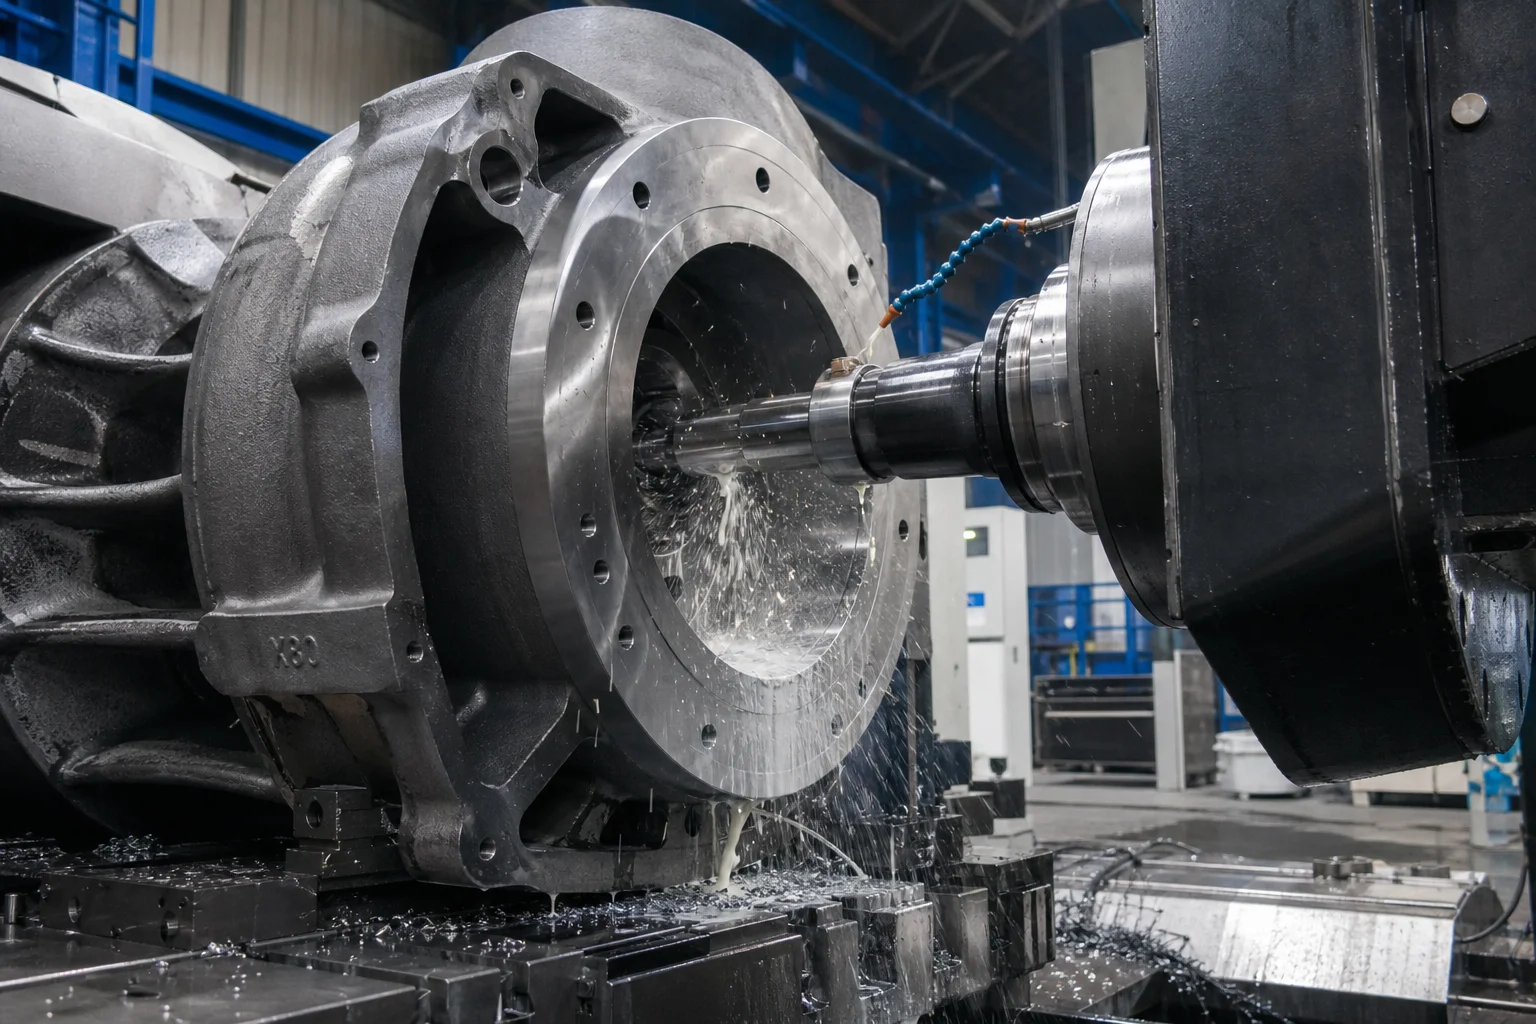
Produksjon av trykkbærende dupleks- og superdupleksstøpninger krever avansert induksjonssmelting, sertifiserte løsningsglanneovner, presisjonsbearbeiding og streng validering i korrosjonslaboratorier.
Dandong City Pengxin Machinery Co., Ltd. leverer fullstendig turnkey-produksjon av høytrykks-pumpehus, ventilkar, og rørledningskomponenter:
- Omfattende materialportefølje : Sertifisert støping av standard dupleks 4A (CD3MN / 2205), superdupleks 5A (CE3MN / 2507), superdupleks 6A (CD3MWCuN), CF8M og nikkelbaserte korrosjonsbestandige legeringer.
- Egen løsningsglanning og hyperavkjøling : Datamaskinstyrte varmebehandlingsovner med rask, automatisk tankoverføring som garanterer null dannelse av sigma-fase og optimal 50/50 fasebalanse.
- Kraftig flerakse-CNC-bearbeiding : Store CNC-vannrette boret og dreieanlegg i stand til å bearbeide delt volut, flertrinns-pumpekopper og rørledningsventilkar opp til 25 tonn.
- Full testing og sertifisering : EN 10204 3.1- og 3.2-inspeksjonssertifikater, ASTM G48-testing for sprekkrustning, effekttest, verifikasjon av Ferritskop-fase og hydrostatisk trykktest.
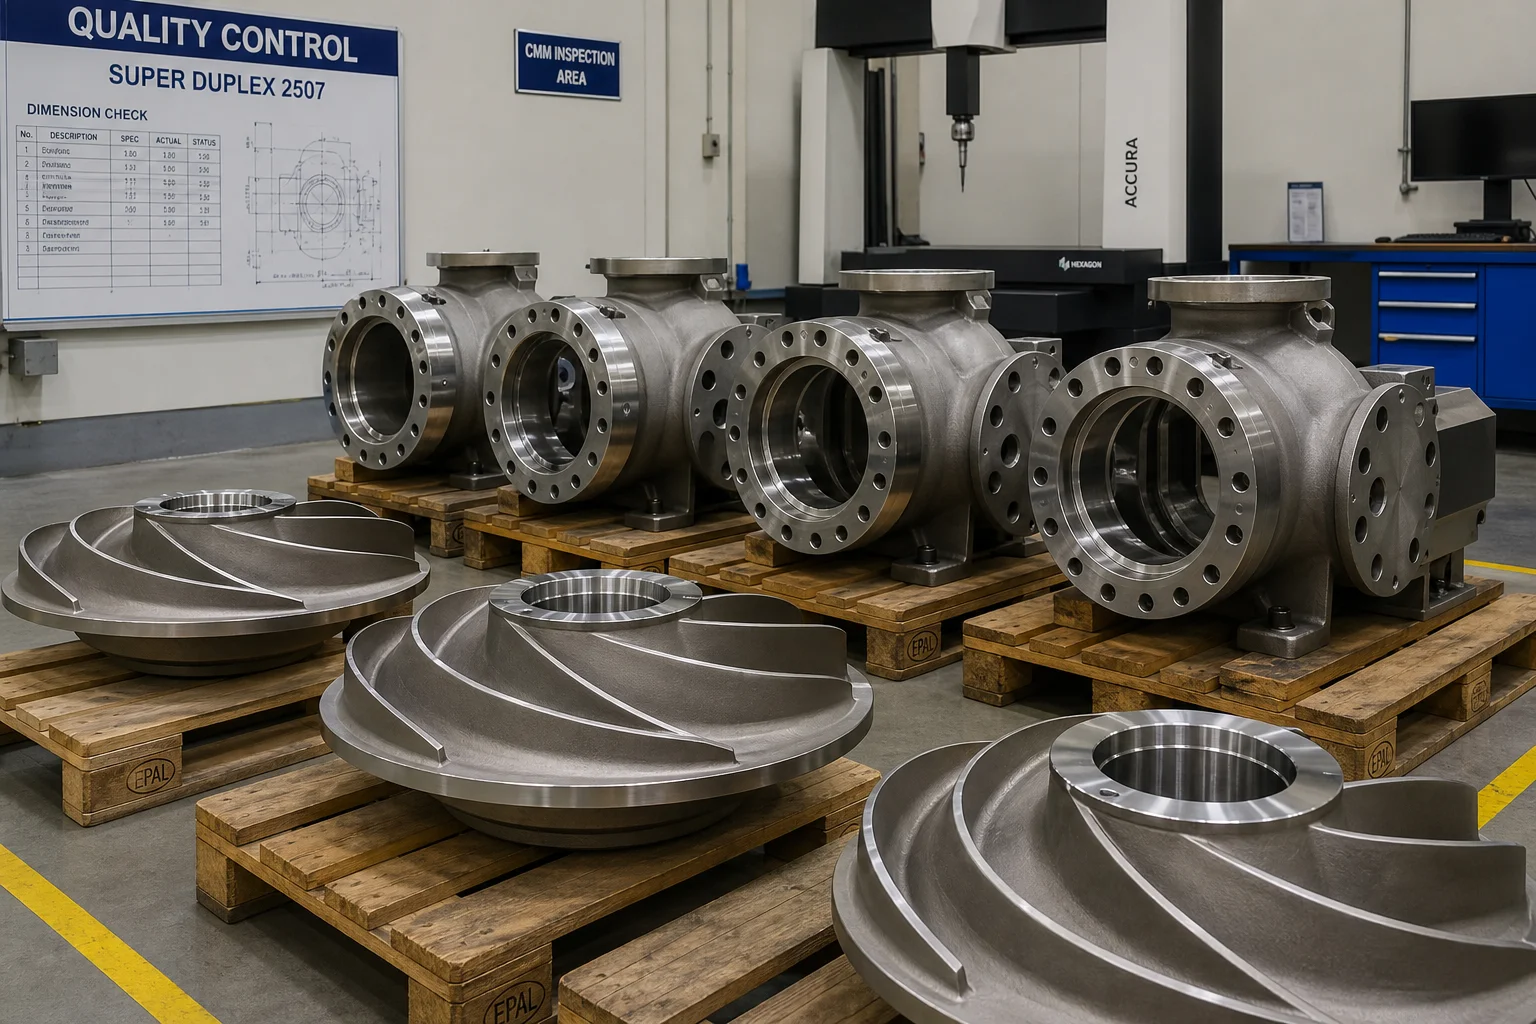
Høytrykks-pumpehus og rørledningsstøpninger som opererer i aggressive væskeomgivelser krever null kompromiss når det gjelder metallurgi, støpeintegritet eller nøyaktighet i maskinbearbeiding. Ved å bruke sertifiserte duplex- og superduplexrustfrie stål, streng løsningsgløding med hyperavkjøling, optimalisering av hydrauliske strømningskanaler og flerakset CNC-maskinbearbeiding sikrer ingeniører tiårvis med lekkasjefri og korrosjonsbestandig drift.
Dandong City Pengxin Machinery Co., Ltd. leverer den tekniske dybden, støpetonnasjen og de sertifiserte kvalitetsdokumentene som kreves for verdens mest krevende prosjekter innen væskeinfrastruktur.
Kontakt Dandong City Pengxin Machinery Co., Ltd. for å sende inn tegninger av pumpehus eller be om rådgivning angående legeringskompatibilitet.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støpinger og presisjonsbearbeiding, siden 1958.
 Siste nytt
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Dandong City Pengxin Maskin ble grunnlagt i 1958, og er et privatfirma som omfatter gjutning, maskering og montasje.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved Personvernpolitikk Blogg
 EN