میٹا تفصیل: ڈوپلیکس (2205 / CD3MN)، سوپر ڈوپلیکس (2507 / CD3MWCuN) اور آسٹینائٹک سٹیل کے ملاوٹوں میں اُونچے دباؤ والی پمپ کیسِنگز اور پائپ لائن اجزاء کی ڈھالائی کا مکمل تکنیکی رہنمائی۔ فیز بیلنس کنٹرول، سولوشن اینیلنگ، ہائیڈرواسٹیٹک ٹیسٹنگ اور نیس کی مطابقت سیکھیں۔
آف شور آئل اینڈ گیس، سمندری پانی کی الٹی اسموسس (SWRO) ڈیسلینیشن، زمینی حرارتی طاقت اور کیمیائی پروسیسنگ میں اُونچے دباؤ والے سیال ہینڈلنگ سسٹمز میں ڈھالے گئے اجزاء شدید مشترکہ تباہی کا شکار ہوتے ہیں۔ ایک سنٹری فیوگل سلری پمپ کیسِنگ یا اُونچے دباؤ والی سبسی ہوا والو باڈی کو ایک ساتھ درج ذیل سے مزاحمت کرنی ہوتی ہے: کیویٹیشن ایروژن، مقامی کلورائیڈ پٹنگ/کریوس اٹیک، انٹر گرانولر کریشن اور اُونچے ہائیڈرولک سائیکلک فیٹیگ لوڈز 150 بار (کلاس 900 سے 2500) سے زیادہ۔
ان انتہائی شدید سیالیاتی حالات میں، معیاری آسٹینائٹک سٹین لیس سٹیل (جیسے 304 یا 316L) کو تباہ کن پٹنگ یا تناؤ کے نتیجے میں کوروزن کریکنگ (SCC) کا سامنا ہوتا ہے۔ ان اہم عملی چیلنجز کو حل کرنے کے لیے درج ذیل کی درست وضاحت، درست ڈھالنے کا طریقہ کار اور سخت دھاتیاتی پروسیسنگ کی ضرورت ہوتی ہے: ڈیوپلیکس سٹین لیس سٹیل (2205 / CD3MN) اور سوپر ڈیوپلیکس سٹین لیس سٹیل (2507 / CD3MWCuN) .
یہ انجینئرنگ گائیڈ ڈیوپلیکس ایلوئے کی دھاتیاتی ساخت، فیرائٹ-آسٹینائٹ فیز متوازن کنٹرول، درست ریت اور انویسٹمنٹ ڈھالنے کے طریقوں، حل کرنے والی حرارتی علاج، سی این سی دباؤ-مرز مشیننگ اور غیر تباہ کن معیاری تصدیق کا جامع تکنیکی تجزیہ فراہم کرتی ہے۔
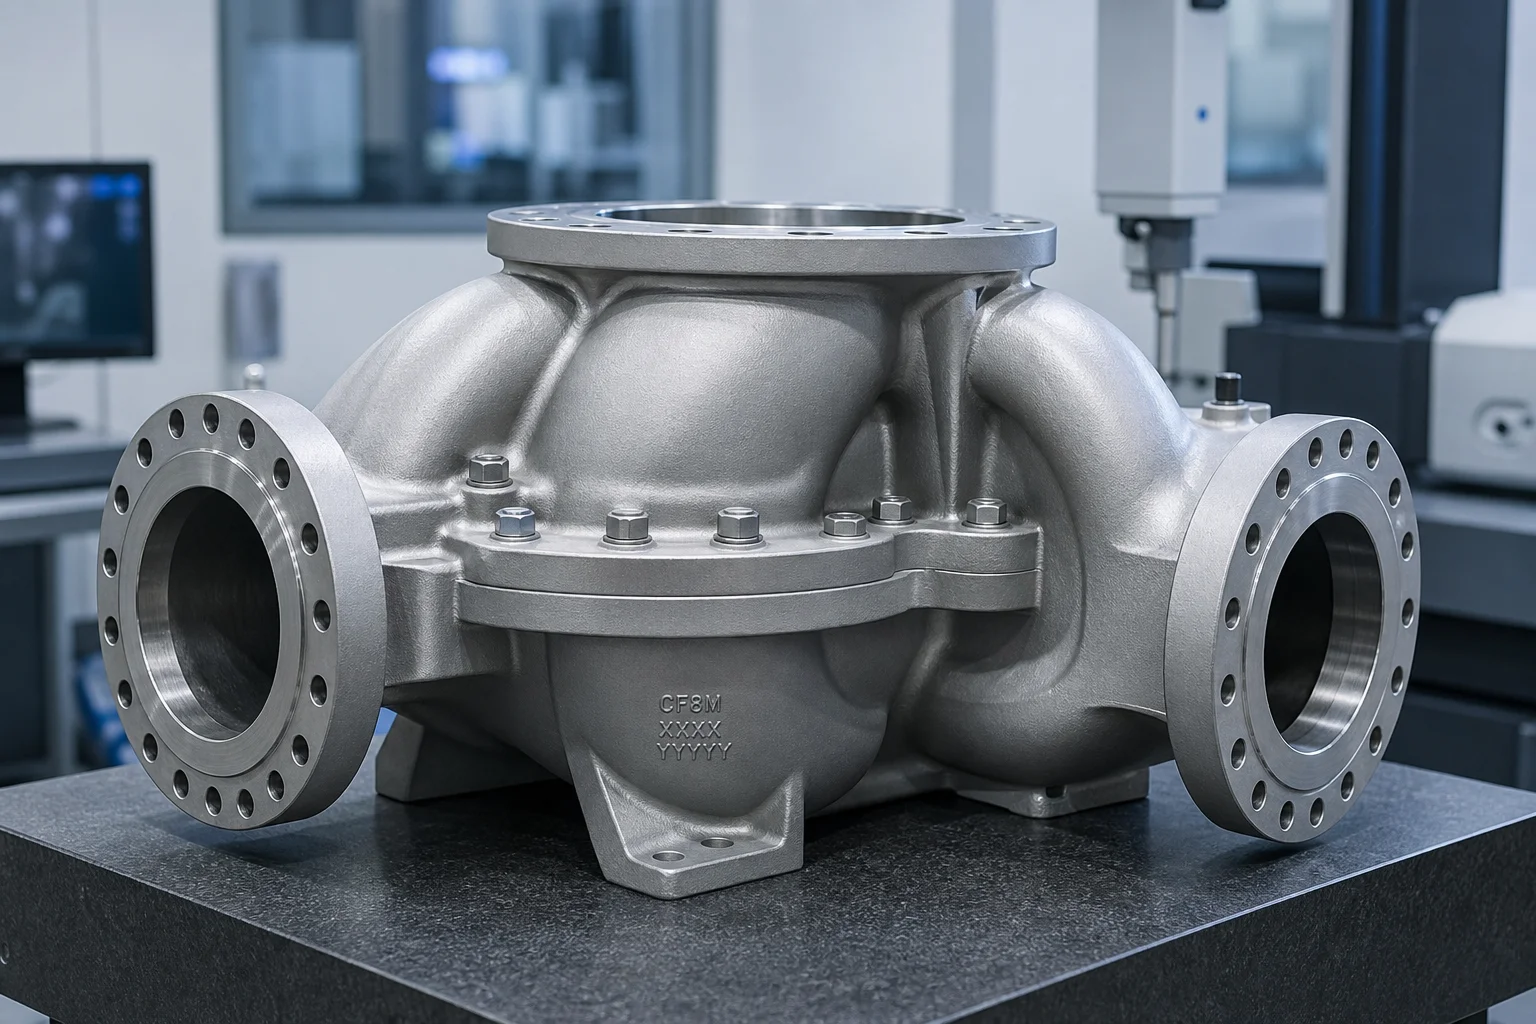
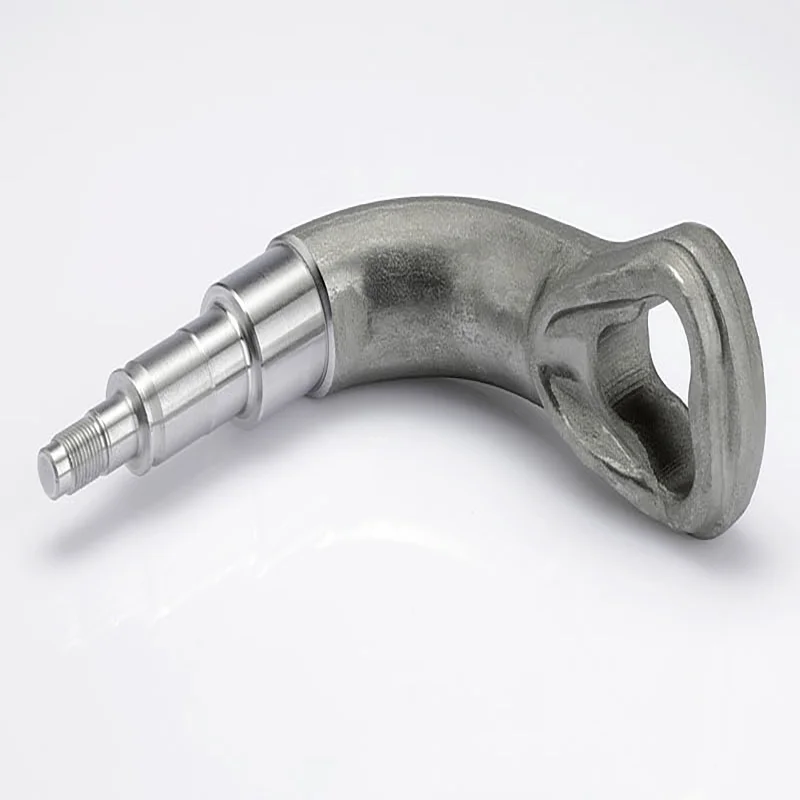
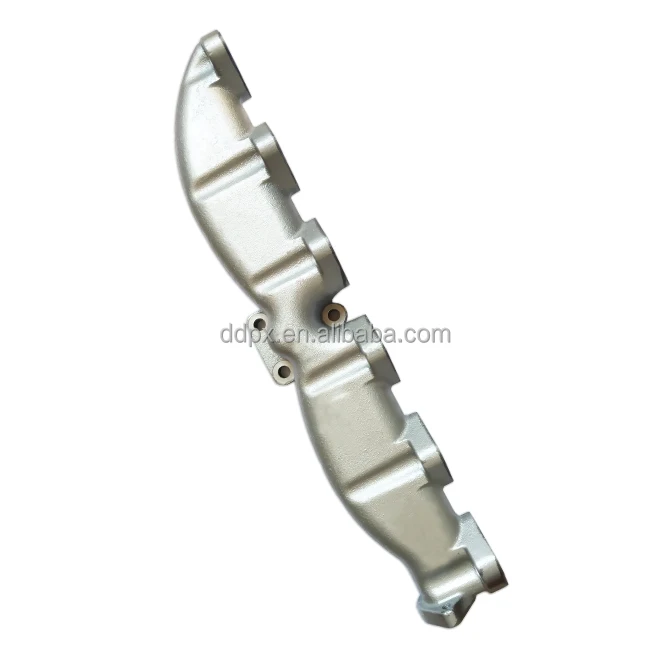
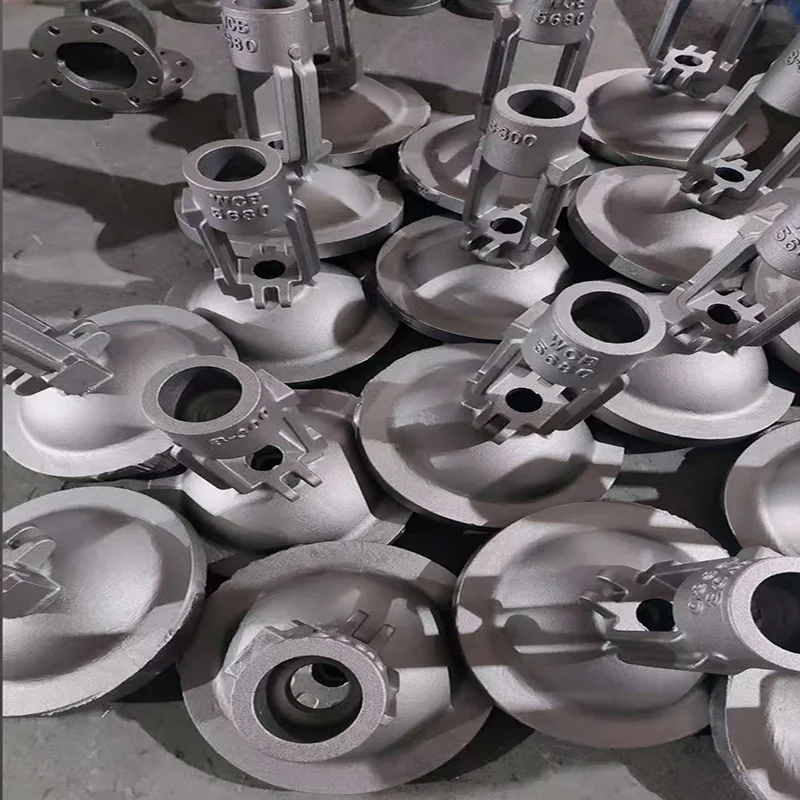
ڈھالے ہوئے پمپ کے باہری ڈھانچے، امپیلرز، ڈیفیوژنز اور پائپ لائن منی فولڈز شدید متعدد-مرحلہ ماحول میں کام کرتے ہیں:
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘تشدد آمیز سیالات کے لیے ڈھالنے کے ملاوے کا انتخاب زیادہ تر پٹنگ ریزسٹنس ایکویولنٹ نمبر (پرین) :
| میٹیل فیملی | کاسٹ گریڈ (ASTM A890 / A995) | وروٹ مساوی | PREN قدر | مائنرو ساخت | معمولی دباؤ اور سیال کا استعمال | نسبتی لاگت انڈیکس |
|---|---|---|---|---|---|---|
| آسٹینائٹک اسٹیل | Cf8m (ASTM A743) | AISI 316 | ~23 – 25 | مکمل آسٹینائٹک | کم دباؤ والے صنعتی پانی، ہلکے کیمیکلز ( ) | 1.0 (بنیادی سطح) |
| اعلیٰ مِلّیج آسٹینائٹک | CN7M (الائی 20) | N08020 | تقریباً 32 تا 35 | آسٹینائٹک + کاپر | سرفیورک ایسڈ کے پمپنگ، شدید کیمیائی پروسیسنگ | 2.2x |
| معیاری ڈوپلیکس | گریڈ 4A / سی ڈی 3 ایم این | 2205 (یو این ایس ایس 31803) | 34 تا 38 | 50 فیصد فیرائٹ / 50 فیصد آسٹینائٹ | سمدری پانی کی ڈیسلنیشن، آئل فیلڈ میں پانی کا ان جیکشن، کلاس 600 پائپ لائنز | 1.8x |
| سوپر ڈیوپلیکس | گریڈ 5A / سی ای 3 ایم این | 2507 (این ایس ایس ایس 32750) | 41 – 44 | 50 فیصد فیرائٹ / 50 فیصد آسٹینائٹ | اُچّے دباؤ والے ایس ڈبلیو آر او فیڈ پمپ، آف شور سب سی ہی مینی فولڈز | 2.6x |
| سوپر ڈیوپلیکس + وی | گریڈ 6A / سی ڈی 3 ایم ڈبلیو سی یو این | Zeron 100 | 42 – 45 | 50% فیرائٹ / 50% آسٹینائٹ + وی + کیو | شدید ریتیل کان کے گاڑھے محلول، گرم کلورینیٹڈ سمندری پانی | 3.0x |
| نکل کا بنیادی سوپر ایلوئے | سی ڈبلیو 12 ایم ڈبلیو (ہاسٹی لوئے سی-276) | N10276 | نکل-مولیبڈینم-کرومیئم | گیلے کلورین گیس، شدید سور گیس ( ) سب سی ویلوز | 7.5 گنا |
معیاری ڈیو پلیکس 4 اے (سی ڈی 3 ایم این) پیش کرتا ہے پیداوار کی طاقت دوگنی کریں معیاری سی ایف 8 ایم (316) سٹین لیس سٹیل کے مقابلے میں ( کے مقابلے میں )۔ اس کی بدولت پمپ کے انجینئرز پمپ کے کیسنگز کو پتلے اور ہلکے بنانے کے ساتھ ساتھ زیادہ دباؤ برداشت کرنے کی صلاحیت فراہم کر سکتے ہیں، جبکہ کلورائیڈ تناﺅ کے زیرِاثر کوروزن کریکنگ کے خلاف بہت بہتر مزاحمت بھی فراہم کرتے ہیں۔ پتلے، ہلکے پمپ کیسنگز زیادہ دباؤ برداشت کرنے کی درجہ بندی کے ساتھ ساتھ کلورائیڈ تناﺅ کے زیرِاثر کوروزن کریکنگ کے خلاف بہت بہتر مزاحمت فراہم کرتے ہیں۔
ڈیوپلیکس ڈھالنے کی میکانی خصوصیات اور کوروزن کی مزاحمت مکمل طور پر ایک بہترین فریٹ آئٹ سے آسٹینائٹ تناسب کو برقرار رکھنے اور خطرناک انٹر میٹلک ثانوی فیزوں کو مکمل طور پر روکنے پر منحصر ہیں۔
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)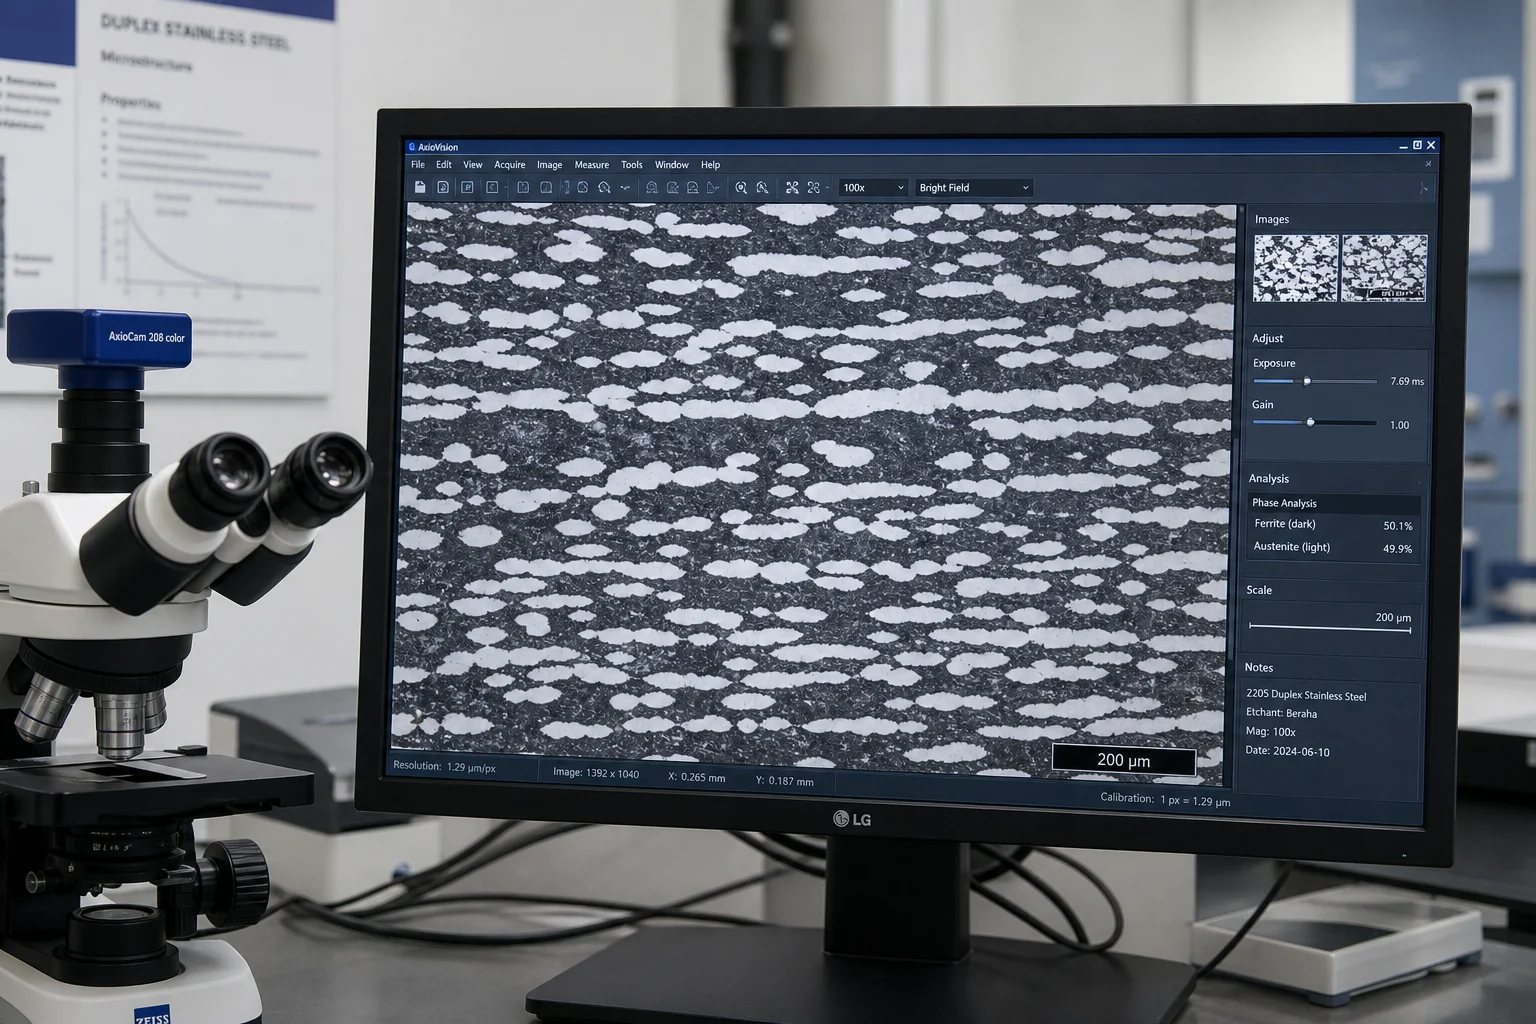
ہائی پریشر پمپ والیوٹس اور متعدد درجے کے ڈیفیوزرز میں دوہرا موڑدار تین-ابعادی سیالی چینلز ہوتے ہیں جنہیں ہائیڈرولک رگڑ کے نقصانات کو کم سے کم کرنے کے لیے بہت ہموار ڈھالنا ضروری ہوتا ہے۔
| Castings ki factory ke marhile | Ijraa-i inziniyari | نقص کی روک تھام |
|---|---|---|
| محاکاۃ پر مبنی گیٹنگ | نیچے سے ڈالنے والی گیٹنگ، سیرامک گھومتے فلٹرز اور عزل شدہ رائزرز کے ساتھ | کرومیم سے بھرپور پگھل میں دوبارہ آکسیڈیشن کی جھاگ اور ٹربیولنس کے داخلی نقصانات کو ختم کرتا ہے |
| زِرکون / کرومیٹ ریت کے کور | اندرونی امپیلر/والیوٹ کورز پر زِرکون ریت کا اعلیٰ حرارتی روکنے والا سطحی لیپ | حرارتی بُرن ان کو روکتا ہے اور ہموار اندرونی سیالی گزرگاہوں کو یقینی بناتا ہے ( ) |
| سکڑن کا تعویض | 2.4% – 2.6% حجمی انقباض کی اجازت جو سی اے ڈی میں ماڈل کی گئی ہے | پیچیدہ ڈبل وولیوٹ سپلٹ لائنز پر ابعادی بے قاعدگی کو روکتا ہے |
| گرم دراڑوں کی روک تھام | لچکدار فینولک نو-بیک ریت کے نظام جو قالب کی دباو برداشت کرنے کی صلاحیت فراہم کرتے ہیں | ٹھوس حالت میں ٹھنڈا ہونے کے دوران حرارتی انقباض کے تناؤ کو کم کرتا ہے |
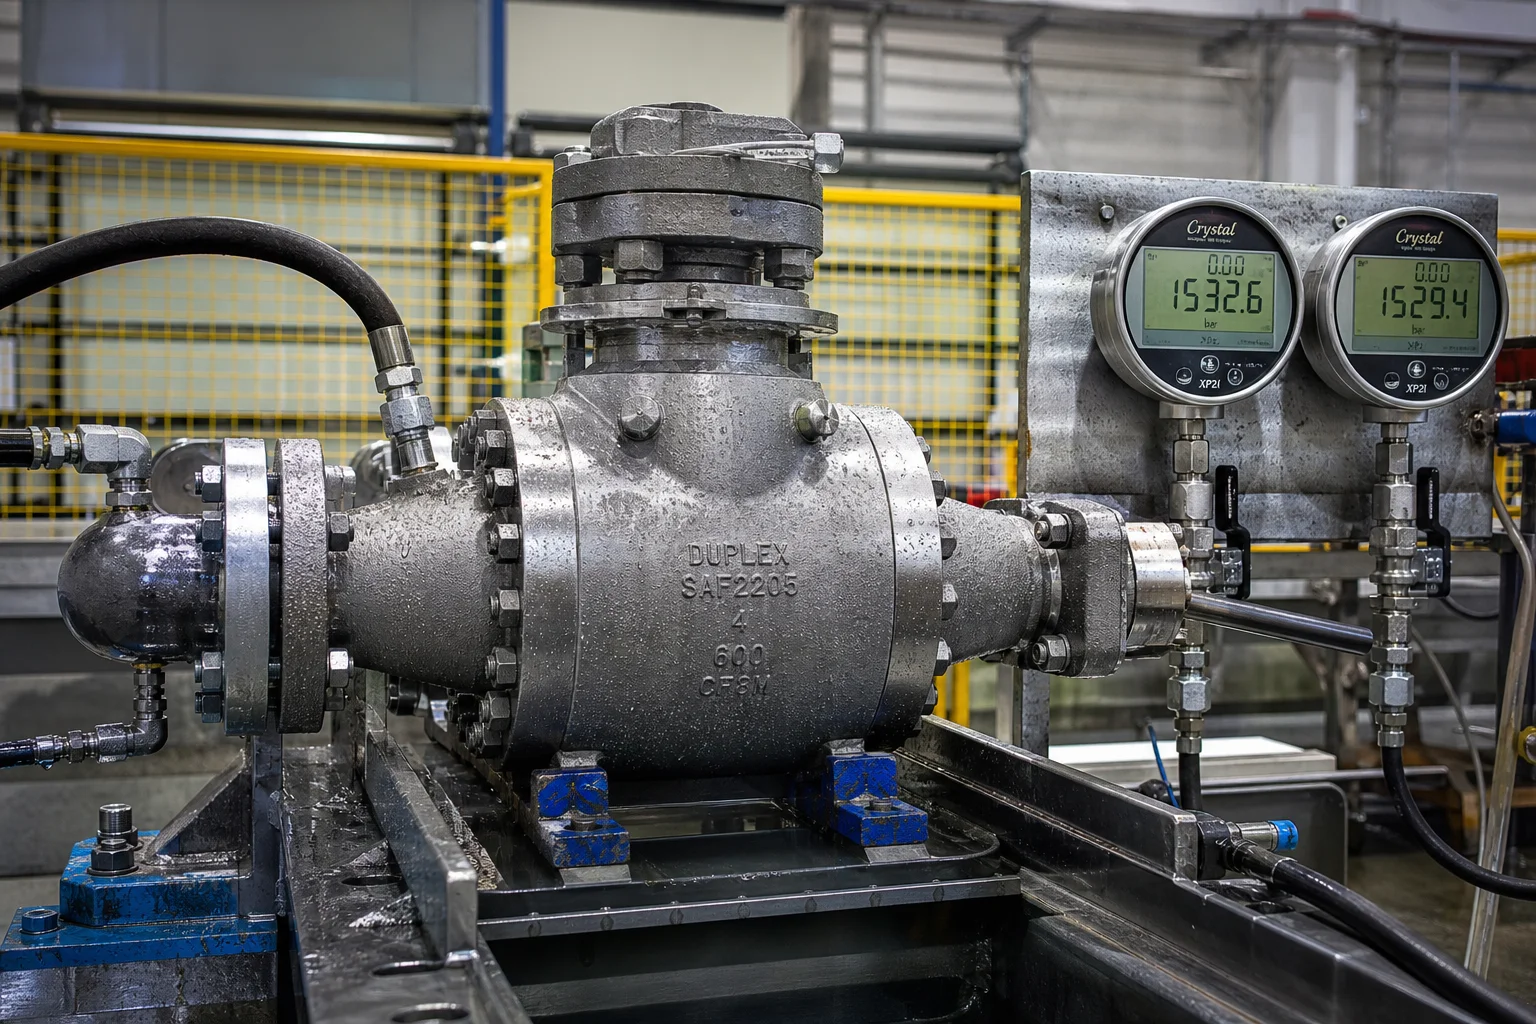
پمپ کیسز اور پائپ لائن والوز کو وسیع درجہ حرارت اور دباؤ کی حدود میں ببل-ٹائٹ ہائیڈرولک سیل برقرار رکھنے ہوتے ہیں۔
| ٹیسٹ کی قسم | ٹیسٹ معیار / طریقہ کار | قبولیت کے معیارات |
|---|---|---|
| کیمیائی تجزیہ | آپٹیکل ایمیشن اسپیکٹرومیٹری (او ای ایس) اے ایس ٹی ایم اے 751 کے مطابق | این ( )، مو، سی آر، نی؛ |
| فیرائٹ فیز کی تعداد | ایس ٹی ایم ای 562 پوائنٹ کاؤنٹ اور آئی ایس او 8249 فیریٹ اسکوپ | ڈھالنے کے دوران مکمل فیرائٹ فیز کا تناسب |
| پٹنگ کوروزن ٹیسٹ | ایس ٹی ایم جی 48 طریقہ اے فرک کلورائیڈ 24 گھنٹے کے لیے ) | پٹنگ کا صفر ہونا بڑھانے کی سطح پر؛ وزن کا نقصان |
| انٹرگرینولر کوروسن | ASTM A262 پریکٹس ای / آئی ایس او 3651-2 | کاپر-کاپر سلفیٹ کے ابال اور موڑنے کے بعد بین ال دانہ دراڑیں نہیں ہوتیں |
| کم درجہ حرارت اثر کا تجربہ | چارپی وی-نوچ (ASTM E23) درجہ حرارت پر | کم از کم واحد قدر ؛ اوسط |
| حجمی مضبوطی | ریڈیوگرافک ٹیسٹنگ (آر ٹی) اے ایس ایم ای سیکشن ویئٹھ ڈیویژن 1 کے مطابق | دباؤ کی حدود اور اہم وولوٹ کٹ واٹرز میں سطح 1/2 |
| ہائیڈرو اسٹیٹک دباؤ کا تجربہ | API 598 / ISO 5208 / ASME B16.34 | منصوبہ بندی کا دباؤ برقرار رکھا گیا ; دباؤ میں کوئی کمی / رساؤ نہیں |
دوہرے اور سپر دوہرے ڈھلواں دباؤ والے اجزاء کی تیاری کے لیے جدید انڈکشن پگھلانے، سرٹیفائیڈ حل اینیلنگ فرن، درست مشیننگ اور سخت خوردگی کی لیبارٹری تصدیق کی ضرورت ہوتی ہے۔
دن دونگ شہر پینگ شن مشینری کمپنی، لمیٹڈ۔ اونچے دباؤ والے پمپ کی کیسنگز، والو باڈیز اور پائپ لائن اجزاء کی مکمل ٹرن کی ٹیک تیاری فراہم کرتا ہے:
- جامع مواد کا ذخیرہ : سرٹیفائیڈ کاسٹنگ آف اسٹینڈرڈ ڈپلیکس 4A (CD3MN / 2205)، سوپر ڈپلیکس 5A (CE3MN / 2507)، سوپر ڈپلیکس 6A (CD3MWCuN)، CF8M، اور نکل بیس کوروزن الائے۔
- ان ہاؤس حل اینیلنگ اور ہائپر کوئنچ : کمپیوٹر کنٹرولڈ حرارت علاج کے فرنیس جن میں تیز خودکار ٹینک منتقلی کا نظام ہوتا ہے جو صفر سِگما فیز تشکیل اور بہترین 50/50 فیز بیلنس کی ضمانت دیتا ہے۔
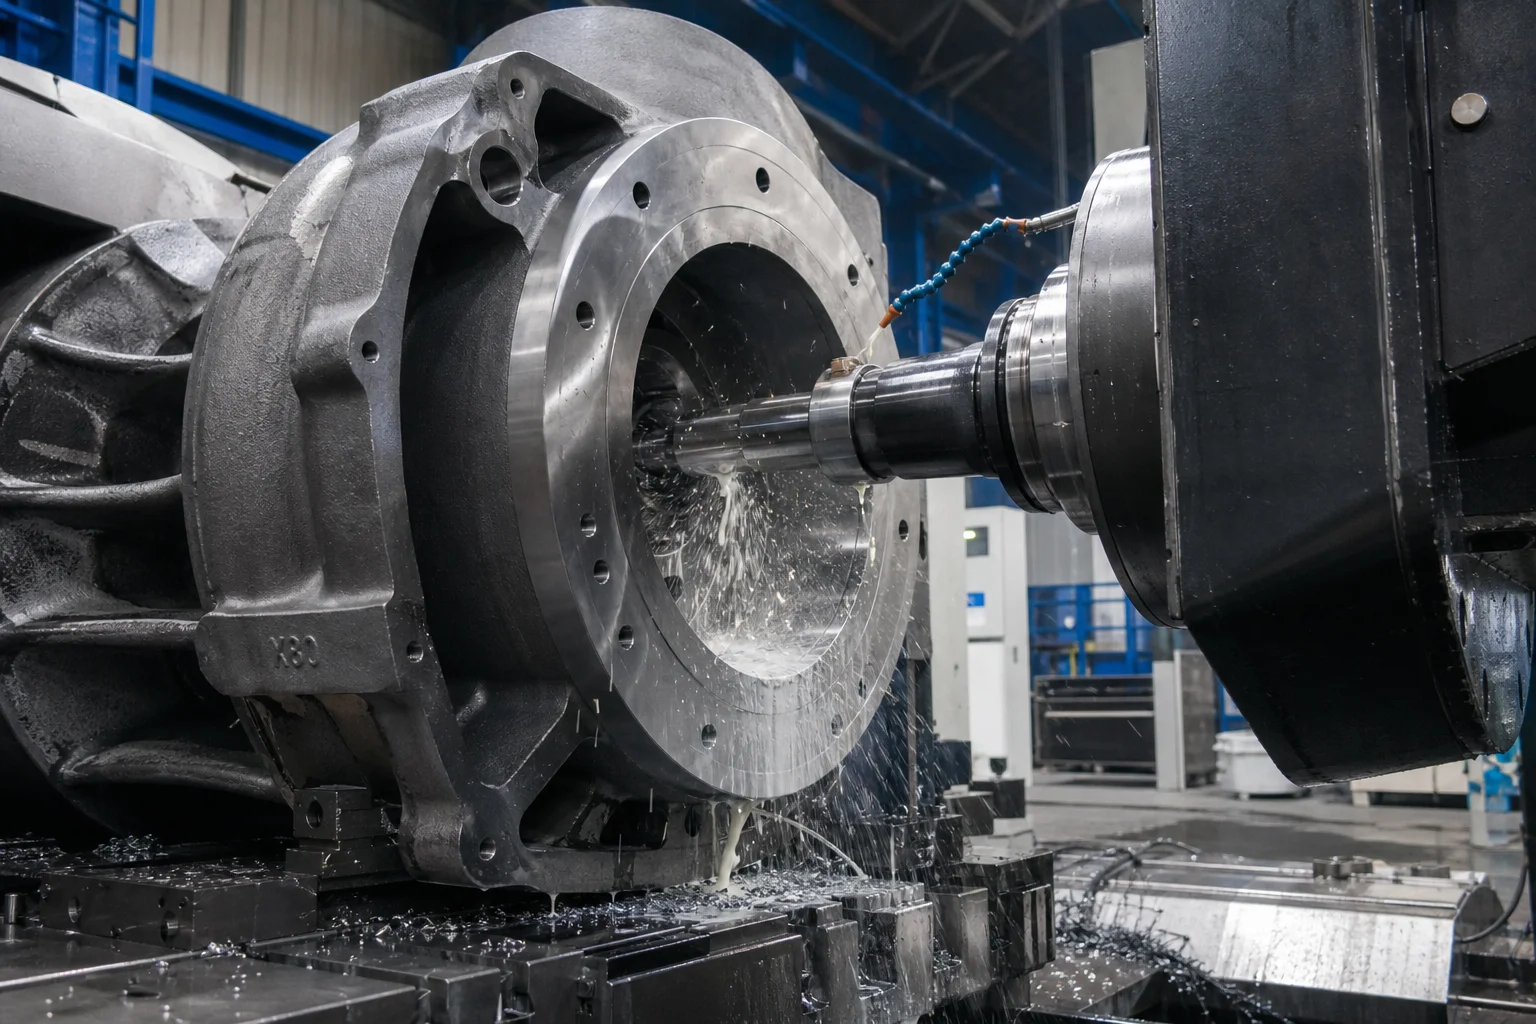
- بھاری متعدد محور سی این سی مشیننگ : بڑے سی این سی افقی بورنگ اور ٹرننگ سنٹرز جو اسپلٹ کیس والیوٹس، متعدد مرحلہ پمپ کے باولز، اور پائپ لائن والو باڈیز کو 25 ٹن تک مشین کر سکتے ہیں۔
- مکمل ٹیسٹنگ اور سرٹیفیکیشن : EN 10204 3.1 اور 3.2 معائنہ سرٹیفیکیٹس، ASTM G48 پٹنگ کوروزن ٹیسٹنگ، امپیکٹ ٹیسٹنگ، فیریٹ اسکوپ فیز تصدیق، اور ہائیڈرو اسٹیٹک پریشر ٹیسٹنگ۔
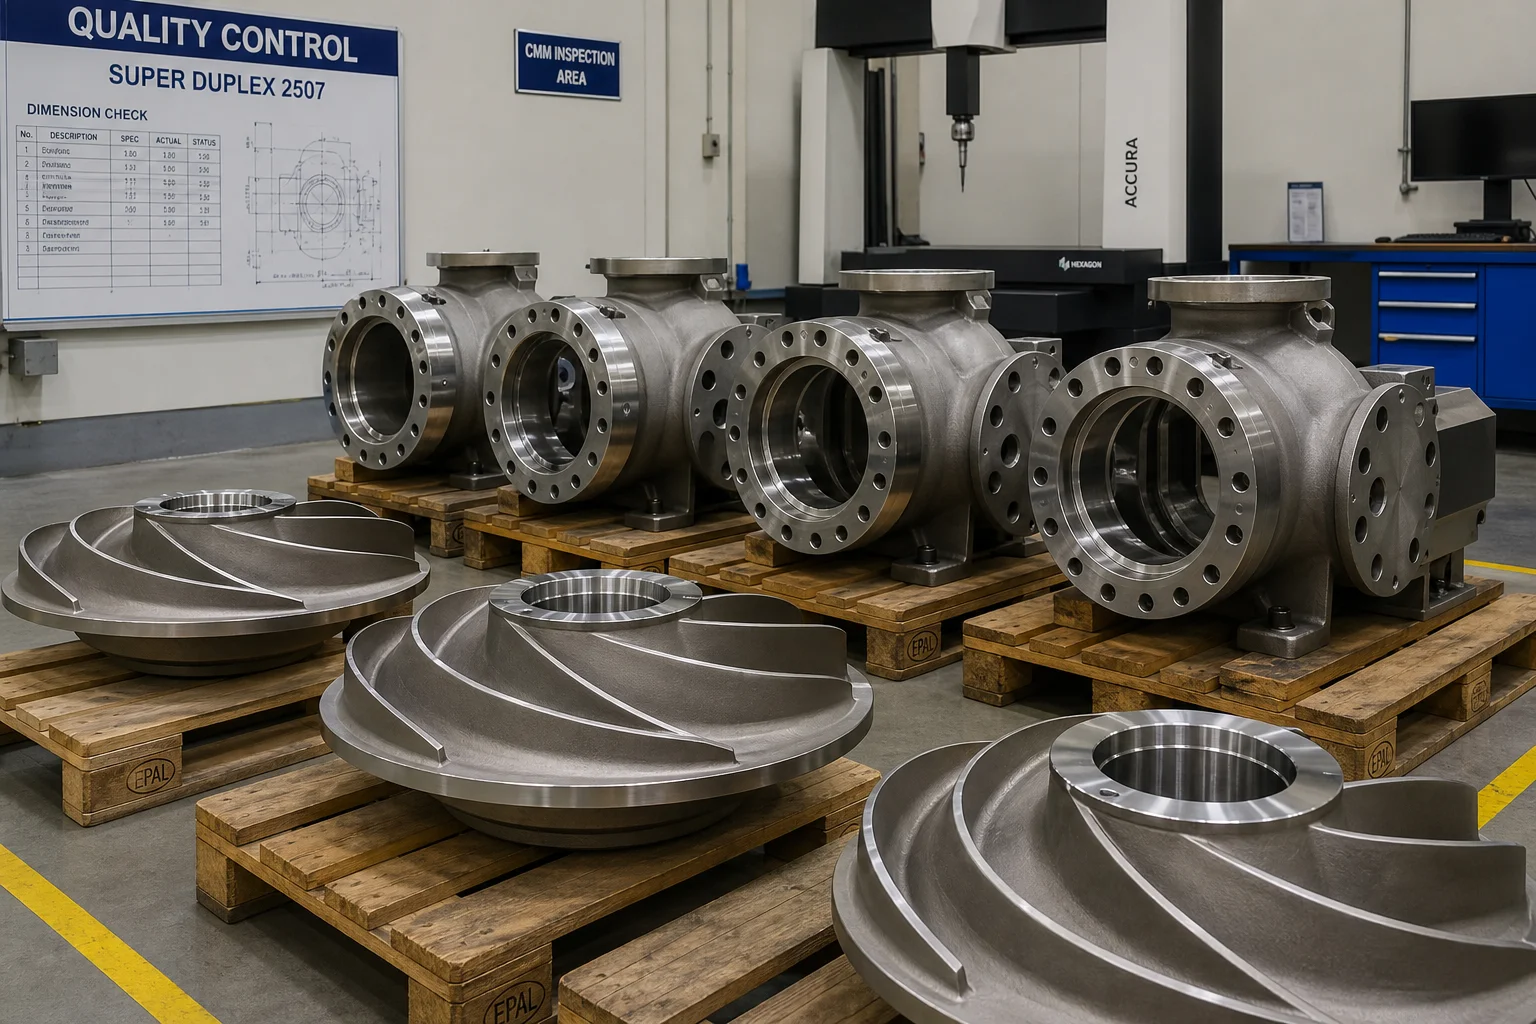
بلند دباؤ والے پمپ کے کیسنگز اور پائپ لائن کے ڈھلواوں کو خطرناک سیال ماحول میں کام کرتے وقت دھات کی ترکیب، ڈھلنے کی درستگی یا مشیننگ کی درستگی میں کوئی قسم کا رعایت نہیں دی جا سکتی۔ ماہر انجینئرز، سرٹیفائیڈ ڈپلیکس اور سوپر ڈپلیکس اسٹین لیس سٹیل کے استعمال، سختی سے منظور شدہ حل اینیلنگ کے ساتھ ہائپر کوئنچنگ، ہائیڈرولک فلو پیسیج کی بہترین صورت اور متعدد محور سی این سی مشیننگ کے ذریعے، رساؤ اور زنگ لگنے سے محفوظ، دہائیوں تک بے غلطی آپریشن کو یقینی بناتے ہیں۔
دن دونگ شہر پینگ شن مشینری کمپنی لمیٹڈ دنیا کے سب سے طاقتور سیال انفراسٹرکچر کے منصوبوں کے لیے ضروری انجینئرنگ گہرائی، ڈھلنے کا وزن اور سرٹیفائیڈ معیار کی دستاویزات فراہم کرتی ہے۔
اپنے پمپ کیسنگ کے ڈرائنگز جمع کروانے یا ملاوٹ کی مطابقت کے مشاورت کے لیے دن دونگ شہر پینگ شن مشینری کمپنی لمیٹڈ سے رابطہ کریں۔
دن دونگ سٹی پینگ شن مشینری کمپنی لمیٹڈ — بھاری کاسٹنگز اور درست مشیننگ، 1958ء سے۔
 گرم خبریں
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

ڈینڈونگ شہر پینگشین میکینری کو 1958 میں قائم کیا گیا، جو ایک نجی کمپنی ہے جس میں گیتاسازی، ماشین خانہ اور سمبندھ کاری کا مجموعہ ہوتا ہے۔
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved رازداری کی پالیسی بلاگ
 EN