Fundiciones para tuberías de alta presión y carcasas de bomba: acero inoxidable dúplex, dúplex súper y protección contra corrosión-erosión
Sep 25, 2026
Meta Descripción: Una guía técnica completa sobre la fundición de carcasas de bombas de alta presión y componentes de tuberías en aleaciones dúplex (2205 / CD3MN), dúplex súper (2507 / CD3MWCuN) y aceros inoxidables austeníticos. Aprenda sobre el control del equilibrio de fases, el recocido en solución, las pruebas hidrostáticas y el cumplimiento de la norma NACE.
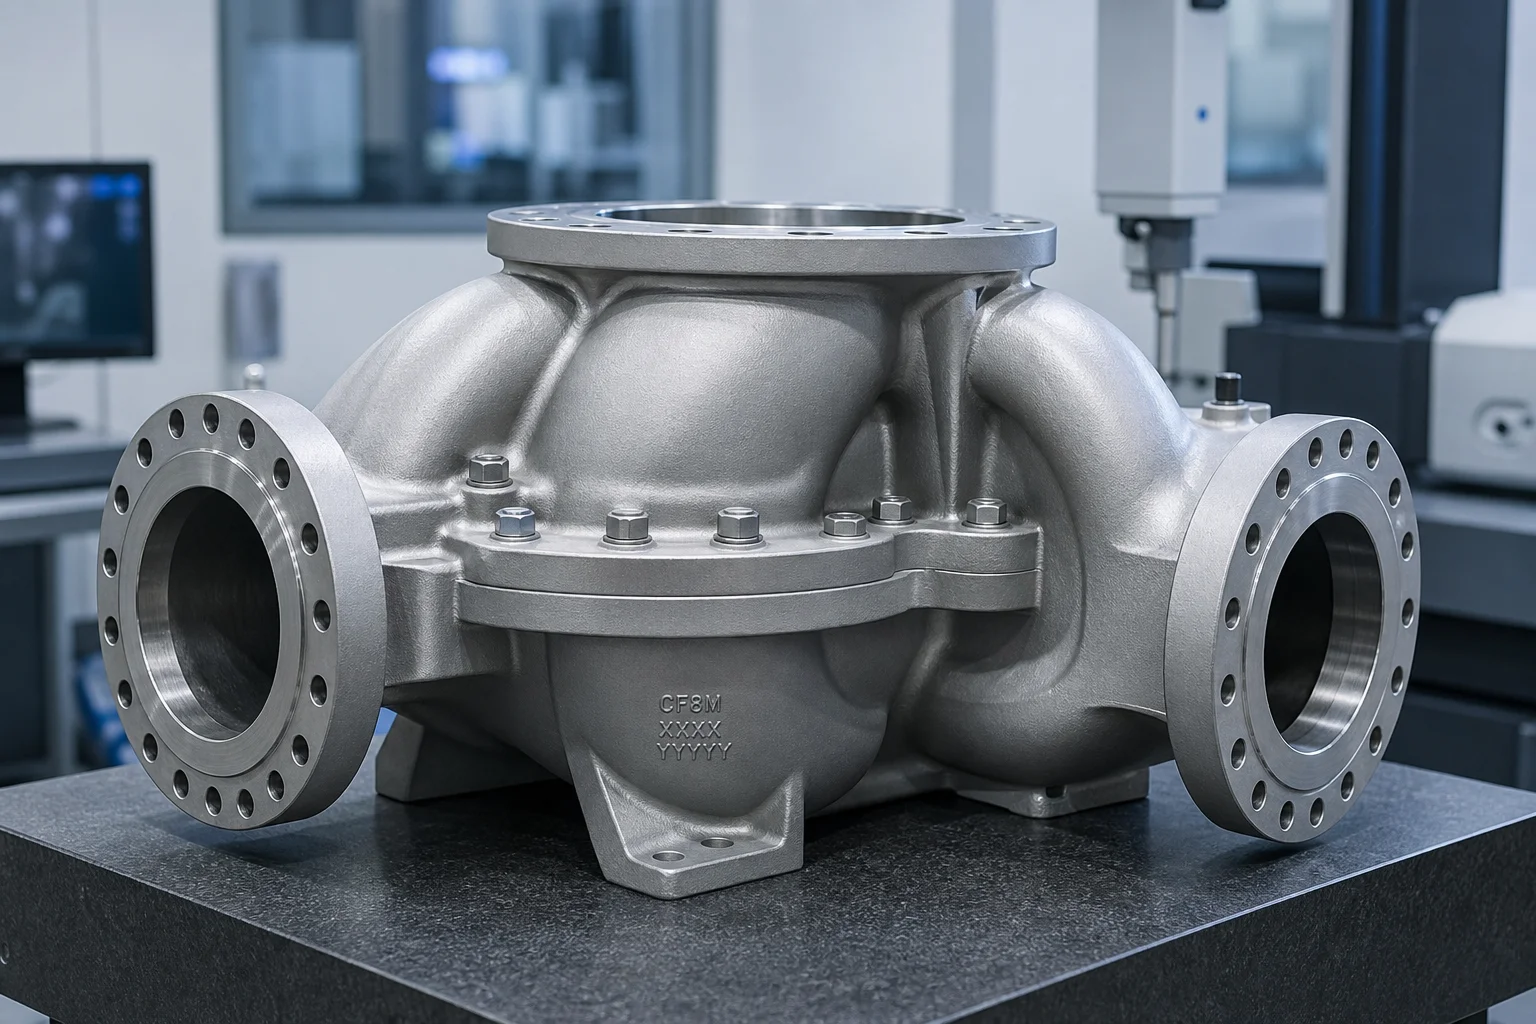
Los sistemas de manejo de fluidos a alta presión en aplicaciones offshore de petróleo y gas, desalinización por ósmosis inversa de agua de mar (SWRO), energía geotérmica y procesamiento químico someten los componentes fundidos a una degradación severa y sinérgica. Una sola carcasa de bomba centrífuga para lodos o un cuerpo de válvula submarina de alta presión deben resistir simultáneamente erosión por cavitación, picaduras locales y ataques por grietas provocados por cloruros, corrosión intergranular y cargas cíclicas hidráulicas de alta intensidad superiores a 150 bar (clase 900 a 2500).
Bajo estas dinámicas de fluidos agresivas, los aceros inoxidables austeníticos estándar (como el 304 o el 316L) sufren picaduras catastróficas o agrietamiento por corrosión bajo tensión (SCC). Resolver estos desafíos operativos críticos exige la especificación, la fundición de precisión y el procesamiento metalúrgico riguroso de Acero inoxidable dúplex (2205 / CD3MN) y Acero inoxidable súper dúplex (2507 / CD3MWCuN) .
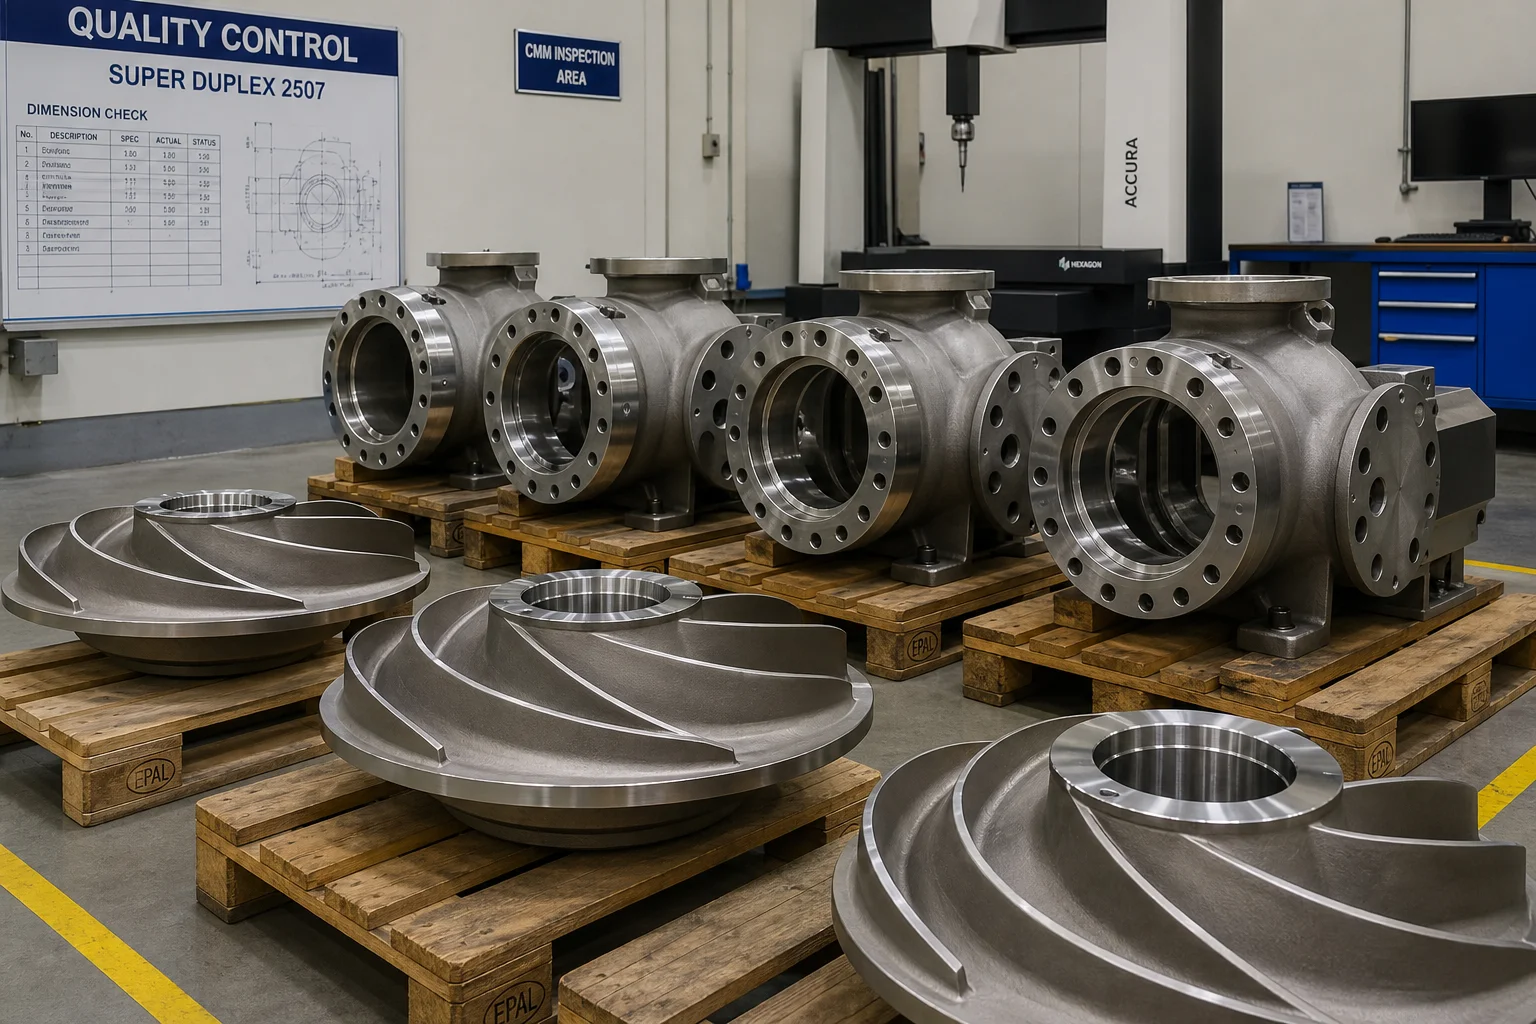
Esta guía de ingeniería ofrece un análisis técnico exhaustivo de la metalurgia de aleaciones dúplex, el control del equilibrio entre las fases ferrita y austenita, las técnicas de fundición en arena y por inversión de precisión, el tratamiento térmico de recocido en solución, el mecanizado CNC de límites de presión y la verificación no destructiva de la calidad.
1. Entorno operativo y mecanismos de degradación por corrosión-erosión
Las carcasas de bomba, los rodetes, los difusores y las colectores de tuberías fundidos operan en entornos multifásicos severos:
Sinergia cavitación-erosión : Microchorros procedentes de burbujas de cavitación que colapsan eliminan la película pasiva de óxido de cromo protectora en los bordes de salida del caracol de la bomba. La aleación subyacente expuesta sufre una disolución electroquímica acelerada hasta que se reforma la película pasiva, lo que provoca picaduras rápidas y pérdida de material.
La fisuración por corrosión bajo tensión por cloruros (CSCC) : Agua de mar a alta temperatura ( >60 °C ) que contiene decenas de miles de ppm de iones cloruro provoca una propagación rápida de grietas transgranulares o intergranulares bajo tensiones residuales de fundición de tracción.
Fisuración por hidrógeno inducida por tensión (HISC) : La protección catódica en tuberías submarinas introduce hidrógeno atómico, lo que exige límites estrictos de fase ferrita para evitar fractura frágil por escisión.
2. Jerarquía de selección de aleaciones para piezas fundidas de bombas y tuberías
La selección de aleaciones fundidas para fluidos agresivos depende en gran medida del Número Equivalente de Resistencia a Picaduras (PREN) : PREN=%Cr+3,3(%Mo+0,5%W)+16(%N)
Familia de aleaciones
Grado fundido (ASTM A890 / A995)
Equivalente en laminación
Valor PREN
Microestructura
Aplicación típica de presión y fluidos
Índice relativo de costos
Acero inoxidable austenítico
CF8M (ASTM A743)
AISI 316
~23 – 25
Totalmente austenítico
Agua industrial de baja presión, productos químicos suaves ( <50 °C )
1.0 (valor de referencia)
Austenítico de alta aleación
CN7M (Aleación 20)
N08020
~32 – 35
Austenítico + Cu
Bombeo de ácido sulfúrico, procesamiento químico agresivo
2.2x
Duplex estándar
Grado 4A / CD3MN
2205 (UNS S31803)
34 – 38
50 % ferrita / 50 % austenita
Desalinización de agua de mar, inyección de agua en yacimientos petrolíferos, tuberías Clase 600
1.8x
Super Duplex
Grado 5A / CE3MN
2507 (UNS S32750)
41 – 44
50 % ferrita / 50 % austenita
Bombas de alimentación de alta presión para ósmosis inversa de agua de mar, colectores submarinos offshore
2,6X
Súper dúplex + W
Grado 6A / CD3MWCuN
Zeron 100
42 – 45
50 % ferrita / 50 % austenita + W + Cu
Suspensiones minerales altamente abrasivas, agua de mar clorada caliente
3.0X
Superaloy de base níquel
CW12MW (Hastelloy C-276)
N10276
>65
Níquel-Molibdeno-Cromo
Válvulas submarinas para gas cloro húmedo y gas ácido extremo ( H2S )
7,5×
La ventaja del acero dúplex: resistencia + resistencia a la corrosión
El acero dúplex estándar 4A (CD3MN) ofrece el doble de la resistencia al límite elástico del acero inoxidable CF8M estándar (316) ( Rp0.2≥450 MPa vs. 205 MPa ). Esto permite a los ingenieros de bombas diseñar carcasas de bomba más delgadas y ligeras con clasificaciones superiores de contención a presión, al tiempo que ofrecen una resistencia notablemente superior a la corrosión por tensión por cloruros.
3. Control del equilibrio de fases metalúrgicas y tratamiento térmico
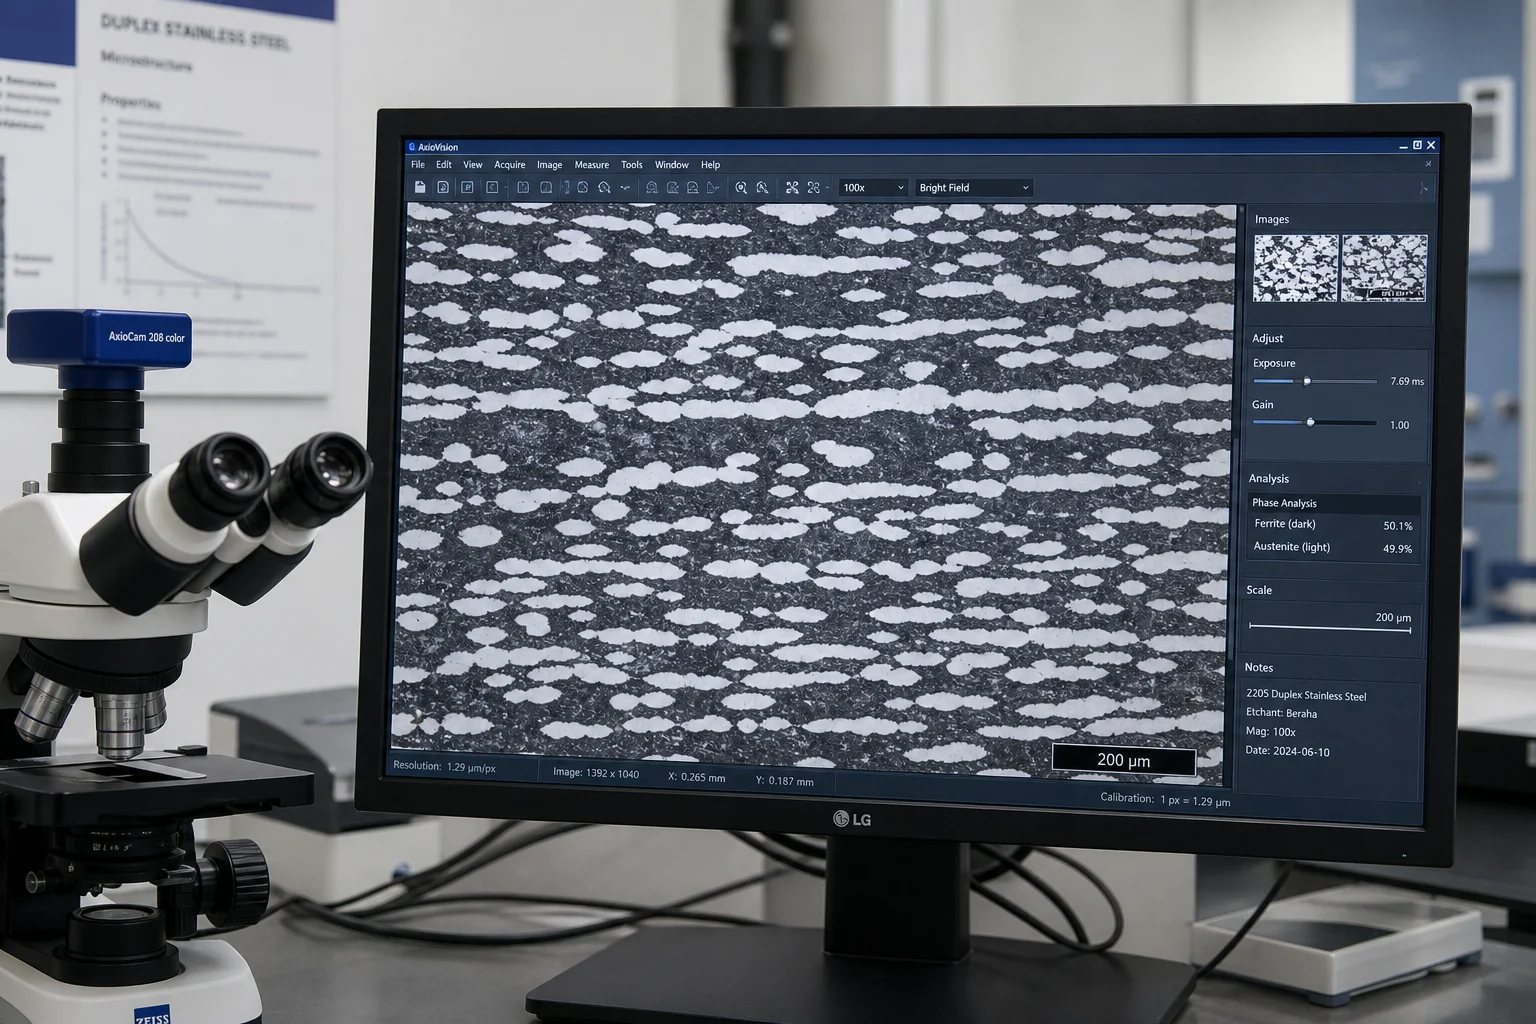
Las propiedades mecánicas y la resistencia a la corrosión de las fundiciones dúplex dependen totalmente del mantenimiento de un equilibrio óptimo 45%–55%Relación ferrita-austenita y de la supresión total de fases secundarias intermetálicas peligrosas.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Protocolo de tratamiento térmico de recocido en solución:
Recocido en solución a alta temperatura : Calentar las fundiciones a 1.120 °C – 1.160 °C (grado 4A) o 1.150 °C – 1.200 °C (Grado 5A/6A). Mantener durante un mínimo de 1 hora por cada 25 mm de espesor de sección para disolver completamente todas las σ fases - y los nitruros de cromo nuevamente en solución sólida.
Hyper-Quench (enfriamiento rápido en agua) : Las piezas fundidas deben trasladarse desde la solera del horno hasta un tanque de enfriamiento en agua con alta agitación dentro de <45 segundos , enfriándose por debajo de la zona peligrosa 600 °C – 950 °C del comienzo de la precipitación a >100 °C/min .
Verificación del equilibrio de fases : El contenido de ferrita se verifica mediante metalografía cuantitativa (recuento de puntos ASTM E562) y por inducción magnética (Ferritscopio según ISO 8249), con un rango aceptable estrictamente comprendido entre 40,0 % y 60,0 % .
5. Tecnología de fundición para pasajes hidráulicos complejos
Las volutas de bombas de alta presión y los difusores multietapa presentan canales fluidos tridimensionales de doble curvatura que deben fundirse con una superficie ultra-lisa para minimizar las pérdidas por fricción hidráulica.
Etapa de fundición
Implementación de ingeniería
Prevención de Defectos
Sistema de alimentación impulsado por simulación
Alimentación por la base con filtros cerámicos de remolino y mazarotas aisladas
Elimina las escorias por reoxidación y las inclusiones por turbulencia en la aleación rica en cromo
Núcleos de arena de circonio/cromita
Arena de circonio refractaria de alta calidad aplicada sobre los núcleos internos del impulsor y la voluta
Evita la soldadura térmica y garantiza pasajes internos de flujo lisos ( Ra≤6,3 µm )
Compensación de contracción
margen de contracción volumétrica del 2,4 % – 2,6 % modelado en CAD
Evita distorsiones dimensionales en las líneas de separación de volutas dobles complejas
Prevención de grietas por contracción térmica
Sistemas flexibles de arena fenólica sin cocción que permiten la deformabilidad del molde
Alivia las tensiones por contracción térmica durante el enfriamiento en estado sólido
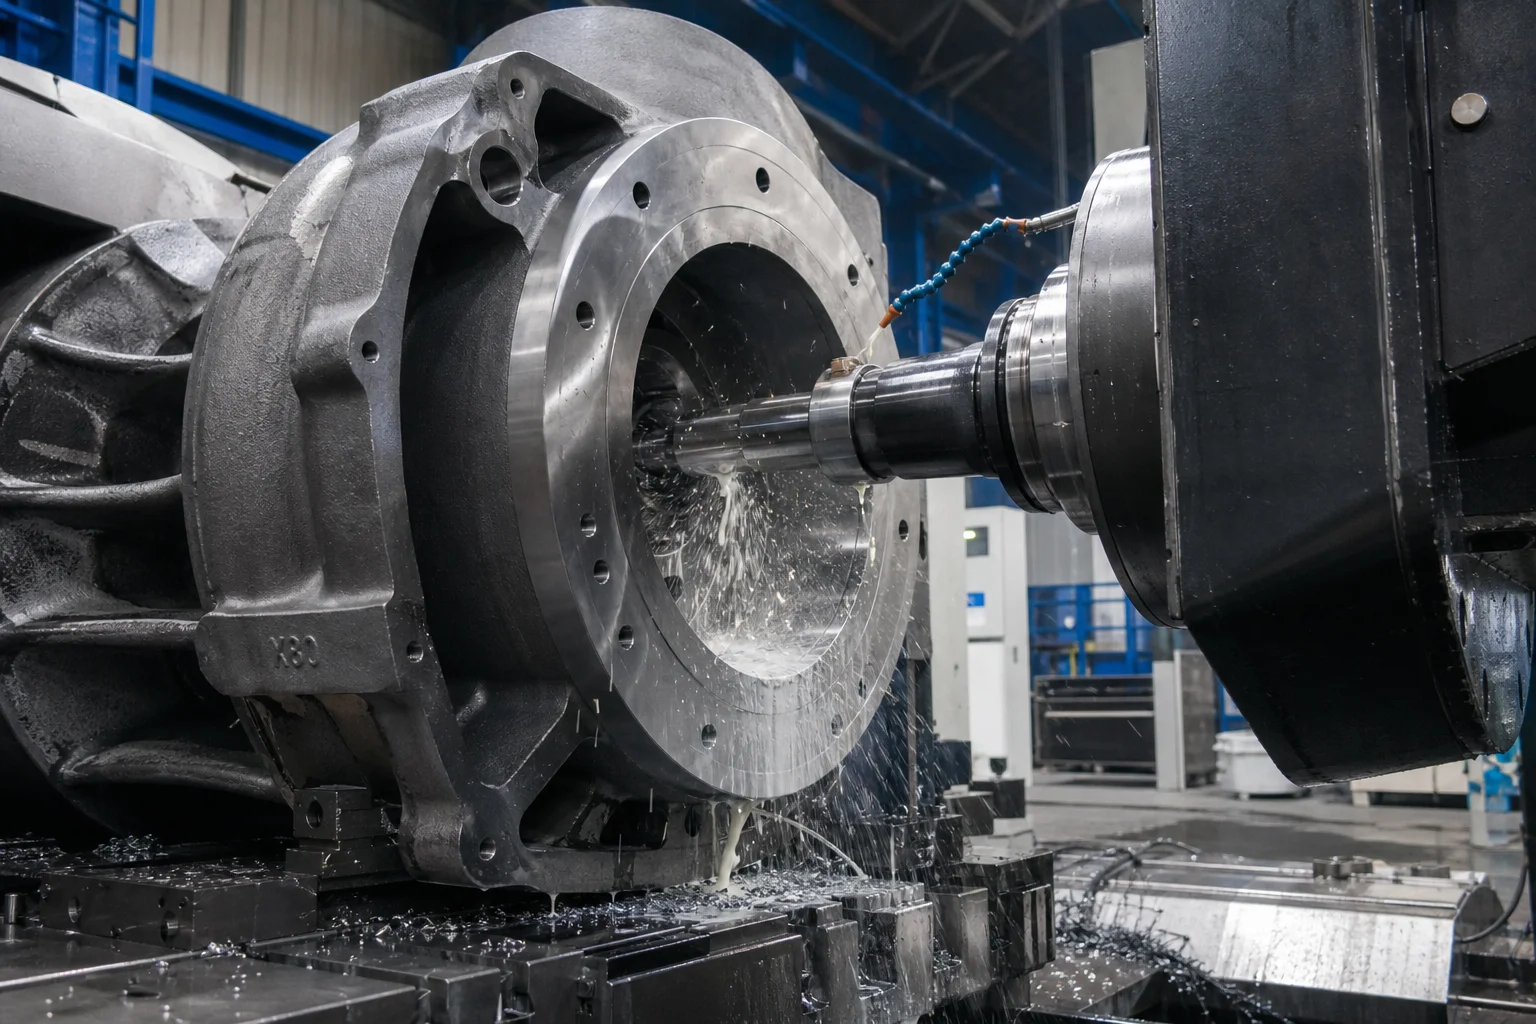
5. Mecanizado CNC de precisión en los límites de presión
Las carcasas de las bombas y las válvulas de tuberías deben mantener sellos hidráulicos herméticos a burbujas en amplios rangos de temperatura y presión.
Interfases mecanizadas críticas:
Bridas de línea de división de voluta : Planicidad de la cara dentro de 0.03 mm el diámetro completo de la brida ( Ra≤1,6 µm ) para garantizar cero fugas sin deformación excesiva de las juntas tóricas elastoméricas.
Agujeros de anillos de desgaste : Tolerancia precisa del diámetro interno dentro de ISO H7 (+0,025/–0 mm) con cilindricidad dentro de 0,010 mm para mantener un ajuste hidráulico preciso con los anillos de desgaste del impulsor giratorio.
Ranuras en la brida : Ranuras concéntricas o en espiral según ASME B16.5 (Ra 3,2–6,3 µm ) para garantizar el agarre del empaque.
Fresado CNC de múltiples ejes : Fresadoras horizontales de doble eje mecanizan los orificios de succión, descarga y glande del sello en una sola configuración de sujeción para mantener la posición verdadera ortogonal dentro de ±0.03 mm .
6. Inspección integral de calidad y ensayos de corrosión
Categoría de prueba
Norma o método de ensayo
Criterios de aceptación
Análisis químico
Espectrometría óptica de emisión (OES) según ASTM A751
Cumplimiento estricto de N ( 0.14−0.30%), Mo, Cr, Ni; P, S ≤ 0,020 %
Recuento de la fase ferrita
Recuento por puntos ASTM E562 y ferritoscopio ISO 8249
40.0%–60.0%Fracción de fase ferrita en toda la pieza fundida
Ensayo de corrosión por picaduras
ASTM G48 Método A cloruro férrico durante 24 h a 25 °C / 50 °C )
Sin picaduras 20×aumento; pérdida de masa <4,0 g/m²
Corrosión intergranular
ASTM A262 Práctica E / ISO 3651-2
Sin grietas intergranulares tras la ebullición y doblado con sulfato de cobre-cobre
Ensayo de impacto a baja temperatura
Entalla en forma de V tipo Charpy (ASTM E23) a −46 °C
Valor individual mínimo ≥35 J ; promedio ≥45 J
Integridad volumétrica
Ensayo radiográfico (RT) según ASME Sección VIII Div. 1
Nivel 1/2 en límites de presión y cortacorrientes críticos de voluta
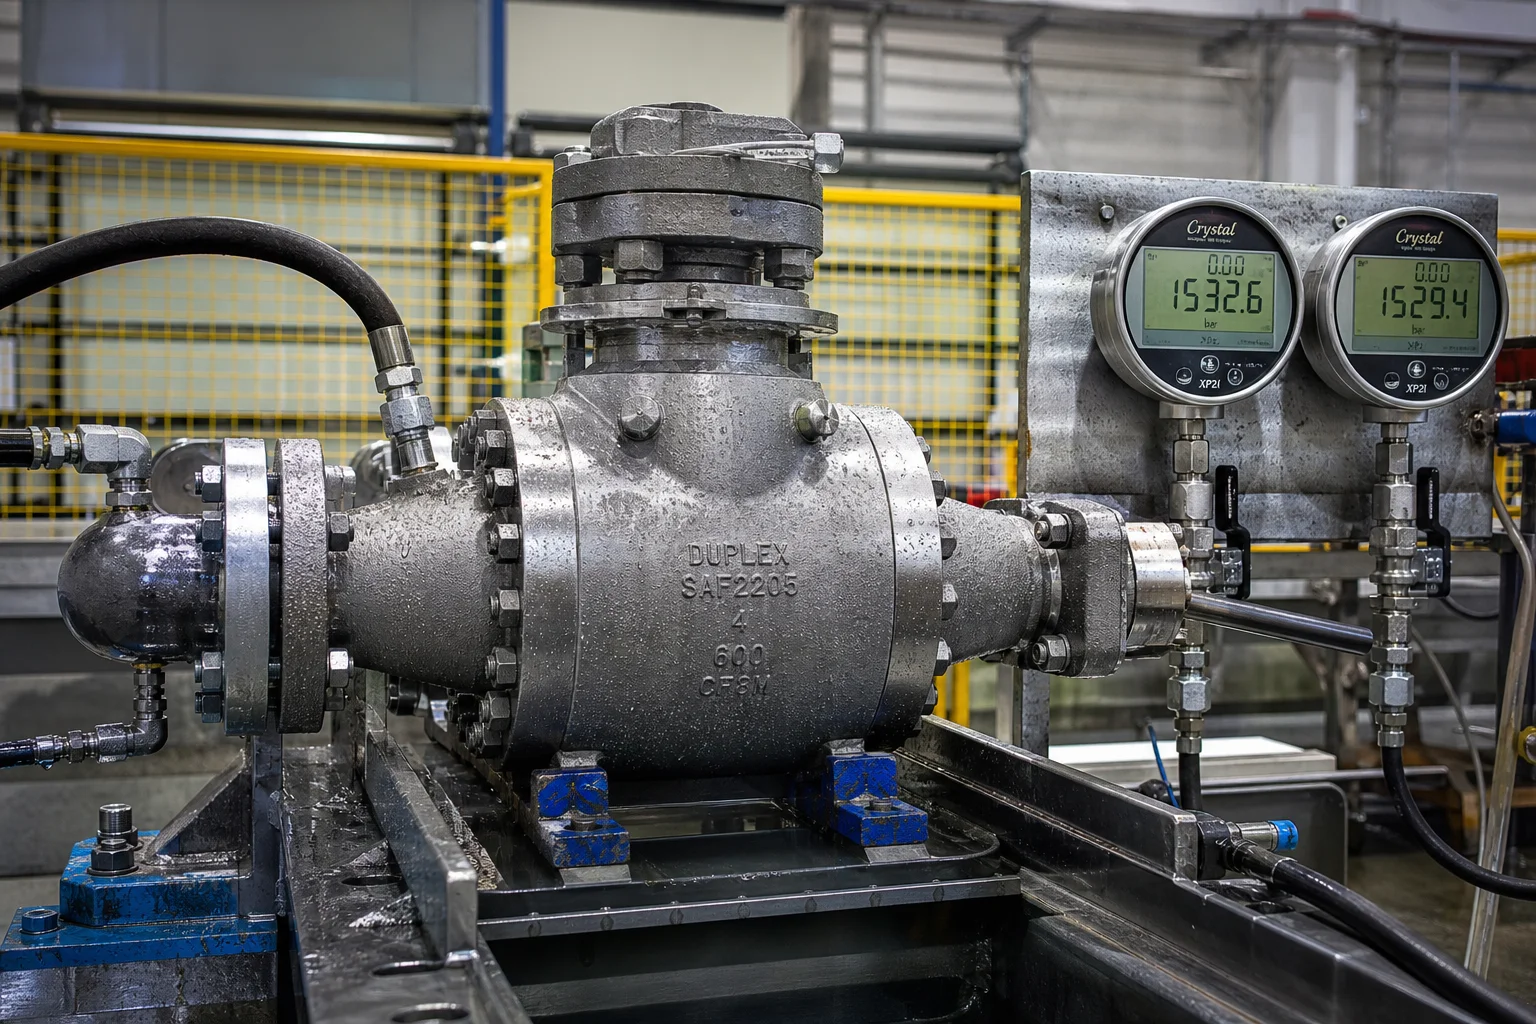
Prueba de presión hidrostática
API 598 / ISO 5208 / ASME B16.34
1.5×presión de diseño mantenida durante >15 minutos ; caída de presión/escape nula
7. Colaboración con Dandong City Pengxin Machinery Co., Ltd.
La fabricación de piezas fundidas de acero dúplex y súper dúplex sometidas a presión exige fusión por inducción avanzada, hornos certificados para recocido en solución, mecanizado de precisión y validación rigurosa en laboratorios de corrosión.
Dandong City Pengxin Machinery Co., Ltd. ofrece fabricación llave en mano completa de carcasas de bombas de alta presión, cuerpos de válvulas y componentes para tuberías:
Cartera Integral de Materiales : Fundición certificada de acero dúplex estándar 4A (CD3MN / 2205), dúplex súper 5A (CE3MN / 2507), dúplex súper 6A (CD3MWCuN), CF8M y aleaciones resistentes a la corrosión a base de níquel.
Recocido y enfriamiento ultrarrápido realizados internamente : Hornos de tratamiento térmico controlados por ordenador con transferencia automática rápida a tanques, lo que garantiza la ausencia total de formación de fase sigma y un equilibrio óptimo de fases 50/50.
Mecanizado CNC de múltiples ejes y alta capacidad : Centros horizontales CNC de mandrinado y torneado de gran tamaño, capaces de mecanizar volutas de carcasa dividida, cámaras de bombas multicelulares y cuerpos de válvulas para tuberías de hasta 25 toneladas.
Pruebas y certificación completas : Certificados de inspección EN 10204 tipo 3.1 y 3.2, ensayo de corrosión por picaduras ASTM G48, −46 °C ensayo de impacto, verificación de fases mediante ferritoscopio y ensayo hidrostático de presión.
Conclusión
Las carcasas de bombas de alta presión y las fundiciones para tuberías que operan en entornos hostiles con fluidos requieren cero compromiso en metalurgia, integridad de la fundición o precisión mecanizada. Al emplear aceros inoxidables dúplex y súper dúplex certificados, un temple en solución riguroso con enfriamiento ultrarrápido, la optimización hidráulica de los conductos de flujo y el mecanizado CNC multieje, los ingenieros garantizan décadas de funcionamiento libre de fugas y resistente a la corrosión.
Dandong City Pengxin Machinery Co., Ltd. ofrece la profundidad ingenieril, la capacidad de fundición en toneladas y la documentación de calidad certificada necesarias para los proyectos de infraestructura de fluidos más exigentes del mundo.
Póngase en contacto con Dandong City Pengxin Machinery Co., Ltd. para enviar sus planos de carcasas de bomba o solicitar consultas sobre compatibilidad de aleaciones.
Dandong City Pengxin Machinery Co., Ltd. — Fundiciones pesadas y mecanizado de precisión, desde 1958.

 EN


 Noticias destacadas

