Meta Beskrivning: En komplett teknisk guide för stöpning av pumpskåls- och rörledningskomponenter för högt tryck i duplex (2205 / CD3MN), superduplex (2507 / CD3MWCuN) samt austenitiska rostfria legeringar. Lär dig om fasbalanskontroll, lösningsglödgning, hydrostatisk provning och efterlevnad av NACE-standarder.
System för hantering av högtrycksfluid i offshore-olja och -gas, omvänd osmos (SWRO) för desalination, geotermisk kraftproduktion och kemisk processindustri utsätter stöpta komponenter för allvarlig samverkande försämring. En enda centrifugal slammpumpskåla eller en högtrycksundersjöisk ventilkropp måste samtidigt motstå kavitationserosion, lokaliserad kloridpitting/klämskorrosion, intergranulär korrosion samt höga hydrauliska cykliska utmattningsspel överstigande 150 bar (klass 900 till 2500).
Under dessa aggressiva fluidodynamiska förhållanden lider standardaustenitiska rostfria stål (till exempel 304 eller 316L) av katastrofal punktkorrosion eller spänningskorrosionsbrott (SCC). Att lösa dessa kritiska driftutmaningar kräver specifikation, precisionssprutgjutning och strikt metallurgisk behandling av Duplexrostfritt stål (2205 / CD3MN) och Superduplexrostfritt stål (2507 / CD3MWCuN) .
Denna tekniska handledning ger en omfattande teknisk analys av duplexlegeringsmetallurgi, kontroll av ferrit-austenit-fasbalans, precisionssand- och investeringsgjutningstekniker, lösningstämning som värmebehandling, CNC-bearbetning av tryckgränser samt icke-destruktiv kvalitetsverifiering.
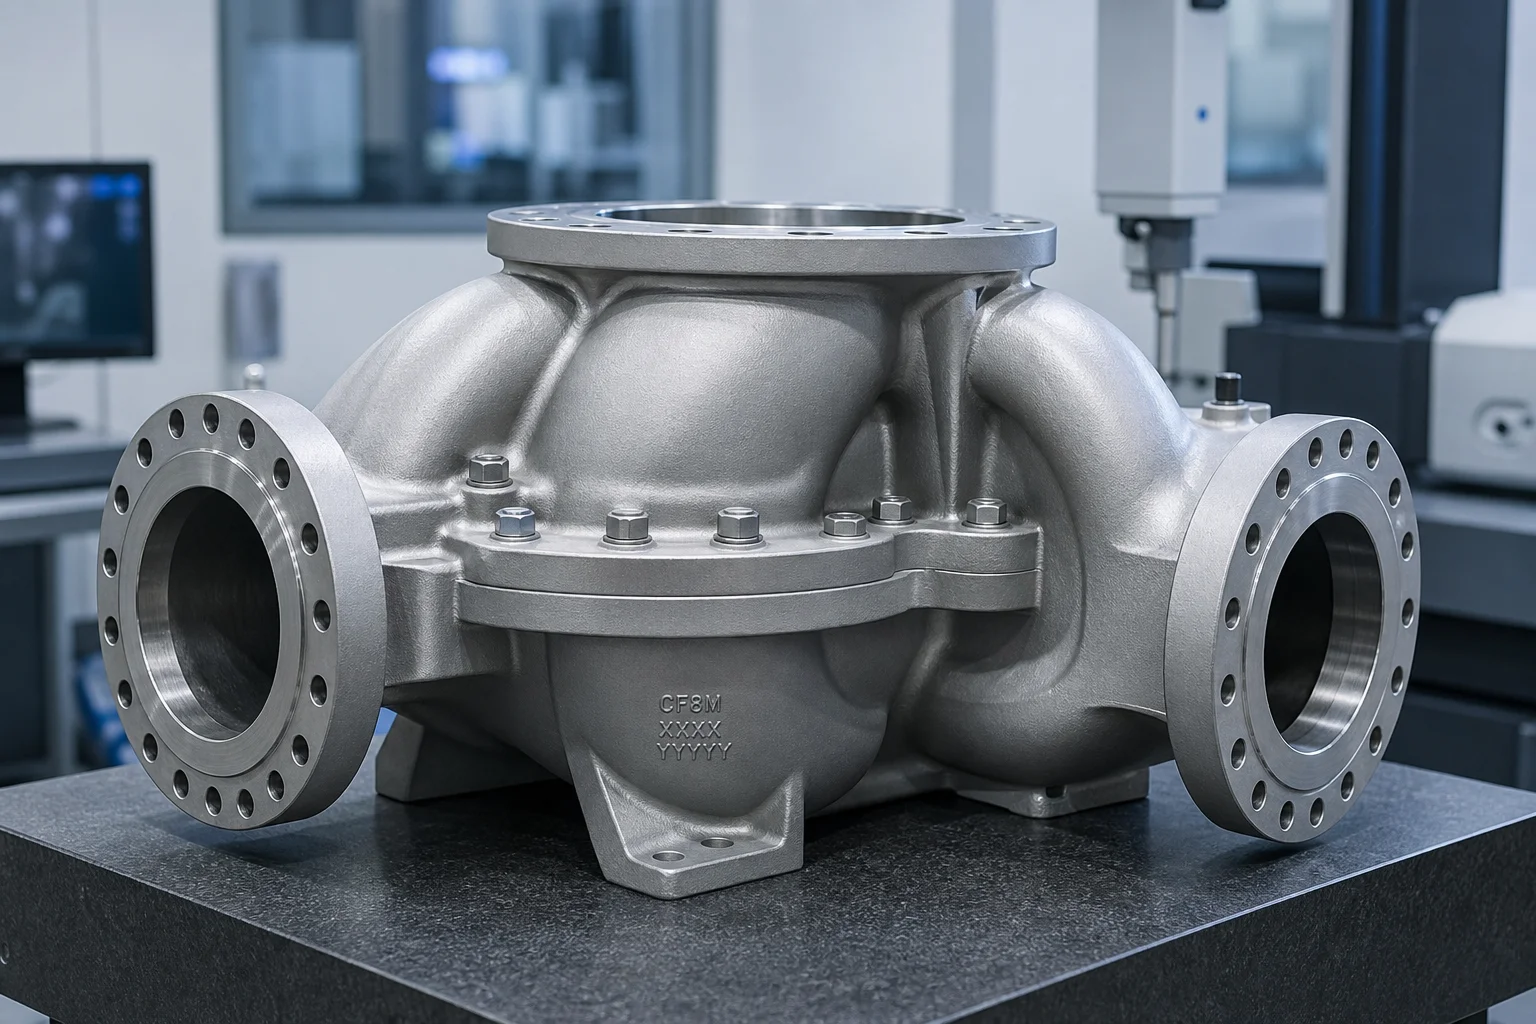
Gjutna pumpskåp, impellrar, diffusorer och rörledningsmanifolder arbetar i allvarliga multiphasmiljöer:
                            ┌────────────────────────────┐
                            │ Multi-Phase Fluid Attack   │
                            └─────────────┬──────────────┘
                                          │
            ┌─────────────────────────────┼─────────────────────────────┐
            ▼                             ▼                             ▼
┌───────────────────────────┐ ┌───────────────────────────┐ ┌───────────────────────────┐
│ Cavitation Erosion        │ │ Chloride Pitting & Crevice│ │ Sulfide Stress Corrosion  │
│ (Imploding Vapor Bubbles  │ │ ($Cl^-$ Breakdown of      │ │ Cracking (SSCC / NACE     │
│  at High Impeller RPM)    │ │  Passive Oxide Film)      │ │  MR0175 / Sour Oil & Gas) │
└───────────────────────────┘ └───────────────────────────┘ └───────────────────────────┘Val av gjutlegeringar för aggressiva vätskor bygger i hög grad på Pitting Resistance Equivalent Number (PREN) :
| Legeringsfamilj | Gjutklass (ASTM A890 / A995) | Valkvivalent | PREN-värde | Mikrostruktur | Typiskt tryck- och vätskeanvändning | Relativ kostnadsindex |
|---|---|---|---|---|---|---|
| Austenitisk rostfritt stål | CF8M (ASTM A743) | AISI 316 | ~23 – 25 | Fullständigt austenitisk | Industriellt vatten med lågt tryck, milda kemikalier ( ) | 1,0 (baslinje) |
| Höglegerad austenitisk | CN7M (Alloy 20) | N08020 | ~32 – 35 | Austenitisk + Cu | Pumpning av svavelsyrlig syrlösning, aggressiv kemisk bearbetning | 2,2x |
| Standardduplex | Kvalitet 4A / CD3MN | 2205 (UNS S31803) | 34 – 38 | 50 % ferrit / 50 % austenit | Sötvattensframställning från havsvatten, vatinjektion i oljefält, rörledningar klass 600 | 1,8x |
| Super Duplex | Kvalitet 5A / CE3MN | 2507 (UNS S32750) | 41 – 44 | 50 % ferrit / 50 % austenit | Högtrycks-SWRO-matningspumpar, offshore-undervattensmanifolder | 2,6x |
| Superduplex + W | Kvalitet 6A / CD3MWCuN | Zeron 100 | 42 – 45 | 50 % ferrit / 50 % austenit + W + Cu | Kraftigt abrasiva mineralslam, varm klorerad sjövatten | 3.0X |
| Nickelbaserad superlegering | CW12MW (Hastelloy C-276) | N10276 | Nickel-Molybdenum-Krom | Fuktig kloridgas, extremt sur gas ( ) för undervattensventiler | 7,5× |
Standardduplex 4A (CD3MN) erbjuder dubbla sträckgränsen för standard-CF8M (316) rostfritt stål ( - Mot ). Detta gör att pumpkonstruktörer kan utforma tunnare och lättare pumpskålar med högre tryckhållningsklasser samtidigt som de erbjuder långt bättre motstånd mot klorinducerad spänningskorrosion.
De mekaniska egenskaperna och korrosionsmotståndet hos duplexgjutningar beror helt på att man bibehåller en optimal Ferrit-till-austenit-kvot och helt undertrycker farliga intermetalliska sekundärfaser.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)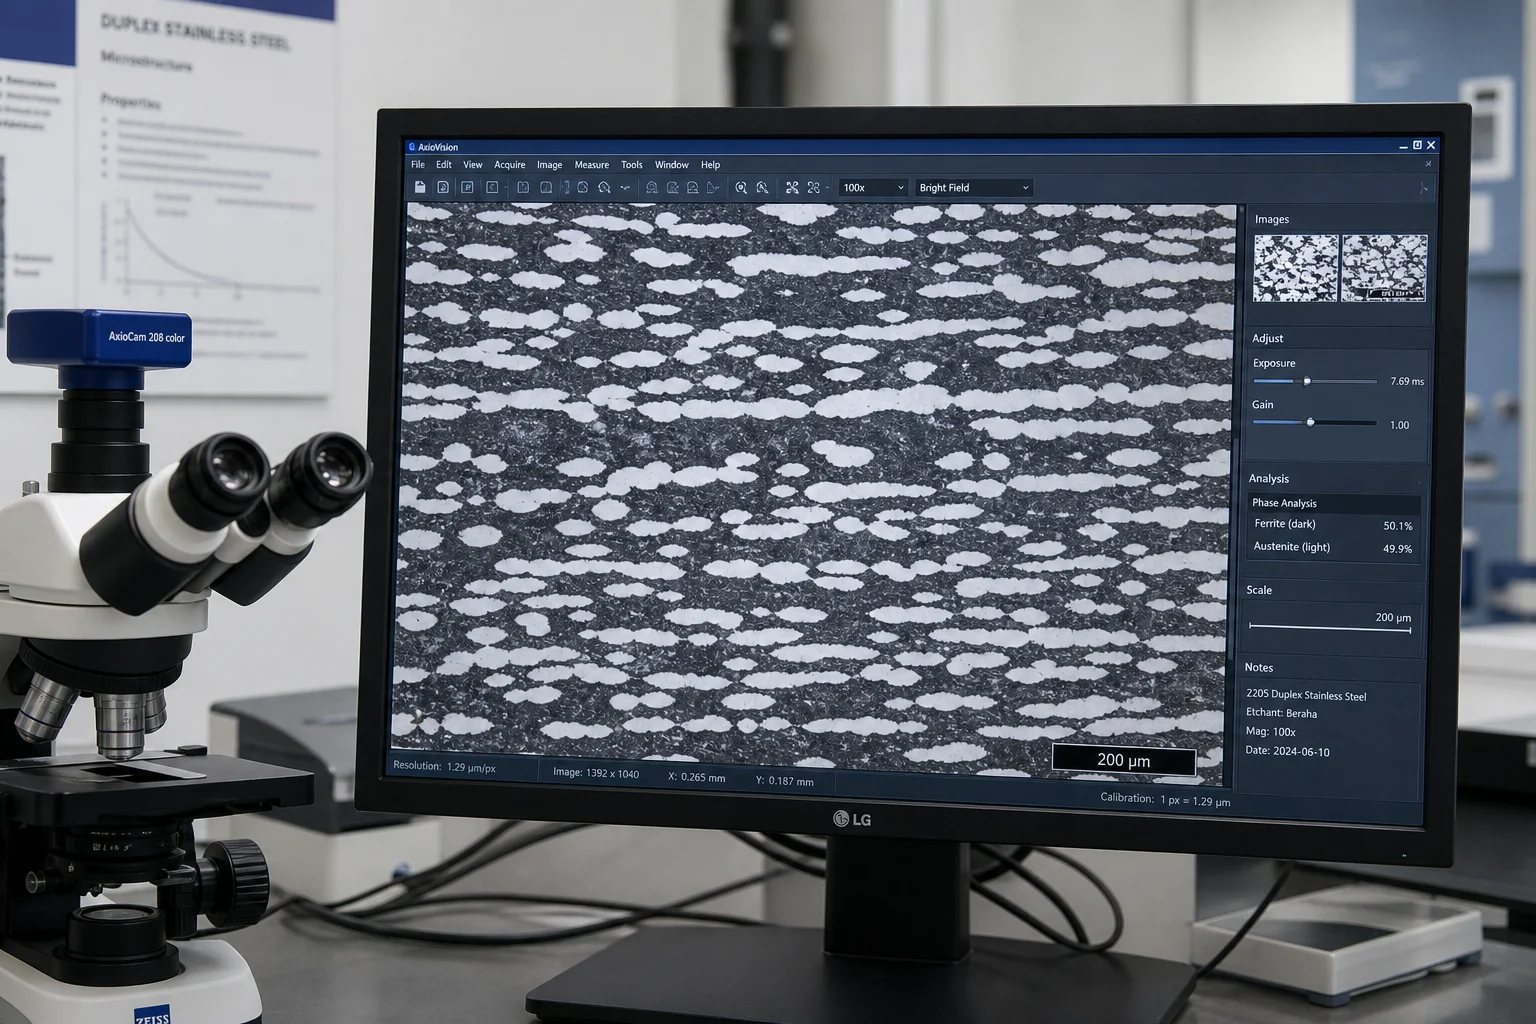
Voluter för högtryckspumpar och flerstegsdiffusorer har dubbelkrökta 3D-strömningskanaler som måste gjutas extremt släta för att minimera hydrauliska friktionsförluster.
| Gjuteristadiet | Teknisk implementering | Feltförebyggelse |
|---|---|---|
| Simuleringsdriven formgång | Nedåtgjutning med keramiska virvelfilter och isolerade uppgjutningshuvuden | Eliminerar återoxiderings-skum och turbulensinklusioner i kromrik smälta |
| Zirkon/kromit-sandkärnor | Högrefraktär zirkonsandytta på interna impeller/volutkärnor | Förhindrar termisk förbränning och säkerställer smidiga interna flödeskanaler ( ) |
| Krympkompensation | 2,4–2,6 volymprocent kontraktionsutjämningsutrymme modellerat i CAD | Förhindrar dimensionsförvrängning vid komplexa dubbla volutdelningslinjer |
| Förhindring av hetrevor | Flexibla fenolbaserade sandgjutsystem utan ugnshärdsning som möjliggör formens eftergift | Minskar termiska kontraktionsspänningar under fastfasavkylning |
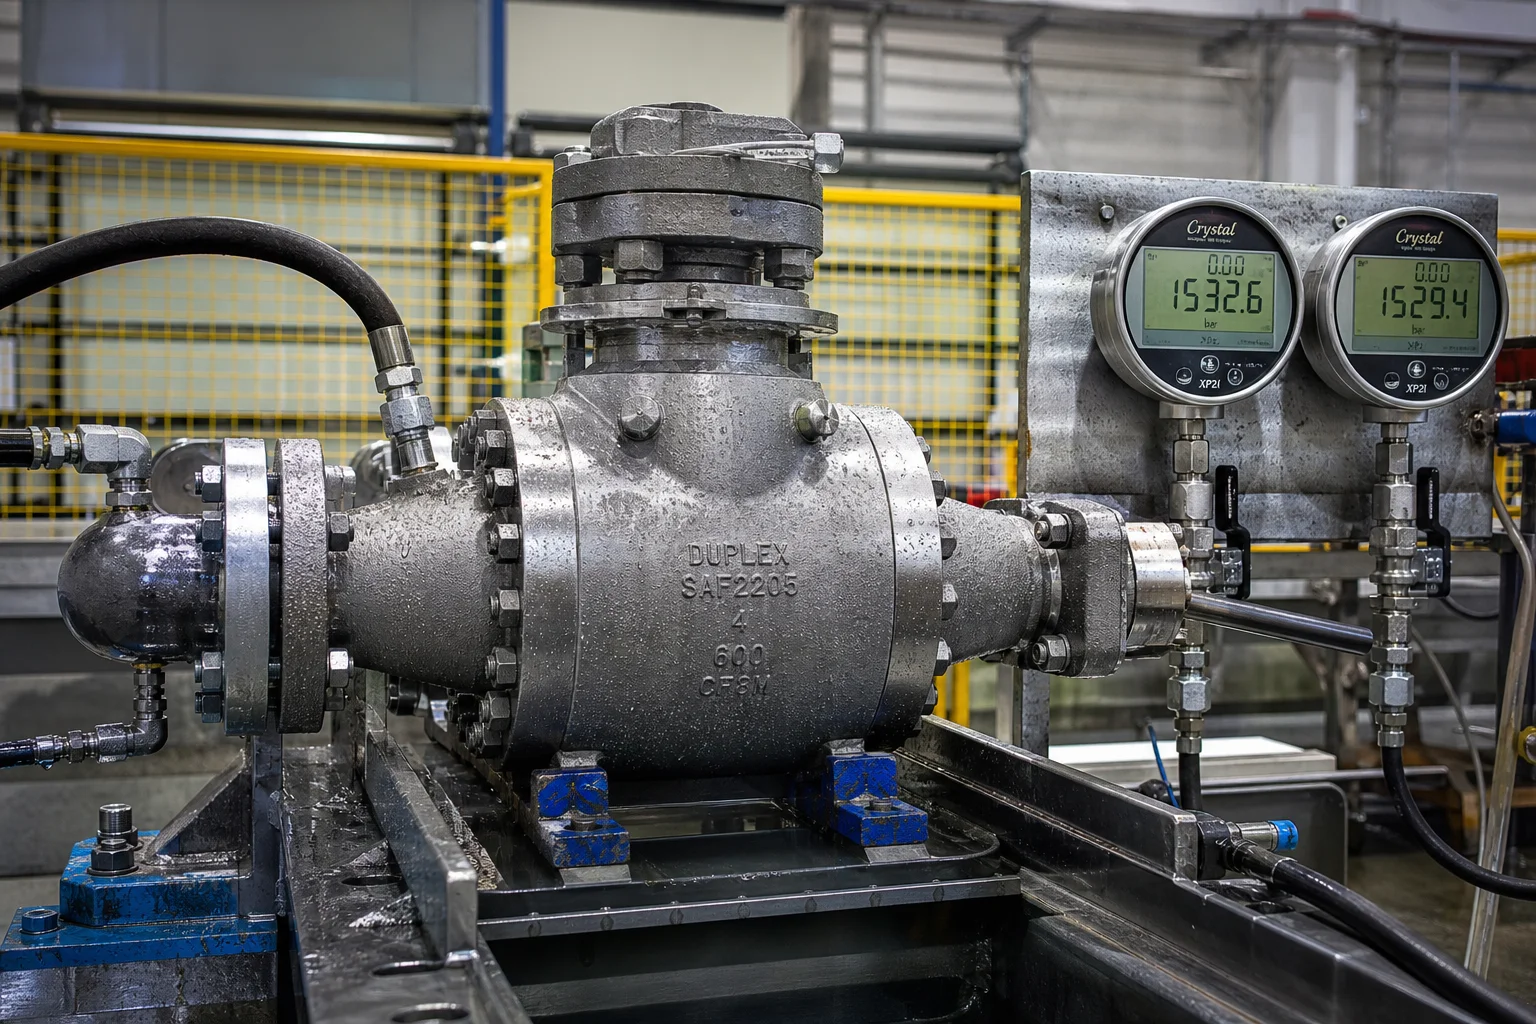
Pumpskålen och rörledningsventilerna måste bibehålla lufttäta hydrauliska tätningsytor över ett brett temperatur- och tryckområde.
| Testkategori | Provstandard / metod | Godkännandekriterier |
|---|---|---|
| Kemisk analys | Optisk emissionsspektrometri (OES) enligt ASTM A751 | Strikt överensstämmelse med N ( ) , Mo, Cr, Ni; |
| Ferritfasandel | ASTM E562 punkträkning och ISO 8249 Ferritscope | Ferritfasandel genom hela gjutningen |
| Sprickkorrosionsprov | ASTM G48 metod A (järnklorid, 24 timmar vid ) | Ingen pitting vid förstoring; massförlust |
| Interkristallin korrosion | ASTM A262 Metod E / ISO 3651-2 | Ingen interkristallin sprickbildning efter kokning och böjning i koppar-kopparsofatslösning |
| Lågtemperaturpåverkanstest | Charpy V-notch (ASTM E23) vid | Minsta enskilt värde ; genomsnittlig |
| Volymetrisk integritet | Röntgenkontroll (RT) enligt ASME Section VIII Div 1 | Nivå 1/2 i tryckgränser och kritiska volutskärkanters |
| Hydrostatisk tryckprovning | API 598 / ISO 5208 / ASME B16.34 | konstruktionstryck hålls i ; noll tryckminskning/läckage |
Tillverkning av tryckbelastade dubbel- och superdubbelmaterialgjutningar kräver avancerad induktions-smältning, certifierade lösningstämpanläggningar, precisionsbearbetning och strikt validering i korrosionslaboratorier.
Dandong City Pengxin Machinery Co., Ltd. tillhandahåller komplett nyckelfärdig tillverkning av högtryckspumpskåpor, ventilkroppar och rörledningskomponenter:
- Omfattande materialportfölj : Certifierad gjutning av standarddubbelmaterial 4A (CD3MN / 2205), superdubbelmaterial 5A (CE3MN / 2507), superdubbelmaterial 6A (CD3MWCuN), CF8M samt korrosionsbeständiga legeringar med nickelbas.
- Egen lösningstämpanläggning och hyperkylning : Datorstyrda värmebehandlingsugnar med snabb automatiserad tanköverföring som garanterar att ingen sigmafas bildas och att den optimala 50/50-fasbalansen uppnås.
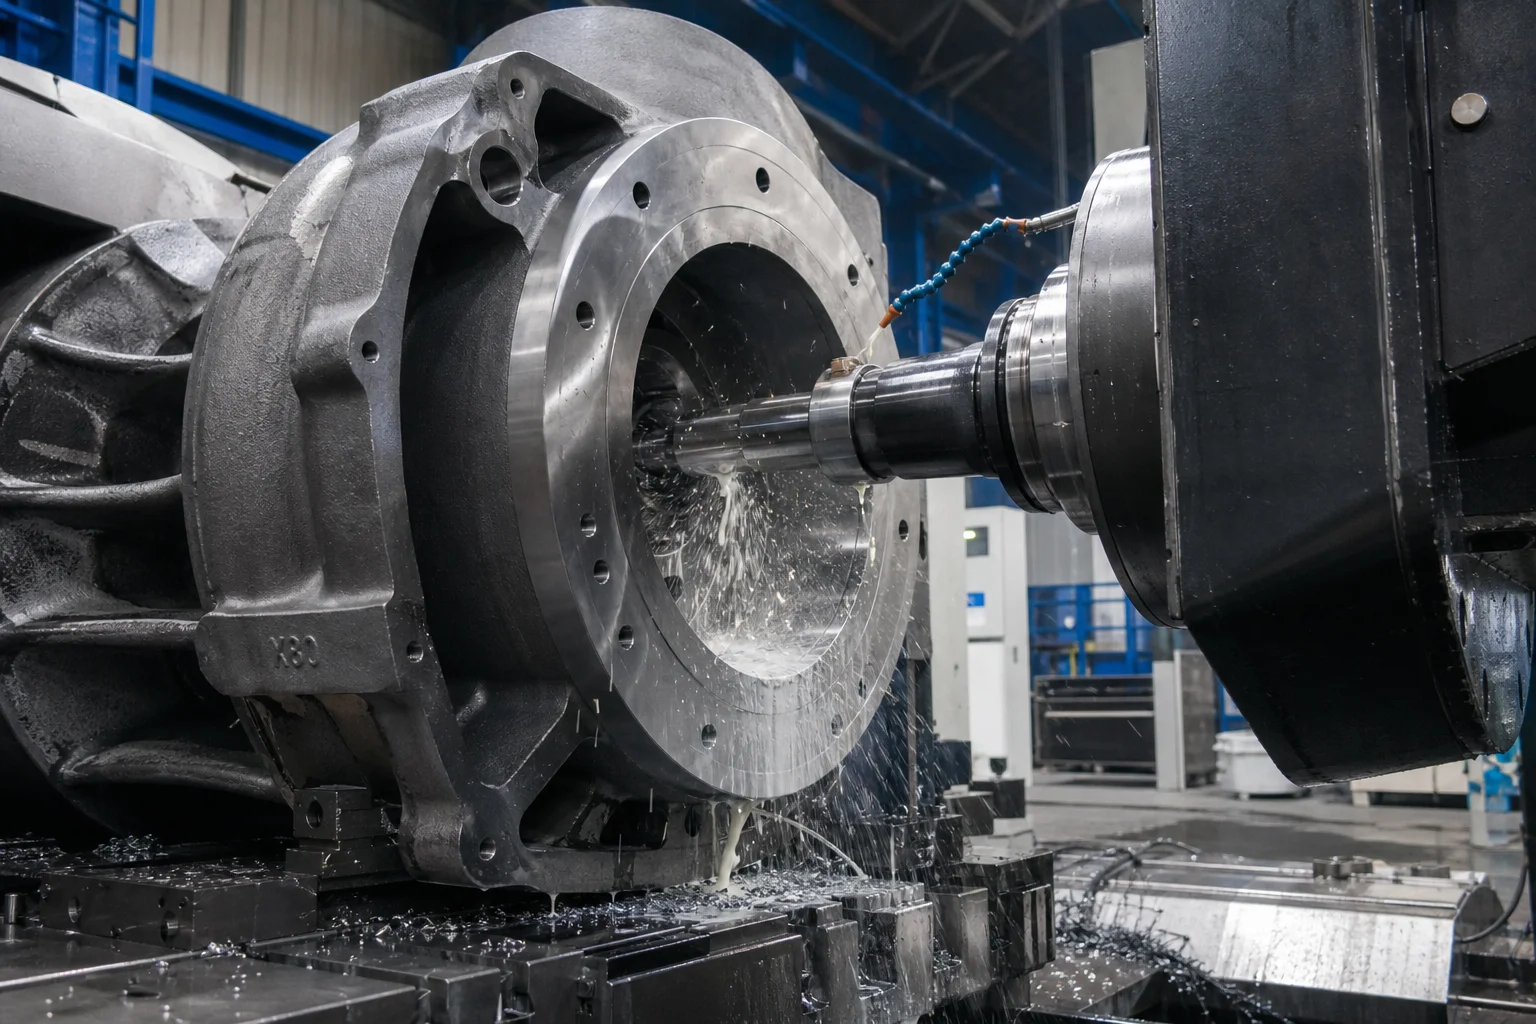
- Kraftfull fleraxlig CNC-bearbetning : Stora CNC-horisontella borr- och svarvcentraler som kan bearbeta delade volutskåpor, flerstegspumpskåpor och rörledningsventilkroppar upp till 25 ton.
- Fullständig provning och certifiering : Inspersionscertifikat enligt EN 10204 3.1 och 3.2, ASTM G48-test för spaltkorrosion, påverkanstestning, Ferritskopverifiering av fas och hydrostatisk trycktestning.
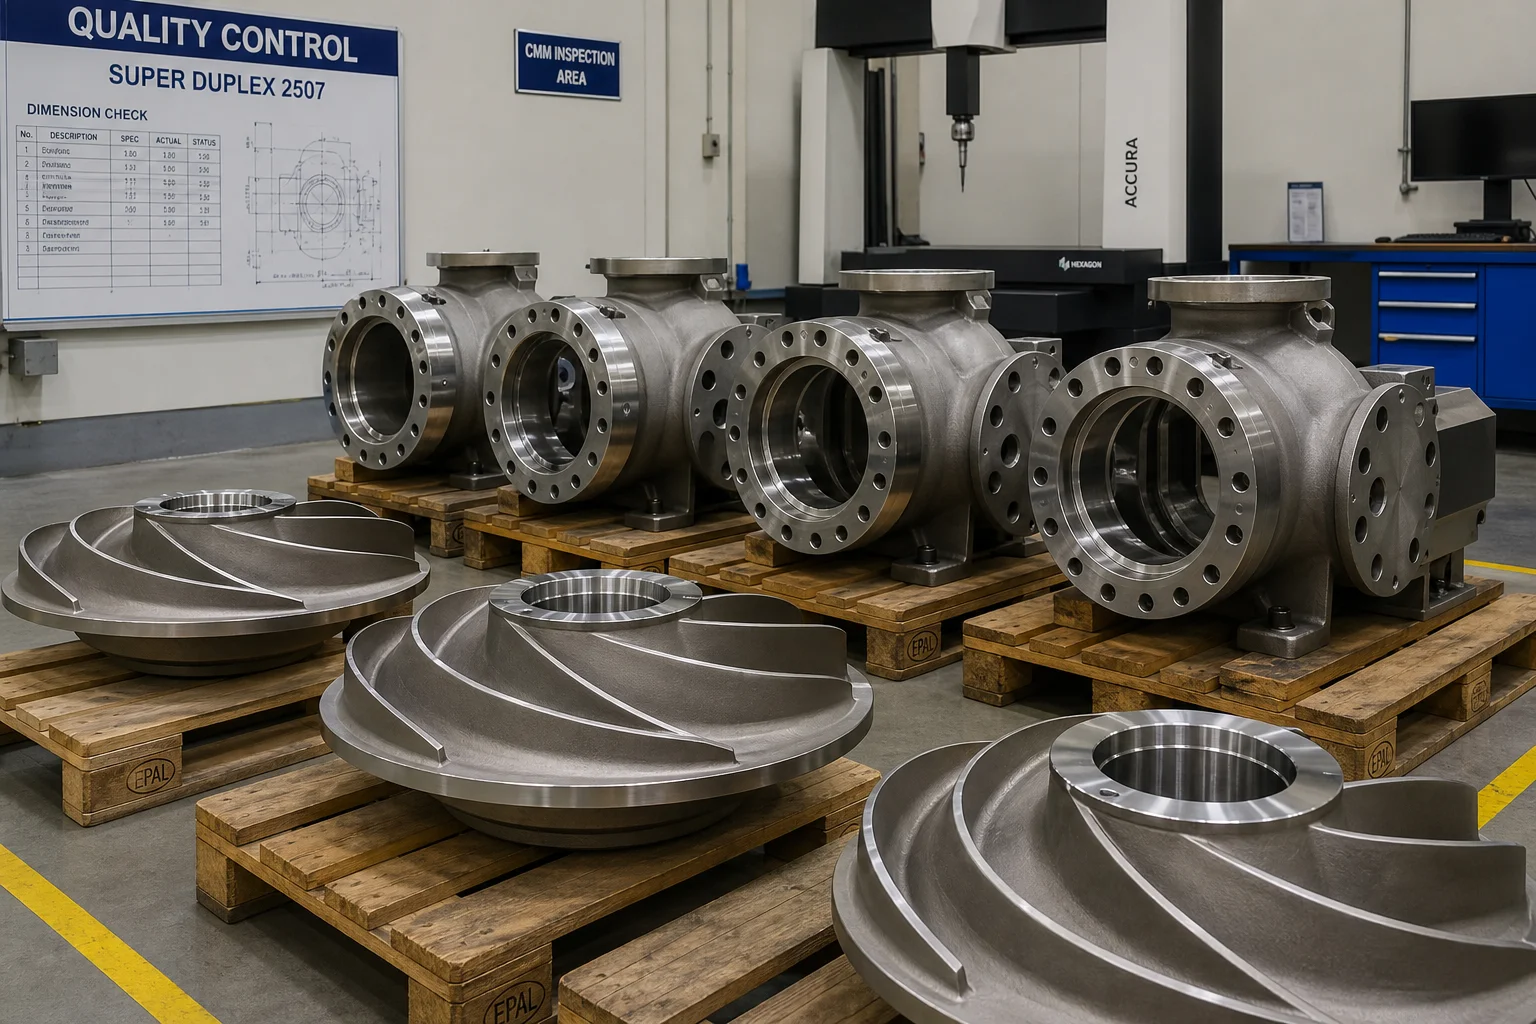
Högtryckspumpskåpor och rörsystemgjutningar som arbetar i aggressiva vätskemiljöer kräver absolut ingen kompromiss när det gäller metallurgi, gjutintegritet eller bearbetningsnoggrannhet. Genom att använda certifierade duplex- och superduplexrostfria stål, strikt lösningsglödgning med hyperkylning, hydraulisk strömkanaloptimering samt fleraxlig CNC-bearbetning säkerställer ingenjörer årtionden av läckfri och korrosionsbeständig drift.
Dandong City Pengxin Machinery Co., Ltd. levererar den tekniska kompetensen, gjutkapaciteten och de certifierade kvalitetsdokumenten som krävs för världens mest krävande projekt inom vätskeinfrastruktur.
Kontakta Dandong City Pengxin Machinery Co., Ltd. för att skicka in dina pumpskåpsritningar eller begära råd om legeringskompatibilitet.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
 Senaste nytt
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Dandong City Pengxin Maskin grundades 1958 och är en privatföretag som samlar in kastning, bearbetning och montering i en process.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved Integritetspolicy BLOGG
 EN