Отливки за високонапрежени тръбопроводи и корпуси на помпи: дуплексна неръждаема стомана, супердуплексна неръждаема стомана и защита срещу корозия и ерозия
Sep 25, 2026
Мета Описание: Пълен технически наръчник за леене на корпуси на високонапорни помпи и компоненти за тръбопроводи от дуплексна (2205 / CD3MN), супердуплексна (2507 / CD3MWCuN) и аустенитна неръждаема стомана. Научете се как да контролирате фазовото равновесие, извършвате разтворно отжигане, хидростатично изпитване и спазване на изискванията на NACE.
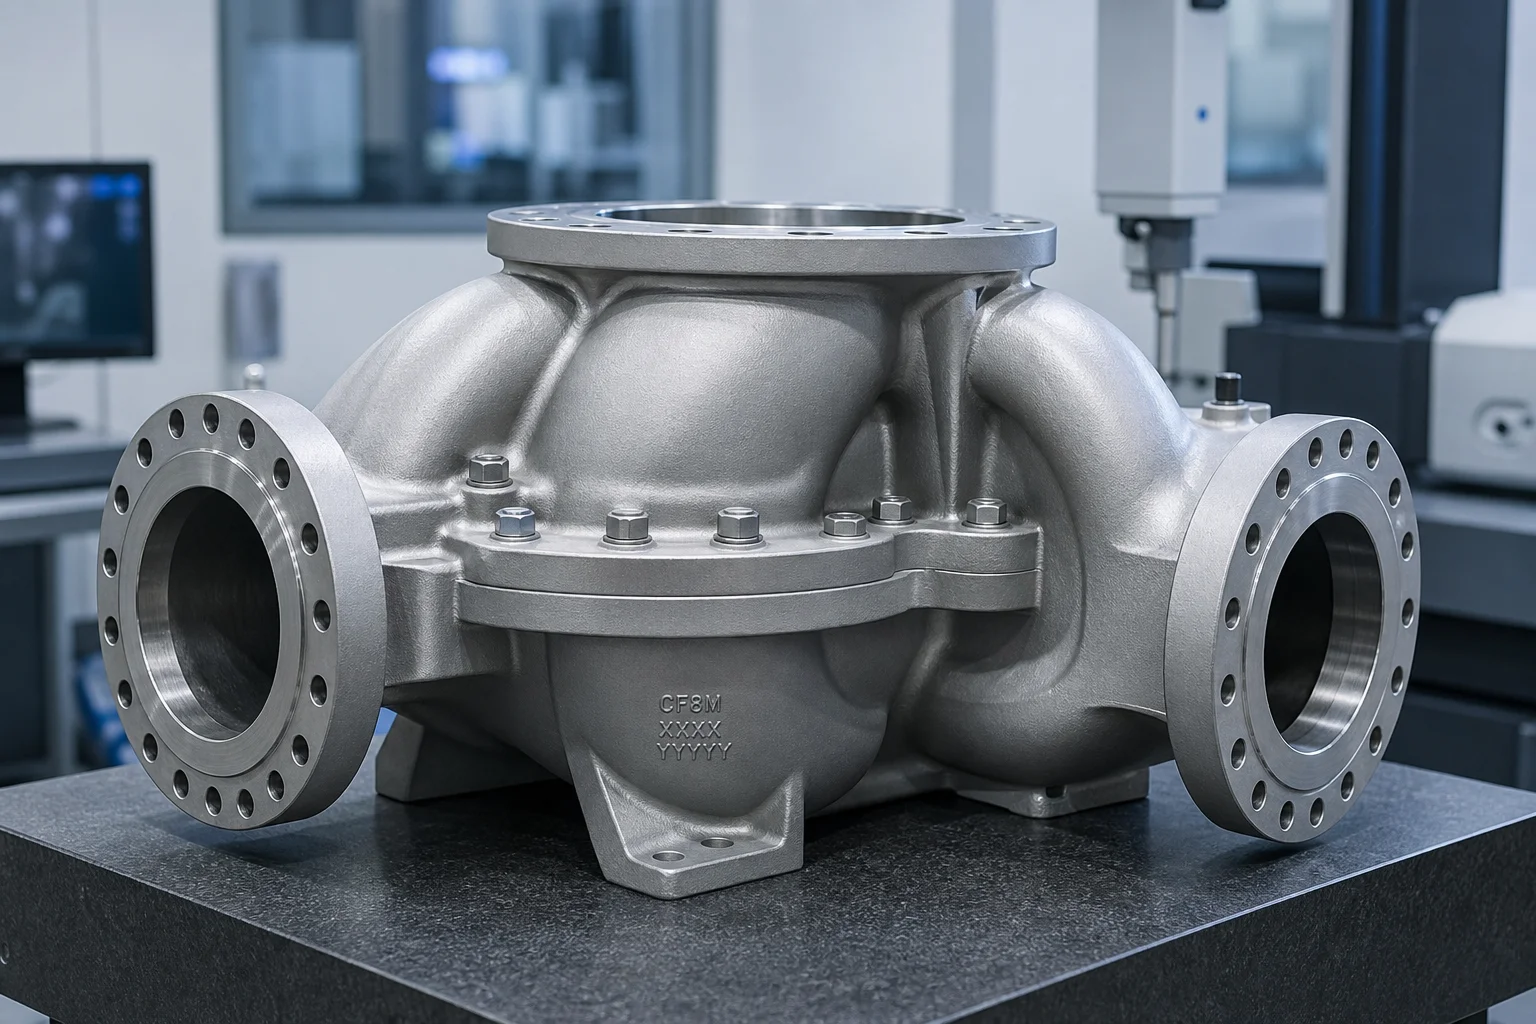
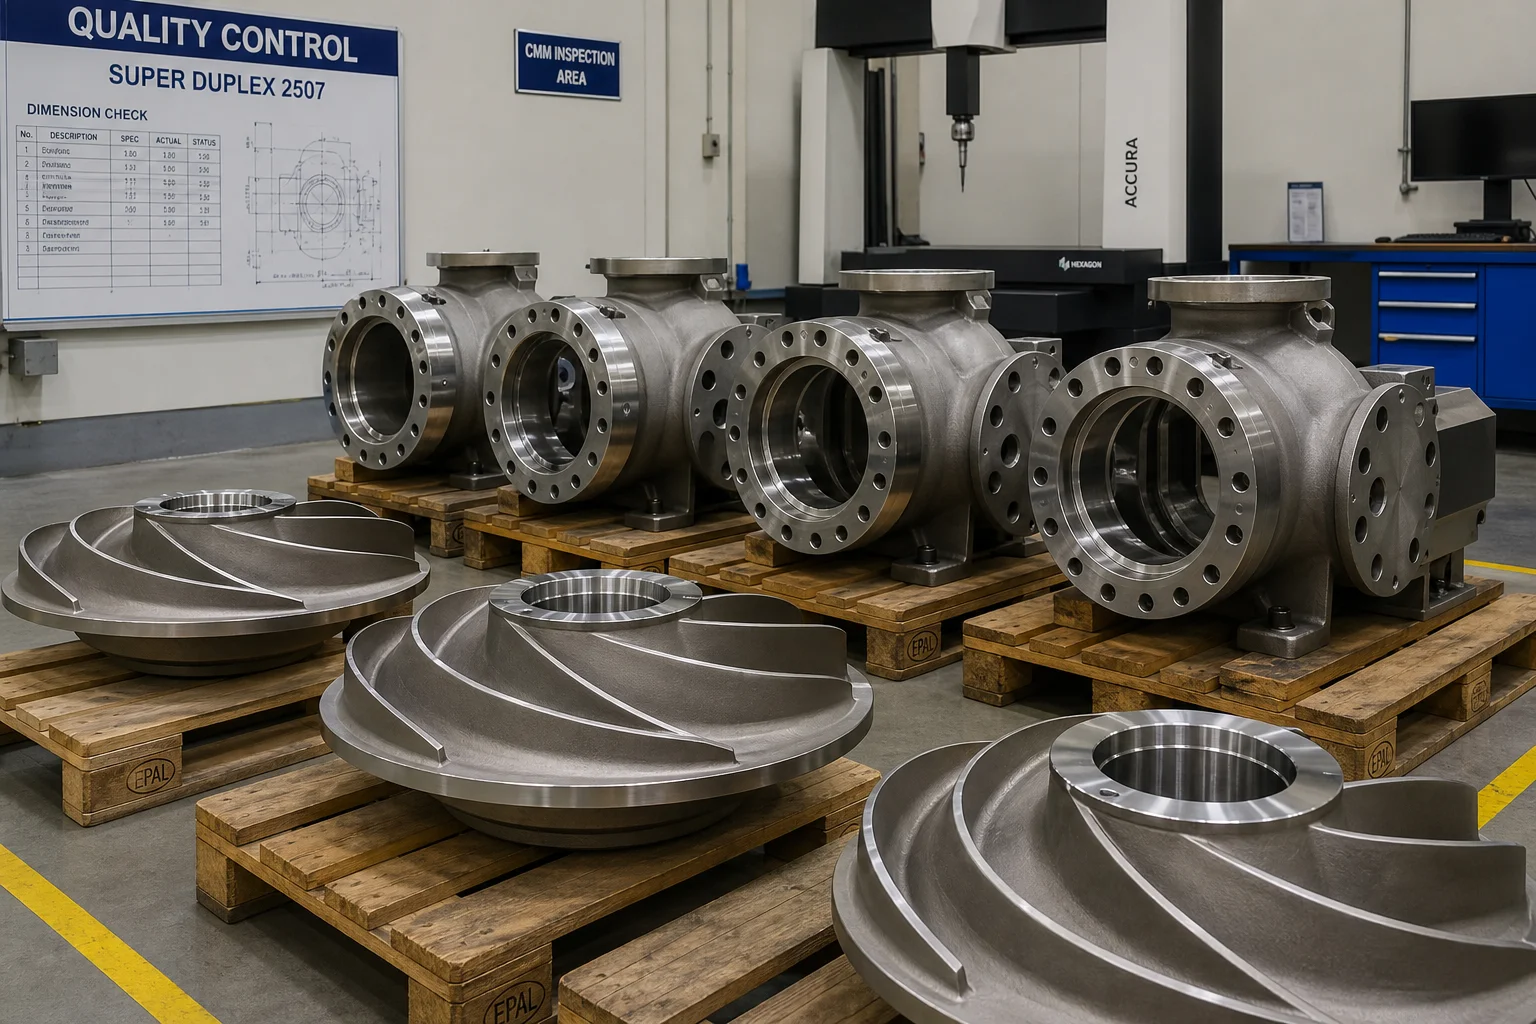
Системите за високонапорно транспортиране на течности в океанската нефтена и газова промишленост, в морската обратноосмотична (SWRO) десалционация, в геотермалната енергетика и в химическата промишленост подлагат литите компоненти на тежко синергично разрушаване. Един-единствен центробежен корпус на пясъчна помпа или високонапорен подводен клапанен корпус трябва едновременно да устойчиви към кавитационна ерозия, локализирана хлоридна точкова корозия/пукнатинна атака, междукристална корозия и високи хидравлични циклични уморителни натоварвания над 150 бара (клас 900 до 2500).
При тези агресивни динамични условия стандартните аустенитни неръждаеми стомани (като 304 или 316L) претърпяват катастрофално точково корозионно разрушение или корозионно напрегнато пукане (SCC). Решаването на тези критични експлоатационни предизвикателства изисква спецификация, прецизно леене и строга металургична обработка на Дуплексни неръждаеми стомани (2205 / CD3MN) и Супердуплексни неръждаеми стомани (2507 / CD3MWCuN) .
Това инженерно ръководство предоставя изчерпателен технически анализ на металургията на дуплексните сплави, контрола на баланса между феритната и аустенитната фаза, техниките за прецизно пясъчно и загубващо леене, термичната обработка при разтворно отжигане, CNC-машинната обработка на компоненти по граничните повърхности под налягане и недеструктивната верификация на качеството.
1. Експлоатационна среда и механизми на деградация от корозия и ерозия
Летите корпуси на помпи, работни колела, дифузори и тръбопроводни колектори функционират в тежки многофазни среди:
Синергия между кавитация и ерозия микростирувите от колабиращите кавитационни мехурчета отстраняват защитния пасивен филм от хромов оксид върху ръбовете на спиралната камера на помпата. Необезопасеният основен сплавен материал претърпява ускорено електрохимично разтваряне, докато се възстанови пасивният филм, което води до бързо образуване на ямки и загуба на материал.
Хлоридно напречно корозионно пукане (CSCC) морска вода с висока температура ( >60 °C ) съдържа десетки хиляди ppm йони на хлорид и предизвиква бързо разпространение на пукнатини през зърната или по границите на зърната под действието на остатъчни напрежения от леене.
Къртене под напрежение, индуцирано от водород (HISC) катодната защита в подводните тръбопроводи внася атомарен водород и изисква строги ограничения за съдържанието на феритна фаза, за да се избегне крехко разцепване.
2. Йерархия на избор на сплави за лити от помпи и тръбопроводи
Изборът на лити сплави за агресивни течности се основава главно на Индекс за еквивалентно съпротивление на точкова корозия (PREN) : PREN = %Cr + 3,3(%Mo + 0,5%W) + 16(%N)
Семейство сплави
Лити клас (ASTM A890 / A995)
Еквивалентна на деформируема
Стойност PREN
Микроструктурата
Типични налягане и течност за приложение
Относителен индекс на разходите
Австенитна неръждаема
CF8M (ASTM A743)
AISI 316
~23 – 25
Пълно аустенитна
Промишлена вода с ниско налягане, слаби химикали ( <50 °C )
1,0 (базово значение)
Високолегирана аустенитна
CN7M (Сплав 20)
N08020
~32 – 35
Аустенитен + Cu
Помпене на сярна киселина, агресивна химическа обработка
2,2x
Стандартен дуплекс
Марка 4A / CD3MN
2205 (UNS S31803)
34 – 38
50 % ферит / 50 % аустенит
Десалциниране на морска вода, инжектиране на нефтено поле с вода, тръбопроводи клас 600
1,8x
Супер Дуплекс
Клас 5A / CE3MN
2507 (UNS S32750)
41 – 44
50 % ферит / 50 % аустенит
Високонапрежени помпи за подаване в SWRO, офшорни подводни колектори
2,6x
Супердуплекс + W
Клас 6A / CD3MWCuN
Zeron 100
42 – 45
50 % ферит / 50 % аустенит + W + Cu
Силно абразивни минерални суспензии, топла хлорирана морска вода
Предимството на дуплексните сплави: якост + корозионна устойчивост
Стандартният дуплекс 4A (CD3MN) предлага двукратно по-висока граница на текучест от стандартна неръждаема стомана CF8M (316) ( Rp0.2 ≥ 450 MPa vs. 205 MPa ). Това позволява на инженерите, проектиращи помпи, да разработват по-тънки и по-леки корпуси на помпи с по-високи класове на устойчивост към налягане, като осигуряват значително по-добра устойчивост към корозия под напрежение от хлориди.
3. Контрол върху металическото фазово равновесие и термична обработка
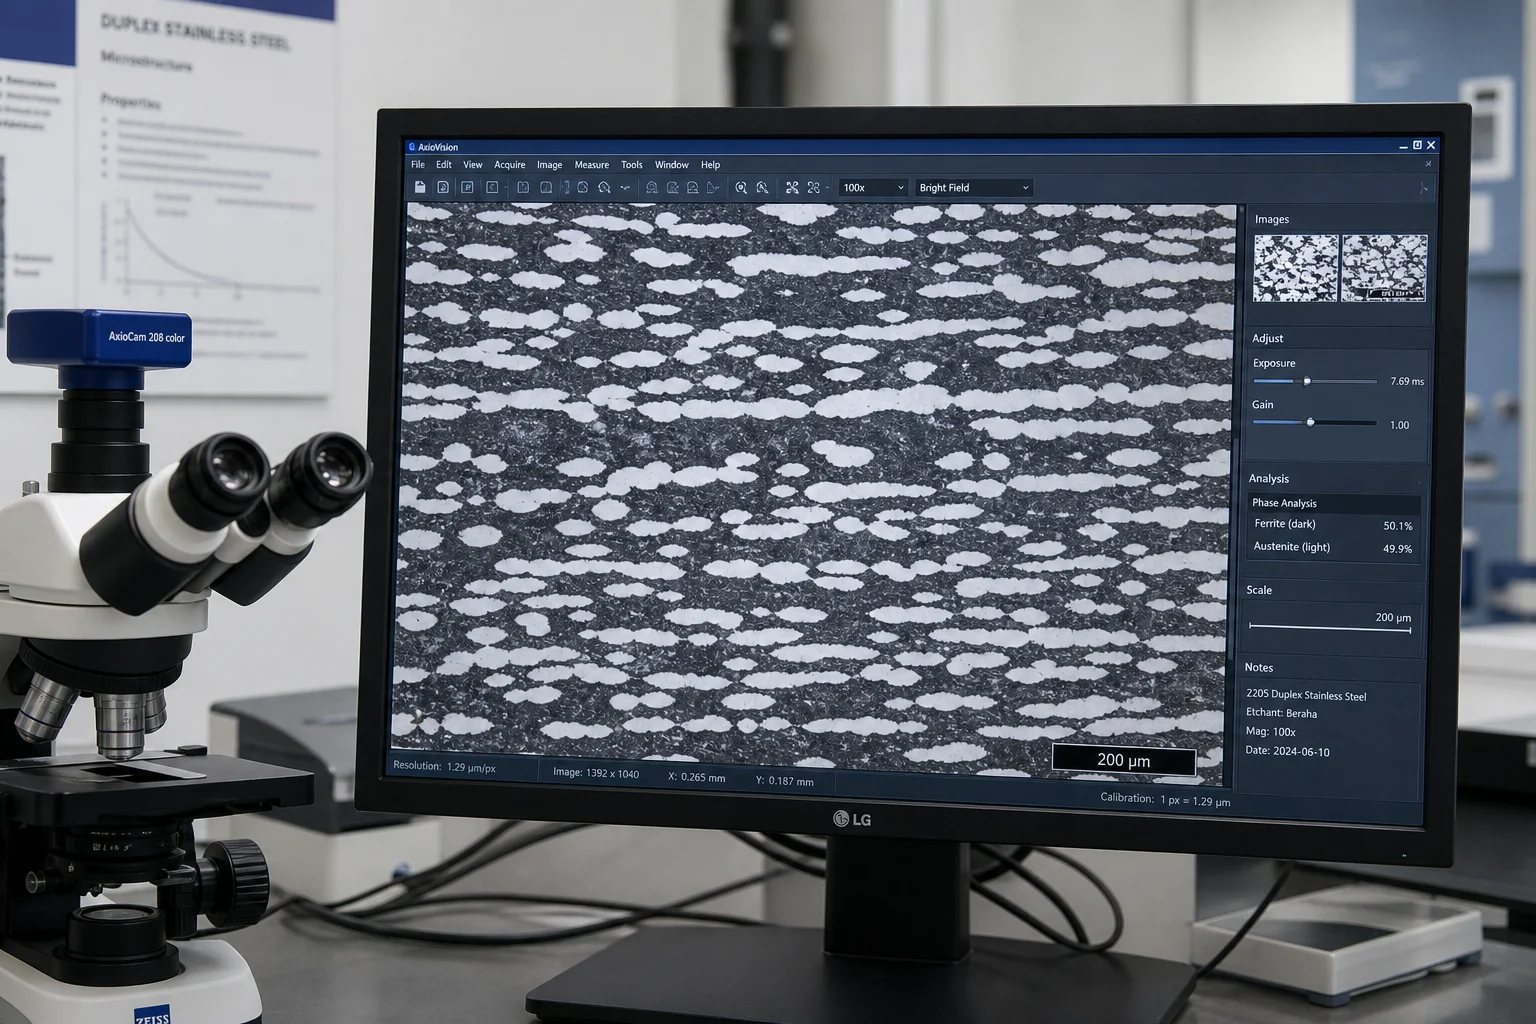
Механичните свойства и корозионната устойчивост на дуплексните лити материали зависят изцяло от поддържането на оптимално 45%–55%Съотношение ферит–аустенит и пълното потискане на опасните интерметални вторични фази.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Протокол за термична обработка чрез разтворно отжигане:
Термична обработка при висока температура : Нагрейте литвините до 1120 °C – 1160 °C (клас 4A) или 1150 °C – 1200 °C (клас 5A/6A). Задръжте поне 1 час на всеки 25 mm дебелина на сечението, за да се разтворят напълно всички σ -фази и хромни нитриди обратно в твърдия разтвор.
Свръх-закаляване (бързо охлаждане с вода) : Литвините трябва да се прехвърлят от пода на пещта в резервоар за охлаждане с вода с интензивно разбъркване в рамките на <45 секунди , като се премине през опасната 600 °C–950 °C нос на утаяването при >100 °C/мин .
Потвърждаване на фазовото равновесие : Съдържанието на ферит се потвърждава чрез количествена металография (точков брой по ASTM E562) и магнитна индукция (феритоскоп според ISO 8249), като приемливият диапазон е строго между 40,0 % и 60,0 % .
4. Леярска технология за сложни хидравлични канали
Спиралите на високонапрежените помпи и многостепенните дифузори имат двойно извити 3D-течностни канали, които трябва да се леят изключително гладки, за да се минимизират загубите от хидравлично триене.
Етап на литейното производство
Инженерно внедряване
Превенция на дефектите
Управлявано от симулация отваряне на гейт
Долно пълнене с керамични вихрови филтри и изолирани издигания
Елиминира повторно окислената пяна и турбулентните включения в хромосъдържащата течност
Ядрата от цирконов / хромитов пясък
Високотемпературноустойчив цирконов пясък за лицева обработка на вътрешните ядра на импелера/спиралата
Предотвратява термично проникване и осигурява гладки вътрешни канали за течение ( Ra≤6,3 µm )
Компенсация на свиването
моделирано в CAD обемно свиване от 2,4 % до 2,6 %
Предотвратява размерна деформация по сложните линии на разделяне на двойната спирала
Предотвратяване на горещо пукане
Гъвкави фенол-формалдехидни системи за пясъчни форми без термична обработка, които позволяват деформация на формата
Намалява термичните напрежения от свиване по време на охлаждането в твърдо състояние
5. Прецизно CNC фрезоване по граничното налягане
Корпусите на помпите и тръбопроводните клапани трябва да осигуряват херметични хидравлични уплътнения без мехури в широк диапазон от температури и налягания.
Критични машинирани интерфейси:
Фланци по разделящата линия на спираловидната камера : Плоскост на лицето в рамките на 0.03 мм по целия диаметър на фланеца ( Ra≤1.6 µm ) за гарантиране на нулева течност без силна деформация на еластомерните уплътнителни пръстени с формата на пръстен.
Отвори за износващи пръстени : Прецизно вътрешно диаметрално отклонение в рамките на ISO H7 (+0,025/–0 мм) с цилиндричност в рамките на 0,010 мм, за да се осигури тясно хидравлично разстояние с въртящите се износващи пръстени на работното колело.
Насечки по фланеца : Концентрични или спираловидни насечки според ASME B16.5 (Ra3,2–6,3 µм ) за здраво задържане на уплътнителната лента.
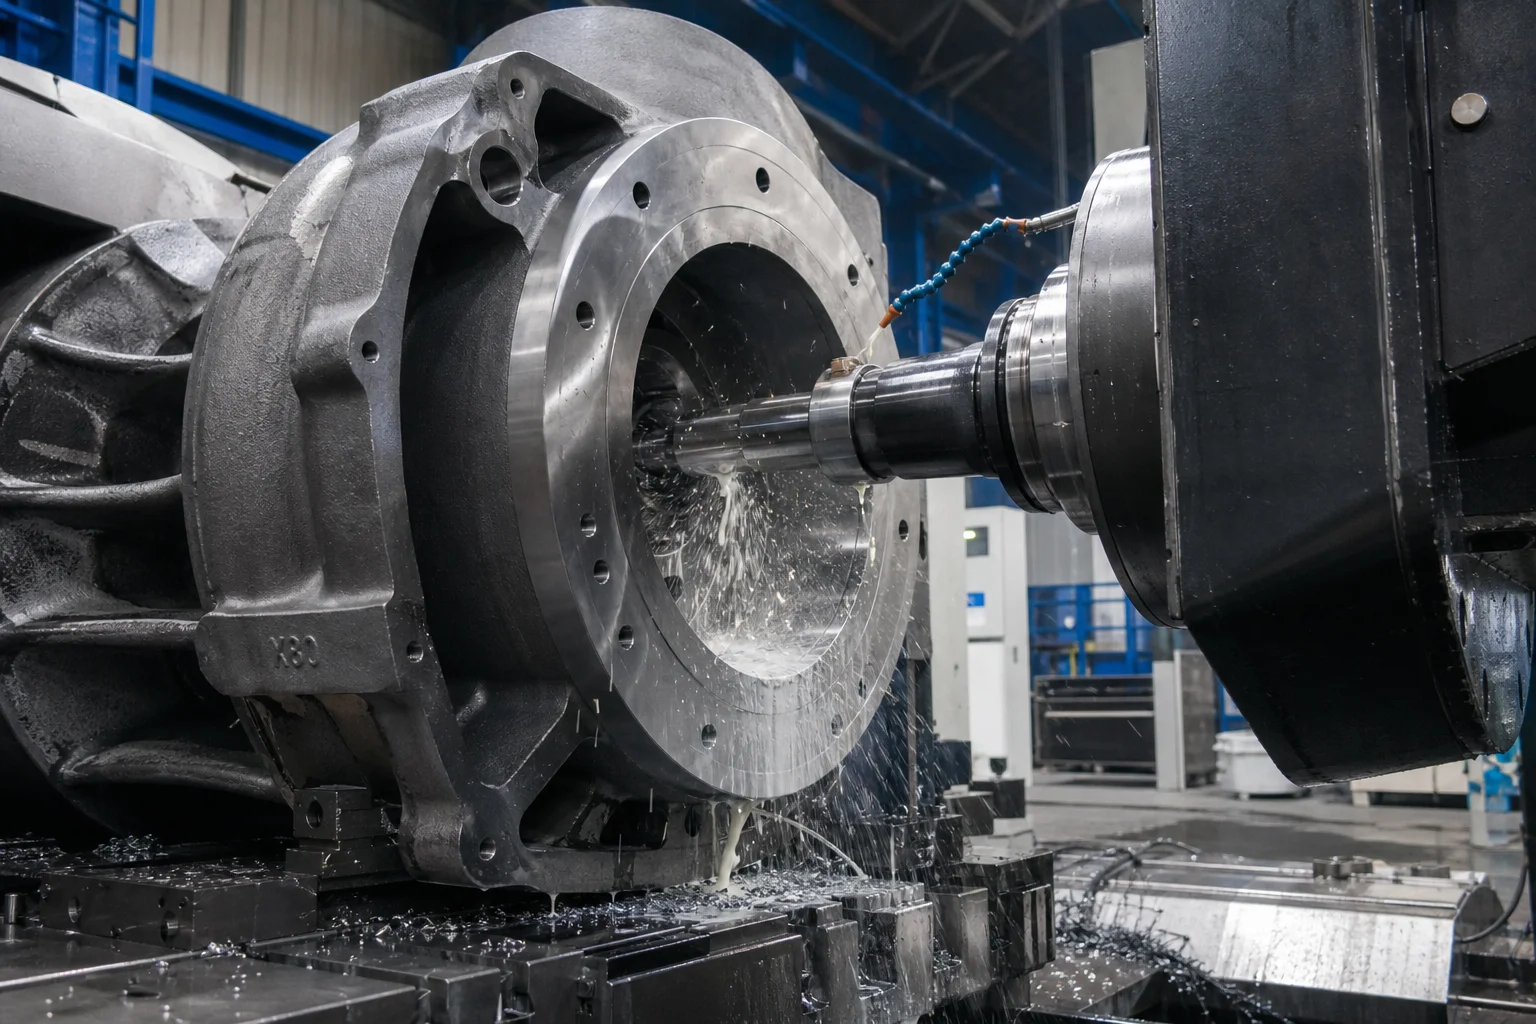
Многоосова CNC-фрезова машина : Двуосеви хоризонтални фрези за пробиване обработват отворите за всмукване, изпускане и уплътнителна маншета при едно-единствено закрепване, за да се запази ортогоналното истинско положение в рамките на ±0.03 мм .
6. Изчерпателна инспекция на качеството и изпитвания за корозия
Категория на теста
Стандарт / метод за изпитване
Критерии за приемане
Химичен анализ
Оптична емисионна спектрометрия (OES) според ASTM A751
Строгото спазване на N ( 0.14−0.30%) , Mo, Cr, Ni; P, S ≤ 0,020 %
Брой на феритната фаза
Точков брой по ASTM E562 и феритоскоп по ISO 8249
40.0%–60.0%Фракция на феритната фаза в цялата отливка
Тест за точкова корозия
ASTM G48, метод А (Желязен хлорид, 24 ч при 25 °C/50 °C )
Няма точкова корозия при 20×увеличение; загуба на маса <4,0 g/m²
Междузърнеста корозия
ASTM A262, практика Е / ISO 3651-2
Няма междукристална пукнатина след кипене и огъване с мед-меден сулфат
Изпитание за ударна възприемчивост при ниски температури
Чарпи V-надлъбнатина (ASTM E23) при −46 °C
Минимална отделна стойност ≥35 J ; средно ≥45 J
Обемна плътност
Рентгенов контрол (RT) според ASME Раздел VIII, Дял 1
Ниво 1/2 в контурите под налягане и критичните волютни ръбове
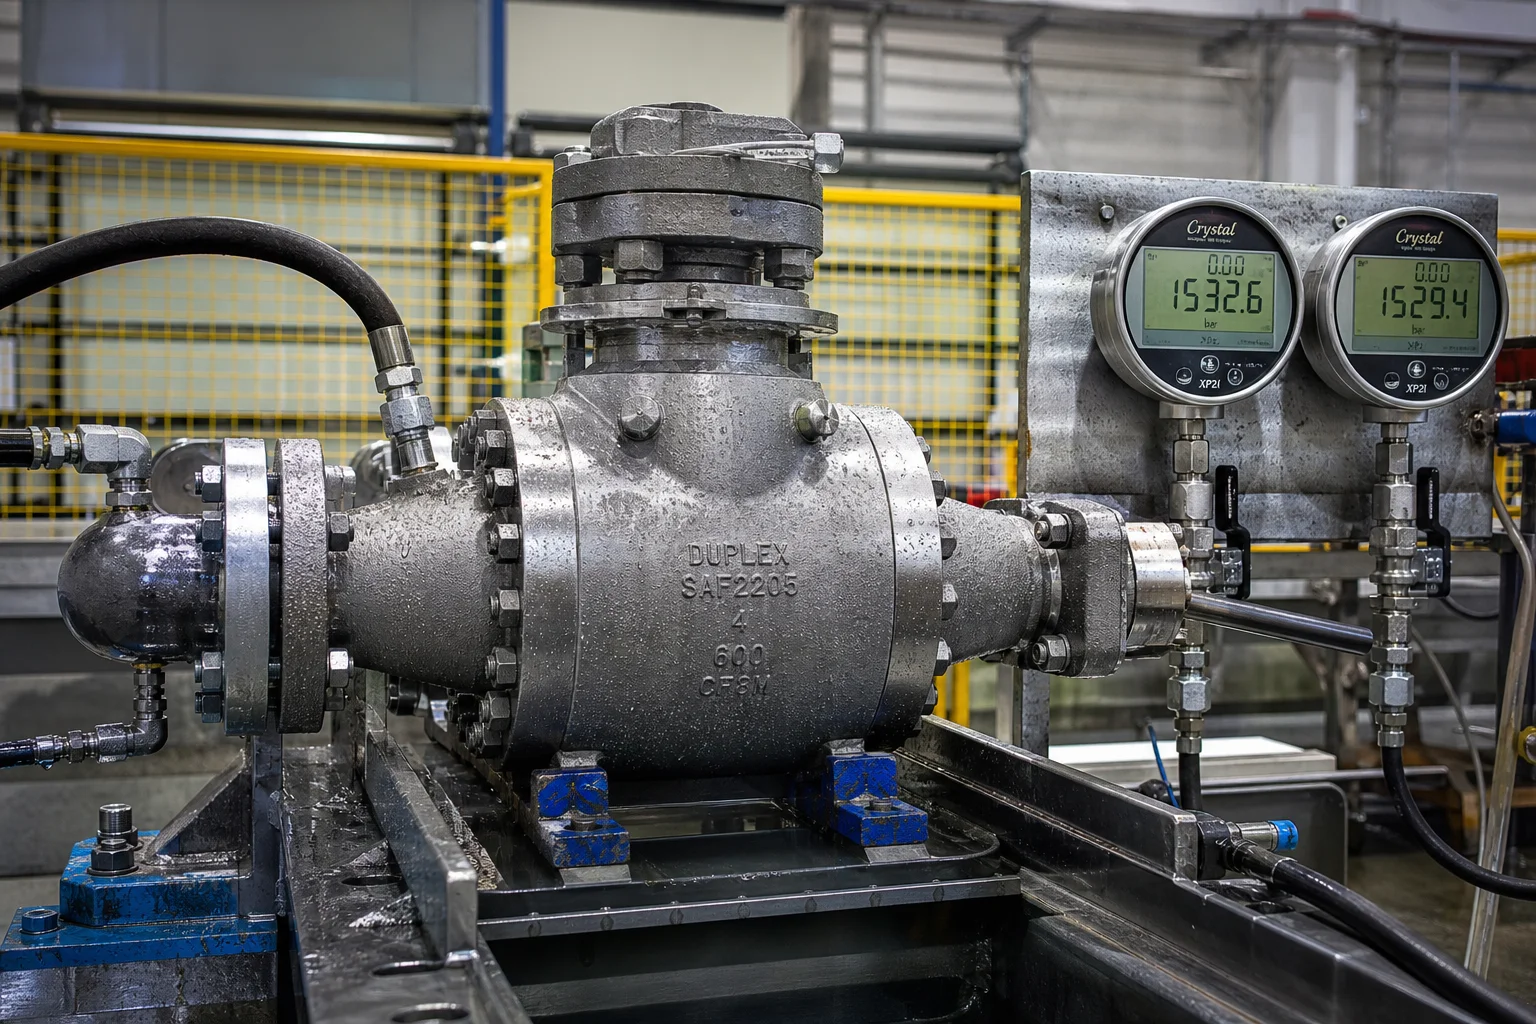
Хидростатичен натискан тест
API 598 / ISO 5208 / ASME B16.34
1.5×проектирано налягане, поддържано в продължение на >15 минути ; нулево падане на налягането/течове
7. Сътрудничество с Dandong City Pengxin Machinery Co., Ltd.
Производството на дуплексни и супердуплексни лити части, изложени на налягане, изисква напреднало индукционно топене, фурни за термична обработка със сертифицирано разтворно отжигане, прецизно машинно обработване и строга валидация в корозионна лаборатория.
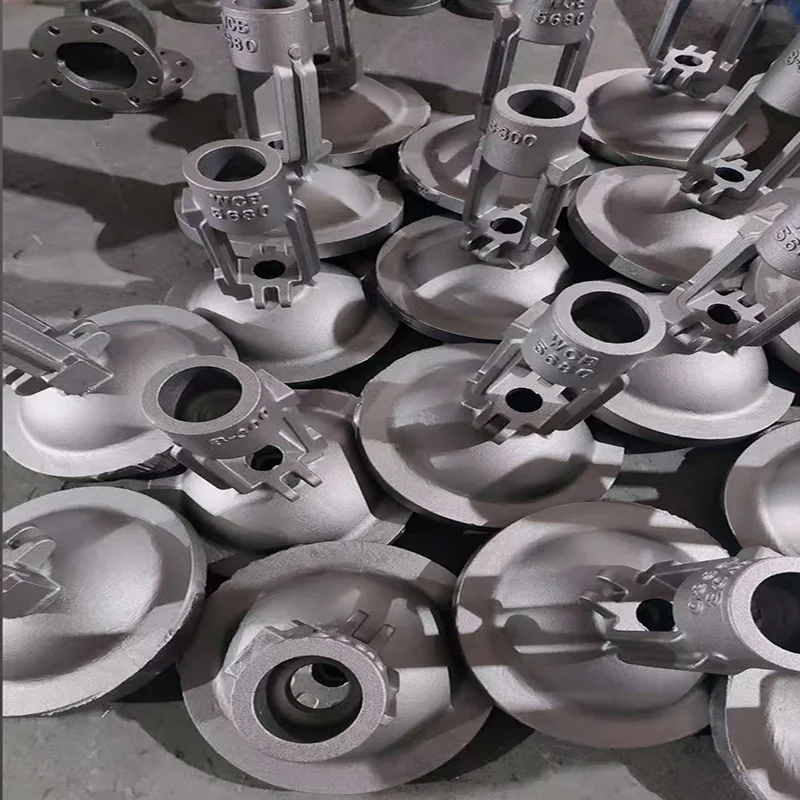
Dandong City Pengxin Machinery Co., Ltd. предлага пълно комплексно производство на корпуси на високонапрежени помпи, корпуси на клапани и компоненти за тръбопроводи:
Широк асортимент от материали : Сертифицирано леене на стандартен дуплекс 4A (CD3MN / 2205), супердуплекс 5A (CE3MN / 2507), супердуплекс 6A (CD3MWCuN), CF8M и корозионноустойчиви сплави с никелова основа.
Вътрешна термична обработка чрез разтворно отжигане и хипер-закаляне : Фурни за термична обработка с компютърно управление и бързо автоматизирано преместване между резервоари, които гарантират пълно избягване на образуването на сигма-фаза и оптимално 50/50 съотношение на фазите.
Тежко многосилено CNC машинно обработване : Големи ЧПУ хоризонтални бургийни и токарни центрове, способни да обработват разделящи се спираловидни корпуси, многостепенни помпени корпуси и корпуси на тръбопроводни клапани с тегло до 25 тона.
Пълно изпитване и сертифициране : Инспекционни сертификати EN 10204 3.1 и 3.2, изпитване за пукнатини поради корозия по ASTM G48, −46 °C ударни изпитвания, верификация на фазите чрез феритоскоп и хидростатично налягане.
Заключение
Корпусите на високонапрежени помпи и литите части за тръбопроводи, работещи в агресивни течни среди, изискват абсолютно никакви компромиси по отношение на металургията, цялостността на лея и точността на машинната обработка. Чрез използването на сертифицирани дуплексни и супердуплексни неръждаеми стомани, строга разтворна термообработка с хипер-закаляне, оптимизация на хидравличните проточни канали и многокоординатна ЧПУ обработка инженерите гарантират десетилетия безтечност и устойчивост към корозия.
Dandong City Pengxin Machinery Co., Ltd. предлага необходимата инженерна дълбочина, капацитет за леене по тегло и сертифицирана документация за качество, за най-изисканите световни проекти в областта на течностната инфраструктура.
Свържете се с Dandong City Pengxin Machinery Co., Ltd., за да изпратите чертежите на корпуса на помпата или да поискате консултации относно съвместимостта на сплавите.
Дандон Сити Пенгсин Машинъри Ко., Лтд. — Тежки литови части и прецизно машинно обработване, от 1958 г.

 EN


 Горещи новини

