Turnuri de înaltă presiune și carcase de pompă turnate: oțel inoxidabil duplex, super-duplex și protecție împotriva coroziunii și eroziunii
Sep 25, 2026
Meta Descriere: Un ghid tehnic complet privind turnarea carcaselor pentru pompe de înaltă presiune și a componentelor pentru conducte din aliaje de oțel inoxidabil duplex (2205 / CD3MN), super-duplex (2507 / CD3MWCuN) și austenitic. Aflați despre controlul echilibrului fazic, recoacerea în soluție, încercarea hidrostatică și conformitatea cu normele NACE.
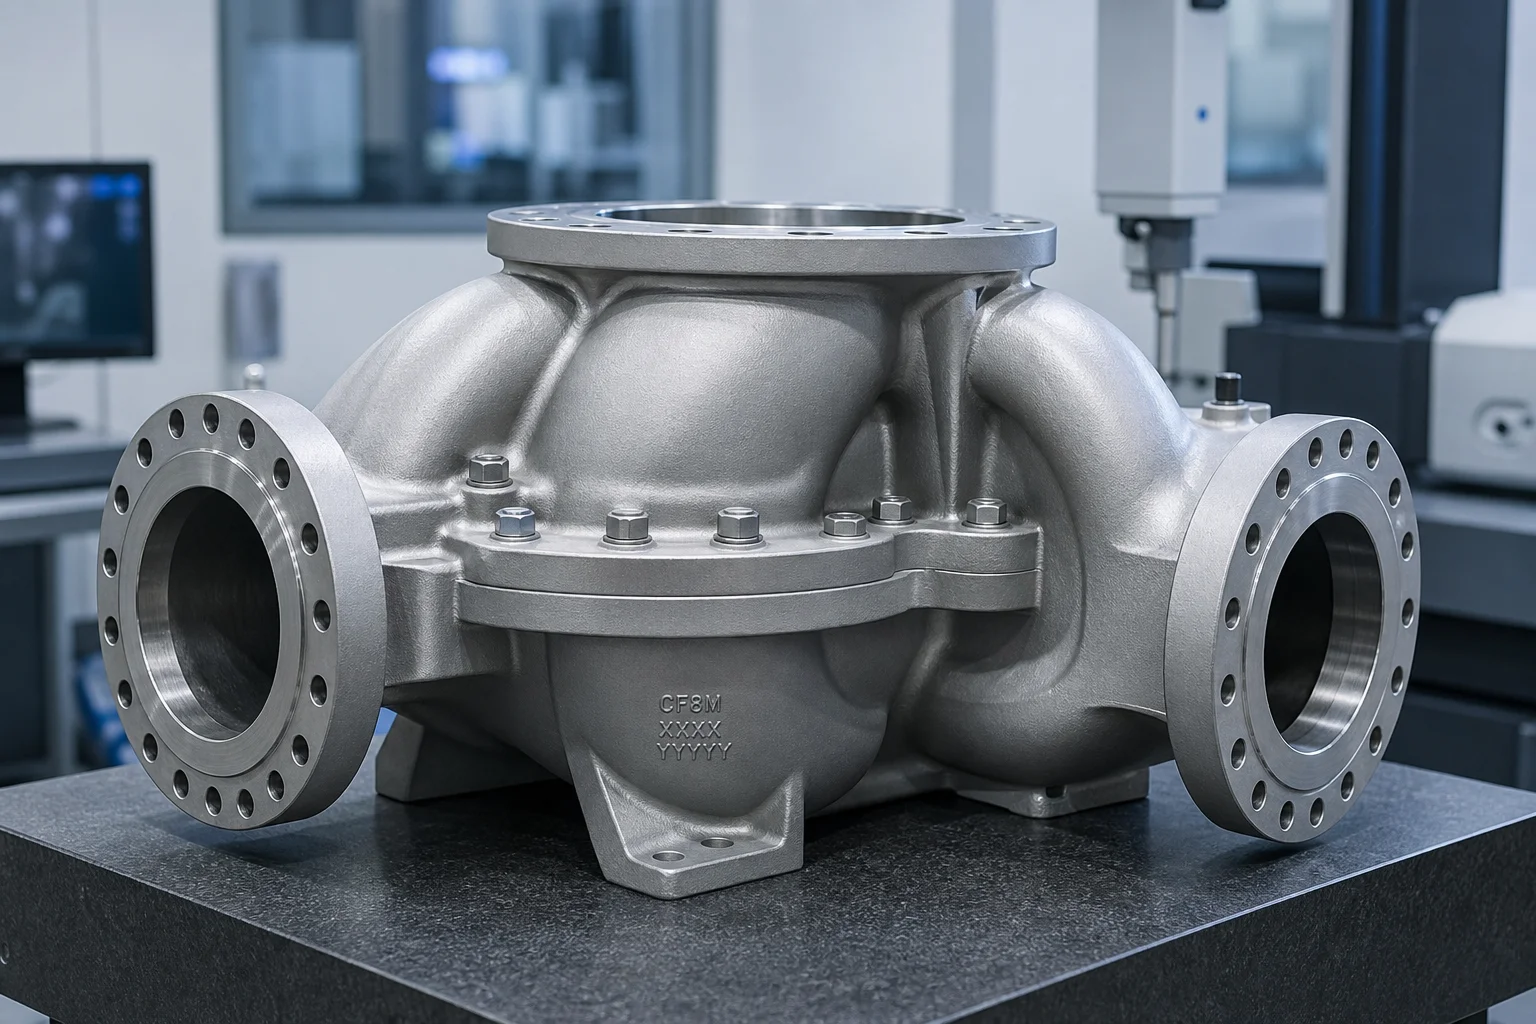
Sistemele de manipulare a fluidelor la înaltă presiune din domeniul offshore al petrolului și gazului, desalinizarea prin osmoză inversă a apei de mare (SWRO), energia geotermală și procesarea chimică supun componentele turnate unor degradări severe și sinergice. O singură carcasă de pompă centrifugă pentru noroi sau un corp de valvă subacvatic la înaltă presiune trebuie să reziste simultan la eroziunea prin cavitatie, coroziunea localizată cauzată de cloruri (pitting / atac în rosturi), coroziunea intergranulară și sarcinile ciclice hidraulice de înaltă intensitate ce depășesc 150 bar (clasele 900 până la 2500).
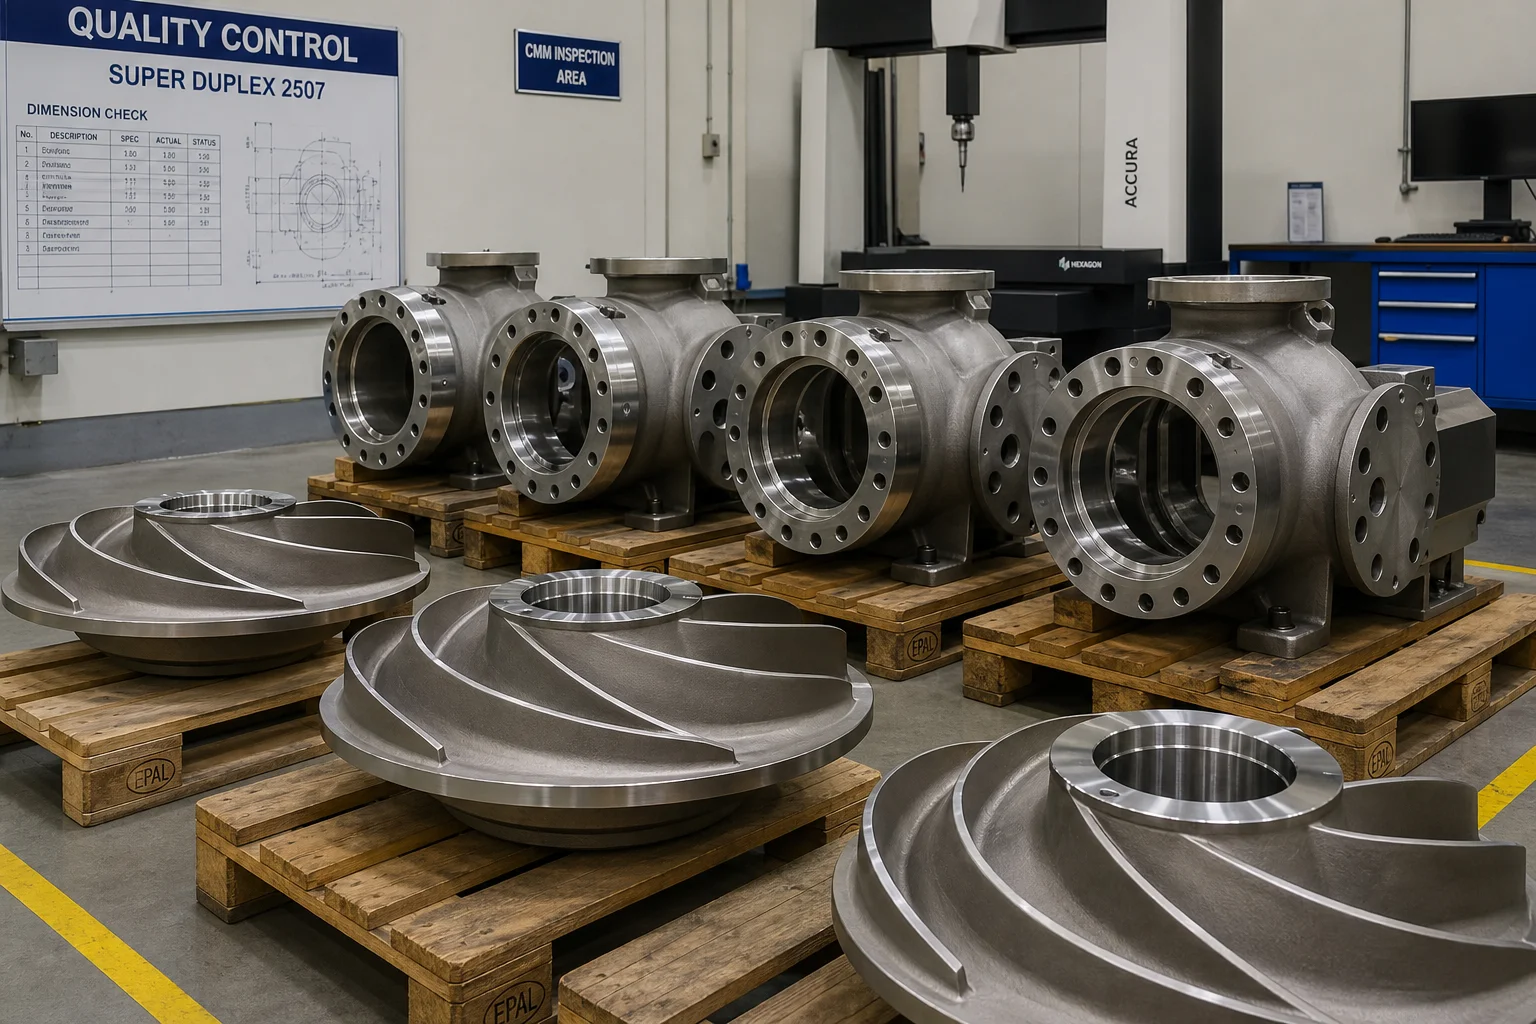
În aceste condiții extreme de dinamică a fluidelor, oțelurile inoxidabile austenitice standard (cum ar fi 304 sau 316L) suferă pitting catastrofal sau fisurare prin coroziune sub tensiune (SCC). Rezolvarea acestor provocări operaționale critice necesită specificarea, turnarea precisă și prelucrarea metalurgică riguroasă a Oțelurilor inoxidabile duplex (2205 / CD3MN) și Oțelurilor inoxidabile super-duplex (2507 / CD3MWCuN) .
Acest ghid tehnic oferă o analiză tehnică exhaustivă a metalurgiei aliajelor duplex, a controlului echilibrului fazic ferrit-austenită, a tehnicii de turnare precisă în nisip și prin investiție, a tratamentului termic de recoacere în soluție, a prelucrării CNC a frontierelor de presiune și a verificării ne-distructive a calității.
1. Mediu de funcționare și mecanisme de degradare prin coroziune-eroziune
Carcasele turnate de pompe, rotorii, difuzoarele și colectoarele de conducte funcționează în medii severe multifazice:
Sinergia cavitație-eroziune : Jeturile microscopice provenite din colapsul bulelor de cavitatie elimina filmul pasiv de oxid de crom protector de pe muchiile de taiere ale carcasei pompei. Aliajul expus subiacent sufera o dizolvare electrochimica accelerata pana cand filmul pasiv se reformeaza, ceea ce duce la formarea rapida a unor piteuri si la pierderea de material.
Fisurarea prin coroziune sub tensiune provocată de cloruri (CSCC) : Apa de mare la temperaturi ridicate ( >60 °C ) care contine zeci de mii de ppm ioni de clor provoaca o propagare rapida a fisurilor transgranulare sau intergranulare sub actiunea tensiunilor reziduale de turnare.
Fisurare indusa de hidrogen sub actiunea tensiunii (HISC) : Protectia catodica utilizata in conductele subacvatice introduce atomi de hidrogen, necesitand limite stricte ale fazei feritice pentru a evita ruperea casanta.
2. Ierarhia de selectie a aliajelor pentru piese turnate destinate pompelor si conductelor
Selectia aliajelor turnate pentru fluide agresive se bazeaza in mare masura pe Număr Echivalent de Rezistență la Coroziune Localizată (PREN) : PREN=%Cr+3,3(%Mo+0,5%W)+16(%N)
Familia aliajului
Calitatea turnata (ASTM A890 / A995)
Echivalent forjat
Valoarea PREN
Microstructură
Presiune și aplicație tipică a fluidului
Indexul costului relativ
Oțel inoxidabil austenitic
CF8M (ASTM A743)
AISI 316
~23 – 25
Total austenitic
Apă industrială la presiune scăzută, substanțe chimice ușoare ( <50 °C )
Desalinizarea apei de mare, injectarea apei în câmpurile petroliere, conducte de clasă 600
1.8x
Super Duplex
Calitatea 5A / CE3MN
2507 (UNS S32750)
41 – 44
50% ferită / 50% austenită
Pompe de alimentare SWRO la presiune înaltă, colectoare submerse offshore
2,6x
Superdublu + W
Calitatea 6A / CD3MWCuN
Zeron 100
42 – 45
50% ferrită / 50% austenită + W + Cu
Suspensii minerale extrem de abrazive, apă de mare clorinată caldă
3.0X
Superaliaj pe bază de nichel
CW12MW (Hastelloy C-276)
N10276
>65
Nichel-Molibden-Crom
Gaz umed de clor, gaze acide extreme ( H2S ) pentru supape submerse
7,5x
Avantajul duplex: Rezistență + Rezistență la coroziune
Duplex standard 4A (CD3MN) oferă dublul rezistenței la curgere a oțelului inoxidabil standard CF8M (316) ( Rp0.2 ≥ 450 MPa vs. 205 MPa ) Aceasta permite inginerilor specializați în pompe să proiecteze carcase de pompă mai subțiri și mai ușoare cu ratinguri superioare de rezistență la presiune, oferind în același timp o rezistență mult superioară la coroziunea sub tensiune cauzată de cloruri.
3. Controlul echilibrului fazic metalurgic și tratamentul termic
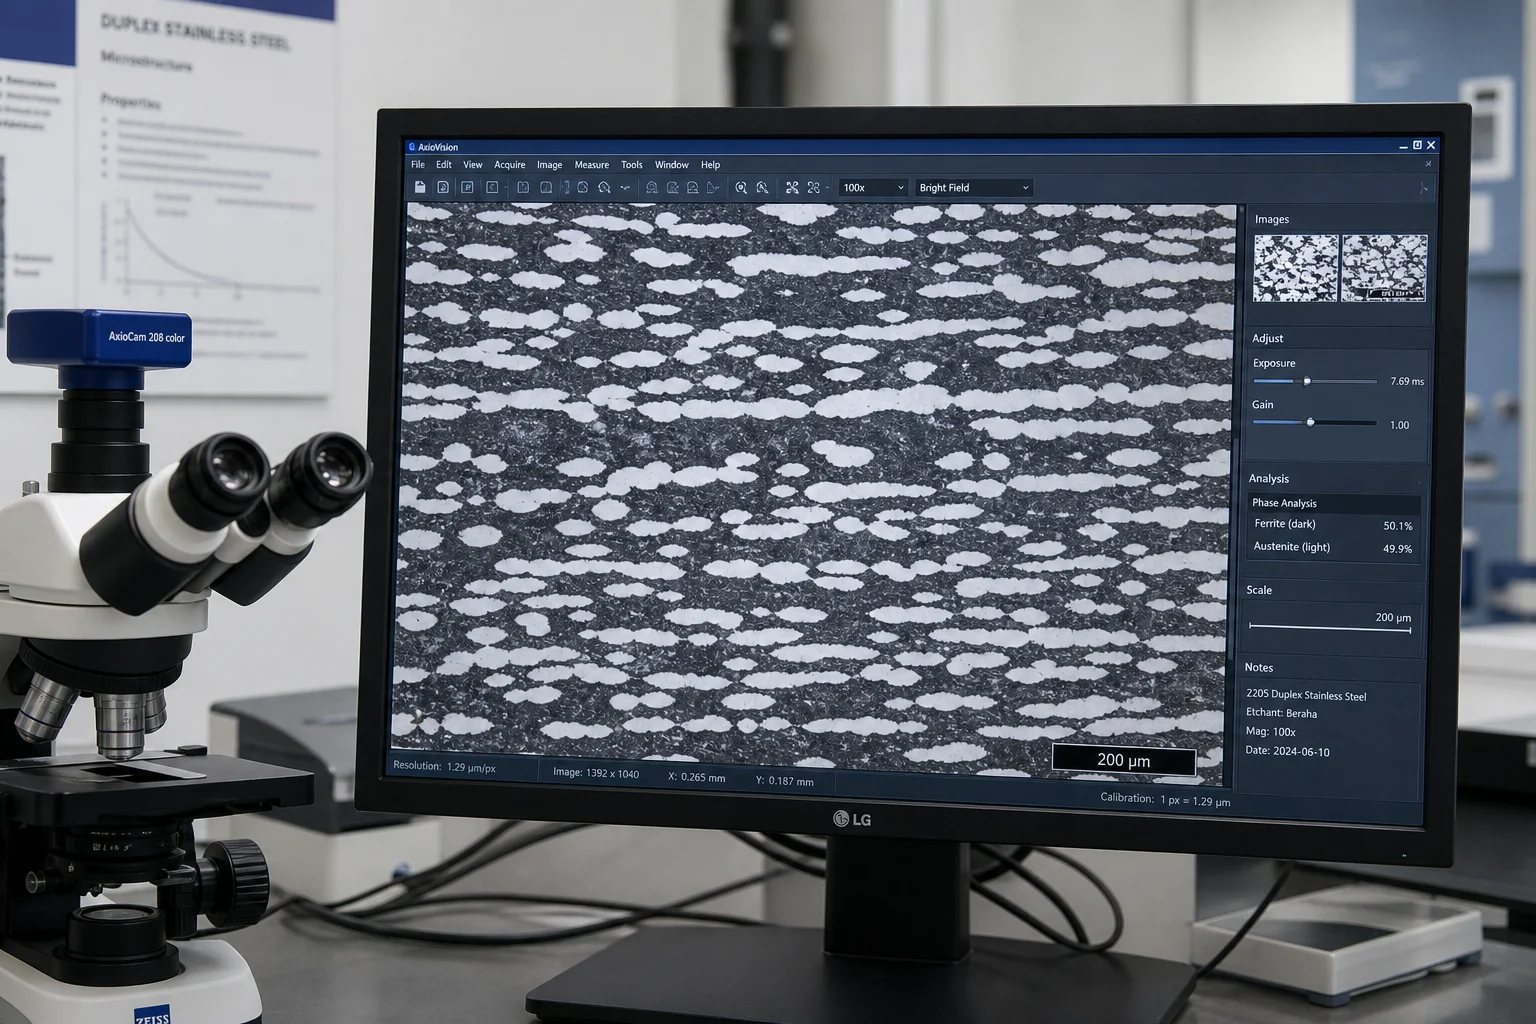
Proprietățile mecanice și rezistența la coroziune a turnărilor duplex depind în totalitate de menținerea unui raport optim 45%–55%Ferrit–austenit și de suprimarea completă a fazelor secundare intermetalice periculoase.
Molten Pour (100% Liquid)
         │
         ▼  Cooling
Ferrite Solidification Range (~1,350 °C - 100% Delta Ferrite)
         │
         ▼  Austenite Precipitation (~1,200 °C - Nitrogen & Nickel Diffusion)
Two-Phase Region: 50% Ferrite (α) + 50% Austenite (γ)
         │
         ▼  CRITICAL ZONE (600 °C – 950 °C)
Dangerous Intermetallic Precipitation: Sigma (σ), Chi (χ), Chromium Nitrides ($Cr_2N$)
         │
         ▼  HIGH-SPEED WATER QUENCH (<60 seconds transfer)
Frozen Optimal Microstructure: Sound Dual-Phase Matrix (Zero Sigma Phase)
Protocolul de tratament termic prin recoacere în soluție:
Recoacere în soluție la temperatură înaltă : Încălziți turnăturile la 1.120 °C – 1.160 °C (calitatea 4A) sau 1.150 °C – 1.200 °C (calitatea 5A/6A). Mențineți temperaturile cel puțin o oră pentru fiecare 25 mm grosime a secțiunii, pentru a dizolva complet întreaga fază σ - și nitriții de crom înapoi în soluția solidă.
Hyper-Quench (stingere rapidă în apă) : Turnăturile trebuie transferate din cuptor într-un bazin de stingere cu apă agitată intens în mai puțin de <45 de secunde , răcindu-le sub intervalul periculos de 600 °C–950 °C punctul de precipitare la >100 °C/min .
Verificarea echilibrului fazic : Conținutul de ferită este verificat prin metalografie cantitativă (numărarea punctelor conform ASTM E562) și prin inducție magnetică (Ferritscope conform ISO 8249), cu o gamă acceptabilă strict între 40,0 % și 60,0 % .
4. Tehnologia de turnare pentru canale hidraulice complexe
Volutele pompelor de înaltă presiune și difuzoarele multietajate au canale fluide 3D cu dublă curbură, care trebuie turnate extrem de netede pentru a minimiza pierderile de frecare hidraulică.
Stadiul de turnătorie
Implementare inginerească
Prevenirea Defectelor
Garnitură condusă de simulare
Turnare prin partea de jos cu filtre ceramice în spirală și alimentatoare izolate
Elimină scoria de reoxidare și incluziunile cauzate de turbulență în topitura bogată în crom
Nuclee din nisip de zircon/cromit
Strat superficial din nisip de zircon cu înaltă refractaritate pe nucleele interne ale rotorului/volutei
toleranță de contracție volumetrică de 2,4% – 2,6%, modelată în CAD
Previne distorsiunea dimensională la liniile de separare complexe cu dublă volută
Prevenirea fisurării la cald
Sisteme flexibile de nisip fără coacere cu fenolic, care permit deformarea matriței
Reduce eforturile termice de contracție în timpul răcirii în stare solidă
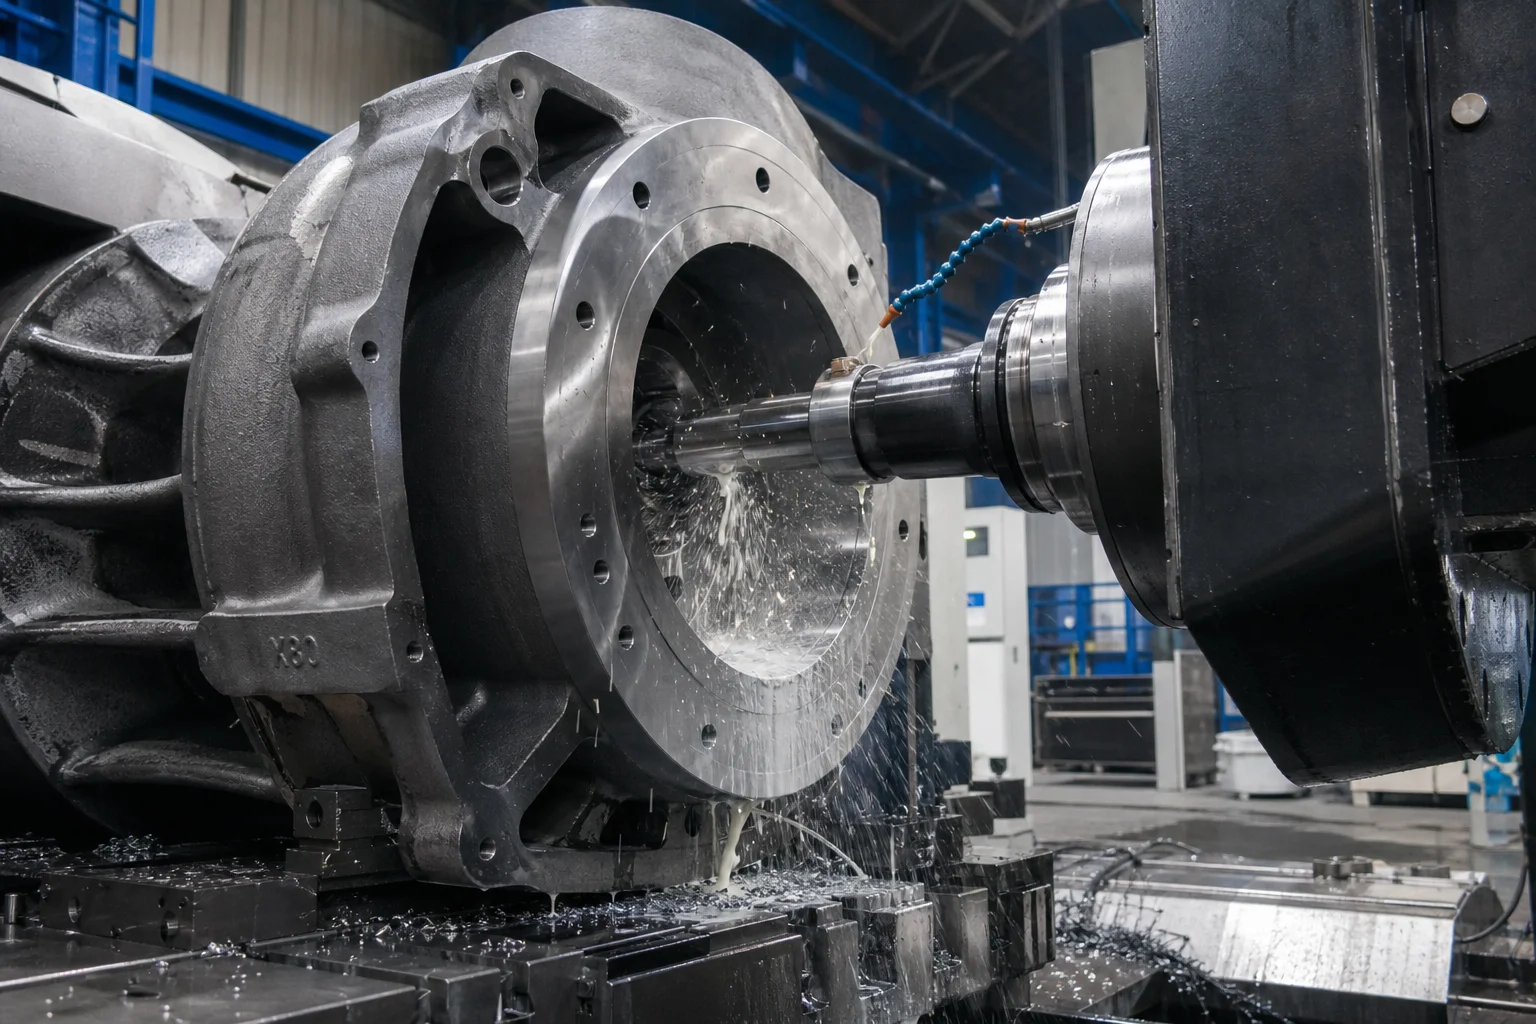
5. Prelucrare CNC de precizie a limitelor de presiune
Carcasele de pompe și supapele de conducte trebuie să mențină etanșări hidraulice perfecte pe game largi de temperatură și presiune.
Interfețe critice prelucrate:
Flanșe de separație volută : Planeitate a feței în interiorul 0.03 mm întregului diametru al flanșei ( Ra≤1.6 µm ) pentru a garanta absența scurgerilor fără deformarea excesivă a inelelor O elastomerice.
Orificii pentru inele de etanșare : Toleranță precisă a diametrului interior în cadrul ISO H7 (+0,025/–0 mm) cu cilindricitate de maximum 0,010 mm, pentru a menține un joc hidraulic strâns cu inelele de uzură ale rotorului.
Dantură pe flanșe : Dantură concentrică sau spiralată conform ASME B16.5 (Ra3,2–6,3 µm ) pentru asigurarea aderenței garniturii.
Strunjire CNC cu mai multe axe : Mașini de strunjire orizontale cu două axe prelucrează orificiile de aspirație, refulare și ale garniturii de etanșare într-o singură prindere, pentru a menține poziția reală ortogonală în cadrul ±0,03 mm .
6. Inspectie completă de calitate și teste de coroziune
Categorie de test
Standard de testare / metodă
Criterii de acceptare
Analiză chimică
Spectrometrie optică de emisie (OES) conform ASTM A751
Conformitate strictă cu N ( 0.14−0.30%) , Mo, Cr, Ni; P, S ≤ 0.020 %
Numărul de faze ferritice
Numărarea punctelor conform ASTM E562 și feritscop conform ISO 8249
40.0%–60.0%Frația de fază ferritică pe întreaga turnare
Test de coroziune prin pitting
ASTM G48 Metoda A (Clorură de fier 24 h la 25 °C/50 °C )
Fără pitting la 20×mărire; pierdere de masă <4,0 g/m²
Coroziune intercristalină
ASTM A262 Practica E / ISO 3651-2
Fără fisurare intergranulară după fierberea și îndoirea în soluție de sulfat de cupru-cupru
Test de impact la temperatură scăzută
Notă V Charpy (ASTM E23) la −46 °C
Valoare unică minimă ≥35 J ; medie ≥45 J
Integritate volumetrică
Examinare radiografică (RT) conform ASME Secțiunea VIII Divizia 1
Nivel 1/2 în limitele de presiune și în zonele critice ale canalului spiral
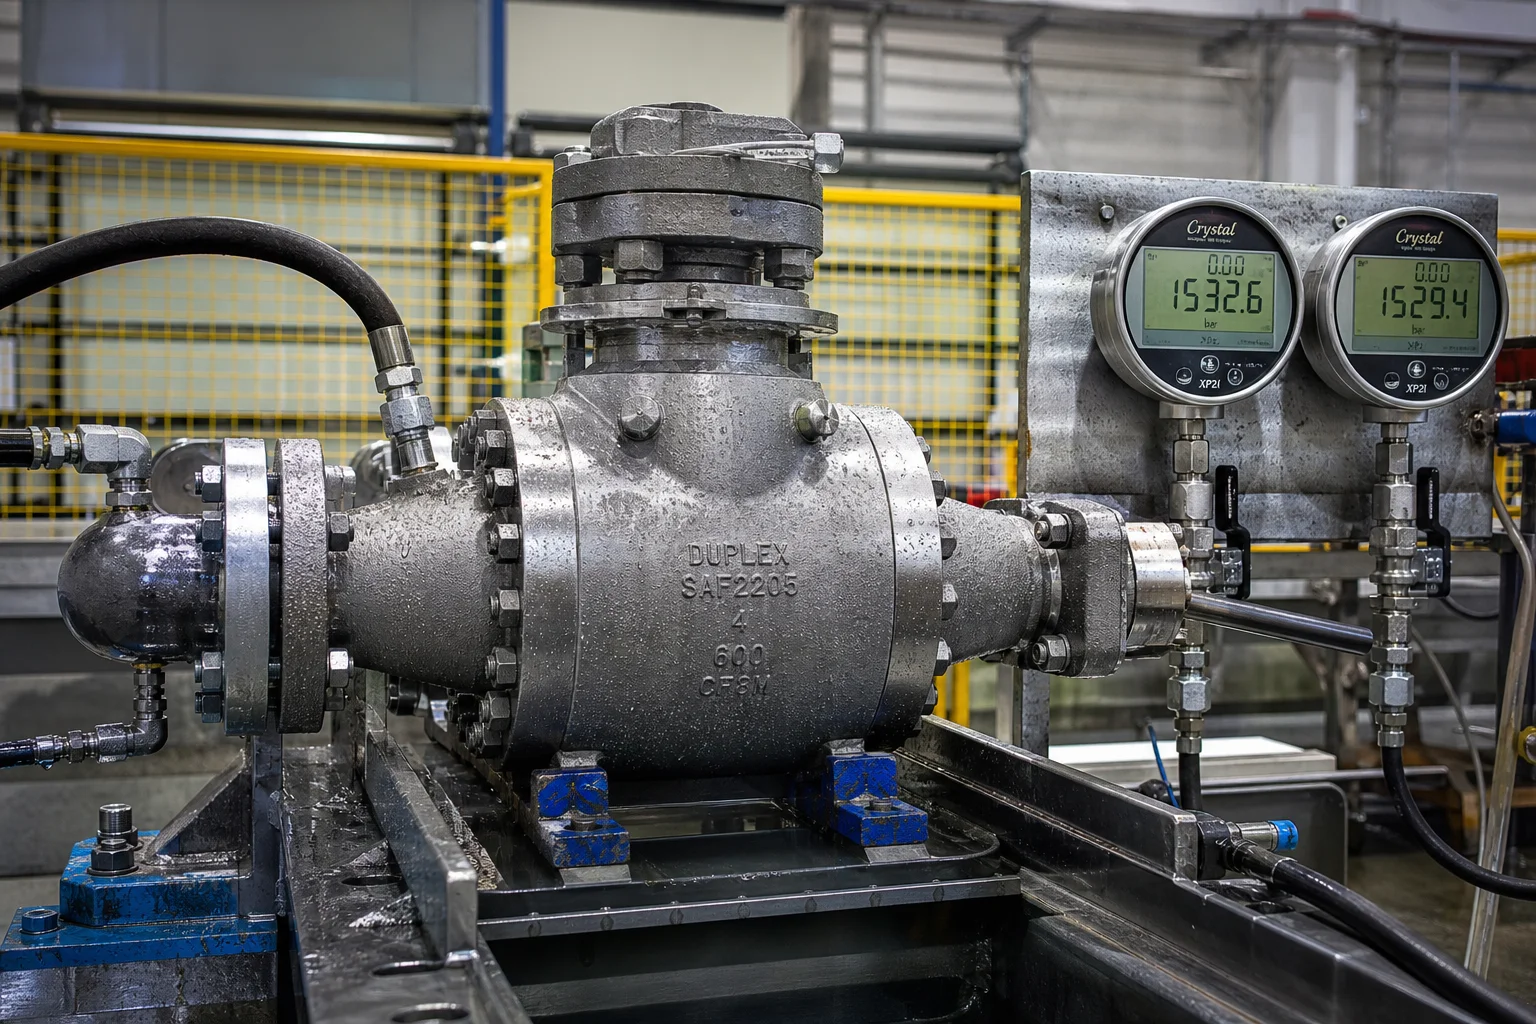
Test de presiune hidrostatică
API 598 / ISO 5208 / ASME B16.34
1.5×presiune de proiectare menținută timp de >15 minute ; fără cădere/pierdere de presiune
7. Colaborare cu Dandong City Pengxin Machinery Co., Ltd.
Producția turnărilor sub presiune din oțel duplex și super-duplex necesită topire prin inducție avansată, cuptoare certificate pentru recoacere în soluție, prelucrare precisă și validare riguroasă în laboratorul de coroziune.
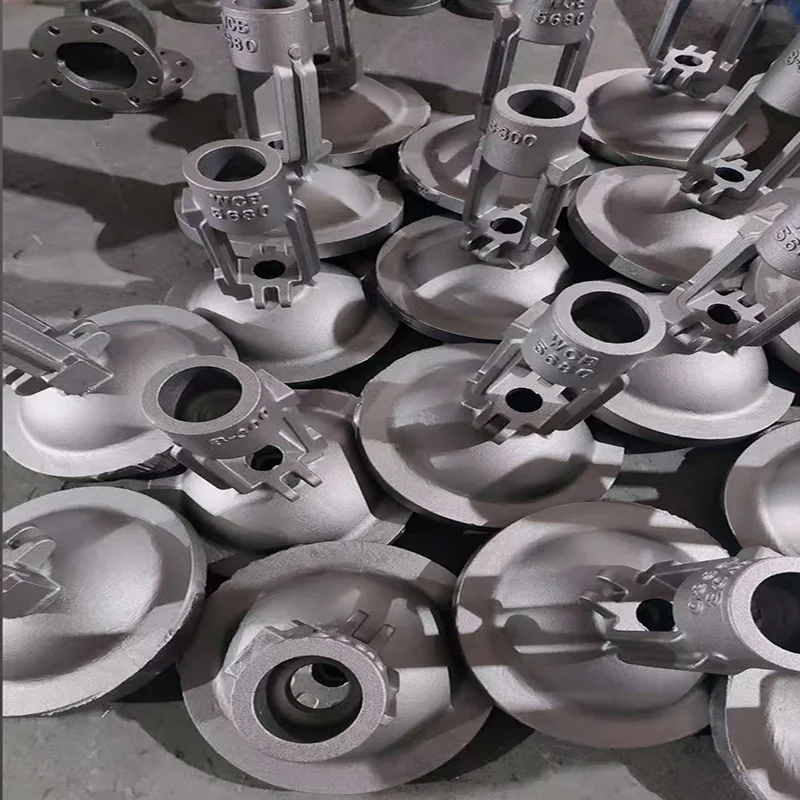
Dandong City Pengxin Machinery Co., Ltd. oferă producție completă „cheie în mână” a carcaselor pentru pompe de înaltă presiune, corpuri de supape și componente pentru conducte:
Portofoliu Complet de Materiale : Turnare certificată a aliajelor standard duplex 4A (CD3MN / 2205), super-duplex 5A (CE3MN / 2507), super-duplex 6A (CD3MWCuN), CF8M și aliaje rezistente la coroziune pe bază de nichel.
Recoacere în soluție și răcire rapidă efectuate intern : Cuptoare de tratament termic controlate computerizat, cu transfer automat rapid în rezervor, care garantează absența formării fazei sigma și obținerea echilibrului optim 50/50 între faze.
Prelucrare CNC grea cu mai mulți axe : Centre de strunjire și frezare orizontale CNC de mare dimensiune, capabile să prelucreze volute cu carcasa divizată, corpuri de pompe multietajate și corpuri de supape pentru conducte până la 25 de tone.
Testare completă și certificare : certificate de inspecție EN 10204 3.1 și 3.2, testare ASTM G48 pentru coroziune prin pitting, −46 °C testare la impact, verificare a fazei cu Ferritscopul și testare la presiune hidrostatică.
Concluzie
Carcaselor de pompe de înaltă presiune și turnărilor pentru conducte care funcționează în medii fluide agresive li se cere o nulă compromitere în ceea ce privește metalurgia, integritatea turnării sau precizia prelucrării prin așchiere. Prin utilizarea oțelurilor inoxidabile duplex și super-duplex certificate, recoacerea în soluție riguroasă cu răcire rapidă extremă, optimizarea trecerilor hidraulice și prelucrarea CNC pe mai multe axe, inginerii asigură decenii de funcționare etanșă și rezistentă la coroziune.
Dandong City Pengxin Machinery Co., Ltd. oferă adâncimea inginerească, capacitatea de turnare în tone și documentația calitativă certificată necesare celor mai exigente proiecte globale de infrastructură pentru fluide.
Contactați Dandong City Pengxin Machinery Co., Ltd. pentru a trimite desenele carcaselor de pompă sau pentru a solicita consultări privind compatibilitatea aliajelor.
Dandong City Pengxin Machinery Co., Ltd. — Turnări masive și prelucrare precisă, din 1958.

 EN


 Știri importante

