Meta-kuvaus: Täydellinen insinööriopas turboahdin turbiini- ja kompressorikotelojen valumuottamiseen. Opettele seoksen valinta (SiMo, D-5S Ni-Resist, austeniittinen ruostumaton teräs 1.4837/1.4848, Inconel), monimutkaisten voluuttikierteiden valmistus kuorimuottimen avulla, 5-akselinen CNC-koneistus ja räjähtämiskokeet.
Nykyiset pakkosyöttömoottorit toimivat äärimmäisen kovassa termodynaamisessa rasituksessa. Turboahdin turbiinikuoren on kiinnitettävä suoraan moottorin pakokaasuvirtaan, jolloin se joutuu jatkuvasti kestämään pulsoivaa lämpöshokkia, syövyttäviä pakokaasukemiallisia yhdistelmiä ja jatkuvia lämpötiloja, jotka ylittävät 850 °C:n kaupallisissa dieselmoottoreissa ja saavuttavat jopa 1 050 °C:n korkean suorituskyvyn bensiinimoottoreissa. Samanaikaisesti aerodynaaminen voluuttikierre on ohjattava supersonisella kaasuvirralla mikrometrin tarkkuudella turbiinipyörän pyörittämiseksi ilman kaasun ohjaamista ohi tai aerodynaamista pysähtymistä.
Turboahdin turbiinikuoren tai kompressorikuoren valmistaminen on yksi vaativimmista kokeista valimolle metallurgisen hallinnan, tarkan ydintämisen kyvyn ja tiukat toleranssit vaativan CNC-koneenpuun osalta. Mikroskooppinen kutistusontelo voluuttikielen kohdalla tai 0,03 mm:n keskittämisvirhe laakerikoteloaukossa johtaa suoraan katastrofaaliseen turboahdin vikaantumiseen.
Tämä kattava tekninen opas käsittelee metallurgista hierarkiaa, valumamenetelmiä, työkalusuunnittelua, CNC-koneistusstrategioita ja laadunvarmistusstandardeja, joita vaaditaan maailmanluokan turboahdin kotelojen valmistukseen.
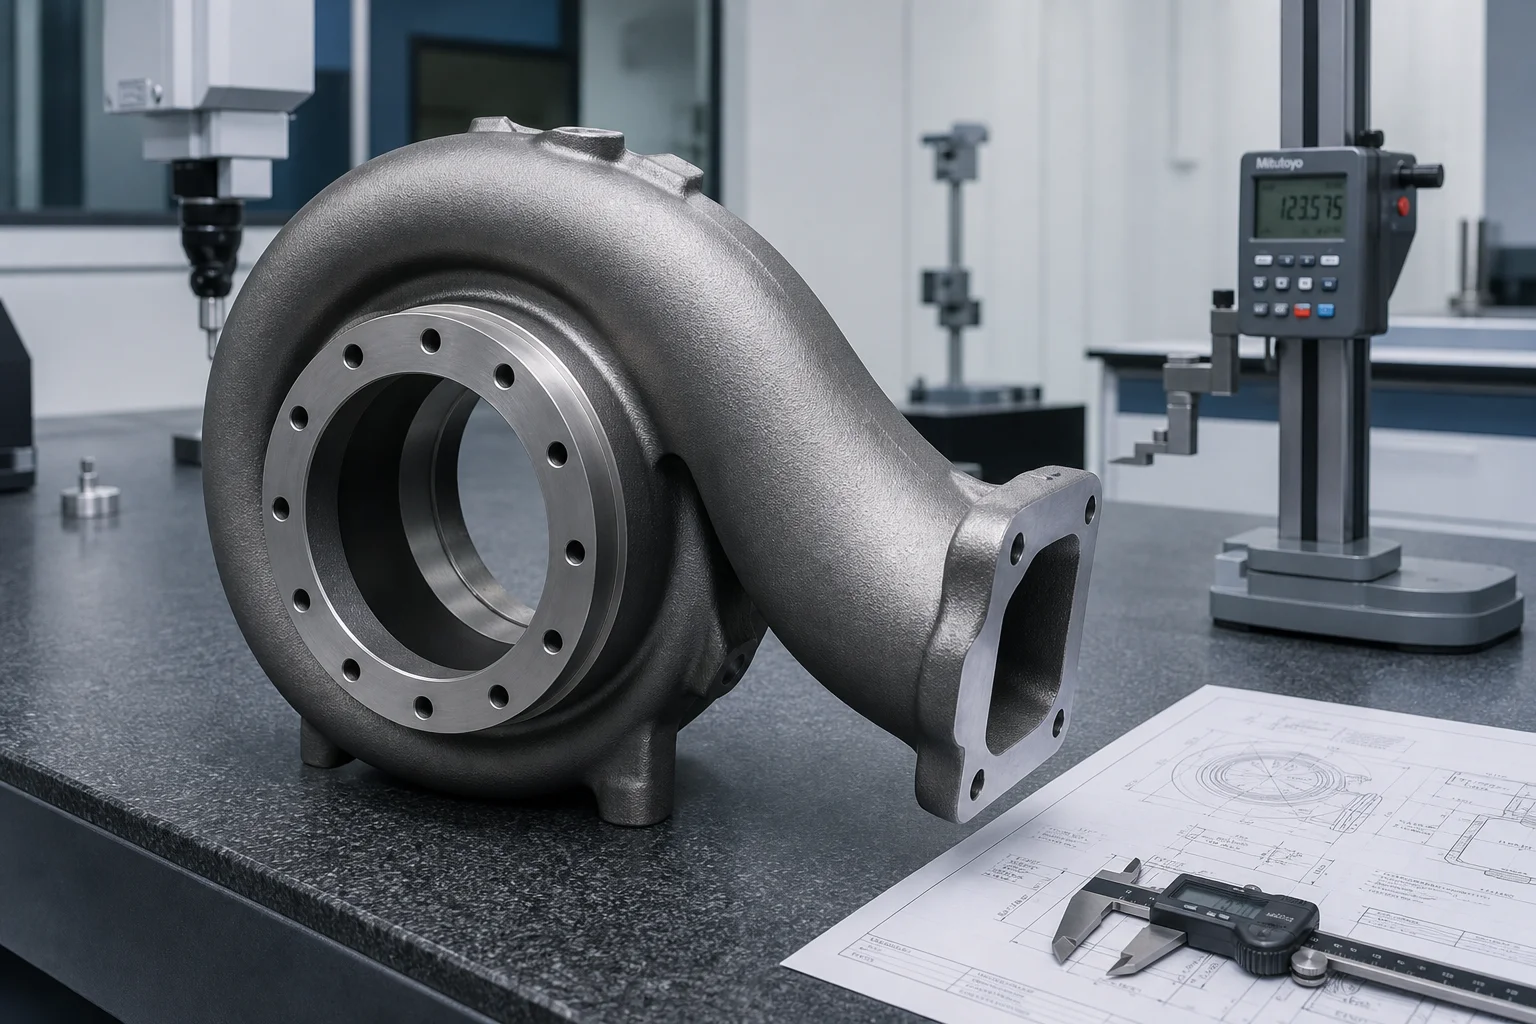
Turbiinikotelot kohtaavat yhdistettyjä mekaanisia ja lämpöstressikenttiä, jotka saavat perinteiset rautapohjaiset valukappaleet ylittämään käyttörajansa.
| Käyttöparametri | Bensiiniturboahdit | Raskasvetoiset diesel-turboahdit |
|---|---|---|
| Korkein pakokaasun lämpötila | 950 °C – 1 050 °C | 750 °C – 880 °C |
| Lämpötilan vaihtelunopeus | Nopea kiihtyminen/jarrutus | Jatkuva korkea lämpökuorma |
| Kaasupaine | Enintään 4,0 bar (absoluuttista painetta) | Enintään 5,5 bar (kaksitasoisissa järjestelmissä) |
| Pyörimisnopeudet (pyörä) | 150 000 – 280 000 rpm | 90 000 – 160 000 rpm |
| Syövyttäviä aineita | Poltamattomia hiilivetyjä, typenoksидеja, rikkiä | Hiukkasia (savu), happamia tiukenevia nesteitä |
Oikean seoksen valinta on suora tasapainottelua maksimikäyttölämpötilan, lämpöväsymyksen kestävyyden, konepellattavuuden ja raaka-aineiden kustannusten välillä.
| Seosperhe | Tyypillinen standardi / luokka | Maksimijatkuva lämpötila | Tärkein metallurginen mekanismi | Suhteellinen kustannusindeksi |
|---|---|---|---|---|
| Standardi taipuisa valurauta | GGG40 / QT450-10 | 650 °C | Ferritiittinen matriisi; alhainen korkean lämpötilan hapettumisvastus | 1,0 (perusviite) |
| Silikoni-molybdeeni (SiMo) taipuisa valurauta | EN-GJS-SiMo40-6 / ASTM A874 | 820 °C | 4,0 %:n piisisältö nostaa ferritiitin muodostumislämpötilaa; 0,6 %:n molybdeenisisältö parantaa kriittistä lujuutta kuumassa muodonmuutoksessa | 1,35x |
| Korkean nikkeliä sisältävä austeniittinen valurauta (Ni-Resist) | D-5S / EN-GJSA-XNiSiCr35-5-2 | 920 °C | 35 % Ni vakauttaa austeniittista rakennetta; 5 % Si muodostaa tiukentavan suojaavan silikasikaalin | 3,2x |
| Valuauksettu austeniittinen ruostumaton teräs | 1.4837 (GX40CrNiSi25-12) / HK30 | 980 °C | Korkean kromi- ja nikkeli-pitoisuuden seos; erinomainen hapettumis- ja lämpövaihtelukestävyys | 4.5X |
| Valuauksettu korkealaatuinen ruostumaton teräs | 1.4848 (GX40CrNiSi25-20) / 1.4849 | 1 050 °C | 25 % kromia ja 20 % nikkeliä; erinomainen kriippuruhomurtumislujuus korvasuorituskykyisille bensiinimoottoreille | 5,8x |
| Nikkelipohjaiset ylikuumaluutokset | Inconel 713C / Inconel 718 | > 1 100 °C | Gamma-prime -sademäinen kovettuminen; äärimmäiset ilmailu- ja moottoriurheilusovellukset | 12,0x tai enemmän |
Turboahdin koteloissa on sisäisiä kaarevia kolmiulotteisia aerodynaamisia kanavia (yksiputkinen, kaksiputkinen tai muuttuvageometrinen voluutti), joiden seinämän paksuus voi olla jopa 3,0 mm.
| Prosessin vaihe | Kuorivalu (kuuma laatikko / lämmin laatikko - hiekka) | Tarkkuusvalu (menetelmä 'kadonnut vaha') |
|---|---|---|
| Optimaalinen eräkoko | 5 000–200 000 kpl/vuosi (suuri tuotantomäärä) | 500–20 000 kpl/vuosi (monimutkaiset/superterkästetyt metallit) |
| Mittausmuoto | ISO 8062-3 DCTG 6 – 8 | ISO 8062-3 DCTG 4 – 6 |
| Sisäpinnan karkeus | Ra 6,3 – 12,5 µm | Ra 1,6 – 3,2 µm |
| Pienin valumaseinän paksuus | 3,5 – 4,5 mm | 2,5 – 3,2 mm |
| Työkaluinvestointi | Kohtalainen työkalutus; nopean automatisoidun ytimen laukaisun robotiikka | Korkeat muottityökalukustannukset; keraamisen kuoren robotiikka |
| Tyypilliset valutalut | SiMo-teräksinen pallografiittivalurauta, D-5S Ni-Resist | 1.4837, 1.4848 ruostumaton teräs, Inconel |
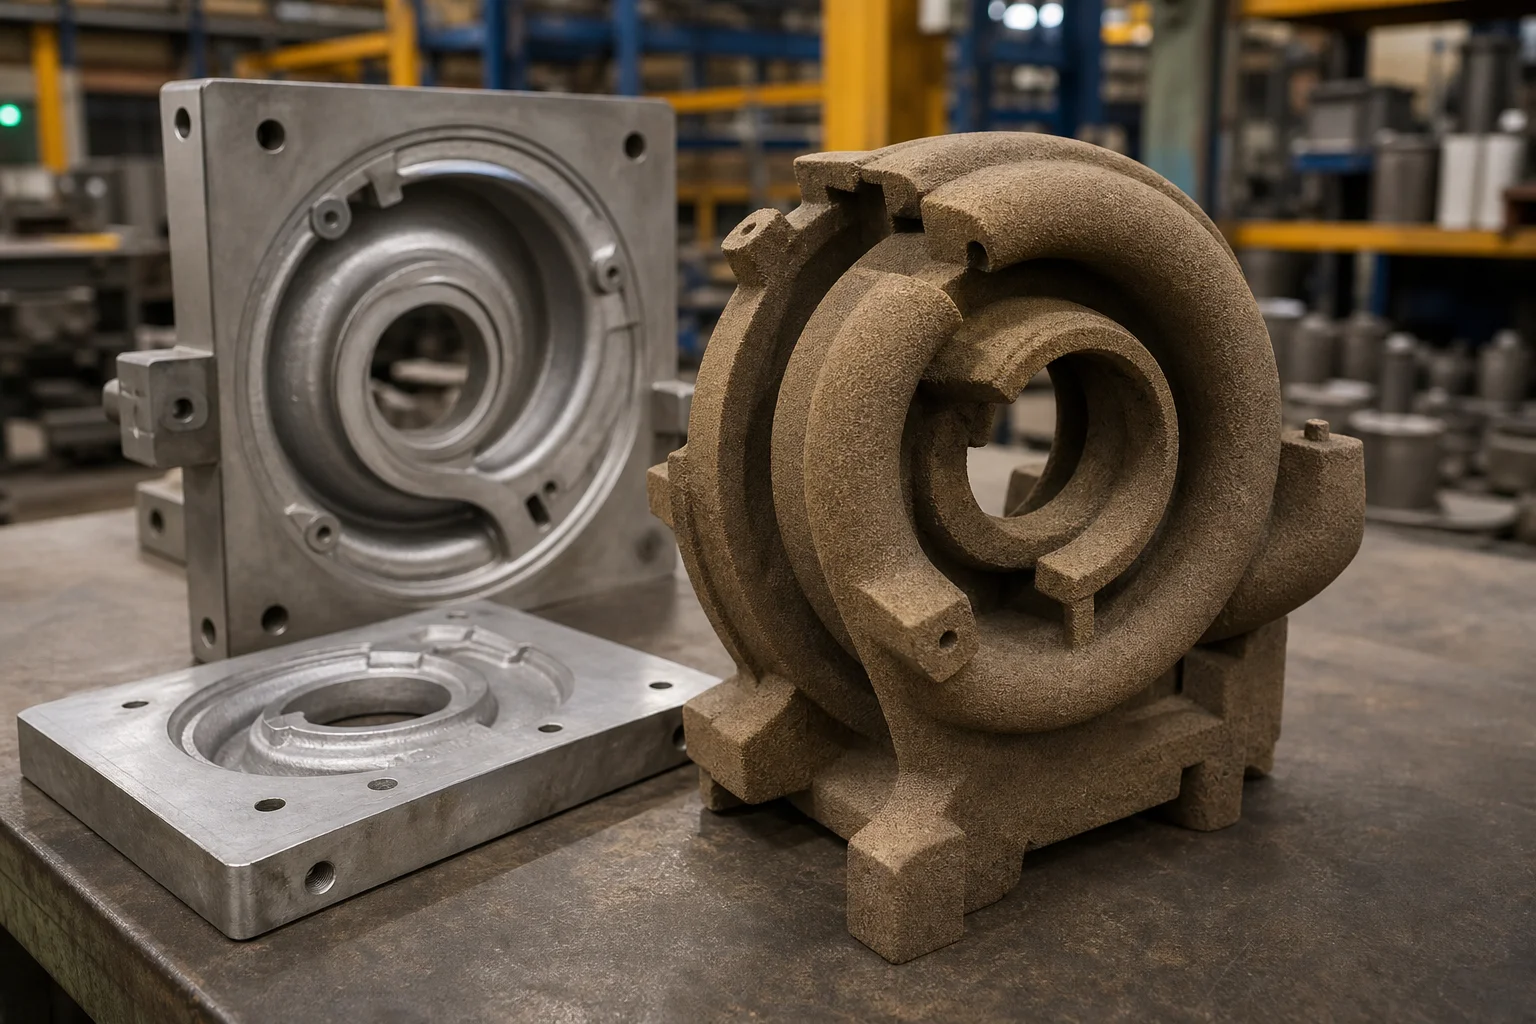
Sisäinen voluuttiydin on yksittäinen tärkein työkaluosa. Valimoissa käytetään kemiallisesti sidottua pohjatuhkaa (kylmälaatikko-amiinikaasu tai kuumalaatikko) joka suihkutetaan tarkasti koneistettuihin alumiini- tai kovametallisiin ydinkoteloihin:
Turbiinikoteloissa on voimakkaita poikkileikkausmuutoksia: painava tulopuolen kiinnitysliitoslevy (15–25 mm paksu) sijaitsee suoraan ohuiden aerodynaamisten kierrekäyräseinien (3,5 mm paksuiset) vieressä. Ilman optimoitua suunnattua kovettumista kutistusontelot muodostuvat kierrekäyrän kielekkeen liitoskohdassa.
Molten Alloy Inflow
      │
      ▼
┌──────────────┐     Filtered Bottom Gating
│ Ceramic Foam │ ──► (Minimizes Turbulence & Oxide Inclusions)
│ Filter       │
└──────┬───────┘
       │
       ▼
┌───────────────────────────────────────────────┐
│ Solidification Front Directional Progression   │
│ Thin Volute Wall (Fast Freeze: ~15s)          │
│       │                                       │
│       ▼                                       │
│ Intermediate Body Wall (~45s)                 │
│       │                                       │
│       ▼                                       │
│ Heavy Mounting Flange & Insulated Riser (>120s)│
└───────────────────────────────────────────────┘
Nykyajan valujat käyttävät valusimulointia (MAGMASOFT / ProCAST) mallintaakseen:
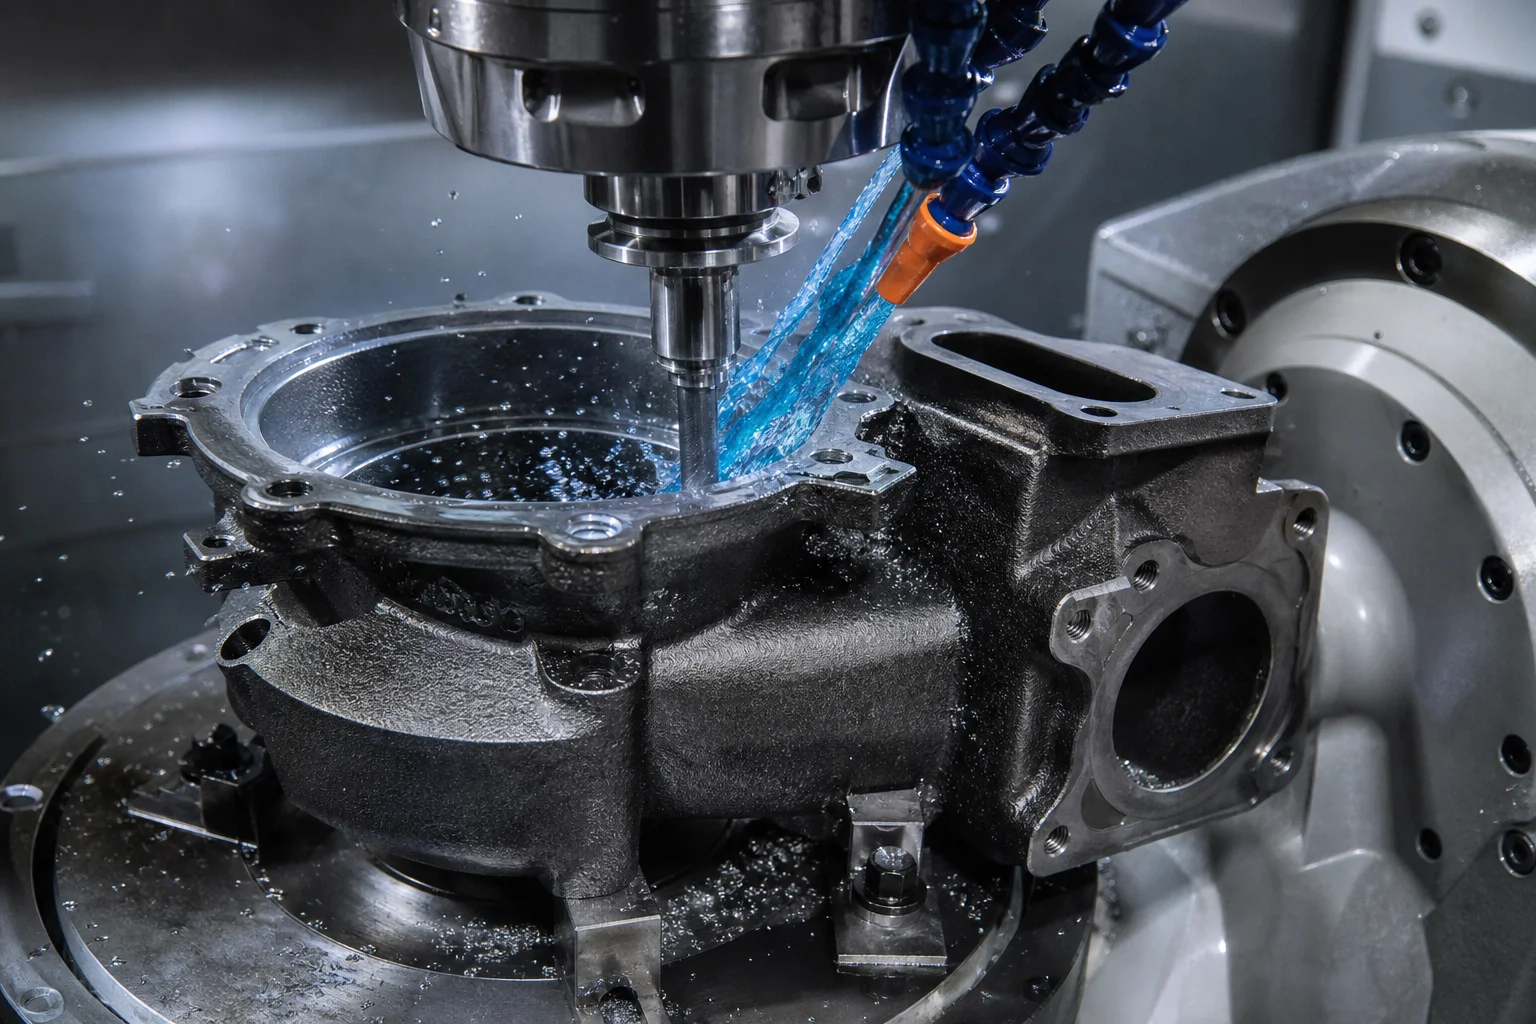
Valu turbiinikotelo on yhtä hyvä kuin sen lopullinen koneistus. Komponentin on liitettävä saumattomasti laakerikeskuskotelon pyörivään kokoonpanoon (CHRA), pakokaasumanifoldiven ja alaspäin kulkevaan putkeen.
| Laatutarkastusmenetelmä | Testin standardi / parametri | Hyväksymiskriteerit |
|---|---|---|
| Kemikaali koostumus | Suoraan luettava optinen emissiospektrometria (OES) | Tiukka noudattaminen Ni-, Cr-, Si-, Mo- ja jäljityselementtien (Pb, Bi, Sb) suhteen ) |
| Tilavuudellinen ehyys | Radiografinen testaus (RT) ASTM E446:n ja ASTM E192:n mukaisesti | Taso 1 kriittisissä kontuurin-/kielenalueissa; taso 2 liitoslevyalueilla |
| Pinnan eheyys | Fluoresoiva läpäisytestaus (FPI/PT) ASTM E1417:n mukaisesti | Nollalinjaisten indikaatioiden esiintyminen koneistettujen kontuurien, tiivistepintojen ja pakokaasun ohjausventtiilin istukkapaikkojen alueella |
| Mitallisen vahvistuksen | 3D-silta-CMM skannausanturilla (0,001 mm:n resoluutiolla) | 100 %:n varmistus kaikista ominaisuuksista viitepisteisiin CAD-mallin perusteella |
| Korkeapaineinen vuototestaus | Kuivan ilman erotuspaineen laskutestaaminen | Vuotoaste 3,5 barin paineella |
| Suljettavuus-/räjähtämistestaaminen | Korkean nopeuden pyörivä räjähtämistestausteline (ylikierrosten suljettavuus) | Kotelo on pidettävä kokonaan sisällään murtuneet turbiinipyörän osat ilman seinämän rikkoutumista |
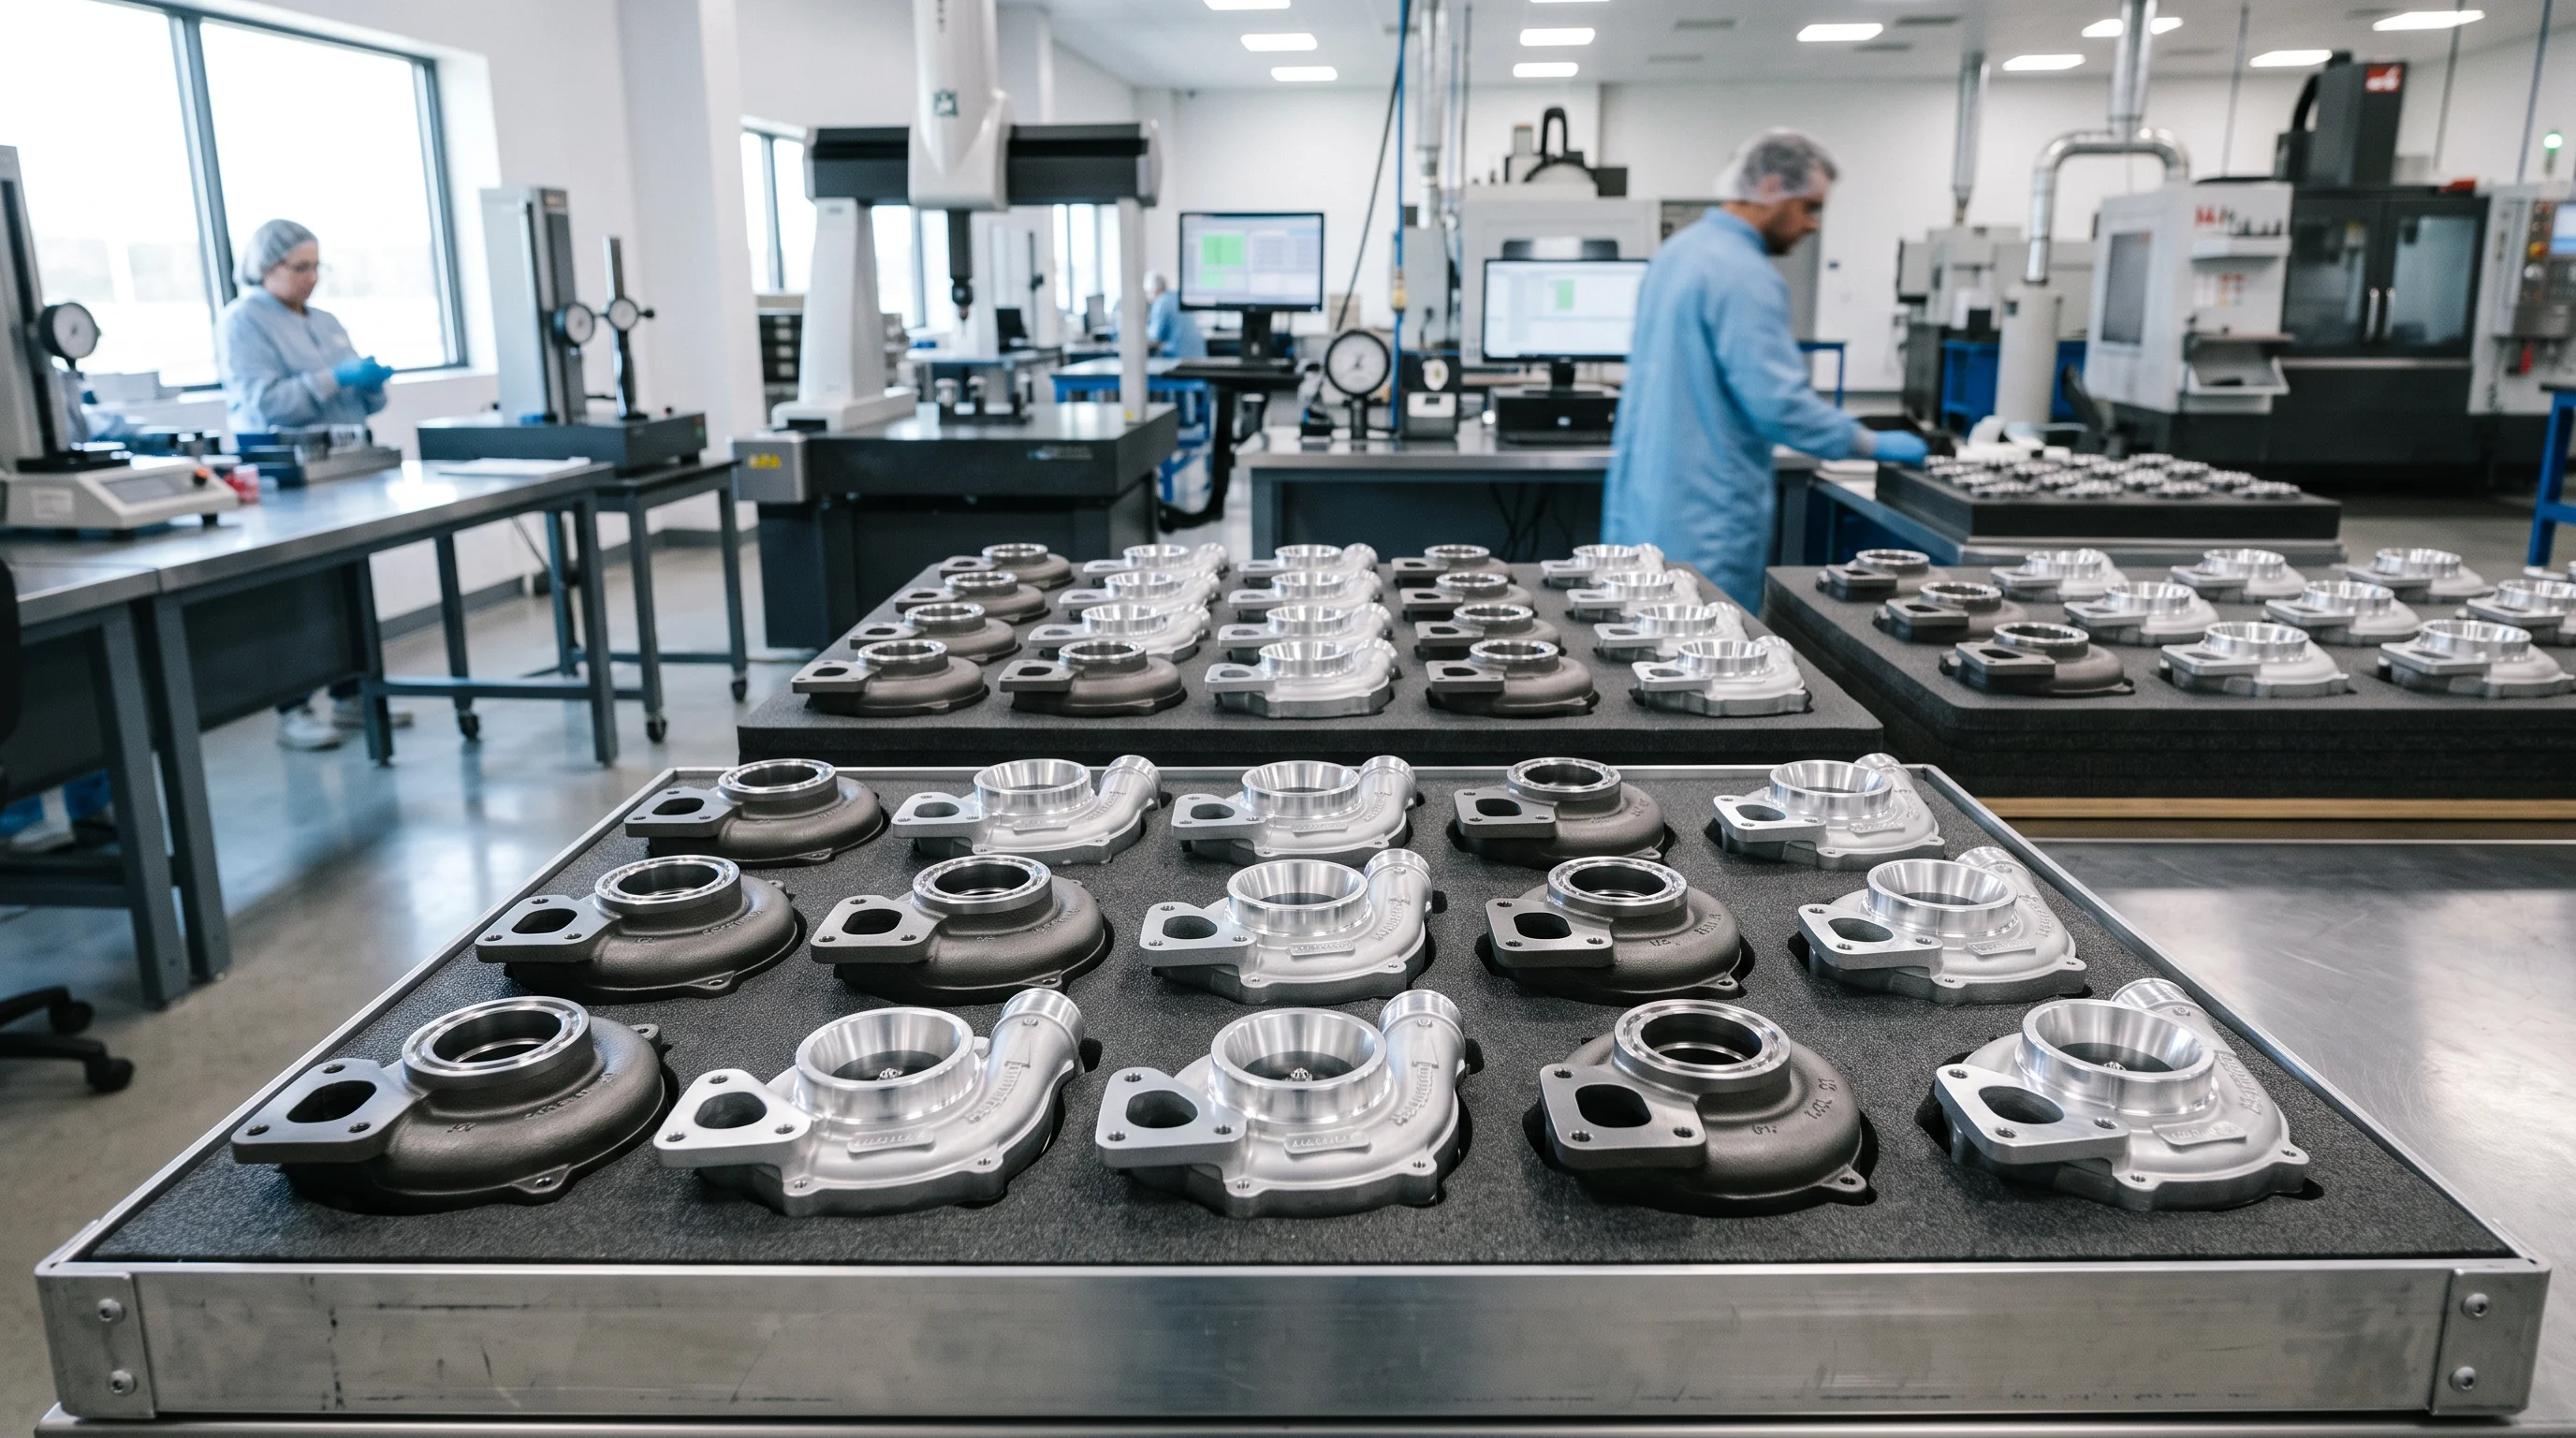
Korkean seoksen tarkkuuskoneteollisuuden turboahdin kotelojen hankinnassa vaaditaan valmistajaa, jolla on syvällistä metallurgista osaamista ja omia CNC-koneistuslaitteita.
Dandong City Pengxin Machinery Co., Ltd. yhdistää yli kuusikymmentä vuotta edistynyttä rautapitoisten ja korkean seoksen valumisen asiantuntemusta tarkkuusmoniakselisella CNC-koneistuksella:
- Materiaalialue sertifioitu valuminen SiMo-teräsvaluraudoista, D-5S-austeniittisesta Ni-Resist-materiaalista ja valukappaleisiin tarkoitetuista lämpökestävistä ruostumattomista teräksistä (1.4837, 1.4848).
- Sisäinen työkalutus ja kotelon ytimen poisto : Automaattiset ytimen valumalinjat, jotka tuottavat erinomaisen sileitä ja mitallisesti vakaita voluuttiytimiä yksittäisille, kaksinkertaisille ja muuttuvan geometrian turbiinikoteloille.
- Moniakselinen CNC-koneistus : Erityisesti CNC-kääntö-jyrsintäkeskukset, jotka tarjoavat tarkkaa muotoilua, tiukkoja laakeriputken toleransseja ja tasaisia tiivistyspintoja.
- Jäljitettävyys ja dokumentointi : EN 10204 3.1 -materiaalitodistukset, spektrometrinen kemiallinen analyysi, CMM-mittausraportit ja paineen laskun testausvalidointi jokaisessa toimituksessa.
Turboahdin turbiini- ja kompressorikotelot edustavat korkealämpötilaisten valujen ja tarkan koneistuksen huippua. Äärimmäisen lämpövaihtelun, hapettumisresistenssin, aerodynaamisen muotoilun ja sadassadasosamillimetrin tarkkuuden koneistustoleranssien vaatimusten tasapainottaminen edellyttää jokaisessa vaiheessa ehdottomaa prosessidiscipliiniä – romumetallin puhdistuksesta lopulliseen CMM-tarkastukseen.
Tehdänpä seuraavan sukupolven kaupallisten ajoneuvojen turboahdinpuhaltimia tai erikoisesti jälkimarkkinoiden suorituskykykomponentteja, insinöörityön menestys alkaa integroidulla valimo- ja konepistokumppanilla.
Ota yhteyttä Dandong City Pengxin Machinery Co., Ltd.:n tänään tarkistaaksesi turboahdin kotelon piirustukset ja tekniset määrittelyt.
Dandong City Pengxin Machinery Co., Ltd. — Raskas valurauta ja tarkka koneistus vuodesta 1958.
 Uusimmat uutiset
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Dandong City Pengxin Machinery perustettiin vuonna 1958 ja se on yksityinen yritys, joka toteuttaa moukkaamisen, konepajatyön ja montaajan toiminnot yhdessä.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved Tietosuojakäytäntö Blogi
 EN