Meta Beskrivelse: En grundig ingeniørguide til støping av turbolader-turbin- og kompressorhus. Lær om legeringsvalg (SiMo, D-5S Ni-Resist, austenittisk rustfritt stål 1.4837/1.4848, Inconel), skallstøpe-kjerne for komplekse volutspiraler, 5-akse-CNC-bearbeiding og sprengtest.
Moderne motorer med påtvinget innblåsing opererer under ekstreme termodynamiske forhold. Turbopådragerturbinhuset er montert direkte til utslippsstrømmen fra motoren og utsettes kontinuerlig for pulserende termisk sjokk, korrosive utslippsgassers kjemi og kontinuerlige temperaturer som overstiger 850 °C i kommersielle dieselmotorer og opp til 1 050 °C i høyytelsesbensinmotorer. Samtidig må den aerodynamiske volutspiralen lede gassstrømmen med oversjallsfart med mikronnøyaktighet for å drive turbinhjulet uten gassomledning eller aerodynamisk stall.
Å produsere et turbopådragerturbinhus eller et kompressorhus er en av de mest krevende prøvene på en støperiets metallurgiske kontroll, nøyaktige kjernefremstillingsmuligheter og CNC-maskinering med stramme toleranser. En mikroskopisk krympningsfeil i spiralen eller en sentriskefeil på 0,03 mm i lagerkassettens boring fører direkte til katastrofal turbopådragerfeil.
Denne omfattende tekniske veiledningen gjør rede for metallurgisk hierarki, støpemetoder, verktøydesign, CNC-maskineringstrategier og kvalitetsverifikasjonsstandarder som kreves for å produsere turbohousings av verdensklasse.
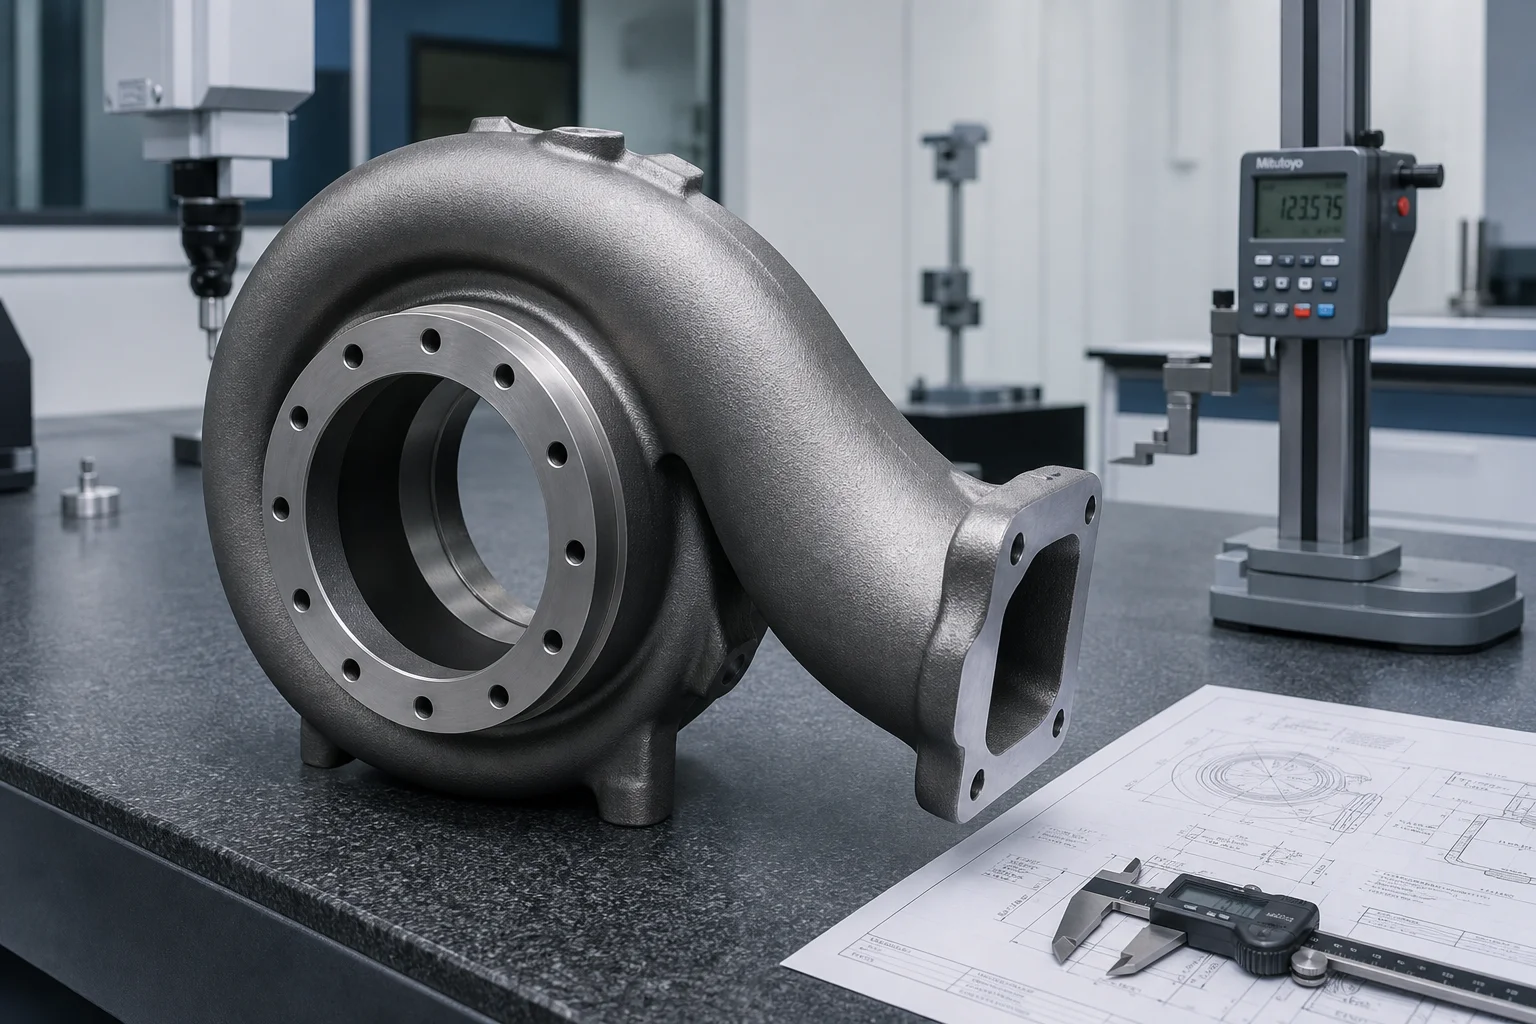
Turbinhousings utsettes for kombinerte mekaniske og termiske spenningsfelt som fører konvensjonelle jernbaserte støpinger utenfor deres driftsgrenser.
| Operasjonsparameteren | Bensinturbochargere | Tungduty-dieselturbochargere |
|---|---|---|
| Maksimal avgass temperatur | 950 °C – 1050 °C | 750 °C – 880 °C |
| Termisk syklushastighet | Rask akselerasjon/dekelerasjon | Vedvarende høy termisk belastning |
| Gasstrykk | Opp til 4,0 bar (absolutt) | Opp til 5,5 bar (tosystemer) |
| Rotasjonshastigheter (hjul) | 150 000 – 280 000 omdr/min | 90 000 – 160 000 omdr/min |
| Korrosive stoffer | Uforbrente hydrokarboner, NOx, svovel | Sotpartikler, sur kondensat |
Å velge riktig legering er en direkte balanse mellom maksimal driftstemperatur, motstand mot termisk utmattelse, bearbeidbarhet og råmaterialekostnad.
| Legeringsfamilie | Typisk standard / klasse | Maks kontinuerlig temperatur | Nøkkelmetallurgisk mekanisme | Relativ kostnadsindeks |
|---|---|---|---|---|
| Standard duktilt jern | GGG40 / QT450-10 | 650 °C | Ferrittisk matriks; lav motstand mot høytemperatur-oksidasjon | 1,0 (referanseverdi) |
| Silisium-molybden-duktilt jern (SiMo) | EN-GJS-SiMo40-6 / ASTM A874 | 820 °C | 4,0 % Si hever ferritt-transformasjonstemperaturen; 0,6 % Mo øker krypbruddstyrken | 1,35x |
| Høy-nikkel-austenittisk jern (Ni-Resist) | D-5S / EN-GJSA-XNiSiCr35-5-2 | 920 °C | 35 % Ni stabiliserer austenittstrukturen; 5 % Si gir en tett, beskyttende silikaslag | 3,2x |
| Støpt austenittisk rustfritt stål | 1.4837 (GX40CrNiSi25-12) / HK30 | 980 °C | Høy-Cr-Ni-legering; utmerket oksidasjons- og termisk syklingsmotstand | 4.5X |
| Støpt høykvalitets rustfritt stål | 1.4848 (GX40CrNiSi25-20) / 1.4849 | 1 050 °C | 25 % Cr + 20 % Ni; overlegen krypbruddfestighet for høyytelsesbensinmotorer | 5,8× |
| Nikkelbaserte superlegeringer | Inconel 713C / Inconel 718 | > 1 100 °C | Gamma-prime-avsettningsherding; ekstreme luftfarts- og motorsportanvendelser | 12,0×+ |
Turbooppladere har interne buede 3D-aerodynamiske kanaler (enkeltspole, dobbeltspole eller variabelgeometrisk spiral) med veggtykkelser ned til 3,0 mm.
| Prosessfase | Skallstøping (varm boks / varm boks-sand) | Nøyaktig investeringsstøping (tapt voks) |
|---|---|---|
| Optimal batchstørrelse | 5 000 – 200 000 enheter/år (høy volumproduksjon) | 500 – 20 000 enheter/år (komplekse / superlegeringer) |
| Dimensional tolerans | ISO 8062-3 DCTG 6 – 8 | ISO 8062-3 DCTG 4 – 6 |
| Ruhetsgrad på indre overflate | Ra 6,3 – 12,5 µm | Ra 1,6 – 3,2 µm |
| Minimum tykkelse på støpt vegg | 3,5 – 4,5 mm | 2,5 – 3,2 mm |
| Verktøyinvestering | Måtelegging av moderat kvalitet; automatisk kjerneformingsutstyr med høy hastighet | Høye kostnader for støpeformverktøy; robotikk for keramisk skall |
| Vanlige legeringer som støpes | SiMo duktilt jern, D-5S Ni-Resist | 1.4837, 1.4848 rustfritt stål, Inconel |
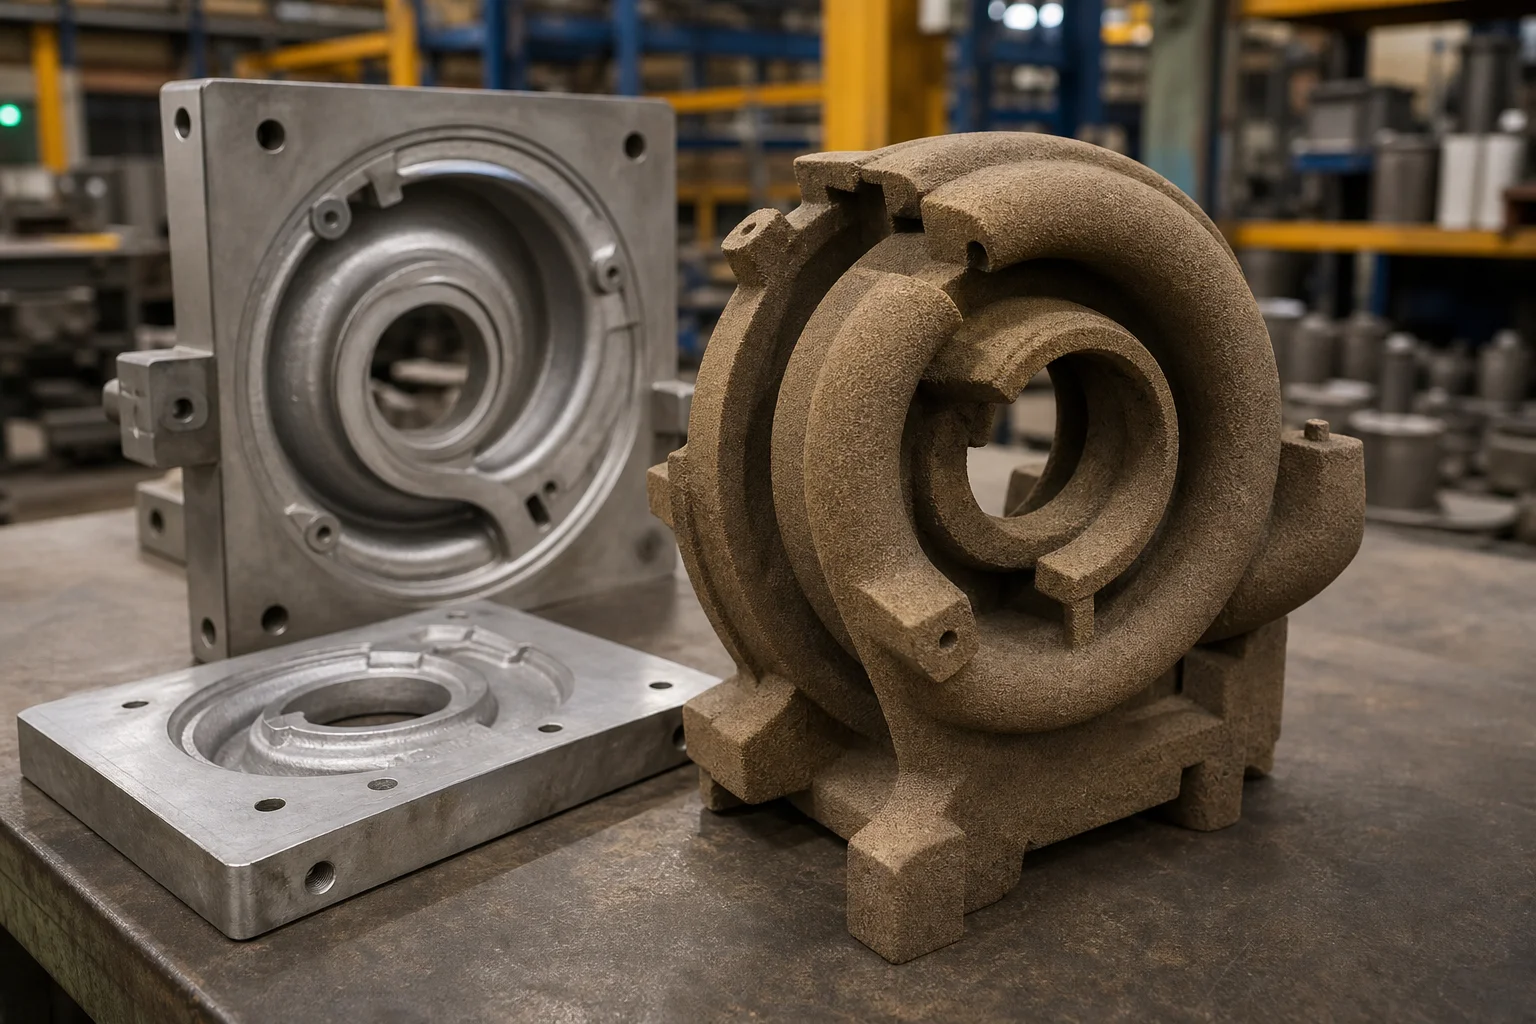
Den interne volutkjerne er det enkelt viktigste verktøyelementet. Støperi bruke kjemi-bundet harpikssand (kald boks med amingass eller varm boks) blåst inn i presisjonsbearbeidede aluminiums- eller herdet stål-kjernebokser:
Turbinehus har kraftige tverrsnittsforandringer: den tykke innstrømningsfesteflensen (15–25 mm tykk) ligger direkte ved siden av tynne aerodynamiske spiralveggar (3,5 mm tykke). Uten optimal rettet stivning vil krympningshulrom dannes ved skjæringen mellom spiralen og tungen.
Molten Alloy Inflow
      │
      ▼
┌──────────────┐     Filtered Bottom Gating
│ Ceramic Foam │ ──► (Minimizes Turbulence & Oxide Inclusions)
│ Filter       │
└──────┬───────┘
       │
       ▼
┌───────────────────────────────────────────────┐
│ Solidification Front Directional Progression   │
│ Thin Volute Wall (Fast Freeze: ~15s)          │
│       │                                       │
│       ▼                                       │
│ Intermediate Body Wall (~45s)                 │
│       │                                       │
│       ▼                                       │
│ Heavy Mounting Flange & Insulated Riser (>120s)│
└───────────────────────────────────────────────┘
Moderne støperi bruke støpesimulering (MAGMASOFT / ProCAST) til å modellere:
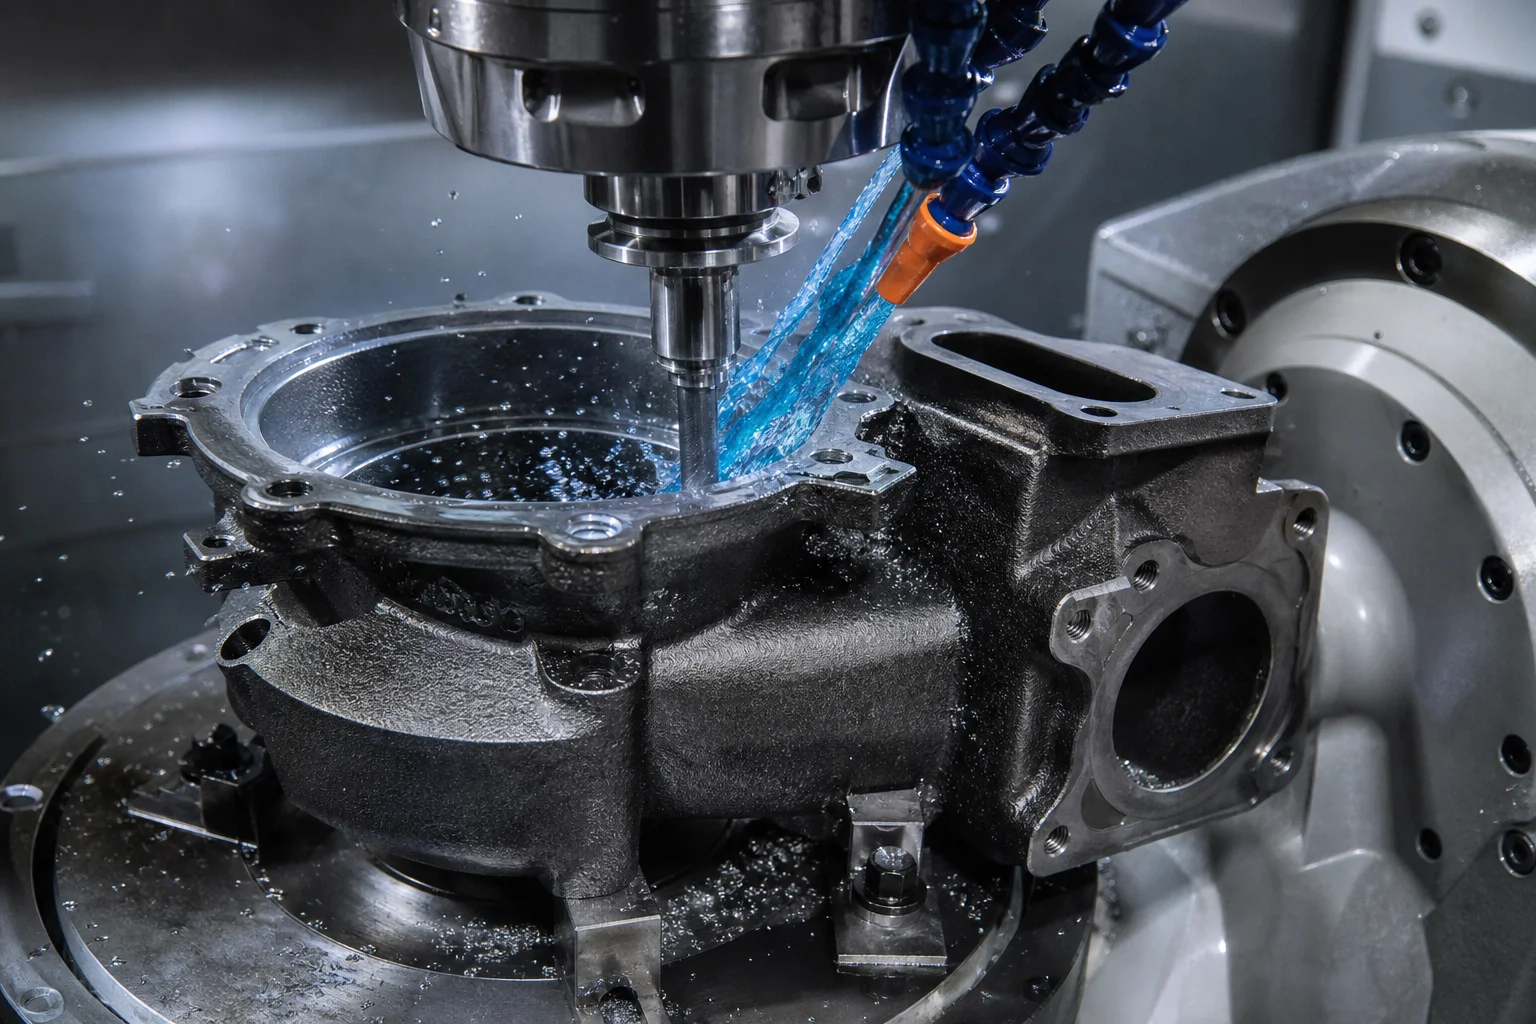
Et støpt turbinehus er bare like godt som den ferdigbearbeidede versjonen. Komponenten må passe perfekt sammen med bærehusets roterende enhet (CHRA), avgassmannfolden og nedre rør.
| Kvalitetsinspeksjonsmetode | Teststandard / -parameter | Akseptkriterier |
|---|---|---|
| Kjemisk samansetjing | Direkteavlesning av optisk emisjonsspektrometri (OES) | Strenge overholdelse av krav til Ni, Cr, Si, Mo og sporgrunnstoffer (Pb, Bi, Sb) ) |
| Volumetrisk holdbarhet | Røntgenprøving (RT) i henhold til ASTM E446 / ASTM E192 | Nivå 1 i kritiske kontur-/tungeområder; nivå 2 i flensområder |
| Overflateintegritet | Fluorescerende penetreringsinspeksjon (FPI / PT) i henhold til ASTM E1417 | Ingen lineære indikasjoner på bearbeidede konturer, tetningsflater og avkastningsventilseter |
| Dimensjonsverifisering | 3D-bro-CMM med scanneprobe (oppløsning 0,001 mm) | 100 % verifikasjon av alle egenskaper i forhold til datamodellen (CAD) |
| Lekkasjetest under høyt trykk | Tørrluft-differansetrykkavtapsprøving | Lekkasjerate ved 3,5 bar pneumatisk trykk |
| Inneholdelses-/sprangprøving | Høyhastighetsrotasjonsprøveutstyr for sprang (overhastighetsinneholdelse) | Husningen må fullstendig inneholde fragmenter av en revnet turbinhjul uten at veggene sprekker |
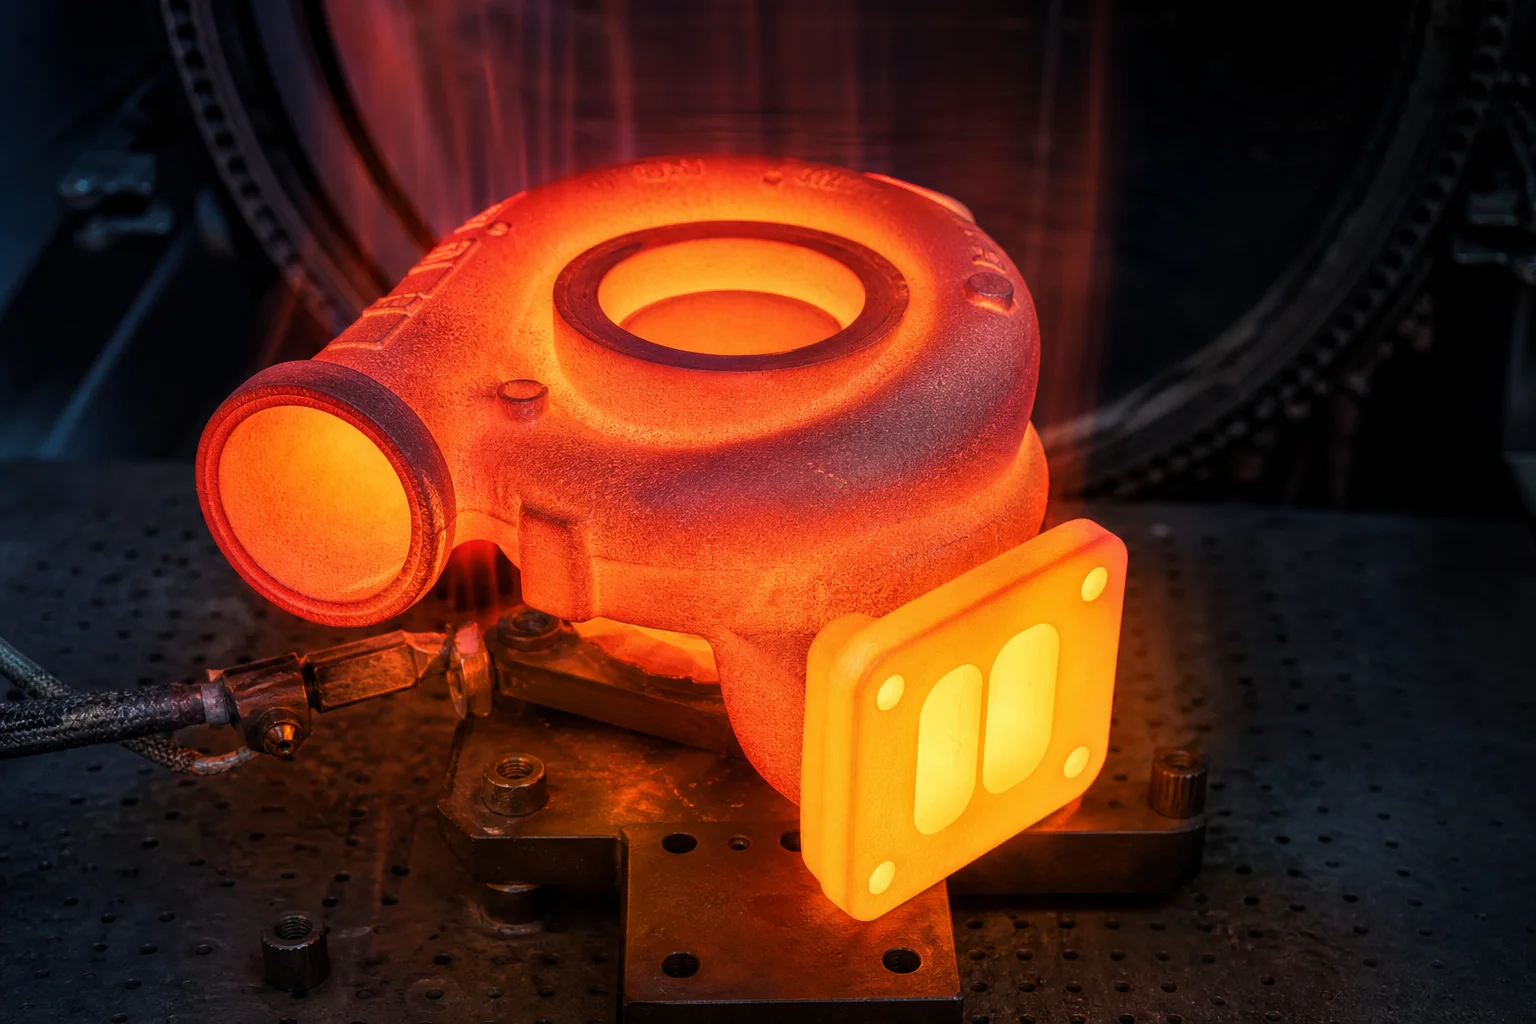
Innkjøp av høy-legeringsholdige, presisjonsbearbeidede turbohousinger krever en produksjonspartner med dyp metallurgisk kompetanse og dedikert CNC-bearbeidingsinfrastruktur.
Dandong City Pengxin Machinery Co., Ltd. kombinerer mer enn seks tiår med avansert støpekompetanse innen jernholdige og høy-legeringsholdige legeringer med presisjonsbearbeiding i flere akser ved hjelp av CNC-maskiner:
- Materialomfang sertifisert støping av SiMo-duktiljern, D-5S austenittisk Ni-Resist og støpt varmebestandig rustfritt stål (1.4837, 1.4848).
- Egenverktøy og skalakjerning : Automatiserte kjerneavfyringslinjer som kan produsere ekstremt glatte, dimensjonelt stabile volutkjerner for enkel-, dobbelt- og variabelgeometrisk turbinhusing.
- Flerekse-CNC-bearbeiding : Dedikerte CNC-skråbore-/fræsesentre som leverer nøyaktig konturbearbeiding, stramme toleranser for leieboringer og plane tetningsflater.
- Sporbarhet og dokumentasjon : EN 10204 3.1-materielsertifikater, spektrometeranalyse av kjemisk sammensetning, CMM-dimensjonsinspeksjonsrapporter og validering ved trykkfalltester med hver forsendelse.
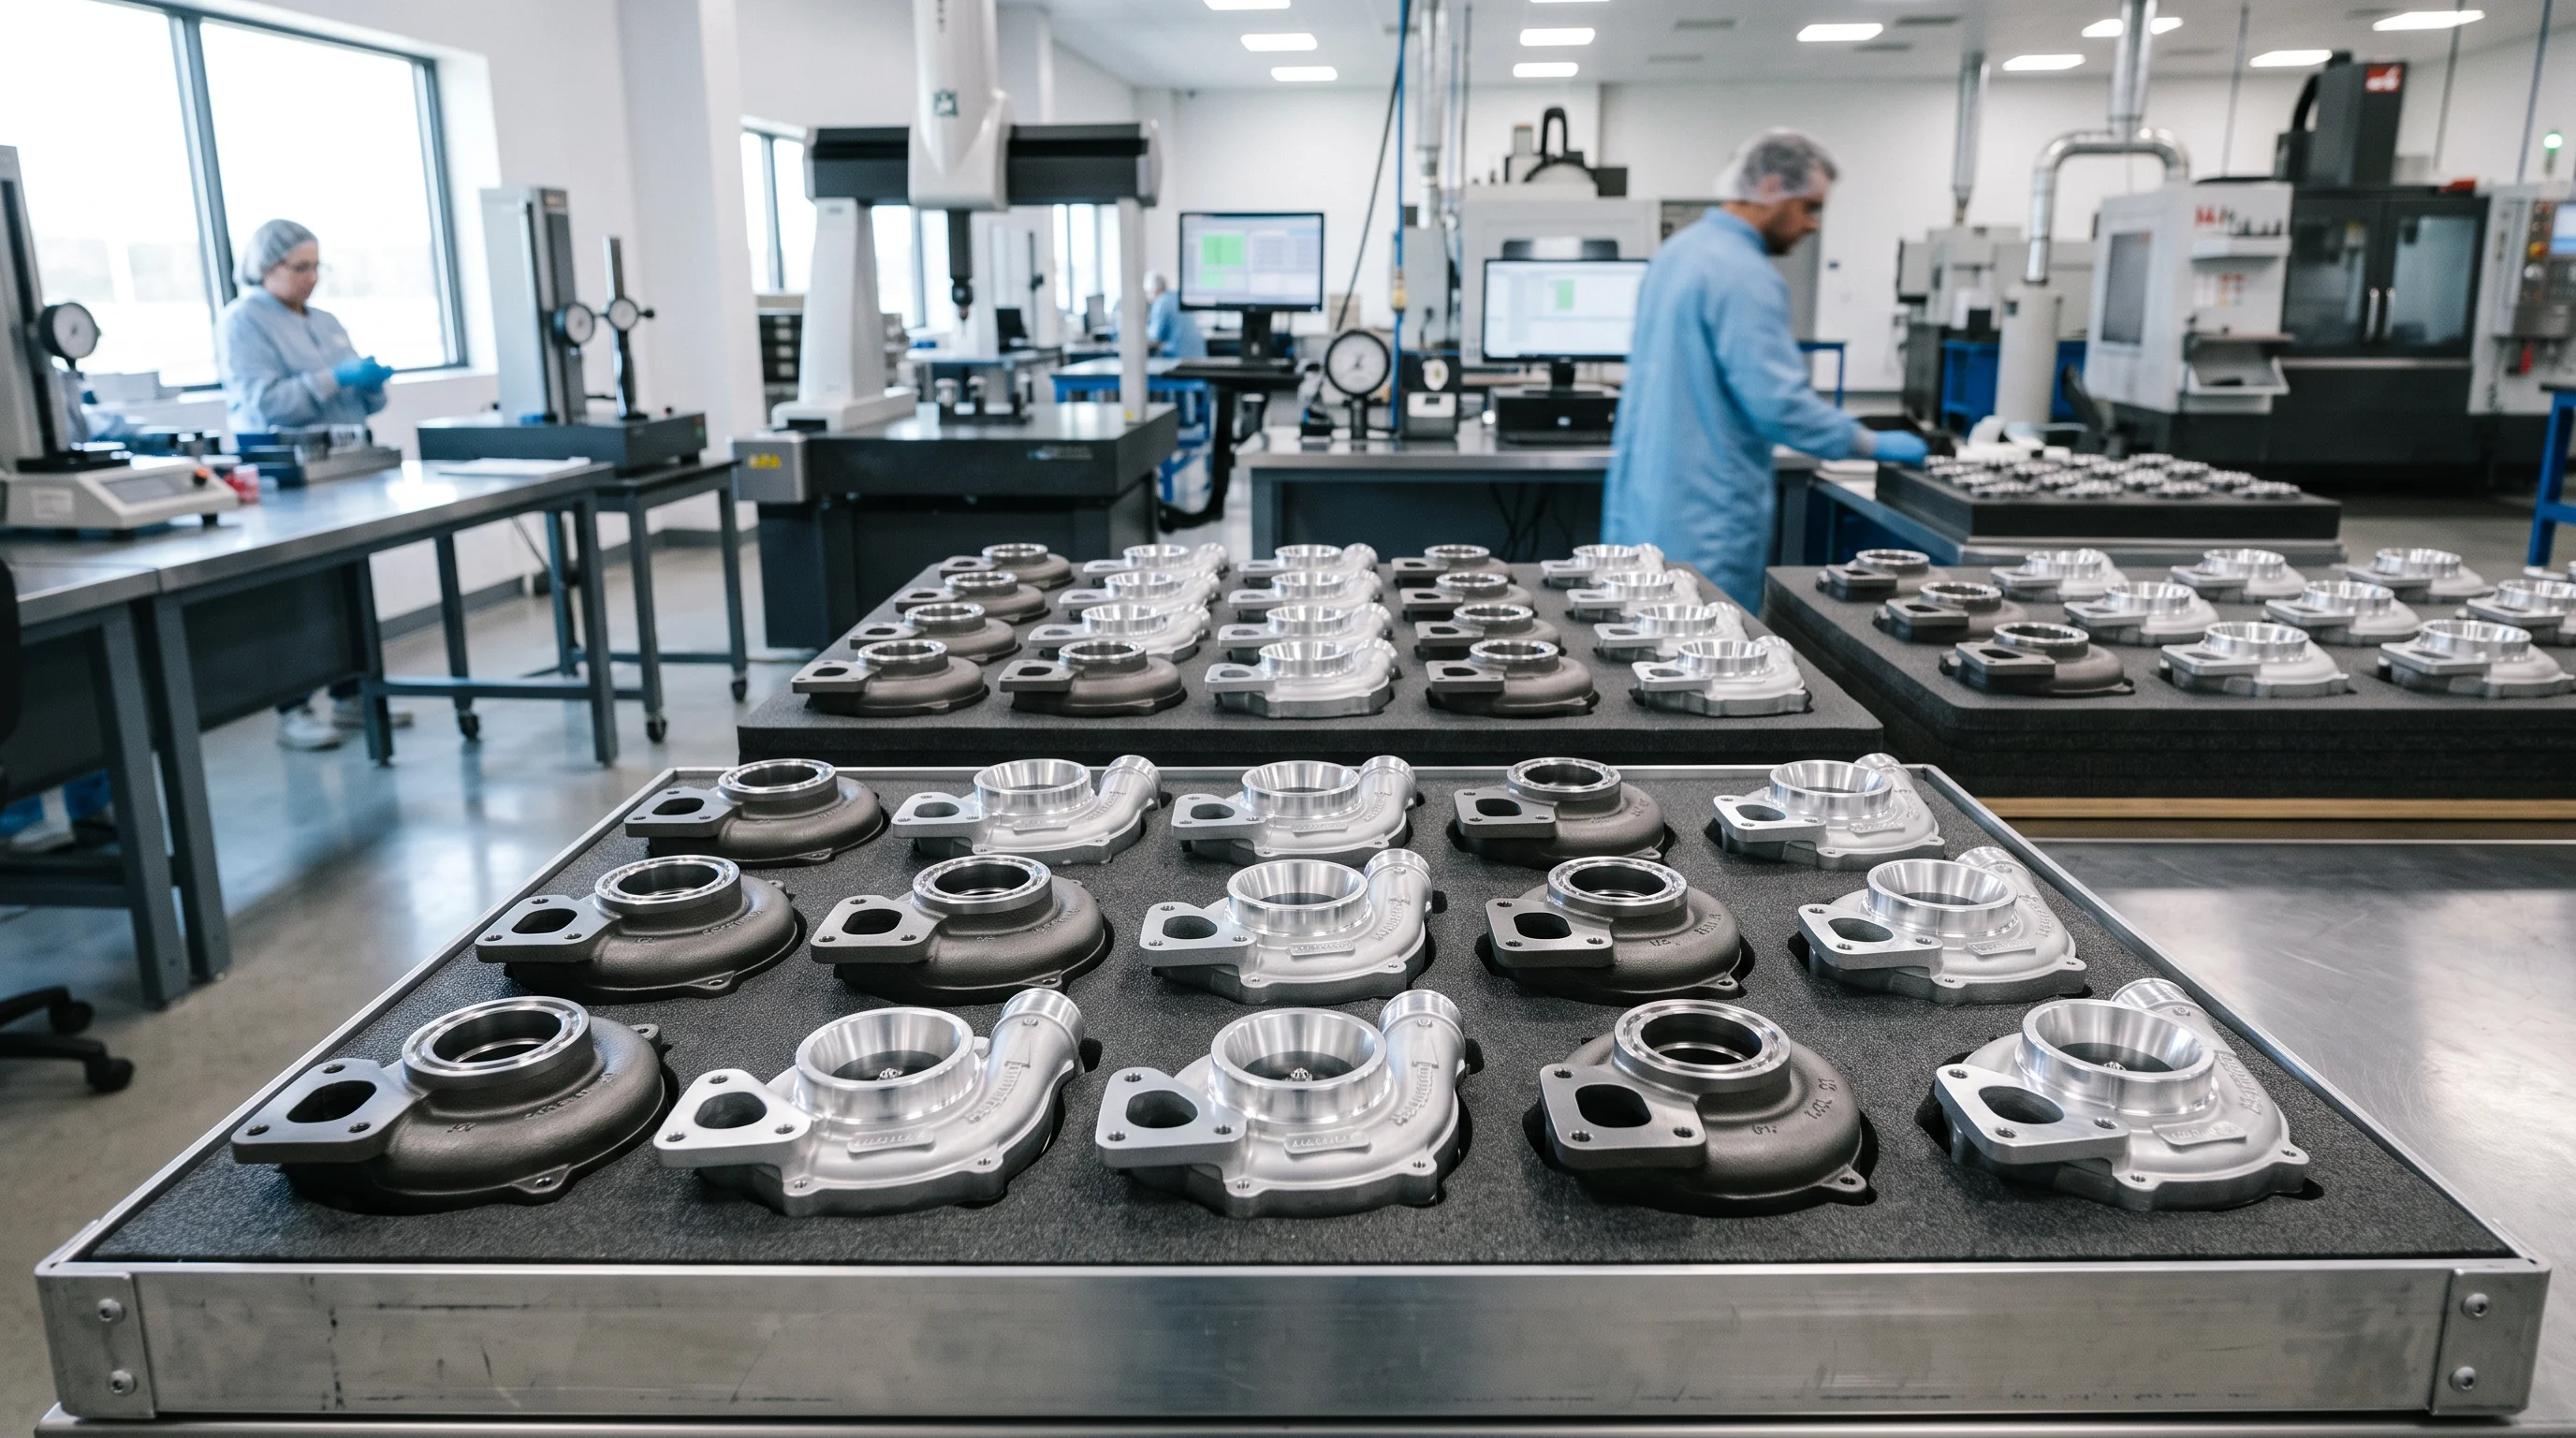
Turbooppladere turbin- og kompressorhusinger representerer høydepunktet innen høytemperaturstøping og presisjonsbearbeiding. Å balansere kravene til ekstreme termiske sykler, oksidasjonsmotstand, aerodynamisk konturering og bearbeidingstoleranser på under én hundredel millimeter krever urokkelig prosessdisiplin i alle faser – fra rensing av metallskrap til endelig CMM-inspeksjon.
Uansett om du utvikler turbooppladere for kommersielle kjøretøy av neste generasjon eller spesialiserte ytelseskomponenter til ettermarkedet, begynner teknisk suksess med en integrert støperi- og maskinbearbeidingspartner.
Kontakt Dandong City Pengxin Machinery Co., Ltd. i dag for å gjennomgå tegningene og de tekniske spesifikasjonene for ditt turbooppladerhylster.
Dandong City Pengxin Machinery Co., Ltd. — Tunge støpinger og presisjonsbearbeiding, siden 1958.
 Siste nytt
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Dandong City Pengxin Maskin ble grunnlagt i 1958, og er et privatfirma som omfatter gjutning, maskering og montasje.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved Personvernpolitikk Blogg
 EN