Getti grezzi per ingranaggi industriali pesanti e getti per trunnion: metallurgia dell’acciaio legato, controllo della solidificazione e lavorazione di anelli di grandi dimensioni
Oct 09, 2026
Meta Description: Una guida tecnica sui semilavorati di ingranaggi in acciaio legato fuso pesante, ingranaggi anulari per forni rotanti e mozzi di trunnion per mulini a sfera. Esplora la selezione di acciai legati (42CrMo4, 34CrNiMo6, ASTM A148), l’alimentazione direzionale di sezioni da 5 a 25 tonnellate, il trattamento termico di tempra e rinvenimento (Q&T) e la tornitura CNC su torni verticali.
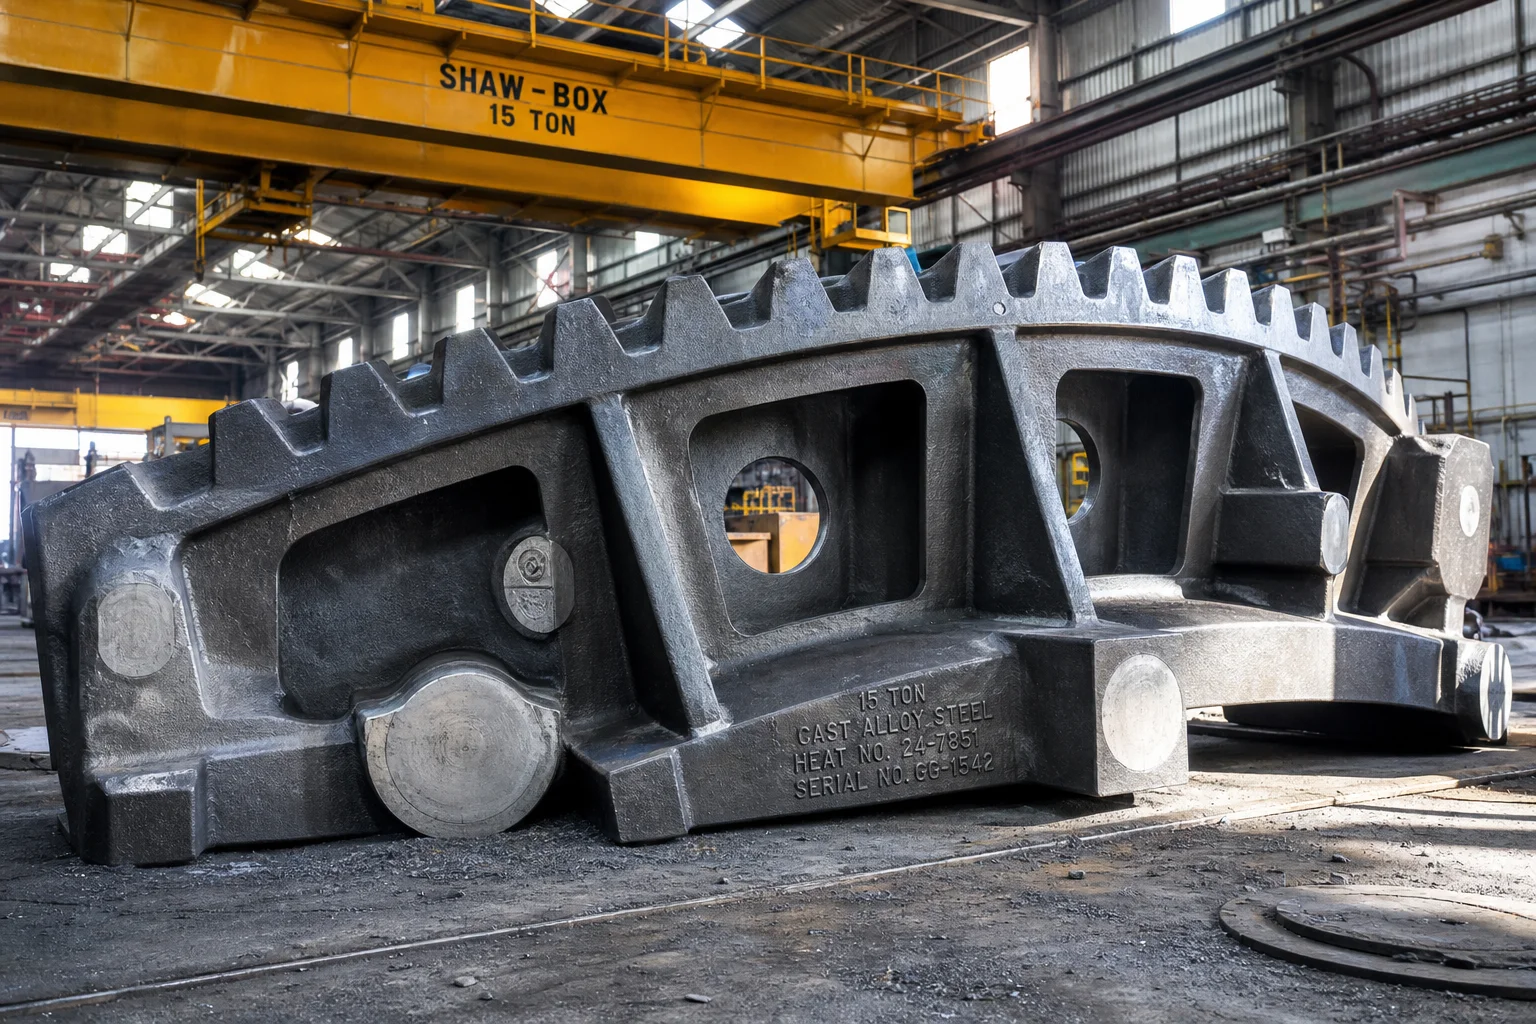
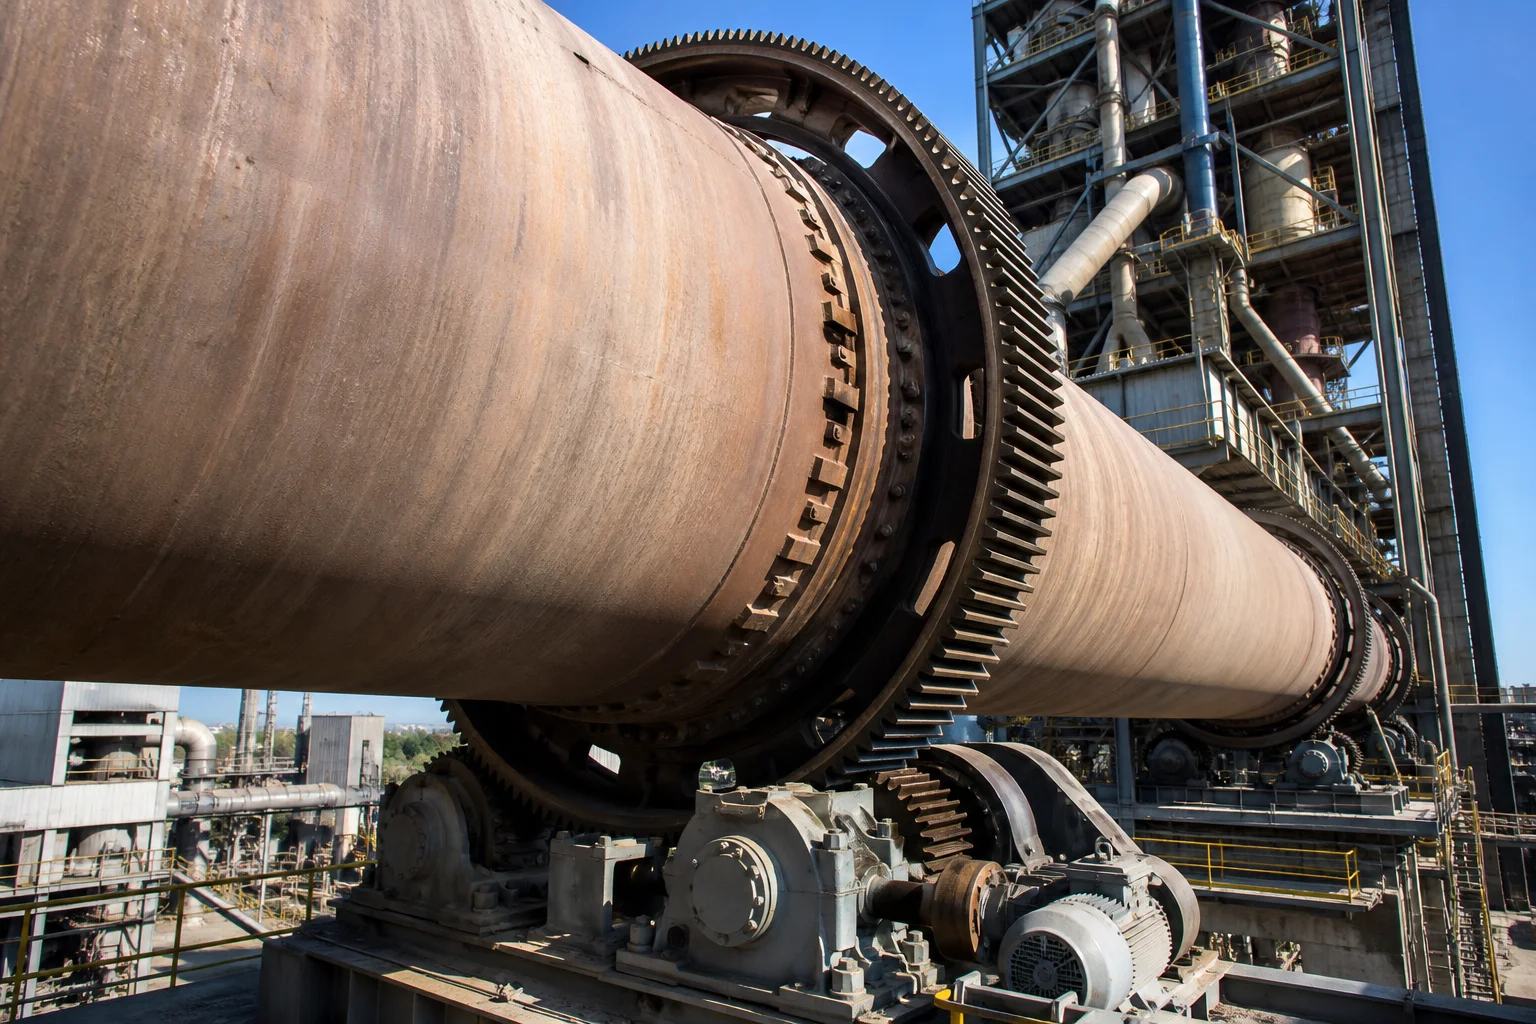
Nel trattamento di minerali pesanti, nella produzione di cemento, nella propulsione marina e nelle infrastrutture per sollevamento pesante, componenti massicci per la trasmissione di potenza rotazionale operano sotto estremi sollecitazioni meccaniche multiasse. Un singolo ingranaggio anulare per forno rotante per cemento o un mozzo di trunnion per mulino a sfera può misurare da 4 a 12 metri di diametro , pesare tra 5 e 30 tonnellate , e trasmettere una coppia continua superiore a diversi milioni di newton-metro per decenni di funzionamento ininterrotto.
In queste condizioni estreme, l’integrità strutturale è imprescindibile. Una porosità da ritiro sottosuperficiale alla radice di un dente dell’ingranaggio o una sacca di segregazione martensitica non temprata nel raggio di raccordo del trunnion innescano un distacco per fatica ad alto numero di cicli o la frattura di un dente, arrestando interi impianti produttivi e causando perdite milionarie.
Raggiungere un’assoluta integrità nei getti in acciaio legato di grandi dimensioni richiede una disossidazione metallurgica avanzata, una modellazione della solidificazione direzionale per sezioni spesse, un trattamento termico a più stadi di tempra e rinvenimento (Q&T) e un’accuratissima tornitura verticale e fresatura a cremagliera mediante CNC con grande volume di lavoro.
Questa guida completa illustra la metallurgia degli acciai legati, la progettazione del sistema di alimentazione per getti massicci, i cicli di trattamento termico Q&T, la validazione volumetrica mediante ultrasuoni e le strategie di lavorazione CNC pesante per semilavorati di ingranaggi pesanti e trunnion per mulini.
1. Carichi operativi e modalità critiche di rottura dei getti rotanti pesanti
I semilavorati per ingranaggi industriali pesanti e i mozzi a perno operano sotto flessione ciclica continua, fatica di contatto di Hertz elevata e impatti shock:
Fessurazione da fatica alla base dei denti, allentamento delle flange di giunzione
acciaio privo di difetti volumetrici al 100% nelle zone alla base dei denti (EN 10228-3 Classe 3 UT)
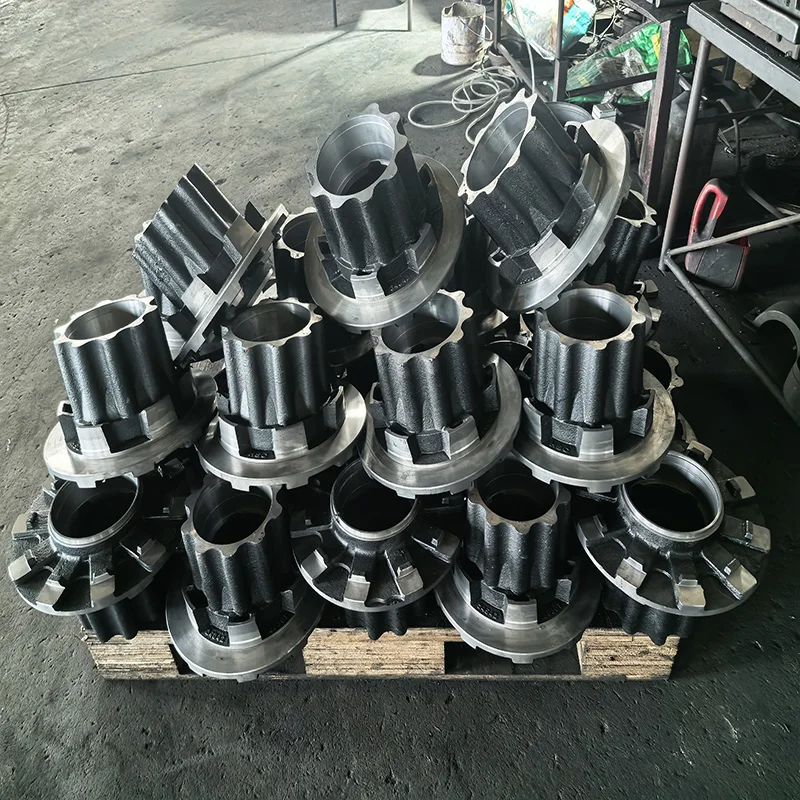
Mozzo a perno per mulino a sfere
Carico combinato di carica ribaltante di diverse tonnellate + flessione inversa del perno
Fatica superficiale del cuscinetto con scagliatura, frattura del collo del perno
Elevata tenacità all’urto Charpy ( ≥35 J aT 20 °C ); assenza di indicazioni NDT lineari
Ruota dentata principale per argani per gru pesanti
Coppia di avviamento estrema + sovraccarico improvviso da urto
Deformazione plastica globale del dente o taglio del dente
Elevata resistenza allo snervamento ( Rp0.2 ≥ 550 MPa ) con elevata duttilità del nucleo
2. Metallurgia dell’acciaio legato e selezione del grado di materiale
Getti di sezione pesante ( >150 mm spessore della parete) mostrano una significativa riduzione della temprabilità nei loro centri termici durante la tempra. La scelta degli elementi di lega appropriati (cromo, nichel, molibdeno) garantisce una microstruttura uniforme su tutta la sezione:
Norma dei materiali
Gradi equivalenti comuni
Composizione chimica nominale (in peso %)
Proprietà meccaniche (dopo tempra e rinvenimento)
Applicazione industriale ideale
ASTM A148 Gr 90-60 /ZG35CrMo
EN 10293 G34CrMo4 / 1,7220
0,32−0,38% C, 0,9−1,2% Cr, 0,2−0,3% Mo
Rm ≥650 MPa, Rp0,2 ≥450 MPa, A5 ≥16%
Ingranaggi per girth di mulini a sfera standard, ingranaggi per tamburi di gru
ASTM A148 Gr 115-95 /ZG42CrMo
EN 10293 G42CrMo4 / 1.7225
0,38−0,45% C, 0,9−1,2% Cr, 0,2−0,3% Mo
Rm ≥ 800 MPa, Rp0.2 ≥ 550 MPa, A5 ≥ 14%
Ingranaggi anulari per forni ad alto momento torcente, semilavorati di pignoni pesanti
Acciaio ad alta resistenza al nichel-cromo-molibdeno
34CrNiMo6 / DIN 1.6582 / ZG35CrNiMo
0,30−0,38% C, 1,3−1,7% Ni, 1,3−1,7% Cr, 0,2−0,3% Mo
Rm ≥ 900 MPa, Rp0,2 ≥ 700 MPa, A5 ≥ 12%
Trunnion per mulini pesanti, mozzi per trasmissioni minerarie ad impatto estremo
Acciaio fuso al carbonio pesante
ASTM A216 WCB / GS-20Mn5
0,18−0,23% C, 1,2−1,5% Mn, ≤0,5% Si
Rm ≥500 MPa, Rp0,2 ≥300 MPa, A5 ≥22%
Teste di alimentazione per mulini senza ingranaggi, boccole per trunnion a bassa velocità
Funzioni chiave delle leghe:
Molibdeno ( 0.20%–0.35%Mo) : sopprime fortemente indurimento da rinvenimento in sezioni spesse durante il raffreddamento lento dalle temperature di tempra ( 580 °C–650 °C ).
Nichel ( 1.30%–1.80%Ni) : Abbassa la temperatura di transizione duttile-fragile (DBTT), garantendo un’elevata tenacità d’urto in ambienti subzero (fino a −40 °C ).
Cromo ( 1.00%–1.80%Cr) : Aumenta la temprabilità in profondità e favorisce la formazione di bainite/martensite rinvenuta fine.
3. Controllo della solidificazione e progettazione di grandi soffietti di alimentazione
La colata di ruote dentate anulari o bracci di 15 tonnellate comporta masse termiche enormi. Il modulo di colata ( M = Volume / Area della superficie di raffreddamento ) del bordo dell'ingranaggio o della flangia del perno spesso supera 6,0 cm . Senza un'alimentazione direzionale controllata, si formeranno ampie cavità di ritiro macroscopico proprio al diametro della circonferenza primitiva dell'ingranaggio.
┌─────────────────────────────────────────────────────────────┐
│ Directional Solidification Strategy for Heavy Gear Blanks   │
├─────────────────────────────────────────────────────────────┤
│ 1. Deploy Heavy Exothermic Insulating Feeder Sleeves        │
│    • Feeder Modulus $M_{\text{feeder}} \ge 1.4 \times M_{\text{rim}}$│
│    • Keeps liquid feed head open for over 90 minutes        │
├─────────────────────────────────────────────────────────────┤
│ 2. Strategic Placement of Internal & External Steel Chills  │
│    • High-conductivity steel chills at T-junction fillets   │
│    • Forces rapid directional freezing from web to rim      │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Alkaline Phenolic No-Bake Sand Molding         │
│    • High mold compaction and zero mold wall movement under │
│      massive ferrostatic liquid pressures                   │
├─────────────────────────────────────────────────────────────┤
│ 4. Bottom-Swirl Tangential Gating with Ceramic Filtration    │
│    • Clean, non-turbulent filling to prevent slag inclusion │
└─────────────────────────────────────────────────────────────┘
4. Trattamento termico di tempra e rinvenimento (Q&T) in più stadi
Per ottenere l'equilibrio preciso tra elevata resistenza a snervamento alla base dei denti e tenacità volumetrica, le fusioni in acciaio legato pesante subiscono un programma intensivo di trattamento termico:
As-Cast State: Coarse Ferrite-Pearlite + Residual Stresses
                    │
                    ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Normalizing (890 °C – 920 °C) + Air Cool       │
│    (Refines coarse as-cast dendritic grain structure)  │
└───────────────────┬────────────────────────────────────┘
                    │
                    ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (860 °C – 890 °C)    │
│    (Fully dissolves alloying elements into austenite)  │
└───────────────────┬────────────────────────────────────┘
                    │
                    ▼  Polymer / High-Agitation Water Quench
┌────────────────────────────────────────────────────────┐
│ 3. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms surface & core to fine Martensite/Bainite)│
└───────────────────┬────────────────────────────────────┘
                    │
                    ▼
┌────────────────────────────────────────────────────────┐
│ 4. High-Temperature Tempering (580 °C – 640 °C)        │
│    (Relieves stresses; produces Tempered Sorbitic Matrix)│
└────────────────────────────────────────────────────────┘
5. Tornitura, fresatura e fresatura di ingranaggi CNC ad alta potenza
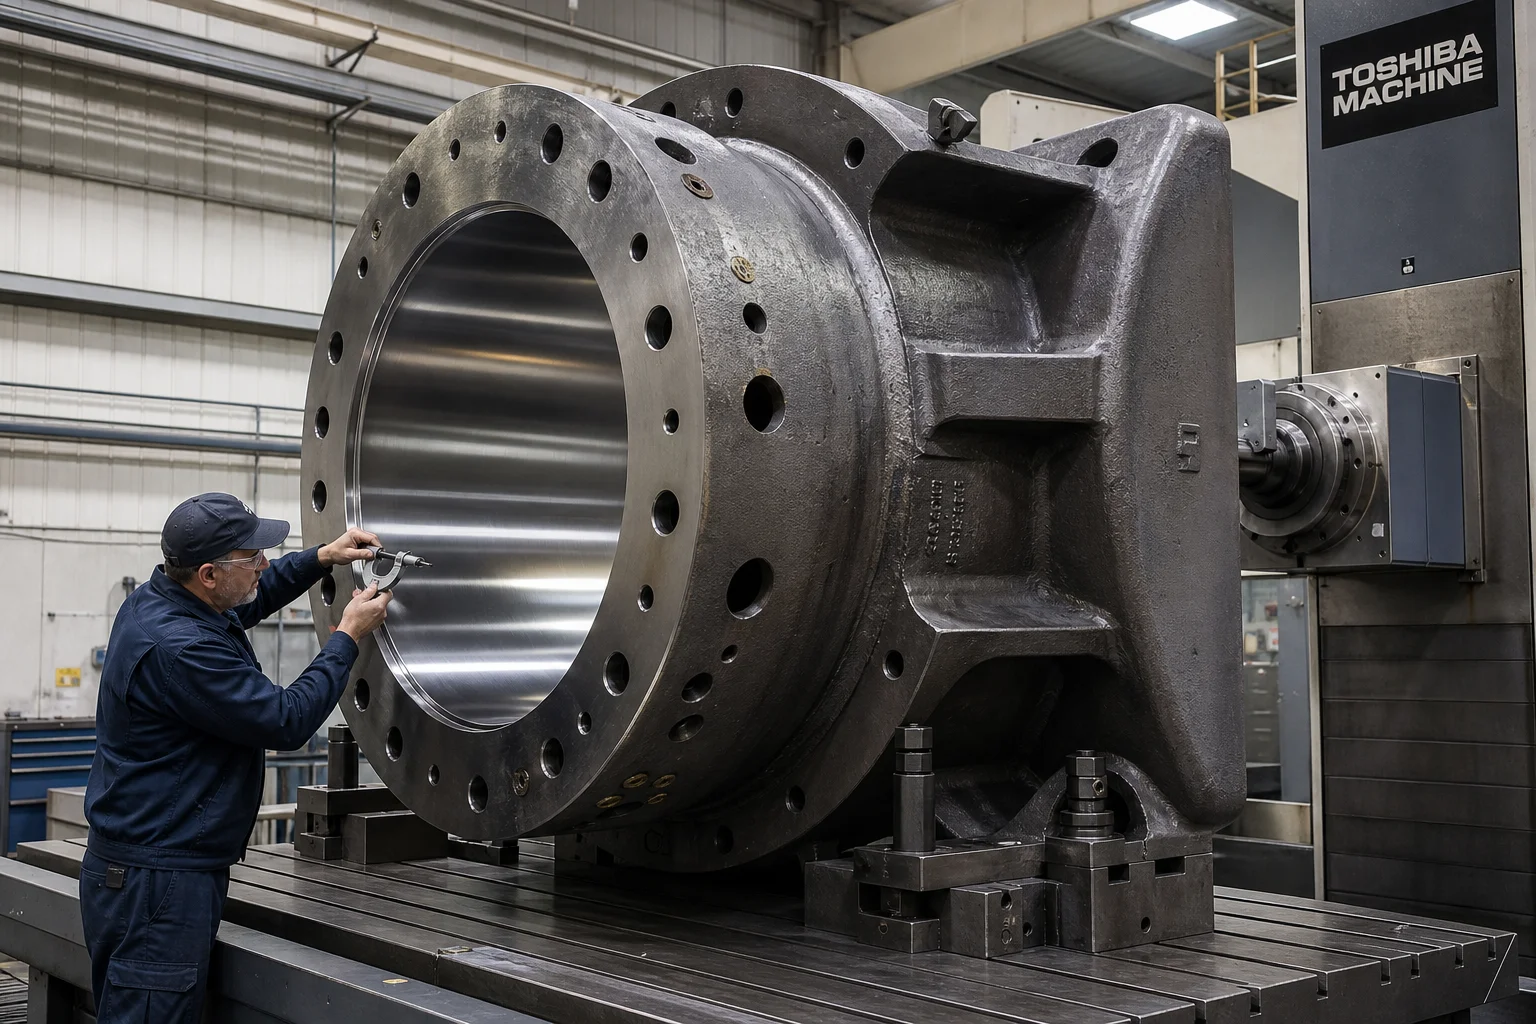
La lavorazione di ingranaggi di corona segmentati di grande diametro (fino a 6 metri) e di perni per mulini richiede macchine utensili ad alta potenza con rigidità ed stabilità termica eccezionali:
Operazioni di lavorazione meccanica di precisione:
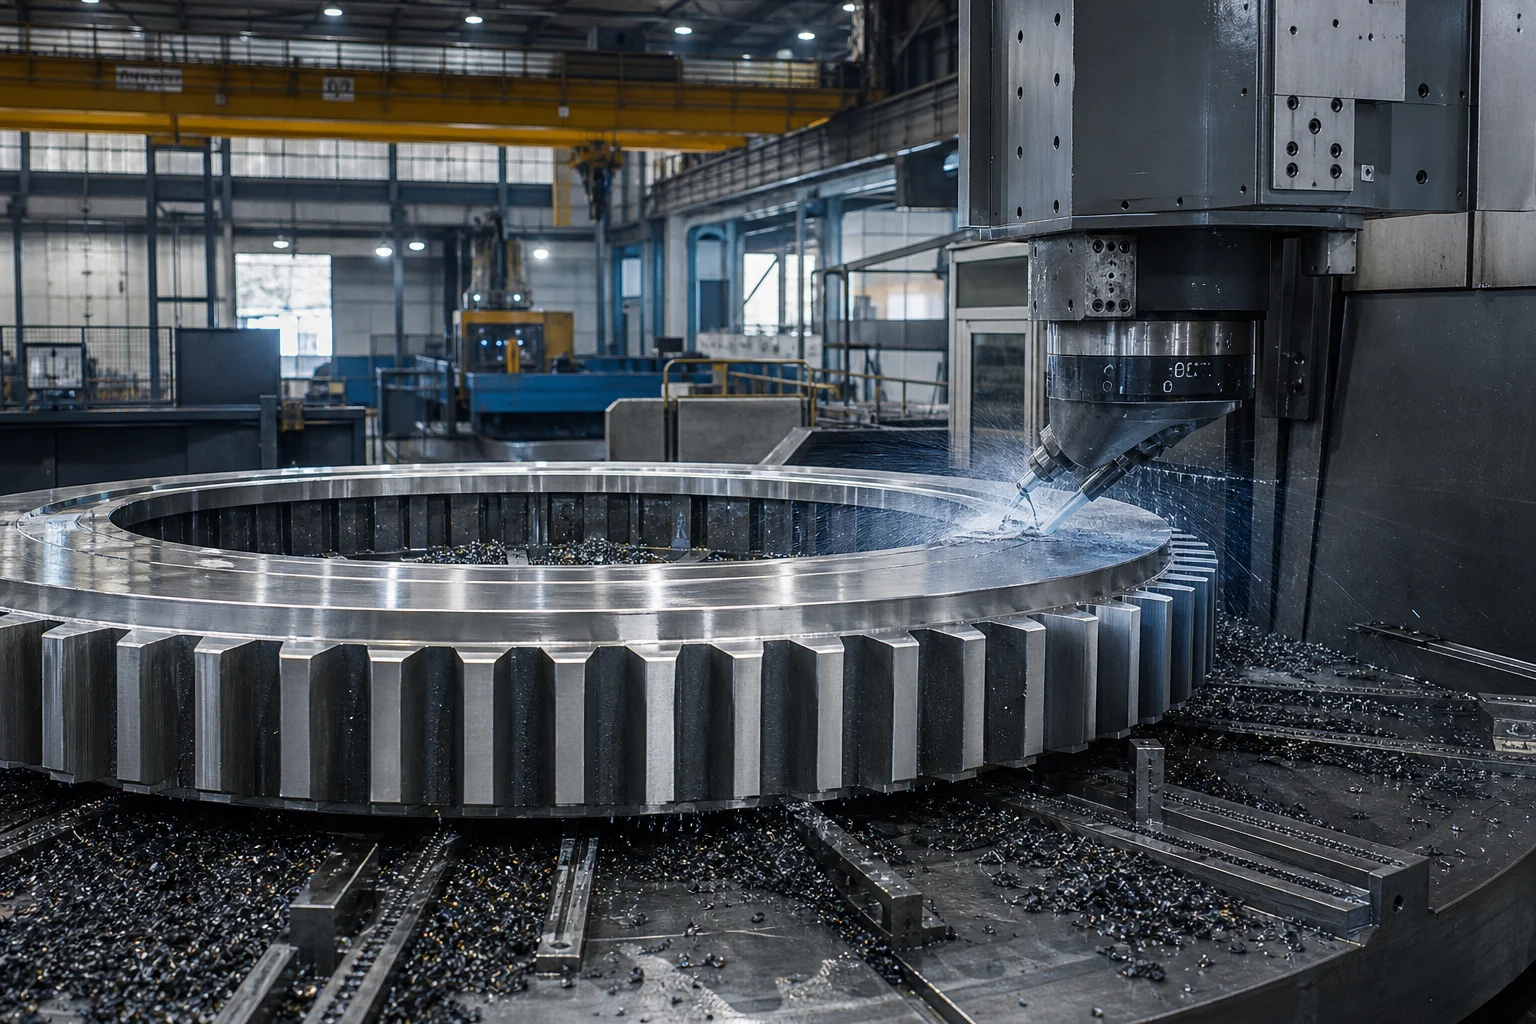
Operazioni su torni verticali (VTL) : Tornitura del diametro esterno, del foro interno e delle facce di riferimento laterali su torni verticali CNC da 6 a 10 metri. L'escursione radiale totale (TIR) e l'escursione frontale sono mantenute entro 0,035 mm .
Fresatura della faccia di giunzione segmentata : Fresatrici a ponte CNC ad alta rigidità fresano con precisione le flange di accoppiamento lungo la linea di divisione degli ingranaggi anulari divisi. La planarità del giunto è mantenuta entro 0,025 mm con fori calibrati per perni di centraggio di precisione.
Fresatura e formatura di ingranaggi pesanti : Fresatrici per ingranaggi ad alta capacità tagliano denti esterni/interni diritti ed elicoidali fino a Modulo 45 (M45) , che raggiungono Livello AGMA 10 / ISO 1328 grado 7 per accuratezza del profilo e del passo dei denti.
Tempra superficiale induttiva dei denti : Tempra induttiva a media frequenza mirata, opzionale, dei fianchi dei denti degli ingranaggi fino a 50–55 HRC a una profondità di 3,0–5,0 mm , mantenendo la tenacità del nucleo del dente.
6. Assicurazione della qualità non distruttiva completa
TND / Verifica della qualità
Norma / Specifica di prova
Criteri di accettazione
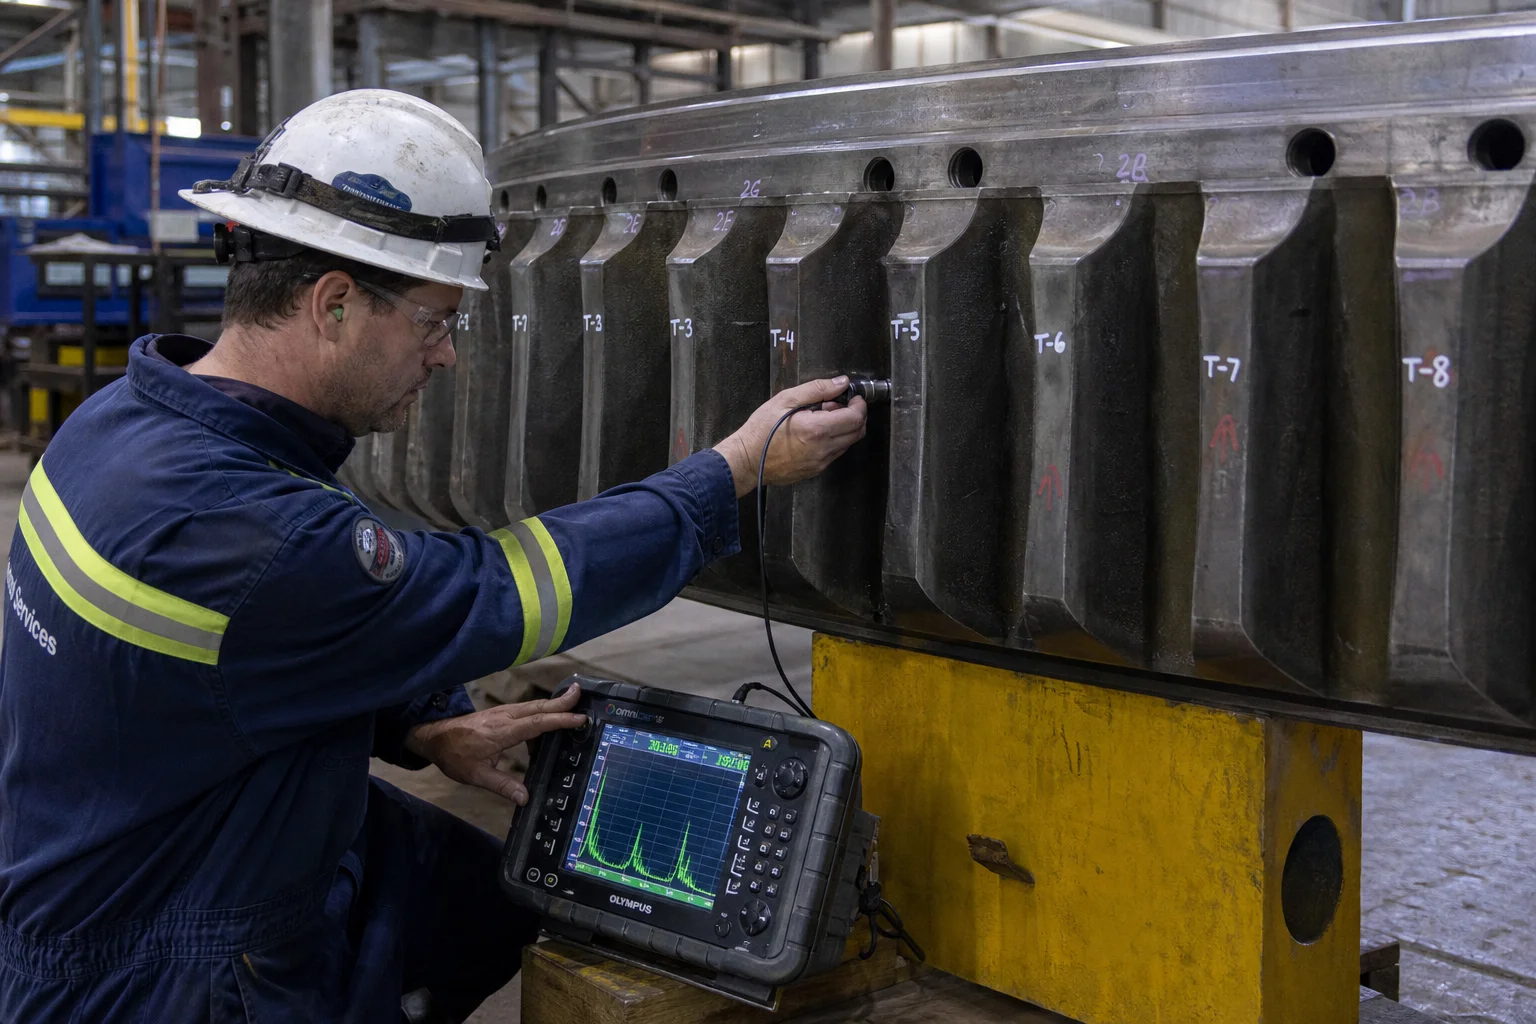
Controllo ultrasonico (UT)
EN 10228-3 Classe 3 / ASTM A609
scansione volumetrica al 100%; nessuna indicazione di difetto superiore a quella di un 3,0 mm foro a fondo piatto nella zona del dente
Prova con Particelle Magnetiche (MT)
EN 10228-1 / ASTM E709 (fluorescente)
copertura totale al 100% di tutti i fondi dei denti lavorati, dei raccordi dei denti e dei raggi dei perni; nessuna indicazione di fessura lineare
Analisi chimica
Spettrometria ottica ad emissione (OES)
Spettrometria completa lotto per lotto; controllo rigoroso di P≤0,020%, S≤0,015%
Prove di trazione e d’urto
ISO 6892-1 / ASTM E23 sui blocchi di prova allegati
Verifica della resistenza a snervamento, della resistenza a trazione, dell’allungamento e della tenacità all’urto Charpy ( ≥35 J aT 20 °C )
Scansione dimensionale e dei denti dell’ingranaggio
Tracker laser 3D portatile e micrometro per il passo dei denti dell’ingranaggio
Verifica completa dell’eccentricità del cerchio primitivo, dell’errore di avanzamento e della squadratura del disco di fissaggio
7. Capacità di fonderia pesante presso Dandong City Pengxin Machinery Co., Ltd.
La produzione di semilavorati in acciaio legato per ingranaggi e di bracci di supporto per mulini richiede una capacità di sollevamento eccezionale, forni per trattamenti termici a controllo computerizzato e centri di lavoro CNC con grande volume utile.
Dandong City Pengxin Machinery Co., Ltd. fornisce getti certificati completi in acciaio legato e ghisa sferoidale chiavi in mano:
Infrastruttura per carichi pesanti : struttura di 80.000 m² dotata di due gru a ponte pesanti in grado di colare getti singoli in acciaio legato da 1 tonnellata fino a 25 tonnellate.
Profondità metallurgica dell’acciaio legato : Produzione certificata di acciai 42CrMo4, 34CrNiMo6 e ASTM A148, nonché di ghise sferoidali ad alta resistenza per sezioni spesse.
Lavorazione meccanica CNC su grande ingombro : Torni verticali di grandi dimensioni, fresatrici a portale pesanti e dentatrici per la fornitura chiavi in mano di anelli dentati e bracci di rotazione finiti.
Impianto completo di trattamento termico : Forni automatizzati, controllati al computer, per normalizzazione, tempra in acqua/polimero e rinvenimento, con mappatura calibrata delle termocoppie.
Certificazione Completa : Sistema qualità ISO 9001, certificati di materiale EN 10204 3.1 completi, rapporti di ispezione UT/MT al 100% e documentazione dimensionale mediante scansione laser.
Conclusione
I semilavorati per ingranaggi pesanti e i bracci di rotazione per mulini costituiscono i nuclei meccanici portanti più sollecitati nelle infrastrutture minerarie, cementizie e industriali più gravose al mondo. Per prevenire rotture catastrofiche dei denti degli ingranaggi o lo scagliamento della superficie dei perni è indispensabile un sistema scientifico di alimentazione per solidificazione, una disossidazione accurata degli acciai legati, un trattamento termico Q&T rigorosamente controllato e una lavorazione CNC di precisione su macchine con grande volume di lavoro.
Collaborare con un'azienda esperta nel settore della fusione pesante e della lavorazione meccanica garantisce la massima affidabilità del gruppo motopropulsore e decenni di funzionamento senza problemi.
Contattare Dandong City Pengxin Machinery Co., Ltd. per inviare i disegni dei semilavorati degli ingranaggi pesanti o dei perni di rotazione per fresatrici, insieme alle specifiche tecniche.
Dandong City Pengxin Machinery Co., Ltd. — Getti pesanti e lavorazione meccanica di precisione, dal 1958.

 EN
 Notizie in primo piano

