Meta Beskrivning: En ingående teknisk handledning för gjutning av turboaggregats turbin- och kompressorgehårdningar. Lär dig om val av legering (SiMo, D-5S Ni-Resist, austenitisk rostfritt stål 1.4837/1.4848, Inconel), skalformgjutning med kärnor för komplexa volutsnäckor, 5-axlig CNC-bearbetning och sprängprovning.
Modernt tvåstegsinsprutade motorer arbetar under extrema termodynamiska påfrestningar. Turbinhuset för turboaggregatet är monterat direkt vid avgasströmmen från motorn och utsätts ständigt för pulserande termisk chock, korrosiva avgasers kemiska sammansättning samt kontinuerliga temperaturer som överstiger 850 °C i kommersiella dieselmotorer och upp till 1 050 °C i högpresterande bensinmotorer. Samtidigt måste den aerodynamiska volutspiralens kanal leda gasflöde med ljudhastighet med mikrometerprecision för att driva turbinhjulet utan gasavbrott eller aerodynamisk stall.
Tillverkning av ett turbinhus eller kompressorhus för turboaggregat utgör en av de mest krävande provningarna av ett gjuteris metallurgiska kontroll, precision i kärntillverkning samt CNC-bearbetning med strikta toleranser. En mikroskopisk krympningsdefekt i volutspiralens tunga eller ett koncentricitetsfel på 0,03 mm i lagerpatronens borrning leder direkt till katastrofal fel på turboaggregatet.
Den här omfattande tekniska guiden förklarar metallurgisk hierarki, gjutmetoder, verktygsdesign, CNC-bearbetningsstrategier och kvalitetsverifikationsstandarder som krävs för tillverkning av världsklassens turbohushållare.
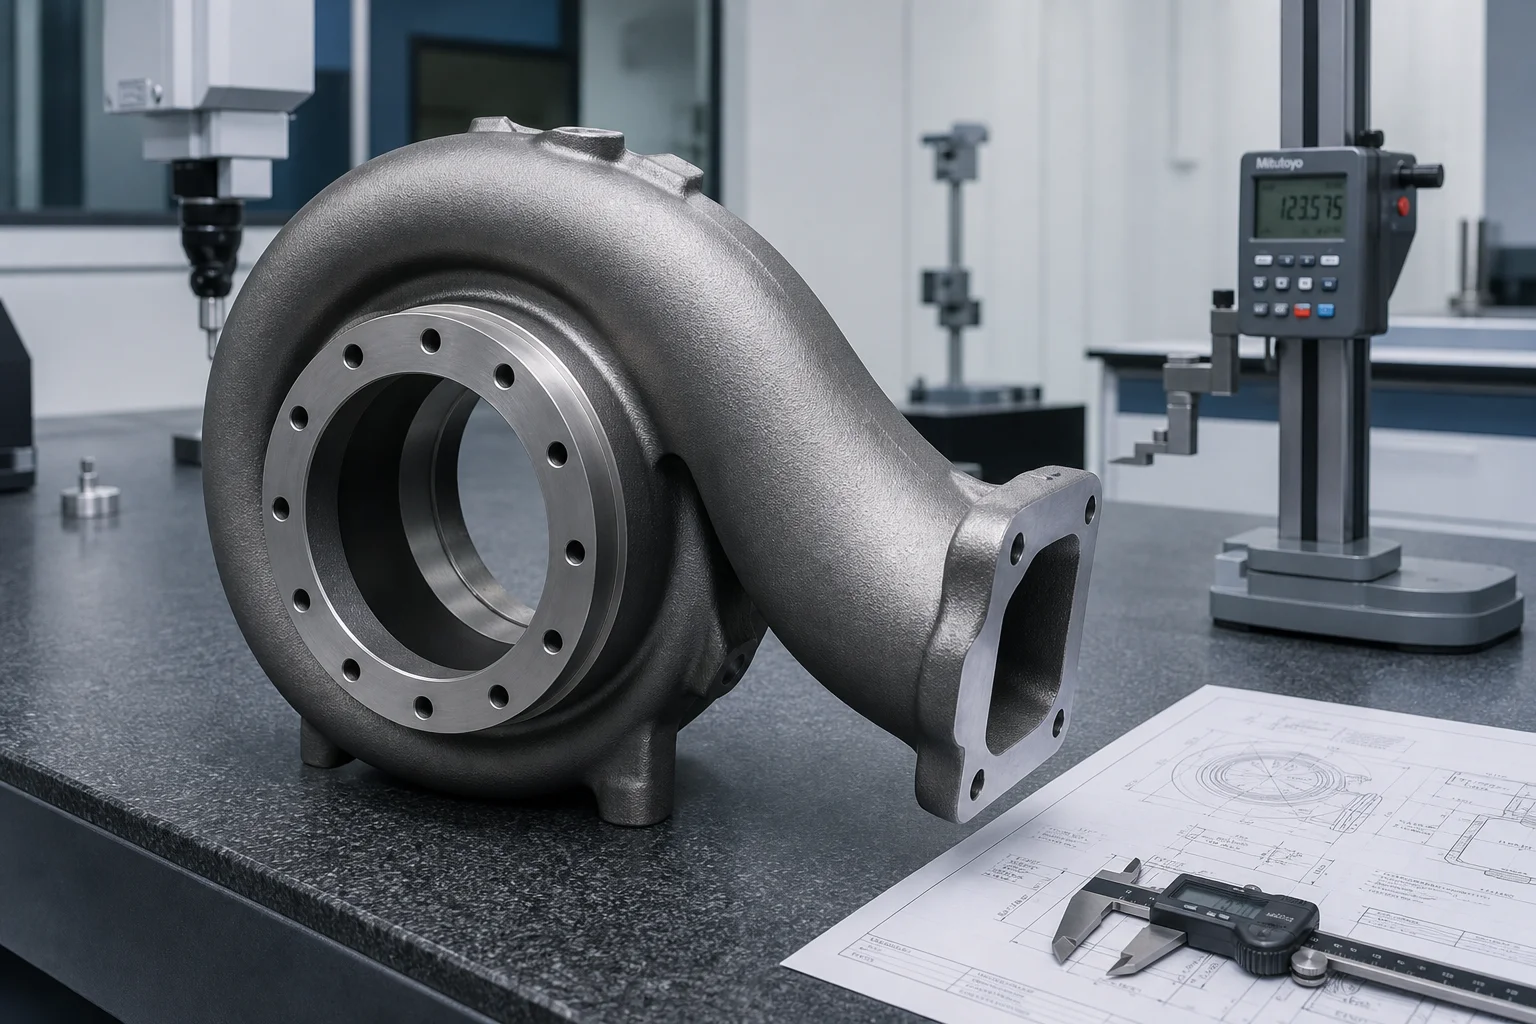
Turbinhushållare utsätts för kombinerade mekaniska och termiska spänningsfält som driver konventionella järnbaserade gjutningar bortom deras driftgränser.
| Driftparameter | Bensinturbohushållare | Tungt lastade dieselturbohushållare |
|---|---|---|
| Maximal avgastemperatur | 950 °C – 1 050 °C | 750 °C – 880 °C |
| Termisk cykelhastighet | Snabb acceleration/inbromsning | Pågående hög termisk belastning |
| Gastryck | Upp till 4,0 bar (absolut) | Upp till 5,5 bar (tvåstegssystem) |
| Rotationshastigheter (hjul) | 150 000 – 280 000 rpm | 90 000 – 160 000 rpm |
| Korrosiva ämnen | Obrända kolvväten, NOx, svavel | Rökpartiklar, sur kondensat |
Att välja rätt legering är en direkt avvägning mellan maximal driftstemperatur, motstånd mot termisk utmattning, bearbetbarhet och råmaterialkostnad.
| Legeringsfamilj | Typisk standard / klass | Max kontinuerlig temperatur | Nyckelmetallurgisk mekanism | Relativ kostnadsindex |
|---|---|---|---|---|
| Standard segjärn | GGG40 / QT450-10 | 650 °C | Ferritisk matris; låg oxidationmotstånd vid höga temperaturer | 1,0 (baslinje) |
| Silikon-Molybden-dåsigt gjutjärn (SiMo) | EN-GJS-SiMo40-6 / ASTM A874 | 820 °C | 4,0 % Si höjer ferritomvandlingstemperaturen; 0,6 % Mo ökar kryphålfastheten | 1,35x |
| Högnickelhaltigt austenitiskt gjutjärn (Ni-Resist) | D-5S / EN-GJSA-XNiSiCr35-5-2 | 920 °C | 35 % Ni stabiliserar austenitisk struktur; 5 % Si ger en tät skyddande kiseldioxidskala | 3,2x |
| Gjuten austenitisk rostfritt stål | 1.4837 (GX40CrNiSi25-12) / HK30 | 980 °C | Hög-Cr-Ni-legering; exceptionell oxidationsoch termisk cykelbeständighet | 4.5X |
| Gjuten högkvalitativ rostfritt stål | 1.4848 (GX40CrNiSi25-20) / 1.4849 | 1 050 °C | 25 % Cr + 20 % Ni; överlägsen krypbristhållfasthet för högpresterande bensinmotorer | 5,8x |
| Nickelbaserade superlegeringar | Inconel 713C / Inconel 718 | > 1 100 °C | Gamma-prime-avskiljningshärdning; extrema luftfarts- och motorsporttillämpningar | 12,0x+ |
Turboladdarhållare har interna böjda 3D-aerodynamiska passages (enkelspiral, dubbelspiral eller voluter med variabel geometri) med väggtjocklekar ner till 3,0 mm.
| Processsteg | Skalformgjutning (hett låda/varm låda av sand) | Precisionssprutgjutning (förlorad vax) |
|---|---|---|
| Optimal satsstorlek | 5 000–200 000 st/år (hög volym) | 500–20 000 st/år (komplexa/superlegeringar) |
| Dimensionell tolerans | ISO 8062-3 DCTG 6 – 8 | ISO 8062-3 DCTG 4 – 6 |
| Ytjämnhet på insidan | Ra 6,3 – 12,5 µm | Ra 1,6 – 3,2 µm |
| Minsta gjutna väggtjocklek | 3,5 – 4,5 mm | 2,5 – 3,2 mm |
| Verktygsinvestering | Måttlig verktygskostnad; höghastighetsautomatiserad kärnsprutning | Hög formverktygskostnad; keramisk skalrobotik |
| Vanliga legeringar som gjutes | SiMo segjärn, D-5S Ni-Resist | 1.4837, 1.4848 rostfritt stål, Inconel |
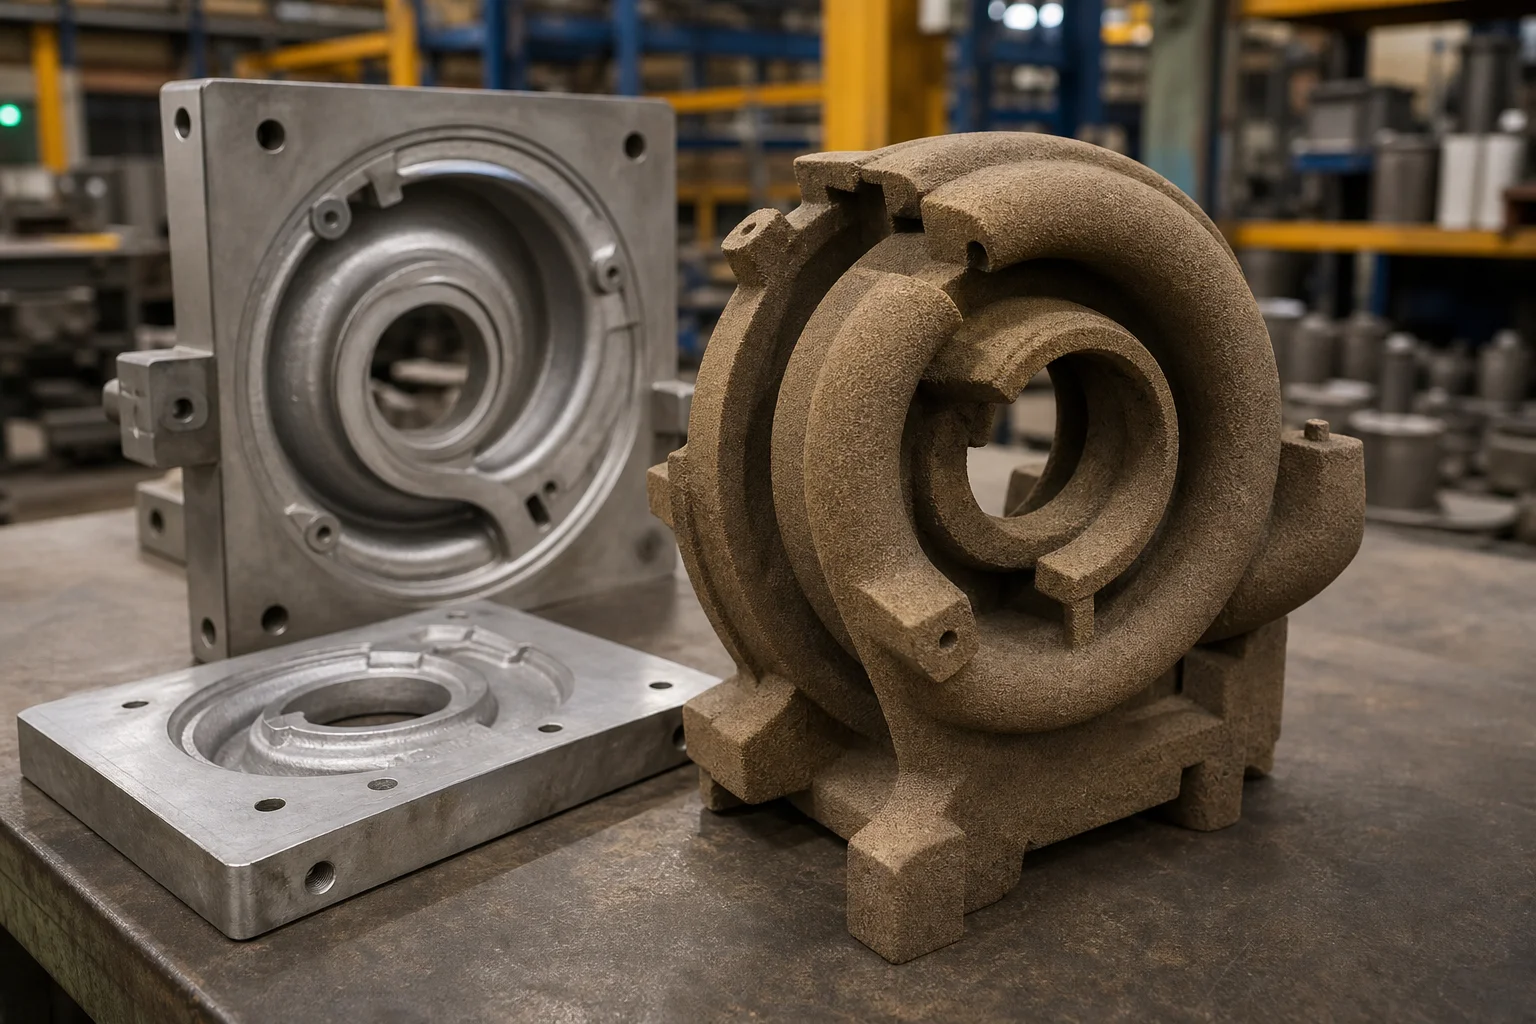
Den interna volutkärnan är det enskilt viktigaste verktygselementet. Gjuterier använder kemiskt bunden hartsand (kallbox med amin-gas eller varmbox) som sprutas in i precisionsbearbetade aluminium- eller härdade stålkärnlådor:
Turbinskal har kraftiga tvärsnittsövergångar: den tunga flänsen för inloppsmontage (15–25 mm tjock) ligger direkt intill tunna aerodynamiska spiralväggar (3,5 mm tjocka). Utan optimerad riktad stelningsprocess bildas krympningshål vid övergången mellan spiralen och tungans spets.
Molten Alloy Inflow
      │
      ▼
┌──────────────┐     Filtered Bottom Gating
│ Ceramic Foam │ ──► (Minimizes Turbulence & Oxide Inclusions)
│ Filter       │
└──────┬───────┘
       │
       ▼
┌───────────────────────────────────────────────┐
│ Solidification Front Directional Progression   │
│ Thin Volute Wall (Fast Freeze: ~15s)          │
│       │                                       │
│       ▼                                       │
│ Intermediate Body Wall (~45s)                 │
│       │                                       │
│       ▼                                       │
│ Heavy Mounting Flange & Insulated Riser (>120s)│
└───────────────────────────────────────────────┘
Modern gjuterier använder gjutningssimulering (MAGMASOFT / ProCAST) för att modellera:
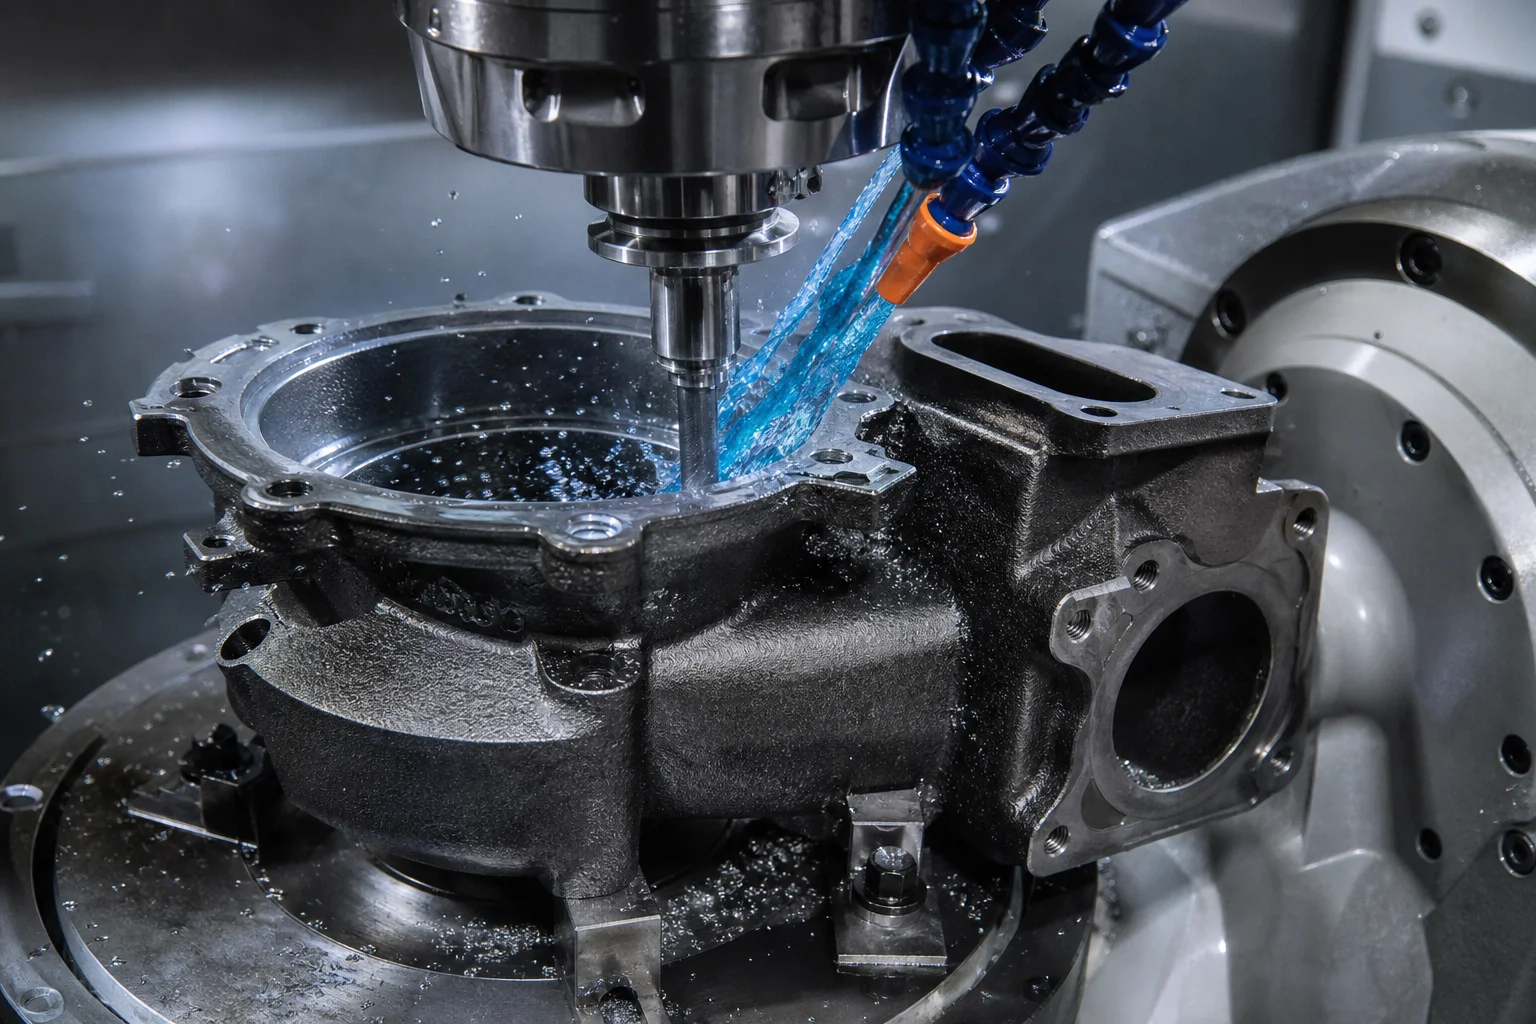
Ett gjutet turbinskal är bara lika bra som dess färdiga bearbetning. Komponenten måste passa ihop sömlöst med lagringscentrumhusets roterande sammansättning (CHRA), avgasmanifolden och nedre röret.
| Kvalitetskontrollmetod | Teststandard / parameter | Godkännandekriterier |
|---|---|---|
| Kemisk sammansättning | Direktläsande optisk emissionsspektrometri (OES) | Strikt överensstämmelse med Ni, Cr, Si, Mo och spårelement (Pb, Bi, Sb ) |
| Volymetrisk integritet | Radiografisk provning (RT) enligt ASTM E446 / ASTM E192 | Nivå 1 i kritiska kontur-/tungzoner; nivå 2 i flänsområden |
| Ytintegritet | Fluorescerande penetrerande inspektion (FPI / PT) enligt ASTM E1417 | Inga linjära indikationer på maskinerade konturer, tätytor och avgasrecirkuleringsventilsäten |
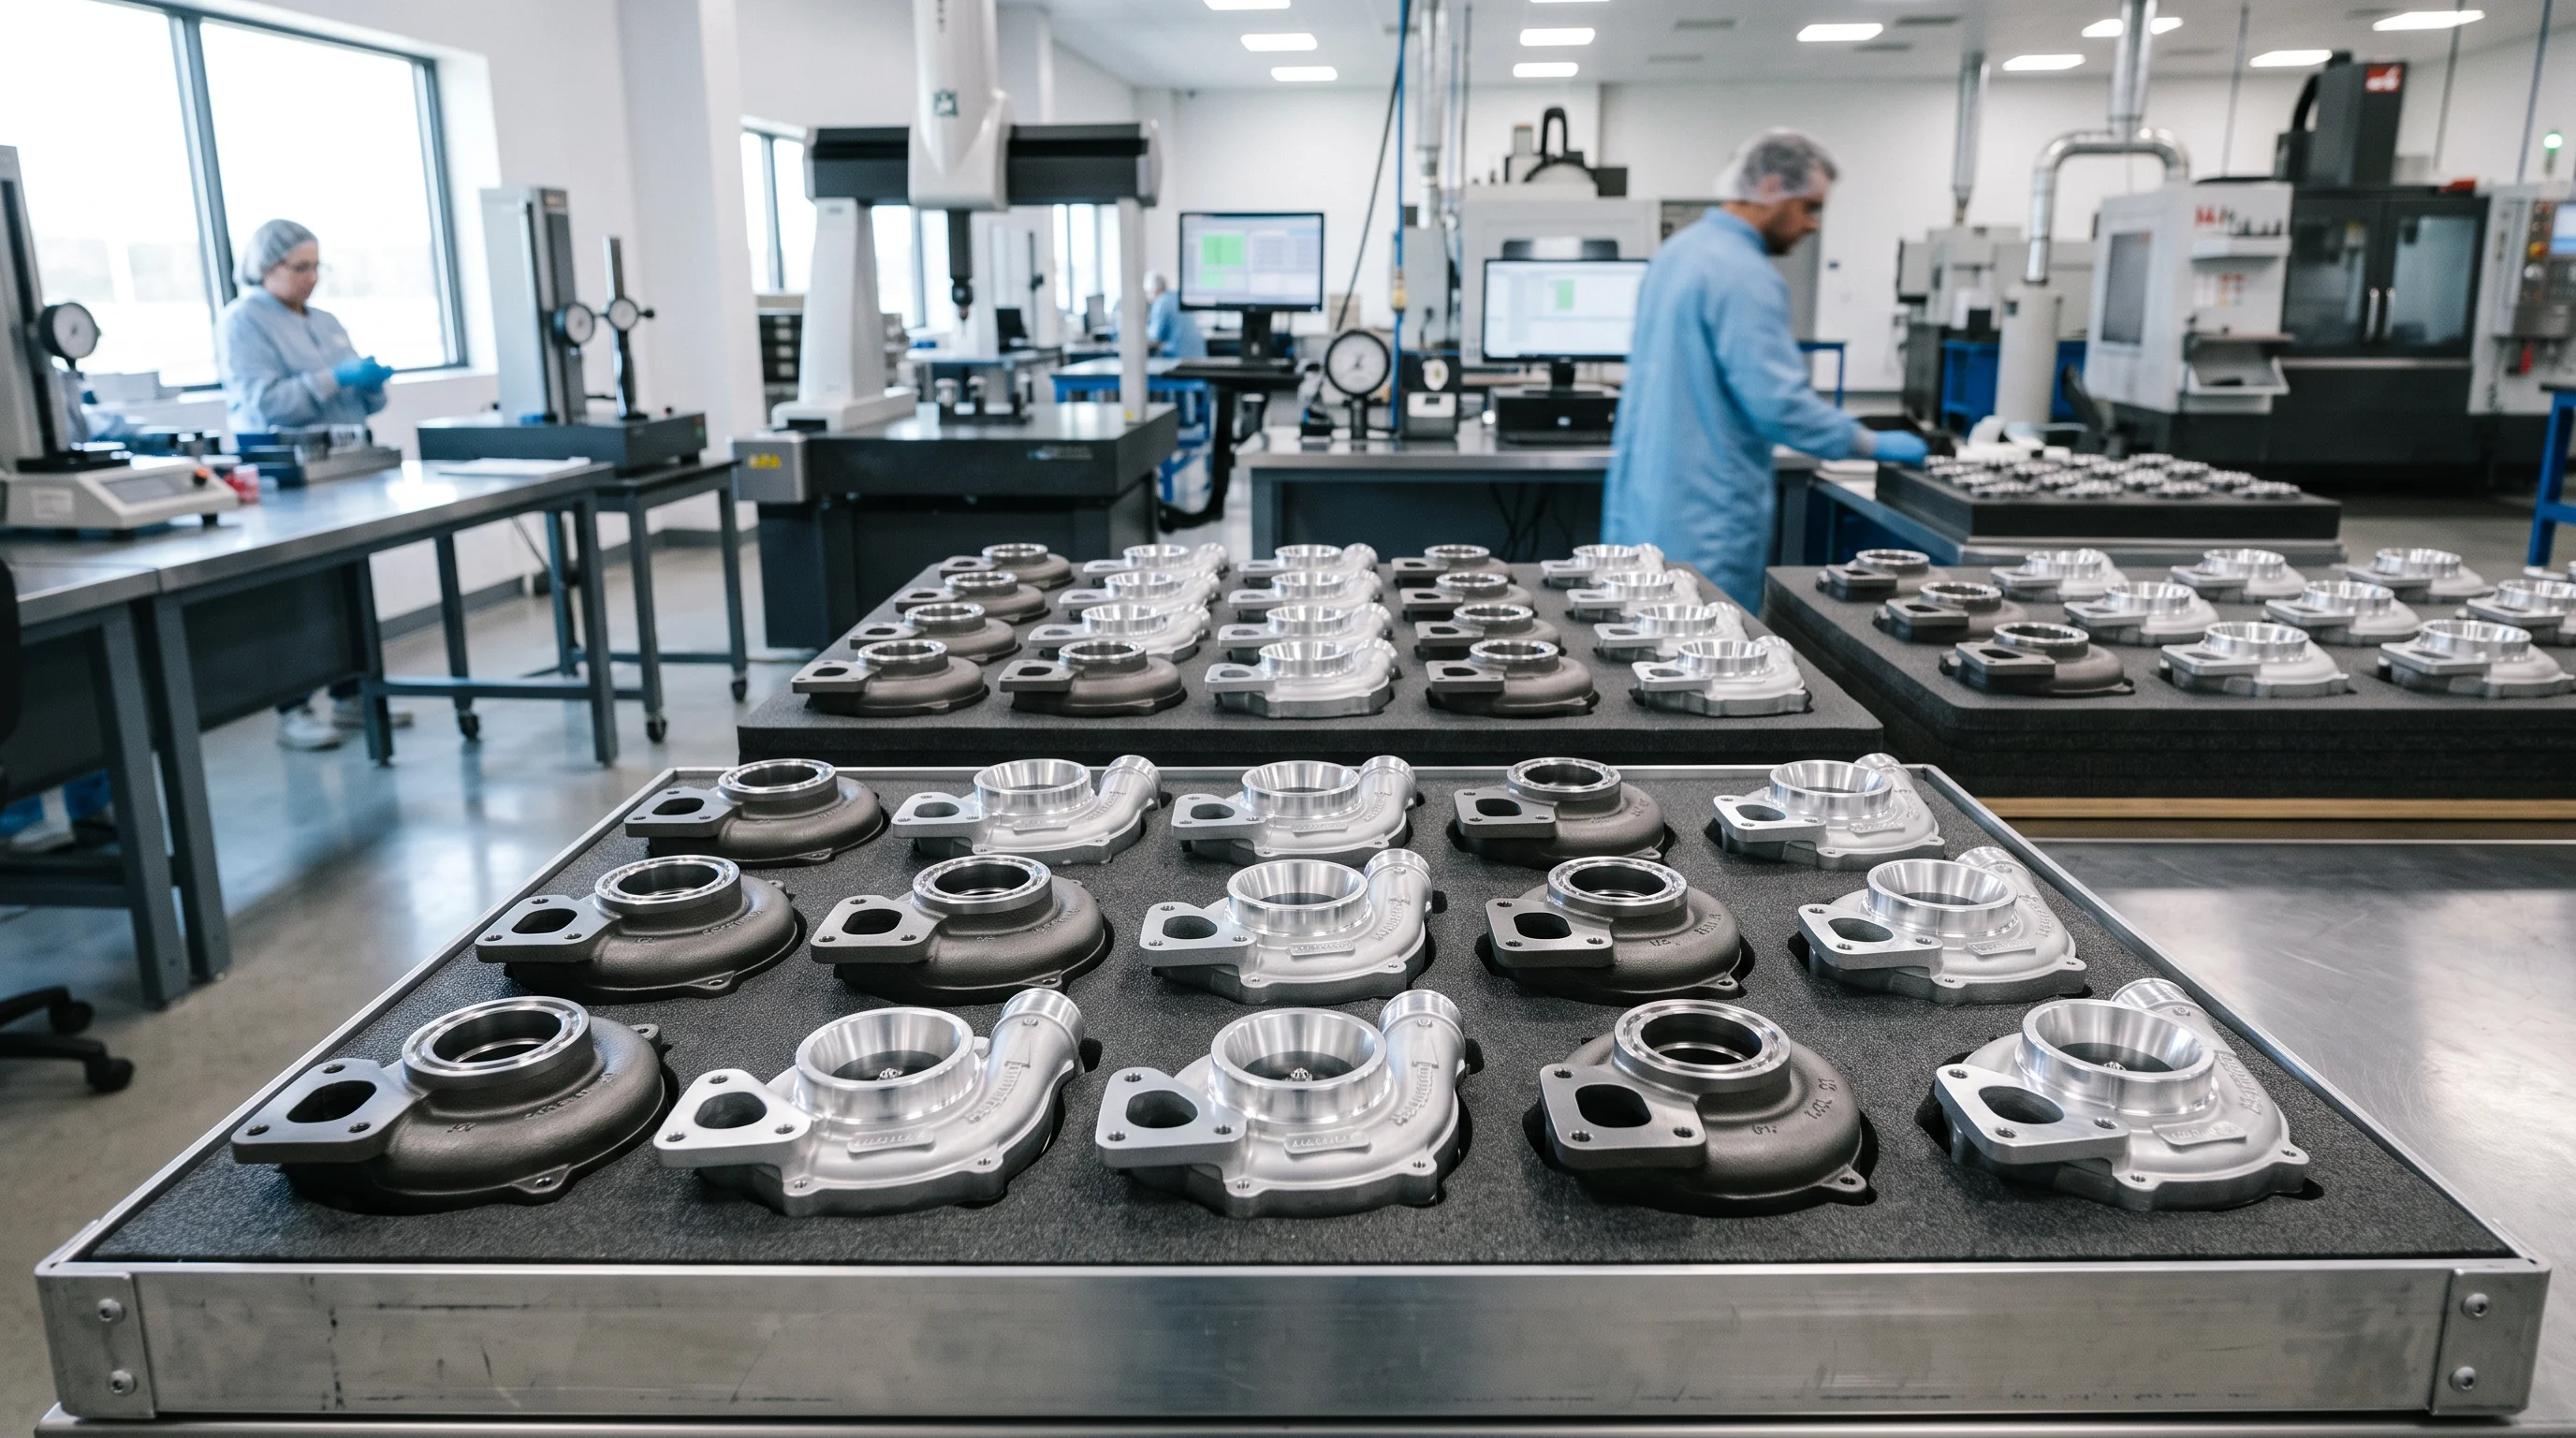
| Dimensionsverifiering | 3D-bridg-CMM med scanningsproba (upplösning 0,001 mm) | 100 % verifiering av funktioner mot referensplaner enligt CAD-modell |
| Läckprovning vid högt tryck | Testning av torr luft med differentiellt tryckfall | Läckagefrekvens vid 3,5 bar pneumatiskt tryck |
| Inneslutningstest / sprängtest | Högvarvande sprängtestanläggning (övervarvning med inneslutning) | Husningen måste fullständigt innesluta fragment från en sprucken turbinhjul utan att väggarna spricker |
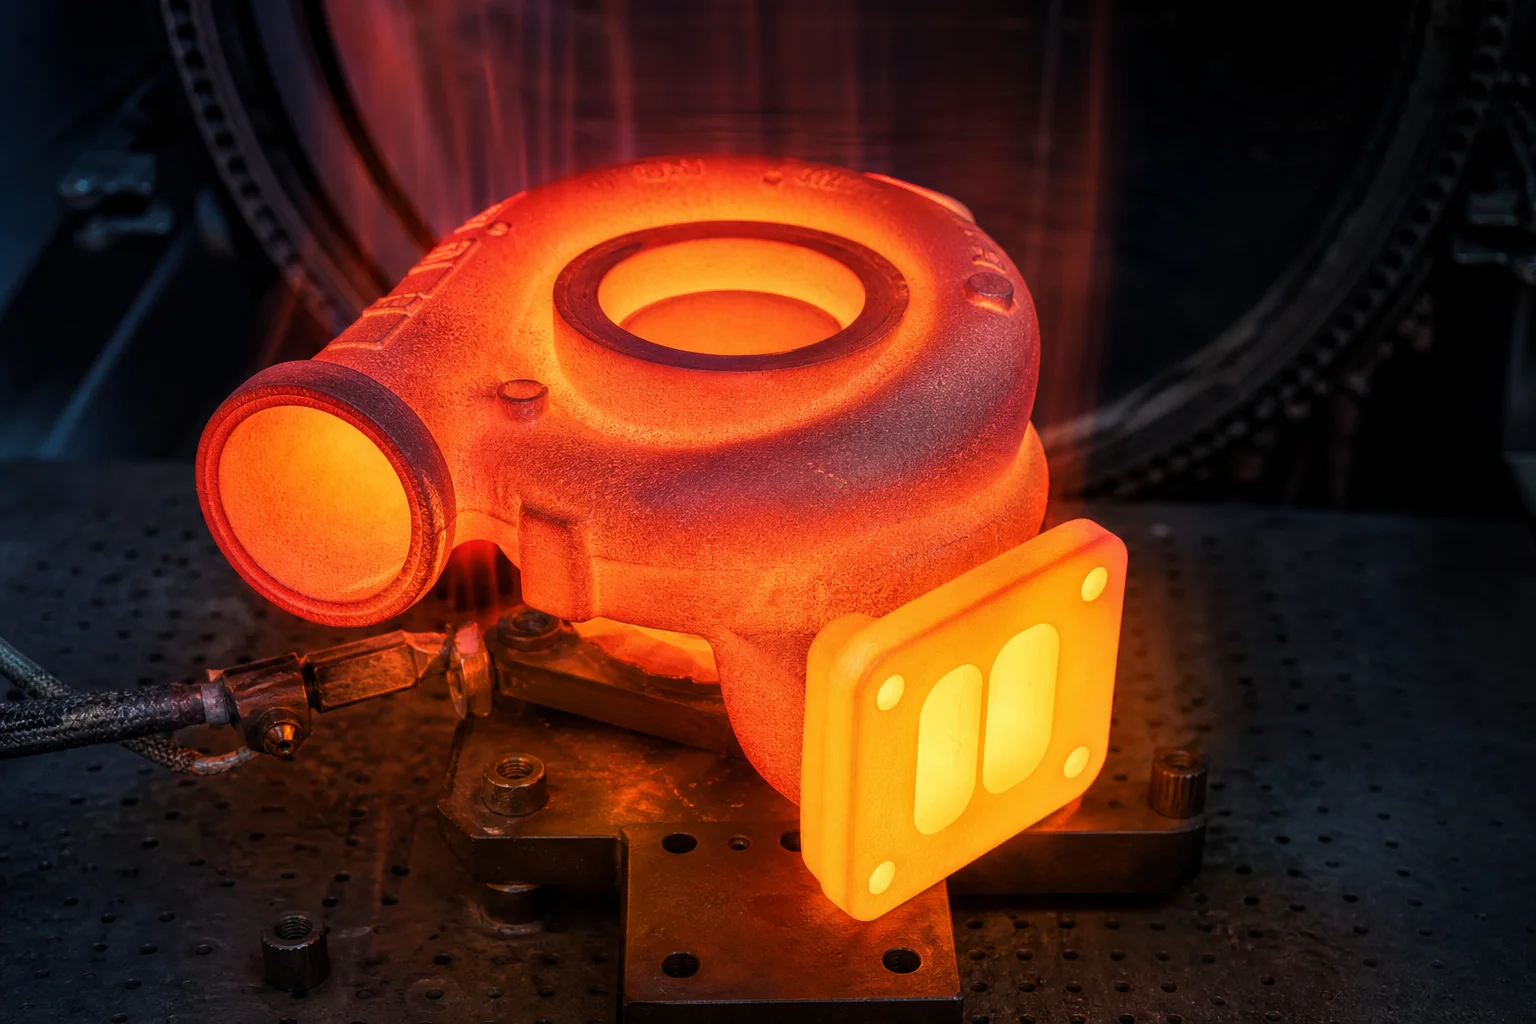
Att skaffa höglegerade, precisionsbearbetade turbochargershus kräver en tillverkningspartner med djup metallurgisk kompetens och dedicerad CNC-bearbetningsinfrastruktur.
Dandong City Pengxin Machinery Co., Ltd. kombinerar mer än sex årtionden av avancerad gjutning av segjärn och höglegerade legeringar med precision i flera axlar för CNC-bearbetning:
- Materialomfång certifierad gjutning av SiMo-segjärn, austenitiskt Ni-Resist D-5S samt gjutna värmebeständiga rostfria stål (1.4837, 1.4848).
- Egenverktyg och skalborrning : Automatiserade kärnblåsningslinjer som kan producera extremt släta, dimensionsstabile volutkärnor för enkel-, dubbel- och variabelgeometriska turbinhöljen.
- CNC-bearbetning med flera axlar : Specialiserade CNC-vred-fräscentraler som ger exakt konturering, stränga toleranser för lagerbockar och plana tätytor.
- Spårbarhet och dokumentation : EN 10204 3.1-materielcertifikat, spektrometeranalys av kemisk sammansättning, CMM-dimensionella inspektionsrapporter och validering av tryckfallstester med varje leverans.
Turboladdarturbin- och kompressorkåpor utgör toppen av högtemperaturgjutning och precisionsbearbetning. Att balansera kraven på extrem termisk cykling, oxidationsskydd, aerodynamisk konturering och bearbetningstoleranser på under en hundradels millimeter kräver oböjlighet i processdisciplin vid varje steg – från rening av skrotlegering till slutlig CMM-inspektion.
Oavsett om man utvecklar turboaggregat för nästa generations kommersiella fordon eller specialiserade aftermarket-prestationskomponenter bör ingenjörsmässig framgång med en integrerad gjuteri- och bearbetningspartner.
Kontakta Dandong City Pengxin Machinery Co., Ltd. idag för att granska dina ritningar och tekniska specifikationer för turboaggregatskåpor.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
 Senaste nytt
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

Dandong City Pengxin Maskin grundades 1958 och är en privatföretag som samlar in kastning, bearbetning och montering i en process.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved Integritetspolicy BLOGG
 EN