Turbolādētāja turbīnas un kompresora korpusa liešana: augstniķeļa sakausējumi, precīzā rīku izgatavošana un CNC apstrāde
Sep 11, 2026
Meta apraksts: Detalizēts inženierijas pamācību par turbolādētāja turbīnas un kompresora korpusa liešanu. Iepazīstieties ar sakausējumu izvēli (SiMo, D-5S Ni-Resist, austēnītiskais nerūsējošais tērauds 1.4837/1.4848, Inconel), čaulas veidņu kodēšanu sarežģītiem volūtu spirāļveida kanāliem, 5 ass CNC apstrādi un sprādziena testēšanu.
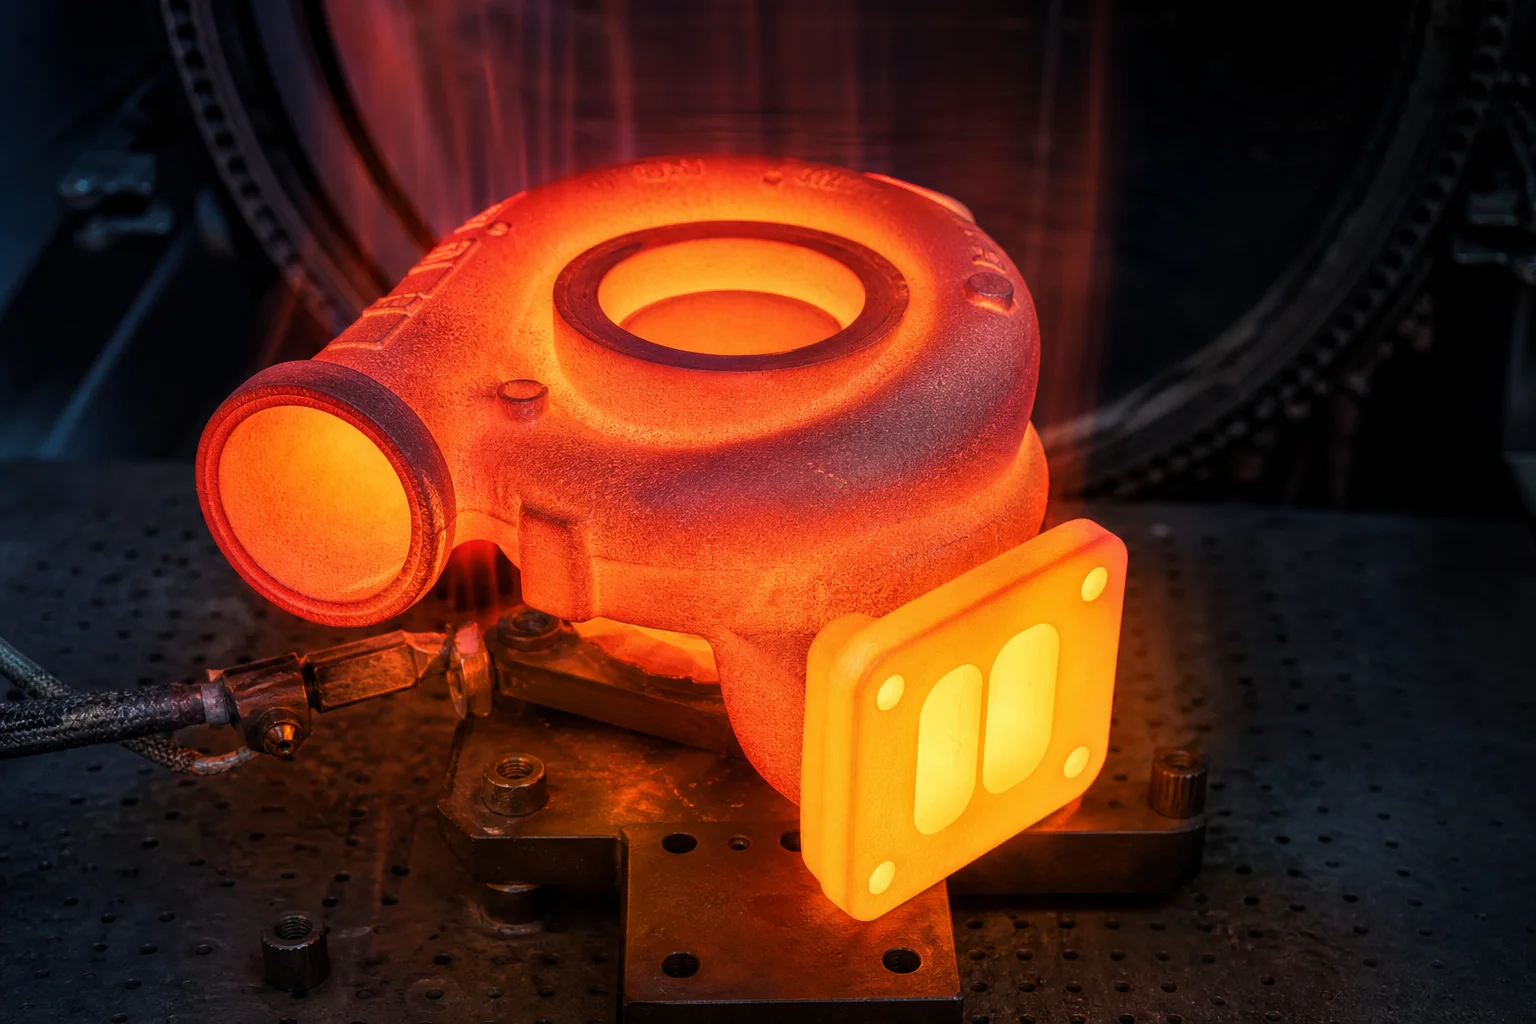
Mūsdienu piespiedu iedegšanas dzinēji darbojas ļoti spēcīgā termodinamiskā slodzē. Turbolādētāja turbīnas korpusu montē tieši pie dzinēja izplūdes straumes, tāpēc tas nepārtraukti iztur pulsējošu termisko triecienu, agresīvu izplūdes gāzu ķīmisko sastāvu un nepārtrauktas temperatūras, kas pārsniedz 850 °C komerciālos dīzeļdzinējos un līdz pat 1050 °C augstas veiktspējas benzīna dzinējos. Tajā pašā laikā aerodinamiskajam volūtas kanālam jāvada supersoniskā gāzu plūsma ar mikronu precizitāti, lai rotētu turbīnas riteni bez gāzu apvedceļa vai aerodinamiskās stagnācijas.
Turbolādētāja turbīnas vai kompresora korpusa ražošana ir viena no stingrākajām liešanas uzņēmuma metālurģiskās kontroles, precīzās kodolu izgatavošanas spējas un augstas precizitātes CNC apstrādes prasībām. Mikroskopisks sarukuma dobums volūtas mēlītē vai 0,03 mm koncentriskuma kļūda bultskrūvju korpuss caurumā tieši izraisa katastrofālu turbolādētāja atteici.
Šis visaptverošais tehniskais pamācību materiāls izklāsta metālurgisko hierarhiju, liešanas metodoloģijas, rīku konstruēšanu, CNC apstrādes stratēģijas un kvalitātes verifikācijas standartus, kas nepieciešami pasaules klases turbokompresoru korpusu ražošanai.
1. Darbības vide un atteices veidi
Turbīnu korpusi pakļauti kombinētām mehāniskajām un termiskajām slodzēm, kas pārsniedz parastu dzelzs sakausējumu lietošanas robežas.
Darba parametri
Benzīna turbokompresori
Smagās ekspluatācijas dīzeļa turbokompresori
Maksimālā izplūdes gāzu temperatūra
950 °C – 1050 °C
750 °C – 880 °C
Termiskā cikla ātrums
Strauja paātrināšanās/palēnināšanās
Ilgtspējīga augsta termiskā slodze
Gāzes spiediens
Līdz 4,0 bar (absolūtie)
Līdz 5,5 bar (divstāvu sistēmās)
Rotācijas ātrumi (riteņi)
150 000 – 280 000 apgr./min.
90 000 – 160 000 apgr./min.
Korozīvas vielas
Nesadeguši ogļūdeņraži, NOx, sērs
Dūmu daļiņas, skāba kondensāta veidošanās
Kritiskās atteices:
Termisko izturību plaisāšanai : Cikliskā sildīšana un dzesēšana izraisa spiedes plastisko deformāciju sildīšanas laikā un stiepes deformāciju dzesēšanas laikā. Rievas veidojas augstas slodzes ģeometriskajās pārejās, īpaši iekšējā spirāles mēlītē (dalītājsiena) un atlieku vārsta atveres rādiusā .
Augstas temperatūras oksidācija un skalveidošanās : No iekšējās spirāles sienas atdalās oksīda plāksnītes, kas ar augstu ātrumu pārvietojas pa straumi lejup, bojājot turbīnas riteņa lāpstiņas un bloķējot mainīgās sprauslas turbīnas (VNT) lāpstiņas.
Augstas temperatūras creep un deformācija : Ilgstošas termiskās slodzes izraisa korpusa izkropļošanos, kas noved pie izplūdes noplūdes pie kolektora montāžas flanča un gaisa dinamiskās atstarpes zuduma starp turbīnas riteņa galu un korpusa kontūru.
2. Turbīnas korpusiem piemērotu materiālu izvēles hierarhija
Pareizā sakausējuma izvēle ir tiešs līdzsvars starp maksimālo ekspluatācijas temperatūru, termiskās izturības pret cikliskām slodzēm, apstrādājamību un izejvielu izmaksām.
Sakausējuma veids
Tipisks standarts / klase
Maksimālā nepārtrauktā darba temperatūra
Galvenais metalurģiskais mehānisms
Relatīvais izmaksu indekss
Standarta elastīgais čuguns
GGG40 / QT450-10
650 °C
Ferīta matrica; zema augstas temperatūras oksidēšanās izturība
1,0 (bazē lineā)
Silīcija-molibdēna (SiMo) elastīgais čuguns
EN-GJS-SiMo40-6 / ASTM A874
820 °C
4,0 % Si paaugstina ferīta transformācijas temperatūru; 0,6 % Mo palielina plaisu izturību pie ilgstošas slodzes
1,35x
Augsta niķeļa austenīta čuguns (Ni-Resist)
D-5S / EN-GJSA-XNiSiCr35-5-2
920 °C
35 % Ni stabilizē austenītisko struktūru; 5 % Si nodrošina blīvu aizsargkārnu no silīcija oksīda
3,2x
Lietais austenītiskais nerūsējošais tērauds
1.4837 (GX40CrNiSi25-12) / HK30
980 °C
Augsta hroma un niķeļa sakausējums; izcilas oksidācijas un termiskās ciklēšanas izturība
4.5X
Lietais augstas kvalitātes nerūsējošais tērauds
1.4848 (GX40CrNiSi25-20) / 1.4849
1050 °C
25 % Cr un 20 % Ni; augstāka izturība pret lēnu deformāciju augstas veiktspējas benzīna dzinējiem
5,8x
Niķeļa bāzes super sakausējumi
Inconel 713C / Inconel 718
> 1100 °C
Gamma-pirmās fāzes izdalīšanās cietināšana; ārkārtīgi prasīgas aviācijas un motorsporta lietojumprogrammas
12,0x+
Metalurģiskais fokuss: Kāpēc D-5S Ni-Resist un liektais nerūsējošais tērauds dominē mūsdienu turbokompresoru ražošanā
D-5S austenītiskais elastīgais čuguns : Satur 34,0–37,0 % niķeļa, 4,8–5,5 % kremnija un 1,8–2,4 % hroma; D-5S raksturo sferoidālas grafīta granulas, kas iegultas austenītiskajā matricā. Augstais kremnija saturs veido izcilu virsmas kārtu no SiO2 zemāk kromskaļķa skalas, novēršot nepārtrauktu atbruņošanos līdz 920 °C, vienlaikus atbilstot zemajam termiskās izplešanās koeficientam, kas nepieciešams ciešiem riteņu spraugām.
Litā austēnītiska nerūsējošā tērauda sorta 1.4848 (EN 10295) euro 6/VI benzīna dzinēju sistēmām 1.4848 nodrošina pilnīgi austēnītisku struktūru ar hroma karbīdiem, kas pretojas smagai ķīlēšanās relaksācijai ap VNT mehānisma bultskrūvju un atplūdes vārsta ieliktņiem.
5. Liešanas procesi: čaulas veidne pret precīzās ieliešanas liešanu
Turbokompresoru korpusi ir aprīkoti ar iekšējām līkumainām trīsdimensiju aerodinamiskām caurulēm (vienkanāla, divkanāla vai mainīgās ģeometrijas spirālveida caurulēm), kuru sieniņu biezums var būt tikai 3,0 mm.
Procesa posms
Čaulas veidnes liešana (karstā kaste / siltā kaste no smilts)
Augstas izmaksas metāla veidņu izgatavošanai; keramikas apvalka robotika
Tipiskās sakausējumu lietošanas shēmas
SiMo lielā izstiepuma čuguns, D-5S Ni-Resist
1.4837, 1.4848 nerūsējošais tērauds, Inconel
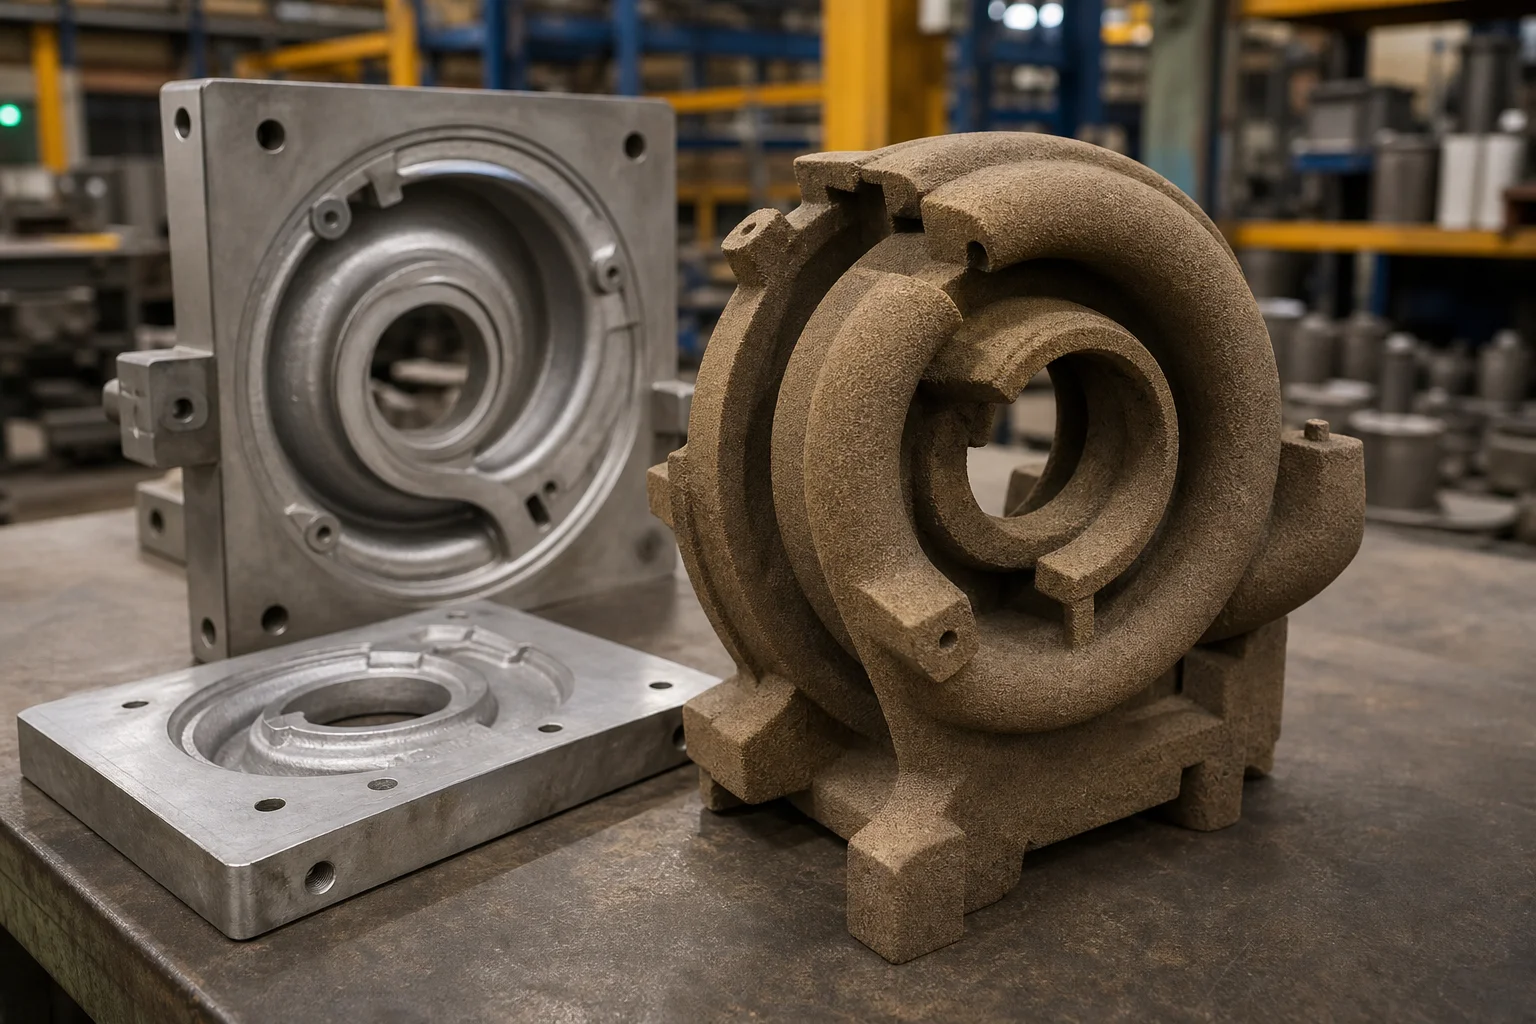
Precīza kodolu izgatavošana: iekšējās plūsmas aerodinamikas pamats
Iekšējais volūtas kodols ir vienīgais svarīgākais rīku elements. Lietavas izmanto ķīmiski saistītu sveķu smiltis (aukstā kastē ar amīna gāzi vai karstā kastē) kas tiek iepildītas precīzi apstrādātās alumīnija vai cietinātā tērauda kodolu kastēs:
Kodolu gāzu izvadīšana : Augstas temperatūras sakausējumi uzreiz izdala gāzi, nonākot saskarē ar smilšu kodolu. Speciāli izstrādāti dobie kodolu izvadkanāli novērš gāzu iekļūšanu un mikroporozitātes veidošanos pa volūtas plūsmas ceļu.
Galvenais stabilitāte : Kodolu atspoguļojumiem jānodrošina droša konzolveida spirālveida kodola nostiprināšana pret liešanas laikā rodamiem plūstošā metāla pacelšanas spēkiem, novēršot sienas biezuma svārstības (kodolu nobīde).
4. Vārstu sistēmas konstruēšana un sacietēšanas simulācija
Turbīnu korpusiem ir straujas šķērsgriezuma pārejas: smagais ieplūdes montāžas flanģis (15–25 mm biezs) atrodas tieši blakus plānām aerodinamiskām spirālveida sienām (3,5 mm biezas). Bez optimizētas virzītās sacietēšanas sarukuma dobumi veidosies pie spirālveida sienas galvenās daļas savienojuma.
Mūsdienu lietavas izmanto liešanas simulāciju (MAGMASOFT / ProCAST), lai modelētu:
Kritisko ātrumu ielietnes daļā : Šķidrā metāla ātruma uzturēšana zem 0,45 m/s, lai novērstu oksīdu plēves veidošanos augstchroma un augstniķeļa sakausējumos.
Termiskā moduļa līdzsvarošana : Tiešās dzesēšanas vara ievietņu vai cirkonija smilšu dzesētāju izmantošana pie smagās atkritumu gāzu vārsta balsta daļas, lai sinhronizētu dzesēšanas ātrumus ar blakus esošajām plānajām sienām.
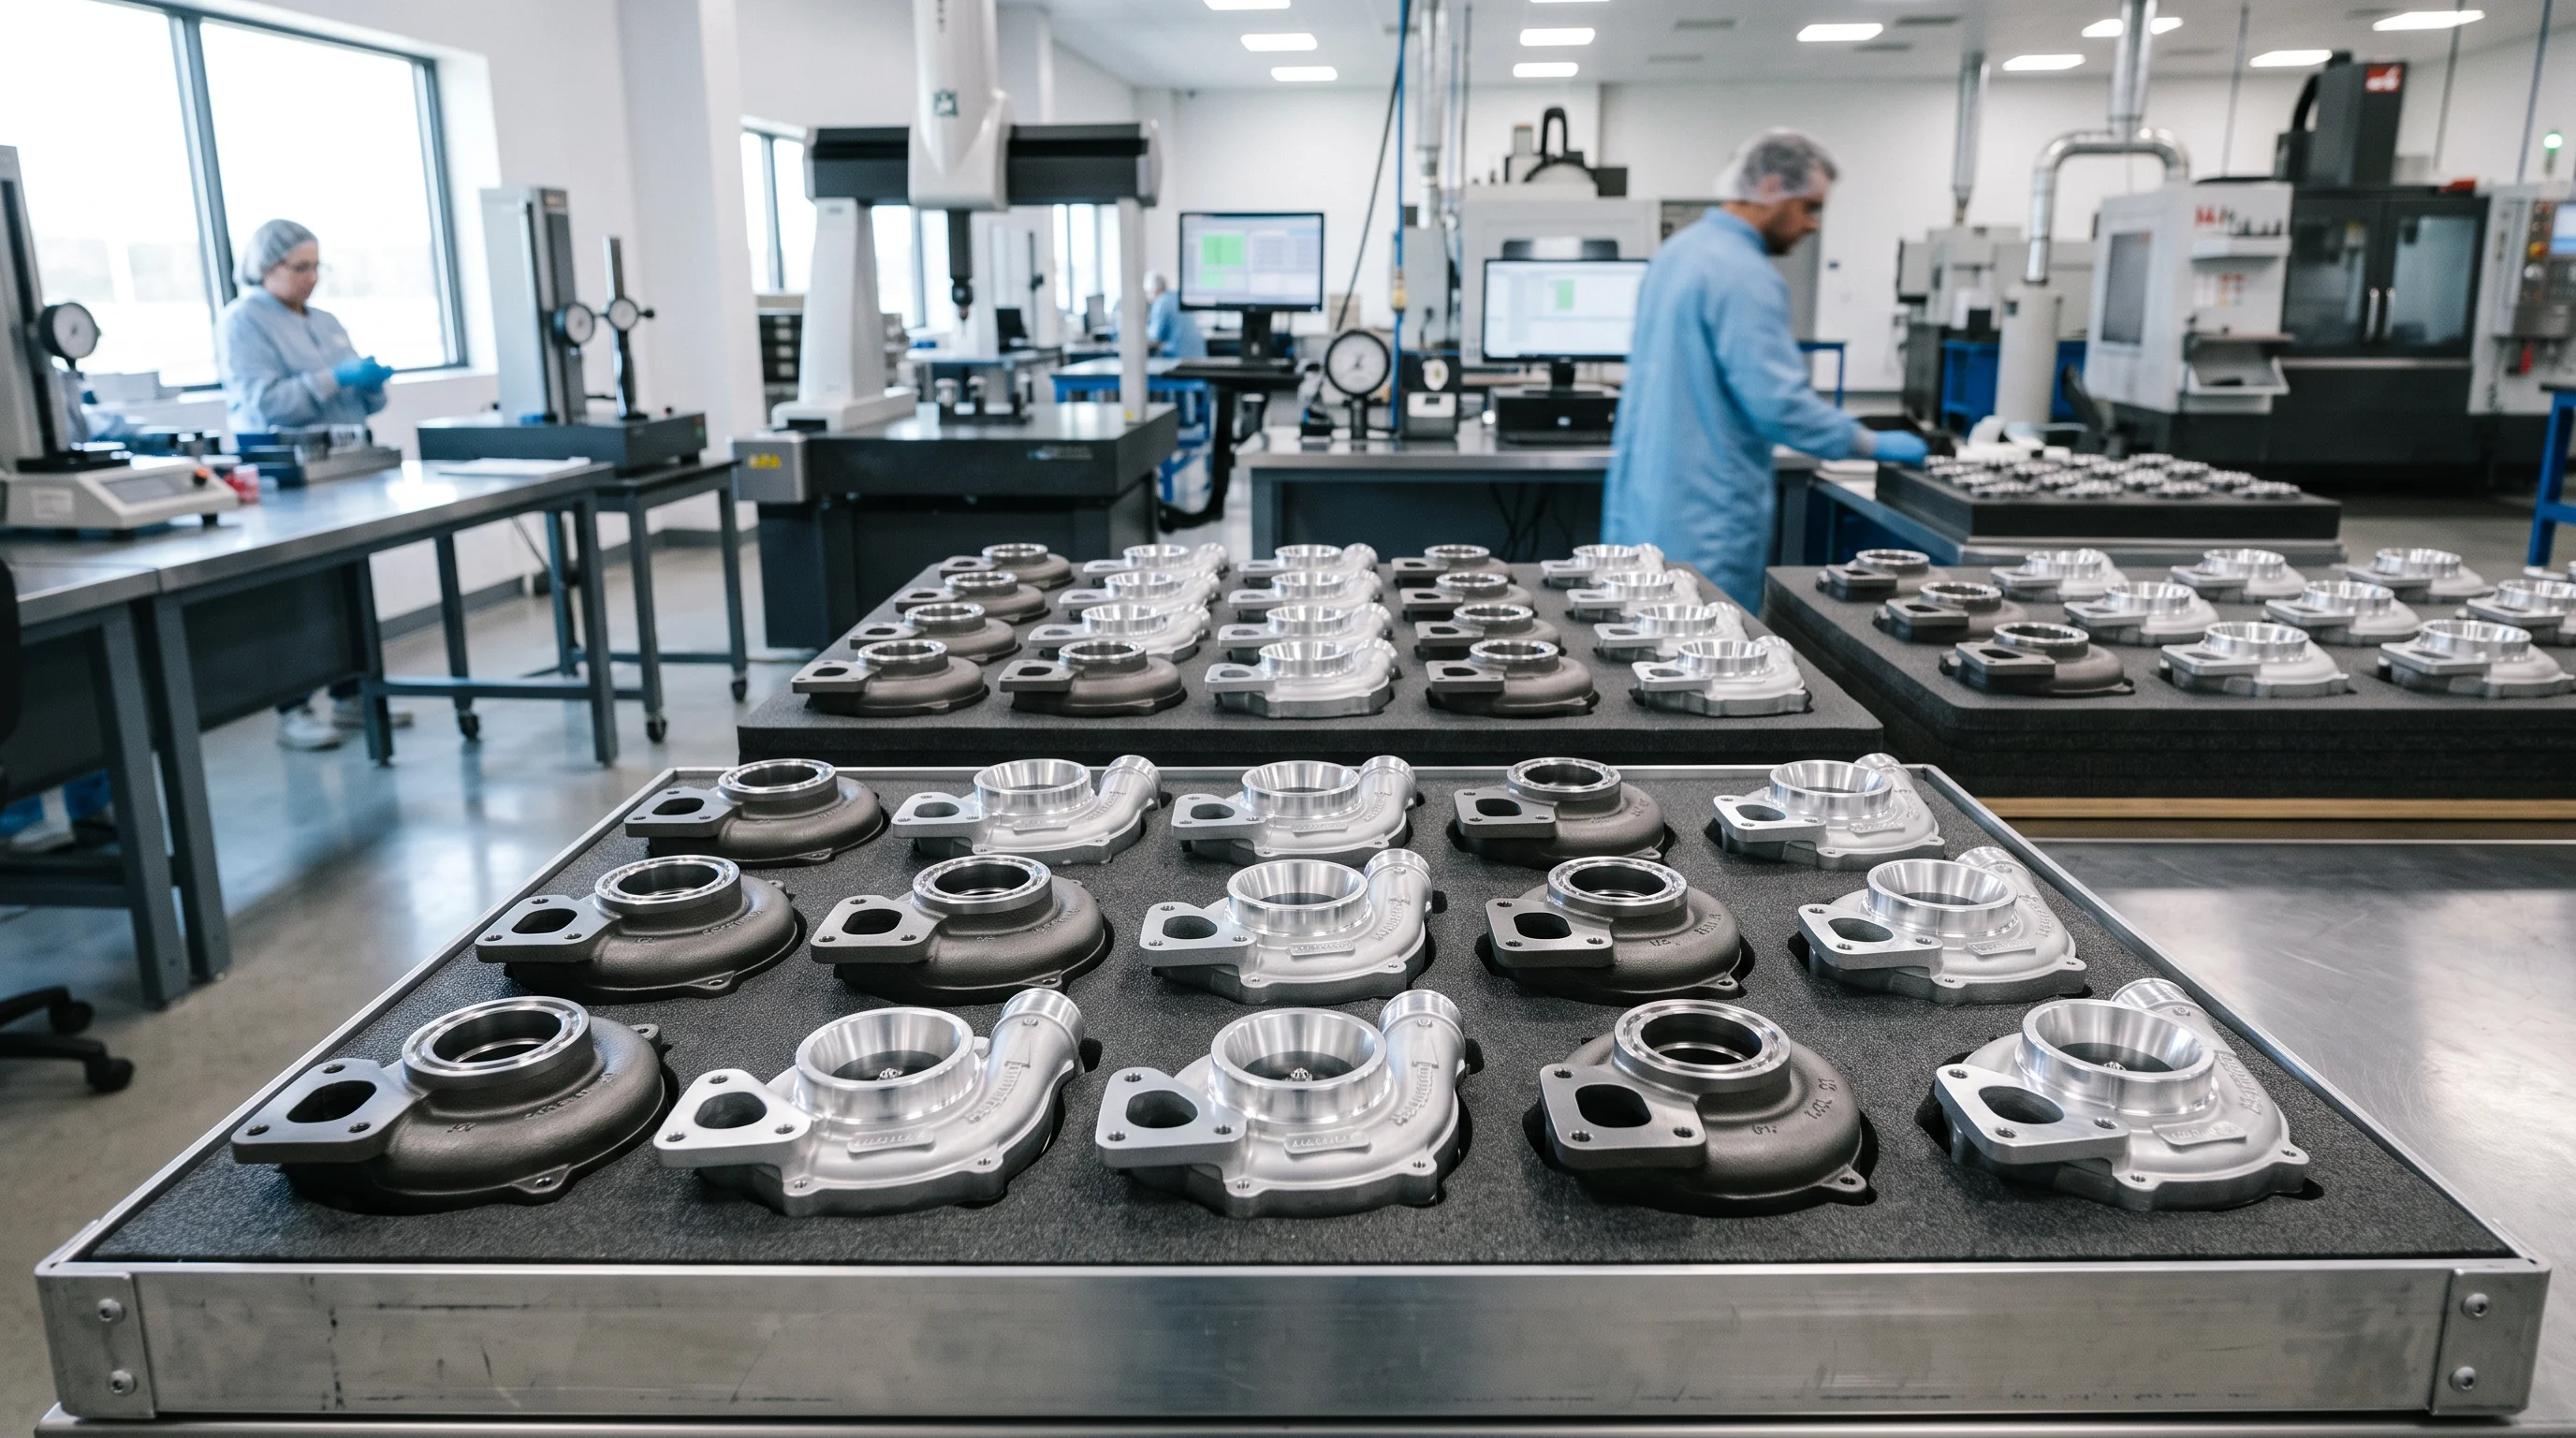
Lietais turbīnu korpuss ir tik labs, cik labi tas ir apstrādāts. Komponents ir jāsavieno nevainojami ar bultiņu centra korpusa rotējošo komplektu (CHRA), izplūdes kolektoru un nolaižamo cauruli.
Kritiski apstrādāti atskaites punkti un pieļaujamās novirzes:
Pielāgotās gultņu kasetes vadības cauruma diametrs : Diametra pieļaujamā novirze ietvaros ±0,012 mm , ar apaļumu un cilindriskumu ietvaros 0,008 mm lai nodrošinātu koncentrisku izvietojumu attiecībā pret turbīnas riteņa asi.
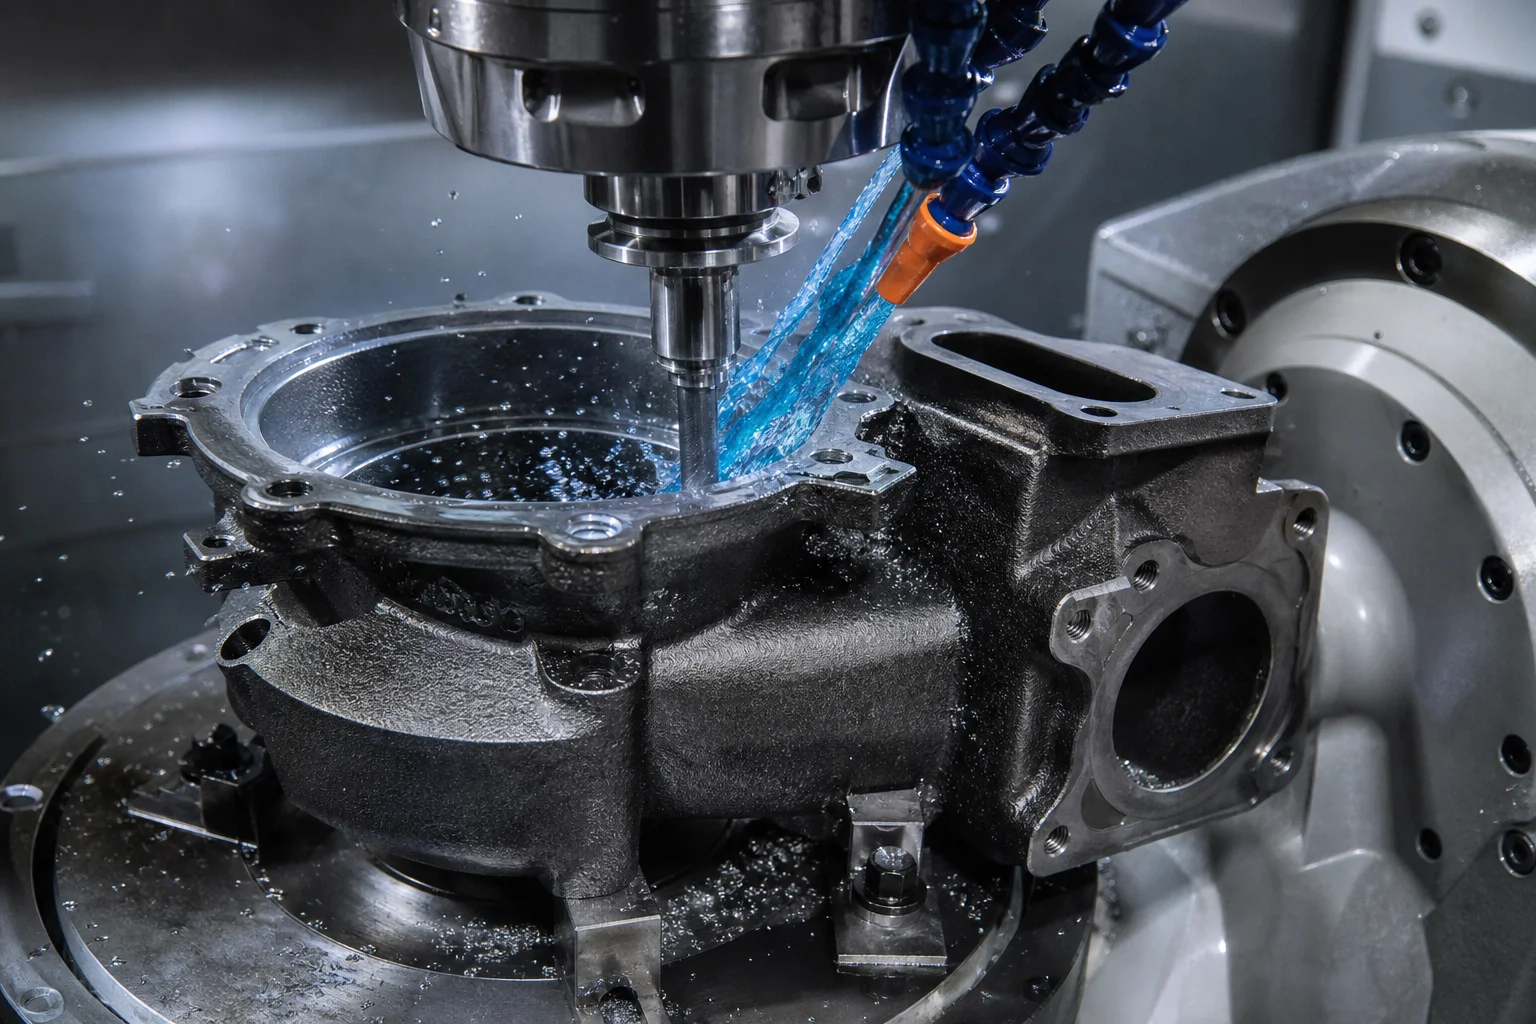
Turbīnas riteņa kontūras profils : Apstrādāts ar 5 ass CNC aug ātruma kontūrveidošanu, izmantojot pielāgotus karbīda/CBN rīkus. Radiālais atstarpe starp rotējošo turbīnas lāpstiņu galām un kontūras sieniņu parasti tiek uzturēta līmenī 0,35 mm ± 0,05 mm visā darba temperatūru diapazonā.
VNT / VGT montāžas kabatas : Precīzi atveru pozīcijas iekšpusē ±0,025 mm patiesajā pozīcijā, lai nodrošinātu mainīgās ģeometrijas sprauslu lāpstiņu sinhronizāciju.
Atlieku vārsta ieliktņa caurums : Cieša pārklājuma cauruma diametrs ar Ra≤0,8 µm lai nodrošinātu nulles izplūdes gāzu izplūdi uzraudzības laikā.
6. Pilnīga kvalitātes nodrošināšana un augstas temperatūras testēšana
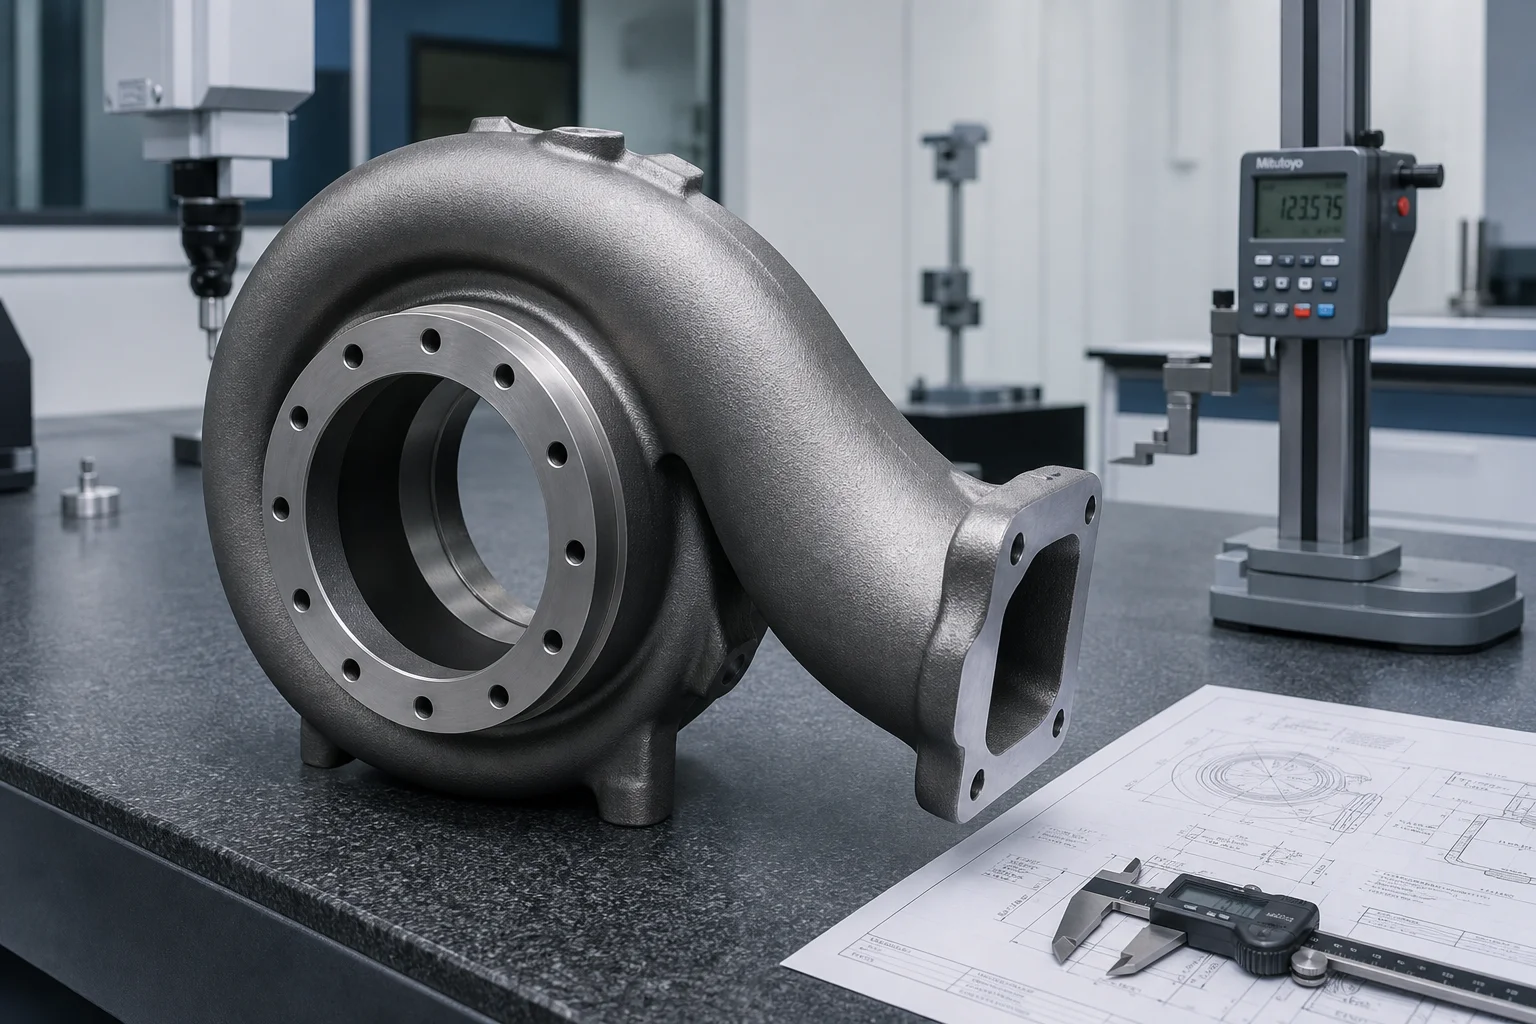
3D tiltveida koordinātu mērīšanas mašīna ar skenēšanas probu (0,001 mm izšķirtspēja)
100 % pazīmju pārbaude pret CAD modeli attiecībā uz datumiem
Augsspiediena noplūdes tests
Sausa gaisa diferenciālās spiediena samazināšanās pārbaude
Noplūdes ātrums <5 cm3/min pie pneimatiskā spiediena 3,5 bar
Ierobežošanas / plīšanas pārbaude
Augsto ātrumu rotācijas plīšanas standa (pārāk augsta ātruma ierobežošana)
Korpuss pilnībā jāierobežo sadrupinātā turbīnas riteņa fragmenti, neļaujot korpusa sienām plīst
7. Integrēta piegāde kopā ar Dandong City Pengxin Machinery Co., Ltd.
Augstā sakausējuma, precīzi apstrādātu turbokompresoru korpusu iegādei nepieciešams ražošanas partners ar dziļām metalurģiskām zināšanām un specializētu CNC apstrādes infrastruktūru.
Dandong City Pengxin Machinery Co., Ltd. apvieno vairāk nekā sešus desmitus gadu pieredzi ar sarežģītiem dzelzs un augstā sakausējuma liešanas tehnoloģijām un precīzām daudzas asiņu CNC apstrādes iespējām:
Materiāla diapazons – sertificēta liešana no SiMo elastīgās čuguna, D-5S austenītiskā Ni-Resist un liešanas karstumizturīgajiem nerūsējošajiem tēraudiem (1.4837, 1.4848).
Iekšējā rīku izstrāde un apvalka kodēšana : Automatizētas kodu iepildes līnijas, kas spēj ražot ārkārtīgi gludas, dimensiju stabilitāti nodrošinošas volūtu kodus vienvirziena, divvirziena un mainīgās ģeometrijas turbīnu korpusiem.
Dažādu asu CNC apstrāde : Specializēti CNC pagrieztājmateriālu apstrādes centri, kas nodrošina precīzu kontūru apstrādi, stingrus bultskrūvju caurumu izmērus un plakanas blīvējošās virsmas.
Sekojamība un dokumentācija : EN 10204 3.1 materiālu sertifikāti, spektrometra ķīmiskā analīze, koordinātu mērīšanas mašīnas (CMM) izmēru pārbaudes ziņojumi un spiediena krituma testu validācija katrā piegādē.
Secinājums
Turbolādētāja turbīnas un kompresora korpusi ir augstākā temperatūras liešanas un precīzās apstrādes paraugs. Ekstrēmo termiskā cikla, oksidācijas izturības, aerodinamiskās kontūras un simtdaļu milimetru apstrādes precizitātes prasību savienošanai nepieciešama neatsaucama procesa disciplīna visos posmos — no atkritumu sakausējumu attīrīšanas līdz galīgajai koordinātu mērīšanas mašīnas (CMM) pārbaudei.
Vai nu izstrādājot nākamās paaudzes komerciālo transportlīdzekļu turbokompresorus vai specializētus pēcpārdošanas veiktspējas komponentus, inženierzinātniskais panākums sākas ar integrētu lietni un apstrādes partneri.
Sazinieties ar Dandong City Pengxin Machinery Co., Ltd. jau šodien, lai pārskatītu savus turbokompresoru korpusu zīmējumus un tehniskās specifikācijas.
Dandong City Pengxin Machinery Co., Ltd. — smagie liešanas izstrādājumi un precīzā apstrāde kopš 1958. gada.

 EN

 Karstas ziņas

