תיאור מטא: מדריך הנדסי מעמיק ליציקת גלגל תורבינה וקרון מפרץ של טורבו-מטען. למד על בחירת הסגסוגות (SiMo, D-5S Ni-Resist, פלדת אל חלד אוסטניטית 1.4837/1.4848, Inconel), יצירת ליבות בקופסאות קליפה למסילות וולוט מורכבות, עיבוד CNC בעל חמישה צירים וביצוע בדיקות התפוצצות.
מנועים מודרניים עם הזרקה מאולצת פועלים תחת לחץ תרמודינמי קיצוני. גוף הטורבינה של הטורבו-מונע מחובר ישירות לזרם הפליטה של המנוע, וסובל באופן מתמיד מהלם תרמי פולסי, מרכיבי גז פליטה קורוזיביים, וטמפרטורות רציפות שמעל 850° צלזיוס בדיזלים מסחריים, ועד 1,050° צלזיוס במנועי בנזין בעלי ביצועים גבוהים. במקביל, הספירה האירודינמית חייבת לכוון את זרימת הגז על-קולנית בדיוק ברמה של מיקרונים כדי להניע את גלגל הטורבינה ללא דליפת גז או עיכוב אירודינמי.
ייצור גוף טורבינה או גוף מדחס לטורבו-מונע הוא אחד הבחנים הקפדניים ביותר של שליטה מתאלורגית, יכולת יצירת ליבות מדויקות, ומכונות CNC בעלות סיבולת ממדית צמודה במפעלי יציקה. חור התכווצות מיקרוסקופי בלשון הספירה, או שגיאת קונצנטריות של 0.03 מ"מ בקוטר החור המיועד לכיסא השעווה, יובילו ישירות לאי-תפקוד קטסטרופלי של הטורבו-מונע.
מדריך טכני מקיף זה מפרט את היררכיית המטאלורגיה, שיטות הזרקה, תכנון כלי העבודה, אסטרטגיות עיבוד CNC ותקנים לאימות איכות הנדרשים לייצור גופי טורבו-מטענים ברמה עולמית.
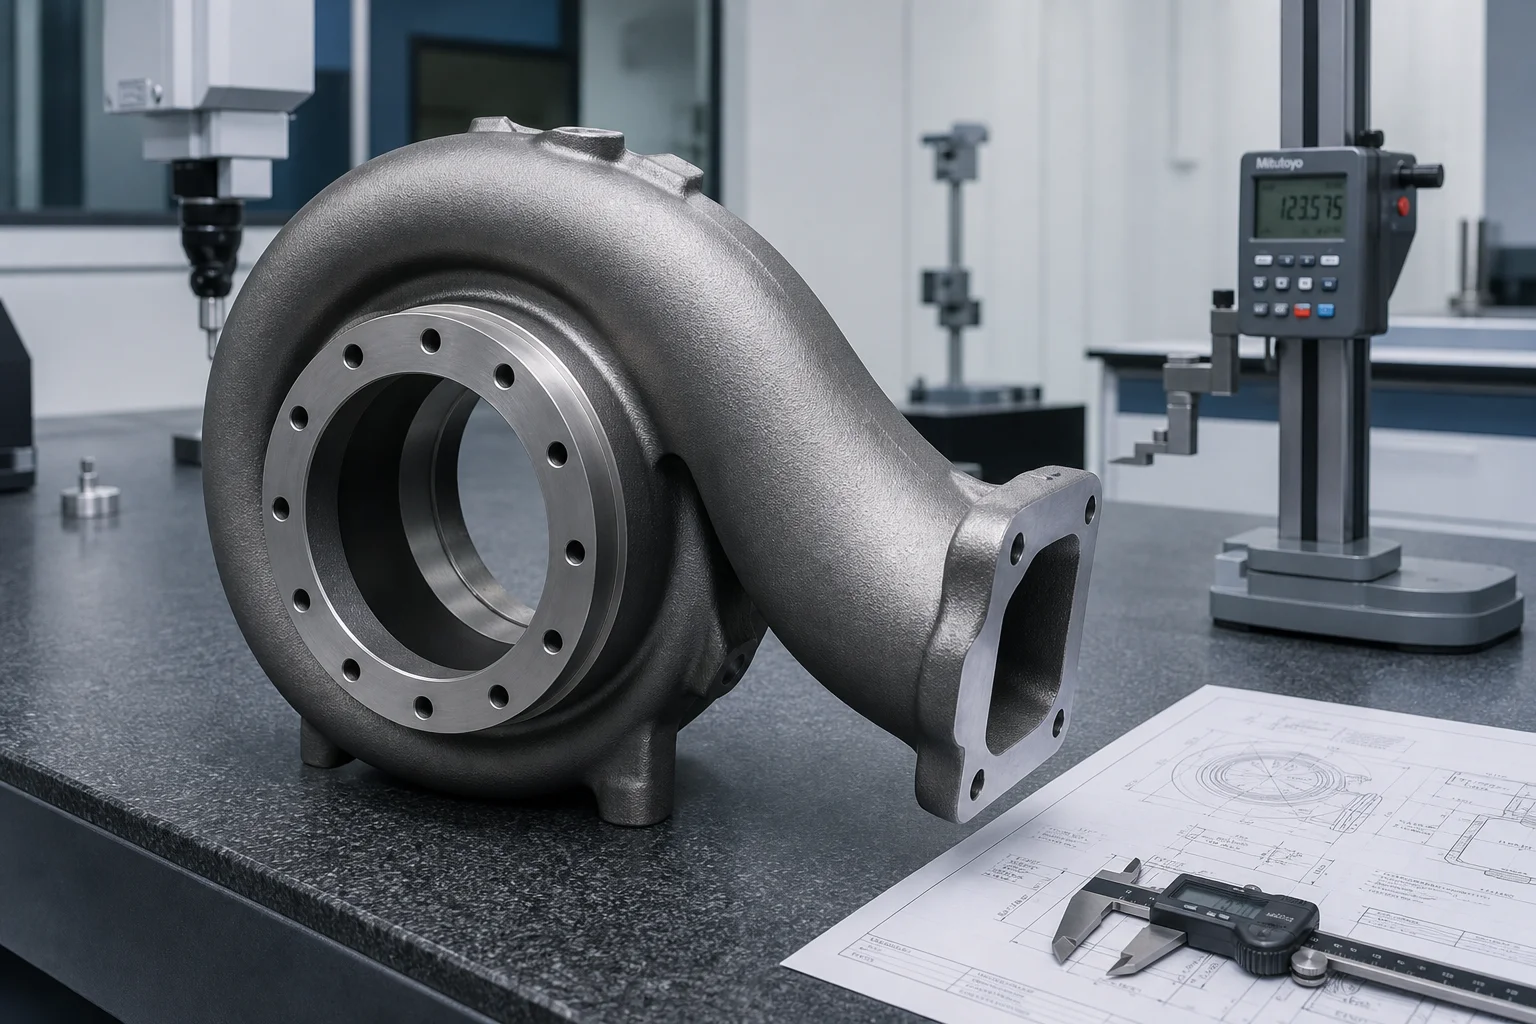
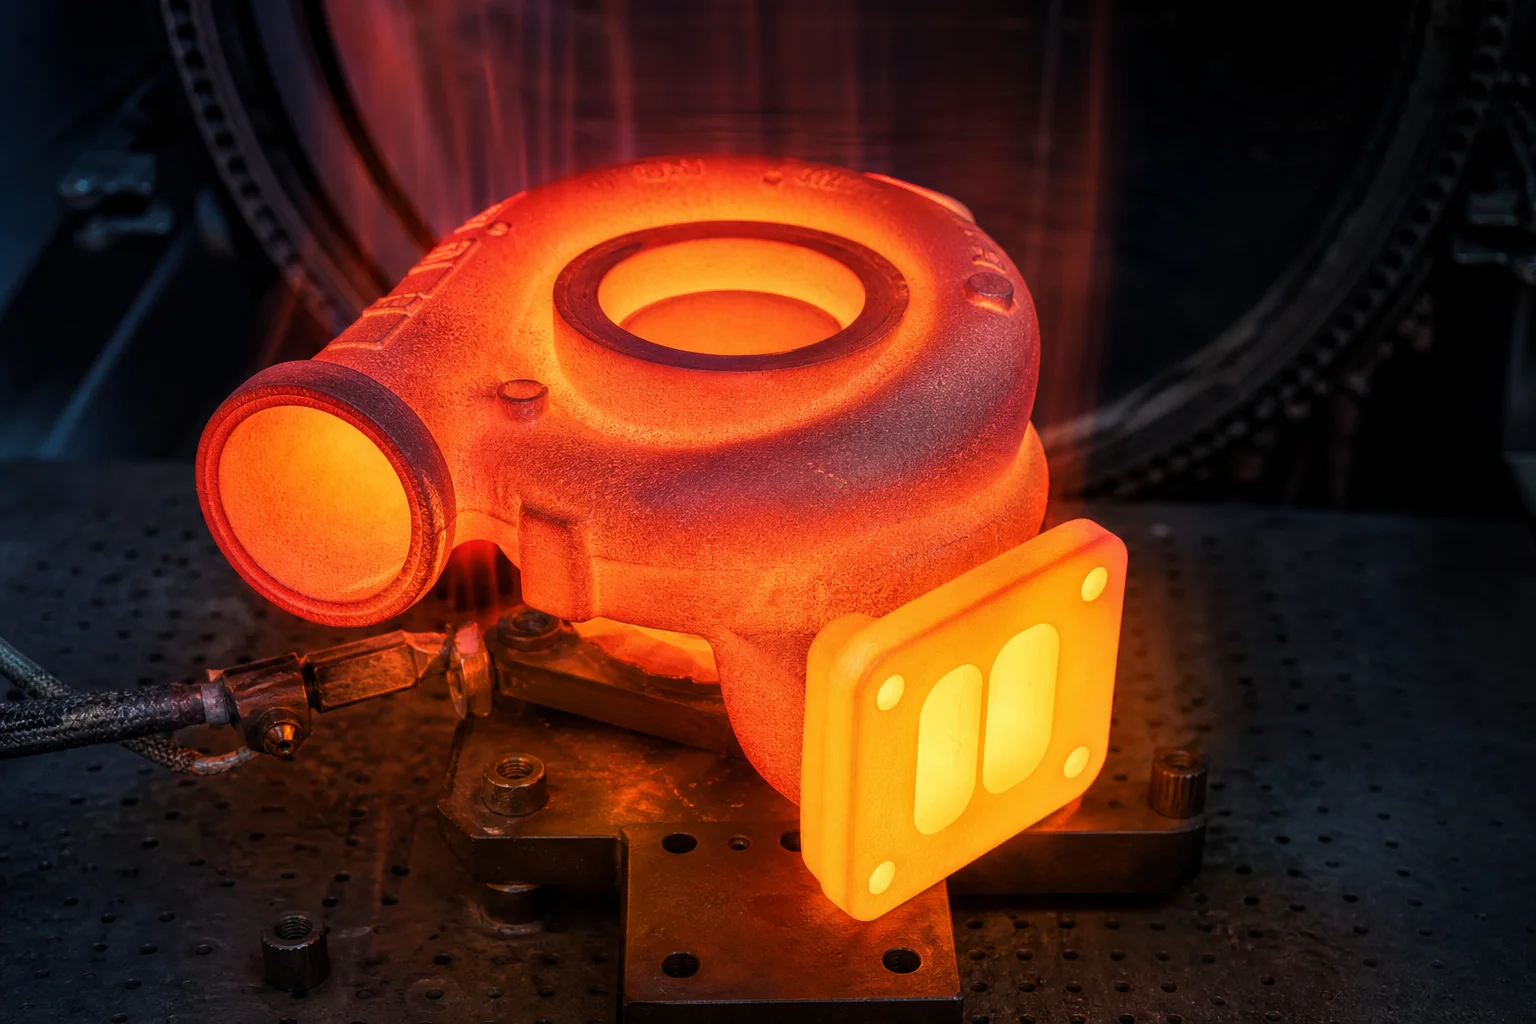
גופי הטורבינה ניצבים בפני שדות מתח מכניים ותרמיים משולבים שמדחיקים יציקות פליזיות קונבנציונליות מעבר לגבולות הפעולה שלהן.
| פרמטרים של פעולת עבודה | טורבו-מטענים לדלק בנזין | טורבו-מטענים לדיזל כבד |
|---|---|---|
| טמפרטורת גז הפליטה המרבית | 950 °C – 1,050 °C | 750 °C – 880 °C |
| קצב מחזור תרמי | האצה/האטה מהירה | עומס תרמי גבוה ורציף |
| לחץ גז | עד 4.0 בר (מוחלט) | עד 5.5 בר (מערכות דו-שלביות) |
| מהירות סיבוב (גלגל) | 150,000–280,000 סל"ד | 90,000–160,000 סל"ד |
| חומר קורוזיבי | הידрокربונים שלא נבערו, NOx, גופרית | חלקיקי אבקה, מים חומציים |
בחירת הסגסוגת הנכונה היא איזון ישיר בין טמפרטורת השירות המקסימלית, התנגדות לאי-יציבות תרמית, יתירות לעיבוד מכני, והעלות של החומר הגלם.
| משפחה של חומרים ממתכת | תקן טיפוסי / דרגה | טמפרטורה מרבית רציפה | מנגנון מתלורגי עיקרי | מדד עלות יחסי |
|---|---|---|---|---|
| ברזל דוקטי סטנדרטי | GGG40 / QT450-10 | 650 °C | מטריצה פריטית; התנגדות נמוכה לחמצון בטמפרטורות גבוהות | 1.0 (ערך בסיס) |
| ברזל דاكتילי סיליקון-מוליבדנום (SiMo) | EN-GJS-SiMo40-6 / ASTM A874 | 820 °C | סיליקון באחוזים של 4.0% מגביה את טמפרטורת המרה לפריט; מוליבדנום באחוזים של 0.6% מגדיל את חוזק השבר בזחילה | 1.35x |
| ברזל אוסטני עשיר בניקל (Ni-Resist) | D-5S / EN-GJSA-XNiSiCr35-5-2 | 920 °C | 35% Ni מיצב את המבנה האוסטניטי; 5% Si מספק שכבת סיליקה מגן צפופה | 3.2x |
| פלדת אל חלד אוסטניטית מוזרقة | 1.4837 (GX40CrNiSi25-12) / HK30 | 980 °C | אלומיניום עשיר ב-Cr ו-Ni; התנגדות יוצאת דופן לאחזה ולמחזורים תרמיים | 4.5X |
| פלדת אל חלד מדרגה גבוהה מוזרقة | 1.4848 (GX40CrNiSi25-20) / 1.4849 | 1,050 °C | 25% כרום + 20% ניקל; עמידות יוצאת דופן בפני שבר זחיחה למנועי בנזין ביציאות גבוהות | 5.8x |
| סגסוגות על-מתכת ניקל | אינקונל 713C / אינקונל 718 | מעל 1,100 °C | התעבה על-ידי הצטברות פאזת גמא-פריים; יישומים קיצוניים באסטרונאוטיקה ובספורט מוטורי | 12.0x+ |
גופי טורבו מצוידים בעבירות אווירודינמיות עקומות תלת־ממדיות פנימיות (חד־סליל, דו־סליל או סליל בעל גאומטריה משתנה) בעובי דפנות של 3.0 מ״מ לפחות.
| שלב תהליך | יציקה בקופסה של קליפה (חמה או חמה-למחצה) | יציקה מדויקת (השמדת השעווה) |
|---|---|---|
| גודל אצווה אופטימלי | 5,000–200,000 יחידות לשנה (נפח גבוה) | 500–20,000 יחידות לשנה (מורכבות/סופרפלדות) |
| סובלנות ממדיות | ISO 8062-3 DCTG 6 – 8 | ISO 8062-3 DCTG 4 – 6 |
| חִדּוּד פְּנִימִי | Ra 6.3 – 12.5 מיקרומטר | Ra 1.6 – 3.2 מיקרומטר |
| עֲבִיּוּת מִינִימַלִית שֶל קִיר הַמֻּצָּק | 3.5 – 4.5 מ״מ | 2.5 – 3.2 מ״מ |
| השקעה בכלי עבודה | כְּלֵי יְצִיקָה בְּרִיאוּת בֵּינוֹנִית; יְצִיקַת לִבּוּב אַטּוֹמָטִית בִּמְהִירוּת גְּבוֹהָה | יְקרוּת כְּלֵי הַיְצִיקָה גְּבוֹהָה; רֹבּוֹטִיקָה לִשְׁלִיפַת קְרָמִיק |
| סיגים טיפוסיים שמתיזים | ברזל דוקטילי SiMo, D-5S Ni-Resist | נירוסטה 1.4837, 1.4848, אינקונל |
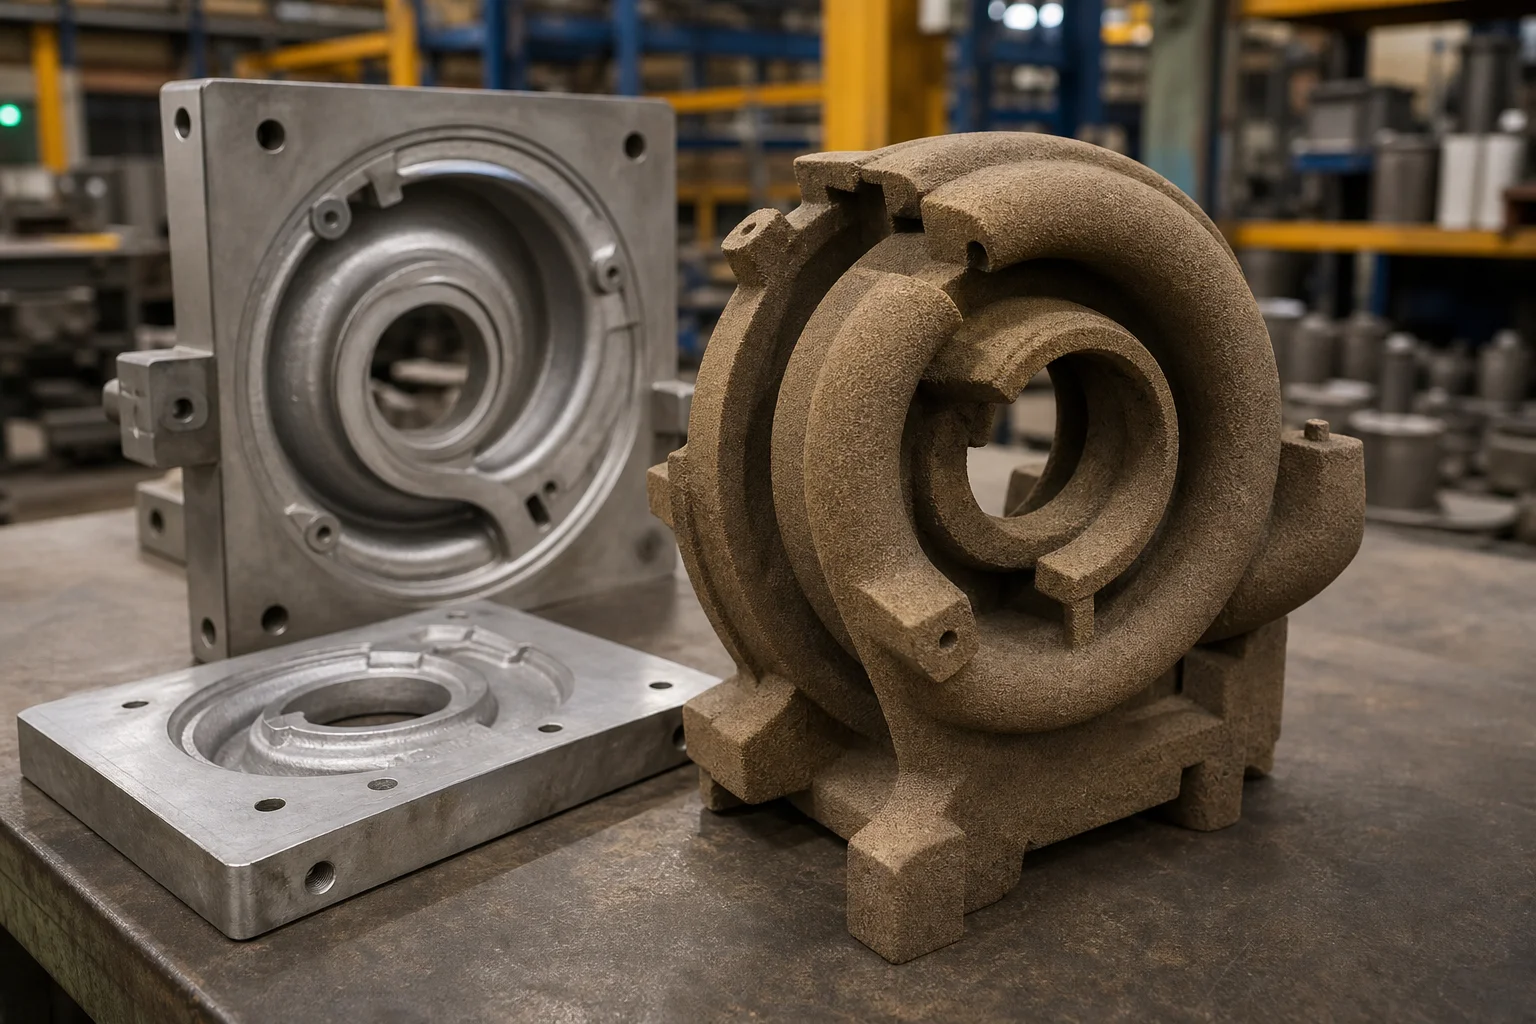
הליבה הפנימית של הוולוט היא רכיב העיצוב החשוב ביותר. יסודות משתמשים ב- חול רזין מחובר כימית (תא קריר עם גז אמין או תא חם) שנזרקים לתוך תיבות ליבות מדויקות מעלות אלומיניום או פלדה קשה:
לכיסאות טורבינה יש מעברים קיצוניים בחתכים: צירת המתחם הכבדה להנעה (בעובי 15–25 מ"מ) נוגעת ישירות בקירות הספירלה האאודינמיות הדקיקות (בעובי 3.5 מ"מ). ללא הקיפאון המכוון המאופטם, ייווצרו חורים התכווצות בנקודת החיבור של לשון הספירלה.
Molten Alloy Inflow
      │
      ▼
┌──────────────┐     Filtered Bottom Gating
│ Ceramic Foam │ ──► (Minimizes Turbulence & Oxide Inclusions)
│ Filter       │
└──────┬───────┘
       │
       ▼
┌───────────────────────────────────────────────┐
│ Solidification Front Directional Progression   │
│ Thin Volute Wall (Fast Freeze: ~15s)          │
│       │                                       │
│       ▼                                       │
│ Intermediate Body Wall (~45s)                 │
│       │                                       │
│       ▼                                       │
│ Heavy Mounting Flange & Insulated Riser (>120s)│
└───────────────────────────────────────────────┘
מספנות מודרניות משתמשות בסימולציה של יציקה (MAGMASOFT/ProCAST) כדי למדל:
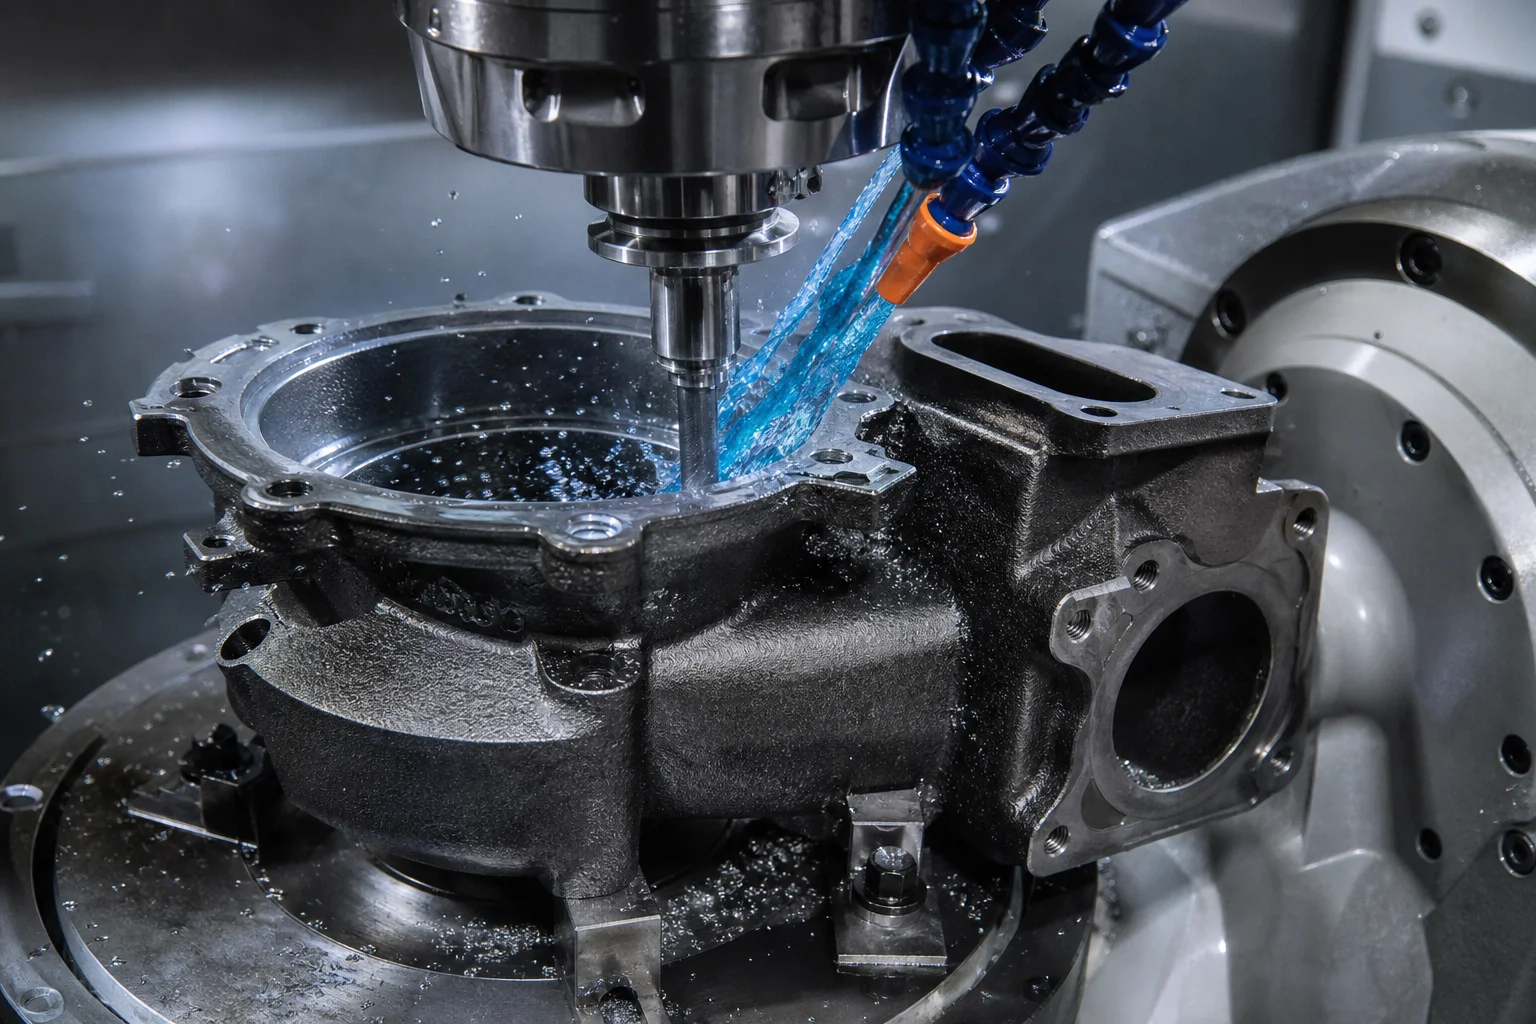
כיסא טורבינה מוצק הוא טוב רק במידה ועיבוד ה-CNC הסופי שלו מושלם. הרכיב חייב להתאים באופן חלק ליחידת הסיבוב המרכזית של Lager (CHRA), למנifold הפליטה ולצינור הירידה.
| שיטת בדיקת האיכות | תקן הבדיקה/פרמטר | קריטריוני קבלה |
|---|---|---|
| הרכב כימי | ספקטרומטריה אופטית ישירה (OES) | התאמה מחמירה לניקל, כרום, סיליקון, מוליבדנום ויסודות זעירים (עופרת, ביסמוט, אנטימוניו) ) |
| שלמות נפחית | בדיקת רדיוגרפיה (RT) לפי ASTM E446/ASTM E192 | רמה 1 באזורים קריטיים של קווי המבנה והלשון; רמה 2 באזורים של השפה |
| השפעת ביצועי החגורה על זמן הפעלה ואמינות השירות של ה-ATM | בדיקה פלואורסצנטית חודרת (FPI/PT) לפי ASTM E1417 | אפס הבחנות ליניאריות על קווי המבנה המוכנים במיכון, פאות החתימה ומושב שסתום הפסולת |
| האמת מימדי | מערכת מדידה תלת־ממדית מסוג Bridge CMM עם prob סריקה (הפרדה של 0.001 מ"מ) | אימות של כל התכונות יחסית לנקודת המוצא נגד דגם ה-CAD – 100% |
| בדיקת דליפות תחת לחץ גבוה | מבחני דעיכה של הפרש הלחץ באוויר יבש | שיעור דליפה לפי לחץ פניאומטי של 3.5 בר |
| מבחני עיכוב/פיצוץ | תשתית לפיצוץ בسرعة גבוהה (עיכוב מהירות מופרזת) | הגוף חייב לעכב לחלוטין את שברי גלגל הטורבינה המפורקים ללא קריעת הקירות |
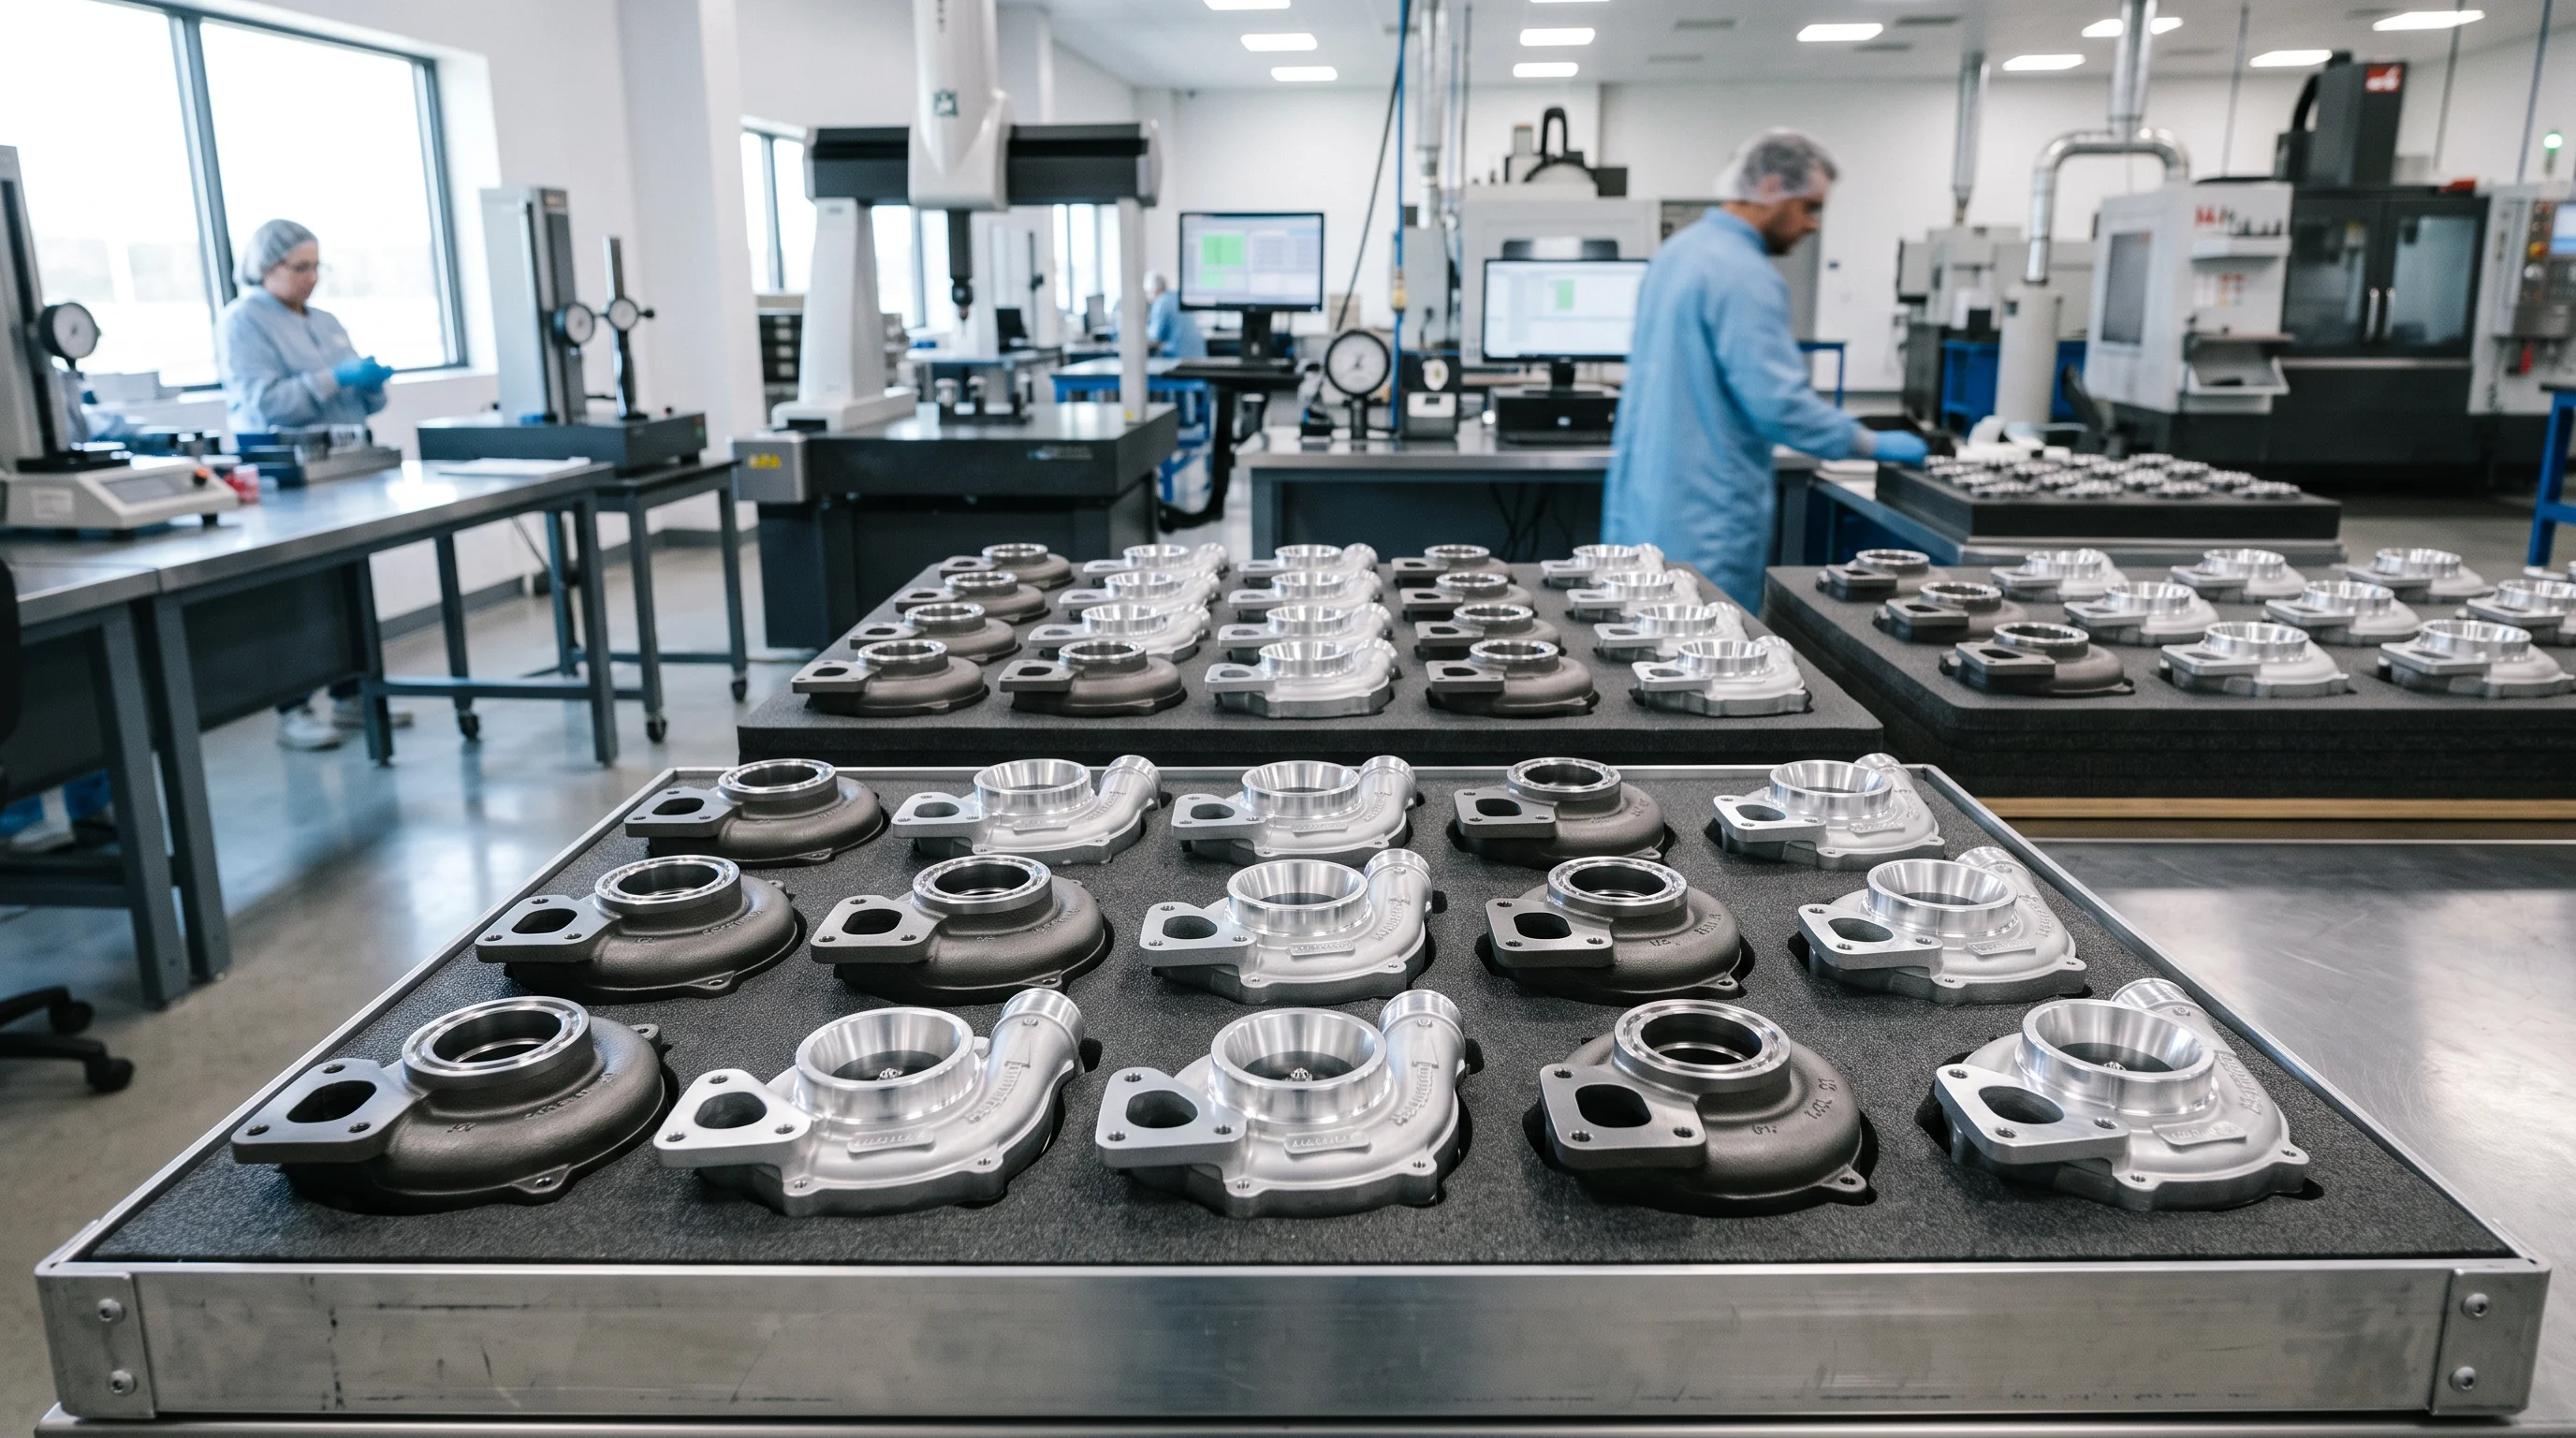
רכישת גופי טורבוشارגר בעלי אloy גבוה ומעובדים במדויק דורשת שותף ייצור בעל השגחה מתקדמת בתחום המתכת ותשתית ייחודית לעיבוד CNC.
דנדונג סיטי פנגשין מאשינרי קוא., לטד. משלבת יותר מ-60 שנות ניסיון מתקדם בערבות פחמן ובערבות אloy גבוה, יחד עם יכולות עיבוד CNC רב-צירים מדויקות:
- תחום חומרים אימות ערבוב של פחמי סיליקון (SiMo), פחמי ניקל-ריזיסט (D-5S) ואינוסטלים יציבים למחום (1.4837, 1.4848).
- ציוד פנימי וקרובת מעטפת : קווי ירי אוטומטיים ליצירת ליבות ספירליות חלקות במיוחד ויציבות ממדי עבור גופי טורבינות בגרסת יחיד, זוגי-ספrial וגאומטריה משתנה.
- סיום באמצעות מכונות CNC רב-צירים : מרכזי עיבוד CNC מיוחדים המשלבים סיבוב ופריצה, המספקים עיבוד מדויק של קווים עקומים, סובלנות צמצומית של חורים לשכבת גלגלת, ופני איטום שטוחים.
- אשכוליות ותיעוד : תעודות חומר לפי תקן EN 10204 3.1, ניתוח כימי באמצעות ספקטרומטר, דוחות בדיקת מידות באמצעות מכונת מדידה קואורדינטית (CMM), ואימות בדיקת דליפת לחץ עם כל משלוח.
גופי הטורבינה והקומפרסור של טורבו-מטען מייצגים את שיא היציקה בטמפרטורות גבוהות והעיבוד המדויק. השילוב בין דרישות מחזור חום קיצוני, התנגדות לחמצון, עיבוד אירודינמי של קווים עקומים, וסובלנות עיבוד בדרגת מאית מילימטר – דורשים משמעת תהליך בלתי נזילה בכל שלב: מהטיהור של האלוי מהפסולת ועד לבדיקת הסיום במכונת מדידה קואורדינטית (CMM).
אם פיתוח טורבו-מונעים לרכב מסחרי דור הבא או רכיבי ביצוע מיוחדים לשוק האחרון – הצלחה הנדסית מתחילה עם שותף משולב של יסוד ומכונה.
צרו קשר עם חברת Dandong City Pengxin Machinery Co., Ltd. היום כדי לבדוק את תרשימי גוף הטורבו-מנוע שלכם ואת המפרט הטכני.
דנדונג סיטי פנגשין מאכינרי קואו., לטד. — יציקות כבדות ועיבוד מדויק, מאז 1958.
 חדשות חמות
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11
החברה פנגשין למכונות של עיר דנדונג הוקמה בשנת 1958, וזהו קבוצה פרטית שמשלבת יציקה, חיתוך ורכיבת כיו"נ.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved מדיניות הפרטיות בלוג
 EN