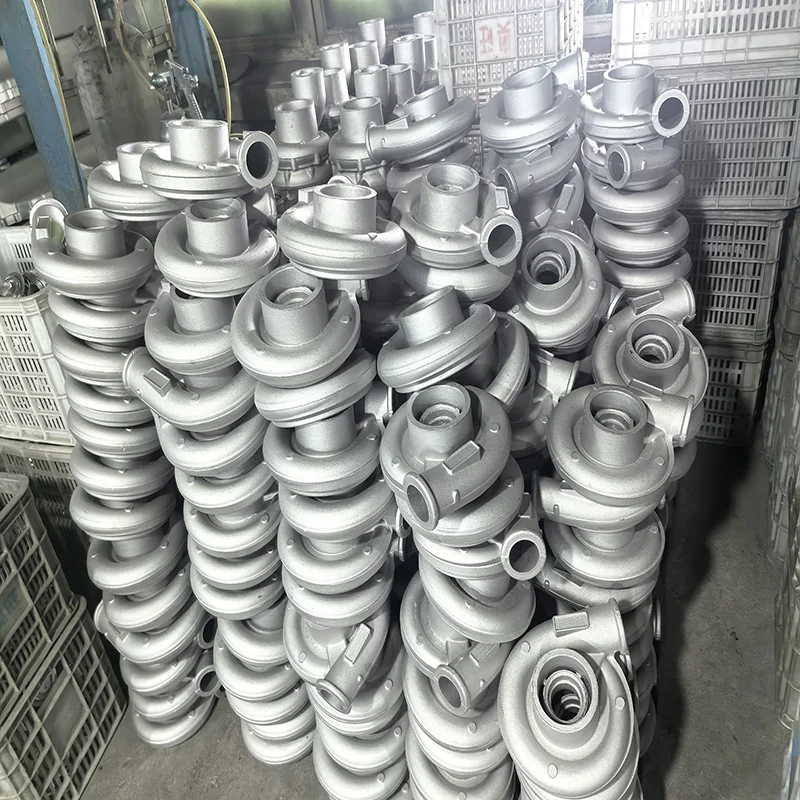
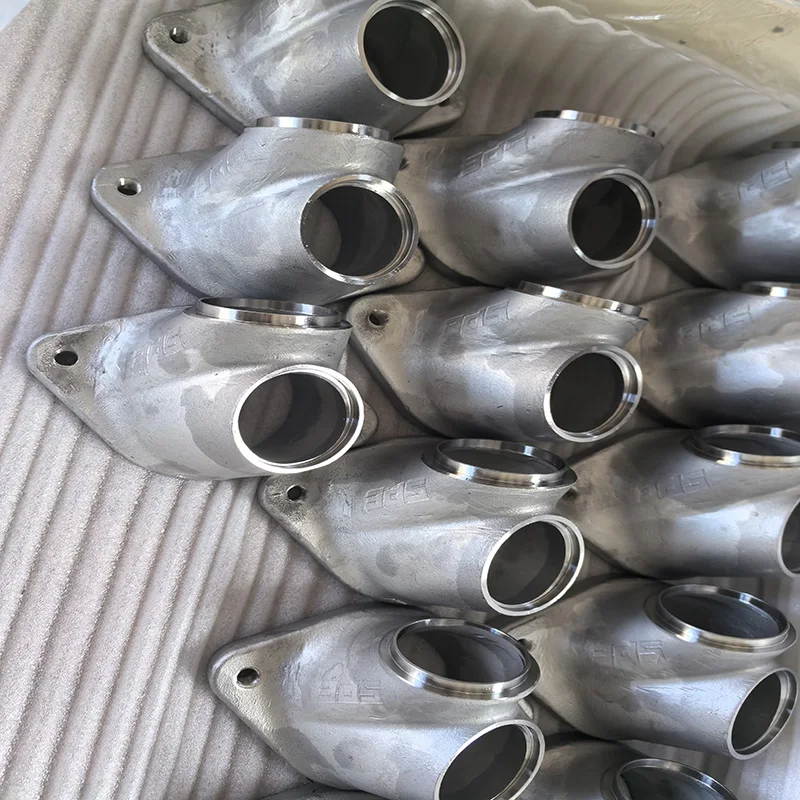
توضیحات متا: راهنمای فنی برای قطعات خام چرخدندههای فولادی ریختهگری سنگین، چرخدندههای دورانی کورههای دوار سیمانی و محورهای انتهایی آسیاب گلولهای.
در پردازش مواد معدنی سنگین، تولید سیمان، پیشرانش دریایی و زیرساختهای بلندبرد، اجزای انتقال توان چرخشی عظیم تحت تأثیر تنشهای مکانیکی چندمحوری شدید کار میکنند. قطر یک چرخدنده دورانی کوره دوار سیمانی یا هاب محور انتهایی آسیاب گلولهای میتواند به ۴ تا ۱۲ متر رسید، وزن آن بین ۵ تا ۳۰ تن باشد و گشتاور پیوستهای بیش از چند میلیون نیوتنمتر را طی دههها کار بدون وقفه منتقل کند.
در این شرایط سختگیرانه، استحکام سازهای غیرقابل مذاکره است. وجود یک حفرهٔ انقباضی زیرسطحی در ریشهٔ دندانهٔ چرخدنده یا یک جیب تفکیکشدهٔ مارتنزیتی بدون عملیات بازپخت در شعاع گردالِ ترونیون، منجر به پوستهریزی خستگی با دورهٔ بالا و فاجعهبار یا شکست دندانه میشود و کل نیروگاههای تولیدی را متوقف کرده و میلیونها دلار ضرر ناشی از توقف تولید ایجاد میکند.
دستیابی به کاملاً بینقص بودن ریختهگریهای بزرگ فولادی آلیاژی، نیازمند روشهای پیشرفتهٔ حذف اکسیژن از فلز، مدلسازی انجماد جهتدار برای مقاطع ضخیم، عملیات سردکردن و بازپخت چندمرحلهای (Q&T) و ماشینکاری دقیقترین CNC عمودی و هابینگ با دامنهٔ بزرگ است.
این راهنمای جامع، متالورژی فولادهای آلیاژی، طراحی تغذیهٔ سنگین، چرخههای عملیات حرارتی Q&T، اعتبارسنجی حجمی اولتراسونیک و راهبردهای ماشینکاری سنگین CNC را برای قطعات خام چرخدندههای سنگین و ترونیونهای آسیاب توضیح میدهد.
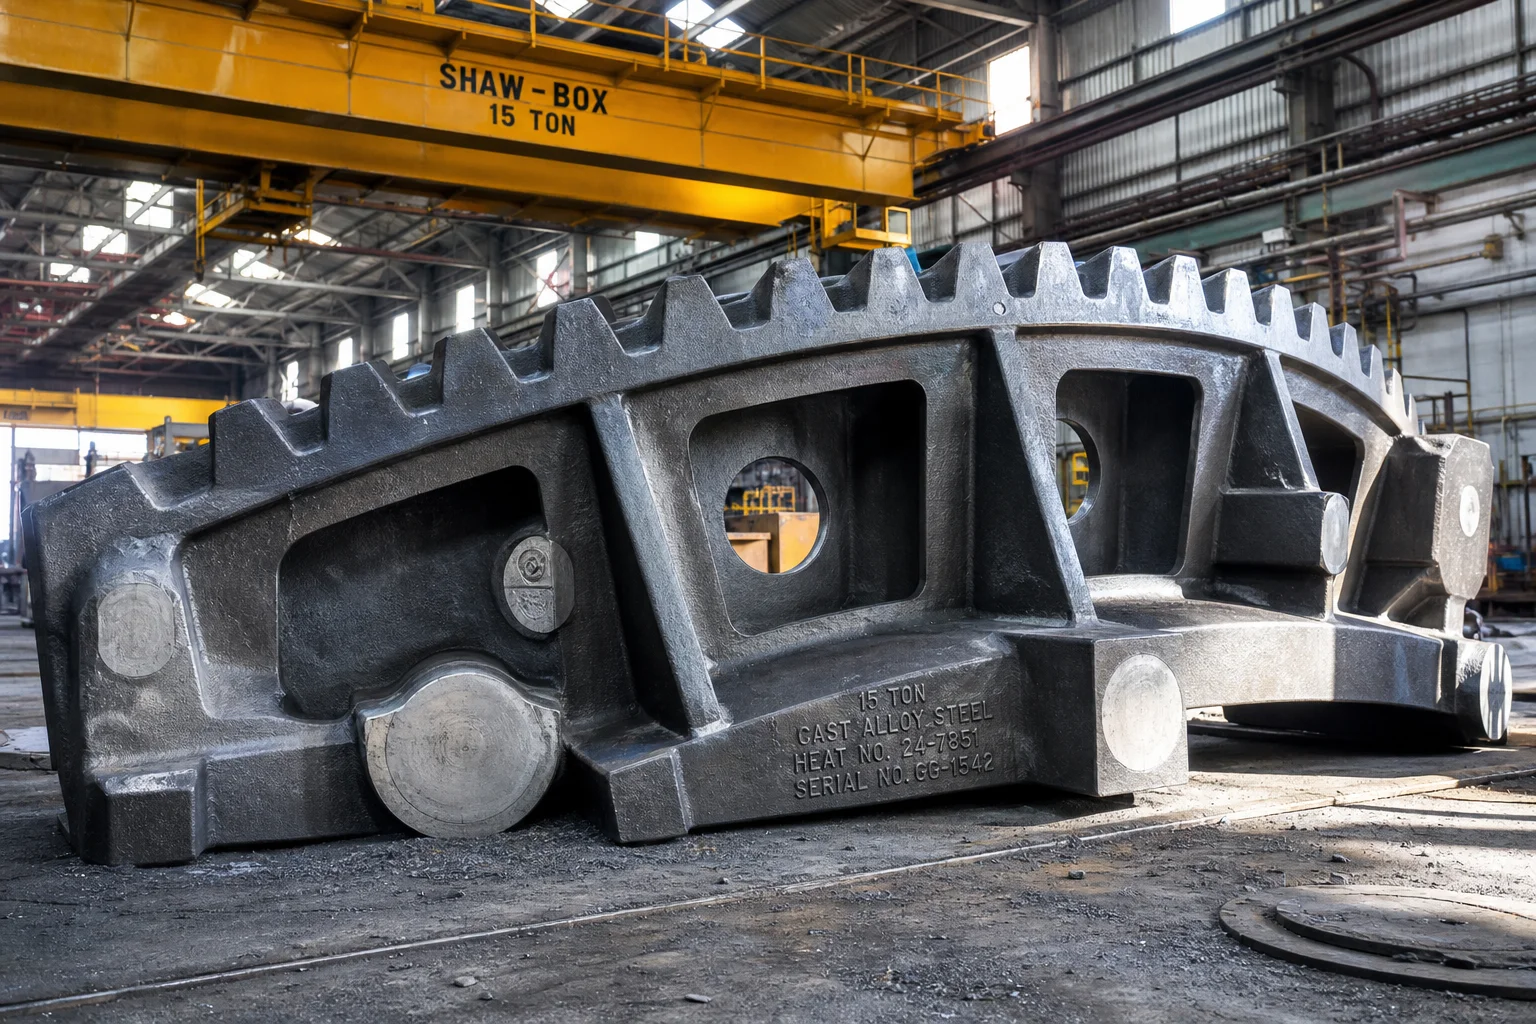
قالبهای صنعتی سنگین و هابهای ترونیون تحت خمش دورهای مداوم، خستگی تماسی هرتزین با بار شدید و ضربههای ناگهانی کار میکنند:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Torque Transmission (>1,000,000 N·m)   │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ Contact Hertzian Fatigue      │  │ Tooth Root Bending Fatigue    │  │ Trunnion Journal Deflection   │
│ (Subsurface shear stress      │  │ (Cyclic cantilever bending    │  │ (Rotational reverse bending   │
│  causing pitting & spalling)  │  │  at root fillet transitions)  │  │  and bearing journal wear)    │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| اجزای کارکردی | بار پویای اصلی | نوع شکست بحرانی که باید جلوگیری شود | نیاز اصلی ذوبخانه |
|---|---|---|---|
| چرخ دنده حلقهای کوره چرخان (حلقه تقسیمشده) | تابش حرارتی مداوم ( ) + برش چرخشی دورهای | ترکخوردگی ناشی از خستگی در ریشه دندانهها، شلشدن فلنج اتصال | فولاد بدون نقص حجمی ۱۰۰٪ در مناطق ریشه دندانه (استاندارد EN 10228-3، کلاس ۳، آزمون اولتراسونیک) |
| هاب ترونیون آسیاب گلولهای | بار ترکیبی چندتنی بار غلطان بههمراه خمش معکوس محور | خستگی سطحی ژورنال و جداشدن لایهها، شکستگی گردن ترونیون | استحکام ضربهای بالای چارپی ( اتریش ); عدم وجود نشانههای خطی NDT |
| چرخ دنده اصلی بالابر جرثقیل سنگین | گشتاور استارت بسیار بالا به همراه بار ضربهای ناگهانی | تغییر شکل پلاستیک عمده دندانه یا برش دندانه | استحکام تسلیم بالا ( ) همراه با شکلپذیری بالای هسته |
ریختهگری مقاطع سنگین ( ضخامت دیواره) قابل توجه است افت سختی پذیری در مراکز حرارتی خود در حین کوئنچ. انتخاب عناصر آلیاژی صحیح (کروم، نیکل، مولیبدن) ریزساختار یکنواخت را در کل ضخامت مقطع تضمین میکند:
| استاندارد ماده | درجههای معادل رایج | ترکیب شیمیایی تقریبی (بر اساس وزن درصد) | خواص مکانیکی (پس از پرسش و پاسخ) | کاربرد صنعتی ایدهآل |
|---|---|---|---|---|
| استاندارد آستم A148 درجه ۹۰-۶۰ /ZG35CrMo | EN 10293 G34CrMo4 / 1.7220 | چرخ دنده های استاندارد آسیاب گلوله ای، چرخ دنده های درام جرثقیل | ||
| استاندارد اِستِم A148 درجه ۱۱۵-۹۵ /ZG42CrMo | استاندارد اِن ۱۰۲۹۳ G42CrMo4 / ۱٫۷۲۲۵ | دندههای حلقهای کوره با گشتاور بالا، قطعات اولیه سنگین پینیون | ||
| فولاد نیکل-کروم-مولیبدن با استحکام بالا | 34CrNiMo6 / استاندارد دین ۱٫۶۵۸۲ / ZG35CrNiMo | ترانیونهای سنگین آسیاب، هابهای محرک معدنی با ضربه شدید | ||
| فولاد ریختهگری کربنی سنگین | استاندارد اِستِم A216 WCB / GS-20Mn5 | سرهای تغذیه آسیاب بدون دنده، جعبههای ترانیون کمسرعت |
ریختهگری چرخدندههای حلقهای یا ترونیونهایی با جرم ۱۵ تن، شامل جرمهای حرارتی بسیار بزرگی است. مدول ریختهگری ( ) حلقه چرخدنده یا فلنج ترونیون اغلب از بیشتر میشود. بدون تغذیه جهتدار دقیق، حفرههای انقباضی ماکروی گستردهای دقیقاً در قطر دایره دندانه چرخدنده ایجاد خواهند شد.
┌─────────────────────────────────────────────────────────────┐
│ Directional Solidification Strategy for Heavy Gear Blanks   │
├─────────────────────────────────────────────────────────────┤
│ 1. Deploy Heavy Exothermic Insulating Feeder Sleeves        │
│    • Feeder Modulus $M_{\text{feeder}} \ge 1.4 \times M_{\text{rim}}$│
│    • Keeps liquid feed head open for over 90 minutes        │
├─────────────────────────────────────────────────────────────┤
│ 2. Strategic Placement of Internal & External Steel Chills  │
│    • High-conductivity steel chills at T-junction fillets   │
│    • Forces rapid directional freezing from web to rim      │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Alkaline Phenolic No-Bake Sand Molding         │
│    • High mold compaction and zero mold wall movement under │
│      massive ferrostatic liquid pressures                   │
├─────────────────────────────────────────────────────────────┤
│ 4. Bottom-Swirl Tangential Gating with Ceramic Filtration    │
│    • Clean, non-turbulent filling to prevent slag inclusion │
└─────────────────────────────────────────────────────────────┘برای دستیابی به تعادل دقیق بین استحکام تسلیم بالای ریشه دندانه و مقاومت حجمی عالی، ریختهگریهای سنگین فولاد آلیاژی تحت برنامهای شدید عملیات حرارتی قرار میگیرند:
As-Cast State: Coarse Ferrite-Pearlite + Residual Stresses
                    │
                    ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Normalizing (890 °C – 920 °C) + Air Cool       │
│    (Refines coarse as-cast dendritic grain structure)  │
└───────────────────┬────────────────────────────────────┘
                    │
                    ▼
┌────────────────────────────────────────────────────────┐
│ 2. High-Temperature Austenitizing (860 °C – 890 °C)    │
│    (Fully dissolves alloying elements into austenite)  │
└───────────────────┬────────────────────────────────────┘
                    │
                    ▼  Polymer / High-Agitation Water Quench
┌────────────────────────────────────────────────────────┐
│ 3. Severe Quenching (Rapid Heat Extraction)            │
│    (Transforms surface & core to fine Martensite/Bainite)│
└───────────────────┬────────────────────────────────────┘
                    │
                    ▼
┌────────────────────────────────────────────────────────┐
│ 4. High-Temperature Tempering (580 °C – 640 °C)        │
│    (Relieves stresses; produces Tempered Sorbitic Matrix)│
└────────────────────────────────────────────────────────┘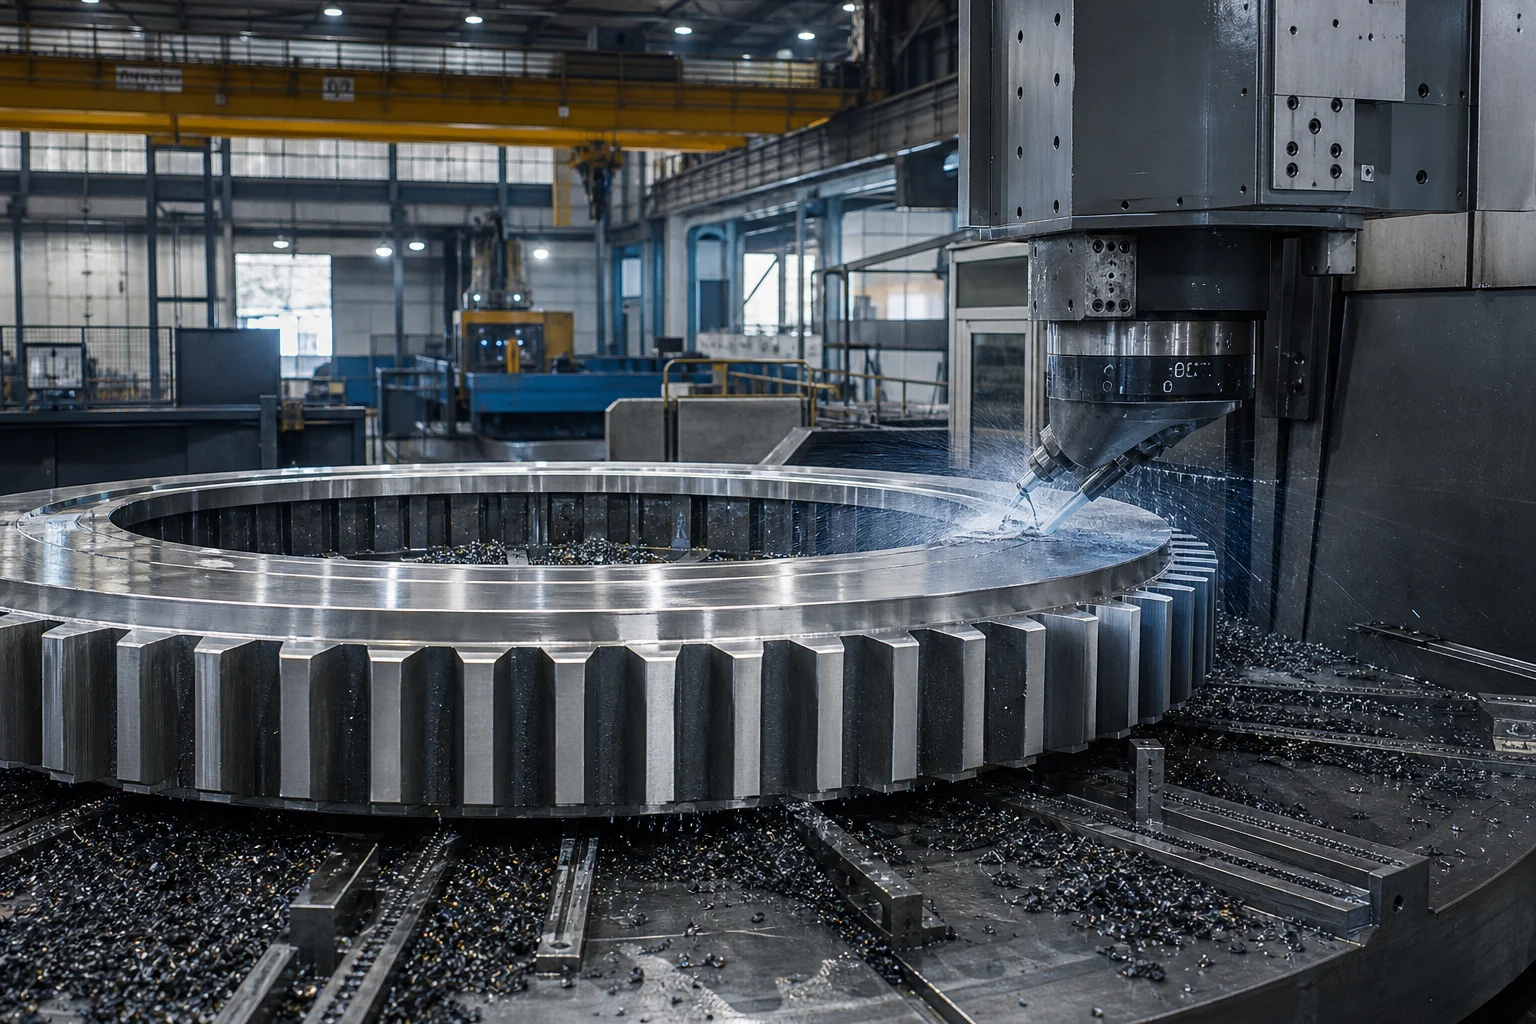
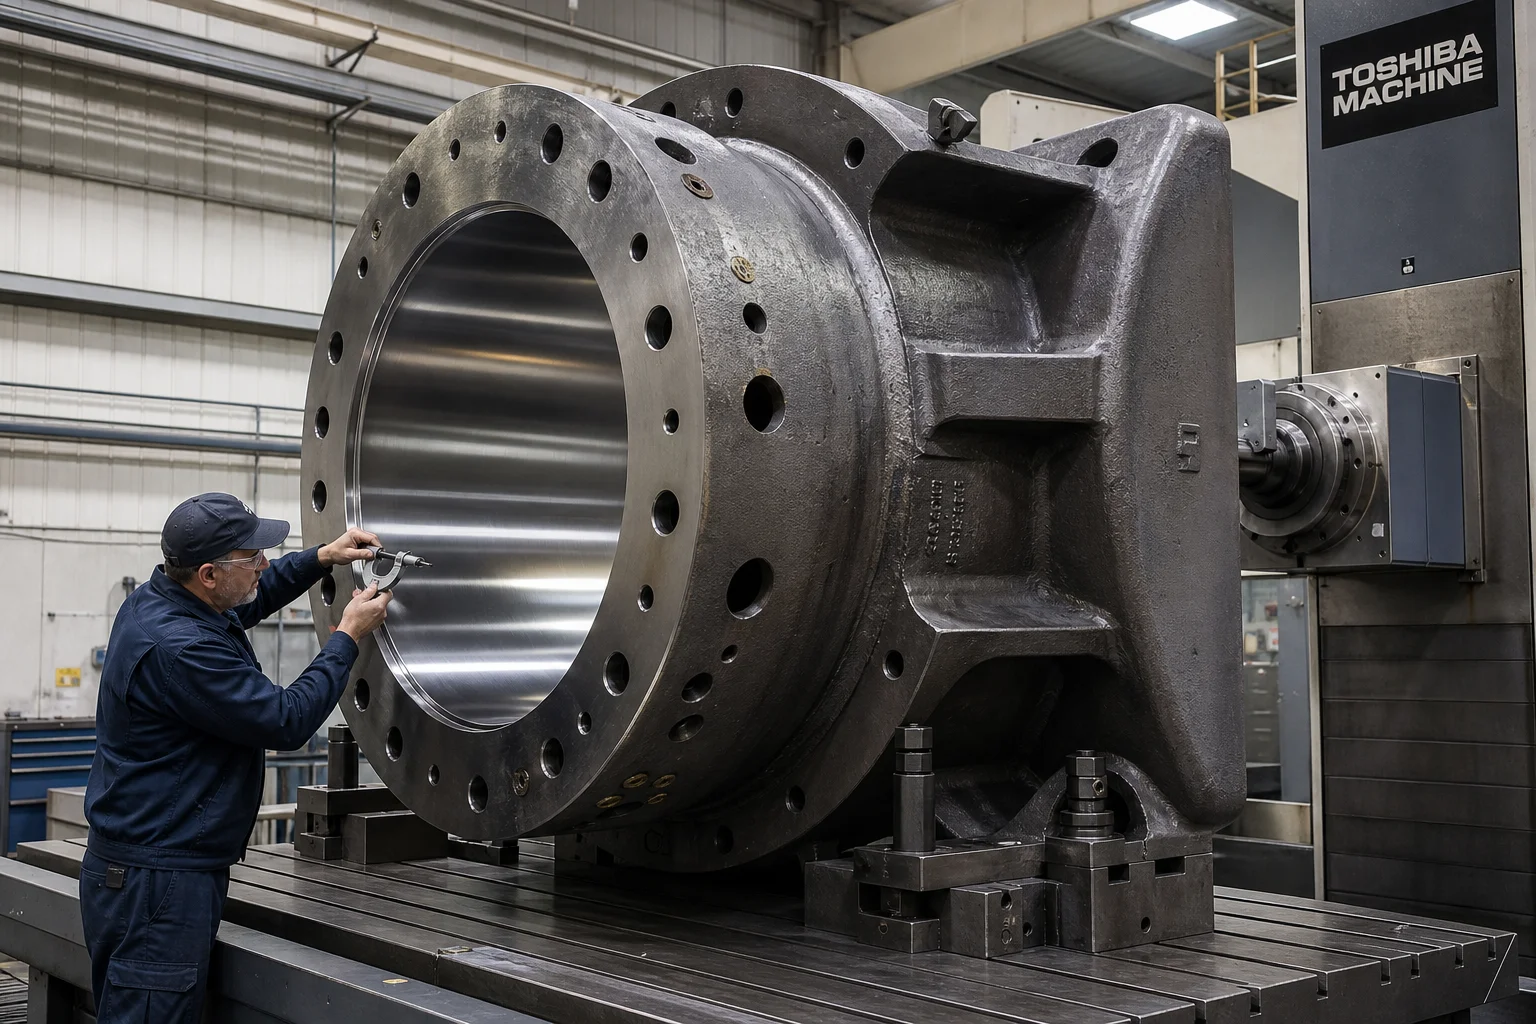
ماشینکاری چرخدندههای حلقهای دو قسمتی با قطر ۶ متر و ترونیونهای آسیاب، نیازمند ماشینآلات سنگین با سفتی و پایداری حرارتی استثنایی است:
| آزمونهای غیرمخرب / تأیید کیفیت | مشخصات استاندارد / آزمون | معیارهای پذیرش |
|---|---|---|
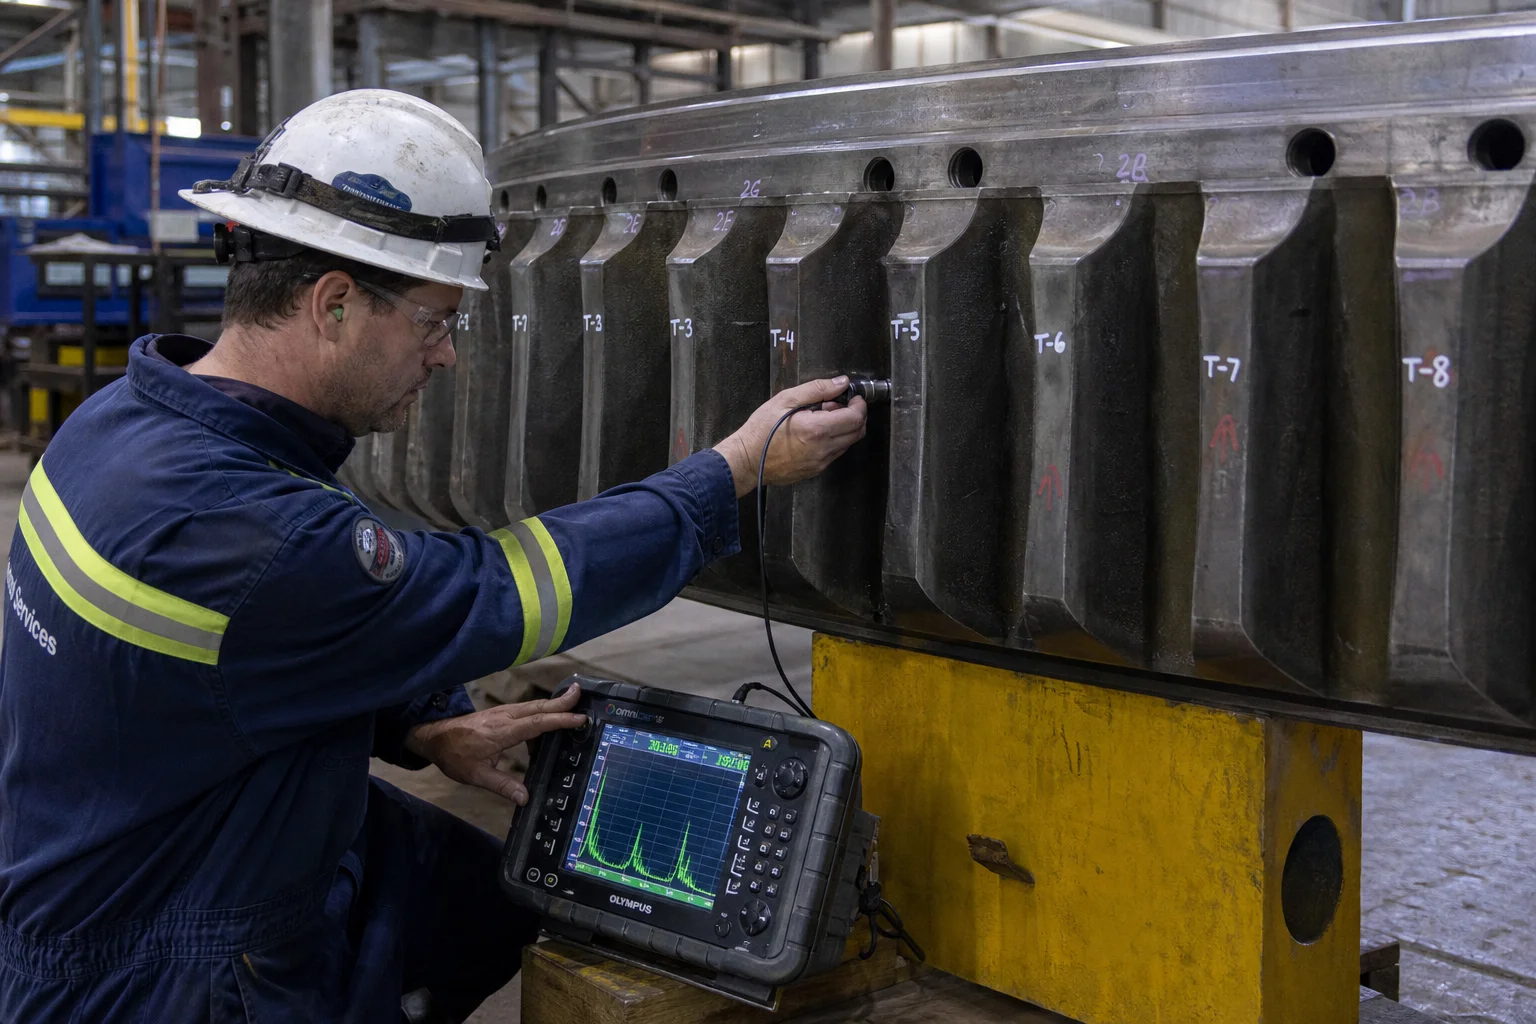
| آزمایش صدای فراصوت (UT) | استاندارد ان ۱۰۲۲۸-۳ رده ۳ / استاندارد اِیاستیام اِی ۶۰۹ | پویش حجمی ۱۰۰ درصدی؛ هیچ نشانهای از عیب فراتر از سوراخ پایه تخت در ناحیه دندانه |
| آزمون ذرات مغناطیسی (MT) | ان ۱۰۲۲۸-۱ / اِستامتی اِی ۷۰۹ (فلورسنت) | پوشش ۱۰۰ درصدی تمام ریشههای دندانه ماشینکاریشده، شیارهای چرخدنده و شعاعهای ترونیون؛ هیچ نشانهای از ترک خطی |
| تحلیل شیمیایی | طیفسنجی نوری تخلیه (OES) | طیفسنجی کامل بر اساس هر دفعه آنیل؛ کنترل دقیق |
| آزمون کششی و ضربهای | استاندارد ایزو ۶۸۹۲-۱ / اِیاستیام ای۲۳ روی نمونههای آزمون ضمیمهشده | تایید شده: تنش تسلیم، استحکام کششی، افزایش طول و مقاومت ضربهای شارپی ( اتریش ) |
| اسکن ابعادی و دندانههای چرخدنده | ردیاب لیزری سهبعدی قابل حمل و میکرومتر فاصله دندانههای چرخدنده | بررسی کامل انحراف دایره پیچ، خطای راهنمایی و زاویه عمود بودن بالشتک |
تولید قطعات خام چرخدنده فولاد آلیاژی سنگین و محورهای آسیاب نیازمند ظرفیت بالای جرثقیلها، کورههای عملیات حرارتی کنترلشده توسط رایانه و مراکز ماشینکاری سیانسی با حجم بزرگ است.
شرکت ماشینآلات پِنگشین شهر داندونگ ارائه ریختهگریهای کاملالاعتبار فولاد آلیاژی سنگین و چدن نشکن آماده بهکار:
- زیرساختهای سنگین تنی : ساختمانی به مساحت ۸۰٬۰۰۰ مترمربع با دو جرثقیل سقفی سنگین که قادر به ریختهگری تکی قطعات فولاد آلیاژی از ۱ تن تا ۲۵ تن است.
- عمق متالورژی فولاد آلیاژی : تولید گواهیشدهٔ درجات ۴۲CrMo۴، ۳۴CrNiMo۶ و ASTM A148 و آهنهای ریختگی انعطافپذیر پرقدرت با مقاطع ضخیم.
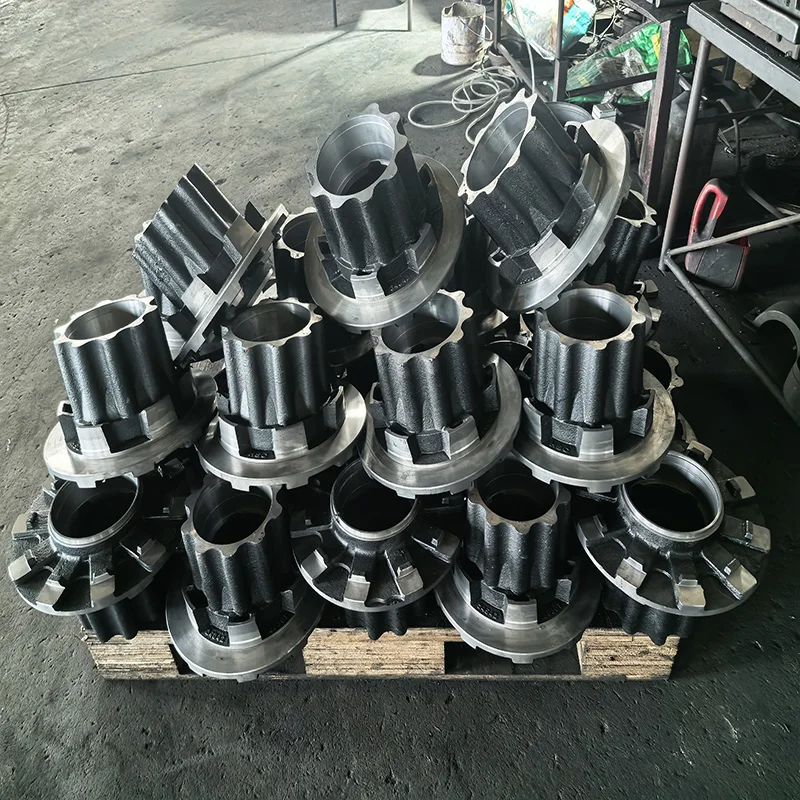
- ماشینکاری CNC با دامنهی بزرگ : دستگاههای تراش عمودی بزرگ، ماشینهای فرز سقفی سنگین و ماشینهای هابینگ دنده که حلقههای دنده و ترونیونهای تمامشده را بهصورت کلید در قفل تحویل میدهند.
- تسهیلات کامل عملیات حرارتی : کورههای نرمالیزهکننده، خنککننده با آب یا پلیمر و تمپرکننده با کنترل رایانهای خودکار و نقشهبرداری دقیق ترموکوپل.
- گواهینامه کامل : سیستم کیفیت ISO 9001، گواهیهای کامل مواد به استاندارد EN 10204 نوع ۳.۱، گزارشهای بازرسی ۱۰۰ درصدی با روشهای UT و MT، و مستندسازی ابعادی با اسکن لیزری.
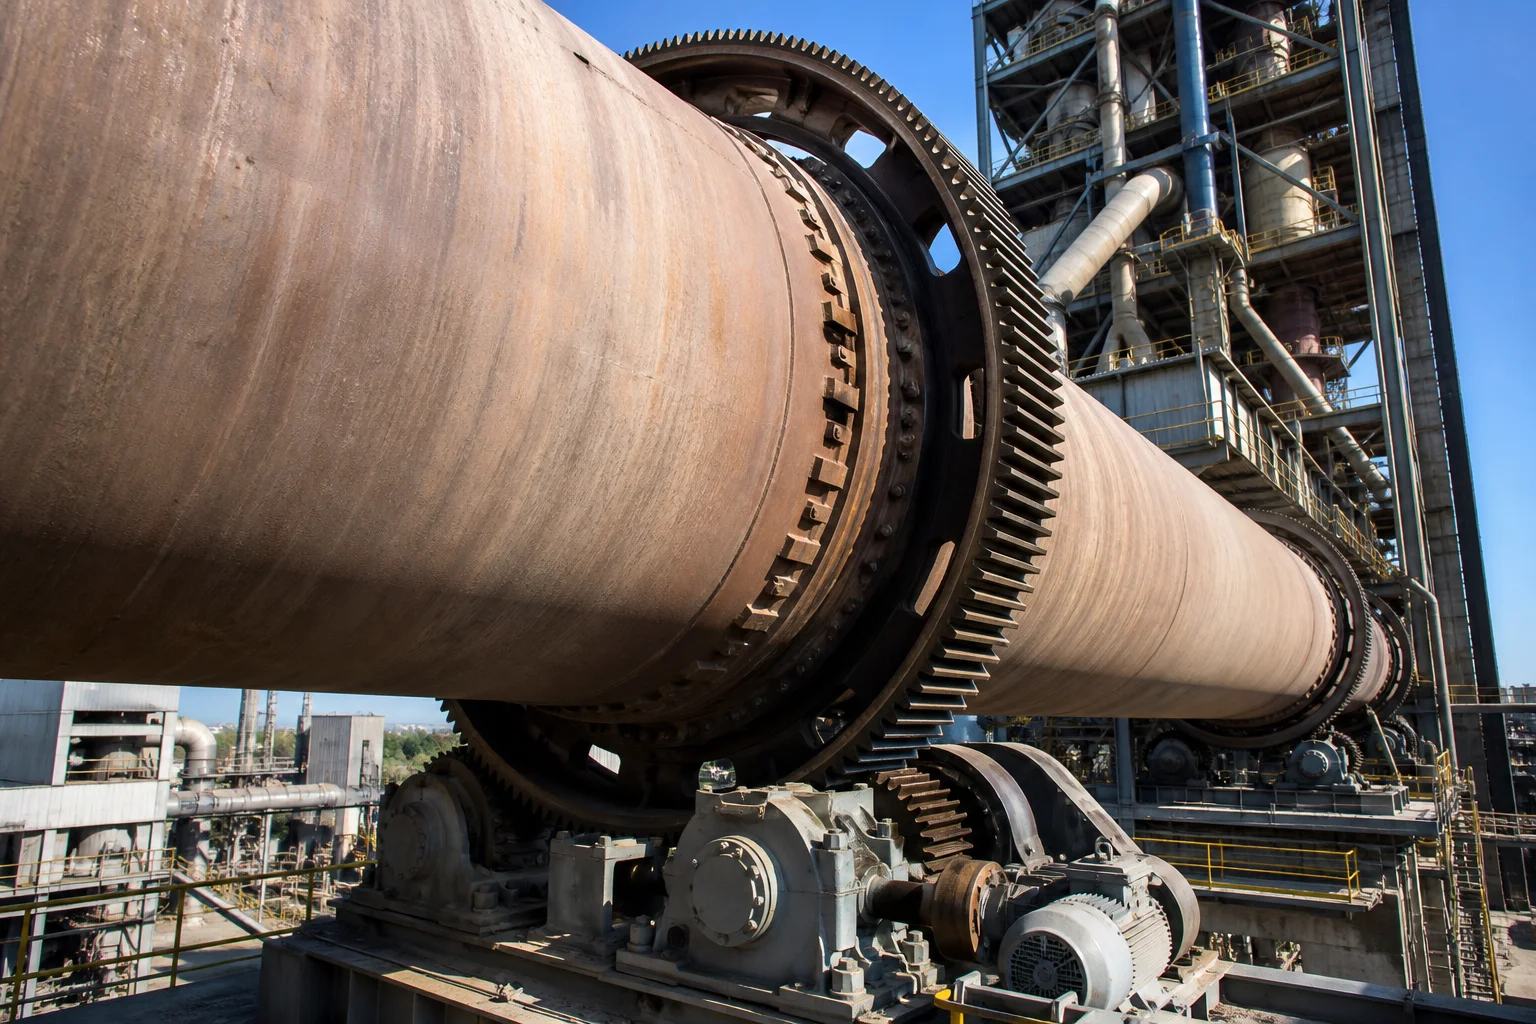
قطعات خام دندههای سنگین و ترونیونهای آسیاب، هستههای مکانیکی حیاتی قدرت در سنگینترین زیرساختهای معدنی، سیمانی و صنعتی جهان محسوب میشوند. پیشگیری از شکست فاجعهبار دندانههای دنده یا ترکخوردگی سطح محورها نیازمند ریختهگری علمی با سیستم بالشتکی مناسب، آهنگیری پاک فولادهای آلیاژی، عملیات حرارتی دقیق Q&T و ماشینکاری CNC با دقت بالا در ابعاد بزرگ است.
همکاری با یک قدرتمندِ تجربهدار در زمینه ریختهگری و ماشینکاری سنگین، اطمینان از حداکثر قابلیت اطمینان سیستم محرکه و دههها عملکرد بدون مشکل را فراهم میکند.
برای ارسال نقشههای خام چرخدندههای سنگین یا ترونیونهای فرز و مشخصات فنی خود، با شرکت ماشینآلات پنگشین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
 اخبار داغ
2026-10-16
2026-10-09
2026-10-02
2026-09-25
2026-09-18
2026-09-11

شرکت ماشینآلات پنگشین داندونگ در سال ۱۹۵۸ تأسیس شد و یکی از شرکتهای خصوصی است که شامل جوشکاری، ماشینکاری و مونتاژ است.
Wangjiapu Group, Xinan Village, Qianyang Town, Donggang City, Dandong City, Liaoning Province, China
Copyright © Dandong City Pengxin Machinery Co.,Ltd. All Rights Reserved سیاست حریم خصوصی وبلاگ
 EN