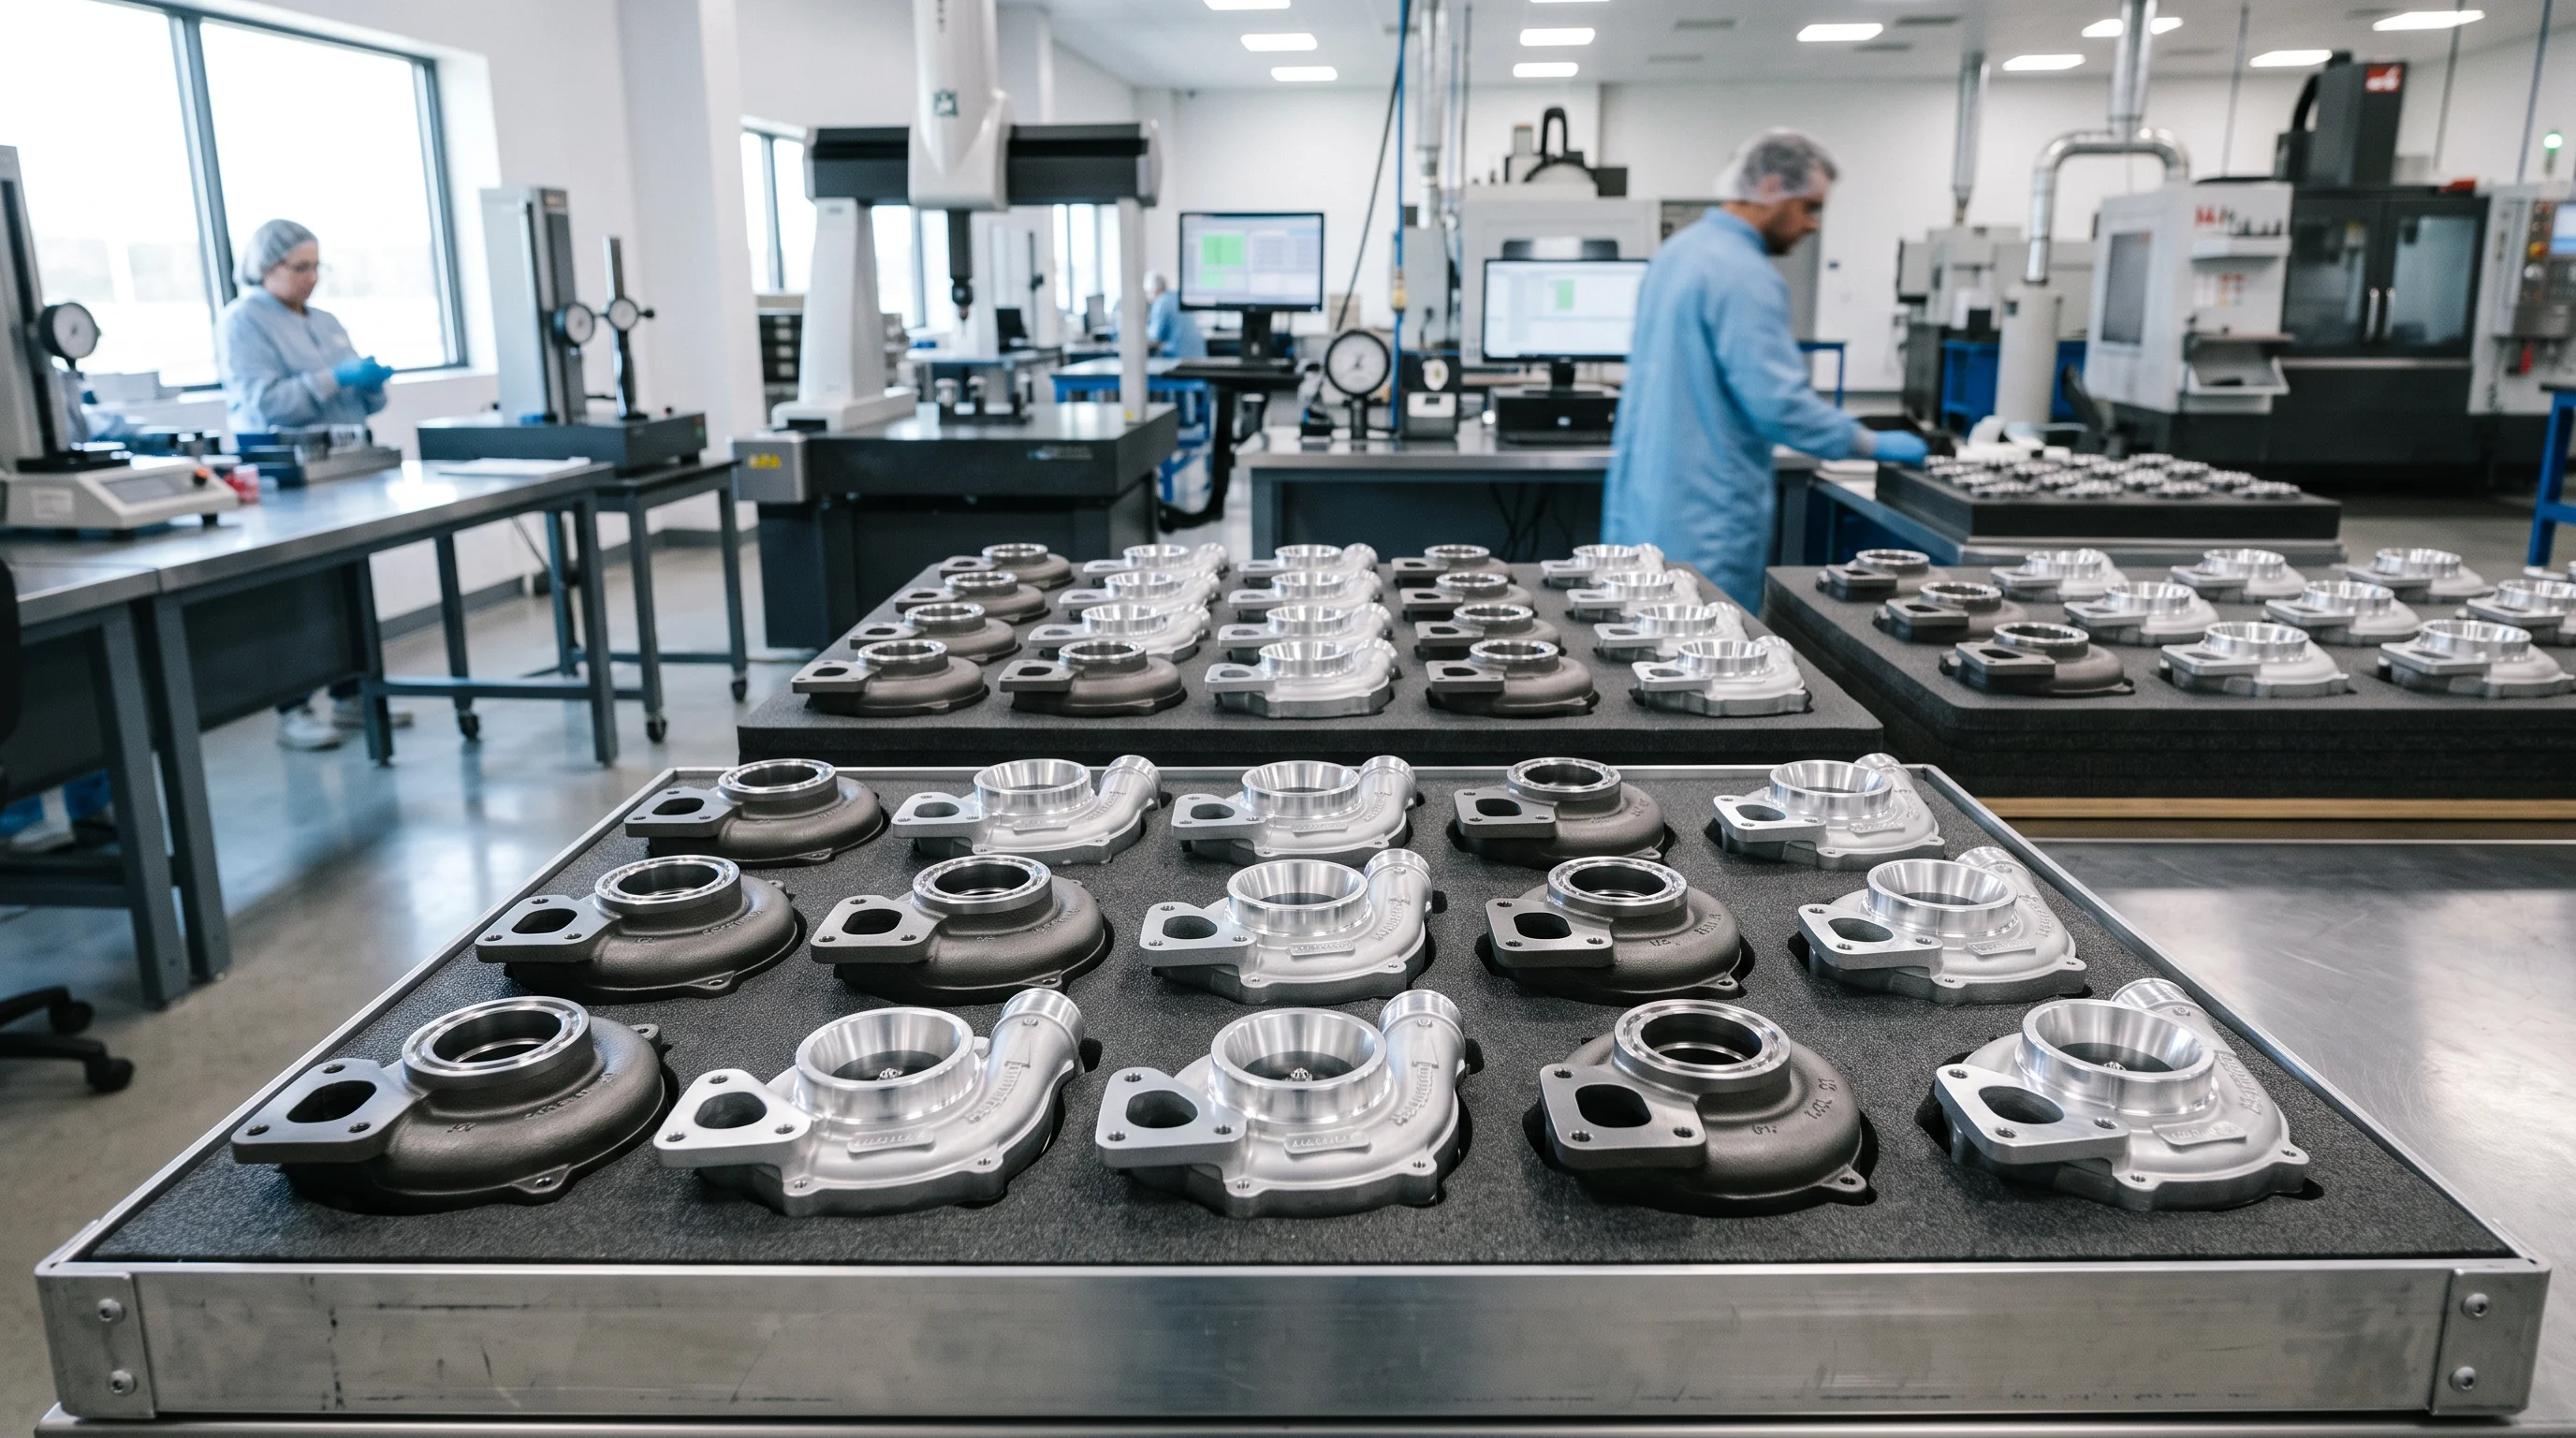
Отливка на турбокомпресорна турбинна и компресорна кутия: сплави с високо съдържание на никел, прецизни инструменти и CNC машинна обработка
Sep 11, 2026
Мета Описание: Подробно инженерно ръководство за отливане на турбокомпресорни турбинни и компресорни кутии. Научете избор на сплави (SiMo, D-5S Ni-Resist, аустенитна неръждаема стомана 1.4837/1.4848, Inconel), коринг с чуплива форма за сложни волютни спирали, 5-осова CNC машинна обработка и изпитания за разрушаване.
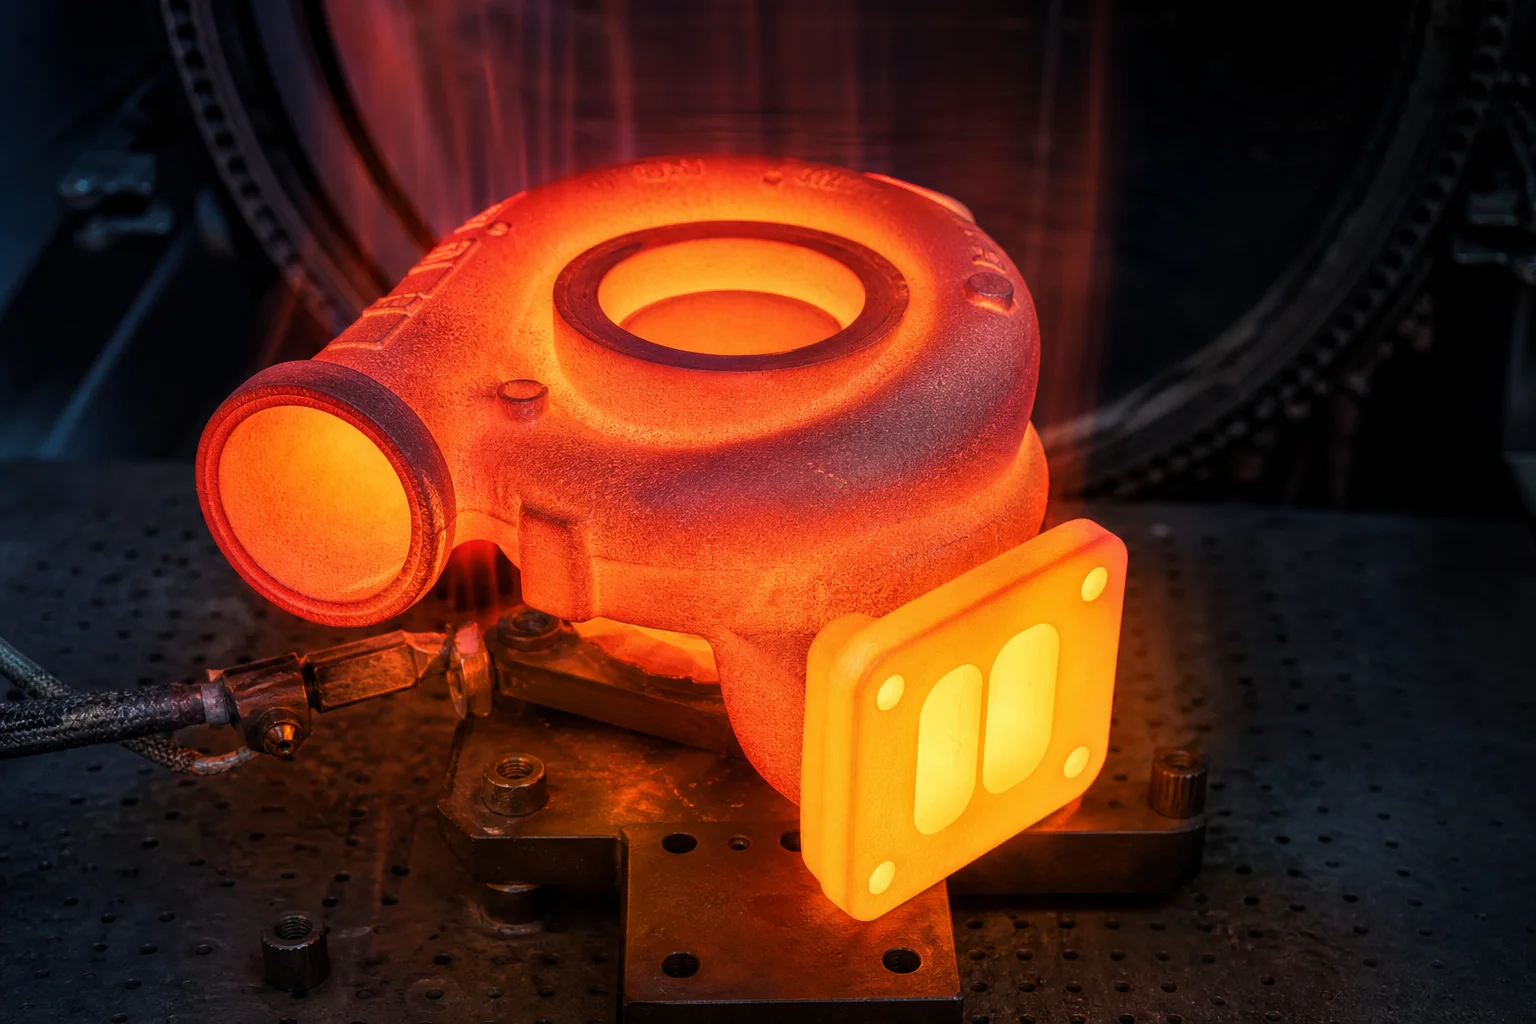
Съвременните двигатели с принудително пълнене работят в екстремни термодинамични условия. Корпусът на турбокомпресорната турбина е монтиран директно към изпускателния поток на двигателя и непрекъснато изпитва пулсираща топлинна шокова нагрузка, корозивни химически състави на изгорелите газове и постоянни температури, надхвърлящи 850 °C при търговски дизелови двигатели и достигащи до 1050 °C при високопроизводителни бензинови двигатели. Едновременно с това аеродинамичната спираловидна камера (volute scroll) трябва да насочва свръхзвуковия газов поток с микронна прецизност, за да задвижва турбинното колело без преминаване на газове покрай него или аеродинамично задръстване.
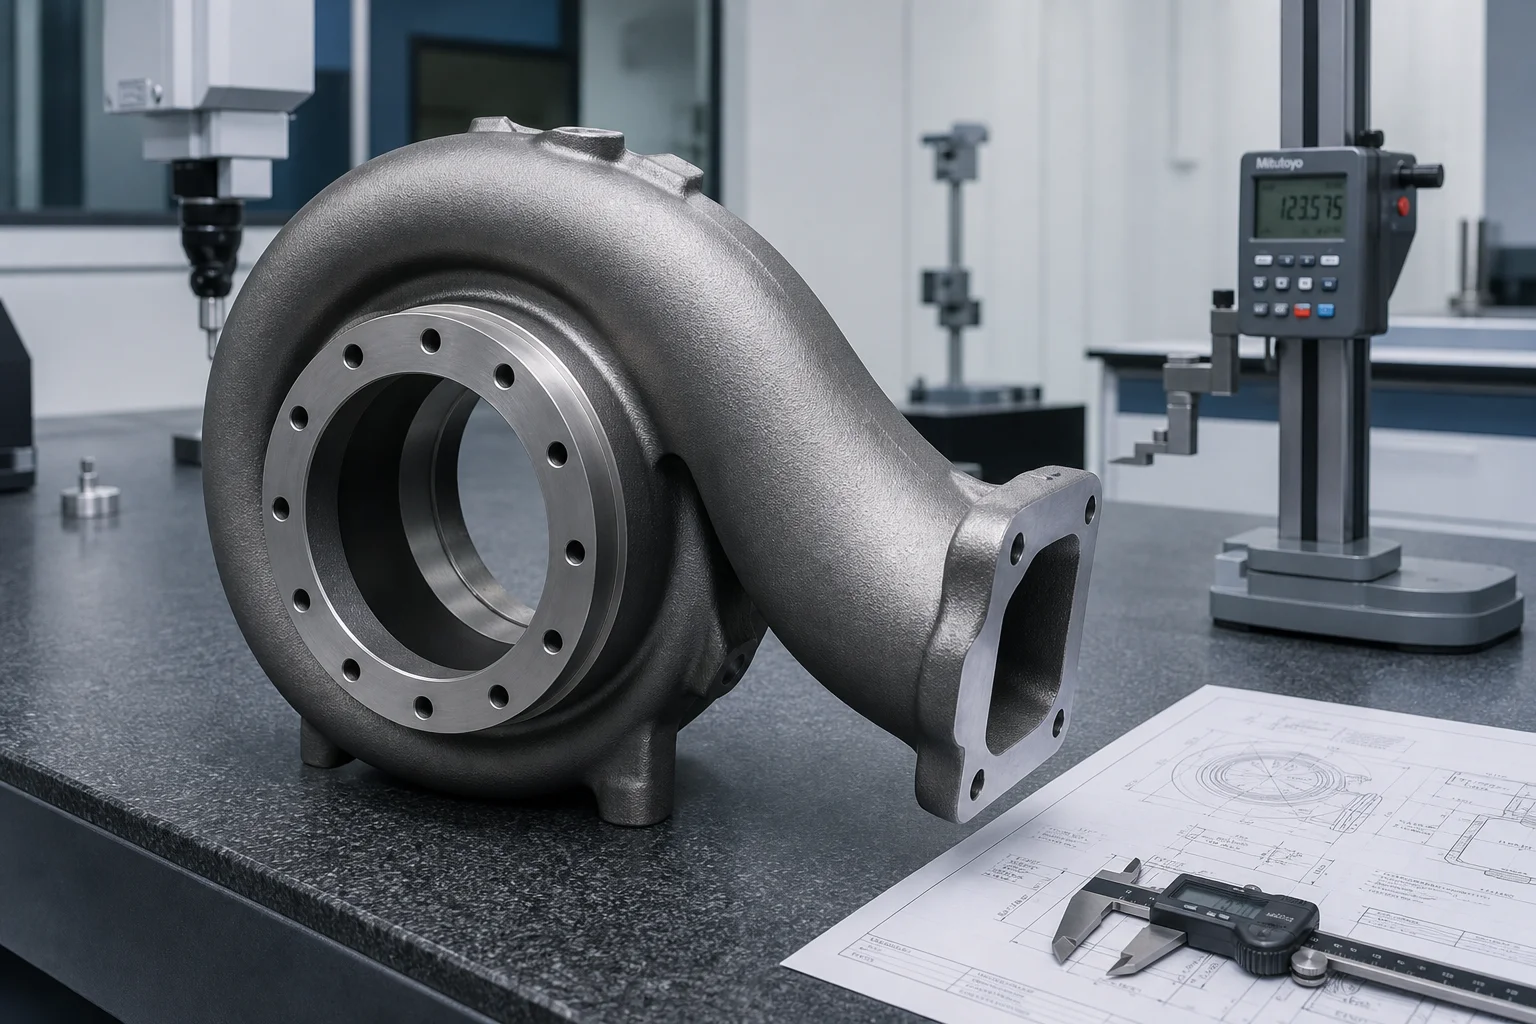
Производството на корпус на турбокомпресорна турбина или компресор е един от най-строгите тестове за металургичния контрол, способността за прецизно оформяне на ядра и високоточната CNC-обработка на една литейна фабрика. Микроскопична свивна цепнатина в езика на спираловидната камера или концентричностова грешка от 0,03 mm в отвора за лагерния картридж води директно до катастрофален отказ на турбокомпресора.
Това изчерпателно техническо ръководство анализира йерархията на металургията, методите за леене, проектирането на инструменти, стратегиите за CNC-машинна обработка и стандартите за проверка на качеството, необходими за производството на турбокомпресорни корпуси от световна класа.
1. Работна среда и начини на повреда
Корпусите на турбините са изложени на комбинирани механични и термични напрежения, които извеждат обикновените феритни леярски изделия извън техните работни граници.
Експлоатационен параметър
Бензинови турбокомпресори
Турбокомпресори за тежки дизелови двигатели
Максимална температура на изпускателните газове
950 °C – 1050 °C
750 °C – 880 °C
Честота на термичния цикъл
Бързо ускоряване/забавяне
Продължително високо топлинно натоварване
Газово налягане
До 4,0 бара (абсолютно)
До 5,5 бара (двустепенни системи)
Честота на въртене (колело)
150 000 – 280 000 об/мин
90 000 – 160 000 об/мин
Корозивни вещества
Недогорели въглеводороди, NOx, сяра
Сажди, кисела кондензатна течност
Критични режими на повреда:
Термична умора и пукане : Цикличното затопляне и охлаждане предизвиква компресивна пластична деформация по време на затопляне и опъната деформация по време на охлаждане. Пукнатини се образуват в геометрични преходи с високо напрежение, особено във вътрешната езичка на спиралата (разделителна стена) и в радиуса на портата за отработени газове .
Окисление и образуване на оксидни люспи при висока температура : Оксидни люспи, отделящи се от вътрешната стена на спиралата, се движат надолу по течението с висока скорост, повреждайки лопатките на турбинното колело и заклинявайки лопатките на променливата сопловата турбина (VNT).
Пълзене и деформация при висока температура : Продължителните термични натоварвания предизвикват огъване на корпуса, което води до изтичане на отработени газове през фланеца за монтиране към колектора и загуба на аеродинамичен зазор между върха на турбинното колело и контура на корпуса.
2. Йерархия на избор на материали за турбинни корпуси
Изборът на подходящата сплав е пряко съотношение между максималната работна температура, устойчивостта към термична умора, обработваемостта и цената на суровия материал.
Семейство сплави
Типичен стандарт / клас
Макс. непрекъсната температура
Основен металургичен механизъм
Относителен индекс на разходите
Стандартен ковки чугун
GGG40 / QT450-10
650 °C
Феритна матрица; ниска устойчивост на високотемпературно окисляне
1,0 (базово значение)
Силикон-молибденов ковки чугун (SiMo)
EN-GJS-SiMo40-6 / ASTM A874
820 °C
4,0 % Si повишава температурата на феритната трансформация; 0,6 % Mo увеличава здравината при пълзене и разрушение
1,35x
Високоникелов аустенитен чугун (Ni-Resist)
D-5S / EN-GJSA-XNiSiCr35-5-2
920 °C
35 % Ni стабилизира аустенитната структура; 5 % Si осигурява плътна защитна силициева кора
3,2x
Леяна аустенитна неръждаема стомана
1.4837 (GX40CrNiSi25-12) / HK30
980 °C
Високочром-никелов сплав; изключителна устойчивост към окисляване и термично циклиране
4.5X
Леяна висококачествена неръждаема стомана
1.4848 (GX40CrNiSi25-20) / 1.4849
1050 °C
25 % Cr и 20 % Ni; превъзходна устойчивост към пълзене при високи температури за бензинови двигатели с висока производителност
5,8×
Суперсплави на никелова основа
Inconel 713C / Inconel 718
> 1100 °C
Увличане чрез гама-прайм фаза; екстремни приложения в аерокосмическата и моторспортната индустрия
12,0×+
Металургичен фокус: Защо D-5S Ni-Resist и литите неръждаеми стомани доминират в съвременните турбокомпресори
D-5S аустенитно ковко желязо : Съдържа 34,0–37,0 % никел, 4,8–5,5 % кремний и 1,8–2,4 % хром; D-5S има сфероидни графитни включвания, разположени в аустенитна матрица. Високото съдържание на кремний формира плътна повърхностна пленка от SiO2 под хромовия оксиден слой, предотвратява непрекъснато люспене до 920 °C, като същевременно отговаря на ниския коефициент на термично разширение, необходим за тесни зазори между колелата.
Лито аустенитно неръждаемо стоманено сплав 1.4848 (EN 10295) за бензинови двигатели, съответстващи на Евро 6/VI, 1.4848 осигурява напълно аустенитна структура с хромови карбиди, които устойчиви на сериозна крип-релаксация около шарнирните пинове на VNT-механизма и втулките на изпускателния клапан.
процеси на леене: обвивково леене срещу прецизно инвеститивно леене
Корпусите на турбокомпресорите имат вътрешни извити триизмерни аеродинамични канали (едно- или двуканални спирални или променлива геометрия), с дебелина на стените до 3,0 мм.
Умерени инструменти; автоматизирано ядрено изстрелване с висока скорост
Високи разходи за матрици; роботизирана керамична обвивка
Типични сплави за леене
SiMo ковки желязно-никелова чугунена сплав, D-5S Ni-Resist
неръждаема стомана 1.4837, 1.4848, Inconel
Изработка на прецизни ядра: сърцето на аеродинамиката на вътрешния поток
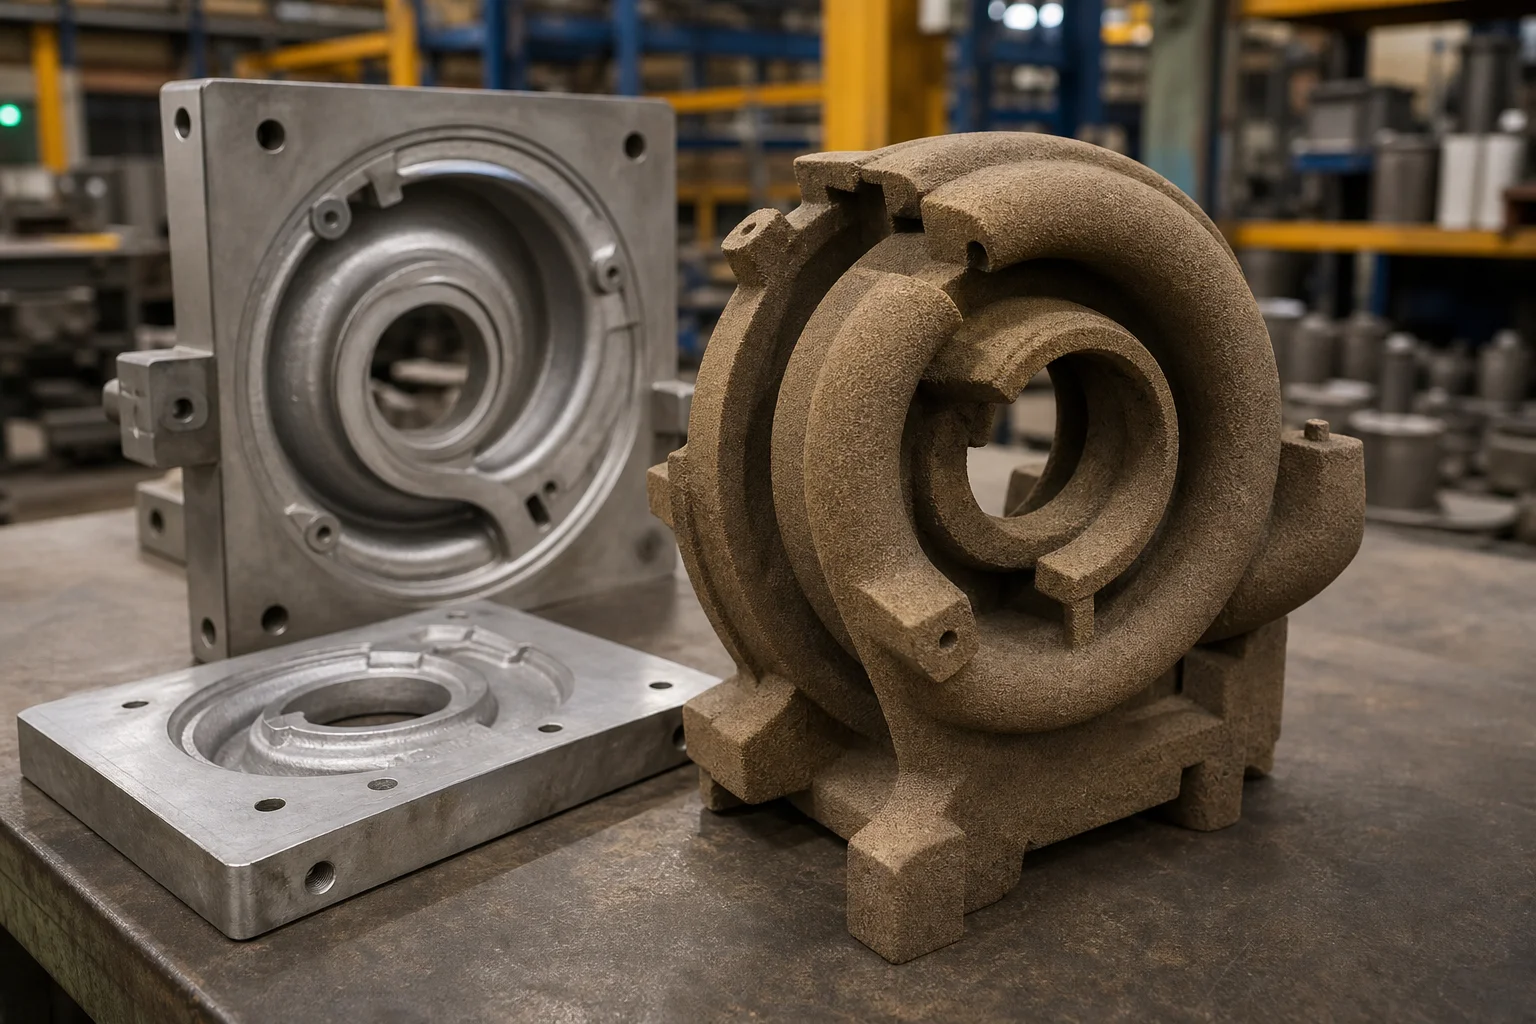
Вътрешното волютно ядро е най-критичният инструментален елемент. Леярниците използват химически свързан пясък със смола (студен кутиен аминов газ или топъл кутиен процес) вкарван в прецизно обработени алуминиеви или закалени стоманени калъпни форми за ядра:
Отвеждане на газ от ядрото : Сплавите с висока температура на топене генерират мигновено отделяне на газ при контакт с пясъчното ядро. Специално проектираните кухи канали за отвеждане на газ от ядрото предотвратяват улавянето на газ и образуването на микропори по пътя на волютния поток.
Стабилност на кора : Отпечатъците на ядрото трябва да закрепват здраво конзолно разположеното волутно ядро срещу ферростатичните изтласкващи сили по време на леенето, за да се избегнат вариации в дебелината на стените (изместване на ядрото).
4. Проектиране на системата за подаване на метал и симулация на затвърдяването
Корпусите на турбините имат рязки промени в напречното сечение: дебелият фланец за монтиране на входа (15–25 mm) е разположен непосредствено до тънките аеродинамични стени на спиралата (3,5 mm). Без оптимизирано насочено затвърдяване ще се образуват свивателни кухини в областта на съединението между спиралата и езика.
Съвременните литейни цехове използват симулация на леенето (MAGMASOFT / ProCAST), за да моделират:
Критична скорост в входния канал : Поддържане на скоростта на течния метал под 0,45 m/s, за да се предотврати образуването на оксидна пленка при сплави с високо съдържание на хром и никел.
Балансиране на топлинния модул : Използване на медни вмъкнати елементи с директно охлаждане или цирконови пясъчни охладители по дебелия фланец за отводняване, за да се синхронизират скоростите на охлаждане със съседните тънки стени.
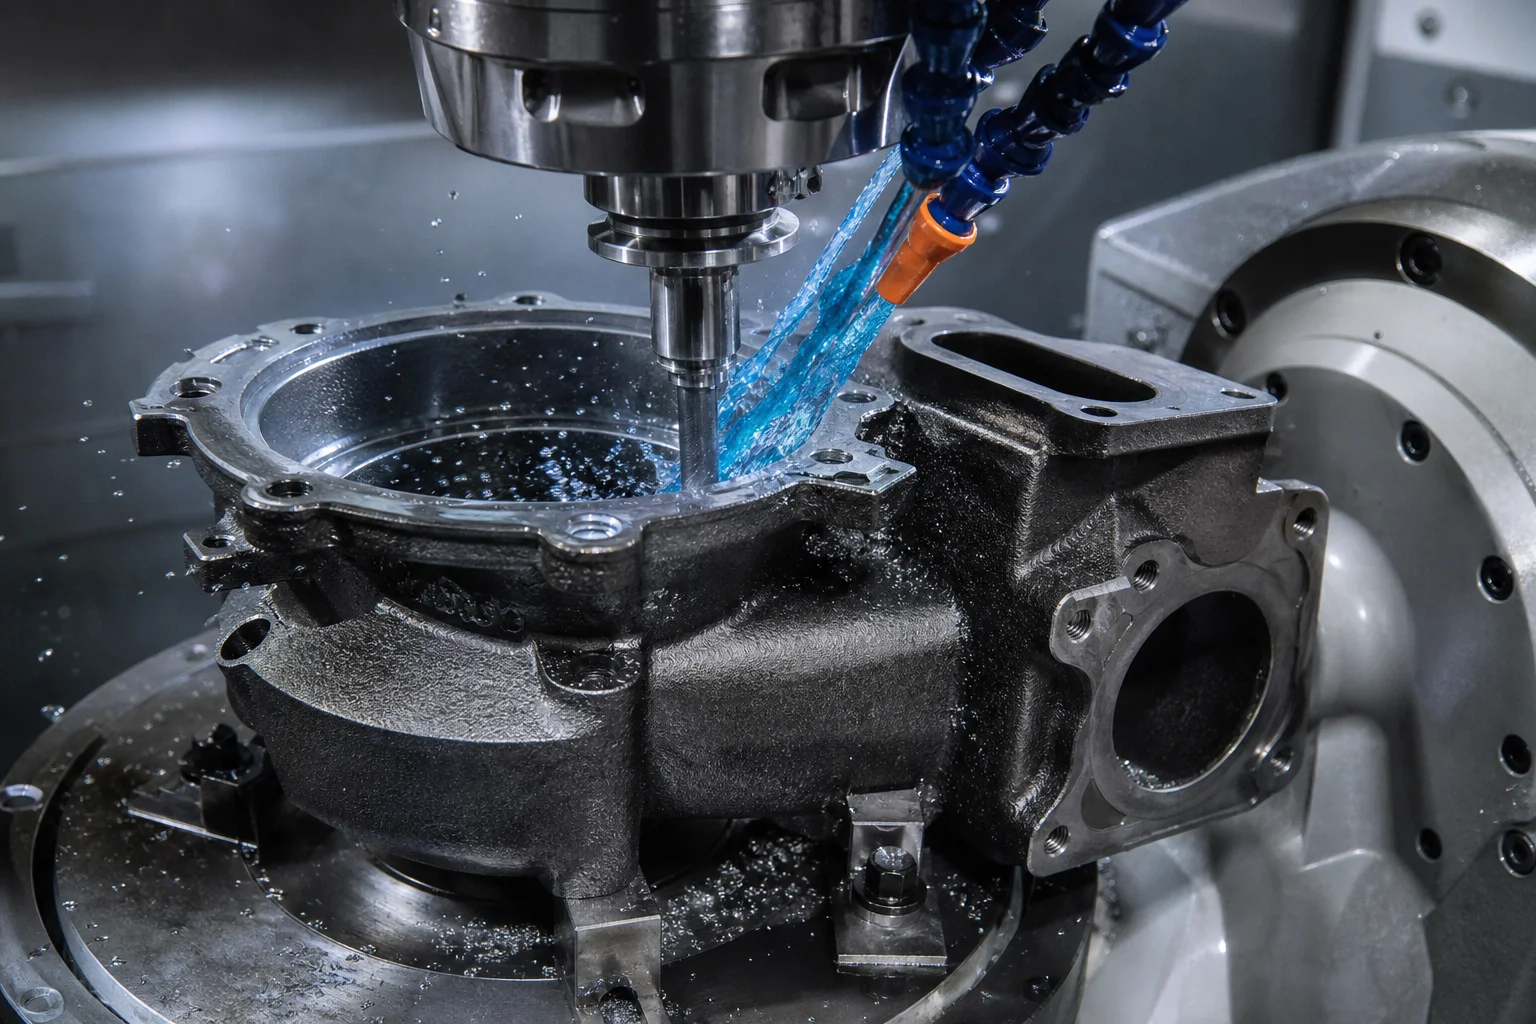
5. Прецизно CNC-машинно обработване на корпусите на турбокомпресори
Литият корпус на турбината е толкова добър, колкото е качеството на завършената му машинна обработка. Компонентът трябва да осигурява безупречно съчетаване с въртящата се сборка на централния корпус на лагерите (CHRA), изпускателния колектор и изпускателната тръба.
Критични машинирани референтни повърхнини и допуски:
Пилотно отворче на подшипниковия картридж : Допуск за диаметър в рамките на ±0,012 мм , с кръглост и цилиндричност в рамките на 0.008 mm за осигуряване на концентрично подравняване с оста на турбинното колело.
Контурен профил на турбинното колело : Машиниран чрез 5-осева CNC високоскоростна контурна обработка с карбидни/СВН инструменти с персонализиран профил. Радиалният зазор между въртящите се върхове на турбинните лопатки и контурната стена обикновено се поддържа на 0.35 mm±0.05 mm в целия работен температурен диапазон.
Монтажни джобове за VNT / VGT : Точни позиции на отворите за штифтове в ±0,025 мм истинската позиция, за да се гарантира синхронизацията на лопатките на сопловата решетка с променлива геометрия.
Отвор за бушон на клапана за изпускане на наддув : Отвор с плътна посадка и Ra≤0,8 µm за осигуряване на нулево изтичане на изгорелите газове по време на регулиране на наддува.
6. Изчерпателна гаранция за качество и изпитания при високи температури
Метод за инспекция на качеството
Стандарт / параметър за изпитание
Критерии за приемане
Химически състав
Оптична емисионна спектрометрия с директно четене (OES)
Строга съответност на никел, хром, кремний, молибден и следови елементи (олово, висмут, антимон) <0.002%)
Обемна плътност
Рентгеново изпитване (RT) според ASTM E446 / ASTM E192
Ниво 1 в критичните контурни/езични зони; ниво 2 в фланцовите области
Цялостна повърхност
Флуоресцентна пенетрационна инспекция (FPI / PT) според ASTM E1417
Нулеви линейни показания по обработените контури, уплътнителните повърхности и седлото на отпадъчния клапан
Дименсионална верификация
3D координатно-измервателна машина с мостова конструкция и сканираща проба (резолюция 0,001 mm)
проверка на всички характеристики спрямо базовата точка според CAD модела
Изпитване за течове под високо налягане
Тестване на диференциално налягане на сух въздух чрез намаляване
Скорост на теч <5 cm³/мин при пневматично налягане 3,5 bar
Тестване на устойчивост срещу изтичане / експлозия
Високоскоростна инсталация за тестване при въртене (тестване при наднормено завъртане)
Корпусът трябва напълно да задържи фрагментите от счупено турбинно колело, без пробиване на стената
7. Интегрирано набавяне заедно с Dandong City Pengxin Machinery Co., Ltd.
Набавянето на корпуси за турбокомпресори от високоалоирани сплави и с висока прецизност изисква производствен партньор с дълбоки познания в областта на металургията и специализирана инфраструктура за CNC-машини.
Dandong City Pengxin Machinery Co., Ltd. съчетава повече от шестдесетгодишния опит в напредналото леене на феритни и високоалоирани сплави с възможности за прецизно CNC-машиниране с множество оси:
Обхват на материала – сертифицирано леене на ковки желязни сплави със силиций и молибден (SiMo), аустенитни никел-резистентни сплави (D-5S) и лити термоустойчиви неръждаеми стомани (1.4837, 1.4848).
Вътрешни инструменти и изваждане на ядро от черупки : Автоматизирани линии за формиране на ядра, способни да произвеждат ултраплавни, размерно стабилни спирални ядра за турбинни корпуси с единичен, двойен и променлива геометрия.
Фина обработка с ЧПУ с множество оси : Специализирани центрове за токарна и фрезова обработка с ЧПУ, които осигуряват прецизно оформяне по контур, строги допуски за диаметъра на лагерните посадки и равни уплътнителни повърхности.
Проследимост и документация : Материални сертификати според EN 10204 3.1, химически анализ чрез спектрометър, доклади за размерна инспекция с координатно-измервателна машина (CMM) и валидация чрез тест за намаляване на налягането при всяка доставка.
Заключение
Турбинните и компресорните корпуси на турбокомпресори представляват върха на леярството при високи температури и прецизната механична обработка. Балансирането на изискванията, свързани с екстремни термични цикли, устойчивост към окисляване, аеродинамично оформяне и машинни допуски под стотна от милиметъра, изисква неотклонима дисциплина на процеса на всеки етап — от очистването на суровия сплав до окончателната инспекция с координатно-измервателна машина.
Дали разработвате турбокомпресори за търговски превозни средства от ново поколение или специализирани компоненти за вторичния пазар с повишена производителност, инженерният успех започва с интегриран партньор за литейно и машинно обработване.
Свържете се днес с Dandong City Pengxin Machinery Co., Ltd., за да прегледате чертежите и техническите спецификации на вашите корпуси на турбокомпресори.
Дандон Сити Пенгсин Машинъри Ко., Лтд. — Тежки литови части и прецизно машинно обработване, от 1958 г.

 EN

 Горещи новини

