
 EN
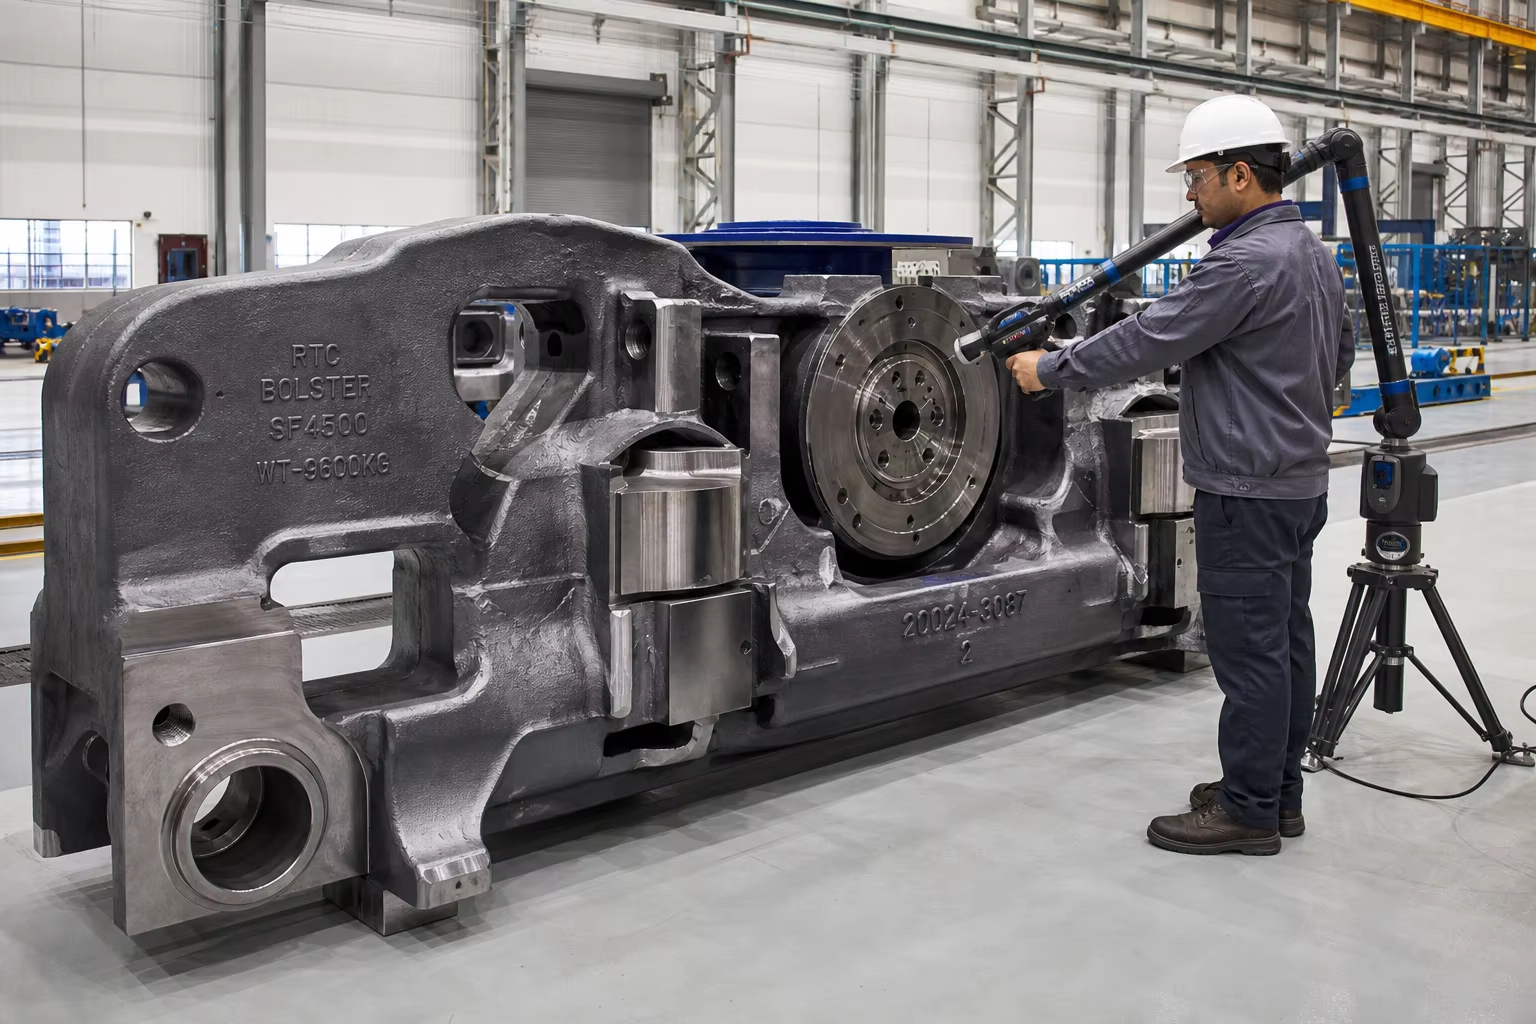
Meta Description : Guide technique complet sur les pièces moulées en acier pour bogies ferroviaires et matériel roulant. Découvrez les spécifications AAR M-201 grades B+, C et E, l’intégrité des moulages de cadres latéraux et de traverses centrales, la durée de vie en fatigue à haut nombre de cycles, le moulage automatisé en sable vert et l’usinage CNC des supports.
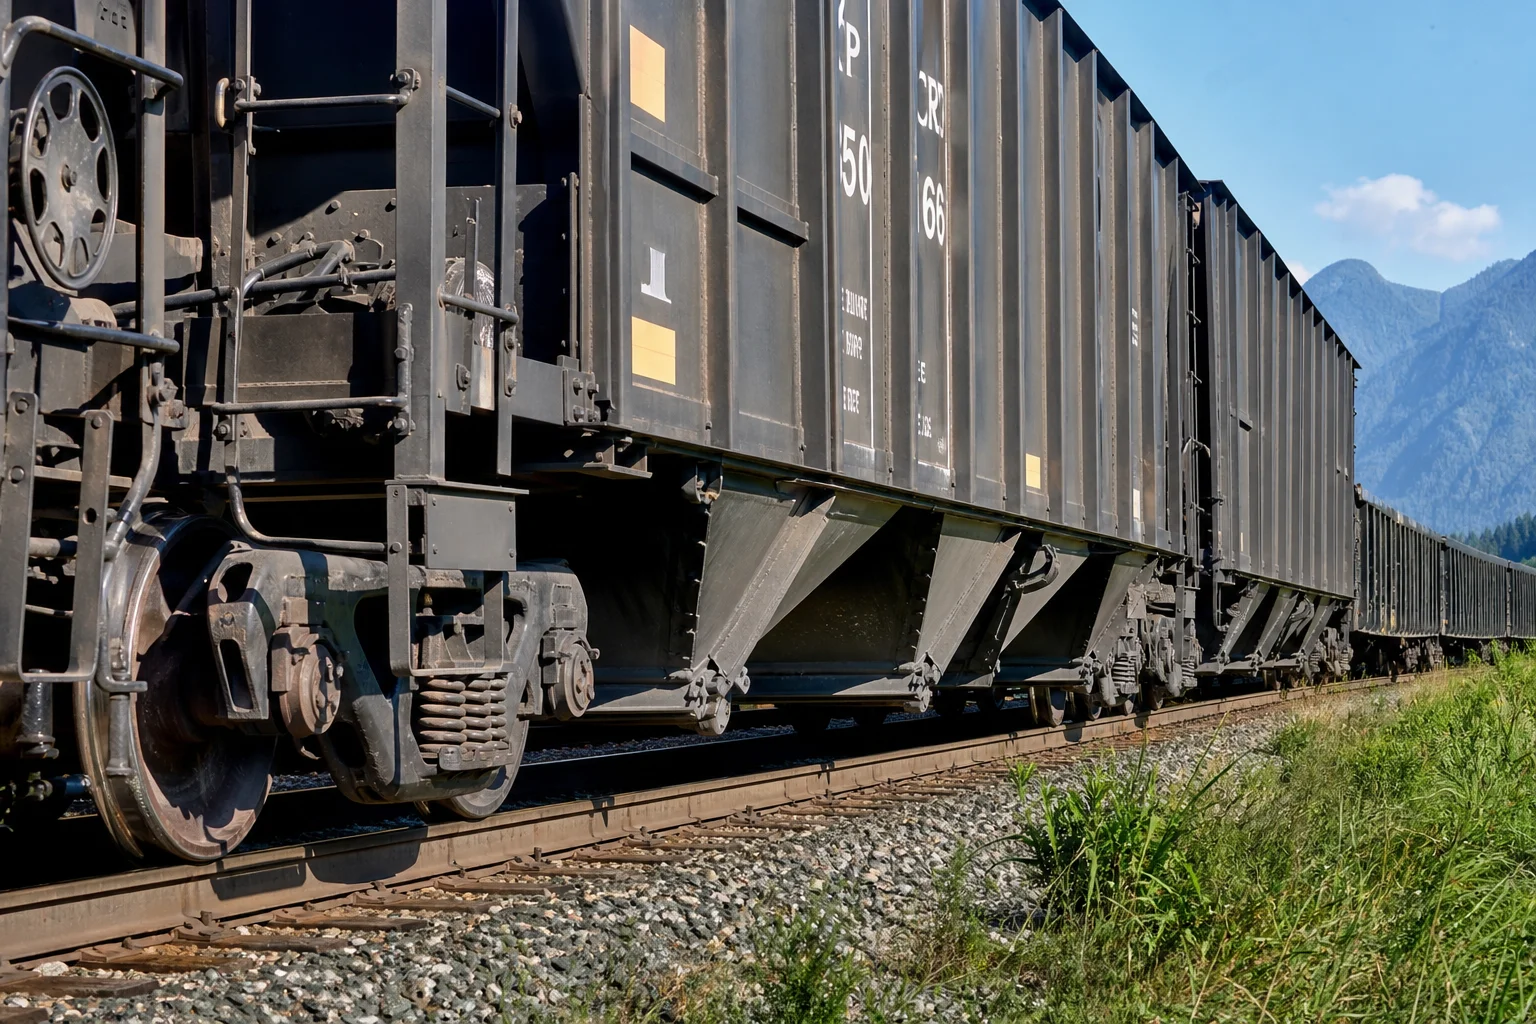
Dans le transport ferroviaire de marchandises, les trains miniers à forte charge et le matériel roulant voyageurs, l’ensemble du bogie (truck) constitue le sous-système structurel le plus critique en matière de sécurité. Un bogie standard pour wagon de marchandises de 100 tonnes repose sur des pièces moulées en acier massives et de haute précision Cadres latéraux, traverses de bogie, plaques centrales, corps d’attelages et boîtiers d’amortisseurs de traction pour supporter des masses brutes dynamiques de véhicules allant jusqu’à 130 tonnes métriques par wagon à des vitesses de service atteignant 120 km/h.
En fonctionnement sur des millions de kilomètres cumulés de voie, les pièces moulées pour bogies ferroviaires résistent continuellement à des chocs verticaux cycliques à forte amplitude (jonctions de rail et aiguillages), à la fatigue liée à l’oscillation latérale instable (hunting), aux chocs longitudinaux en compression et en traction entre attelages ( ) et aux variations extrêmes de température ambiante ( ).
Comme une rupture par fatigue catastrophique d’un cadre latéral de bogie peut provoquer le déraillement d’un train à grande vitesse, les pièces moulées ferroviaires sont soumises aux normes de sécurité structurelle les plus strictes au monde — régies, en Amérique du Nord, par l’ Association of American Railroads (AAR M-201 / M-214) et, à l’échelle internationale, par EN 10293 et ISO 9001 / IRIS (Norme internationale de l’industrie ferroviaire) .
Ce guide technique fournit une analyse technique exhaustive des nuances d’acier moulé ferroviaire, de la conception de l’alimentation directionnelle, des protocoles de traitement thermique, du moulage automatisé en sable vert, de l’usinage à platine CNC multi-axes et de la validation complète par CND.
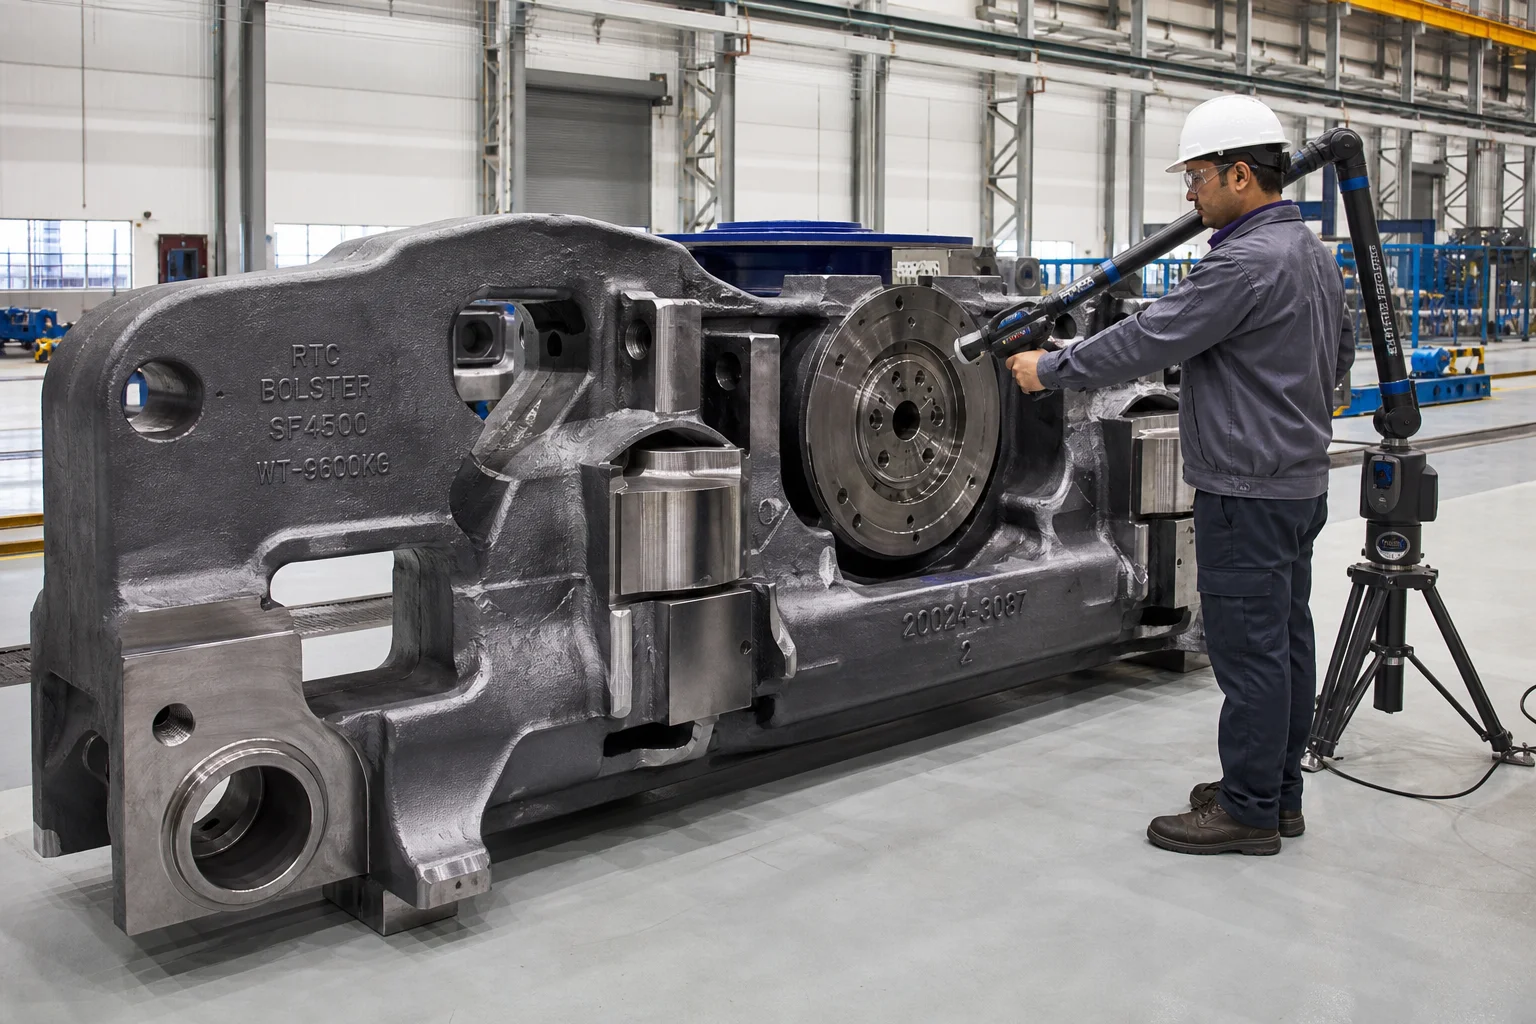
1. Champs de contraintes dynamiques en service et modes de défaillance des pièces moulées ferroviaires
Les cadres de bogie et les traverses fonctionnent comme des ponts structurels dynamiques lourds transmettant des énergies de choc multidirectionnelles :
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Composant de bogie | Charge dynamique principale | Mode de défaillance critique à éviter | Norme structurelle AAR |
|---|---|---|---|
| Cadre de bogie | Flexion verticale à haut cycle + oscillation latérale de chasse | Fissuration par fatigue transversale au niveau de l’arrondi inférieur du siège de ressort et des transitions de colonne | AAR M-201 Grade B+ / Grade C (normalisé / trempé et revenu) |
| Châssis de wagon à bogies | Charge verticale sur la plaque centrale ( ) + basculement dynamique des appuis latéraux | Usure par fatigue de la cuvette de la plaque centrale et fissuration de la semelle inférieure en traction | AAR M-201 Grade B+ / Grade C |
| Organe d’attelage Type E / Type F | Forces longitudinales de traction et de compression lors des chocs | Cisaillement de la douille de la goupille d’articulation, fatigue de flexion de la tige du coupleur | Acier allié trempé et revenu, grade E selon la norme AAR M-201 |
| Logement de l’amortisseur de traction et fourche | Absorption extrême des chocs cinétiques lors de l’entrée/sortie en service de trains lourds | Rupture de la paroi du logement, déformation de la poche | Acier allié trempé et revenu, grade E selon la norme AAR M-201 ( ) |
2. Normes métallurgiques pour les pièces moulées ferroviaires (AAR M-201 et EN 10293)
La spécification M-201 de l’Association of American Railroads (AAR) classe les aciers moulés en grades structurels distincts :
| Spécification des matériaux | État de traitement thermique | Résistance à la traction ( ) | Limite d’élasticité ( ) | Allongement ( ) | Réduction de section ( ) | Résilience Charpy entaille en V (CVN) | Application principale |
|---|---|---|---|---|---|---|---|
| AAR M-201 Grade B+ | Normalisé et revenu (N&T) | aT | Châssis latéraux, traverses centrales et leviers de frein standard pour wagons | ||||
| AAR M-201 Grade C (trempé et revenu) | Trempé et revenu (T&R) | aT | Châssis latéraux de wagons miniers lourds, bogies pour climats froids | ||||
| AAR M-201 Grade E (alliage trempé et revenu) | Trempé et revenu (acier allié trempé et revenu) | aT | Attelages à haute résistance, articulations, supports d’essieu de traction | ||||
| EN 10293 G20Mn5 | Normalisé / trempé et revenu | aT | Bogies européens pour wagons de fret (type Y25), disques de frein |
Focus métallurgique : contrôle strict de l’azote, du soufre et du phosphore
L’amorçage des fissures de fatigue dans les pièces moulées ferroviaires se produit presque exclusivement au niveau des agrégats d’inclusions non métalliques.
- Seuils des éléments indésirables : phosphore ( ) et soufre ( ).
- Désulfuration et traitement aux terres rares : l’acier en fusion subit un affinage basique en poche avec injection de fil de calcium et ajout contrôlé d’aluminium afin d’obtenir des sulfures de manganèse sphéroïdaux de type III fins, éliminant totalement les films eutectiques de sulfures fragiles intergranulaires de type II.
3. Moulage en sable à haute intégrité et solidification directionnelle
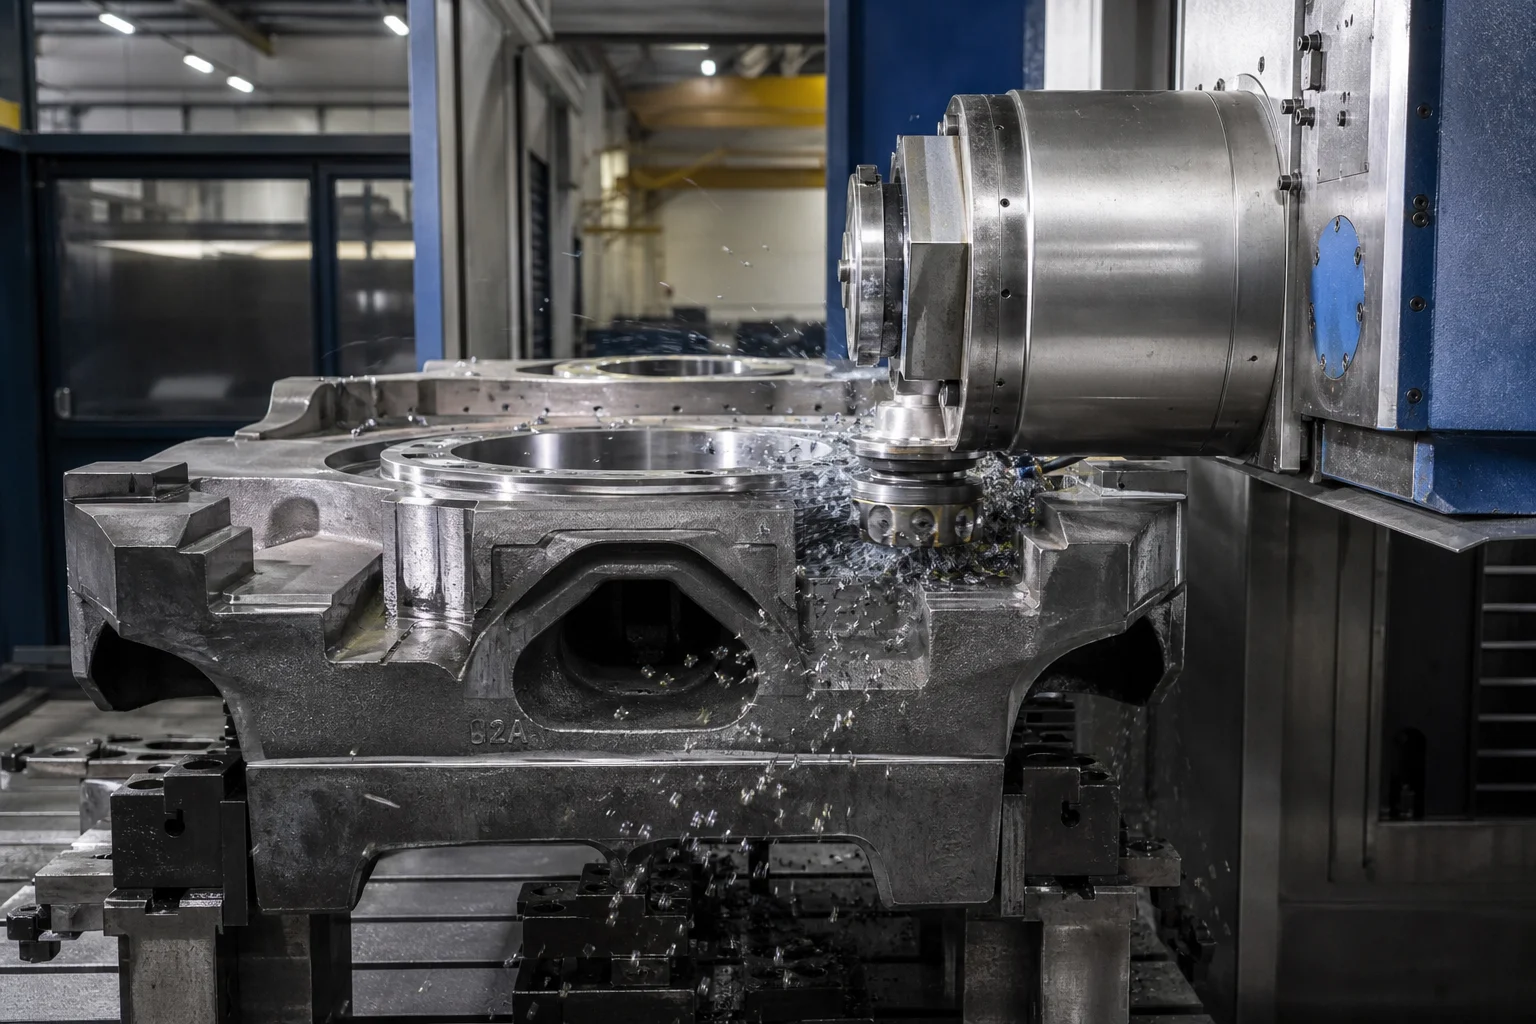
Les cadres latéraux et les traverses sont des pièces moulées creuses à section en caisson (longueur , poids ) dotées de noyaux internes complexes pour allégement et d’épaisseurs de paroi variables ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Protocoles de traitement thermique en plusieurs étapes (AAR M-201)
Pour satisfaire aux exigences rigoureuses de ténacité à basse température selon l’essai Charpy avec entaille en V ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Usinage précis au CN des supports et des plaques centrales
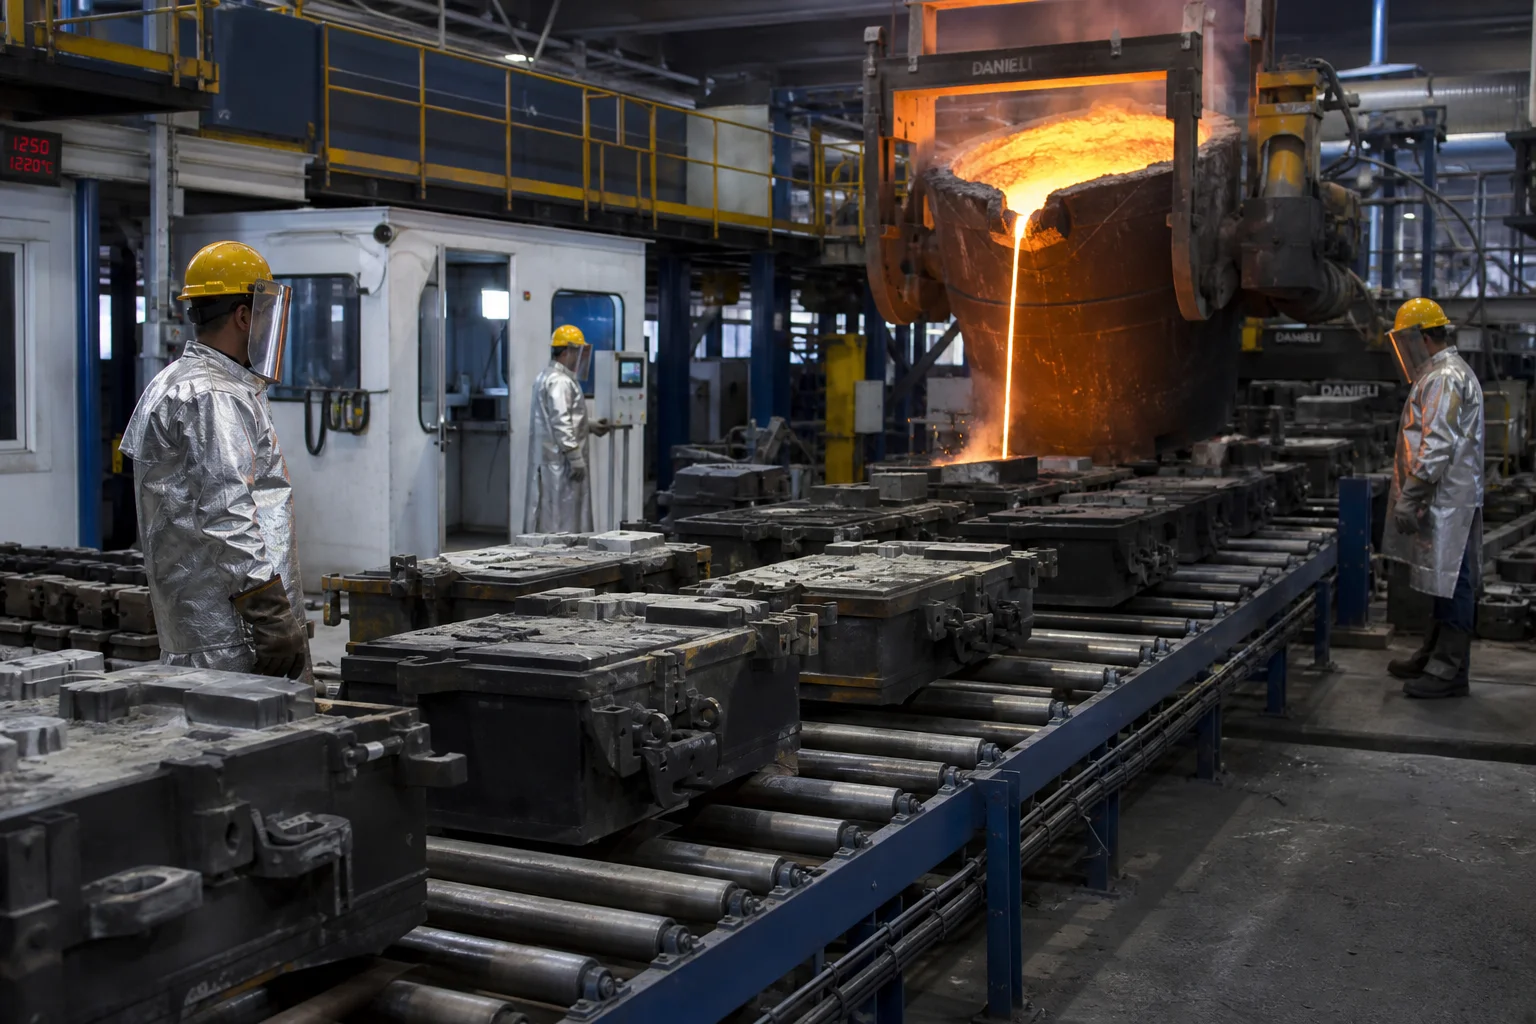
Les pièces moulées de bogie doivent s’interfacer avec précision aux roulements d’essieu, aux amortisseurs de frottement et à la structure inférieure du corps du véhicule :
Interfaces usinées critiques :
- Mâchoires de support du cadre latéral les surfaces de montage des mâchoires de la semelle, du toit et de la plaque d’usure par friction sont usinées avec précision sur des fraiseuses à alésage horizontales à commande numérique par ordinateur. L’entraxe et l’équerrage de la semelle sont maintenus dans les tolérances de sur toute la longueur de l’empattement de 2,5 mètres.
- Bolster : cuvette centrale et paliers latéraux le diamètre et la profondeur de la cuvette centrale sont usinés à (, garantissant un contact uniforme avec la cuvette centrale du châssis sans coincement localisé lors de la négociation des courbes.
- Système de freinage et trous pour douilles perçage et alésage multiaxes des trous pour goupilles de levier de frein, équipés de douilles d’usure en acier au manganèse ou en composite durci.
6. Essais non destructifs (END) complets et conformité aux normes AAR
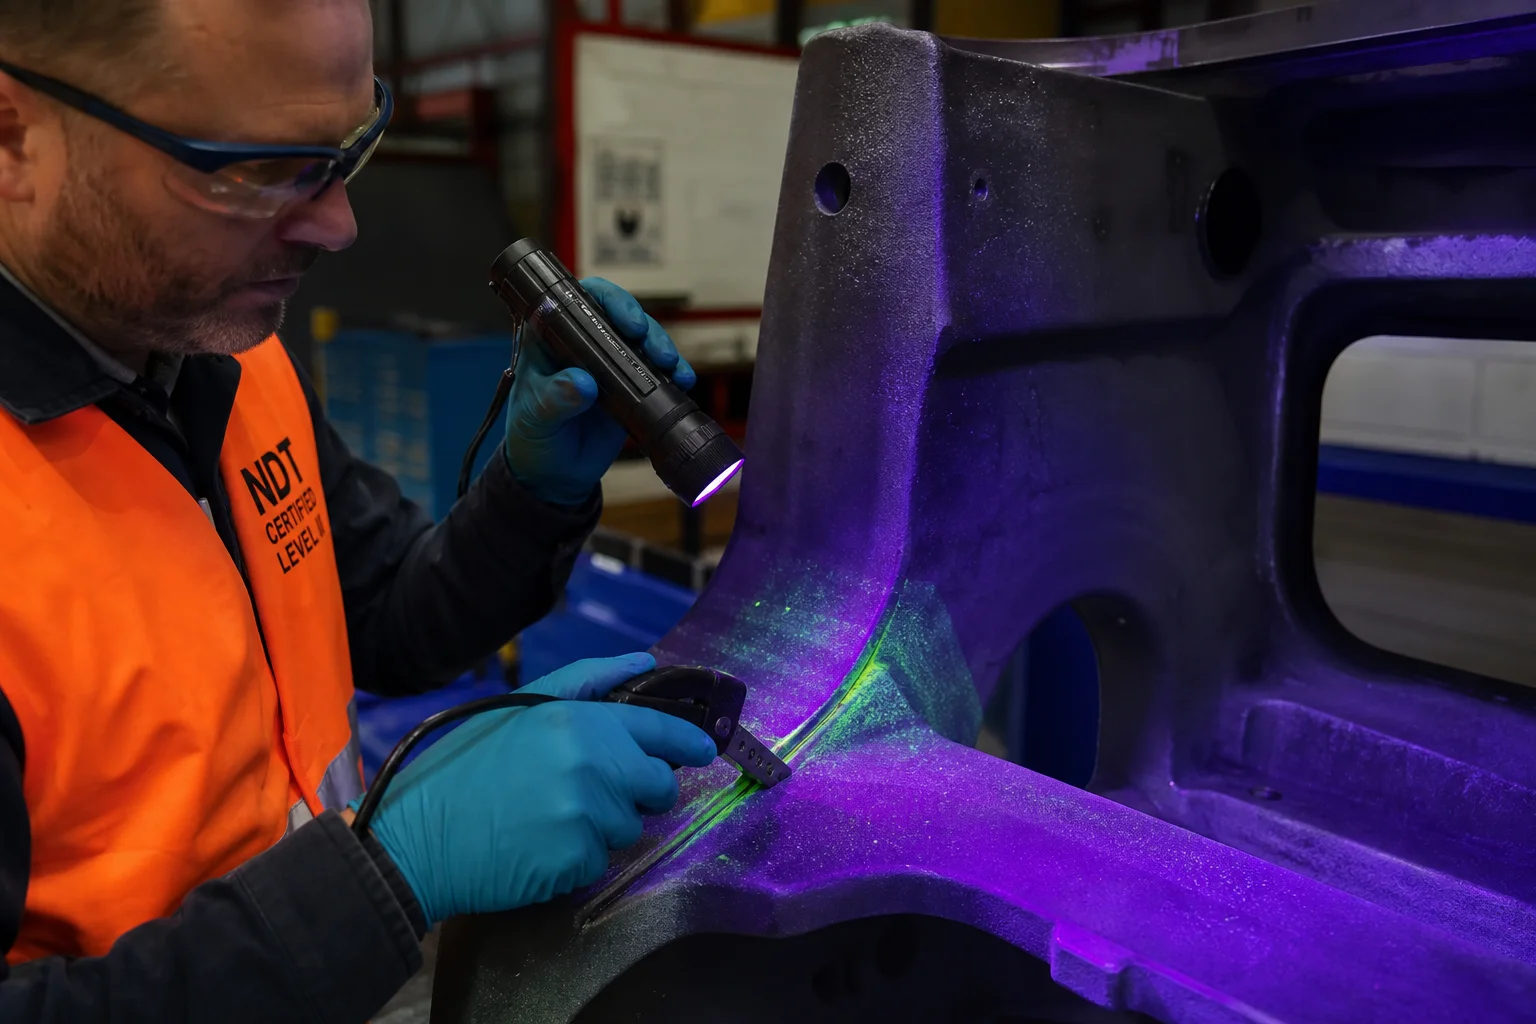
| Catégorie d’essai qualité | Norme / Spécification | Critères d'acceptation |
|---|---|---|
| Essai Radiographique (RT) | ASTM E446 / ASTM E186 | Niveau 1/2 sur les semelles tendues critiques, les sièges de ressort et les coins du socle |
| Essai par Magnétoscopie (MT) | AAR M-214 / ASTM E709 (fluorescent) | inspection à 100 % de tous les rayons soumis à une forte contrainte et des mâchoires usinées du socle ; aucune fissure |
| Essai statique et dynamique de résistance | AAR M-202 / M-203, banc de déflexion statique | Le traversin est chargé jusqu’à sa capacité nominale ; aucune déformation plastique permanente |
| Résistance à la traction et ténacité au choc | ASTM E8 / ASTM E23 sur les échantillons d'essai joints | Conformité stricte aux tableaux AAR M-201 ; essai de résilience Charpy (CVN) aT |
| Numérisation dimensionnelle | traqueur laser 3D / gabarits de contrôle « Go/No-Go » | Vérification complète des dimensions entre le centre de la rotule et le socle, conformément aux plans AAR |
7. Fabrication de pièces moulées ferroviaires à Dandong City Pengxin Machinery Co., Ltd.
Fournir des pièces moulées fiables pour bogies ferroviaires et matériel roulant exige des installations de fonderie certifiées, des capacités avancées de traitement thermique et des centres d’usinage CNC à grande échelle.
Dandong City Pengxin Machinery Co., Ltd. est un acteur reconnu dans la fonderie lourde et l’usinage de précision, au service des industries mondiales du transport ferroviaire, de l’exploitation minière et des équipements lourds :
- Aciers ferroviaires complets : Production certifiée des nuances AAR M-201 B+, C, E, EN 10293 G20Mn5 et pièces moulées en acier allié haute résistance.
- Infrastructure de fonderie lourde : Usine de production de 80 000 m² dotée de lignes automatisées de moulage en sable vert et en sable résine, capable de mouler des pièces uniques allant de 100 kg à 25 tonnes.
- Usinage CNC précis à plusieurs axes : Fraises à alésage horizontal à grande capacité et centres d’usinage multi-broches dédiés produisant des mâchoires de support finies et des plaques centrales de bélier.
- Laboratoire qualité interne : Personnel qualifié en CND niveau II/III réalisant des contrôles MT, UT et RT à 100 %, accompagnés de spectrométrie d’émission optique et d’essais de résilience Charpy à basse température jusqu’à .
- Documentation qualité complète : Certifié selon la norme ISO 9001, fournissant des certificats matériels complets EN 10204 type 3.1, des registres d’inspection CND et des rapports de vérification dimensionnelle AAR.
Conclusion
Les châssis de chemin de fer et les pièces moulées pour matériel roulant constituent des éléments structurels fondamentaux qui supportent les charges dynamiques et les chocs liés au transport fret et voyageurs à l’échelle mondiale. Pour atteindre des durées de vie en fatigue de plusieurs millions de kilomètres, aucune concession n’est permise en matière de pureté de la désoxydation de l’acier, de ténacité aux chocs à basse température ( ) , de modélisation de la solidification directionnelle, d’usinage précis au moyen de fraiseuses à commande numérique par ordinateur (CNC) sur socle, et de validation complète par essais non destructifs (END).
Travailler en partenariat avec un fournisseur expérimenté, intégrant la fonderie lourde et l’usinage de précision, garantit que vos composants pour matériel roulant fonctionnent en toute sécurité, de façon fiable et efficace sur les réseaux ferroviaires du monde entier.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos spécifications relatives aux pièces moulées ferroviaires ou pour demander des consultations techniques personnalisées.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.
Table des matières
- 1. Champs de contraintes dynamiques en service et modes de défaillance des pièces moulées ferroviaires
- 2. Normes métallurgiques pour les pièces moulées ferroviaires (AAR M-201 et EN 10293)
- 3. Moulage en sable à haute intégrité et solidification directionnelle
- 4. Protocoles de traitement thermique en plusieurs étapes (AAR M-201)
- 5. Usinage précis au CN des supports et des plaques centrales
- 6. Essais non destructifs (END) complets et conformité aux normes AAR
- 7. Fabrication de pièces moulées ferroviaires à Dandong City Pengxin Machinery Co., Ltd.
- Conclusion