
 EN
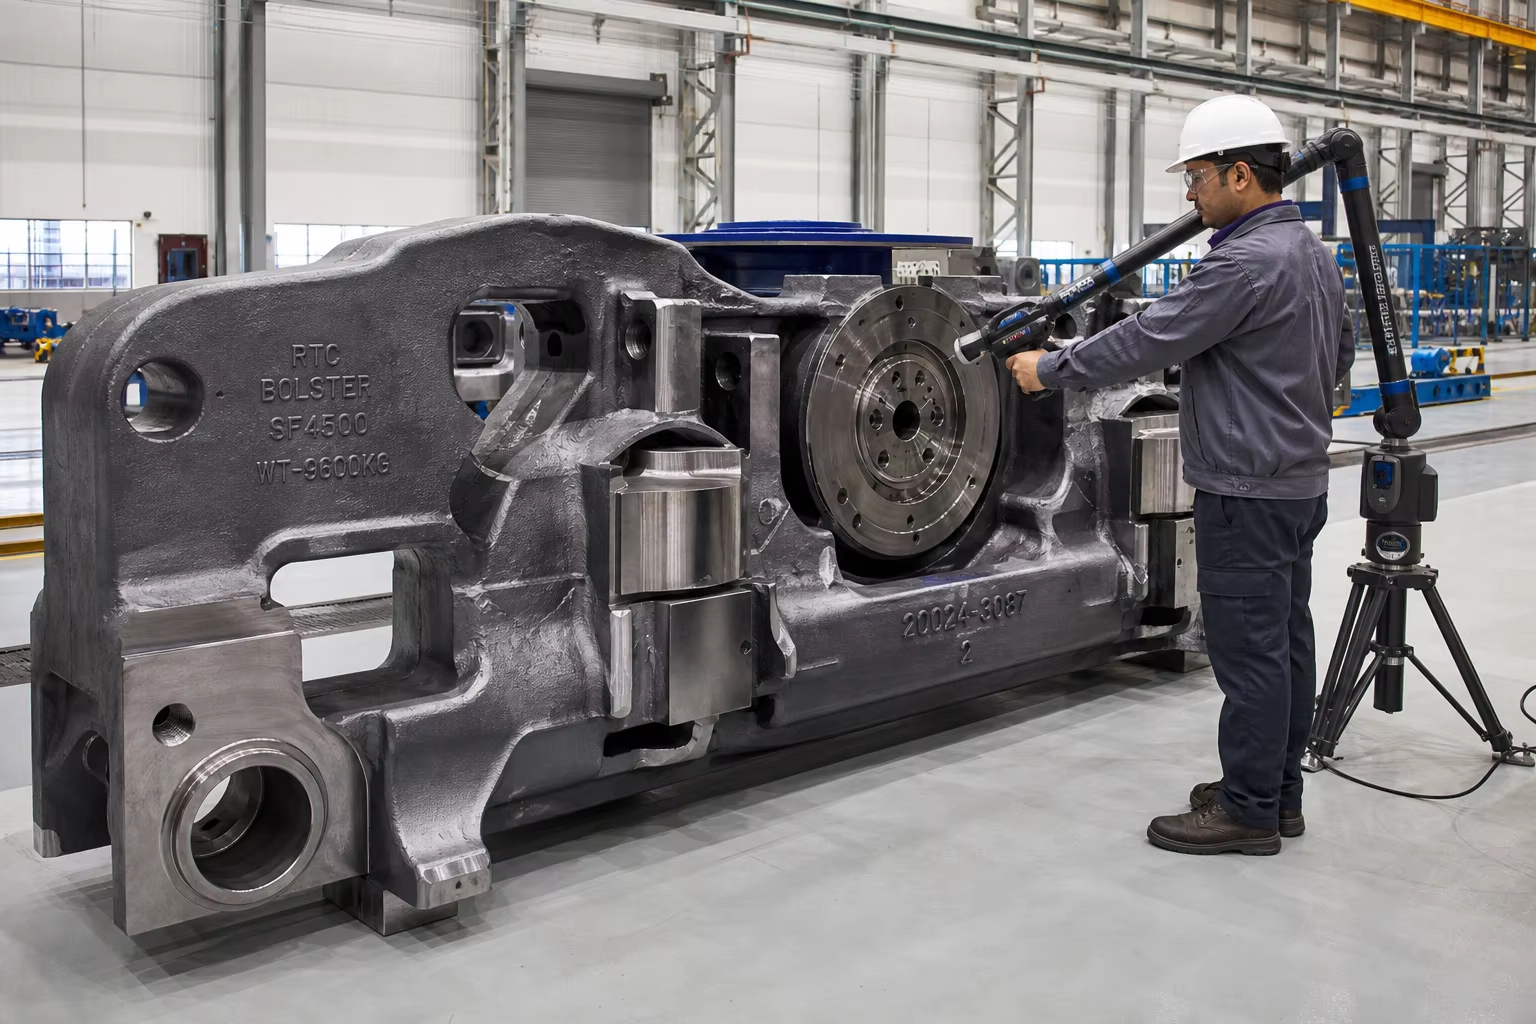
Meta Description: Una guida tecnica completa sui getti in acciaio per carrelli ferroviari e rotabili. Esplora le specifiche AAR M-201 Grado B+, Grado C e Grado E, l’integrità dei getti per telai laterali e traverse di supporto, la durata a fatica ad alto numero di cicli, la modellazione automatizzata in sabbia verde e la fresatura CNC dei piedistalli.
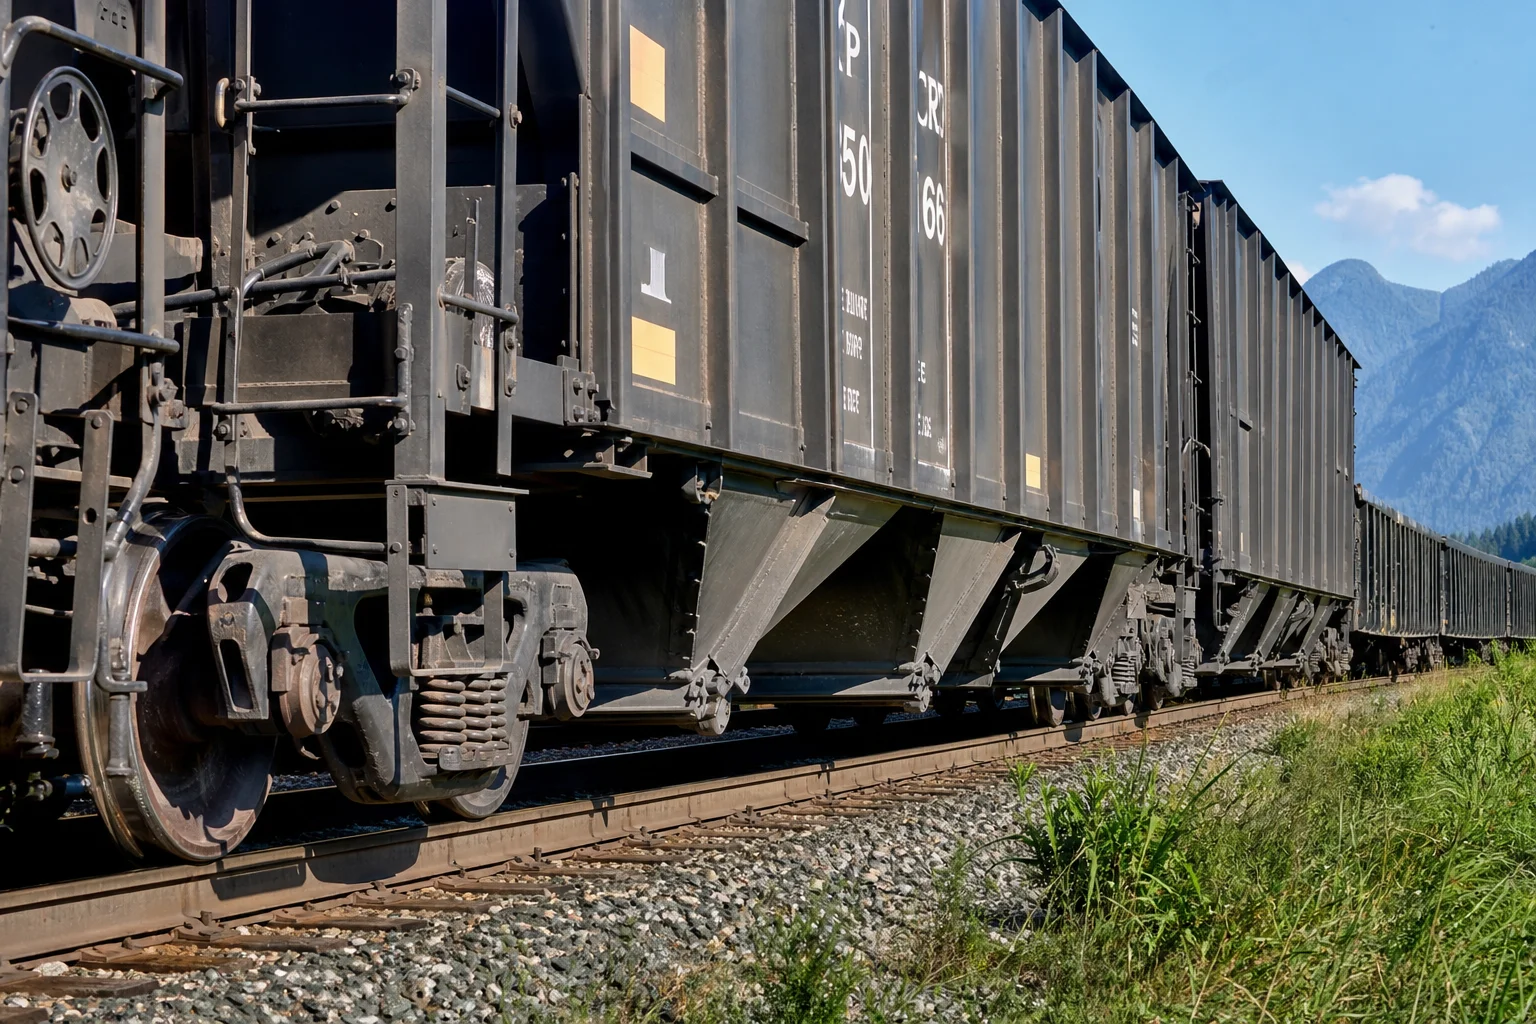
Nel trasporto ferroviario merci, nei treni minerari per trasporto pesante e nei rotabili passeggeri, l’insieme del carrello ferroviario (truck) rappresenta il sottosistema strutturale più critico ai fini della sicurezza. Un carrello standard per carro merci da 100 tonnellate si basa su getti in acciaio massicci e di precisione Telai laterali, supporti per carri merci, piastre centrali, corpi di accoppiamento e alloggiamenti per dispositivi di trazione per sostenere pesi lordi dinamici del veicolo fino a 130 tonnellate metriche per carro a velocità operative fino a 120 km/h.
Operando su milioni di chilometri complessivi di binario, le fusioni per carrelli ferroviari subiscono continuamente impatto verticale ciclico ad alta ampiezza (giunti di rotaia e deviatori), fatica da oscillazione laterale instabile, collisioni longitudinali di compressione e trazione tra accoppiatori ( ) e forti escursioni termiche ambientali ( ).
Poiché una frattura a fatica catastrofica di un telaio laterale del carrello provoca il deragliamento di un treno ad alta velocità, le fusioni ferroviarie sono soggette agli standard strutturali di sicurezza più severi al mondo — regolati in Nord America dall' Association of American Railroads (AAR M-201 / M-214) e a livello internazionale da EN 10293 e ISO 9001 / IRIS (Standard internazionale per l’industria ferroviaria) .
Questa guida ingegneristica fornisce un’analisi tecnica esaustiva delle leghe di acciaio fuso per applicazioni ferroviarie, della progettazione dell’alimentazione direzionale, dei protocolli di trattamento termico, della modellazione automatizzata in sabbia verde, della lavorazione a controllo numerico su basamento con più assi e della validazione completa mediante prove non distruttive.
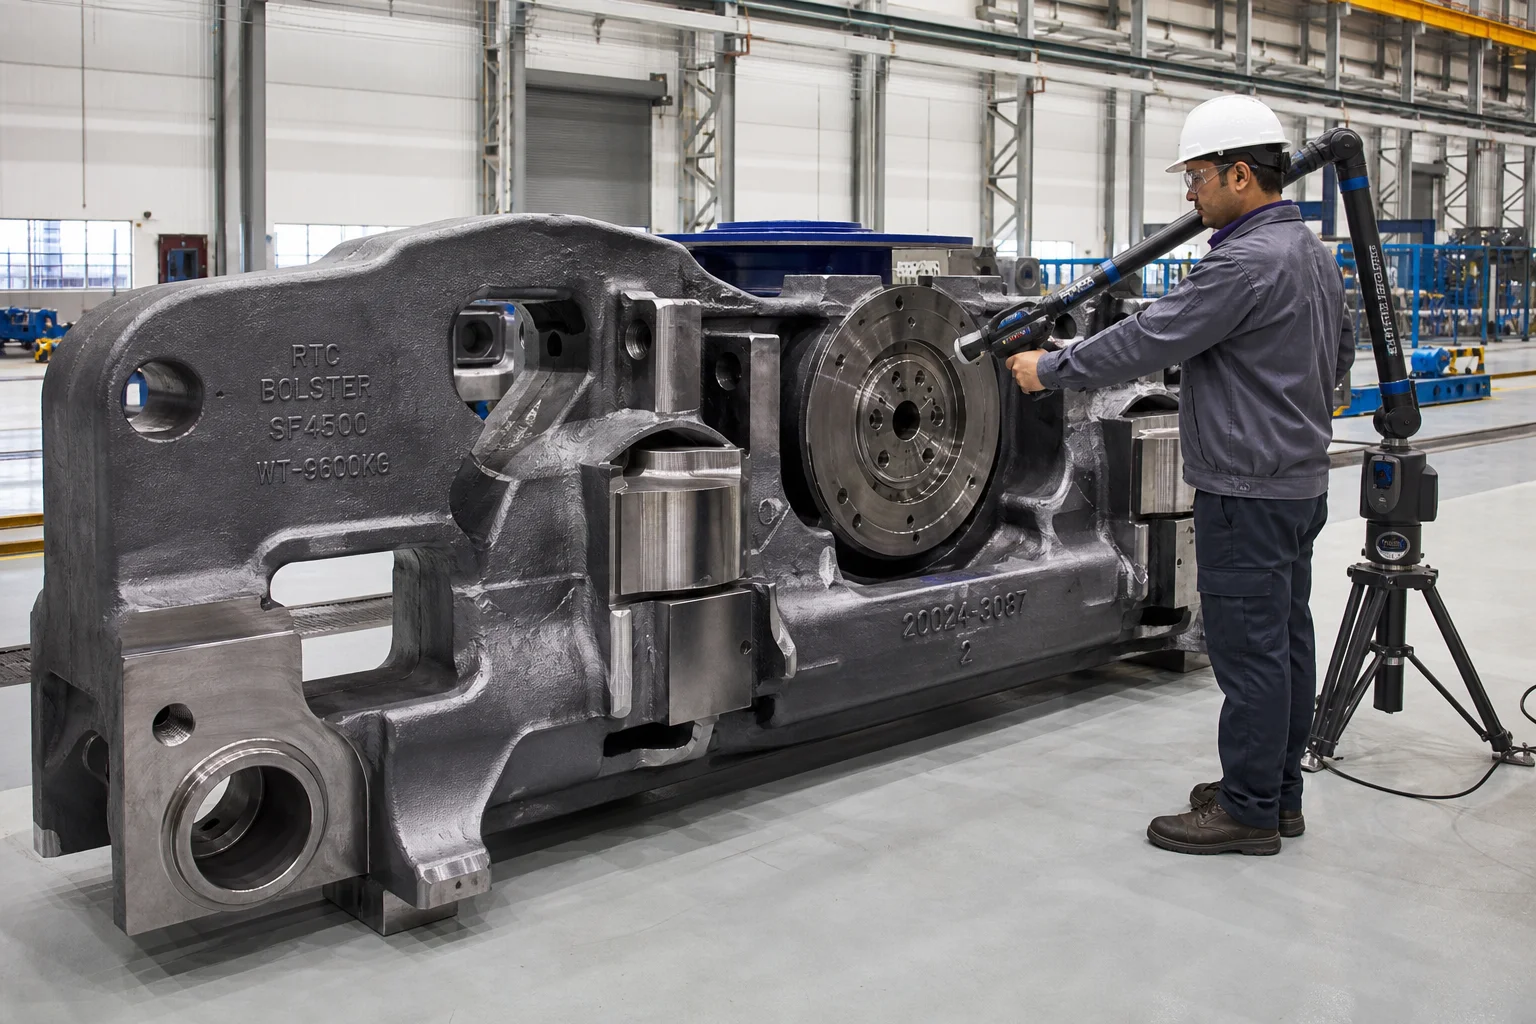
1. Campi di tensione dinamica operativa e modalità di rottura dei getti ferroviari
I telai dei carrelli e i traversini funzionano come ponti strutturali dinamici pesanti che trasmettono energie d’urto multidirezionali:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Componente del carrello | Carico dinamico primario | Modalità di rottura critica da prevenire | Norma strutturale AAR |
|---|---|---|---|
| Telaio laterale del carrello | Flessione verticale ad alto numero di cicli + oscillazione laterale di tipo hunting | Fessurazione a fatica trasversale nel raccordo inferiore del sedile della molla e nelle transizioni delle colonne | AAR M-201 Grado B+ / Grado C (normalizzato / temprato e rinvenuto) |
| Bilancino per carri merci | Carico verticale sulla piastra centrale ( ) + oscillazione dinamica dei supporti laterali | Usura a fatica della calotta della piastra centrale e fessurazione della flangia di trazione inferiore | AAR M-201 Grado B+ / Grado C |
| Corpo del gancio tipo E / tipo F | Forze longitudinali di trazione e di compressione da urto | Taglio del perno di articolazione, fatica della curvatura del gambo dell’accoppiatore | AAR M-201 Grado E (acciaio legato temprato e rinvenuto) |
| Carcassa dell’ammortizzatore di trazione e forcella | Assorbimento estremo di urti cinetici durante l’ingresso/uscita in servizio di treni pesanti | Rottura della parete della carcassa, deformazione della tasca | AAR M-201 Grado E ( ) |
2. Norme metallurgiche per getti ferroviari (AAR M-201 ed EN 10293)
La specifica dell’Association of American Railroads (AAR) M-201 classifica gli acciai fusi in distinti gradi strutturali:
| Specifiche materiali | Condizione termica | Resistenza a trazione ( ) | Resistenza allo snervamento ( ) | Allungamento ( ) | Reduzione di sezione ( ) | Impatto Charpy V-Notch (CVN) | Applicazione principale |
|---|---|---|---|---|---|---|---|
| AAR M-201 Grado B+ | Normalizzato e temprato (N&T) | aT | Telai laterali standard per carri merci, traverse centrali, travature frenanti | ||||
| Grado C AAR M-201 (temprato e rinvenuto) | Temprato e rinvenuto (T&R) | aT | Telai laterali per carri minerari ad alto carico, carrelli per climi freddi | ||||
| Grado E AAR M-201 (acciaio legato temprato e rinvenuto) | Temprato e rinvenuto (acciaio legato) | aT | Ganci di trazione ad alta resistenza, ganasce, supporti per organi di trazione | ||||
| EN 10293 G20Mn5 | Normalizzato / temprato e rinvenuto | aT | Carrelli per vagoni merci europei (tipo Y25), dischi freno |
Focus metallurgico: controllo rigoroso di azoto, zolfo e fosforo
L'innesco di fessure da fatica nelle fusioni ferroviarie avviene quasi esclusivamente in corrispondenza di aggregati di inclusioni non metalliche.
- Soglie degli elementi indesiderati : fosforo ( ) e zolfo ( ).
- Disossidazione e trattamento con terre rare : L'acciaio fuso subisce una raffinazione basica nel crogiolo con iniezione di filo di calcio e aggiunta controllata di alluminio per ottenere solfuri di manganese sferoidali di tipo III fini, eliminando completamente i solfuri eutettici di tipo II fragili localizzati ai bordi dei grani.
3. Modellatura della sabbia ad alta integrità e solidificazione direzionale
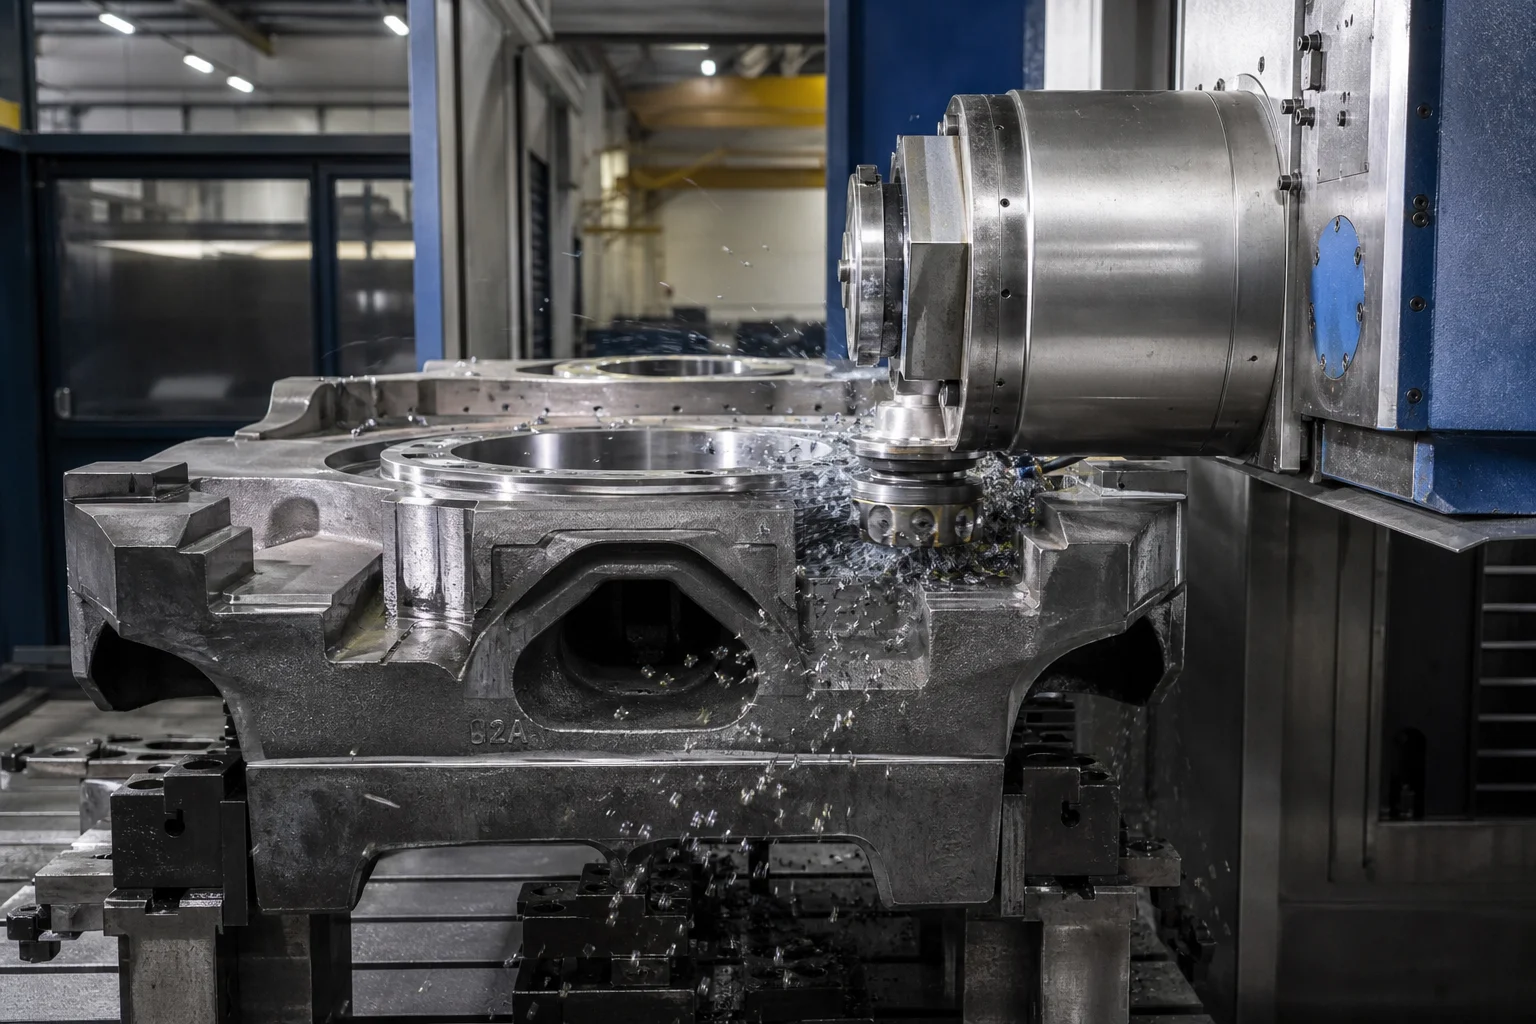
I telai laterali e i traversini sono getti cavi a sezione scatolare di grandi dimensioni (lunghezza , peso ) con nuclei interni complessi per alleggerimento e spessori variabili delle pareti ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Protocolli di trattamento termico multistadio (AAR M-201)
Per soddisfare i rigorosi requisiti di tenacità a bassa temperatura secondo la prova Charpy V-notch ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Fresatura di precisione del basamento e della piastra centrale mediante CNC
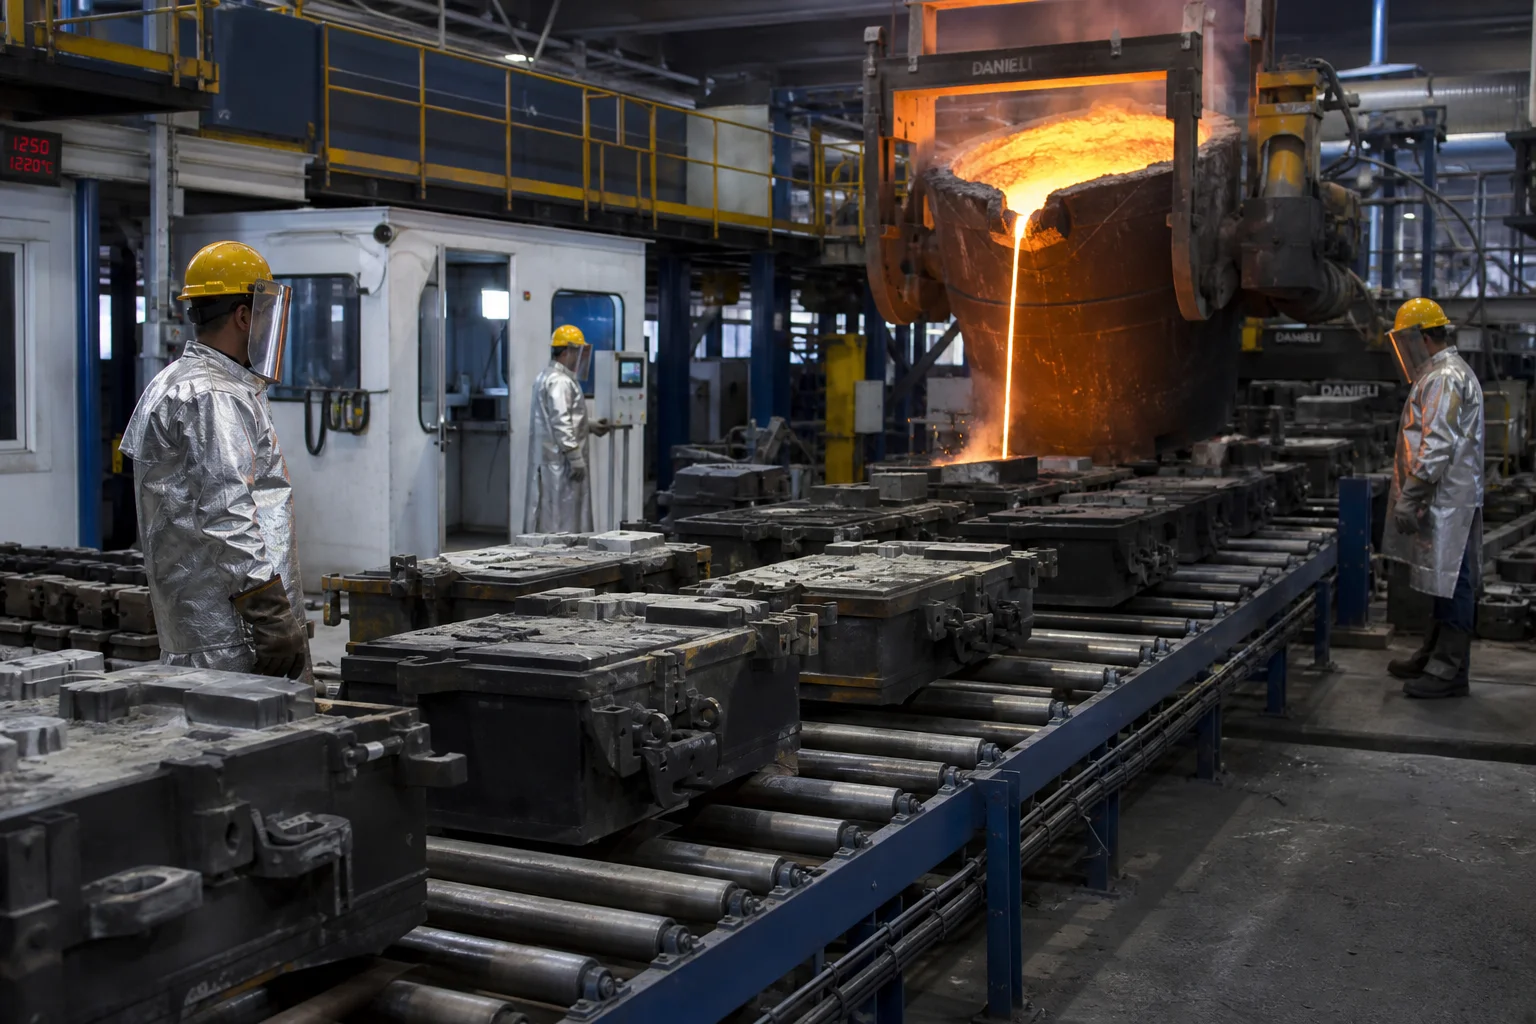
I getti dei carrelli devono interfacciarsi con precisione con i cuscinetti degli assi dei ruotismi, gli smorzatori a attrito e il telaio inferiore della carrozza:
Interfacce lavorate critiche:
- Morsa di supporto per telaio laterale : Le superfici di contatto della morsa di supporto, del tetto e della piastra antifrizione sono lavorate con precisione su centri di alesatura orizzontali CNC. La distanza tra le morse di supporto e la perpendicolarità sono mantenute entro sull’intero passo di 2,5 metri.
- Coppiglia centrale del traversino e cuscinetti laterali : Il diametro e la profondità della coppiglia centrale sono lavorati con rugosità (, garantendo un contatto uniforme con la coppiglia centrale della carrozzeria senza fenomeni di bloccaggio localizzato durante la percorrenza di curve.
- Sistema frenante e fori per boccole : Foratura e alesatura multiasse dei fori per perni delle leve freno, dotati di boccole antifrizione in acciaio manganese o composito temprato.
6. Controllo completo mediante prove non distruttive (NDT) e conformità ai requisiti qualitativi AAR
| Categoria di prova qualità | Standard / Specifica | Criteri di accettazione |
|---|---|---|
| Prova Radiografica (RT) | ASTM E446 / ASTM E186 | Livello 1/2 nelle flange di trazione critiche, sedi molle e angoli del basamento |
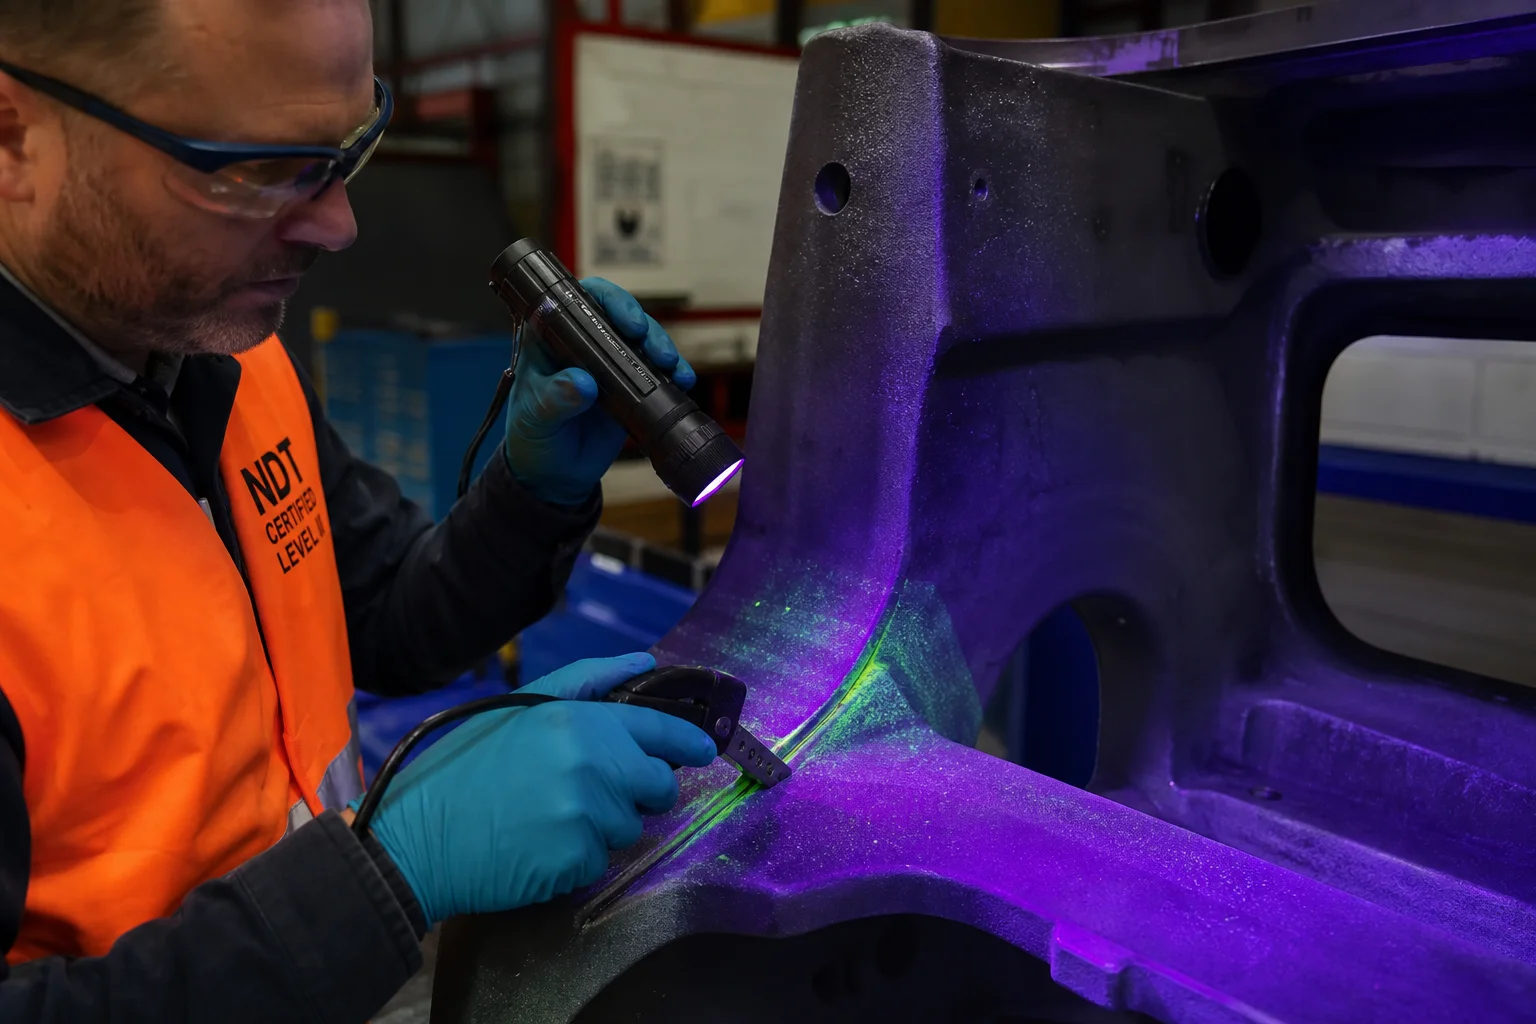
| Prova con Particelle Magnetiche (MT) | AAR M-214 / ASTM E709 (fluorescente) | ispezione al 100% di tutti i raggi ad alta sollecitazione e delle ganasce fresate del basamento; nessuna fessura |
| Prova di verifica statica e dinamica | Apparecchiatura per deflessione statica AAR M-202 / M-203 | Bilanciere caricato a capacità nominale; nessuna deformazione plastica permanente |
| Resistenza a trazione e tenacità all’urto | ASTM E8 / ASTM E23 su campioni di prova allegati | Conformità rigorosa alle tabelle AAR M-201; CVN aT |
| Scansione dimensionale | Tracker laser 3D / dispositivi di misura Go/No-Go | Verifica completa delle dimensioni da centro perno a base, secondo i disegni AAR |
7. Produzione di getti ferroviari presso Dandong City Pengxin Machinery Co., Ltd.
Fornire getti ad alta affidabilità per carrelli e rotabili ferroviari richiede infrastrutture certificate per la fusione, capacità avanzate di trattamento termico e centri di lavorazione CNC su larga scala.
Dandong City Pengxin Machinery Co., Ltd. è un consolidato leader nella produzione di getti pesanti e nella lavorazione di precisione, che serve i settori globali dei trasporti ferroviari, delle miniere e delle attrezzature pesanti:
- Acciai ferroviari completi : Produzione certificata di acciai fusi AAR M-201 Grado B+, Grado C, Grado E, EN 10293 G20Mn5 e acciai fusi legati ad alta resistenza.
- Infrastruttura di fonderia pesante : Impianto produttivo di 80.000 m² con linee automatizzate per sabbia verde e sabbia resinoso, in grado di produrre componenti singoli da 100 kg a 25 tonnellate.
- Lavorazione CNC di precisione a più assi : Fresatrici a montante orizzontale ad ampio ingombro e centri di lavorazione dedicati a più mandrini per la produzione di ganasce di supporto e piastre centrali di rinforzo.
- Laboratorio qualità interno : Personale NDT certificato Livello II/III che esegue ispezioni al 100% mediante magnetoscopia (MT), ultrasuoni (UT) e radiografia (RT), accompagnate da spettrometria ottica ad emissione e prove di impatto Charpy a basse temperature fino a .
- Documentazione completa sulla qualità : Certificato ISO 9001, con rilascio completo di certificati di materiale EN 10204 3.1, registri delle ispezioni NDT e rapporti di verifica dimensionale AAR.
Conclusione
I carrelli ferroviari e le fusioni per rotabili sono elementi strutturali fondamentali che sopportano il peso dinamico e i carichi d’urto del trasporto merci e passeggeri a livello globale. Per ottenere una durata a fatica di milioni di chilometri, è indispensabile non scendere a compromessi riguardo alla purezza della disossidazione dell’acciaio, alla tenacità all’impatto a basse temperature ( ) , alla modellazione della solidificazione direzionale, alla lavorazione di precisione CNC dei supporti e alla validazione completa mediante prove non distruttive (NDT).
Collaborare con un’azienda esperta e integrata, specializzata in fusioni pesanti e lavorazioni meccaniche di precisione, garantisce che i vostri componenti per rotabili operino in sicurezza, con affidabilità ed efficienza su tutte le reti ferroviarie mondiali.
Contattate Dandong City Pengxin Machinery Co., Ltd. per inviare le specifiche tecniche relative alle vostre fusioni ferroviarie o per richiedere consulenze ingegneristiche personalizzate.
Dandong City Pengxin Machinery Co., Ltd. — Getti pesanti e lavorazione meccanica di precisione, dal 1958.
Indice dei Contenuti
- 1. Campi di tensione dinamica operativa e modalità di rottura dei getti ferroviari
- 2. Norme metallurgiche per getti ferroviari (AAR M-201 ed EN 10293)
- 3. Modellatura della sabbia ad alta integrità e solidificazione direzionale
- 4. Protocolli di trattamento termico multistadio (AAR M-201)
- 5. Fresatura di precisione del basamento e della piastra centrale mediante CNC
- 6. Controllo completo mediante prove non distruttive (NDT) e conformità ai requisiti qualitativi AAR
- 7. Produzione di getti ferroviari presso Dandong City Pengxin Machinery Co., Ltd.
- Conclusione