
 EN
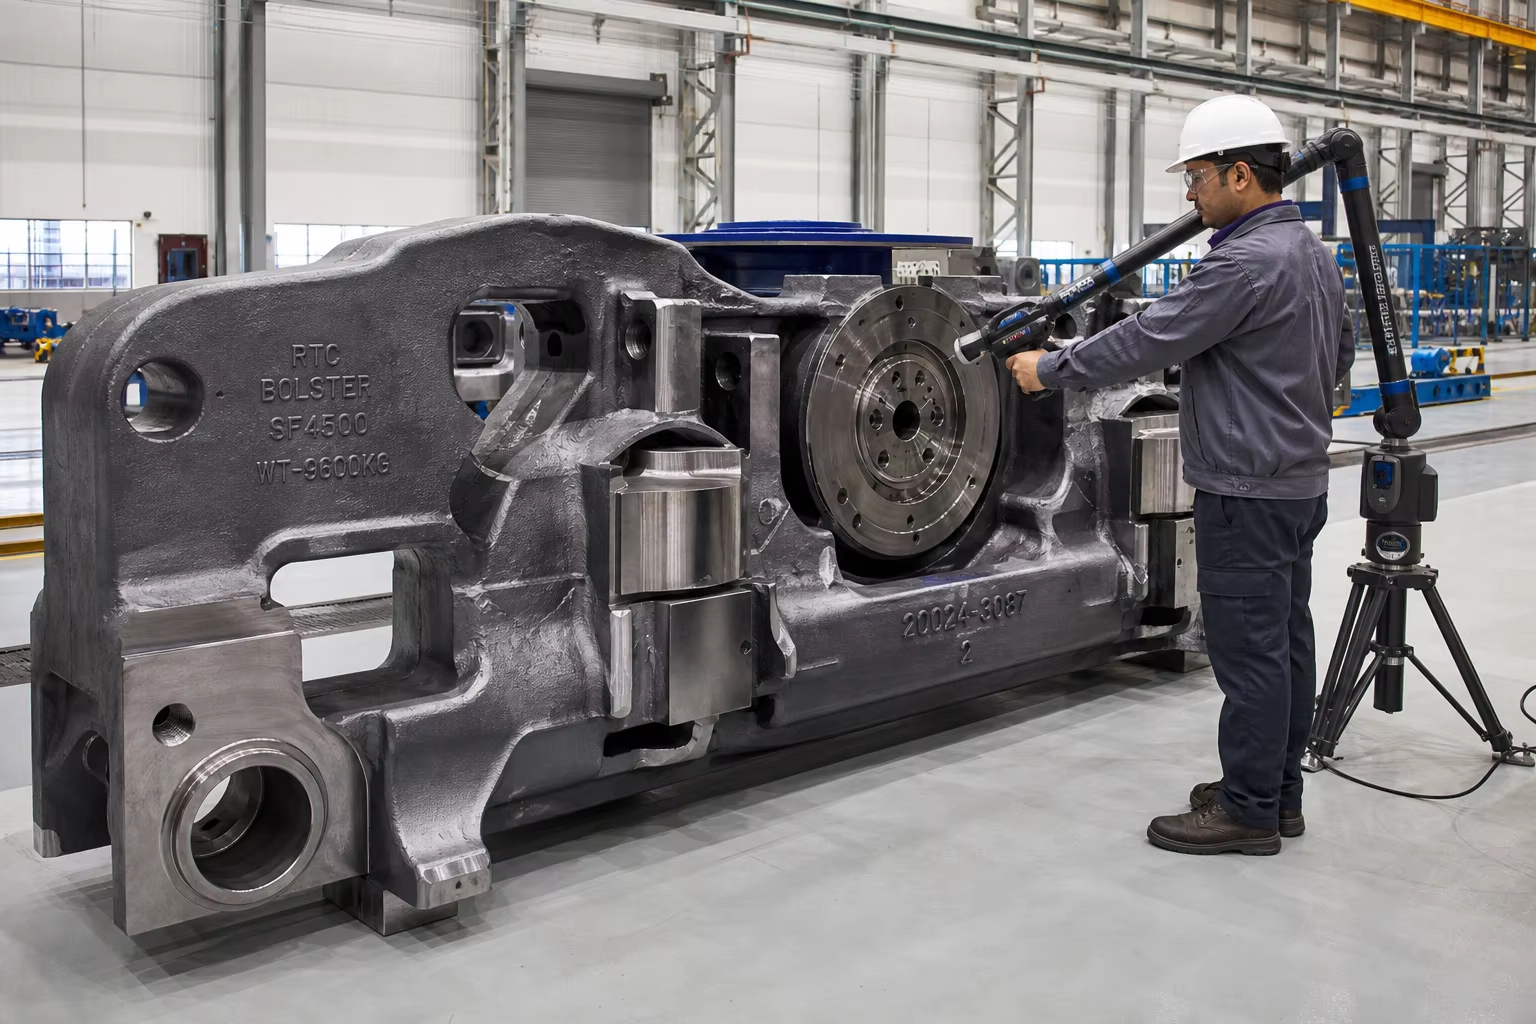
Meta Description: Повний технічний посібник щодо сталевих литих деталей для візків залізничного рухомого складу. Дослідіть специфікації AAR M-201 (клас B+, клас C та клас E), цілісність лиття бокових рам і поперечних балок візків, термін служби при високоциклових втомних навантаженнях, автоматизоване формування у зеленому піску та фрезерування опорних плит за допомогою ЧПК.
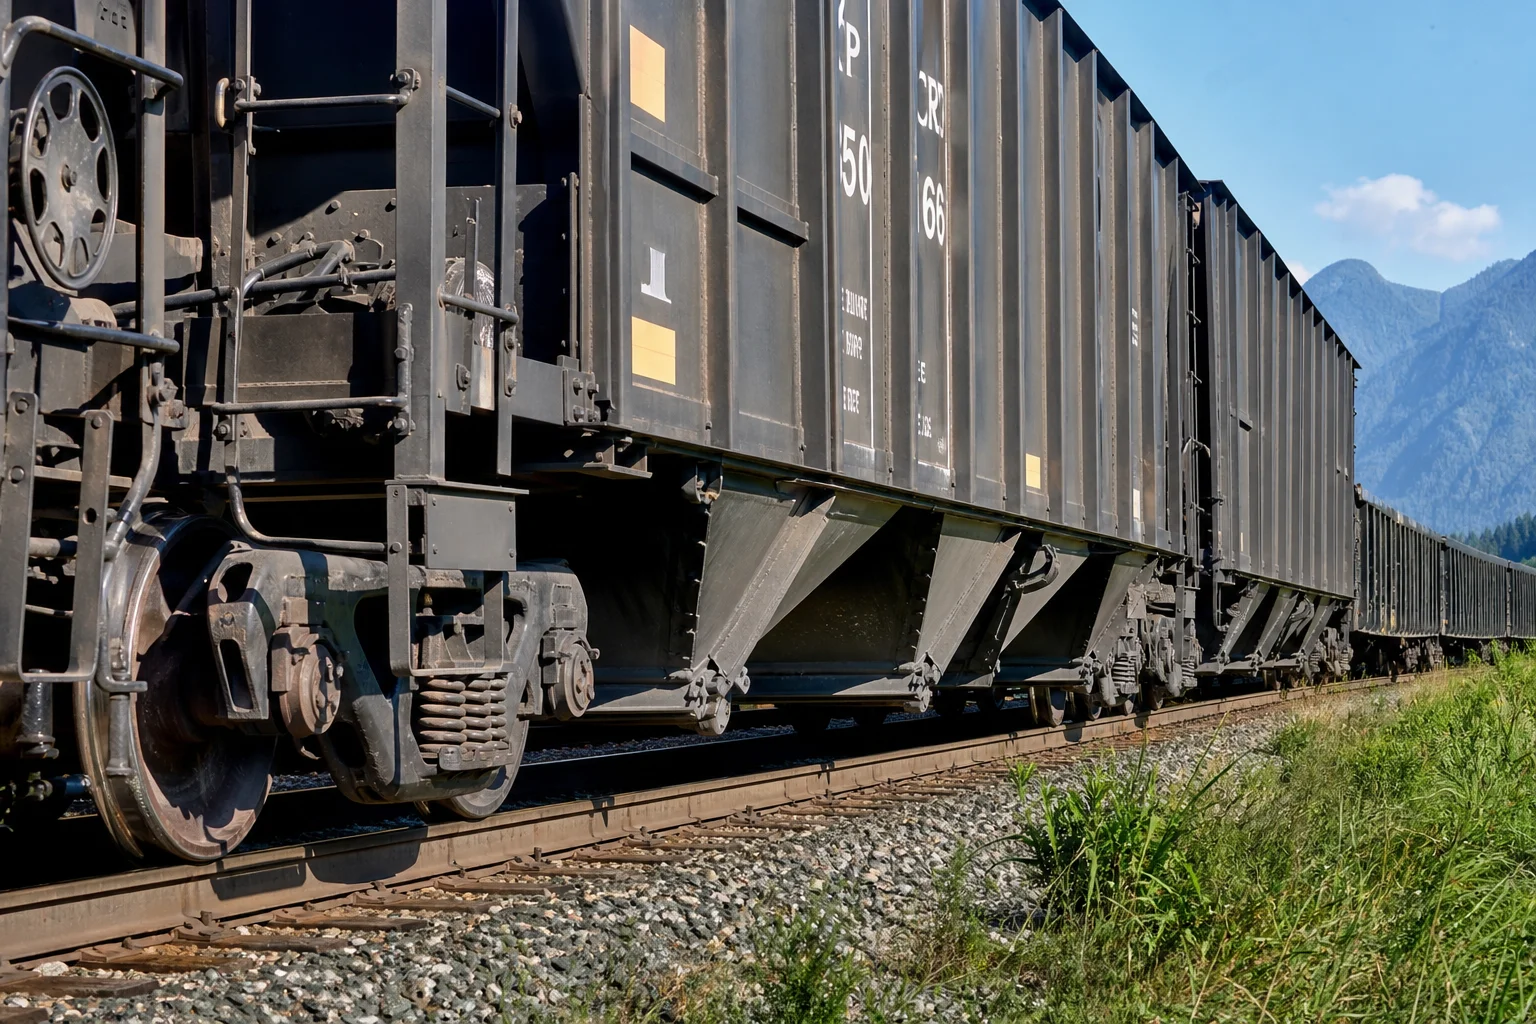
У вантажних залізничних перевезеннях, потягах важкого навантаження для гірничодобувної промисловості та пасажирському рухомому складі збірка візка (траку) є найважливішою структурною підсистемою з точки зору безпеки. Стандартний візок вантажного вагона вантажопідйомністю 100 тонн базується на величезних сталевих деталях, виготовлених методом точного лиття Бокові рами, підкладки вантажних вагонів, центральні плити, кулерні корпуси та корпуси амортизаторів зчеплення для забезпечення динамічної загальної ваги рухомого складу до 130 метричних тонн на вагон при експлуатаційних швидкостях до 120 км/год.
Працюючи протягом мільйонів сумарних кілометрів по рейках, литі деталі візків постійно зазнають вертикальних ударних навантажень великої амплітуди (у місцях стиків рейок і стрілкових переводів), бічних коливань типу «полювання», втоми від довготривалих поздовжніх ударів і розтягування при зчепленні ( ) та різких перепадів температури навколишнього середовища ( ).
Оскільки катастрофічне втомне руйнування бокової рами візка може спричинити зіткнення швидкісного потяга, литі залізничні деталі підлягають найсуворішим у світі стандартам структурної безпеки — у Північній Америці їх регулює Асоціація американських залізниць (AAR M-201 / M-214) а міжнародно — EN 10293 та ISO 9001 / IRIS (Міжнародний залізничний промисловий стандарт) .
Цей інженерний посібник надає вичерпний технічний аналіз марок литої сталі для залізничного транспорту, проектування спрямованого живлення, протоколів термічної обробки, автоматизованого лиття у зеленому піску, багатовісного фрезерування на стаціонарних ЧПК-верстатах та комплексної перевірки методами неруйнівного контролю.
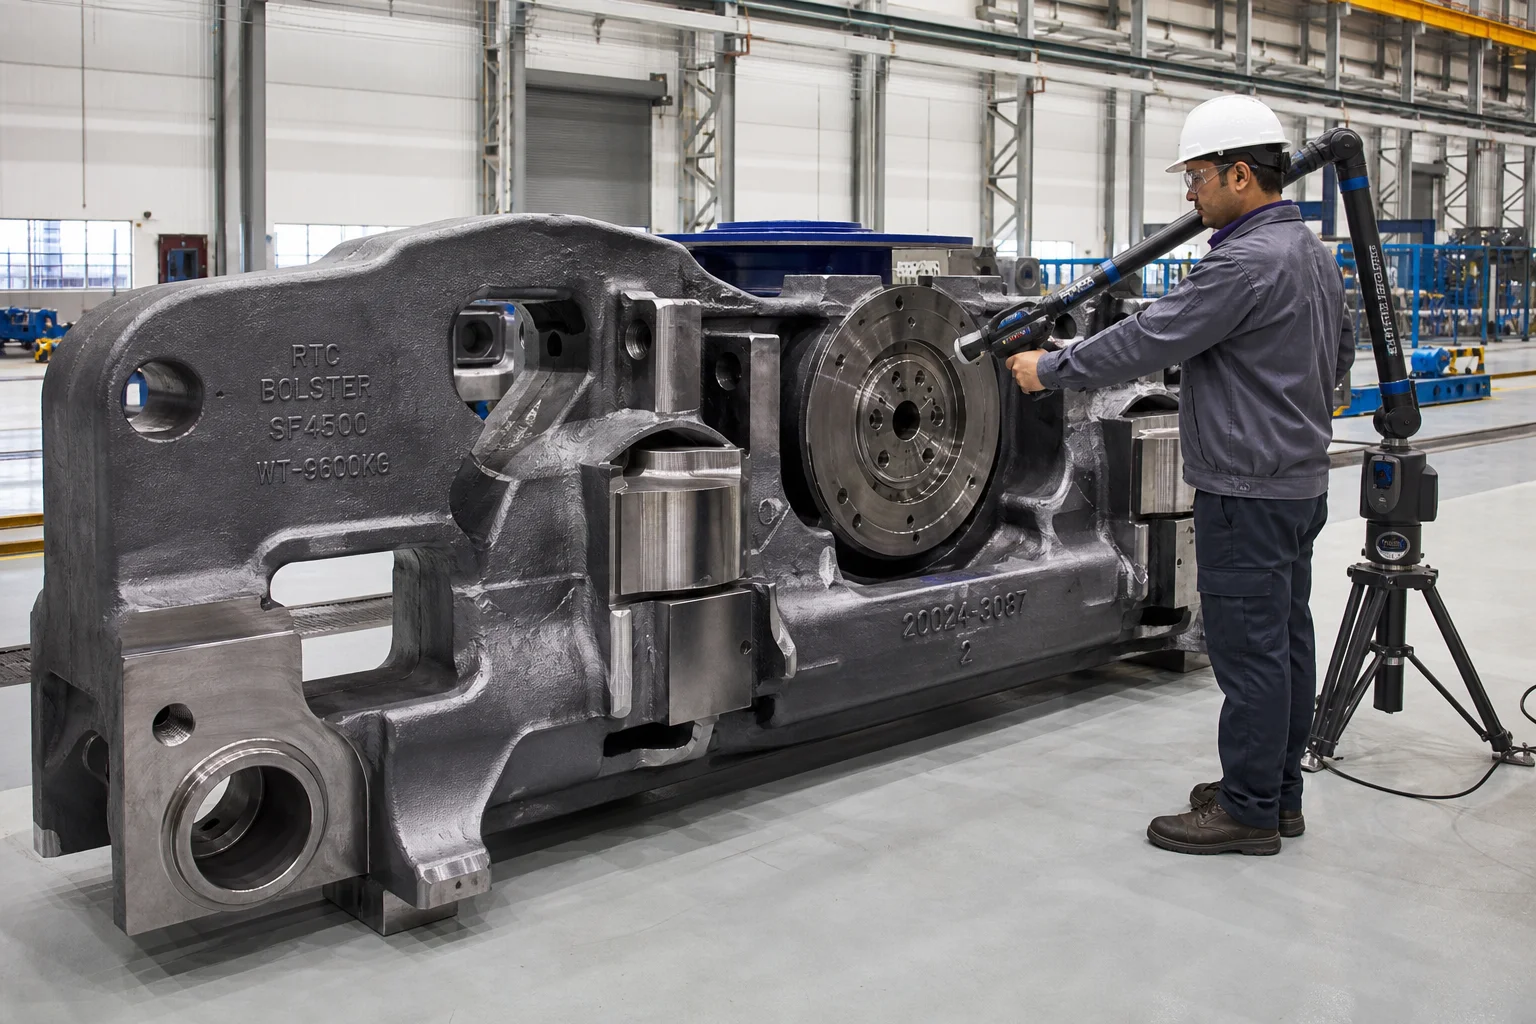
1. Динамічні напружені поля експлуатації та режими руйнування залізничних виливків
Бокові рами та підпори візків виконують функції важких динамічних конструкцій, що передають ударну енергію в кількох напрямках:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонент візка | Основне динамічне навантаження | Критичний режим руйнування, який потрібно запобігти | Структурний стандарт AAR |
|---|---|---|---|
| Бокова рама візка | Вертикальне згинання з високою циклічністю + бічні коливання типу «полювання» | Поперечне втомне тріщиноутворення біля заокруглення нижнього сидіння пружини та переходів колони | AAR M-201 Клас B+ / Клас C (нормалізований / термічно оброблений) |
| Болстер вантажного вагона | Вертикальне навантаження на центральну плиту ( ) + динамічне рокування опори бічного підтримання | Втомне зношування чаші центральної плити та тріщиноутворення нижньої тягової фланці | AAR M-201 Клас B+ / Клас C |
| Зчіпний пристрій типу E / типу F | Поздовжні розтягуючі тягові та стискальні ударні сили | Зрізання втулки пальця поворотного шарніра, втомне згинання з’єднувального стержня | Сталь литва сплавна загартована й відпущена, клас E за специфікацією AAR M-201 |
| Корпус тягового пристрою й ярмо | Екстремальне кінетичне гасіння ударів під час інтенсивного розгону/гальмування потяга | Розрив стінки корпусу, спотворення карману | Сталь литва сплавна загартована й відпущена, клас E за специфікацією AAR M-201 ( ) |
2. Стандарти металургійних сплавів для залізничних виливків (AAR M-201 та EN 10293)
Специфікація Асоціації залізниць Північної Америки (AAR) M-201 класифікує сталеві виливки за структурними класами:
| Специфікація матеріалу | Стан термічної обробки | Межа міцності на розтяг ( ) | Межа текучості ( ) | Видовження ( ) | Зменшення площі поперечного перерізу ( ) | Ударна в’язкість за Шарпі з V-подібним надрізом (CVN) | Основне застосування |
|---|---|---|---|---|---|---|---|
| AAR M-201 клас B+ | Нормалізований і загартований (N&T) | aT | Стандартні бокові рами вантажних вагонів, поперечні балки, гальмівні балки | ||||
| AAR M-201, клас C (закалка та відпускання) | Закалений та відпущений (Q&T) | aT | Бокові рами вагонів для важкого видобутку, візки для експлуатації в холодному кліматі | ||||
| AAR M-201, клас E (закалка та відпускання, легована сталь) | Закалена та відпущена (легована сталь) | aT | Високоміцні зчіпні пристрої, зчіпні кільця, тягові пристрої | ||||
| EN 10293 G20Mn5 | Нормалізована / закалена та відпущена | aT | Європейські візки для вантажних вагонів (тип Y25), гальмівні диски |
Металургійний фокус: суворий контроль вмісту азоту, сірки та фосфору
Початок втомного руйнування у залізничних литих деталях відбувається майже виключно на кластерах неметалічних включень.
- Граничні значення домішкових елементів : фосфор ( ) та сірка ( ).
- Деоксидування та обробка рідким сталеплавильним сплавом рідкоземельних елементів : Розплавлена сталь піддається основному ковшовому рафінуванню з введенням кальцієвої дротини та контролюваною додаванням алюмінію для отримання дрібних сферичних сульфідів марганцю типу III, повного видалення крихких міжзернистих евтектичних плівок сульфідів типу II.
3. Високоточне формування пісчаних форм та спрямована кристалізація
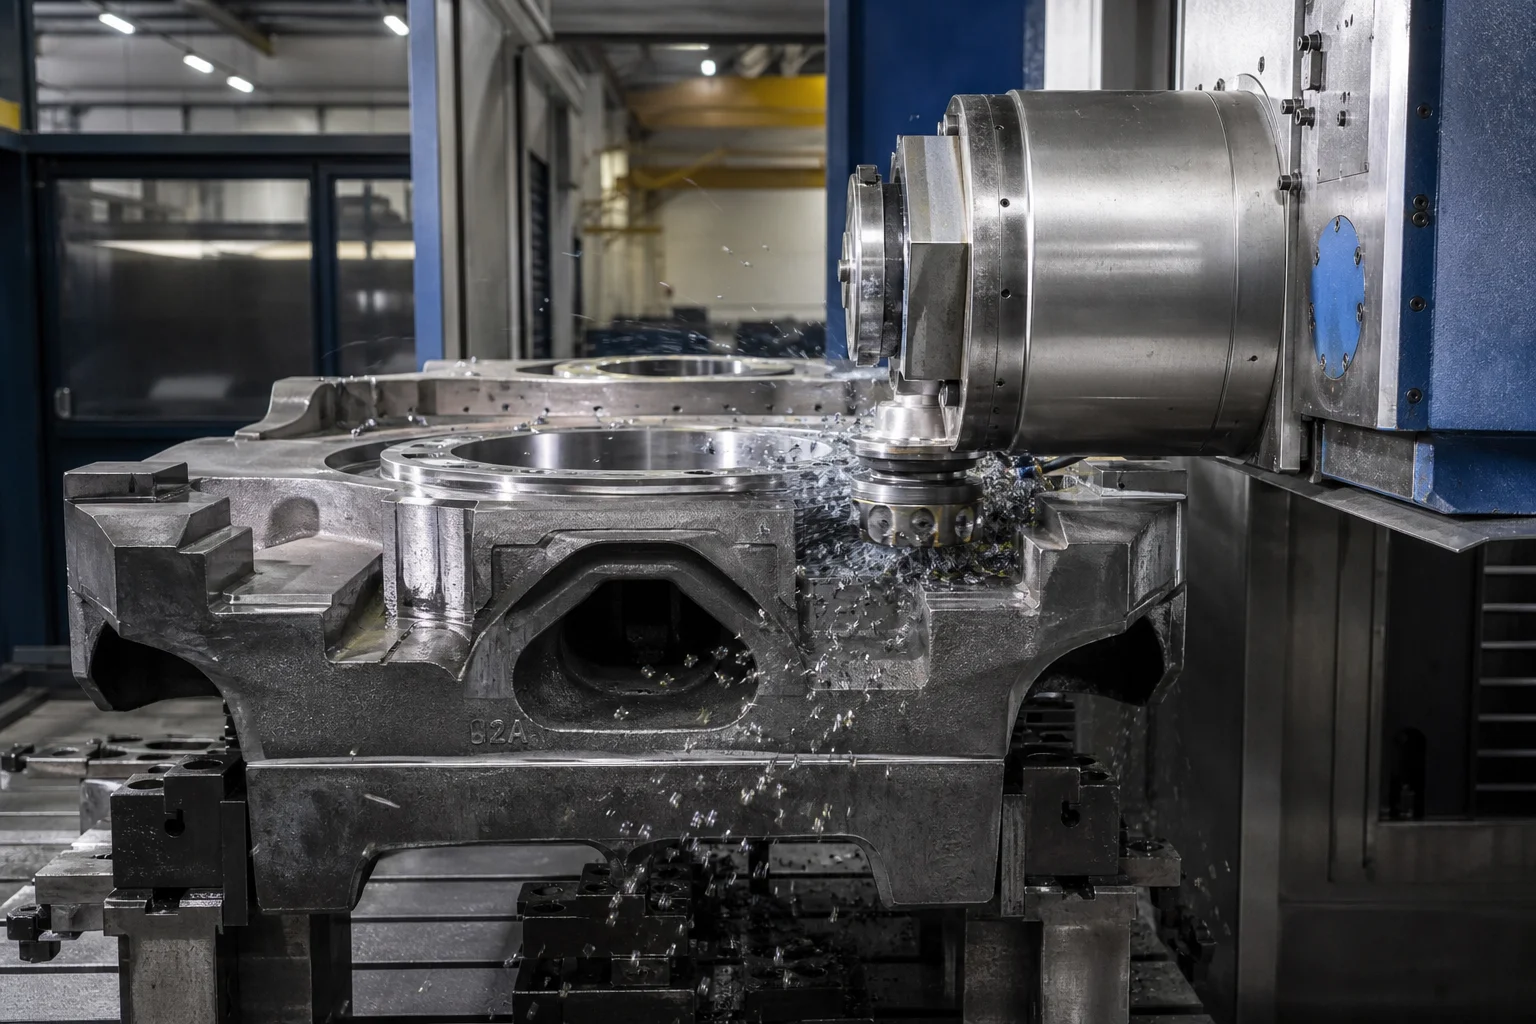
Бічні рами та підкладки — це великі порожнисті лиття у вигляді коробчастих перерізів (довжина , вага ) зі складними внутрішніми освітлювальними стержнями та змінною товщиною стінок ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Багатоступеневі протоколи термічної обробки (AAR M-201)
Для забезпечення суворих вимог до ударної в’язкості за Шарпі при низьких температурах ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Точне фрезерування опорних плит та центральних плит на ЧПК-верстатах
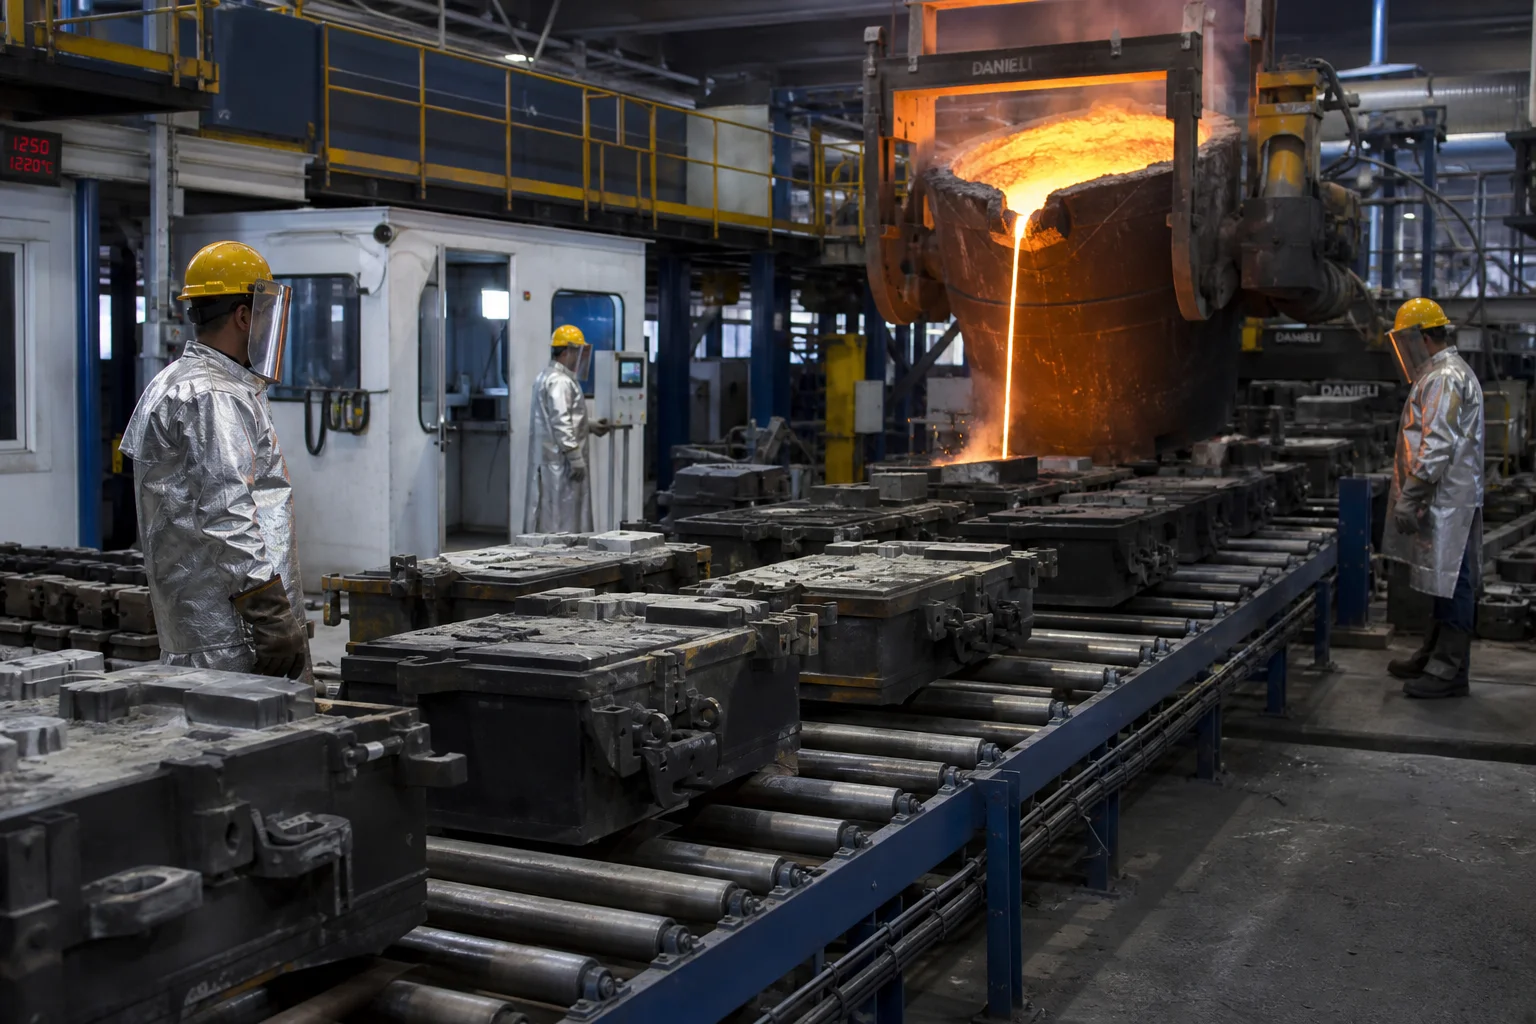
Лиття для візків має точно взаємодіяти з підшипниками осей колісних пар, гасителями тертя та нижньою рамою кузова вагона:
Критичні оброблені поверхні взаємодії:
- Бічні рамні опори з губками : Поверхні тягових губок опор, даху та фрикційної зносостійкої плити оброблено з високою точністю на ЧПК горизонтальних розточних верстатах. Відстань між опорами та їхня перпендикулярність зберігаються в межах по всьому колісній базі завдовжки 2,5 метра.
- Центральна чаша балки та бічні підшипники : Діаметр і глибина центральної чаші оброблені з точністю (), що забезпечує рівномірний контакт із центральною чашею кузова вагона без локального заклинювання під час проходження кривих.
- Гальмівна тяга та отвори під втулки : Багатовісне свердлення й розточування отворів для штирів гальмівних важелів із встановленням зносостійких втулок із марганцевої сталі або загартованих композитних матеріалів.
6. Комплексне неруйнівне контролювання (NDT) та відповідність стандартам AAR
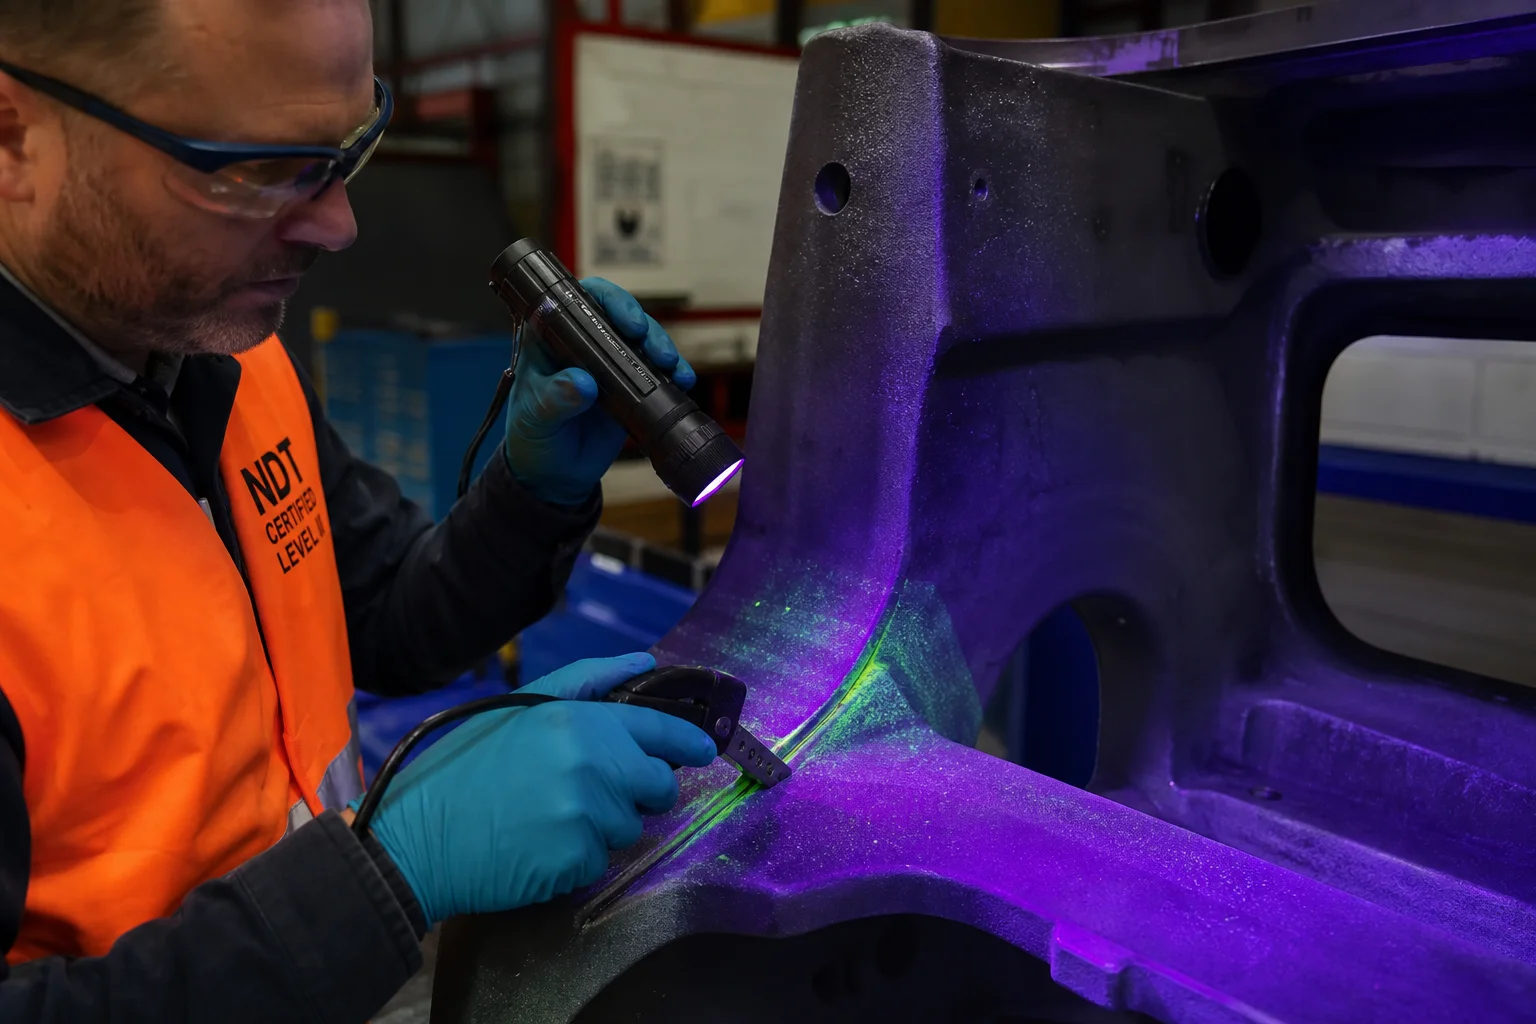
| Категорія випробування якості | Стандарт / Специфікація | Критерії прийняття |
|---|---|---|
| Рентгенівське тестування (RT) | ASTM E446 / ASTM E186 | Рівень 1/2 у критичних розтягнутих фланцях, опорах пружин та кутах підставок |
| Магнітно-порошковий контроль (MT) | AAR M-214 / ASTM E709 (флуоресцентний) | 100-відсоткове випробування всіх радіусів з високим напруженням та оброблених затискних губок підставок; відсутність тріщин |
| Статичне й динамічне випробування на міцність | Статична випробувальна установка AAR M-202 / M-203 | Підставка навантажена до номінальної вантажопідйомності; відсутність постійної пластичної деформації |
| Розтягуюча та ударна міцність | ASTM E8 / ASTM E23 на прикріплених зразках для випробувань | Суворе дотримання таблиць AAR M-201; CVN aT |
| Вимірювання розмірів за допомогою сканування | 3D-лазерний трекер / калібрувальні пристрої типу Go/No-Go | Повна перевірка розмірів від центру шківа до опорної площини згідно з кресленнями AAR |
7. Виробництво залізничних литих деталей у компанії Dandong City Pengxin Machinery Co., Ltd.
Доставка високонадійних литих деталей для візків і рухомого складу вимагає сертифікованої литейної якісної інфраструктури, передових можливостей термічної обробки та великомасштабних ЦНЧ-верстатів
Dandong City Pengxin Machinery Co., Ltd. є встановленим лідером у галузі важкого лиття та прецизійного механічного оброблення, що обслуговує глобальні галузі залізничного транспорту, гірничодобувної промисловості та важкого обладнання:
- Комплексні сталі для залізничного транспорту : Сертифіковане виробництво литих виробів із сталі AAR M-201 класу B+, класу C, класу E, EN 10293 G20Mn5 та високоміцної легованої сталі.
- Важке литейне обладнання : Виробничий комплекс площею 80 000 м² з автоматизованими лініями для лиття у зеленому піску та смолистому піску, здатний виготовляти окремі деталі масою від 100 кг до 25 тонн.
- Точне багатоосьове фрезерування на ЧПК-верстатах : Горизонтальні розточні верстати великої робочої зони та спеціалізовані багатошпиндельні обробні центри для виготовлення готових опорних губок та центральних плит підкладки.
- Внутрішня лабораторія якості : Сертифіковані спеціалісти з неруйнівного контролю рівня II/III, які проводять 100 % магнітопорошковий (MT), ультразвуковий (UT) та радіографічний (RT) контролі, а також оптичну емісійну спектрометрію та ударні випробування за Шарпі при низьких температурах до .
- Повна документація щодо якості : Сертифіковано відповідно до ISO 9001; надаються повні матеріальні сертифікати EN 10204 3.1, журнали неруйнівного контролю та звіти про перевірку розмірів за стандартами AAR.
Висновок
Залізничні візки та литі деталі рухомого складу є фундаментальними конструктивними елементами, які сприймають динамічну вагу й ударні навантаження у міжнародних вантажних і пасажирських перевезеннях. Досягнення терміну служби до мільйона кілометрів за умов втоми вимагає абсолютної чистоти сталі щодо розкислення, високої ударної в’язкості при низьких температурах ( ) , моделювання направленої кристалізації, точного фрезерування опорних площин на ЧПК-верстатах та повної верифікації методами неруйнівного контролю.
Співпраця з досвідченим комплексним підприємством з важкого лиття та прецизійної обробки забезпечує безпечну, надійну й ефективну експлуатацію ваших компонентів рухомого складу в залізничних мережах по всьому світі.
Зверніться до компанії Dandong City Pengxin Machinery Co., Ltd. для надсилання специфікацій на залізничні лиття або замовлення індивідуальних інженерних консультацій.
Dandong City Pengxin Machinery Co., Ltd. — важке лиття та прецизійне механічне оброблення, з 1958 року.
Зміст
- 1. Динамічні напружені поля експлуатації та режими руйнування залізничних виливків
- 2. Стандарти металургійних сплавів для залізничних виливків (AAR M-201 та EN 10293)
- 3. Високоточне формування пісчаних форм та спрямована кристалізація
- 4. Багатоступеневі протоколи термічної обробки (AAR M-201)
- 5. Точне фрезерування опорних плит та центральних плит на ЧПК-верстатах
- 6. Комплексне неруйнівне контролювання (NDT) та відповідність стандартам AAR
- 7. Виробництво залізничних литих деталей у компанії Dandong City Pengxin Machinery Co., Ltd.
- Висновок