
 EN
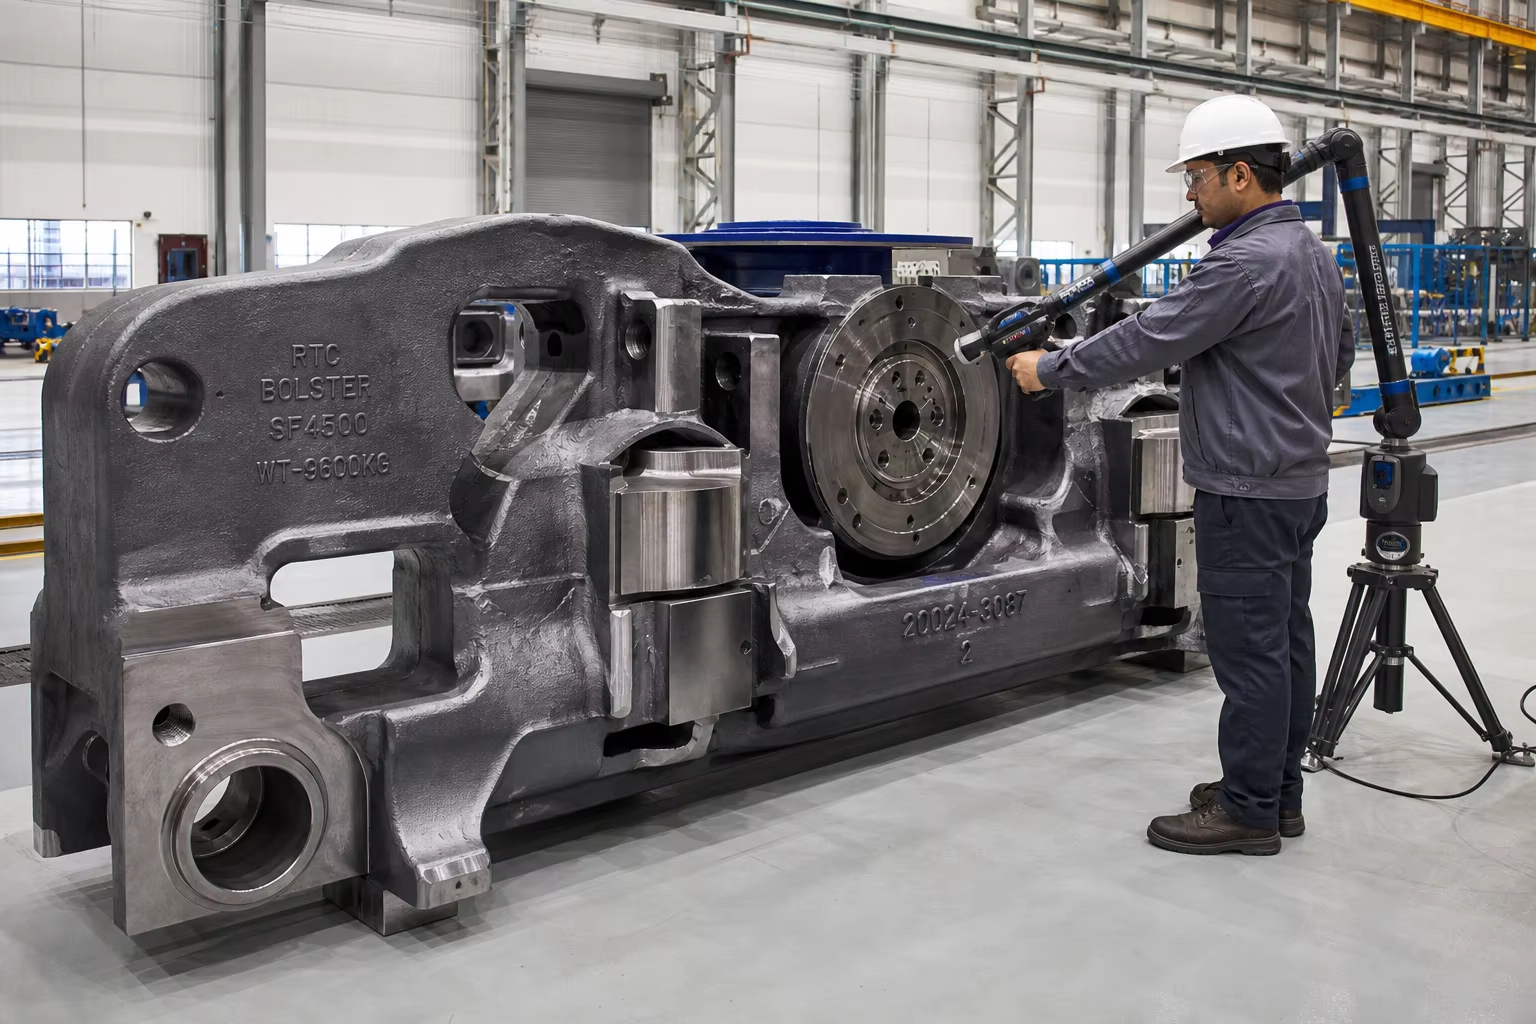
توضیحات متا: راهنمای فنی جامعی از قطعات فولادی ریختهگری شده برای بُگیها و واگنهای راهآهن. بررسی مشخصات AAR M-201 در درجات B+، C و E، صحت ساخت قابهای جانبی و تکیهگاههای محوری، عمر خستگی در چرخههای بالا، قالبگیری خودکار شن سبز و ماشینکاری تراش CNC پایهها.
در حملونقل ریلی باری، قطارهای معدنی سنگین و واگنهای مسافربری، مجموعهٔ بُگی (ترک) راهآهن مهمترین زیرسیستم سازهای از نظر ایمنی است. یک بُگی استاندارد برای واگن باری ۱۰۰ تنی به قطعات فولادی بزرگ و دقیقریختهشده وابسته است. قابهای جانبی، تکیهگاههای واگن، صفحات مرکزی، بدنههای کوپلر و پوششهای گیرههای کششی برای تحمل وزن کلی پویای واگن تا ۱۳۰ تن متریک در هر واگن در سرعتهای عملیاتی تا ۱۲۰ کیلومتر بر ساعت.
با طی میلیونها کیلومتر تجمعی روی ریل، ریختهگریهای شاسی قطار در طول زمان با ضربههای عمودی دورهای با دامنهٔ بالا (در اتصالات ریل و تقاطعهای ریلی)، خستگی نوسان جانبی نامنظم (هانتینگ)، برخوردهای طولی گیرههای کششی در حالت فشار و کشش ( ) و نوسانات شدید دمای محیطی ( ) و نوسانات شدید دمای محیطی ( ).
از آنجا که شکست خستگی فاجعهبار یک قاب جانبی شاسی میتواند منجر به خروج قطار از ریل در سرعت بالا شود، ریختهگریهای راهآهن مشمول سختترین استانداردهای ایمنی سازهای جهان هستند — که در آمریکای شمالی توسط «انجمن راهآهن آمریکا» (AAR M-201 / M-214) تنظیم میشوند. و بهصورت بینالمللی توسط استاندارد اروپایی ۱۰۲۹۳ و ایزو ۹۰۰۱ / آیریس (استاندارد بینالمللی صنعت راهآهن) .
این راهنمای مهندسی، تحلیل فنی جامعی از درجات فولاد ریختهگری راهآهن، طراحی تغذیه جهتدار، پروتکلهای عملیات حرارتی، ریختهگری خودکار شن سبز، ماشینکاری پایهای با دستگاههای سیانسی چندمحوره و اعتبارسنجی جامع آزمونهای غیرمخرب ارائه میدهد.
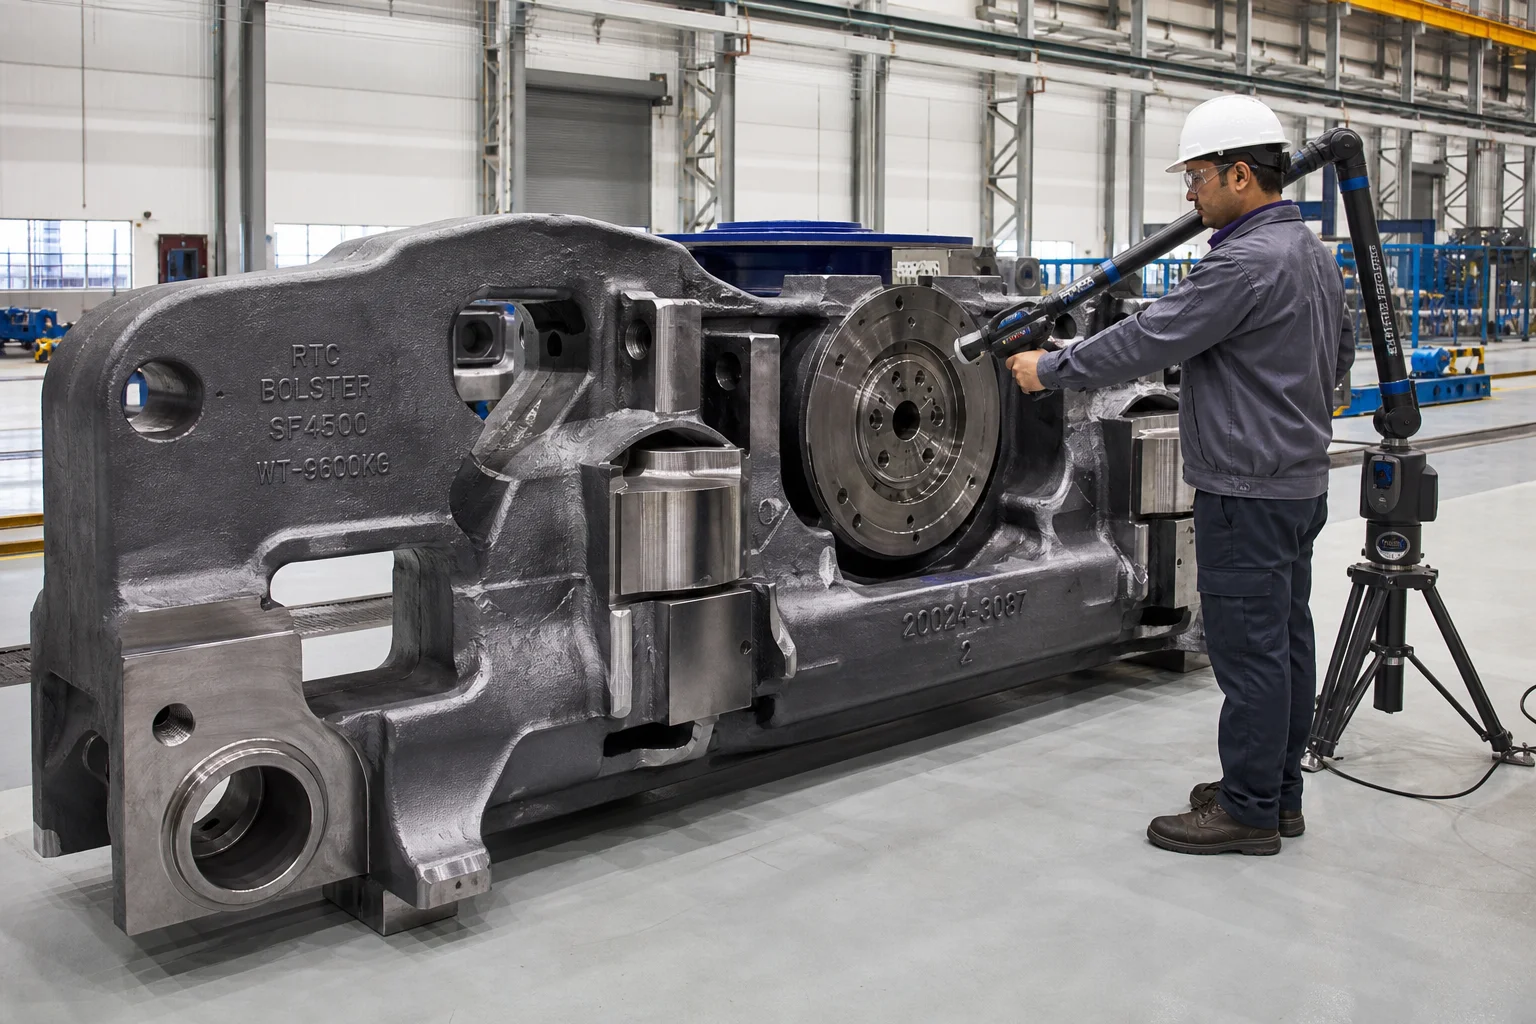
۱. میدانهای تنش پویا در حین کار و انواع شکست قطعات ریختهگری راهآهن
قابهای جانبی و بالشتکهای واگن راهآهن بهعنوان پلهای سازهای سنگین پویا عمل میکنند که انرژیهای ضربهای چندجهته را منتقل مینمایند:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| اجزای واگن | بار پویای اصلی | نوع شکست بحرانی که باید جلوگیری شود | استاندارد سازمان راهآهن آمریکا (اِیاِیآر) برای سازهها |
|---|---|---|---|
| قاب جانبی واگن | خمشدگی عمودی با تعداد زیاد چرخهها + نوسان عرضی ناشی از پدیدهٔ هانتینگ | ترکخوردگی خستگی عرضی در فیلتِر صندلی فنر در پایین و انتقالهای ستون | درجهٔ B+ یا درجهٔ C استاندارد AAR M-201 (نرمالشده یا با عملیات حرارتی قوی) |
| بالشتک کامیون | بار عمودی صفحهٔ مرکزی ( ) + نوسان پایهٔ جانبی پویا | سایش خستگی کاسهٔ صفحهٔ مرکزی و ترکخوردگی بالشتک کششی پایینی | درجهٔ B+ یا درجهٔ C استاندارد AAR M-201 |
| بدنهٔ کوپلر نوع E یا نوع F | نیروهای کششی طولی و برخوردی فشاری | برش پین مفصلی و خستگی خمشدن ساق اتصالدهنده | درجهٔ E استاندارد AAR M-201 (فولاد آلیاژی سردشده و حرارتدهیشده) |
| پوستهٔ گیرهٔ کششی و یوک | جذب شدید ضربههای جنبشی در حین راهاندازی و توقف قطارهای سنگین | پارگی دیوارهٔ پوسته، تغییر شکل جیب | درجهٔ E استاندارد AAR M-201 ( ) |
۲. استانداردهای آلیاژهای متالورژیکی برای ریختهگریهای راهآهن (AAR M-201 و EN 10293)
مشخصات انجمن راهآهن آمریکا (AAR) با شمارهٔ M-201، فولادهای ریختهگریشده را به درجات ساختاری مجزا طبقهبندی میکند:
| مشخصات مواد | شرایط عملیات حرارتی | استحکام کششی ( ) | استحکام تسلیم ( ) | کشیدگی ( ) | کاهش سطح مقطع ( ) | برخورد شیار V شکل چارپی (CVN) | کاربرد اصلی |
|---|---|---|---|---|---|---|---|
| درجه B+ استاندارد AAR M-201 | نرمالسازیشده و تمپر شده (N&T) | اتریش | قابهای جانبی استاندارد واگنهای حمل و نقل، بالشتکها و سیستمهای ترمز | ||||
| درجهٔ C استاندارد AAR M-201 (سختشده و بازپختشده) | سردشدن سریع و بازپخت (Q&T) | اتریش | قابهای جانبی واگنهای معدنی سنگین، شاسیهای چرخدار برای مناطق سرد | ||||
| درجهٔ E استاندارد AAR M-201 (فولاد آلیاژی سختشده و بازپختشده) | سختشده و بازپختشده (فولاد آلیاژی) | اتریش | اتصالدهندههای با استحکام بالا، قطعات اتصال جلویی و یوکهای سیستم کشش | ||||
| استاندارد EN 10293 G20Mn5 | نرمالشده / سختشده و بازپختشده | اتریش | واگنهای باری اروپایی (نوع Y25)، دیسکهای ترمز |
تمرکز متالورژیکی: کنترل دقیق نیتروژن، گوگرد و فسفر
شروع ترک خستگی در ریختهگریهای راهآهن تقریباً بهطور انحصاری در خوشههای ناخالصیهای غیرفلزی رخ میدهد.
- آستانه عناصر ناخواسته : فسفر ( ) و گوگرد ( ).
- فرآیند آبزدایی و پردازش با عناصر کمیاب : فولاد مذاب تحت فرآیند تصفیه اساسی در کوره لندل قرار میگیرد و همزمان سیم کلسیم تزریق شده و آلومینیوم بهصورت کنترلشده اضافه میشود تا سولفیدهای منگنز کروی نوع سه ریز و همگن ایجاد شوند و سولفیدهای نئوتکتیک شکننده بیندانهای نوع دو بهطور کامل حذف گردند.
۳. ریختهگری شنی با دقت بالا و انجماد جهتدار
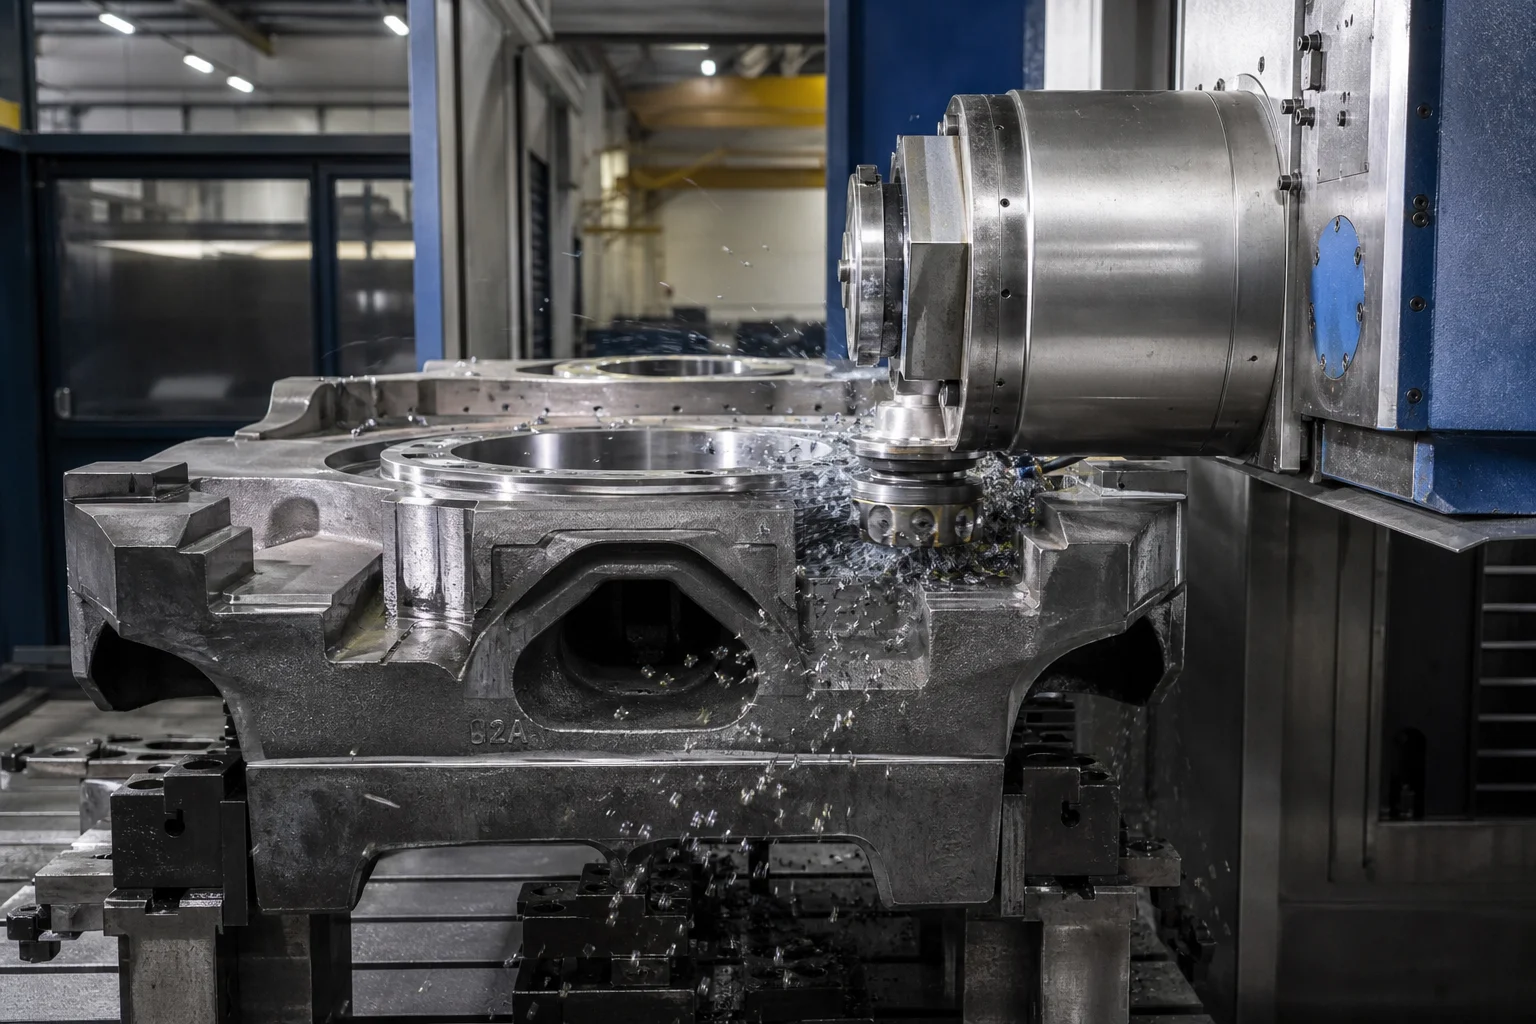
قابهای جانبی و تکیهگاهها، ریختهگریهای توخالی بزرگ با مقطع جعبهای (طول ، وزن ) با هستههای سبککنندهٔ پیچیده درونی و ضخامتهای متغیر دیواره ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
۴. فرآیندهای چندمرحلهای عملیات حرارتی (AAR M-201)
برای دستیابی به الزامات سختگیرانهٔ مقاومت ضربهای در دمای پایین با آزمون شیار V ( اتریش ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
۵. ماشینکاری دقیق تکیهگاه و صفحهٔ مرکزی با دستگاههای CNC
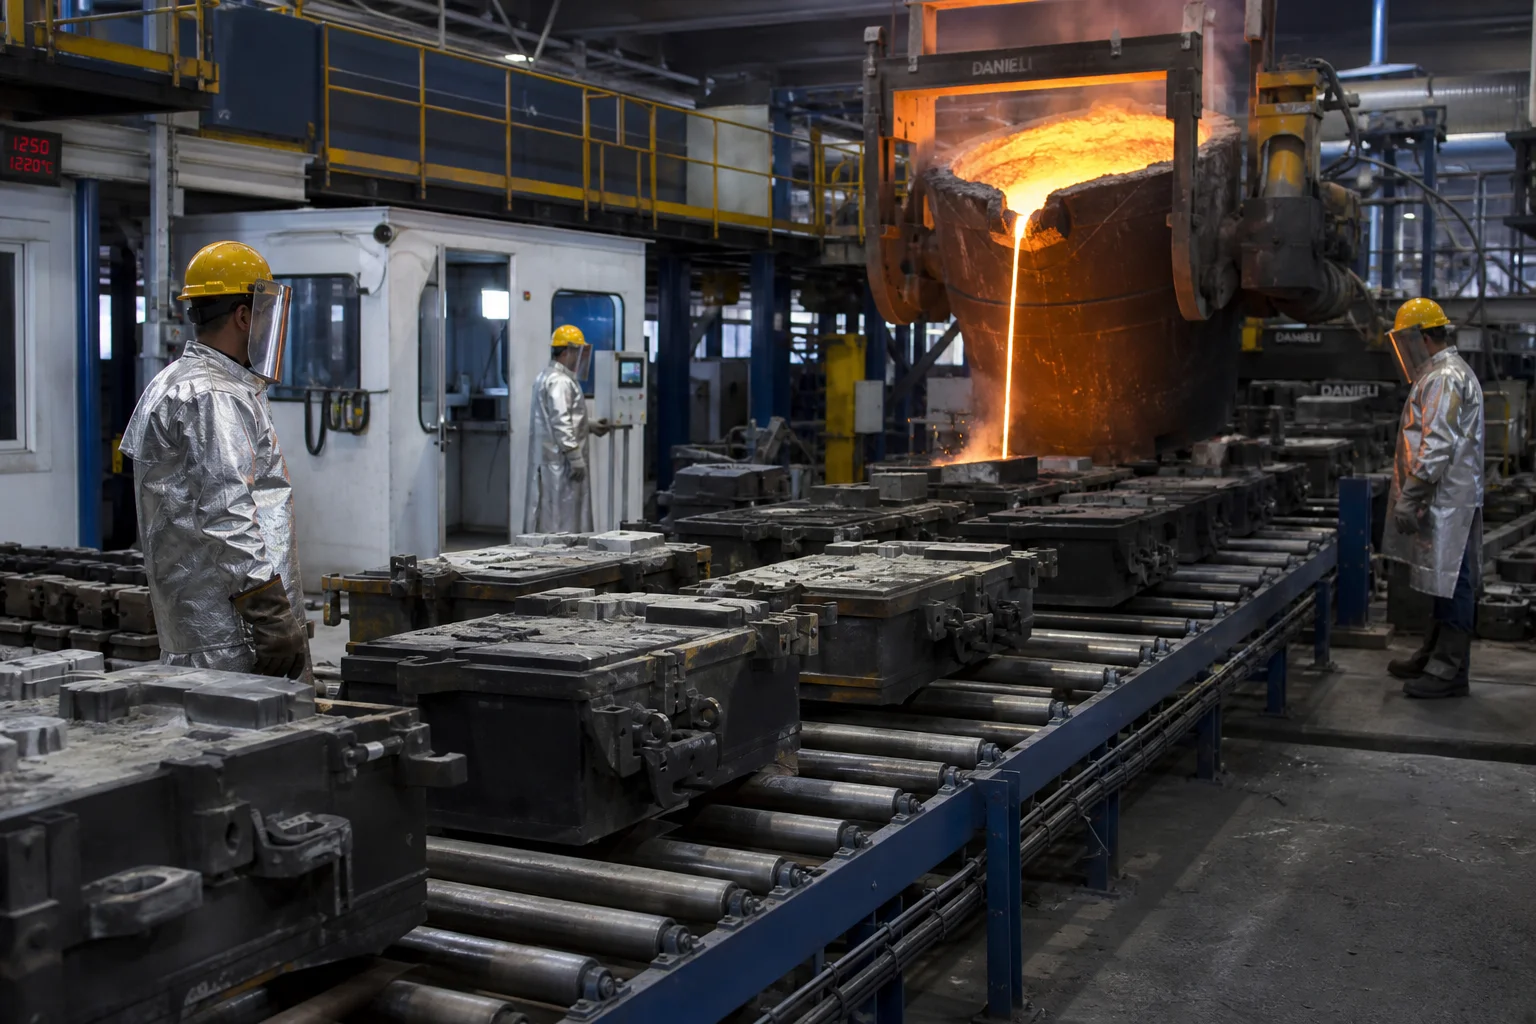
ریختهگریهای چرخدندان باید بهدرستی با یاتاقانهای محور چرخ، دمپرهای اصطکاکی و قاب پایینی بدنهٔ وسیلهٔ نقلیه ارتباط برقرار کنند:
سطوح ماشینکاری شدهٔ حیاتی:
- فکهای تکیهگاهی قاب جانبی : سطوح تماسی فشاری فکهای تکیهگاهی، سقف و سطوح نصب صفحهٔ سایش اصطکاکی با دقت بالا روی مراکز تخریب افقی سیانسی ماشینکاری شدهاند. فاصلهٔ بین تکیهگاهها و زاویهٔ عمودی آنها در طول کل پایهٔ چرخها به طول ۲٫۵ متر حفظ میشود. در سراسر پایهٔ چرخهای ۲٫۵ متری.
- کاسهٔ صفحهٔ مرکزی بالشتک و یاتاقانهای جانبی : قطر و عمق کاسهٔ صفحهٔ مرکزی بهگونهای ماشینکاری شدهاند که ضریب زبری سطحی آنها برابر با (باشد؛ این امر اطمینان حاصل میکند که تماس یکنواختی بین کاسهٔ مرکزی بدنهٔ واگن و این کاسه ایجاد شود و از قفلشدن محلی در هنگام عبور از منحنیها جلوگیری شود.
- سیستم ترمز و سوراخهای بوشینگ : سوراخهای پین اهرم ترمز با استفاده از فرآیندهای چندمحورهٔ متهزنی و گشادکاری ایجاد شده و با بوشینگهای سایشی از فولاد منگنزی یا ترکیبی سختشده تجهیز میشوند.
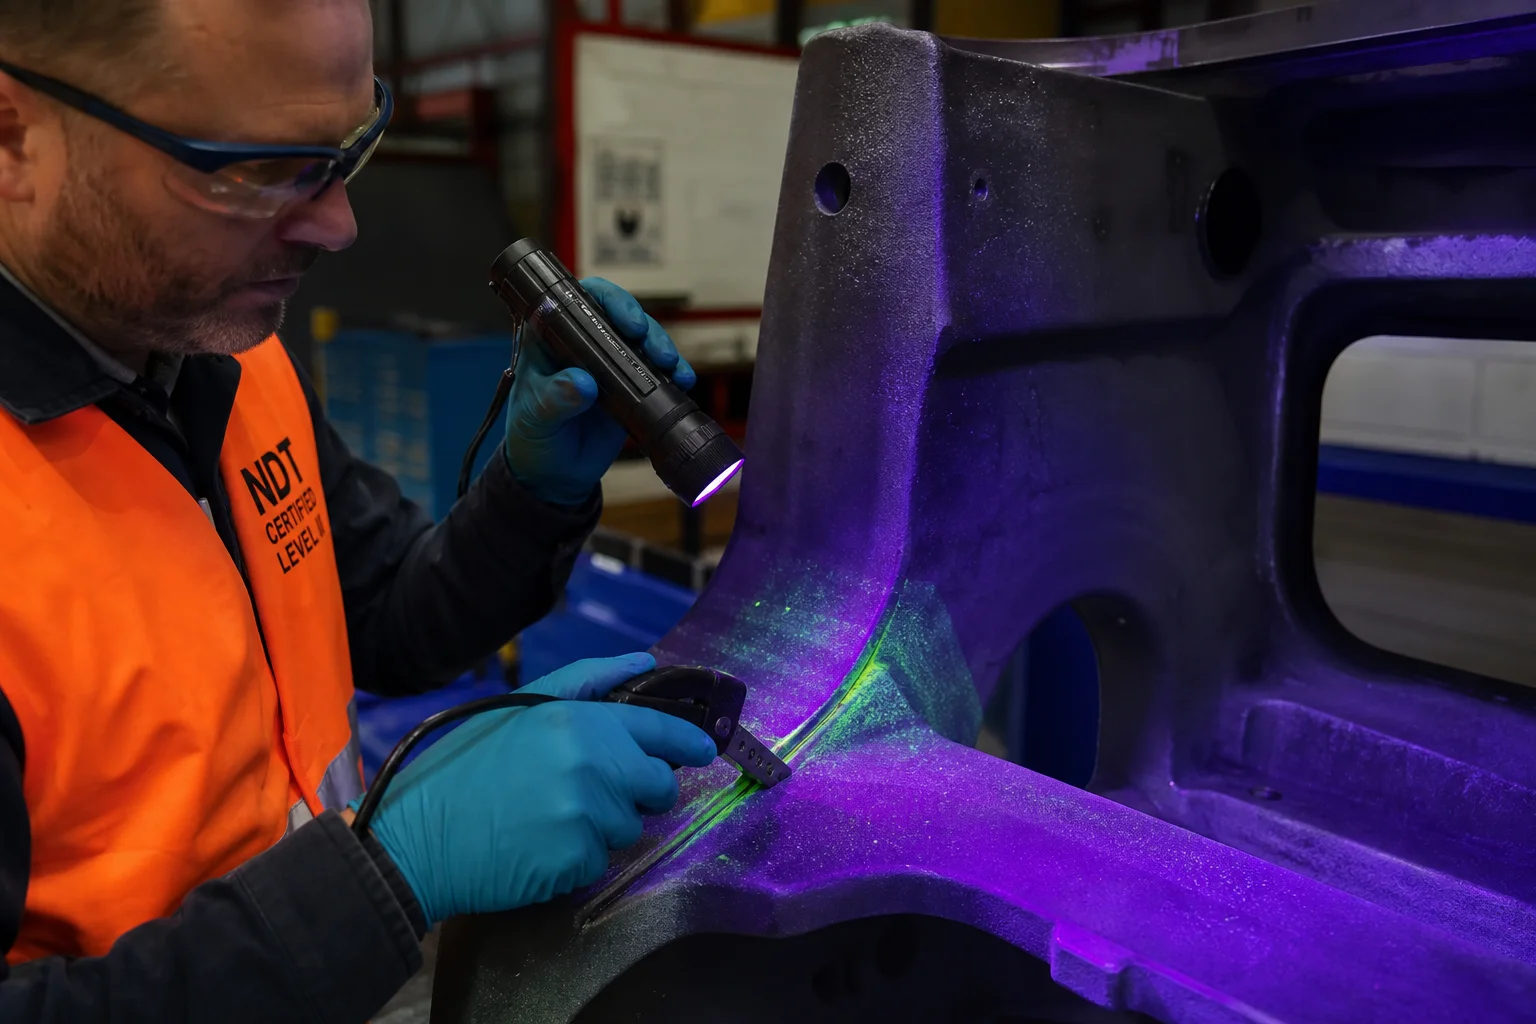
۶. آزمونهای غیرمخرب جامع (NDT) و انطباق با استانداردهای کیفیت AAR
| دستهبندی آزمون کیفیت | استاندارد / مشخصات | معیارهای پذیرش |
|---|---|---|
| آزمون رادیوگرافیک (RT) | ASTM E446 / ASTM E186 | سطح ۱/۲ در بالشتکهای کششی حیاتی، صندلیهای فنر و گوشههای پایه |
| آزمون ذرات مغناطیسی (MT) | AAR M-214 / ASTM E709 (فلورسنت) | بررسی کامل ۱۰۰ درصدی تمام شعاعهای با تنش بالا و فکهای ماشینکاریشده پایه؛ بدون ترک |
| آزمون اثبات استاتیکی و دینامیکی | دستگاه انحراف استاتیکی AAR M-202 / M-203 | بالشتک تحت بار قرار میگیرد تا ظرفیت نامی؛ بدون تغییر شکل پلاستیک دائمی |
| استحکام کششی و مقاومت ضربهای | ASTM E8 / ASTM E23 بر روی نمونههای آزمایشی متصل | انطباق دقیق با جداول AAR M-201؛ CVN اتریش |
| اسکن ابعادی | ردیاب لیزری سهبعدی / ابزارهای اندازهگیری نوع Go/No-Go | تأیید کامل ابعاد مرکز پین سلطنتی تا پایه مطابق با نقشههای AAR |
7. تولید ریختهگری راهآهن در شرکت ماشینآلات پنگشین شهر داندونگ
تحویل قطعات ریختهگری با کیفیت بالا برای شاسی قطار و واگنهای ریلی، نیازمند زیرساختهای تأییدشدهٔ ریختهگری، امکانات پیشرفتهٔ عملیات حرارتی و مراکز ماشینکاری CNC با ظرفیت بالا است.
شرکت ماشینآلات پِنگشین شهر داندونگ یک قدرتمند و ثابتشدهٔ صنعتی در زمینهٔ ریختهگری سنگین و ماشینکاری دقیق است که به صنایع جهانی حملونقل ریلی، معادن و تجهیزات سنگین خدمات ارائه میدهد:
- فولادهای ریلی جامع : تولید گواهیشدهٔ ریختهگری فولاد آلیاژی با استحکام بالا در درجات AAR M-201 Grade B+، Grade C، Grade E، و EN 10293 G20Mn5.
- زیرساخت ریختهگری سنگین : کارخانهٔ تولیدی به مساحت ۸۰٬۰۰۰ مترمربع با خطوط خودکار شن سبز و شن رزینی، قادر به ریختهگری اجزای تکی از ۱۰۰ کیلوگرم تا ۲۵ تن.
- ماشینکاری دقیق با ماشینهای CNC چندمحور : ماشینهای حفاری افقی با دامنهٔ بزرگ و مراکز ماشینکاری اختصاصی چندشافت که صفحات پایهٔ آجری و صفحات مرکزی تقویتشده را بهصورت تمامشده تحویل میدهند.
- آزمایشگاه کیفیت داخلی : پرسنل گواهیشدهٔ NDT در سطوح دوم و سوم که آزمونهای ۱۰۰٪ مغناطیسی (MT)، اولتراسونیک (UT) و رادیوگرافی (RT) را انجام میدهند؛ همراه با طیفسنجی نوری انتشاری و آزمون ضربهای چارپی در دمای پایین تا .
- مستندات کامل کیفیت : گواهیشده تحت استاندارد ISO 9001 و ارائهٔ گواهیهای کامل مواد بر اساس EN 10204 نوع ۳.۱، سوابق آزمونهای NDT و گزارشهای تأیید ابعادی AAR.
نتیجهگیری
قالبهای ریلی و قطعات ریختهگری واگنها عناصر سازهای اساسی هستند که وزن پویا و بارهای ضربهای حملونقل باری و مسافری جهانی را تحمل میکنند. دستیابی به عمر خستگی در حد میلیون کیلومتر نیازمند هیچگونه تخفیفی در خلوص آهنگیری فولاد، شکلپذیری ضربهای در دمای پایین ( )، مدلسازی انجماد جهتدار، ماشینکاری دقیق پایههای CNC و اعتبارسنجی جامع آزمونهای غیرمخرب است.
همکاری با یک واحد مجتمع و با تجربه در زمینه ریختهگری سنگین و ماشینکاری دقیق، اطمینان حاصل میکند که قطعات واگنهای شما بهصورت ایمن، قابلاطمینان و کارآمد در سراسر شبکههای ریلی جهان عمل میکنند.
برای ارسال مشخصات ریختهگری ریلی خود یا درخواست مشاوره مهندسی سفارشی، با شرکت ماشینآلات پِنگشین شهر داندونگ تماس بگیرید.
شرکت ماشینآلات پنگشین شهر داندونگ محدود — ریختهگریهای سنگین و ماشینکاری دقیق، از سال ۱۹۵۸.
فهرست مطالب
- ۱. میدانهای تنش پویا در حین کار و انواع شکست قطعات ریختهگری راهآهن
- ۲. استانداردهای آلیاژهای متالورژیکی برای ریختهگریهای راهآهن (AAR M-201 و EN 10293)
- ۳. ریختهگری شنی با دقت بالا و انجماد جهتدار
- ۴. فرآیندهای چندمرحلهای عملیات حرارتی (AAR M-201)
- ۵. ماشینکاری دقیق تکیهگاه و صفحهٔ مرکزی با دستگاههای CNC
- ۶. آزمونهای غیرمخرب جامع (NDT) و انطباق با استانداردهای کیفیت AAR
- 7. تولید ریختهگری راهآهن در شرکت ماشینآلات پنگشین شهر داندونگ
- نتیجهگیری