
 EN
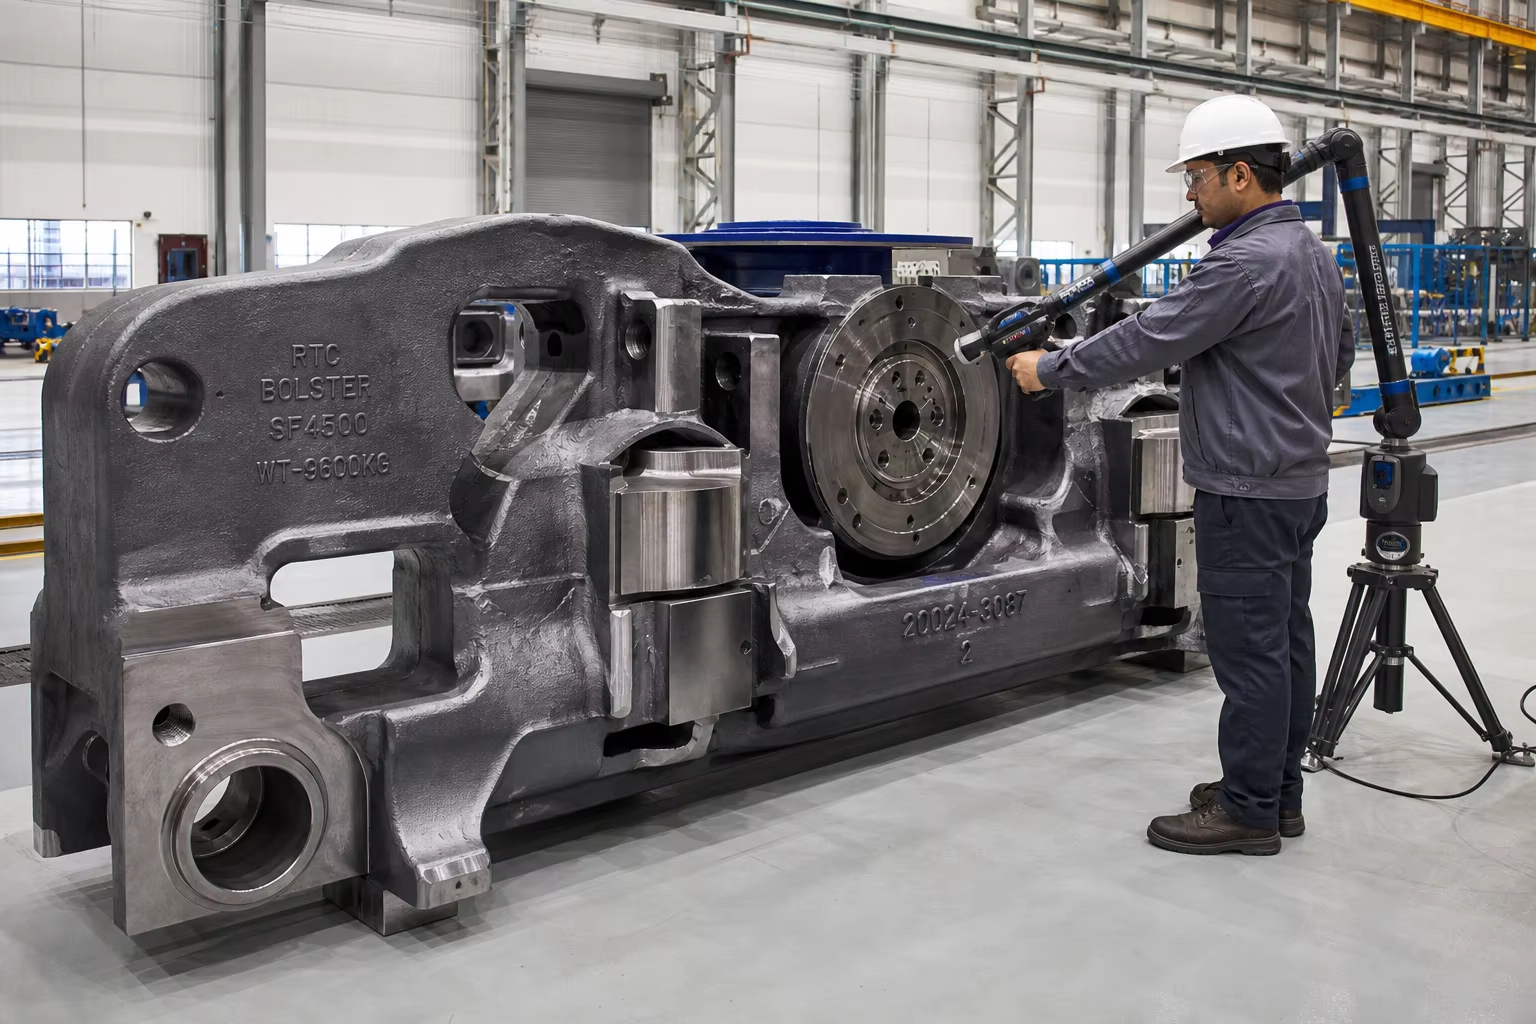
Meta Beskrivning: En komplett teknisk guide till stålgjutdelar för järnvägsboggier och rullande materiel. Utforska AAR M-201 klass B+, klass C och klass E, integriteten hos sidram- och boggi-tvärbalkgjutdelar, livslängd vid högcyklisk utmattning, automatiserad grön-sandformning och CNC-bearbetning av fotplattor.
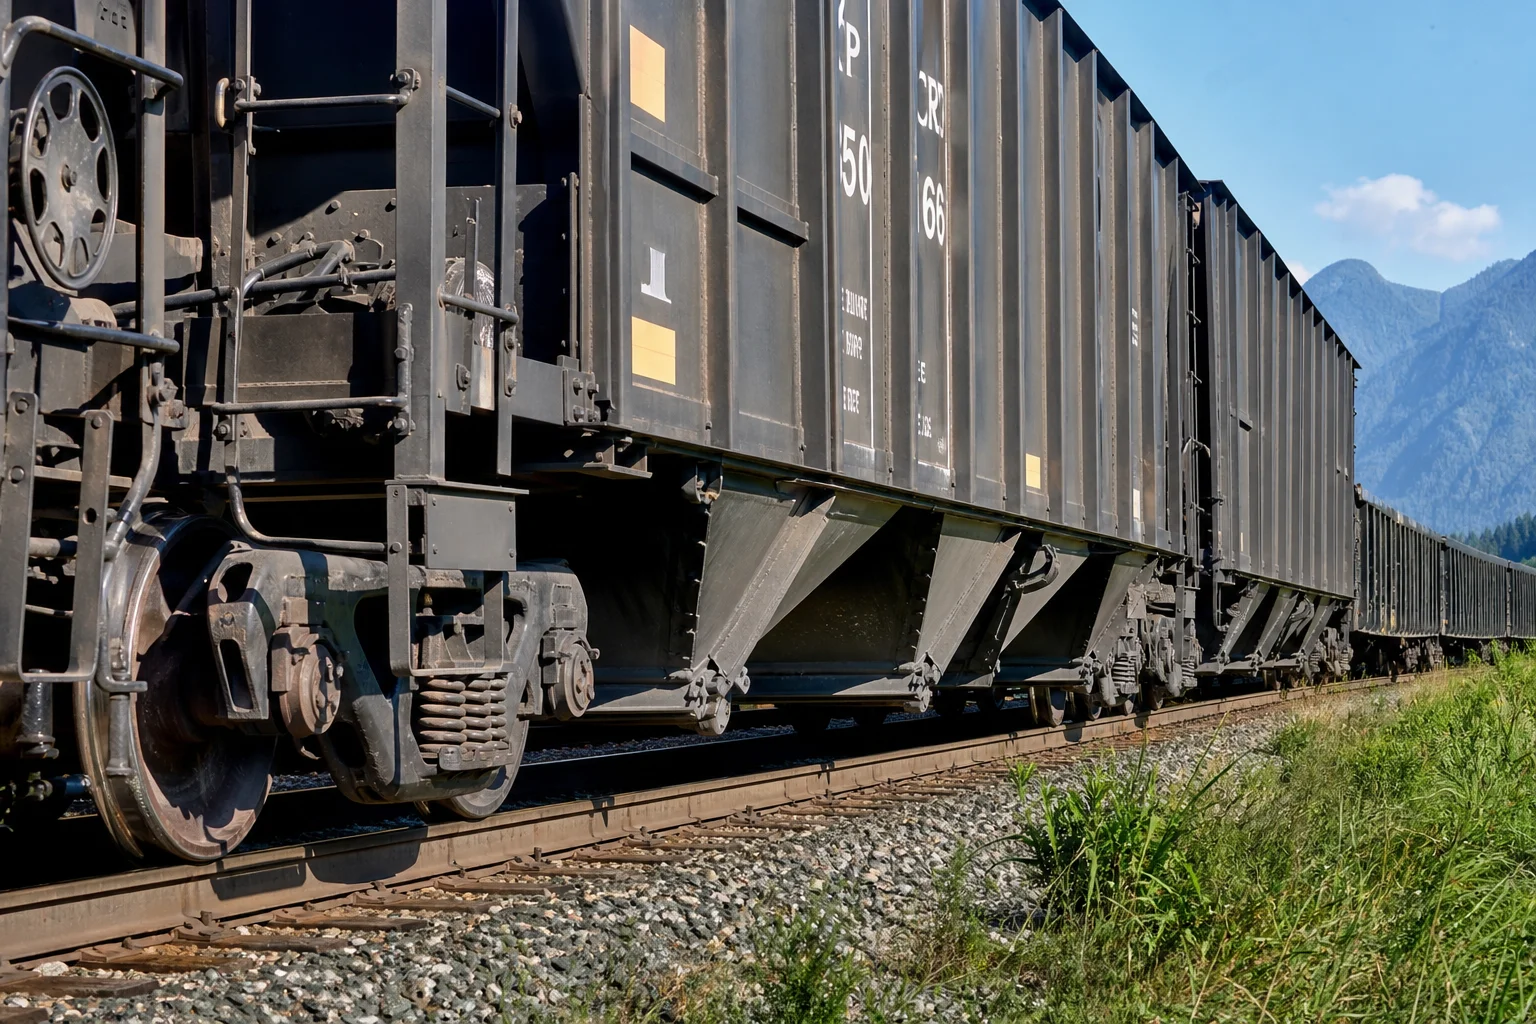
Inom godsbanetransport, tunga gruvtåg och passagerartåg är järnvägsboggin (truck) den enskilt säkerhetskritiska strukturella delsystemet. En standard 100-tonnsgodsvagnsboggi bygger på massiva, precisionsgjutna ståldelar Sidramar, truckstöd, centrumplattor, kopplingskroppar och dragutrustningshus för att stödja dynamiska fordonsgrovvikter upp till 130 metriska ton per vagn vid driftshastigheter upp till 120 km/h.
Drift över miljoner sammanlagda spårkilometer innebär att järnvägsboggiegjutningar utsätts för kontinuerlig cyklisk vertikal stötpåverkan med hög amplitud (spåranslutningar och växlar), laterala oscillationsutmattning (hunting), longitudinella buff- och dragkraftskollisioner i kopplingar ( ) samt extrema temperatursvängningar i miljön ( ).
Eftersom en katastrofal utmattningsspricka i en boggiesidram kan orsaka spårvagnsderaillement i höghastighet är järnvägsgjutningar underkastade världens strängaste strukturella säkerhetsstandarder – reglerade i Nordamerika av Association of American Railroads (AAR M-201/M-214) och internationellt av EN 10293 och ISO 9001 / IRIS (International Railway Industry Standard) .
Den här teknikguiden ger en omfattande teknisk analys av järnvägsgjutjärnssorter, riktad tillförselkonstruktion, värmebehandlingsprotokoll, automatiserad grön-sandformning, fleraxlig CNC-pedestalbearbetning samt omfattande NDT-validering.
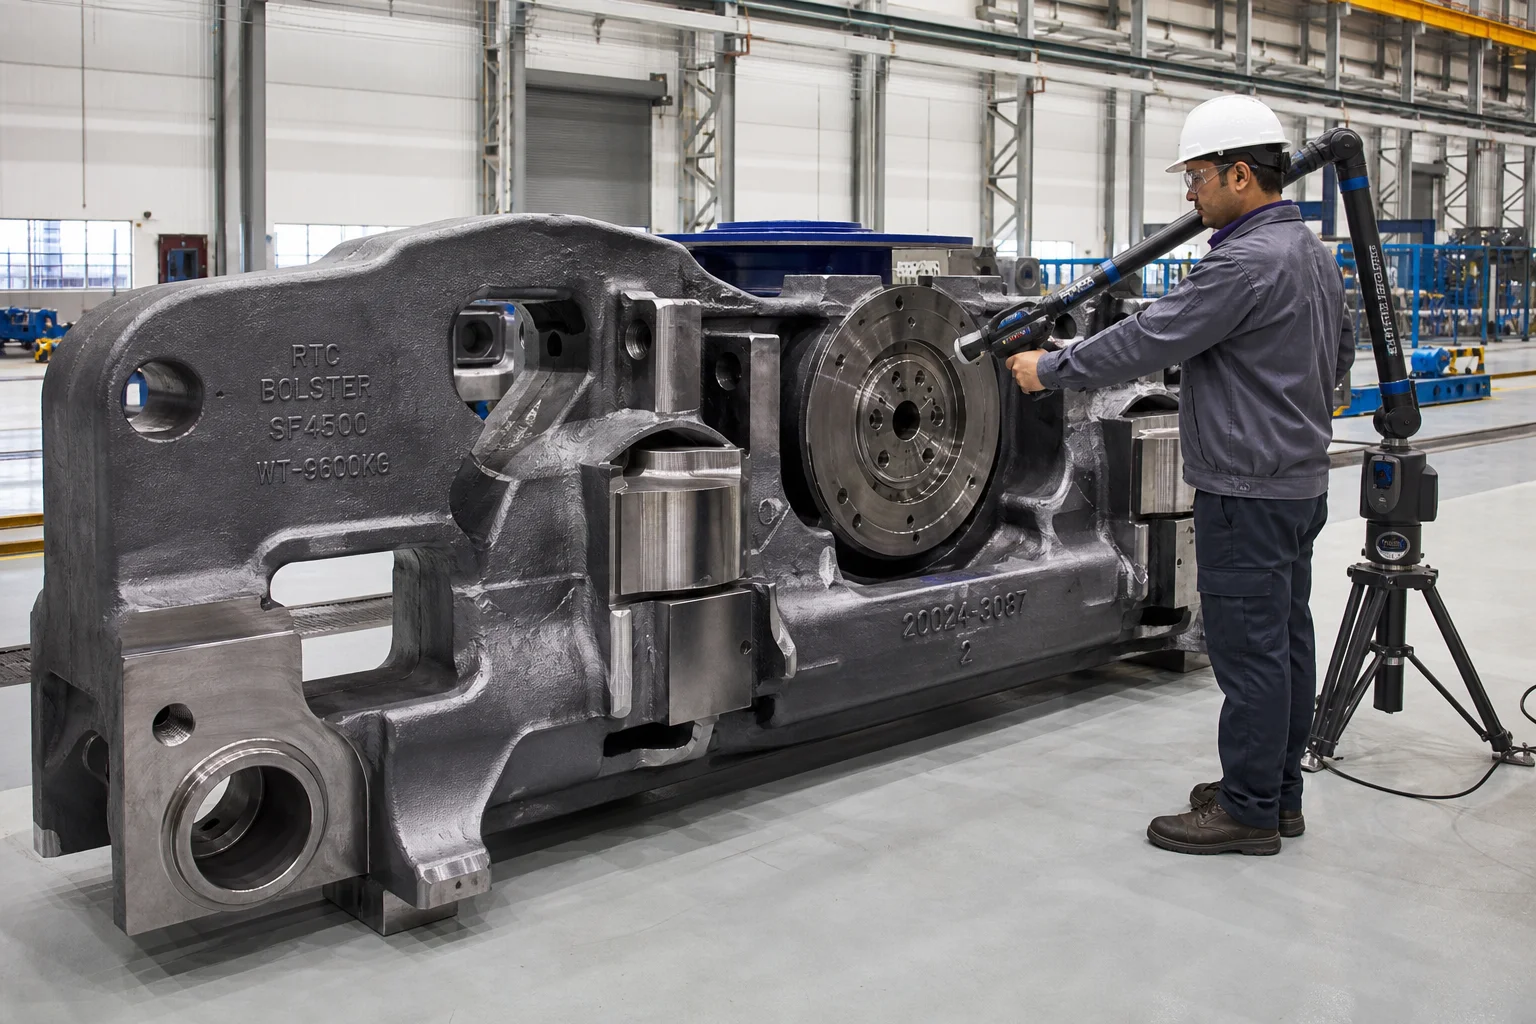
1. Driftbetingade dynamiska spänningsfält och brottmönster för järnvägsgjutdelar
Järnvägssideframes och bolsters fungerar som tunga strukturella dynamiska broar som överför påverkan i flera riktningar:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Bogiekomponent | Primär dynamisk last | Kritiskt brottmönster att förhindra | AAR-strukturstandard |
|---|---|---|---|
| Trucksideframe | Vertikal böjning med hög cykelbelastning + laterala oscillationer vid spårvagnens släpvåg | Tvärutmattningsbrott vid botten av fjäderfackets rundning och vid övergångarna till pelarna | AAR M-201 klass B+ / klass C (normaliserad / härdad och anlöpt) |
| Vagnens mittstöd | Vertikal belastning på centrumplattan ( ) + dynamisk gungning i sidostödet | Utmattningsslitage i centrumplattans skål och brott i undersidan av dragflänsen | AAR M-201 klass B+ / klass C |
| Typ E / Typ F kopplingskropp | Längsgående drag- och tryckkrafter vid stöt | Skjuvning av knuckle-pin-fästöga, utmattningsskador på kopplingsstångens skaft | AAR M-201 klass E (härdad och tempérerad legerad stål |
| Dragutrustningshus och gaffel | Extrem kinetisk stötdämpning vid tunga tåg under infart/utfart | Sprickbildning i huskroppens vägg, deformation av ficka | AAR M-201 klass E ( ) |
2. Metallurgiska legeringsstandarder för järnvägsstöpningar (AAR M-201 och EN 10293)
The Association of American Railroads (AAR) specifikation M-201 kategoriserar gjutna stål i skilda strukturella klasser:
| Materialspecifikation | Värmebehandlingsstatus | Draghållfasthet ( ) | Draghållfasthet ( ) | Sträckning ( ) | Minskning av tvärsnittsarea ( ) | Charpy V-grovs slagseghet | Huvudanvändning |
|---|---|---|---|---|---|---|---|
| AAR M-201 klass B+ | Normaliserad och temprad (N&T) | aT | Standard lastbils sidoramar, stödramar, bromsarmar | ||||
| AAR M-201 klass C (härdad och anläppt) | Härdad och anlöpt (H&A) | aT | Tunglastgruvmåls sidoramar, kallklimatvagnslägen | ||||
| AAR M-201 klass E (härdad och anläppt legerad stål) | Härdad och anläppt (legerat stål) | aT | Högfasthetskopplingar, kopplingsdelar, dragutrustningsgafflar | ||||
| EN 10293 G20Mn5 | Normaliserad / härdad och anläppt | aT | Europeiska godsvagnsboggier (typ Y25), bromsskivor |
Metallurgisk inriktning: Strikt kontroll av kväve, svavel och fosfor
Utveckling av utmattningssprickor i järnvägsgjutningar sker nästan uteslutande vid kluster av icke-metalliska inklusioner.
- Trampelementgränsvärden : Fosfor ( ) och svavel ( ).
- Avsyrening och behandling med sällsynta jordartsmetaller : Smält stål genomgår grundläggande ladelrefinering med kalciumtrådsinjicering och kontrollerad tillsats av aluminium för att uppnå fina sfäroidala manganulfider av typ III och helt eliminera spröda intergranulära eutektiska filmsulfider av typ II.
3. Sandgjutning med hög integritet och riktad stelningsprocess
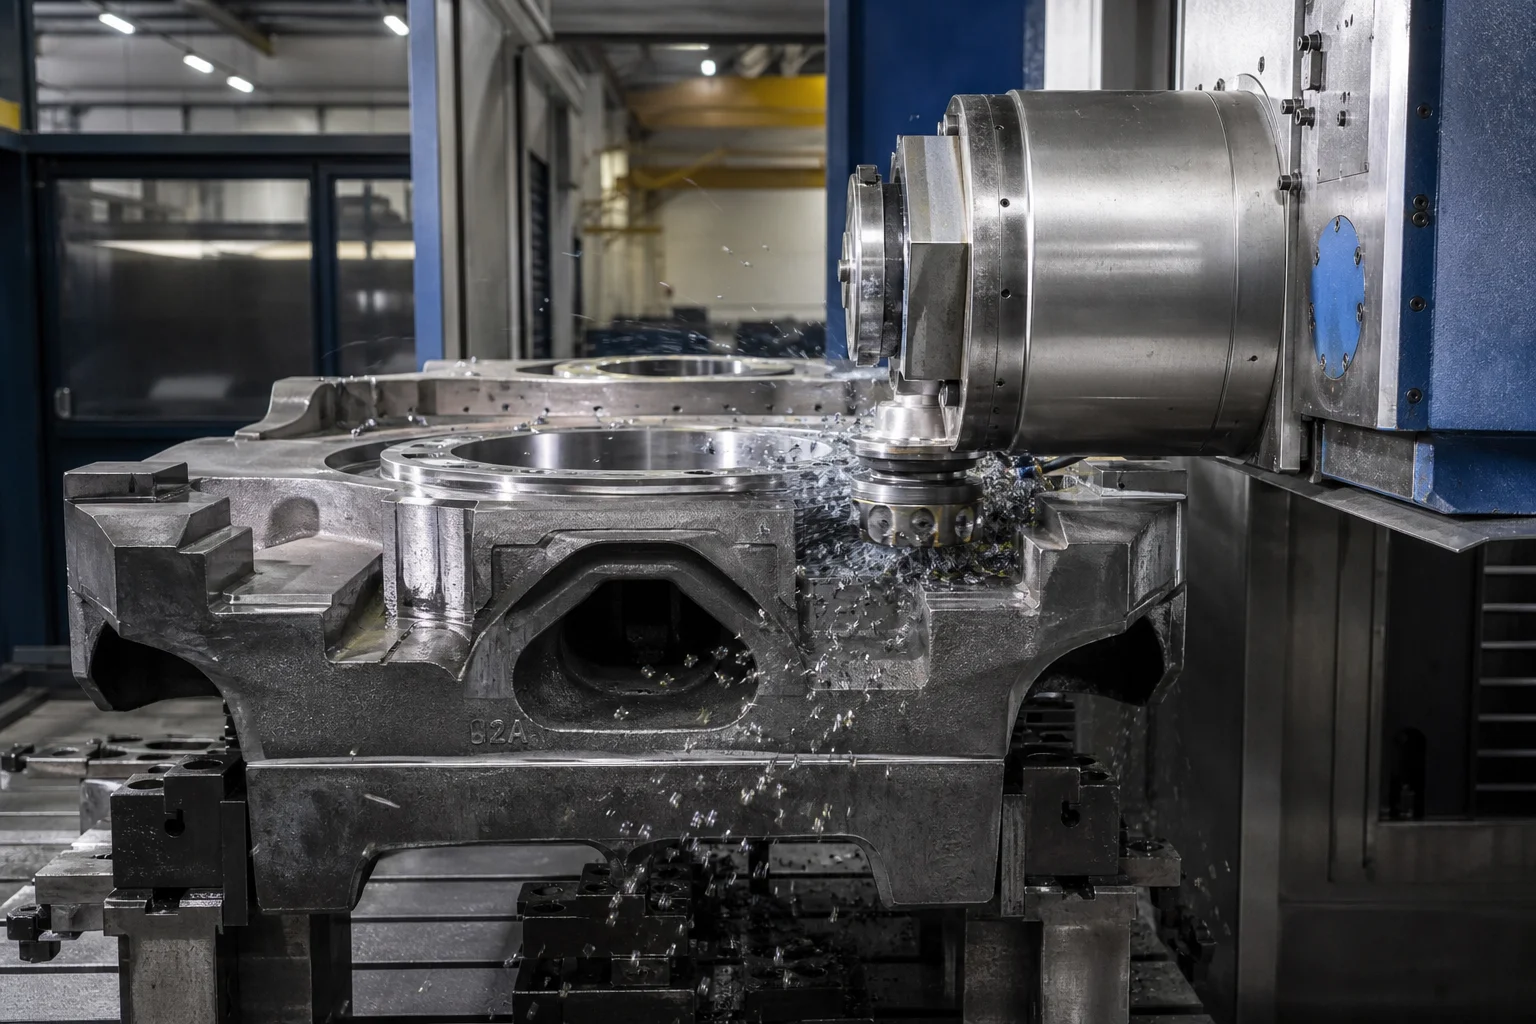
Sidramar och stödplattor är stora, ihåliga kassettformade gjutningar (längd , vikt ) med komplicerade interna lättningkärnor och varierande väggtjocklekar ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Flertfasers värmebehandlingsprotokoll (AAR M-201)
För att uppnå de strikta kraven på Charpy V-nots tåligthet vid låg temperatur ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Precision CNC-bearbetning av fotplattor och centrumplattor
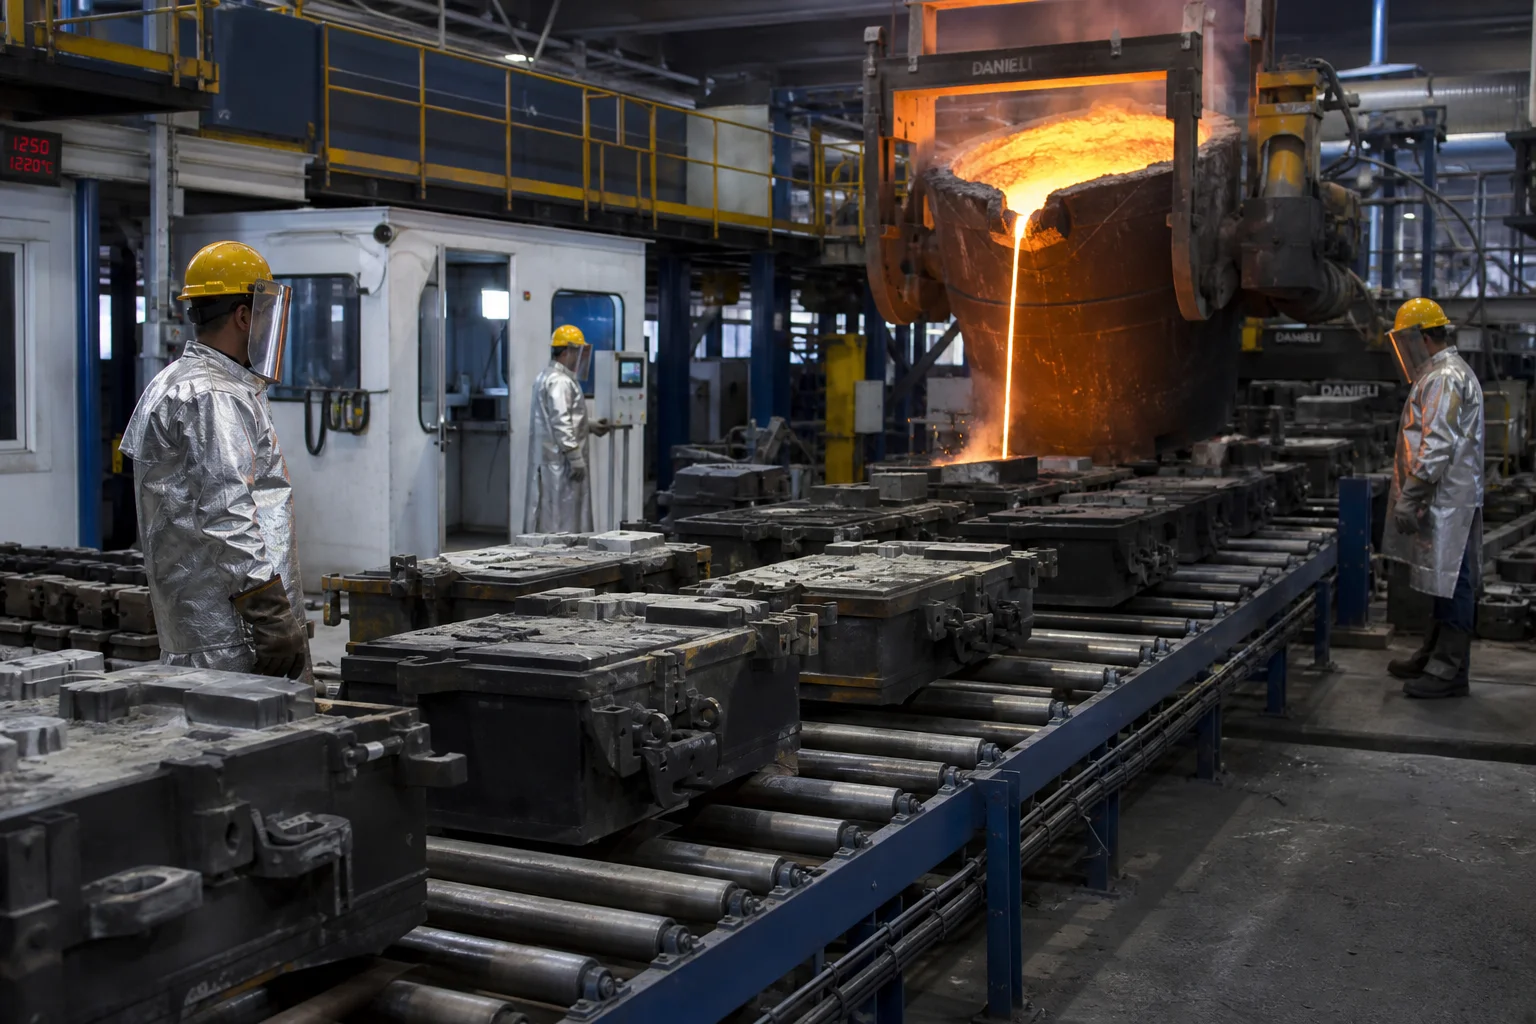
Boggiegjutningar måste ansluta exakt till hjulaxellager, friktionsdämpare och fordonets karossunderskärm:
Kritiska maskinbearbetade gränssnitt:
- Sidramens fotstödsbett : Tryckytorna, taket och monteringsytorna för friktionsdrivplåtarna på fotstödet är precisionsslipade på CNC-horisontella borrcenter. Avståndet mellan fotstöden och deras rätvinklighet hålls inom hela 2,5 meter långa axelavståndet.
- Stödbotten och sidolager för boggiens mittplatta : Diameter och djup för mittplattans skål är slipade till (, vilket säkerställer jämn kontakt med vagnens kroppsmittskål utan lokal spänning vid kurvföring.
- Bromsanordning och bushingshål : Multiaxial borrning och reaming av bromspinnens hål, utrustade med manganstål eller härdade komposit-slitagebussningar.
6. Omfattande icke-destruktiv provning (NDT) och AAR-kvalitetsöverensstämmelse
| Kvalitetstestkategori | Standard / Specifikation | Godkännandekriterier |
|---|---|---|
| Radiografisk provning (RT) | ASTM E446 / ASTM E186 | Nivå 1/2 i kritiska dragflänsar, fjäderbäddar och sockelhörn |
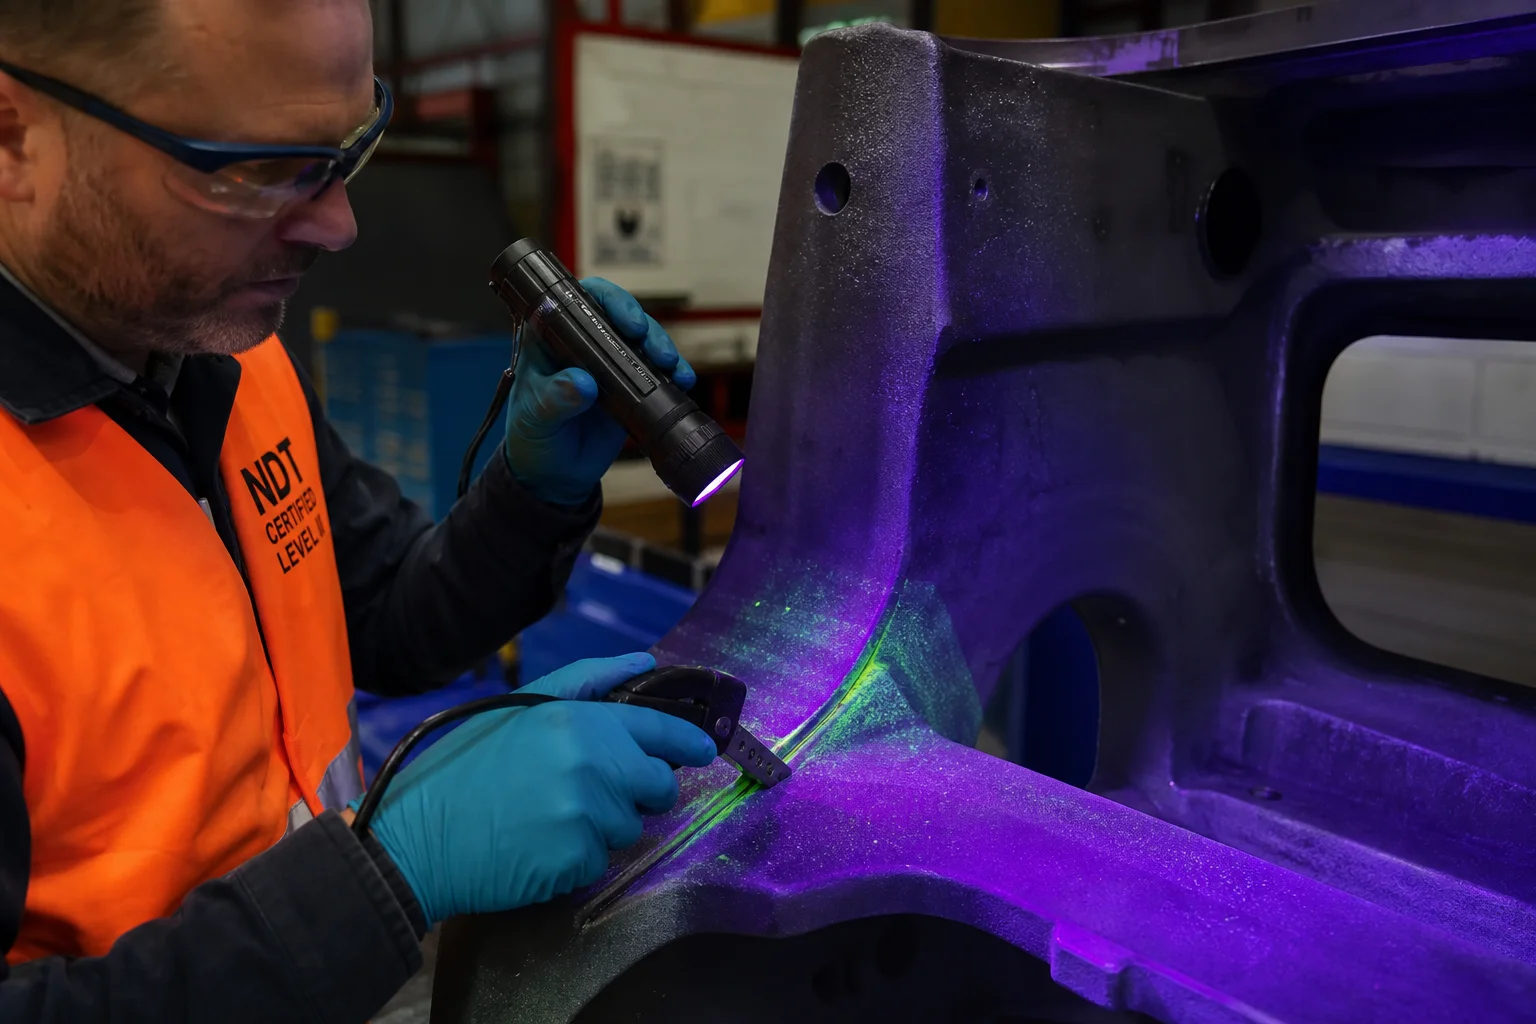
| Magnetpulverprovning (MT) | AAR M-214 / ASTM E709 (Fluorescerande) | 100 % inspektion av alla högspänningsradien och maskinbearbetade sockeltänder; noll sprickor |
| Statisk och dynamisk provbelastning | AAR M-202 / M-203 Statisk deformationsanläggning | Stödplåt belastad till angiven kapacitet; ingen permanent plastisk deformation |
| Drag- och slaghårdhet | ASTM E8 / ASTM E23 på bifogade provkroppar | Strikt överensstämmelse med AAR M-201-tabeller; CVN aT |
| Dimensionell skanning | 3D-laserräknare / Go/No-Go-mätutrustning | Fullständig verifiering av mittavstånd mellan kingpin och fotplatta enligt AAR-ritningar |
7. Järnvägsgjutningstillverkning hos Dandong City Pengxin Machinery Co., Ltd.
Att leverera järnvägsvagns- och boggi-gjutdelar med hög tillförlitlighet kräver certifierad gjuterikvalitet, avancerad värmebehandlingskapacitet och storskaliga CNC-fräscentrum.
Dandong City Pengxin Machinery Co., Ltd. är en etablerad kraftfull leverantör av tunga gjutningar och precisionsslipning som tjänar de globala järnvägs-, gruv- och tunga utrustningsindustrierna:
- Kompletta järnvägsstål : Certifierad produktion av AAR M-201 klass B+, klass C, klass E, EN 10293 G20Mn5 samt höghållfasta legerade stålgjutningar.
- Infrastruktur för tung gjuteri : En 80 000 m² stor produktionsanläggning med automatiserade grönsand- och hartsandlinjer, kapabel att gjuta enskilda komponenter från 100 kg upp till 25 ton.
- Precisionsslipning med flera axlar på CNC-maskiner : Stora horisontella borrverk och specialiserade fleraxliga slipcentraler som levererar färdiga underläppar och mittplattor för stöd.
- Kvalitetslaboratorium i hus : Certifierad nivå II/III-personal för icke-destruktiv provning som utför 100 % magnetpulverprovning (MT), ultraljudsprovning (UT) och röntgenprovning (RT), tillsammans med optisk emissionsspektrometri och Charpy-provning av slagseghet vid låga temperaturer ner till .
- Fullständig kvalitetsdokumentation : Certifierad enligt ISO 9001, med fullständiga materialcertifikat enligt EN 10204 3.1, loggar från icke-destruktiva provningar (NDT) och verifieringsrapporter för AAR-dimensioner.
Slutsats
Järnvägsboggier och rullande materiel gjutdelar är grundläggande konstruktionselement som bära den dynamiska vikten och stötlaster som uppstår vid internationell gods- och persontransport. För att uppnå utmattningstålighet på miljoner kilometer krävs absolut ingen kompromiss när det gäller stålets avsyreningens renhet, tålig stöttaughet vid låga temperaturer ( ) samt modellering av riktad stelningsprocess, precisions-CNC-bearbetning av fodral och omfattande validering genom icke-destruktiva provningar (NDT).
Genom samarbete med en erfaren, integrerad anläggning för tunga gjutningar och precisionsslipning säkerställs att dina komponenter för rullande materiel fungerar säkert, tillförlitligt och effektivt i järnvägsnätverken över hela världen.
Kontakta Dandong City Pengxin Machinery Co., Ltd. för att skicka in dina specifikationer för järnvägsgjutdelar eller begära anpassade tekniska konsultationer.
Dandong City Pengxin Machinery Co., Ltd. — Tungt gjutjärn och precisionsbearbetning sedan 1958.
Innehållsförteckning
- 1. Driftbetingade dynamiska spänningsfält och brottmönster för järnvägsgjutdelar
- 2. Metallurgiska legeringsstandarder för järnvägsstöpningar (AAR M-201 och EN 10293)
- 3. Sandgjutning med hög integritet och riktad stelningsprocess
- 4. Flertfasers värmebehandlingsprotokoll (AAR M-201)
- 5. Precision CNC-bearbetning av fotplattor och centrumplattor
- 6. Omfattande icke-destruktiv provning (NDT) och AAR-kvalitetsöverensstämmelse
- 7. Järnvägsgjutningstillverkning hos Dandong City Pengxin Machinery Co., Ltd.
- Slutsats