
 EN
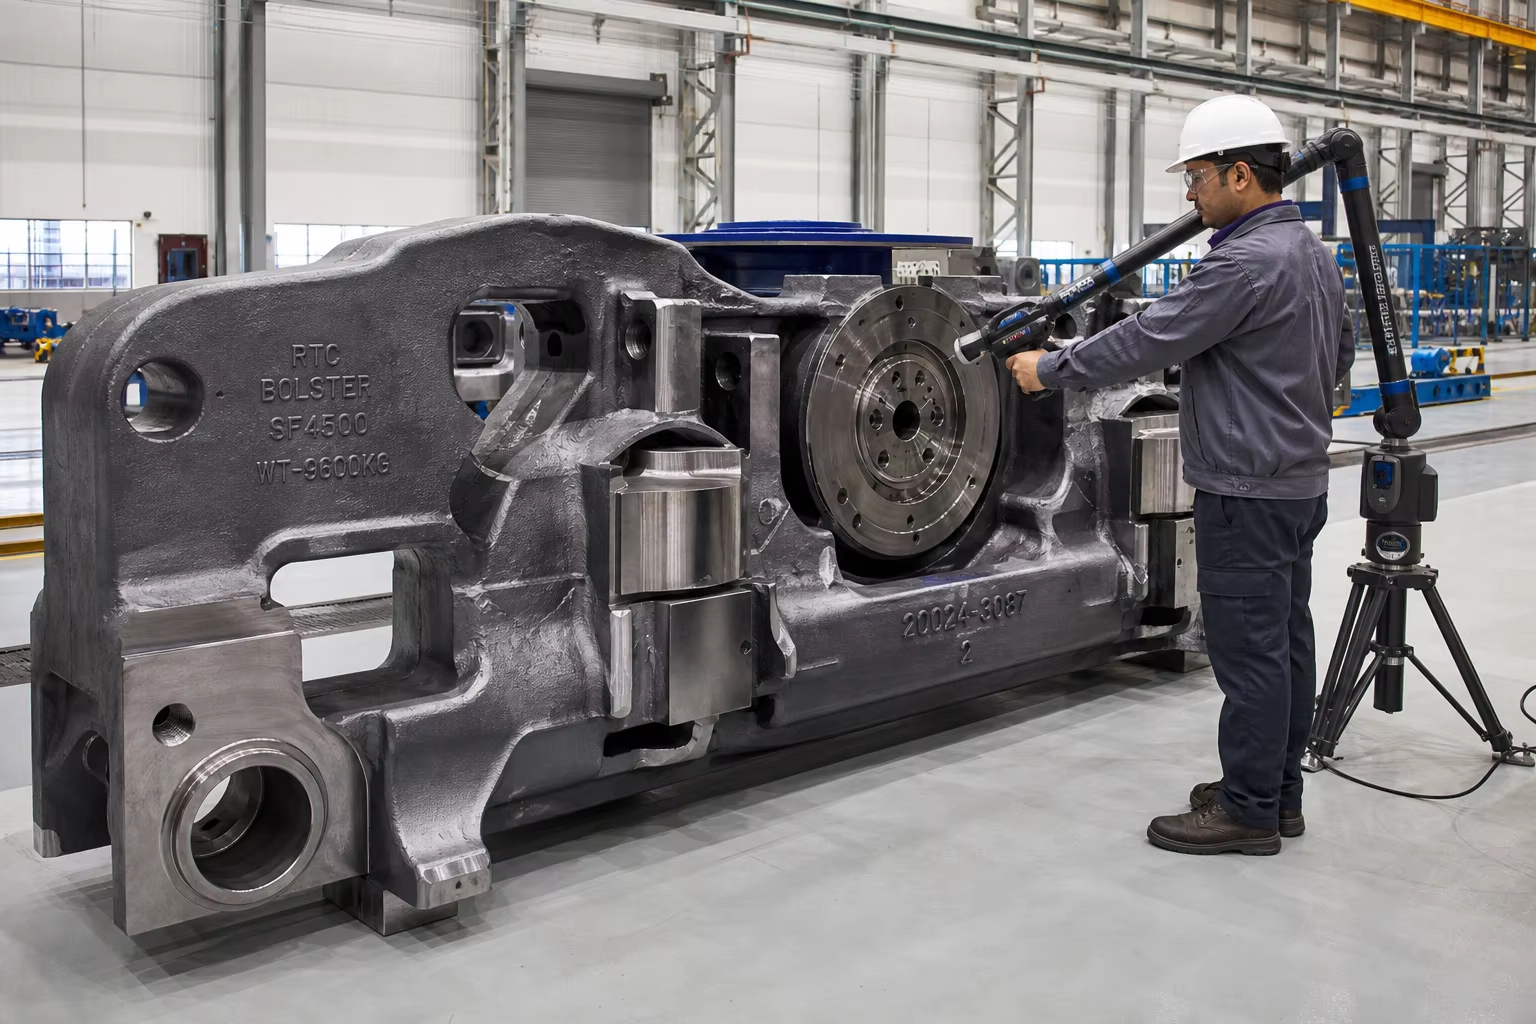
Мета Описание: Пълно техническо ръководство за стоманени леярски изделия за релсови возила и колесни движещи се части. Разгледайте спецификациите AAR M-201 Grade B+, Grade C и Grade E, цялостността на леярските изделия за странични рамки и подпорни греди, устойчивост при високоброен цикъл на умора, автоматизирано формоване с прясна пясъчна форма и фрезова обработка на постаменти с ЧПУ.
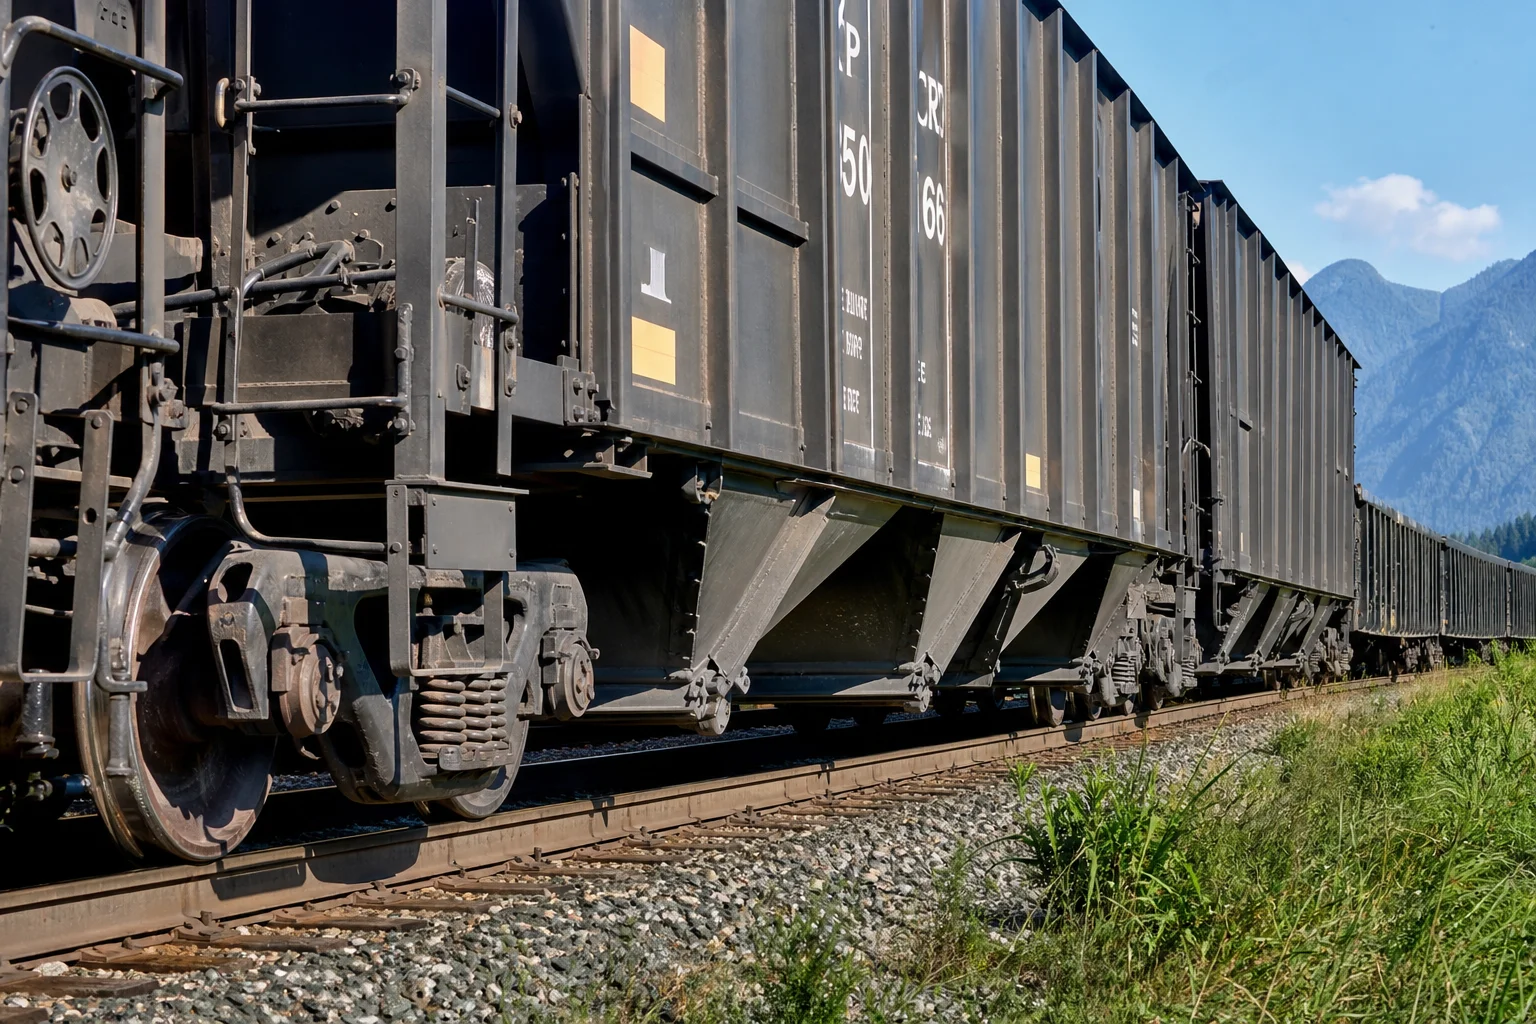
В товарния железопътен транспорт, тежкотоварните минни влакове и пасажерските влакове съставът на релсовото возило (колесната движеща част) е най-критичната конструктивна подсистема от гледна точка на безопасността. Стандартната колесна движеща част за товарен вагон с номинална товароподемност 100 тона разчита на големи, прецизно изляти стоманени Странни рамки, подпори за товарни вагони, централни плочи, съединителни корпуси и кутии за тягови устройства за поддържане на динамични общи тегла на превозните средства до 130 метрични тона на вагон при работни скорости до 120 км/ч.
Работейки по милиони натрупани километри по релсовия път, литите части за вагонни телеса издръжват непрекъснато високоамплитудни циклични вертикални удари (от ставите на релсите и превключващите устройства), латерална остойчивостна умора, надлъжни тласъци и издърпвания от съединителите ( ) и екстремни температурни колебания в околната среда ( ).
Тъй като катастрофална уморна пукнатина в странна рамка на вагонно тяло води до дерайлиране на влак с висока скорост, литите железопътни части са подложени на най-строгите в света структурни стандарти за безопасност — регулирани в Северна Америка от Асоциацията на американските железници (AAR M-201 / M-214) и международно от EN 10293 и ISO 9001 / IRIS (Международен стандарт за железните пътища) .
Това инженерно ръководство предоставя изчерпателен технически анализ на чугунени стоманени сплави за железопътни приложения, проектиране на насочено хранене, протоколи за термична обработка, автоматизирано формоване със зелен пясък, многосилен CNC-обработка върху основа и комплексна валидация чрез неразрушителен контрол.
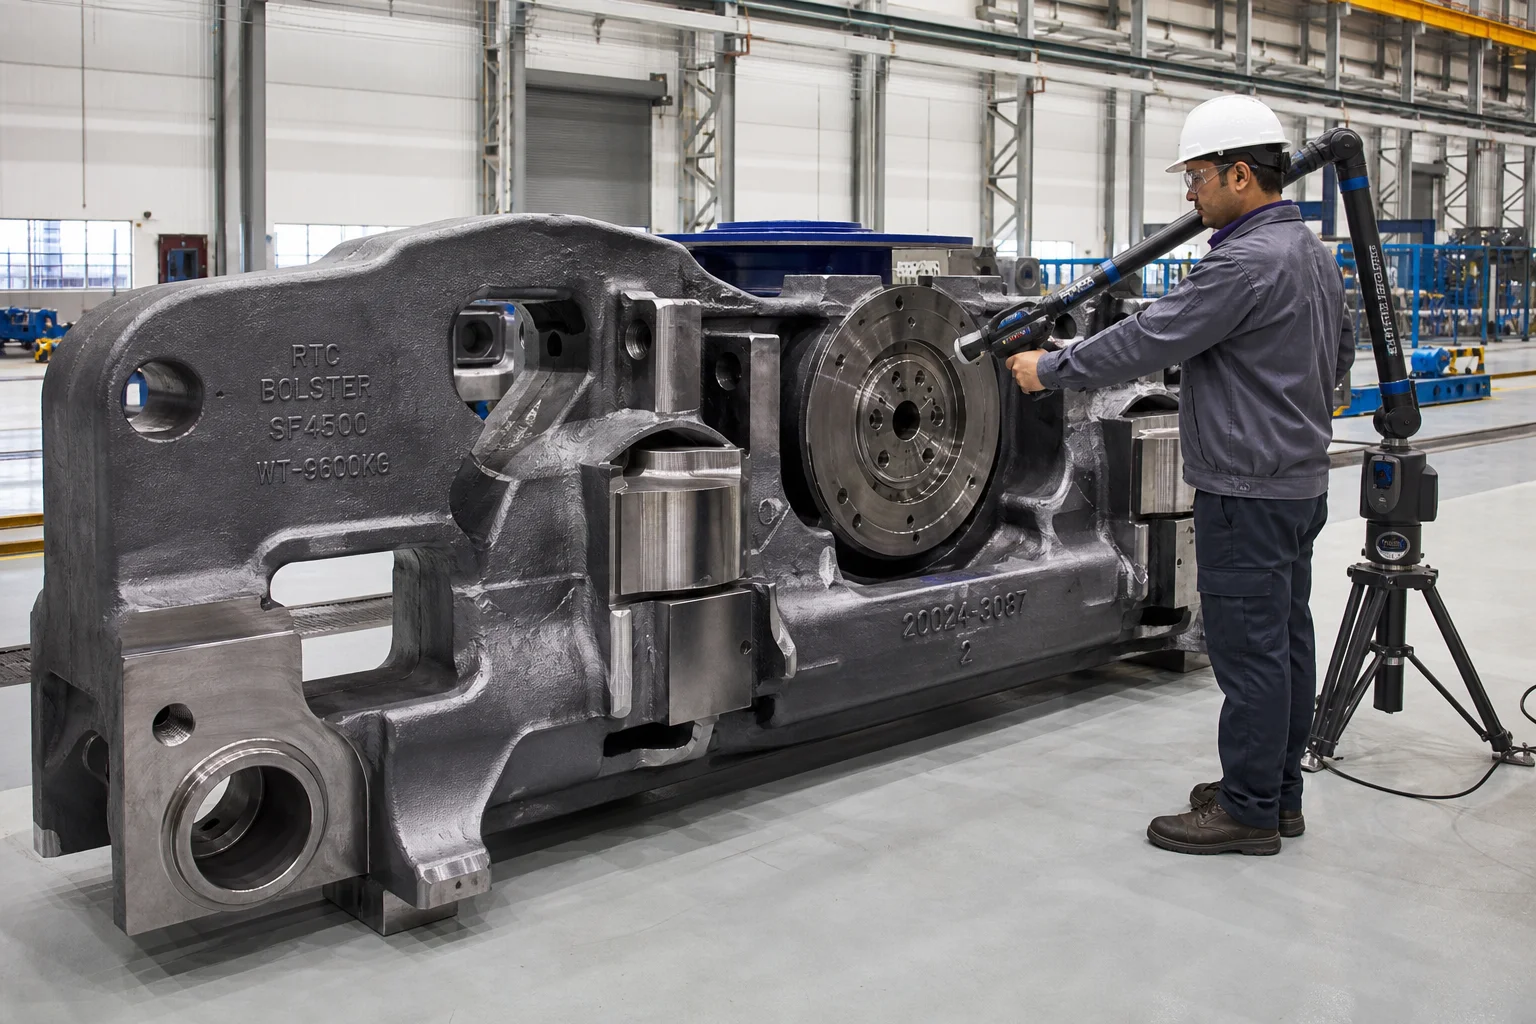
1. Динамични напрегнати полета при експлоатация и начини на разрушение на железопътни отливки
Железопътните странични рамки и баластри функционират като тежки динамични конструктивни мостове, предаващи ударна енергия в множество посоки:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонент на тележката | Основно динамично натоварване | Критичен начин на разрушение, който трябва да се предотврати | Структурен стандарт на AAR |
|---|---|---|---|
| Странична рамка на тележката | Вертикално огъване с висок брой цикли + латерални колебания при „ловене“ | Напречни уморни пукнатини във филето на долната опорна част за пружина и в преходите към колоните | AAR M-201 Клас B+ / Клас C (нормализиран / закален и отпуснат) |
| Подпора за товарен вагон | Вертикално натоварване върху централната плоча ( ) + динамично люлеене на страничните опори | Уморно износване на чашата на централната плоча и пукнатини в долната напрегната фланца | AAR M-201 Клас B+ / Клас C |
| Спойка тип E / Спойка тип F | Продълговати сила на опън и компресивна сила при сблъсък | Изкъртване на пиновете на въртящия се шарнир, умора от огъване на куплунговата греда | AAR M-201 Клас E (закалена и отпусната легирана стомана) |
| Кутия на амортизатора за теглене и юка | Екстремно кинетично разсейване на удара по време на тежко вкарване/изкарване на влака | Пукане на стената на кутията, деформация на джоба | AAR M-201 Клас E ( ) |
2. Металургични стандарти за сплави при железопътни литвини (AAR M-201 и EN 10293)
Спецификацията на Асоциацията на американските железници (AAR) M-201 класифицира литите стомани по отделни структурни класа:
| Спецификация на материала | Състояние на термична обработка | Разтегателна якост ( ) | Гранична здравина ( ) | Удължение ( ) | Намаляване на напречното сечение ( ) | Ударна вязкост по Шарпи с V-образен паз (CVN) | Основно приложение |
|---|---|---|---|---|---|---|---|
| AAR M-201 клас B+ | Нормализиран и отпуснат (N&T) | аТ | Стандартни странични рамки за товарни вагони, подпори и спирачни греди | ||||
| AAR M-201 Клас C (закаляни и отпуснати) | Закален и отпуснат (Q&T) | аТ | Странични рамки за тежкотоварни миньорски вагони, колесни двойки за студени климатични условия | ||||
| AAR M-201 Клас E (закаляни и отпуснати легирани стомани) | Закаляни и отпуснати (легирани стомани) | аТ | Високопрочни съединители, кукове и юпки на буферните устройства | ||||
| EN 10293 G20Mn5 | Нормализирано / термично обработено чрез закаляване и отпускане | аТ | Европейски фургонни колесни двойки (тип Y25), спирачни дискове |
Металургичен фокус: строг контрол върху азота, сярата и фосфора
Инициирането на уморни пукнатини в железопътни леярски изделия протича почти изключително в кластери от неметални включвания.
- Прагови стойности за примесни елементи : фосфор ( ) и сяра ( ).
- Деоксидация и обработка с редки земни метали течната стомана преминава през основно рафиниране в ковш с инжекция на калциево жицово и контролирано добавяне на алуминий, за да се постигнат фини сферични манганови сулфиди от тип III и напълно да се елиминират крехките междукристални евтектични филмови сулфиди от тип II.
3. Високонадеждно пясъчно формоване и насочена кристализация
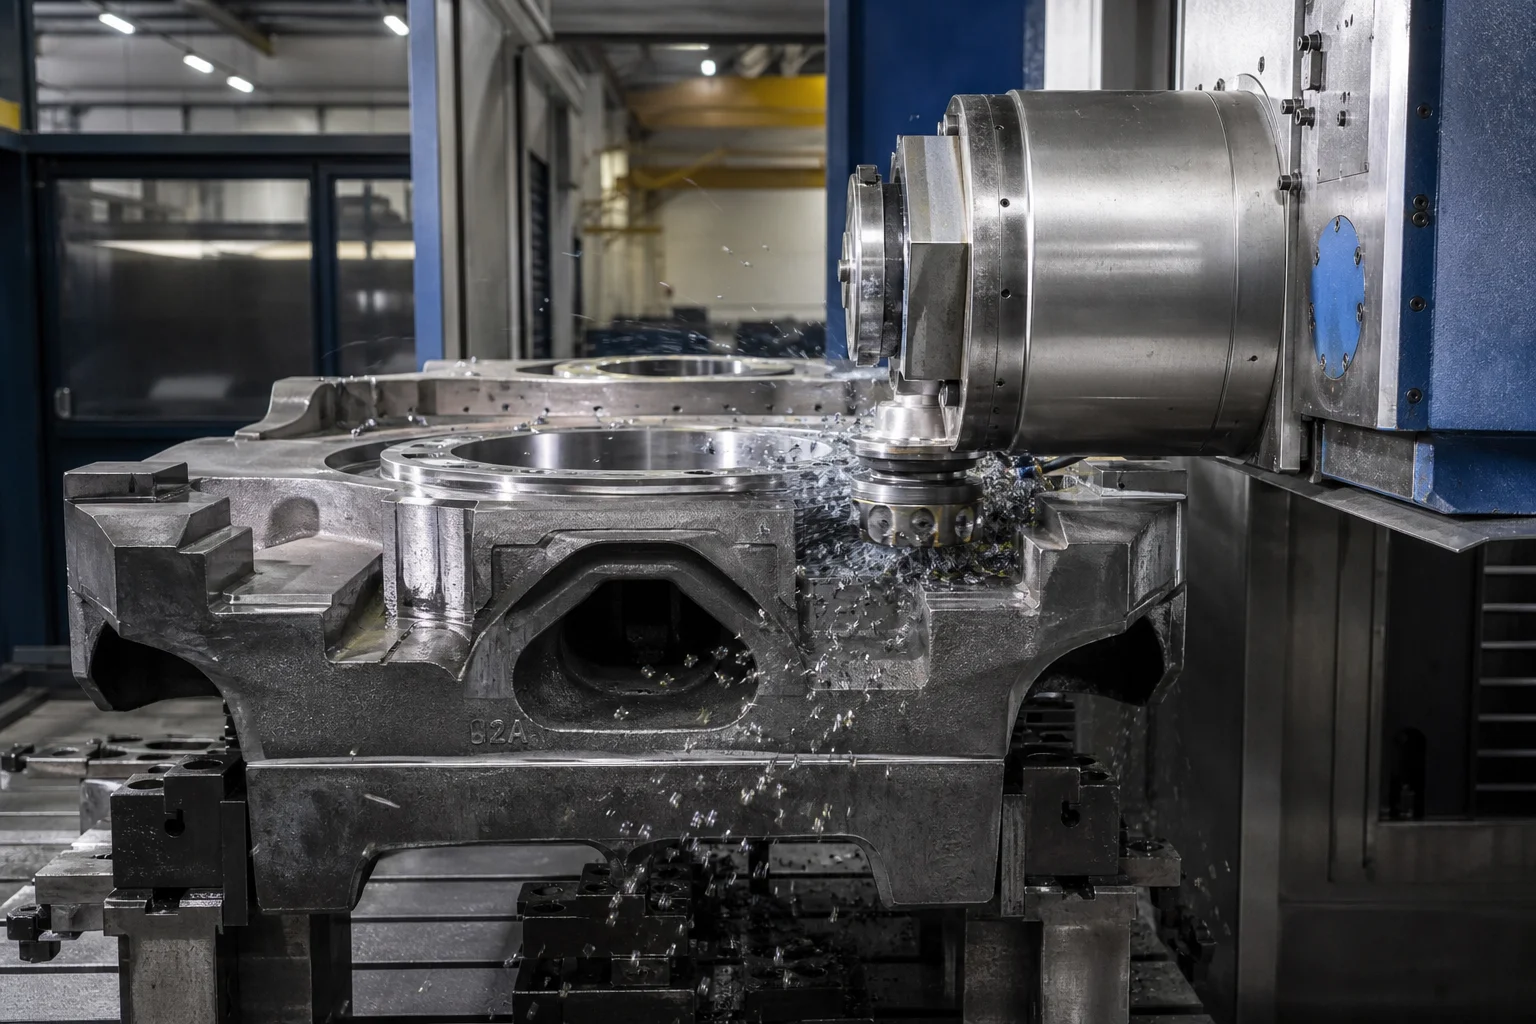
Странниците и подпорите са големи отливки с кухо кутийно сечение (дължина , тегло ) с изключително сложни вътрешни ядра за намаляване на теглото и променлива дебелина на стените ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Многостепенни протоколи за термична обработка (AAR M-201)
За постигане на строгите изисквания за ударна възприемчивост при ниски температури по метода на Чарпи V-резец ( аТ ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Прецизно CNC фрезоване на подложки и централни плочи
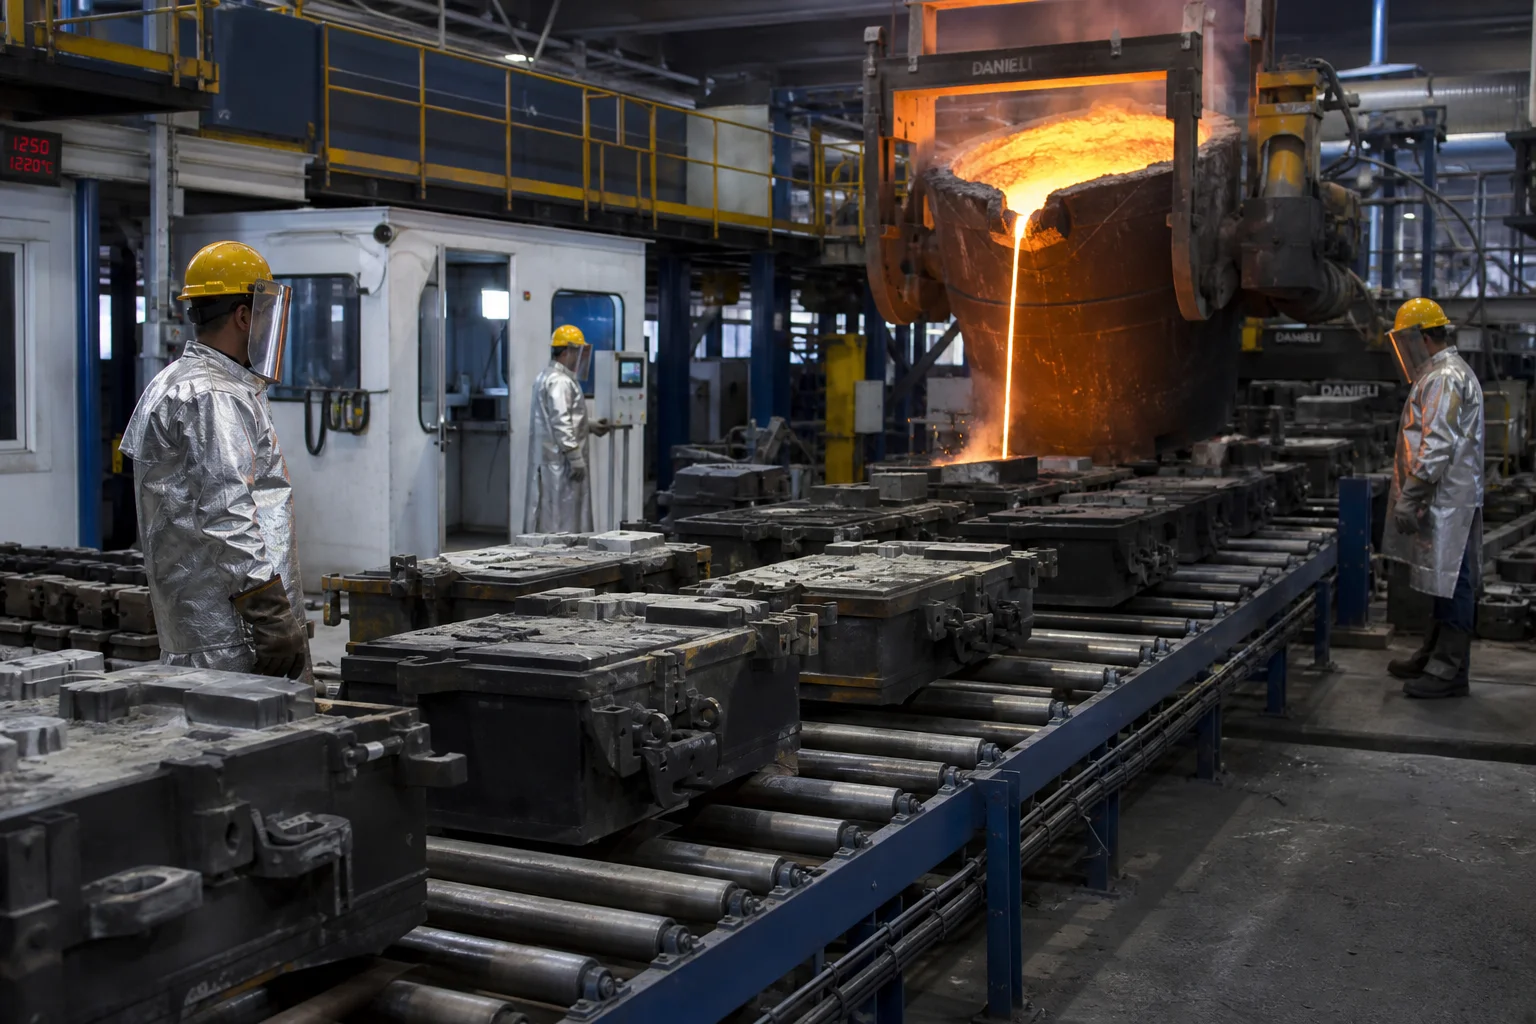
Отливките на тележката трябва да се съчетават точно с лагерите на осите на колелните двойки, триените амортизатори и пода на купето на возилото:
Критични машинирани интерфейси:
- Челюсти на основата на страничната рамка : Лицата за предаване на тласък, покривът и повърхностите за монтиране на износващите плочи за триене се обработват с висока прецизност на ЧПУ хоризонтални бордови машини. Разстоянието между основите и техните прави ъгли се запазват в рамките на по целия 2,5-метров базов разстояние между осите.
- Куполна чиния на подпората и странични лагери : Диаметърът и дълбочината на куполната чиния се обработват до (, което гарантира равномерен контакт с куполната чиния на купето без локално заклинване при прохождане на завои.
- Брави за спирачната инсталация и отвори за бушинги : Сверлене и разширяване на отворите за спирачните лостови пинове с многосилен стан, като се монтират бушинги от манганова стомана или усилени композитни материали за износване.
6. Изчерпателно неразрушително тестване (НРТ) и съответствие с качествените изисквания на AAR
| Категория на качественото тестване | Стандарт / Спецификация | Критерии за приемане |
|---|---|---|
| Радиографско тестване (RT) | ASTM E446 / ASTM E186 | Ниво 1/2 в критичните фланци под опън, опорни места за пружини и ъгли на основата |
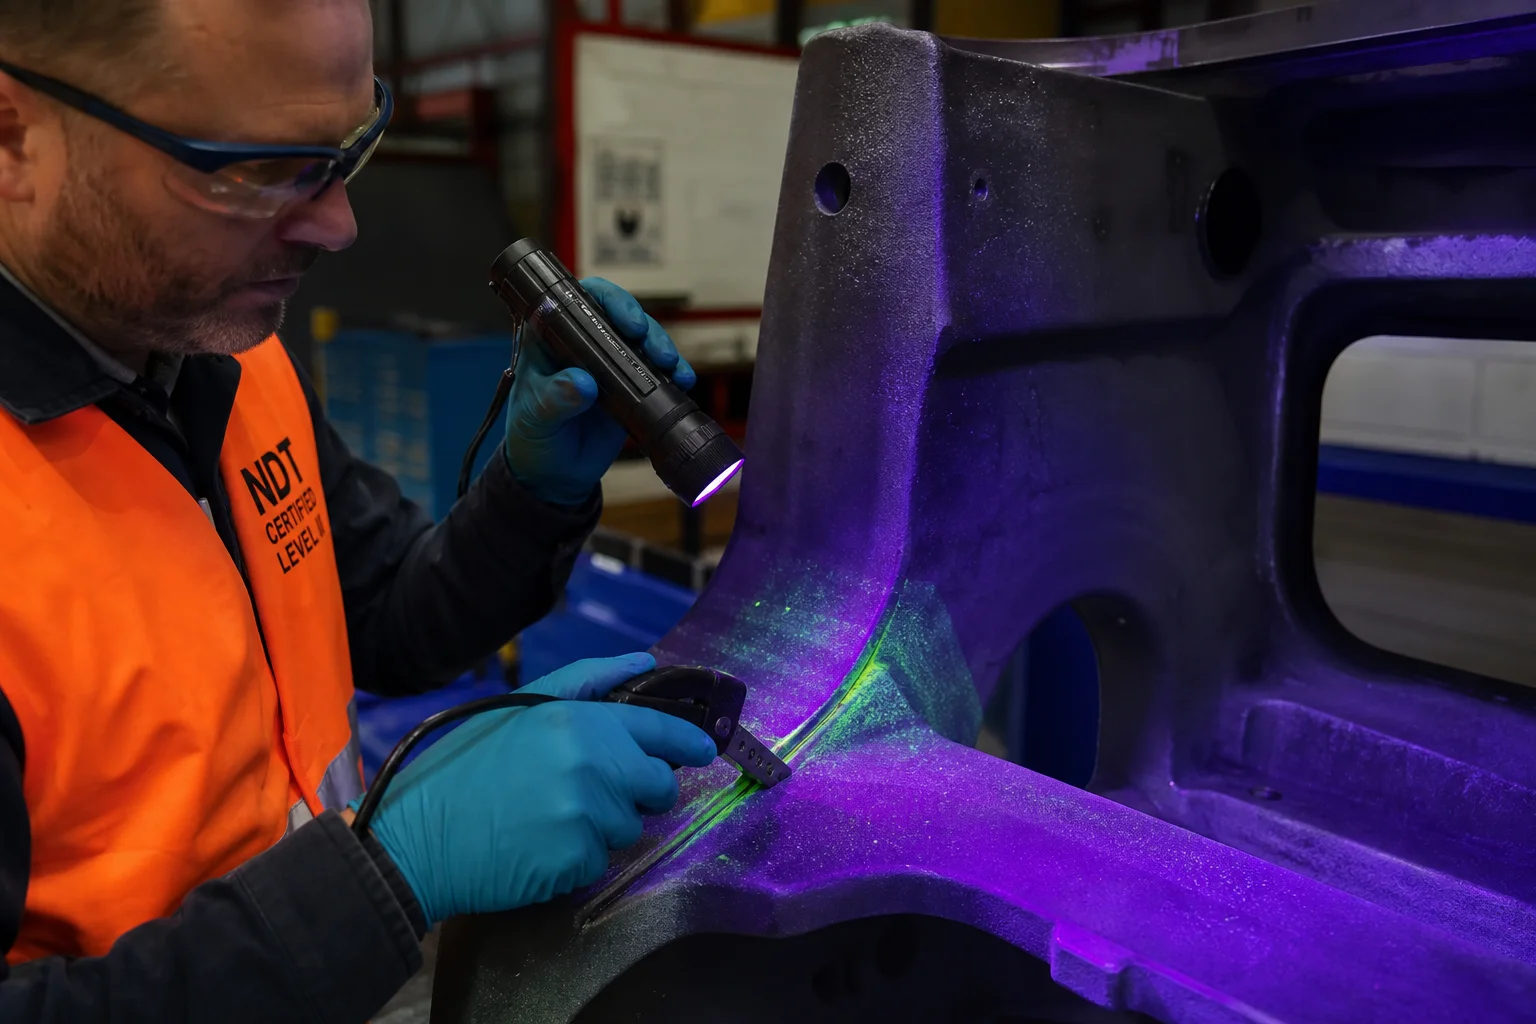
| Магнитопорошково тестване (MT) | AAR M-214 / ASTM E709 (флуоресцентен) | 100% инспекция на всички радиуси с високо напрежение и обработени с машини зъби на основата; нулеви пукнатини |
| Статично и динамично изпитание за устойчивост | Статично отклонение със стенд AAR M-202 / M-203 | Основата е натоварена до номинална вместимост; нулево постоянно пластично деформиране |
| Опънна и ударна здравина | ASTM E8 / ASTM E23 върху прикачени изпитателни проби | Строга съответственост с таблиците на AAR M-201; CVN аТ |
| Размерно сканиране | 3D лазерен трекер / калибри за проверка „да“/„не“ | Пълна верификация на размерите от центъра на кингпина до подложката според чертежите на AAR |
7. Производство на железопътни литови детайли в Dandong City Pengxin Machinery Co., Ltd.
Доставката на високонадеждни литови детайли за железопътни телеги и подвижен състав изисква сертифицирана литейна инфраструктура, напреднали възможности за термична обработка и големи CNC машинни центрове.
Dandong City Pengxin Machinery Co., Ltd. е установена мощна компания за тежки литови изделия и прецизно машинно обработване, обслужваща глобалните индустрии на жп транзит, минна експлоатация и тежко оборудване:
- Комплексни релсови стомани : Сертифицирано производство на AAR M-201 клас B+, клас C, клас E, EN 10293 G20Mn5 и високопрочни легирани стоманени отливки.
- Тежка литейна инфраструктура : Производствен обект с площ 80 000 м² с автоматизирани линии за зелен пясък и смолен пясък, способен да произвежда отделни компоненти с тегло от 100 кг до 25 тона.
- Прецизно CNC-машинно обработване с множество оси : Хоризонтални борови машини с голям работен обем и специализирани центрове за машинна обработка с множество шпиндела, които произвеждат готови подложки и централни плочи за подпори.
- Вътрешна лаборатория за качество : Сертифицирани специалисти по неразрушителен контрол (NDT) от ниво II/III, извършващи 100 % магнитопорошкови (MT), ултразвукови (UT) и рентгенови (RT) инспекции, придружени от оптична емисионна спектрометрия и ударни изпитания по Чарпи при ниски температури до .
- Пълна документация за качеството : Сертифицирано според ISO 9001, предоставящо пълни материали сертификати EN 10204 3.1, протоколи за NDT-инспекции и доклади за верификация на размерите според AAR.
Заключение
Релсовите колела и компонентите за влакове са основни конструктивни елементи, които поемат динамичната тежест и ударните натоварвания при международните товарни и пътнически превози. За постигане на милионкилометров живот при умора е необходимо абсолютно безкомпромисно спазване на чистотата на стоманата при дезоксидация, висока ударна вязкост при ниски температури ( ) , моделиране на насочена кристализация, прецизно фрезоване с ЧПУ на основи и комплексна валидация чрез неразрушителен контрол.
Сътрудничеството с опитен, интегриран производствен обект за тежки отливки и прецизно машинно обработване гарантира, че компонентите за вашите влакове ще функционират безопасно, надеждно и ефективно по железопътните мрежи по целия свят.
Свържете се с Dandong City Pengxin Machinery Co., Ltd., за да изпратите техническите си изисквания за релсови отливки или да поискате персонализирани инженерни консултации.
Дандон Сити Пенгсин Машинъри Ко., Лтд. — Тежки литови части и прецизно машинно обработване, от 1958 г.
Съдържание
- 1. Динамични напрегнати полета при експлоатация и начини на разрушение на железопътни отливки
- 2. Металургични стандарти за сплави при железопътни литвини (AAR M-201 и EN 10293)
- 3. Високонадеждно пясъчно формоване и насочена кристализация
- 4. Многостепенни протоколи за термична обработка (AAR M-201)
- 5. Прецизно CNC фрезоване на подложки и централни плочи
- 6. Изчерпателно неразрушително тестване (НРТ) и съответствие с качествените изисквания на AAR
- 7. Производство на железопътни литови детайли в Dandong City Pengxin Machinery Co., Ltd.
- Заключение