
 EN
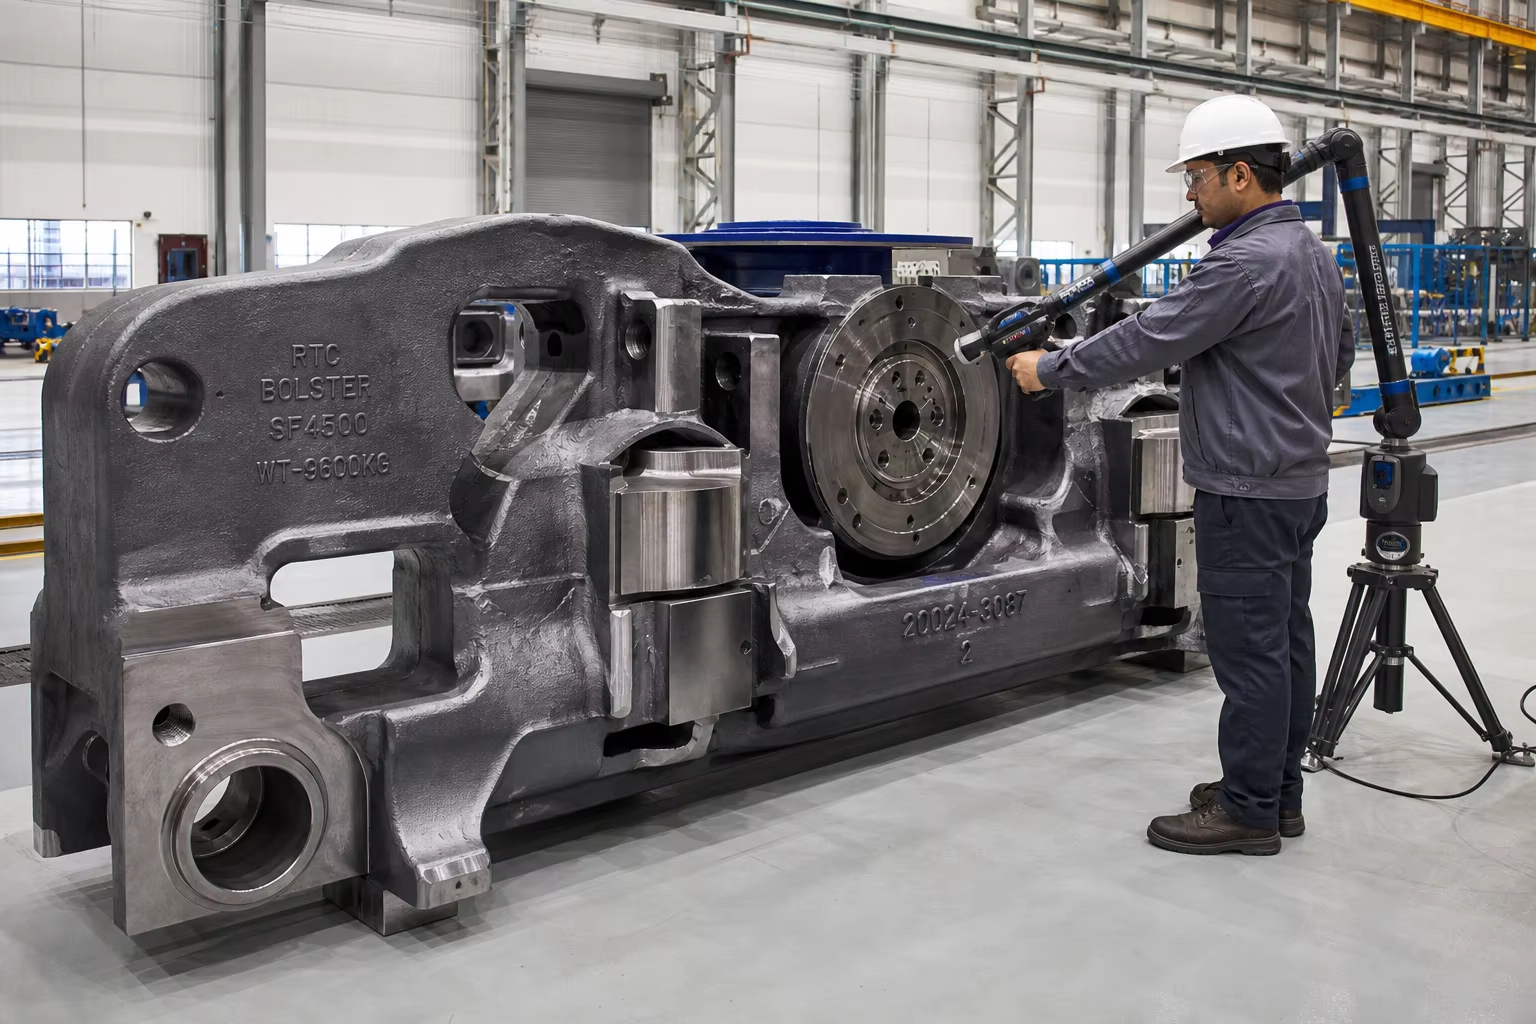
메타 설명: 철도 차축 및 차량 강철 주조 부품에 대한 종합 기술 가이드. AAR M-201 등급 B+, 등급 C, 등급 E 사양, 사이드 프레임 및 트럭 볼스터 주조 품질, 고주기 피로 수명, 자동화 그린 샌드 몰딩, CNC 베드스트립 가공을 탐색하세요.
화물 철도 운송, 대형 광산 화차, 여객 차량에서 철도 차축(트럭) 조립체는 가장 안전이 중요한 구조 하위 시스템이다. 표준 100톤 화물차 차축은 대형 정밀 강철 주조 부품에 의존한다 측면 프레임, 트럭 볼스터, 센터 플레이트, 커플러 본체 및 드래프트 기어 하우징 운전 속도 최대 120km/h에서 차량 총 중량 최대 130미터톤을 지지하기 위함.
수백만 킬로미터에 달하는 누적 주행 거리를 거치며, 철도 보ogie 주조 부품은 지속적으로 고진폭 수직 충격 하중(레일 이음부 및 레일 분기점), 측방향 헌팅 진동 피로, 종방향 버프-드래프트 커플러 충돌( ) 및 극한 환경 온도 변화( ).
보ogie 측면 프레임의 치명적 피로 파손이 고속 열차 탈선을 유발하므로, 철도 주조 부품은 세계에서 가장 엄격한 구조 안전 기준을 적용받는다. 북미 지역에서는 미국철도협회(AAR M-201/M-214) 가 이를 규제하며, 국제적으로는 EN 10293 및 ISO 9001 / IRIS(국제 철도 산업 표준) .
이 공학 가이드는 철도용 주조 강 등급, 방향성 급탕 설계, 열처리 절차, 자동 녹색 모래 성형, 다축 CNC 베드식 기계 가공, 그리고 종합적인 비파괴 검사 검증에 대한 철저한 기술 분석을 제공한다.
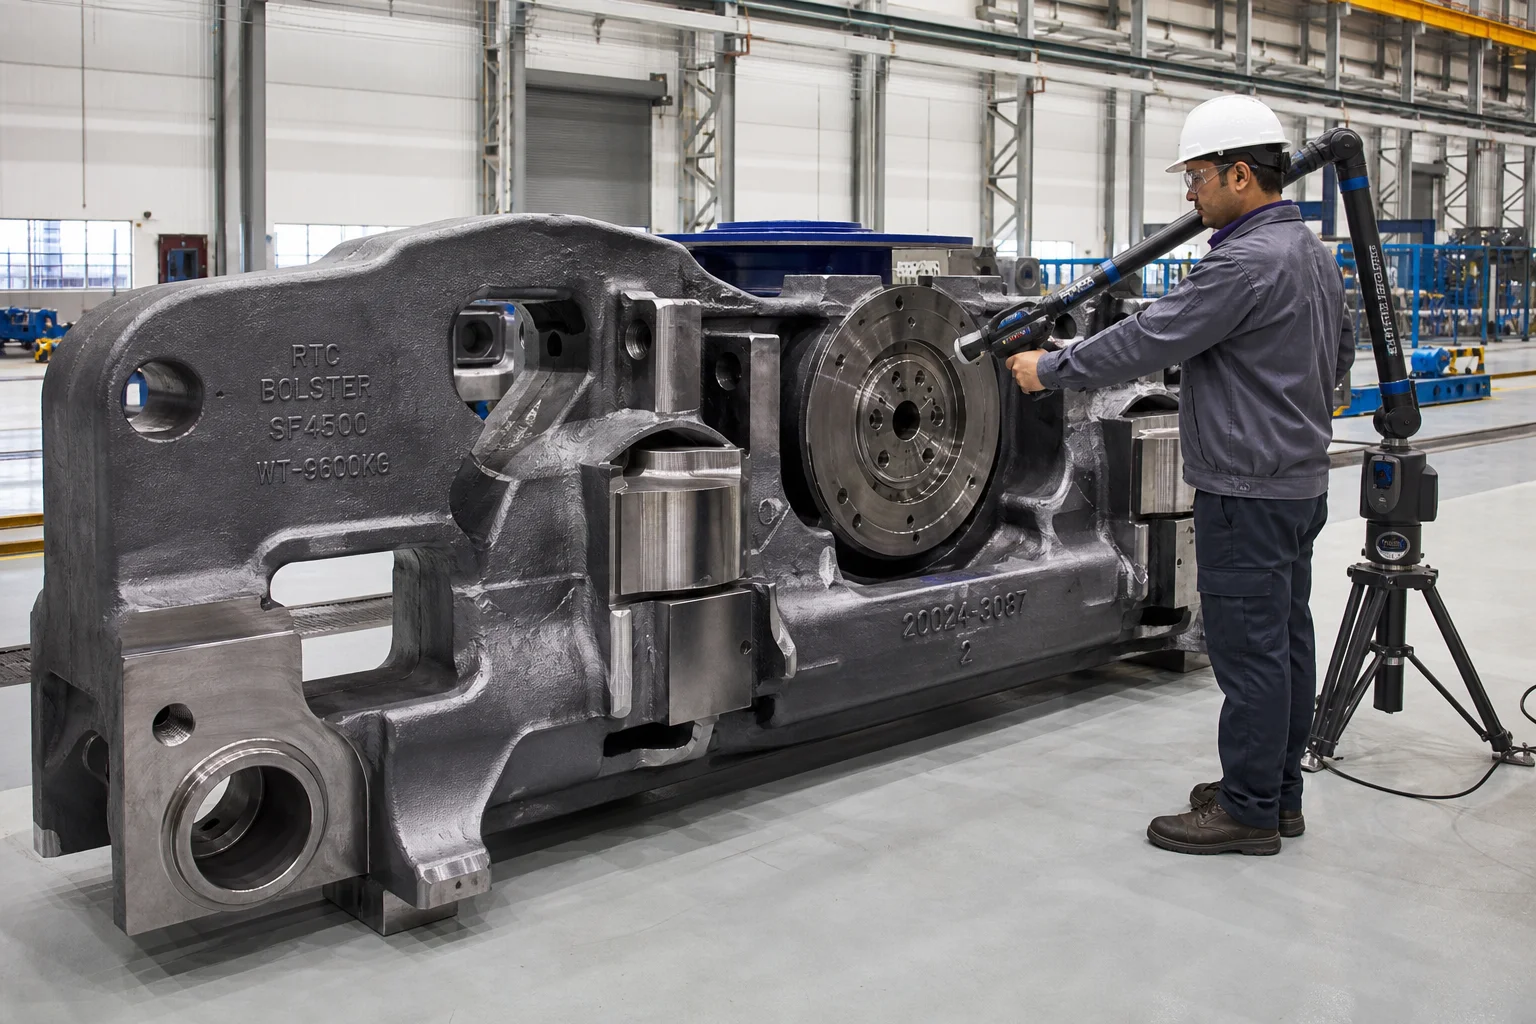
1. 철도 주조품의 작동 동적 응력 영역 및 파손 양식
철도 측프레임과 볼스터는 다방향 충격 에너지를 전달하는 중량 구조적 동적 브리지로서 기능한다.
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| 보기 구성 요소 | 주 동적 하중 | 방지해야 할 핵심 파손 양식 | AAR 구조 표준 |
|---|---|---|---|
| 트럭 측프레임 | 고주기 수직 휨 + 측방 헌팅 진동 | 바닥 스프링 시트 필렛 및 기둥 전이부의 횡방향 피로 균열 | AAR M-201 등급 B+ / 등급 C (정화 처리 / 담금질 및 템퍼링) |
| 트럭 볼스터 | 센터 플레이트 수직 하중 ( ) + 동적 사이드 베어링 요동 | 센터 플레이트 볼 피로 마모 및 바닥 인장 플랜지 균열 | AAR M-201 등급 B+ / 등급 C |
| 타입 E / 타입 F 커플러 본체 | 종방향 인장 견인력 및 압축 버프 충돌력 | 너클 핀 러그 전단, 커플러 샹크 굽힘 피로 | AAR M-201 등급 E(담금질 및 템퍼링 합금강) |
| 견인 장치 하우징 및 요크 | 중량 열차의 급정거 및 급출발 시 극한 동적 충격 흡수 | 하우징 본체 벽 파열, 포켓 변형 | AAR M-201 등급 E( ) |
2. 철도 주조품용 금속학적 합금 표준(AAR M-201 및 EN 10293)
미국 철도협회(AAR) 규격 M-201은 주조강을 구조적 등급별로 구분한다.
| 소재 사양 | 열처리 상태 | 인장 강도( ) | 항복 강도 ( ) | 신장율 ( ) | 단면 감소율 ( ) | 샤르피 V-notch 충격 | 주요 적용 분야 |
|---|---|---|---|---|---|---|---|
| AAR M-201 등급 B+ | 정화 및 템퍼링 (N&T) | 오스트리아 | 표준 화물차 측면 프레임, 볼스터, 브레이크 빔 | ||||
| AAR M-201 등급 C (담금질 및 템퍼링) | 담금질 및 템퍼링(Q&T) | 오스트리아 | 중량 운반 광산 차량 측면 프레임, 한랭 지역용 보ogie | ||||
| AAR M-201 등급 E (담금질 및 템퍼링 합금강) | 담금질 및 템퍼링 처리된 합금강 | 오스트리아 | 고인장력 커플러, 너클, 드래프트 기어 요크 | ||||
| EN 10293 G20Mn5 | 정화처리 / 담금질 및 템퍼링 | 오스트리아 | 유럽형 화물차 대차(유형 Y25), 브레이크 디스크 |
금속학적 초점: 엄격한 질소, 황, 인 함량 제어
철도용 주조품에서 피로 균열의 발생은 거의 전부 비금속 개재물 집합체에서 시작됨
- 불순 원소 허용 한계치 : 인( ) 및 황( ).
- 탈산 및 희토류 처리 : 용융 강철은 칼슘 와이어 주입과 정밀 제어된 알루미늄 첨가를 동반한 기본 래들 정련 공정을 거쳐, 취성의 입계 공정 막 황화물인 제II형 공정 막 황화물을 완전히 제거하고 미세한 제III형 구형 망간 황화물을 형성함
3. 고신뢰성 모래 주형 및 정방향 응고
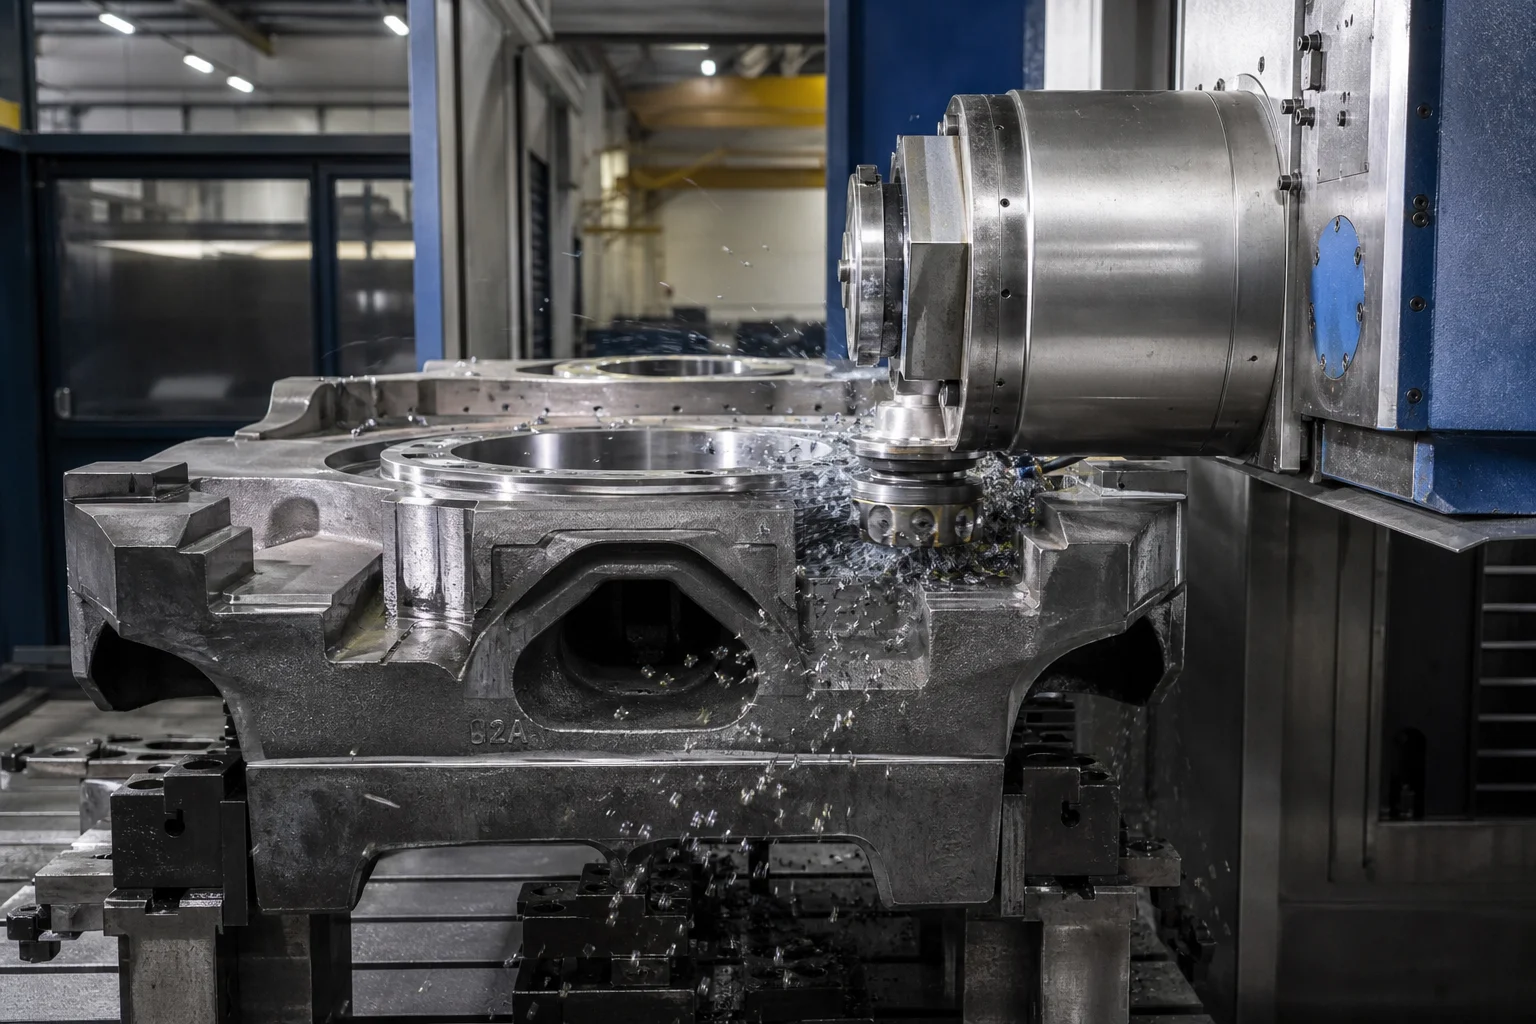
측면 프레임과 볼스터는 대형 중공 상자 형상 주조품으로(길이 , 무게 ) 내부에 정교한 경량화 코어와 가변 벽 두께( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. 다단계 열처리 절차(AAR M-201)
엄격한 샤피 V노치 저온 인성 요구사항 달성을 위해( 오스트리아 ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. 정밀 CNC 베드플레이트 및 센터 플레이트 가공
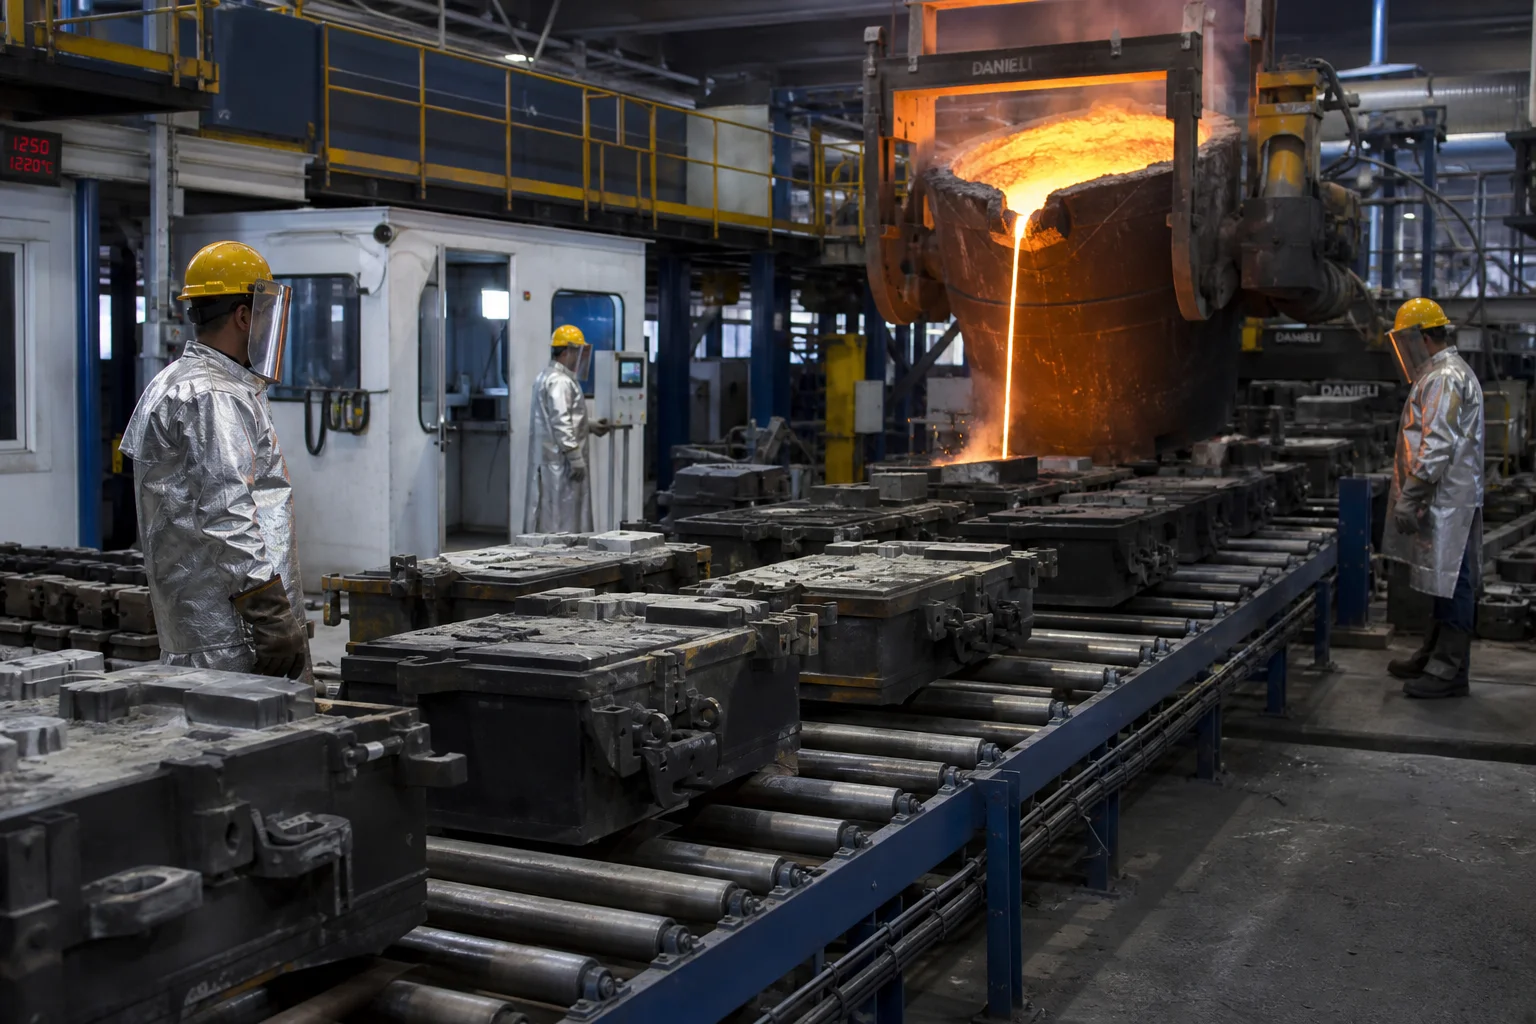
대차 주조품은 바퀴축 베어링, 마찰 감쇠장치, 차량 바디 언더프레임과 정확히 맞물려야 한다:
핵심 가공 인터페이스:
- 측면 프레임 받침대 턱 받침대 턱의 추력면, 지붕면 및 마찰 마모판 장착면은 CNC 수평 보링 센터에서 정밀 가공된다. 받침대 간격과 직각도는 전체 2.5미터 휠베이스에 걸쳐 유지된다.
- 볼스터 중심판 볼 및 측면 베어링 중심판 볼 지름 및 깊이는 (로 가공되어 곡선 통과 시 차체 중심 볼과의 균일한 접촉을 보장하며 국부적인 끼임 현상을 방지한다.
- 브레이크 라이깅 및 부싱 구멍 망간강 또는 경화 복합 마모 부싱이 장착되는 브레이크 레버 핀 구멍을 다축 드릴링 및 리밍으로 가공한다.
6. 종합 비파괴 검사(NDT) 및 AAR 품질 준수
| 품질 시험 분류 | 표준 / 사양 | 수용 기준 |
|---|---|---|
| 방사선 검사(RT) | ASTM E446 / ASTM E186 | 중요 인장 플랜지, 스프링 시트, 받침 모서리에서 레벨 1/2 |
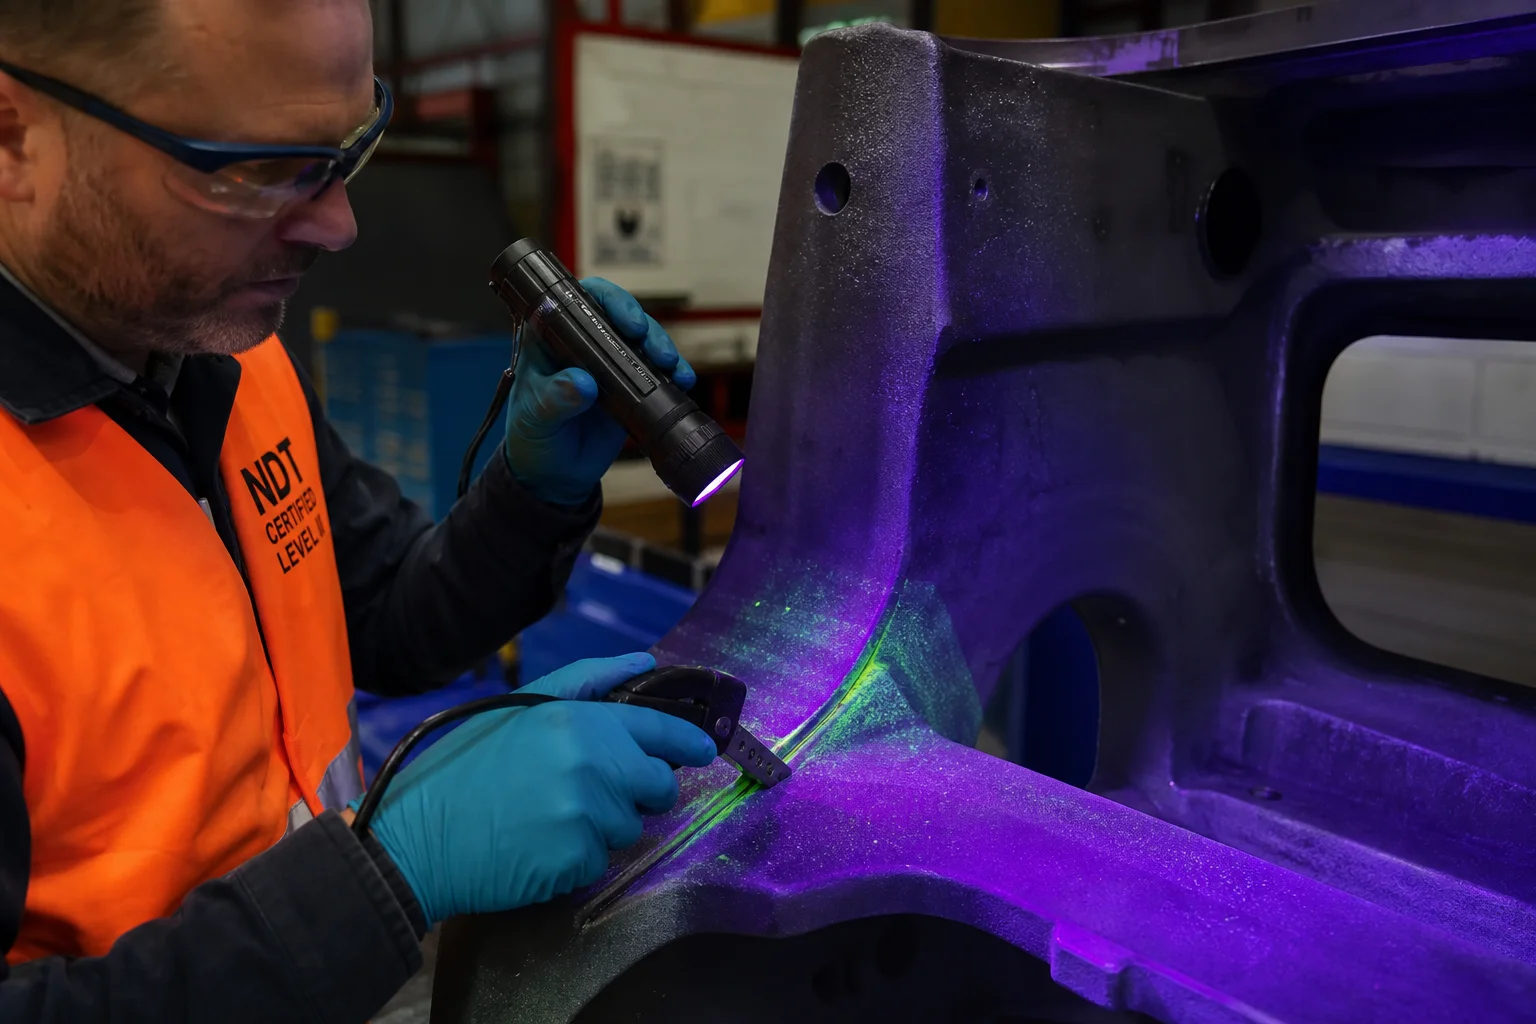
| 자분 검사(MT) | AAR M-214 / ASTM E709 (형광) | 모든 고응력 반경 및 가공된 받침 턱에 대한 100% 검사; 균열 없음 |
| 정적 및 동적 증명 시험 | AAR M-202 / M-203 정적 처짐 시험 장치 | 보스터를 다음 용량까지 적재 정격 용량; 영구적인 소성 변형 없음 |
| 인장 및 충격 인성 | 첨부된 시험 쿠폰에 대한 ASTM E8 / ASTM E23 시험 | AAR M-201 표준 표에 대한 엄격한 준수; CVN 오스트리아 |
| 치수 스캐닝 | 3D 레이저 트래커 / 양품/불량 판정 게이지 고정장치 | AAR 도면에 따라 킹핀 중심에서 받침대까지의 치수 전면 검증 |
7. 단둥시 펑신기계유한공사에서의 철도용 주물 제조
고신뢰성 철도 차축대 및 철도 차량 주물 공급을 위해서는 인증된 주조소 품질 인프라, 고급 열처리 역량, 대규모 CNC 가공 센터가 필수적이다.
단둥시 펑신 기계 유한공사 글로벌 철도 교통, 광업, 중장비 산업을 위한 확립된 중형 주물 및 정밀 가공 분야의 리더 기업으로서:
- 포괄적인 철도용 강재 : AAR M-201 등급 B+, 등급 C, 등급 E, EN 10293 G20Mn5 및 고강도 합금 강 주물의 인증 생산.
- 중형 주조 시설 : 자동화된 그린 샌드 및 레진 샌드 라인을 갖춘 8만 제곱미터 규모의 생산 공장으로, 단일 부품을 100kg에서 최대 25톤까지 주조 가능.
- 정밀 다축 CNC 가공 : 대형 수평 보링 머신 및 전용 다축 가공 센터를 통해 완성된 받침 턱과 볼스터 중심 판을 공급.
- 내부 품질 시험소 : 인증된 레벨 II/III 비파괴 검사(NDE) 인력이 100% 자석 입자 검사(MT), 초음파 검사(UT), 방사선 검사(RT)를 수행하며, 광학 방출 분광법 및 샤피 저온 충격 시험도 함께 실시. .
- 완전한 품질 문서화 : ISO 9001 인증을 획득하였으며, EN 10204 3.1 재료 인증서, 비파괴 검사 기록, AAR 치수 검증 보고서를 전부 제공.
결론
철도 차량의 보기와 구조 부품 주물은 전 세계 화물 및 여객 운송에서 동적 하중과 충격 하중을 지탱하는 기초적인 구조 요소입니다. 백만 킬로미터 수준의 피로 수명을 달성하려면 강재 탈산 순도, 저온 충격 인성( ) 확보, 방향성 응고 시뮬레이션, 정밀 CNC 베드플레이트 가공, 그리고 종합적인 비파괴 검사(NDE) 검증 등 어느 하나도 타협할 수 없습니다.
경험 풍부하고 통합된 중형 주조 및 정밀 가공 시설과 협력하면, 귀사의 철도 차량 부품이 전 세계 철도망에서 안전하고 신뢰성 높으며 효율적으로 작동함을 보장할 수 있습니다.
철도 주물 사양 제출 또는 맞춤형 엔지니어링 상담 요청을 원하시면 단둥시 펑신기계유한공사(Dandong City Pengxin Machinery Co., Ltd.)에 문의하세요.
단둥 시 펑신 기계 유한공사 — 1958년 설립 이래 중량 주조 및 정밀 가공 전문.