
 EN
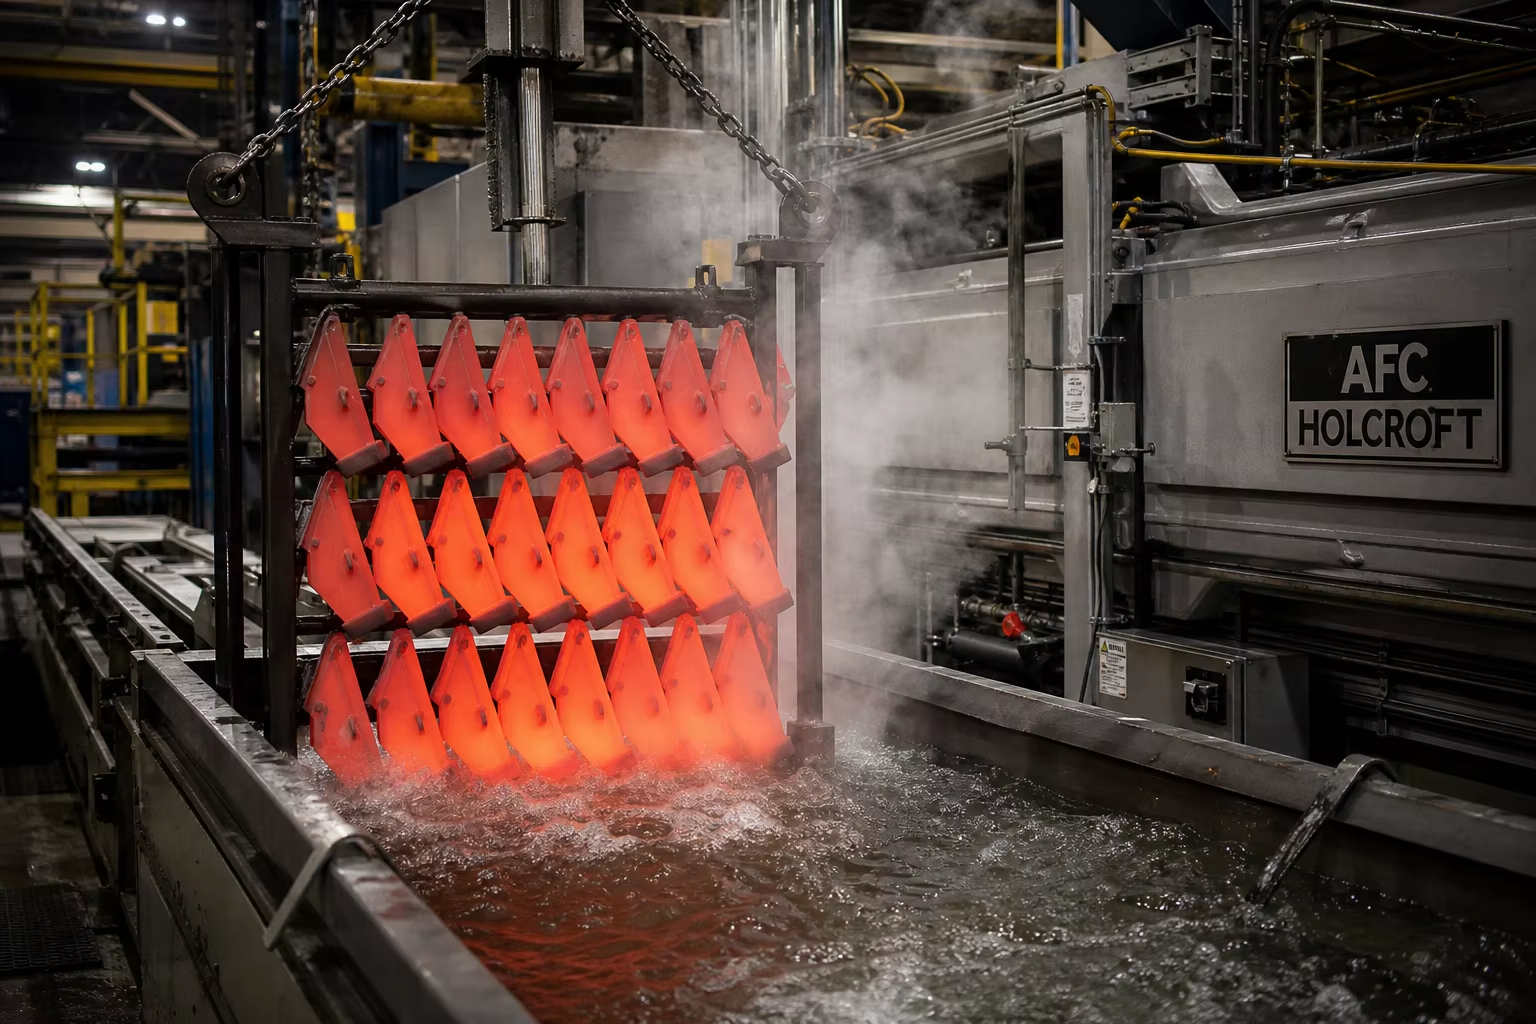
Meta Description : Un guide technique sur les moulages résistants à l’usure destinés à l’agriculture et les outils de travail du sol (GET). Découvrez les aciers moulés alliés au bore, les inserts composites en fonte blanche à haute teneur en chrome (ASTM A532), la trempe et la revenu jusqu’à 50–58 HRC, les pointes de charrue, les décompresseurs, les socs de cultivateur et les concaves d’ensileuses.
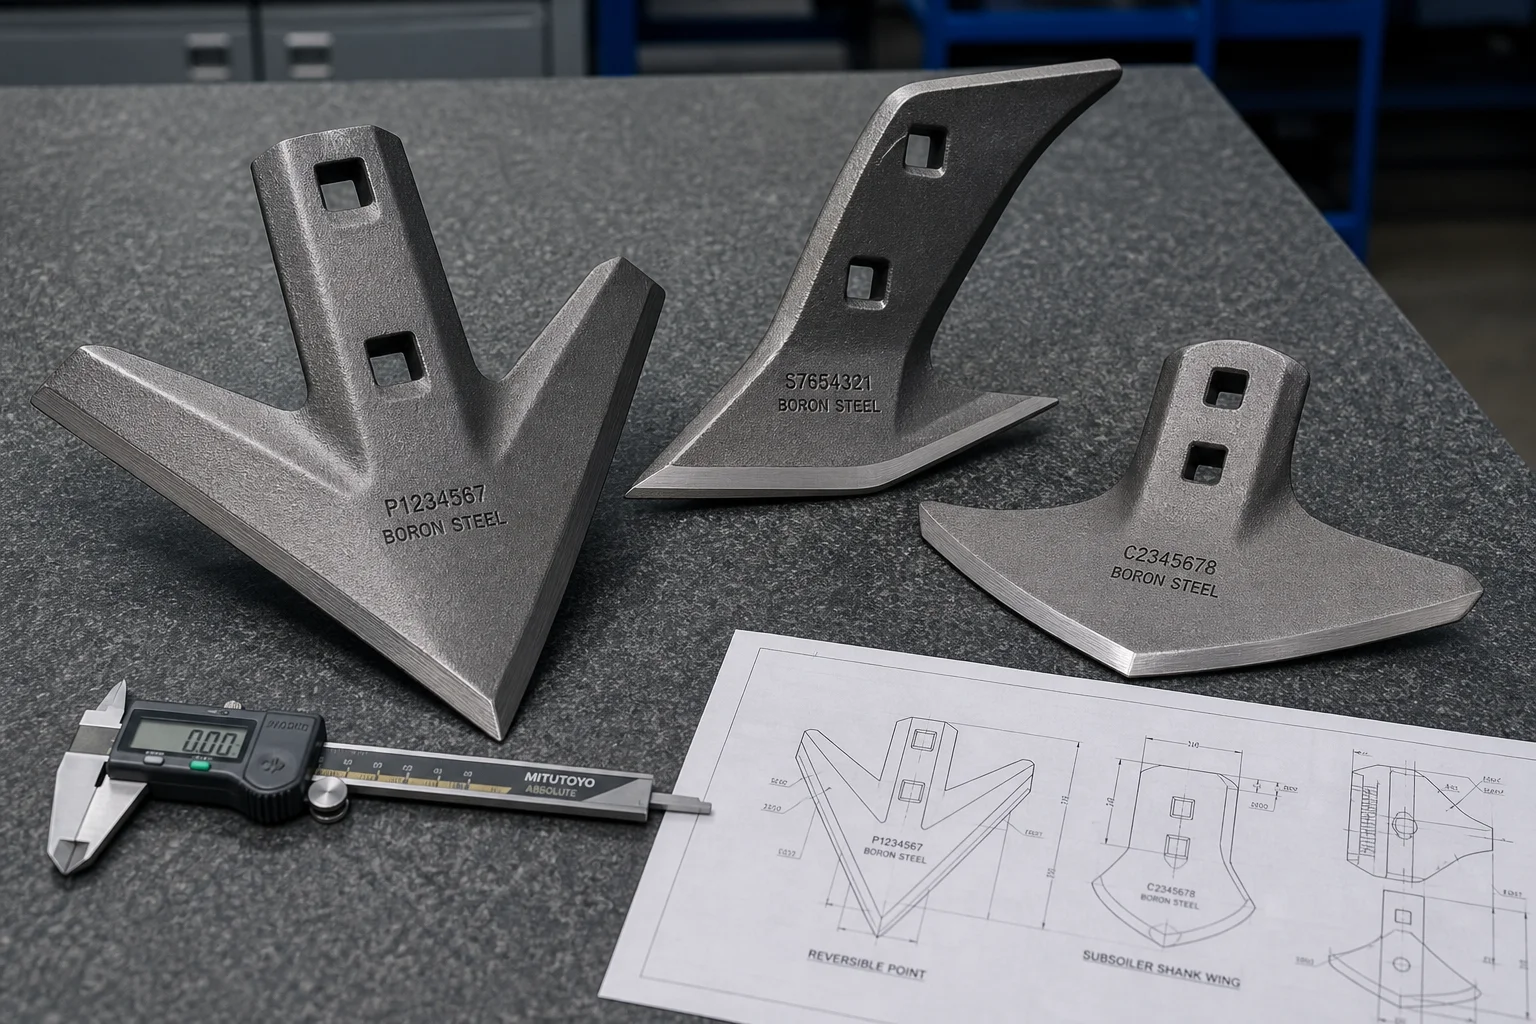
Les équipements modernes de labour et de récolte agricoles fonctionnent dans des conditions mécaniques extrêmes. Les outils de travail du sol (GET) — tels que les pointes de charrue réversibles, les tiges de décompresseur, les socs de cultivateur, les moyeux de herse à disques, les semelles d’ouvreurs de semoirs et les concaves d’ensileuses — sont tirés à travers divers profils de sol à des vitesses allant jusqu’à 15 km/h, découpant des argiles très compactées, des sables abrasifs de quartz, des graviers de silex et des obstacles rocheux enfouis.
Dans ces conditions, les pièces standard en acier au carbone usinées s’émoussent, se déforment ou s’usent sur quelques dizaines d’hectares seulement, modifiant la profondeur de travail du sol, faisant augmenter la consommation de diesel du tracteur jusqu’à et imposant des arrêts fréquents et coûteux sur le terrain.
Résoudre les défis liés à l’usure agricole exige une métallurgie de fonderie spécialisée : le déploiement de Aciers moulés alliés au bore (équivalent moulé de l’acier 30MnB5) qui atteignent une trempabilité profonde (50–58 HRC) avec un cœur ductile résilient, ainsi que des Inserts bimétalliques en fonte blanche à haute teneur en chrome (ASTM A532) , et un moulage automatisé en sable garantissant un ajustement précis des trous de fixation pour les dents de labour forgées.
Ce guide technique analyse les mécanismes d’usure par le sol, le choix des alliages, les traitements thermiques par trempe à l’eau ou au polymère, les techniques de coulée bimétallique, l’usinage CNC des interfaces de montage et les normes d’essais sur le terrain.
1. Dynamique de l’abrasion des sols et modes de dégradation sur le terrain
L’usure par le sol est l’un des environnements d’usure à mécanismes multiples les plus agressifs du monde de l’ingénierie :
                      ┌──────────────────────────────────────────────┐
                      │ Dynamic Soil Engagement & Rock Impact        │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ Two-Body / Three-Body Abrasion│  │ Severe Stone Shock Impact     │  │ Soil Acidity & Fertilizer     │
│ (Sharp quartz sand cutting    │  │ (Buried boulders causing      │  │ (Corrosive electrochemical    │
│  micro-grooves on point nose) │  │  instantaneous nose snapping) │  │  attack from nitrates/manure) │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Composant de labour | Mécanisme opérationnel du sol | Mode principal de défaillance | Exigence métallurgique |
|---|---|---|---|
| Pointes de soc de charrue réversibles | Découpe sous haute pression à travers du sable abrasif de quartz ( ) | Émoussage rapide de la pointe et perte du tranchant ; perte de pénétration dans le sol | Acier coulé au bore / insert en fonte blanche (54–58 HRC) |
| Verges de décompacteur profond / d’araire | Traction à forte résistance jusqu’à une profondeur de 600 mm ; moments de flexion dus à des roches enfouies | Flexion importante ou rupture fragile de la verge derrière la pointe | Acier moulé à haute ténacité (25CrMo4 / 30MnB5) () |
| Outils de labour : charrues à ailes et lames en forme de patte de canard | Découpe superficielle du sol à grande vitesse ; usure continue en régime tribo-logique | Amincissement des ailes et perforation autour des boulons de fixation | Acier boré martensitique (50–54 HRC avec zone boulonnée ductile) |
| Barres concaves pour moissonneuse-batteuse | Battage à haute vitesse de têtes de céréales contenant des cendres de silice et des particules abrasives provenant des champs | Usure des dents concaves, perte de grains non battus | Fonte ductile austémopérée (ADI grade 1200) / fonte à haut taux de chrome |
2. Hiérarchie de sélection des alliages pour pièces agricoles soumises à l’usure
Les pièces moulées agricoles doivent concilier une dureté superficielle élevée (pour résister à l’abrasion par rayure du quartz) et une ténacité à la rupture en masse (pour absorber les chocs dus aux cailloux sans se fragmenter) :
| Famille d'alliages | Composition chimique nominale (en % massique) | Traitement thermique | Plage de Dureté | Avantage technique clé |
|---|---|---|---|---|
| Acier coulé au bore (équivalent coulé de 30MnB5) | Trempé et revenu à basse température | 50 – 56 HRC | Haut pouvoir de trempe intégrale grâce à une teneur résiduelle en bore ; ténacité au choc exceptionnelle ( aT ) | |
| Acier moulé faiblement allié à haut carbone (HCLA) | Trempé à l’huile ou dans un polymère, puis revenu | 52 – 58 HRC | Dureté intrinsèque élevée due au carbone ; ténacité équilibrée pour les pointes de charrue | |
| Fonte blanche à haut chrome (ASTM A532 Classe II/III) | Déstabilisé et refroidi à l’air | 60 – 65 HRC | Volume important de carbures ( ); durée de vie en usure supérieure à celle de l’acier au carbone | |
| Fonte ductile à haute résistance (EN-GJS-600-3 / 700-2) | En état de coulée ou normalisé | 220 – 280 HB | Logements de roulements et bras de support pour herse à disques lourde |
Focus métallurgique : l’effet du bore dans les aciers agricoles
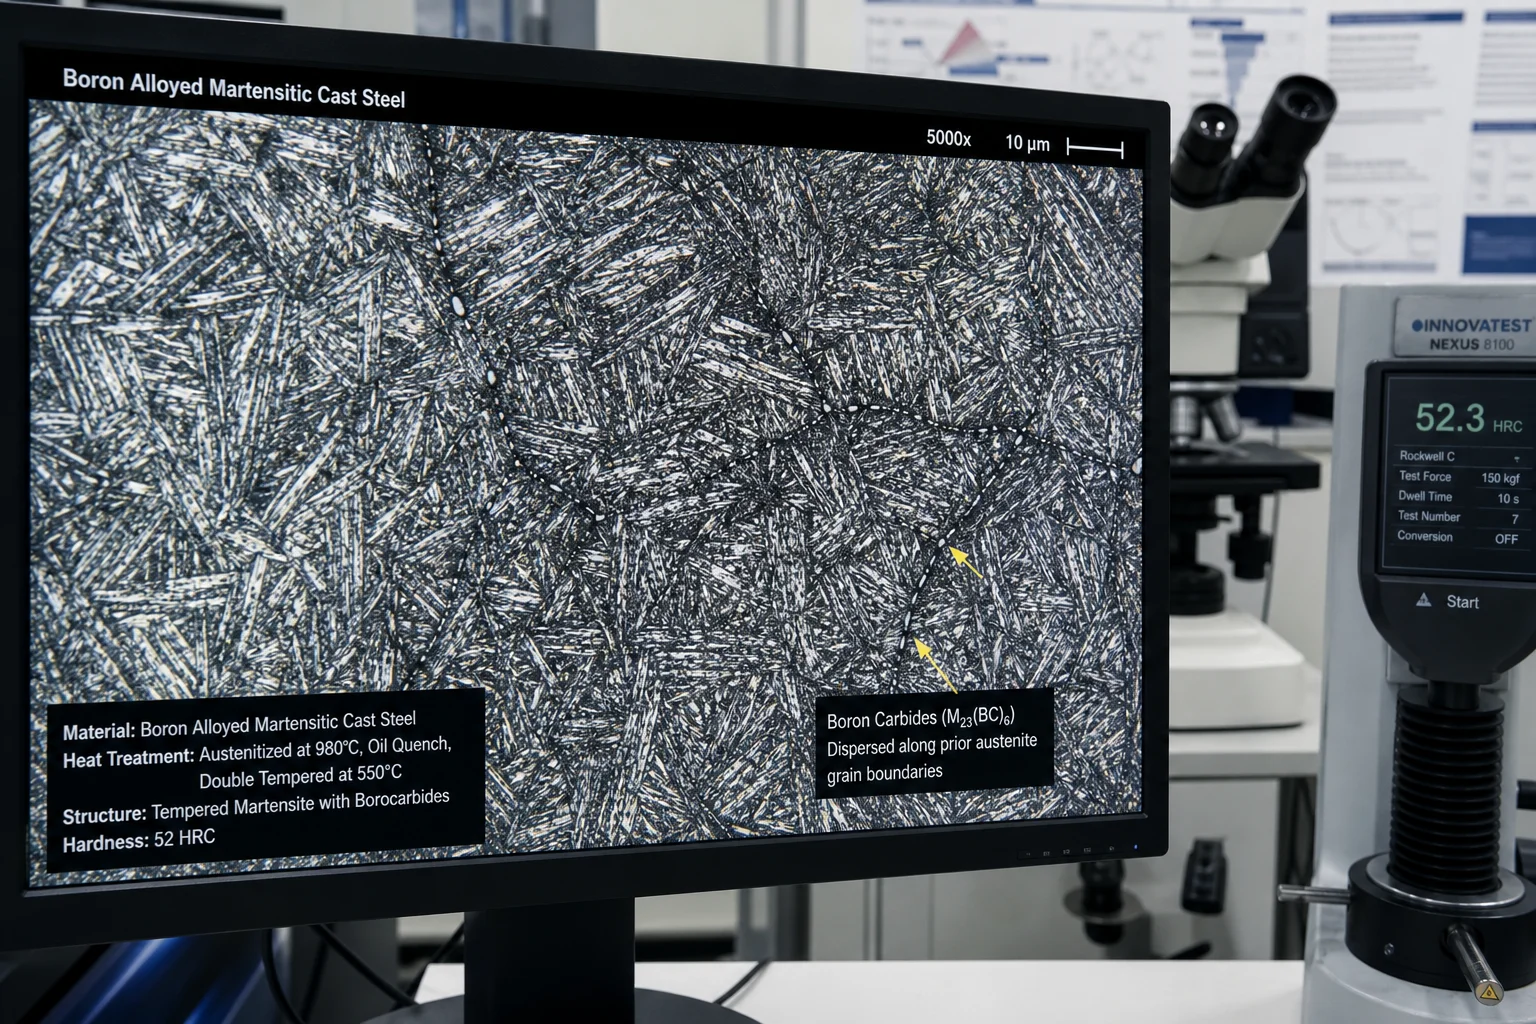
Le bore en traces ( ) se concentre aux joints de grains d’austénite antérieure lors du chauffage, inhibant la nucléation de ferrite et de perlite tendres lors de la trempe. Cela permet à un acier moulé faiblement allié en carbone ( ) d’atteindre une transformation martensitique complète sur des sections épaisses de 40 mm, offrant une dureté élevée associée à une ductilité au choc supérieure, ce qui empêche la rupture fragile lors de chocs contre des pierres enfouies dans les champs.
3. Moulage composite bimétallique et intégration de revêtements durs
Dans les sols extrêmement sablonneux ou graveleux, les pointes en acier monométallique s’usent trop rapidement, tandis que les pointes en fonte blanche pleine se brisent sous l’impact des roches. Les fonderies résolvent ce problème grâce à Des technologies de moulage bimétallique :
┌─────────────────────────────────────────────────────────────┐
│ 1. Cast Tough Alloy Steel Body (Substrate: ~30 HRC Toughness)│
│    • Provides flexible shank mount and bolt hole ductility  │
├─────────────────────────────────────────────────────────────┤
│ 2. Fused High-Chromium White Iron / Tungsten Carbide Nose   │
│    • Solidified bi-metallic insert at high-wear nose tip    │
│    • Extreme surface hardness (>62 HRC / 1,800 HV)          │
├─────────────────────────────────────────────────────────────┤
│ Finished Result: Self-Sharpening Wear Action                │
│ (Softer body wears at controlled rate behind hard nose,     │
│  maintaining a permanently sharp cutting edge)              │
└─────────────────────────────────────────────────────────────┘
4. Moulage et coulée automatisés avec précision
Les pièces agricoles sont fabriquées en volumes annuels élevés (10 000 à 500 000 pièces/an), ce qui exige des lignes de moulage automatisées assurant une cohérence dimensionnelle stricte :
┌────────────────────────────────────────────────────────────────────────┐
│ 1. High-Pressure Automated Flaskless Green Sand Molding (DISA / HWS)   │
│    • Production speeds up to 350 molds/hour with high sand compaction │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Cast-In Square & Oval Carriage Bolt Holes                           │
│    • Precision resin-coated shell sand cores produce clean bolt pockets│
│    • Exact taper tolerances match standard DIN 608 plow bolts          │
├────────────────────────────────────────────────────────────────────────┤
│ 3. Automated Pouring with Stream Inoculation                           │
│    • Clean medium-frequency induction melt with zero slag inclusion    │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Continuous Shot Blasting & Automated Degating                       │
│    • Clean surface finish ready for CNC drilling and paint dip coating │
└────────────────────────────────────────────────────────────────────────┘
5. Traitements thermiques pour l’optimisation de la ténacité et de la dureté
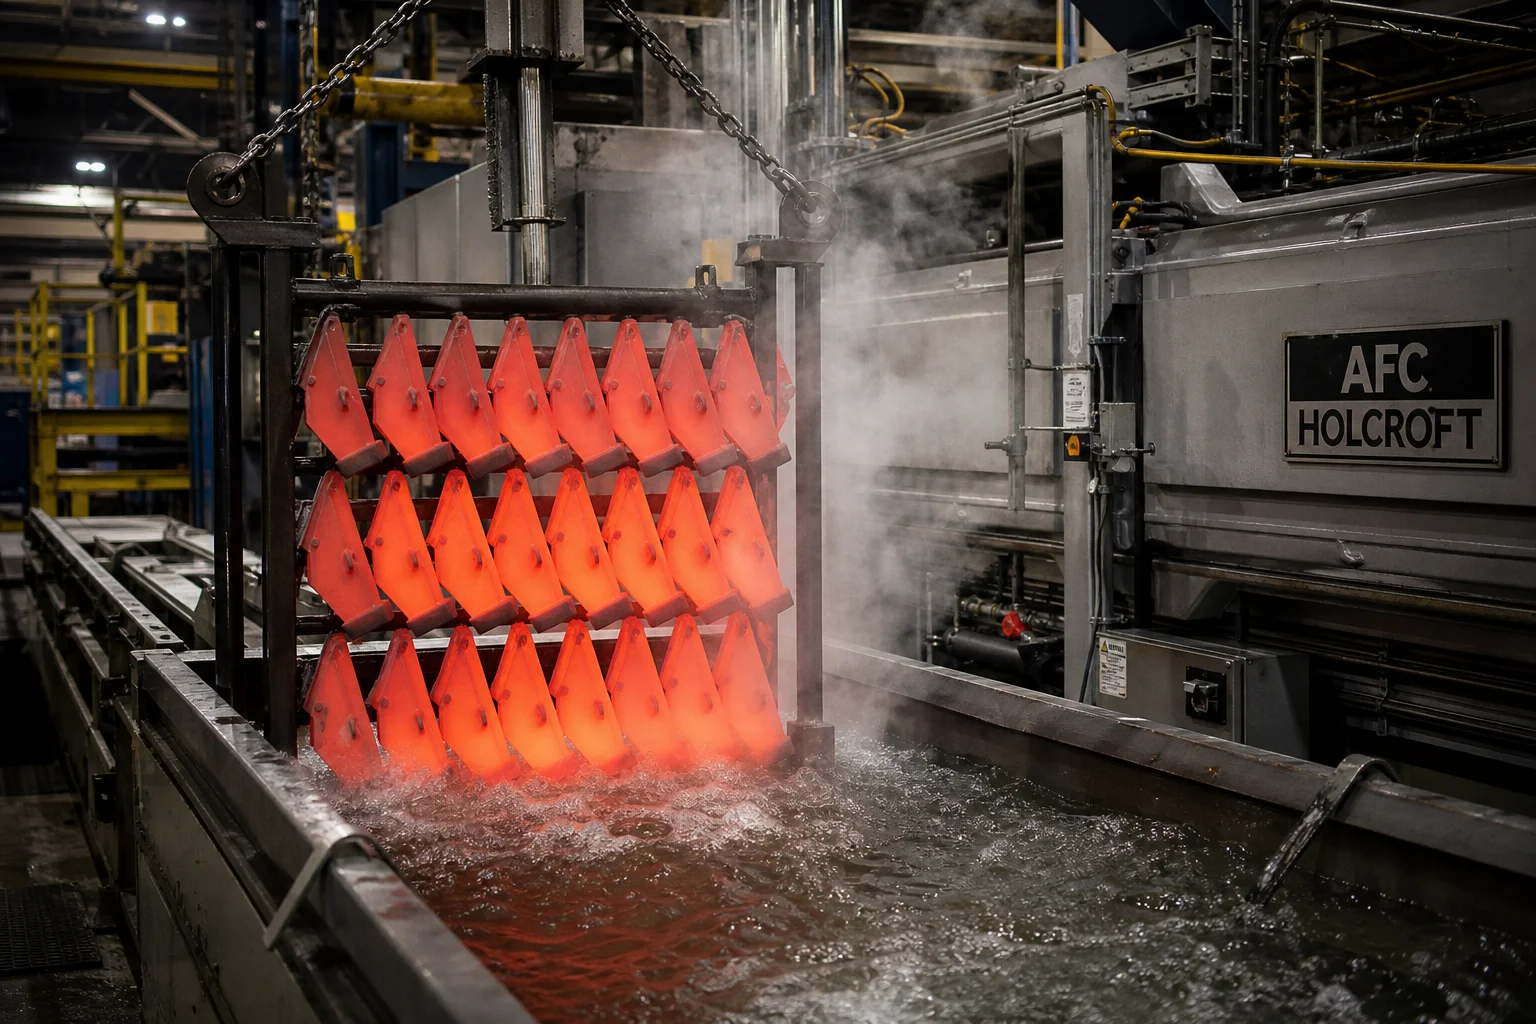
As-Cast Steel Point (~220 HB)
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Continuous Austenitizing Furnace (880 °C – 920 °C)     │
│ (Protective atmosphere prevents surface decarburization)
└────────────┬───────────────────────────────────────────┘
             │
             ▼  Automated Submerged Conveyor Quench
┌────────────────────────────────────────────────────────┐
│ High-Agitation Polymer / Water Quench Tank             │
│ (Achieves 100% fine Martensite across full section)    │
└────────────┬───────────────────────────────────────────┘
             │
             ▼
┌────────────────────────────────────────────────────────┐
│ Low-Temperature Stress-Relief Tempering (200 °C - 240 °C)
│ (Relieves internal stress; stabilizes 52–56 HRC)       │
└────────────────────────────────────────────────────────┘
6. Usinage CNC et finition des interfaces pour boulons à tête carrée
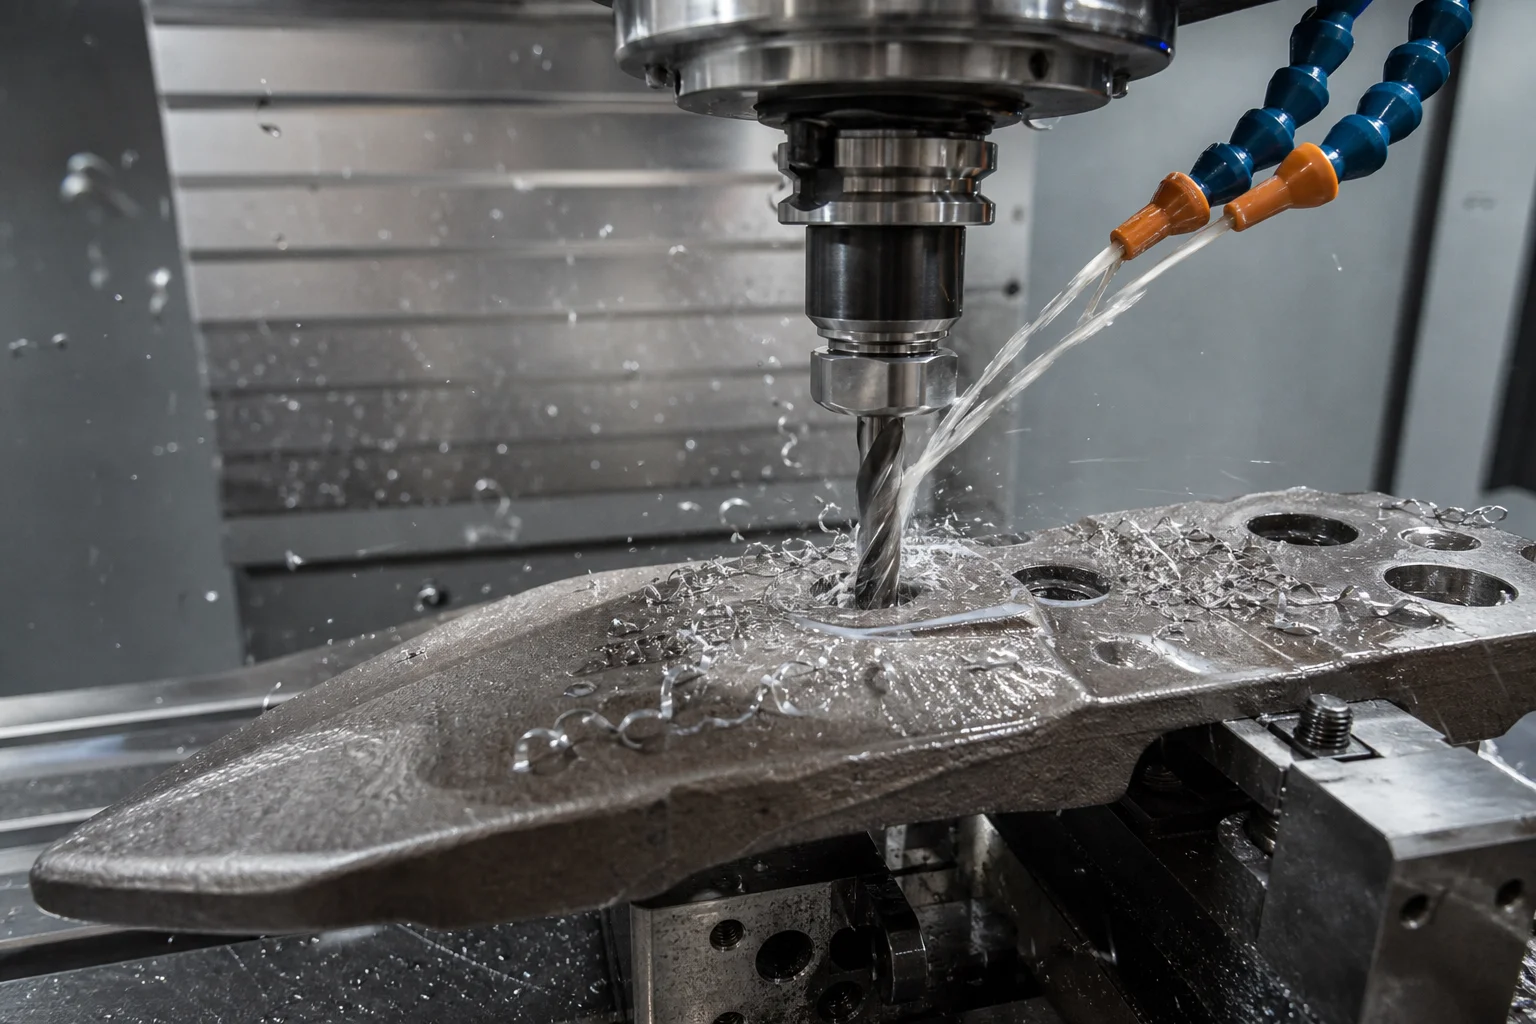
Les pièces d’usure agricoles doivent s’ajuster parfaitement sur les dents forgées, sans jeu excessif susceptible de provoquer la cisaillement des boulons sous l’effet des vibrations :
- Trous pour boulons à tête carrée (DIN 608 / ANSI B18.9) : Contre-perçage CNC de précision et alésage/fraisage de collet carré afin d’assurer un positionnement parfaitement affleurant de la tête du boulon, empêchant l’accumulation de terre et l’érosion de la tête du boulon.
- Planéité de la face de fixation : Fraisage de face CNC à grande vitesse des patins de contact avec les dents, dans une tolérance de de planéité, garantissant un serrage rigoureux contre les jambes forgées du cultivateur.
7. Essais en laboratoire et contrôle qualité normalisé
| Catégorie de test | Norme / Spécification | Critères d'acceptation |
|---|---|---|
| Essai d’abrasion sur sol | ASTM G65 (sable sec / roue en caoutchouc) | Taux de perte de masse après 6 000 tours |
| Vérification de la dureté | Dureté Rockwell (HRC) selon ASTM E18 | sur les bords de travail ; autour des trous pour boulons |
| Chute de masse / choc par impact | Dispositif d’essai par chute de masse (50 kg lâché depuis 2,0 m) | Aucune fissuration ni écaillage du nez après des chocs répétés sur enclume dure |
| Analyse chimique | Spectrométrie d’émission optique (SEO) | Vérification stricte du bore ( ) , du manganèse, du chrome et du carbone |
| Contrôle dimensionnel et contrôle de la jauge des boulons | Jauges cylindriques à passage/non-passage et numérisation optique 3D | vérification à 100 % des centres des trous ( ) et des angles de dépouille de la tige |
8. Fabrication de pièces moulées pour l’agriculture chez Dandong City Pengxin Machinery Co., Ltd.
Fournir des pièces moulées agricoles hautes performances exige une moulage automatisé en sable à grand volume, des lignes avancées de traitement thermique continu et des essais d’usure rigoureux.
Dandong City Pengxin Machinery Co., Ltd. est un fabricant de pièces moulées OEM expérimenté qui fournit des constructeurs mondiaux d’outils agricoles :
- Expertise Matériaux : Fonte certifiée d’aciers martensitiques alliés au bore (équivalent à 30MnB5), de fontes blanches à haut teneur en chrome (ASTM A532) et de fontes ductiles lourdes (QT600-3 / GGG60).
- Capacité de production à fort volume : Installation de fonderie de 80 000 m² équipée de lignes de moulage automatisées, de fours de traitement thermique continu et de centres d’usinage CNC à plusieurs broches.
- Options bimétalliques et de revêtement dur : Fonte bimétallique avancée et brasage composite au carbure de tungstène offrant jusqu’à une durée de service sur site prolongée.
- Finition clé en main, prête à monter : Décapatage par projection de billes, usinage de précision des trous de boulons DIN 608 et revêtement par poudre électrostatique haute durabilité ou peinture électrophorétique.
- Assurance qualité : Certifié ISO 9001, avec fourniture complète de certificats d’essai des matériaux EN 10204 3.1, de rapports de cartographie de dureté et de données d’essais d’impact par lot.
Conclusion
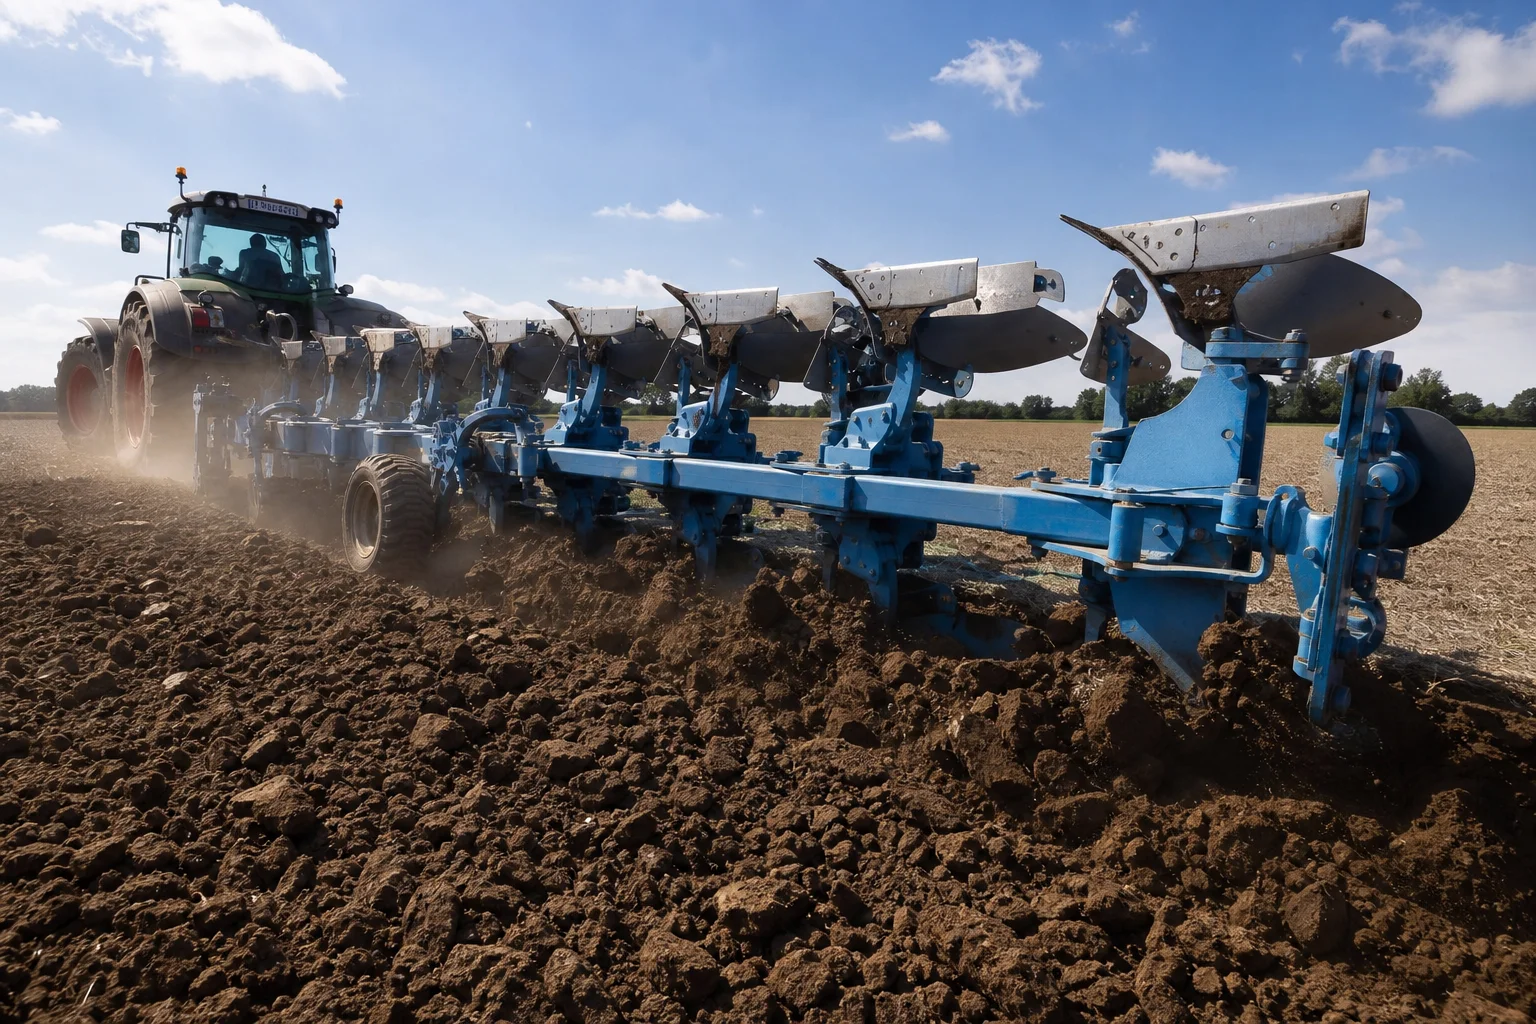
Les pièces moulées destinées au travail agricole intensif et au labour lourd constituent des consommables critiques pour l’usure, qui influencent directement la productivité des champs, l’efficacité énergétique du carburant diesel et la rentabilité des exploitations agricoles. Offrir des outils de travail du sol de calibre mondial exige une combinaison rigoureuse de métallurgie enrichie en bore, de moulage en sable de précision avec interfaces propres pour les boulons, de traitements thermiques par trempe rigoureusement maîtrisés, et de protection contre l’usure par composites bimétalliques.
Travailler en partenariat avec une fonderie intégrée expérimentée spécialisée dans les pièces moulées agricoles garantit que vos composants de labour pénètrent plus profondément, fonctionnent plus longtemps et résistent aux obstacles les plus sévères rencontrés sur le terrain.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos plans de pièces d’usure agricoles ou demander des échantillons d’alliages à haute durabilité.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.
Table des matières
- 1. Dynamique de l’abrasion des sols et modes de dégradation sur le terrain
- 2. Hiérarchie de sélection des alliages pour pièces agricoles soumises à l’usure
- 3. Moulage composite bimétallique et intégration de revêtements durs
- 4. Moulage et coulée automatisés avec précision
- 5. Traitements thermiques pour l’optimisation de la ténacité et de la dureté
- 6. Usinage CNC et finition des interfaces pour boulons à tête carrée
- 7. Essais en laboratoire et contrôle qualité normalisé
- 8. Fabrication de pièces moulées pour l’agriculture chez Dandong City Pengxin Machinery Co., Ltd.
- Conclusion