
 EN
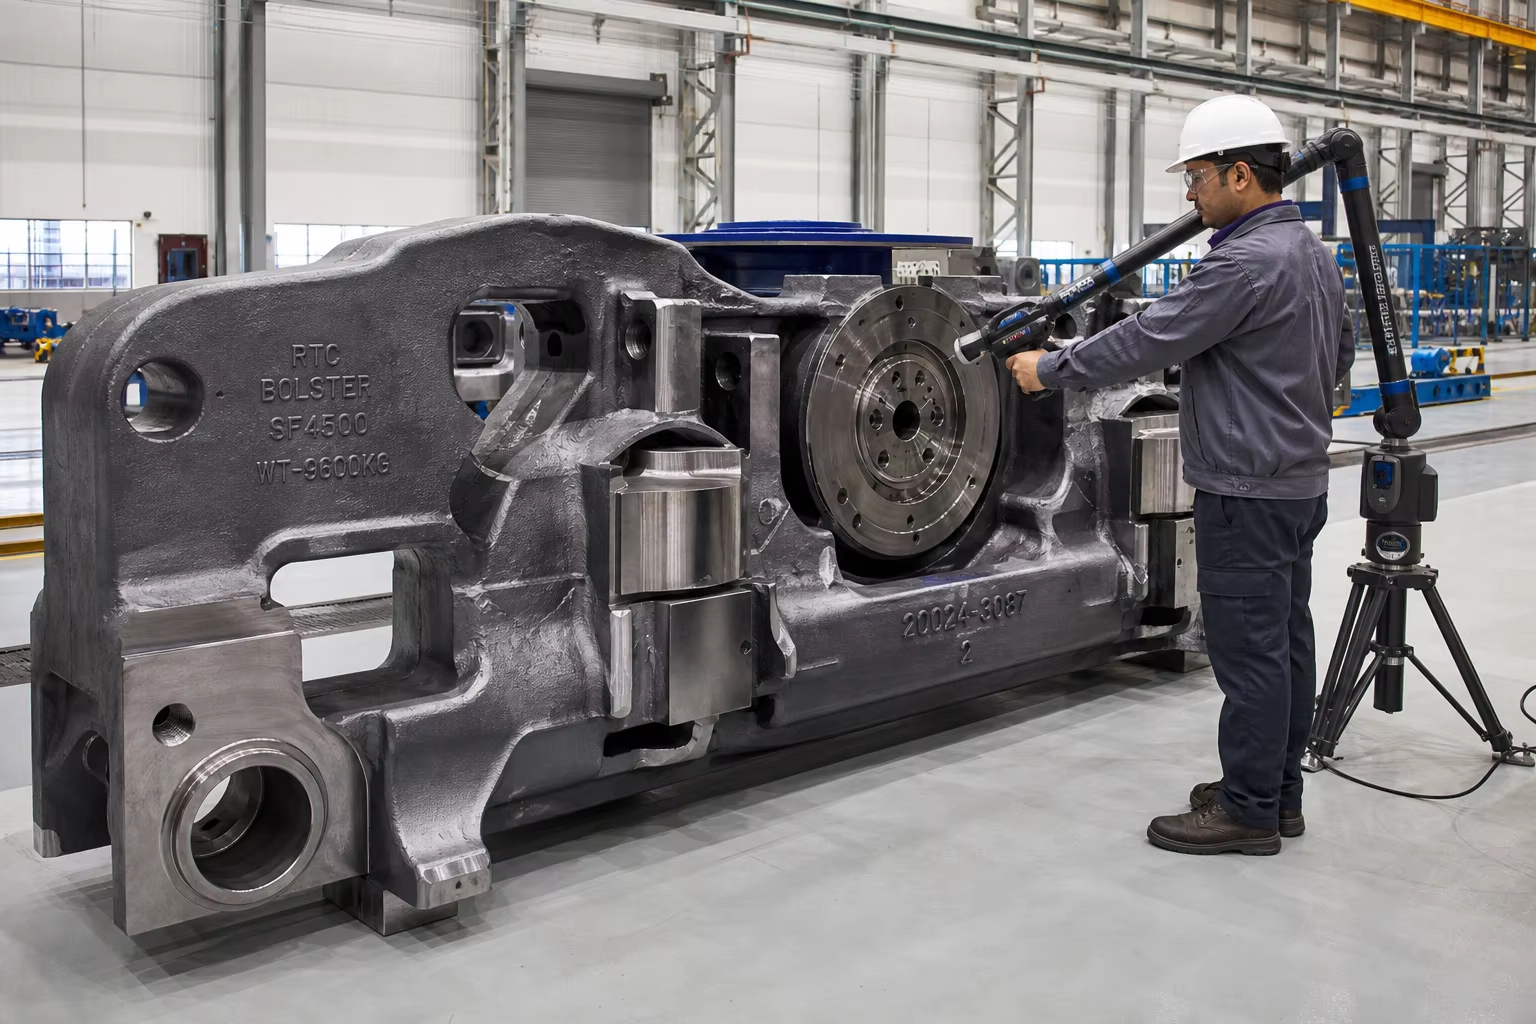
Meta Descriere: Un ghid tehnic complet privind piesele turnate din oțel pentru turnouri feroviare și vagoane. Explorați specificațiile AAR M-201, clasele B+, C și E, integritatea turnării cadrelor laterale și a traverselor de suspensie, durata de viață la oboseală în cicluri multiple, turnarea automatizată în nisip verde și prelucrarea prin frezare CNC a suporturilor.
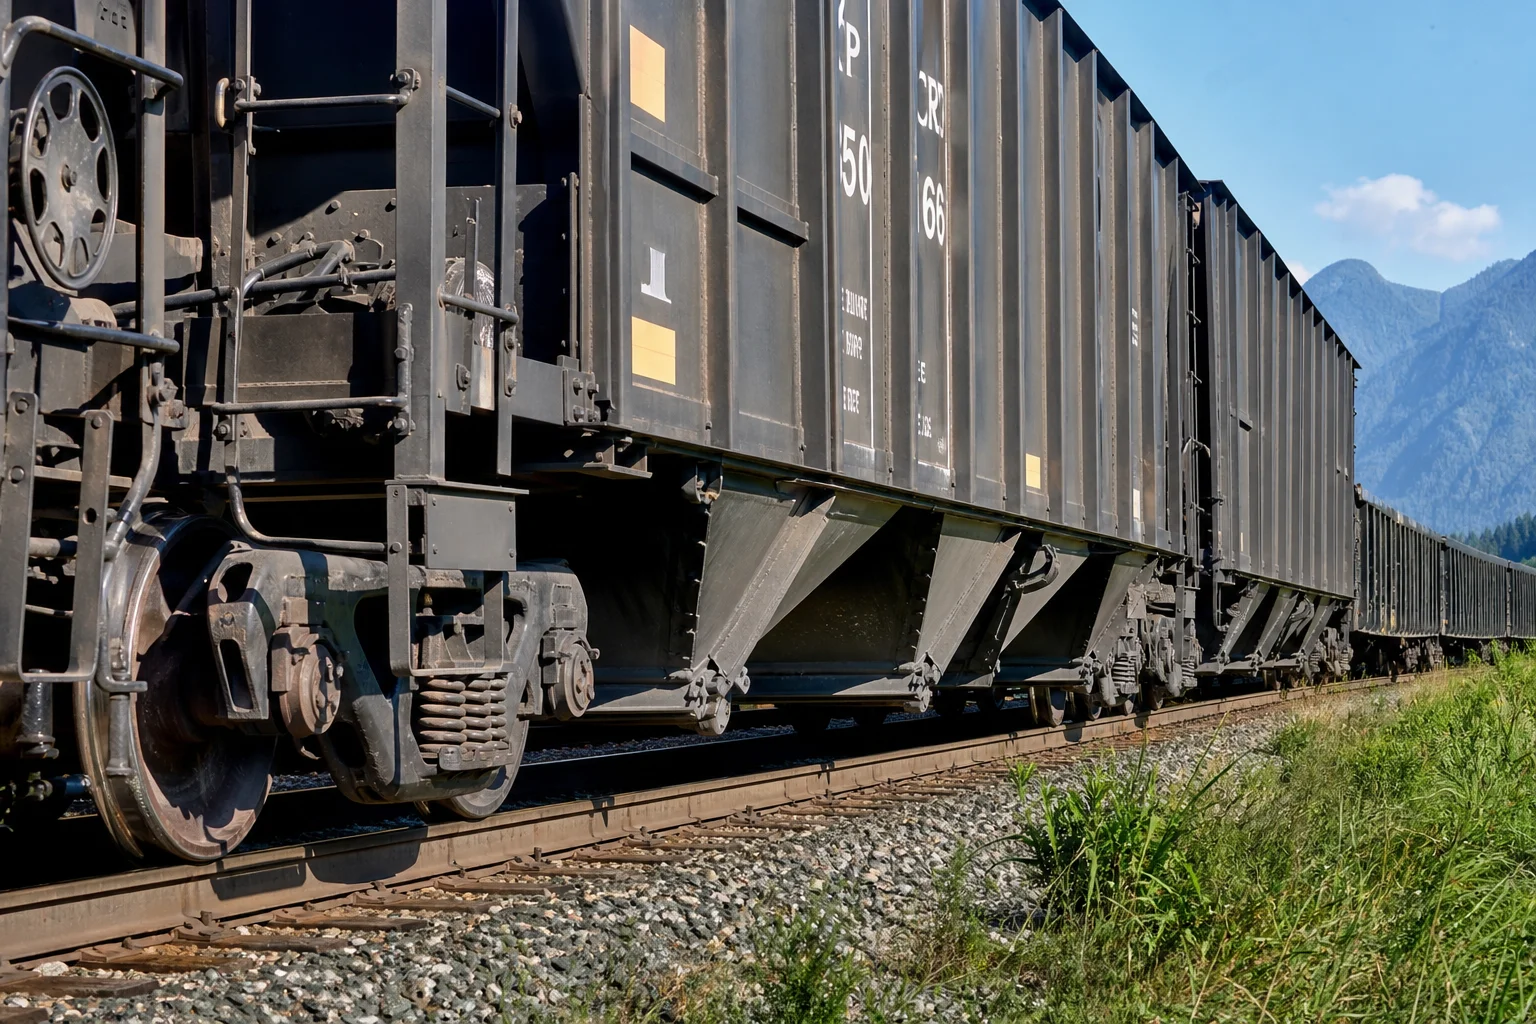
În transportul feroviar de marfă, în trenurile miniere pentru transportul masiv și în vagoanele de pasageri, ansamblul de turnouri feroviare (truck) reprezintă cel mai important sub-sistem structural din punct de vedere al siguranței. Un turnou standard pentru vagoane de marfă de 100 de tone se bazează pe piese masive din oțel, turnate cu precizie Cadre laterale, suporturi pentru vagoane, plăci centrale, corpuri de cuplare și carcase pentru echipamente de amortizare a forței de tracțiune pentru a susține greutățile totale dinamice ale vehiculelor până la 130 de tone metrice pe vagon, la viteze de funcționare până la 120 km/h.
Funcționând pe milioane de kilometri totali pe șine, turnăturile pentru boghiuri feroviare suportă în mod continuu impacturi verticale ciclice de mare amplitudine (în dreptul îmbinărilor șinelor și al macazelor), oboseală datorată oscilațiilor laterale de tip hunting, coliziuni longitudinale de tamponare și tracțiune ale cuplajelor ( ) și variații extreme de temperatură în mediu ( ).
Deoarece o fisură de oboseală catastrofală a unui cadru lateral de boghiu poate provoca deraierea unui tren de mare viteză, turnăturile feroviare sunt supuse celor mai riguroase standarde mondiale de siguranță structurală — reglementate în America de Nord de către Asociația Căilor Ferate Americane (AAR M-201 / M-214) și la nivel internațional de EN 10293 și ISO 9001 / IRIS (Standardul Internațional pentru Industria Feroviară) .
Acest ghid de inginerie oferă o analiză tehnică exhaustivă a calităților de fontă oțelosă feroviară, a proiectării alimentării direcționale, a protocoalelor de tratament termic, a turnării automate în nisip verde, a prelucrării pe mașini CNC cu multi-axe și a validării complete prin NDT.
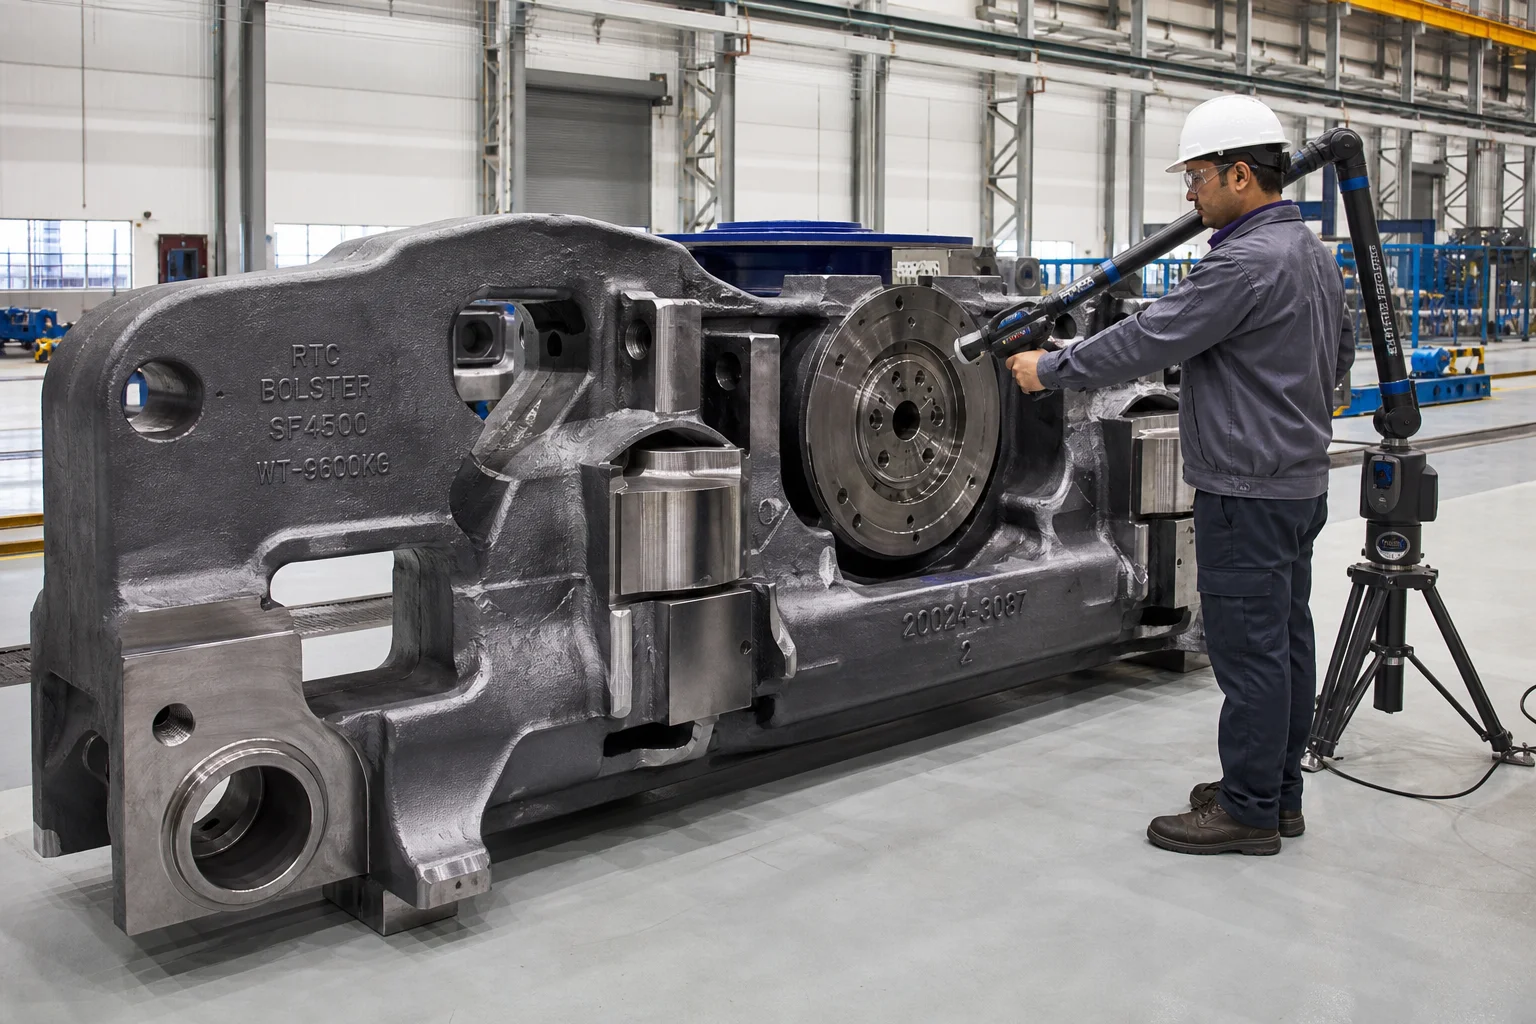
1. Câmpuri de tensiune dinamică în funcționare și moduri de cedare ale pieselor turnate feroviare
Cadrele laterale și traversa boghiurilor funcționează ca poduri structurale dinamice grele care transmit energii de impact multidirecționale:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Componentă boghiu | Încărcare dinamică principală | Mod critic de cedare de prevenit | Standardul structural AAR |
|---|---|---|---|
| Cadru lateral boghiu | Îndoire verticală cu cicluri înalte + oscilație laterală de tip hunting | Fisurare prin oboseală transversală la racordul de trecere între sediul arcului inferior și colțurile coloanei | AAR M-201 Grad B+ / Grad C (normalizat / tratat termic) |
| Grinda centrală a vagonului | Încărcare verticală pe placa centrală ( ) + basculare dinamică a reazemelor laterale | Uzură prin oboseală a cuvei plăcii centrale și fisurare a flanșei de întindere inferioare | AAR M-201 Grad B+ / Grad C |
| Corp de cuplor tip E / tip F | Forțe longitudinale de tragere și de compresie în impact | Rupere prin forfecare a urechii pivotului, oboseală prin îndoire a tijei cuplajului | AAR M-201 Grad E (Oțel aliat tratat termic prin călire și revenire) |
| Carcasă amortizor de tracțiune și furcă | Absorbție extremă a șocurilor cinetice în timpul pornirii/opriri masive a trenului | Rupere a pereților carcasei, distorsiune a buzunaru-lui | AAR M-201 Grad E ( ) |
2. Standarde metalurgice pentru fonte feroviare (AAR M-201 și EN 10293)
Specificația AAR M-201 a Asociației Căilor Ferate Americane (AAR) clasifică oțelurile turnate în grade structurale distincte:
| Specificațiune material | Starea de tratament termic | Rezistență la tractiune ( ) | Rezistența la curgere ( ) | Alungirea ( ) | Reducerea ariei ( ) | Impactul Charpy cu crestătură în V (CVN) | Aplicație principală |
|---|---|---|---|---|---|---|---|
| AAR M-201 Grad B+ | Normalizat și revenit (N&T) | aT | Cadre laterale standard pentru vagoane de marfă, traverse centrale, arcuri de frână | ||||
| Calitate AAR M-201 C (tratat termic: călire + revenire) | Calită și revenită (C&R) | aT | Cadre laterale pentru vagoane de mare capacitate în exploatarea minierei, boghiuri pentru climă rece | ||||
| Calitate AAR M-201 E (tratat termic: călire + revenire, oțel aliat) | Oțel aliat tratat termic (călire + revenire) | aT | Prelungitoare de înaltă rezistență, piese de cuplare, suporturi pentru echipamente de tracțiune | ||||
| EN 10293 G20Mn5 | Normalizat / Tratat termic | aT | Suspensii pentru vagoane de marfă europene (tip Y25), discuri de frână |
Accent metalurgic: Control strict al conținutului de azot, sulf și fosfor
Inițierea fisurilor prin oboseală în turnăturile destinate căilor ferate are loc aproape exclusiv la grămezi de incluziuni nemetalice.
- Valori limită pentru elemente nedorite : Fosfor ( ) și sulf ( ).
- Deoxidare și tratare cu metale pământuri rare : Oțelul topit este supus rafinării bazice în cuvă, cu injecție de sârmă de calciu și adăugare controlată de aluminiu, pentru a obține sulfuri sferoidale fine de mangan de tip III, eliminând complet sulfurile fragile eutectice de tip II cu film intergranular.
3. Turnare în nisip de înaltă integritate și solidificare direcționată
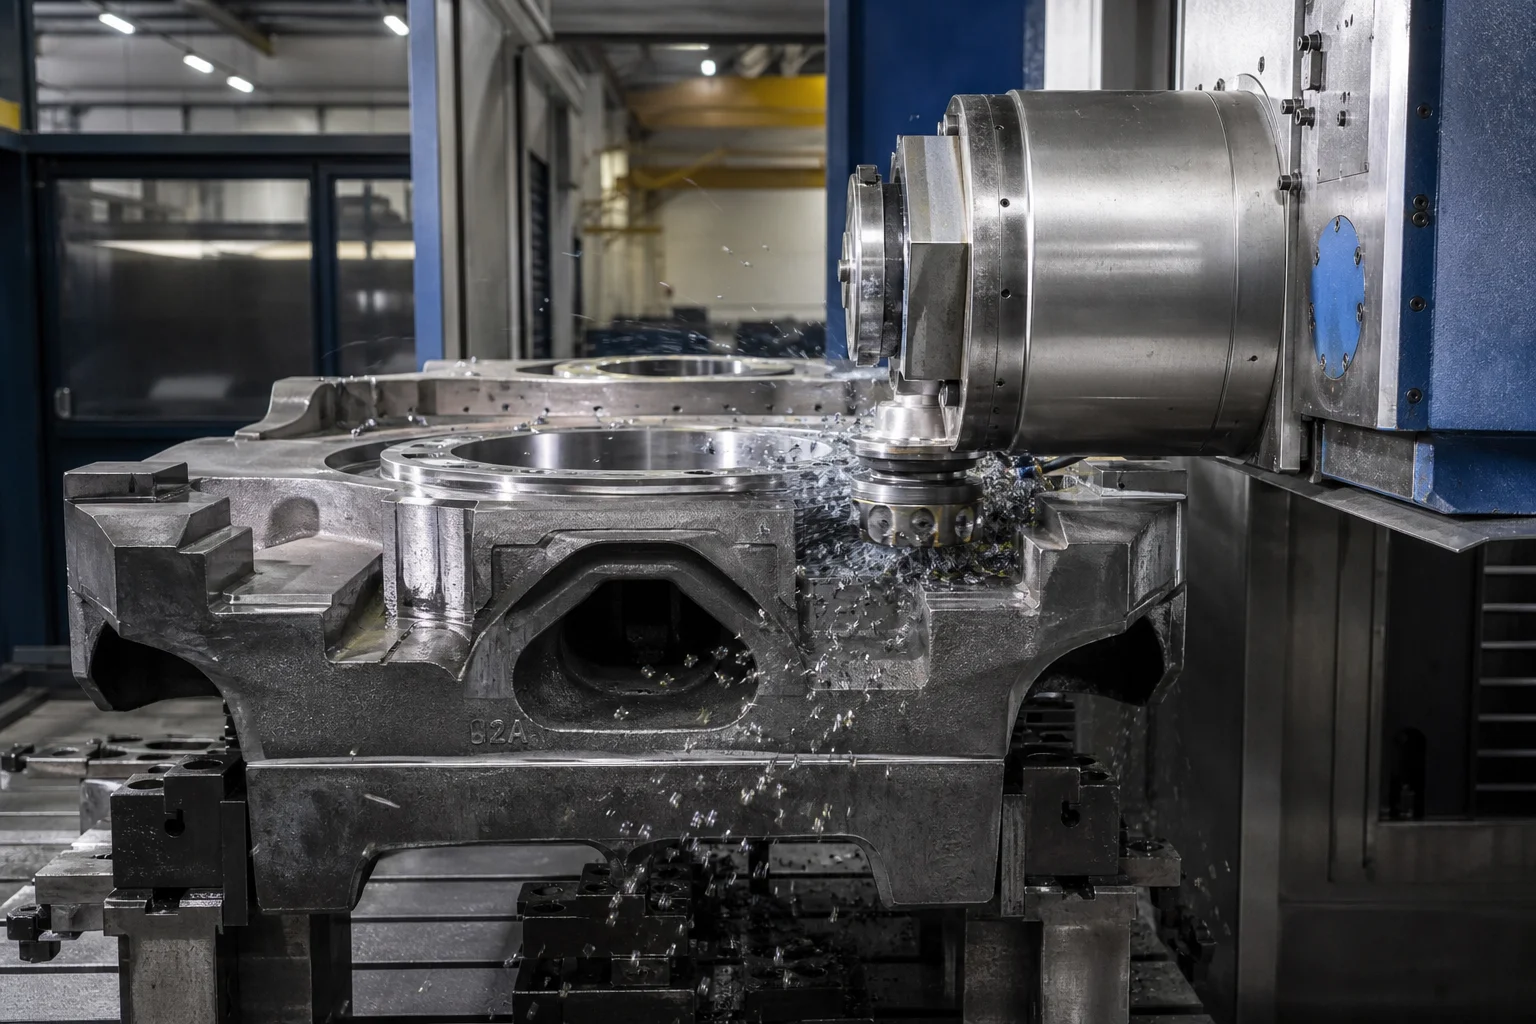
Cadrele laterale și traversa centrală sunt piese turnate cu secțiune în formă de cutie goală (lungime , greutate ) cu miezuri interne complexe de ușurare și grosimi variabile ale pereților ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Protocoale de tratament termic în mai multe etape (AAR M-201)
Pentru a îndeplini cerințele riguroase de tenacitate la temperaturi joase, măsurate prin încercarea Charpy cu entală în V ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Prelucrare precisă CNC a suportului și a plăcii centrale
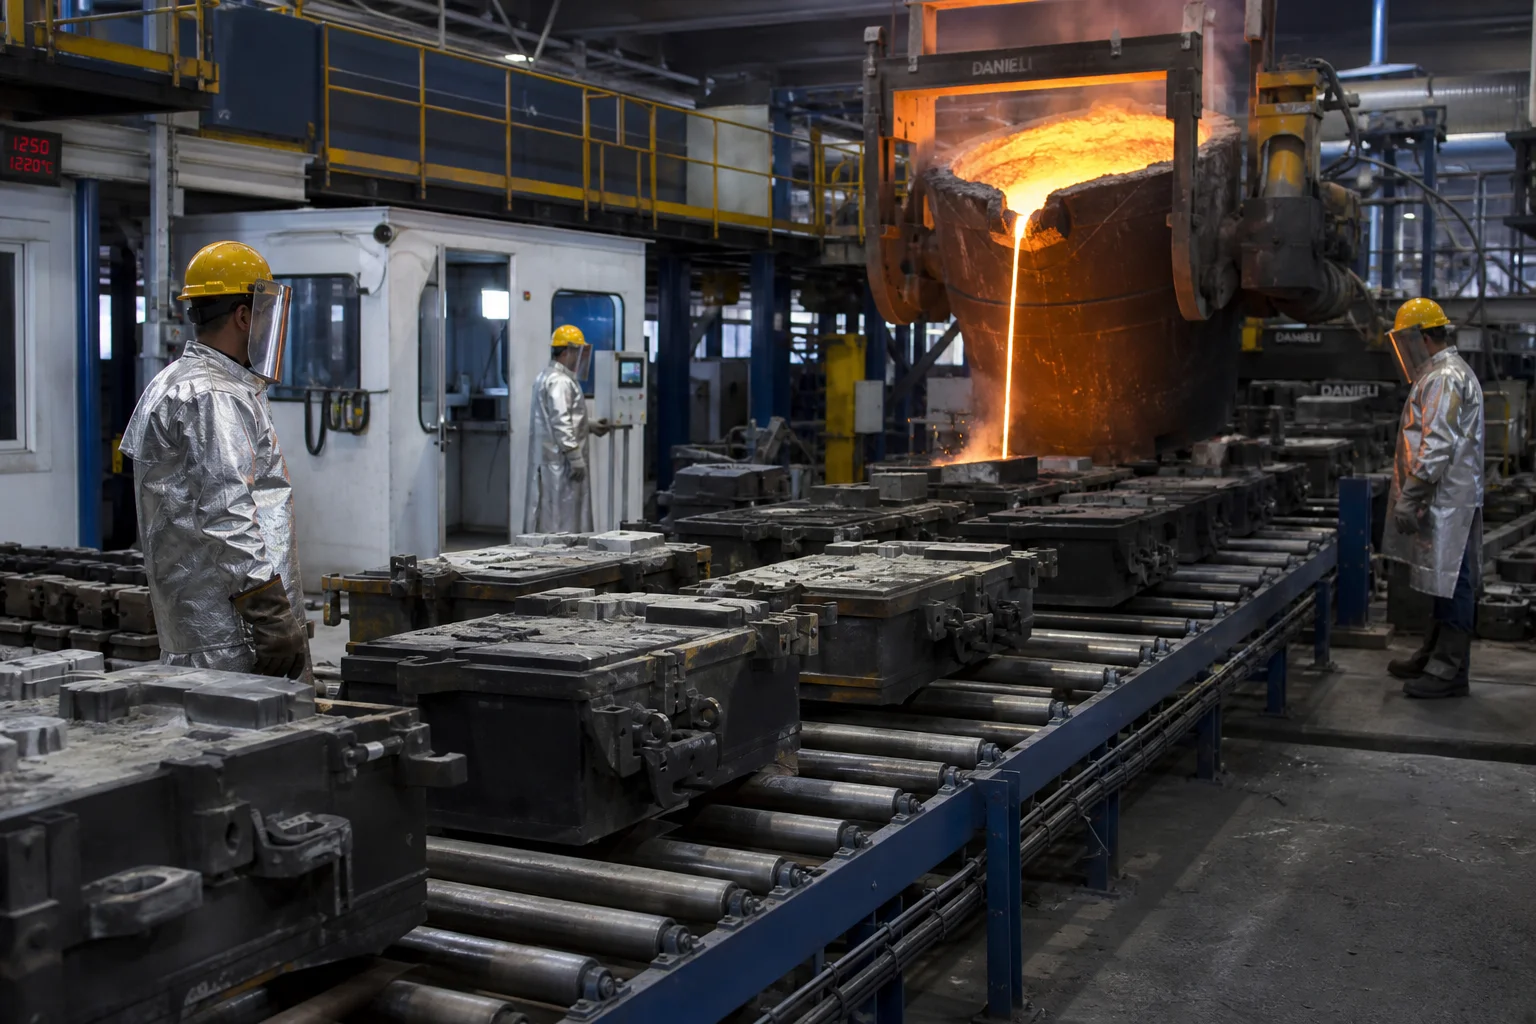
Turnăturile pentru boghiuri trebuie să se asambleze corect cu rulourile axiale, amortizoarele de frecare și structura inferioară a caroseriei vehiculului:
Interfețe critice prelucrate:
- Mandrinele suportului cadru lateral : Fețele de sprijin ale mandrinelor suportului, tavanul și suprafețele de montare ale plăcilor de uzură prin frecare sunt prelucrate cu precizie pe centre de strunjire orizontale CNC. Distanța între suporturi și perpendicularitatea acestora sunt menținute în limitele de pe întreaga deschidere de 2,5 metri a osiei.
- Cupa plăcii centrale și lagărele laterale ale traverselor : Diametrul și adâncimea cupei plăcii centrale sunt prelucrate la o rugozitate de (), asigurând un contact uniform cu cupa centrală a caroseriei, fără blocări locale în timpul negocierii curbelor.
- Sistemul de frânare și găurile pentru bucșe : Găurire și alezare pe mai multe axe ale găurilor pentru pini de manetă de frână, echipate cu bucși de uzură din oțel manganic sau compozit durificat.
6. Testare ne-distructivă (TND) completă și conformitate calitativă AAR
| Categorie de testare calitativă | Standard / Specificaţie | Criterii de acceptare |
|---|---|---|
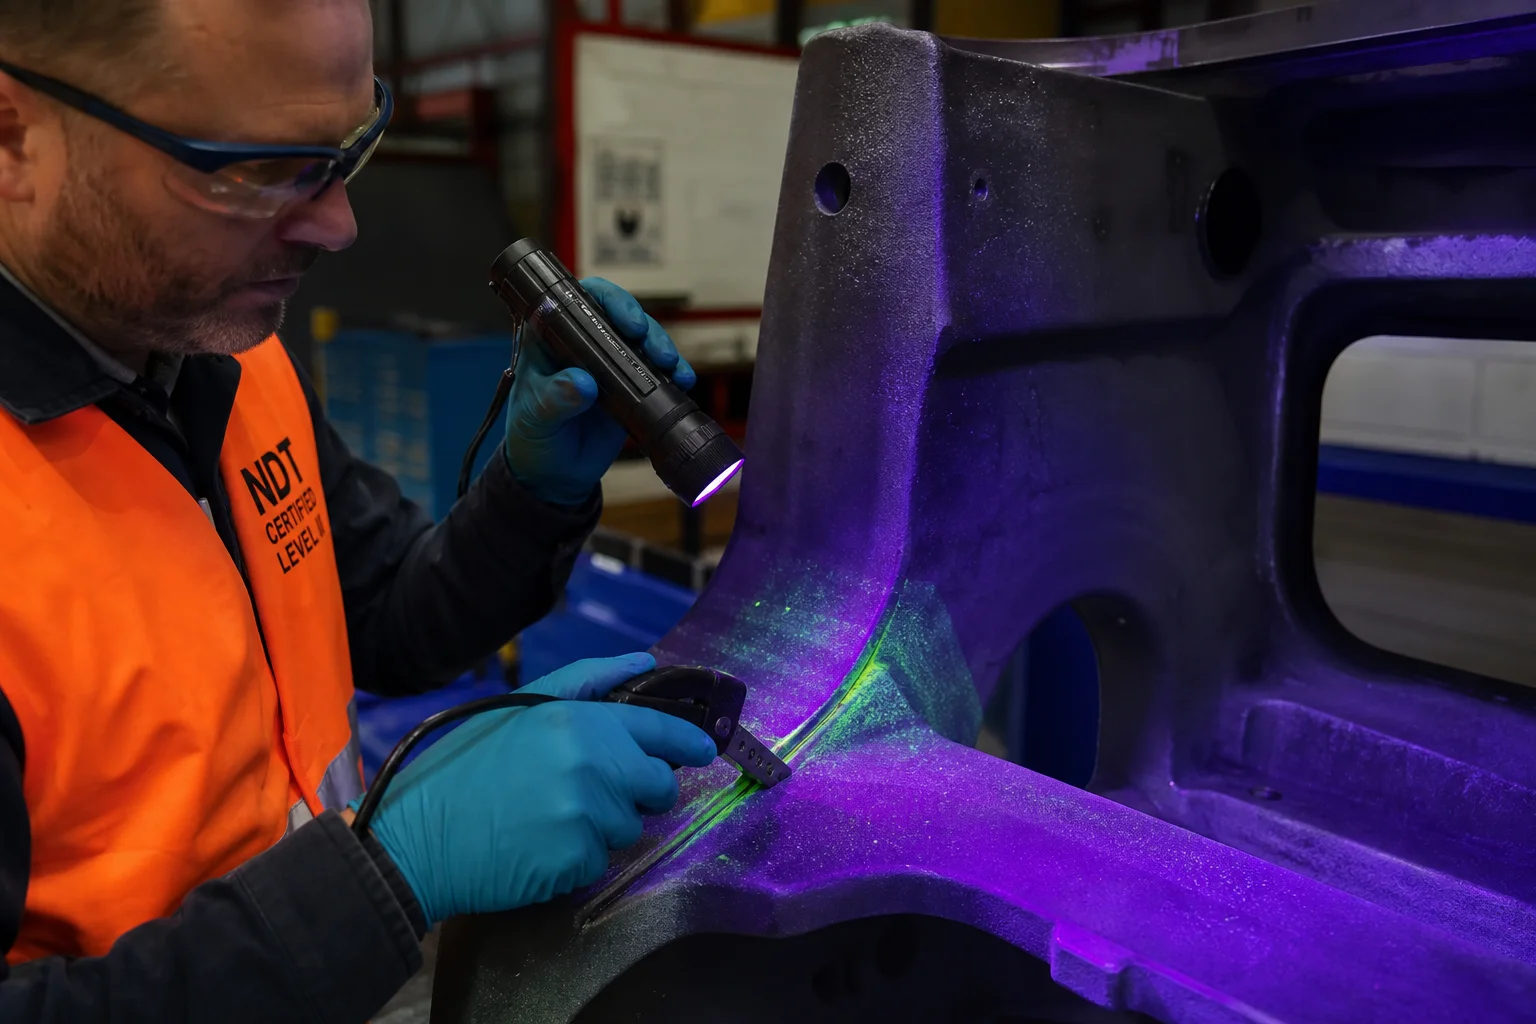
| Testare Radiografică (RT) | ASTM E446 / ASTM E186 | Nivel 1/2 în flanșele critice la tracțiune, locașurile arcurilor și colțurile bazei |
| Testare cu Particule Magnetice (MT) | AAR M-214 / ASTM E709 (fluorescent) | inspeție 100% a tuturor razelor supuse stresului ridicat și a mandrinelor prelucrate ale bazei; zero fisuri |
| Test static și dinamic de verificare | AAR M-202 / M-203 Stand pentru deflexie statică | Placă de susținere încărcată până la capacitatea nominală; deformare plastică permanentă nulă |
| Rezistență la tractiune și tenacitate la impact | ASTM E8 / ASTM E23 pe eșantioanele de testare atașate | Conformitate strictă cu tabelele AAR M-201; CVN aT |
| Scanare dimensională | Stație laser 3D / dispozitive de verificare Go/No-Go | Verificare completă a dimensiunilor centrului pivotului față de baza de susținere conform desenelor AAR |
7. Producția de piese turnate pentru calea ferată la Dandong City Pengxin Machinery Co., Ltd.
Furnizarea pieselor turnate de înaltă fiabilitate pentru boghiuri feroviare și vagoane necesită o infrastructură de calitate certificată în domeniul turnării, capacități avansate de tratament termic și centre mari de prelucrare CNC.
Dandong City Pengxin Machinery Co., Ltd. este un lider consacrat în turnătorie grea și prelucrare mecanică de precizie, care servește industriile globale de transport feroviar, minerit și echipamente grele:
- Oțeluri feroviare complete : Producție certificată a turnăturilor din oțel conform standardelor AAR M-201, gradul B+, gradul C, gradul E, EN 10293 G20Mn5 și oțeluri turnate aliate de înaltă rezistență.
- Infrastructură de turnătorie grea : O uzină de producție de 80.000 m², dotată cu linii automate de turnare în nisip verde și nisip cu rășină, capabilă să realizeze piese individuale cu greutatea cuprinsă între 100 kg și 25 tone.
- Prelucrare mecanică CNC de precizie cu mai mulți axe : Mașini de găurit orizontale de mare gabarit și centre de prelucrare specializate cu mai multe axe, care livrează plăci de bază finite și plăci centrale pentru traversă.
- Laborator intern de calitate : Personal calificat și certificat la nivel II/III în tehnici neconvenționale de control non-distructiv (NDT), care efectuează inspecții magnetoscopice (MT), ultrasonore (UT) și radiografice (RT) pe 100 % din produse, însoțite de spectrometrie optică de emisie și încercări Charpy de impact la temperaturi joase până la .
- Documentație completă privind calitatea : Certificat conform ISO 9001, oferind certificate complete de material EN 10204 tip 3.1, jurnale de inspecție NDT și rapoarte de verificare dimensională AAR.
Concluzie
Turnurile de tren și piesele turnate pentru vagoanele feroviare sunt elemente structurale fundamentale care suportă greutatea dinamică și sarcinile de şoc ale transportului internațional de mărfuri și pasageri. Obținerea unei durate de funcționare de un milion de kilometri necesită o puritate absolută a oțelului în ceea ce privește dezoxidarea, o tenacitate la impact la temperaturi scăzute ( ) , modelarea solidificării direcționate, prelucrarea cu precizie pe mașini CNC cu baza fixă și validarea completă prin NDT.
Colaborarea cu un furnizor experimentat, integrat, specializat în turnări masive și prelucrare cu precizie asigură faptul că componentele dvs. pentru vagoanele feroviare funcționează în siguranță, fiabil și eficient pe întreaga rețea feroviară mondială.
Contactați Dandong City Pengxin Machinery Co., Ltd. pentru a trimite specificațiile dvs. privind turnările feroviare sau pentru a solicita consultanță inginerescă personalizată.
Dandong City Pengxin Machinery Co., Ltd. — Turnări masive și prelucrare precisă, din 1958.
Cuprins
- 1. Câmpuri de tensiune dinamică în funcționare și moduri de cedare ale pieselor turnate feroviare
- 2. Standarde metalurgice pentru fonte feroviare (AAR M-201 și EN 10293)
- 3. Turnare în nisip de înaltă integritate și solidificare direcționată
- 4. Protocoale de tratament termic în mai multe etape (AAR M-201)
- 5. Prelucrare precisă CNC a suportului și a plăcii centrale
- 6. Testare ne-distructivă (TND) completă și conformitate calitativă AAR
- 7. Producția de piese turnate pentru calea ferată la Dandong City Pengxin Machinery Co., Ltd.
- Concluzie