
 EN
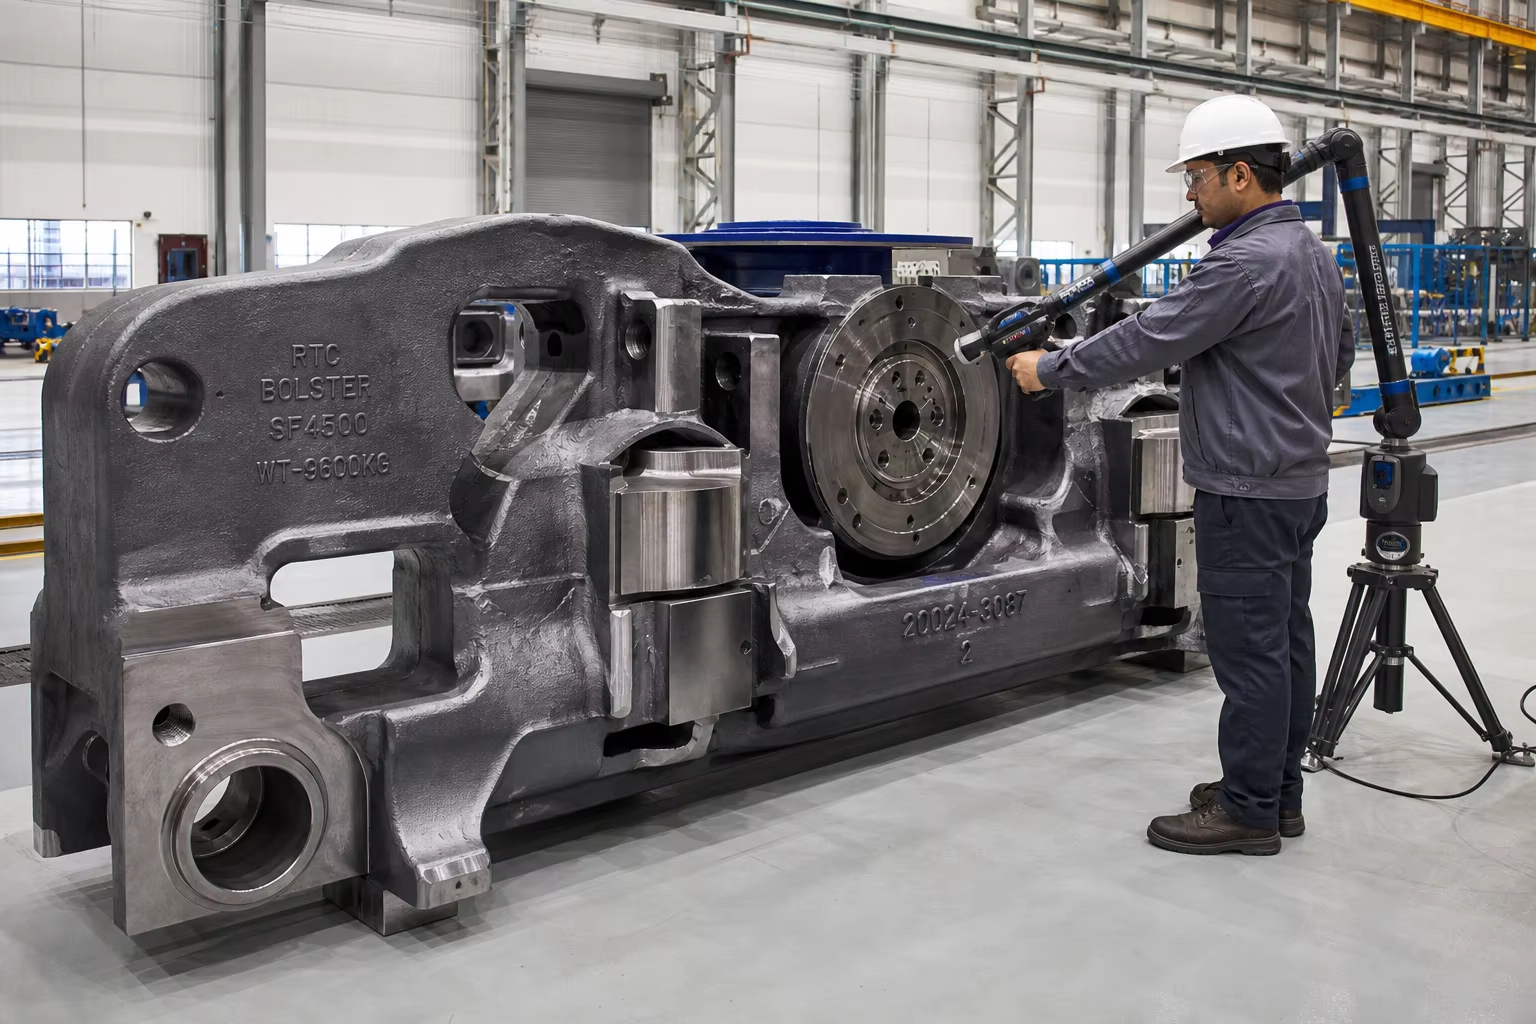
Опис за Мета: Комплетно техничко раководство за стоманени леанки за железнички возила и возен состав. Истражете спецификации според AAR M-201, класа B+, класа C и класа E, интегритет на леанките за странични рамки и подпорни греди, животен век при високобројни циклуси на замор, автоматизирано леанje во зелена пясочна форма и CNC обработка на постојки.
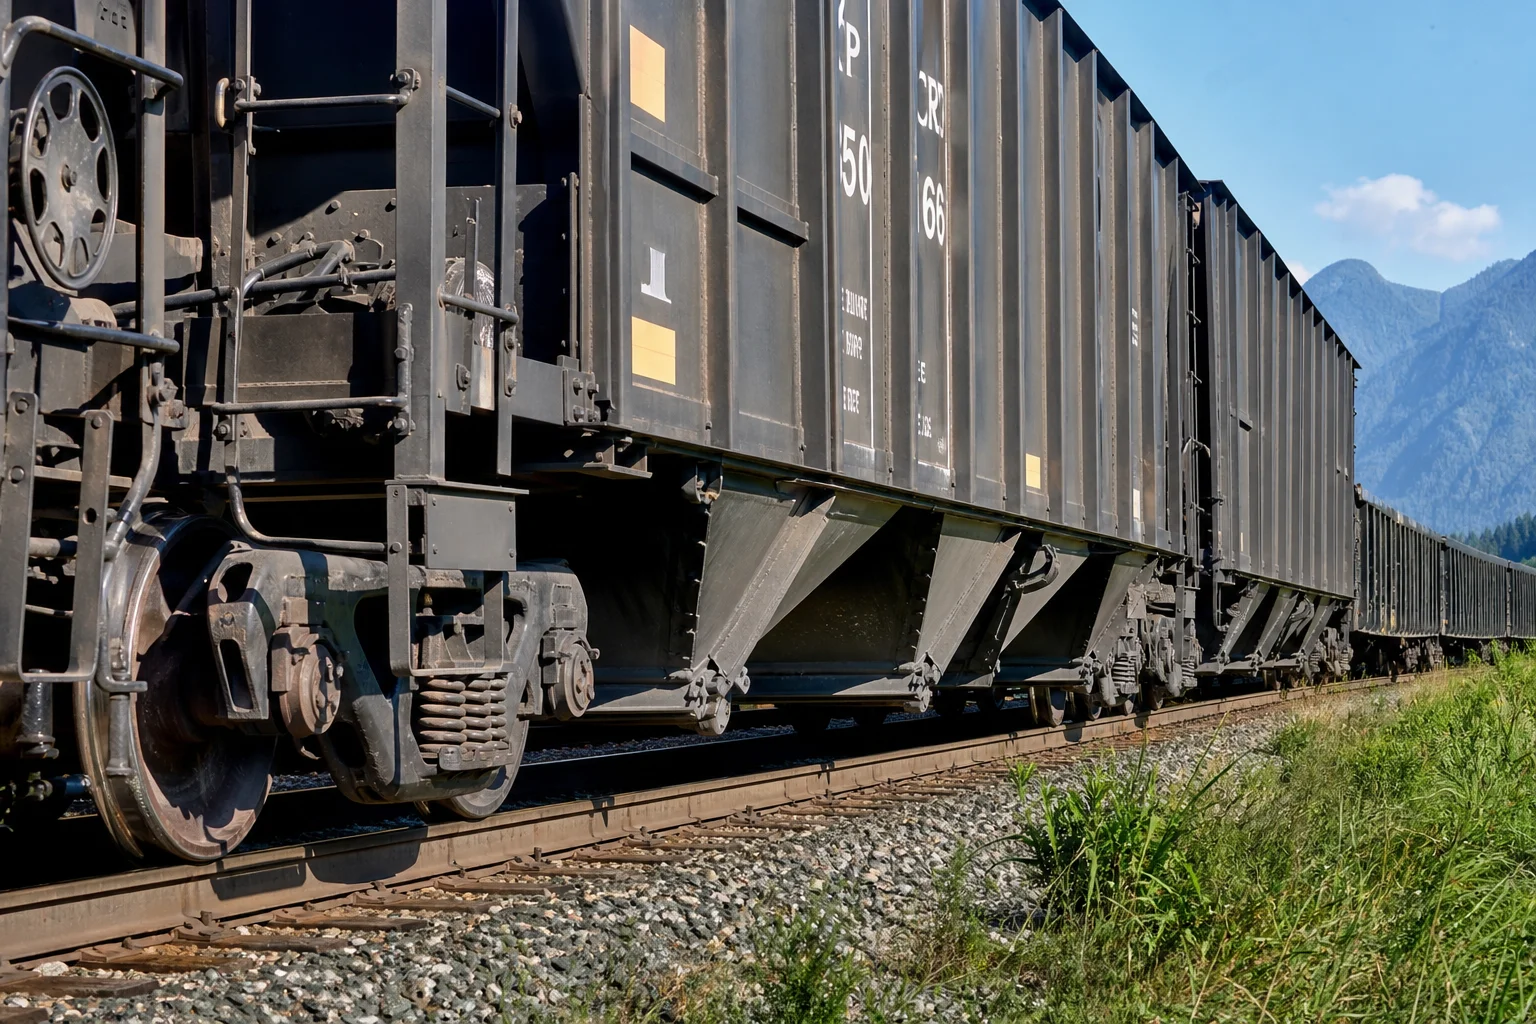
Во товарните железнички превози, тежокотоварните минерални возови и патничките возни состави, железничката леанка (трак) е најважниот структурен подсистем од аспект на безбедноста. Стандардната товарна количка од 100 тони се потпира на големи, прецизно излезени стоманени леанки Странични рамки, подпори за камиони, централни плочи, спојни тела и куќи на влечни уреди за поддршка на динамичките вкупни тежини на возилата до 130 метрички тонови по вагон при работни брзини до 120 км/ч.
Работејќи на милиони кумулативни километри по шини, леаните делови за возачки телеги издржуваат непрекинато високоамплитудни циклични вертикални ударни влијанија (на споевите на шините и премините, боксувачките), латерална осцилација поради ловење (hunting), умор од должна буферна и влечна колизија на спојниците ( ) и екстремни температурни флуктуации во околината ( ).
Бидејќи катастрофален уморен прекин на страничната рамка на возачката телега предизвикува излез на возило од шините при големи брзини, леаните делови за железнички возила се потчинети на најстрогите светски стандарди за структурна безбедност — регулирани во Северна Америка од Асоцијацијата на американски железници (AAR M-201 / M-214) и меѓународно од EN 10293 и ISO 9001 / IRIS (Меѓународен железнички индустриски стандард) .
Овој инженерски водич нуди исцрпна техничка анализа на челични леани железнички легури, дизајн на насочено леење, протоколи за топлинска обработка, автоматизирано леење во зелена пясочна форма, многуосовинско CNC-обработување на постојки и комплексна НДТ-валидација.
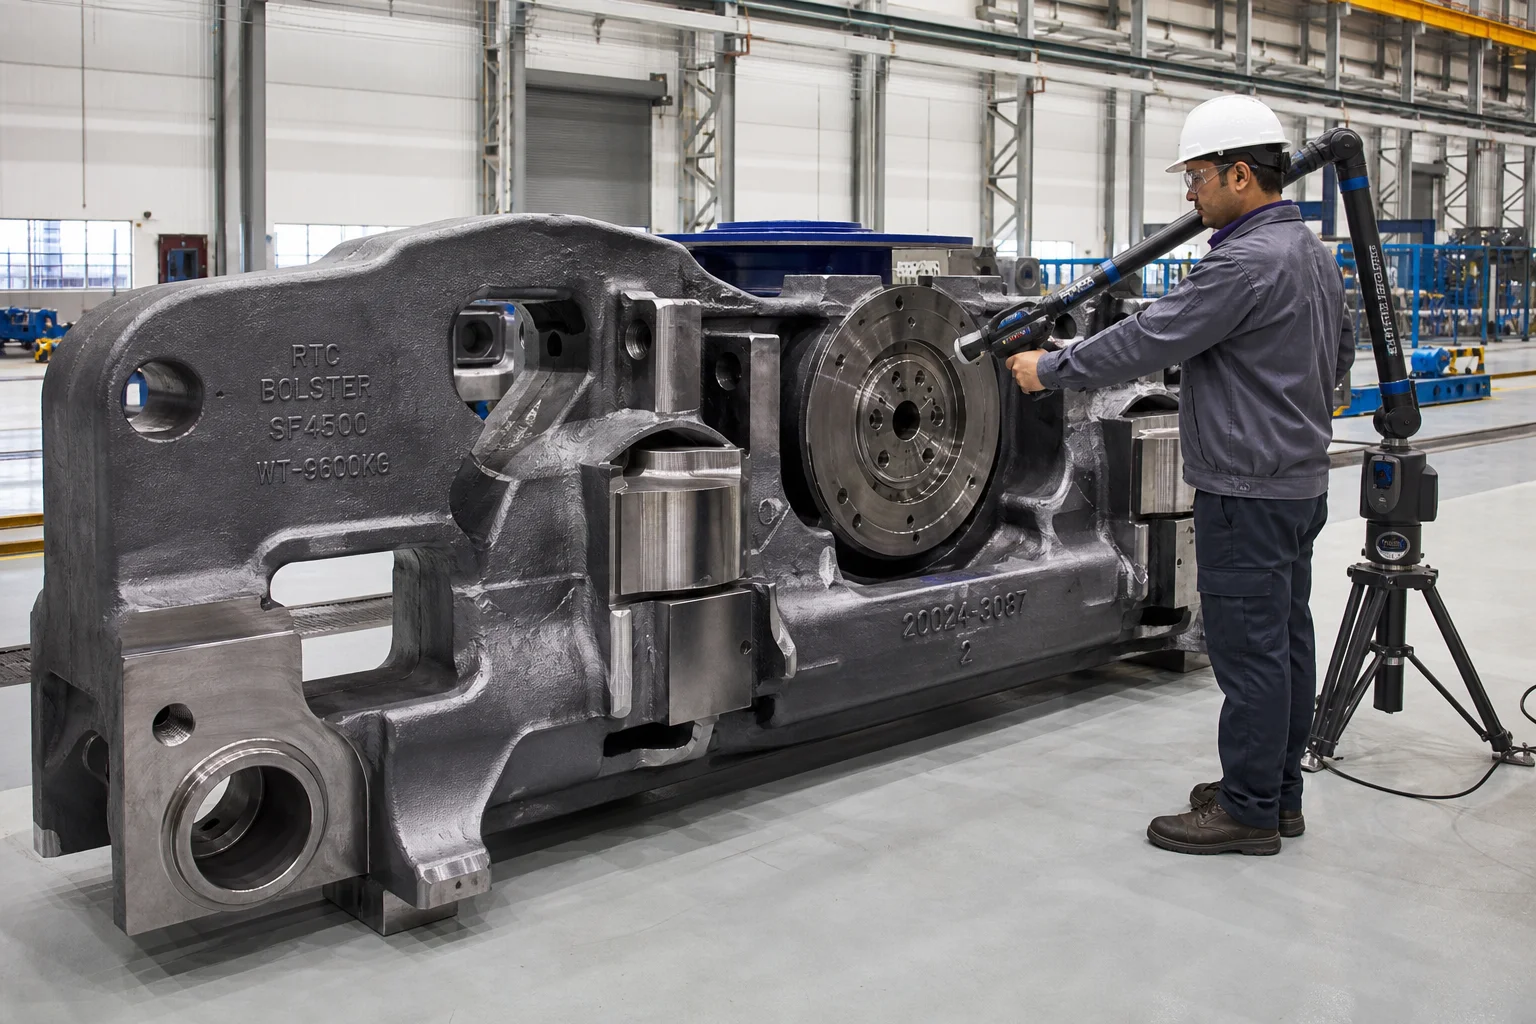
1. Динамички работни напонски полиња и начини на оштетување на железничките леани делови
Железничките странични рамки и подпорни греди функционираат како тежок структурен динамички мост кој пренесува вишенасочни ударни енергии:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонента на возилото | Примарно динамично оптоварување | Критичен начин на оштетување што треба да се спречи | AAR структурен стандард |
|---|---|---|---|
| Странична рамка на возилото | Вертикално свиткување со висок број циклуси + латерална осцилација при лов | Поперечни уморни пукнатини на закривената површина кај дното на седиштето за пружина и премините кон стубовите | AAR M-201 Класа B+ / Класа C (нормализирани / термички обработени) |
| Подлога за камион | Вертикално оптоварување на централната плоча ( ) + динамично клатење на страничните потпори | Уморно носење на чашата на централната плоча и пукнатини на долниот затегнат фланец | AAR M-201 Класа B+ / Класа C |
| Копчалка тип E / тип F | Продолжни влечни и компресивни судирни сили | Сечење на куклената чекичеста пин-лапа, уморно свитнување на спојната шипка | AAR M-201 Града Е (закалена и отпуштена легирана челик) |
| Куќичка на влечното зглобно склопување и јока | Екстремно кинетичко апсорбирање на удар при тежок влекачки влез/излез | Пукнатина на телото на куќичката, деформација на джобот | AAR M-201 Града Е ( ) |
2. Металуршки стандарди за легури за железнички леанки (AAR M-201 и EN 10293)
Спецификацијата M-201 на Асоцијацијата на американски железници (AAR) класифицира леаните челици во посебни структурни гради:
| Спецификација на материјал | Состојба на топлинска обработка | Затегачка чврстина ( ) | Напрегнување на течност ( ) | Истегнување ( ) | Смањување на површината ( ) | Чарпи V-жлеб (CVN) удар | Примарна примена |
|---|---|---|---|---|---|---|---|
| AAR M-201 класа B+ | Нормализирано и темперирано (N&T) | аТ | Стандардни странични рамки на товарни возила, подпори, кочни греди | ||||
| AAR M-201 класа C (затоплување и закалување) | Затоплување и закалување (Q&T) | аТ | Странични рамки за товарни возила за тежок товар, шасии за ниски температури | ||||
| AAR M-201 класа E (затоплување и закалување со легиран челик) | Затоплување и закалување (легиран челик за затоплување и закалување) | аТ | Куплери со висока чврстина, кукови и јоки за влечни уреди | ||||
| EN 10293 G20Mn5 | Нормализирани / термички третирани | аТ | Европски колесни престоли за товарни возови (тип Y25), дискови на спирачките |
Металуршки фокус: Строга контрола на азотот, сумпорот и фосфорот
Иницијацијата на уморни пукнатини кај леаните делови за железнички возови се случува практично исклучиво на групи на неметални вклучоци.
- Прагови на елементот Трамп : Фосфор ( ) и Сулфур ( ).
- Деоксидација и третман со ретки земни метали : Течниот челик минува низ основна ладл-рафинирање со инжекција на калциум жица и контролирано додавање на алуминиум за постигнување фини сферични манган сулфиди од тип III, со целосно елиминирање на кршливите интергрануларни евтектички филмови од сулфиди од тип II.
3. Ливење со висока интегритетност во песочни форми и насочена затврднување
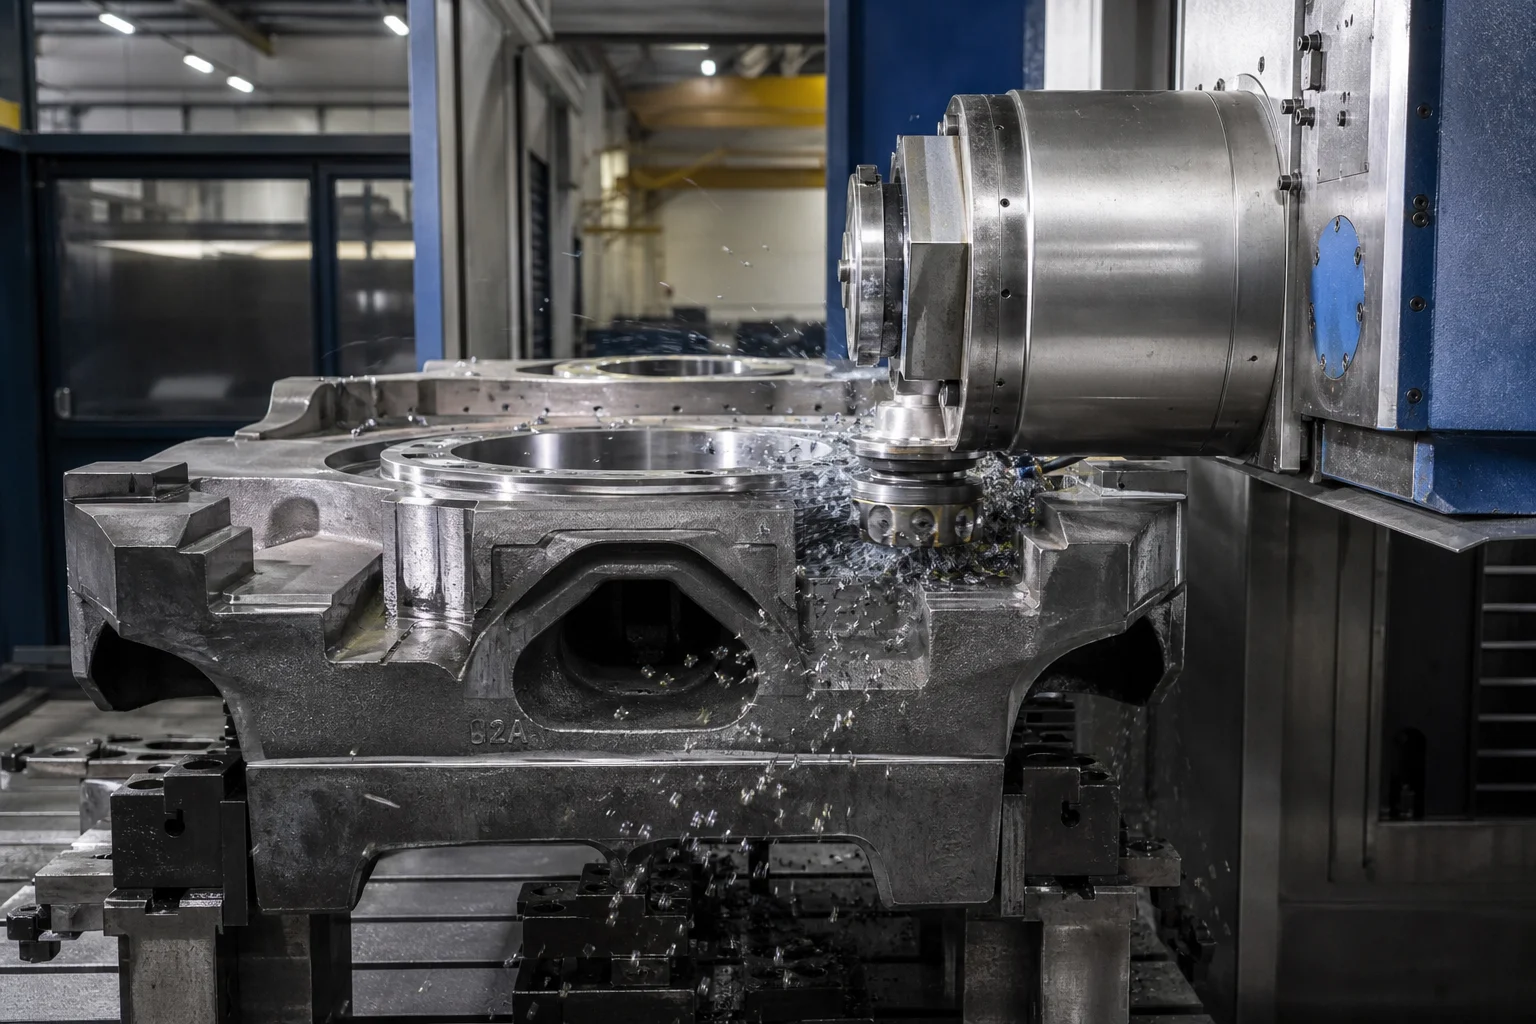
Страничните рамки и подложките се големи шупливи лејки со облик на кутија (должина , тежина со сложени внатрешни јадра за намалување на тежината и променлива дебелина на ѕидовите ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Протоколи за термичка обработка во повеќе фази (AAR M-201)
За постигнување строгите барања за ударна влажност при ниски температури според Чарпи V-жлеб ( аТ ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Прецизна CNC обработка на подлоги и централни плочи
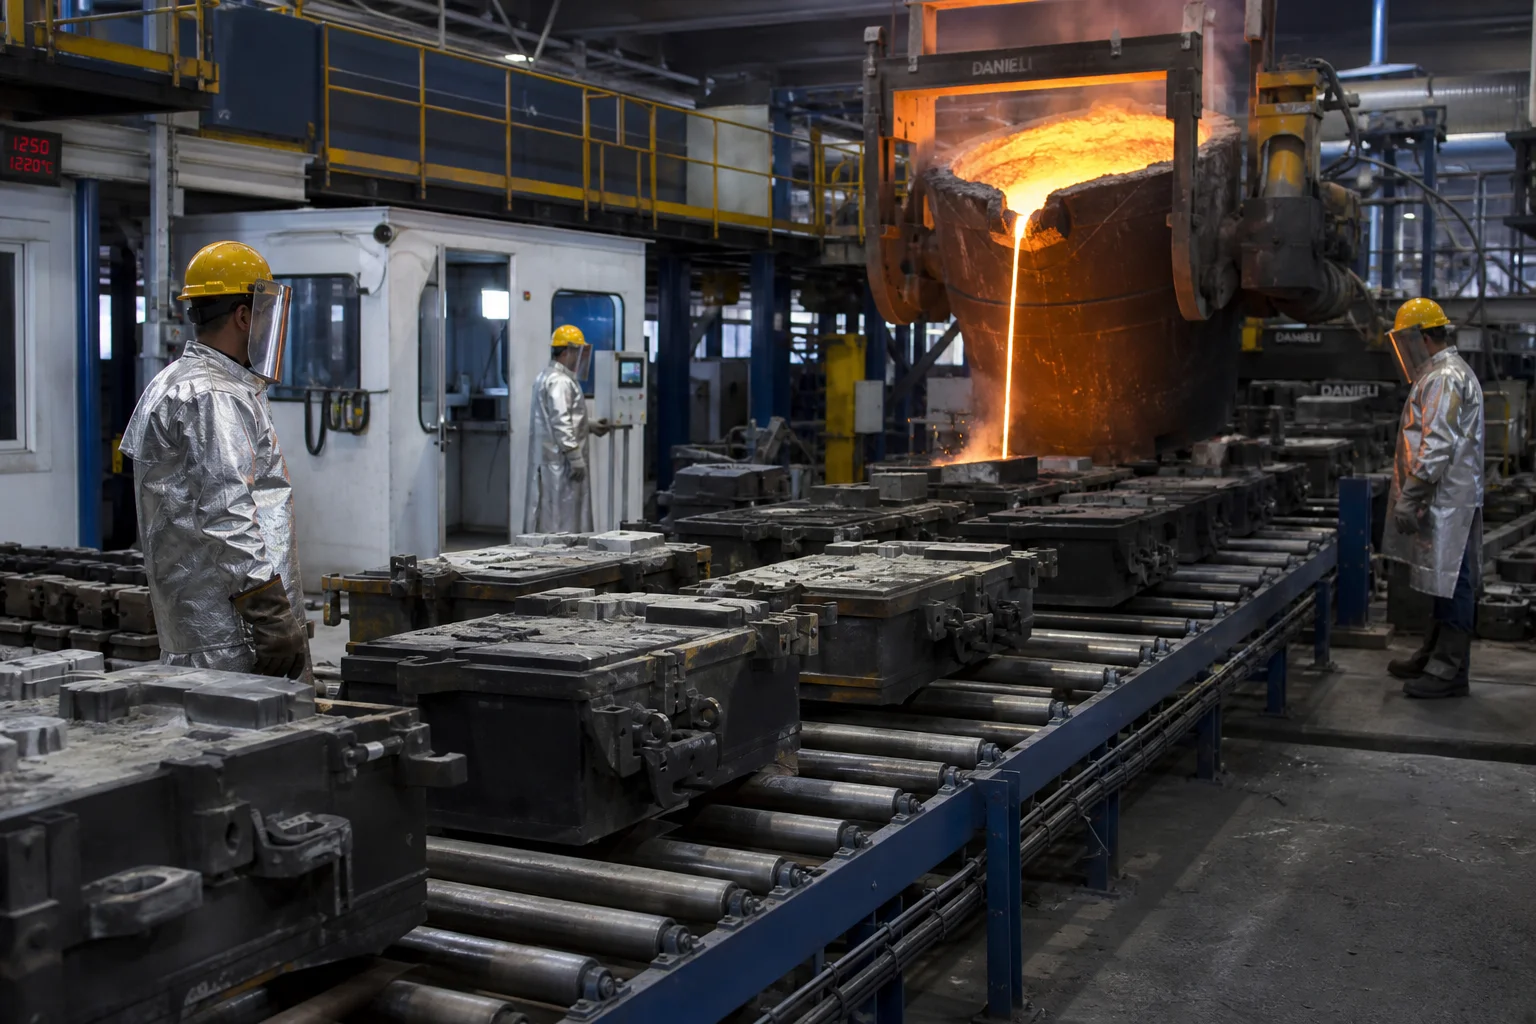
Леанките за шасија мора да имаат точна интерфејсна површина со лежиштата на оските на точковите парови, триешните апсорбери и подот на возилото:
Критични машинирани интерфејси:
- Странични рамки на постојакот со челюсти : Површините на турбачките челюсти на постојакот, таванот и површините за монтирање на фрикционите носечки се прецизно обработени на CNC хоризонтални бурушки. Растојанието помеѓу постојаците и нивната правоаголност се одржуваат во границите на над целата колесна база од 2,5 метри.
- Централна плоча на подлогата и странични лежишта : Пречникот и длабочината на централната плоча на подлогата се обработени со точност од (), што осигурува еднаков контакт со централната плоча на каросеријата без локализирано заклучување при криволинеарно движење.
- Кочнички механизам и отвори за бушони : Многосетовно бурење и проширување на дупките за чекнатите пинови на кочницата, опремени со мангански челик или закалени композитни носечки втулки.
6. Компрехензивно неразорно тестирање (NDT) и соодветност со AAR квалитет
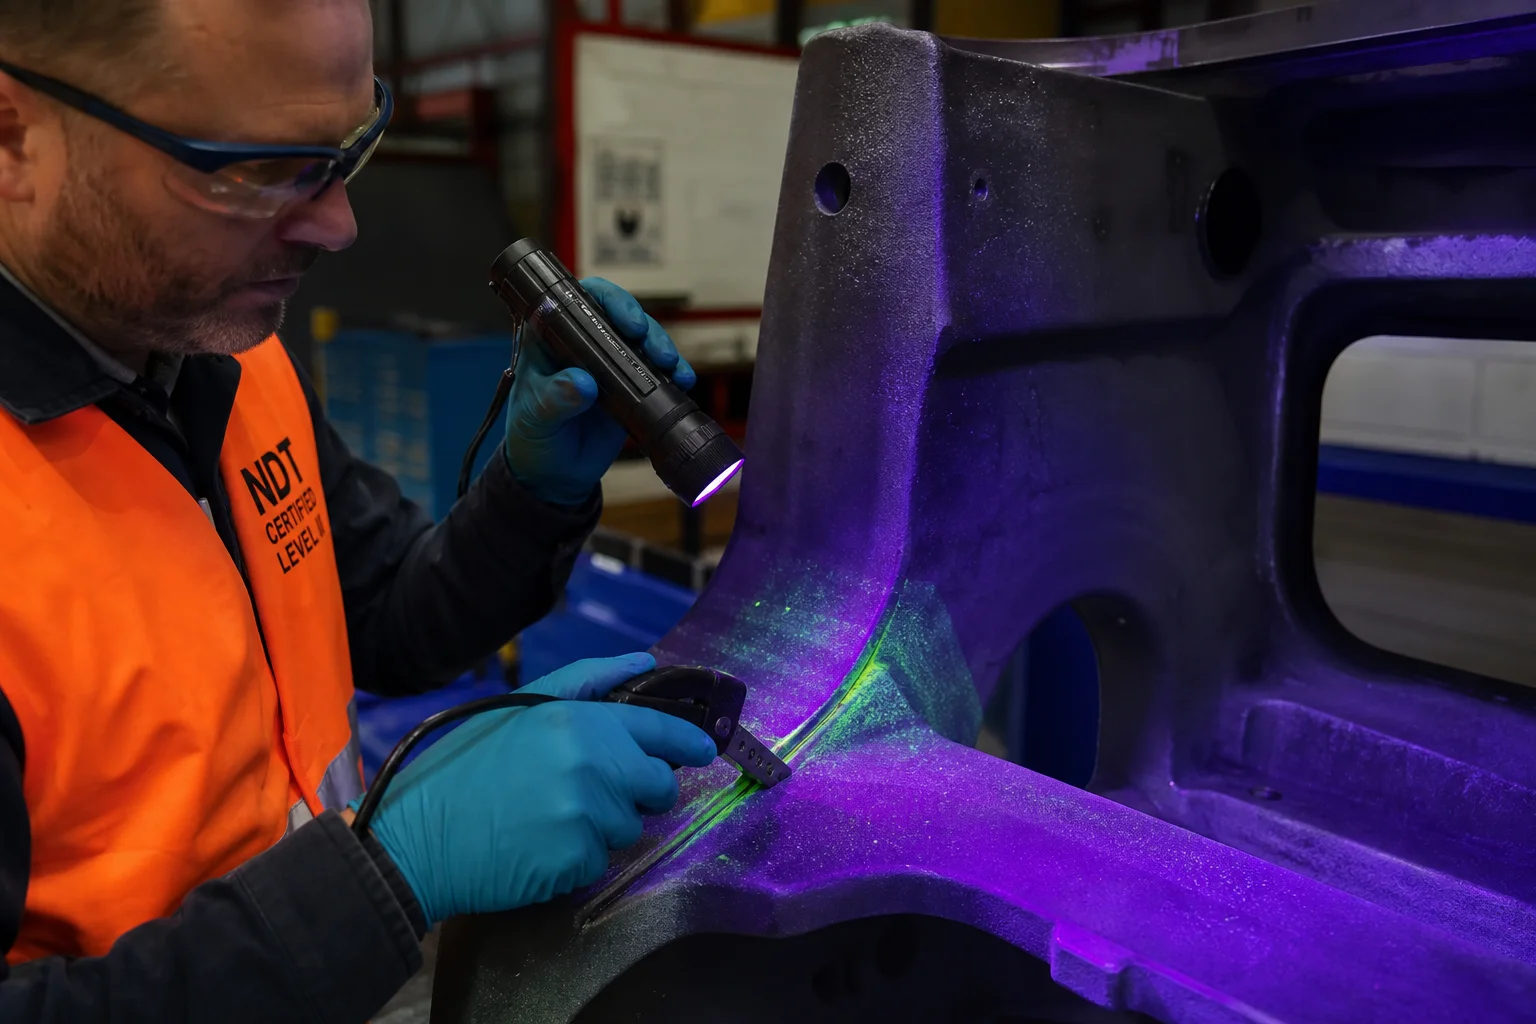
| Категорија на квалитетско тестирање | Стандард / Спецификација | Критериуми за прифаќање |
|---|---|---|
| Радиографско тестирање (RT) | ASTM E446 / ASTM E186 | Ниво 1/2 на критичните затегнати фланци, седиштата на пружините и аглите на постојките |
| Магнетно-честичко тестирање (MT) | AAR M-214 / ASTM E709 (Флуоресцентно) | 100% инспекција на сите високо-напрегнати радиуси и обработените челюсти на постојките; нула пукнатини |
| Статички и динамички тест за потврда | AAR M-202 / M-203 статичен уред за деформација | Подложка оптоварена со номинална капацитет; нула трајна пластична деформација |
| Затегнатост и ударна отпорност | ASTM E8 / ASTM E23 врз прикачените тест примероци | Строга согласност со табелите од AAR M-201; CVN аТ |
| Димензионално скенирање | 3D ласерски следечки уред / Go/No-Go мерни прибори | Полна верификација на димензиите од центарот на кингпин до подлогата според цртежите на AAR |
7. Производство на железнички леанки во Dandong City Pengxin Machinery Co., Ltd.
Доставката на железнички релси и ливени делови за возила со висока сигурност бара сертифицирана леарница со квалитетна инфраструктура, напредети капацитети за термичка обработка и CNC машински центри со големи размери.
Dandong City Pengxin Machinery Co., Ltd. е установена тежока леарница и моќна производствена единица за прецизна машинска обработка која служи на глобалната железничка, минерална и тежока опрема индустрија:
- Комплетни железнички челици : Сертифицирана производство на AAR M-201 Градус B+, Градус C, Градус E, EN 10293 G20Mn5 и ливени делови од челик со висока јачина и легури.
- Тежока леарничка инфраструктура : Производствена постројка од 80.000 м² со автоматизирани линии за зелена пясочна и смолеста пясочна леарница, способна да лее едноставни компоненти со тежина од 100 кг до 25 тона.
- Прецизна CNC машинска обработка со повеќе оски : Хоризонтални бурушки со големи димензии и посебни машински центри со повеќе вртливи глави за производство на готови подножја и централни плочи за рамки.
- Внатрешна лабораторија за квалитет : Сертифицирани NDT-личности ниво II/III кои извршуваат 100% магнетно-прашински (MT), ултразвучни (UT) и рендгенски (RT) инспекции, придружени со оптичка емисиона спектрометрија и Чарпи тестови за ударна влечност на ниски температури до .
- Полна документација за квалитетот : Сертифицирано според ISO 9001, со целосни материјални сертификати EN 10204 3.1, дневници за NDT-инспекции и извештаи за верификација на димензиите според AAR.
Заклучок
Леаните делови за шасија и возила за железнички превоз се основни структурни елементи кои го поддржуваат динамичкото тежиште и ударните товари во светскиот товарен и патнички превоз. Постигнувањето на милион-километарски животен век при замор бара апсолутно нула компромиси во чистотата на деоксидацијата на челикот, ударната влечност на ниски температури ( ), моделирање на насочено затврдување, прецизно CNC обработување на постојки и комплексна NDT-верификација.
Соработката со искуствен, интегриран производствен капацитет за тежок леан и прецизно машинско обработување гарантира дека вашите компоненти за возила за железнички превоз ќе работат безбедно, сигурно и ефикасно низ железничките мрежи по светот.
Контактирајте го Дандонг Сити Пенгсин Машинери Ко., Лтд. за поднесување на вашите спецификации за железнички леажи или за барање на инженерски консултации по мерка.
Dandong City Pengxin Machinery Co., Ltd. — Тешки леани делови и прецизно машинирање, од 1958 година.
Содржина
- 1. Динамички работни напонски полиња и начини на оштетување на железничките леани делови
- 2. Металуршки стандарди за легури за железнички леанки (AAR M-201 и EN 10293)
- 3. Ливење со висока интегритетност во песочни форми и насочена затврднување
- 4. Протоколи за термичка обработка во повеќе фази (AAR M-201)
- 5. Прецизна CNC обработка на подлоги и централни плочи
- 6. Компрехензивно неразорно тестирање (NDT) и соодветност со AAR квалитет
- 7. Производство на железнички леанки во Dandong City Pengxin Machinery Co., Ltd.
- Заклучок