
 EN
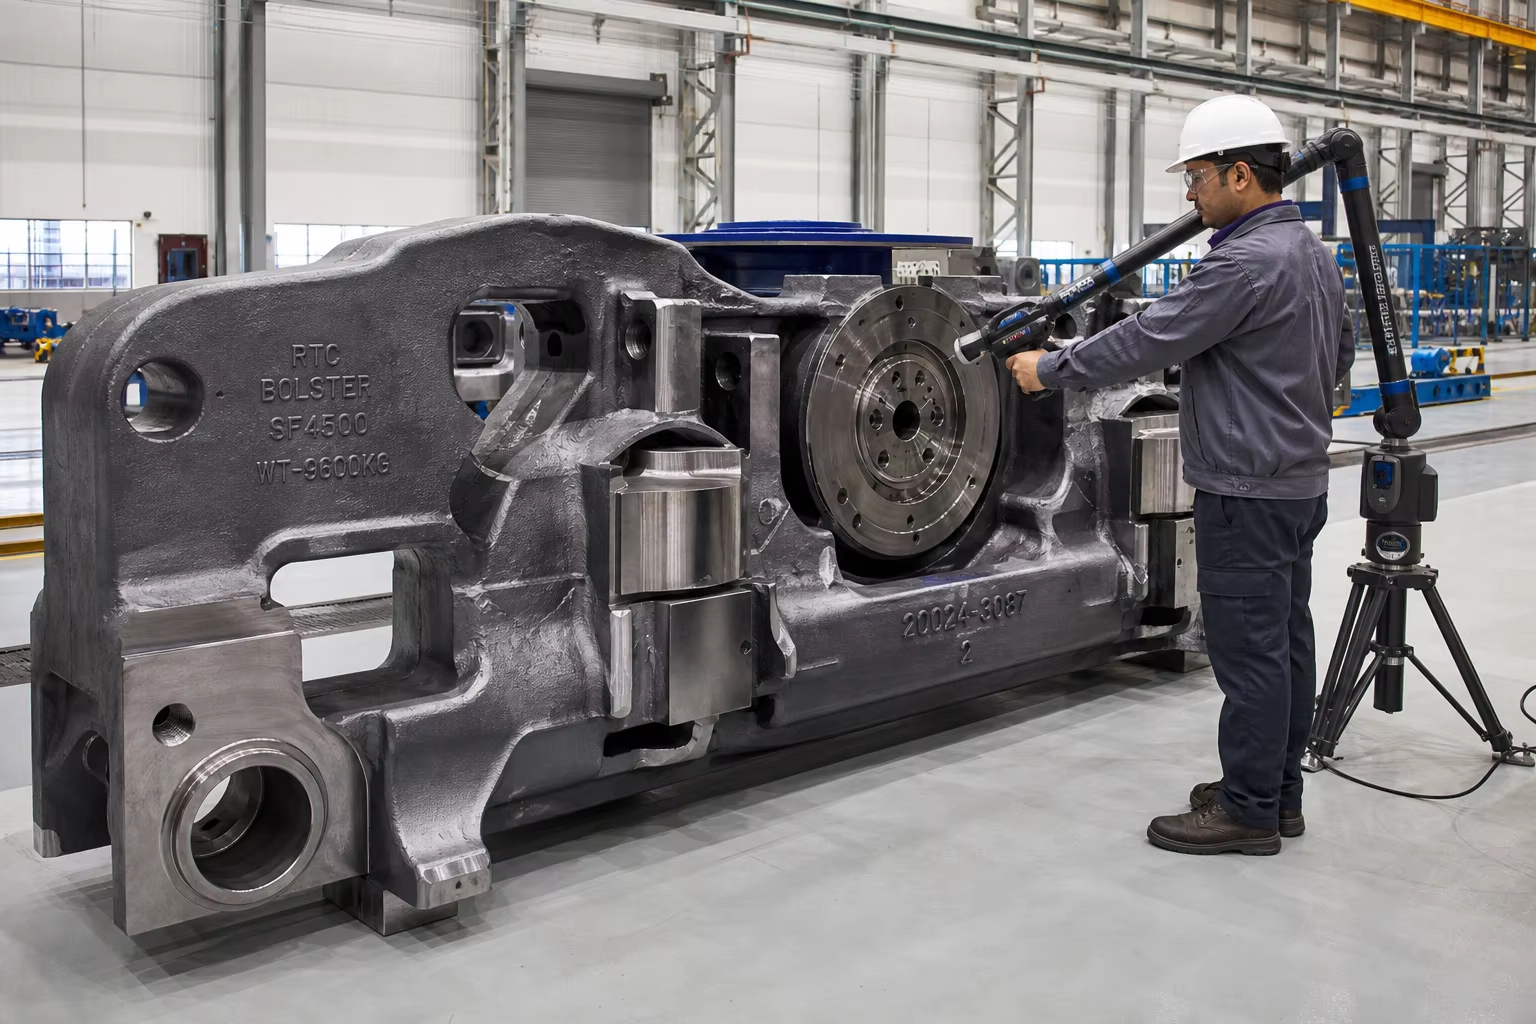
Meta Açıklama: Demiryolu döner tabanı ve tren araçları çelik dökümlerine ilişkin kapsamlı teknik kılavuz. AAR M-201 Sınıf B+, Sınıf C ve Sınıf E spesifikasyonlarını, yan çerçeve ve döner taban takozu döküm bütünlüğünü, yüksek çevrimli yorulma ömrünü, otomatik yeşil kum kalıplamayı ve CNC ayaklık frezeleme işlemlerini inceleyin.
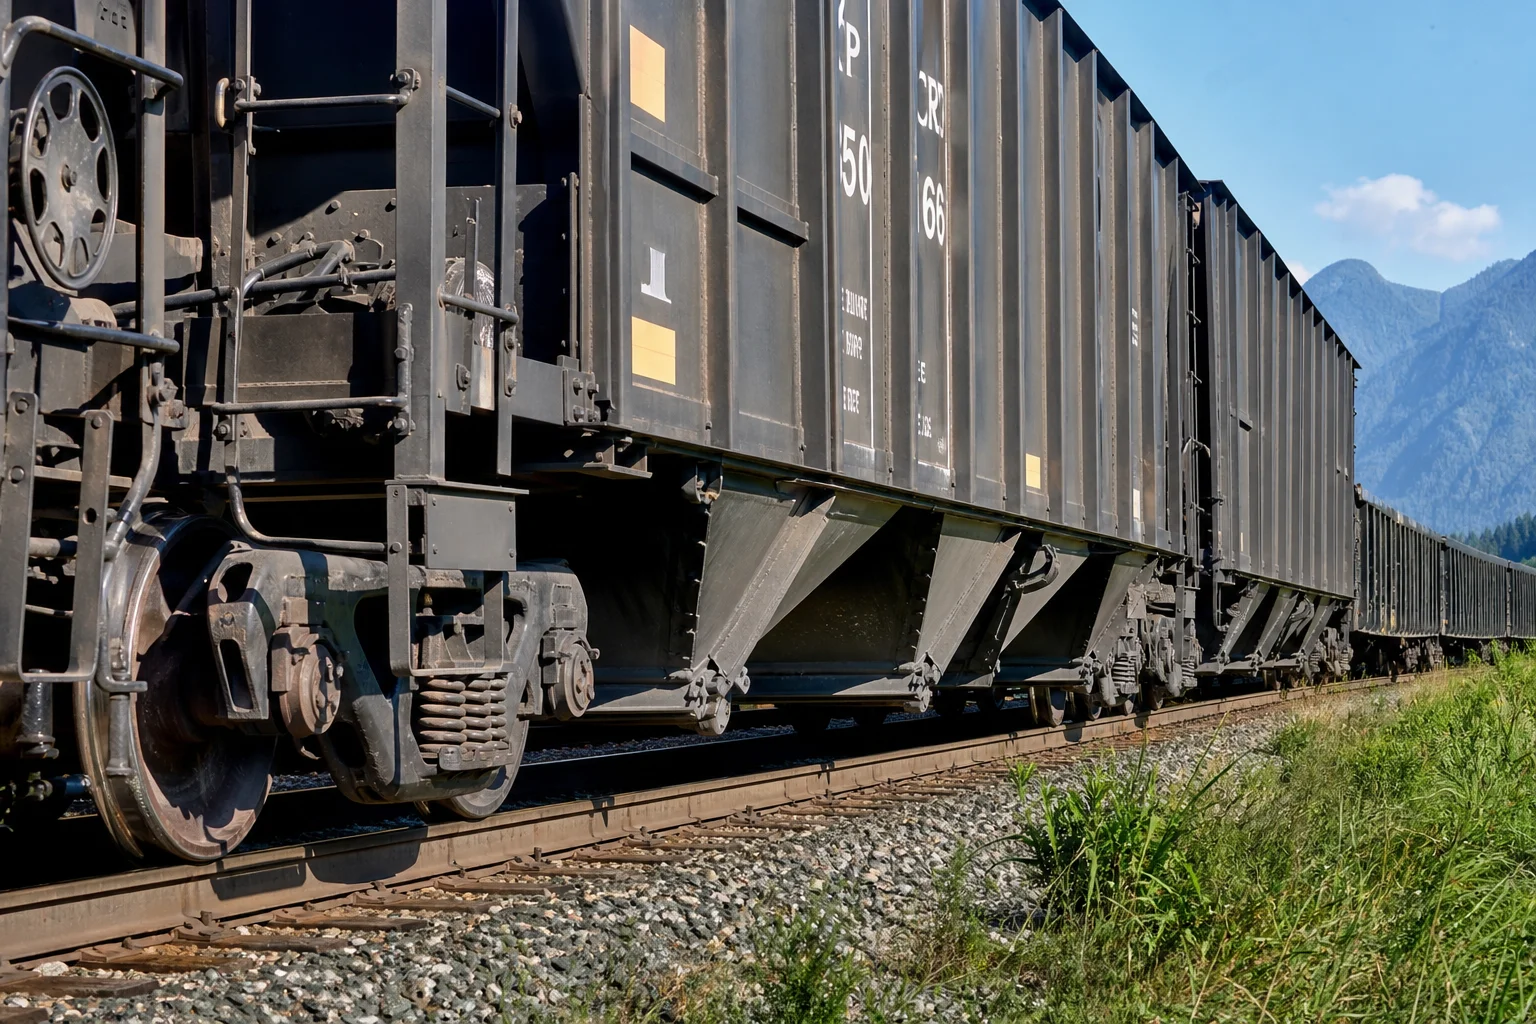
Ticari demiryolu taşımacılığında, ağır yük maden trenlerinde ve yolcu tren araçlarında demiryolu döner tabanı (truck) montajı, güvenliği en çok etkileyen yapısal alt sistemdir. Standart 100 tonluk bir ticari vagon döner tabanı, büyük boyutlu ve hassas çelik dökümlere dayanır Yan Çerçeveler, Kamyon Destekleri, Merkez Plakaları, Bağlantı Gövdeleri ve Tekerlek Takımı Kasa Kutuları işletim hızları saatte 120 km'ye kadar olan trenlerde araç toplam ağırlığını 130 metrik ton/araba düzeyine kadar desteklemek için.
Milyonlarca birikimli demiryolu kilometresi boyunca işletilen raylı sistem dingilleri sürekli olarak yüksek genlikli dikey şok etkilerine (ray eklemeleri ve yön değiştirme noktaları), yanal salınım yorgunluğuna, boyuna itme-çekme bağlantı çarpışmalarına ( ) ve aşırı çevresel sıcaklık dalgalanmalarına ( ).
Dingil yan çerçevesinde meydana gelen felaket niteliğinde bir yorulma kırığı, yüksek hızlı trenin raydan çıkmasına neden olduğundan, demiryolu dökümleri dünyanın en katı yapısal güvenlik standartlarına tabidir — Kuzey Amerika'da Amerikan Demiryolları Birliği (AAR M-201 / M-214) tarafından ve uluslararası düzeyde EN 10293 ve ISO 9001 / IRIS (Uluslararası Demiryolu Endüstrisi Standardı) .
Bu mühendislik kılavuzu, demiryolu dökme çelik sınıflarının, yönlendirilmiş besleme tasarımı, ısı işlem protokolleri, otomatik yeşil kum kalıplama, çok eksenli CNC tezgâh frezeleme ve kapsamlı NDT doğrulamasının ayrıntılı teknik analizini sunar.
1. Demiryolu Dökümlerinin Çalışma Dinamik Gerilme Alanları ve Arıza Modelleri
Demiryolu yan çerçeveleri ve yastık blokları, çok yönlü darbe enerjilerini ileten ağır yapısal dinamik köprüler olarak işlev görür:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Bogie Bileşeni | Birincil Dinamik Yük | Önlenmesi Gereken Kritik Arıza Modu | AAR Yapısal Standardı |
|---|---|---|---|
| Bogie Yan Çerçevesi | Yüksek çevrimli dikey eğilme + yanal salınım osilasyonu | Alt yay oturma yuvası köşesinde ve kolon geçişlerinde enine yorulma çatlaması | AAR M-201 Sınıf B+ / Sınıf C (Normalleştirilmiş / Isıl İşlemli) |
| Tren Vagonu Destek Kirişi | Merkez Plakası Dikey Yükü ( ) + Dinamik Yan Yatak Sallanması | Merkez Plakası Kabuğu Yorulma Aşınması ve Alt Çekme Flanşı Çatlaması | AAR M-201 Sınıf B+ / Sınıf C |
| Tip E / Tip F Bağlantı Parçası Gövdesi | Boyuna Çekme ve Basınçlı Darbe Kuvvetleri | Mafsall pimi yuvası kesilmesi, bağlantı parçası gövdesinin eğilme yorgunluğu | AAR M-201 Sınıf E (Sertleştirilmiş ve Temper Edilmiş Alaşımlı Çelik) |
| Çekme Donanımı Gövdesi ve Kancası | Ağır trenin giriş/çıkış sırasında aşırı kinetik şok emilimi | Gövde duvarında çatlak oluşumu, yuva bozulması | AAR M-201 Sınıf E ( ) |
2. Demiryolu Dökümleri İçin Metalürjik Alaşım Standartları (AAR M-201 ve EN 10293)
Amerikan Demiryolları Birliği (AAR) spesifikasyonu M-201, dökme çelikleri belirli yapısal sınıflara ayırır:
| Malzeme belirtimi | Isıl işlem durumu | Çekme Dayanımı ( ) | Akma Dayanımı ( ) | Uzama ( ) | Kesit Daralması ( ) | Charpy V-Çentik (CVN) Darbe | Ana Uygulama |
|---|---|---|---|---|---|---|---|
| AAR M-201 Sınıf B+ | Normalizasyon ve Temperleme (N&T) | aT | Standart yük vagonu yan çerçeveleri, destek kirişleri, fren kolları | ||||
| AAR M-201 Sınıf C (Soğutularak ve Isıl İşlem Görmüş) | Sertleştirilip Temperlenmiş (Q&T) | aT | Ağır taşıma maden vagonu yan çerçeveleri, soğuk iklim için özel tasarlanmış takımlar | ||||
| AAR M-201 Sınıf E (Soğutularak ve Isıl İşlem Görmüş Alaşım Çelik) | Soğutularak ve Isıl İşlem Görmüş (Soğutularak ve Isıl İşlem Görmüş Alaşım Çelik) | aT | Yüksek mukavemetli bağlayıcılar, bağlantı parçaları, çekme donanımı yuvaları | ||||
| EN 10293 G20Mn5 | Normalleştirilmiş / Soğutularak ve Isıl İşlem Görmüş | aT | Avrupa tipi yük vagonu bogileri (Y25 tipi), fren diskleri |
Metalurjik Odak: Katı Azot, Kükürt ve Fosfor Kontrolü
Demiryolu dökümlerinde yorulma çatlağı oluşumu, neredeyse tamamen metal olmayan inklüzyon kümelerinde gerçekleşir.
- Kontaminant Element Eşik Değerleri : Fosfor ( ) ve Kükürt ( ).
- Deoksidasyon ve Nadir Toprak Elementi İşlemi : Ergimiş çelik, kalsiyum tel enjeksiyonu ve kontrollü alüminyum ilavesiyle birlikte temel kabın rafinasyonuna tabi tutulur; bu işlem, kırılgan tane sınırı boyunca oluşan II. tip ötektilik film kükürtlerini tamamen ortadan kaldırarak ince III. tip küresel mangan sülfürlerinin elde edilmesini sağlar.
3. Yüksek Bütünlüklü Kum Kalıplama ve Yönlendirilmiş Katılaşma
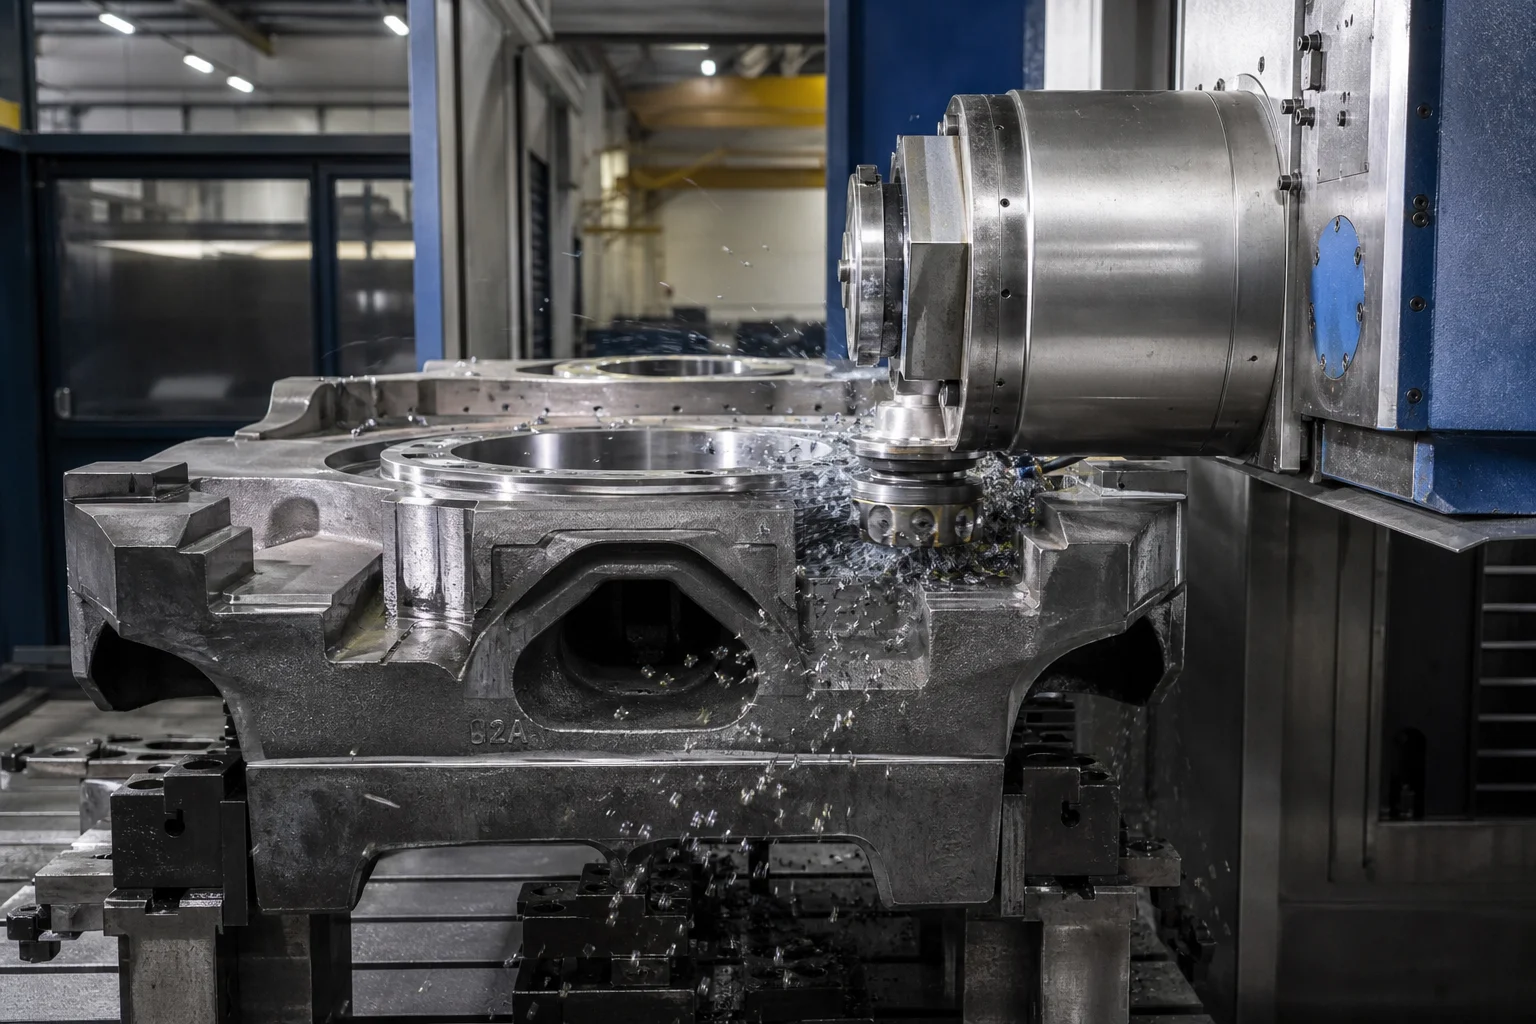
Yan çerçeveler ve destekler, büyük içi boş kutu kesitli döküm parçalardır (uzunluk , ağırlık ) ve karmaşık iç hafifletme çekirdekleri ile değişken cidar kalınlıklarına sahiptir ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Çok Aşamalı Isıl İşlem Protokolleri (AAR M-201)
Kesin Charpy V-oluklu düşük sıcaklık tokluğu gereksinimlerini karşılamak için ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Hassas CNC Ünitesi ve Merkez Plakası İşleme
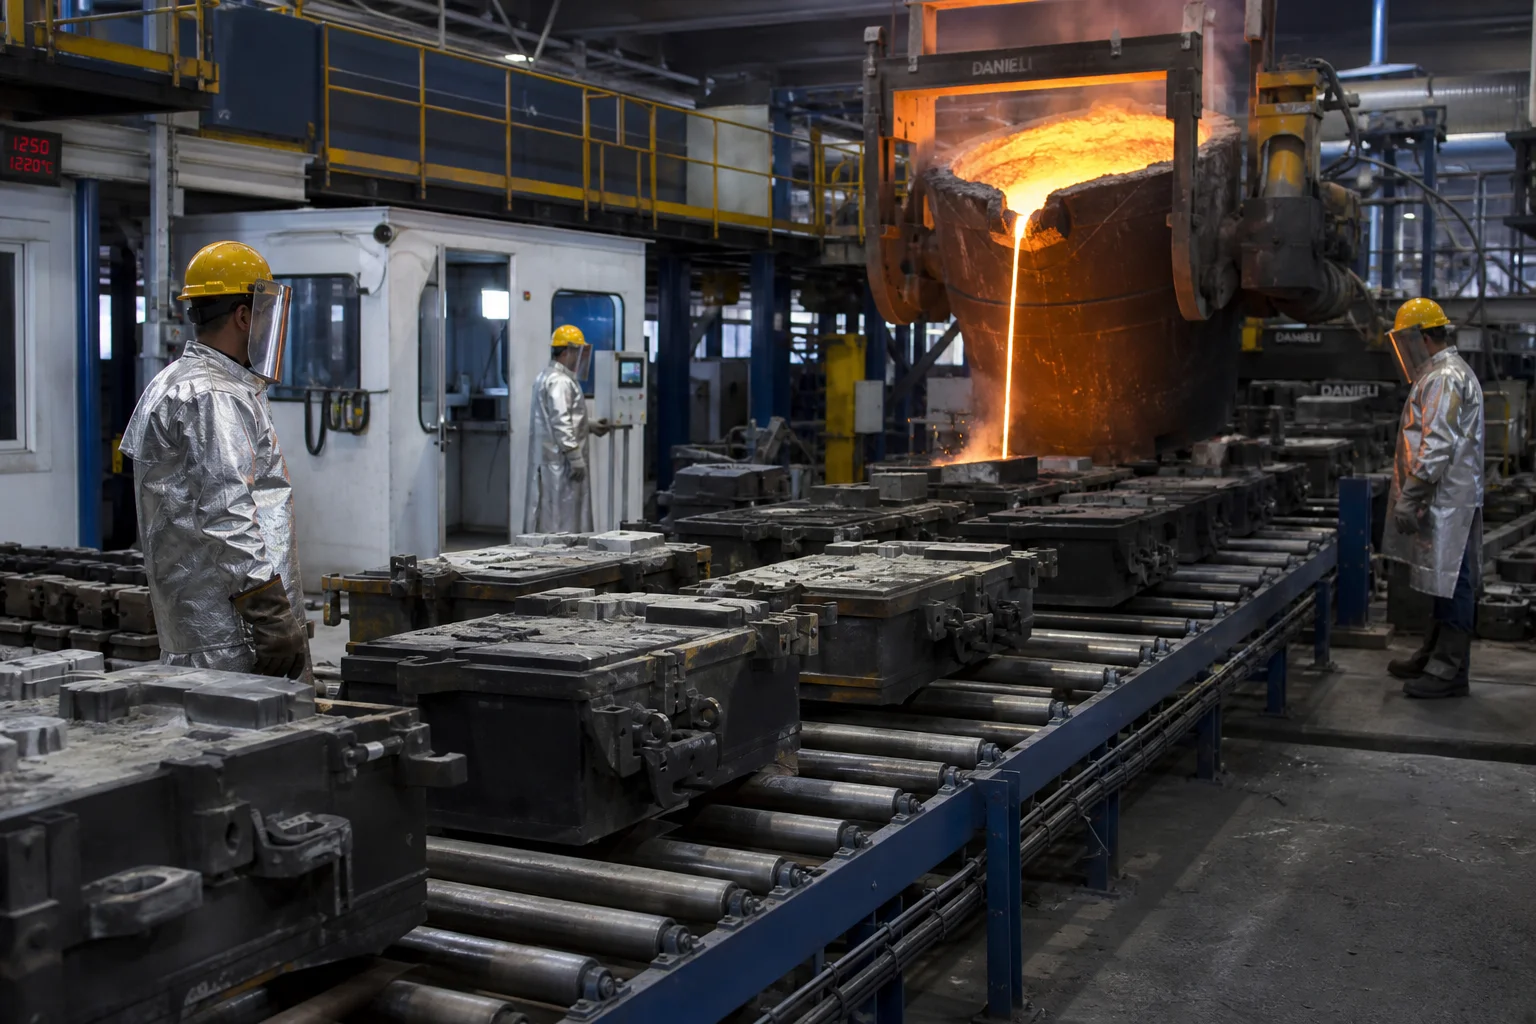
Vagon alt şasisi döküm parçaları, tekerlek takımı aks yatakları, sürtünme sönümleyicileri ve vagon gövdesi alt şasesiyle doğru şekilde uyumlu olmalıdır:
Kritik İşlenmiş Arayüzler:
- Yan Çerçeve Ayaklığı Çeneleri : Ayaklık çenesi itme yüzeyleri, tavan ve sürtünme aşınma plakası montaj yüzeyleri, CNC yatay delme merkezlerinde hassas olarak işlenmiştir. Ayaklık aralığı ve diklik, tam 2,5 metrelik tekerlek tabanı boyunca korunur.
- Yastık Bloğu Merkez Plakası Kabuğu ve Yan Rulmanlar : Merkez plaka kabuğu çapı ve derinliği ( ile işlenmiştir; bu da eğri geçiş sırasında yerel sıkışmadan kaçınarak vagon gövdesi merkez kabuğuyla eşit teması sağlar.
- Fren Tertibatı ve Burç Delikleri : Fren kolu pimi deliklerinin çok eksenli delinmesi ve genişletilmesi; manganez çelikten veya sertleştirilmiş kompozit aşınma burçlarla donatılmıştır.
6. Kapsamlı Tahribatsız Muayene (NDT) ve AAR Kalite Uygunluğu
| Kalite Test Kategorisi | Standart / Özellik | Kabul kriterleri |
|---|---|---|
| Radyografik Muayene (RT) | ASTM E446 / ASTM E186 | Kritik çekme flanşlarında, yay yataklarında ve taban köşelerinde Seviye 1/2 |
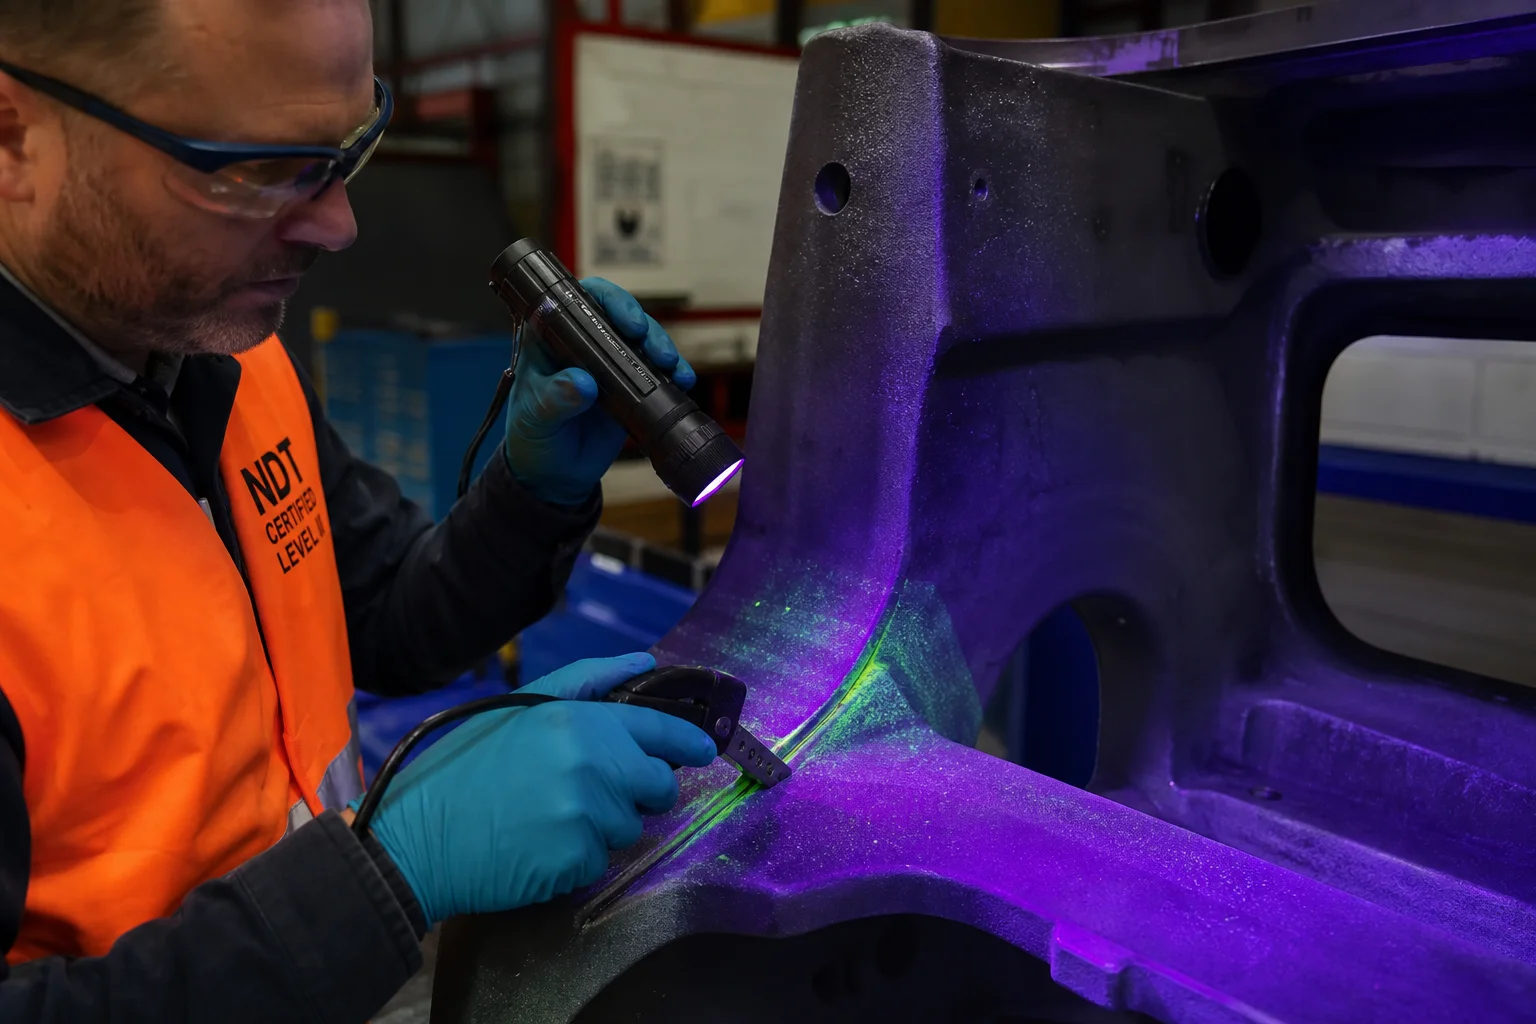
| Manyetik Toz Muayenesi (MT) | AAR M-214 / ASTM E709 (Florasan) | Tüm yüksek gerilimli yarıçapların ve işlenmiş taban çenelerinin %100 muayenesi; sıfır çatlak |
| Statik ve Dinamik Dayanım Testi | AAR M-202 / M-203 Statik Sapma Test Cihazı | Yastık, yüklendi nominal kapasite; sıfır kalıcı plastik deformasyon |
| Çekme ve Darbe Dayanıklılığı | Ekli test numuneleri üzerinde ASTM E8 / ASTM E23 | AAR M-201 tablolarına katı uyum; CVN aT |
| Boyutsal Tara | 3B Lazer İzleyici / Geçer / Geçmez Ölçüm Kalıpları | AAR çizimlerine göre baş pim merkezi ile yatak yüzeyi arasındaki boyutların tam doğrulanması |
7. Demiryolu Dökümlerinin Dan Dong Şehri Pengxin Makine Ltd. Şti.'de Üretimi
Yüksek güvenilirlikte demiryolu takımı ve döner ünitede kullanılan dökümlerin teslim edilmesi, sertifikalı döküm kalitesi altyapısı, gelişmiş ısıl işlem kapasitesi ve büyük ölçekli CNC işleyici merkezleri gerektirir.
Dandong Şehri Pengxin Makine A.Ş. küresel demiryolu ulaşımı, madencilik ve ağır ekipman endüstrilerine hizmet veren, güçlü bir ağır döküm ve hassas işleyici gücüdür:
- Kapsamlı Demiryolu Çelikleri : AAR M-201 Sınıf B+, Sınıf C, Sınıf E, EN 10293 G20Mn5 ve yüksek mukavemetli alaşımlı döküm çeliklerinin sertifikalı üretimi.
- Ağır Dökümhane Altyapısı : Otomatik yeşil kum ve reçine kum hatlarına sahip 80.000 m² üretim tesisi; tek parçaları 100 kg ile 25 ton arasında dökebilir.
- Hassas Çok Eksenli CNC İşleme : Büyük hacimli yatay delme tezgâhları ve özel çok milli işleme merkezleriyle tamamlanmış ayak parçaları ve destek orta plakaları üretilir.
- Kendi laboratuvarında kalite kontrol : Sertifikalı Seviye II/III YD personeli tarafından %100 manyetik toz (MT), ultrasonik (UT) ve radyografik (RT) muayeneleri yapılır; bunlara optik emisyon spektrometrisi ve −60 °C’ye kadar düşebilen Charpy düşük sıcaklık darbe testleri eşlik eder. .
- Tam Kalite Belgelendirmesi : ISO 9001 kapsamında sertifikalandırılmıştır; tam EN 10204 3.1 malzeme sertifikaları, YD muayene kayıtları ve AAR boyut doğrulama raporları sağlanır.
Sonuç
Demiryolu dingil kutusu ve raylı taşıma araçları dökümleri, küresel yük ve yolcu taşımacılığının dinamik ağırlığını ve şok yüklerini taşıyan temel yapısal elemanlardır. Milyon kilometrelik yorulma ömrüne ulaşmak, çelik deoksidasyon saflığı, düşük sıcaklıkta darbe tokluğu ( ) konusunda hiçbir taviz vermemeyi, yönlendirilmiş katılaşma modellemesini, hassas CNC tabanlı işlemenin yanı sıra kapsamlı NDT doğrulamasını gerektirir.
Deneyimli, entegre ağır döküm ve hassas işleme tesisleriyle ortaklık kurmak, raylı taşıma bileşenlerinizin dünyanın demiryolu ağlarında güvenli, güvenilir ve verimli bir şekilde çalışmasını sağlar.
Demiryolu döküm teknik şartnamesini göndermek veya özel mühendislik danışmanlığı talep etmek için Dandong City Pengxin Machinery Co., Ltd. ile iletişime geçin.
Dandong Şehri Pengxin Makine Sanayi A.Ş. — Ağır Döküm ve Hassas İşleme, 1958’den Beri.
İçindekiler Tablosu
- 1. Demiryolu Dökümlerinin Çalışma Dinamik Gerilme Alanları ve Arıza Modelleri
- 2. Demiryolu Dökümleri İçin Metalürjik Alaşım Standartları (AAR M-201 ve EN 10293)
- 3. Yüksek Bütünlüklü Kum Kalıplama ve Yönlendirilmiş Katılaşma
- 4. Çok Aşamalı Isıl İşlem Protokolleri (AAR M-201)
- 5. Hassas CNC Ünitesi ve Merkez Plakası İşleme
- 6. Kapsamlı Tahribatsız Muayene (NDT) ve AAR Kalite Uygunluğu
- 7. Demiryolu Dökümlerinin Dan Dong Şehri Pengxin Makine Ltd. Şti.'de Üretimi
- Sonuç