
 EN
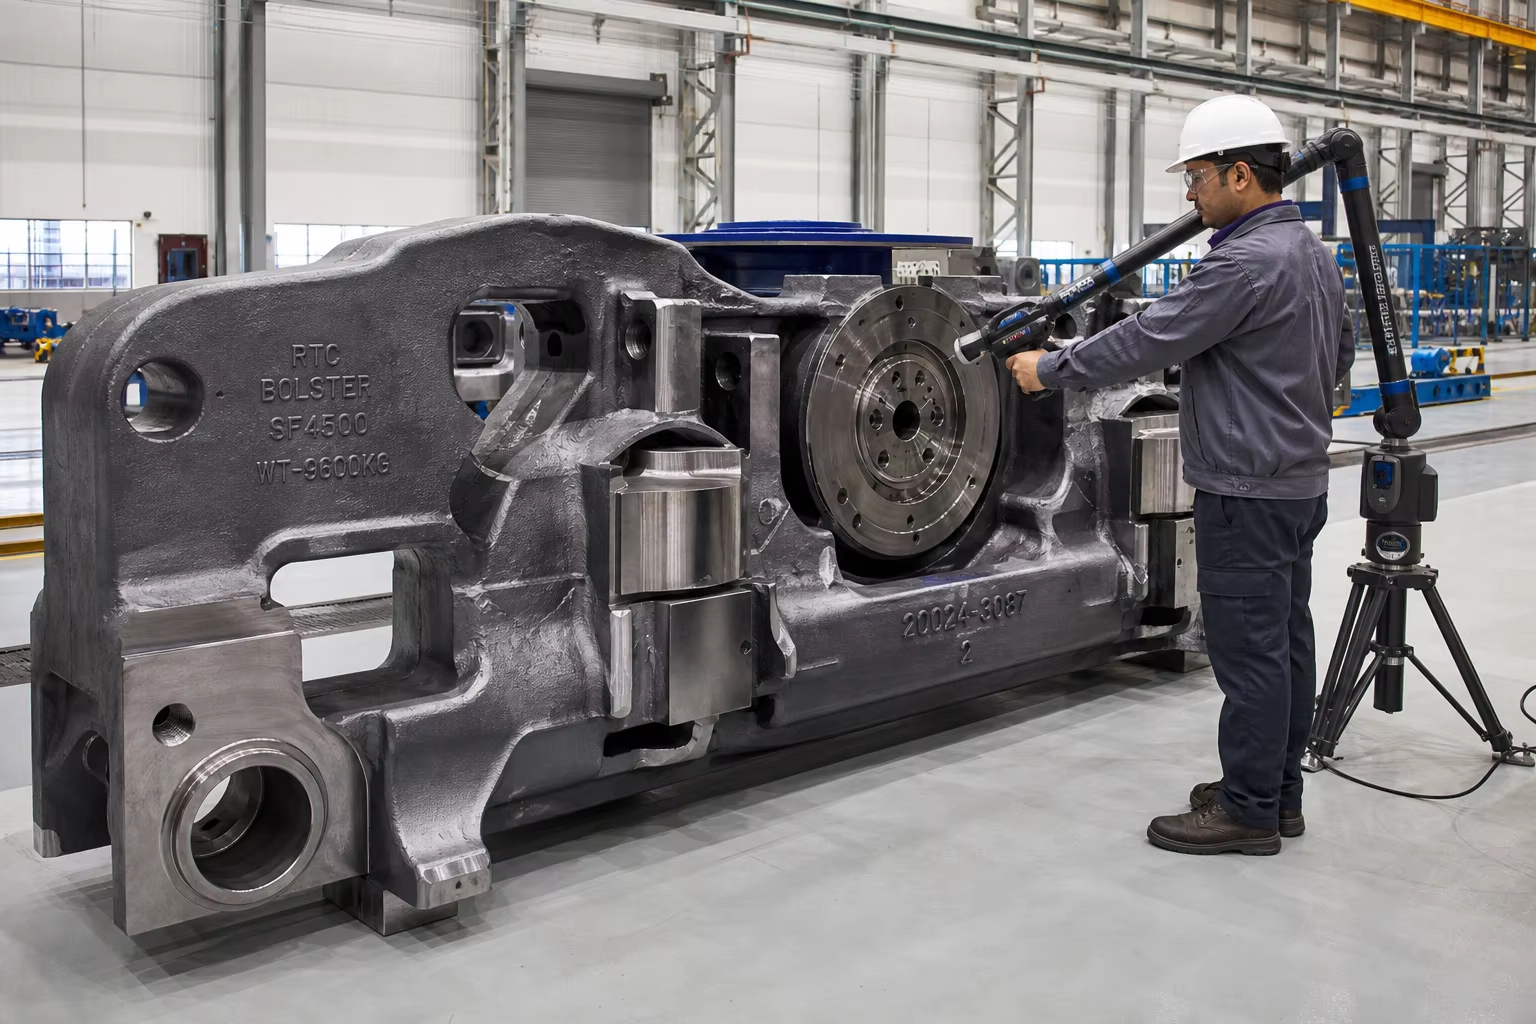
Meta Descripción: Guía técnica completa sobre fundiciones de acero para bogies ferroviarios y material rodante. Exploración de las especificaciones AAR M-201 Grado B+, Grado C y Grado E, integridad de las fundiciones de marcos laterales y bastidores de bogie, vida útil frente a fatiga de alto ciclo, moldeo automático en arena verde y mecanizado CNC de pedestales.
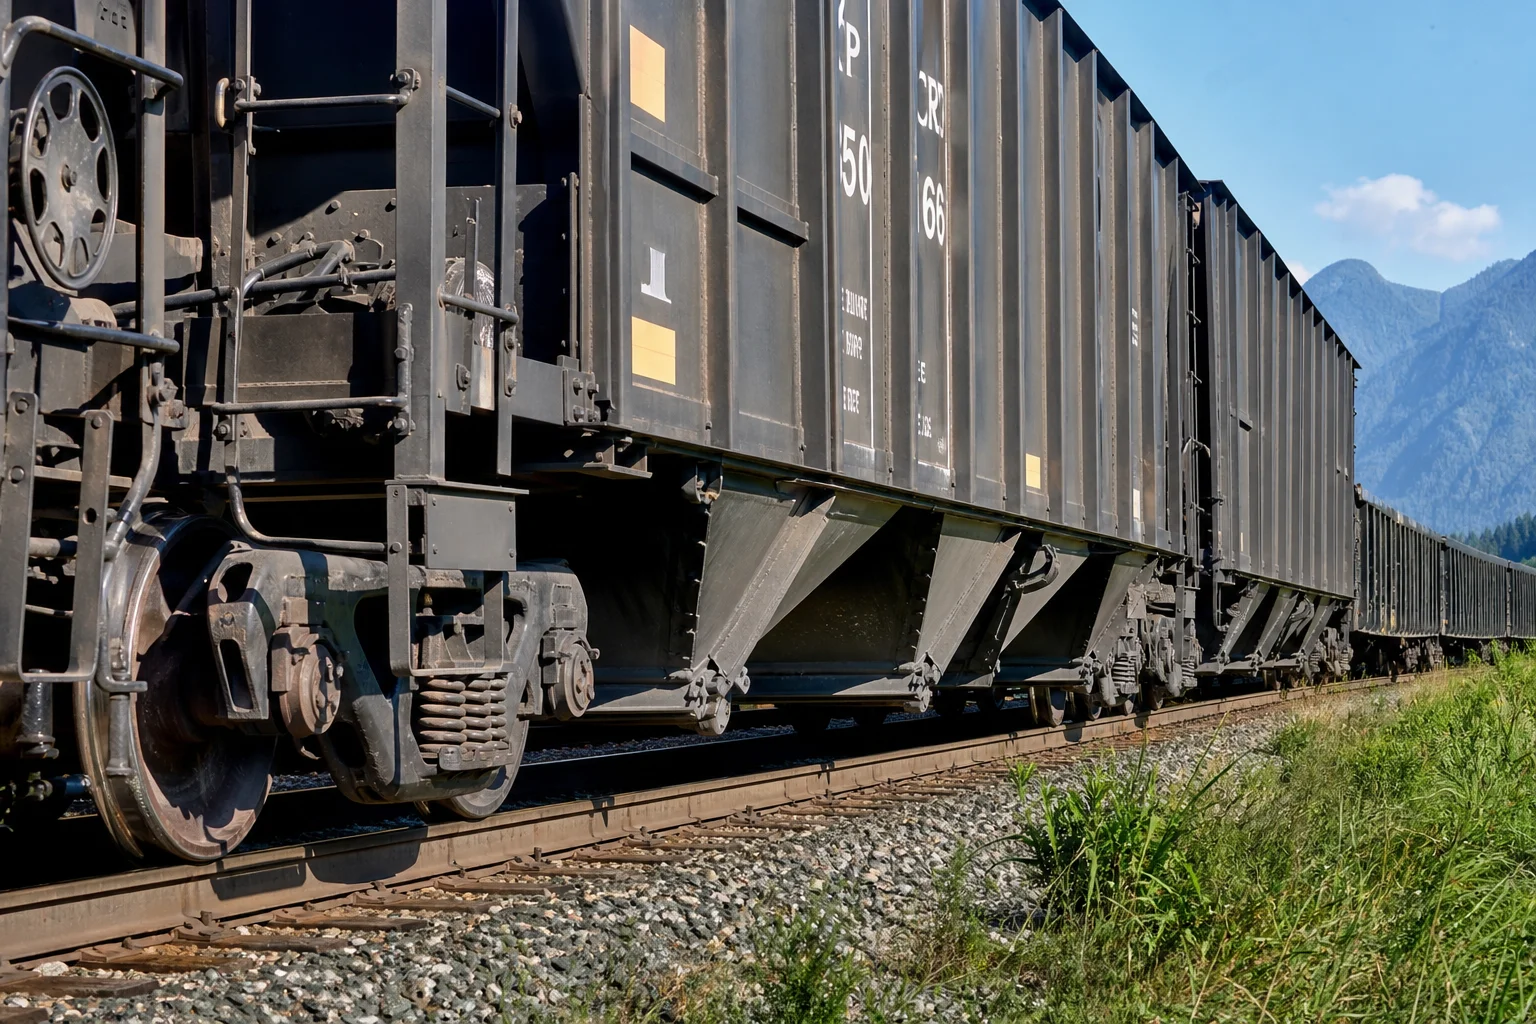
En el transporte ferroviario de mercancías, los trenes mineros de gran capacidad y el material rodante para pasajeros, el conjunto del bogie (truck) constituye el subsistema estructural más crítico desde el punto de vista de la seguridad. Un bogie estándar para vagón de mercancías de 100 toneladas depende de fundiciones masivas de acero de alta precisión Marcos laterales, bastidores de vagones, placas centrales, cuerpos de enganche y carcasas de equipos de tracción para soportar pesos brutos dinámicos de vehículos de hasta 130 toneladas métricas por vagón a velocidades operativas de hasta 120 km/h.
Al operar durante millones de kilómetros acumulados sobre vías, las fundiciones para bogies ferroviarios resisten continuamente impactos verticales cíclicos de alta amplitud (juntas de riel y desvíos), fatiga por oscilación lateral de caza, colisiones longitudinales de acoplamiento por empuje y tracción ( ) y variaciones extremas de temperatura ambiental ( ).
Dado que una fractura por fatiga catastrófica de un marco lateral de bogie puede provocar el descarrilamiento de un tren de alta velocidad, las fundiciones ferroviarias están sujetas a las normas estructurales de seguridad más estrictas del mundo: en Norteamérica, reguladas por la Association of American Railroads (AAR M-201 / M-214) y a nivel internacional por EN 10293 y ISO 9001 / IRIS (Norma Internacional de la Industria Ferroviaria) .
Esta guía de ingeniería ofrece un análisis técnico exhaustivo de las calidades de acero fundido ferroviario, el diseño de alimentación direccional, los protocolos de tratamiento térmico, el moldeo automático en arena verde, el mecanizado en pedestal CNC de múltiples ejes y la validación integral mediante ensayos no destructivos.
1. Campos de esfuerzo dinámico en operación y modos de fallo de las piezas fundidas ferroviarias
Los marcos laterales y los bastidores de bogie funcionan como puentes estructurales dinámicos pesados que transmiten energías de impacto multidireccionales:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Componente del bogie | Carga dinámica principal | Modo crítico de fallo que debe evitarse | Norma estructural AAR |
|---|---|---|---|
| Marco lateral del bogie | Flexión vertical de alto ciclo + oscilación lateral de caza | Agrietamiento por fatiga transversal en el filete inferior del asiento del resorte y en las transiciones de la columna | AAR M-201 Grado B+ / Grado C (normalizado / temple y revenido) |
| Bastidor de vagón | Carga vertical en la placa central ( ) + balanceo dinámico del cojinete lateral | Desgaste por fatiga de la cuenca de la placa central y agrietamiento de la brida inferior a tracción | AAR M-201 Grado B+ / Grado C |
| Cuerpo de acoplador Tipo E / Tipo F | Fuerzas longitudinales de tracción y de compresión por impacto | Cizallamiento del pasador de la horquilla, fatiga por flexión del vástago del acoplador | Grado E de la norma AAR M-201 (acero aleado templado y revenido) |
| Carcasa del amortiguador de tracción y horquilla | Absorción extrema de choque cinético durante la entrada/salida brusca del tren | Ruptura de la pared del cuerpo de la carcasa, deformación del bolsillo | Grado E de la norma AAR M-201 ( ) |
2. Normas metalúrgicas para fundiciones ferroviarias (AAR M-201 y EN 10293)
La especificación M-201 de la Association of American Railroads (AAR) clasifica los aceros fundidos en grados estructurales distintos:
| Especificación de material | Condición de tratamiento térmico | Resistencia a la tracción ( ) | Resistencia al límite elástico ( ) | Alargamiento ( ) | Reducción de área ( ) | Impacto con entalla en forma de V Charpy (CVN) | Aplicación principal |
|---|---|---|---|---|---|---|---|
| AAR M-201 Grado B+ | Normalizado y revenido (N&T) | aT | Bastidores laterales, básculas y vigas de freno estándar para vagones de carga | ||||
| AAR M-201 Grado C (templado y revenido) | Templada y revenida (T&R) | aT | Bastidores laterales de vagones mineros de carga pesada, bogies para climas fríos | ||||
| AAR M-201 Grado E (aleación templada y revenida) | Templado y revenido (acero aleado templado y revenido) | aT | Acoplamientos de alta resistencia, nudillos y horquillas de equipo de tracción | ||||
| EN 10293 G20Mn5 | Normalizado / templado y revenido | aT | Bogies europeos para vagones de mercancías (tipo Y25), discos de freno |
Enfoque metalúrgico: Control estricto de nitrógeno, azufre y fósforo
La iniciación de grietas por fatiga en piezas fundidas ferroviarias ocurre casi exclusivamente en agrupaciones de inclusiones no metálicas.
- Límites máximos de elementos residuales : Fósforo ( ) y azufre ( ).
- Desoxidación y tratamiento con tierras raras : El acero líquido experimenta refinamiento básico en cuchara con inyección de alambre de calcio y adición controlada de aluminio para obtener sulfuros de manganeso esféricos finos del tipo III, eliminando por completo los sulfuros de película eutéctica frágil intergranular del tipo II.
3. Moldeo en arena de alta integridad y solidificación direccional
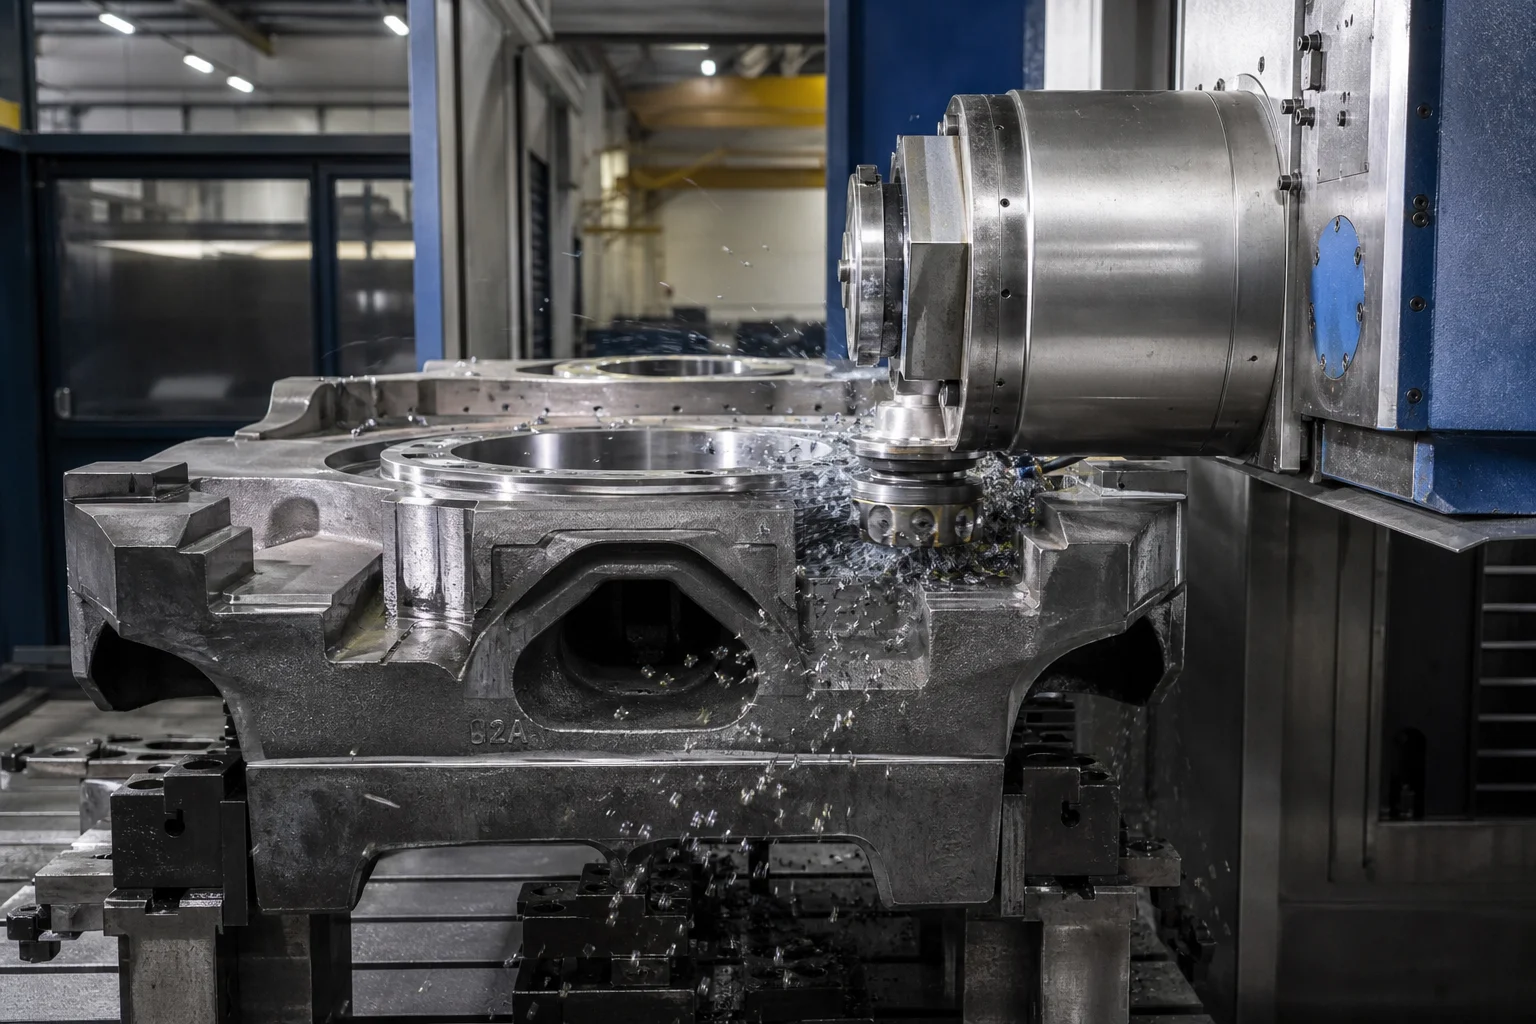
Los marcos laterales y los bastidores son fundiciones huecas de gran tamaño con sección en caja (longitud , peso ) con núcleos internos intrincados para aligeramiento y espesores variables de pared ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Protocolos de tratamiento térmico en varias etapas (AAR M-201)
Para cumplir los rigurosos requisitos de tenacidad a baja temperatura según la prueba de impacto Charpy V-notch ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Maquinado de pedestal y placa central con CNC de precisión
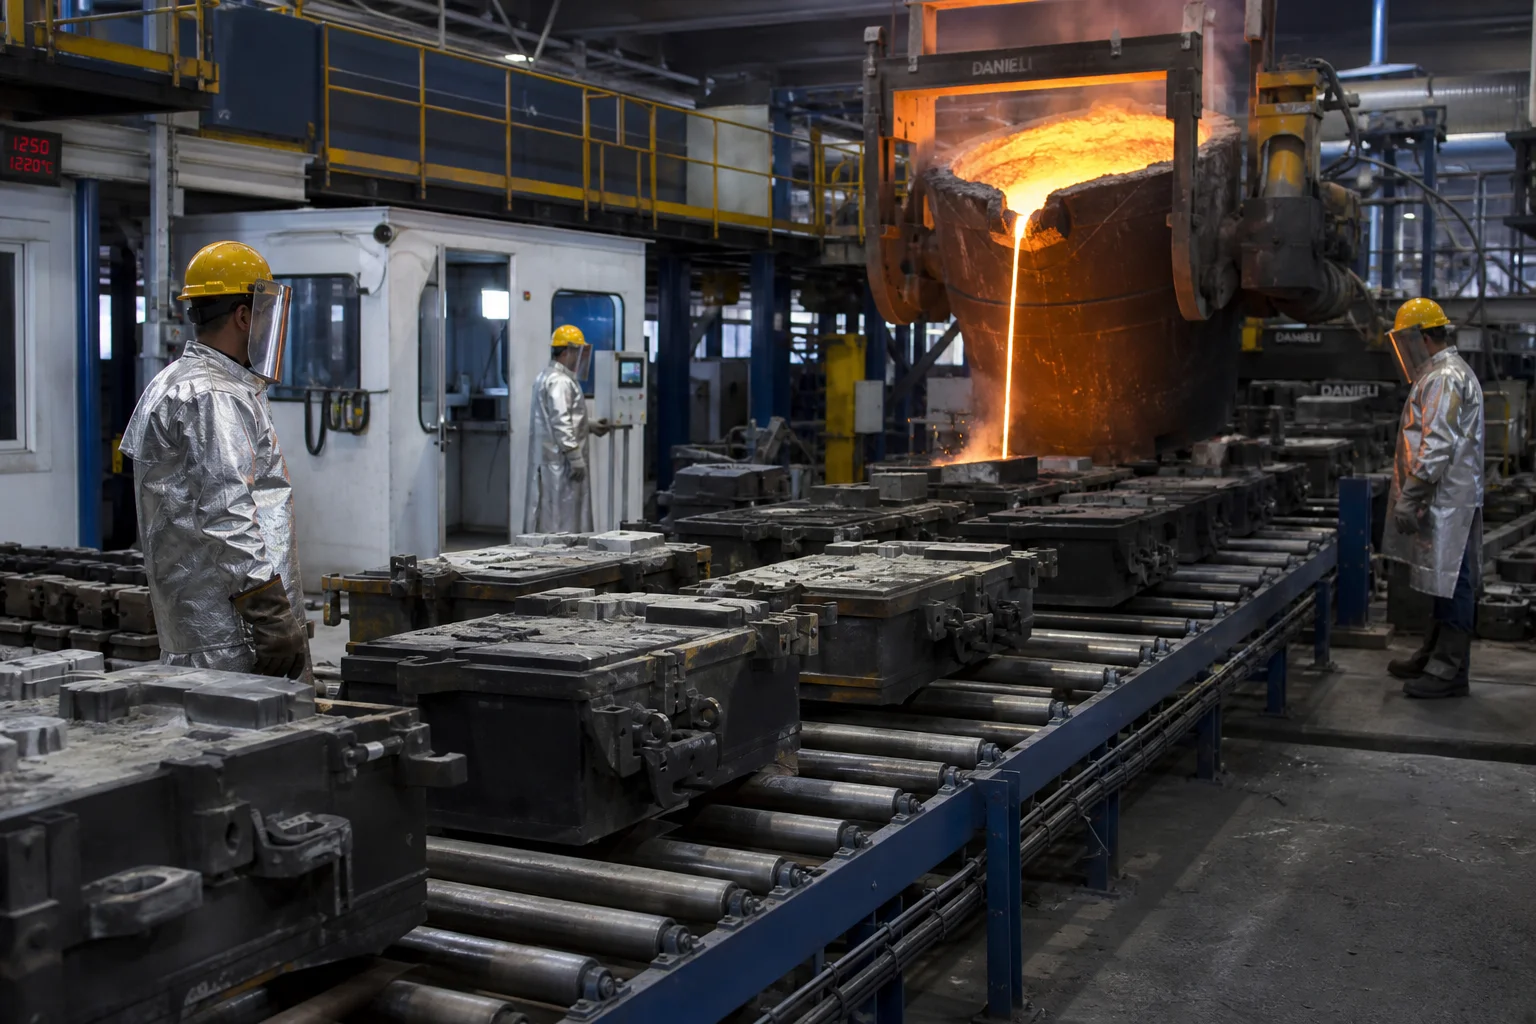
Las fundiciones de bogie deben acoplarse con exactitud a los cojinetes de los ejes del conjunto de ruedas, a los amortiguadores de fricción y al bastidor inferior del vehículo:
Interfases mecanizadas críticas:
- Mordazas de pedestal del marco lateral : Las superficies de montaje de la mandíbula de empuje del pedestal, el techo y la placa de desgaste por fricción se mecanizan con precisión en centros de rectificado horizontal CNC. a lo largo de toda la batalla de 2,5 metros.
- Plato central del bastidor y cojinetes laterales : El diámetro y la profundidad del plato central se mecanizan hasta (, lo que garantiza un contacto uniforme con el plato central del cuerpo del vagón, sin atascamiento localizado durante la negociación de curvas.
- Sistema de frenos y orificios para bujes : Taladrado y escariado multieje de los orificios para pasadores de las palancas de freno, equipados con bujes de desgaste de acero manganeso o compuestos endurecidos.
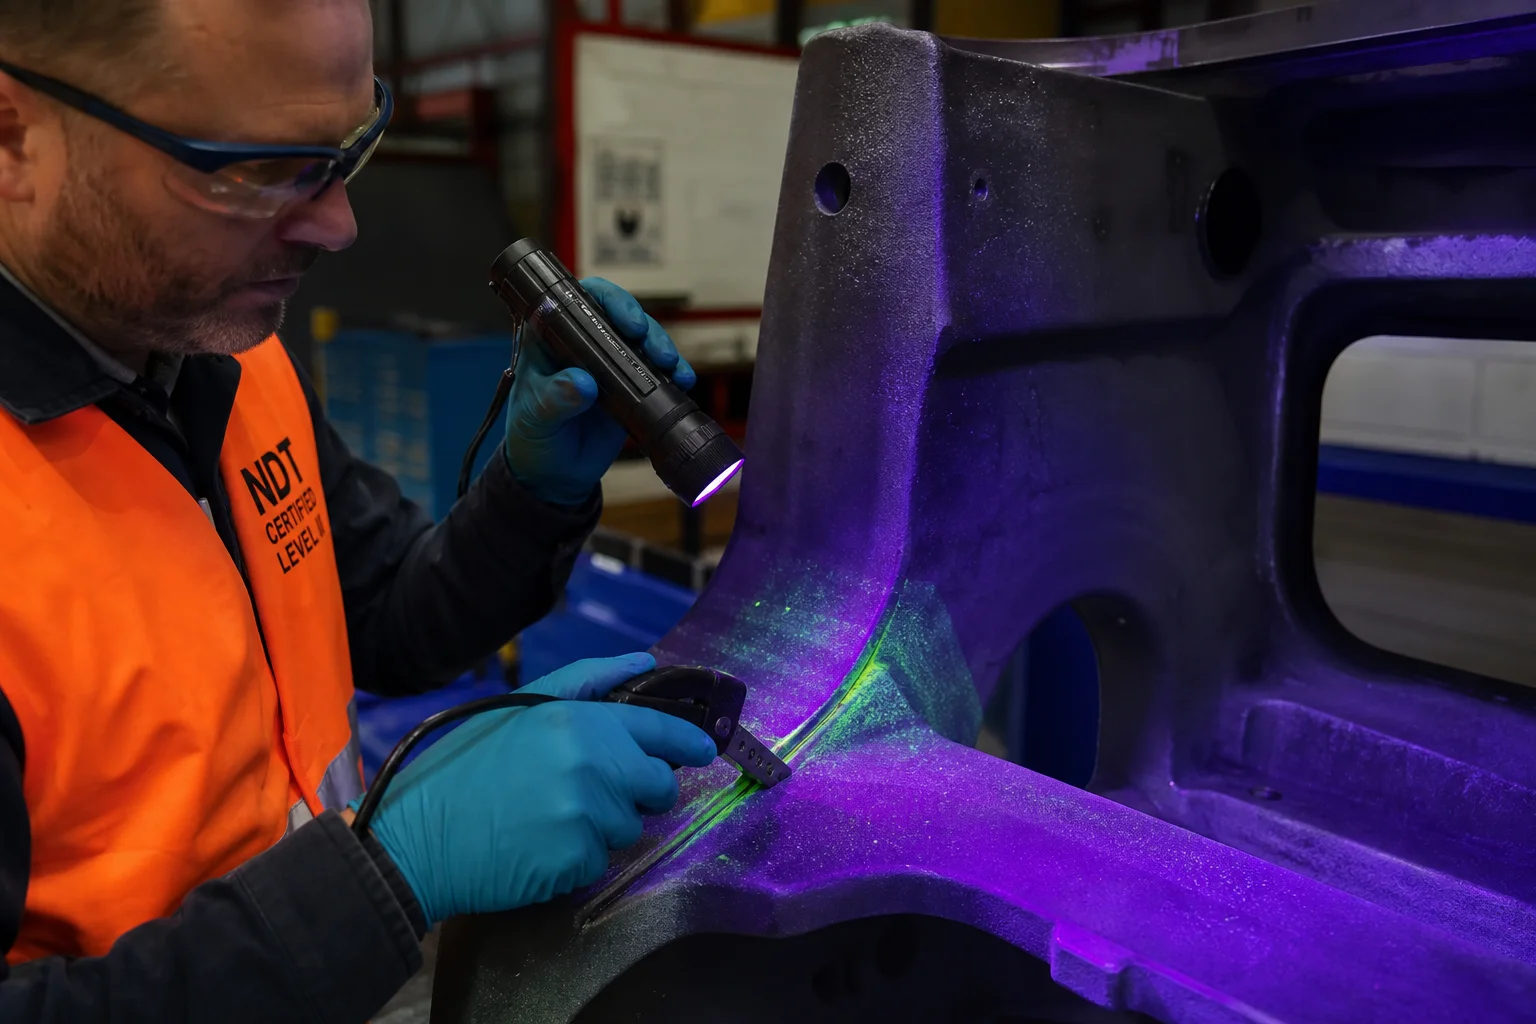
6. Ensayos no destructivos (END) exhaustivos y cumplimiento de la normativa AAR
| Categoría de ensayo de calidad | Estándar / Especificación | Criterios de aceptación |
|---|---|---|
| Prueba Radiográfica (RT) | ASTM E446 / ASTM E186 | Nivel 1/2 en bridas de tracción crítica, asientos de resortes y esquinas del pedestal |
| Prueba de Partículas Magnéticas (MT) | AAR M-214 / ASTM E709 (Fluorescente) | inspección al 100 % de todos los radios de alta tensión y las mordazas mecanizadas del pedestal; cero grietas |
| Prueba de verificación estática y dinámica | AAR M-202 / M-203, dispositivo de desviación estática | El bastidor se carga hasta la capacidad nominal; cero deformación plástica permanente |
| Resistencia a la tracción y tenacidad al impacto | ASTM E8 / ASTM E23 en cupones de ensayo adjuntos | Cumplimiento estricto de las tablas AAR M-201; CVN aT |
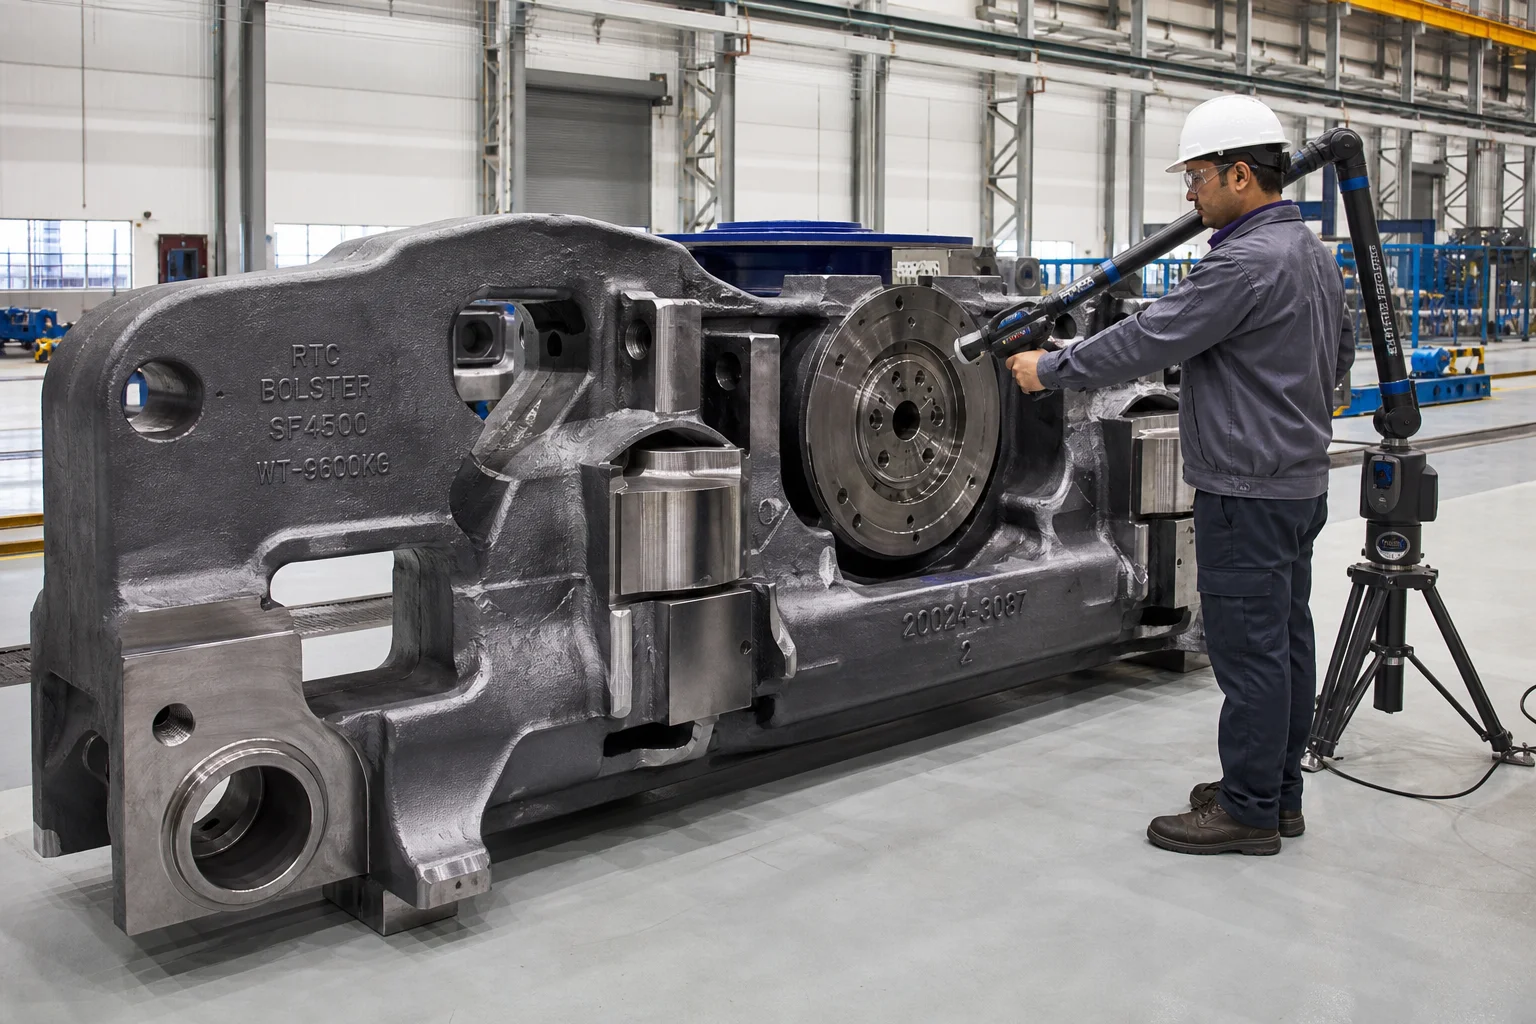
| Escaneo dimensional | seguidor láser 3D / calibres de verificación Go/No-Go | Verificación completa de las dimensiones desde el centro del perno rey hasta la base, según los planos AAR |
7. Fabricación de piezas fundidas ferroviarias en Dandong City Pengxin Machinery Co., Ltd.
Entregar piezas fundidas fiables para bogies y material rodante ferroviario exige una infraestructura de calidad certificada en fundición, capacidades avanzadas de tratamiento térmico y centros de mecanizado CNC a gran escala.
Dandong City Pengxin Machinery Co., Ltd. es una potencia consolidada en fundición pesada y mecanizado de precisión que atiende a las industrias globales de transporte ferroviario, minería y equipos pesados:
- Acero ferroviario integral : Producción certificada de piezas fundidas de acero ferroviario AAR M-201 Grado B+, Grado C, Grado E, EN 10293 G20Mn5 y aceros aleados de alta resistencia.
- Infraestructura de fundición pesada : Planta de producción de 80 000 m² con líneas automatizadas de arena verde y arena resinoso, capaz de fundir componentes individuales desde 100 kg hasta 25 toneladas.
- Mecanizado CNC de precisión con múltiples ejes : Fresadoras horizontales de gran recorrido y centros de mecanizado multi-eje especializados que producen mandíbulas de soporte y placas centrales de refuerzo terminadas.
- Laboratorio de calidad interno : Personal certificado en niveles II y III para ensayos no destructivos (END), realizando inspecciones al 100 % mediante magnetoscopia (MT), ultrasonidos (UT) y radiografía (RT), acompañadas de espectrometría óptica de emisión y ensayos de impacto Charpy a baja temperatura hasta .
- Documentación completa de calidad : Certificada conforme a ISO 9001, con certificados completos de material EN 10204 tipo 3.1, registros de inspección por END y informes de verificación dimensional AAR.
Conclusión
Las piezas fundidas para bogies ferroviarios y material rodante son elementos estructurales fundamentales que soportan el peso dinámico y las cargas de choque del transporte internacional de mercancías y pasajeros. Alcanzar vidas útiles por fatiga de millones de kilómetros exige cero compromiso en la pureza de desoxidación del acero y en la tenacidad al impacto a baja temperatura ( ), modelado de solidificación direccional, mecanizado de pedestal con CNC de precisión y validación integral mediante ensayos no destructivos (NDT).
Colaborar con una instalación experimentada e integrada de fundición pesada y mecanizado de precisión garantiza que los componentes de su material rodante funcionen de forma segura, fiable y eficiente en las redes ferroviarias de todo el mundo.
Póngase en contacto con Dandong City Pengxin Machinery Co., Ltd. para presentar sus especificaciones de fundición ferroviaria o solicitar consultas de ingeniería personalizadas.
Dandong City Pengxin Machinery Co., Ltd. — Fundiciones pesadas y mecanizado de precisión, desde 1958.
Tabla de Contenidos
- 1. Campos de esfuerzo dinámico en operación y modos de fallo de las piezas fundidas ferroviarias
- 2. Normas metalúrgicas para fundiciones ferroviarias (AAR M-201 y EN 10293)
- 3. Moldeo en arena de alta integridad y solidificación direccional
- 4. Protocolos de tratamiento térmico en varias etapas (AAR M-201)
- 5. Maquinado de pedestal y placa central con CNC de precisión
- 6. Ensayos no destructivos (END) exhaustivos y cumplimiento de la normativa AAR
- 7. Fabricación de piezas fundidas ferroviarias en Dandong City Pengxin Machinery Co., Ltd.
- Conclusión