
 EN
Meta Description: Kompleksowy przewodnik techniczny po stalowych odlewach do podwozi kolejowych i taboru tocznego. Poznaj specyfikacje AAR M-201: klasa B+, klasa C oraz klasa E, integralność odlewów ramek bocznych i belek poprzecznych, trwałość przy wysokiej liczbie cykli obciążeniowych, zautomatyzowane formowanie w piasku zieleniowym oraz frezowanie cokoli CNC.
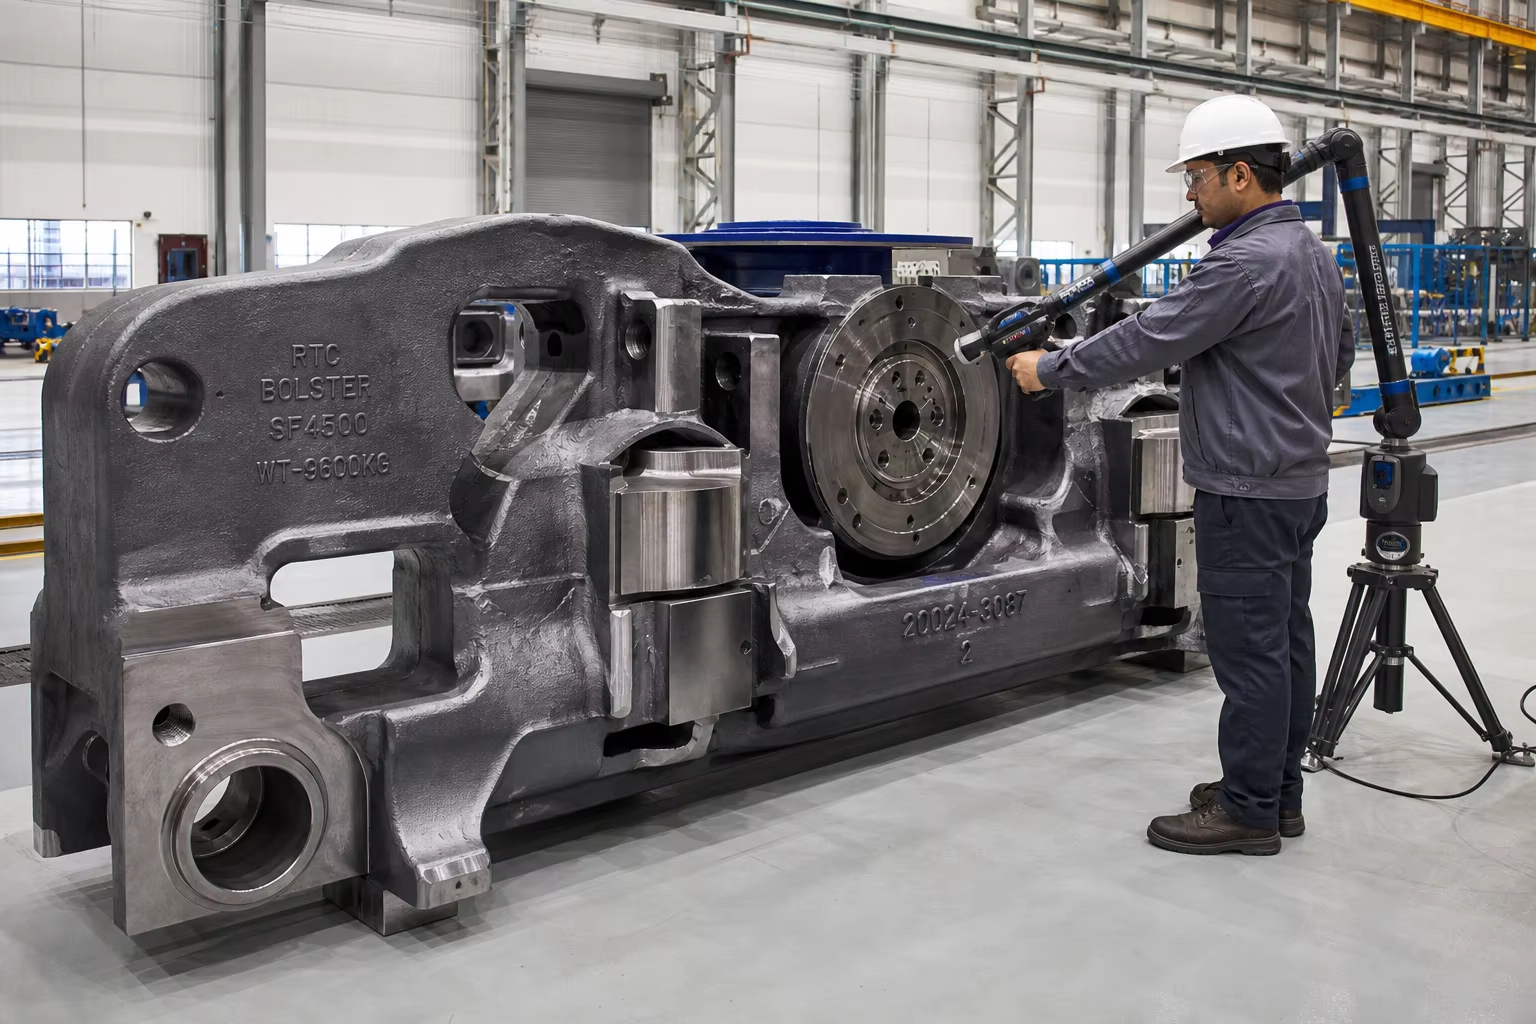
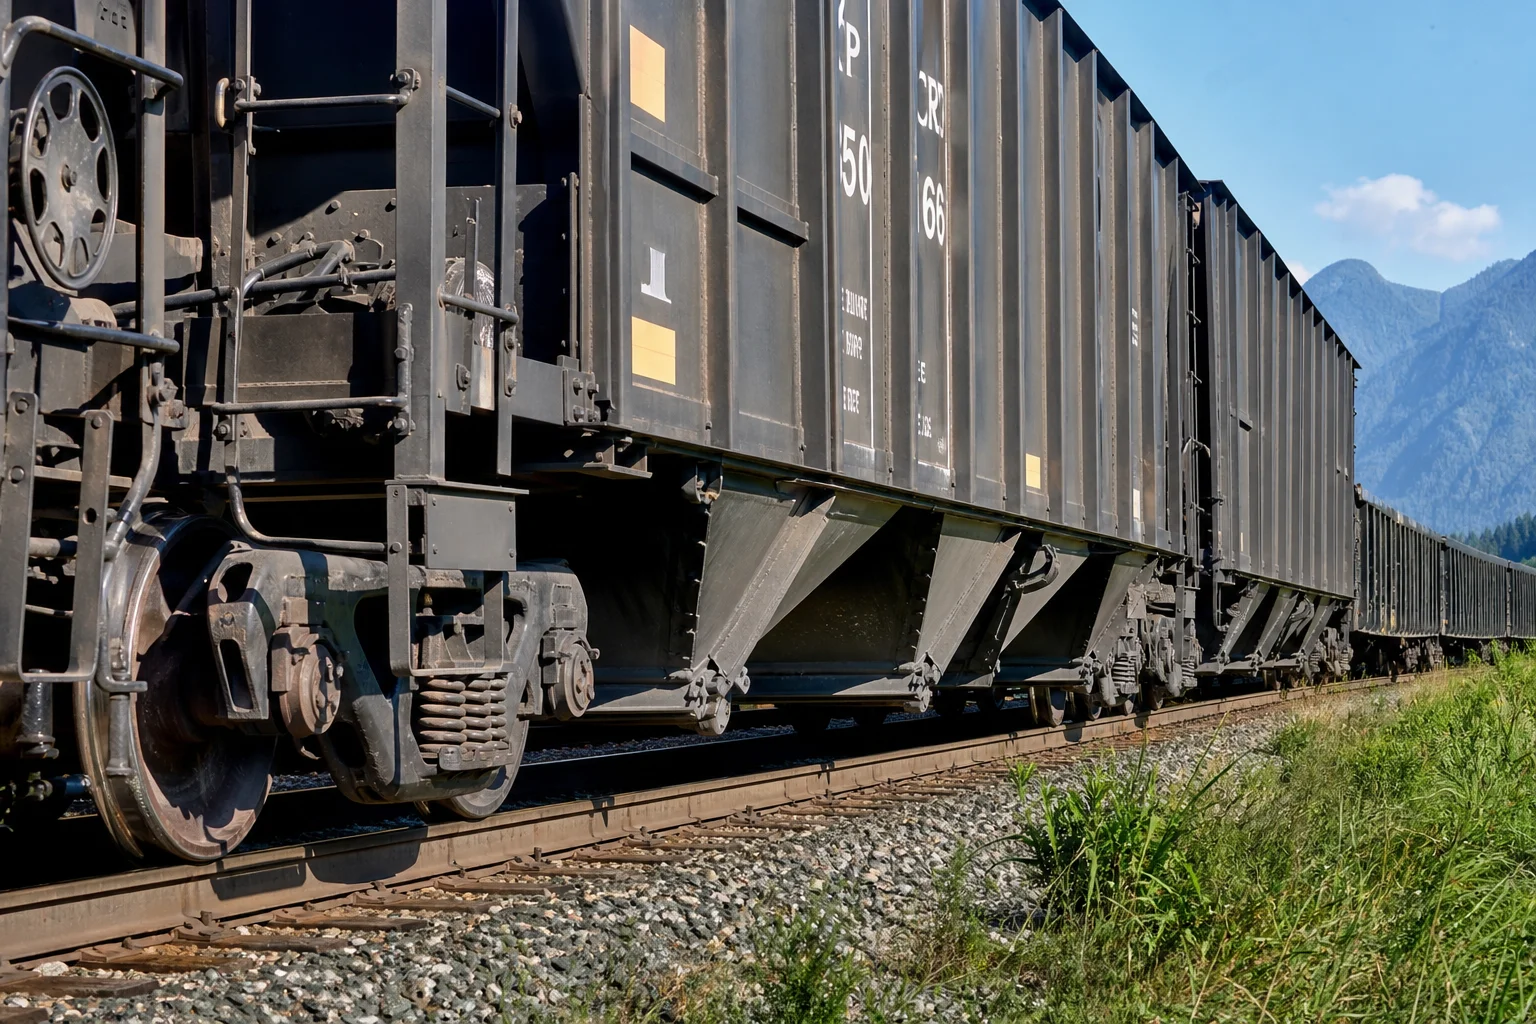
W transporcie kolejowym towarowym, ciężkich pociągach górniczych oraz taborze pasażerskim zespół podwozia kolejowego (truck) stanowi najważniejszy podsystem konstrukcyjny pod względem bezpieczeństwa. Standardowe podwozie towarowe o nośności 100 ton opiera się na masywnych, precyzyjnie odlewanych elementach stalowych Ramki boczne, podkładki pod wózki, płyty środkowe, korpusy sprzęgów oraz obudowy urządzeń amortyzujących siły ciągu i uderzenia w celu obsługi dynamicznych całkowitych mas pojazdów osiągających do 130 ton metrycznych na wagon przy prędkościach eksploatacyjnych do 120 km/h.
Eksploatowane przez miliony łącznych kilometrów toru, odlewy wózków kolejowych wytrzymują ciągłe pionowe uderzenia cykliczne o dużych amplitudach (łącza torowe i zwrotnice), zmęczeniowe drgania boczne („polowanie”), oraz wzdłużne zderzenia sprzęgów pod wpływem sił ciągu i uderzenia ( ) oraz skrajne wahania temperatury otoczenia ( ).
Ponieważ katastrofalny pęknięcie zmęczeniowe ramki bocznej wózka może spowodować wykolejenie pociągu wysokiej prędkości, odlewy kolejowe podlegają najbardziej rygorystycznym na świecie standardom bezpieczeństwa konstrukcyjnego – w Ameryce Północnej regulowanym przez Association of American Railroads (AAR M-201 / M-214) a na poziomie międzynarodowym przez EN 10293 oraz ISO 9001 / IRIS (Międzynarodowy Standard Przemysłu Kolejowego) .
Ten przewodnik inżynierski zawiera wyczerpującą analizę techniczną stopów stali odlewanej do zastosowań kolejowych, projektowania kierunkowego dopływu metalu, protokołów obróbki cieplnej, zautomatyzowanego formowania w piasku zieleniowym, wieloosiowej obróbki frezarką CNC na podstawie oraz kompleksowej walidacji metodami nieniszczącymi (NDT).
1. Pola dynamicznego naprężenia w trakcie eksploatacji oraz tryby uszkodzeń odlewów kolejowych
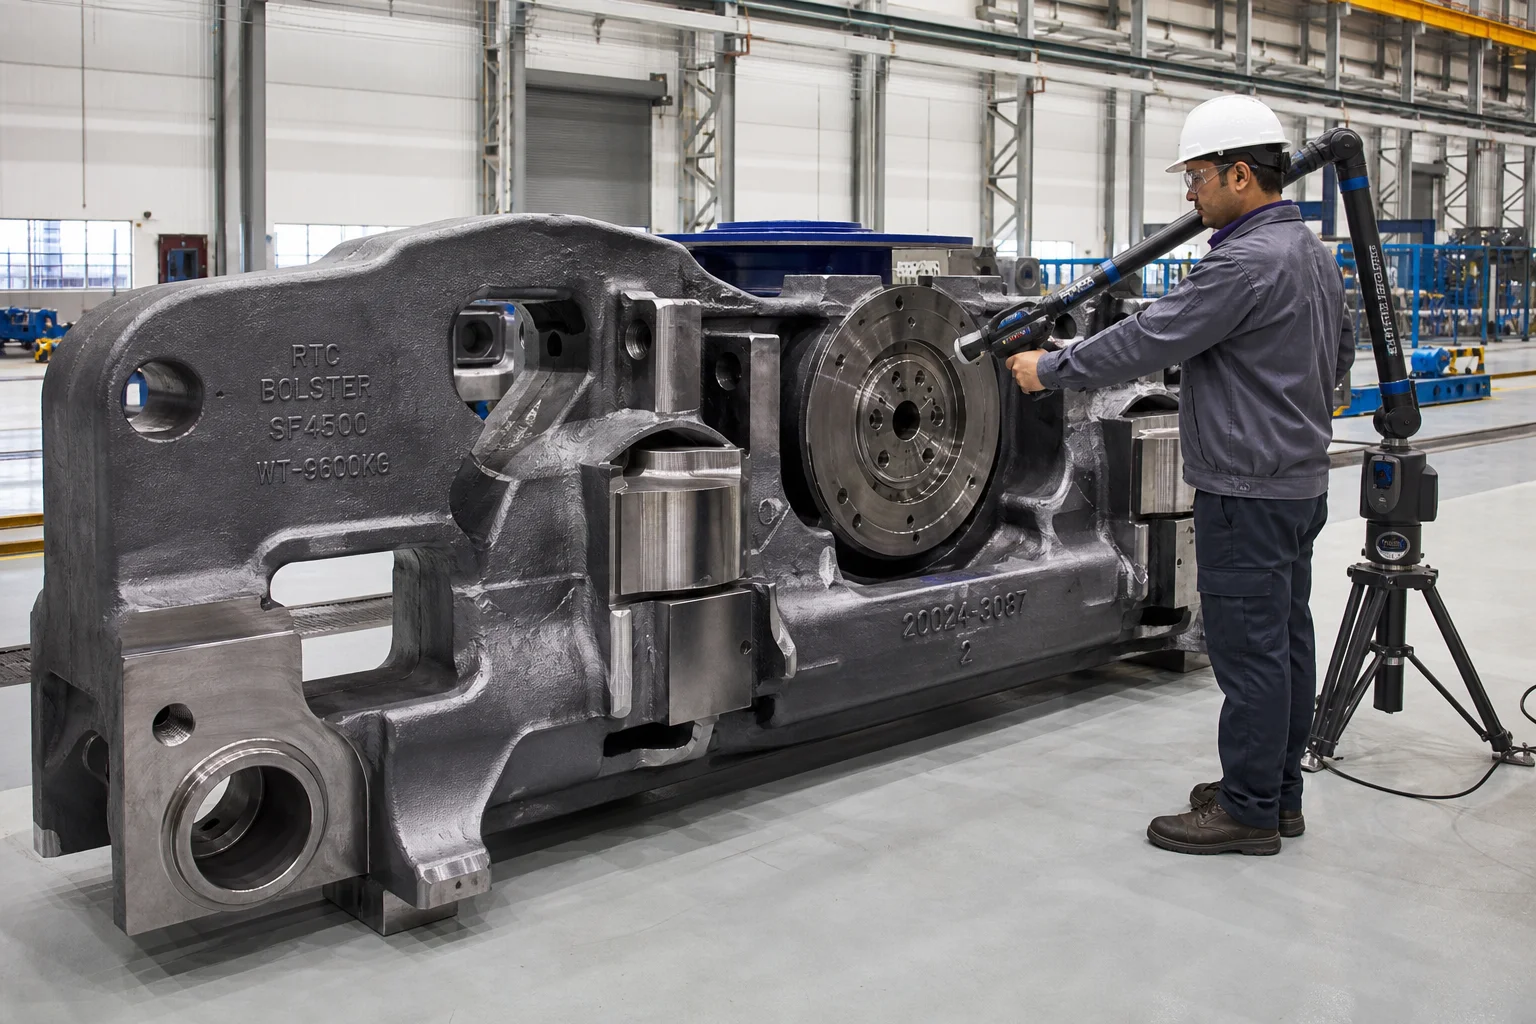
Ramy biegaczy i podłużnice kolejowe pełnią funkcję ciężkich, dynamicznych konstrukcji mostowych przenoszących energię uderzeń w wielu kierunkach:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Składnik zestawu jezdnego | Główny obciążenie dynamiczne | Kluczowy tryb uszkodzenia do zapobiegania | Standard strukturalny AAR |
|---|---|---|---|
| Rama biegacza | Zginanie pionowe o wysokiej liczbie cykli + oscylacje boczne typu hunting | Poprzeczne pęknięcia zmęczeniowe w zaokrągleniu dolnego gniazda sprężyny oraz w przejściach kolumny | AAR M-201 Klasa B+ / Klasa C (normalizowana / hartowana i odpuszczana) |
| Podstawa wagonu towarowego | Pionowe obciążenie płyty środkowej ( ) + dynamiczne przechylanie się bocznych łożysk oporowych | Zmęczeniowe zużycie misy płyty środkowej oraz pęknięcia dolnej płyty rozciąganej | AAR M-201 Klasa B+ / Klasa C |
| Kołnierz typu E / typu F | Wzdłużne siły rozciągające i ściskające podczas zderzeń | Ścinanie wypustka osi zawiasowej, zmęczeniowe gięcie trzonu sprzęgła | Stop stalowy stopowy hartowany i odpuszczany klasy E według normy AAR M-201 |
| Korpus amortyzatora siły pociągowej oraz uchwyt | Skrajne pochłanianie uderzeń kinetycznych podczas intensywnego hamowania lub rozruchu pociągu | Pęknięcie ściany korpusu, odkształcenie kieszeni | Stop stalowy stopowy hartowany i odpuszczany klasy E według normy AAR M-201 ( ) |
2. Normy metalurgiczne dla odlewów kolejowych (AAR M-201 oraz EN 10293)
Specyfikacja AAR M-201 stowarzyszenia Association of American Railroads klasyfikuje stale odlewane według wyraźnie określonych klas strukturalnych:
| Specyfikacja materiału | Stan obróbki cieplnej | Wytrzymałość na rozciąganie ( ) | Wytrzymałość na rozciąganie ( ) | Wydłużenie ( ) | Zmniejszenie pola przekroju ( ) | Uderzenie nożem V wg Charpy’ego (CVN) | Główne zastosowanie |
|---|---|---|---|---|---|---|---|
| AAR M-201 klasa B+ | Normalizowane i odpuszczone (N&T) | aT | Standardowe ramy boczne wagonów towarowych, podłużnice, belki hamulcowe | ||||
| Stop stopu AAR M-201 klasy C (hartowany i odpuszczany) | Hartowany i odpuszczany (H&O) | aT | Ramy boczne wagonów do transportu ciężkiego w górnictwie, podwozia do eksploatacji w warunkach zimowych | ||||
| Stop stopu AAR M-201 klasy E (hartowany i odpuszczany stop stalowy) | Hartowany i odpuszczany (stop stalowy hartowany i odpuszczany) | aT | Wysokowytrzymałosciowe sprzęgi, klinki, uchwyty urządzenia amortyzującego siłę ciągu | ||||
| EN 10293 G20Mn5 | Normalizowany / hartowany i odpuszczany | aT | Europejskie podwozia towarowe (typ Y25), tarcze hamulcowe |
Zakres metalurgiczny: ścisła kontrola zawartości azotu, siarki i fosforu
Powstawanie pęknięć zmęczeniowych w odlewach kolejowych występuje niemal wyłącznie w obrębie skupisk niemetalicznych wtrąceń.
- Progi zawartości pierwiastków zanieczyszczających : fosfor ( ) i siarka ( ).
- Odbeztlenuwanie i obróbka rzadkimi ziemiami : stal w stanie ciekłym podlega podstawowej rafinacji w piecu wielkopojemnościowym z zastosowaniem wtrysku drutu wapniowego oraz kontrolowanego dodatku glinu w celu uzyskania drobnych kulistych siarczków manganu typu III, przy jednoczesnym całkowitym wyeliminowaniu kruchych międzyziarnowych siarczków eutektycznych typu II.
3. Wysokiej jakości formowanie piaskowe i kierunkowe krzepnięcie
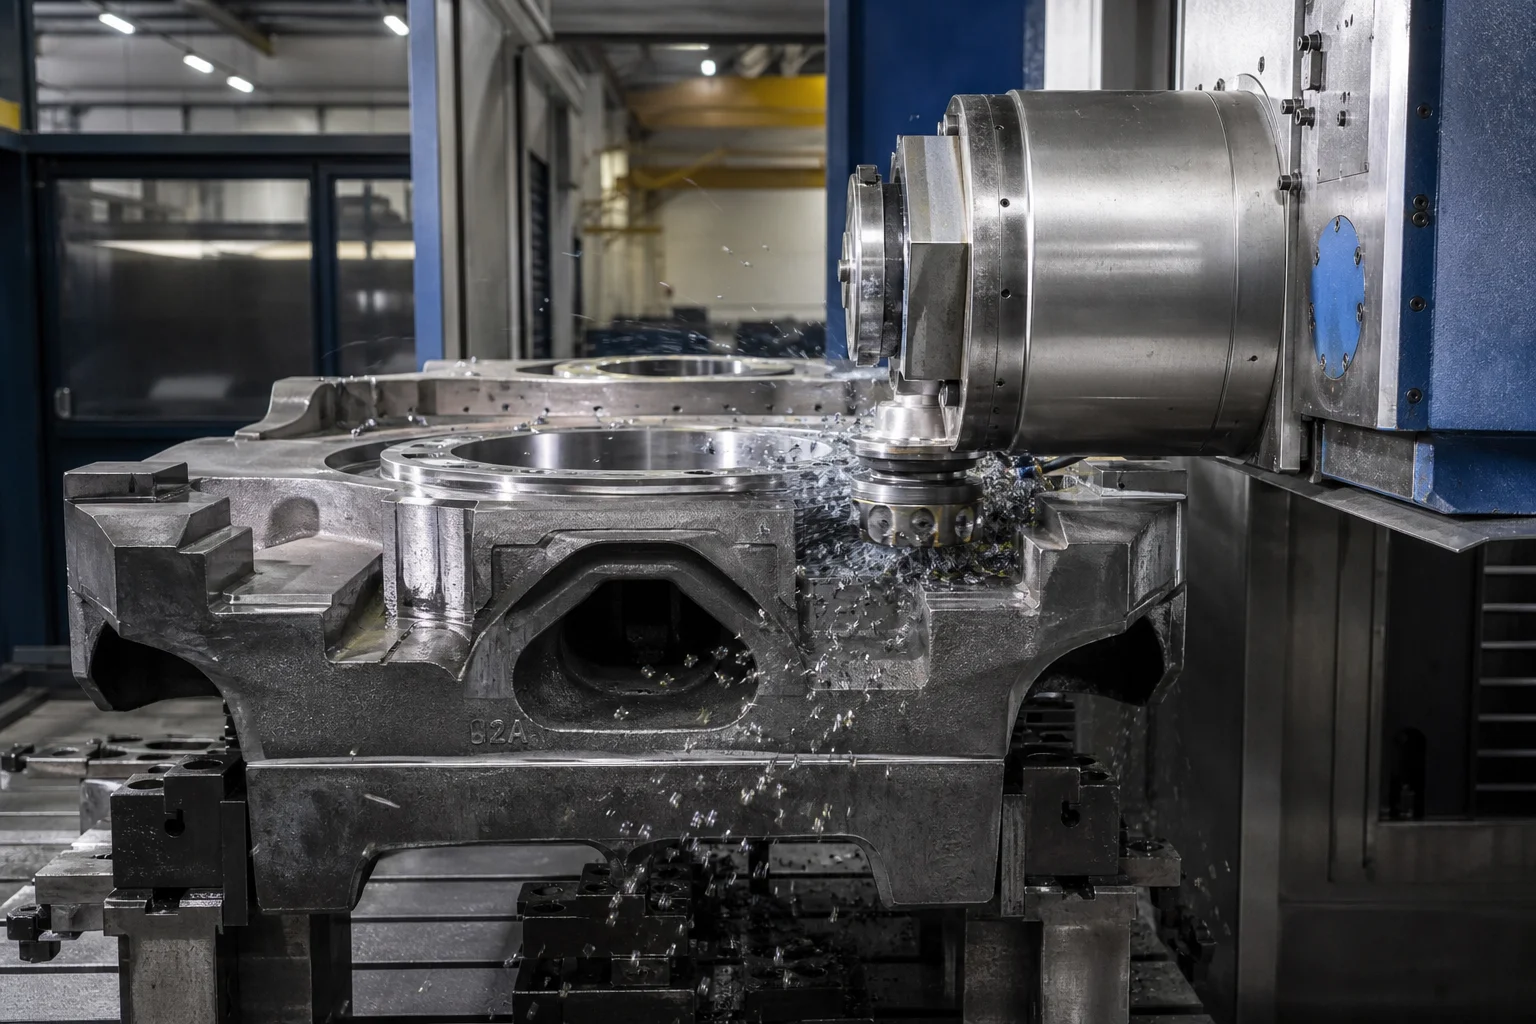
Ramki boczne i podkładki są dużymi odlewami o przekroju pustego prostokąta (długość , masa ) z wyrafinowanymi wewnętrznymi rdzeniami ułatwiającymi redukcję masy oraz zmienną grubością ścian ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Wieloetapowe protokoły obróbki cieplnej (AAR M-201)
W celu spełnienia rygorystycznych wymagań dotyczących udarności przy niskich temperaturach wg próby Charpy V ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Precyzyjne frezowanie podstawy i płyty środkowej za pomocą CNC
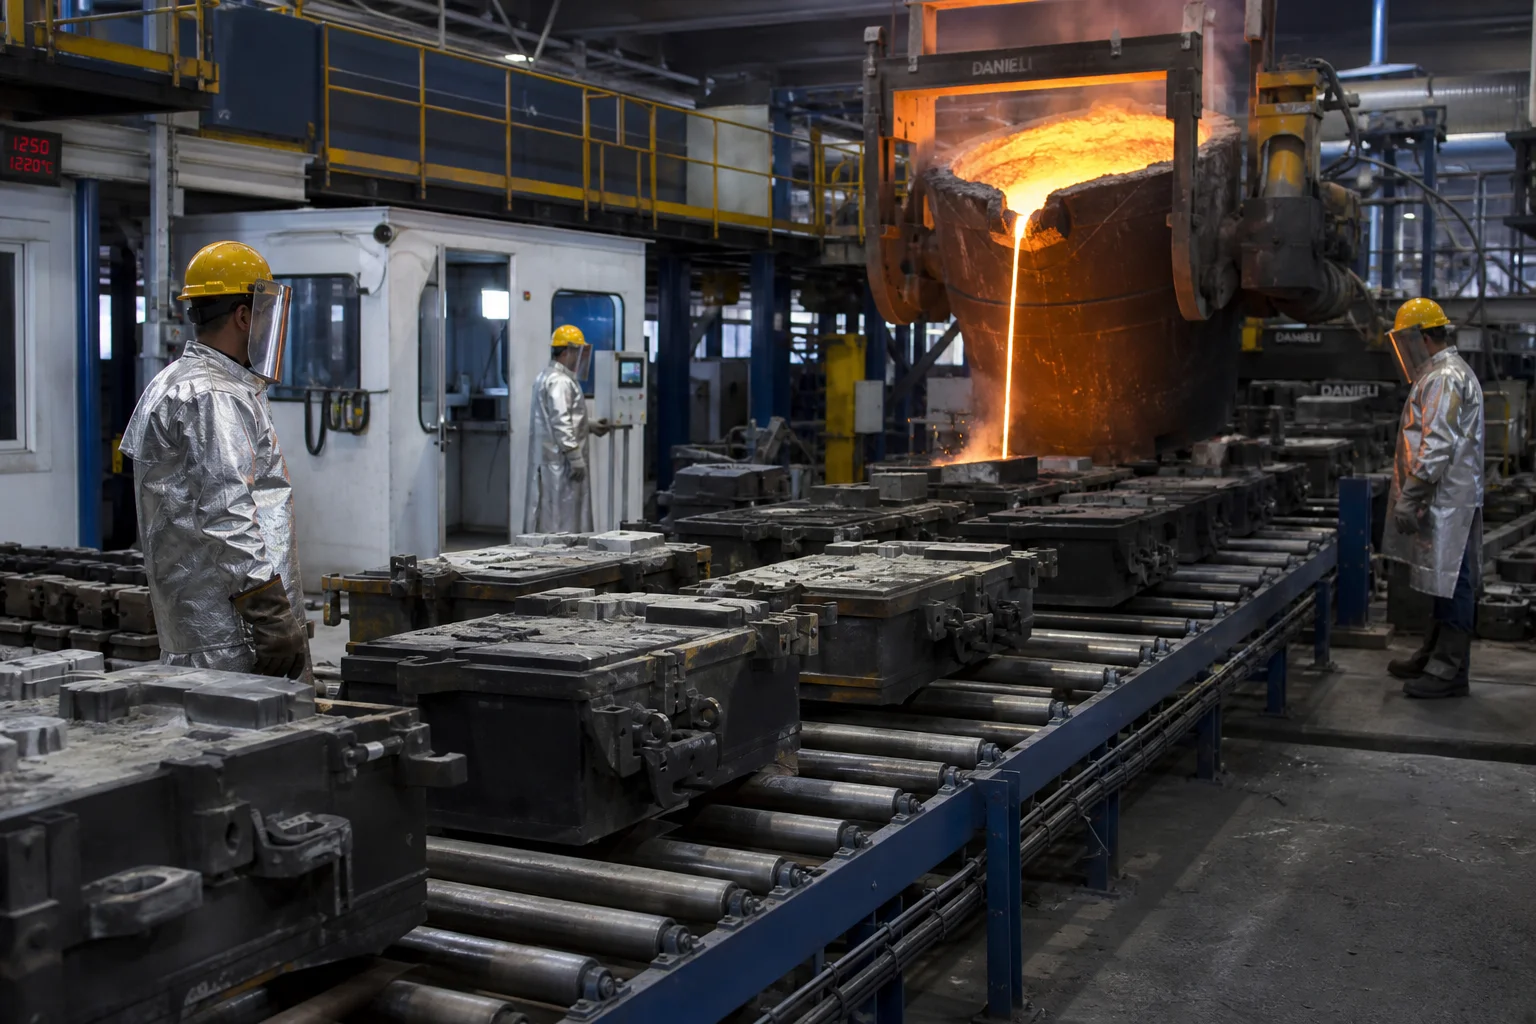
Odlewy podwozi muszą dokładnie pasować do łożysk osi zestawów kół, tłumików tarcia oraz dolnej części nadwozia pojazdu:
Kluczowe powierzchnie obrabiane:
- Zaciski boczne podstawy ramy : Powierzchnie dociskowe zacisków podstawy, powierzchnie montażowe pokrywy i płytki tarcia są precyzyjnie frezowane na poziomych frezarkach CNC. na całej długości rozstawu osi wynoszącej 2,5 metra.
- Miseczka środkowa podporowa i łożyska boczne : Średnica i głębokość miseczki środkowej są frezowane z dokładnością do (, zapewniając jednolite stykanie się z miseczką środkową nadwozia bez lokalnego zakleszczenia podczas przejeżdżania zakrętami.
- Układ hamulcowy i otwory pod wkładki : Wieloosiowe wiercenie i rozwiercanie otworów pod sworznie dźwigni hamulcowej z wkładkami zużyciowymi wykonanymi ze stali manganowej lub utwardzonych kompozytów.
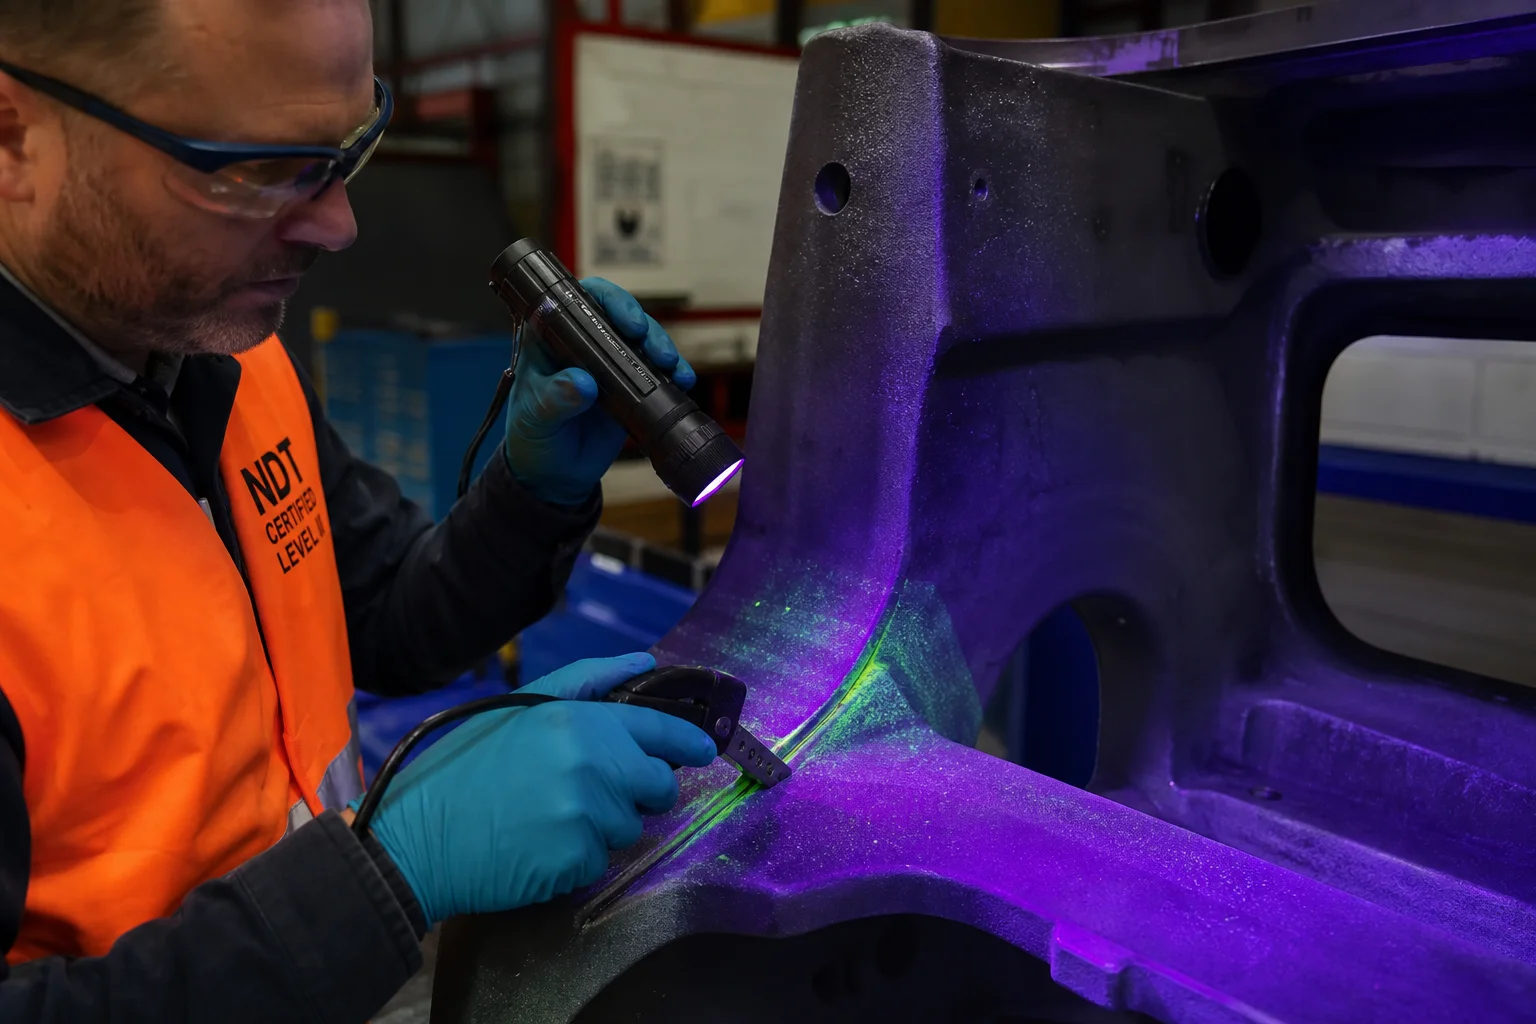
6. Kompleksowe nieniszczące badania kontrolne (NDT) oraz zgodność z normami jakości AAR
| Kategoria testu jakości | Standard / Specyfikacja | Kryteria akceptacji |
|---|---|---|
| Badanie radiograficzne (RT) | ASTM E446 / ASTM E186 | Poziom 1/2 w krytycznych pasach rozciągania, gniazdach sprężyn i narożnikach podstawy |
| Badanie metodą magnetycznych proszków (MT) | AAR M-214 / ASTM E709 (fluorescencyjny) | 100-procentowa kontrola wszystkich promieni o wysokim naprężeniu oraz frezowanych szczęk podstawy; brak pęknięć |
| Statyczny i dynamiczny test wytrzymałościowy | Statyczna rama ugięcia AAR M-202 / M-203 | Podstawa obciążona do nominalnej nośności; brak trwałej odkształcenia plastycznego |
| Wytrzymałość na rozciąganie i odporność na uderzenie | ASTM E8 / ASTM E23 na dołączonych próbkach kontrolnych | Ścisłe przestrzeganie tabel AAR M-201; CVN aT |
| Skanowanie wymiarowe | trójwymiarowy skaner laserowy / Przyrządy pomiarowe typu Go/No-Go | Pełna weryfikacja wymiarów od środka kołnierza do podstawy zgodnie z rysunkami AAR |
7. Produkcja odlewów kolejowych w Dandong City Pengxin Machinery Co., Ltd.
Dostarczanie odlewów o wysokiej niezawodności do podwozi kolejowych i taboru kolejowego wymaga certyfikowanej infrastruktury odlewniczej, zaawansowanych możliwości obróbki cieplnej oraz dużych centrów frezarskich CNC.
Dandong City Pengxin Machinery Co., Ltd. jest uznawanym liderem w dziedzinie ciężkich odlewów i precyzyjnej obróbki skrawaniem, świadczącym usługi dla globalnego przemysłu kolejowego, górniczego oraz producentów ciężkiego sprzętu:
- Kompleksowe stali kolejowe : Certyfikowana produkcja odlewów stalowych stopowych o wysokiej wytrzymałości oraz odlewów ze stali w klasach AAR M-201 Grade B+, Grade C, Grade E, EN 10293 G20Mn5.
- Infrastruktura dużej odlewni : Zakład produkcyjny o powierzchni 80 000 m² z zautomatyzowanymi liniami formierskimi na piasek zieleniowy i piasek żywiczny, pozwalający na odlew pojedynczych elementów o masie od 100 kg do 25 ton.
- Precyzyjne frezowanie i toczenie wieloosiowe CNC : Maszyny frezarkowo-wiertarskie poziome o dużych gabarytach oraz dedykowane centra obróbkowe wielowrzecionowe zapewniające gotowe uchwyty podstawowe i płyty środkowe podporowe.
- Wewnętrzne laboratorium jakości : Certyfikowani specjaliści NDT poziomu II/III wykonujący 100-procentowe badania magnetyczne (MT), ultradźwiękowe (UT) i rentgenowskie (RT), wraz z analizą emisyjną optyczną oraz badaniami udarności Charpy w niskich temperaturach aż do .
- Pełna dokumentacja jakości : Certyfikowany zgodnie z normą ISO 9001; dostarcza kompleksowych certyfikatów materiałowych typu EN 10204 3.1, dzienników badań NDT oraz raportów weryfikacji wymiarowej zgodnie z wymaganiami AAR.
Wniosek
Odlewnicze elementy konstrukcyjne dla podwozi kolejowych i taboru kolejowego stanowią podstawowe elementy strukturalne, które przenoszą dynamiczne obciążenia ciężarowe oraz uderzeniowe w globalnym transporcie towarów i pasażerów. Osiągnięcie trwałości zmęczeniowej na poziomie miliona kilometrów wymaga całkowitego zaprzestania kompromisów w zakresie czystości stali pod względem dezoksydacji, udarności przy niskich temperaturach ( ) oraz modelowania kierunkowego krzepnięcia, precyzyjnej obróbki frezarkami CNC podstawy, a także kompleksowej walidacji metodami nieniszczącymi (NDT).
Współpraca z doświadczonym, zintegrowanym zakładem odlewniczym i precyzyjnej obróbki skrawaniem zapewnia bezpieczne, niezawodne i wydajne działanie komponentów taboru kolejowego w sieciach kolejowych na całym świecie.
Skontaktuj się z firmą Dandong City Pengxin Machinery Co., Ltd., aby przesłać specyfikacje swoich odlewów kolejowych lub poprosić o indywidualne konsultacje inżynierskie.
Dandong City Pengxin Machinery Co., Ltd. — ciężkie odlewy i precyzyjne obróbki, od 1958 r.
Spis treści
- 1. Pola dynamicznego naprężenia w trakcie eksploatacji oraz tryby uszkodzeń odlewów kolejowych
- 2. Normy metalurgiczne dla odlewów kolejowych (AAR M-201 oraz EN 10293)
- 3. Wysokiej jakości formowanie piaskowe i kierunkowe krzepnięcie
- 4. Wieloetapowe protokoły obróbki cieplnej (AAR M-201)
- 5. Precyzyjne frezowanie podstawy i płyty środkowej za pomocą CNC
- 6. Kompleksowe nieniszczące badania kontrolne (NDT) oraz zgodność z normami jakości AAR
- 7. Produkcja odlewów kolejowych w Dandong City Pengxin Machinery Co., Ltd.
- Wniosek