
 EN
Meta Description : Guide technique complet sur la fonderie de composants pour turbines hydroélectriques et éoliennes. Découvrez l’acier inoxydable martensitique 13Cr-4Ni (ASTM A743 CA6NM / EN 1.4313) utilisé pour les roues de turbines Francis et les augets Pelton, la fonte ductile à basse température (EN-GJS-400-18U-LT à −20 °C) employée pour les moyeux de rotors éoliens de 15 tonnes, l’usinage CNC à 5 axes et les essais non destructifs (END) sans défaut.
Dans les infrastructures mondiales d’énergie renouvelable, les systèmes de production hydroélectrique et éolienne représentent l’apogée de l’ingénierie mécanique à grande échelle. Fonctionnant en continu pendant des décennies sous des forces naturelles incessantes, les pièces moulées destinées à la production d’énergie subissent des contraintes dynamiques extrêmes :
- Turbines hydrauliques (Francis, Kaplan, Pelton) : Les aubes du rotor, les couronnes, les bandes et les aubes directrices du distributeur fonctionnent à l’intérieur de jets d’eau à très haute vitesse dépassant , supportant des ondes de choc de cavitation (pressions d’implosion ), l’érosion par sable de quartz et limons à haute vitesse, la fatigue cyclique due aux coups de bélier hydraulique et des chimies corrosives de l’eau .
- Éoliennes (terrestres et offshore, 3 MW – 16 MW) : Des pièces moulées massives — Rotor hubs, bedplates (cadres principaux), torque arms et planet carriers — fonctionnent sans interruption turbulence aérodynamique à axes multiples, fatigue par flexion à cycles élevés ( sur des durées de vie prévues de plus de 25 ans) et environnements marins arctiques jusqu’à ou .
Dans ces conditions extrêmes, l’intégrité structurelle est primordiale. Une microporosité par retrait à la racine d’un auget Pelton ou un carbure aux joints de grains fragilisant dans un moyeu de rotor d’éolienne de 20 tonnes se propagera pour provoquer une rupture en fatigue catastrophique, entraînant la défaillance totale de l’éolienne et des réparations coûteuses impliquant des grues offshore pour plusieurs millions d’euros.
Atteindre une fiabilité extrême exige une métallurgie de fonderie spécialisée : coulée de acier inoxydable martensitique 13Cr-4Ni (CA6NM / 1.4313) avec traitement thermique à deux revenus afin de résister à l’abrasion par cavitation hydraulique, et fonte ductile ferritique à basse température pour sections épaisses (EN-GJS-400-18U-LT / QT400-18AL) dotée d’une ténacité au choc Charpy garantie en dessous de zéro degré Celsius.
Ce guide technique décrit la métallurgie, la modélisation de la solidification directionnelle, l’usinage hydrodynamique à commande numérique par ordinateur (CNC) à 5 axes et les flux de travail de validation qualité non destructive pour les pièces moulées destinées aux centrales hydroélectriques et éoliennes.
1. Environnements de fonctionnement et mécanismes de défaillance dans le domaine des énergies renouvelables
                     ┌──────────────────────────────────────────────┐
                     │ Renewable Kinetic Energy Dynamics            │
                     └──────────────────────┬───────────────────────┘
                                            │
        ┌───────────────────────────────────┼───────────────────────────────────┐
        ▼                                   ▼                                   ▼
┌───────────────────────────────┐ ┌───────────────────────────────┐ ┌───────────────────────────────┐
│ Cavitation & Silt Abrasion    │ │ High-Cycle Aerodynamic Fatigue│ │ Sub-Zero Cold-Climate Impact  │
│ (Vapor micro-jet pitting on   │ │ (Non-stop cyclic gust bending │ │ (Offshore brittle fracture    │
│  hydro runner blade trailing) │ │  across 15-ton rotor hubs)    │ │  risk in arctic wind down -40°C)
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Composant en service | Charge dynamique principale | Mode de défaillance critique à éviter | Solution de nuance de matériau |
|---|---|---|---|
| Aubes de turbine Pelton | Jet d’eau à haute vitesse par impulsion ( ) + chocs cycliques | Érosion de la languette de partage de l’aube, fatigue par flexion à la base de l’aube | acier inoxydable 13Cr-4Ni (ASTM A743 CA6NM / 1.4313) |
| Couronne et aubes de roue de turbine Francis | Pression hydrodynamique continue + micro-jets de cavitation | Érosion par cavitation et fissuration au bord de fuite des pales | Acier faiblement allié au carbone 13Cr-4Ni (CA6NM-Mod / 1.4405) |
| Roue d’éolienne (5–16 MW) | Moments aérodynamiques importants de calage des pales + chocs dus aux rafales | Fissuration en fatigue de la bride principale des pales ; rupture fragile | Fonte ductile à basse température (EN-GJS-400-18U-LT / QT400-18AL) |
| Bâti principal d’éolienne | Poids élevé du réducteur / générateur + réaction de lacet torsionnelle | Déformation torsionnelle, fissuration des plots de fixation | Fonte ductile ferritique (EN-GJS-400-15 / EN-GJS-500-7) |
2. Hiérarchie des alliages métallurgiques : composants hydroélectriques contre éoliens
A. Turbines hydrauliques : acier inoxydable martensitique 13Cr-4Ni (CA6NM / 1.4313)
Les aciers inoxydables austénitiques standard (304/316) présentent une résistance à la déformation faible, tandis que les aciers martensitiques standard (410/420) manquent de soudabilité et de ténacité aux chocs. Le alliage martensitique bas carbone à 13 % Cr – 4 % Ni – 0,5 % Mo (ASTM A743 CA6NM / EN 10283 1.4313 / GX4CrNiMo16-5-1) représente la référence absolue :
| Élément chimique | Plage cible (masse %) | Fonction métallurgique |
|---|---|---|
| Carbone (C) | (Teneur en carbone strictement faible) | Prévient la précipitation du carbure de chrome ; garantit une excellente soudabilité sans fissuration à froid |
| Chrome (Cr) | Forme un film passif protecteur résistant à la corrosion par eau douce et limon | |
| Nickel (Ni) | Freine la formation de ferrite delta ; favorise une transformation martensitique complète et une haute ténacité aux chocs | |
| Molybdène (Mo) | Améliore la résistance à la corrosion par piqûres dans les eaux fluviales chargées de limon ; augmente la résistance au revenu |
- Propriétés mécaniques (revenu double) : .
- Trempe à deux étapes : Austénitisation à suivie d’une trempe à l’air/eau, puis Premier revenu à (transforme l’austénite rétentionnée) et Deuxième revenu à (relaxe les contraintes et précipite une martensite revenue ultrafine avec austénite rétention stable pour la ténacité aux chocs).
B. Éoliennes : fonte ductile à sections épaisses pour basses températures (EN-GJS-400-18U-LT)
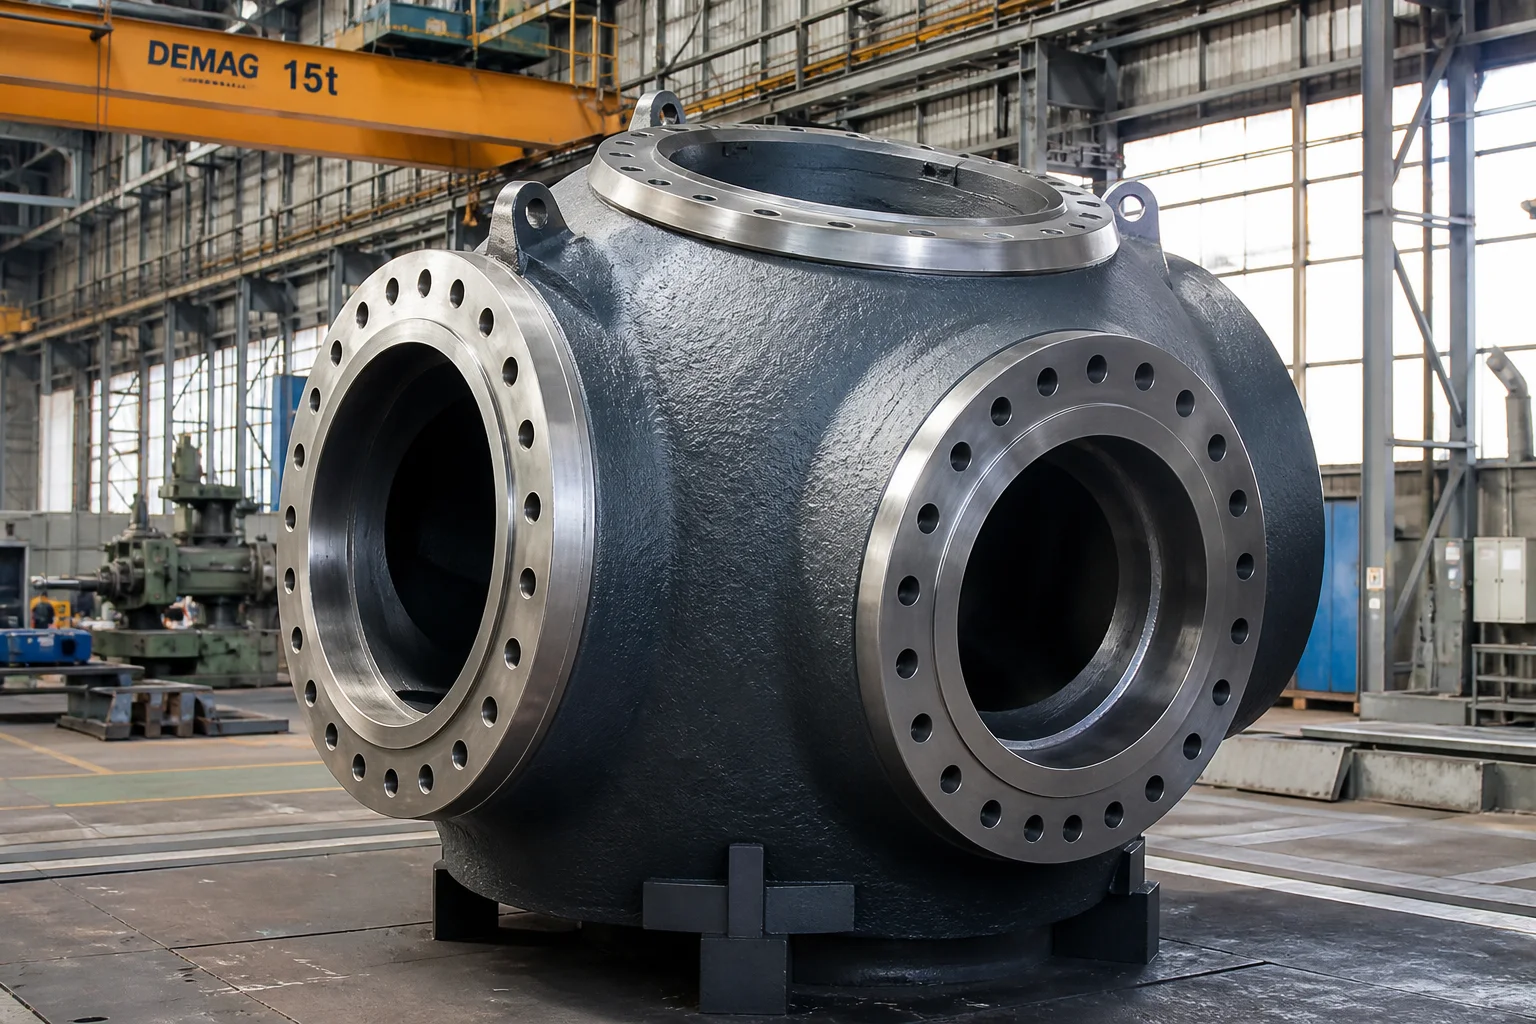
Les moyeux de rotors d’éoliennes (pesant de 10 à 30 tonnes, avec des épaisseurs de paroi dépassant ) fonctionnent dans des environnements offshore rigoureux, en dessous de zéro. Régis par EN 1563 et Les lignes directrices GL/DNV pour l’énergie éolienne , ils exigent Une fonte ductile ferritique haute pureté :
| Spécification / Propriété | EN-GJS-400-18U-LT (DIN EN 1563) / QT400-18AL | Rôle d’ingénierie critique |
|---|---|---|
| Résistance à la traction ( ) | Soutient les forces dynamiques de serrage à la racine des pales | |
| Limite d’élasticité ( ) | Empêche la déformation plastique permanente pendant les rafales de tempête | |
| Allongement ( ) | Capacité élevée de déformation plastique en cas de freinage d’urgence | |
| Essai Charpy en entaille en V à | (moyenne) / (individuel) | Obligatoire empêche la rupture fragile par clivage sous les vents arctiques |
| Nodularité et matrice | Graphite sphéroïdal (forme VI) Matrice ferritique | Aucune perlite ni carbures intercellulaires afin de maximiser la ductilité à basse température |
- Contrôle de la pureté lors de la fusion teneurs extrêmement faibles en éléments indésirables fragilisants .
3. Outils de moulage à grande échelle et solidification directionnelle
La coulée de moyeux de rotors d’éoliennes de 15 tonnes et de couronnes monolithiques de roues Francis exige une simulation thermodynamique avancée de l’alimentation
┌────────────────────────────────────────────────────────────────────────┐
│ 1. 3D Machined Wooden / EPS Lost Foam Master Patterns                 │
│    • Accurate shrinkage compensation (+1.2% to +1.5%) across 4m spans  │
├────────────────────────────────────────────────────────────────────────┤
│ 2. Automated Furan Resin Sand Molding with Rigid Core Assembly         │
│    • High mold rigidity prevents mold dilation under 30 tons ferrostatic│
│      liquid pressure                                                   │
├────────────────────────────────────────────────────────────────────────┤
│ 3. CAE Solidification Simulation & Exothermic Feeding Sleeves          │
│    • Feeder sleeves positioned over thick blade root attachment flanges │
│    • Direct-chills placed at interior fillet transitions               │
├────────────────────────────────────────────────────────────────────────┤
│ 4. Clean Bottom-Pour Ladles with Ceramic Foam Filtration               │
│    • Smooth, laminar liquid entry with zero oxide skin entrapment      │
└────────────────────────────────────────────────────────────────────────┘
4. Usinage hydrofoil et sur brides à commande numérique par ordinateur (CNC) multi-axes à 5 axes
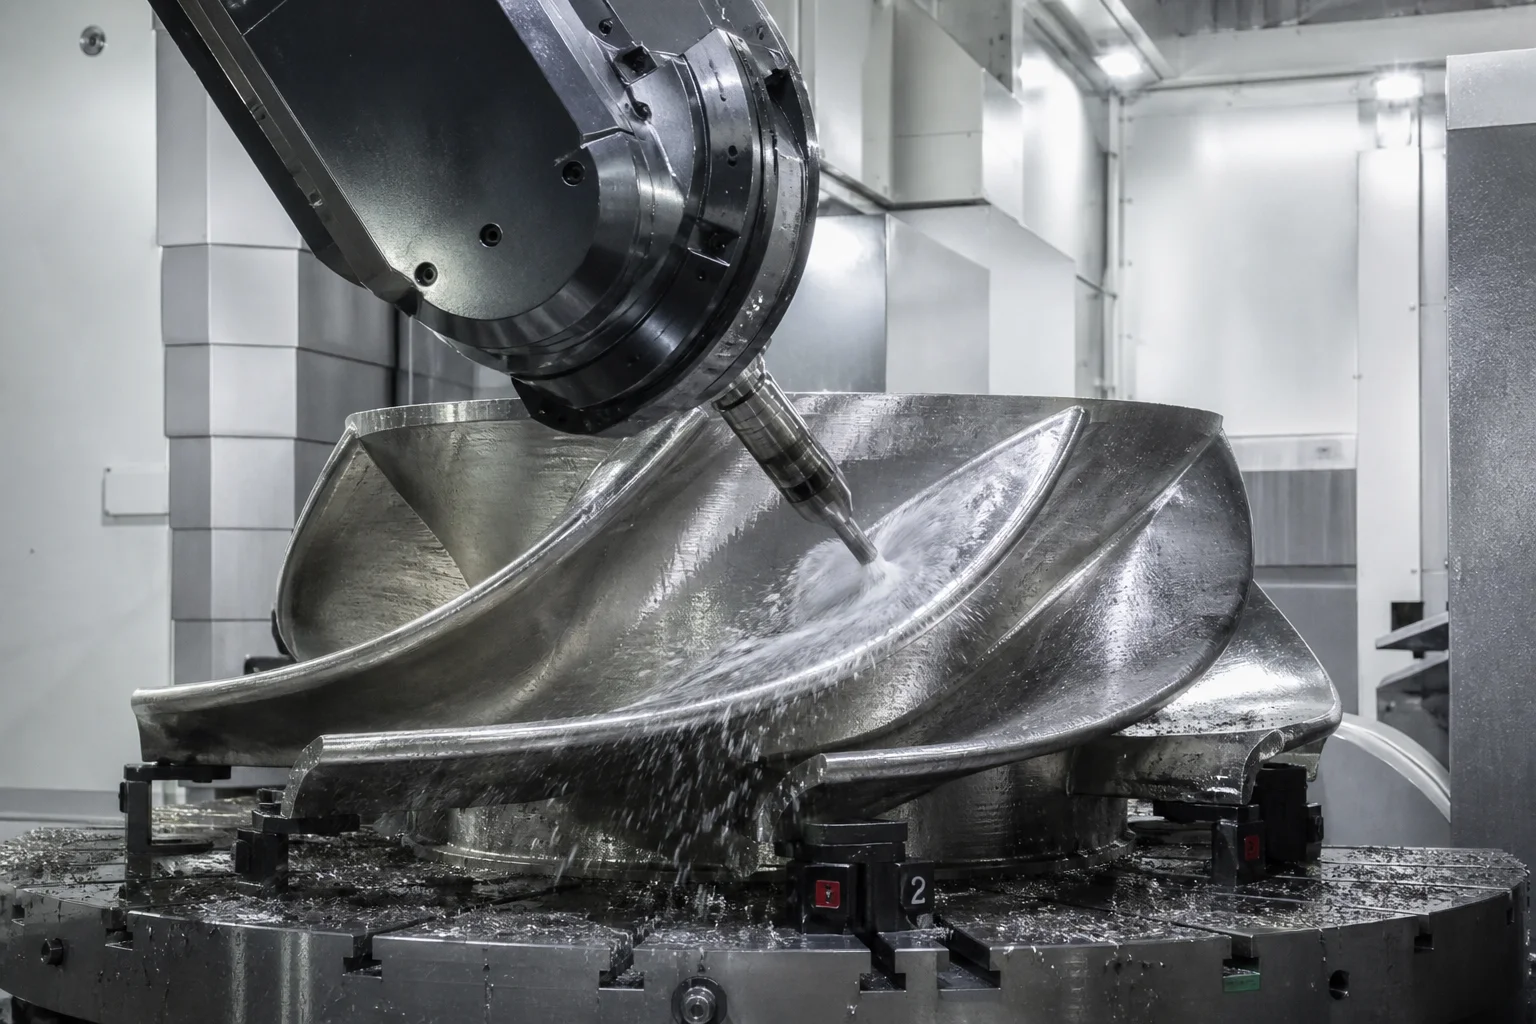
Les composants d’énergie renouvelable exigent une grande précision afin de maximiser l’efficacité de conversion énergétique aérodynamique et hydrodynamique :
Capacités d’usinage de précision :
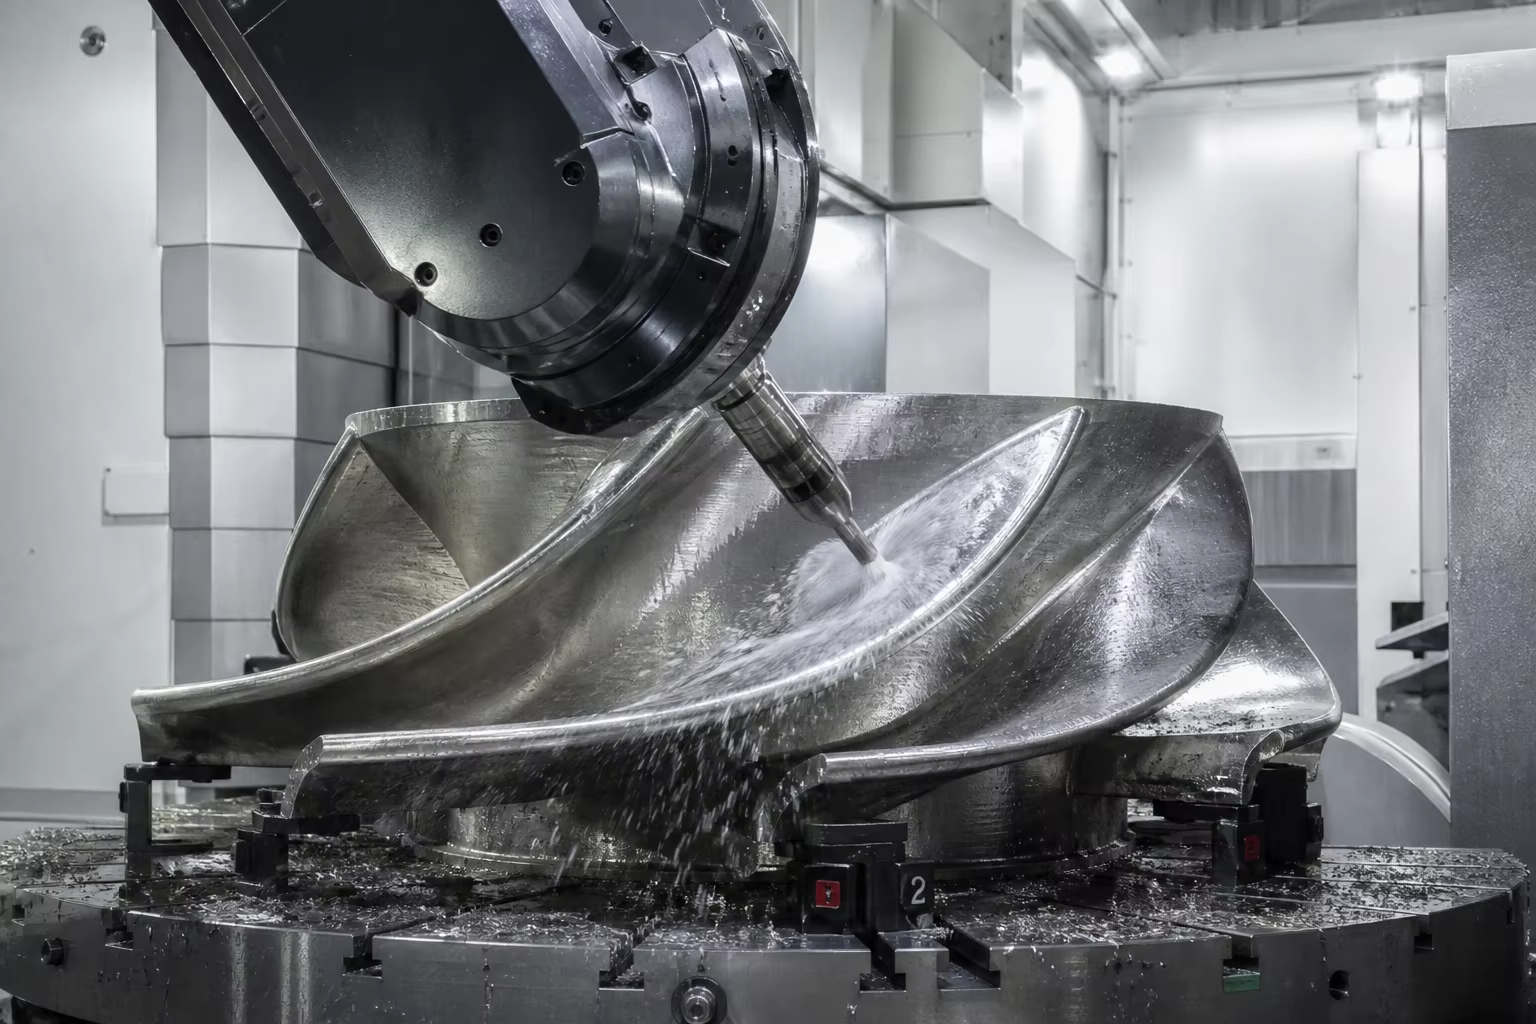
- fraisage hydrofoil à 5 axes CNC : Les aubes de roue Francis, les séparateurs de godets Pelton et les aubes Kaplan sont usinées sur des centres de fraisage à portique lourds à 5 axes CNC. Des surfaces hydrauliques complexes en forme libre 3D sont maintenues dans une tolérance de par rapport aux coordonnées CAD des hydrofoils ( après polissage de précision).
- Flasques d’orientation des pales du moyeu de rotor éolien : Des tours verticaux (VTL) à grand diamètre usinent les faces de fixation des paliers des pales jusqu’à 5 mètres de diamètre, avec une planéité maintenue dans une tolérance de et des cercles de perçage profonds à multiples trous, taraudés en une seule prise.
- Alésages d’alignement de la plaque de base principale : Les fraiseuses à alésage horizontal usinent avec précision les sièges du générateur et des paliers principaux, en maintenant la coaxialité des axes centraux dans les limites de sur des lits structurels de 6 mètres.
5. Contrôle qualité complet et essais non destructifs (END)
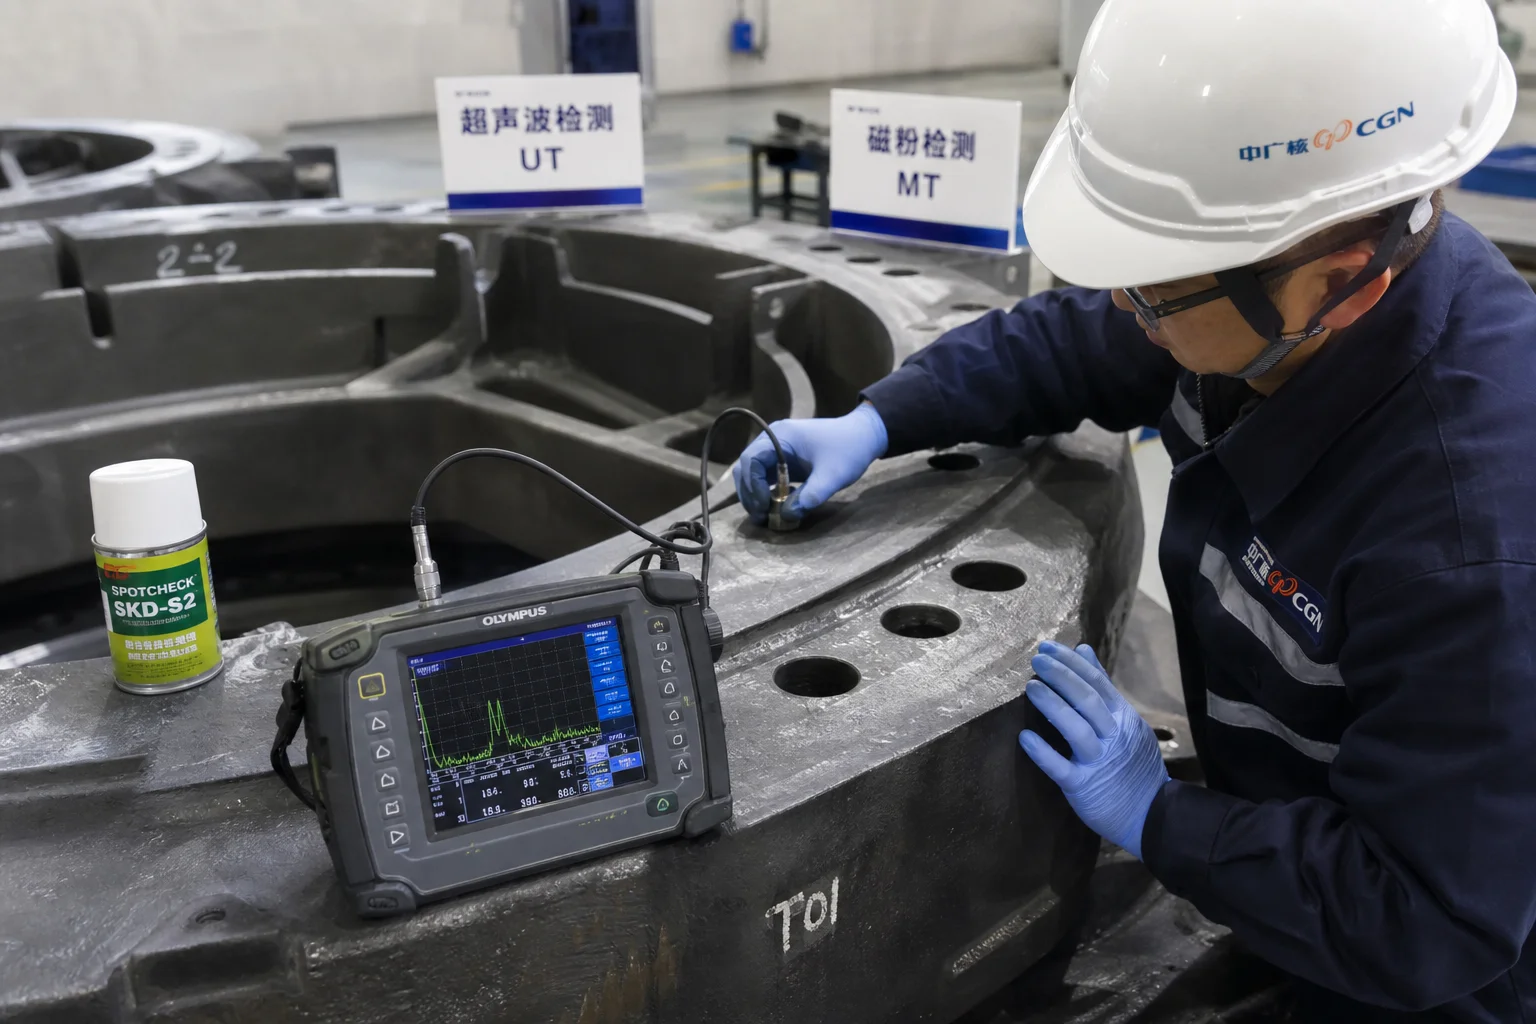
| Catégorie d’essai qualité | Norme / Spécification d’essai | Critères d'acceptation |
|---|---|---|
| Contrôle par ultrasons (UT) | EN 12680-3 / ASTM A609 Niveau 1/2 | balayage volumétrique à 100 % des racines des pales, des brides de pas et des plots de platine ; aucune rétraction critique |
| Essai par Magnétoscopie (MT) | ISO 9934 / ASTM E709 (fluorescent) | inspection de surface à 100 % de tous les rayons soumis à forte contrainte, des congés des pales et des transitions de brides ; aucune fissure |
| Essai de ténacité Charpy à basse température | ASTM E23 / ISO 148-1 sur des blocs d’essai fixés | Vérifié aT (pour les moyeux d’éoliennes) et aT (pour l’acier 13Cr-4Ni) |
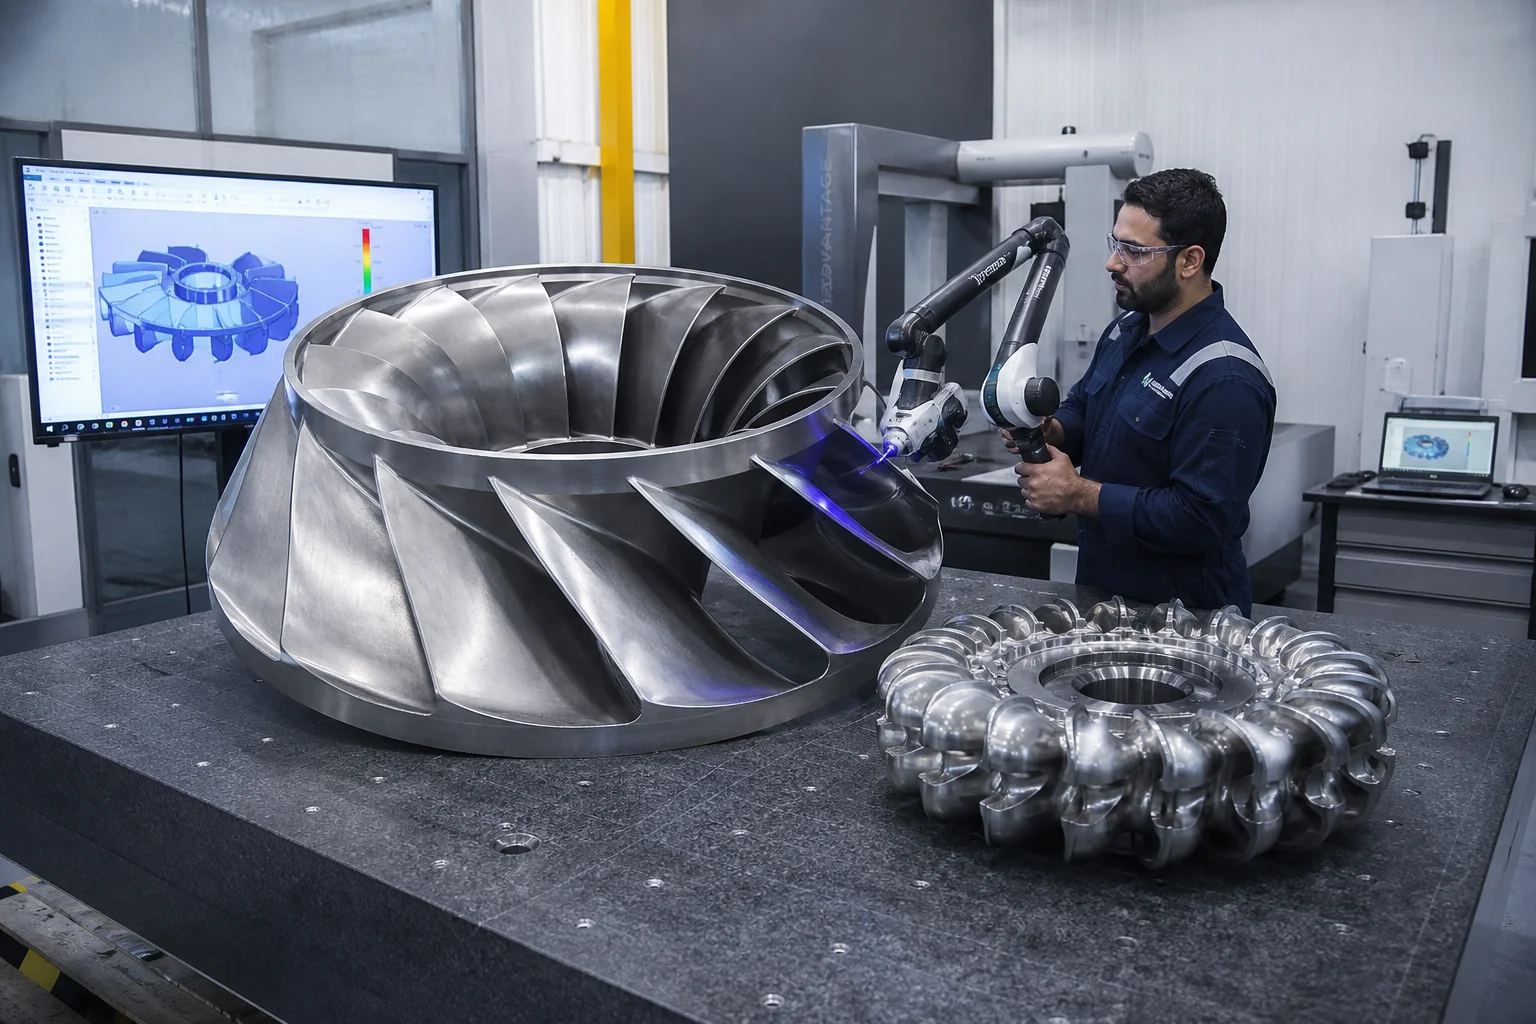
| numérisation optique et laser 3D | Traceur laser 3D portable / bras de numérisation | Vérification dimensionnelle complète de l’enveloppe entière par rapport aux modèles CAO 3D |
| Équilibrage dynamique des rotors | Machine à équilibrer conforme à la norme ISO 1940, classe G2,5 | Équilibrage dynamique des roues hydrauliques afin d’éliminer les vibrations de rotation |
6. Pièces moulées pour énergies renouvelables chez Dandong City Pengxin Machinery Co., Ltd.
Fournir des pièces moulées fiables pour l’hydroélectricité et l’éolien exige des systèmes de qualité de fonderie certifiés, une métallurgie avancée et des machines-outils à commande numérique à grande enveloppe et à plusieurs axes.
Dandong City Pengxin Machinery Co., Ltd. est un fabricant établi de fonderie lourde et d'usinage de précision, fournissant des équipementiers d'origine (OEM) mondiaux d'équipements de production d'énergie :
- Maîtrise des Matériaux : Production certifiée d'acier inoxydable martensitique 13Cr-4Ni (CA6NM / 1.4313), de fonte ductile à basse température (EN-GJS-400-18U-LT à ), et d'aciers alliés à haute résistance.
- Infrastructures lourdes : Installation de fonderie et d'usinage lourds de 80 000 m², équipée de ponts roulants lourds capables de couler des pièces uniques allant de 500 kg à 25 tonnes.
- Usinage CNC à 5 axes avancé : Centres de fraisage à portique CNC à grande enveloppe et tours verticaux permettant la finition des pales d'hélice hydraulique et des moyeux de rotors éoliens.
- Laboratoire certifié en interne : Techniciens NDT certifiés aux niveaux II et III, chambres d'essais de résilience Charpy à température subzéro, analyse métallographique des phases et spectrométrie optique par émission.
- Certification Complète : Certifié ISO 9001, fournissant des certificats d'essai des matériaux EN 10204 complets (types 3.1 et 3.2), des registres d'inspection NDT à 100 % et des rapports de numérisation laser 3D.
Conclusion
Les pièces moulées destinées aux composants des turbines hydrauliques et éoliennes constituent le squelette structurel essentiel de la transition mondiale vers les énergies vertes. Leur fonctionnement, pendant 25 à 40 ans, dans des conditions de cavitation continue, d’abrasion par les sédiments et de turbulence aérodynamique exige une pureté métallurgique absolue (CA6NM et EN-GJS-400-18U-LT), une solidification directionnelle de précision, une usinage CNC à 5 axes et une vérification complète de la qualité par essais non destructifs (END).
Travailler en partenariat avec un acteur expérimenté, intégré et spécialisé dans la fonderie lourde et l’usinage de précision garantit que vos turbines d’énergie renouvelable fonctionnent à leur rendement maximal, avec des décennies de service sans incident.
Contactez Dandong City Pengxin Machinery Co., Ltd. pour soumettre vos plans de composants de turbines hydrauliques ou éoliennes.
Dandong City Pengxin Machinery Co., Ltd. — Fonderie lourde et usinage de précision, depuis 1958.
Table des matières
- 1. Environnements de fonctionnement et mécanismes de défaillance dans le domaine des énergies renouvelables
- 2. Hiérarchie des alliages métallurgiques : composants hydroélectriques contre éoliens
- 3. Outils de moulage à grande échelle et solidification directionnelle
- 4. Usinage hydrofoil et sur brides à commande numérique par ordinateur (CNC) multi-axes à 5 axes
- 5. Contrôle qualité complet et essais non destructifs (END)
- 6. Pièces moulées pour énergies renouvelables chez Dandong City Pengxin Machinery Co., Ltd.
- Conclusion