
 EN
मेटा विवरण: रेलवे बोगी और रोलिंग स्टॉक के स्टील कास्टिंग्स पर एक पूर्ण तकनीकी मार्गदर्शिका। एएआर एम-201 ग्रेड बी+, ग्रेड सी, और ग्रेड ई विनिर्देशों, साइड फ्रेम और ट्रक बोल्स्टर कास्टिंग की अखंडता, उच्च-चक्र थकान जीवन, स्वचालित हरी रेत मॉल्डिंग, और सीएनसी पेडेस्टल मशीनिंग का अध्ययन करें।
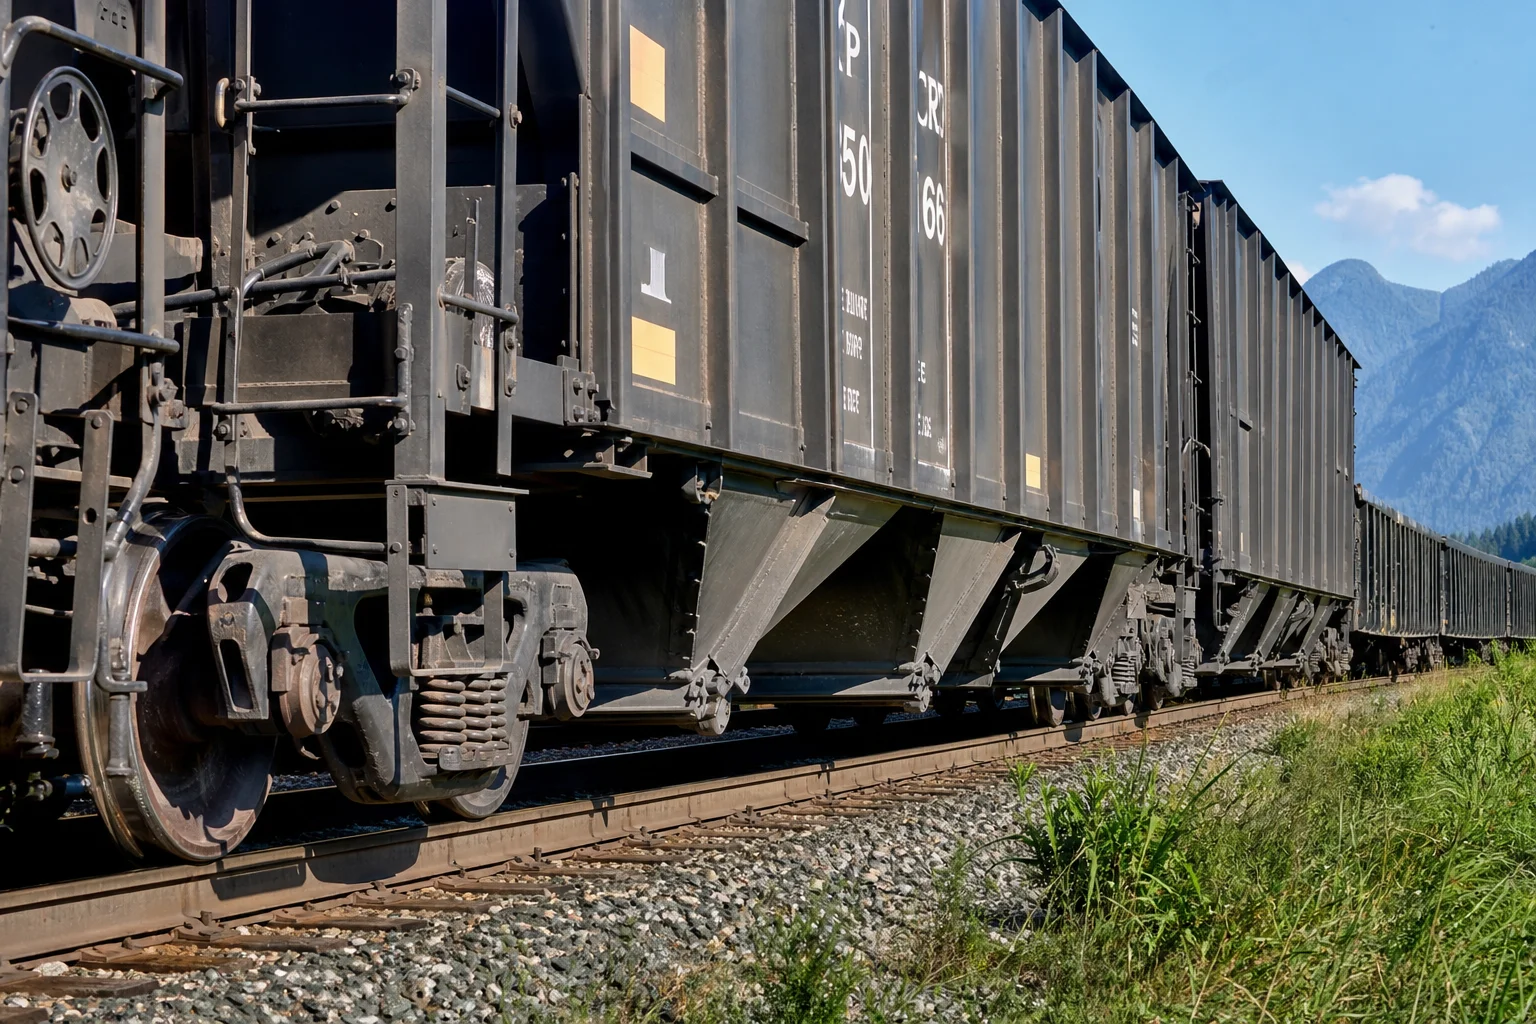
माल रेल परिवहन, भारी-भार खनन ट्रेनों, और यात्री रोलिंग स्टॉक में, रेलवे बोगी (ट्रक) असेंबली सबसे महत्वपूर्ण सुरक्षा-महत्वपूर्ण संरचनात्मक उप-प्रणाली है। एक मानक 100-टन माल गाड़ी की बोगी विशाल, सटीक कास्ट स्टील पर निर्भर करती है साइड फ्रेम, ट्रक बोल्स्टर, सेंटर प्लेट, कपलर बॉडीज़, और ड्राफ्ट गियर हाउसिंग 130 मीट्रिक टन प्रति कार तक के गतिशील वाहन सकल भार का समर्थन करने के लिए, जो 120 किमी/घंटा तक की ऑपरेटिंग गति पर हो।
दसियों लाख कुल ट्रैक किलोमीटर के ऑपरेशन के दौरान, रेलवे बोगी कास्टिंग्स निरंतर उच्च-आयाम चक्रीय ऊर्ध्वाधर झटका प्रभाव (रेल जॉइंट्स और ट्रैक स्विच), पार्श्व शिकार दोलन क्षति, अनुदैर्घ्य बफ़-एंड-ड्राफ्ट कपलर टक्कर ( ) और चरम पर्यावरणीय तापमान उतार-चढ़ाव ( ).
क्योंकि बोगी साइड फ्रेम का एक आपातकालीन क्षति उच्च गति वाली ट्रेन के डेरेलमेंट का कारण बन सकती है, इसलिए रेलवे कास्टिंग्स को दुनिया के सबसे कठोर संरचनात्मक सुरक्षा मानकों के अधीन किया जाता है — उत्तर अमेरिका में अमेरिकी रेलवे संघ (AAR M-201 / M-214) द्वारा नियंत्रित और अंतर्राष्ट्रीय स्तर पर EN 10293 और ISO 9001 / IRIS (अंतर्राष्ट्रीय रेलवे उद्योग मानक) .
यह इंजीनियरिंग गाइड रेलवे कास्ट स्टील ग्रेड्स, दिशात्मक फीडिंग डिज़ाइन, ऊष्मा उपचार प्रोटोकॉल, स्वचालित हरे रेत के ढलाई, बहु-अक्षीय सीएनसी पीडस्टल मशीनिंग और व्यापक एनडीटी मान्यन का एक व्यापक तकनीकी विश्लेषण प्रदान करता है।
1. रेलवे कास्टिंग्स के संचालन गतिशील तनाव क्षेत्र और विफलता मोड
रेलवे साइड फ्रेम और बोल्स्टर भारी संरचनात्मक गतिशील पुलों के रूप में कार्य करते हैं जो बहु-दिशात्मक प्रभाव ऊर्जाओं को स्थानांतरित करते हैं:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| बोगी घटक | प्राथमिक गतिशील भार | रोकने के लिए महत्वपूर्ण विफलता मोड | AAR संरचनात्मक मानक |
|---|---|---|---|
| ट्रक साइड फ्रेम | उच्च-चक्र ऊर्ध्वाधर बंकन + पार्श्व शिकार दोलन | तल में स्प्रिंग सीट के फिलेट और कॉलम संक्रमण पर अनुप्रस्थ थकान दरारें | एएआर एम-201 ग्रेड बी+ / ग्रेड सी (सामान्यीकृत / क्वेंचिंग एंड टेम्परिंग) |
| ट्रक बोल्स्टर | केंद्र प्लेट ऊर्ध्वाधर भार ( ) + गतिशील साइड बेयरिंग रॉकिंग | केंद्र प्लेट कटोरे का थकान कारणित घिसावट और तल तन्यता फ्लैंज में दरार | एएआर एम-201 ग्रेड बी+ / ग्रेड सी |
| प्रकार ई / प्रकार एफ कपलर बॉडी | अनुदैर्ध्य तन्य ड्राफ्ट और संपीड़न बफर टक्कर बल | नकल पिन लग शियरिंग, कपलर शैंक बेंडिंग फैटीग | ए.ए.आर. एम-201 ग्रेड ई (क्वेंच्ड एवं टेम्पर्ड मिश्र धातु स्टील) |
| ड्राफ्ट गियर हाउसिंग एवं योक | भारी ट्रेन के रन-इन/रन-आउट के दौरान अत्यधिक गतिज झटका अवशोषण | हाउसिंग बॉडी वॉल रप्चर, पॉकेट डिस्टॉर्शन | ए.ए.आर. एम-201 ग्रेड ई ( ) |
2. रेलवे कास्टिंग्स के लिए धातुविज्ञान मिश्र धातु मानक (ए.ए.आर. एम-201 एवं ईएन 10293)
अमेरिकी रेलवे संघ (ए.ए.आर.) विनिर्देश एम-201 कास्ट स्टील को विशिष्ट संरचनात्मक ग्रेड में वर्गीकृत करता है:
| सामग्री विशिष्टता | ऊष्मा उपचार स्थिति | तन्य सामर्थ्य ( ) | प्रवाह ताकत ( ) | खिंचाव ( ) | क्षेत्र में कमी ( ) | चार्पी वी-नॉट्च (CVN) प्रभाव | प्राथमिक अनुप्रयोग |
|---|---|---|---|---|---|---|---|
| AAR M-201 ग्रेड B+ | सामान्यीकृत और शमित (N&T) | एटी | मानक मालगाड़ी के साइड फ्रेम, बोल्स्टर, ब्रेक बीम | ||||
| ए.ए.आर. एम-201 ग्रेड सी (क्वेंच्ड एंड टेम्पर्ड) | क्वेंच्ड एवं टेम्पर्ड (Q&T) | एटी | भारी-भार खनन कार के साइड फ्रेम, शीत जलवायु के बोगी | ||||
| ए.ए.आर. एम-201 ग्रेड ई (क्वेंच्ड एंड टेम्पर्ड मिश्र धातु) | क्वेंच्ड एंड टेम्पर्ड (क्वेंच्ड एंड टेम्पर्ड मिश्र धातु स्टील) | एटी | उच्च-तन्यता कपलर, नकल्स, ड्राफ्ट गियर योक्स | ||||
| EN 10293 G20Mn5 | सामान्यीकृत / गर्मी उपचारित | एटी | यूरोपीय मालगाड़ी बोगी (Y25 प्रकार), ब्रेक डिस्क |
धातुकर्मीय केंद्र: कड़ा नाइट्रोजन, सल्फर और फॉस्फोरस नियंत्रण
रेलवे ढलवाँ भागों में थकान दरार का आरंभ लगभग अकेले गैर-धात्विक अशुद्धि समूहों पर होता है।
- अवांछित तत्व सीमा मान फॉस्फोरस ( ) और सल्फर ( ).
- डीऑक्सीकरण एवं दुर्लभ-पृथ्वी उपचार : द्रवित इस्पात को कैल्शियम तार इंजेक्शन और नियंत्रित एल्युमीनियम मिलाने के साथ मूल लैडल शुद्धिकरण के अधीन किया जाता है, जिससे प्रकार III के सूक्ष्म गोलाकार मैंगनीज़ सल्फाइड्स प्राप्त होते हैं, जिनसे भंगुर अंतर-कणिका प्रकार II यूटेक्टिक फिल्म सल्फाइड्स पूर्णतः समाप्त हो जाते हैं।
3. उच्च-अखंडता रेत मॉल्डिंग एवं दिशात्मक सॉलिडिफिकेशन
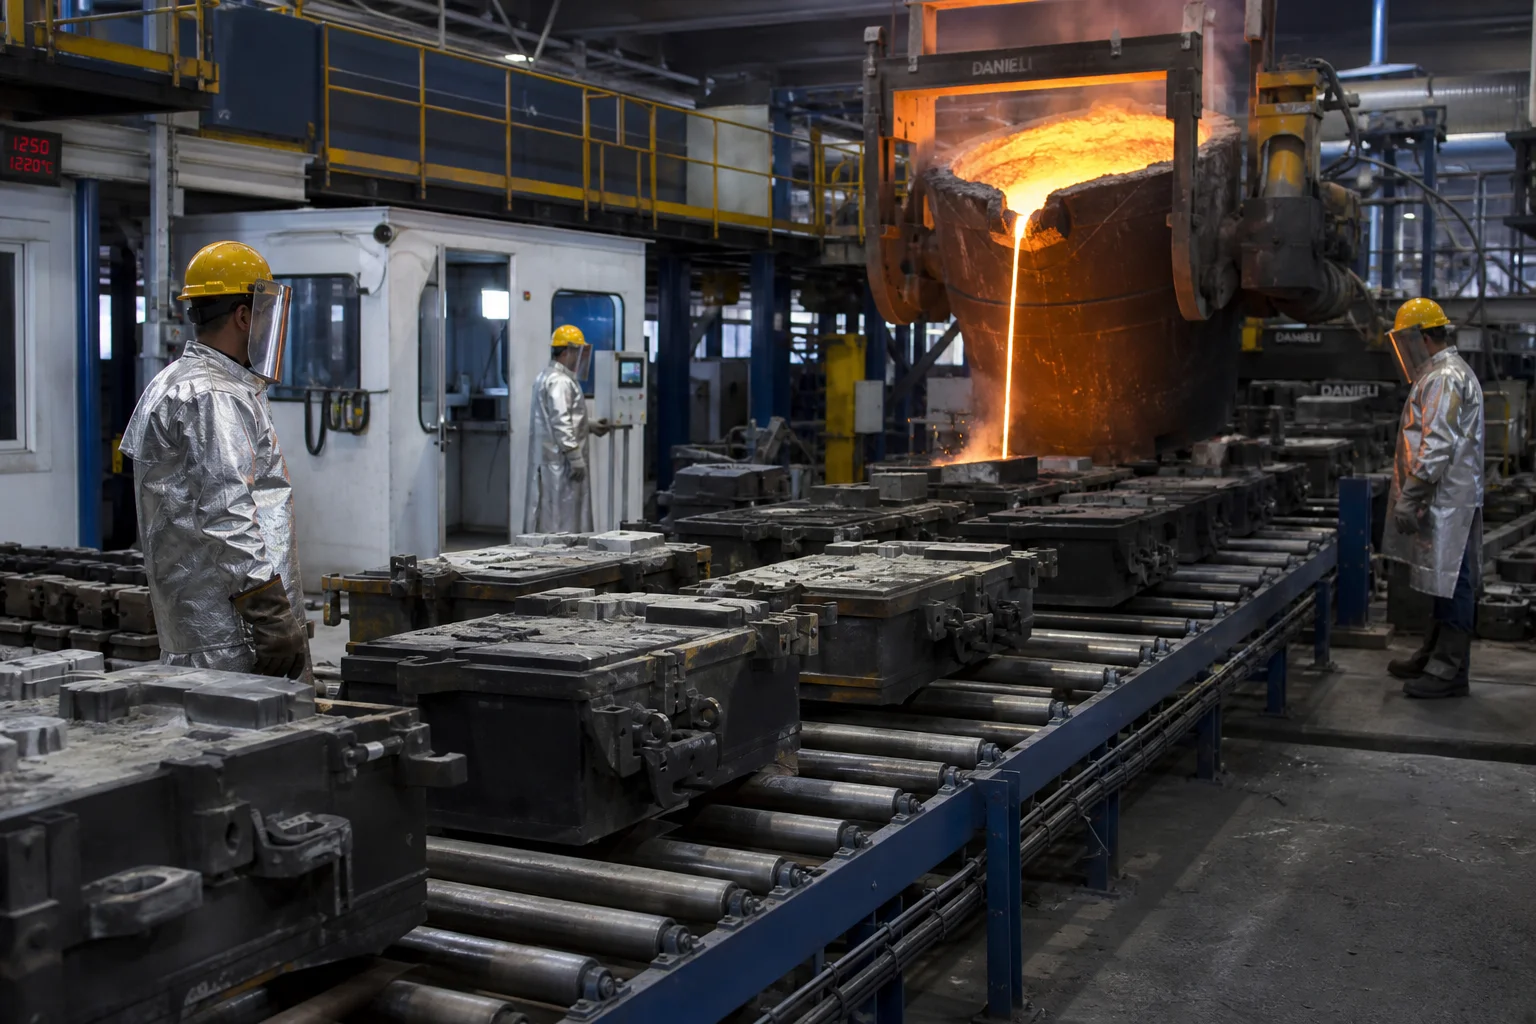
साइड फ्रेम्स और बोल्स्टर्स बड़े खोखले बॉक्स-सेक्शन ढलवां होते हैं (लंबाई , भार ) जिनमें जटिल आंतरिक हल्के कोर और परिवर्तनशील दीवार मोटाई ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. बहु-चरणीय ऊष्मा उपचार प्रोटोकॉल (AAR M-201)
कठोर चार्पी V-नॉट्च निम्न-तापमान टफनेस आवश्यकताओं को प्राप्त करने के लिए ( एटी ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. प्रिसिजन सीएनसी पेडेस्टल और केंद्र प्लेट मशीनिंग
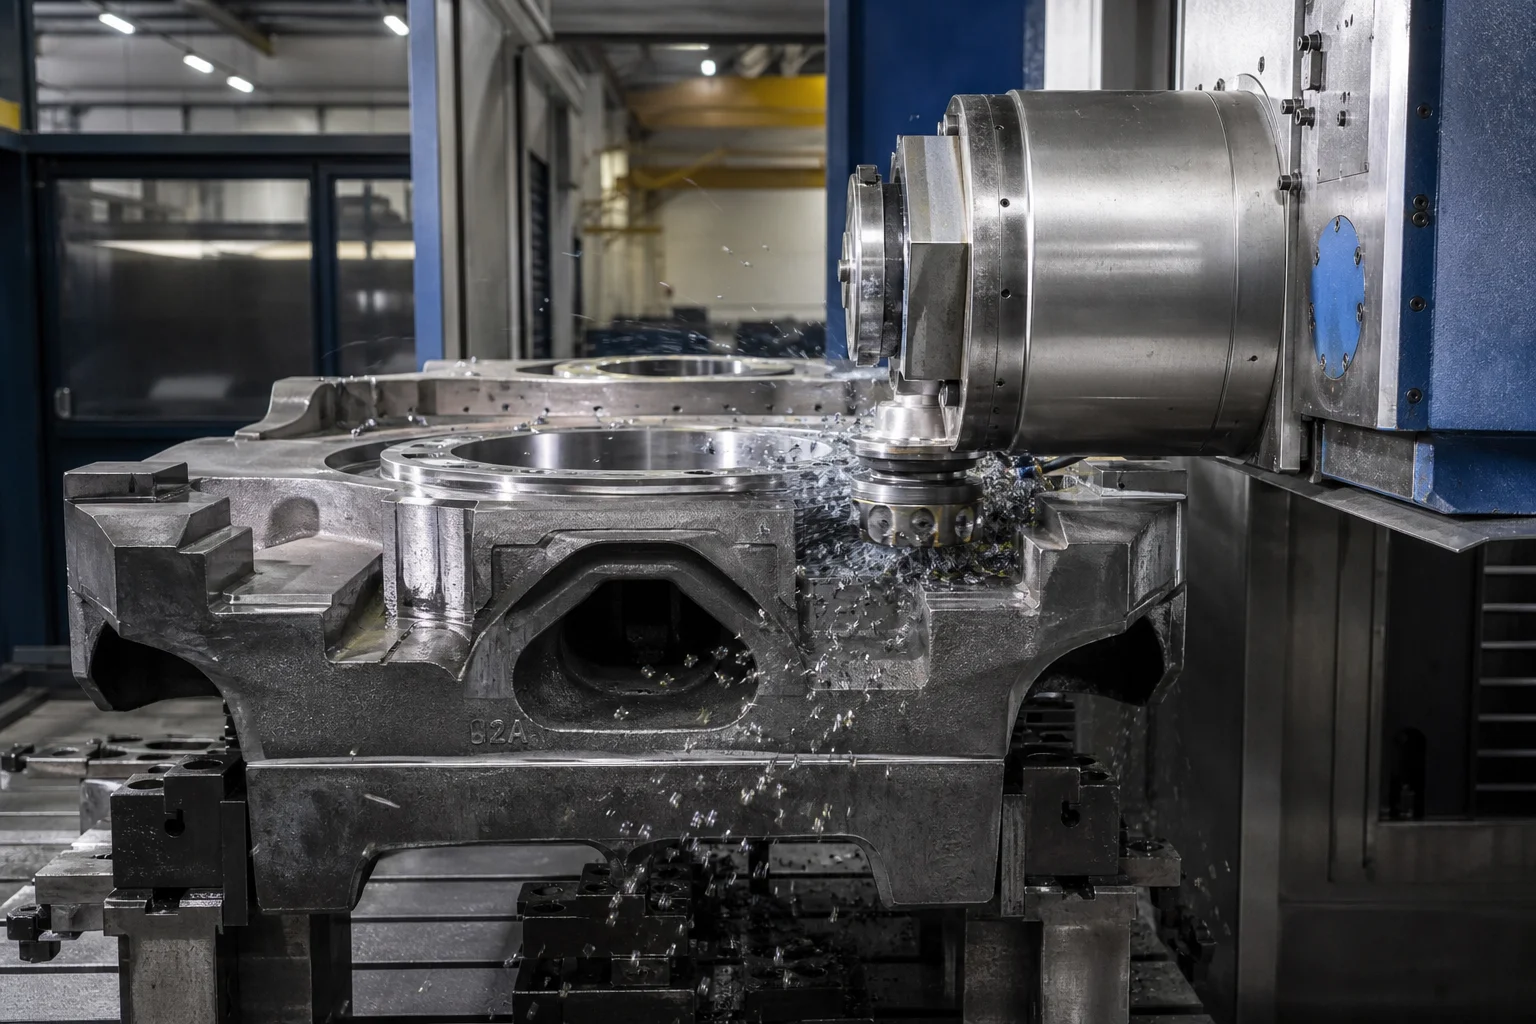
बोगी कास्टिंग्स को व्हीलसेट एक्सल बेयरिंग्स, घर्षण स्नबर्स और वाहन शरीर के अंडरफ्रेम के साथ सटीक रूप से जुड़ना चाहिए:
महत्वपूर्ण मशीन किए गए अंतरापृष्ठ:
- साइड फ्रेम पेडेस्टल जॉज़ : पेडेस्टल जॉ थ्रस्ट फेसेज़, छत और घर्षण वियर प्लेट माउंटिंग सतहों को सीएनसी क्षैतिज बोरिंग सेंटर्स पर परिशुद्धि से मशीन किया जाता है। पेडेस्टल की दूरी और वर्गाकारता को पूरे 2.5-मीटर व्हीलबेस के दौरान बनाए रखा जाता है।
- बोल्स्ट सेंटर प्लेट बाउल एवं साइड बेयरिंग्स : केंद्र प्लेट बाउल का व्यास और गहराई (पर मशीन की गई है, जिससे वक्र मोड़ के दौरान स्थानीय बाधा के बिना कार शरीर के केंद्र बाउल के साथ एकरूप संपर्क सुनिश्चित होता है।
- ब्रेक रिगिंग एवं बुशिंग होल्स : ब्रेक लीवर पिन होल्स की बहु-अक्षीय ड्रिलिंग और रीमिंग, जिनमें मैंगनीज़ स्टील या कठोरित संयोजित वियर बुशिंग्स लगाई जाती हैं।
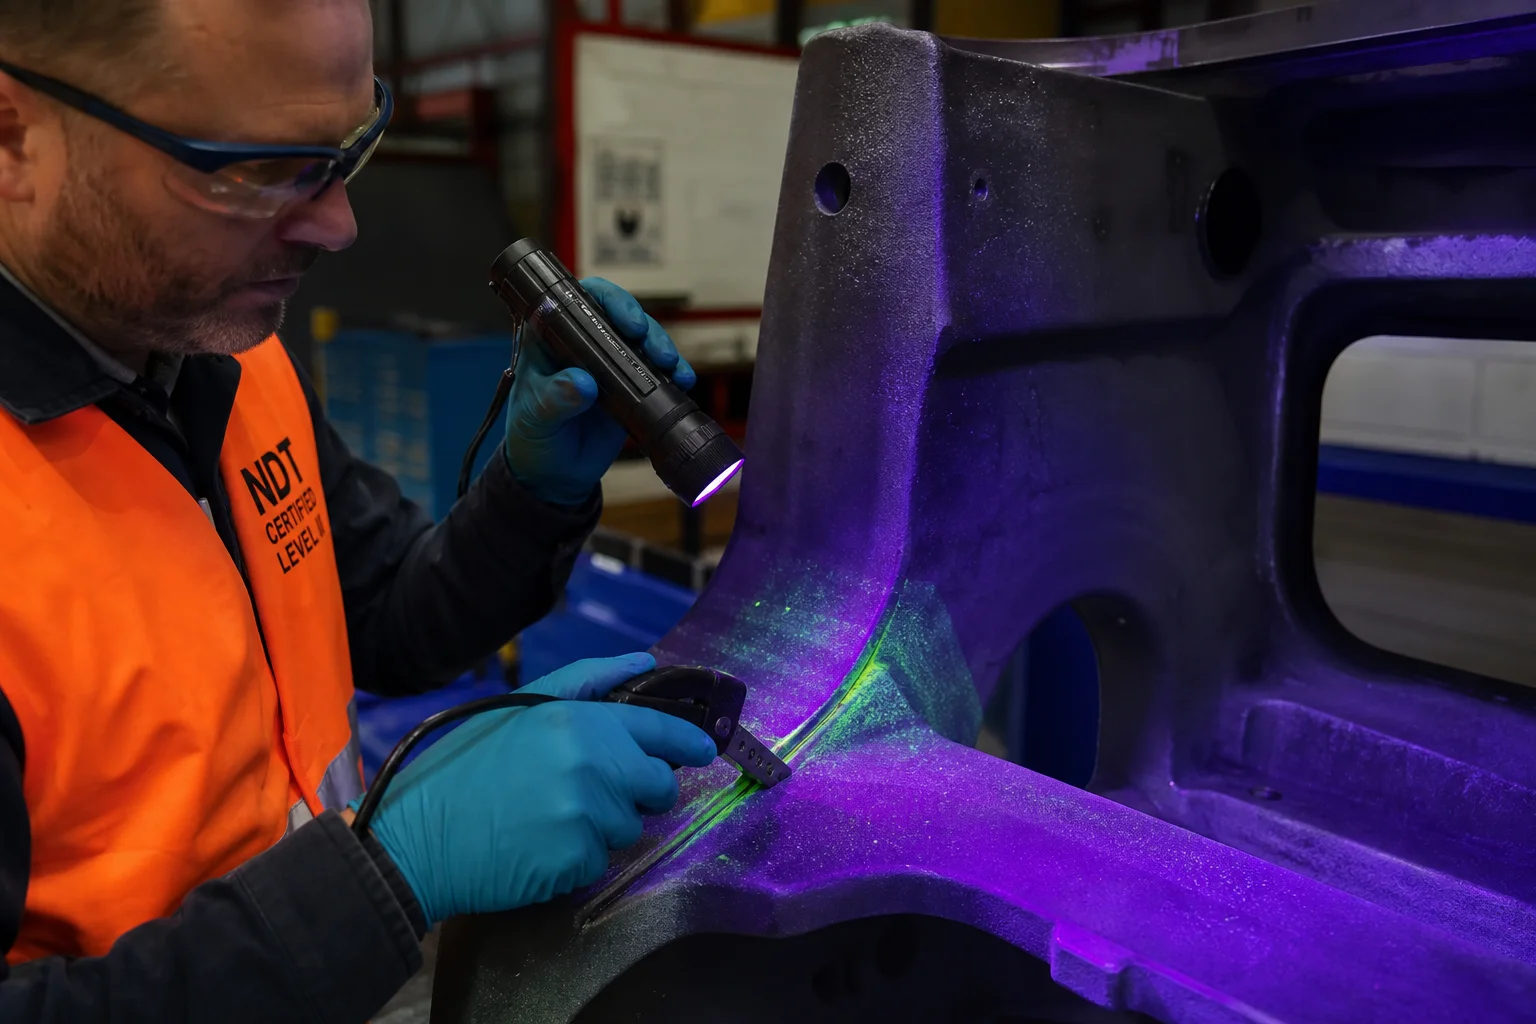
6. व्यापक गैर-विनाशक परीक्षण (एनडीटी) और एएआर गुणवत्ता अनुपालन
| गुणवत्ता परीक्षण श्रेणी | मानक / विनिर्देश | स्वीकृति मानदंड |
|---|---|---|
| रेडियोग्राफिक परीक्षण (RT) | एएसटीएम ई446 / एएसटीएम ई186 | महत्वपूर्ण तन्यता फ्लैंज़, स्प्रिंग सीटों और पेडेस्टल कोनों में स्तर 1/2 |
| चुंबकीय कण परीक्षण (MT) | एएआर एम-214 / एएसटीएम ई709 (फ्लोरोसेंट) | सभी उच्च-तनाव त्रिज्या और मशीन कट पेडेस्टल जॉ का 100% निरीक्षण; शून्य दरारें |
| स्थैतिक और गतिशील प्रूफ परीक्षण | एएआर एम-202 / एम-203 स्थैतिक विक्षेपण रिग | बोल्स्टर को लोड किया गया अंकित क्षमता; शून्य स्थायी प्लास्टिक विरूपण |
| तन्य एवं प्रभाव सुदृढ़ता | संलग्न परीक्षण कूपन पर ASTM E8 / ASTM E23 | AAR M-201 तालिकाओं के प्रति कड़ाई से अनुपालन; CVN एटी |
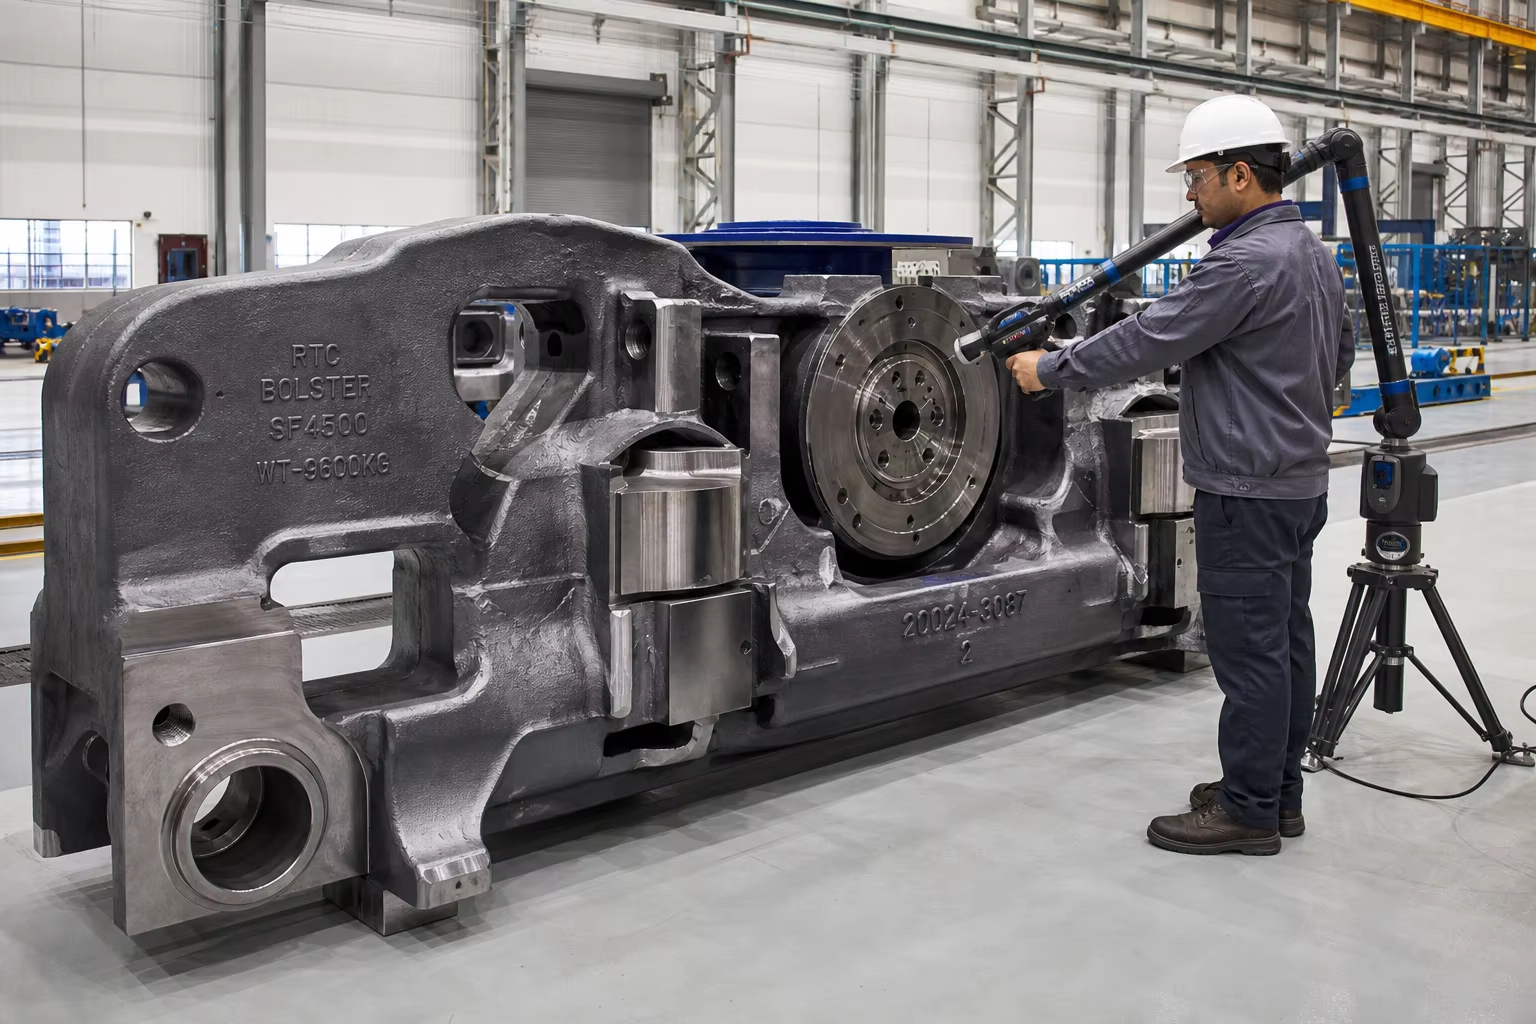
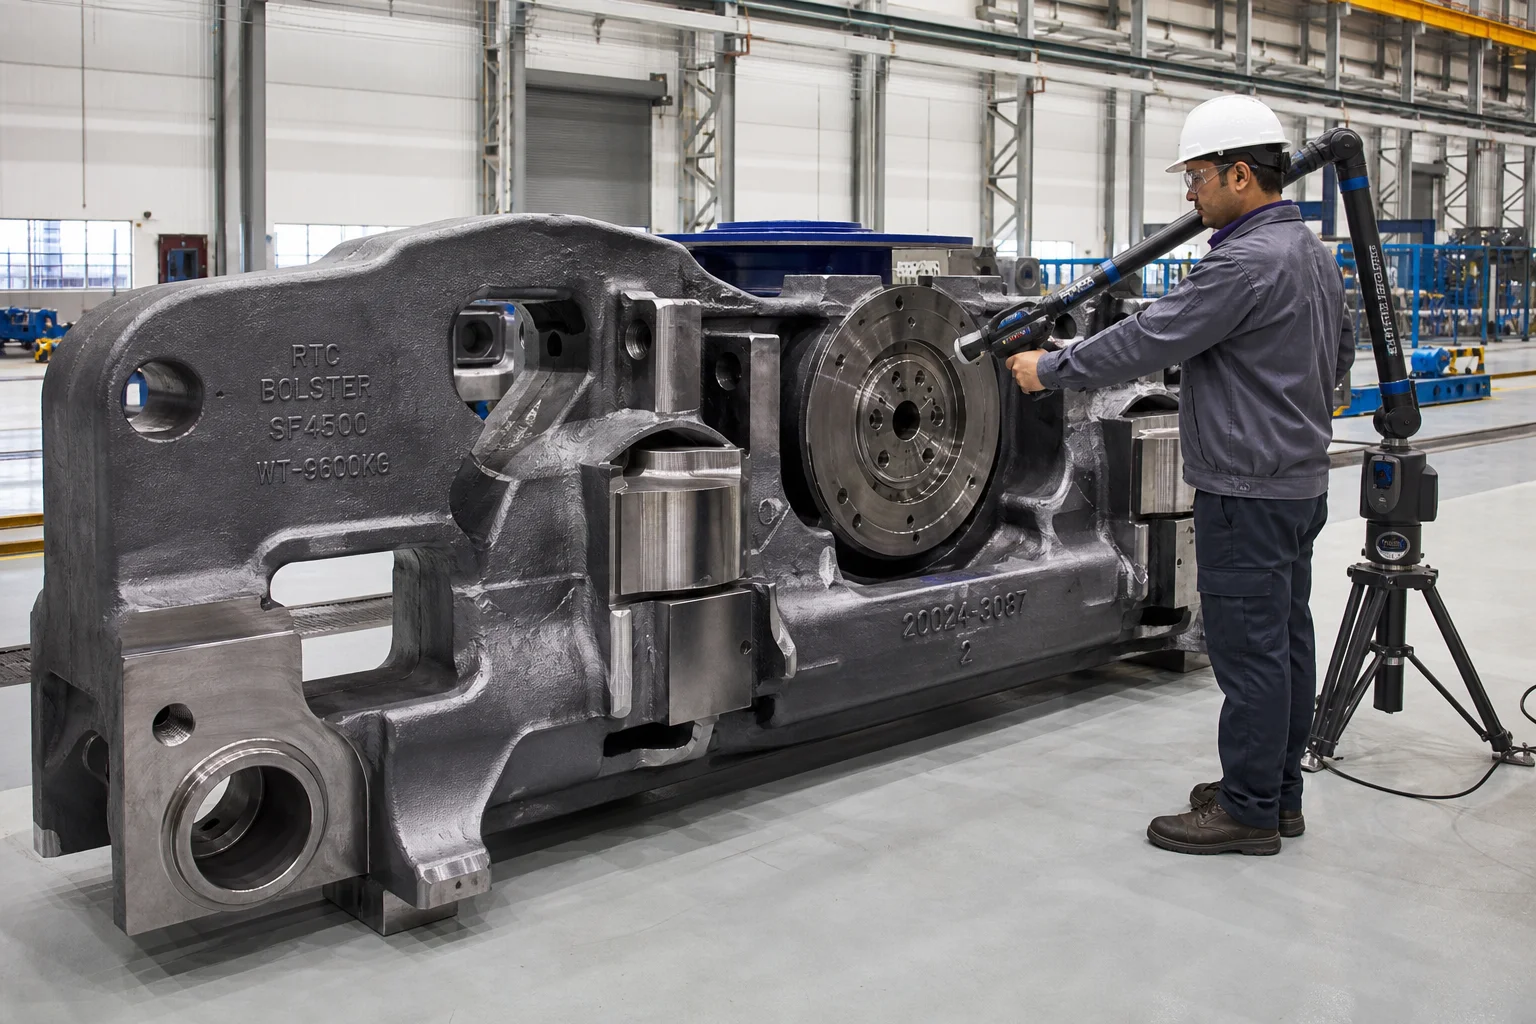
| आयामी स्कैनिंग | 3D लेज़र ट्रैकर / गो/नो-गो गेज फिक्सचर | AAR ड्रॉइंग के अनुसार किंगपिन केंद्र से पेडेस्टल आयामों की पूर्ण सत्यापन |
7. रेलवे ढलवाँ निर्माण, दानदोंग शहर, पेंगशिन मशीनरी कं., लि.
उच्च-विश्वसनीयता वाले रेलवे बोगी और रोलिंग स्टॉक ढलवाँ की आपूर्ति करने के लिए प्रमाणित ढलाई गुणवत्ता अवसंरचना, उन्नत ऊष्मा उपचार क्षमताएँ और बड़े पैमाने के सीएनसी मशीनिंग केंद्रों की आवश्यकता होती है।
दानदोंग शहर पेंगशिन मशीनरी कं., लिमिटेड वैश्विक रेल पारगमन, खनन और भारी उपकरण उद्योगों की सेवा करने वाला एक स्थापित भारी ढलवाँ और सटीक मशीनिंग शक्ति केंद्र है:
- व्यापक रेल स्टील : एआर एम-201 ग्रेड बी+, ग्रेड सी, ग्रेड ई, ईएन 10293 जी20एमएन5, और उच्च-शक्ति वाले मिश्रित स्टील के दस्तावेज़ीकृत उत्पादन।
- भारी फाउंड्री अवसंरचना : 80,000 वर्ग मीटर का उत्पादन संयंत्र, जिसमें स्वचालित हरे रेत और राल रेत की लाइनें हैं, जो 100 किग्रा से 25 टन तक के एकल घटकों के ढलवां निर्माण के लिए सक्षम हैं।
- परिशुद्ध बहु-अक्ष सीएनसी मशीनिंग : बड़े आकार के क्षैतिज बोरिंग मिल और समर्पित बहु-शाफ्ट मशीनिंग केंद्र, जो पूर्ण रूप से तैयार पैडेस्टल जॉ और बोल्स्टर केंद्र प्लेटें प्रदान करते हैं।
- आंतरिक गुणवत्ता प्रयोगशाला : प्रमाणित स्तर II/III एनडीटी कर्मचारी, जो 100% चुंबकीय कण परीक्षण (एमटी), अल्ट्रासोनिक परीक्षण (यूटी) और रेडियोग्राफिक परीक्षण (आरटी) करते हैं, जिनके साथ ऑप्टिकल उत्सर्जन स्पेक्ट्रोमेट्री और चार्पी कम तापमान प्रभाव परीक्षण भी किया जाता है, जो .
- पूर्ण गुणवत्ता प्रलेखन : आईएसओ 9001 के तहत प्रमाणित, जो पूर्ण ईएन 10204 3.1 सामग्री प्रमाणपत्र, एनडीटी निरीक्षण लॉग और एआर आयामी सत्यापन रिपोर्ट प्रदान करता है।
निष्कर्ष
रेलवे बॉगी और रोलिंग स्टॉक कास्टिंग्स वैश्विक माल और यात्री परिवहन के गतिशील भार और झटका लोड को सहन करने वाले मूल संरचनात्मक तत्व हैं। दसियों लाख किलोमीटर के थकान जीवन को प्राप्त करने के लिए इस्पात के डीऑक्सीडेशन शुद्धता, कम तापमान प्रभाव के लिए टफनेस ( ) में शून्य समझौता, दिशात्मक सॉलिडिफिकेशन मॉडलिंग, सटीक सीएनसी पेडेस्टल मशीनिंग और व्यापक एनडीटी मान्यीकरण की आवश्यकता होती है।
एक अनुभवी, एकीकृत भारी कास्टिंग और सटीक मशीनिंग सुविधा के साथ साझेदारी करने से आपके रोलिंग स्टॉक घटक दुनिया भर के रेलवे नेटवर्क पर सुरक्षित, विश्वसनीय और कुशल रूप से चलते हैं।
अपने रेलवे कास्टिंग विनिर्देशों को सबमिट करने या कस्टम इंजीनियरिंग परामर्श के लिए डैंडोंग सिटी पेंगक्सिन मशीनरी कंपनी लिमिटेड से संपर्क करें।
दांडोंग शहर पेंगशिन मशीनरी कं., लिमिटेड — भारी ढलवां और सटीक मशीनिंग, १९५८ से।
विषय-सूची
- 1. रेलवे कास्टिंग्स के संचालन गतिशील तनाव क्षेत्र और विफलता मोड
- 2. रेलवे कास्टिंग्स के लिए धातुविज्ञान मिश्र धातु मानक (ए.ए.आर. एम-201 एवं ईएन 10293)
- 3. उच्च-अखंडता रेत मॉल्डिंग एवं दिशात्मक सॉलिडिफिकेशन
- 4. बहु-चरणीय ऊष्मा उपचार प्रोटोकॉल (AAR M-201)
- 5. प्रिसिजन सीएनसी पेडेस्टल और केंद्र प्लेट मशीनिंग
- 6. व्यापक गैर-विनाशक परीक्षण (एनडीटी) और एएआर गुणवत्ता अनुपालन
- 7. रेलवे ढलवाँ निर्माण, दानदोंग शहर, पेंगशिन मशीनरी कं., लि.
- निष्कर्ष