
 EN
Meta Description: Komplexní technický průvodce litinami z oceli pro železniční podvozky a kolejová vozidla. Prozkoumejte specifikace AAR M-201 třídy B+, C a E, integritu litin bočních rámu a příčných nosníků podvozků, životnost při vysokém počtu cyklů únavy, automatické formování ve vlhkém písku a frézování ložiskových ploch pomocí CNC.
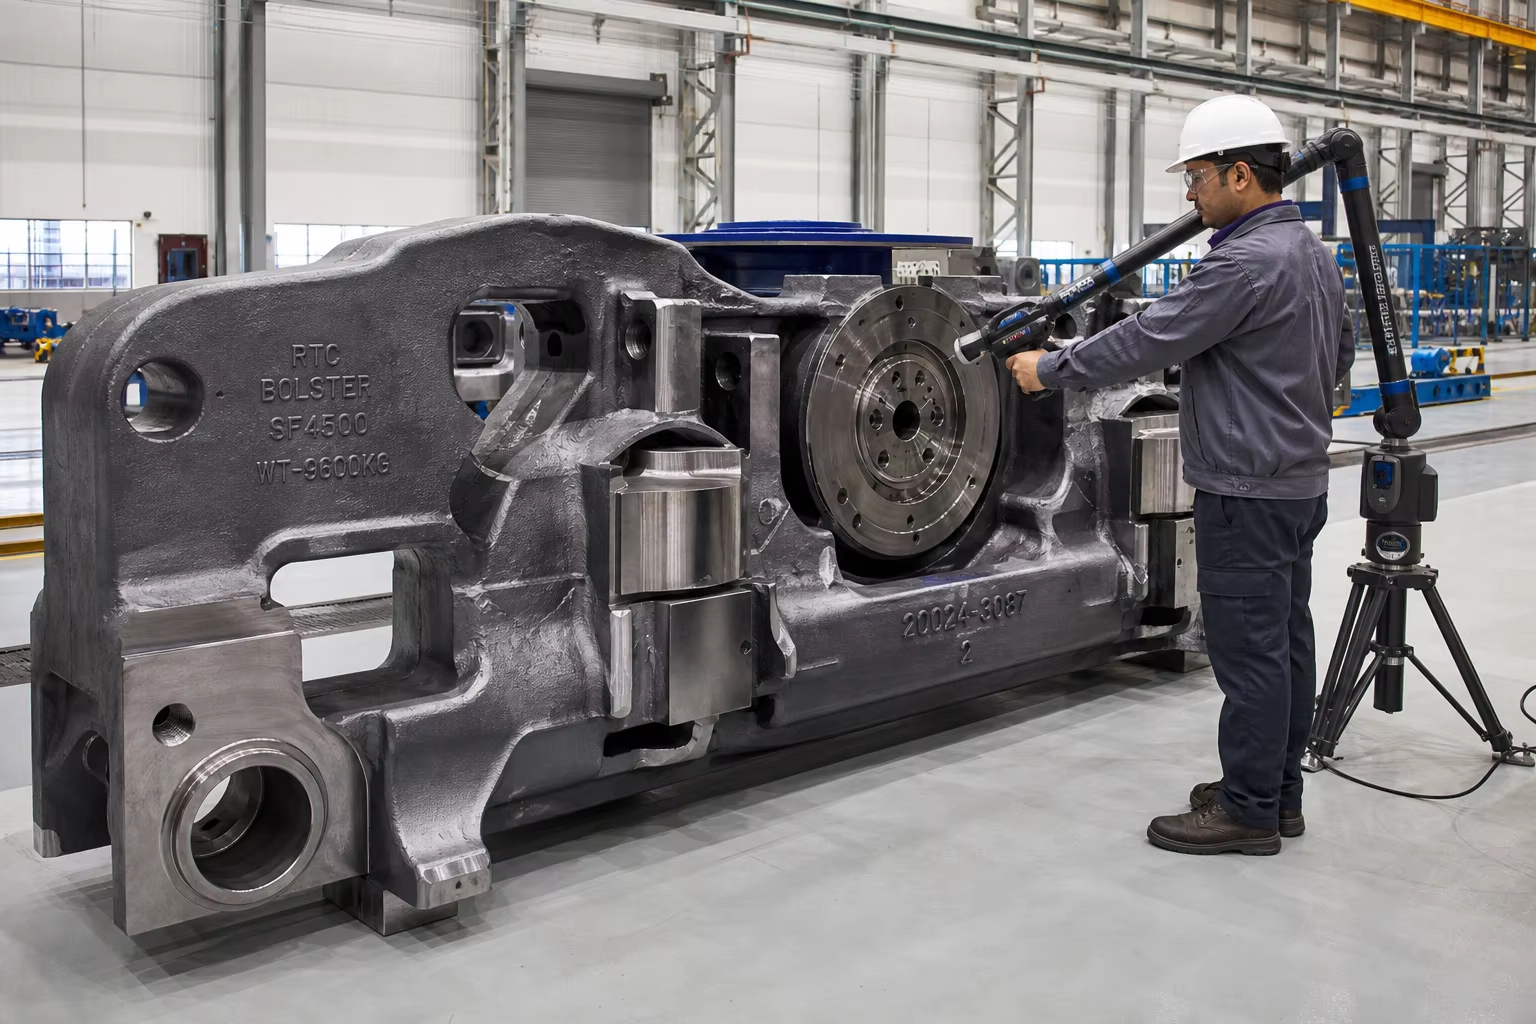
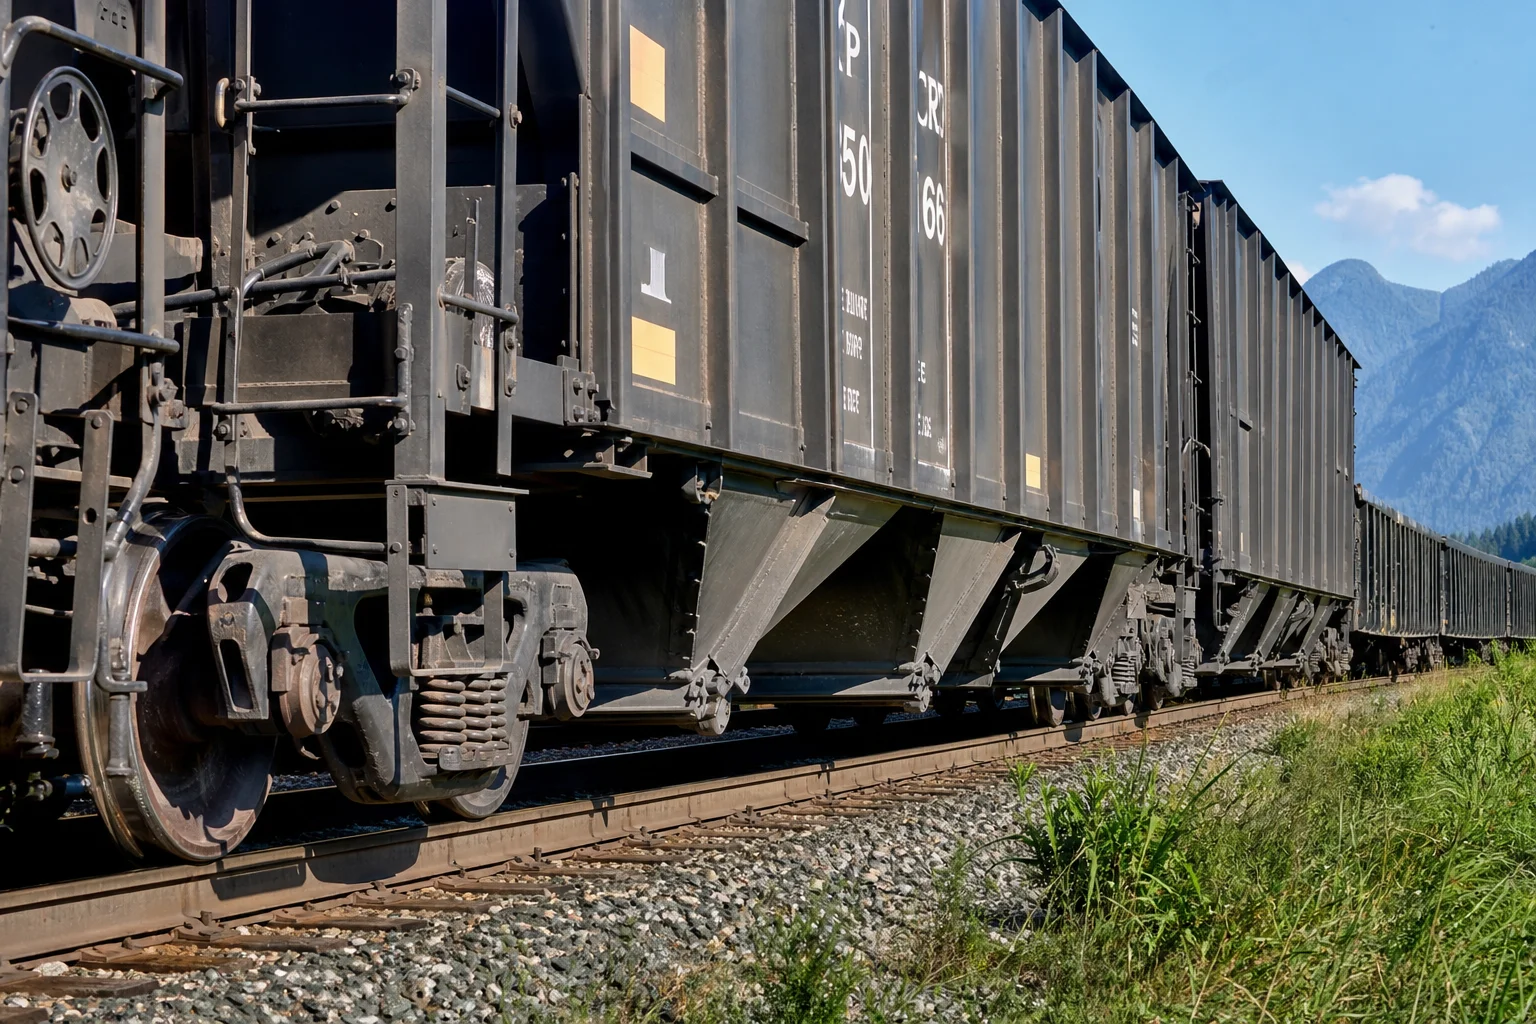
V nákladní železniční dopravě, těžebních vlacích pro těžké náklady a osobních kolejových vozidlech je železniční podvozek (truck) jednotkou nejdůležitější strukturální podsoustavy z hlediska bezpečnosti. Standardní podvozek pro nákladní vozidlo o nosnosti 100 tun spoléhá na masivní, přesně odlité ocelové Boční rámy, podvozkové podložky, středové desky, spojovací těla a skříně nárazníků podporovat dynamické celkové hmotnosti vozidel až 130 metrických tun na vagon při provozních rychlostech až 120 km/h.
Provozují se po milionech součtových kilometrů kolejí; litiny podvozků vydržují neustálé vertikální rázové účinky vysoké amplitudy (spojky kolejnic a výhybky), boční kmitání způsobené nestabilitou (hunting), únavu z podélných nárazů a tažných sil spojovacích zařízení ( ) a extrémní kolísání teplot prostředí ( ).
Protože katastrofální únavový lom bočního rámu podvozku může způsobit vykolejení rychlíku, jsou železniční litiny podrobeny nejpřísnějším strukturálním bezpečnostním normám na světě – v Severní Americe stanoveným organizací Association of American Railroads (AAR M-201 / M-214) a mezinárodně EN 10293 a ISO 9001 / IRIS (Mezinárodní železniční průmyslový standard) .
Tato technická příručka poskytuje vyčerpávající technickou analýzu litinových ocelových tříd pro železniční aplikace, návrhu směrového plnění, postupů tepelného zpracování, automatického lití do zeleného písku, víceosého CNC obrábění na stojanu a komplexního nebouracího zkoušení (NDT).
1. Dynamická provozní napětí a způsoby porušení železničních litin
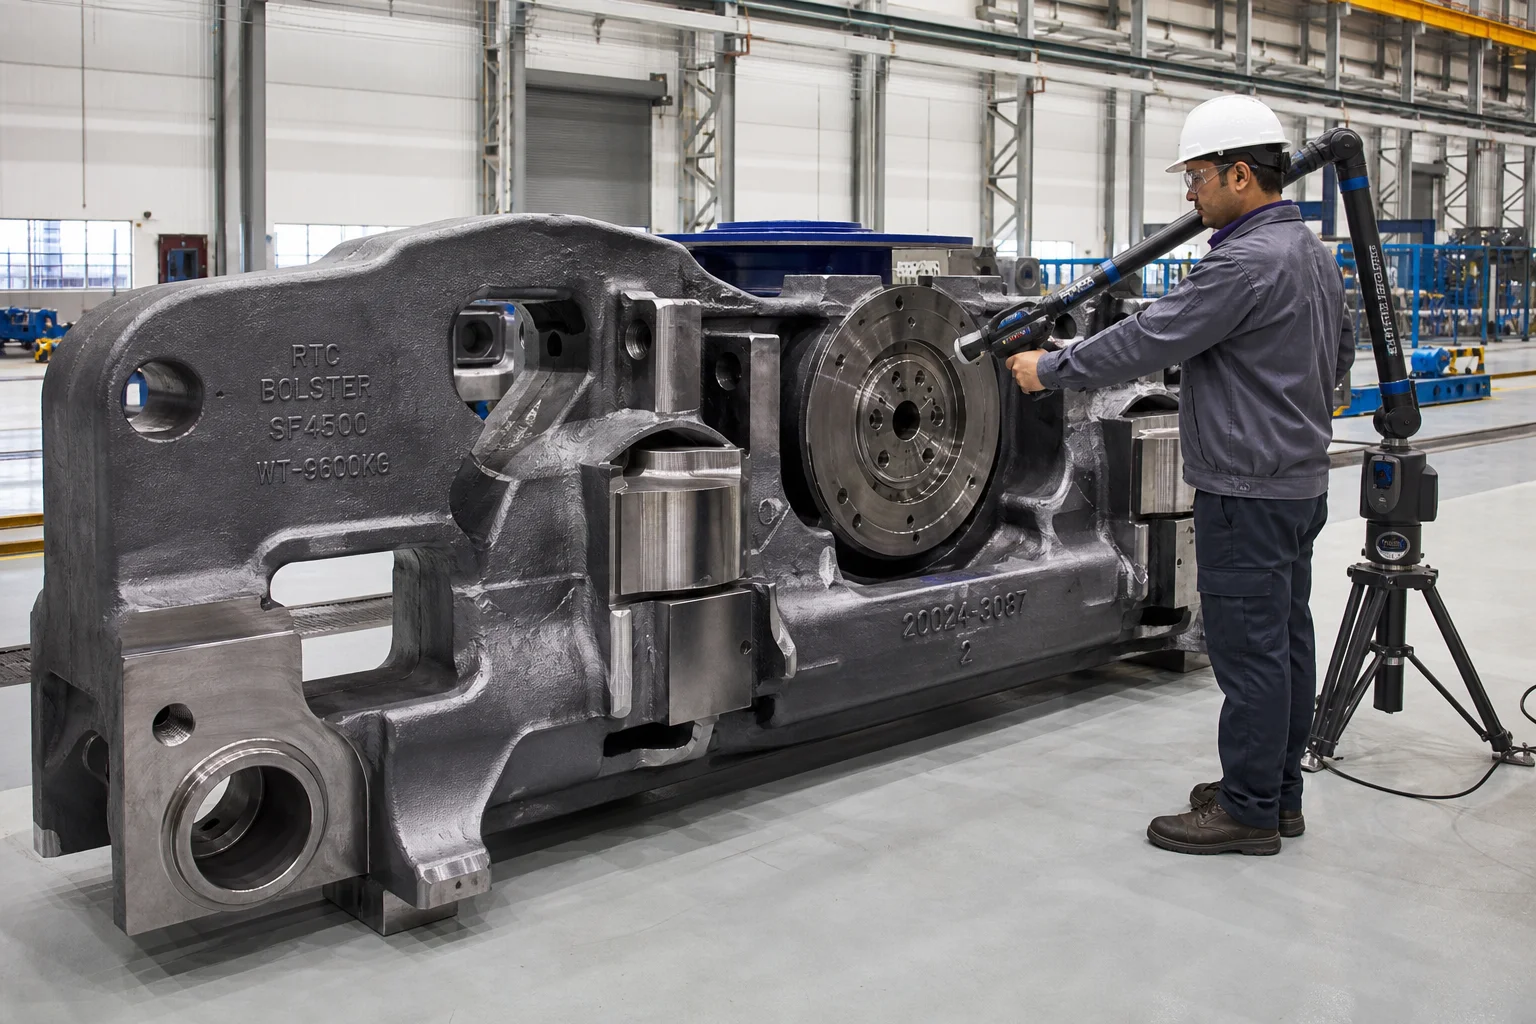
Železniční boční rámy a podvozkové nosníky fungují jako těžké konstrukční dynamické mosty, které přenášejí údery z více směrů:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Složka podvozku | Hlavní dynamické zatížení | Kritický způsob porušení, který je třeba zabránit | Strukturální norma AAR |
|---|---|---|---|
| Boční rám podvozku | Vysokocyklové svislé ohybové namáhání a boční kmitavé kmity | Příčné únavové praskliny v zaoblení spodního sedla pružiny a přechodech sloupců | AAR M-201 třída B+ / třída C (normalizované / kalené a popuštěné) |
| Podvozkový nosník nákladního vozu | Svislé zatížení středové desky ( ) + dynamické kývání bočního ložiska | Únavové opotřebení misky středové desky a praskliny ve spodním tažném přírubovém profilu | AAR M-201 třída B+ / třída C |
| Spojka typu E / spojka typu F | Podélné tahové a tlakové nárazové síly | Smyk kolíku kloubu, únavové deformace čepele spojky | AAR M-201 třída E (kalená a popouštěná legovaná ocel) |
| Kostra tlumicího zařízení a jehla | Extrémní tlumení kinetického rázu při intenzivním náběhu/výběhu vlaku | Prasknutí stěny kostry, deformace kapsy | AAR M-201 třída E ( ) |
2. Metalurgické normy pro litiny železničních součástí (AAR M-201 a EN 10293)
Specifikace AAR M-201 Asociace amerických železnic (AAR) klasifikuje ocelové litiny do jednotlivých konstrukčních tříd:
| Specifikace materiálu | Stav tepelného zpracování | Mez pevnosti v tahu ( ) | Mezní pevnost v tahu ( ) | Prodloužení ( ) | Zúžení ( ) | Dopadová houževnatost podle Charpyho V-zkoušky (CVN) | Hlavní uplatnění |
|---|---|---|---|---|---|---|---|
| AAR M-201 třída B+ | Normalizované a zušlechťované (N&T) | aT | Standardní boční rámy nákladních vozů, příčné nosníky, brzdové ramena | ||||
| AAR M-201 třída C (kalení a popouštění) | Kalený a popuštěný (Q&T) | aT | Boční rámy těžkých důlních vozů, podvozky pro chladné klima | ||||
| AAR M-201 třída E (kalení a popouštění, legovaná ocel) | Kaleno a popuštěno (legovaná ocel pro kalení a popouštění) | aT | Vysokopevnostní spojky, čelisti spojek, tažné zařízení s čelistmi | ||||
| EN 10293 G20Mn5 | Normalizováno / kaleno a popuštěno | aT | Evropské podvozky pro nákladní vozy (typ Y25), brzdové kotouče |
Metalurgický zaměření: Přísná kontrola obsahu dusíku, síry a fosforu
Vznik únavových trhlin v železničních odlitcích probíhá téměř výhradně na shlucích nekovových vměstků.
- Mezní hodnoty nežádoucích prvků : Fosfor ( ) a síra ( ).
- Odplyňování a zpracování vzácnými zeminami : Roztavená ocel je upravována v zásobníkové peci s přídavkem vápenatého drátu a řízeným přídavkem hliníku za účelem vytvoření jemných sféroidních sulfidů manganu typu III a úplného odstranění křehkých mezikrystalových eutektických filmových sulfidů typu II.
3. Vysokokvalitní formování pískem a směrové tuhnutí
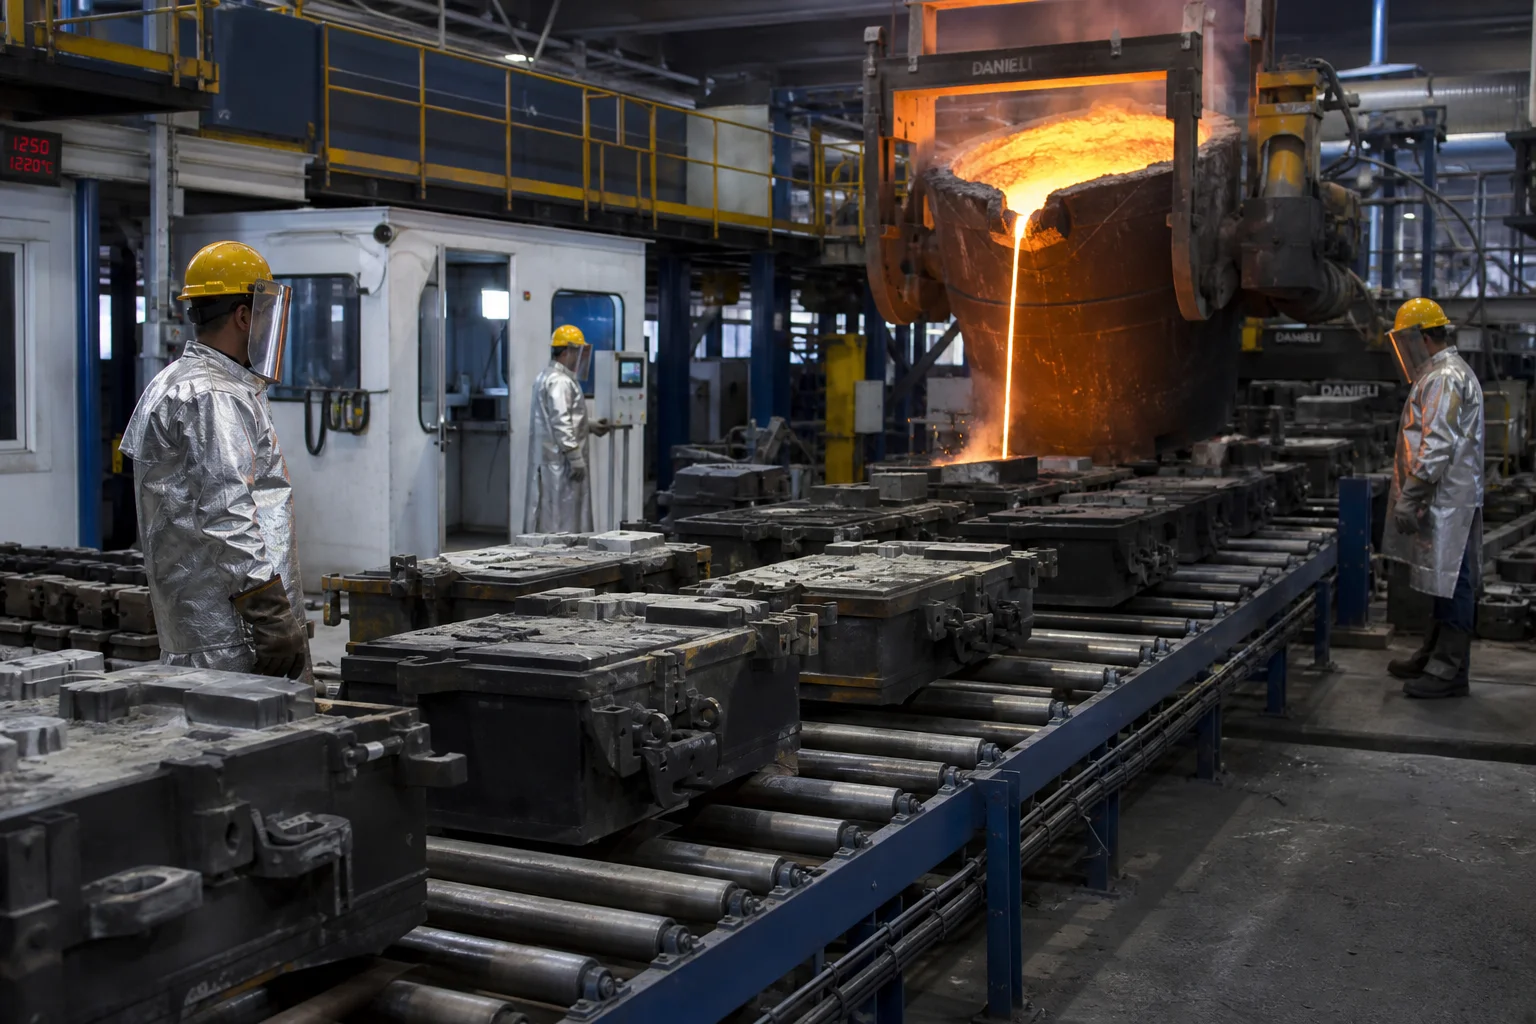
Boční rámy a podpěrné nosníky jsou velké duté litiny tvaru uzavřeného obdélníkového profilu (délka , hmotnost ) se složitými vnitřními vyztužujícími jádry a proměnnou tloušťkou stěn ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Vícestupňové tepelné zpracování podle normy AAR M-201
Aby byly splněny přísné požadavky na houževnatost při nízkých teplotách dle zkoušky Charpyho V-zářezu ( aT ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Precizní CNC obrábění podstavců a středových desek
Litiny podvozků musí být přesně kompatibilní s ložisky náprav kolových dvojkolí, tlumicími pružinami třecího typu a spodní částí karoserie vozidla:
Kritické obráběné rozhraní:
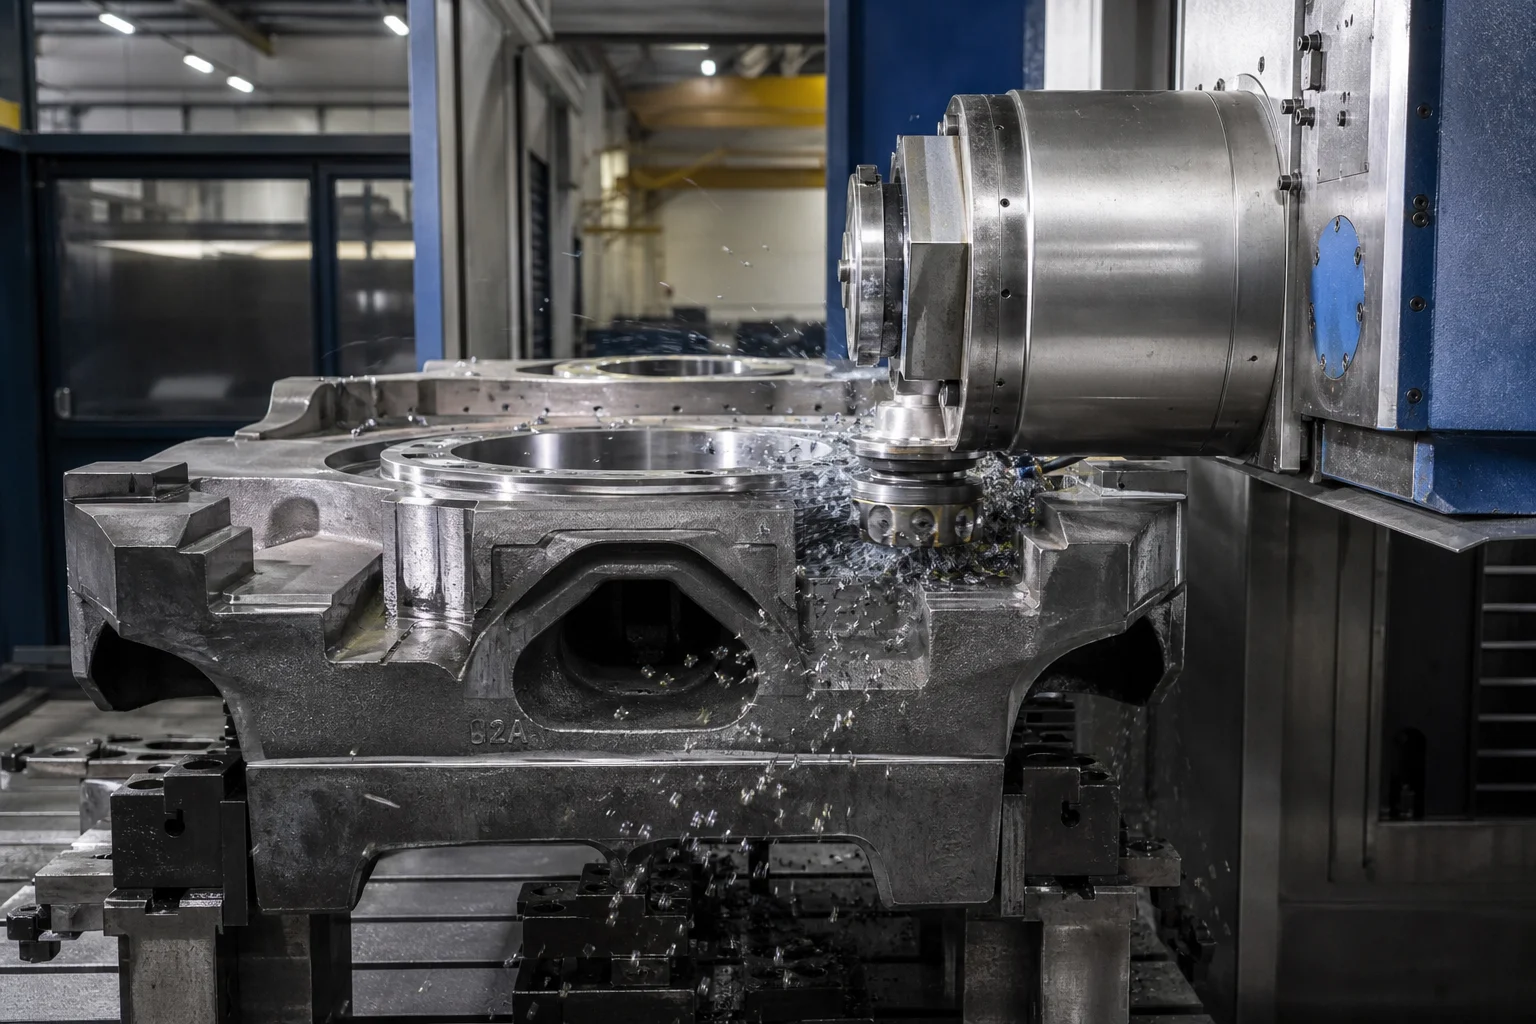
- Boční rámové upínací čelisti : Plochy tlačných čelistí podstavce, střechy a montážní plochy třecí opěrné desky jsou přesně obráběny na horizontálních CNC frézovacích strojích. Vzdálenost mezi podstavci a jejich kolmost jsou udržovány v toleranci po celé délce rozvoru 2,5 metru.
- Středová miska podpěry a boční ložiska : Průměr a hloubka středové misky jsou obráběny s drsností povrchu (), což zajišťuje rovnoměrný kontakt se středovou miskou karosérie bez místního zaklínění při průjezdu zatáčkami.
- Brzdové ovládání a otvory pro pouzdra : Vrtání a vyvrtávání otvorů pro brzdové páky s více osami, vybavené pouzdry z manganové oceli nebo z tvrdých kompozitních materiálů odolných proti opotřebení.
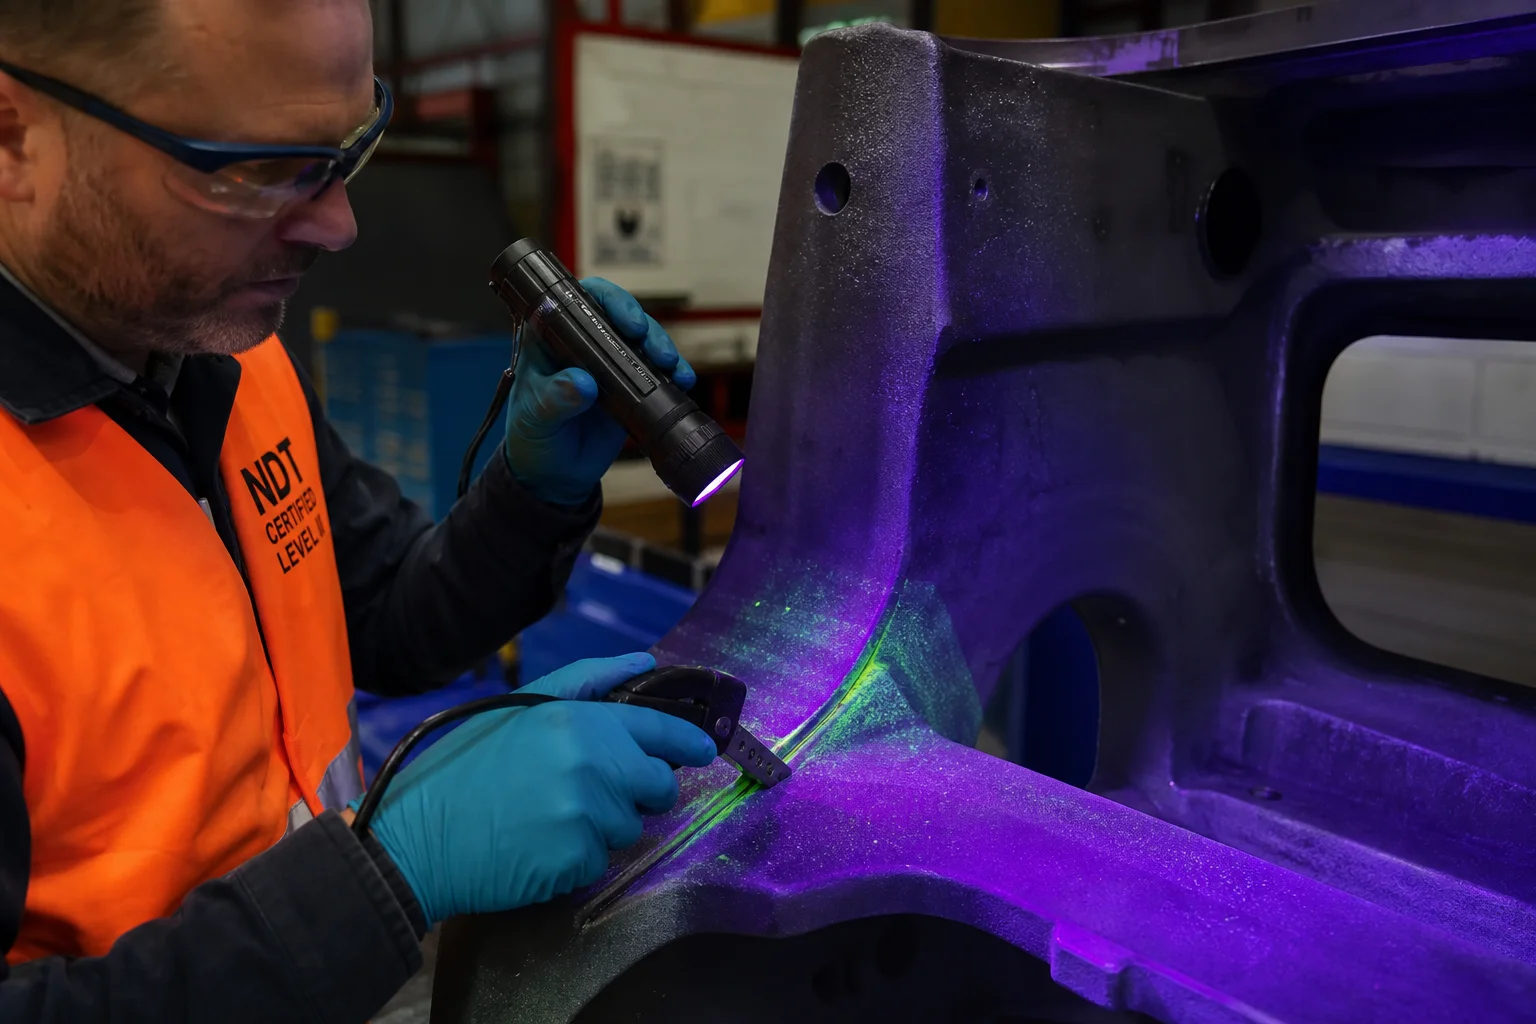
6. Komplexní nedestruktivní zkoušky (NDT) a soulad s kvalitními požadavky AAR
| Kategorie zkoušky kvality | Norma / Specifikace | Přijímací kritéria |
|---|---|---|
| Rentgenová zkouška (RT) | ASTM E446 / ASTM E186 | Úroveň 1/2 v kritických tažených přírubách, opěrných plochách pružin a rohových částech podstavce |
| Magnetická prášková zkouška (MT) | AAR M-214 / ASTM E709 (fluorescenční) | 100% kontrola všech vysokozatížených poloměrů a obráběných čelistí podstavce; žádné trhliny |
| Statická a dynamická zkušební zkouška | AAR M-202 / M-203 Statický zařízení pro měření průhybu | Podstavec zatížen na jmenovitou kapacitu; žádná trvalá plastická deformace |
| Tahová a rázová houževnatost | ASTM E8 / ASTM E23 na přiložených zkušebních vzorcích | Přísné dodržení tabulek AAR M-201; CVN aT |
| Rozměrové skenování | 3D laserový tracker / kalibrační přípravky typu Go/No-Go | Úplná verifikace rozměrů středu čepu k patrice podle výkresů AAR |
7. Výroba železničních odlitků ve společnosti Dandong City Pengxin Machinery Co., Ltd.
Dodávka vysoce spolehlivých odlitků pro železniční podvozky a kolejová vozidla vyžaduje certifikovanou litinku s kvalitní infrastrukturou, pokročilé možnosti tepelného zpracování a velkorozměrná CNC obráběcí centra.
Dandong City Pengxin Machinery Co., Ltd. je uznávaným silným hráčem v oblasti těžkých odlitků a přesného obrábění, který poskytuje služby globálnímu průmyslu železniční dopravy, těžebního průmyslu a těžkého strojírenství:
- Komplexní železniční oceli : Certifikovaná výroba litinových odlitků třídy AAR M-201 B+, C, E, EN 10293 G20Mn5 a vysoce pevných legovaných ocelí.
- Těžká litírna – infrastruktura : Výrobní areál o rozloze 80 000 m² s automatizovanými linkami pro zelený písek a pryskyřičný písek, schopný lití jednotlivých součástí o hmotnosti od 100 kg do 25 tun.
- Precizní víceosé CNC obrábění : Horizontální frézovací vrtné stroje s velkým pracovním prostorem a specializovaná vícevřetenová obráběcí centra pro dokončené upínací čelisti a středové desky podpěr.
- Kvalitní laboratoř ve vlastním provozu : Certifikovaný personál pro nedestruktivní zkoušení úrovně II/III provádějící 100% magnetopraškovou (MT), ultrazvukovou (UT) a rentgenovou (RT) kontrolu, doplněnou optickou emisní spektrometrií a Charpyho nárazovými zkouškami při nízkých teplotách až do .
- Kompletní dokumentace kvality : Certifikováno podle ISO 9001, poskytujeme kompletní materiálové osvědčení EN 10204 3.1, protokoly nedestruktivních zkoušek (NDT) a zprávy o ověření rozměrů podle AAR.
Závěr
Litiny pro železniční podvozky a kolejová vozidla jsou základními konstrukčními prvky, které nesou dynamickou hmotnost a rázové zatížení globální nákladní i osobní dopravy. Dosahování únavové životnosti v řádu milionů kilometrů vyžaduje naprostou dokonalost čistoty oceli po odkysličení, nízkoteplotní rázné houževnatosti ( ) , modelování směrového tuhnutí, přesné CNC frézování ložiskových ploch a komplexní NDT ověření.
Spolupráce s zkušeným integrovaným podnikem pro těžké litiny a přesné obrábění zajišťuje bezpečný, spolehlivý a účinný provoz vašich součástí kolejových vozidel po celosvětových železničních sítích.
Kontaktujte společnost Dandong City Pengxin Machinery Co., Ltd. pro zaslání specifikací vašich železničních litin nebo pro žádost o individuální technické poradenství.
Dandong City Pengxin Machinery Co., Ltd. — Těžká litina a přesné obrábění, od roku 1958.
Obsah
- 1. Dynamická provozní napětí a způsoby porušení železničních litin
- 2. Metalurgické normy pro litiny železničních součástí (AAR M-201 a EN 10293)
- 3. Vysokokvalitní formování pískem a směrové tuhnutí
- 4. Vícestupňové tepelné zpracování podle normy AAR M-201
- 5. Precizní CNC obrábění podstavců a středových desek
- 6. Komplexní nedestruktivní zkoušky (NDT) a soulad s kvalitními požadavky AAR
- 7. Výroba železničních odlitků ve společnosti Dandong City Pengxin Machinery Co., Ltd.
- Závěr