
 EN
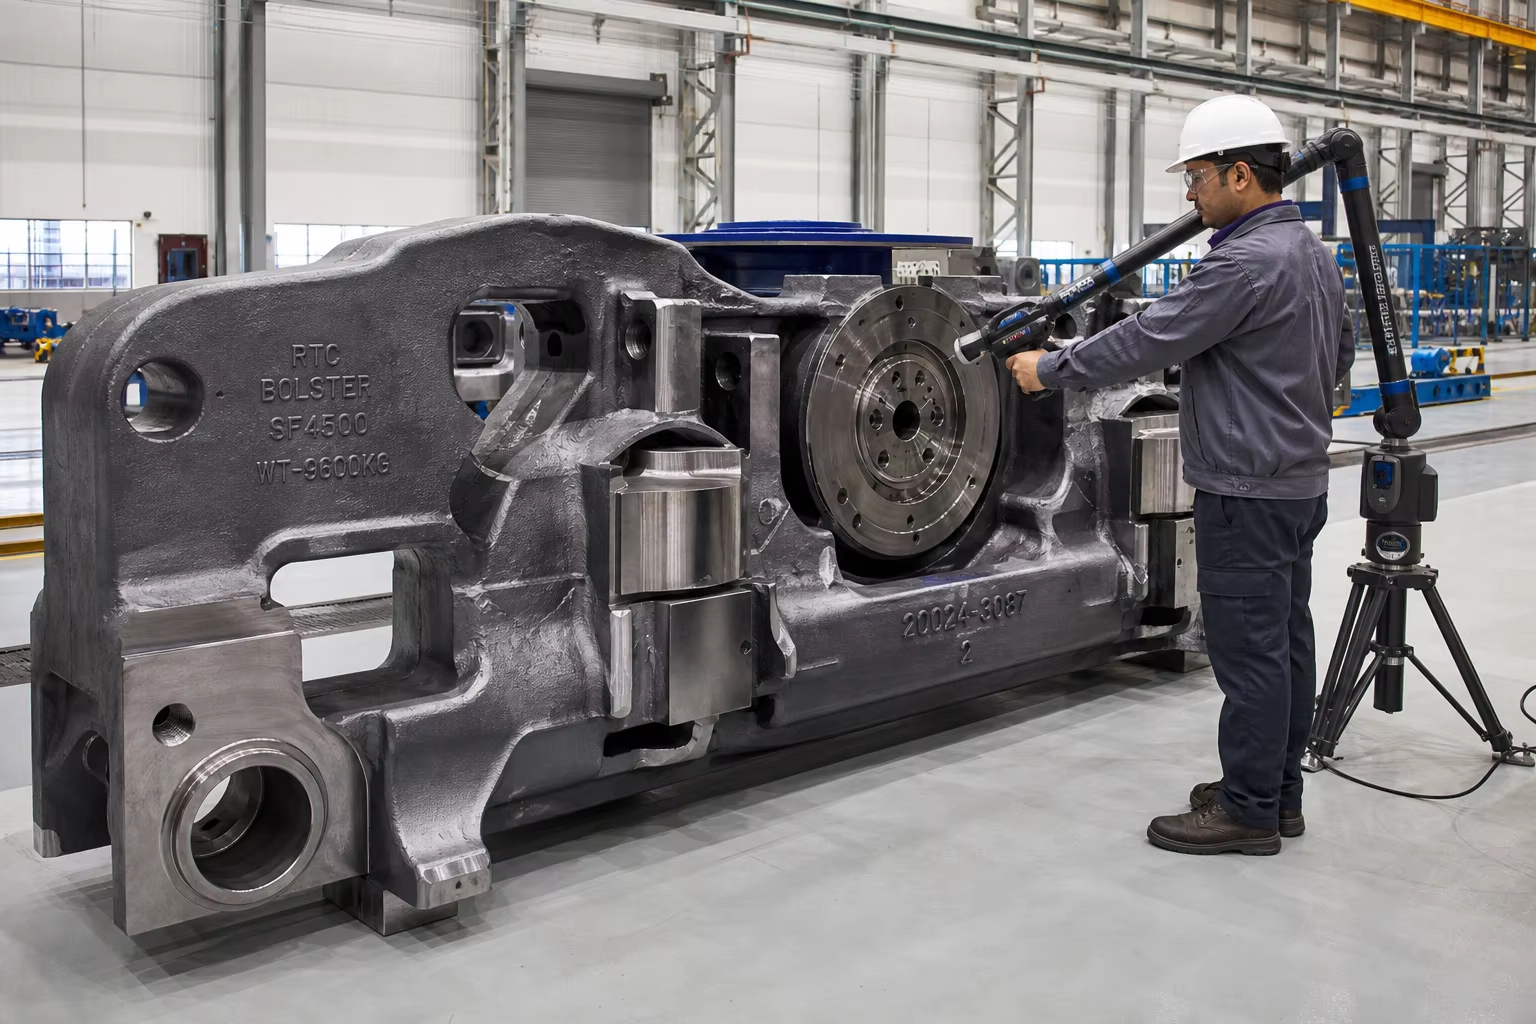
Мета-описание: Полное техническое руководство по стальным литым деталям для железнодорожных тележек и подвижного состава. Рассматриваются спецификации AAR M-201 классов B+, C и E, целостность литья боковых рам и центральных балок тележек, ресурс при высокочастотных циклических нагрузках, автоматизированное литьё в зелёный песок и фрезерная обработка опорных плит на станках с ЧПУ.
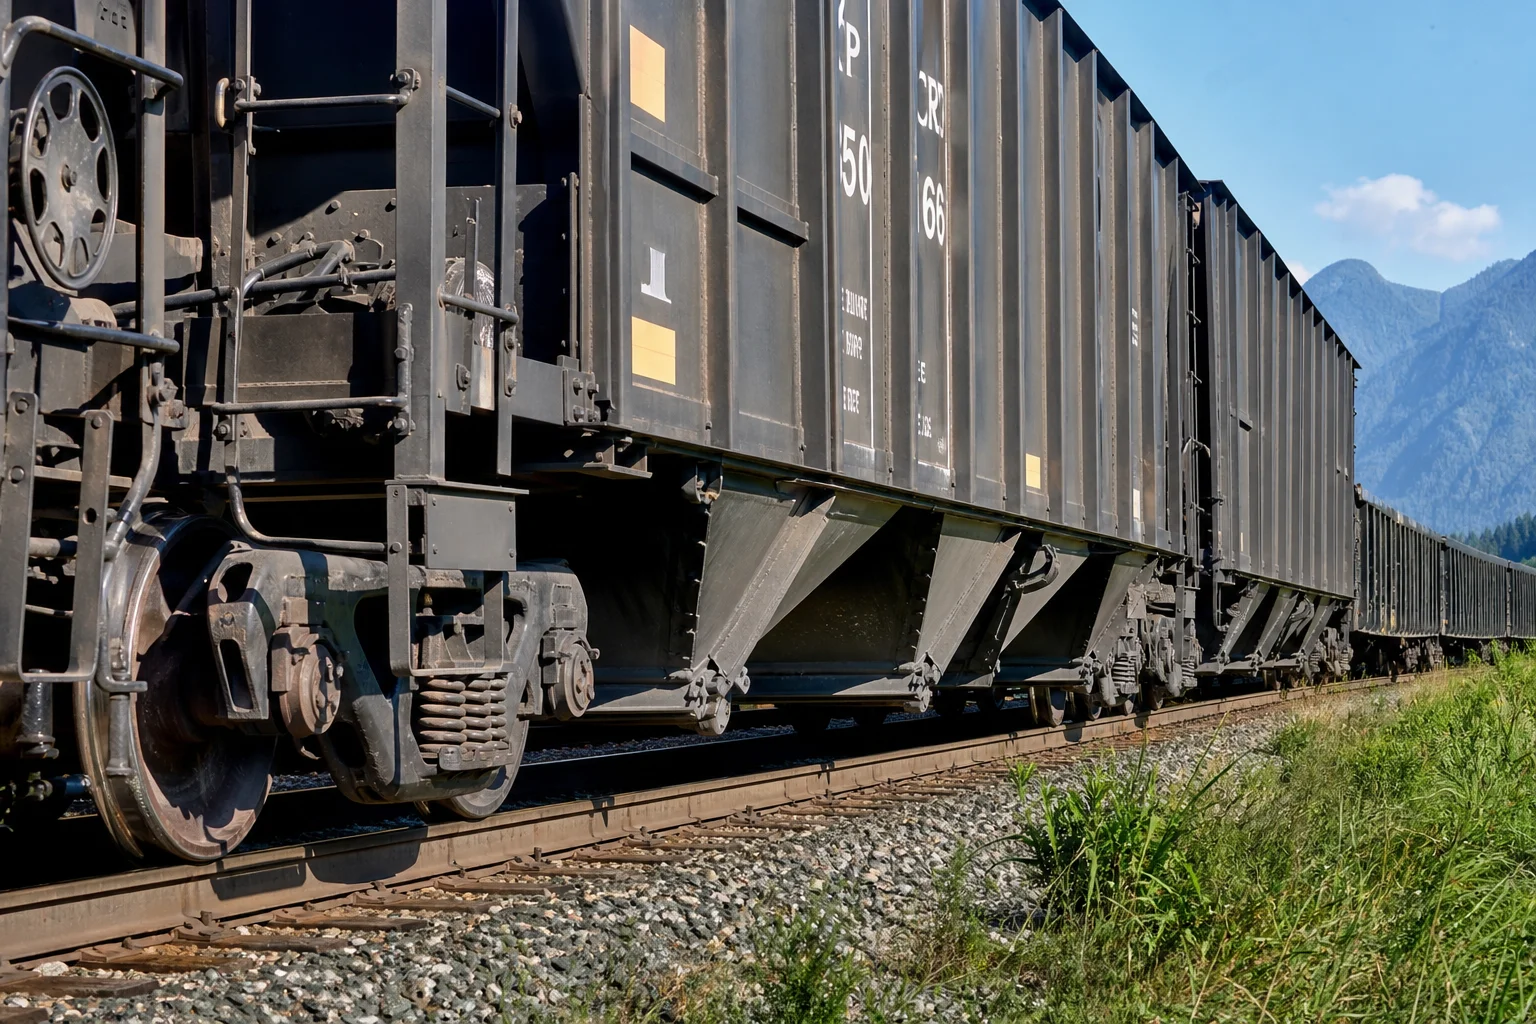
В грузовых железнодорожных перевозках, поездах для добычи полезных ископаемых большой грузоподъёмности и пассажирском подвижном составе сборка железнодорожной тележки (truck) является наиболее критичным с точки зрения безопасности конструктивным узлом. Стандартная тележка грузового вагона грузоподъёмностью 100 тонн использует массивные стальные детали, полученные точным литьём Боковые рамы, опорные брусья грузовых вагонов, центральные плиты, корпуса сцепных устройств и корпуса гасителей толчков для обеспечения динамических полных весов подвижного состава до 130 метрических тонн на вагон при эксплуатационных скоростях до 120 км/ч.
Эксплуатируясь на протяжении миллионов совокупных километров пути, литые детали тележек железных дорог подвергаются непрерывному воздействию вертикальных ударных нагрузок высокой амплитуды (стыки рельсов и стрелочные переводы), усталостным боковым колебаниям «охоты», продольным ударам сжатия и растяжения от сцепных устройств ( ) и резким перепадам температур окружающей среды ( ).
Поскольку катастрофический усталостный излом боковой рамы тележки может привести к сошествию поезда на высокой скорости, литые детали железнодорожного подвижного состава подлежат самым строгим в мире стандартам конструкционной безопасности — в Северной Америке регулируются Ассоциацией американских железных дорог (AAR M-201 / M-214) и на международном уровне — EN 10293 и ISO 9001 / IRIS (Международный стандарт железнодорожной промышленности) .
Данный инженерный справочник содержит исчерпывающий технический анализ марок литой стали для железнодорожного применения, конструкции направленной разливки, режимов термообработки, автоматизированного литья в зелёный песок, многоосевой фрезерной обработки на стационарных станках с ЧПУ, а также всесторонней неразрушающей контрольной проверки.
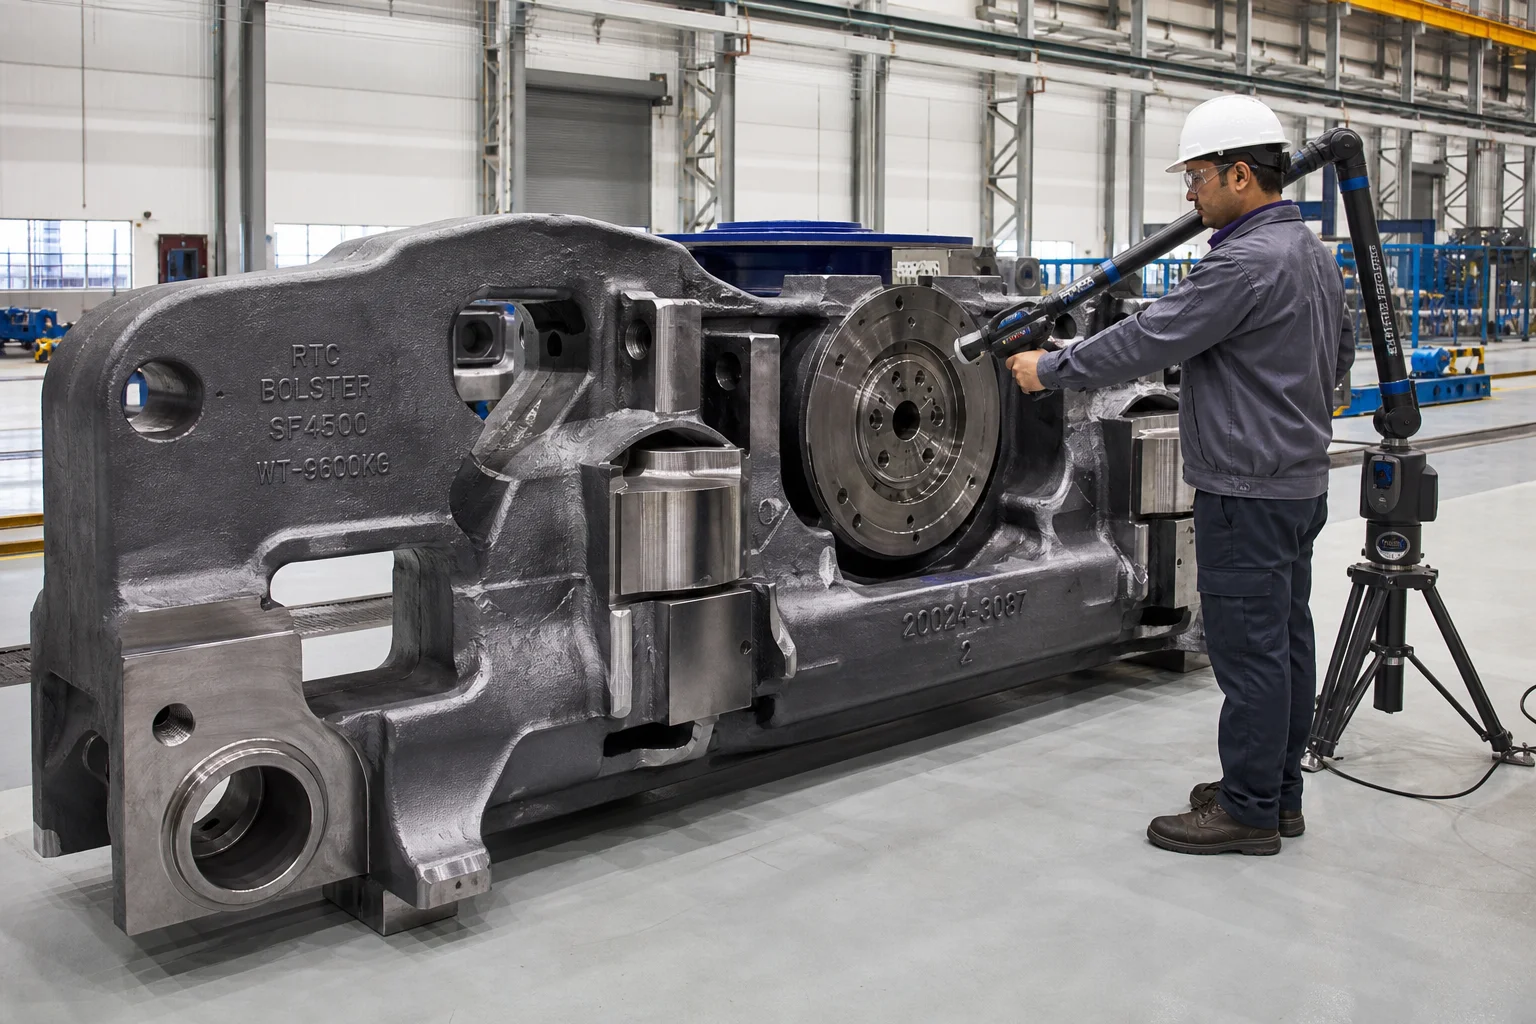
1. Динамические напряжённые поля в эксплуатации и механизмы разрушения железнодорожных отливок
Боковые рамы и надрессорные балки тележек выполняют функции тяжёлых динамических несущих конструкций, передающих ударную энергию в нескольких направлениях:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонент тележки | Основная динамическая нагрузка | Критический механизм разрушения, подлежащий предотвращению | Структурный стандарт AAR |
|---|---|---|---|
| Боковая рама тележки | Высокочастотный вертикальный изгиб + боковые колебания при движении по кривым | Поперечные усталостные трещины в месте перехода от нижнего седла пружины к закруглению и колоннам | Стандарт AAR M-201, класс B+ / класс C (нормализованный / термоупрочнённый) |
| Болстер грузового вагона | Вертикальная нагрузка на центральную плиту ( ) + динамическое раскачивание боковых опор | Усталостный износ чашки центральной плиты и трещины в нижнем растягиваемом поясе | Стандарт AAR M-201, класс B+ / класс C |
| Сцепное устройство типа E / типа F | Продольные растягивающие и сжимающие ударные силы | Срезание приливов шкворневого пальца, усталостное изгибание хвостовика соединителя | Сталь марки E по стандарту AAR M-201 (закалённая и отпущенная легированная сталь) |
| Корпус и вилка тягового устройства | Экстременное поглощение кинетического удара при интенсивном наборе и сбросе скорости поездом | Разрыв стенки корпуса, деформация гнезда | Сталь марки E по стандарту AAR M-201 ( ) |
2. Металлургические стандарты сплавов для железнодорожных литых деталей (AAR M-201 и EN 10293)
Спецификация AAR M-201 Ассоциации американских железных дорог (AAR) классифицирует литые стали по отдельным структурным маркам:
| Спецификация материала | Состояние термической обработки | Предел прочности ( ) | Предел текучести ( ) | Относительное удлинение ( ) | Относительное сужение площади поперечного сечения ( ) | Ударная вязкость по Шарпи с надрезом типа V (CVN) | Основная область применения |
|---|---|---|---|---|---|---|---|
| AAR M-201 Grade B+ | Нормализованный и отпущенный (N&T) | австрия | Стандартные боковые рамы грузовых вагонов, центральные рамы, тормозные балки | ||||
| AAR M-201, марка C (закалка и отпуск) | Закалка и отпуск (Q&T) | австрия | Боковые рамы грузовых вагонов для тяжёлых перевозок, тележки для эксплуатации при низких температурах | ||||
| AAR M-201, марка E (закалка и отпуск, легированная сталь) | Закалённая и отпущенная (легированная сталь для закалки и отпуска) | австрия | Высокопрочные сцепные устройства, «пальцы» и кронштейны автосцепок | ||||
| EN 10293 G20Mn5 | Нормализованная / закалённая и отпущенная | австрия | Европейские грузовые вагонные тележки (тип Y25), тормозные диски |
Металлургический фокус: строгий контроль содержания азота, серы и фосфора
Инициирование усталостных трещин в литых деталях для железнодорожного транспорта происходит почти исключительно на скоплениях неметаллических включений.
- Пороговые значения случайных примесей : фосфор ( ), сера ( ).
- Деоксидация и обработка редкоземельными элементами : расплавленная сталь подвергается основной ковшевой рафинировке с инжекцией кальциевой проволоки и контролируемым введением алюминия для получения мелких сфероидальных сульфидов марганца типа III и полного исключения хрупких межкристаллитных эвтектических пленок сульфидов типа II.
3. Высоконадёжное литьё в песчаные формы и направленная кристаллизация
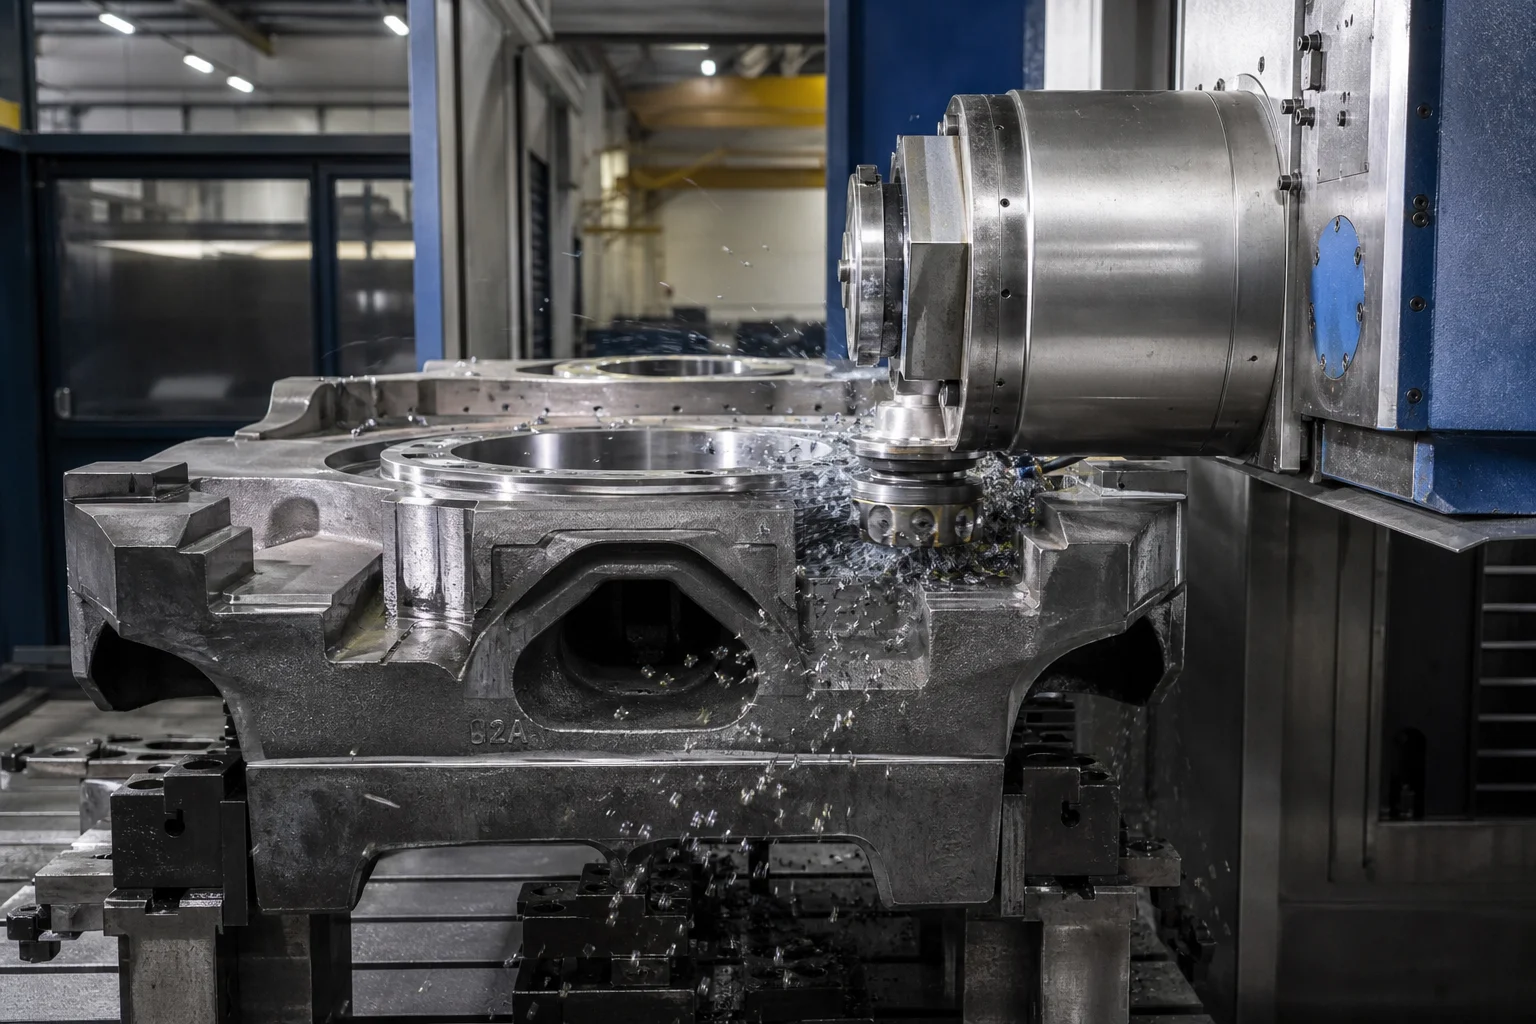
Боковые рамы и центральные балки — это крупные полые литые детали коробчатого сечения (длина , масса ) со сложными внутренними облегчающими элементами и переменной толщиной стенок ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Многоступенчатые протоколы термообработки (AAR M-201)
Для обеспечения строгих требований к ударной вязкости по Шарпи при низких температурах ( австрия ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Точная обработка опорных площадок и центральной плиты на станках с ЧПУ
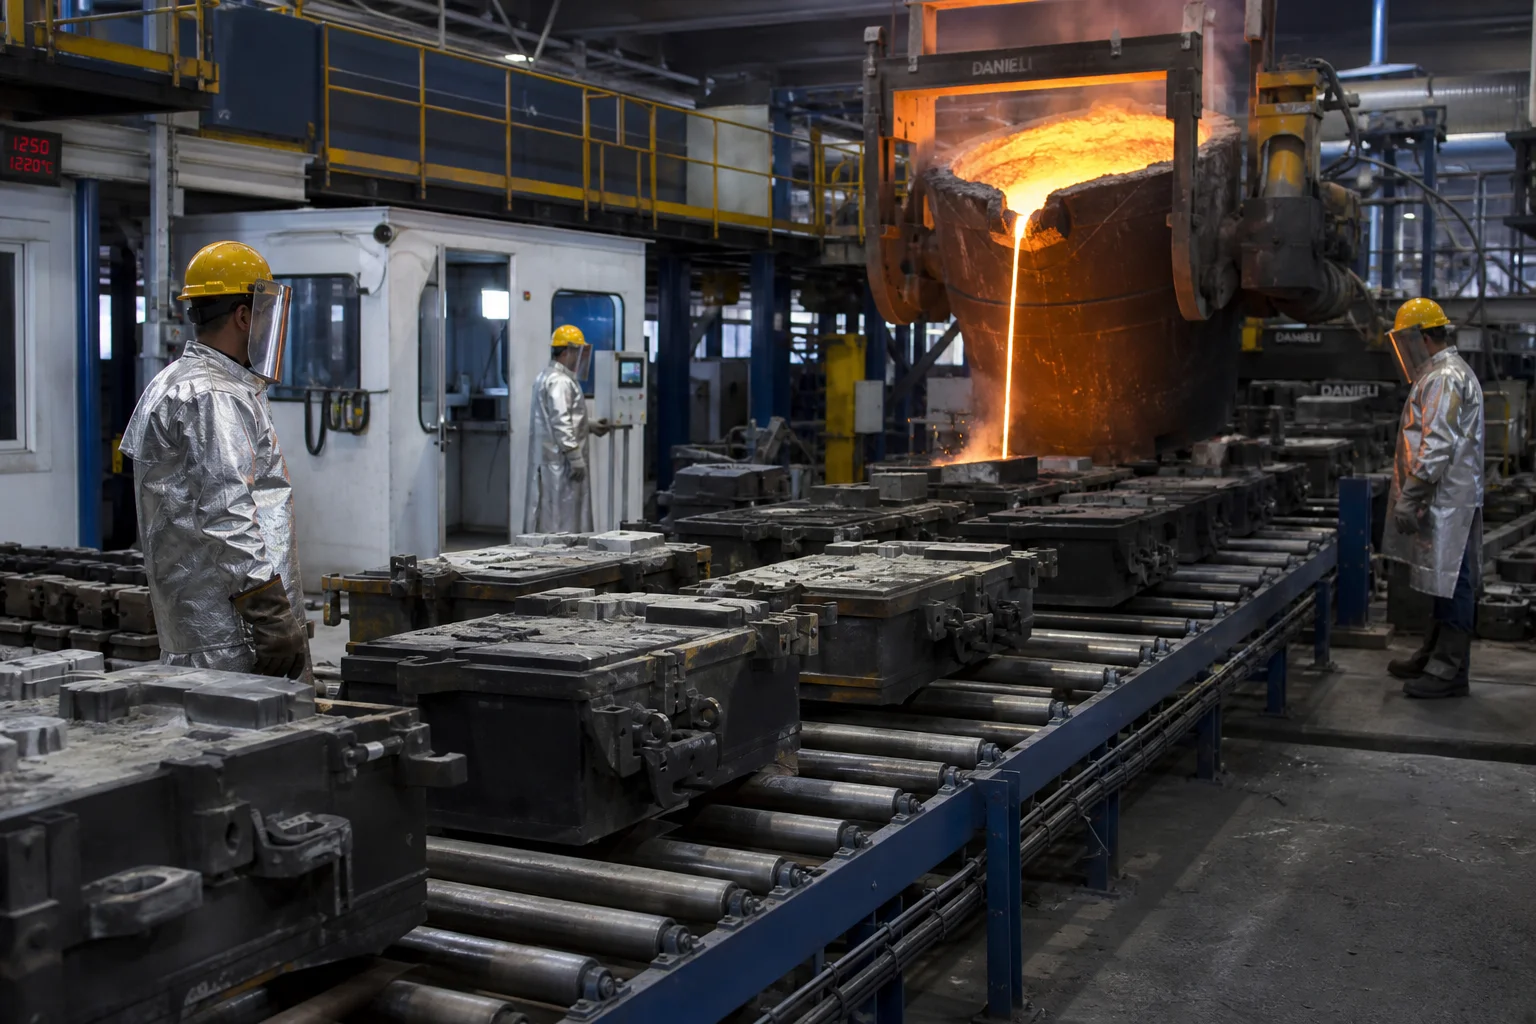
Литые детали тележек должны точно взаимодействовать с подшипниками осей колёсных пар, фрикционными гасителями и нижней рамой кузова:
Критические обработанные поверхности сопряжения:
- Захваты опорных площадок боковой рамы поверхности крепления челюстей опоры, крыши и износостойких фрикционных плит подвергаются прецизионной обработке на горизонтальных координатно-расточных станках с ЧПУ. Расстояние между опорами и их перпендикулярность сохраняются в пределах по всей базе колёсной пары длиной 2,5 метра.
- Центральная чашка надрессорной балки и боковые опоры : Диаметр и глубина центральной чашки обрабатываются с точностью (, что обеспечивает равномерный контакт с центральной чашкой кузова вагона без локального заклинивания при прохождении кривых.
- Тормозные рычаги и отверстия под втулки : Сверление и развертывание отверстий под пальцы тормозных рычагов на многоосевых станках с установкой износостойких втулок из марганцевой стали или закалённых композитных материалов.
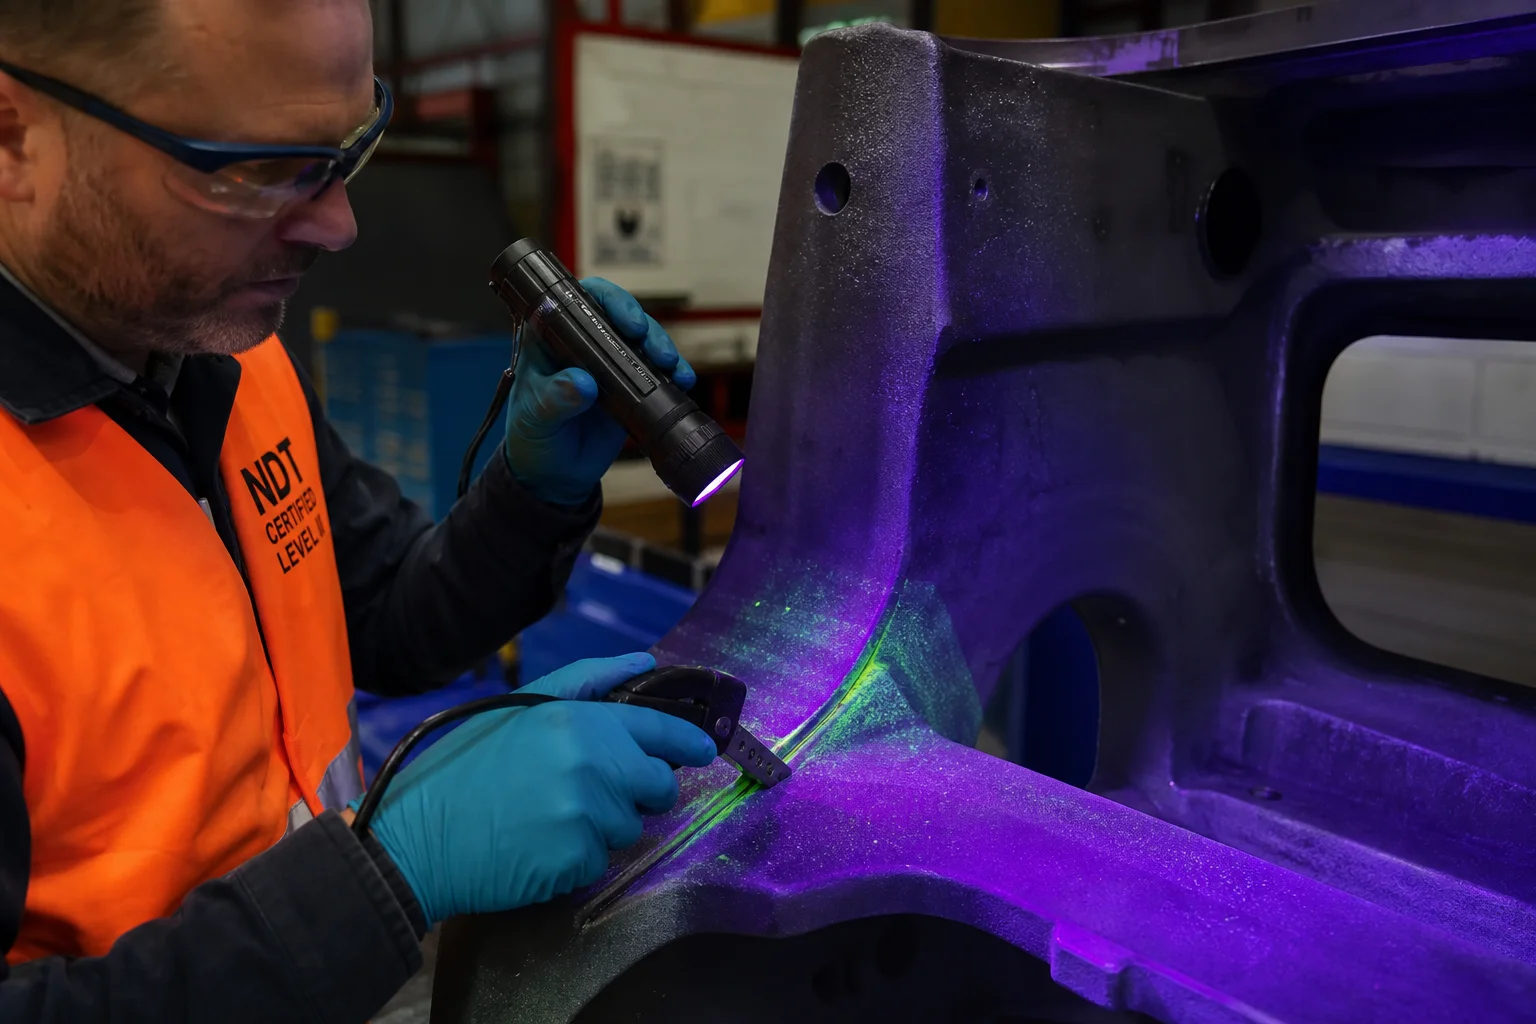
6. Комплексный неразрушающий контроль (НК) и соответствие требованиям AAR
| Категория контроля качества | Стандарт / Технические условия | Критерии принятия |
|---|---|---|
| Радиографический контроль (RT) | ASTM E446 / ASTM E186 | Уровень 1/2 в критических растянутых поясах, опорных поверхностях пружин и углах подставок |
| Магнитопорошковый контроль (MT) | AAR M-214 / ASTM E709 (Флуоресцентный) | 100%-ный контроль всех радиусов с высоким напряжением и обработанных фрезерованием захватов подставок; отсутствие трещин |
| Статические и динамические испытания на прочность | Статический деформационный стенд AAR M-202 / M-203 | Опорная балка нагружена до номинальной грузоподъёмности; отсутствие остаточной пластической деформации |
| Прочность на растяжение и ударная вязкость | ASTM E8 / ASTM E23 на приложенных образцах для испытаний | Строгое соответствие таблицам AAR M-201; ударная вязкость по Шарпи австрия |
| Сканирование геометрических размеров | лазерный трекер 3D / калибры типа «годен/негоден» | Полная проверка размеров от оси шкворня до опорной поверхности согласно чертежам AAR |
7. Производство железнодорожных отливок в компании Dandong City Pengxin Machinery Co., Ltd.
Поставка высоконадёжных отливок для железнодорожных тележек и подвижного состава требует сертифицированной литейной инфраструктуры, передовых возможностей термообработки и крупногабаритных центров ЧПУ-обработки.
Компания Dandong City Pengxin Machinery Co., Ltd. является устоявшимся лидером в области тяжёлых отливок и прецизионной механической обработки, обслуживающим мировые отрасли железнодорожного транспорта, горнодобывающей промышленности и тяжёлого оборудования:
- Комплексные решения для сталей железнодорожного применения : Сертифицированное производство отливок из сталей AAR M-201 класса B+, класса C, класса E, EN 10293 G20Mn5 и высокопрочных легированных сталей.
- Тяжёлое литейное производство : Завод площадью 80 000 м² с автоматизированными линиями зелёного песка и смолистого песка, способный выпускать отдельные отливки массой от 100 кг до 25 т.
- Точная многокоординатная фрезерная обработка на станках с ЧПУ : Горизонтальные расточные станки большого рабочего пространства и специализированные многошпиндельные обрабатывающие центры для изготовления готовых опорных губок и центральных плит рамы.
- Лаборатория контроля качества в наличии : Аттестованный персонал по неразрушающему контролю уровней II/III, выполняющий 100%-ный магнитопорошковый (MT), ультразвуковой (UT) и радиографический (RT) контроль, а также оптическую эмиссионную спектрометрию и испытания на ударную вязкость по Шарпи при низких температурах до .
- Полная документация по качеству : Сертифицирован в соответствии со стандартом ISO 9001; предоставляет полные сертификаты материалов EN 10204 типа 3.1, журналы результатов НК и отчёты о проверке геометрических размеров по стандарту AAR.
Заключение
Отливки для тележек железнодорожных вагонов и подвижного состава являются базовыми конструкционными элементами, воспринимающими динамические нагрузки и ударные воздействия при международных грузовых и пассажирских перевозках. Для обеспечения ресурса эксплуатации до миллионов километров недопустимо никакое снижение чистоты стали по степени раскисления и ударной вязкости при низких температурах ( ) моделирование направленной кристаллизации, точная обработка на станках с ЧПУ с основанием и всесторонняя проверка методами неразрушающего контроля.
Сотрудничество с опытным интегрированным предприятием по тяжёлому литью и прецизионной механической обработке гарантирует безопасную, надёжную и эффективную работу ваших компонентов подвижного состава в железнодорожных сетях по всему миру.
Свяжитесь с компанией Dandong City Pengxin Machinery Co., Ltd., чтобы направить технические требования к литым деталям для железнодорожного транспорта или запросить консультации по индивидуальному проектированию.
Компания Dandong City Pengxin Machinery Co., Ltd. — тяжелые литые изделия и прецизионная обработка, с 1958 года.
Содержание
- 1. Динамические напряжённые поля в эксплуатации и механизмы разрушения железнодорожных отливок
- 2. Металлургические стандарты сплавов для железнодорожных литых деталей (AAR M-201 и EN 10293)
- 3. Высоконадёжное литьё в песчаные формы и направленная кристаллизация
- 4. Многоступенчатые протоколы термообработки (AAR M-201)
- 5. Точная обработка опорных площадок и центральной плиты на станках с ЧПУ
- 6. Комплексный неразрушающий контроль (НК) и соответствие требованиям AAR
- 7. Производство железнодорожных отливок в компании Dandong City Pengxin Machinery Co., Ltd.
- Заключение