
 EN
Мета Опис: Потпуни технички водич за железничке богије и кочни материјал од челика. Истражите ААР М-201 Град Б+, Град Ц и Град Е спецификације, бочни оквир и камионски подстицај за лијечење интегритета, живот за умор високих циклуса, аутоматизовано лијечење зеленим песком и ЦНЦ обраду поста.
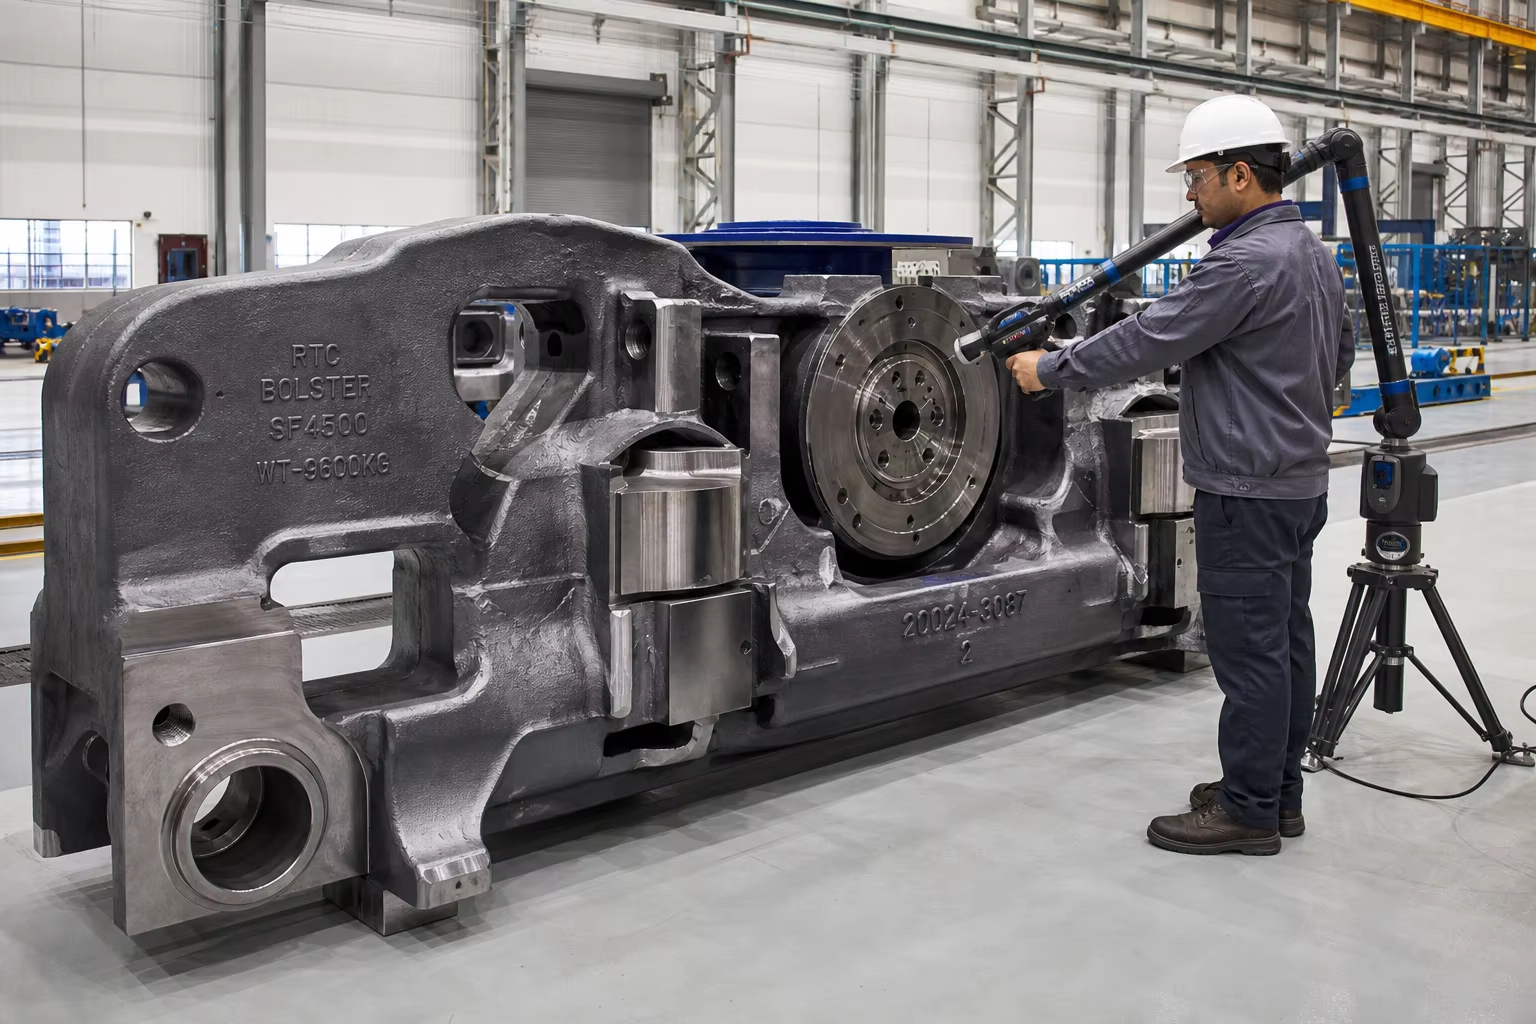
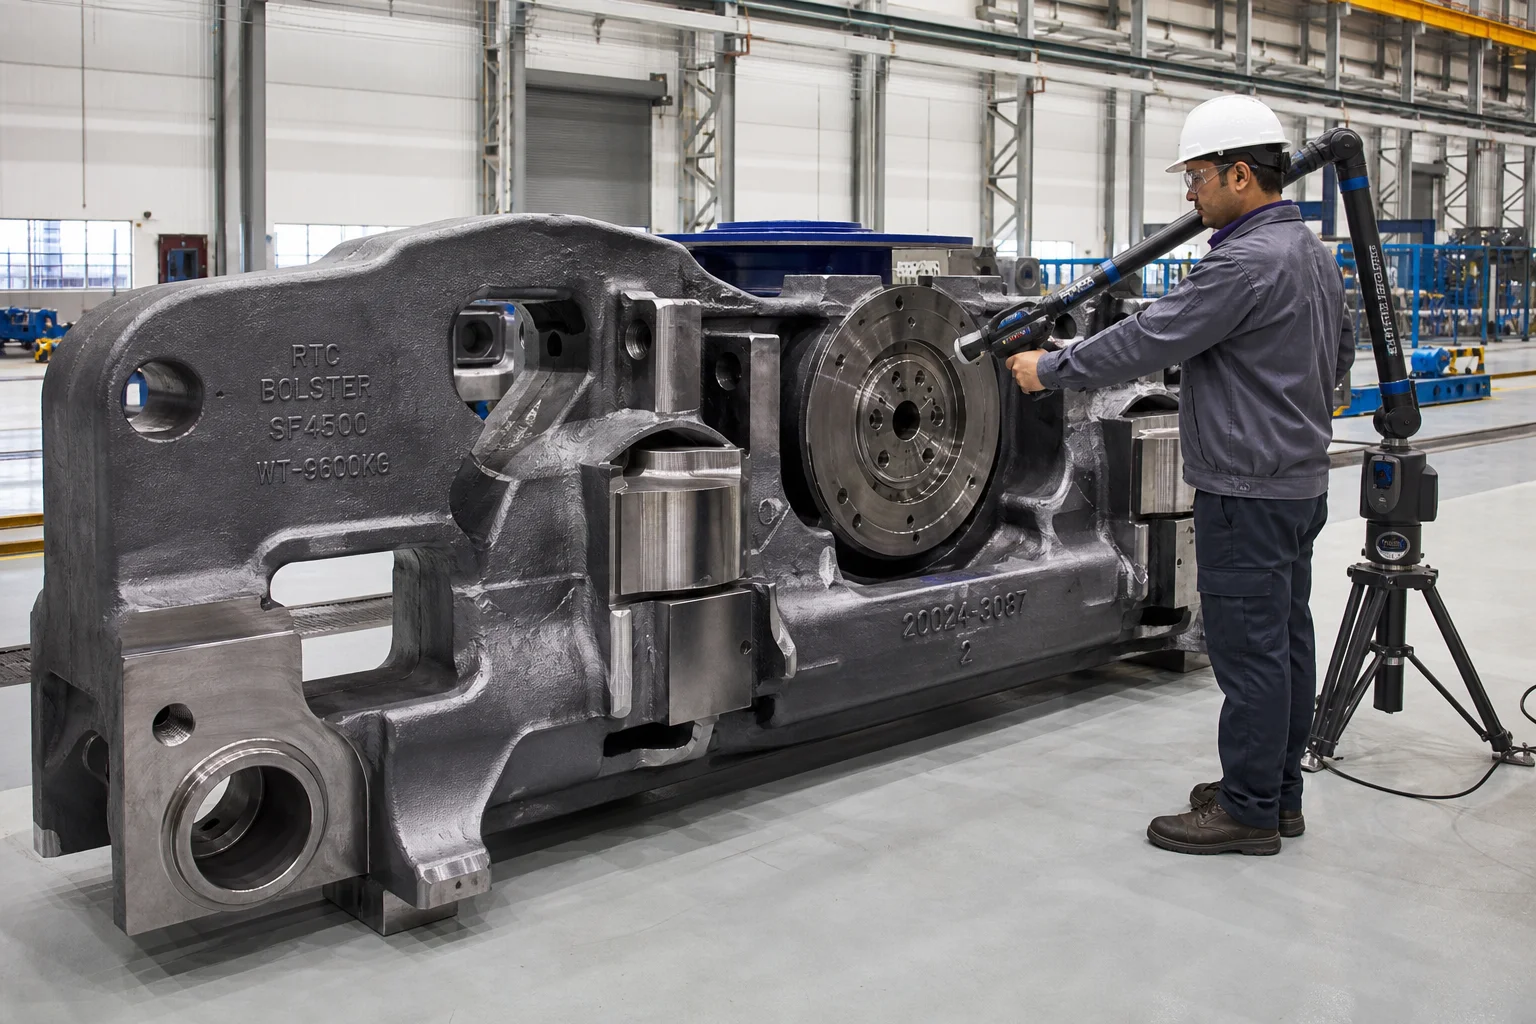
У теретном железничком превозу, тежим рударским возовима и путничком возом, железнички боги (превозник) је једини најкритичнији структурни подсистем за безбедност. Стандардни боги за товарне аутомобиле тежине 100 тона зависи од масивног, прецизно ливеног челика Страни оквири, подстицачи камиона, средње плоче, тела за спој и кућишта за заносење да подржи динамичну бруто тежину возила до 130 метричких тона по аутомобилу при брзинама до 120 km/h.
Радујући преко милиона кумулативних километара стаза, железнички боги лијеци издрже континуирано циклични вертикални удари високе амплитуде (уједињавања шина и прекидачи пруга), латерално уморње осцилације лова, дужиначни сукоби спојака ( ), и екстремне температурне промене у окружењу ( ).
Пошто катастрофално уморно кршење бочног оквира богија узрокује дералирање брзих возова, железнички ливци подлежу најстрожијим стандардима безбедности у свету Асоцијација америчких железница (ААР М-201 / М-214) и међународно EN 10293 и ISO 9001 / IRIS (Међународни стандард железничке индустрије) .
Овај инжењерски водич пружа исцрпну техничку анализу железничких кастних челика, дизајн усмерног напајања, протоколе топлотне обраде, аутоматизовано качење зеленим песком, вишеоснова ЦНЦ обрада постава и свеобухватну валидацију НДТ
1. у вези са Оперативно динамичко поле стреса и режими неуспеха железничких лекова
Железнички бочни оквири и опоре функционишу као тешки структурни динамички мостови који преносе вишесмерне енергије удара:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Компонента за погон | Примарно динамичко оптерећење | Критични режим квара који треба спречити | Структурни стандард ААР |
|---|---|---|---|
| Страни оквир камиона | Висок циклус вертикалног савијања + бочна осцилација лова | Попречни раскидање замор у доњем пружни седиште филе и колона прелаза | ААР М-201 Б+ / Ц (нормализовано / К&Т) |
| Загвозеници за камионе | Вертикално оптерећење средње плоче ( ) + динамичко косирање бочних лежаја | Уредне плоче посуде за умор и доње затење фланге пуцање | ААР М-201 Б+ / Ц |
| Тело за спојку типа Е / типа Ф | Продовни тежећи потез и силе сукоба компресивног буфа | Умор од косања когља за кости, умора са савијача | ААР М-201 Е класа (утврђени и оштрени легурани челик) |
| Изводњачка опрема и јоко | Екстремна кинетичка апсорпција удара током уласка/изласка тешке возне вожње | Разбијање зида куповине, деформација џепа | ААР М-201 Е класа ( ) |
2. Уколико је потребно. Стандарди за металургијске легуре за железничке лекове (ААР М-201 и EN 10293)
Спецификација Асоцијације америчких железница (ААР) М-201 категоризује ливене челике у различите структурне категорије:
| Спецификација материјала | Услов топлотне обраде | Затезна чврстоћа ( ) | Граница течења ( ) | Издужење ( ) | Смањење површине ( ) | Ударе у вијеку (CVN) | Примарна примена |
|---|---|---|---|---|---|---|---|
| ААР М-201 Б+ | Нормализовано и закачено (Н&Т) | аТ | Стандардни бочни оквири, опори, кочнице за прегоне | ||||
| ААР М-201 С степен (К&Т) | Спуштено и закачено (К&Т) | аТ | Стројеви за тешке рударске аутомобиле, богије за хладну климу | ||||
| ААР М-201 Е класа (К&Т легура) | Смргнуто и оштрено (К&Т легурно челик) | аТ | За течење, за течење, за течење, за течење | ||||
| EN 10293 G20Mn5 | Нормализовано / П&Т | аТ | Улазници за европске теретне вагоне (тип Y25), кочници |
Металлургијски фокус: строга контрола азота, сумпора и фосфора
Почињење раскола усталости у железничким ливцима се дешава скоро искључиво на неметалним кластерима укључивања.
- Пресни вредности елемента тркача : Фосфор ( и сумпора ( ).
- Деоксидација и обрада ретких земљишта : Топљен челик подвргнут је основној рафинирању са инжекцијом калцијумске жице и контролисаним додавањем алуминијума како би се добили фини сфероидни манган сулфиди типа III, потпуно елиминишући крхке интергрануларне сулфиде еутекти
3. Уколико је потребно. Високоинтегритно качење песка и усмерна учвршћивање
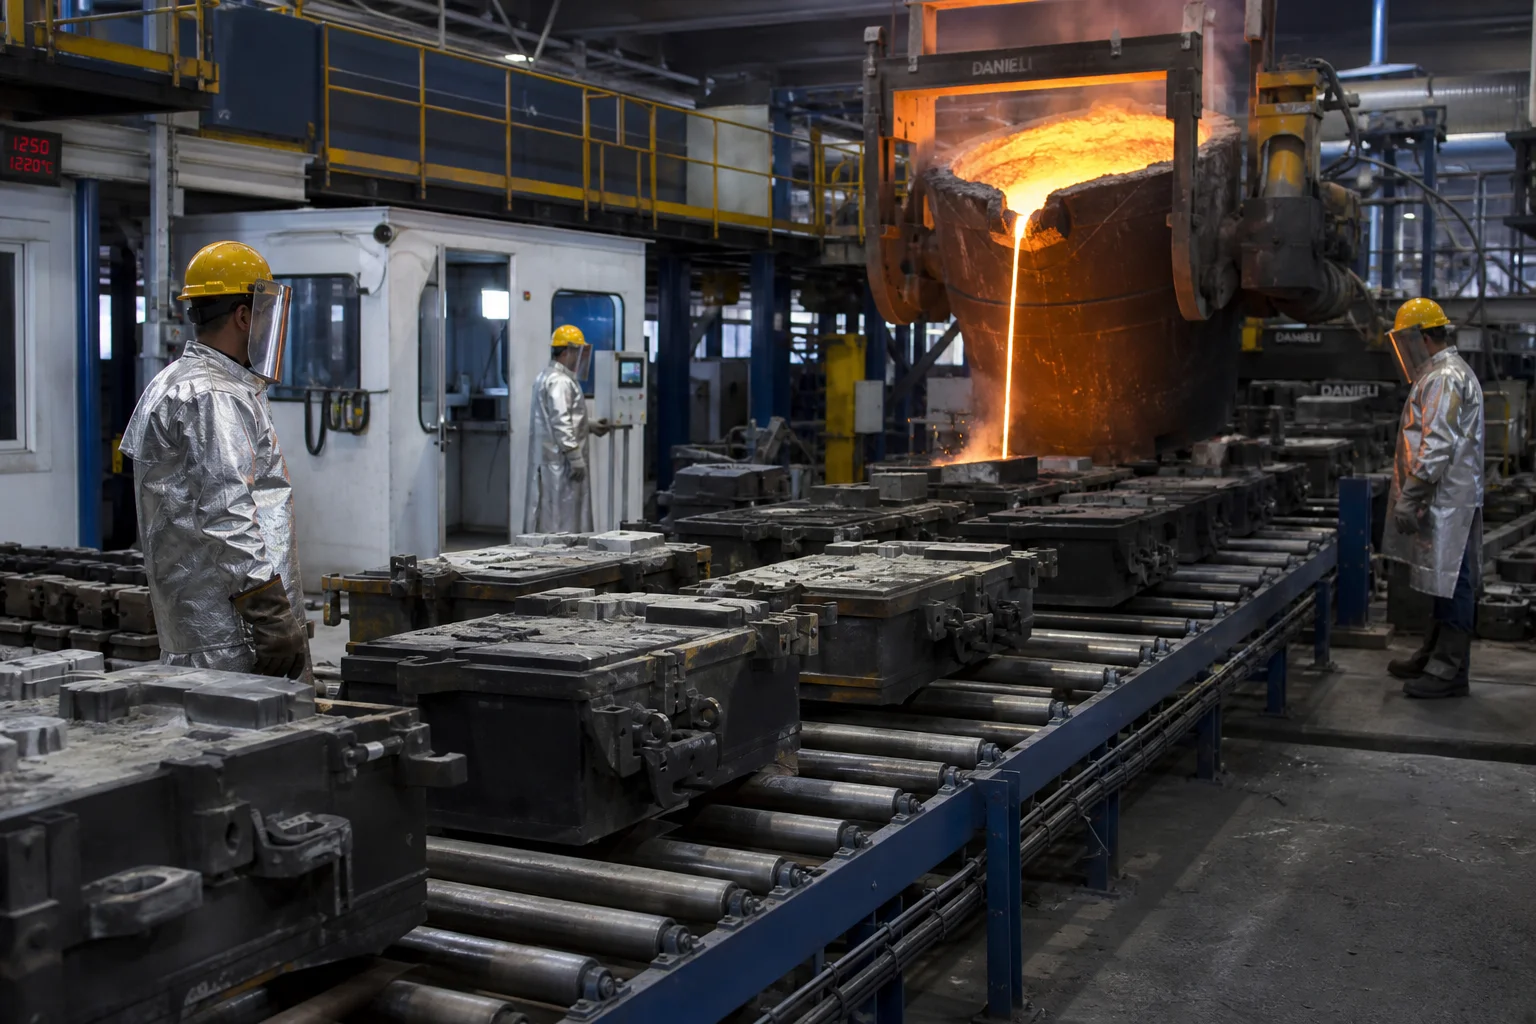
Страни оквири и опори су велике шупље кутије са кутијом (дужина , тежина са сложеним унутрашњим сржом осветљења и променљивом дебљином зида ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Уколико је потребно. Протоколи вишеступенчане топлотне обраде (ААР М-201)
Да би се постигли строги захтеви за чврстоћу на ниске температуре у Чарпи-В-инцоу ( аТ ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Појам Прецизна ЦНЦ Педестал & Центар Плате Машининг
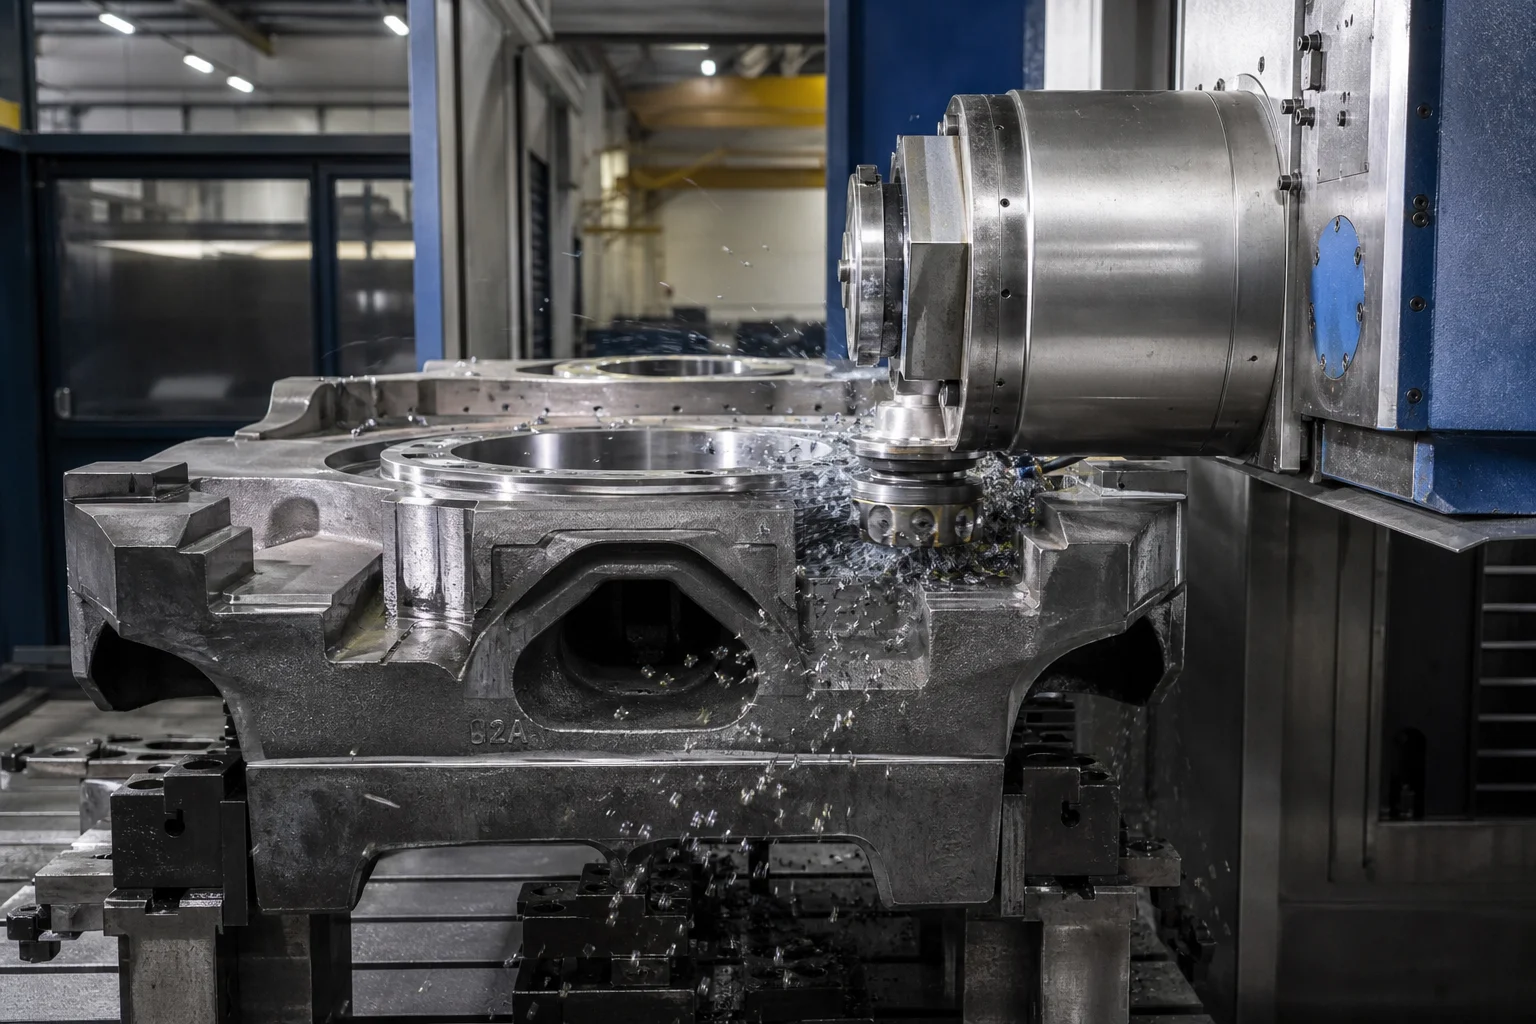
Заливе за кочнице морају бити прецизно повезане са лежајима осија колеса, трљачким прекривачима и подкосмолом кузова возила:
Критични интерфејс за машине:
- Страна рамка Педстал вилице : Подлоге чељусти трес лицева, покрив, и тријања носи плоча монтажа површине су прецизно обрађени на ЦНЦ хоризонтални бушење центри. Размештај између постала и квадратни су одржани у оквиру преко целог 2,5 метара окна.
- Бостер Центар Плате Боол & Страни Беаррингс : Дијаметар и дубина централне плоче посуде обрађене на (), обезбеђујући равномерни контакт са централном посудом куза без локализованог везања током преговора у криви.
- Очи у решењу и буширању кочница : Многоосино бушење и реаминг рупа за зачинке за кочнице за кочнице опремљене марганским челином или тврдим композитним гушама за зношење.
6. Уколико је потребно. Скупшти неразрушни испитивање (НДТ) и у складу са квалитетом ААР
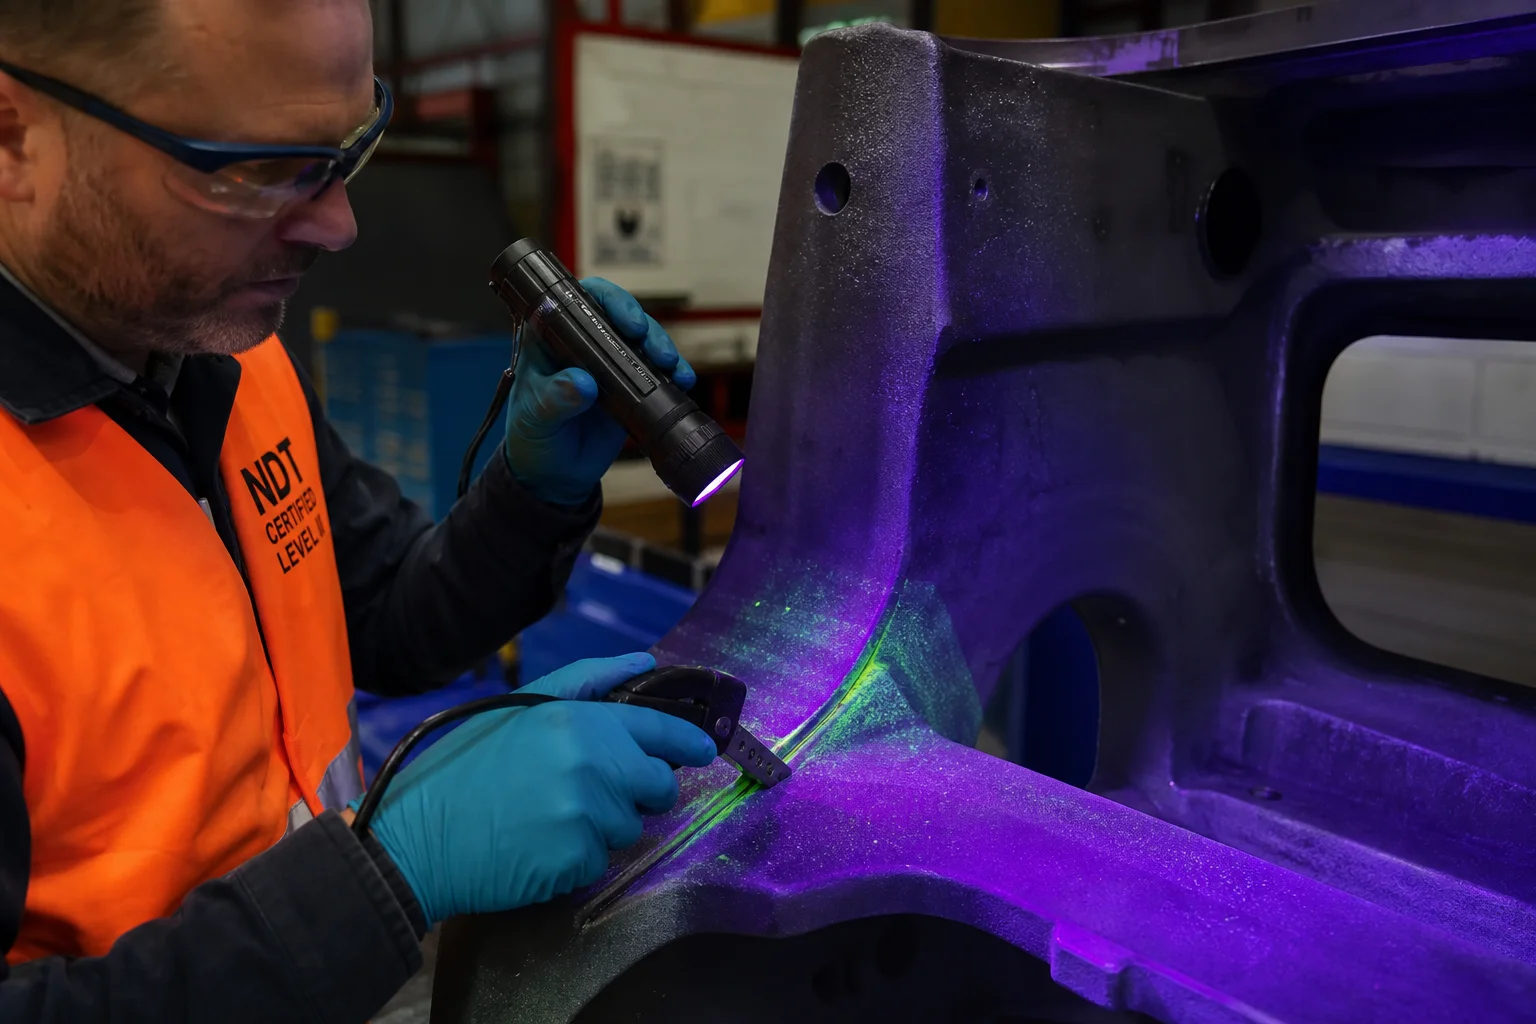
| Категорија теста квалитета | Стандард / Спецификација | Критеријуми прихватања |
|---|---|---|
| Радиографско тестирање (РТ) | АСТМ Е446 / АСТМ Е186 | Ниво 1/2 у критичној напетости, пружњачким седиштима и угловима постала |
| Магнетно-партикулно тестирање (MT) | ААР М-214 / АСТМ Е709 (Флуоресцентно) | 100% инспекција свих радија високог стреса и обрађених чељустица поста; нула пукотина |
| Статички и динамички тест | ААР М-202 / М-203 Статички дефлекциони триг | Покретница натоварена на номинална капацитета; нула трајна пластична деформација |
| Тракција и чврстоћа удара | АСТМ Е8 / АСТМ Е23 на приложеним купонима за испитивање | Уколико је потребно, додајте бројне примедбе. аТ |
| Димензионално скенирање | 3Д ласерски тракери / Го/Но-Го гауз фикшири | Потпуна верификација димензија од центра до поста за ААР цртеже |
7. Производња железничких литива у Дандонгу, град Пенгсин Машинесх Цо, Лтд.
Достављање високонаданих железничких богија и ливења вожљивих материјала захтева сертификовану инфраструктуру квалитета ливарије, напредне могућности топлотне обраде и велике ЦНЦ центри за обраду.
Дандонг Сити Пенгсин Машинерс Цо, Лтд. је успостављена сила за тешке ливење и прецизну обраду која служи глобалној индустрији железничког транзита, рударства и тешке опреме:
- Скупшти железнички челика : Сертификована производња ААР М-201 класе Б+, класе Ц, класе Е, EN 10293 G20Mn5, и легираних лијепих челика високе чврстоће.
- Инфраструктура тешке ливарије : 80 000 м2 производње са аутоматизованим линијама за зелени песк и смоле песк, способне за ливање појединачних компоненти од 100 кг до 25 тона.
- Прецизна вишеосична ЦНЦ обрада : Горизонтални бушилице за велике коверте и специјални центри за обраду више вртоглава који испоручују завршене чељусти поста и централне плоче за подстицање.
- Унутрашња лабораторија за квалитет : Сертификовано особље за НДТ II/III нивоа које врши 100% МТ, УТ и РТ инспекција, праћено оптичким спектрометријом емисије и Чарпи низком температуром и испитивањем удара до .
- Потпуна документација квалитета : Сертификовано по ИСО 9001, пружајући комплетне сертификате материјала EN 10204 3.1, дневнике инспекција НДТ и извештаје о димензионалној верификацији ААР.
Закључак
Железнички боги и ливљиве коцке су основни структурни елементи који издржавају динамичку тежину и ударачке оптерећења глобалног превоза терета и путника. Достизање живота уморних милиона километара захтева нула компромиса у чистоћи деоксидације челика, чврстоћи удара на ниске температуре ( ), усмерено моделирање учвршћивања, прецизна ЦНЦ обрада постава и свеобухватно валидацију НДТ.
Партнерство са искусним, интегрисаним тешком ливком и прецизним инсталацијама за обраду осигурава да ваше компоненте вожљивог материјала раде сигурно, поуздано и ефикасно широм светских железничких мрежа.
Контактирајте Дандонг Цити Пенгсин Машинери Цо, Лтд. да би послали своје железничке спецификације ливења или затражили прилагођене инжењерске консултације.
Дандонг Сити Пенгсин Машинери Цо, Лтд. Тешке ливење и прецизна обрада, од 1958. године.
Садржај
- 1. у вези са Оперативно динамичко поле стреса и режими неуспеха железничких лекова
- 2. Уколико је потребно. Стандарди за металургијске легуре за железничке лекове (ААР М-201 и EN 10293)
- 3. Уколико је потребно. Високоинтегритно качење песка и усмерна учвршћивање
- 4. Уколико је потребно. Протоколи вишеступенчане топлотне обраде (ААР М-201)
- 5. Појам Прецизна ЦНЦ Педестал & Центар Плате Машининг
- 6. Уколико је потребно. Скупшти неразрушни испитивање (НДТ) и у складу са квалитетом ААР
- 7. Производња железничких литива у Дандонгу, град Пенгсин Машинесх Цо, Лтд.
- Закључак