
 EN
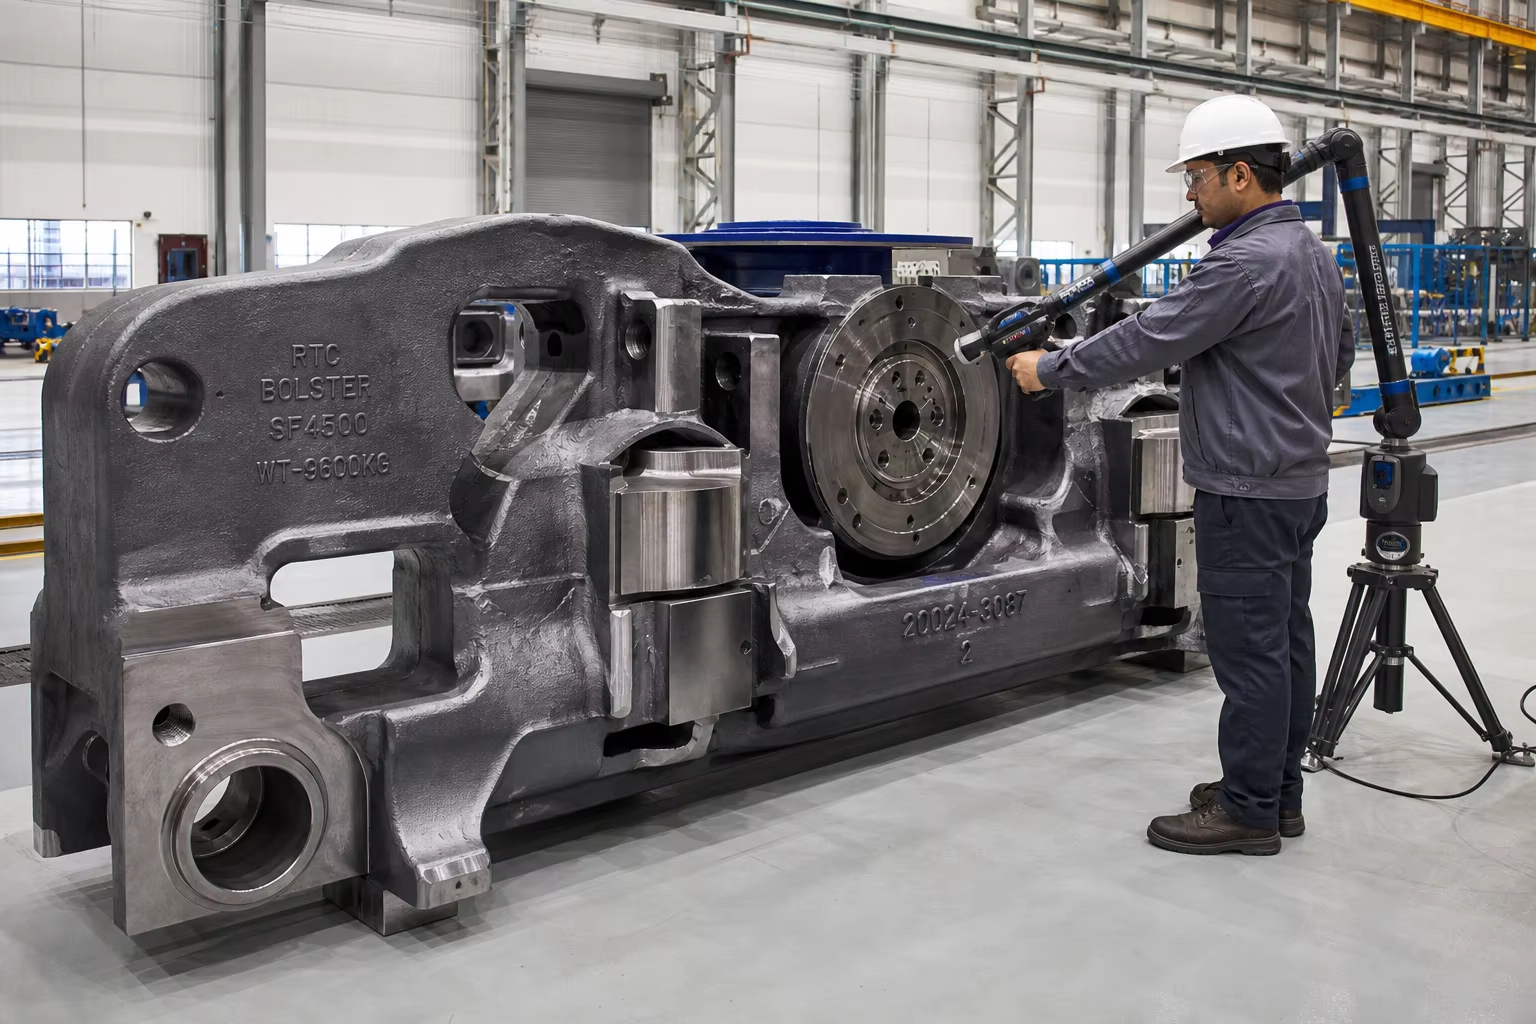
Meta-kuvaus: Täydellinen tekninen opas rautatieakselin ja liikkuvaan kalustoon liittyviin teräsvalukappaleisiin. Tutustu AAR M-201 -standardin luokkiin B+, C ja E, sivukehikon ja tukipalkin valukappaleiden kestävyyteen, korkean kierrosmäisen väsymiselämän kestoon, automatisoituun vihreän hiekan muottaukseen ja CNC-pohjapinnan koneistukseen.
Tavaraliikenteessä, raskasrautaisissa kaivosteollisuuden junissa ja matkustajajunien liikkuvassa kalustossa rautatieakselin (truck) kokoonpano on yksittäinen turvallisuudeltaan kriittisin rakenteellinen alajärjestelmä. Tyypillinen 100-tonninen tavaravaunuakseli perustuu suuriin, tarkkavaluttuihin teräskappaleisiin Sivukehikkeet, junavaunujen tukipalkit, keskilevyt, liitinkappaleet ja vetovoiman siirtojärjestelmän koteloit tukeakseen dynaamisia ajoneuvon kokonaismassoja enintään 130 metristä tonnia vaunua kohden käyttönopeuksilla enintään 120 km/h.
Toimien miljoonien kumulatiivisten rautatiekilometrien matkalla rautatiealustan valukappaleet kestävät jatkuvaa korkean amplitudin syklistä pystysuuntaista iskukuormitusta (raiteiden liitokset ja ohjauslaite), sivusuuntaista heilahdusväsymystä, pituussuuntaisia työntö- ja vetovoimaiskuja liitinkappaleissa ( ) ja äärimmäisiä ympäristön lämpötilan vaihteluita ( ).
Koska alustan sivukehikkeen katastrofaalinen väsymismurtuma aiheuttaa nopeajunan deraiilautumisen, rautatievalukappaleita koskevat maailman tiukimmat rakenteelliset turvallisuusstandardit – Pohjois-Amerikassa Association of American Railroads (AAR M-201 / M-214) ja kansainvälisesti EN 10293 ja ISO 9001 / IRIS (International Railway Industry Standard) .
Tämä insinööriopas tarjoaa kattavan teknisen analyysin rautatievalukkeiden teräsluokista, suunnitellusta ruiskutussuunnittelusta, lämpökäsittelyprotokollasta, automatisoidusta vihreän hiekan muottauksesta, moniakselisesta CNC-pedestaalikoneistuksesta ja kattavasta NDT-tarkastuksesta.
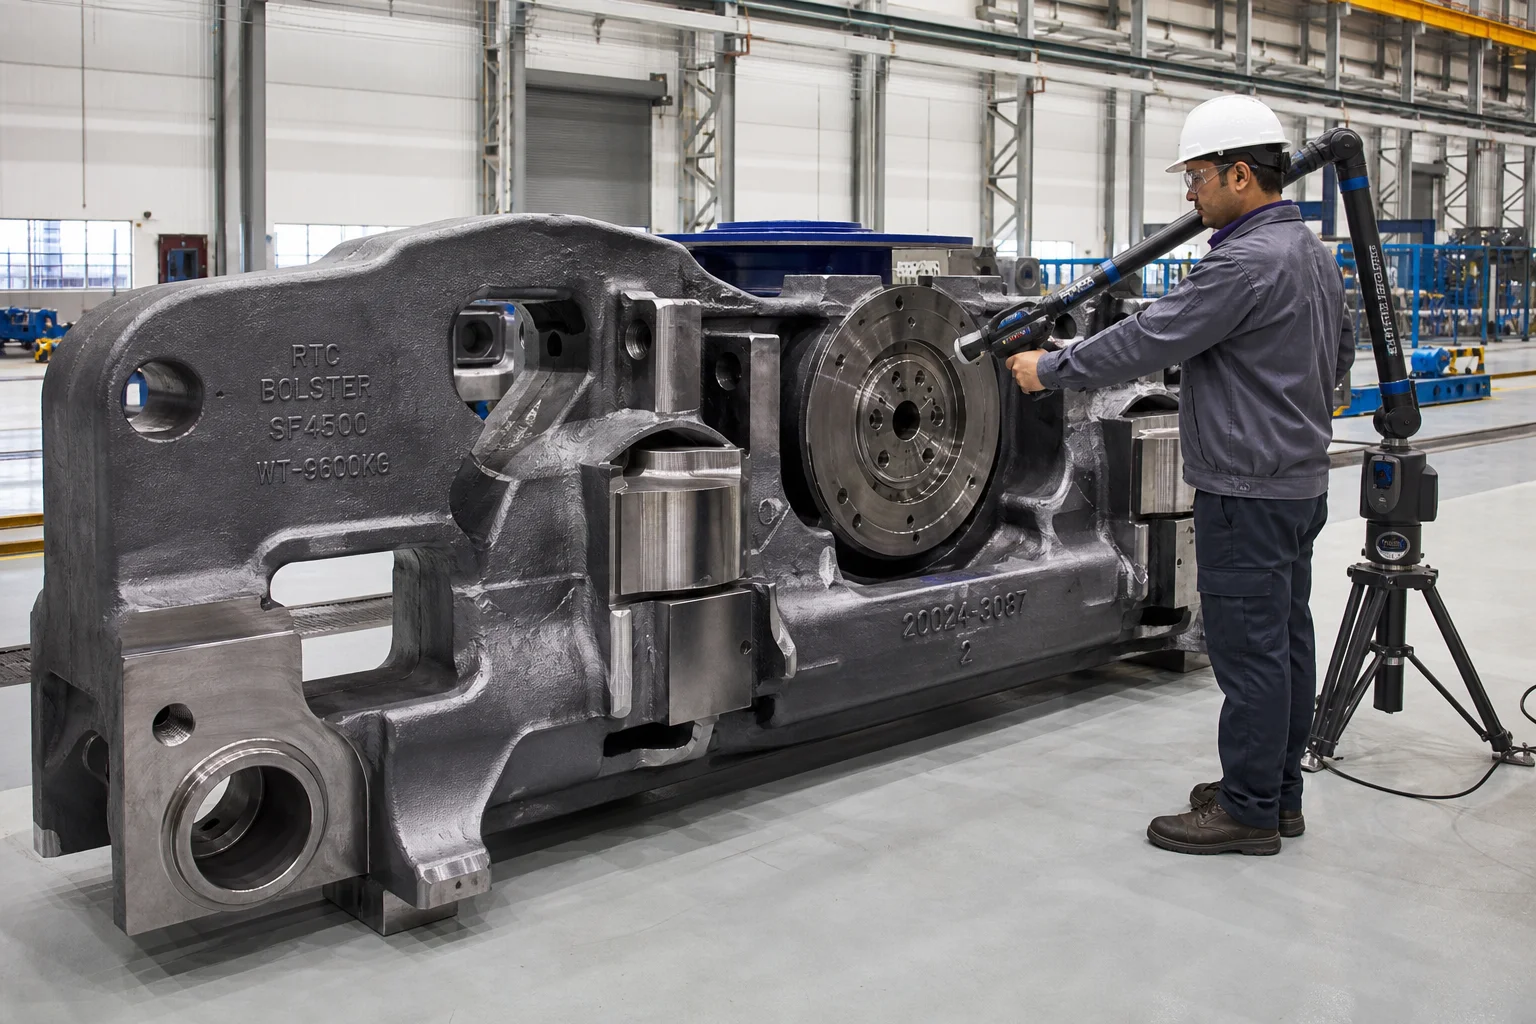
1. Rautatieteknisten valukappaleiden toiminnalliset dynaamiset jännityskentät ja vauriomuodot
Rautatien sivukehikot ja tukipalkit toimivat raskaina rakenteellina dynaamisina silloina, jotka siirtävät monisuuntaisia iskunenergioita:
                      ┌──────────────────────────────────────────────┐
                      │ Heavy Rail Dynamic Track Load (>30 Ton/Axle) │
                      └──────────────────────┬───────────────────────┘
                                             │
        ┌────────────────────────────────────┼────────────────────────────────────┐
        ▼                                    ▼                                    ▼
┌───────────────────────────────┐  ┌───────────────────────────────┐  ┌───────────────────────────────┐
│ High-Cycle Track Fatigue      │  │ Heavy Coupler Buff Impact     │  │ Sub-Zero Cold-Climate Impact  │
│ (Rail joint impact cycles     │  │ (Longitudinal train braking   │  │ (Arctic brittle fracture risk │
│  exceeding 10,000,000 cycles) │  │  forces >1,800 kN)            │  │  at -40 °C ambient temp)      │
└───────────────────────────────┘ └───────────────────────────────┘ └───────────────────────────────┘| Perävaunukomponentti | Ensisijainen dynaaminen kuorma | Estettävä kriittinen vauriomuoto | AAR:n rakenteellinen standardi |
|---|---|---|---|
| Perävaunun sivukehikko | Korkeataajuinen pystysuuntainen taipuma + sivusuuntainen heilahdusvärähtely | Poikittaiset väsymismurtumat alapuolella olevan jousen istukkakulman ja pylväiden siirtymäalueilla | AAR M-201 luokka B+ / luokka C (normalisoitu / kuumavalssattu ja jäähdytetty) |
| Junavaunun keskiosan tukipalkki | Keskipisteen pystysuora kuormitus ( ) + dynaaminen sivutukituen rockautusliike | Keskipisteen kupin väsymiskuluminen ja alaosan vetoluiskan murtuminen | AAR M-201 luokka B+ / luokka C |
| Tyypin E / tyypin F kytkinkappale | Pituussuuntainen vedon ja puristuksen törmäysvoima | Nivelointipinnan kiinnitysruuvien leikkaus, kytkimen varren väsymisvaurio | AAR M-201 -luokka E (karkaistu ja temperoitua seoskärmepalkkia) |
| Vetovoiman vaimentimen kotelo ja koukku | Erinomainen liike-energian absorbointi raskaiden junien käynnistymis- ja pysähtymisvaiheissa | Kotelon rungon seinämän rikkoutuminen, taskun muodonmuutos | AAR M-201 -luokka E ( ) |
2. Metallurgiset seosstandardit rautatievalukappaleille (AAR M-201 ja EN 10293)
Yhdysvaltojen rautatieyhdistyksen (AAR) M-201 -spesifikaatio jakaa valurautateräkset erillisiin rakenteellisiin luokkiin:
| Materiaalin määrittely | Lämpökäsittelytila | Vetolujuus ( ) | Myötöraja ( ) | Venymä ( ) | Poikkipinnan pienenemä ( ) | Charpy V-lovien iskukoe (CVN) | Ensisijainen käyttötarkoitus |
|---|---|---|---|---|---|---|---|
| AAR M-201 luokka B+ | Normalisoitu ja karkaistu (N&T) | itävalta | Standardin mukaiset raiteiden kuljetusvaunujen sivukehikot, alustat ja jarrutangot | ||||
| AAR M-201 luokka C (karkaistu ja temppattu) | Sammutettu ja temperoitu (Q&T) | itävalta | Raskasvetoisille kaivosteollisuuden vaunuille tarkoitetut sivukehikot ja kylmäalueille suunnitellut pyöräkset | ||||
| AAR M-201 luokka E (karkaistu ja temppattu seos teräs) | Karkaistu ja temppattu (seosteräs) | itävalta | Korkean vetolujuuden kytkimet, kytkinkappaleet ja vetolaitteiden haarukat | ||||
| EN 10293 G20Mn5 | Normalisoitu / karkaistu ja temppattu | itävalta | Eurooppalaiset tavaravaunujen alustat (tyyppi Y25), jarrukiekot |
Metallurginen keskittäytyminen: tiukka typen, rikin ja fosforin pitoisuuden hallinta
Kulkeutumisvaurioihin johtavien halkeamien synty rautatievalukappaleissa tapahtuu lähes yksinomaan ei-metallisten inklusioitten ryhmistä.
- Epäpuhtausalkuainetasot : Fosfori ( ) ja rikki ( ).
- Deoksidointi ja harvinaisearth-käsittely : Sulassa teräksessä suoritetaan peruslaatikkojalostus kalsiumlangan ruiskutuksella ja ohjatulla alumiinilisäyksellä, jotta saavutetaan hienojakoiset tyypin III pallomainen mangaanisulfidit ja poistetaan täysin hauraat välirakeiset tyypin II eutektiset kalvomaiset sulfidit.
3. Korkealaatuinen hiekka-valu ja suunnattu jähmettyminen
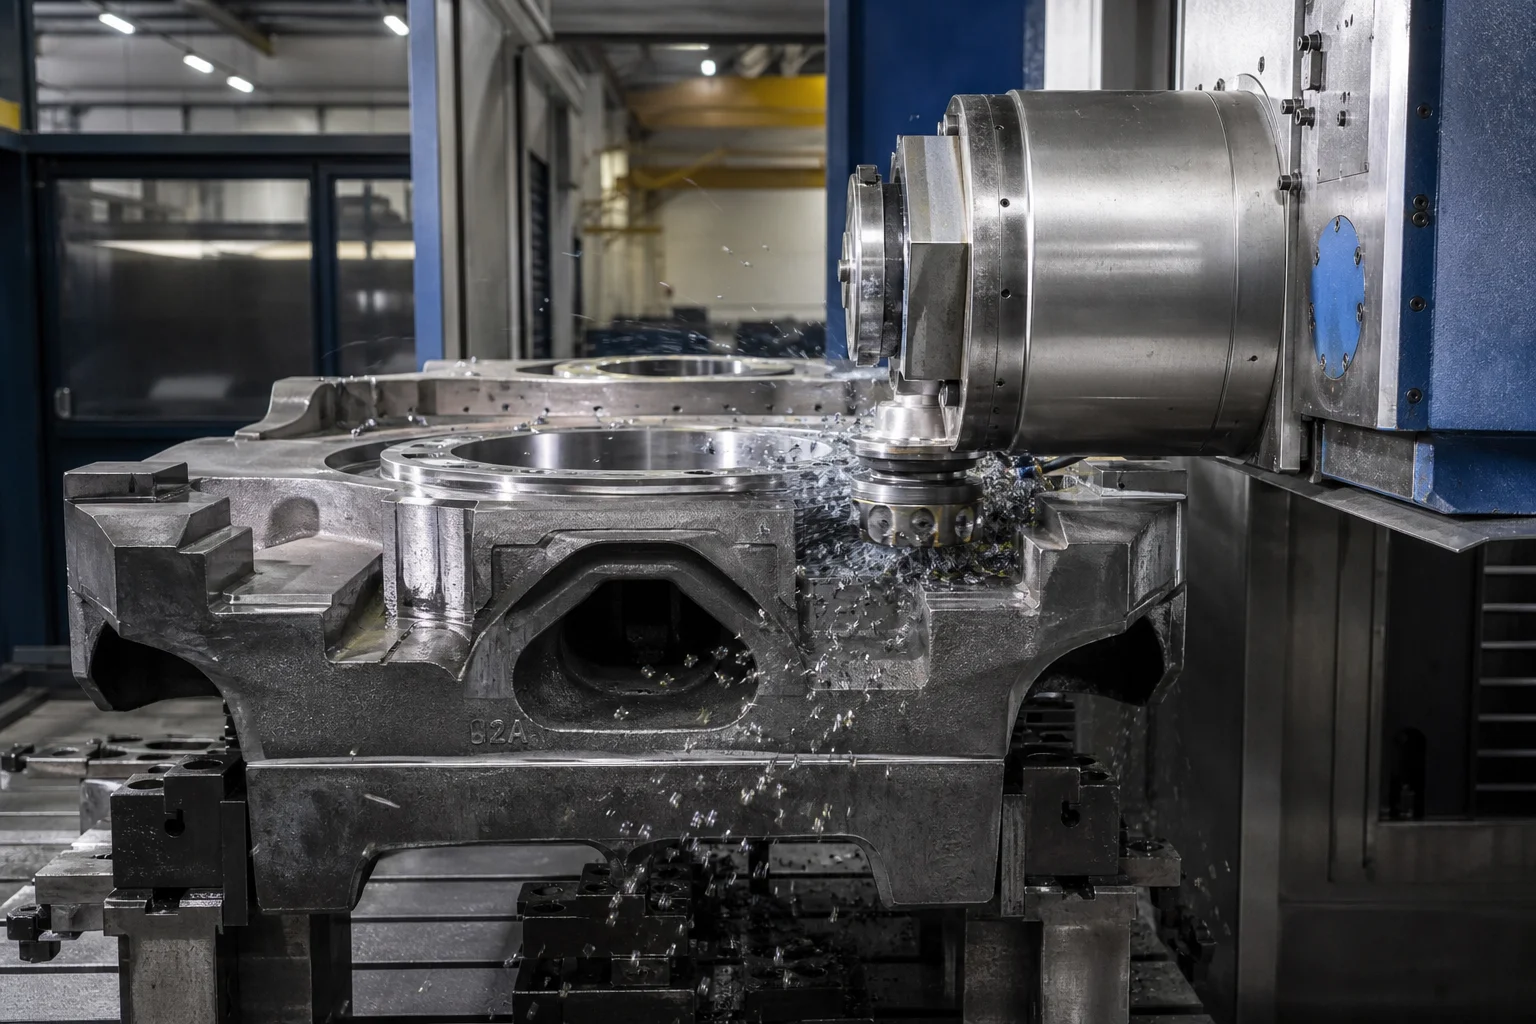
Sivukehikot ja alustat ovat suuria, onttoja laatikkomaisia valukappaleita (pituus , paino ) monimutkaisine sisäisine kevytysytimineen ja muuttuvine seinämänpaksuuksineen ( ).
┌─────────────────────────────────────────────────────────────┐
│ 1. 3D Precision Metal Tooling & Machine Pattern Mounting    │
│    • Heavy cast iron / machined aluminum patterns           │
├─────────────────────────────────────────────────────────────┤
│ 2. Automated High-Pressure Flaskless Green Sand / Resin Sand│
│    • High mold hardness (>90) to eliminate mold wall motion │
├─────────────────────────────────────────────────────────────┤
│ 3. Automated Core Setting with Precision Core Prints         │
│    • Cold-box phenolic resin internal cores                 │
│    • Rigid core print locking prevents internal wall shift  │
├─────────────────────────────────────────────────────────────┤
│ 4. Computer-Simulated Multi-Ingate Gating & Insulated Risers│
│    • Bottom-fill gating prevents oxide skin folding         │
│    • Direct-chills placed at high-stress R-radii junctions   │
└─────────────────────────────────────────────────────────────┘
4. Moniasteiset lämmönkäsittelyprosessit (AAR M-201)
Jotta saavutetaan tiukat Charpy V-lovien kylmän lämpötilan sitkeyden vaatimukset ( itävalta ):
As-Cast Steel Bogie Frame
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 1. Full Austenitizing (900 °C – 930 °C)                │
│    (Complete homogenization and grain refinement)      │
└───────────┬────────────────────────────────────────────┘
            │
            ▼  High-Agitation Polymer/Water Quench OR Air Blast
┌────────────────────────────────────────────────────────┐
│ 2. Rapid Quenching / Normalizing                       │
│    (Transforms coarse structure to fine Ferrite-Pearlite│
│     or Martensite/Bainite)                             │
└───────────┬────────────────────────────────────────────┘
            │
            ▼
┌────────────────────────────────────────────────────────┐
│ 3. High-Temperature Tempering (600 °C – 660 °C)        │
│    (Eliminates residual stresses; maximizes toughness) │
└────────────────────────────────────────────────────────┘
5. Tarkka CNC-jalustan ja keskilevyn koneistus
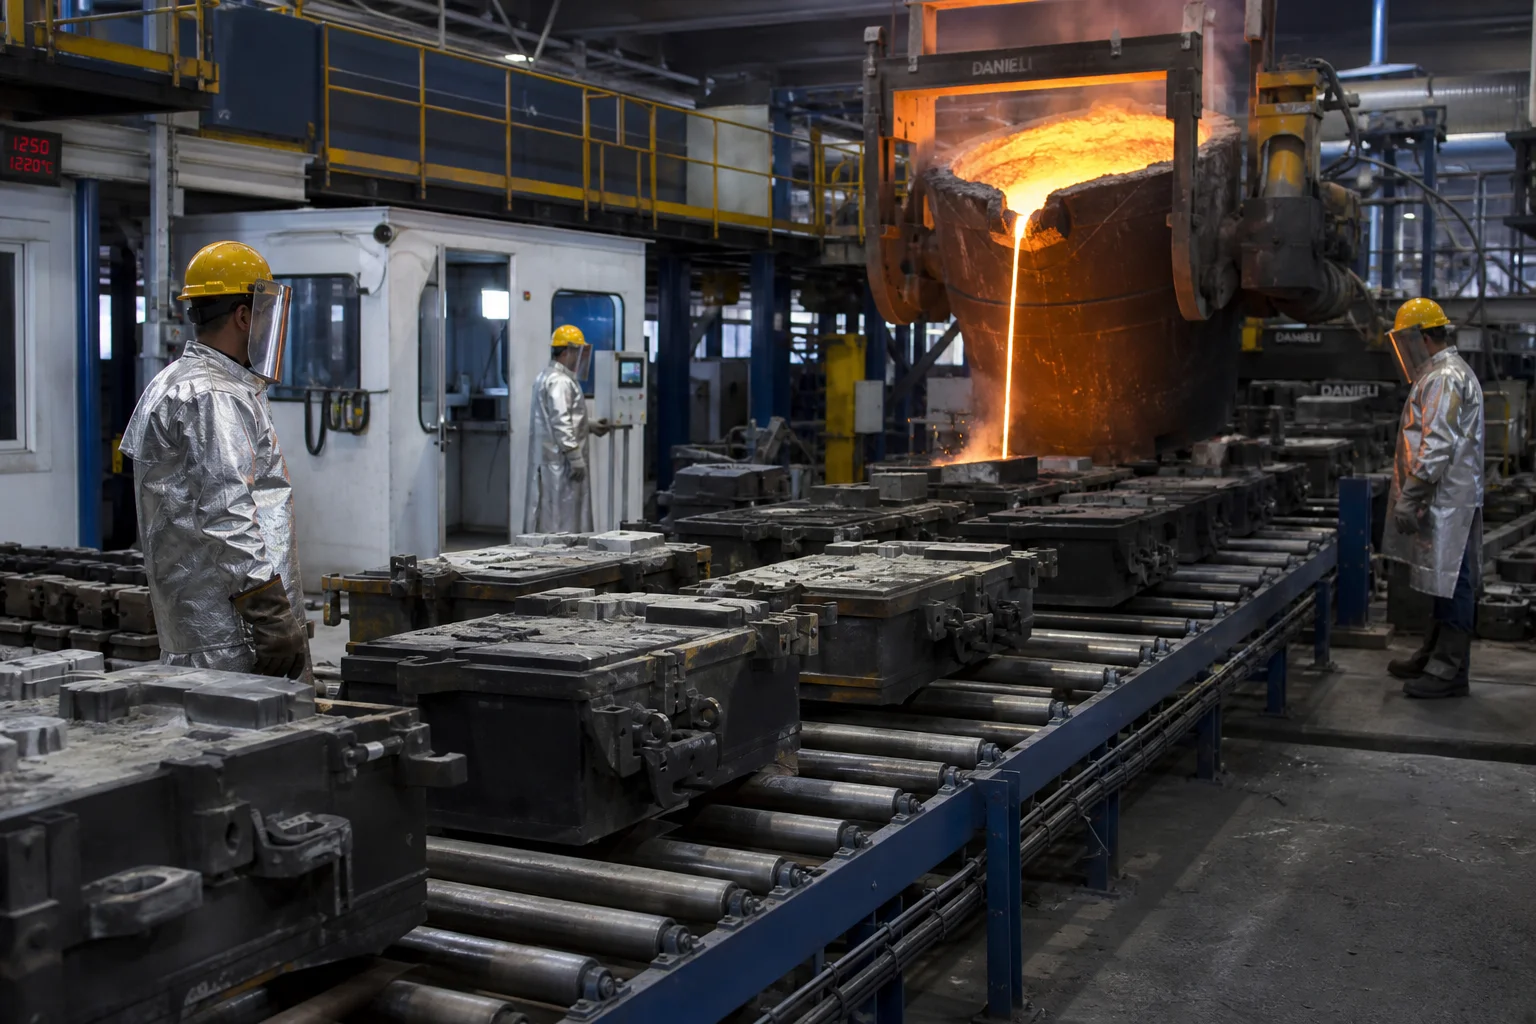
Pyöräkiskojen valukappaleiden on sovittava tarkasti pyöräparien akselilaakerien, kitkavaimentimien ja ajoneuvon rungon alarakenteen kanssa:
Tärkeät koneistetut liitokset:
- Sivukehikon jalustan leuat : Jalustan leukojen työntöpinnat, katto ja kitkakulumattomien levyjen kiinnityspinnat koneistetaan tarkkuudella CNC-vaa’ankalastuskeskuksissa. Jalustan välimatka ja kohtisuoruus säilytetään koko 2,5 metrin pyörävälin yli.
- Kuljetuslevyn keskipistekupu ja sivulaakerit : Keskipistekupun halkaisija ja syvyys koneistetaan (): tämä varmistaa tasaisen kosketuksen kuljetuslevyn keskipistekupun kanssa ilman paikallista lukkiutumista kaarteen kulkemisen aikana.
- Jarrujärjestelmän varusteet ja liukupinnat moniakselinen poraus ja laajennus jarrukahvan pinnin reikiin, joissa on manganiittiteräksestä tai kovennetusta komposiittikulumiskalvosta valmistettuja kiinnityksiä.
6. Laaja-alainen ei-tuhoava testaus (NDT) ja AAR:n laatutakuu
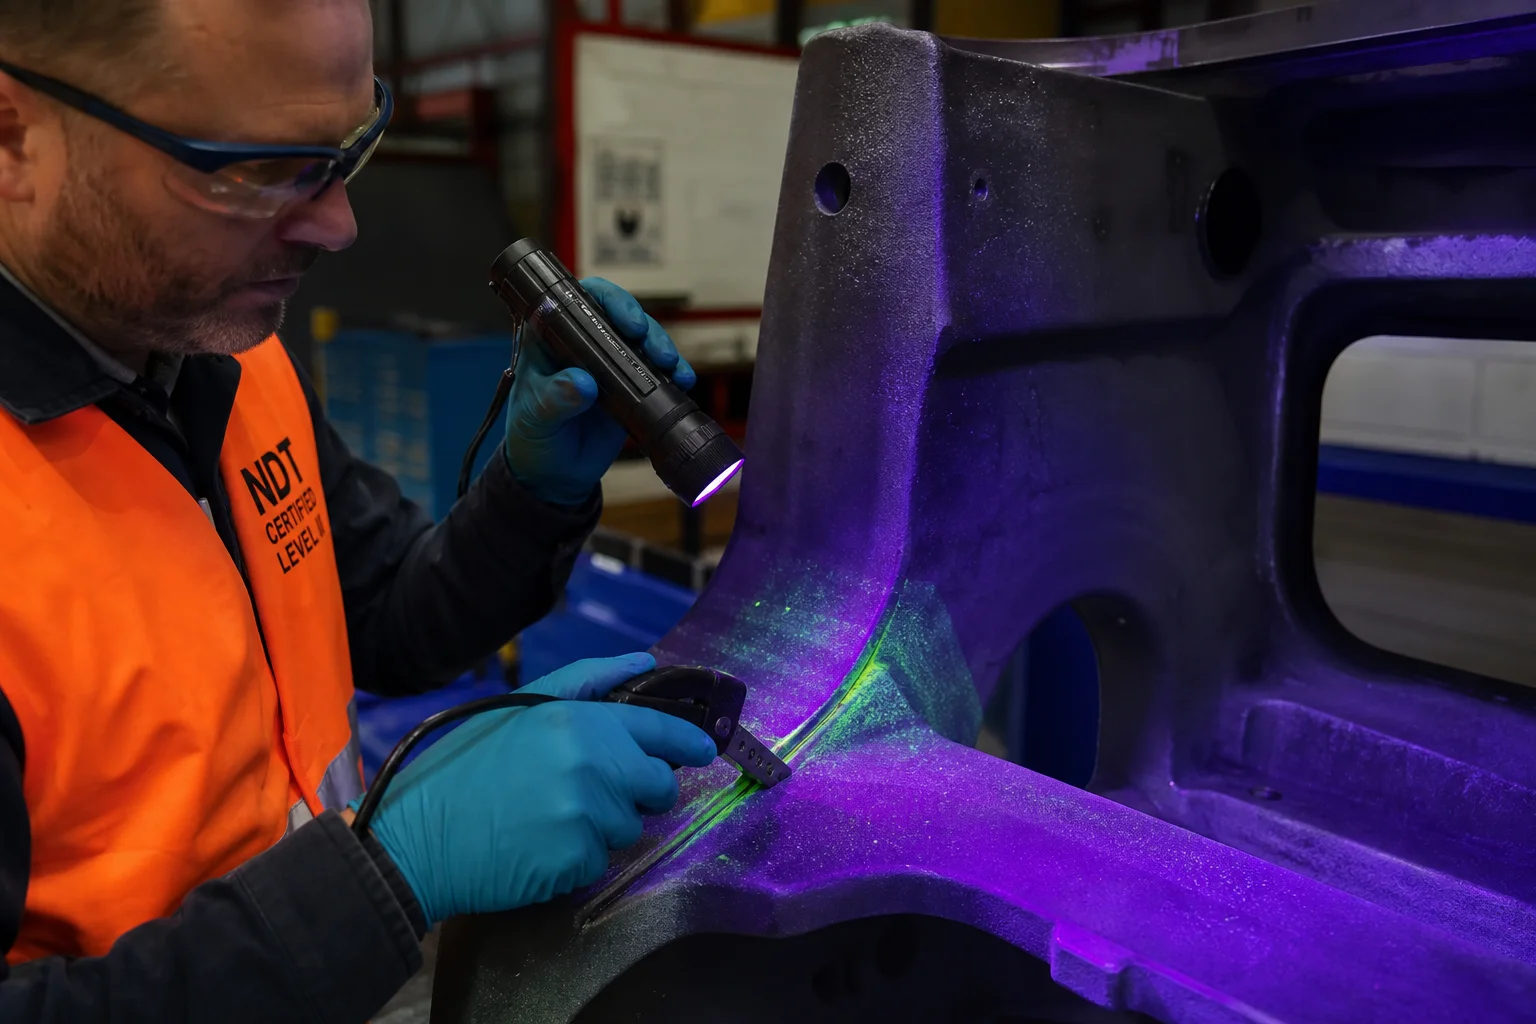
| Laatutestiluokka | Standardi / Määritys | Hyväksymiskriteerit |
|---|---|---|
| Radiografian testaus (RT) | ASTM E446 / ASTM E186 | Taso 1/2 kriittisissä vetoherkissä laipoissa, jousenistuimissa ja jalustan kulmissa |
| Magneettipartikkelitestaus (MT) | AAR M-214 / ASTM E709 (fluoresoiva) | kaikkien korkean jännityksen alueiden säteiden ja koneistettujen jalustan leu pojen 100 % tarkastus; ei yhtään halkeamaa |
| Staattinen ja dynaaminen koe | AAR M-202 / M-203 Staattinen taipumislaite | Tukilevy kuormitettu nimelliskapasiteettiin; nolla pysyvä plastinen muodonmuutos |
| Vetolujuus ja iskun sitkeys | ASTM E8 / ASTM E23 liitetyillä testikupongeilla | Tiukka noudattaminen AAR M-201 -taulukoita; CVN itävalta |
| Mittasuorat skannaukset | 3D-laserseurantalaite / Go/No-Go-mittauslaitteistot | Täysi tarkistus kunkin keskipisteen etäisyydestä jalustaan AAR-piirustusten mukaan |
7. Rautatievalukappaleiden valmistus Dandong City Pengxin Machinery Co., Ltd.:ssä
Korkean luotettavuuden rautatieakselien ja veturien valukappaleiden valmistaminen edellyttää sertifioitua valimoalaan liittyvää laadullista infrastruktuuria, edistyneitä lämpökäsittelykykyjä ja suurikokoisia CNC-koneistuskeskuksia.
Dandong City Pengxin Machinery Co., Ltd. on vakiintunut raskas valurauta- ja tarkkuuskoneistusvoima, joka palvelee maailmanlaajuisesti rautatie-, kaivos- ja raskaiden koneiden teollisuutta:
- Kattavat rautatie-teräkset : Sertifioitu tuotanto AAR M-201 -luokista B+, C ja E, EN 10293 G20Mn5 sekä korkealujuisia seosteräksisiä valukappaleita.
- Raskas valimo-infrastruktuuri : 80 000 m²:n tuotantolaitos automatisoiduilla vihreän hiekan ja hartsihiekan tuotantolinjoilla, jossa voidaan valaa yksittäisiä komponentteja 100 kg:sta 25 tonniin.
- Tarkkuusmoniakselinen CNC-koneistus : Suurikokoisia vaakasuuntaisia porakoneita ja erityisesti moniakselisia koneistuskeskuksia, joilla tuotetaan valmiita jalustanpuristimia ja alustalevyjä.
- Sisäinen laatu laboratorio : Sertifioituja taso II/III:n epätuotannollisen tuotantotavan (NDT) asiantuntijoita, jotka suorittavat 100 %:n magneettitulppatutkimuksen (MT), ultraäänitutkimuksen (UT) ja säteilytutkimuksen (RT), sekä optisen emissiospektrometrian ja Charpy:n alhaisen lämpötilan iskukokeen lämpötilaan .
- Täydelliset laatuasiakirjat : Sertifioitu ISO 9001 -standardin mukaisesti, tarjoaa täydelliset EN 10204 3.1 -materiaalitodistukset, NDT-tutkimuspäiväkirjat ja AAR:n mittatarkkuuden varmistusraportit.
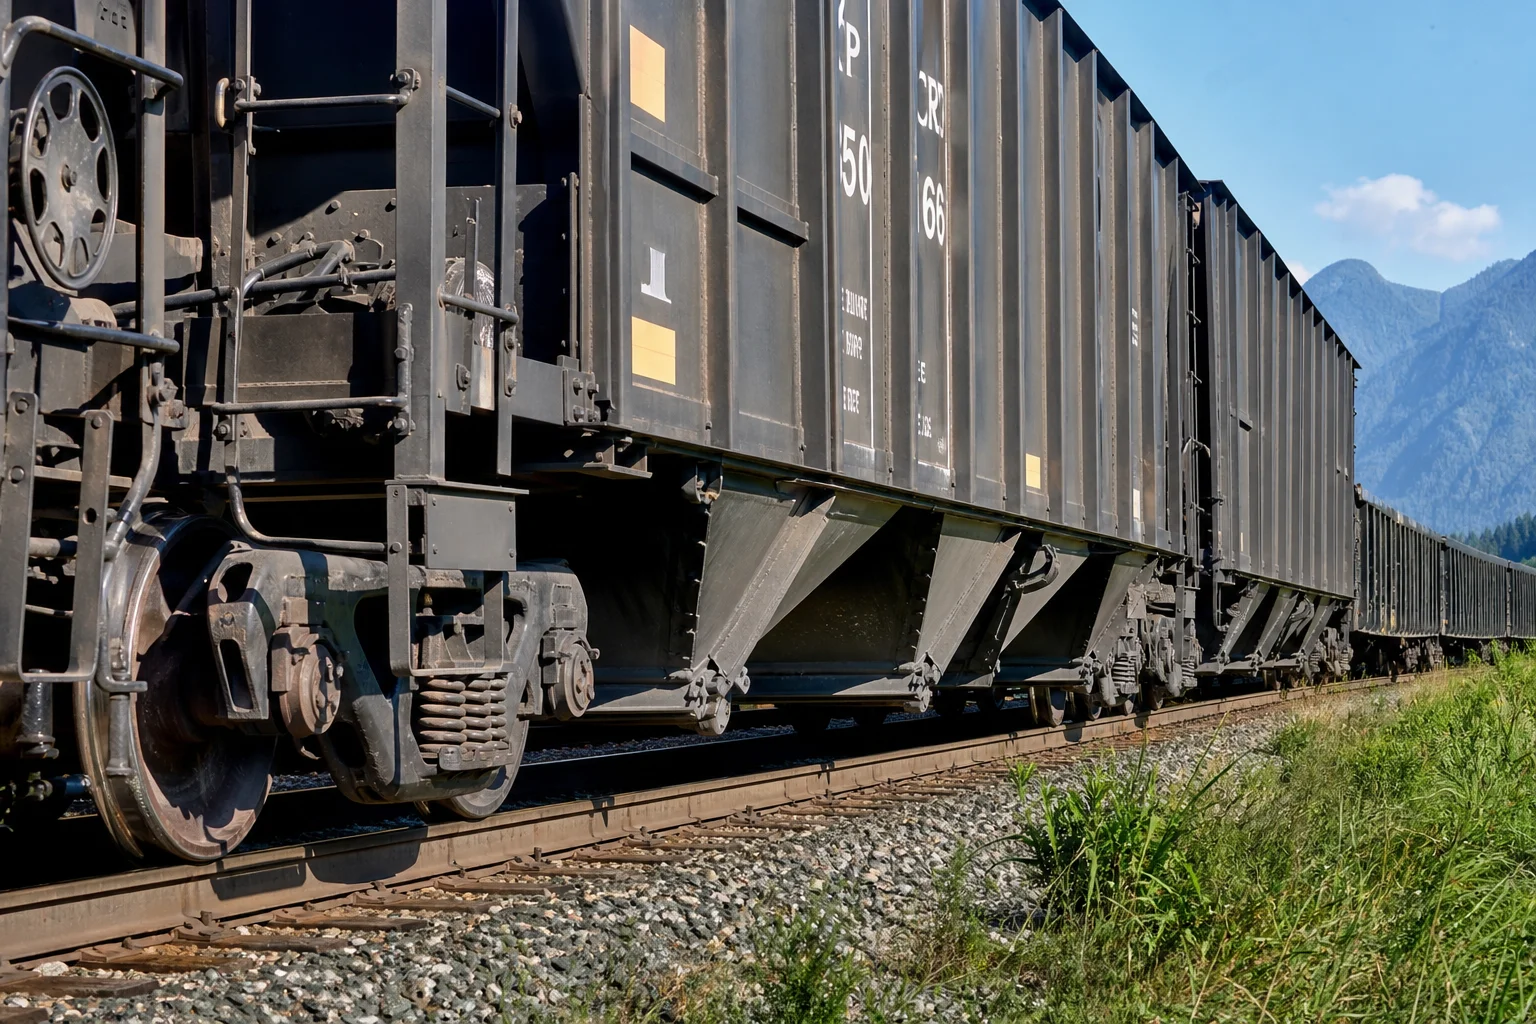
Yhteenveto
Rautatieakselipohjat ja rautatiekaluston valukappaleet ovat perusrakenteellisia elementtejä, jotka kantavat maailmanlaajuisten tavaraliikenteen ja henkilöliikenteen dynaamista painoa ja iskukuormia. Miljoonan kilometrin väsymisikä edellyttää täydellistä puhtautta teräksen deoksidaatiossa, alhaisen lämpötilan iskunkestävyyttä ( ) suunnatun jähmettymismallinnuksen, tarkkaa CNC-pedestaalikoneistusta ja kattavaa NDT-tarkastusta.
Kokemukseen perustuvan, integroidun raskasvalu- ja tarkkaa koneistusta tarjoavan toimintayksikön kanssa tehty yhteistyö varmistaa, että rautatiekaluston komponentit toimivat turvallisesti, luotettavasti ja tehokkaasti ympäri maailman rautatieverkkoja.
Ota yhteyttä Dandong City Pengxin Machinery Co., Ltd.:n kanssa lähettääksesi rautatievalujen tekniset vaatimukset tai pyytääksesi mukautettuja insinöörineuvontapalveluita.
Dandong City Pengxin Machinery Co., Ltd. — Raskas valurauta ja tarkka koneistus vuodesta 1958.
Sisällysluettelo
- 1. Rautatieteknisten valukappaleiden toiminnalliset dynaamiset jännityskentät ja vauriomuodot
- 2. Metallurgiset seosstandardit rautatievalukappaleille (AAR M-201 ja EN 10293)
- 3. Korkealaatuinen hiekka-valu ja suunnattu jähmettyminen
- 4. Moniasteiset lämmönkäsittelyprosessit (AAR M-201)
- 5. Tarkka CNC-jalustan ja keskilevyn koneistus
- 6. Laaja-alainen ei-tuhoava testaus (NDT) ja AAR:n laatutakuu
- 7. Rautatievalukappaleiden valmistus Dandong City Pengxin Machinery Co., Ltd.:ssä
- Yhteenveto